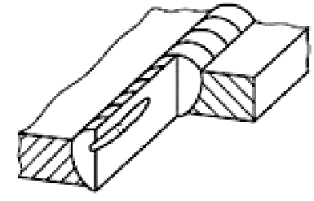
Na rysunku przedstawiona jest wada połączenia spawanego, którą można określić jako
A. pęcherz podłużny.
B. brak przetopu.
C. pęknięcie podłużne.
D. wtrącenie żużla.
Pytanie z egzaminu CKE, czerwiec 2020 (arkusz MG.25-SG-20.06).
Na tym rysunku faktycznie widać klasyczną wadę zwaną pęcherzem podłużnym. Ta nieciągłość powstaje najczęściej wtedy, gdy podczas procesu spawania wtopi się gaz, który nie ma jak się wydostać i zostaje uwięziony w spoinie. W praktyce pęcherze podłużne mogą powstawać w wyniku zbyt dużej wilgotności otoczenia lub materiałów, nieprawidłowo przygotowanej powierzchni albo błędnego ustawienia parametrów spawania. Z mojego doświadczenia bardzo często takie wady pojawiają się przy pośpiechu lub ignorowaniu drobnych szczegółów przy przygotowaniu elementów do spawania. Według normy PN-EN ISO 6520-1 pęcherz podłużny to typ wady gazowej, charakteryzujący się podłużnym kształtem, zwykle równoległym do osi spoiny. W praktyce branżowej pęcherze tego typu są bardzo niepożądane, bo mogą obniżać wytrzymałość połączenia, a czasem prowadzą nawet do odrzucenia całej konstrukcji podczas odbioru technicznego. Dobrą praktyką jest stosowanie suchych elektrod, dbanie o czystość materiałów i prawidłowe parametry procesu, co pozwala zminimalizować ryzyko powstawania takich defektów. Moim zdaniem warto zaglądać do standardów jakości, bo tam znajdziesz jasno opisane kryteria akceptacji – czasem nawet niewielki pęcherz dyskwalifikuje spoinę w konstrukcjach nośnych.
Temat wad spawalniczych jest bardzo szeroki i łatwo tu o pomyłkę, szczególnie jeśli ktoś dopiero zaczyna przygodę z techniką spawania. Wiele osób myli pęcherz podłużny z brakiem przetopu, bo oba te defekty występują w głębi spoiny, ale mają zupełnie inną genezę i skutki. Brak przetopu to sytuacja, gdy materiały spawane nie zostają w pełni połączone, co prowadzi do osłabienia konstrukcji na styku złącza, a na rysunku tego nie widać – tutaj mamy zamkniętą, podłużną nieciągłość wewnątrz metalu, charakterystyczną właśnie dla pęcherza. Z kolei wtrącenie żużla objawia się w spoinie jako nieregularne, często ostro zakończone obszary lub kreski, powstałe przez uwięzienie żużla w trakcie procesu – najczęściej na przekroju wygląda to jak nieregularne, niemetaliczne plamy, a nie gładka struktura gazowa. Pęknięcie podłużne można rozpoznać po tym, że jest to rzeczywista szczelina rozciągająca się w kierunku spoiny, otwarta i groźna dla wytrzymałości. Taki defekt świadczy o poważnych problemach technologicznych, jak zbyt szybkie stygnięcie lub niewłaściwe naprężenia. Pęcherz podłużny, w przeciwieństwie do wymienionych wyżej wad, powstaje przez uwięzienie gazu i ma raczej owalny, łagodny kształt. Typowym błędem jest ocenianie położenia i kształtu wady bez rozróżnienia na mechanizm jej powstawania – dlatego tak ważne jest, by na egzaminach i w praktyce zawodowej szczegółowo analizować rysunki oraz prześwity radiograficzne. Dobra znajomość standardów, takich jak PN-EN ISO 6520-1, pozwala uniknąć podstawowych pomyłek i rozpoznać, z czym faktycznie mamy do czynienia w danej sytuacji.