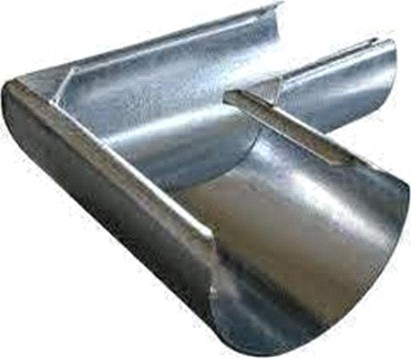
Ocena jakości połączenia lutowanych elementów blaszanych narożnika rynny przedstawionego na rysunku powinna polegać przede wszystkim na sprawdzeniu
A. stopnia wypełnienia szczeliny lutem.
B. wytrzymałości lutu połączonych elementów.
C. szczelności połączeń pod ciśnieniem.
D. wielkości zakładu łączonych blach.
Pytanie z egzaminu CKE, czerwiec 2019 (arkusz M.25-X-19.06).
Prawidłowo – najważniejszym kryterium oceny jakości połączenia lutowanego, zwłaszcza w przypadku narożnika rynny, jest stopień wypełnienia szczeliny lutem. Chodzi o to, żeby cały styk pomiędzy blachami był dokładnie wypełniony stopem, bez przerw, pęcherzy czy pustek. To właśnie od tego zależy nie tylko szczelność, ale i trwałość całego połączenia. Moim zdaniem, w praktyce często spotyka się sytuacje, gdzie wizualnie połączenie wygląda ok, ale dopiero po dokładnym sprawdzeniu okazuje się, że gdzieś w środku jest niedolutowane miejsce. Branżowe normy, takie jak PN-EN 14324 czy wytyczne producentów rynien, jasno mówią o konieczności pełnego wypełnienia szczeliny. Dla przykładu – jeśli lut nie wypełni całości, to woda z łatwością dostanie się do zakamarków, co prowadzi do korozji i rozszczelnienia na dłuższą metę. Niekiedy fachowcy używają nawet prób kapilarnych – widać wtedy, czy lut rzeczywiście dobrze się rozprowadził. Z mojego doświadczenia, najtrwalsze połączenia powstają wtedy, gdy nie oszczędza się lutu i kontroluje się rozgrzanie materiału. Warto też pamiętać, że samo posmarowanie powierzchni topnikiem nie wystarczy; liczy się prawdziwe, pełne zespolenie blach. W praktyce najlepiej jest przeprowadzić oględziny z obu stron, a czasem nawet wykonać cięcie próbne na odpadzie – wtedy wszystko widać jak na dłoni.
Patrząc na zagadnienie lutowania blach w rynnach, nietrudno zauważyć, że czasem mylą nas pozory lub rutynowe przyzwyczajenia. Wydaje się, że wielkość zakładu łączonych blach ma duże znaczenie, bo przecież im większy zakład, tym stabilniejsze połączenie – jednak w lutowaniu to nie jest kluczowe. Zakład powinien być zgodny z wytycznymi, ale nawet idealnie spasowane blachy bez prawidłowo wypełnionej szczeliny lutem po prostu nie będą szczelne. Kolejna sprawa to szczelność połączeń pod ciśnieniem – fajny pomysł, ale w praktyce nie jest to najważniejszy etap oceny przy lutowaniu rynien. Taki test jest raczej stosowany przy instalacjach gazowych czy wodnych, gdzie mamy do czynienia z wysokim ciśnieniem – w rynnach nie jest to konieczne. Z kolei wytrzymałość lutu też nie jest tym, co w pierwszej kolejności świadczy o jakości spoiny; nawet najlepszy materiał lutowniczy na nic się nie zda, jeśli nie wypełni całej szczeliny. Częstym błędem jest ocenianie połączenia na zasadzie „wygląda solidnie”, czy „nie wygina się palcem” – to za mało, bo mikroskopijne szczeliny mogą być niewidoczne dla oka, a jednak bardzo problematyczne podczas eksploatacji. Takie niedociągnięcia prowadzą potem do przecieków, korozji i konieczności napraw. Moim zdaniem ta kwestia pokazuje jak ważne jest rozumienie mechanizmu działania lutowania – to nie sama wytrzymałość, czy rozmiar zakładu, ale pełne, równomierne wypełnienie szczeliny lutem gwarantuje sukces. Fachowi monterzy wiedzą, że nawet najdrobniejsze przeoczenie w tej kwestii prędzej czy później wyjdzie na jaw.