Twój wynik jest lepszy niż 34% podejść do kwalifikacji MEC.05.
Porównanie z 8571 zakończonymi podejściami do tej kwalifikacji (dane zbiorcze, bez wyników indywidualnych).
Zachowaj ten wynik na koncie
Załóż darmowe konto albo zaloguj się - ten egzamin przypiszemy do Twojego konta, więc wrócisz do swoich błędów, będziesz śledzić postęp i dostaniesz powtórki dobrane do Twoich odpowiedzi.
Które urządzenie obróbcze zapewnia wysoką precyzję wymiarów, kształtów oraz niską chropowatość powierzchni obrabianych elementów?
A. Strugarka wzdłużna
B. Szlifierka do wałkówTwoja odpowiedź
C. Wiertarka słupowa
D. Tokarka uniwersalna
Poprawna odpowiedź. Szlifierka do wałków jest urządzeniem, które zapewnia wysoką precyzję wymiarów, kształtu oraz minimalną chropowatość powierzchni obrabianych przedmiotów. Dzięki zastosowaniu odpowiednich narzędzi ściernych oraz precyzyjnych mechanizmów przesuwu, szlifierki są w stanie wykonywać obróbkę materiałów z tolerancjami rzędu mikrometrów. W praktyce, szlifierki do wałków są używane w przemyśle motoryzacyjnym oraz maszynowym do obróbki wałków, które muszą spełniać wysokie normy jakościowe. Dobrą praktyką jest stosowanie odpowiednich parametrów ścierania, takich jak prędkość obrotowa oraz dobór właściwych narzędzi, co pozwala na uzyskanie gładkiej powierzchni oraz zmniejszenie ryzyka uszkodzeń materiałów. W branży często korzysta się z norm ISO dotyczących jakości powierzchni, co wskazuje na znaczenie stosowania odpowiednich technologii obróbczych dla zapewnienia wysokiej jakości produktów.
Pytanie 2
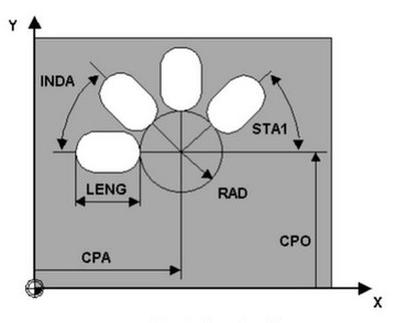
Przedstawiona grafika służy do określania parametrów w cyklu frezowania
A. kieszeni prostokątnej.
B. kieszeni okrągłej.Twoja odpowiedź
C. otworów kołowych na okręgu.
D. otworów podłużnych na okręgu.Poprawna odpowiedź
Niepoprawna odpowiedź. Wybór odpowiedzi, która nie jest zgodna z przedstawioną grafiką, może wynikać z kilku powszechnych mylnych przekonań dotyczących parametrów frezowania i obróbki. Odpowiedzi, które wskazują na kieszenie prostokątne czy okrągłe, nie uwzględniają specyfiki otworów podłużnych, które mają swoją unikalną formę i zastosowanie. Otwory kołowe na okręgu mogą być mylone z podłużnymi, jednak różnią się one geometrycznie i funkcjonalnie. W praktyce, otwory kołowe są używane do prostego wiercenia i montażu, ale ich zastosowanie w kontekście obróbczych cykli frezowania jest ograniczone, podczas gdy otwory podłużne pozwalają na bardziej złożone operacje, jak regulacja lub mocowanie. Często zdarza się, że osoby, które nie mają doświadczenia w interpretacji dokumentacji technicznej, mogą zrozumieć otwory w kontekście jedynie ich kształtu, a nie ich zastosowania w obróbce. Rozumienie znaczenia parametrów takich jak długość i promień oraz ich wpływu na procesy produkcyjne jest kluczowe. Należy pamiętać, że poprawne dobieranie parametrów do frezowania zgodnie z oznaczeniami jest niezbędne do osiągnięcia wysokiej jakości wykonania i spełnienia wymagań normatywnych w branży inżynieryjnej.
Pytanie 3
Średnicę podziałową gwintu zewnętrznego można określić przy pomocy
A. suwmiarki modułowej z precyzerem
B. mikrometru talerzykowego
C. mikrometru i trzech wałeczkówPoprawna odpowiedź
D. średnicówki mikrometrycznej z przedłużaczemTwoja odpowiedź
Niepoprawna odpowiedź. Wybór mikrometru talerzykowego do pomiaru średnicy podziałowej gwintu zewnętrznego nie jest właściwy. Mikrometr talerzykowy jest narzędziem przeznaczonym do pomiaru grubości i średnic przedmiotów, lecz nie jest dostosowany do pomiarów gwintów, które wymagają bardziej złożonej analizy geometrycznej. Użycie mikrometru talerzykowego może prowadzić do pomyłek związanych z niewłaściwym odczytem wyników, ponieważ konstrukcja gwintu nie jest jednorodna, a jego kształt wymaga pomiaru w co najmniej trzech punktach w celu uzyskania dokładnych danych. Również śrenicówka mikrometryczna z przedłużaczem, mimo że jest narzędziem precyzyjnym, nie jest przeznaczona do pomiaru gwintów zewnętrznych, co może skutkować błędami pomiarowymi w interpretacji wyników. Użycie suwmiarki modułowej z precyzerem, choć może wydawać się sensowne, nie oferuje odpowiedniej dokładności potrzebnej do pomiaru średnicy podziałowej gwintu, zwłaszcza w przypadku gwintów drobnozwojowych. Tego rodzaju narzędzia mogą nie być wystarczająco precyzyjne, co prowadzi do błędnych wniosków i późniejszych problemów w produkcji lub montażu elementów. W kontekście standardów pomiarowych oraz dobrych praktyk inżynieryjnych, kluczowe jest stosowanie narzędzi, które są zgodne z wymaganiami danej aplikacji, co w przypadku gwintów zewnętrznych wskazuje jednoznacznie na mikrometr i trzy wałeczki.
Pytanie 4
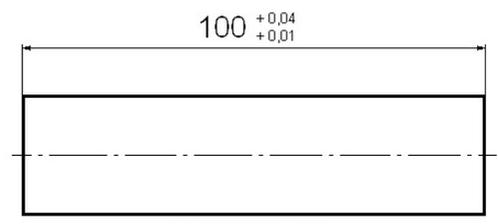
Którym przyrządem pomiarowym należy zmierzyć długość wałka pokazanego na rysunku?
A. Suwmiarką o zakresie pomiarowym 0-150 mm i dokładności 0,1 mm
B. Mikrometrem o zakresie pomiarowym 100-125 mmPoprawna odpowiedź
C. Mikrometrem o zakresie pomiarowym 75-100 mm
D. Suwmiarką o zakresie pomiarowym 0-150 mm i dokładności 0,05 mmTwoja odpowiedź
Niepoprawna odpowiedź. Wybór niewłaściwego narzędzia pomiarowego, takiego jak mikrometr o zakresie 75-100 mm czy suwmiarka, może prowadzić do wielu problemów w dokładności pomiaru. Mikrometr o zakresie 75-100 mm nie jest odpowiedni, ponieważ jego maksymalne możliwe mierzone wymiary kończą się na 100 mm. To oznacza, że jeśli długość wałka wyniesie nawet 100,01 mm, narzędzie nie będzie w stanie tego zmierzyć, co może prowadzić do błędnych wyników i decyzji na podstawie niedokładnych danych. Z kolei suwmiarka, mimo że jest narzędziem wszechstronnym, nie oferuje takiej samej precyzji jak mikrometr, co czyni ją niewłaściwym wyborem w tym przypadku. W praktyce, w sytuacjach wymagających wysokiej dokładności, użyciem suwmiarki można ryzykować błędy pomiarowe, które mogą być konsekwentnie większe niż w przypadku mikrometru. Takie podejście do pomiarów często wynika z niedostatecznej znajomości narzędzi pomiarowych oraz ich właściwości, co może prowadzić do ogólnych nieporozumień w zakresie decyzji inżynieryjnych. Wybierając narzędzie do pomiaru, kluczowe jest zrozumienie ograniczeń i specyfikacji każdego z nich w kontekście wymagań pomiarowych, co jest fundamentalnym błędem, który prowadzi do wyboru niewłaściwego narzędzia.
Pytanie 5
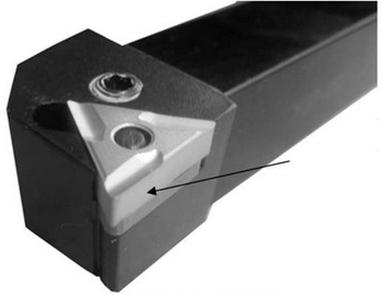
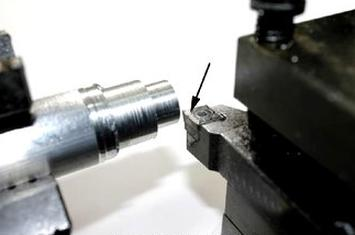
Na rysunku noża tokarskiego strzałką oznaczono
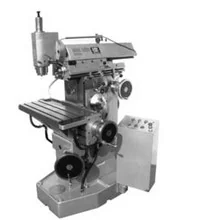
A. pomocniczą krawędź skrawającą.
B. główną powierzchnię przyłożenia.Poprawna odpowiedź
C. główną krawędź skrawającą.Twoja odpowiedź
D. powierzchnię natarcia.
Niepoprawna odpowiedź. Pomocnicza krawędź skrawająca jest często mylona z główną powierzchnią przyłożenia, co prowadzi do niewłaściwego zrozumienia roli poszczególnych elementów narzędzia skrawającego. Pomocnicza krawędź skrawająca ma na celu wspomaganie procesu skrawania, ale nie jest bezpośrednio odpowiedzialna za przyłożenie narzędzia do obrabianego materiału. Główna krawędź skrawająca natomiast, pełni funkcję aktywną w procesie skrawania, jednak jej efektywność zależy od właściwego kontaktu z główną powierzchnią przyłożenia, która zapewnia odpowiednią stabilność i minimalizuje tarcie. Odpowiedzi odnoszące się do powierzchni natarcia również nie są poprawne, gdyż powierzchnia ta dotyczy innej części narzędzia skrawającego, a jej zadaniem jest umożliwienie właściwego wprowadzenia narzędzia w materiał. Zrozumienie różnicy między tymi elementami jest kluczowe dla skutecznego projektowania procesów obróbczych oraz wyboru narzędzi do skrawania. W praktyce, niewłaściwe zrozumienie konstrukcji narzędzi skrawających może prowadzić do ich szybszego zużycia, a nawet uszkodzenia materiału obrabianego. Dlatego tak ważne jest, aby dokładnie przyswoić wiedzę na temat geometrii narzędzi skrawających oraz ich właściwych zastosowań w różnych procesach obróbczych.
Pytanie 6
W przypadku, gdy podczas toczenia zewnętrznych powierzchni często dochodzi do wykruszania się płytki skrawającej, powinno się
A. zwiększyć prędkość skrawania
B. wybrać mniejszy promień naroża
C. zwiększyć głębokość skrawania
D. zmniejszyć wartość posuwuTwoja odpowiedź
Poprawna odpowiedź. Zmniejszenie wartości posuwu podczas toczenia powierzchni zewnętrznych jest kluczowym działaniem, gdy zauważamy częste wykruszanie płytki skrawającej. Wiąże się to z redukcją obciążenia, jakie działa na narzędzie skrawające. W praktyce niższy posuw oznacza, że materiał jest usuwany wolniej, co pozwala na lepsze chłodzenie i mniejsze przeciążenia termiczne oraz mechaniczne. Dzięki temu narzędzie ma większe szanse na dłuższą żywotność, a jakość obróbki pozostaje na wysokim poziomie. W branży stosuje się różnorodne narzędzia i materiały skrawające, które są dostosowane do różnych warunków obróbczych. Przykładem mogą być płytki skrawające wykonane z węglika spiekanego, które charakteryzują się wysoką odpornością na zużycie, ale ich efektywność w dużej mierze zależy od odpowiednich parametrów skrawania, w tym posuwu. Standardy ISO dotyczące skrawania wskazują, że odpowiednie dobranie posuwu w kontekście materiału obrabianego i geometrii narzędzia jest niezwykle istotne dla uzyskania optymalnych wyników procesów obróbczych.
Pytanie 7
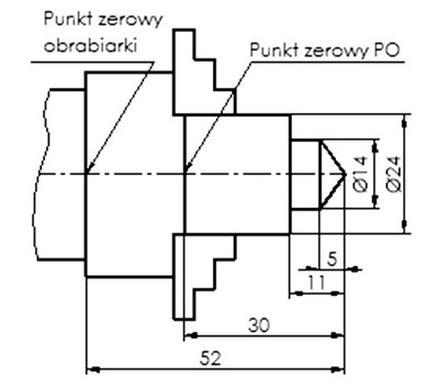
Na podstawie wymiarów podanych na rysunku określ wartość przesunięcia punktu zerowego przedmiotu obrabianego.
A. 11
B. 52
C. 22Poprawna odpowiedź
D. 30Twoja odpowiedź
Niepoprawna odpowiedź. Wybrane przez Ciebie odpowiedzi są błędne z kilku powodów. Przede wszystkim, każdy z przedstawionych wyników nie uwzględnia poprawnej logiki obliczeń dotyczących przesunięcia punktu zerowego. W przypadku takich zadań kluczowe jest zrozumienie relacji pomiędzy wymiarami a rzeczywistymi przesunięciami. Wzięcie pod uwagę 11, 30 czy 52 jako wartości przesunięcia punktu zerowego prowadzi do mylnego postrzegania całego procesu obróbczej. Kluczową kwestią jest zrozumienie, co właściwie oznaczają poszczególne wartości wymiarowe. Na przykład, wybierając 30, można sądzić, że jest to bliskie wartości rzeczywistej, jednak nie uwzględnia się, że to jest odległość od końca przedmiotu do punktu zerowego, a nie odległość do obrabiarki. Z kolei wybór 11 lub 52 wskazuje na mylne założenia dotyczące tego, jak powinna wyglądać matematyczna operacja odjęcia. Takie błędy w myśleniu mogą być powodowane niepewnością w interpretacji rysunków technicznych, co jest kluczowe w procesie obróbczy. W obróbce CNC błędne ustalenie punktów zerowych może prowadzić do poważnych strat materiałowych, jak również do uszkodzenia narzędzi i maszyn. Dlatego tak ważne jest, aby każdy operator oraz technik miał solidne podstawy teoretyczne oraz praktyczne w zakresie obliczeń i pomiarów.
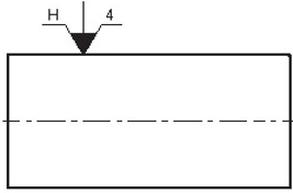
Pytanie 8
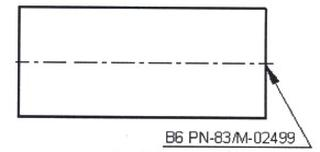
Widoczne na rysunku oznaczenie informuje, że na powierzchni czołowej wałka należy wykonać zabieg
A. nawiercania.Poprawna odpowiedź
B. gwintowania.Twoja odpowiedź
C. pogłębiania.
D. rozwiercania.
Niepoprawna odpowiedź. Niewłaściwe odpowiedzi, takie jak pogłębianie, rozwiercanie czy gwintowanie, wskazują na nieporozumienie w zakresie procesów obróbczych. Pogłębianie jest procesem, który ma na celu zwiększenie średnicy istniejącego otworu, co w kontekście podanego pytania nie jest adekwatne, gdyż mówimy o wykonywaniu otworu od podstaw. Z kolei rozwiercanie polega na rozszerzaniu otworów, co również nie odnosi się do oznaczenia, które sugeruje stworzenie nowego otworu. Gwintowanie, z drugiej strony, to proces wytwarzania gwintów wewnętrznych lub zewnętrznych, co jest zupełnie innym zabiegiem, wymagającym innego podejścia oraz narzędzi. Typowe błędy myślowe, które prowadzą do takich odpowiedzi, to mylenie różnych procesów obróbczych oraz brak znajomości ich zastosowań. W praktyce, znajomość poszczególnych technik obróbczych oraz ich odpowiednie oznaczenia jest kluczowa w kontekście produkcji, gdyż błędne podejście może prowadzić do niewłaściwego wykonania elementów, co z kolei wpływa na jakość i bezpieczeństwo finalnych produktów. Dlatego tak ważne jest, aby przed przystąpieniem do obróbki zapoznać się z obowiązującymi normami i standardami.
Pytanie 9
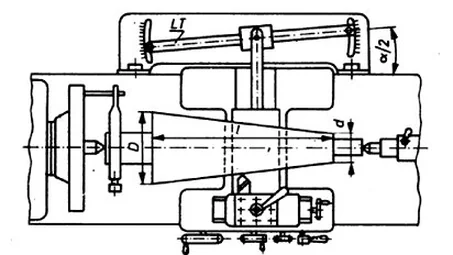
Na rysunku przedstawiono schemat
A. dłutowania rowków wielowypustu.
B. szlifowania bezkłowego.
C. toczenia stożków za pomocą liniału.Twoja odpowiedź
D. frezowania obwiedniowego.
Poprawna odpowiedź. Poprawna odpowiedź dotyczy toczenia stożków za pomocą liniału, co jest procesem obróbczo-mechanicznym wykorzystywanym w przemyśle do formowania elementów o kształcie stożkowym. Tokarka, na której wykonuje się toczenie, jest wyposażona w liniał, który umożliwia precyzyjne ustawienie narzędzia skrawającego pod odpowiednim kątem. Dzięki temu operator może uzyskać pożądany kąt i wymiar stożka, co jest niezwykle istotne w produkcji części maszyn czy elementów konstrukcyjnych. W praktyce, toczenie stożków jest szeroko stosowane w wytwarzaniu wałów, złączy lub elementów takich jak stożkowe tuleje, gdzie kluczowe jest zachowanie dokładności wymiarowej oraz jakości powierzchni obrobionej. Warto również zaznaczyć, że toczenie stożków jest zgodne z normami jakości ISO 9001, które wymagają precyzyjnego wykonania detali oraz udokumentowania procesów produkcyjnych, co zapewnia kontrolę jakości na każdym etapie produkcji.
Pytanie 10
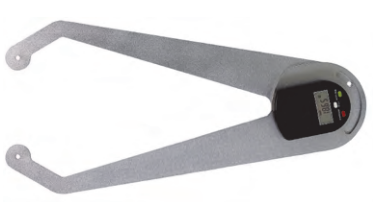
Macki pomiarowe przedstawione na rysunku służą do wykonania pomiaru
A. chropowatości powierzchni.
B. grubości ścianki rury.Poprawna odpowiedź
C. płaskości powierzchni.
D. twardości materiału.Twoja odpowiedź
Niepoprawna odpowiedź. Pomiar chropowatości powierzchni, twardości materiału oraz płaskości powierzchni to procesy, które wymagają odmiennych narzędzi oraz metod pomiarowych, co wyjaśnia niepoprawność wyboru odpowiedzi. Chropowatość powierzchni to cecha, która określa teksturę materiału i zazwyczaj mierzona jest przy użyciu profilometrów lub specjalistycznych urządzeń, które mogą dokładnie ocenić mikroskopowe nierówności. Twardość materiału, z kolei, jest definiowana jako opór materiału na odkształcenie i mierzona jest poprzez różne metody, w tym twardościomierze, które stosują różne obciążenia oraz geometrie ostrzy do przeprowadzania pomiarów. Natomiast pomiar płaskości powierzchni wymaga użycia narzędzi takich jak poziomice optyczne lub specjalne urządzenia pomiarowe, które zapewniają większą precyzję. Wybór niewłaściwych narzędzi pomiarowych często wynika z braku zrozumienia specyfiki każdego z pomiarów. Zrozumienie, jakie parametry są ważne w konkretnej aplikacji, jest kluczowe dla uzyskania dokładnych i wiarygodnych wyników pomiarowych. Nieadekwatne podejście do tematu może prowadzić do znaczących błędów w analizach oraz decyzjach inżynieryjnych, co może mieć poważne konsekwencje w praktyce przemysłowej.
Pytanie 11
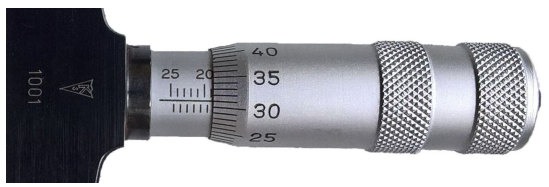
Wynik pomiaru na przedstawionym głębokościomierzu mikrometrycznym ma wartość
A. 18,81 mmTwoja odpowiedź
B. 22,31 mm
C. 21,31 mm
D. 31,19 mm
Poprawna odpowiedź. Pomiar 18,81 mm, który podałeś, jest całkowicie w porządku. To wynika z tego, jak odczytujemy głębokościomierz mikrometryczny. Tak naprawdę, główną wartość 18 mm widzimy na podstawowej skali, a te 0,81 mm to to, co czytamy ze skali bębenkowej. Tu przyrząd pokazuje 50 jednostek (czyli 0,50 mm), do tego jeszcze 25 jednostek (0,25 mm) oraz 6 jednostek (0,06 mm), co daje nam właśnie te 0,81 mm. Takie podejście do odczytu jest zgodne z tym, co mówi metrologia, gdzie dokładność i precyzja są bardzo istotne. Użycie głębokościomierzy mikrometrycznych jest kluczowe w wielu branżach inżynieryjnych, jak produkcja czy kontrola jakości. Dobrze jest znać te zasady, bo pozwalają one na uzyskanie wysokiej jakości produktów końcowych.
Pytanie 12
Na podstawie rysunku określ sposób ustalenia i zamocowania wałka.
A. W uchwycie trójszczękowym pneumatycznym z podparciem kłem stałym.
B. W uchwycie dwuszczękowym mechanicznym z zabierakiem.
C. W uchwycie czteroszczękowym hydraulicznym bez podparcia.Twoja odpowiedź
D. Na tarczy zabierakowej z zabierakiem i z podparciem kłem obrotowym.
Poprawna odpowiedź. Poprawna odpowiedź to uchwyt czteroszczękowy hydrauliczny bez podparcia, co oznacza, że na rysunku zaprezentowano mechanizm mocowania, który jest szczególnie efektywny dla obróbki wałków o różnych średnicach. Uchwyt czteroszczękowy, charakteryzujący się równomiernym rozkładem sił, zapewnia stabilność i precyzję podczas obróbki. W kontekście produkcji przemysłowej, takie uchwyty są standardowym wyposażeniem obrabiarek CNC, co zwiększa ich uniwersalność i zastosowanie w seryjnej produkcji. Hydrauliczne mocowanie zapewnia łatwe dostosowanie siły chwytu, co jest kluczowe w przypadku materiałów wrażliwych na odkształcenia. W praktyce uchwyty czteroszczękowe bez podparcia są często stosowane w obróbce elementów o długiej geometrii, co pozwala na efektywną obróbkę bez ryzyka ich uszkodzenia. Zastosowanie takich rozwiązań jest zgodne z aktualnymi normami ISO dotyczącymi jakości i bezpieczeństwa w procesach obróbczych.
Pytanie 13
Określ średnicę wiertła pod gwint metryczny M8 drobnozwojowy o skoku 1 mm. Skorzystaj z danychprzedstawionych w tabeli.
Gwint metryczny (M)
Gwint drobnozwojowy (MF)
Gwint rurowy Whitworth'a (BSP)
Wymiar gwintu
Średnica wiertła [mm]
Wymiar gwintu
Średnica wiertła [mm]
Wymiar gwintu [″]
Średnica wiertła [mm]
M2
1,60
M3x0,35
2,65
G1/16
6,80
M3
2,50
M4x0,5
3,50
G1/8
8,80
M4
3,30
M5x0,5
4,50
G1/4
11,80
M5
4,20
M6x0,75
5,20
G3/8
15,25
M6
5,00
M7x0,75
6,20
G1/2
19,00
M7
6,00
M8x0,75
7,20
G5/8
21,00
M8
6,80
M8x1
7,00
G3/4
24,50
M9
7,80
M9x1
8,00
G7/8
28,25
M10
8,50
M10x1
9,00
G1
30,75
A. 7,00 mmTwoja odpowiedź
B. 6,80 mm
C. 7,20 mm
D. 14,00 mm
Poprawna odpowiedź. Odpowiedź 7,00 mm jest poprawna, ponieważ dla gwintu metrycznego M8 drobnozwojowego o skoku 1 mm, średnica wiertła wynosi dokładnie 7,00 mm. Wiertła stosowane do gwintów metrycznych są zgodne z normami określającymi średnice wiertła dla poszczególnych typów gwintów. W przypadku gwintu M8, średnica wiertła musi być precyzyjnie dobrana, aby zapewnić właściwe wtapianie gwintu oraz uniknąć uszkodzenia materiału. Użycie zbyt małej średnicy wiertła może prowadzić do trudności w wkręcaniu śruby, a zbyt dużej do osłabienia połączenia. W praktyce inżynierskiej, dokładne przestrzeganie tabel z wymiarami gwintów jest kluczowe dla zapewnienia jakości i trwałości połączeń. Wprowadzenie do obliczeń gwintów metrycznych uwzględnia również tolerancje, co ma istotne znaczenie w procesach produkcyjnych i montażowych, gdzie precyzja jest niezbędna, by unikać potencjalnych awarii.
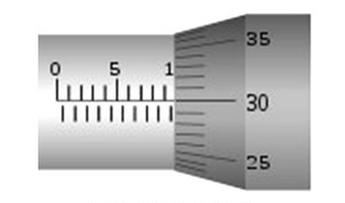
Pytanie 14
Odczyt wskazania mikrometru pokazanego na zdjęciu wynosi
A. 10,30 mm
B. 9,80 mmTwoja odpowiedź
C. 10,80 mm
D. 9,30 mm
Poprawna odpowiedź. Odpowiedź 9,80 mm jest prawidłowa, ponieważ wskazuje na dokładne odczytanie mikrometru, który jest precyzyjnym narzędziem pomiarowym. Zastosowanie mikrometru w praktyce inżynieryjnej i mechanicznej jest niezwykle ważne, ponieważ pozwala na dokładne pomiary średnic, grubości i długości elementów, co jest kluczowe w procesach produkcyjnych oraz w kontrolach jakości. Mikrometr składa się z cylindra i śruby, a jego precyzyjny pomiar uzyskuje się poprzez odczyt wskazania skali głównej oraz skali dodatkowej. W przypadku tego mikrometru, skala główna wskazuje 9 mm, a skala dodatkowa pokazuje 80 jednostek, co daje łącznie 9,80 mm. Wysoka dokładność mikrometrów, często wynosząca do 0,01 mm, czyni je niezastąpionymi w pracach wymagających szczególnej precyzji. W praktyce, niedokładności w pomiarze mogą prowadzić do błędów w produkcie końcowym, dlatego istotne jest prawidłowe użycie narzędzi pomiarowych oraz ich regularna kalibracja według norm ISO.
Pytanie 15
Jakie elementy znajdują się w wyposażeniu tokarki CNC?
A. stół magnetyczny
B. skrzynka posuwówTwoja odpowiedź
C. układ pomiarowyPoprawna odpowiedź
D. nawrotnica
Niepoprawna odpowiedź. Zrozumienie roli różnych komponentów w tokarkach CNC jest kluczowe dla efektywnego wykorzystania tych maszyn. Nawrotnica, chociaż ważna w niektórych kontekstach, nie jest standardowym wyposażeniem tokarek CNC. Jej głównym celem jest umożliwienie zmiany kierunku ruchu narzędzia, co w przypadku tokarek CNC jest w dużej mierze zautomatyzowane dzięki systemowi sterowania numerycznego. Współczesne tokarki CNC wykorzystują silniki serwo oraz kontrolery, które zarządzają ruchem narzędzi skrawających w sposób precyzyjny, eliminując potrzebę manualnych zmian kierunku. Stół magnetyczny, z kolei, jest bardziej charakterystyczny dla technologii frezarskich. Umożliwia on mocowanie obiektów ferromagnetycznych, co w kontekście tokarki CNC nie jest priorytetowe, gdyż elementy obrabiane często są mocowane przy użyciu systemów zaciskowych lub uchwytów, które zapewniają stabilność i precyzję obrabiania. Skrzynka posuwów to kolejny element, który ma swoje zastosowanie, ale nie jest integralną częścią każdego modelu tokarki CNC. Pełni ona funkcję sterowania ruchem narzędzi skrawających, ale w nowoczesnych modelach te funkcje są zintegrowane w systemie sterowania. Dlatego zrozumienie, jakie elementy są rzeczywiście kluczowe w kontekście tokarek CNC, pozwala na lepsze wykorzystanie ich możliwości i zwiększenie efektywności produkcji.
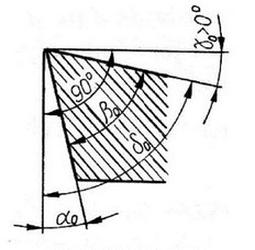
Pytanie 16
Kąt natarcia ostrza narzędzia skrawającego jest na rysunku oznaczony literą
A. β0Twoja odpowiedź
B. γ0Poprawna odpowiedź
C. α0
D. δ0
Niepoprawna odpowiedź. Wybór niewłaściwego kąta natarcia, takiego jak β0, δ0 czy α0, może prowadzić do istotnych problemów w procesie skrawania i obróbki materiałów. Kąt β0, często mylony z kątem natarcia, odnosi się do kąta między ostrzem narzędzia a płaszczyzną obrabianą, co nie ma zastosowania w kontekście natarcia. Z kolei kąt δ0, zazwyczaj związany z innymi aspektami geometrii narzędzi, nie dotyczy specyficznego ustawienia ostrza. Ostatni z wymienionych kątów, α0, to kąt nachylenia, który także nie ma bezpośredniego związku z natarciem. W kontekście technologii skrawania, błędne zrozumienie definicji tych kątów może prowadzić do nieefektywnego skrawania, co skutkuje zwiększonym zużyciem narzędzi oraz pogorszeniem jakości obrabianych powierzchni. Przykładem typowego błędu jest mylenie kąta natarcia z innymi kątami operacyjnymi, co może prowadzić do nieprawidłowych ustawień maszyn i narzędzi. Optymalizacja procesu skrawania opiera się na precyzyjnym doborze kątów, dlatego ważne jest, aby umiejętnie różnicować terminy i zrozumieć ich znaczenie w kontekście obróbczych procesów technologicznych.
Pytanie 17
Na jakiej obrabiarce można spotkać śrubę toczną?
A. Frezarce z kontrolą numerycznąTwoja odpowiedź
B. Strugarce wzdłużnej z dwoma stojakami
C. Wiertarce stołowej
D. Przecinarce taśmowej
Poprawna odpowiedź. Frezarka sterowana numerycznie jest maszyną, w której wykorzystuje się śrubę toczną do precyzyjnego przesuwania narzędzia skrawającego wzdłuż osi roboczej. Śruby toczne wyróżniają się wyjątkową wydajnością przekazywania ruchu, co jest kluczowe w procesach obróbczych, gdzie wymagana jest wysoka precyzja i powtarzalność. W zastosowaniach przemysłowych, frezarki te często używane są do obróbki materiałów takich jak aluminium, mosiądz czy tworzywa sztuczne, a także stali, co pozwala na uzyskanie skomplikowanych kształtów i detali. Dzięki zastosowaniu technologii CNC (Computer Numerical Control), operatorzy mogą programować maszyny z dokładnością do mikrometrów, co znacznie zwiększa efektywność produkcji oraz redukuje ryzyko błędów. Standardy ISO 9013 definiują tolerancje i jakość obróbki, które są kluczowe dla zapewnienia odpowiednich parametrów pracy frezarek numerycznych, co podkreśla znaczenie śrub tocznych w tych maszynach.
Pytanie 18
Przedstawiony na rysunku przedmiot obrabiany jest ustalony i zamocowany
A. szczękami wewnętrznymi uchwytu trójszczękowego.
B. za pomocą docisku pojedynczego.Twoja odpowiedź
C. w kłach obrotowych.
D. na trzpieniu gwintowanym.Poprawna odpowiedź
Niepoprawna odpowiedź. Mocowanie przedmiotu obrabianego w kłach obrotowych, dociskiem pojedynczym czy też szczękami wewnętrznymi uchwytu trójszczękowego to techniki, które w niektórych przypadkach znajdują zastosowanie, jednak nie w kontekście przedstawionym w pytaniu. Kły obrotowe są zazwyczaj wykorzystywane w toczeniu do chwytania okrągłych elementów o symetrii obrotowej. W sytuacji, gdy przedmiot obrabiany ma otwór gwintowany, mocowanie w kłach obrotowych nie zapewni wymaganej stabilności i precyzji obróbczej, co może prowadzić do obniżenia jakości wykonania oraz zwiększonego ryzyka uszkodzenia obrabianego materiału. Z kolei docisk pojedynczy jest stosunkowo prostą techniką, ale nie zawsze gwarantuje odpowiednią siłę mocowania, co w przypadku dynamicznych obciążeń może być niebezpieczne. Uchwyt trójszczękowy jest bardziej skomplikowanym rozwiązaniem, ale również w tym przypadku, jeśli element ma otwór gwintowany, może to powodować problemy z równomiernością docisku i stabilnością. Użytkownicy często mylą typy mocowania, co prowadzi do nieprawidłowego doboru metod, a tym samym do obniżenia efektywności procesów obróbczych oraz zwiększenia ryzyka błędów produkcyjnych. Kluczowe jest, aby odpowiednio analizować rysunki techniczne oraz specyfikacje obróbcze, aby właściwie dostosować techniki mocowania do charakterystyki obrabianego przedmiotu.
Pytanie 19
Zastosowanie cieczy smarująco-chłodzącej w procesie gwintowania ma na celu
A. usunięcie zanieczyszczeń z obszaru obróbki
B. podniesienie parametrów obróbczych w trakcie gwintowania
C. ograniczenie oporów skrawaniaTwoja odpowiedź
D. ochronę obrobionej powierzchni
Poprawna odpowiedź. Użycie cieczy smarująco-chłodzącej podczas gwintowania ma kluczowe znaczenie dla obniżenia oporów skrawania, co z kolei prowadzi do poprawy jakości obrobionej powierzchni oraz wydajności procesu. Ciecz smarująco-chłodząca działa jako mediatorsmarny, który zmniejsza tarcie między narzędziem skrawającym a obrabianym materiałem. To zredukowanie oporów skrawania pozwala na zastosowanie większych prędkości obróbczych, co jest szczególnie istotne w przypadku obróbki stali nierdzewnych czy innych trudnych materiałów. Dodatkowo, użycie cieczy chłodzącej wpływa na przewodzenie ciepła, co zapobiega przegrzewaniu narzędzi skrawających i wydłuża ich żywotność. W praktyce, w zastosowaniach przemysłowych często stosuje się emulsje wodne lub oleje mineralne jako cieczy smarująco-chłodzące, co jest zgodne z normami ISO 6743-99 dotyczącymi klasyfikacji cieczy smarowniczych. W efekcie, zastosowanie odpowiednich cieczy przyczynia się do efektywności procesów produkcyjnych oraz redukcji kosztów eksploatacyjnych.
Pytanie 20
W jakiej maszynie używane jest narzędzie o formie koła zębatego?
A. W dłutownicy Maaga
B. W dłutownicy FellowsaTwoja odpowiedź
C. W frezarce obwiedniowej
D. W przeciągarce
Poprawna odpowiedź. Dłutownica Fellowsa jest maszyną, która wykorzystuje narzędzia w kształcie koła zębatego, co pozwala na precyzyjne wykonywanie operacji dłutowania, szczególnie w zakresie obróbki otworów i wgłębień. Narzędzia te, z uwagi na swoją konstrukcję zębatą, umożliwiają efektywne przenoszenie mocy i precyzyjne formowanie materiału. Przykładem zastosowania jest produkcja komponentów w przemyśle motoryzacyjnym, gdzie dłutownica Fellowsa jest wykorzystywana do obróbki wałów korbowych i innych precyzyjnych części silnikowych. Warto zauważyć, że technologie i standardy w obróbce skrawaniem, takie jak ISO 9001, podkreślają znaczenie precyzyjnych maszyn w zapewnieniu jakości produkcji, co czyni je istotnym elementem procesu wytwarzania. Wykorzystanie narzędzi w kształcie koła zębatego w dłutownicy Fellowsa to także przykład praktycznego zastosowania koncepcji inżynieryjnych, które przewidują optymalizację wydajności i precyzji obróbczych.
Pytanie 21
W celu wykonania części przedstawionej na rysunku należy wykonać zabiegi obróbkowe w następującej kolejności:
A. toczenie poprzeczne, rozwiercanie, wiercenie, wytaczanie.
B. toczenie poprzeczne, nawiercanie, wiercenie, wytaczanie.Poprawna odpowiedź
C. toczenie poprzeczne, gwintowanie, wiercenie, wytaczanie.
D. nawiercanie, toczenie poprzeczne, wiercenie, powiercanie.Twoja odpowiedź
Niepoprawna odpowiedź. Wybór błędnej kolejności operacji obróbczych wskazuje na nieporozumienie dotyczące procesu technologii obróbczej. W przypadku odpowiedzi, w której na przykład nawiercanie jest sugerowane jako pierwsze, należy zauważyć, że taka sekwencja prowadzi do sytuacji, w której otwór jest tworzony przed uformowaniem zewnętrznych wymiarów detalu. To może skutkować problemami z precyzją otworu, ponieważ poddanie detalu nawierceniu przed jego odpowiednim ukształtowaniem zwiększa ryzyko deformacji. Ponadto, rozwiercanie, które zmienia średnicę otworu, również nie powinno być wykonywane przed wierceniem, ponieważ to zaburza proces uzyskiwania pożądanych wymiarów. To z kolei odzwierciedla typowe błędne podejście do planowania obróbki, które często prowadzi do nadmiernego zużycia narzędzi lub niewłaściwego wykonania części. W obróbce mechanicznej kluczowe jest przestrzeganie sekwencji operacji, co ma na celu zapewnienie maksymalnej efektywności i minimalizacji strat materiałowych. Dobrą praktyką jest też zawsze weryfikowanie wymiarów po każdej operacji, co pozwala na bieżąco kontrolować jakość wykonania i unikać kosztownych poprawek.
Pytanie 22
Funkcja gwintowania G33 wymaga określenia współrzędnej Z oraz
A. ilości przejść.
B. ilości przejść oraz głębokości skrawania w każdym cyklu.
C. głębokości skrawania w każdym cyklu.Twoja odpowiedź
D. skoku gwintu.Poprawna odpowiedź
Niepoprawna odpowiedź. Wskazywanie głębokości skrawania przy każdym przejściu, liczby przejść, czy też ich kombinacji z głębokością skrawania jako odpowiedzi na pytanie o funkcję toczenia gwintu G33 jest nieprawidłowe, ponieważ te parametry są istotne w innych kontekstach obróbczych, ale nie są bezpośrednio związane z toczeniem gwintów. Głębokość skrawania odnosi się do maksymalnej wartości, na jaką narzędzie wkracza w materiał w jednym przejściu i jest bardziej kluczowa w operacjach takich jak frezowanie czy toczenie cylindryczne. W przypadku toczenia gwintów, głównym celem jest uzyskanie prawidłowego profilu gwintu, co osiąga się poprzez precyzyjne określenie skoku gwintu oraz prędkości obrotowej. Liczba przejść jest również parametrem stosowanym w ogólnym toczeniu, ale w kontekście toczenia gwintów skupiamy się przede wszystkim na tym, jak każdy obrót wrzeciona wpływa na kształt gwintu, a nie na liczbę przejść czy głębokości skrawania. Typowym błędem jest mylenie tych koncepcji, co może prowadzić do nieodpowiednich ustawień maszyn i w efekcie do produkcji wyrobów o niewłaściwych wymiarach oraz tolerancjach. W obróbce gwintów istotne jest, aby operacje były zharmonizowane z wymaganiami projektowymi, co wymaga zrozumienia, jakie parametry są krytyczne w tym konkretnym procesie.
Pytanie 23
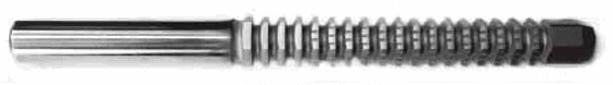
Narzędzie przedstawione na zdjęciu należy zamocować podczas obróbki skrawaniem na
A. dłutownicy Fellowsa.
B. dłutownicy Magga.
C. strugarce.
D. przeciągarce.Twoja odpowiedź
Poprawna odpowiedź. Przeciąg to narzędzie skrawające, które ma swoją ważną rolę w obróbce, zwłaszcza gdy mówimy o przeciąganiu otworów. Jak go zamontujemy w przeciągarce, to możemy naprawdę dokładnie kontrolować kształt i gładkość wykończenia otworów w różnych materiałach, zarówno metalowych, jak i niemetalowych. W procesie przeciągania narzędzie przesuwa się przez materiał i w ten sposób usuwa nadmiar, co pozwala uzyskać pożądane wymiary. W praktyce, to narzędzie jest często używane do produkcji bardzo precyzyjnych elementów, jak na przykład tuleje czy wały. Przeciągarki są zaprojektowane tak, żeby efektywnie działać z przeciągami, co zapewnia dużą powtarzalność i dokładność przy obróbce. Wiadomo, że to wszystko musi być zgodne z standardami jakości w przemyśle. Dobrze jest dbać o regularne sprawdzanie stanu narzędzi i ich kalibrację, żeby uzyskać jak najlepsze wyniki i wydłużyć ich żywotność.
Pytanie 24
Jakim znakiem/symbolem zaczyna się komentarz w programie przeznaczonym dla obrabiarki CNC, używającej kodów ISO?
A. -Twoja odpowiedź
B. ?
C. %
D. (Poprawna odpowiedź
Niepoprawna odpowiedź. W przypadku błędnych odpowiedzi, niektóre znaki mogą wydawać się sensowne na pierwszy rzut oka, ale nie są właściwie zastosowane w kontekście programowania CNC. Na przykład, znak '?' nie ma żadnego uzasadnienia w standardach programowania ISO i nie jest używany do oznaczania komentarzy. Użytkownicy mogą pomylić ten znak z innymi językami programowania, gdzie '?' pełni różne role, ale w obszarze CNC nie ma zastosowania. Inny znak, '%', jest stosowany w niektórych starszych systemach jako oznaczenie początku programu, ale również nie pełni funkcji komentarza. Współczesne standardy bardziej preferują użycie '.' w kontekście oznaczania końca programu, co może prowadzić do nieporozumień. Przykładowo, niektórzy mogą sądzić, że '-' mógłby być użyty jako oznaczenie komentarza, co jest błędne. Znak '-' w kontekście ISO ma swoje zastosowanie w innych instrukcjach, ale nie jako znak otwierający komentarze. Zrozumienie tych różnic jest kluczowe dla prawidłowego programowania i uniknięcia błędów w obróbce CNC. Często nowe osoby w tej dziedzinie mylnie łączą różne konwencje z różnych języków, co prowadzi do niepoprawnego stosowania znaków i w konsekwencji do błędów w kodzie.
Pytanie 25
Jaką funkcję pełni M03 w programie sterującym?
A. postój czasowy trwający trzy sekundy
B. dosunięcie podparcia kłem konika
C. wybranie prawych obrotów wrzecionaTwoja odpowiedź
D. gwintowanie o skoku wzrastającym
Poprawna odpowiedź. Funkcja pomocnicza M03 w programie sterującym jest kluczowa dla operacji obróbczych, ponieważ jej działanie polega na wybraniu prawych obrotów wrzeciona. Prawe obroty są standardowym kierunkiem obrotu narzędzia w większości aplikacji CNC, co sprawia, że ich wybór jest istotny dla efektywności i precyzji obróbki. Przykładem zastosowania tej funkcji jest sytuacja, w której operator musi wykonać cięcie lub frezowanie elementu metalowego, co wymaga precyzyjnych obrotów narzędzia. W sytuacjach, gdy używane są narzędzia skrawające, kierunek obrotów ma wpływ na jakość powierzchni oraz trwałość narzędzia. Standardy branżowe, takie jak ISO 6983, definiują sposób programowania takich funkcji, co podkreśla znaczenie prawidłowego wyboru obrotów wrzeciona w procesie obróbczych. Znajomość tych parametrów oraz ich odpowiednie wykorzystanie w praktyce jest niezbędne dla każdego specjalisty zajmującego się obróbką CNC.
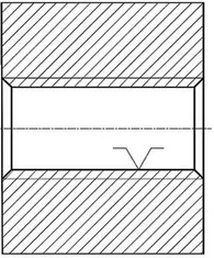
Pytanie 26
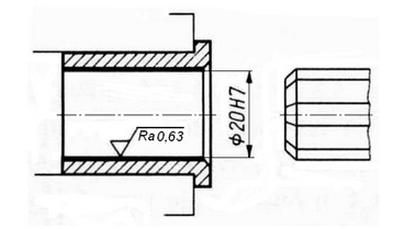
Obróbka otworu przedstawiona na rysunku to
A. wiercenie.
B. powiercanie.Twoja odpowiedź
C. pogłębianie.
D. rozwiercanie.Poprawna odpowiedź
Niepoprawna odpowiedź. Chociaż odpowiedzi takie jak powiercanie, pogłębianie oraz wiercenie mają swoje miejsce w procesach obróbczych, to jednak nie odpowiadają one wymaganiom przedstawionym na rysunku. Powiercanie to proces obróbczy, który koncentruje się na uzyskaniu powierzchni walcowych, co nie jest właściwym podejściem w przypadku otworów wymagających precyzyjnych wymiarów i wysokiej jakości wykończenia. Pogłębianie, z kolei, jest metodą poszerzania już istniejących otworów, co może prowadzić do niezgodności wymiarowych, zwłaszcza w kontekście tolerancji H7, która implikuje bardzo ścisłe wymagania dotyczące średnicy i okrągłości otworu. Natomiast wiercenie jest procesem wstępnym, który generuje otwory, ale nie zapewnia odpowiednich standardów wykończenia, co jest kluczowe dla dalszej obróbki. Wybór niewłaściwej metody obróbczej może prowadzić do problemów z montażem lub użytkowaniem finalnych produktów, co podkreśla istotność stosowania właściwych technik w zależności od specyfikacji materiałów i wymagań projektowych. Zrozumienie, które procesy są odpowiednie dla konkretnego zastosowania, jest kluczowe dla zapewnienia wydajności produkcji oraz jakości finalnych wyrobów.
Pytanie 27
Którym przyrządem pomiarowym należy zmierzyć średnicę otworu jak na przedstawionym rysunku?
A. Suwmiarką uniwersalną.
B. Mikrometrem zewnętrznym.Twoja odpowiedź
C. Średnicówką mikrometryczną składaną.
D. Średnicówką mikrometryczną trójpunktową.Poprawna odpowiedź
Niepoprawna odpowiedź. Wybór narzędzia pomiarowego do mierzenia średnicy otworu musi być oparty na specyfice pomiarów oraz wymaganiach dotyczących dokładności. Suwmiarka uniwersalna, mimo że jest popularnym narzędziem, oferuje znacznie niższą precyzję w porównaniu do średnicówki mikrometrycznej trójpunktowej. Jej błąd pomiarowy może wynosić kilka setnych milimetra, co sprawia, że jest mało użyteczna w aplikacjach wymagających wysokiej dokładności. Mikrometr zewnętrzny, choć skuteczny w pomiarach średnic zewnętrznych, nie jest właściwym narzędziem do mierzenia średnic otworów wewnętrznych, co stwarza ryzyko błędnych wyników. Z kolei średnicówka mikrometryczna składana, choć teoretycznie może być używana do tego zadania, nie jest standardowym narzędziem i często brakuje jej wymaganego poziomu dokładności, co może prowadzić do nieprawidłowych pomiarów. Typowe błędy myślowe, które mogą wynikać z wyboru niewłaściwego narzędzia, obejmują błędne założenie, że każde narzędzie pomiarowe sprawdzi się w każdej aplikacji. W rzeczywistości, dobór narzędzia powinien być dostosowany do specyfiki mierzonych obiektów oraz wymaganej precyzji, co jest kluczowe w procesie zapewnienia jakości w inżynierii i produkcji.
Pytanie 28
Jakiego rodzaju obrabiarki są najczęściej wykorzystywane w masowej produkcji gwintów zewnętrznych na prętach?
A. Frezarki obwiedniowej
B. Przeciągarki
C. WalcarkiPoprawna odpowiedź
D. Tokarki uniwersalnejTwoja odpowiedź
Niepoprawna odpowiedź. Przeciągarki, tokarki uniwersalne oraz frezarki obwiedniowe są maszynami, które mogą być używane do obróbki metalu, jednak ich zastosowanie do produkcji gwintów zewnętrznych na prętach nie jest optymalne. Przeciągarki są wykorzystywane głównie do obróbki długich, cienkowalowanych produktów, ale nie oferują tak wysokiej efektywności w formowaniu gwintów jak walcarki. Ich główną funkcją jest wydłużanie materiału, co nie przekłada się na możliwość masowej produkcji gwintów. Tokarki uniwersalne, choć mogą być używane do wytwarzania gwintów poprzez skrawanie, są znacznie wolniejsze w porównaniu do walcowania, co czyni je mniej efektywnymi w zastosowaniach masowych. Dodatkowo, proces skrawania wiąże się z większym zużyciem narzędzi oraz generowaniem odpadów, co podnosi koszty produkcji. Z kolei frezarki obwiedniowe są specjalistycznymi maszynami do obróbki konturowej, a ich zdolność do wytwarzania gwintów jest ograniczona i bardziej skomplikowana, co również sprawia, że nie są one preferowane w masowej produkcji. Zrozumienie, które maszyny są najbardziej odpowiednie do określonych procesów produkcyjnych, jest kluczowe dla optymalizacji wydajności i efektywności operacyjnej.
Pytanie 29
Zalecana prędkość skrawania dla obróbki stali nierdzewnej przy użyciu płytki wieloostrzowej wynosi vc = 80 m/min. Jak powinien być zapisany poprawnie skonfigurowany blok programu sterującego dla tej prędkości?
A. G96 S80 M04 M08 F0.15Twoja odpowiedź
B. G33 Z80 K6
C. G95 S80 M03 M08 F0.25
D. G03 I5 K0 X80 Z10
Poprawna odpowiedź. Twoja odpowiedź G96 S80 M04 M08 F0.15 jest naprawdę dobra. Wiesz, chodzi o technologię skrawania stali nierdzewnej, a tutaj kluczowe są odpowiednie ustawienia prędkości obrotowej i posuwu. Tą komendą G96 ustawiasz prędkość skrawania na stałym poziomie, co jest mega ważne przy trudnych materiałach jak stal nierdzewna. S80, czyli prędkość 80 m/min, też pasuje idealnie do tego typu obróbki. M04 to obrót w lewo, co w niektórych przypadkach jest istotne, a M08 włącza chłodziwo, co dobrze wpływa na temperaturę i przedłuża żywotność narzędzi. F0.15 to dobrze dobrany posuw do prędkości skrawania. Jak tak wszystko dokładnie zaprogramujesz, to uzyskasz naprawdę fajne efekty i Twoje narzędzia będą dłużej służyły.
Pytanie 30
Używając wzoru (ft = f∙n∙i mm/min), wyznacz posuw minutowy dla wiertła krętego, przyjmując: f = 0,2 mm/obr, obroty n = 600 obr/min, a liczba ostrzy skrawających i = 2.
A. ft = 300 mm/min
B. ft = 120 mm/min
C. ft = 240 mm/minTwoja odpowiedź
D. ft = 1200 mm/min
Poprawna odpowiedź. Aby obliczyć posuw minutowy (f<sub>t</sub>), zastosowaliśmy wzór f<sub>t</sub> = f∙n∙i, gdzie f to posuw na obrót, n to liczba obrotów na minutę, a i to liczba ostrzy skrawających. W naszym przypadku mamy f = 0,2 mm/obr, n = 600 obr/min, i = 2. Podstawiając wartości do wzoru: f<sub>t</sub> = 0,2 mm/obr ∙ 600 obr/min ∙ 2 = 240 mm/min. Poprawne obliczenia są kluczowe w procesach obróbczych, ponieważ wpływają na efektywność i jakość wykonywanych prac. W praktyce, właściwy dobór posuwu minutowego pozwala na optymalne wykorzystanie narzędzi skrawających, co przekłada się na dłuższą żywotność narzędzi oraz mniejsze zużycie energii. W branży obróbczej stosuje się różne standardy, takie jak ISO, które precyzują parametry obróbcze dla różnych materiałów. Przykładowo, przy obróbce stali narzędziowej stosuje się inne wartości posuwu niż przy aluminium, co należy uwzględnić w procesie planowania produkcji.
Pytanie 31
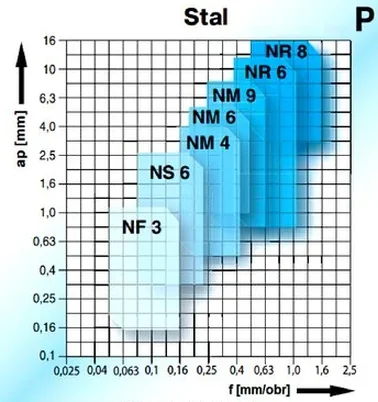
Wykres przedstawia dobór geometrii płytki skrawającej do obróbki stali węglowej. Wybierz oznaczenie płytki dla wskazanych parametrów: głębokość skrawania ap = 1 i posuw f = 1.
A. NF 3
B. NR 6Twoja odpowiedź
C. NS 6
D. NM 4
Poprawna odpowiedź. Wybrałeś "NR 6" i to jest dobra decyzja. Ta geometria płytek zgadza się z parametrami, które mamy w zadaniu, czyli głębokością skrawania 1 mm i posuwem 1 mm na obrót. Jak patrzysz na wykres doboru geometrii, to widać, że te parametry są optymalne dla stali węglowej. Dobra geometria narzędzia naprawdę robi różnicę, bo pozwala na lepsze skrawanie i mniejsze zużycie narzędzi. Dzięki tej płytce "NR 6" łatwiej odprowadzają się wióry i mniejsze ryzyko uszkodzenia materiału, co jest super. Generalnie, użycie tych płytek podczas frezowania albo toczenia stali węglowej sprawia, że praca idzie sprawniej i koszty też maleją. Dlatego ważne jest, żeby dobrać odpowiednią geometrię narzędzia, to klucz do sukcesu w obróbce skrawaniem.
Pytanie 32
Przed przeprowadzeniem operacji przeciągania, otwór wstępny w odlewie powinien być
A. szlifowany zgrubnie oraz wykończany oscylacyjnie
B. pogłębiany i polerowany
C. wytaczany lub wiercony i zgrubnie rozwiercanyTwoja odpowiedź
D. poddany obróbce chemicznej
Poprawna odpowiedź. Odpowiedź wskazująca na wytoczenie lub powiercenie i rozwiercenie zgrubne otworu wstępnego przed operacją przeciągania jest prawidłowa ze względu na istotne aspekty technologiczne związane z obróbką metalu. Proces ten ma na celu zapewnienie odpowiedniej geometrii i tolerancji wymiarowej, co jest kluczowe dla późniejszego etapu przeciągania. Wytaczanie i wiercenie zgrubne pozwala na usunięcie większej ilości materiału, co jest efektywniejsze i mniej czasochłonne niż inne metody. Dodatkowo, precyzyjne przygotowanie otworu wstępnego minimalizuje ryzyko uszkodzenia narzędzi oraz poprawia jakość końcowego produktu. W praktyce, dobrze przygotowany otwór wstępny, który został wytoczony lub wywiercony, zwiększa efektywność procesu przeciągania, co jest zgodne z normami ISO 2768 dotyczącymi tolerancji wymiarowych. To podejście jest zgodne z najlepszymi praktykami w branży, co potwierdzają liczne badania i standardy technologiczne.
Pytanie 33
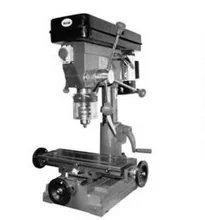
Które zdjęcie przedstawia wiertarkę stołową?
A. C.
B. B.Poprawna odpowiedź
C. D.Twoja odpowiedź
D. A.
Niepoprawna odpowiedź. Wybór innych odpowiedzi, które nie przedstawiają wiertarki stołowej, może wynikać z niewłaściwego zrozumienia różnic między różnymi typami wiertarek. Niektóre z dostępnych opcji mogą przedstawiać wiertarki ręczne lub wiertarki udarowe, które są zupełnie innymi narzędziami. Wiertarka ręczna, na przykład, jest przeznaczona do łatwego wiercenia w małych projektach i nie ma możliwości stabilizacji materiału, co prowadzi do mniejszej precyzji. W przypadku wiertarki udarowej, jej głównym zadaniem jest wiercenie w twardych materiałach, takich jak beton, gdzie można zauważyć charakterystyczny mechanizm udarowy. Te różnice mogą prowadzić do mylnego wrażenia, że każda maszyna, która wierci, jest wiertarką stołową, co jest błędne. Zrozumienie specyficznych zastosowań oraz mechanizmów działania różnych typów wiertarek jest kluczowe dla skutecznego wyboru narzędzi do danego projektu. Kluczowym błędem myślowym jest zakładanie, że wizualna identyfikacja narzędzia jest wystarczająca dla jego klasyfikacji. W rzeczywistości, jedynie szczegółowa analiza funkcji i zastosowania pozwoli na właściwą identyfikację i efektywne wykorzystanie narzędzi w praktyce.
Pytanie 34
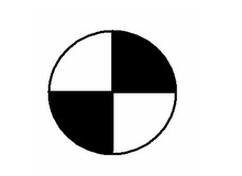
Przedstawiony symbol graficzny jest oznaczeniem punktu
A. wymiany narzędzia.
B. referencyjnego obrabiarki.Twoja odpowiedź
C. zerowego materiału.
D. maszynowego układu współrzędnych.
Poprawna odpowiedź. Ten symbol na zdjęciu to znane oznaczenie punktu referencyjnego w obrabiarkach. W maszynach CNC ma to naprawdę dużą wagę, bo punkt referencyjny jest bazą dla wszystkich innych punktów w układzie współrzędnych. Operatorzy używają go do kalibracji narzędzi i ustawienia programów. Bez dokładnego zdefiniowania tego punktu, można mieć spore problemy z precyzyjnym wykonanaiem operacji, a w produkcji masowej to kluczowe, bo tolerancje wymiarowe muszą być na poziomie. Są różne normy, jak ISO 6983, które szczegółowo opisują, jak programować maszyny i zarządzać punktami referencyjnymi, co pomaga zwiększyć efektywność i jakość produkcji.
Pytanie 35
Którą powierzchnię noża tokarskiego wskazano na ilustracji?
A. Powierzchnię natarcia.Poprawna odpowiedź
B. Powierzchnię podstawową.
C. Powierzchnię przyłożenia.Twoja odpowiedź
D. Powierzchnię skrawającą.
Niepoprawna odpowiedź. Powierzchnia skrawająca, powierzchnia przyłożenia oraz powierzchnia podstawowa to terminy często mylone z powierzchnią natarcia noża tokarskiego, co prowadzi do nieporozumień w zakresie obróbki skrawaniem. Powierzchnia skrawająca to ta część narzędzia, która faktycznie wykonuje proces skrawania, jednak nie jest to tożsame z powierzchnią natarcia. Powierzchnia natarcia to konkretna część narzędzia, która wchodzi w kontakt z obrabianym materiałem. Jeśli wybierzemy powierzchnię przyłożenia, która odpowiada za stabilność narzędzia w trakcie pracy, to nie zrozumiemy, że nie pełni ona funkcji skrawającej. Powierzchnia podstawowa, z kolei, to ta, na której narzędzie stoi w uchwycie, co również nie ma wpływu na proces skrawania. Kluczowe jest zrozumienie, że każdy z tych terminów odnosi się do innego aspektu narzędzia, a ich mylenie może prowadzić do błędów w doborze narzędzi oraz ustawieniach maszyny. W praktyce, niewłaściwe zrozumienie tych koncepcji może wpływać na jakość obróbki, trwałość narzędzia oraz efektywność procesu produkcyjnego. Dlatego ważne jest, aby w trakcie pracy z narzędziami tokarskimi, mieć świadomość różnic pomiędzy tymi powierzchniami i ich praktycznym zastosowaniem.
Pytanie 36
Informację o wartości promienia narzędzia wieloostrzowego noża tokarskiego należy umieścić w
A. podprogramie.
B. cyklu stałym.
C. korektorze narzędzia.Poprawna odpowiedź
D. programie głównym.Twoja odpowiedź
Niepoprawna odpowiedź. Odpowiedzi związane z podprogramem, programem głównym oraz cyklem stałym wskazują na pewne nieporozumienia dotyczące funkcji i zastosowania tych elementów w kontekście obróbki skrawaniem. Podprogram to część większego programu, która może być wywoływana w różnych miejscach, a jego głównym celem jest optymalizacja kodu oraz uproszczenie jego modyfikacji. Jednak nie ma on bezpośredniego związku z precyzyjnym pomiarem promienia narzędzia, który jest kluczowy dla prawidłowego ustawienia parametrów obróbczych. Program główny to z kolei kod, który kontroluje całkowity proces obróbczy, lecz nie zawiera detali dotyczących konkretnej wartości promienia narzędzia. Cykl stały odnosi się do zestawu operacji, które są wykonywane w stały sposób, ale również nie dotyczy bezpośrednio kwestii pomiarów narzędzi. Typowym błędem myślowym jest mylenie funkcji korektora narzędzia z tymi elementami, co prowadzi do przekonania, że można zaniedbać precyzyjne pomiary promieni przy użyciu narzędzi. Prawidłowe podejście do obróbki wymaga wyraźnego zrozumienia roli każdego z tych elementów i ich wpływu na finalną jakość produktu oraz efektywność całego procesu obróbczego.
Pytanie 37
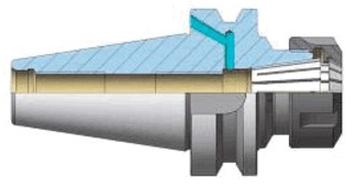
Pokazany na rysunku mechanizm to
A. oprawka do głowic nasadzanych.
B. uchwyt do mocowania narzędzi z chwytem Morse'a.Twoja odpowiedź
C. oprawka frezarska z tulejką sprężystą.Poprawna odpowiedź
D. uchwyt wiertarski do prawych i lewych obrotów.
Niepoprawna odpowiedź. Niewłaściwe odpowiedzi wskazują na szereg nieporozumień dotyczących klasyfikacji narzędzi obróbczych. Oprawka do głowic nasadzanych, na którą można by wskazać, różni się od oprawki frezarskiej nie tylko konstrukcją, ale przede wszystkim przeznaczeniem. Głowice nasadzane są używane w zastosowaniach, gdzie wymiana narzędzi jest częsta, co nie jest typowe dla operacji frezarskich, które wymagają stabilności i precyzji, jakie zapewnia tulejka sprężysta. Uchwyt do mocowania narzędzi z chwytem Morse'a jest kolejnym przykładem nieprawidłowego rozumienia, jako że chwyty Morse'a mają zastosowanie głównie w uchwytach wiertarskich i nie są kompatybilne z systemem mocowania narzędzi frezarskich. Uchwyt wiertarski do prawych i lewych obrotów, choć również ważny w obróbce, nie jest w stanie zapewnić tej samej elastyczności i wydajności, co oprawka frezarska z tulejką sprężystą. Typowym błędem myślowym w przypadku tych odpowiedzi jest pomylenie funkcji i zastosowań poszczególnych narzędzi obróbczych. Wiedza na temat ich specyfiki i zastosowania w praktyce jest kluczowa dla zrozumienia, jak różne mechanizmy mogą wpływać na efektywność procesu obróbczy i jakość finalnego produktu.
Pytanie 38
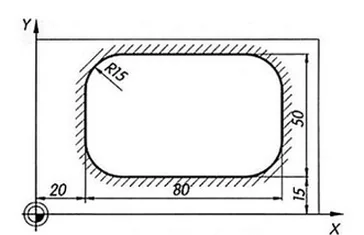
Programowanie cyklu frezowania kieszeni prostokątnej wymaga podania współrzędnych bezwzględnych środka tej kieszeni. W przypadku kieszeni przedstawionej na rysunku współrzędne te wynoszą
A. X = 40, Y = 25
B. X = 100, Y = 65
C. X = 60, Y= 40Twoja odpowiedź
D. X = 20, Y = 15
Poprawna odpowiedź. Poprawna odpowiedź to współrzędne X = 60, Y = 40, ponieważ środek prostokątnej kieszeni obliczamy jako punkt, który znajduje się w połowie długości i szerokości kieszeni, licząc od lewego dolnego rogu, który jest punktem odniesienia. W przypadku kieszeni o długości 80 mm i szerokości 50 mm, środek będzie znajdował się w odległości 40 mm od dolnej krawędzi i 30 mm od lewej krawędzi. Zatem, dodając te wartości do współrzędnych punktu odniesienia (X=20, Y=15), otrzymujemy: X = 20 + 40 = 60 oraz Y = 15 + 25 = 40. Znajomość obliczania takich współrzędnych jest kluczowa w programowaniu cykli obróbczych, szczególnie w kontekście frezowania czy toczenia, gdzie precyzyjne określenie położenia narzędzia względem obrabianego detalu ma kluczowe znaczenie dla jakości wykonanej pracy. Praktyka ta jest zgodna z najlepszymi standardami branżowymi, które wymagają precyzyjnego definiowania punktów odniesienia dla uzyskania optymalnych wyników obróbczych.
Pytanie 39
Jakie oznaczenie bloku programu wskazuje na ruch narzędzia po łuku?
A. G00 X100 Z100
B. G33 Z4 K1
C. G03 X20 Z-10 I0 K10Twoja odpowiedź
D. G01 A135 Z-100
Poprawna odpowiedź. Odpowiedź G03 X20 Z-10 I0 K10 jest poprawna, ponieważ kod G03 w języku programowania CNC oznacza ruch po łuku w kierunku przeciwnym do ruchu wskazówek zegara. W kontekście tej instrukcji, X20 i Z-10 wskazują na końcowe położenie osi X i Z, a parametry I0 i K10 definiują odpowiednio przesunięcie w kierunku osi X i Z, co wpływa na promień łuku. Ruch łukowy jest istotny w programowaniu CNC, ponieważ pozwala na uzyskanie gładkich, ciągłych kształtów, które są niezbędne w precyzyjnej obróbce materiałów. Na przykład, w procesach frezowania lub toczenia, umiejętność programowania ruchów łukowych znacząco podnosi jakość wykonania elementów, eliminując ostre krawędzie, a tym samym zwiększając żywotność narzędzia. W branży obróbczej standardem jest stosowanie takich ruchów w celu optymalizacji procesów produkcyjnych i zwiększenia efektywności maszyn. Przykładem zastosowania ruchów łukowych może być produkcja elementów mechanicznych, gdzie dokładność kształtów jest kluczowa dla ich prawidłowego działania.
Pytanie 40
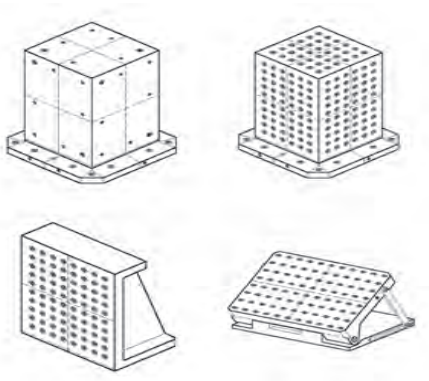
Przy użyciu oprzyrządowania przedstawionego na rysunku przedmiot obrabiany jest ustalany i mocowany przy pomocy
A. systemów modularnych.Twoja odpowiedź
B. specjalnych stołów magnetycznych.
C. specjalnych imadeł maszynowych.
D. łap dociskowych.
Poprawna odpowiedź. Odpowiedź "systemy modularne" jest poprawna, ponieważ na przedstawionym rysunku widać elementy charakterystyczne dla tego rodzaju oprzyrządowania. Systemy modularne to zaawansowane technologie, które umożliwiają szybkie i elastyczne mocowanie przedmiotów obrabianych. Dzięki zastosowaniu standardowych komponentów, takich jak bloki mocujące, płyty bazowe oraz różnorodne uchwyty, można dostosować konfigurację do specyficznych potrzeb produkcyjnych. Przykładem zastosowania systemów modularnych jest branża motoryzacyjna, gdzie często zachodzi potrzeba szybkiej zmiany ustawień maszyny w celu obróbki różnych detali. Dobrze zaprojektowane systemy modularne przyczyniają się do zwiększenia efektywności produkcji, redukcji czasu przestojów oraz zapewnienia wysokiej precyzji obróbki, co jest zgodne z najlepszymi praktykami w inżynierii produkcji. Warto również wspomnieć, że takie podejście wpisuje się w koncepcję Przemysłu 4.0, gdzie elastyczność i automatyzacja odgrywają kluczową rolę.