Zakończenie: 20 września 2026 19:32 Rozwiązano w aplikacji mobilnej
Egzamin zdany!
Wynik: 22/40 punktów (55,0%)
Wymagane minimum: 20 punktów (50%)
Pewność odpowiedzi
Żadna odpowiedź nie została oznaczona jako strzał.
Przy następnym egzaminie zaznaczaj niepewne odpowiedzi - zobaczysz wtedy, ile wyniku bierze się z wiedzy, a ile ze szczęścia.
Twój wynik na tle innych
Twój wynik jest lepszy niż 40% podejść do kwalifikacji MEC.05.
Porównanie z 8590 zakończonymi podejściami do tej kwalifikacji (dane zbiorcze, bez wyników indywidualnych).
Poprawa! Poprzednio 52,5%, teraz 55,0% (+2,5 p.p.).
Zachowaj ten wynik na koncie
Załóż darmowe konto albo zaloguj się - ten egzamin przypiszemy do Twojego konta, więc wrócisz do swoich błędów, będziesz śledzić postęp i dostaniesz powtórki dobrane do Twoich odpowiedzi.
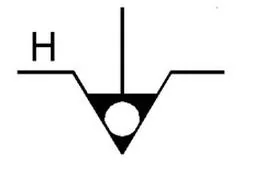
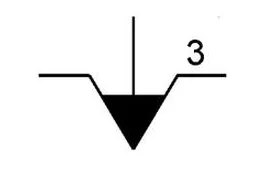
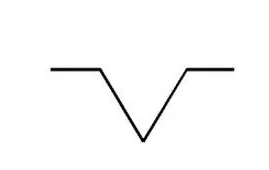
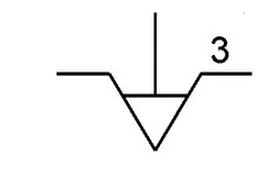
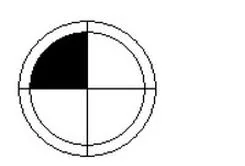
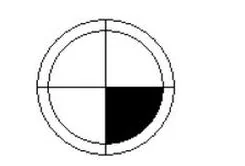
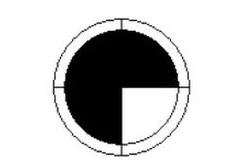
Symbol graficzny będący oznaczeniem uchwytu trójszczękowego samocentrującego ze sterowaniem ręcznym przedstawia rysunek oznaczony literą
A. A.Twoja odpowiedź
B. B.Poprawna odpowiedź
C. C.
D. D.
Niepoprawna odpowiedź. Wybór błędnej odpowiedzi może być wynikiem kilku typowych nieporozumień dotyczących symboliki używanej w dokumentacji technicznej. Odpowiedzi oznaczone literami A, C i D mogą wprowadzać w błąd, ponieważ nie oddają one istoty uchwytu trójszczękowego samocentrującego. Często mylone są różne typy uchwytów, co prowadzi do błędnych wniosków. Na przykład, uchwyty o różnej liczbie szczęk mogą być mylone ze względu na podobieństwo ich symboli graficznych. Niezrozumienie, że trójszczękowe uchwyty są projektowane w celu zapewnienia symetrycznego zacisku, może prowadzić do wyboru niewłaściwego symbolu. W inżynierii i technologii produkcji niezwykle istotne jest stosowanie się do norm, takich jak ISO, które definiują sposób oznaczania i klasyfikacji różnych elementów maszyn oraz narzędzi. Dodatkowo, nieznajomość charakterystycznych cech uchwytu, takich jak sposób działania trzech szczęk oraz ich wpływ na precyzję obróbki, może skutkować wyborem błędnego symbolu. Dlatego ważne jest dogłębne zrozumienie symboliki oraz jej praktycznego zastosowania, co jest kluczowe w pracy inżyniera lub technika zajmującego się obróbką materiałów.
Pytanie 2
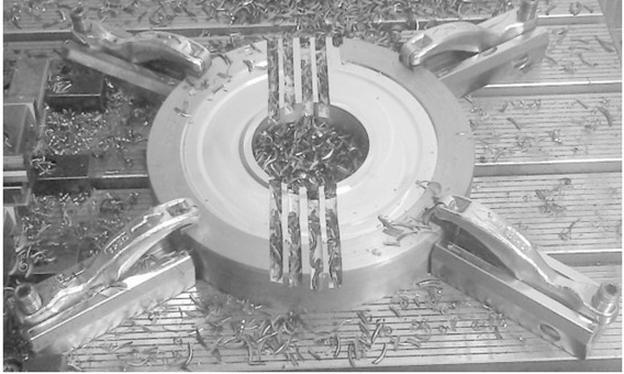
Który sposób mocowania części na stole frezarki pokazany jest na zdjęciu?
A. Pneumatyczny.
B. Magnetyczny.
C. Szczękowy.Twoja odpowiedź
D. Modułowy.Poprawna odpowiedź
Niepoprawna odpowiedź. Jeśli wybrałeś odpowiedź inną niż "modułowy", to chyba coś poszło nie tak. Systemy mocowania, które nie są modułowe, jak pneumatyczne czy magnetyczne, działają w zupełnie innych sytuacjach. Na przykład, mocowanie pneumatyczne lajkuje użycie powietrza do trzymania detali, co spoko działa z cienkimi materiałami, ale w precyzyjnej obróbce to może nie wystarczyć. Z kolei magnetyczne to super siła trzymania, ale jak trzeba coś przestawić, to już nie jest tak łatwo. No i mocowanie szczękowe, mimo że to klasyka, to nie ma tej elastyczności, co modułowe. Jak źle wybierzesz sposób mocowania, to później mogą się pojawić drgania narzędzia i jakość detali leży. Z mojego doświadczenia, nie doceniając systemów modułowych, możesz wpaść w pułapkę nieefektywności i uszkodzeń narzędzi i komponentów.
Pytanie 3
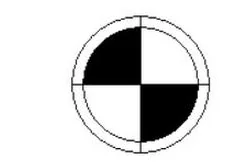
Który z przedstawionych symboli graficznych jest oznaczeniem punktu zerowego przedmiotu przerabianego?
A. A.Twoja odpowiedź
B. B.Poprawna odpowiedź
C. C.
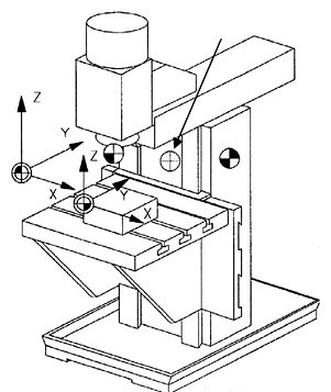
D. D.
Niepoprawna odpowiedź. Wybór innej odpowiedzi może wynikać z nieporozumienia w zakresie interpretacji symboli graficznych stosowanych w rysunku technicznym. Przyjęcie niewłaściwego symbolu zamiast znaku punktu zerowego może prowadzić do nieprecyzyjnego wykonania projektu, co w konsekwencji może wpłynąć na funkcjonalność oraz bezpieczeństwo końcowego produktu. Odpowiedzi, które nie przedstawiają półokrągłego wycięcia, mogą sugerować inne funkcje lub odniesienia, które nie są zgodne z ogólnie przyjętymi standardami. Na przykład, niektóre symbole mogą reprezentować wymiary lub tolerancje, co jest zupełnie innym aspektem dokumentacji technicznej. Taki błąd w ocenie symboli graficznych może prowadzić do poważnych konsekwencji w procesie projektowania. Z tego powodu istotne jest, aby zaznajomić się z normami rysunku technicznego oraz praktykami branżowymi, co pozwoli uniknąć typowych pułapek myślowych. Niezrozumienie kluczowych elementów, takich jak punkt zerowy, może skutkować brakiem precyzji w projektowaniu, co jest absolutnie nieakceptowalne w inżynierii. Dlatego też zaleca się dokładne studiowanie materiałów dotyczących norm i symboli, aby poprawić swoje umiejętności analityczne oraz zdolność do interpretacji rysunków technicznych.
Pytanie 4
Lokalizację punktu zerowego elementu obrabianego określa się, używając funkcji
A. G75
B. G35
C. G15
D. G55Twoja odpowiedź
Poprawna odpowiedź. Odpowiedź G55 jest poprawna, ponieważ jest to standardowy kod G używany w programowaniu maszyn CNC do definiowania drugiego punktu zerowego obiektu obrabianego. G55 pozwala operatorowi określić alternatywne położenie wyjściowe dla narzędzia, co jest niezwykle istotne w przypadku obróbki wielu elementów lub w sytuacjach, gdzie konieczne jest szybkie przełączanie pomiędzy różnymi częściami. Przykładowo, w przypadku produkcji seryjnej, operator może ustawić G55 dla drugiego elementu, co znacznie przyspiesza proces obróbczy. Użycie G55, w połączeniu z innymi kodami G do określania ruchów narzędzia, pozwala na precyzyjne i efektywne programowanie, co jest zgodne z najlepszymi praktykami w branży. Warto zaznaczyć, że znajomość i umiejętność wykorzystania różnych kodów G, takich jak G55, jest kluczowa dla operatorów maszyn CNC, aby zapewnić dokładność i efektywność procesów produkcyjnych.
Pytanie 5
Korzystając z danych w tabeli, dobierz stos płytek wzorcowych do kontroli wymiaru 14,86 mm
Niepoprawna odpowiedź. W przypadku analizy niepoprawnych odpowiedzi, można zauważyć, że większość z nich nie potrafiła prawidłowo zsumować wymiarów płytek wzorcowych, co prowadzi do błędnych wniosków. Na przykład, odpowiedzi, które sugerują zestaw 10 + 3 + 1,8 + 1,07, sumują się do wymiaru 15,87 mm, co znacznie odbiega od wymaganego wymiaru 14,86 mm. Taki błąd może wynikać z nieuważności lub braku zrozumienia zasady sumowania wymiarów w kontekście kontroli jakości. Inna odpowiedź, która łączy płytki 10 + 3 + 0,7 + 1,16, również nie spełnia wymagań, ponieważ wynosi 15,06 mm. Pojawia się tu typowy problem związany z przyjęciem niewłaściwych wymiarów do zestawu płytek, co podkreśla znaczenie starannego doboru elementów w procesie pomiarowym. Ważne jest, aby mieć na uwadze, że każdy błąd w doborze płytek może prowadzić do niezgodności wyrobów oraz wpływać na cały proces produkcji. W kontekście standardów jakości, takich jak ISO 2859, nieprawidłowe pomiary mogą prowadzić do obniżenia jakości produktów, a w konsekwencji negatywnie wpłynąć na reputację firmy. Dlatego też, należy zwracać szczególną uwagę na precyzję w doborze i obliczeniach, aby uniknąć poważnych konsekwencji w procesie produkcyjnym.
Pytanie 6
Którą obrabiarkę skrawającą charakteryzują dane przedstawione w tabeli?
Dane charakterystyczne
Zakres obróbki
Wznios osi wrzeciona nad prowadnicami łoża
mm
260
Maksymalna średnica obróbki z uchwytem
390
Maksymalna długość obróbki w kłach
500
Wrzeciono
Końcówka wrzeciona-kołnierzowa
mm
∅220
Prześwit wrzeciona
75
Zakres prędkości obrotowych
obr/min
50÷4000
Posuwy
Maksymalny przesuw suportu
w osi X
mm
250
w osi Z
1100
Maksymalna prędkość ruchów szybkich
w osi X
m/min
15
w osi Z
15
Inne dane
Liczba narzędzi w głowicy
szt.
8
A. Frezarkę narzędziową.
B. Wiertarkę stołową.
C. Tokarkę CNC.Twoja odpowiedź
D. Szlifierkę do płaszczyzn.
Poprawna odpowiedź. Tokarka CNC to zaawansowana obrabiarka, która jest zdolna do wykonywania skomplikowanych operacji obróbczych z dużą precyzją. W opisanym przypadku, dane w tabeli potwierdzają, że mamy do czynienia z tokarką, ponieważ parametr średnicy wrzeciona Φ220 mm jest charakterystyczny dla tego typu maszyn. Dodatkowo, zakres prędkości obrotowych od 50 do 4000 obr/min wskazuje na możliwość pracy z różnymi materiałami i technikami obróbczych, co jest kluczowe w produkcji elementów o zróżnicowanej geometrii. Warto zaznaczyć, że tokarki CNC wykorzystuje się w przemyśle do produkcji detali o wysokiej dokładności, co jest niezbędne w branżach takich jak motoryzacja czy lotnictwo. Standardy branżowe, takie jak ISO 9001, wymagają użycia maszyn CNC, co podkreśla ich znaczenie w nowoczesnej produkcji. Istotne jest również, że tokarka CNC pozwala na automatyzację procesów, co z kolei zwiększa efektywność produkcji oraz redukuje błędy ludzkie.
Pytanie 7
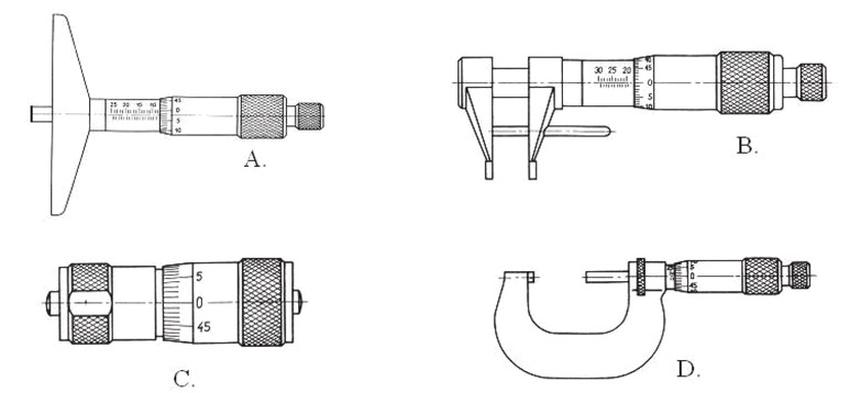
Mikrometr służący do pomiaru modułu kół zębatych przedstawiono na rysunku oznaczonym literą
A. A.
B. B.
C. C.
D. D.Twoja odpowiedź
Poprawna odpowiedź. Mikrometr do pomiaru modułu kół zębatych, oznaczany literką D, to naprawdę fajne narzędzie. Dzięki niemu możemy dokładnie zmierzyć przestrzeń między zębami koła zębatego. To ważne, bo modul to kluczowy parametr, który decyduje o tym, jak duże są zęby i jak dobrze pasują do siebie. Kiedy inżynierowie korzystają z mikrometru, mogą na bieżąco kontrolować jakość tych elementów, a to wpływa na to, jak sprawnie działa cała przekładnia. W warsztatach, które zajmują się obróbką metali czy produkcją elementów mechanicznych, mikrometry są standardem. Ważne jest, żeby trzymać się norm, jak np. PN-EN ISO 286, bo to gwarantuje, że wszystko działa jak należy i długo się nie psuje.
Pytanie 8
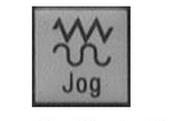
Pokazany na rysunku piktogram przycisku pulpitu sterowniczego obrabiarki CNC służy do
A. uruchamiania ręcznego trybu pracy.Twoja odpowiedź
B. najazdu na punkt referencyjny.
C. wyboru automatycznego ciągłego trybu pracy.
D. uruchamiania pojedynczego bloku programu.
Poprawna odpowiedź. Odpowiedź jest prawidłowa, ponieważ piktogram przedstawia symbol "Jog", który jest kluczowym elementem w obsłudze obrabiarek CNC. Umożliwia on operatorowi ręczne przemieszczanie narzędzia lub stołu maszyny w precyzyjny sposób, co jest niezwykle istotne w procesach produkcyjnych wymagających wysokiej dokładności. W praktyce, tryb ręcznego pozycjonowania jest często wykorzystywany do ustawiania narzędzi w odpowiedniej pozycji przed rozpoczęciem właściwego cyklu obróbczego. Dzięki tej funkcji operator może dokładnie ustawić narzędzie na zadanym punkcie, co minimalizuje ryzyko błędów związanych z niewłaściwym ustawieniem oraz poprawia jakość wyrobu. W branży CNC standardem jest zapewnienie operatorom narzędzi, które pozwalają na elastyczne i precyzyjne manipulowanie pozycją narzędzi, co nie tylko zwiększa efektywność, ale również bezpieczeństwo pracy. Warto również pamiętać, że umiejętność korzystania z trybu "Jog" jest jedną z podstawowych kompetencji każdego operatora CNC, co pozwala na efektywne zarządzanie procesami obróbczymi oraz szybką reakcję na ewentualne problemy.
Pytanie 9
Smar ŁT-41, używany w utrzymaniu maszyn i urządzeń, jest rodzajem środka smarnego
A. mazistymTwoja odpowiedź
B. płynnym
C. stałym
D. gazowym
Poprawna odpowiedź. Smar ŁT-41 to smar mazisty, co oznacza, że ma konsystencję pasty lub masy, która jest wystarczająco gęsta, aby pozostawać na powierzchniach kontaktowych pod wpływem sił działających w czasie pracy maszyn. Smary maziste, takie jak ŁT-41, są często stosowane w przemyśle ze względu na ich zdolność do długotrwałego smarowania i ochrony przed zużyciem, korozją oraz innymi niekorzystnymi czynnikami. Przykładowo, są one idealne do użycia w łożyskach, przekładniach i innych elementach mechanicznych, gdzie wymagana jest długotrwała ochrona. Zgodnie z normami branżowymi, takim jak ISO 6743-9, smary maziste są klasyfikowane do różnych zastosowań w oparciu o ich właściwości fizyczne i chemiczne. Właściwy dobór smaru jest kluczowy dla efektywności pracy maszyn, a także dla wydłużenia ich żywotności, co ma bezpośredni wpływ na koszty eksploatacji i konserwacji urządzeń.
Pytanie 10
Do ustalenia i zamocowania przedmiotu obrabianego przedstawionego na rysunku użyto
A. zabieraka chomątkowego i kła obrotowego.Twoja odpowiedź
B. zabieraka czołowego i kła obrotowego.Poprawna odpowiedź
C. zabieraka chomątkowego i kła stałego.
D. zabieraka czołowego i kła stałego.
Niepoprawna odpowiedź. Zabierak chomątkowy i kieł stały są elementami mocującymi, które, chociaż mogą być używane w obróbce skrawaniem, nie są odpowiednie w sytuacji opisanej w pytaniu. Zabierak chomątkowy charakteryzuje się zdolnością do mocowania przedmiotów o dużych średnicach, co czyni go nieodpowiednim w przypadku przedmiotów o mniejszych wymiarach, jak sugeruje rysunek. Jego konstrukcja nie pozwala na precyzyjne ustalenie pozycji obrabianego detalu, co jest kluczowe dla jakości obróbki. Z drugiej strony, kieł stały, chociaż może być używany do mocowania przedmiotów, nie zapewnia obrotu, co ogranicza jego zastosowanie w procesach wymagających rotacji, takich jak toczenie. Kierując się tymi względami, użycie zabieraka czołowego w połączeniu z kłem obrotowym jest nie tylko bardziej efektywne, ale również zgodne z najlepszymi praktykami w branży obróbczej. Typowym błędem myślowym jest założenie, że elementy mocujące są wymienne bez uwzględnienia ich funkcji i specyfikacji technicznych, co może prowadzić do obniżenia jakości obróbki oraz zwiększenia ryzyka uszkodzenia przedmiotu obrabianego.
Pytanie 11
Do jakich materiałów wykorzystuje się obróbkę skrawaniem przy maksymalnych prędkościach?
A. stali
B. żeliwa
C. mosiądzu
D. aluminiumTwoja odpowiedź
Poprawna odpowiedź. Aluminium jest materiałem, który charakteryzuje się niską gęstością oraz wysoką przewodnością cieplną i elektryczną. W obróbce skrawaniem aluminium stosuje się znacznie wyższe prędkości skrawania niż w przypadku stali czy żeliwa. Wysoka prędkość skrawania przyczynia się do poprawy efektywności procesu, zmniejsza czas obróbki oraz poprawia jakość powierzchni obrabianego elementu. Przykładami zastosowania wysokich prędkości skrawania aluminium są produkcja elementów konstrukcyjnych w branży motoryzacyjnej oraz lotniczej, gdzie precyzja wymiarowa i jakość powierzchni mają kluczowe znaczenie. Zgodnie z normami, takimi jak ISO 3685, prędkości skrawania dla aluminium mogą wynosić od 300 do 600 m/min w zależności od rodzaju narzędzia skrawającego i zastosowanej technologii. Dobre praktyki w obróbce aluminium obejmują również stosowanie odpowiednich chłodziw, co może znacząco wpłynąć na żywotność narzędzi oraz jakość obróbki.
Pytanie 12
Używając wzoru (ft = f∙n∙i mm/min), wyznacz posuw minutowy dla wiertła krętego, przyjmując: f = 0,2 mm/obr, obroty n = 600 obr/min, a liczba ostrzy skrawających i = 2.
A. ft = 120 mm/min
B. ft = 300 mm/minTwoja odpowiedź
C. ft = 240 mm/minPoprawna odpowiedź
D. ft = 1200 mm/min
Niepoprawna odpowiedź. W przypadku poszukiwania posuwu minutowego, odpowiedzi, które nie uwzględniają prawidłowego wzoru, prowadzą do błędnych obliczeń. Wiele osób może skupić się na pojedynczych wartościach, takich jak liczba obrotów czy liczba ostrzy, i w wyniku tego błędnie interpretować ich wpływ na całkowity posuw. Na przykład, obliczając ft jako 120 mm/min lub 1200 mm/min, nie uwzględniamy, że posuw minutowy zależy nie tylko od liczby obrotów, ale również od posuwu na obrót oraz liczby ostrzy skrawających. Wartości takie mogą być mylące, zwłaszcza w kontekście praktycznym, gdzie niewłaściwy posuw może prowadzić do przegrzewania narzędzi, ich uszkodzenia lub pogorszenia jakości obrabianego materiału. Ponadto, błędy w obliczeniach mogą wynikać z nieznajomości zasad wytrzymałości materiałów i technologii obróbczej. Przykład: przy zbyt dużym posuwie narzędzie może nie zdążyć odprowadzić ciepła, co prowadzi do jego szybkiego zużycia. Właściwe zrozumienie zależności pomiędzy tymi parametrami jest kluczowe w obróbce skrawaniem, a ignorowanie ich związku skutkuje znacznymi stratami czasu i materiałów.
Pytanie 13
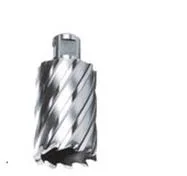
Do wykonania rowków teowych stosuje się w pierwszej kolejności frez trzpieniowy, a następnie frez pokazany na zdjęciu oznaczonym literą
A. A.
B. B.Twoja odpowiedź
C. C.
D. D.Poprawna odpowiedź
Niepoprawna odpowiedź. Wybór niewłaściwego narzędzia do obróbki rowków teowych może prowadzić do znacznych problemów w precyzji i jakości wykonania. Odpowiedzi A, B i C sugerują użycie innych frezów, które nie są dedykowane do tego konkretnego rodzaju obróbki. Frezy różnią się między sobą nie tylko kształtem, ale także geometrią ostrzy, co ma kluczowe znaczenie podczas wykonywania rowków teowych. Na przykład, frezy o innej konstrukcji mogą nie umożliwiać osiągnięcia wymaganego profilu rowka, co prowadzi do niedokładności, a w dłuższej perspektywie do uszkodzenia elementów łączonych. Typowym błędem myślowym jest przypuszczanie, że dowolny frez może być użyty do każdego rodzaju obróbki, co jest absolutnie nieprawdziwe. Właściwe narzędzie powinno być dobrane w zależności od specyfiki zadania oraz materiału, który będzie obrabiany. Należy również pamiętać, że dobór narzędzi jest zgodny z najlepszymi praktykami branżowymi oraz standardami jakości, co przekłada się na bezpieczeństwo pracy oraz efektywność procesu produkcyjnego. Użycie narzędzi niewłaściwych do danego zastosowania nie tylko zwiększa koszty produkcji poprzez konieczność poprawek, ale także może prowadzić do uszkodzenia sprzętu oraz obniżenia jakości końcowego wyrobu.
Pytanie 14
Który przyrząd mikrometryczny należy wykorzystać do pomiaru średnicy otworu Ø20?
A. A.
B. B.Poprawna odpowiedź
C. C.Twoja odpowiedź
D. D.
Niepoprawna odpowiedź. Wybór innej odpowiedzi na to pytanie wskazuje na pewne nieporozumienie dotyczące zastosowania przyrządów mikrometrycznych. Wiele osób może myśleć, że narzędzia takie jak suwmiarki czy mikrometry mogą być odpowiednie do pomiaru średnic otworów, jednak te przyrządy nie są optymalnie przystosowane do tego zadania. Suwmiarki, choć wszechstronne, często nie oferują wystarczającej dokładności przy pomiarach wewnętrznych z uwagi na ich konstrukcję, co może prowadzić do dużych błędów pomiarowych. Z drugiej strony, mikrometry mają swoje ograniczenia w kontekście pomiaru otworów, zwłaszcza gdy mowa o większych średnicach. Ponadto, błędna interpretacja specyfiki pomiarów wewnętrznych otworów może wynikać z niezrozumienia, jak ważne jest posiadanie narzędzi zaprojektowanych specjalnie do takich zadań. Każdy profesjonalny technik czy inżynier powinien posiadać wiedzę na temat odpowiednich narzędzi pomiarowych i ich właściwego zastosowania w różnych kontekstach. Kluczowe jest również przestrzeganie standardów jakości, takich jak normy ISO, które nakładają obowiązek stosowania odpowiednich narzędzi do precyzyjnych pomiarów. W rezultacie, nieprawidłowy wybór narzędzia może prowadzić do niezgodności wyników z wymaganiami technicznymi, co jest nie do zaakceptowania w branży inżynieryjnej.
Pytanie 15
Które zdjęcie przedstawia wiertarkę stołową?
A. A.
B. B.Twoja odpowiedź
C. C.
D. D.
Poprawna odpowiedź. Wiertarka stołowa, którą przedstawia zdjęcie B, to specjalistyczne narzędzie używane w obróbce materiałów, takich jak drewno, metal czy tworzywa sztuczne. Kluczową cechą wiertarki stołowej jest jej pionowe wrzeciono, które zapewnia precyzyjne wiercenie. W przeciwieństwie do wiertarek ręcznych, wiertarka stołowa umożliwia stabilne umocowanie materiału, co jest istotne w przypadku skomplikowanych projektów, gdzie wymagana jest wysoka dokładność. Dodatkowo, wiertarki stołowe często wyposażone są w regulowane stoły robocze, co pozwala na dostosowanie wysokości wiertarki do grubości obrabianego materiału. W praktyce, wiertarki stołowe znajdują zastosowanie w warsztatach rzemieślniczych, edukacyjnych oraz przemyśle, gdzie precyzyjna obróbka jest niezbędna do zapewnienia jakości finalnego produktu. Przykładowo, w produkcji mebli wiertarki stołowe są używane do wykonywania otworów na zawiasy czy do łączenia elementów za pomocą kołków drewnianych.
Pytanie 16
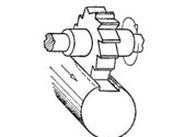
Na jakim urządzeniu jako narzędzie skrawające wykorzystywany jest frez modułowy ślimakowy?
A. Na tokarskiej maszynie uniwersalnej
B. Na strugarce poprzecznej
C. Na frezarce obwiedniowejTwoja odpowiedź
D. Na wiertarce promieniowej
Poprawna odpowiedź. Frezarka obwiedniowa to maszyna specjalistyczna, w której narzędzia obróbcze, takie jak frezy modułowe ślimakowe, odgrywają kluczową rolę w procesach skrawania. Frezy te charakteryzują się spiralnym kształtem, co umożliwia precyzyjne i efektywne skrawanie materiałów o dużym stopniu twardości. W zastosowaniach przemysłowych frezy modułowe są często wykorzystywane do obróbki zębów kół zębatych, co docenia się w branżach zajmujących się produkcją przekładni i mechanizmów napędowych. Standardy takie jak ISO 3852 precyzują wymiary i tolerancje narzędzi skrawających, co jest istotne dla zapewnienia wysokiej jakości obróbki. Dodatkowo, frezarki obwiedniowe są zaprojektowane do pracy z dużymi prędkościami obrotowymi, co zwiększa efektywność produkcji. Odpowiednie dobieranie narzędzi skrawających oraz parametrów obróbczych jest kluczowe dla osiągnięcia optymalnych rezultatów, co może być osiągnięte dzięki znajomości charakterystyk materiałów obrabianych oraz wymagań technologicznych.
Pytanie 17
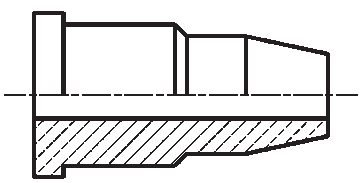
Technologiczna kolejność zabiegów prowadzących do wykonania tulei przedstawionej na rysunku je następująca:
A. toczenie wzdłużne, toczenie poprzeczne, nawiercanie, powiercanie.
B. toczenie poprzeczne, toczenie wzdłużne, nawiercanie, wytaczanie.
C. toczenie poprzeczne, toczenie wzdłużne, nawiercanie, wiercenie.Poprawna odpowiedź
D. toczenie poprzeczne, toczenie wzdłużne, nawiercanie, rozwiercanie.Twoja odpowiedź
Niepoprawna odpowiedź. W analizowanych odpowiedziach możemy dostrzec kilka koncepcji, które są błędne w kontekście technologii obróbczej. Wiele z wskazanych sekwencji rozpoczyna się od toczenia poprzecznego lub wzdłużnego, co w niektórych przypadkach może wydawać się logiczne, jednak nie uwzględnia to całościowego podejścia do obróbki tulei. Toczenie poprzeczne, będące pierwszym krokiem, ma na celu nadanie odpowiedniej średnicy zewnętrznej, ale bez wcześniejszego nawiercania, które przygotowuje materiał do dalszej obróbki skrawaniem, nie można poprawnie wykonać otworów wewnętrznych. Gdyby na początku wykonać toczenie wzdłużne, mogłoby to prowadzić do nieefektywności, ponieważ wymagana średnica zewnętrzna mogłaby nie być osiągnięta w założonym czasie. Dodatkowo, w odpowiedziach powtarza się pomyłka związana z zamiennością procesów obróbczych, takich jak wytaczanie czy rozwiercanie. Te procesy są specyficzne i stosowane w innych sytuacjach technologicznych, a ich zamiana prowadzi do błędnych wniosków. Właściwa kolejność zabiegów w obróbce jest nie tylko kwestią estetyki, ale również kluczowym elementem zapewniającym wytrzymałość i funkcjonalność detali. W wielu branżach, takich jak przemysł motoryzacyjny czy lotniczy, dokładność wykonania i jakość materiału są ściśle regulowane przez normy, co czyni zrozumienie procesu obróbczych niezbędnym dla osiągnięcia sukcesu na rynku.
Pytanie 18
Płyta traserska nie powinna być używana do
A. trasowania w trzech wymiarach
B. pomiarów w roli płaszczyzny odniesienia
C. prostowania prętów o prostokątnym przekrojuPoprawna odpowiedź
D. sprawdzania płaskości powierzchni przy wykorzystaniu tuszuTwoja odpowiedź
Niepoprawna odpowiedź. Podczas analizy zastosowania płyty traserskiej, warto zauważyć, że jej głównym celem nie jest prostowanie prętów o przekroju prostokątnym. Takie działanie nie tylko jest nieefektywne, ale również może prowadzić do błędnych wyników pomiarowych. Płyta traserska służy przede wszystkim jako płaszczyzna odniesienia, co oznacza, że jej rola ogranicza się do trasowania i sprawdzania geometrii elementów, a nie do ich mechanicznego prostowania. Prostowniki lub narzędzia do prostowania są specjalnie zaprojektowane do tego celu, włączając w to systemy hydrauliczne czy mechaniczne, które zapewniają odpowiednią siłę i kontrolę podczas prostowania. W przypadku pomiarów i trasowania przestrzennego, płaskie powierzchnie, jak np. płyty traserskie, są niezwykle ważne, ponieważ utworzenie precyzyjnego odniesienia jest kluczowe dla dalszych operacji. Często występujące błędy myślowe polegają na myleniu funkcji różnych narzędzi, co może prowadzić do niewłaściwego użycia płyty traserskiej w kontekście prostowania. W branży inżynieryjnej, gdzie precyzja jest kluczowa, ważne jest, aby używać narzędzi zgodnie z ich przeznaczeniem.
Pytanie 19
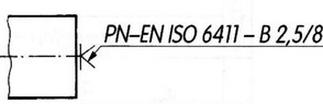
Przedstawiony symbol graficzny oraz opis jest oznaczeniem
A. podparcia wałka podtrzymką ruchomą.Twoja odpowiedź
B. mocowania wałka w kle obrotowym.
C. nakiełka niedopuszczalnego w gotowym wyrobie.Poprawna odpowiedź
D. odchyłki bicia promieniowego.
Niepoprawna odpowiedź. Odpowiedzi, które wskazują na podparcie wałka podtrzymką ruchomą, mocowanie wałka w kle obrotowym oraz odchyłkę bicia promieniowego, są nieprawidłowe, ponieważ nie odnoszą się do kontekstu oznaczeń stosowanych w rysunkach technicznych zgodnie z normą PN-EN ISO 6411. Podparcie wałka podtrzymką ruchomą sugeruje, że rozpatrujemy kwestie związane z mechaniczną stabilnością, co wprowadza w błąd, gdyż nakiełek odnosi się do jakości, a nie do sposobu wsparcia elementów. Z kolei mocowanie wałka w kle obrotowym jest również nieadekwatne, ponieważ nie dotyczy kwestii dotyczących tolerancji, lecz sposobu montażu, co jest zupełnie inną kategorią problemów inżynieryjnych. Odchyłka bicia promieniowego, chociaż związana z precyzją mechaniczną, nie jest tym samym co nakiełek niedopuszczalny; ona odnosi się do niewłaściwego ruchu obrotowego, a nie do cech jakościowych wyrobu. Te mylne koncepcje mogą prowadzić do nieporozumień w procesie projektowania i wytwarzania, dlatego kluczowe jest zrozumienie, że każde z tych pojęć ma swoje specyficzne miejsce w inżynierii, a ich nieprawidłowe stosowanie może skutkować wadliwymi produktami oraz szkodami finansowymi dla przedsiębiorstw.
Pytanie 20
Który blok przedstawionego programu należy edytować, aby zmienić prędkość obrotową wrzeciona tokarkiCNC?
N005 G90 G54 X0 Z120
N010 T0202
N015 S680 M04
N020 G00 X60 Z0
N025 G01 X-2 F.1
A. N015Twoja odpowiedź
B. N010
C. N025
D. N005
Poprawna odpowiedź. Odpowiedź N015 jest poprawna, ponieważ w programowaniu maszyn CNC prędkość obrotowa wrzeciona jest definiowana za pomocą kodu S, który znajduje się w odpowiednim bloku programu. W przypadku bloku N015 zauważamy, że zawiera on kod S680, co oznacza prędkość obrotową wrzeciona ustawioną na 680 obrotów na minutę. Aby dostosować tę prędkość do wymagań konkretnego procesu obróbczy, wystarczy edytować wartość tego parametru. W praktyce, zmiana prędkości obrotowej wrzeciona ma kluczowe znaczenie dla efektywności procesu obróbki, ponieważ różne materiały oraz rodzaje narzędzi wymagają różnych prędkości obrotowych dla optymalnych wyników. Na przykład, obrabiając stal nierdzewną, często zaleca się wyższe prędkości obrotowe w porównaniu do obróbki aluminium, co pozwala na zminimalizowanie zużycia narzędzi i uzyskanie lepszej jakości powierzchni. Zrozumienie, jak edytować odpowiednie bloki w programie CNC, jest kluczowe dla każdego operatora, co podkreśla znaczenie umiejętności w zakresie programowania maszyn CNC i przepisów dotyczących obróbki skrawaniem.
Pytanie 21
W sytuacji, gdy zauważysz nieprawidłowe funkcjonowanie obrabiarki CNC, które może stanowić zagrożenie dla osób lub doprowadzić do uszkodzenia maszyny, należy bezzwłocznie
A. zatrzymać proces obróbczy
B. nacisnąć przycisk w kolorze zielonym
C. nacisnąć przycisk w kolorze czerwonym z żółtą obwódkąTwoja odpowiedź
D. odjechać w trybie ręcznym narzędziem od przedmiotu obrabianego
Poprawna odpowiedź. Naciśnięcie czerwonego przycisku z żółtą obramówką to coś, co powinno się robić w sytuacjach kryzysowych związanych z obrabiarkami CNC. Te awaryjne przyciski są po to, żeby w razie potrzeby jak najszybciej zatrzymać maszynę. To nie tylko chroni nas, ale też zapobiega dalszym uszkodzeniom sprzętu. Kiedy coś idzie nie tak, jak awarie czy inne problemy, czas jest kluczowy. Dlatego ważne, żebyśmy wiedzieli, gdzie jest ten przycisk i jak go używać. Regularne przypomnienia i szkolenia na pewno pomagają w zmniejszeniu ryzyka w pracy. Dobrze jest też, żeby te przyciski byłyłatwo dostępne i widoczne, bo wtedy szybciej można zareagować w kryzysie. Pamiętaj, że prawidłowe używanie przycisku awaryjnego może uratować życie i zdrowie, a także oszczędzić kosztowny sprzęt.
Pytanie 22
Która z podanych obrabiarek skrawających posiada system pomiarowy?
A. Tokarka CNCTwoja odpowiedź
B. Dłutownica Maaga
C. Frezarka obwiedniowa
D. Wiertarka kadłubowa
Poprawna odpowiedź. Tokarka CNC to zaawansowane urządzenie skrawające, które integruje komputerowy system sterowania z układami pomiarowymi. Dzięki temu możliwe jest precyzyjne monitorowanie i kontrolowanie procesów obróbczych, co znacznie zwiększa dokładność oraz powtarzalność produkcji. W praktyce, tokarki CNC są wykorzystywane do obróbki detali o skomplikowanych kształtach, co wymaga nie tylko umiejętności ustawienia maszyny, ale również nieustannego nadzoru nad parametrami pracy. Wbudowane układy pomiarowe umożliwiają automatyczne skorygowanie odchyleń wymiarowych, co jest kluczowe w branżach takich jak motoryzacja czy lotnictwo, gdzie precyzja ma fundamentalne znaczenie. Maszyny te spełniają standardy jakości, takie jak ISO 9001, co dodatkowo podkreśla ich niezawodność oraz istotność w nowoczesnym przemyśle.
Pytanie 23
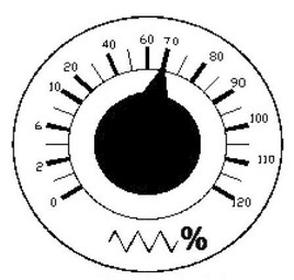
Podczas gwintowania na tokarce CNC w trybie automatycznym za pomocą funkcji G33, operator przestawił pokrętło posuwu na wartość 70%. Spowoduje to zmianę skoku gwintu, np. K = 2 mm o wartość
A. S = 0 mmPoprawna odpowiedź
B. S = 1 mmTwoja odpowiedź
C. S = 3 mm
D. S = 2 mm
Niepoprawna odpowiedź. Wybór niepoprawnej odpowiedzi wskazuje na pewne nieporozumienia związane z zasadami działania tokarek CNC oraz funkcji G33. Wiele osób może sądzić, że zmiana wartości pokrętła posuwu wpływa na skok gwintu, co jest błędnym założeniem. Skok gwintu jest parametrem ściśle określonym w programie CNC, a jego zmiana odbywa się na poziomie kodu, a nie poprzez manualne ustawienia. Taki błąd w myśleniu może wynikać z niepełnego zrozumienia, jak funkcje G w programowaniu CNC wpływają na proces obróbczy. Na przykład, niektórzy operatorzy mogą sądzić, że w miarę zwiększania posuwu, skok gwintu również się zmienia, co w rzeczywistości prowadzi do błędów w produkcji i jakości finalnych detali. Dodatkowo, błędne odpowiedzi mogą świadczyć o nieznajomości podstawowych zasad gwintowania, które są fundamentalne dla zapewnienia prawidłowego dopasowania gwintów. Właściwa wiedza na temat działania tokarek CNC oraz umiejętność interpretacji parametrów obróbczych są kluczowe dla osiągnięcia sukcesu w tej dziedzinie. Operatorzy powinni być świadomi, że wszelkie zmiany w ustawieniach maszyny, takie jak prędkość posuwu, wpływają na efektywność procesu obróbkowego, ale nie na fundamentalne parametry, takie jak skok gwintu.
Pytanie 24
Na proces łamania wióra podczas obróbki przy użyciu płytki wieloostrzowej największy wpływ ma
A. promień narzędzia.Twoja odpowiedź
B. powierzchnia natarcia.Poprawna odpowiedź
C. powierzchnia przyłożenia.
D. pomocnicza powierzchnia przyłożenia.
Niepoprawna odpowiedź. Wybór innych odpowiedzi jest oparcie na błędnych wnioskach odnośnie tego, jak różne parametry działają na proces skrawania. Owszem, promień płytki ma jakieś znaczenie dla geometrii narzędzia, ale nie jest on kluczowy dla łamania się wiórów. Zbyt mały lub zbyt duży promień może wpływać na siły na narzędzie, ale to powierzchnia natarcia decyduje o efektywności skrawania. Powierzchnia przyłożenia, chociaż istotna dla stabilności narzędzia, nie ma bezpośredniego wpływu na łamanie się wiórów. Jej rola to głównie przenoszenie sił podczas obróbki, co pośrednio może mieć jakieś znaczenie, ale nie jest kluczowe. Pomocnicza powierzchnia przyłożenia może poprawić stabilność podczas skrawania, ale także nie jest odpowiedzialna za łamanie wiórów. Można więc powiedzieć, że niektóre z tych odpowiedzi bazują na mylnym zrozumieniu tego, co dzieje się podczas obróbki skrawaniem, gdzie najważniejsze to zrozumieć, jak parametry kontaktu narzędzia z materiałem wpływają na cały proces.
Pytanie 25
Aby wykonać ślimak walcowy w warunkach produkcji jednostkowej, najlepiej użyć
A. tokarkiPoprawna odpowiedź
B. strugarki
C. przeciągarkiTwoja odpowiedź
D. dłutownicy
Niepoprawna odpowiedź. Strugarka, mimo że jest również narzędziem obróbczym, nie jest odpowiednia do produkcji ślimaków walcowych. Jej głównym przeznaczeniem jest skrawanie płaskich powierzchni i nadawanie kształtów prostokątnym elementom, co sprawia, że wykorzystanie jej do formowania elementów cylindrycznych, takich jak ślimaki, jest nieefektywne. Strugarka jest idealna w przypadku elementów wymagających precyzyjnego szlifowania, jednak jej możliwości są ograniczone do prostych zadań obróbczych. Przeciągarka to maszyna przeznaczona do wydłużania i formowania drutów oraz cienkowarstwowych materiałów, co również nie ma zastosowania w przypadku produkcji ślimaków walcowych. Dłutownica, choć może być używana do tworzenia otworów czy rowków, nie oferuje możliwości precyzyjnego obróbki cylindrycznej, co jest kluczowe dla uzyskania odpowiednich parametrów ślimaka. Wybór niewłaściwego narzędzia do obróbki może prowadzić do niezgodności wymiarowych oraz problemów z jakością wykonania, co w rezultacie może skutkować nieefektywnością w dalszym użytkowaniu wyprodukowanych elementów. W przemyśle zaleca się stosowanie narzędzi odpowiednich do specyfiki produkcji, aby zachować wysoką jakość i wydajność procesów obróbczych.
Pytanie 26
Pryzmę magnetyczną najczęściej wykorzystuje się do ustalania oraz mocowania
A. wałków stalowychTwoja odpowiedź
B. teowników stalowych
C. ceowników aluminiowych
D. dwuteowników żeliwnych
Poprawna odpowiedź. Pryzma magnetyczna to naprawdę świetne rozwiązanie, jeżeli chodzi o mocowanie wałków stalowych. Dzięki swoim właściwościom elektromagnetycznym, potrafi skutecznie i stabilnie przytrzymać metalowe obiekty. W trakcie obróbki, na przykład przy frezowaniu, wierceniu czy szlifowaniu, korzystanie z takich pryzm pozwala precyzyjnie ustalić pozycję obrabianego elementu. To z kolei przekłada się na to, że jakość wykonania jest na wysokim poziomie i procesy są powtarzalne. Ciekawe jest to, że przy frezowaniu wałków stalowych pryzma magnetyczna sprawia, że mocowanie jest szybkie i łatwe, co fajnie skraca czas przygotowania do obróbki. Co więcej, brak mechanicznych elementów mocujących zmniejsza ryzyko uszkodzenia powierzchni obrabianych, co w przemyśle ma naprawdę duże znaczenie. Jak wiadomo, estetyka i dokładność wymiarowa to kluczowe kwestie. W branży mówi się też, że standardy, takie jak ISO 9001, kładą duży nacisk na precyzyjne procesy produkcyjne, a pryzmy magnetyczne są jednym z rozwiązań, które to wspierają.
Pytanie 27
Która z funkcji kontrolnych unieważnia kompensację promienia narzędzia?
A. G96
B. G02
C. G40Twoja odpowiedź
D. G97
Poprawna odpowiedź. Funkcja G40 w kodzie G jest używana do wyłączenia kompensacji promienia narzędzia w obrabiarkach CNC. Kompensacja promienia narzędzia jest kluczowym elementem programowania obróbki, ponieważ pozwala na precyzyjne dopasowanie trajektorii narzędzia do wymagań geometrii detalu. Gdy aktywna jest kompensacja, maszyna automatycznie uwzględnia promień narzędzia, co jest istotne w przypadku obróbki okrągłych kształtów lub detali o złożonej geometrii. Wyłączenie tej kompensacji jest niezbędne, gdy operator chce, aby maszyna wykonywała ruchy dokładnie zgodnie z zaprogramowanymi ścieżkami bez dodatkowych korekcji. Przykładowo, w procesie frezowania prostych krawędzi detalu, operator może użyć G40, aby upewnić się, że narzędzie będzie podążać za wytycznymi bez uwzględniania promienia, co pozwala na uzyskanie maksymalnej precyzji detalu. Zastosowanie G40 jest zgodne z najlepszymi praktykami w zakresie programowania, umożliwiając operatorom kontrolowanie procesu obróbczy z większą dokładnością.
Pytanie 28
Wałki rozrządu produkowane masowo, po procesie nawęglania i hartowania, są poddawane
A. szlifowaniuTwoja odpowiedź
B. frezowaniu
C. wiórkowaniu
D. toczeniu
Poprawna odpowiedź. Szlifowanie wałków rozrządu po procesie nawęglania i hartowania jest kluczowym etapem w technologii produkcji tych komponentów silnikowych. Nawęglanie ma na celu zwiększenie twardości powierzchni, co poprawia odporność na zużycie, a hartowanie zapewnia odpowiednią strukturę materiału, eliminując odkształcenia. Szlifowanie pozwala na uzyskanie precyzyjnych wymiarów oraz gładkości powierzchni, co jest niezbędne do prawidłowego działania wałka w silniku. Wysoka jakość powierzchni wpływa na zmniejszenie tarcia oraz zwiększenie trwałości elementów współpracujących. Przykładowo, w zastosowaniach motoryzacyjnych, wałki rozrządu muszą spełniać normy dotyczące tolerancji wymiarowych i chropowatości, które są określone przez standardy ISO. Dlatego przed montażem wałków w silniku przeprowadza się szlifowanie, aby zapewnić ich odpowiednią funkcjonalność i żywotność.
Pytanie 29
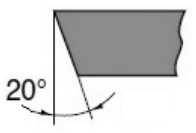
Na rysunku przedstawiono wymiarowanie kąta
A. przyłożenia.Twoja odpowiedź
B. natarcia.
C. ostrza.
D. skrawania.
Poprawna odpowiedź. Kąty przyłożenia odgrywają kluczową rolę w procesach obróbczych, wpływając na efektywność i jakość wykonywanych operacji. W kontekście wymiarowania kąta na rysunku technicznym, kątem przyłożenia określamy kąt między powierzchnią roboczą narzędzia a obrabianym materiałem, co jest niezwykle istotne dla prawidłowego ustawienia narzędzi skrawających. Przykładowo, w obróbce skrawaniem, odpowiedni kąt przyłożenia może zredukować siły skrawania oraz poprawić jakość powierzchni obrabianej, co jest zgodne z zasadami ergonomii w obróbce materiałów. W praktyce, standardy takie jak ISO 3002 oraz normy przemysłowe wskazują na istotność tego kąta w kontekście zwiększania wydajności i trwałości narzędzi skrawających. Dobrze wymiarowany kąt przyłożenia umożliwia także optymalizację procesów produkcyjnych, co przekłada się na mniejsze zużycie energii i surowców. Właściwe zrozumienie i stosowanie pojęć związanych z kątami w obróbce mogą przynieść znaczące korzyści ekonomiczne oraz techniczne w produkcji.
Pytanie 30
Aby zrealizować gwint wewnętrzny M10 przy użyciu zestawu gwintowników na tokarkach konwencjonalnych, obrabiarka powinna być wyposażona w
A. śrubę pociągową
B. konik z pinoląTwoja odpowiedź
C. podtrzymkę stałą
D. skrzynkę Nortona
Poprawna odpowiedź. Odpowiedź "konik z pinolą" jest poprawna, ponieważ konik pełni kluczową rolę w stabilizacji narzędzi skrawających podczas obróbki gwintów wewnętrznych. W przypadku gwintu M10, który jest powszechnie stosowany w różnych zastosowaniach przemysłowych, ważne jest, aby narzędzie było dokładnie prowadzone, co pozwala na uzyskanie wymaganego wymiaru oraz jakości powierzchni gwintu. Konik z pinolą umożliwia precyzyjne wsparcie narzędzia w trakcie obróbki, co znacząco zmniejsza drgania i poprawia dokładność gwintowania. W praktyce, podczas toczenia gwintów wewnętrznych, konik z pinolą jest ustawiany w taki sposób, aby narzędzie nie tylko dobrze wchodziło w materiał, ale również aby siły skrawania były równomiernie rozłożone na całej długości gwintu. W branży obróbczej standardem jest używanie konika z pinolą podczas gwintowania, co jest zgodne z najlepszymi praktykami stosowanymi w mechanice precyzyjnej oraz w produkcji seryjnej. Dodatkowo, konik z pinolą pozwala na łatwe ustawienie narzędzia pod odpowiednim kątem, co wpływa na jakość obróbki. Takie podejście zwiększa efektywność procesu produkcyjnego i minimalizuje ryzyko błędów wymiarowych.
Pytanie 31
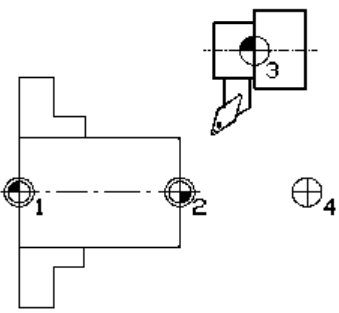
Punkt wymiany narzędzia na przedstawionym rysunku oznaczony jest cyfrą
A. 3
B. 4Twoja odpowiedź
C. 2
D. 1
Poprawna odpowiedź. Punkt wymiany narzędzia oznaczony cyfrą 4 jest kluczowym elementem w kontekście efektywnego zarządzania procesem obróbczy. Właściwe zidentyfikowanie tego punktu jest niezbędne, aby prawidłowo wymieniać narzędzia robocze, co wpływa na wydajność i jakość przetwarzanych materiałów. W praktyce, zrozumienie, gdzie znajduje się punkt wymiany narzędzia, pozwala na szybsze i bardziej efektywne operacje podczas produkcji. Wiele nowoczesnych maszyn CNC i urządzeń obróbczych korzysta z zaawansowanych systemów automatycznego rozpoznawania narzędzi, co ułatwia operatorom pracę. Znajomość odpowiednich punktów na maszynach, takich jak punkt wymiany narzędzia, jest zgodna z dobrą praktyką w branży, a także z normami bezpieczeństwa, które zapewniają, że wymiana narzędzi jest przeprowadzana w sposób bezpieczny i wydajny. Warto również zaznaczyć, że ignorowanie tych punktów może prowadzić do uszkodzenia zarówno narzędzi, jak i samej maszyny. Dlatego znajomość ich lokalizacji i funkcji jest nieodzownym elementem edukacji technicznej.
Pytanie 32
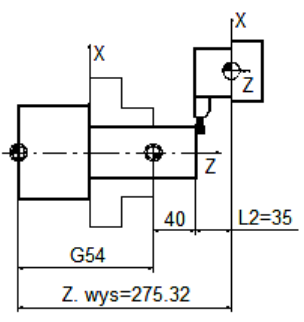
Wartość przesunięcia punktu zerowego realizowana za pomocą funkcji G54 dla układu przedstawionego na rysunku wynosi
A. 200.32Poprawna odpowiedź
B. 275.32Twoja odpowiedź
C. 123.45
D. 197.45
Niepoprawna odpowiedź. Wybór niepoprawnej odpowiedzi wskazuje na pewne nieporozumienia w zakresie obliczeń związanych z przesunięciem punktu zerowego w funkcji G54. Odpowiedzi takie jak 275.32 czy 123.45 mogą sugerować nieprawidłowe podejście do wyciągania wartości z rysunku technicznego oraz błędne zrozumienie relacji pomiędzy danymi. Odpowiedź 275.32, będąca bezpośrednią wartością Z, ignoruje konieczność uwzględnienia odległości L2 oraz dodatkowej wartości, co prowadzi do błędnego wyniku. Z kolei odpowiedź 123.45 mogłaby wynikać z nieprawidłowego dodawania lub odejmowania, co może być wynikiem pomylenia jednostek lub źle zrozumianego schematu. Typowym błędem myślowym w takich zadaniach jest skupienie się wyłącznie na wartościach podanych w rysunku technicznym, bez analizy ich kontekstu i relacji. Zrozumienie, jak funkcja G54 wpływa na punkt zerowy, jest kluczowe, ponieważ nie tylko wpływa na dokładność obróbki, ale również na efektywność całego procesu. Przykładowo, w profesjonalnym programowaniu CNC, ignorowanie przesunięć punktu zerowego może prowadzić do poważnych błędów, które mogą skutkować odrzuceniem detali lub ich uszkodzeniem. Takie nieprawidłowości podkreślają znaczenie skrupulatnego podejścia do obliczeń oraz analizy danych technicznych.
Pytanie 33
Jaką obróbkę można zastosować na żarowo utwardzonych powierzchniach czopów wału?
A. SzlifowaniePoprawna odpowiedź
B. Walcowanie
C. Toczenie zgrubneTwoja odpowiedź
D. Radełkowanie
Niepoprawna odpowiedź. Obróbka utwardzonych cieplnie powierzchni czopów wału wymaga zastosowania odpowiednich metod, które są dostosowane do specyfiki materiałów o podwyższonej twardości. Walcowanie, mimo że jest stosowane w wielu procesach metalurgicznych, nie jest skuteczną metodą dla utwardzonych powierzchni, ponieważ polega na deformacji plastycznej materiału, co może prowadzić do pęknięć lub uszkodzeń strukturalnych w przypadku twardych materiałów. Toczenie zgrubne również nie jest zalecane, ponieważ jego celem jest usunięcie dużych ilości materiału, a twarde powierzchnie mogą powodować szybkie zużycie narzędzi skrawających, co jest nieekonomiczne oraz mało efektywne. Radełkowanie, z kolei, jest procesem, który zazwyczaj nie jest stosowany do obróbki utwardzonych powierzchni, ponieważ jego celem jest tworzenie wzorów i rowków na miękkich materiałach, co nie ma zastosowania w kontekście twardości. Typowe błędy myślowe związane z tymi technikami polegają na nieodpowiednim doborze metody obróbczej do charakterystyki materiału. Zrozumienie różnorodności procesów obróbczych oraz ich zastosowań jest kluczowe dla skutecznej produkcji komponentów mechanicznych, które wymagają precyzji i trwałości.
Pytanie 34
Zużyte chłodziwo w postaci emulsji wodno-olejowej można
A. przelać przez gęste sito i wykorzystywać do konserwacji narzędzi pomiarowych
B. przechowywać tymczasowo w wyznaczonym miejscu, do chwili przekazania firmie zajmującej się utylizacjąTwoja odpowiedź
C. użyć jako środek do konserwacji prowadnic w obrabiarkach konwencjonalnych
D. stosować do obróbki cieplno-chemicznej elementów metalowych
Poprawna odpowiedź. Odpowiedź dotycząca składowania zużytego chłodziwa w wyznaczonym miejscu do momentu przekazania firmie utylizującej jest prawidłowa, ponieważ zgodnie z przepisami prawa ochrony środowiska, odpady niebezpieczne, do których należy zaliczyć zużyte emulsje wodno-olejowe, muszą być odpowiednio przechowywane do czasu ich utylizacji. Przechowywanie takich substancji w wyznaczonych miejscach minimalizuje ryzyko ich przypadkowego uwolnienia do środowiska, co mogłoby prowadzić do zanieczyszczenia gleby i wód gruntowych. Przykładem dobrych praktyk jest stosowanie specjalistycznych pojemników zabezpieczających, które są przystosowane do przechowywania substancji chemicznych. Rekomendowane jest także prowadzenie ewidencji dotyczącej ilości oraz rodzaju składowanych odpadów, co ułatwia ich późniejsze przekazanie do odpowiednich firm zajmujących się utylizacją. Właściwe postępowanie z takimi odpadami jest kluczowe dla zachowania zgodności z normami ISO 14001, które dotyczą zarządzania środowiskowego.
Pytanie 35
Wynik pomiaru przedstawionego na ilustracji mikromierza wynosi
A. 9,87 mmTwoja odpowiedź
B. 9,37 mmPoprawna odpowiedź
C. 11,37 mm
D. 11,87 mm
Niepoprawna odpowiedź. Wybór wartości 9,87 mm może wynikać z nieprawidłowego zrozumienia metody odczytu mikromierza. Osoby, które korzystają z mikromierzy, powinny być świadome, że odczyt polega na dodaniu wartości z liniału do wartości z bębna, a nie na bezpośrednim odczytywaniu tylko z jednego z tych elementów. W tym przypadku, niepoprawna odpowiedź może sugerować, że osoba zignorowała wartość z bębna, co prowadzi do zaniżenia odczytu. Warto zauważyć, że przy pomiarze, kluczowe jest, aby dokładnie zrównać linie na bębnie oraz liniale. W przypadku, gdy nie jest to dokonane, mogą wystąpić nieprawidłowe wartości. Poza tym, nie uwzględnienie wartości 0,37 mm, co jest istotnym elementem, może prowadzić do błędnych wniosków i pomiarów, co jest typowym błędem w praktyce pomiarowej. Podobne nieporozumienia mogą prowadzić do problemów w procesie produkcyjnym, gdzie precyzyjne pomiary są kluczowe, aby zapewnić zgodność z wymogami technicznymi. Dlatego niezwykle istotne jest, aby zrozumieć zasady działania mikromierzy oraz praktyki związane z ich użytkowaniem.
Pytanie 36
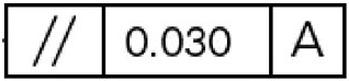
Przedstawiony w tabelce symbol oznacza tolerancję
A. symetrii.
B. nachylenia.
C. równoległości.Twoja odpowiedź
D. prostoliniowości.
Poprawna odpowiedź. Równoległość to naprawdę ważne pojęcie w rysunku technicznym i inżynierii. Tolerancja równoległości dotyczy zarówno obiektów 2D, jak i 3D, gdzie kluczowe jest, żeby dwie linie czy powierzchnie były równoległe w granicach określonych tolerancji. W moim doświadczeniu, na przykład w produkcji części maszyn, to unikanie niezamierzonych odchyleń w równoległości ma ogromne znaczenie – może to naprawdę wpłynąć na działanie całego mechanizmu. Z normą ISO 1101, tolerancja równoległości określa, jakie odstępstwa są akceptowalne względem linii odniesienia. Jak nie przestrzegamy tej tolerancji, to często kończy się to nieodpowiednim osadzeniem części, co z kolei prowadzi do szybszego zużycia lub awarii. Dlatego warto korzystać z narzędzi pomiarowych, jak suwmiarki czy mikrometry, żeby mieć pewność, że wszystko jest zgodnie z wymaganiami tolerancji.
Pytanie 37
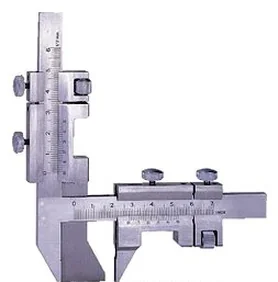
Narzędzie przedstawione na ilustracji używa się do pomiarów
A. ścianki tulei grubościennej.
B. modułu koła.Twoja odpowiedź
C. gwintu modułowego.
D. grubości zęba.Poprawna odpowiedź
Niepoprawna odpowiedź. Widzę, że tu może być pewne zamieszanie dotyczące narzędzia, które jest na ilustracji. Mówiąc o module koła, chodzi bardziej o relację między średnicą podziałową a liczbą zębów, co nie ma nic wspólnego z pomiarem grubości zęba. Żeby określić moduł, potrzebnego jest zupełnie inne podejście, na przykład średnicomierze albo jakieś programy projektowe. Zresztą, gwint modułowy to też inna sprawa, która nie wiąże się z pomiarem grubości kół zębatych. Gdybyś próbował użyć suwmiarki do gwintu, musiałbyś mierzyć inne parametry, które są zupełnie różne. Ponadto, jeśli chodzi o ściankę tulei grubościennej, to też nie jest to coś, co mierzysz tą suwmiarką. Takie pomyłki mogą prowadzić do błędnych decyzji w projektowaniu, bo dokładne pomiary dla elementów mechanicznych są kluczowe dla ich prawidłowego działania oraz bezpieczeństwa. Wiedza na temat odpowiednich narzędzi pomiarowych to naprawdę fundament dobrej inżynierii, co wpływa na jakość i niezawodność tworzonych rozwiązań.
Pytanie 38
W trakcie użytkowania linii obrabiarkowej w trybie półautomatycznym, pracownik
A. ręcznie zmienia obrabiane przedmiotyTwoja odpowiedź
B. jedynie kontroluje jej działanie
C. bezpośrednio ją obsługuje
D. zarządza transportem przedmiotów
Poprawna odpowiedź. Odpowiedź 'ręcznie wymienia przedmioty obrabiane' jest prawidłowa, ponieważ w układzie półautomatycznym operator ma kluczową rolę w interakcji z maszyną. W tym systemie, pomimo częściowej automatyzacji, operator musi kontrolować proces wymiany przedmiotów, co zapewnia odpowiednią jakość obróbki i optymalizację czasu cyklu. Przykładowo, w procesie obróbczej linii produkcyjnej, operator ręcznie umieszcza nowe przedmioty w maszynie po zakończeniu cyklu obróbki poprzednich elementów, co jest istotne dla zachowania ciągłości produkcji. Standardy jakości, takie jak ISO 9001, podkreślają znaczenie roli ludzkiego czynnika w procesach produkcyjnych, gdzie odpowiednie działania operatora wpływają na efektywność całego systemu. Dlatego umiejętności manualne i techniczne operatora są kluczowe dla prawidłowego funkcjonowania linii obrabiarkowej.
Pytanie 39
Punkt wskazany strzałką na rysunku dotyczy
A. wymiany narzędzia.Twoja odpowiedź
B. uchwytu narzędzia.
C. odniesienia narzędzia.
D. ustawienia narzędzia.
Poprawna odpowiedź. Prawidłowa odpowiedź odnosi się do kluczowego procesu w obróbce skrawaniem, jakim jest wymiana narzędzia. W kontekście maszyn CNC, miejsce wskazane strzałką na rysunku jest bezpośrednio związane z systemem mocowania narzędzi. Proces ten jest krytyczny dla zapewnienia wysokiej efektywności produkcji oraz jakości obrabianych elementów. Wymiana narzędzia pozwala na dostosowanie maszyn do różnych operacji obróbczych, co jest niezbędne w nowoczesnych liniach produkcyjnych, gdzie często zachodzi potrzeba zmiany narzędzi w trakcie cyklu produkcyjnego. W praktyce, standardowe procedury wymiany narzędzi, takie jak zastosowanie automatycznych magazynów narzędziowych, znacznie redukują czas przestoju maszyn i zwiększają wydajność. Ponadto, odpowiednie zarządzanie wymianą narzędzi jest zgodne z zasadami Lean Manufacturing, które dążą do minimalizacji marnotrawstwa i optymalizacji procesów produkcyjnych. Kluczowym aspektem jest także dobór narzędzi odpowiednich do specyfikacji materiałów obrabianych, co wpływa na trwałość i efektywność obróbki.
Pytanie 40
Która z poniższych metod nie wchodzi w skład bezpośredniej oceny stanu ostrza?
A. Optyczna
B. Dotykowa
C. AkustycznaTwoja odpowiedź
D. Elektrooporowa
Poprawna odpowiedź. Metoda akustyczna nie należy do bezpośredniej oceny stanu ostrza, ponieważ opiera się na analizie dźwięków generowanych przez materiał w trakcie jego obróbki. Jest to podejście pośrednie, które wykorzystuje mikrofony i analizatory dźwięku do monitorowania zmian w dźwięku, co może wskazywać na zużycie narzędzia lub obróbkę materiałów. Z kolei metody optyczne, dotykowe i elektrooporowe są bezpośrednimi metodami oceny, polegającymi na fizycznym pomiarze stanu powierzchni narzędzi. Na przykład, metoda optyczna wykorzystuje technologie takie jak skanowanie laserowe do analizy geometrii ostrza, co pozwala na identyfikację uszkodzeń i zużycia. Dotykowa ocena polega na manualnym sprawdzeniu powierzchni narzędzia, co może ujawnić mikrouszkodzenia. Zastosowanie metod bezpośrednich jest kluczowe w praktyce inżynieryjnej, aby zapewnić właściwą jakość obróbki i długotrwałą wydajność narzędzi. W kontekście standardów przemysłowych, bezpośrednia ocena stanu narzędzi jest zgodna z normami ISO dotyczącymi jakości i efektywności produkcji.