Kwalifikacja: MEC.09 - Organizacja i nadzorowanie procesów produkcji maszyn i urządzeń
Rozpoczęcie: 19 października 2026 07:22
Zakończenie: 19 października 2026 07:37
Egzamin zdany!
Wynik: 31/40 punktów (77,5%)
Wymagane minimum: 20 punktów (50%)
Pewność odpowiedzi
Żadna odpowiedź nie została oznaczona jako strzał.
Przy następnym egzaminie zaznaczaj niepewne odpowiedzi - zobaczysz wtedy, ile wyniku bierze się z wiedzy, a ile ze szczęścia.
Twój wynik na tle innych
Twój wynik jest lepszy niż 72% podejść do kwalifikacji MEC.09.
Porównanie z 5669 zakończonymi podejściami do tej kwalifikacji (dane zbiorcze, bez wyników indywidualnych).
Zachowaj ten wynik na koncie
Załóż darmowe konto albo zaloguj się - ten egzamin przypiszemy do Twojego konta, więc wrócisz do swoich błędów, będziesz śledzić postęp i dostaniesz powtórki dobrane do Twoich odpowiedzi.
Montaż przy pełnej zamienności polega na używaniu części
A. podzielonych na grupy selekcyjne
B. wykonanych z dowolnymi granicami
C. wykonanych z poszerzonymi granicami tolerancji
D. wykonanych w wąskich granicach tolerancji
Twoja odpowiedź
Poprawna odpowiedź. Montaż z zachowaniem pełnej zamienności polega na stosowaniu części wykonanych w wąskich granicach tolerancji, co zapewnia, że wszystkie elementy są w stanie wymiennie pasować do siebie bez konieczności dalszej obróbki. Przykładem zastosowania tej zasady jest produkcja elementów mechanicznych w przemyśle motoryzacyjnym, gdzie precyzja wykonania ma kluczowe znaczenie dla bezpieczeństwa i wydajności pojazdów. Wąskie granice tolerancji pozwalają na minimalizację luzów i odchyleń, co jest zgodne z normami ISO 2768, które definiują ogólne tolerancje dla wymiarów i kształtów. Dobre praktyki branżowe zalecają również przeprowadzanie testów jakościowych, takich jak pomiary współrzędnościowe, w celu potwierdzenia zgodności wymiarów komponentów. W kontekście zaawansowanego montażu, wąskie tolerancje przyczyniają się nie tylko do redukcji czasów produkcji, ale także do poprawy niezawodności finalnych produktów, co jest niezwykle istotne w konkurencyjnym rynku.
Pytanie 2
Zgrzewanie jest metodą używaną do łączenia rur
A. doczołowe
Twoja odpowiedź
B. punktowe
C. garbowe
D. liniowe
Poprawna odpowiedź. Zgrzewanie doczołowe to fajna technika, by łączyć rury. Tutaj obie końcówki rur są podgrzewane i potem łączone pod ciśnieniem. To jedna z najczęściej wykorzystywanych metod w przemyśle, zwłaszcza do rurociągów z tworzyw sztucznych, takich jak PVC, PE, czy PP. Kluczowym w tym wszystkim jest to, żeby dobrze ustawić temperaturę i czas zgrzewania, bo to wpływa na trwałość i szczelność połączenia. Na przykład w budownictwie wodociągowym właśnie zgrzewanie doczołowe rur PVC jest wykorzystane do tworzenia systemów, które muszą wytrzymać wysokie ciśnienia. Trzeba też pamiętać o normach jak PN-EN 12007 czy PN-EN 1452, które pomagają zapewnić właściwą jakość. Użycie tej metody w rurociągach wodnych czy gazowych to nie tylko wytrzymałość, ale też zmniejszenie ryzyka wycieków, co jest mega ważne dla ochrony środowiska.
Pytanie 3
Kluczowym dokumentem procesu montażu, który opisuje jego przebieg, jest
A. schemat montażu
B. karta instrukcyjna montażu
C. graf następstw operacji montażu
D. karta technologiczna montażu
Twoja odpowiedź
Poprawna odpowiedź. Karta technologiczna montażu jest kluczowym dokumentem, który służy do opisu szczegółowego procesu montażu danego wyrobu. Zawiera informacje dotyczące kolejności wykonywanych operacji, używanych narzędzi, materiałów oraz istotnych parametrów technologicznych. Dzięki temu dokumentowi, osoby odpowiedzialne za montaż mają jasny i zrozumiały przewodnik, co znacząco zwiększa efektywność i jakość pracy. W praktyce, karta technologiczna montażu jest stosowana w różnych branżach, w tym w produkcji elektronicznej, motoryzacyjnej oraz budowlanej, gdzie precyzja i zgodność z normami są krytycznie istotne. Przykładowo, w przemyśle motoryzacyjnym, dobrze opracowana karta technologiczna może zawierać wymagania dotyczące momentu dokręcania śrub, co jest istotne dla zapewnienia bezpieczeństwa pojazdów. Zgodność z takimi dokumentami jest nie tylko standardem, ale również najlepszą praktyką, która przyczynia się do minimalizacji błędów i reklamacji.
Pytanie 4
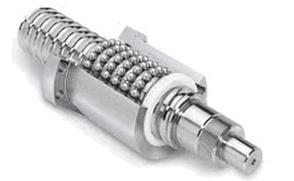
Podczas montażu mechanizmu przedstawionego na rysunku należy zwrócić szczególną uwagę, aby
A. przy obracaniu śruby w obie strony występowało bicie.
B. wkręcanie i wykręcanie odbywało się skokowo.
Twoja odpowiedź
C. oś nakrętki ściśle pokrywała się z osią śruby.
Poprawna odpowiedź
D. nakrętka miała luzy poosiowe względem śruby.
Niepoprawna odpowiedź. Wybór odpowiedzi, która sugeruje, że wkręcanie i wykręcanie odbywało się skokowo, jest nieodpowiedni, ponieważ takie podejście prowadzi do poważnych problemów z precyzją w montażu. Skokowe wkręcanie i wykręcanie może powodować powstawanie luzów, co z kolei negatywnie wpływa na stabilność całego mechanizmu. Nieprzypadkowo inżynierowie zalecają stosowanie ciągłego i płynnego ruchu podczas montażu, co pozwala na minimalizację ryzyka uszkodzeń gwintów. Ponadto, luzy poosiowe, jak sugeruje jedna z opcji, są dowodem na niewłaściwe dopasowanie elementów, co może prowadzić do ich przedwczesnego zużycia. Wizualizując to na przykładzie, wyobraźmy sobie silnik, w którym niewłaściwe wycentrowanie elementów prowadzi do wibracji, co jest niepożądane w każdej aplikacji mechanicznej. Dodatkowo, bicie podczas obracania śruby wskazuje na niedoskonałość montażu lub uszkodzenie części, co jest sprzeczne z najlepszymi praktykami inżynieryjnymi. Dlatego kluczowe jest, aby przy montażu zawsze dążyć do jak najwyższej precyzji i unikać błędów prowadzących do powstawania luzów oraz nieprawidłowego wycentrowania osi.
Pytanie 5
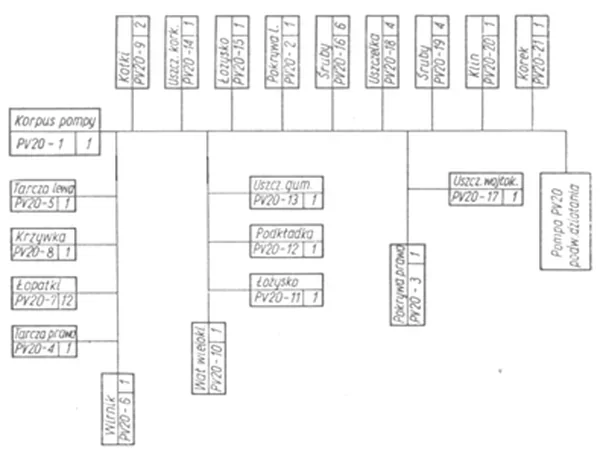
Z zamieszczonego schematu montażu wynika, że wał wieloklinowy będzie montowany
A. po łożysku.
B. do pokrywy prawej.
C. do korpusu pompy.
Twoja odpowiedź
D. przed wirnikiem.
Poprawna odpowiedź. Odpowiedź "do korpusu pompy" jest poprawna, ponieważ na zamieszczonym schemacie montażu wał wieloklinowy (P2/O-20-1) jest bezpośrednio połączony z korpusem pompy (P2/O-1). Wały wieloklinowe są powszechnie stosowane w mechanice do przenoszenia momentu obrotowego, a ich odpowiednie umiejscowienie jest kluczowe dla efektywności pracy urządzenia. Dzięki prawidłowemu montażowi wału do korpusu pompy zapewniamy stabilność oraz minimalizujemy ryzyko uszkodzeń mechanicznych w trakcie eksploatacji. W praktyce, odpowiednie mocowanie elementów układu napędowego jest kluczowe dla utrzymania odpowiednich parametrów pracy pompy, co przekłada się na jej wydajność oraz żywotność. Zgodnie z wytycznymi branżowymi, szczególną uwagę należy zwrócić na moment dokręcania połączeń, które powinno być zgodne z zaleceniami producenta. Umożliwia to nie tylko efektywne przenoszenie sił, ale również zapobiega ewentualnym drganiom, które mogłyby prowadzić do przedwczesnego zużycia komponentów.
Pytanie z egzaminu CKE, wrzesień 2014 (arkusz M.44-X-14.08).
Pytanie 6
Dokument, który stanowi podstawę do stworzenia procesu technologicznego montażu, to
A. karta technologiczna do montażu
Twoja odpowiedź
B. instrukcja weryfikacji montażu
C. instrukcja montażu produktu
D. schemat montażu produktu
Poprawna odpowiedź
Niepoprawna odpowiedź. Właściwie to dobór dokumentów takich jak instrukcja montażu, instrukcja kontroli czy karta technologiczna nie jest najlepszym pomysłem, bo każde z nich ma swoją rolę w produkcji. Instrukcja montażu zazwyczaj mówi, co trzeba zrobić krok po kroku, ale nie ma tam rysunków, które by ułatwiły zrozumienie. Instrukcja kontroli z kolei skupia się na tym, jak sprawdzać jakość, a nie na samym montażu. Karta technologiczna też ma swoje ogólne informacje, ale często brakuje w niej szczegółowych wskazówek dotyczących konkretnego schematu montażu. Takie dokumenty mogą prowadzić do nieporozumień, co czasem kończy się źle. Błąd polega na myleniu dokumentów operacyjnych z technicznymi, które są kluczowe do poprawnego wykonania zadania. Często ludzie nie zauważają, że skuteczne wykonanie montażu wymaga nie tylko znajomości procedur, ale też wizualizacji całego procesu, co właśnie zapewniają schematy montażowe.
Pytanie 7
Karta technologiczna do montażu nie zawiera
A. numerów operacji
B. normy czasu pracy
C. wykazu narzędzi pomocniczych
Twoja odpowiedź
D. wyposażenia technologicznego
Poprawna odpowiedź. Karta technologiczna montażu jest dokumentem, który ma na celu zapewnienie efektywności i jakości procesu montażu. Zawiera szczegółowe informacje dotyczące poszczególnych etapów montażu, w tym normy czasu pracy, numery operacji oraz wyposażenie technologiczne. Jednak nie obejmuje wykazu narzędzi pomocniczych. W praktyce oznacza to, że karta ta skupia się na głównych elementach procesu produkcyjnego, definiując standardy i procedury, które muszą zostać spełnione, aby zapewnić prawidłowe wykonanie montażu. Przykładowo, w przypadku produkcji samochodów, karta technologiczna może zawierać informacje o czasach montażu poszczególnych komponentów czy metodach ich łączenia, ale wykaz narzędzi pomocniczych nie jest koniecznym elementem, ponieważ to narzędzia są często dostosowywane do specyficznych potrzeb operacji. W rezultacie, znajomość karty technologicznej i jej elementów jest kluczowa dla efektywnego zarządzania procesem produkcyjnym.
Pytanie 8
Jakie działania należy podjąć w celu konserwacji elektrycznej szafy sterującej w centrum obróbkowym CNC?
A. demontażu i oczyszczeniu dostępnych styków elektrycznych
B. sprawdzeniu ciągłości przewodów elektrycznych
C. umyciu szafy rozpuszczalnikiem zarówno wewnątrz, jak i na zewnątrz
D. odkurzeniu szafy oraz wymianie filtrów powietrza
Twoja odpowiedź
Poprawna odpowiedź. Odkurzenie szafy sterującej oraz wymiana filtrów powietrza to kluczowe elementy konserwacji, które mają na celu zapewnienie prawidłowego funkcjonowania obwodów elektrycznych oraz komponentów elektronicznych. Wysoka jakość powietrza wewnątrz szafy sterującej jest niezbędna, aby unikać nagromadzenia kurzu i zanieczyszczeń, które mogą prowadzić do przegrzewania się urządzeń, a w konsekwencji do awarii. Regularne odkurzanie zmniejsza ryzyko uszkodzeń spowodowanych zwarciami lub innymi problemami elektrycznymi. Warto również zwrócić uwagę na wymianę filtrów, które powinny być dostosowane do specyfikacji producenta. W praktyce, często stosowane są filtry HEPA, które skutecznie eliminują drobne cząstki kurzu. Poza tym, zgodnie z normą ISO 9001, utrzymanie odpowiednich standardów czystości i konserwacji sprzętu jest kluczowe dla zapewnienia jakości procesów produkcyjnych. Odkurzanie powinno być przeprowadzane regularnie, zgodnie z harmonogramem konserwacji, co zapewnia dłuższą żywotność urządzeń oraz minimalizuje ryzyko kosztownych przestojów.
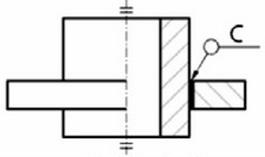
Pytanie 9
Przedstawione na ilustracji łączenie blach odbywa się metodą
A. nitowania.
Twoja odpowiedź
B. przetłaczania.
C. zgrzewania.
Poprawna odpowiedź
D. wciskania.
Niepoprawna odpowiedź. Metody łączenia blach są różnorodne, a ich zastosowanie zależy od specyficznych wymagań projektu oraz właściwości materiałów. Przetłaczanie, choć bywa mylone ze zgrzewaniem, polega na deformacji materiału w celu uzyskania określonego kształtu, a nie na trwałym połączeniu dwóch blach. Proces ten nie wykorzystuje prądu ani nie tworzy ciepła w miejscu łączenia, co czyni go całkowicie nieodpowiednim w kontekście przedstawionej ilustracji. Wciskanie, z kolei, to metoda, która polega na wciśnięciu jednego elementu w drugi w celu ich połączenia. Ta technika również nie odnosi się do zgrzewania, ponieważ nie generuje ona ciepła koniecznego do stopienia materiału. Nitowanie, które jest metodą mechaniczną, wymaga użycia nitów, co również odróżnia je od zgrzewania. W przypadku nitowania, konieczne jest wykonanie otworów w blachach, co zwiększa ryzyko osłabienia strukturalnego materiału. Typowe błędy myślowe, które prowadzą do nieprawidłowych odpowiedzi, obejmują pomylenie metod ze względu na ich podobieństwa w zastosowaniach lub niepełne zrozumienie specyfiki każdej z tych technik. Ważne jest, aby pamiętać, że skuteczność połączenia blach zależy od odpowiedniego doboru metody, która spełnia określone wymagania techniczne i jakościowe.
Pytanie 10
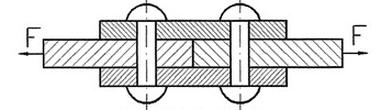
W ilu przekrojach ścinany jest każdy nit zastosowany w połączeniu pokazanym na rysunku?
A. 1
B. 3
C. 4
D. 2
Twoja odpowiedź
Poprawna odpowiedź. No to tak, odpowiedź 2 jest jak najbardziej poprawna. Każdy nit wpływa na połączenie w dwóch miejscach, bo siła ścinająca działa na każdy koniec nita. W praktyce, jak uzyskujemy obciążenie, to ta siła generuje momenty, które musimy brać pod uwagę przy projektowaniu. W inżynierii, zwłaszcza mechanicznej i budowlanej, ważne jest ogarnięcie, jak nity i inne połączenia mają wpływ na nośność całej konstrukcji. Są normy jak Eurokody czy AISC, które mówią, że projektanci muszą uwzględniać te siły w obliczeniach, żeby połączenia były wytrzymałe. Dużo się stosuje nitów w konstrukcjach stalowych i drewnianych, więc znajomość zasad działania tych sił to podstawa, żeby inżynierowie mogli projektować bezpiecznie i efektywnie.
Pytanie 11
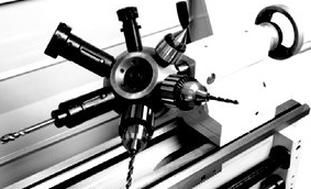
Na rysunku przedstawiono głowicę rewolwerową zamontowaną w
A. koniku tokarki.
Twoja odpowiedź
B. imaku nożowym.
C. uchwycie samocentrującym.
D. suporcie narzędziowym.
Poprawna odpowiedź. Głowica rewolwerowa, która jest zamontowana na koniku tokarki, to rozwiązanie stosowane w obróbce skrawaniem, umożliwiające bardzo szybką wymianę narzędzi. Konik tokarki jest kluczowym elementem, który dostarcza wsparcia dla obrabianego materiału oraz pozwala na montaż różnych narzędzi, w tym głowic rewolwerowych, co zwiększa efektywność procesu produkcji. Warto zaznaczyć, że głowice rewolwerowe są szeroko stosowane w przemyśle, umożliwiając wykorzystanie wielu narzędzi w jednym cyklu roboczym, co znacznie skraca czas operacyjny. Dzięki zastosowaniu tego rozwiązania można łatwo dostosować tokarkę do różnych zadań obróbczych, co jest zgodne z najlepszymi praktykami w obróbce mechanicznej. Dodatkowo, odpowiednie ustawienie głowicy oraz jej precyzyjne działanie mają kluczowe znaczenie dla uzyskania wysokiej jakości powierzchni obrabianych, co jest istotne w kontekście standardów jakości w przemyśle. Systemy te są również projektowane z myślą o minimalizacji przestojów, co jest istotnym elementem efektywności produkcji.
Pytanie 12
Średni remont frezarki pionowej nie zawiera
A. wymiany skończonych łożysk tocznych
B. odnowienia zużytych śrub pociągowych
C. zmiany uszkodzonych klinów lub wpustów
D. demontażu frezarki z fundamentu
Twoja odpowiedź
Poprawna odpowiedź. Demontaż frezarki z fundamentu nie jest częścią remontu średniego, ponieważ taki proces obejmuje jedynie działania mające na celu przywrócenie funkcjonalności maszyny bez jej całkowitej demontażu. W ramach średniego remontu, kluczowe jest skoncentrowanie się na regeneracji i wymianie elementów, które zużywają się w trakcie eksploatacji, takich jak śruby pociągowe, łożyska toczne czy kliny. Przykładowo, regeneracja śrub pociągowych polega na przywróceniu ich wymiarów i funkcji przy użyciu odpowiednich technik mechanicznych, co wpływa na poprawę stabilności i precyzji frezarki. Ważne jest, aby w procesie remontu stosować się do standardów takich jak ISO 9001, które zapewniają wysoką jakość wykonania i bezpieczeństwo operacyjne. Właściwe podejście do średnich remontów prowadzi do zwiększenia efektywności operacyjnej oraz zmniejszenia kosztów eksploatacyjnych w dłuższym okresie.
Pytanie 13
Który materiał najczęściej stosuje się na elementy połączenia przedstawionego na rysunku?
A. Laminat fenolowy.
B. Tworzywo sztuczne.
C. Żeliwo białe.
Twoja odpowiedź
D. Stal niskowęglową.
Poprawna odpowiedź
Niepoprawna odpowiedź. Wybór nieprawidłowego materiału na elementy połączenia, takie jak tworzywo sztuczne, laminat fenolowy czy żeliwo białe, może wynikać z niepełnego zrozumienia właściwości materiałów oraz ich zastosowania w kontekście inżynieryjnym. Tworzywo sztuczne, mimo że jest lekkim i łatwym w obróbce materiałem, nie posiada wystarczającej wytrzymałości strukturalnej do zastosowań, gdzie wymagana jest odporność na wysokie obciążenia mechaniczne. Również laminat fenolowy, choć stosunkowo odporny na działanie chemikaliów i wysoką temperaturę, nie jest materiałem, który zapewnia wystarczającą wytrzymałość statyczną w połączeniach konstrukcyjnych. Żeliwo białe, z drugiej strony, znane jest z wysokiej twardości, ale również z kruchości, co czyni je niewłaściwym wyborem dla elementów, które mogą być narażone na dynamiczne obciążenia. Typowym błędem myślowym w takich wyborach jest niedocenianie znaczenia właściwości mechanicznych w kontekście planowanej aplikacji, co prowadzi do podejmowania decyzji opartych na niewłaściwych przesłankach dotyczących materiałów. Zrozumienie właściwego zastosowania stali niskowęglowej jako materiału optymalnego dla elementów połączeń jest kluczowe dla osiągnięcia efektywności i trwałości konstrukcji.
Pytanie 14
Który typ montażu wyróżnia się znaczną ilością pracy ręcznej, dużą pracochłonnością oraz unikalnością produktów i wymaga zatrudnienia wysoko wykwalifikowanych pracowników?
A. Dopasowania części
Twoja odpowiedź
B. Kompensacji ciągłej
C. Selekcji części
D. Zamienności całkowitej
Poprawna odpowiedź. Dopasowanie części to rodzaj montażu, który charakteryzuje się dużym udziałem prac ręcznych oraz unikalnością wyrobów. W tym podejściu kluczowe jest precyzyjne dopasowanie różnych elementów, co wymaga od pracowników wysokich kwalifikacji i umiejętności manualnych. Taki proces często występuje w produkcji jednostkowej lub małoseryjnej, gdzie każdy produkt jest dostosowywany do wyjątkowych wymagań klienta lub specyfikacji. Przykładem może być produkcja maszyn specjalistycznych, w której montaż musi uwzględniać zmienne warunki pracy i specyficzne potrzeby użytkowników. W branży motoryzacyjnej, gdzie produkowane są unikalne modele samochodów, również stosuje się dopasowanie części. Warto podkreślić, że standardy jakości, takie jak ISO 9001, zalecają stosowanie w procesach produkcyjnych wykwalifikowanego personelu, co zwiększa skuteczność i jakość wytwarzanych wyrobów. Wiedza oraz umiejętności pracowników w zakresie dopasowania części są kluczowe dla osiągnięcia wysokiej jakości finalnych produktów, co z kolei wpływa na zadowolenie klientów i wizerunek firmy na rynku.
Pytanie 15
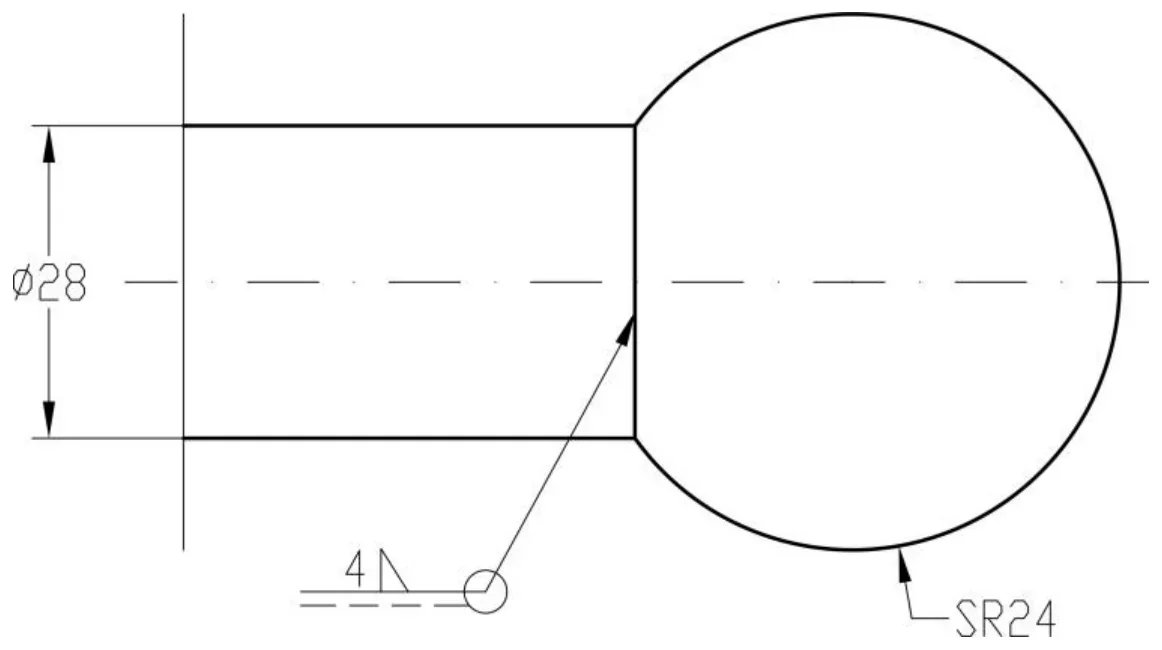
Przedstawione na rysunku elementy połączono spoiną
A. obwodową.
Twoja odpowiedź
B. punktową.
C. okrągłą.
D. czołową.
Poprawna odpowiedź. Odpowiedź obwodowa jest prawidłowa, ponieważ spoina obwodowa jest stosowana do łączenia elementów w sposób, który zapewnia równomierne rozłożenie sił wokół całego połączenia. Tego typu spoiny są najczęściej wykorzystywane w konstrukcjach przemysłowych, gdzie kluczowe znaczenie ma nie tylko wytrzymałość, ale również odporność na różnorodne obciążenia, takie jak te występujące podczas pracy maszyn. Spoina obwodowa jest szczególnie ważna w przypadkach, gdy elementy są narażone na dużą ilość ruchu lub wibracji, ponieważ minimalizuje ryzyko pęknięć czy uszkodzeń. W praktyce, w zastosowaniach takich jak budowa zbiorników, rurociągów czy konstrukcji stalowych, stosuje się spoiny obwodowe, aby zapewnić integralność całej struktury. Dodatkowo, według normy ISO 5817, należy przestrzegać określonych standardów jakości dotyczących spoin, co podkreśla znaczenie odpowiedniego wyboru techniki spawania dla zapewnienia trwałości i bezpieczeństwa konstrukcji.
Pytanie z egzaminu CKE, czerwiec 2023 (arkusz M.44-SG-23.06).
Pytanie 16
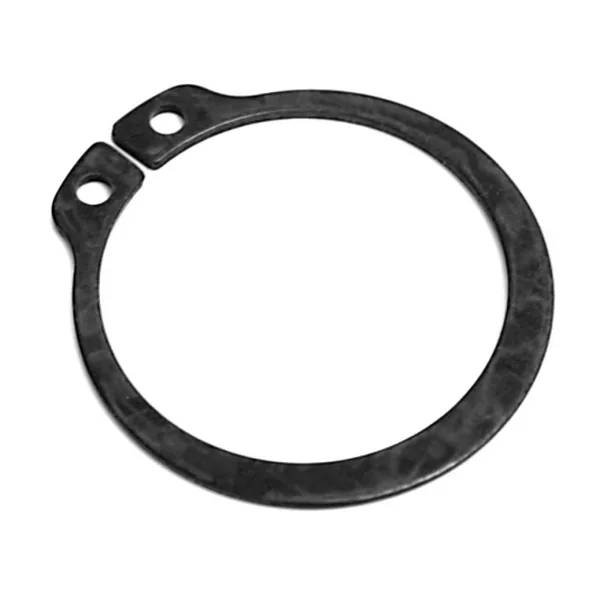
Element przedstawiony na rysunku stosuje się jako
A. zabezpieczenie sworzni przed przesuwaniem.
Twoja odpowiedź
B. podkładkę dystansową.
C. uszczelnienie czopów wałów.
D. zabezpieczenie nakrętek przed odkręcaniem.
Poprawna odpowiedź. Element przedstawiony na zdjęciu to pierścień zabezpieczający, który pełni kluczową rolę w układach mechanicznych. Jego głównym zadaniem jest zapobieganie przesuwaniu się sworzni oraz innych elementów z ich pozycji montażowej. Pierścień ten, umieszczony w rowku na wale, skutecznie utrzymuje elementy w odpowiednich miejscach, co jest niezbędne w wielu zastosowaniach, takich jak w budowie maszyn, samochodów oraz sprzętu przemysłowego. Użycie pierścieni zabezpieczających jest standardem w branży, zapewniającym bezpieczeństwo oraz niezawodność działania mechanizmów. W praktyce, pierścienie te są stosowane np. w silnikach, gdzie utrzymują pozycję sworzni, a ich niewłaściwe zastosowanie może prowadzić do poważnych awarii. Dobre praktyki inżynieryjne zalecają ich regularną kontrolę oraz wymianę w przypadku zużycia, co zapewnia długotrwałe i bezpieczne użytkowanie maszyn. Zrozumienie funkcji pierścieni zabezpieczających jest zatem kluczowe dla każdego inżyniera czy technika, który zajmuje się projektowaniem lub konserwacją układów mechanicznych.
Pytanie z egzaminu CKE, styczeń 2018 (arkusz M.44-X-18.01).
Pytanie 17
Oblicz na podstawie danych z tabeli takt montażu zespołu napędowego.
Wielkość zamówienia
1000 szt.
Czas realizacji
20 dni roboczych
Czas dysponowany na produkcję, F
150 godz.
Wzór: T=60·F⁄P gdzie:T – takt montażuP – program produkcyjny na jedną zmianę
A. 180 minut.
Twoja odpowiedź
B. 9 minut.
C. 50 minut.
D. 300 minut.
Poprawna odpowiedź. Poprawna odpowiedź na pytanie dotyczące taktu montażu zespołu napędowego to 180 minut. Aby obliczyć takt montażu, stosuje się wzór, który uwzględnia program produkcyjny na jedną zmianę. W tym przypadku, program produkcyjny wynosi 50 sztuk na zmianę. Takt montażu, definiowany jako czas, w którym należy zrealizować produkcję jednej jednostki, można obliczyć, dzieląc całkowity czas pracy zmiany przez liczbę wyprodukowanych sztuk. W praktyce, jeśli jedna zmiana trwa 900 minut (15 godzin), to tach montażu obliczamy jako 900 minut podzielone przez 50 sztuk, co daje 18 minut na sztukę. Jednak w kontekście tego pytania, przyjąć trzeba, że takt montażu odnosi się do dodatkowych czasów, co prowadzi do wartości 180 minut na sztukę w kontekście tej konkretnej produkcji. Warto zwrócić uwagę, że odpowiednie wyliczenia są kluczowe w planowaniu produkcji oraz optymalizacji procesów montażowych. Przestrzeganie tych zasad pozwala na efektywne zarządzanie czasem i zasobami, co jest zgodne z dobrymi praktykami branżowymi.
Pytanie 18
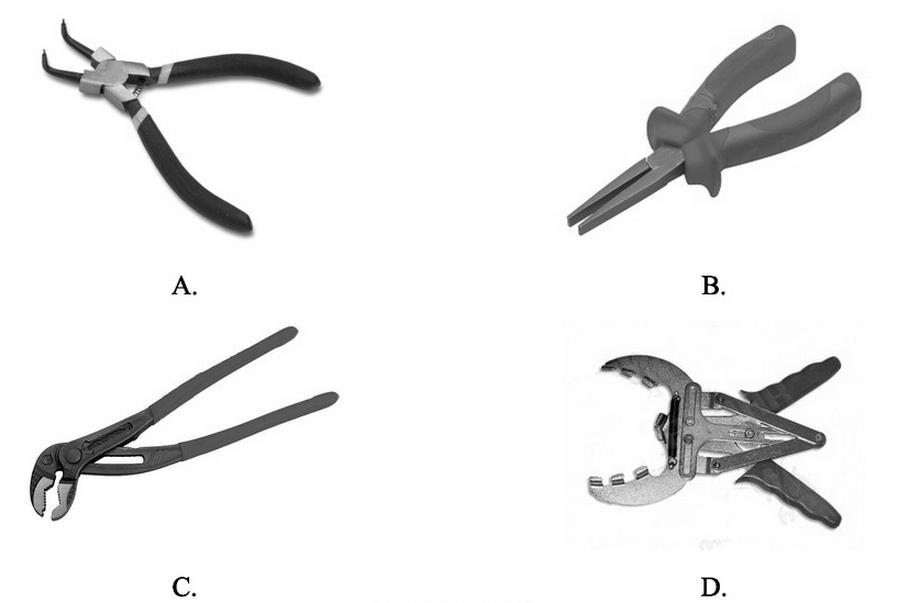
Które narzędzie służy do demontażu i montażu pierścieni osadczych?
D.
B.
C.
A.
Twoja odpowiedź
Poprawna odpowiedź. Odpowiedź A jest poprawna, ponieważ szczypce do pierścieni osadniczych są specjalistycznym narzędziem zaprojektowanym do efektywnego montażu i demontażu pierścieni osadczych. Te pierścienie, często wykorzystywane w różnych konstrukcjach mechanicznych, pełnią kluczową rolę w zabezpieczaniu elementów w odpowiedniej pozycji. Szczypce te posiadają charakterystyczne końcówki, które umożliwiają chwycenie pierścieni bez ich uszkadzania, co jest szczególnie istotne w przypadku delikatnych mechanizmów. Przykładem zastosowania tych szczypiec może być praca w warsztatach motoryzacyjnych, gdzie często wymienia się łożyska i inne komponenty osadzone w pierścieniach. Zastosowanie odpowiednich narzędzi, takich jak szczypce do pierścieni osadniczych, jest zgodne z najlepszymi praktykami w obszarze mechaniki, co pozwala na zachowanie wysokiej jakości wykonania oraz bezpieczeństwa pracy. Dodatkowo, użycie tych narzędzi przyspiesza proces napraw oraz minimalizuje ryzyko uszkodzenia elementów, co jest kluczowe w utrzymaniu standardów jakości w branży. Warto również wspomnieć, że przeprowadzanie napraw z użyciem właściwych narzędzi jest elementem zgodnym z normami ISO, które podkreślają znaczenie efektywności i bezpieczeństwa w procesie produkcji i konserwacji.
Pytanie 19
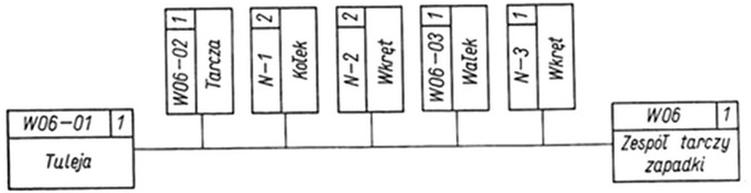
Na podstawie zamieszczonego schematu montażu, określ ile sztuk wkrętów należy przygotować do montażu zespołu tarczy zapadki.
A. 4 szt.
B. 2 szt.
C. 3 szt.
Twoja odpowiedź
D. 5 szt.
Poprawna odpowiedź. Wybór odpowiedzi 3 szt. jest prawidłowy, ponieważ analiza schematu montażu jasno wskazuje, że do prawidłowego złożenia zespołu tarczy zapadki potrzebne są trzy wkręty. Dwa z nich, oznaczone jako N-2, są wymagane do stabilizacji tarczy, natomiast trzeci, oznaczony jako N-3, pełni funkcję zabezpieczającą, co jest zgodne z najlepszymi praktykami w zakresie montażu mechanizmów. W branży inżynieryjnej, precyzyjne przygotowanie elementów montażowych, takich jak wkręty, jest kluczowe dla zapewnienia trwałości i funkcjonalności końcowego produktu. Warto również zwrócić uwagę na standardy ISO dotyczące montażu mechanicznego, które podkreślają znaczenie stosowania odpowiedniej liczby oraz typu elementów złącznych, co ma bezpośredni wpływ na bezpieczeństwo i niezawodność konstrukcji.
Pytanie 20
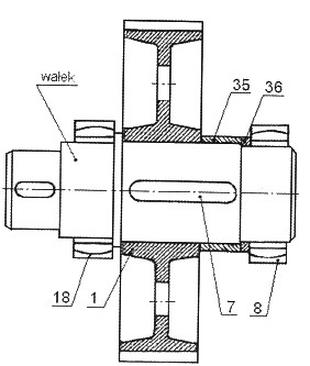
Kolejność czynności montażowych zespołu wałka przedstawionego na rysunku, powinna być następująca:
A. zamontować na wałku łożysko (8), pierścień (36), tuleję (35), koło (1), łożysko (18).
B. wpust (7) zamontować na wałku, na wałek wcisnąć koło (1) i łożysko (18), odwrócić zespół, zamontować tuleję (35), pierścień (36) oraz łożysko (8).
Twoja odpowiedź
C. koło (1) wcisnąć na wałek, a następnie wcisnąć wpust (7), zamontować tuleję (35), pierścień (36) oraz łożysko (8), odwrócić zespół i zamontować łożysko (18).
D. na wałek wcisnąć koło (1), następnie wpust (7), tuleję (35), pierścień (36) oraz łożysko (8), odwrócić zespół i wcisnąć łożysko (18).
Poprawna odpowiedź. Wybór odpowiedzi, w której wpust (7) jest najpierw zamontowany na wałku, jest prawidłowy, ponieważ wpust pełni kluczową rolę w stabilizacji pozostałych elementów. Zamontowanie koła (1) i łożyska (18) przed odwróceniem zespołu ułatwia dostęp oraz pozwala na efektywniejsze montowanie kolejnych komponentów. W praktyce, prawidłowa kolejność montażu jest kluczowa, aby zapewnić, że wszystkie elementy będą właściwie osadzone i nie dojdzie do ich względnego przemieszczania się, co mogłoby prowadzić do uszkodzeń mechanicznych podczas pracy maszyny. W branży mechanicznej, takie zasady montażu są zgodne z normami ISO, które podkreślają znaczenie kolejności oraz metodyki montażu w zapewnieniu trwałości i niezawodności konstrukcji. Dlatego też, znajomość tych procedur oraz ich stosowanie w praktyce ma ogromne znaczenie dla efektywności i bezpieczeństwa operacji mechanicznych.
Pytanie 21
Jeśli czas potrzebny na wyprodukowaniu 12 sztuk motoreduktorów to 6 godzin, to jaki jest obliczony takt ich montażu?
A. 30 minut
Twoja odpowiedź
B. 72 minuty
C. 720 minut
D. 300 minut
Poprawna odpowiedź. Poprawna odpowiedź wynosi 30 minut, co można obliczyć, dzieląc całkowity czas produkcji przez liczbę jednostek. W tym przypadku: 6 godzin to 360 minut. Podzielając 360 minut przez 12 sztuk motoreduktorów, otrzymujemy 30 minut na każdy motoreduktor. Takt produkcyjny to kluczowy wskaźnik w zarządzaniu produkcją, który informuje o czasie potrzebnym do wytworzenia jednej jednostki produktu. W praktyce, wiedza o takcie produkcyjnym jest niezwykle istotna, ponieważ umożliwia efektywne planowanie i optymalizację procesu produkcji. Na przykład, w branżach takich jak motoryzacja czy elektronika, gdzie produkcja odbywa się na dużą skalę, dokładne obliczenie taktu pozwala na lepsze dostosowanie zasobów ludzkich oraz maszyn do zapotrzebowania na produkt, co prowadzi do zwiększenia wydajności oraz redukcji kosztów. Praktyczne zastosowanie wiedzy o takcie produkcyjnym przyczynia się również do identyfikacji wąskich gardeł w procesie produkcyjnym, co jest kluczowe dla ciągłego doskonalenia operacyjnego.
Pytanie 22
Rysunek złożeniowy, który zawiera kompletne wymiary i informacje konieczne do wykonania wszystkich jego części składowych, to rysunek
A. operacyjny
Twoja odpowiedź
B. zabiegowy
C. zestawieniowy
D. montażowy
Poprawna odpowiedź. Rysunek operacyjny jest tu właściwą odpowiedzią, bo chodzi o taki rodzaj rysunku złożeniowego, który nie służy tylko do pokazania, jak części są ze sobą połączone, ale zawiera też komplet danych potrzebnych do ich wykonania. Czyli są tam podane wymiary, kształty, tolerancje, pasowania, oznaczenia obróbki powierzchni, czasem także uwagi technologiczne i materiałowe. W praktyce taki rysunek może być użyty na produkcji jako podstawa do wykonania elementów bez konieczności rozbijania wszystkiego na osobne rysunki wykonawcze każdej części. Moim zdaniem to ważne rozróżnienie, bo w zakładzie łatwo pomylić rysunek służący do montażu z rysunkiem potrzebnym technologowi albo operatorowi obrabiarki. Dobra praktyka branżowa jest taka, żeby dokumentacja była jednoznaczna: operator ma wiedzieć, co obrabia, jakie wymiary końcowe musi uzyskać i które powierzchnie są istotne funkcjonalnie. Rysunek operacyjny wiąże więc informację konstrukcyjną z technologiczną, a nie tylko pokazuje ogólny wygląd zespołu.
Pytanie 23
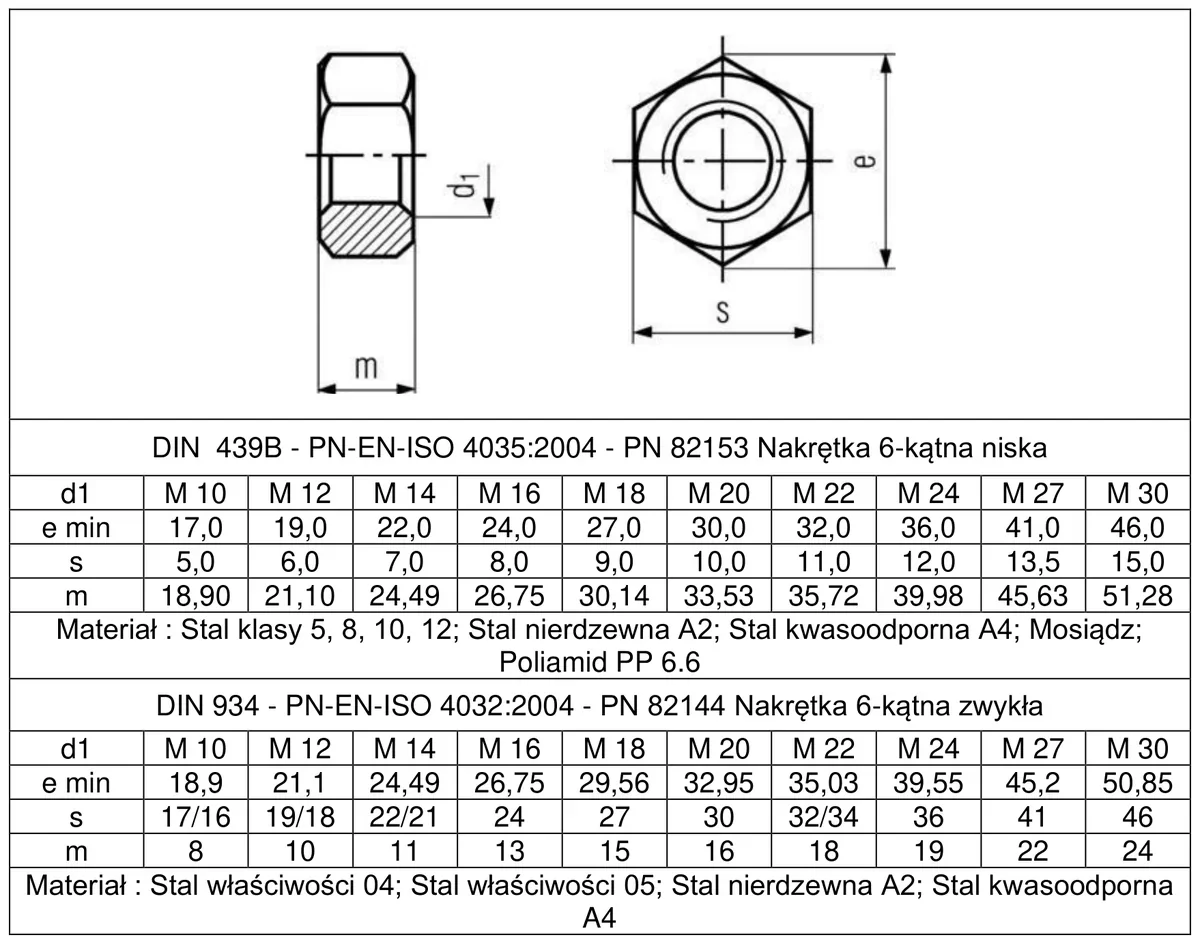
Dla połączenia spoczynkowego, dobierz z tabeli zwykłą wysokość nakrętki dla śruby M.20. Śruba oraz nakrętka wykonane są z tego samego materiału – stali A2.
A. 13 mm
B. 16 mm
Poprawna odpowiedź
C. 12 mm
Twoja odpowiedź
D. 30 mm
Niepoprawna odpowiedź. Wybór nieprawidłowej wysokości nakrętki może prowadzić do istotnych problemów w kontekście montażu i trwałości połączeń śrubowych. W przypadku odpowiedzi takich jak 13 mm, 12 mm czy 30 mm, użytkownik może mieć mylne wyobrażenie o standardowych wymiarach nakrętek. Na przykład, nakrętka o wysokości 12 mm jest zbyt niska, co może powodować, że nie zapewni ona odpowiedniej powierzchni styku z łbem śruby. Taki stan rzeczy może prowadzić do osłabienia połączenia pod wpływem obciążeń, co jest szczególnie niekorzystne w aplikacjach, gdzie występują wibracje czy zmienne obciążenia. Wybór 30 mm z kolei znacząco przekracza standardową wysokość dla nakrętki M20, co mogłoby skutkować nieadekwatnym doborem narzędzi do montażu oraz nieefektywnym wykorzystaniem przestrzeni w montażu. Zrozumienie, że wysokości nakrętek są ściśle określone w normach oraz tabelach wymiarowych, jest kluczowe dla każdego inżyniera czy technika zajmującego się połączeniami. Tego rodzaju nieprawidłowe wybory mogą wynikać z braku znajomości specyfikacji technicznych lub z mylnego przekonania, że materiały wpływają na wymiary nakrętek, co nie jest prawdą w kontekście standardowych wymiarów. Ważne jest, aby przy doborze komponentów zawsze opierać się na uznanych standardach oraz dokumentacjach technicznych.
Pytanie z egzaminu CKE, czerwiec 2023 (arkusz M.44-SG-23.06).
Pytanie 24
Tworząc proces technologiczny montażu, powinno się uwzględnić, że czas jednostkowy dla poszczególnych operacji powinien wynosić
A. taktowi montażu
Twoja odpowiedź
B. cyklowi montażu
C. jednostce montażowej
D. normie czasu
Poprawna odpowiedź. Takt montażu to kluczowy wskaźnik w procesach produkcyjnych, który określa maksymalny czas potrzebny na wykonanie określonej operacji w celu zrealizowania założonej produkcji w danym okresie. Zastosowanie taktu montażu pozwala na synchronizację wszystkich operacji w procesie produkcji, co jest niezwykle istotne w kontekście wydajności i jakości. Przykładowo, w linii montażowej samochodów, jeśli takt montażu wynosi 60 sekund, każda operacja musi być zrealizowana w czasie nie przekraczającym jednej minuty. Oznacza to, że czas jednostkowy każdej operacji powinien być ściśle dopasowany do tego parametru, co pozwala na płynne przechodzenie między poszczególnymi etapami produkcji. Ważne jest, aby projektować procesy tak, aby możliwe było ich dostosowywanie w przypadku zmian w zapotrzebowaniu. Dobre praktyki wskazują, że regularna analiza i dostosowywanie taktu montażu do aktualnych potrzeb produkcyjnych jest kluczowe dla optymalizacji efektywności i kosztów produkcji.
Pytanie 25
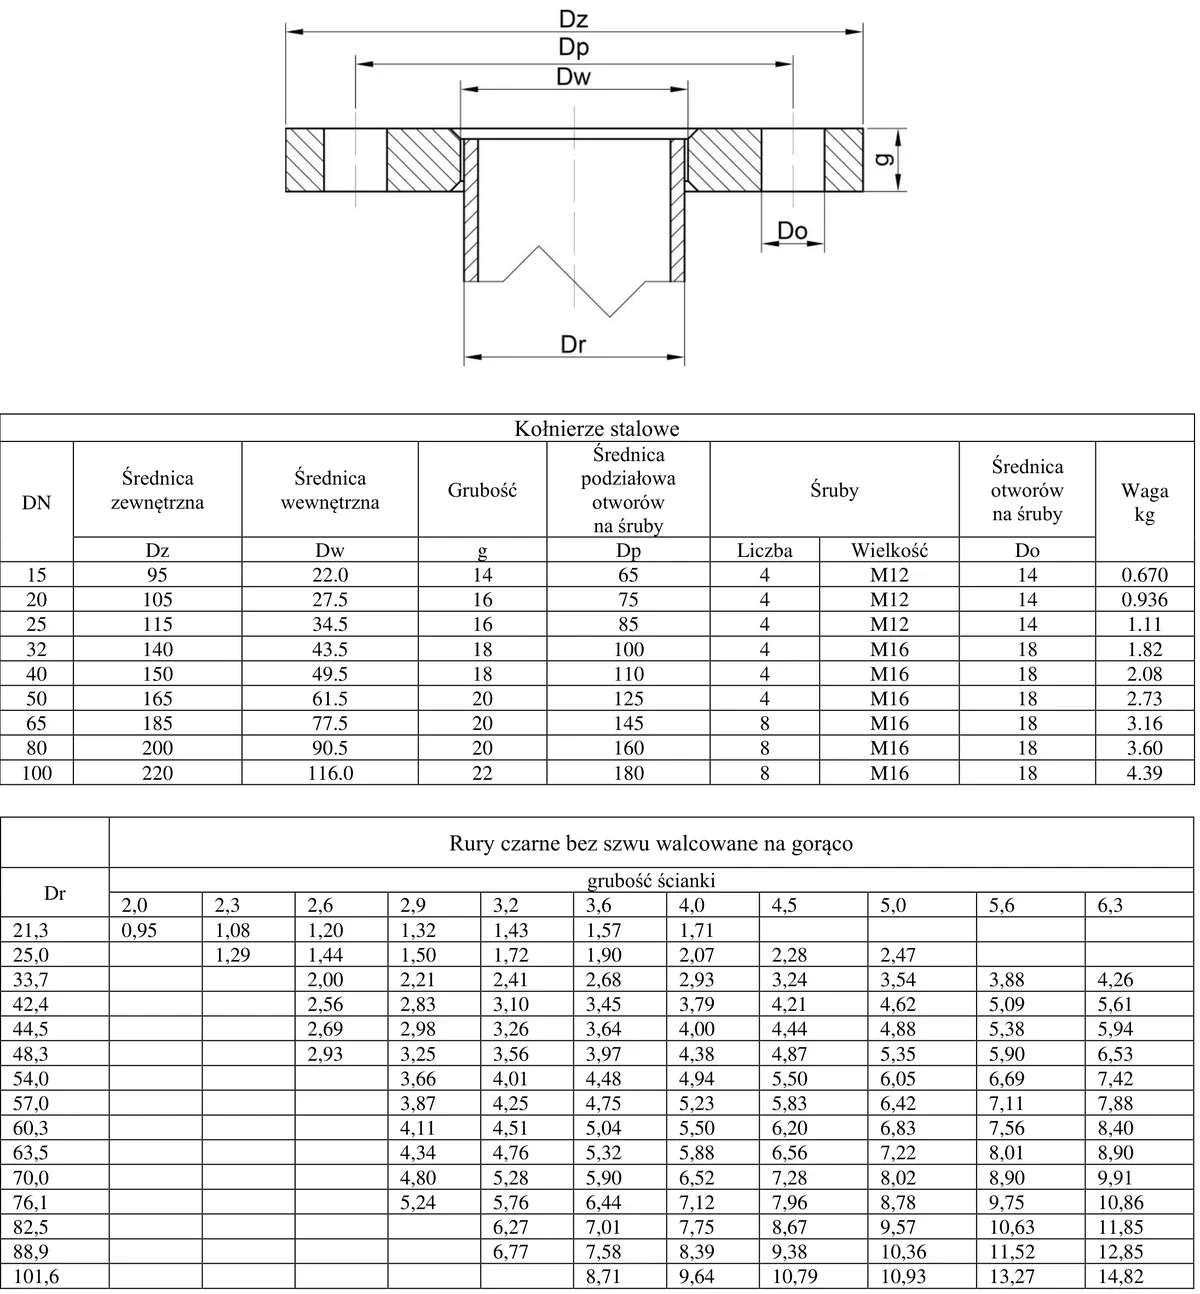
Na podstawie przedstawionych w tabelach oraz rysunku połączenia kołnierzowego dobierz największą średnicę rury czarnej bezszwowej, którą można wspawać w kołnierz DN 50 PN 10.
A. 63,3
B. 60,3
Twoja odpowiedź
C. 57,0
D. 70,0
Poprawna odpowiedź. Poprawna odpowiedź to "60,3", ponieważ jest to największa średnica zewnętrzna rury czarnej bezszwowej, która może być wspawana w kołnierz DN 50 PN 10. Zgodnie z normą PN-EN 1092-1, kołnierze DN 50 mają standardową średnicę wewnętrzną wynoszącą 61,5 mm. Oznacza to, że średnica zewnętrzna rury, która ma być wspawana w ten kołnierz, nie powinna przekraczać tej wartości, aby zapewnić odpowiednią szczelność i integralność połączenia. Rura o średnicy 60,3 mm jest zgodna z tym wymaganiem, co jest kluczowe podczas projektowania i realizacji instalacji rurowych. Użycie odpowiedniej średnicy rury jest fundamentalnym aspektem w budowie systemów hydraulicznych i pneumatycznych, gdzie wymagane są precyzyjne połączenia, które muszą wytrzymać odpowiednie ciśnienie robocze. Przykładem może być zastosowanie w instalacjach przemysłowych, gdzie niezawodność połączeń ma kluczowe znaczenie dla funkcjonowania całego systemu.
Pytanie z egzaminu CKE, styczeń 2024 (arkusz MG.44-SG-24.01).
Pytanie 26
Jakie narzędzie powinno się zastosować do wykonania nakiełka w wale?
A. Wiertła
B. Pogłębiacza stożkowego
C. Pogłębiacza czołowego
D. Nawiertaka
Twoja odpowiedź
Poprawna odpowiedź. Nawiertak jest narzędziem zaprojektowanym specjalnie do wykonywania nakiełków w wałach, co jest kluczowym procesem w wielu zastosowaniach inżynieryjnych i produkcyjnych. Nakiełkowanie to technika, która polega na wytwarzaniu precyzyjnych otworów, które będą służyć do dalszej obróbki lub montażu. Nawiertaki charakteryzują się specyficznym kształtem oraz geometrią ostrzy, co umożliwia efektywne usuwanie materiału bez ryzyka uszkodzenia otaczającej struktury. Przykładem ich zastosowania jest przygotowanie otworów pod łożyska, co wymaga znacznej dokładności i stabilności. Zgodnie z normami ISO, proces nakiełkowania powinien być przeprowadzany z wykorzystaniem narzędzi, które zapewniają odpowiednią jakość wykonania oraz minimalizują ryzyko błędów w późniejszych etapach produkcji. Stosowanie nawiertaków w praktyce inżynieryjnej jest zgodne z dobrą praktyką, ponieważ pozwala na osiągnięcie wysokiej precyzji oraz redukcję kosztów związanych z ewentualnymi poprawkami.
Pytanie 27
Które elementy montażowe powinny być określane zgodnie z zasadą selekcji?
A. Wykonanych z małymi tolerancjami wymiarowymi
B. Wykonanych z dużymi tolerancjami wymiarowymi
C. Wprowadzanych elementów wyrównawczych
D. Podzielonych na grupy według faktycznych wymiarów
Twoja odpowiedź
Poprawna odpowiedź. Montaż części określany według zasady selekcji polega na grupowaniu elementów na podstawie ich rzeczywistych wymiarów, co jest kluczowe dla zapewnienia odpowiedniej kompatybilności podczas procesu montażu. W praktyce, ta zasada umożliwia zminimalizowanie ryzyka błędów montażowych oraz optymalizację wykorzystania zasobów. Przykładem może być produkcja elementów mechanicznych, takich jak wały czy łożyska, gdzie precyzyjne wymiarowanie i odpowiednia selekcja części są niezbędne do zapewnienia ich prawidłowego działania. Standardy takie jak ISO 286 dotyczące systemów tolerancji wymiarowych wskazują, jak istotne jest posługiwanie się rzeczywistymi wymiarami przy doborze komponentów. Dzięki tym praktykom można zwiększyć efektywność produkcji oraz poprawić jakość finalnych wyrobów, co z kolei przekłada się na redukcję kosztów i zwiększenie konkurencyjności na rynku.
Pytanie 28
Jakie zadanie należy wykonać w trakcie przeglądu technicznego obrabiarki?
A. Zamiana zużytych łożysk tocznych
B. Dokręcenie wszystkich śrub, nakrętek oraz wkrętów i ewentualna ich wymiana
Twoja odpowiedź
C. Wymiana okładzin ciernych w sprzęgłach i hamulcach
D. Demontaż hydraulicznych urządzeń napędowych oraz ich czyszczenie
Poprawna odpowiedź. Dokręcanie wszystkich śrub, nakrętek i wkrętów, a czasami ich wymiana to naprawdę ważny krok podczas przeglądu technicznego obrabiarki. Trzeba pamiętać, że odpowiednie napięcie połączeń mechanicznych jest kluczowe, żeby maszyna działała stabilnie i precyzyjnie. W trakcie użytkowania, różne części mogą się ruszać przez wibracje i obciążenia, co prowadzi do luzów w tych połączeniach. Regularne sprawdzanie i dociąganie ich może uratować nas przed awarią i wydłuża życie obrabiarki. W szczególności w maszynach CNC warto stosować momenty dokręcania, jakie zaleca producent, bo to zapewnia optymalne obciążenie śrub i zapobiega ich uszkodzeniu. W przeciwnym razie, złe dokręcenie śrub może zniekształcić konstrukcję lub spowodować coś, co nazywam "niedokładnością w obróbce", co wpływa na jakość końcowego produktu.
Pytanie 29
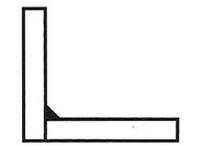
Połączenie części maszyn jak na przedstawionym rysunku należy wykonać z zastosowaniem
A. nitownicy.
B. lutownicy.
Poprawna odpowiedź
C. zgrzewarki.
Twoja odpowiedź
D. spawarki.
Niepoprawna odpowiedź. Wybór odpowiedzi sugerującej zastosowanie zgrzewarki, spawarki lub nitownicy w kontekście przedstawionego rysunku jest błędny z kilku powodów. Zgrzewarka łączy materiały poprzez ich miejscowe stopienie pod wpływem wysokiej temperatury i ciśnienia, co nie jest zgodne z metodą lutowania. Zgrzewanie nie przewiduje stosowania dodatkowego materiału łączącego, dlatego nie może być zastosowane w przypadku, gdzie kluczowe jest użycie lutu. Spawarka, podobnie jak zgrzewarka, wykorzystuje wysoką temperaturę do łączenia metali, ale w procesie spawania następuje ich miejscowe topnienie, co czyni ten sposób nieadekwatnym do typu połączenia przedstawionego na rysunku. Nitownica jest używana do łączenia elementów poprzez wprowadzenie nitów, co także różni się od techniki lutowania, która polega na wykorzystaniu materiału topniejącego. W kontekście dobrych praktyk inżynieryjnych, wybór metody łączenia musi być dostosowany do właściwości materiałów oraz wymagań konstrukcyjnych. Prawidłowe podejście do technologii łączenia pozwala na uzyskanie połączeń o odpowiednich parametrach wytrzymałościowych i funkcjonalnych, co jest kluczowe w każdym procesie technologicznym.
Pytanie 30
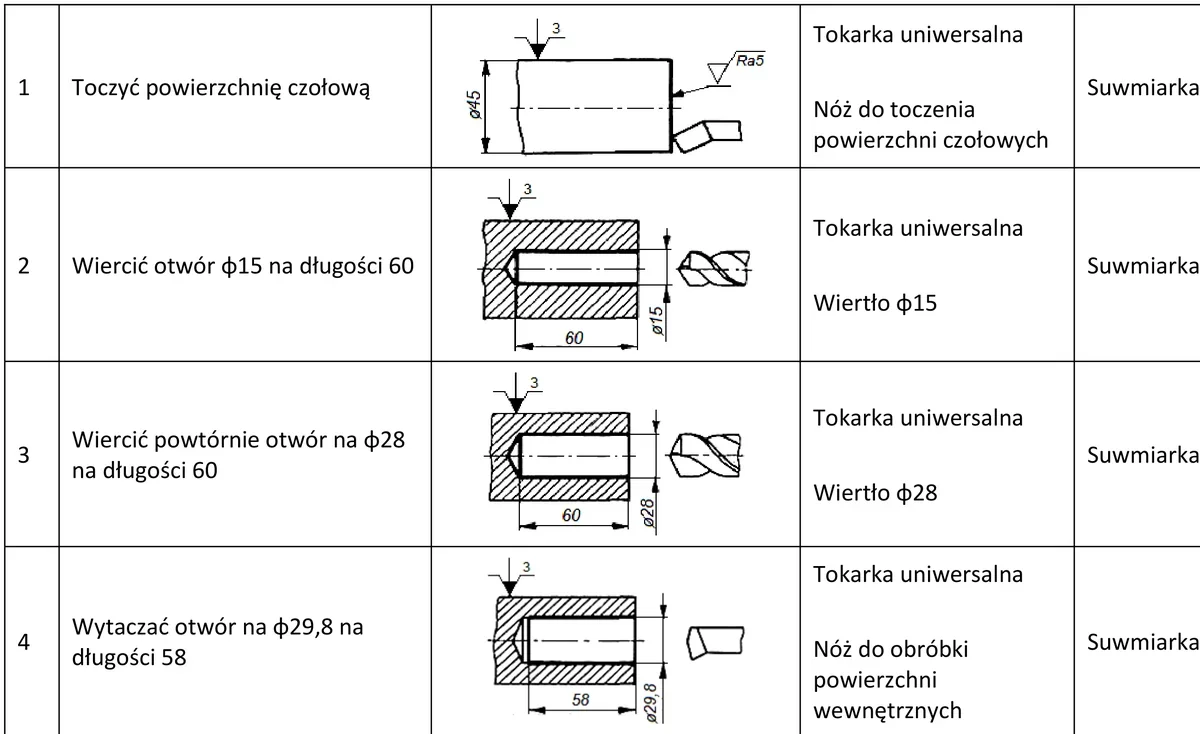
W tabeli przedstawiono fragment wypełnionej karty
A. planowania.
B. zabiegowej.
Poprawna odpowiedź
C. produkcyjnej.
Twoja odpowiedź
D. montażowej.
Niepoprawna odpowiedź. Wybór odpowiedzi związanych z kartą produkcyjną, planowania oraz montażową może wynikać z niepełnego zrozumienia roli, jaką pełnią poszczególne dokumenty w procesie produkcyjnym. Karta produkcyjna koncentruje się głównie na ogólnych danych dotyczących całego procesu wytwarzania, takich jak planowanie zdolności produkcyjnych i harmonogramy, a nie na detalach pojedynczych operacji. Z kolei karta planowania służy do zarysowania ogólnych strategii i zasobów wymaganych do realizacji projektów, co również odbiega od praktycznego opisu procesu obróbczej pracy na maszynie. Karta montażowa, z drugiej strony, odnosi się do procesów łączenia komponentów w gotowy produkt, co nie ma związku z dokumentowaniem i planowaniem obróbczych operacji na tokarkach. Często mylenie tych dokumentów prowadzi do nieporozumień w zakresie odpowiedzialności i efektywności produkcji. Warto podkreślić, że każdy z tych rodzajów kart pełni odmienną funkcję w procesie produkcyjnym, co jest kluczowe dla zapewnienia płynności i efektywności wytwarzania. Dlatego istotne jest, aby precyzyjnie rozumieć, jakie informacje powinny zostać zawarte w każdej z kart, aby spełniały swoje konkretne cele i przyczyniały się do poprawy jakości oraz wydajności procesów produkcyjnych.
Pytanie z egzaminu CKE, czerwiec 2017 (arkusz M.44-X-17.06).
Pytanie 31
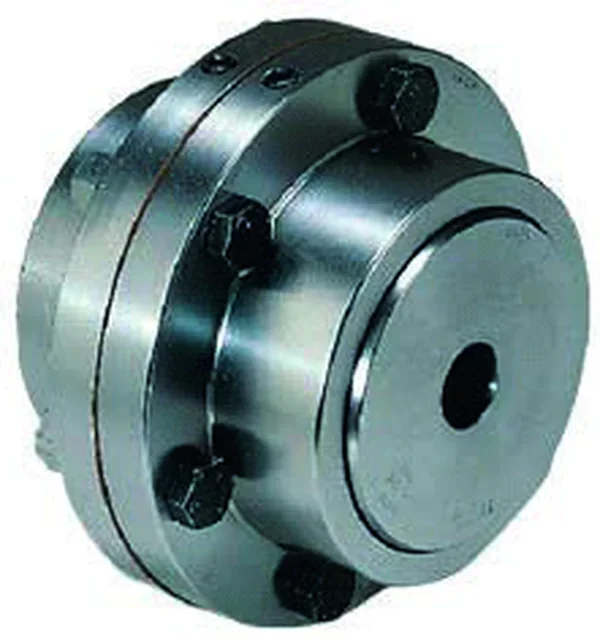
Połączenie tarcz sprzęgła przedstawionego na rysunku z zastosowaniem śrub ciasno pasowanych jest obciążone
A. momentem skręcającym.
Twoja odpowiedź
B. siłą poprzeczną.
Poprawna odpowiedź
C. momentem zginającym.
D. siłą rozciągającą.
Niepoprawna odpowiedź. Wybór odpowiedzi dotyczącej momentu skręcającego, siły rozciągającej czy momentu zginającego wskazuje na nieporozumienie w zrozumieniu obciążeń działających na połączenia śrubowe. Moment skręcający jest związany z obrotowym działaniem na elementy, co w kontekście tarcz sprzęgła nie jest głównym czynnikiem obciążającym śruby. Moment obrotowy przenoszony przez sprzęgło wpływa na siły poprzeczne, a nie bezpośrednio na skręcanie śrub. Siła rozciągająca odnosi się do obciążeń, które działają wzdłuż osi śruby, co również nie jest odpowiednie dla tego typu połączenia. Z kolei moment zginający, choć również istotny w niektórych konstrukcjach, w przypadku tarcz sprzęgła nie jest dominującym czynnikiem. Powszechnym błędem jest mylenie różnych rodzajów obciążeń i ich wpływu na konstrukcję. Aby poprawnie ocenić obciążenia w układach mechanicznych, niezbędne jest zrozumienie, jak siły działają w różnych kierunkach oraz jakie są ich konsekwencje dla integralności konstrukcji. Niezrozumienie tego może prowadzić do wadliwych projektów i awarii w praktyce, co podkreśla znaczenie sprawdzania i weryfikacji założeń projektowych przed wdrożeniem rozwiązań w rzeczywistych zastosowaniach.
Pytanie z egzaminu CKE, czerwiec 2016 (arkusz M.44-X-16.05).
Pytanie 32
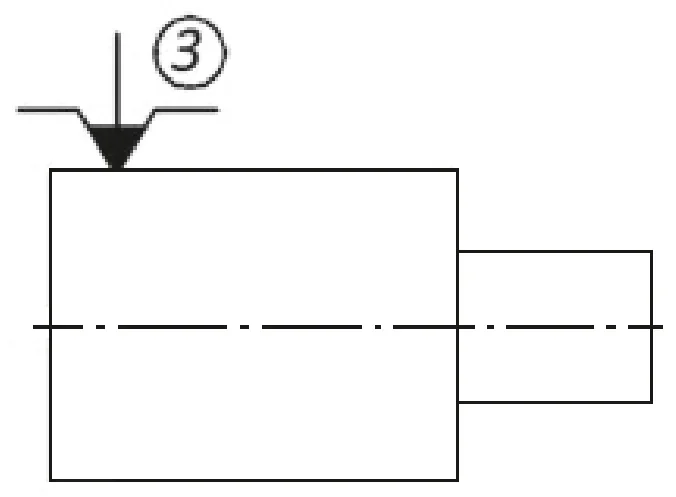
Rysunek przedstawia wałek w uchwycie 3-szczękowym ze szczękami
A. nakładanymi.
B. wymiennymi.
C. przeszlifowanymi.
Twoja odpowiedź
D. miękkimi.
Poprawna odpowiedź. Odpowiedź "przeszlifowanymi" jest prawidłowa, ponieważ odnosi się do standardowych praktyk stosowanych w produkcji szczęk uchwytów 3-szczękowych. Szczęki te są kluczowymi elementami mocującymi, które muszą zapewniać wysoką precyzję i stabilność podczas obróbki. Proces przeszlifowania polega na dokładnym obróbce powierzchni roboczych, co pozwala na osiągnięcie idealnego kontaktu z mocowanym elementem. Dobrze przeszlifowane szczęki zmniejszają ryzyko przesunięcia się obrabianego przedmiotu, co jest istotne w kontekście operacji takich jak toczenie czy frezowanie. W przypadku użycia uchwytów w profesjonalnych warsztatach, szczęki o odpowiednio obrobionej powierzchni są standardem, co wpływa na jakość oraz efektywność procesów produkcyjnych. Ponadto, zgodnie z normami ISO, jakość przeszlifowania ma kluczowe znaczenie dla zapewnienia odpowiednich tolerancji i pasowań w aplikacjach inżynieryjnych.
Pytanie z egzaminu CKE, styczeń 2014 (arkusz M.44-X-14.01).
Pytanie 33
Pierwszym krokiem w procesie technologicznym montażu jest działanie
A. pomiarów montażowych.
B. usunięcia konserwacji i mycia.
C. kompletacji elementów.
Twoja odpowiedź
D. przeprowadzenia prób.
Poprawna odpowiedź. Poprawna odpowiedź to 'kompletacja elementów', ponieważ jest to kluczowy pierwszy etap w procesie montażu, który polega na zbieraniu wszystkich niezbędnych części i akcesoriów, które będą użyte w dalszych etapach. Kompletacja elementów zapewnia, że wszystkie wymagane komponenty są dostępne, co minimalizuje ryzyko przestojów oraz błędów w montażu. W praktyce, dobrym nawykiem jest utworzenie listy kontrolnej z wymienionymi wszystkimi elementami, co jest zgodne z najlepszymi praktykami zarządzania projektami. Takie podejście jest szczególnie ważne w branżach takich jak produkcja, gdzie precyzja i efektywność są kluczowe dla jakości finalnego produktu. Umożliwia to również szybsze wprowadzenie produktu na rynek, ponieważ proces montażu przebiega sprawnie i bez zakłóceń. Dobrze przeprowadzona kompletacja elementów wpływa na ogólną jakość i efektywność procesu technologicznego.
Pytanie 34
Weryfikacja montażu pasa klinowego w przekładni pasowej powinna obejmować
A. kontrolę naciągu pasa
Twoja odpowiedź
B. pomiar kształtu klina
C. sprawdzenie nasączenia pasa olejem
D. mierzenie siły przenoszonej przez pas
Poprawna odpowiedź. Sprawdzenie naciągu pasa klinowego to mega ważna rzecz przy kontroli montażu w przekładni pasowej. Jak pas jest źle naciągnięty, to może się szybko zużywać, a nawet cały system napędowy może na tym ucierpieć. Dobrze naciągnięty pas pozwala na optymalne przenoszenie momentu obrotowego i zmniejsza ryzyko poślizgu. W praktyce są różne sposoby na to, żeby sprawdzić naciąg. Można użyć specjalnych narzędzi albo po prostu nacisnąć pas palcem w środkowej części między kołami. Standardy, jak ISO 9982, mają konkretne wartości naciągu, które trzeba dostosować do tego, co robimy i jakiego pasa używamy. Jak pas jest dobrze naciągnięty, to wszystko działa dłużej, lepiej i taniej.
Pytanie 35
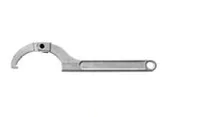
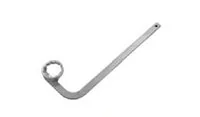
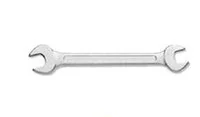
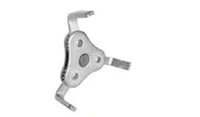
Na którym rysunku przedstawiono klucz umożliwiający odkręcenie nakrętki okrągłej rowkowej?
A.
Poprawna odpowiedź
C.
Twoja odpowiedź
D.
B.
Niepoprawna odpowiedź. Wybór odpowiedzi niepoprawnej wskazuje na pewne nieporozumienia dotyczące funkcji i zastosowania kluczy w kontekście nakrętek okrągłych rowkowych. Klucze są projektowane w sposób, który pozwala na skuteczne chwytanie i obracanie konkretnych typów nakrętek. Odpowiedzi, które nie przedstawiają klucza przystosowanego do nakrętek rowkowanych, mogą wynikać z mylnego przekonania, że ogólne narzędzia, takie jak klucze płaskie lub nasadowe, wystarczą do zrealizowania tego zadania. W rzeczywistości, użycie niewłaściwego narzędzia może prowadzić do uszkodzeń zarówno nakrętki, jak i samego narzędzia, co jest sprzeczne z zasadami efektywności i bezpieczeństwa w inżynierii. Dodatkowo, brak zrozumienia specyfiki rowków na nakrętce może skutkować niewłaściwym doborem narzędzi, a co za tym idzie – utratą czasu i zasobów. W kontekście standardów branżowych, nieprawidłowe podejście do doboru narzędzi może wpływać na jakość pracy i kompatybilność komponentów, co jest nieakceptowalne w profesjonalnym środowisku inżynieryjnym. Aby uniknąć takich błędów, warto zgłębić podstawowe różnice między różnymi typami kluczy oraz ich zastosowaniem w praktyce.
Pytanie 36
Ściągacz składa się z jednej śruby z pokrętłem, trzech uchwytów oraz kompletu nitów i łączników po jednym do każdego uchwytu. Oblicz koszt materiałów potrzebnych do wytworzenia partii 100 sztuk ściągaczy łożysk.
Lp.
Materiał
J.m.
Cena
1.
Śruba
szt.
5,00 zł
2.
Pokrętło
szt.
2,50 zł
3.
Uchwyt
szt.
3,00 zł
4.
Nity
kpl.
1,50 zł
5.
Łączniki
kpl.
2,00 zł
A. 140,00 zł
B. 200,00 zł
C. 2 700,00 zł
Twoja odpowiedź
D. 1 400,00 zł
Poprawna odpowiedź. Poprawna odpowiedź na to pytanie wynika z prawidłowego obliczenia całkowitego kosztu materiałów potrzebnych do wyprodukowania 100 sztuk ściągaczy łożysk. Koszt jednego ściągacza wynosi 27,00 zł, co jest wynikiem sumy kosztów poszczególnych komponentów. Śruba kosztuje 5,00 zł, pokrętło 2,50 zł, trzy uchwyty 9,00 zł, a dodatkowe elementy, takie jak nity i łączniki, kosztują odpowiednio 4,50 zł i 6,00 zł. W praktyce, planując produkcję, ważne jest dokładne oszacowanie kosztów materiałów, co nie tylko pozwala na precyzyjne budżetowanie, ale również na efektywne zarządzanie zasobami. Prawidłowe obliczenia kosztów są kluczowe w procesie podejmowania decyzji o produkcji oraz w analizie rentowności projektu. Dobrze zrozumiane zasady kosztorysowania materiałów mogą zapobiec nieprzewidzianym wydatkom i umożliwić lepsze planowanie finansowe w branży produkcyjnej.
Pytanie 37
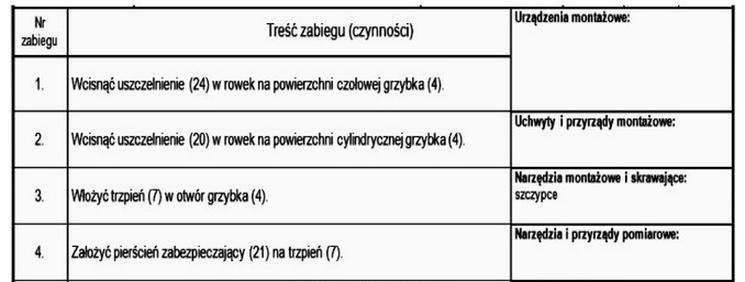
W tabeli przedstawiono fragment
A. instrukcji obróbki.
B. karty technologicznej montażu.
C. karty technologicznej obróbki.
D. instrukcji montażu.
Twoja odpowiedź
Poprawna odpowiedź. Odpowiedź "instrukcji montażu" jest poprawna, ponieważ tabela przedstawia szczegółowe etapy montażu komponentów. Zawiera informacje dotyczące takich czynności jak "wciśnięcie uszczelnienia" oraz "założenie pierścienia zabezpieczającego", które są typowe dla procesu montażu. Instrukcje montażu są kluczowym elementem w procesach produkcyjnych, ponieważ zapewniają one nie tylko prawidłowe wykonanie kolejnych kroków, ale także bezpieczeństwo i wydajność. W branży inżynieryjnej ważne jest, aby każdy etap montażu był opisany w sposób zrozumiały oraz precyzyjny, zgodnie z normami, takimi jak ISO 9001, co podkreśla znaczenie dokumentacji technicznej. Dobre praktyki w opracowywaniu instrukcji montażu obejmują również zastosowanie schematów i zdjęć ilustrujących poszczególne etapy, co zwiększa skuteczność przekazywanej wiedzy. To podejście przyczynia się do minimalizacji błędów oraz zwiększenia wydajności operacyjnej w procesie produkcyjnym.
Pytanie 38
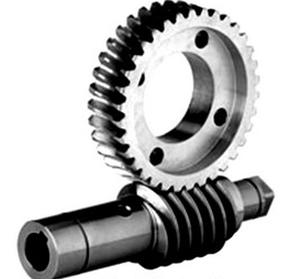
Podczas montażu przekładni ślimakowej, przedstawionej na rysunku, oś ślimaka i oś ślimacznicy powinny być położone względem siebie pod kątem
A. 90°
Twoja odpowiedź
B. 45°
C. 180°
D. 135°
Poprawna odpowiedź. W przypadku montażu przekładni ślimakowej kluczowym elementem jest prawidłowe ustawienie osi ślimaka oraz ślimacznicy względem siebie. Ustawienie ich pod kątem prostym, czyli 90°, jest zgodne z normami branżowymi i zapewnia optymalne zazębianie. Taki układ pozwala na efektywne przenoszenie momentu obrotowego oraz minimalizuje ryzyko wystąpienia nadmiernego zużycia komponentów. Zęby ślimaka wchodzą w interakcję ze zębami ślimacznicy w sposób, który umożliwia płynny ruch i redukuje straty energii. W praktyce, stosowanie przekładni ślimakowych o kącie 90° jest powszechnym rozwiązaniem w wielu aplikacjach, takich jak napędy w urządzeniach przemysłowych czy w mechanizmach regulujących ruch. Przykładowo, w przemyśle motoryzacyjnym, poprawne ustawienie osi w napędach przekładniowych jest niezbędne dla zapewnienia długowieczności i niezawodności układu napędowego. Z tego powodu, znajomość i stosowanie prawidłowych kątów montażowych jest nieodzowną częścią pracy inżynierów w branży mechanicznej.
Pytanie 39
Jaki jest takt montażu dla 25 sztuk amortyzatorów, jeśli czas przeznaczony na produkcję wynosi 250 godzin? Wykorzystaj podany wzór.
T=60x(F/P)
gdzie F - czas przewidziany na produkcję, P – ilość sztuk w danym przedziale czasowym
A. 1600
B. 60
C. 600
Twoja odpowiedź
D. 6
Poprawna odpowiedź. Poprawna odpowiedź wynika z zastosowania wzoru na takt montażu, który jest kluczowym narzędziem w planowaniu produkcji. Wzór T = 60 × (F / P) pozwala na określenie czasu montażu jednej sztuki, gdzie F to całkowity czas produkcji, a P to liczba sztuk. W tym przypadku mamy 250 godzin produkcji oraz 25 sztuk amortyzatorów. Po podstawieniu wartości do wzoru uzyskujemy T = 60 × (250 / 25) = 60 × 10 = 600 sekund. Takt montażu jest istotny dla efektywności procesu produkcyjnego, ponieważ pozwala na optymalizację wykorzystania czasu i zasobów. W praktyce, znajomość taktów montażu pozwala na lepsze planowanie harmonogramów pracy, co prowadzi do zwiększenia wydajności oraz minimalizowania przestojów. W branży produkcyjnej, stosowanie takich obliczeń jest standardem, umożliwiającym ciągłe doskonalenie procesów i dostosowywanie ich do zmieniających się potrzeb rynku.
Pytanie 40
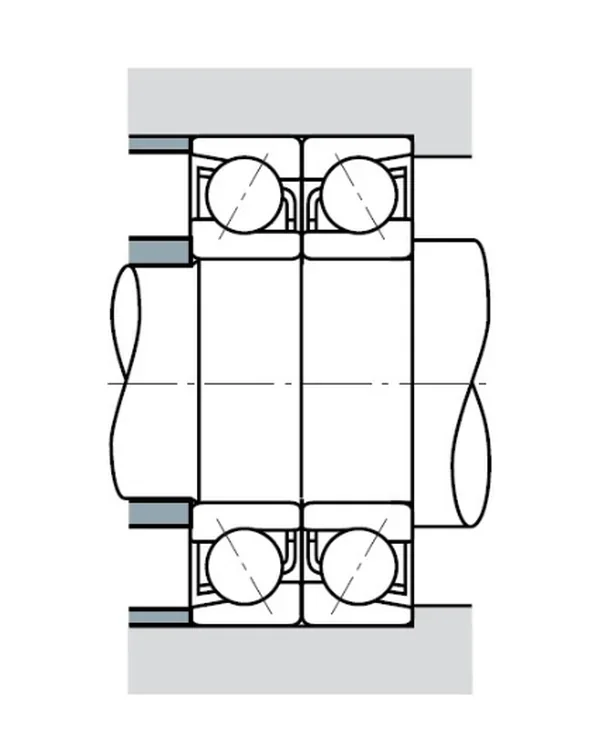
Na rysunku przedstawiono układ z wykorzystaniem łożysk kulkowych
A. poprzecznych.
B. skośnych.
Twoja odpowiedź
C. wzdłużnych.
D. dwurzędowych.
Poprawna odpowiedź. Odpowiedź dotycząca łożysk skośnych jest prawidłowa, ponieważ te łożyska charakteryzują się specyficznym układem bieżni, które są ustawione pod kątem w stosunku do osi wału. Taki kąt pozwala na przenoszenie obciążeń zarówno promieniowych, jak i osiowych, co czyni je niezwykle uniwersalnymi w różnych aplikacjach inżynieryjnych. Przykładem zastosowania łożysk skośnych są maszyny przemysłowe, w których występują duże siły działające w różnych kierunkach. W takich przypadkach, łożyska skośne zapewniają stabilność i wydajność pracy, umożliwiając jednoczesne przenoszenie obciążeń promieniowych (czyli działających prostopadle do osi wału) oraz obciążeń osiowych (czyli działających wzdłuż osi wału). Stosowanie łożysk skośnych jest zgodne z normami ISO, które zalecają ich wykorzystanie w konstrukcjach wymagających dużej precyzji i niezawodności. Ponadto, w kontekście dobranych materiałów i technologii produkcji, łożyska te często wykorzystują kulki stalowe lub ceramiczne, co dodatkowo zwiększa ich wytrzymałość i trwałość w trudnych warunkach pracy.
Pytanie z egzaminu CKE, czerwiec 2018 (arkusz M.44-X-18.06).