Kwalifikacja: MEC.01 - Wykonywanie i naprawa wyrobów z blachy i profili kształtowych
Rozpoczęcie: 30 września 2026 16:20
Zakończenie: 30 września 2026 17:16
Egzamin niezdany
Wynik: 15/40 punktów (37,5%)
Wymagane minimum: 20 punktów (50%)
Pewność odpowiedzi
Żadna odpowiedź nie została oznaczona jako strzał.
Przy następnym egzaminie zaznaczaj niepewne odpowiedzi - zobaczysz wtedy, ile wyniku bierze się z wiedzy, a ile ze szczęścia.
Twój wynik na tle innych
Twój wynik jest lepszy niż 88% podejść do kwalifikacji MEC.01.
Porównanie z 301 zakończonymi podejściami do tej kwalifikacji (dane zbiorcze, bez wyników indywidualnych).
Zachowaj ten wynik na koncie
Załóż darmowe konto albo zaloguj się - ten egzamin przypiszemy do Twojego konta, więc wrócisz do swoich błędów, będziesz śledzić postęp i dostaniesz powtórki dobrane do Twoich odpowiedzi.
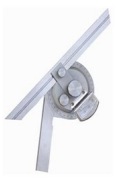
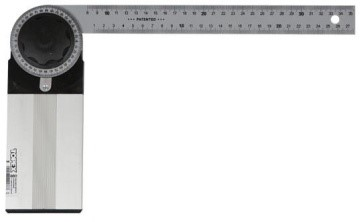
Który z przyrządów należy zastosować do pomiaru kąta zagięcia elementu z blachy?
Przyrząd 4Twoja odpowiedź
Przyrząd 1
Przyrząd 3
Przyrząd 2
Poprawna odpowiedź. Do pomiaru kąta zagięcia elementu z blachy powinno się użyć kątomierza uniwersalnego, czyli właśnie przyrządu numer 4. Ten typ narzędzia jest zaprojektowany specjalnie do pomiarów kątów między płaszczyznami, szczególnie w przypadku gięcia, zaginania czy obróbki blach. Moim zdaniem nie ma lepszego rozwiązania – precyzja i powtarzalność pomiarów są tutaj kluczowe, bo wymagana dokładność często wynosi nawet do 0,1 stopnia. W praktyce przemysłowej takie kątomierze stosuje się zarówno na stanowiskach warsztatowych, jak i kontroli jakości w produkcji seryjnej – to standard, bez którego trudno sobie wyobrazić pracę przy elementach giętych według rysunku technicznego. Dobrą praktyką jest każdorazowe sprawdzenie narzędzia pod kątem sprawności mechanizmu i czystości podziałki, bo każda niedokładność może przełożyć się na kosztowne błędy. W wielu branżach, na przykład w ślusarstwie czy podczas produkcji wentylacji, kątomierze są jednym z podstawowych wyposażenia pomiarowego. Sam się przekonałem, że warto umieć z nich korzystać – dla spokoju sumienia i dla jakości roboty. Jeśli chodzi o normy i zalecenia, to w branży metalowej często odwołuje się do PN-EN ISO 2768, gdzie tolerancje wymiarowe i kątowe są ściśle określone, więc precyzyjny przyrząd to podstawa.
Pytanie 2
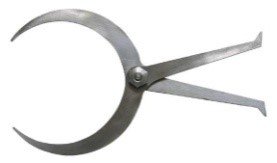
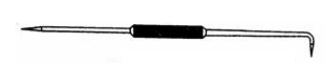
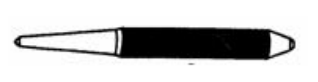
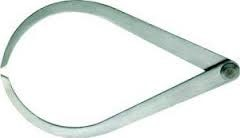
Na którym rysunku przedstawiono narzędzie do wykreślania linii na arkuszu blachy?
Narzędzie 4
Narzędzie 1Poprawna odpowiedź
Narzędzie 2Twoja odpowiedź
Narzędzie 3
Niepoprawna odpowiedź. Wiele osób myli narzędzia do trasowania z innymi przyrządami stosowanymi podczas pracy z blachą czy metalem, co jest całkiem zrozumiałe, bo warsztat blacharski posiada naprawdę szeroki asortyment narzędzi. Drugi rysunek przedstawia przebijak, którego główne zastosowanie to wykonywanie punktów pod wiercenie – ułatwia on prowadzenie wiertła, ale absolutnie nie nadaje się do wykreślania linii, bo mógłby uszkodzić materiał albo pozostawić niedokładne ślady. Takie mylenie przebijaka z rysikiem wynika często z tego, że oba narzędzia mają metalowe, ostro zakończone końcówki, ale ich zadania są całkiem odmienne. Trzeci i czwarty rysunek to narzędzia pomiarowe: cyrkiel do pomiarów zewnętrznych i cyrkiel do pomiarów wewnętrznych. Służą one do sprawdzania odległości czy średnic już wykonanych elementów, a nie do wyznaczania linii na powierzchni blachy. Czasami początkujący myślą, że skoro cyrkiel jest przyrządem do rysowania, to nadaje się do trasowania na blachach, ale takie użycie może zniszczyć narzędzie i nie da pożądanych efektów. Dobre praktyki branżowe jasno rozdzielają narzędzia traserskie od pomiarowych, a stosowanie ich zgodnie z przeznaczeniem pozwala uniknąć wielu błędów i strat materiałowych. Warto zwrócić uwagę, że odpowiednie trasowanie to podstawa jakościowej pracy, a pomylenie narzędzi może prowadzić do kosztownych pomyłek, zwłaszcza przy seryjnej produkcji czy pracy na drogich materiałach.
Pytanie 3
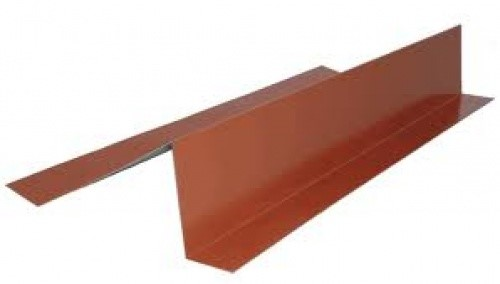
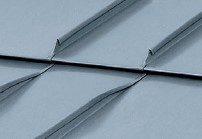
Którą techniką obróbki plastycznej wykonuje się element przedstawiony na rysunku?
A. Żłobienia.
B. Gięcia.Twoja odpowiedź
C. Walcowania.
D. Kucia.
Poprawna odpowiedź. Technika gięcia, która tu została wskazana, to naprawdę podstawowa, ale jednocześnie niesamowicie uniwersalna operacja plastycznej obróbki metali. Takie elementy, jak ten na zdjęciu, tworzy się właśnie przez gięcie blachy – najczęściej na krawędziarkach lub prasach krawędziowych. Często spotyka się to np. przy produkcji obróbek blacharskich dachu, parapetów, czy różnych profili konstrukcyjnych. Moim zdaniem, opanowanie gięcia daje ogromną przewagę w pracy w warsztacie, bo można wtedy od ręki wykonać różne kątowniki, ceowniki czy obudowy. W praktyce bardzo ważna jest tu znajomość tzw. promienia gięcia, bo od niego zależy czy materiał nie popęka na zagięciu. Według standardów branżowych, np. PN-EN ISO 7438, warto zawsze brać pod uwagę minimalny promień gięcia oraz rodzaj materiału. Dobrą praktyką jest też zostawianie odpowiednich naddatków na gięcie i uwzględnianie tzw. sprężynowania materiału, które potrafi czasem zaskoczyć nawet doświadczonych blacharzy. Z mojego doświadczenia wynika, że to właśnie precyzja wymiarowania i uważne planowanie kolejnych gięć decydują o jakości finalnego produktu. Warto sobie poćwiczyć na odpadach – wtedy lepiej czuć, jak materiał zachowuje się podczas procesu.
Pytanie 4
Którą z wymienionych technik stosuje się do nakładania farb proszkowych na elementy metalowe zabezpieczane antykorozyjnie?
A. Natrysk pneumatyczny.
B. Natrysk elektrostatyczny.Twoja odpowiedź
C. Malowanie pędzlem.
D. Malowanie wałkiem.
Poprawna odpowiedź. Natrysk elektrostatyczny to w zasadzie podstawa jeśli chodzi o nowoczesne nakładanie farb proszkowych na elementy metalowe, które mają być zabezpieczone antykorozyjnie. Cała magia polega na tym, że proszek ładuje się elektrycznie, a detale metalowe są uziemione. Dzięki temu cząstki farby dosłownie przyklejają się do powierzchni bardzo równomiernie. W praktyce to pozwala uzyskać powłokę bez zacieków, o stałej grubości i świetnej przyczepności – coś, co jest bardzo trudne do osiągnięcia innymi metodami. Tak się robi praktycznie wszędzie w przemyśle, zwłaszcza tam, gdzie chodzi o trwałość i estetykę, np. w produkcji ram rowerowych, grzejników, ogrodzeń czy części samochodowych. Z mojego doświadczenia wynika, że metoda elektrostatyczna nie tylko skraca czas pracy, ale też ogranicza marnotrawstwo farby – spora część tego, co nie osiadło za pierwszym strzałem, wraca do obiegu! Dodatkowo, zgodnie z wytycznymi ISO 12944 oraz najlepszymi praktykami branżowymi, właśnie natrysk elektrostatyczny zapewnia optymalne rozłożenie farby proszkowej i minimalizuje ryzyko powstawania miejsc pozbawionych ochrony przed korozją. Warto pamiętać, że farby proszkowe muszą być utwardzane w piecu, więc cały proces to coś znacznie bardziej profesjonalnego niż zwykłe malowanie, no i efekty są po prostu nieporównywalnie lepsze.
Pytanie 5
Podstawowymi składnikami lutów twardych (stopów) stosowanych przy lutowaniu blach w produkcji rynien spustowych są
A. miedź i ołów.
B. miedź i cynk.Poprawna odpowiedź
C. miedź i cyna.Twoja odpowiedź
D. cyna i ołów.
Niepoprawna odpowiedź. W branży dekarskiej oraz przy produkcji systemów rynnowych łatwo jest się pomylić, szczególnie jeśli chodzi o dobór lutów do konkretnego zastosowania. Często spotyka się przekonanie, że do lutowania blach używa się stopów na bazie cyny i ołowiu, bo faktycznie są one bardzo popularne w lutowaniu miękkim, zwłaszcza w elektronice czy drobnych naprawach hydraulicznych. Jednak te luty mają niską temperaturę topnienia (około 180–250°C) i zupełnie nie sprawdzają się tam, gdzie liczy się trwałość i odporność na warunki atmosferyczne, jak właśnie w rynnach spustowych czy pokryciach dachowych. Jeśli chodzi o miedź i ołów — taki stop praktycznie nie występuje jako lut twardy, bo ołów nie wnosi tutaj pożądanych właściwości mechanicznych czy odporności na korozję, a wręcz przeciwnie — pogarsza parametry połączenia i jest coraz rzadziej stosowany ze względu na kwestie środowiskowe i zdrowotne. Natomiast zestawienie miedzi i cyny funkcjonuje w teorii, bo cyna jest dodatkiem do miękkich lutów, ale nie daje pożądanej wytrzymałości przy wysokich temperaturach i nie sprawdza się w typowo budowlanych zastosowaniach zewnętrznych. Największym błędem jest jednak nieodróżnianie lutów twardych od miękkich — to zupełnie inne obszary zastosowań i wymagań. W praktyce branża dekarska od lat stawia na luty miedziowo-cynkowe, zgodnie z normami jak PN-EN ISO 9453 czy wytycznymi producentów systemów rynnowych, bo tylko one gwarantują odpowiednią trwałość, szczelność i bezpieczeństwo eksploatacji w wymagających warunkach zewnętrznych. Warto też pamiętać, że dobór lutu to nie kwestia przypadku, a efekt sprawdzonych praktyk i regulacji technicznych, które mają swoje uzasadnienie w rzeczywistych potrzebach budownictwa.
Pytanie 6
W jaki sposób należy dokonać wymiany skorodowanego arkusza blachy ocynkowanej połaci dachowej połączonego na rąbki stojące?
A. Odgiąć rąbki stojące arkusza szczypcami i zamontować nowy arkusz.Poprawna odpowiedź
B. Wyciąć arkusz blachy szlifierką kątową i zamontować nowy arkusz.Twoja odpowiedź
C. Wyciąć arkusz przecinakiem do metalu i zamontować nowy arkusz.
D. Wyciąć arkusz nożycami skokowymi i zamontować nowy arkusz.
Niepoprawna odpowiedź. Wymiana skorodowanego arkusza blachy ocynkowanej na połaci dachowej połączonej na rąbki stojące to dość typowe zadanie dekarskie, ale wymaga znajomości technologii wykonania tego rodzaju pokryć. Często pojawia się pokusa, żeby po prostu wyciąć fragment blachy – czy to nożycami skokowymi, przecinakiem do metalu, czy nawet szlifierką kątową – ale takie podejście prowadzi do wielu problemów. Przede wszystkim, blachy z rąbkami stojącymi tworzą system połączeń mechanicznych, które odpowiadają za szczelność i stabilność całego pokrycia. Próba wycięcia pojedynczego arkusza bez rozginania rąbków niemal na pewno kończy się uszkodzeniem sąsiednich arkuszy, a często również powstaniem nieszczelności na styku połączeń. Użycie narzędzi tnących, zwłaszcza szlifierki kątowej, powoduje też miejscowe przegrzewanie i może nawet naruszyć powłokę antykorozyjną czy ocynk, co prowadzi do jeszcze szybszej korozji w przyszłości. Moim zdaniem, niektórzy mylą pokrycia dachowe z prostą blachą trapezową lub płaską, gdzie cięcie jest dopuszczalne i nie niesie takich zagrożeń, jednak przy rąbkach stojących liczy się precyzja i zachowanie oryginalnego systemu mocowania. Praktyka branżowa i wytyczne np. Polskiego Stowarzyszenia Dekarzy wyraźnie wskazują, że prawidłowo wymienia się arkusz przez rozgięcie rąbków, usunięcie starego i wstawienie nowego, a następnie ponowne zamknięcie rąbków. Każda inna metoda to po prostu proszenie się o poważne problemy z dachem – od przecieków po utratę gwarancji producenta.
Pytanie 7
W jaki sposób należy wyprostować płaskownik przedstawiony na rysunku?
A. Młotkiem ślusarskim na płycie stalowej.Poprawna odpowiedź
B. Dogniatarką na płycie betonowej.
C. Przygniatarką na płycie stalowej.Twoja odpowiedź
D. Młotkiem gumowym na płycie betonowej.
Niepoprawna odpowiedź. W kontekście prostowania płaskowników można zauważyć, że wiele osób błędnie sądzi, że wystarczy użyć dowolnego narzędzia i podłoża – to niestety częsty błąd myślowy. Przegniatarka i dogniatarka, choć brzmią profesjonalnie, w praktyce są stosowane raczej do elementów walcowanych czy bardziej masywnych, a nie do prostowania typowych płaskowników, zwłaszcza ręcznie. Ich zastosowanie w tym przypadku może prowadzić do dalszych uszkodzeń materiału, szczególnie jeśli podłoże nie zapewnia odpowiedniej sztywności. Płyta betonowa, mimo że jest twarda, nie jest wystarczająco równa i odporna na miejscowe uderzenia, więc może popękać lub spowodować nierównomierne odkształcenia płaskownika. Często popełnianym błędem jest też używanie młotka gumowego – ten typ młotka przeznaczony jest raczej do prac, gdzie zależy nam na niepozostawianiu śladów i raczej do materiałów delikatnych albo montażu elementów, a nie do kształtowania stali. W efekcie młotek gumowy nie daje odpowiedniej energii uderzenia, więc proces prostowania jest nieefektywny i czasochłonny. Z branżowego punktu widzenia, nieodpowiednie dobranie narzędzi i podłoża często prowadzi do wydłużenia całego procesu, większego zużycia siły, a przy okazji zwiększa ryzyko powstania mikropęknięć czy wręcz złamań elementów. Moim zdaniem takie podejście świadczy o niezrozumieniu podstawowych zasad obróbki plastycznej metali. Warto więc zawsze analizować, do czego dane narzędzie zostało przewidziane zgodnie z instrukcją producenta, normami zakładowymi i dobrą praktyką warsztatową. Dobrze dobrane narzędzia i podłoże to kluczowy element sukcesu w każdej operacji prostowania metalu.
Pytanie 8
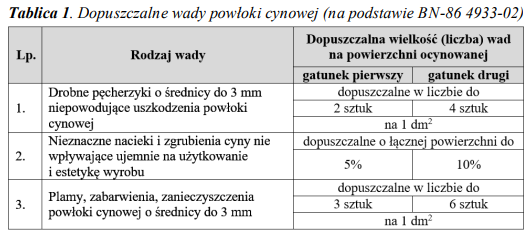
W dziale kontroli jakości oceniano partię wyrobów dla gospodarstwa domowego, wykonanych z blachy stalowej pokrytej ogniowo cyną. Ustalono, że na podstawie normy BN-86 4933-02, której fragment zamieszczony jest w tablicy 1, część wyrobów można zaliczyć do pierwszego gatunku, gdyż posiadają
A. zgrubienia cyny na 15% powierzchni.
B. zanieczyszczenia o średnicy 5 mm.
C. 2 drobne pęcherzyki o średnicy do 3 mm na 1 dm².Twoja odpowiedź
D. 5 zabarwień na 1 dm².
Poprawna odpowiedź. Odpowiedź wskazująca na 2 drobne pęcherzyki o średnicy do 3 mm na 1 dm² to jest właśnie to, czego wymaga norma BN-86 4933-02 dla wyrobów pierwszego gatunku. W praktyce, kiedy w przemyśle ocenia się powłoki cynowe, zawsze patrzy się na to, jakie wady są dopuszczalne, by wyrób spełniał określone wymagania jakościowe. Norma bardzo precyzyjnie mówi, że pierwsza klasa może mieć maksymalnie dwa takie pęcherzyki na każdy dm². To znaczy, że jeśli kontroler znajdzie więcej, wyrób od razu przestaje być klasyfikowany jako pierwszego gatunku. Moim zdaniem ta granica jest ustawiona całkiem rozsądnie – pozwala na drobne niedoskonałości, ale nie dopuszcza, żeby ich było za dużo. W realnej produkcji praktycznie nigdy nie ma idealnej powłoki, zawsze pojawią się minimalne defekty. Dzięki tej normie można określić, co jeszcze jest OK, a co już trzeba odrzucić. Dla użytkownika końcowego liczy się przecież, czy produkt jest trwały i estetyczny, a takie pojedyncze, małe pęcherzyki nie wpływają na funkcjonalność ani wygląd. Z mojego doświadczenia wynika, że większość firm stara się trzymać tych norm nie tylko ze względu na przepisy, ale i na własną reputację. To dobra praktyka, żeby mieć jasne kryteria oceny i nie zostawiać rzeczy "na oko".
Pytanie 9
Który z wymienionych rodzajów stalowych blach płaskich stosuje się najczęściej do wykonania obróbki czapki kominowej?
A. Ocynkowaną, o grubości 0,5 mmPoprawna odpowiedź
B. Ocynkowaną, o grubości 1,5 mmTwoja odpowiedź
C. Czarną, o grubości 0,7 mm
D. Powlekaną, o grubości 1,5 mm
Niepoprawna odpowiedź. Wybór rodzaju i grubości blachy na czapkę kominową jest dość istotny, bo decyduje nie tylko o trwałości, ale też o łatwości montażu i estetyce wykończenia. Zdarza się często, że ktoś postawi na blachę czarną, kierując się jej niską ceną albo dostępnością. Jednak taka blacha, nawet jeśli ma 0,7 mm grubości, bardzo szybko koroduje pod wpływem wilgoci i czynników atmosferycznych, bo nie posiada warstwy ochronnej. W praktyce już po jednym sezonie pojawiają się pierwsze ślady rdzy, a po kilku latach konieczna jest wymiana albo kosztowna renowacja. Podobnie problematyczna jest blacha powlekana o grubości 1,5 mm. Wydaje się, że grubsza blacha będzie trwalsza, ale przy takiej grubości bardzo trudno ją obrabiać ręcznie na budowie – zaginanie, cięcie czy formowanie staje się kłopotliwe, przez co obróbka nie jest szczelna i estetyczna. Dodatkowo, blachy powlekane są droższe, a ich powłoka może po latach odpadać lub pękać na załamaniach, co prowadzi do punktowego korodowania. Jeśli chodzi o blachę ocynkowaną o grubości 1,5 mm, tutaj mamy podobny problem – taka grubość to już przesada, jest zupełnie niepraktyczna na obróbki, chyba że chodzi o bardzo duże powierzchnie narażone na silne obciążenia, co przy czapce kominowej po prostu nie występuje. Typowym błędem jest przekonanie, że im grubsza blacha, tym lepsza – w przypadku kominów priorytetem jest odporność na korozję i łatwość obróbki. Dlatego najrozsądniejszym wyborem zgodnym z dobrymi praktykami dekarskimi i wytycznymi branżowymi jest blacha ocynkowana o grubości 0,5 mm – zapewnia świetną odporność, a przy tym nie sprawia problemów podczas montażu.
Pytanie 10
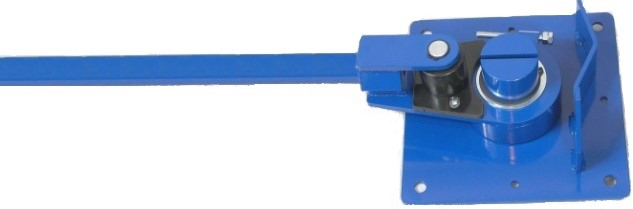
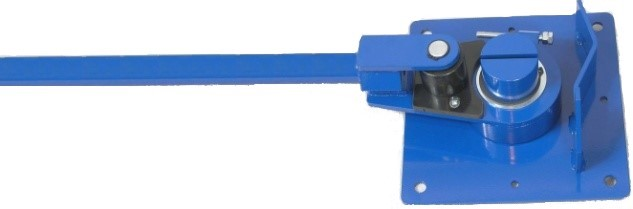
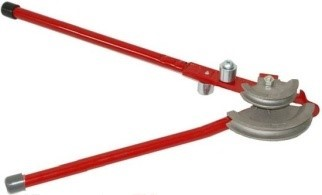
Na którym rysunku przedstawiono urządzenie do gięcia płaskowników?
Rysunek 1Twoja odpowiedź
Rysunek 4
Rysunek 2
Rysunek 3
Poprawna odpowiedź. Na rysunku 1 widoczna jest giętarka do płaskowników, czyli narzędzie specjalistyczne, które umożliwia precyzyjne gięcie metalu o płaskim przekroju. Tego typu urządzenie montuje się najczęściej do stołu warsztatowego lub na specjalnej podstawie, co zapewnia stabilność oraz możliwość pracy z większymi elementami. Moim zdaniem, sprzęt tego typu to absolutna podstawa w każdym dobrze wyposażonym warsztacie ślusarskim albo w zakładzie produkcyjnym, gdzie często wykonuje się elementy konstrukcyjne, wsporniki czy detale montażowe właśnie z płaskowników stalowych, aluminiowych itp. Ramię dźwigni umożliwia uzyskanie odpowiedniej siły bez dużego wysiłku, a cały proces można wykonać dość precyzyjnie, kontrolując promień i kąt gięcia. Ważne jest, żeby przed rozpoczęciem gięcia sprawdzić, czy płaskownik jest odpowiednio zamocowany, bo to wpływa nie tylko na bezpieczeństwo, ale też jakość końcowego efektu. Z mojego doświadczenia wynika, że takie giętarki są niezastąpione przy wykonywaniu balustrad, ram, wsporników czy nawet artystycznych ozdób z metalu. Standardy branżowe, np. PN-EN 10025 czy PN-EN 10279, jasno określają tolerancje wymiarowe i promienie gięcia, dlatego korzystanie z takiego narzędzia pozwala spełniać wymagania jakościowe. Warto pamiętać, że odpowiedni dobór narzędzia do rodzaju materiału i zakresu wymaganego gięcia to już połowa sukcesu.
Pytanie 11
Którą z wymienionych czynności należy wykonać, jeżeli podczas cięcia ręcznymi nożycami gilotynowymi następuje odkształcenie krawędzi ciętej blachy?
A. Wyregulować kąt pochylenia noża dolnego.
B. Wyregulować docisk blachy.Twoja odpowiedź
C. Wyregulować luz pomiędzy nożami.Poprawna odpowiedź
D. Wymienić noże tnące.
Niepoprawna odpowiedź. W praktyce warsztatowej bardzo często spotykam się z przekonaniem, że jeśli podczas cięcia blachy coś idzie nie tak, to na pewno winne są noże lub docisk. Jasne, zużyte lub stępione noże mogą powodować problemy, ale typowe odkształcenia krawędzi powstają głównie przez zły luz między nożami, a nie bezpośrednio przez ich stan. Wymiana noży tnących to rozwiązanie kosztowne i stosowane dopiero wtedy, gdy naprawdę są one wyraźnie zużyte – nie ma sensu robić tego na ślepo. Z kolei regulacja docisku blachy odnosi się raczej do sytuacji, gdzie blacha się przesuwa, podnosi, albo powstają nierówności z powodu ślizgania się materiału. Poprawny docisk jest ważny, ale nie rozwiązuje problemu odkształceń krawędzi – to raczej kwestia stabilizacji, a nie jakości linii cięcia. Jeśli chodzi o regulację kąta pochylenia noża dolnego, to jest to parametr ustawiany fabrycznie i rzadko podlega zmianom w codziennej eksploatacji. Nieodpowiednia regulacja kąta mogłaby nawet pogorszyć sprawę lub doprowadzić do szybszego zużycia mechanizmu. Wśród młodszych pracowników widzę często tendencję do szukania skomplikowanych rozwiązań zamiast najprostszych działań – a tu wystarczy fachowo podejść do regulacji luzu między nożami. To właśnie ten parametr ma kluczowe znaczenie dla jakości cięcia i minimalizacji odkształceń. Prawidłowo ustawiony luz pozwala blachom różnych grubości być skutecznie i czysto przecinanym, bez zbędnych wygięć czy zniekształceń. Dobre praktyki branżowe jasno podkreślają, by kontrolować i regulować luz przed rozpoczęciem pracy, szczególnie gdy zmienia się rodzaj lub grubość blachy – to naprawdę opłaca się w codziennej pracy i pozwala uniknąć wielu frustracji.
Pytanie 12
Które z wymienionych urządzeń do obróbki plastycznej należy zastosować do wykonania elementu z blachy przedstawionego na rysunku?
A. Zwijarkę trójwalcową.Twoja odpowiedź
B. Zawijarkę krawędziową.
C. Giętarkę.
D. Wyoblarkę.
Poprawna odpowiedź. Wybrałeś zwijarkę trójwalcową i to akurat strzał w dziesiątkę, bo właśnie takie urządzenie najlepiej nadaje się do wykonywania cylindrycznych kształtów z blachy, jak na załączonym zdjęciu. Zwijarka trójwalcowa pozwala precyzyjnie formować blachę w rurę, stożek czy łuk, dzięki odpowiedniemu prowadzeniu materiału pomiędzy trzema walcami. W praktyce, zwijarki są używane wszędzie tam, gdzie trzeba uzyskać powtarzalny, regularny promień gięcia, typowy na przykład dla produkcji wentylacji, zbiorników czy różnego rodzaju obudów. Bardzo ważne jest, że ten proces minimalizuje ryzyko pęknięć czy zagnieceń, bo blacha jest stopniowo odkształcana na całej długości. Z mojego doświadczenia wynika, że praca na zwijarce trójwalcowej daje dużą kontrolę nad ostatecznym kształtem, co docenili już dawno fachowcy w branży. Branżowe standardy, np. PN-EN 1011-2, zwracają uwagę na odpowiednie przygotowanie krawędzi i kontrolę procesu zwijania, żeby uniknąć utraty właściwości materiałowych. Technologia ta jest nie tylko wydajna, ale też relatywnie łatwa do opanowania po kilku próbach, więc zdecydowanie polecam poznać ją bliżej każdemu przyszłemu blacharzowi czy ślusarzowi.
Pytanie 13
Które z wymienionych nożyc należy zastosować do cięcia arkusza blachy o grubości 3 mm i wymiarach 1000×2000 mm dzielonego na pasy o szerokości 40 mm i długości 1000 mm?
A. Ręczne zawiasowe.
B. Skokowe.
C. Gilotynowe.Poprawna odpowiedź
D. Ręczne uniwersalne.Twoja odpowiedź
Niepoprawna odpowiedź. Wybór innych rodzajów nożyc do cięcia tak dużego i grubego arkusza blachy to typowy błąd wynikający z niedocenienia skali zadania lub niewłaściwego rozeznania w możliwościach sprzętu. Skokowe nożyce, choć czasem stosowane do cięcia blach, są raczej dedykowane prostemu, nieprecyzyjnemu cięciu elementów o mniejszych wymiarach i najczęściej cieńszych materiałów. Są to narzędzia, które wymagają znacznie większego nakładu pracy przy dużych arkuszach. W przypadku cięcia blachy o grubości 3 mm, przy długości 1000 mm, takie narzędzia generują ryzyko wykrzywienia krawędzi albo wręcz uszkodzenia zarówno materiału, jak i narzędzia. Ręczne nożyce zawiasowe czy uniwersalne to klasyka w warsztacie, ale ich zastosowanie ogranicza się głównie do cięcia cienkiej blachy (zazwyczaj do 1-1,5 mm) oraz do pracy na niewielkich fragmentach. Przy blachach o grubości 3 mm i długości cięcia 1000 mm praca takim sprzętem byłaby nie tylko bardzo męcząca, ale wręcz nierealna ze względu na opór materiału. Takie podejście to częsty błąd początkujących, którzy nie zdają sobie sprawy, jak radykalnie rośnie trudność cięcia wraz ze wzrostem grubości i rozmiaru blachy. W praktyce przemysłowej i warsztatowej unika się takich rozwiązań ze względów bezpieczeństwa – ręczne narzędzia nie są w stanie zapewnić równej krawędzi, powtarzalnych wymiarów ani komfortu pracy. Standardy branżowe, jak choćby normy dotyczące obróbki plastycznej metali, jednoznacznie wskazują na stosowanie urządzeń maszynowych (gilotyn) przy cięciu arkuszy powyżej 2 mm. Podsumowując, wybór innego typu nożyc niż gilotynowe w tym zadaniu to po prostu pójście na skróty, które w praktyce nie sprawdzi się ani pod względem efektywności, ani jakości.
Pytanie 14
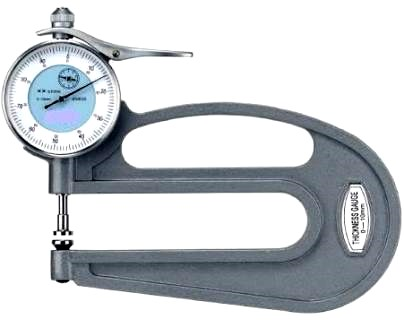
Przyrząd przedstawiony na rysunku jest stosowany do pomiaru
A. płaskości powierzchni.Twoja odpowiedź
B. grubości powłok blachy.
C. grubości blachy.Poprawna odpowiedź
D. chropowatości.
Niepoprawna odpowiedź. Wiele osób patrząc na taki przyrząd, myli jego zastosowanie, szczególnie jeśli nie miały okazji pracować w praktyce z narzędziami pomiarowymi. Często pojawia się przekonanie, że można nim mierzyć płaskość powierzchni czy nawet chropowatość. Tymczasem, mikrometr czujnikowy absolutnie nie jest przystosowany do oceny tych parametrów – nie posiada na przykład odpowiednio ukształtowanej stopy pomiarowej ani systemu przesuwu ślizgowego, który pozwalałby wykryć nierówności czy zarysowania w skali mikro. Równie często spotyka się błędne przeświadczenie, że urządzenie to nadaje się do pomiaru grubości powłok na blasze – natomiast standardowe mikrometry mierzą całą grubość arkusza, łącznie z powłoką, więc nie odseparujemy za ich pomocą samej grubości lakieru czy warstwy cynku. Do pomiarów powłok wykorzystuje się specjalistyczne grubościomierze powłokowe, działające np. na zasadzie magnetycznej lub ultradźwiękowej. Jeśli chodzi o grubość blachy, to właśnie do tego celu został stworzony pokazany przyrząd. Precyzyjny pomiar grubości materiału bazowego (czyli samej blachy) jest kluczowy zarówno w procesach produkcyjnych, jak i podczas odbiorów jakościowych według norm takich jak PN-EN 10051. Z mojego doświadczenia wynika, że błędy w doborze narzędzia wynikają głównie z braku znajomości ich budowy i przeznaczenia – warto więc zawsze upewnić się, jakie narzędzie bierzesz do ręki, by uniknąć kosztownych pomyłek.
Pytanie 15
Na którym rysunku przedstawiono narzędzie do wykreślania linii na arkuszu blachy?
Narzędzie 1Poprawna odpowiedź
Narzędzie 2
Narzędzie 3
Narzędzie 4Twoja odpowiedź
Niepoprawna odpowiedź. Wiele osób patrząc na narzędzia z obrazków, może pomylić narzędzie do wykreślania linii z innymi przyrządami warsztatowymi, bo faktycznie na pierwszy rzut oka niektóre z nich wyglądają na podobne – szczególnie gdy ktoś nie miał zbyt dużo praktyki w trasowaniu blachy. Przykładowo, narzędzia z obrazków dwa, trzy czy cztery – choć często spotykane w warsztacie – nie służą do bezpośredniego wykreślania linii na arkuszu. Drugie narzędzie to zdzierak lub pilnik, wykorzystywany do obróbki zgrubnej krawędzi czy wygładzania powierzchni, a nie do trasowania. Trzeci i czwarty rysunek przedstawiają odpowiednio cyrkiel do pomiaru zewnętrznego i wewnętrznego – używane są one głównie do sprawdzania średnic, odległości lub przenoszenia wymiarów, ale nie do wykonywania trwałych linii na blasze. Tutaj łatwo o błąd myślowy, bo często cyrkiel traserski kojarzy się z trasowaniem, a w rzeczywistości do prostego wykreślania linii służy zupełnie inne narzędzie – rysik traserski. To właśnie jego końcówka daje cienką i widoczną rysę na powierzchni metalu, podczas gdy cyrkiel, nawet traserski, jest przeznaczony raczej do łuków czy okręgów, nie prostych odcinków. Z doświadczenia wiem, że mylenie tych narzędzi jest częste wśród początkujących, bo cała grupa narzędzi pomiarowych i traserskich bywa wrzucana do jednej kategorii. Jednak w praktyce, stosowanie pilnika lub cyrkla zamiast rysika do trasowania linii skutkuje niedokładnością lub uszkodzeniem powierzchni, co jest niezgodne z podstawowymi zasadami organizacji pracy ślusarskiej i normami jakości wykonania. Zdecydowanie warto rozróżniać te narzędzia już od pierwszych lekcji praktycznych.
Pytanie 16
W jaki sposób należy naprawić pojemnik na wodę, wykonany z blachy ocynkowanej, w którym stwierdzono ubytek korozyjny o średnicy ok. 2 cm?
A. Zalutować ubytek cyną.
B. Przylutować łatę.Poprawna odpowiedź
C. Przyniotować łatę.
D. Wypełnić ubytek przez napawanie.Twoja odpowiedź
Niepoprawna odpowiedź. Wiele osób przy takich naprawach pojemników z blachy ocynkowanej wybiera różne metody, które z pozoru wydają się odpowiednie, ale w praktyce mają poważne wady. Przynitowanie łaty, choć wydaje się prostą i solidną metodą, niestety nie gwarantuje szczelności – nawet najlepiej dopasowana łata nitowana może przepuszczać wodę przez mikroszczeliny, szczególnie po dłuższym czasie eksploatacji. Woda pod ciśnieniem bardzo często znajduje drogę przez miejsca, gdzie nit nie dogniata idealnie blachy, a dodatkowo dochodzi ryzyko powstania nowych ognisk korozji wokół nitów, bo uszkadza się powłokę ocynkowaną. Z kolei zalutowanie ubytku cyną – czyli po prostu wypełnienie dziury samym lutem – jest nieskuteczne przy tak dużej średnicy jak 2 cm. Lut nie ma odpowiedniej wytrzymałości mechanicznej, szybko pęka i odpada, zwłaszcza pod wpływem zmian temperatury lub nacisku. To rozwiązanie sprawdza się tylko do małych perforacji, a nie do większych ubytków. Co do napawania – ta metoda może i jest stosowana w naprawach konstrukcji stalowych, ale w przypadku blachy ocynkowanej i zbiornika na wodę jest wręcz niezalecana. Napawanie wymaga wysokich temperatur, przez co niszczy się powłokę ocynku, a nawet może dojść do wydzielania szkodliwych oparów cynku. Dodatkowo trudno uzyskać w ten sposób gładką, jednolitą powierzchnię, a miejsce naprawy będzie dużo bardziej podatne na korozję. Często spotykam się z błędnym myśleniem, że każda metoda „na gorąco” czy z użyciem metalu jest dobra – niestety, przy zbiornikach na wodę kluczowa jest szczelność i odporność na nowe ogniska korozji. Standardy branżowe, np. wytyczne dla napraw zbiorników na wodę, jasno mówią, że najlepiej łatać takie ubytki przez przylutowanie łaty z podobnego materiału. Pozostałe sposoby to raczej doraźne półśrodki, które nie gwarantują długotrwałej i bezpiecznej eksploatacji naprawionego pojemnika.
Pytanie 17
Którą techniką obróbki plastycznej wykonuje się element przedstawiony na rysunku?
A. Gięcia.Twoja odpowiedź
B. Żłobienia.
C. Kucia.
D. Walcowania.
Poprawna odpowiedź. Element widoczny na zdjęciu został wykonany techniką gięcia, co widać po prostych, precyzyjnych zagięciach blachy pod określonymi kątami. Gięcie to jedna z najczęściej stosowanych operacji w obróbce plastycznej blach, polegająca na trwałej zmianie kształtu materiału bez naruszania jego integralności. W praktyce, szczególnie w branży budowlanej czy dekarskiej, gięcie pozwala na szybkie i powtarzalne uzyskiwanie takich elementów jak obróbki blacharskie, kątowniki, ceowniki, czy profile ochronne. Stosuje się różnego rodzaju prasy krawędziowe, giętarki segmentowe czy ręczne narzędzia do precyzyjnych prac. Moim zdaniem, znajomość tej techniki jest absolutnie podstawowa, jeśli ktoś myśli o pracy przy konstrukcjach stalowych czy produkcji elementów wykończeniowych. Warto dodać, że według norm branżowych, ważne jest nie tylko odpowiednie dobranie promienia gięcia do grubości materiału, ale też kontrola sprężystego powrotu blachy, co przekłada się na jakość i powtarzalność finalnego produktu. W codziennej pracy często okazuje się, że umiejętność planowania kolejności gięć oraz przewidywania efektu, to klucz do uzyskania dobrze spasowanych i estetycznych detali.
Pytanie 18
Który z przedstawionych na rysunkach przyrządów pomiarowych można zastosować do pomiaru kąta rozwartego?
Przyrząd 1
Przyrząd 3Twoja odpowiedź
Przyrząd 4
Przyrząd 2Poprawna odpowiedź
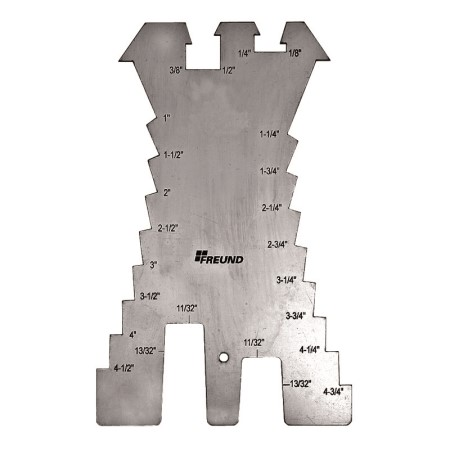
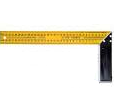
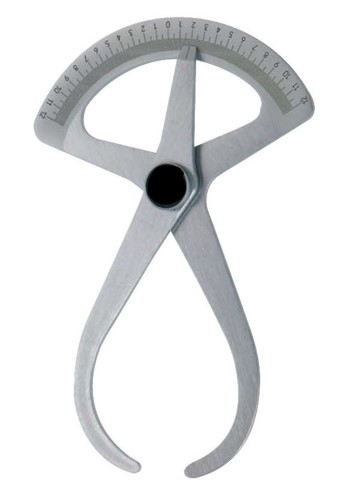
Niepoprawna odpowiedź. No właśnie, wybór innego przyrządu niż kątomierz do pomiaru kąta rozwartego często wynika z mylnego utożsamiania narzędzi. W praktyce bardzo łatwo pomylić przyrządy mierzące długość lub sprawdzające kąty proste z tymi, które rzeczywiście pozwalają na pomiar dowolnego kąta. Przykładowo, przymiar szczelinowy czy suwmiarka szczelinowa, jak na pierwszym zdjęciu, nadaje się głównie do pomiaru szerokości i szczelin, a nie kątów. Z kolei klasyczny kątownik stolarski (jak na trzecim zdjęciu) to narzędzie do sprawdzania kąta prostego – 90 stopni – i ewentualnie do trasowania, ale absolutnie nie nadaje się do mierzenia kątów rozwartych, bo jego konstrukcja na to nie pozwala. Ostatni z przedstawionych przyrządów to kaliper, który służy do pomiaru średnic zewnętrznych i wewnętrznych, na przykład przy toczeniu, ale nie do mierzenia kątów. Wydaje mi się, że wiele osób automatycznie sięga po znane sobie narzędzia, nie analizując, jakie są ich rzeczywiste funkcje – i stąd pojawiają się błędne wybory. W branży budowlanej czy stolarskiej, gdzie precyzja kątów jest kluczowa, stosowanie nieodpowiednich narzędzi prowadzi do poważnych błędów montażowych czy problemów z dopasowaniem elementów. Standardy techniczne jasno określają, że do pomiaru kątów innych niż prosty używa się właśnie kątomierza. Warto więc zawsze zwracać uwagę na przeznaczenie narzędzi i nie kierować się tylko wyglądem czy przyzwyczajeniem. To pozwala uniknąć wielu niepotrzebnych pomyłek i po prostu lepiej wykonywać swoją robotę.
Pytanie 19
Który rodzaj techniki obróbki plastycznej przedstawiono na rysunku?
A. Fałdowanie.Twoja odpowiedź
B. Zaginanie.
C. Przyginatanie.Poprawna odpowiedź
D. Kształtowanie.
Niepoprawna odpowiedź. Techniki obróbki plastycznej blachy bywają często mylone, zwłaszcza gdy patrzy się na rysunki techniczne bez głębszego zrozumienia procesu. Zaginanie polega przede wszystkim na trwałej zmianie kąta w określonym miejscu materiału, ale nie prowadzi do zawijania krawędzi wokół innego elementu czy uzyskania specyficznego profilu – a właśnie to jest kluczowe w przyginaniu. Fałdowanie natomiast bazuje na tworzeniu wielokrotnych załamań lub karbów (takich jak harmonijka), co zupełnie nie pasuje do przedstawionego na rysunku procesu. Przy fałdowaniu główną rolę odgrywa zmiana sztywności na większej powierzchni, a nie precyzyjne wykończenie pojedynczej krawędzi. Kształtowanie to najszersze pojęcie, obejmujące praktycznie wszystkie zmiany formy blachy, jednak nie precyzuje ono szczegółów techniki użytej na rysunku – tu chodzi o konkretną operację związaną z doginaniem krawędzi. Często spotykam się z tym, że ludzie mylą te pojęcia, bo wszystkie dotyczą zmian kształtu, ale w praktyce warsztatowej ważne są detale procesu. Właśnie szczegółowe rozróżnienie operacji, zgodnie z dobrymi praktykami branżowymi i normami, pozwala uniknąć pomyłek w projektowaniu i wykonawstwie. Bez tej precyzji można łatwo źle zaplanować technologię, co skutkuje słabszą jakością wyrobu albo niepotrzebnym zużyciem materiału. Warto zawsze zwracać uwagę na końcowy efekt, jaki chcemy uzyskać – przyginanie jest nie do podrobienia, gdy zależy nam na estetyce i wytrzymałości krawędzi.
Pytanie 20
Na którym rysunku przedstawiono krawędziarkę?
Rysunek 4
Rysunek 3
Rysunek 2Poprawna odpowiedź
Rysunek 1Twoja odpowiedź
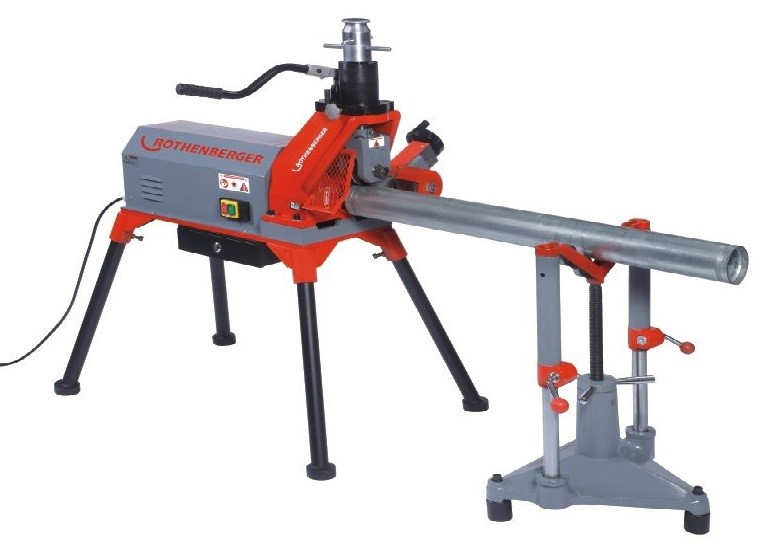
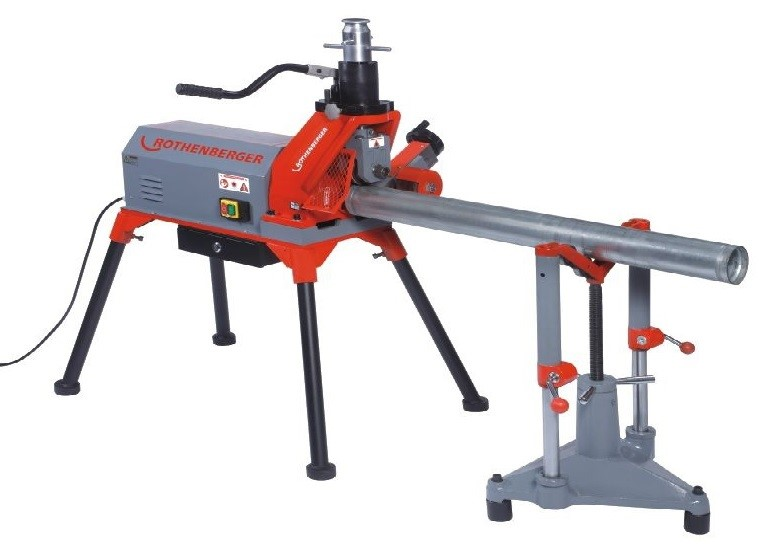
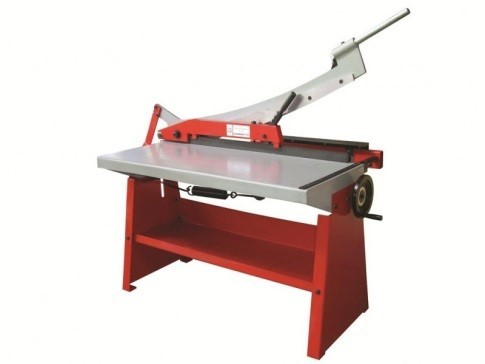
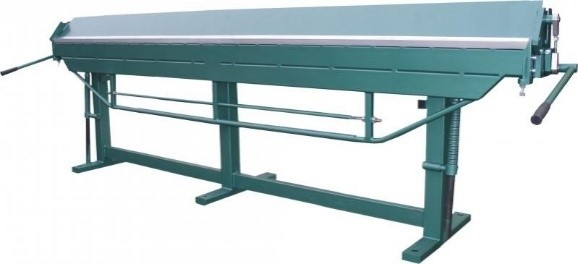
Niepoprawna odpowiedź. Na rysunku pierwszym widać gwintownicę do rur, co często myli osoby, które kojarzą maszyny do obróbki metalu głównie z dużymi konstrukcjami i napędem elektrycznym. Gwintownica jest jednak przeznaczona do nacinania gwintów na końcówkach rur stalowych, a nie do gięcia blach. Taki sprzęt spotyka się głównie w hydraulice i instalacjach przemysłowych. Rysunki trzeci i czwarty to natomiast różne rodzaje nożyc gilotynowych, czyli maszyn tnących. Nożyce, szczególnie z długim ramieniem i masywną podstawą, są używane do przecinania arkuszy blachy na odpowiednie formatki przed dalszą obróbką. To bardzo przydatne urządzenia, ale ich zasada działania polega na cięciu, a nie gięciu, więc nie spełniają funkcji krawędziarki. Częsty błąd to utożsamianie wszystkich większych maszyn z tym samym przeznaczeniem – niestety, nie każda maszyna do blachy jest uniwersalna. Krawędziarka (ta z drugiego rysunku) jest specyficznie skonstruowana po to, aby giąć blachy precyzyjnie i powtarzalnie, podczas gdy nożyce i gwintownice mają zupełnie inne zastosowania i budowę. W branży zaleca się zwracanie uwagi na detale konstrukcyjne, zwłaszcza układ docisków i mechanizmów przesuwu – to one wyróżniają krawędziarkę spośród innych maszyn do obróbki metalu. Ten temat dobrze ilustruje, jak ważna jest znajomość podstawowych maszyn w praktyce warsztatowej, bo myląc je, można narazić się na błędy podczas planowania prac lub nawet uszkodzenie materiału.
Pytanie 21
Którego z wymienionych parametrów nie sprawdza się podczas odbioru rynien wykonanych z blachy ocynkowanej?
A. Prawidłowości spadków rynny.
B. Długości połączeń odcinków rynny.Twoja odpowiedź
C. Rozmieszczenia haków rynnowych.
D. Grubości powłoki cynkowej blachy.Poprawna odpowiedź
Niepoprawna odpowiedź. Odpowiadając na to pytanie, można łatwo pomylić kwestie, które faktycznie są istotne podczas odbioru zamontowanych rynien, z tymi, które rozstrzyga się dużo wcześniej, na etapie produkcji materiału. Spadek rynny to jedna z podstawowych rzeczy, które zawsze się sprawdza – bez tego woda nie popłynie tam, gdzie trzeba, a każda awaria w tym zakresie potrafi nieźle narobić szkód na elewacji czy w fundamentach. Rozmieszczenie haków również jest kluczowe: za gęsto to bez sensu, za rzadko – rynny mogą się wyginać, nawet odkształcać pod ciężarem śniegu albo lodu, co kończy się przeciekami lub nawet oderwaniem całej instalacji. Długość połączeń między odcinkami rynny też sprawdzamy, bo zbyt krótkie wsunięcie jednego elementu w drugi powoduje rozszczelnienia, a za długie – może prowadzić do blokowania naturalnej pracy materiału przy zmianach temperatury. I teraz cały haczyk tkwi w tym, że grubość powłoki cynkowej to kwestia typowo produkcyjna – fabryka musi zadbać, żeby to było zgodne z normą, my na budowie tego nie sprawdzimy, bo nie mamy ani sprzętu, ani czasu. Z mojego doświadczenia wynika, że częsty błąd to traktowanie wszystkich parametrów jednakowo – a tak nie jest, bo odbiór na budowie dotyczy głównie montażu, estetyki i funkcjonalności, nie zaś parametrów technicznych samego materiału. Dobry dekarz czy inspektor budowlany powinien wiedzieć, co do niego należy, a co jest odpowiedzialnością producenta. Moim zdaniem, rozróżnianie tych kwestii to jedno z podstawowych zagadnień w praktyce budowlanej – pozwala unikać niepotrzebnych reklamacji i nieporozumień przy odbiorze robót.
Pytanie 22
Którą z wymienionych technik stosuje się do nakładania farb proszkowych na elementy metalowe zabezpieczane antykorozyjnie?
A. Malowanie pędzlem.
B. Malowanie wałkiem.
C. Natrysk elektrostatyczny.Twoja odpowiedź
D. Natrysk pneumatyczny.
Poprawna odpowiedź. Natrysk elektrostatyczny to zdecydowanie najczęściej stosowana metoda przy nakładaniu farb proszkowych na elementy metalowe, szczególnie tam, gdzie istotna jest ochrona antykorozyjna. Cały trik polega na wykorzystaniu zjawiska elektrostatycznego – proszek jest naładowany ujemnie (albo dodatnio, zależy od rozwiązania), a malowany element jest uziemiony, więc farba przyciąga się do powierzchni bardzo równomiernie. Dzięki temu malowanie jest nie tylko efektywniejsze, ale też daje wyraźnie lepszą przyczepność powłoki. W branży metalowej, zwłaszcza przy produkcji różnego rodzaju ogrodzeń, szafek, konstrukcji stalowych czy felg samochodowych, ten sposób nakładania farby jest praktycznie standardem. Fajne jest też to, że nadmiar proszku można zebrać i ponownie użyć, więc całość jest dość ekologiczna i ekonomiczna. Po nałożeniu farby element trafia do pieca, gdzie farba się utwardza – powstaje bardzo odporna, gładka powierzchnia, która świetnie zabezpiecza przed korozją i uszkodzeniami mechanicznymi. Moim zdaniem, każdy, kto chce w przyszłości pracować w branży metalowej czy lakierniczej, powinien chociaż raz zobaczyć taki proces na żywo – od razu widać, dlaczego to już taki standard. Warto wiedzieć, że normy PN-EN 12944 czy ISO 12944 wskazują tę metodę jako jedną z najskuteczniejszych, jeśli chodzi o długotrwałą ochronę antykorozyjną.
Pytanie 23
Na rysunku przedstawiono fragment schematu zgrzewarki
A. punktowej.
B. doczołowej.
C. liniowej.Twoja odpowiedź
D. wielopunktowej.
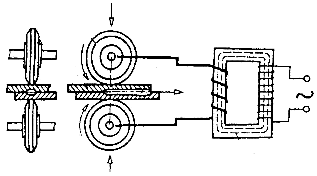
Poprawna odpowiedź. Rysunek przedstawia zgrzewarkę liniową, co widać po charakterystycznych elektrodach w kształcie rolek, przez które przepływa prąd. To rozwiązanie jest bardzo praktyczne, zwłaszcza przy łączeniu blach na długich odcinkach, gdzie ważna jest szczelność i trwałość spoiny. Moim zdaniem, w praktyce warsztatowej to jedna z ciekawszych metod, bo pozwala na szybkie i równomierne zgrzewanie, np. zbiorników czy obudów. Zgrzewanie liniowe stosuje się najczęściej w branży motoryzacyjnej, produkcji sprzętu AGD czy zbiorników ciśnieniowych, gdzie zależy nam na ciągłości połączenia. Z rolkami zamiast klasycznych elektrod punktowych prąd przepływa przez blachy w ruchu, tworząc ciągłą spoinę na całej długości styku materiałów. To bardzo efektywna metoda, zgodna z normami PN-EN ISO 4063 oraz sprawdzona przez doświadczonych spawaczy. Dobra praktyka mówi, że w przypadku zgrzewania liniowego parametry muszą być bardzo precyzyjnie dobrane, bo od nich zależy zarówno jakość spoiny, jak i szybkość procesu. Szczerze, według mnie każdy, kto miał do czynienia z produkcją seryjną, szybko doceni zalety właśnie tej metody. Warto wiedzieć, że prawidłowo przeprowadzone zgrzewanie liniowe daje bardzo solidne i estetyczne połączenia, co w niektórych branżach jest wręcz nie do przecenienia.
Pytanie 24
Ocena jakości połączenia lutowanych elementów blaszanych narożnika rynny przedstawionego na rysunku powinna polegać przede wszystkim na sprawdzeniu
A. szczelności połączeń pod ciśnieniem.
B. stopnia wypełnienia szczeliny lutem.Poprawna odpowiedź
C. wielkości zakładu łączonych blach.
D. wytrzymałości lutu połączonych elementów.Twoja odpowiedź
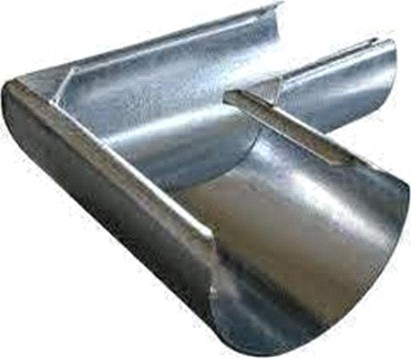
Niepoprawna odpowiedź. Patrząc na zagadnienie lutowania blach w rynnach, nietrudno zauważyć, że czasem mylą nas pozory lub rutynowe przyzwyczajenia. Wydaje się, że wielkość zakładu łączonych blach ma duże znaczenie, bo przecież im większy zakład, tym stabilniejsze połączenie – jednak w lutowaniu to nie jest kluczowe. Zakład powinien być zgodny z wytycznymi, ale nawet idealnie spasowane blachy bez prawidłowo wypełnionej szczeliny lutem po prostu nie będą szczelne. Kolejna sprawa to szczelność połączeń pod ciśnieniem – fajny pomysł, ale w praktyce nie jest to najważniejszy etap oceny przy lutowaniu rynien. Taki test jest raczej stosowany przy instalacjach gazowych czy wodnych, gdzie mamy do czynienia z wysokim ciśnieniem – w rynnach nie jest to konieczne. Z kolei wytrzymałość lutu też nie jest tym, co w pierwszej kolejności świadczy o jakości spoiny; nawet najlepszy materiał lutowniczy na nic się nie zda, jeśli nie wypełni całej szczeliny. Częstym błędem jest ocenianie połączenia na zasadzie „wygląda solidnie”, czy „nie wygina się palcem” – to za mało, bo mikroskopijne szczeliny mogą być niewidoczne dla oka, a jednak bardzo problematyczne podczas eksploatacji. Takie niedociągnięcia prowadzą potem do przecieków, korozji i konieczności napraw. Moim zdaniem ta kwestia pokazuje jak ważne jest rozumienie mechanizmu działania lutowania – to nie sama wytrzymałość, czy rozmiar zakładu, ale pełne, równomierne wypełnienie szczeliny lutem gwarantuje sukces. Fachowi monterzy wiedzą, że nawet najdrobniejsze przeoczenie w tej kwestii prędzej czy później wyjdzie na jaw.
Pytanie 25
Na którym rysunku przedstawiono krawędziarkę?
Rysunek 4
Rysunek 1Twoja odpowiedź
Rysunek 3
Rysunek 2Poprawna odpowiedź
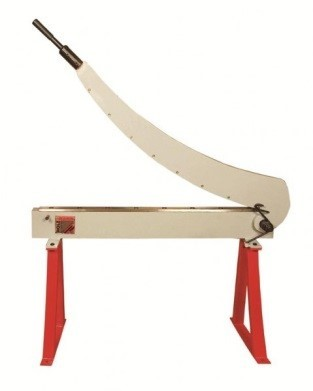
Niepoprawna odpowiedź. Rozpoznanie krawędziarki w tej grupie narzędzi potrafi być podchwytliwe, bo wiele maszyn do obróbki blachy wygląda do siebie dosyć podobnie, jednak każda z nich ma inne zastosowanie. Na pierwszym rysunku mamy gwintownicę do rur – to urządzenie służy do nacinania gwintów na rurach stalowych i absolutnie nie jest przeznaczone do gięcia blach. Typowym błędem jest tu sugerowanie się metalową konstrukcją i obecnością elementu roboczego, choć zadania tych maszyn są zgoła odmienne. Rysunek trzeci przedstawia gilotynę ręczną, która służy do cięcia blach na wymiar – tu najważniejsze jest uzyskanie równej krawędzi cięcia, a nie zginanie materiału. Często można się pomylić, bo oba urządzenia bywają tej samej wielkości i stoją obok siebie w warsztatach, ale ich mechanika pracy i przeznaczenie są zupełnie różne. Na czwartym rysunku widzimy z kolei nożyce dźwigniowe, które również służą do przecinania blach na krótkich odcinkach, zwłaszcza tam, gdzie nie ma potrzeby stosowania dużych gilotyn. Wydaje mi się, że sporo osób nie odróżnia tych narzędzi przez podobieństwo kształtu ramienia roboczego, ale warto pamiętać, że krawędziarka – ta prawdziwa – umożliwia precyzyjne gięcie blachy pod różnymi kątami, co jest jej główną cechą. Wielu uczniów myli ją z gilotyną właśnie przez poziomy blat roboczy, ale jeśli dobrze się przyjrzeć, to konstrukcja krawędziarki zawsze ma mechanizm do manipulowania kątem zagięcia, często w postaci ruchomej listwy dociskowej. Właściwe rozpoznanie tych urządzeń jest kluczowe w pracy technicznej, żeby nie popełniać błędów przy doborze sprzętu do konkretnego zadania. Praktyka pokazuje, że dobra znajomość tych maszyn przekłada się na bezpieczeństwo i efektywność pracy, bo użycie niewłaściwego narzędzia może prowadzić do uszkodzenia obrabianego materiału lub nawet sprzętu.
Pytanie 26
Wkłady kominowe do przewodów kominowych powinny być wykonane
A. ze stali kwasoodpornej.Poprawna odpowiedź
B. ze stali konstrukcyjnej.Twoja odpowiedź
C. z aluminium.
D. z miedzi.
Niepoprawna odpowiedź. Stosowanie wkładów kominowych z materiałów innych niż stal kwasoodporna w praktyce jest poważnym błędem technicznym i może prowadzić do szybkiego uszkodzenia instalacji. Stal konstrukcyjna choć wytrzymała mechanicznie, nie ma odpowiedniej odporności na działanie związków kwasowych obecnych w spalinach, szczególnie przy spalaniu gazu czy oleju. Po krótkim czasie zaczyna rdzewieć, a nawet może dojść do perforacji wkładu. Często spotykałem się z sytuacją, kiedy ktoś chciał zaoszczędzić i wybrał stal zwykłą, ale ostatecznie koszty napraw przewyższyły początkowe oszczędności. Aluminium z kolei kusi lekkością i łatwością obróbki, jednak zupełnie nie radzi sobie z agresywnymi kondensatami – bardzo szybko ulega korozji i odkształceniom pod wpływem wysokiej temperatury. Aluminium jest czasem stosowane do kanałów wentylacyjnych, ale nie do przewodów kominowych od urządzeń grzewczych opalanych gazem lub olejem. Miedź może wydawać się atrakcyjna ze względu na swoje właściwości antykorozyjne, ale jej cena jest ogromna, a poza tym miedź zupełnie nie jest zalecana do kontaktu ze spalinami – może reagować z niektórymi związkami chemicznymi, poza tym nie wytrzymuje długotrwałych obciążeń termicznych typowych dla komina. Często błędnie zakłada się, że jeśli coś jest wytrzymałe lub drogie, to nadaje się na wszystko – a to nie prawda, bo tu najważniejsza jest odporność chemiczna i spełnienie norm PN-EN 1856-1 i PN-B-10425. W branży instalacyjnej takie podstawowe błędy mogą kosztować naprawdę sporo i generować niepotrzebne ryzyko. Najlepiej zawsze kierować się wiedzą techniczną i doświadczeniem specjalistów, a nie tylko dostępnością materiału czy jego ceną.
Pytanie 27
Określ na podstawie tabeli zakres szerokości szczelin łączonych elementów spoiwem ołowiowo-cynowym w połączeniu doczołowym.
Rodzaj spoiwa
Szerokość szczeliny w mm przy:
połączeniach zakładkowych
połączeniach doczołowych
Miedziane, mosiężne, itp.
0,1÷0,3
0,1÷0,6
Srebrne
0,05÷0,2
0,05÷0,6
Ołowiowo-cynowe
0,05÷0,2
0,05÷0,3
A. 0,1÷0,6 mm
B. 0,05÷0,3 mmTwoja odpowiedź
C. 0,05÷0,6 mm
D. 0,05÷0,2 mm
Poprawna odpowiedź. Zakres szerokości szczelin 0,05÷0,3 mm dla połączeń doczołowych z zastosowaniem spoiwa ołowiowo-cynowego wynika bezpośrednio z branżowych tabel i wytycznych, które są podstawą przy wykonywaniu tego typu złączy lutowanych. Takie wartości nie są przypadkowe – pozwalają one na optymalny przepływ spoiwa kapilarnego oraz zapewniają odpowiednią wytrzymałość mechaniczną i szczelność połączenia. Zbyt wąska szczelina może prowadzić do niedostatecznego rozpływu lutu, co skutkuje słabym połączeniem lub nawet niepełnym zwilżeniem powierzchni. Natomiast za szeroka szczelina będzie wymagała znacznie większej ilości spoiwa, co nie dość, że jest nieekonomiczne, to jeszcze może pogorszyć właściwości mechaniczne lutowanego fragmentu. Moim zdaniem, w praktyce warsztatowej, trzymanie się tych widełek to podstawa, bo zbyt często spotykałem się z próbami „na oko” i potem były reklamacje. Warto wspomnieć, że zgodnie z normami, np. PN-EN ISO 9453, właśnie taki przedział szerokości gwarantuje najlepsze efekty zarówno w lutowaniu instalacji elektrycznych, jak i delikatnych elementów elektronicznych. Utrzymywanie właściwego zakresu szczeliny nie tylko ułatwia pracę, ale też minimalizuje ryzyko powstawania wad takich jak pęcherze powietrza czy osłabienia struktury lutu. W skrócie – to bardzo praktyczna wiedza, którą na co dzień warto stosować, bo wpływa na jakość i trwałość każdej lutowanej konstrukcji.
Pytanie 28
W jaki sposób należy naprawić pojemnik na wodę, wykonany z blachy ocynkowanej, w którym stwierdzono ubytek korozyjny o średnicy ok. 2 cm?
A. Wypełnić ubytek przez napawanie.
B. Zalutować ubytek cyną.
C. Przylutować łatę.Twoja odpowiedź
D. Przyniotować łatę.
Poprawna odpowiedź. Przylutowanie łaty na pojemniku z blachy ocynkowanej to zdecydowanie najbardziej sensowny i praktyczny sposób usunięcia ubytku korozyjnego o średnicy około 2 cm. Takie rozwiązanie jest powszechnie stosowane, bo pozwala trwale zamknąć dziurę i jednocześnie zabezpieczyć miejsce naprawy przed dalszym rozwojem korozji. Moim zdaniem, dobrze wykonana łata – oczywiście z odpowiednio dobranej blachy ocynkowanej i nałożona na czysto przygotowaną powierzchnię – gwarantuje długą żywotność naprawionej części. Warto pamiętać, że samo zalutowanie dziury czy napawanie nie daje takiej mechanicznej wytrzymałości i odporności na ponowne przecieki. W praktyce, lutowanie łaty stosuje się w branży wod-kan, w naprawach pojemników, beczek i różnego rodzaju zbiorników, bo to metoda szybka, ekonomiczna i dostępna prawie w każdym warsztacie. Standardy branżowe – na przykład wytyczne producentów zbiorników stalowych – wręcz zalecają stosowanie łaty lutowanej w przypadku ubytków większych niż kilka milimetrów. Co ważne, po nałożeniu łaty warto też zadbać o konserwację naprawionego miejsca, najlepiej specjalnym preparatem zwiększającym ochronę antykorozyjną. Z mojego doświadczenia wynika, że dobrze przylutowana łata z powodzeniem wytrzymuje eksploatację przez wiele lat, a naprawa nie odbija się negatywnie na jakości wody czy szczelności pojemnika. Takie podejście jest po prostu zgodne ze sztuką rzemieślniczą i technologiczną praktyką.
Pytanie 29
Którego zestawu narzędzi należy użyć w celu naprawy obróbki przedstawionej na rysunku?
A. Krawędziarki, młotka, szczypiec i zaginarki.
B. Młotka, nożyc, szczypiec i wyoblarki.Twoja odpowiedź
C. Krawędziarki, młotka, nożyc i szczypiec.Poprawna odpowiedź
D. Krawędziarki, młotka, szczypiec i żłobiarki.
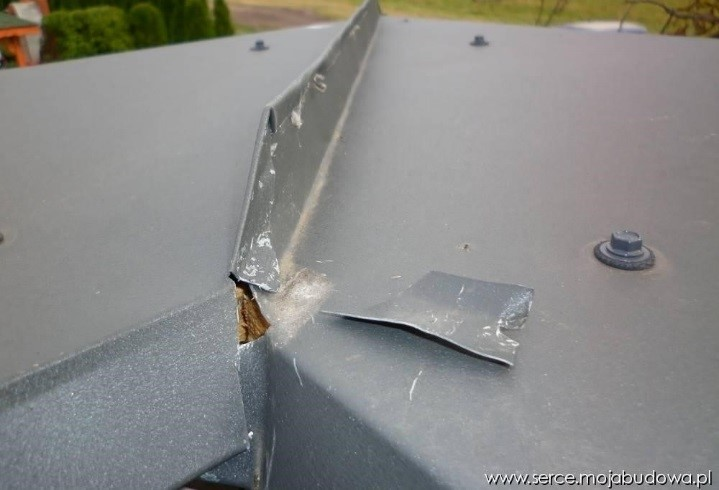
Niepoprawna odpowiedź. Zastosowanie niewłaściwego zestawu narzędzi często prowadzi do pogorszenia sytuacji i niepotrzebnych strat materiałowych, a także może grozić trwałym uszkodzeniem blachy czy naruszeniem szczelności dachu. Wybierając na przykład wyoblarkę zamiast krawędziarki, można łatwo przesadzić z formowaniem kształtu lub doprowadzić do rozciągnięcia blachy, co przy obróbce na dachu jest zbędne – wyoblarka służy raczej do tworzenia skomplikowanych krzywizn, a nie prostych zagięć czy napraw punktowych. Z kolei zaginarka, choć przydatna przy produkcji nowych elementów, nie daje tej precyzji w pracy naprawczej na miejscu – wymaga większej przestrzeni roboczej, a przy obróbce zamontowanej już na dachu jej użycie może być wręcz niemożliwe albo bardzo niewygodne. Żłobiarka również odpada, bo to narzędzie stricte do wyciskania rowków w blachach, a nie do ich cięcia, doginania czy korygowania uszkodzeń. To właśnie typowy błąd myślowy: zakładanie, że każde profesjonalne narzędzie do blachy nada się do wszystkiego – tymczasem w praktyce ważne jest dobranie narzędzi do konkretnego zadania. Często młodzi pracownicy mylą funkcje tych urządzeń, nie zastanawiając się, do czego zostały zaprojektowane. Kluczowe przy naprawie obróbki, takiej jak na zdjęciu, jest zachowanie szczelności i estetyki oraz minimalizacja kolejnych uszkodzeń – bez narzędzi do cięcia (nożyce), formowania prostych zagięć (krawędziarka), korygowania detali (szczypce) i miejscowych poprawień (młotek) nie da się tego wykonać zgodnie z dobrymi praktykami. Branżowe standardy jasno określają, że prace naprawcze na dachu wymagają narzędzi dających precyzję i kontrolę, a nie przypadkowego doboru sprzętu.
Pytanie 30
Na przedstawionym rysunku obróbki blacharskiej okapu numerem 2 oznaczono
A. pas usztywniający.Poprawna odpowiedź
B. pas okapowy.
C. rynne.
D. uchwyt rynny.Twoja odpowiedź
Niepoprawna odpowiedź. W obróbce blacharskiej okapu łatwo się pomylić, bo elementy są do siebie dość podobne na pierwszy rzut oka, ale pełnią zupełnie inne funkcje. Uchwyty rynny, choć też bywają widoczne na podobnych schematach, w praktyce służą tylko do mocowania rynny – są to metalowe elementy, które trzymają rynnę przy krawędzi dachu i nie mają wpływu na usztywnianie blachy czy kształtowanie jej krawędzi. Pas okapowy to z kolei blacha, która odprowadza wodę z połaci dachowej do rynny, ale nie stabilizuje konstrukcji okapu – jego głównym zadaniem jest kierowanie wody, a nie usztywnienie brzegu dachu. Natomiast rynna to po prostu system odwodnienia – jej funkcja ogranicza się do zbierania wody opadowej i odprowadzania jej poza budynek. Częstym błędem jest utożsamianie tych elementów na podstawie ich położenia, a nie faktycznych zadań. Stosowanie niewłaściwego elementu (np. pas okapowy zamiast pasa usztywniającego) może skutkować odkształceniem blachy oraz ryzykiem przecieków. Standardy branżowe podkreślają, że każdy z tych detali ma przypisaną, konkretną funkcję i nie można ich zamieniać. Kluczowa jest tu znajomość konstrukcji i sposobu działania poszczególnych warstw wykończenia dachu – zamiana tych elementów prowadzi do poważnych błędów wykonawczych, które potem trudno naprawić bez demontażu całości. W branży dekarzy często mówi się, że dobry dach zaczyna się od szczegółów właśnie takich jak pasy usztywniające, a ich brak czy pomylenie może być bardzo kosztowne na etapie eksploatacji budynku.
Pytanie 31
Ile powinna wynosić zakładka złącza lutowanego dla blachy o grubości 1 mm łączonej z blachą o grubości 2 mm, przy założeniu, że zakładka złącza lutowanego wynosi 3÷5 wielokrotności grubości cieńszego elementu łączonego?
A. 3÷5 mmPoprawna odpowiedź
B. 5÷15 mmTwoja odpowiedź
C. 5÷9 mm
D. 6÷10 mm
Niepoprawna odpowiedź. Wiele osób myli się sądząc, że zakładka złącza lutowanego powinna być liczona jako wielokrotność grubszej blachy lub że im więcej, tym lepiej – to niestety nie jest właściwe podejście. Jeśli wybierzemy wartości typu 5-9 mm, 5-15 mm czy nawet 6-10 mm, to przekraczamy zalecane proporcje względem cieńszego elementu. Złącza lutowane projektuje się w oparciu o grubość cieńszego materiału, ponieważ to właśnie on jest najsłabszym ogniwem całego połączenia. Przykładowo, zakładka rzędu 9 czy 15 mm dla blachy 1 mm to niepotrzebne wydłużenie złącza, które nie wpływa już znacząco na jego wytrzymałość, a tylko zwiększa zużycie lutu i utrudnia poprawne wykonanie połączenia. Spotkałem się z przypadkami, gdzie ktoś „na oko” dawał większą zakładkę, myśląc, że to poprawi bezpieczeństwo – a w praktyce prowadziło to do nierównego nagrzewania czy nawet przegrzewania brzegów blachy. Dodatkowo, dłuższa zakładka sprawia, że lut nie zawsze dociera równomiernie na całej długości, przez co może powstać tzw. niepełny lut, co z kolei obniża trwałość. Takie podejście jest sprzeczne z normami branżowymi, np. PN-EN ISO 4063, które jasno określają, że długość zakładki powinna wynosić 3-5 krotności grubości cieńszego elementu. Przesadzenie z długością to częsty błąd początkujących – czasem wynika z przyzwyczajeń z innych technologii (np. spawania), gdzie inne są proporcje. Innym błędnym myśleniem jest sugerowanie się wytrzymałością grubszej blachy – to nie ma tu zastosowania, bo kluczowy dla prawidłowej pracy złącza lutowanego jest właśnie ten cieńszy element. Warto więc zapamiętać, że nie chodzi o „im więcej, tym lepiej”, tylko o precyzyjne dobranie zakładki do warunków i zaleceń technologicznych, żeby złącze było trwałe, ale też wykonane ekonomicznie i zgodnie ze sztuką.
Pytanie 32
Którą technikę należy zastosować do połączenia przedstawionych na rysunku arkuszy blach w szwach prostopadłych do okapu remontowanego pokrycia dachu?
A. Na zwój gładki.
B. Na rąbek stojący.Poprawna odpowiedź
C. Na zwój odgięty.
D. Na rąbek leżący.Twoja odpowiedź
Niepoprawna odpowiedź. Warto bliżej przyjrzeć się metodom łączenia blach, ponieważ wybór niewłaściwej techniki może prowadzić do poważnych problemów eksploatacyjnych. W praktyce często spotykam się z mylnym przekonaniem, że na zwój gładki lub zwój odgięty nadają się do łączeń w najbardziej newralgicznych strefach dachu, jak szwy prostopadłe do okapu. Te techniki owszem, bywają stosowane przy mniej wymagających połączeniach, na przykład w obróbkach czy miejscach niewystawionych na bezpośredni kontakt z dużą ilością wody. Jednakże ich szczelność pozostawia sporo do życzenia – woda potrafi podciekać pod blachę, zwłaszcza przy intensywnych opadach czy zalegającym śniegu. Rąbek leżący, choć sprawdza się przy szwach równoległych do okapu, nie zapewnia wymaganej szczelności i sztywności na łączeniach prostopadłych, bo nie ma tej charakterystycznej pionowej krawędzi usztywniającej przekrój. Typowym błędem jest też niedocenienie wpływu rozszerzalności termicznej – tylko rąbek stojący potrafi skutecznie kompensować ruchy arkuszy pod wpływem zmian temperatury, co minimalizuje ryzyko mikropęknięć i powstawania przecieków. W praktyce wybór innych technik to często oszczędność tylko pozorna, bo skutkuje koniecznością kosztownych napraw lub szybszą degradacją pokrycia. Tak naprawdę, normy branżowe i katalogi producentów jednoznacznie wskazują rąbek stojący jako rekomendowany do takich zastosowań – nie tylko ze względu na szczelność, ale także łatwość ewentualnych napraw i dużą trwałość połączenia. Myślę, że warto to sobie dobrze zapamiętać, bo to jeden z tych detali, które robią ogromną różnicę w praktyce dekarskiej.
Pytanie 33
Na którym rysunku przedstawiono urządzenie do gięcia płaskowników?
Urządzenie 1Twoja odpowiedź
Urządzenie 4
Urządzenie 3
Urządzenie 2
Poprawna odpowiedź. To właśnie urządzenie nr 1 jest dedykowane do gięcia płaskowników. W praktyce warsztatowej nazywa się je często giętarką do płaskowników albo giętarką ręczną stołową. Sprzęt ten pozwala na precyzyjne wykonanie łuków czy zagięć pod dowolnym kątem, co jest szczególnie ważne przy produkcji balustrad, ogrodzeń albo elementów konstrukcyjnych z płaskownika stalowego. Mechanizm oparty na dźwigni i rolkach prowadzących sprawia, że nawet grubszy materiał można wygiąć bez potrzeby używania dużej siły. Moim zdaniem, z punktu widzenia produkcji seryjnej, to urządzenie się sprawdza najlepiej – daje powtarzalność, a jednocześnie jest proste w obsłudze. Branżowe standardy, na przykład PN-EN 10058 dotyczące wymiarów płaskowników stalowych, podkreślają, jak ważne jest zachowanie odpowiedniego promienia gięcia i braku uszkodzeń materiału, co właśnie zapewnia taka profesjonalna giętarka. Ciekawostka: podobne rozwiązania stosuje się nawet w małych ślusarniach, bo ten sprzęt jest naprawdę uniwersalny. Warto pamiętać, że inne urządzenia pokazane na ilustracjach nadają się raczej do rur, prętów lub innych kształtowników, a nie do płaskowników. Takie narzędzie pozwala efektywnie i zgodnie z dobrymi praktykami realizować zadania związane z obróbką metali.
Pytanie 34
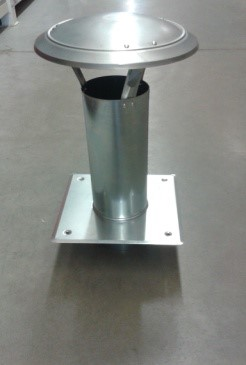
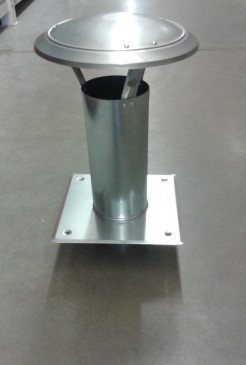
Który rodzaj blachy należy zastosować do wykonania komina wentylacyjnego gazowego przedstawionego na rysunku?
A. Stalową ocynkowaną.
B. Aluminiową.
C. Miedzianą.
D. Stalową, odporną na korozję.Twoja odpowiedź
Poprawna odpowiedź. Stalowa blacha odporna na korozję to taki materiał, który zdecydowanie najlepiej sprawdza się przy budowie kominów wentylacyjnych gazowych. W praktyce chodzi tu głównie o stale nierdzewne, które mają wysoką odporność na działanie wilgoci, kwaśnych kondensatów oraz agresywnych związków chemicznych powstających przy spalaniu gazu. Przepisy, np. norma PN-EN 1856-1, wyraźnie wskazują, że takie kominy powinny być wykonywane właśnie z materiałów odpornych na korozję, bo to gwarantuje trwałość i bezpieczeństwo całej instalacji. Z mojego doświadczenia wynika, że w nowych budynkach coraz rzadziej stosuje się inne materiały właśnie z powodu ich nietrwałości. Stal nierdzewna nie tylko wytrzymuje lata, ale też jest odporna na zmienne temperatury i nie ulega zniszczeniu nawet przy pracy na zewnątrz, gdzie występuje cykliczne zawilgocenie i przesuszenie. Dodatkowo, taka stal nie reaguje z kondensatem i nie powoduje powstawania szkodliwych związków, które mogłyby uszkodzić komin lub zagrażać zdrowiu. Warto pamiętać, że poprawny wybór materiału minimalizuje ryzyko awarii i kosztownych napraw, a bezpieczeństwo użytkowników jest przecież najważniejsze.
Pytanie 35
Którą z wymienionych czynności należy wykonać, jeżeli podczas cięcia nożami krążkowymi przedstawionymi na rysunku, występuje gięcie krawędzi ciętej blachy?
A. Nasmarować krążki.Twoja odpowiedź
B. Wyregulować ustawienie prowadnic.
C. Zwiększyć luz między krążkami.
D. Wymienić noże.Poprawna odpowiedź
Niepoprawna odpowiedź. Często kiedy pojawiają się problemy z gięciem krawędzi podczas cięcia blachy nożami krążkowymi, pierwszą myślą jest regulacja prowadnic, zwiększenie luzu między krążkami albo nawet smarowanie narzędzi. To typowy błąd myślowy – skupianie się na dodatkowych ustawieniach lub zabiegach konserwacyjnych, podczas gdy problem tkwi najczęściej w samych ostrzach. Smarowanie krążków teoretycznie może poprawić płynność cięcia, ale nie ma żadnego realnego wpływu na zjawisko gięcia krawędzi – ostrze, które jest stępione lub uszkodzone, i tak będzie deformować materiał niezależnie od ilości smaru. Zwiększanie luzu między krążkami prowadzi raczej do powstawania zadziorów, rozwarstwienia czy nawet nierówności krawędzi, a nie eliminuje problemu wyginania. To tylko pogłębi problemy i obniży jakość wyrobu. Wyregulowanie prowadnic oczywiście jest ważne w kontekście prostoliniowości cięcia i ogólnej precyzji pracy, ale w sytuacji, gdy pojawia się efekt gięcia tuż przy krawędzi, kluczową kwestią pozostaje stan ostrzy. Często operatorzy próbują jeszcze szukać winy w jakości blachy, tymczasem to właśnie noże mają największy wpływ na jakość krawędzi. Według większości instrukcji obsługi maszyn tego typu, pierwszą czynnością przy takich objawach powinna być kontrola i ewentualna wymiana ostrzy. Ignorowanie tej podstawowej zasady prowadzi do powielania błędów i niepotrzebnych strat materiałowych. Branżowe wytyczne są w tym temacie jednoznaczne – najpierw sprawdź i wymień noże, dopiero potem szukaj innych przyczyn.
Pytanie 36
Który rodzaj blachy należy zastosować do wykonania komina wentylacyjnego gazowego przedstawionego na rysunku?
A. Aluminiową.
B. Stalową, odporną na korozję.Twoja odpowiedź
C. Stalową ocynkowaną.
D. Miedzianą.
Poprawna odpowiedź. Wybrałeś stal odporną na korozję i to faktycznie najlepsze rozwiązanie do komina wentylacyjnego gazowego. Przede wszystkim – taki komin musi pracować w trudnych warunkach, cały czas narażony jest na działanie wilgoci, zmiennych temperatur, a czasem nawet agresywnych związków chemicznych obecnych w spalinach czy kondensacie. Stal nierdzewna lub stal kwasoodporna, zgodnie z wytycznymi norm PN-EN 1856-1 i PN-EN 1443, gwarantuje długowieczność instalacji i bezpieczeństwo użytkowania, bo nie koroduje tak łatwo jak inne metale. Na co dzień podczas montażu wielu kominków wentylacyjnych widzę, jak szybko rdzewieją elementy z innych materiałów. Moim zdaniem nie ma sensu oszczędzać na trwałości, bo wymiana skorodowanego przewodu po kilku latach potrafi być bardzo kosztowna, a i grozi nieszczelnością układu. Dodatkowo, stal odporna na korozję zachowuje parametry wytrzymałościowe nawet przy dużych wahaniach temperatury, co jest nie bez znaczenia zimą. W branży to już właściwie standard – inwestorzy i wykonawcy wybierają właśnie ten typ stali do gazowych wentylacji dachowych. Warto pamiętać, że również przepisy budowlane wymagają stosowania odpowiednich, certyfikowanych materiałów w instalacjach gazowych – tu nie ma miejsca na kompromisy. Jeśli chodzi o praktykę codzienną, to montaż, czyszczenie czy serwis takiego komina jest prostszy i bezpieczniejszy.
Pytanie 37
Wadliwe ułożenie rynny jest przedstawione na rysunku
Rysunek 1
Rysunek 4
Rysunek 2Twoja odpowiedź
Rysunek 3Poprawna odpowiedź
Niepoprawna odpowiedź. Analizując pozostałe możliwości, można zauważyć kilka typowych pomyłek w interpretacji poprawnego montażu rynien. Często spotykam się z przekonaniem, że każda rynna zamontowana prosto pod dachem działa prawidłowo, ale to zdecydowanie za mało. Na pierwszym i drugim rysunku widać instalacje rynien, które wydają się zgodne z technicznymi wytycznymi – rynny są równolegle do połaci dachu, mają wyraźny spadek oraz są prawidłowo podwieszone. Woda z połaci dachu ma swobodny dostęp do rynny, co jest kluczowe dla skutecznego odprowadzenia opadów. Często błędnie uznaje się, że nawet niewielkie odchylenia czy inne nietypowe rozwiązania są wystarczające, lecz w praktyce nawet drobny brak spadku prowadzi do poważnych problemów eksploatacyjnych. Ostatni, czwarty rysunek, przedstawia nowoczesne rozwiązanie – rynna ukryta w konstrukcji attyki, które coraz częściej stosuje się na budynkach o płaskim dachu lub w nowoczesnej architekturze. Takie rozwiązanie wymaga jednak szczególnej precyzji wykonania, dobrej izolacji i szczelności, inaczej szybko pojawią się przecieki. W praktyce błędne założenie, że każde rozwiązanie alternatywne jest wadliwe, wynika z braku znajomości nowych systemów. Właściwe podejście to zawsze kierowanie się aktualnymi normami, np. PN-EN 12056-3 oraz sprawdzonymi praktykami montażowymi. Wadliwe ułożenie rynny najłatwiej poznać po braku spadku lub widocznych zastoinach wody – i to widać tylko na trzecim obrazie.
Pytanie 38
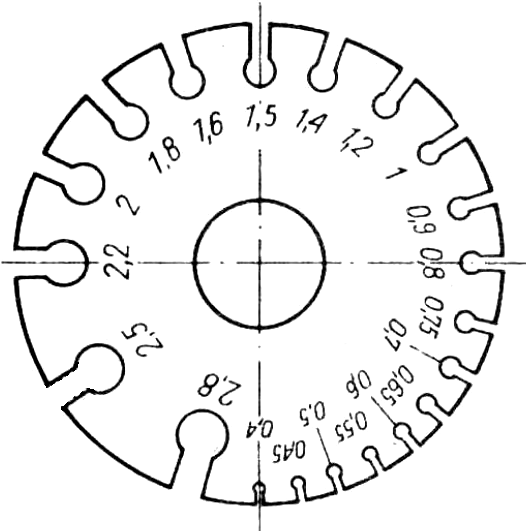
Którą z wymienionych wielkości sprawdza się za pomocą przyrządu pomiarowego przedstawionego na rysunku?
A. Grubość spoiny spawanej.
B. Grubość spoiny lutowanej.
C. Grubość blachy.Twoja odpowiedź
D. Kąt wygięcia blachy.
Poprawna odpowiedź. To jest właśnie typowy przyrząd do pomiaru grubości blach, potocznie nazywany suwmiarką blacharską albo grubościomierzem szczelinowym. Jego budowa jest bardzo prosta, ale niezwykle praktyczna w codziennej pracy na warsztacie – ma wycięcia o różnych szerokościach, które odpowiadają konkretnym wartościom grubości materiału. Wystarczy wsunąć krawędź blachy w odpowiednie wycięcie, a odczytujemy od razu jej grubość bez żadnych dodatkowych obliczeń czy pomiarów suwmiarką tradycyjną. Stosuje się to rozwiązanie w lakiernictwie, blacharstwie samochodowym, a nawet przy produkcji wentylacji czy w ogólnie pojętej obróbce metali. Moim zdaniem to narzędzie wręcz powinno być w każdej skrzynce narzędziowej fachowca od blach – pozwala uniknąć pomyłek przy doborze materiałów albo podczas weryfikacji zgodności z dokumentacją techniczną. Co ciekawe, w normach branżowych (np. PN-EN ISO 5178) wskazuje się na konieczność stosowania narzędzi o odpowiedniej dokładności i powtarzalności, właśnie po to, by zachować powtarzalność jakości wyrobów. Dla mnie taka prosta blaszka z nacięciami to kwintesencja sprytnej inżynierii – szybki pomiar, praktycznie zerowa możliwość błędu i odporność na warunki warsztatowe. Może nie wygląda imponująco, ale pozwala zaoszczędzić mnóstwo czasu.
Pytanie 39
Najmniejszą odporność na korozję ma blacha
A. stalowa czarna.Poprawna odpowiedź
B. cynkowa, tzw. biała.
C. ocynkowana.Twoja odpowiedź
D. żaroodporna.
Niepoprawna odpowiedź. Często można się pomylić, zakładając, że blacha cynkowa (tzw. biała) lub ocynkowana będzie mniej odporna na korozję niż zwykła stal, ale to akurat nie jest prawdą. Cynkowanie, czyli pokrywanie powierzchni stalowej warstwą cynku, jest jednym z najpowszechniejszych sposobów zabezpieczania metali przed korozją – wykorzystuje się tu tzw. ochronę katodową, bo cynk „poświęca się” i utlenia zamiast żelaza. Dzięki temu blacha ocynkowana wytrzymuje wielokrotnie dłużej, nawet w wilgotnych czy lekko agresywnych środowiskach. Podobnie blacha cynkowa stosowana jest np. do rynien, pokryć dachowych właśnie dlatego, że dobrze sobie radzi z korozją. Blacha żaroodporna, to z kolei specjalny rodzaj stali stopowej, najczęściej z dodatkiem chromu i niklu, który nie tylko jest odporny na korozję, ale jeszcze świetnie znosi wysokie temperatury – typowe zastosowanie to np. piece czy elementy instalacji przemysłowych. Najmniej odporna jest natomiast stalowa blacha czarna, bo nie ma żadnej warstwy ochronnej, ani powłoki zabezpieczającej – to po prostu stal węglowa w czystej postaci, która bardzo szybko rdzewieje pod wpływem wilgoci. W praktyce błędne jest więc myślenie, że tylko powłoka cynkowa nie wystarczy – bez niej stal praktycznie od razu zaczyna korodować, co jest ryzykowne i niezgodne z zasadami dobrej praktyki w branży budowlanej czy mechanicznej. Najlepiej więc zawsze przemyśleć, do jakiego środowiska dobiera się typ blachy i nie bać się korzystać z zabezpieczeń antykorozyjnych – to się po prostu opłaca na dłuższą metę.
Pytanie 40
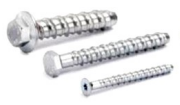
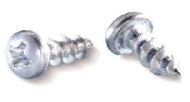
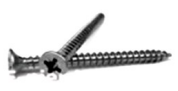
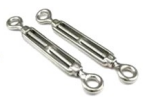
Na którym rysunku przedstawiono wkręty samogwintujące stosowane do łączenia zespołów blaszanych?
Rysunek 1Twoja odpowiedź
Rysunek 3Poprawna odpowiedź
Rysunek 4
Rysunek 2
Niepoprawna odpowiedź. W branży technicznej bardzo często spotykam się z myleniem różnych rodzajów elementów złącznych, zwłaszcza gdy chodzi o wkręty do metalu, drewna czy inne specjalistyczne śruby. Wkręty widoczne na pierwszym rysunku to tzw. kotwy do betonu lub śruby montażowe, które stosuje się głównie do mocowania w twardych podłożach, takich jak beton czy cegła, a nie do cienkich blach. Z kolei na drugim rysunku przedstawione są napinacze (śruby rzymskie), które służą do napinania lin, drutów lub prętów, na przykład w konstrukcjach ogrodzeniowych czy siatkach, i zupełnie nie nadają się do łączenia zespołów blaszanych. Rysunek czwarty natomiast pokazuje wkręty do drewna, rozpoznawalne po ostrym szpicu i dość rzadkim gwincie – takie rozwiązanie pozwala im łatwo wkręcać się w drewniane elementy, ale przy cienkiej blasze zupełnie się nie sprawdzi, bo brak tu odpowiedniej geometrii pod blachę. W praktyce bardzo często ktoś wybiera nieodpowiedni rodzaj wkręta, oczekując, że „jakoś się przykręci”, co potem kończy się uszkodzeniem elementu, wyrobieniem otworu lub brakiem stabilnego połączenia. Praca zgodnie z dobrymi praktykami, np. wybór wkrętów samogwintujących według normy DIN 7504, zapewnia nie tylko bezpieczeństwo użytkowania, ale również estetykę i trwałość połączenia. Warto nauczyć się rozpoznawać te niuanse, bo w branży technicznej takie detale robią ogromną różnicę – zarówno przy prefabrykacji, montażu, jak i w serwisie.