Zakończenie: 17 września 2026 11:09 Rozwiązano w aplikacji mobilnej
Egzamin zdany!
Wynik: 27/40 punktów (67,5%)
Wymagane minimum: 20 punktów (50%)
Twój wynik na tle innych
Twój wynik jest lepszy niż 63% podejść do kwalifikacji MEC.05.
Porównanie z 8550 zakończonymi podejściami do tej kwalifikacji (dane zbiorcze, bez wyników indywidualnych).
Poprawa! Poprzednio 2,5%, teraz 67,5% (+65,0 p.p.).
Zachowaj ten wynik na koncie
Załóż darmowe konto albo zaloguj się - ten egzamin przypiszemy do Twojego konta, więc wrócisz do swoich błędów, będziesz śledzić postęp i dostaniesz powtórki dobrane do Twoich odpowiedzi.
Przesunięcie suwaka jest jednym z kluczowych parametrów opisujących
A. wiertarkę
B. dłutownicęTwoja odpowiedź
C. szlifierkę
D. frezarkę
Poprawna odpowiedź. Dłutownica jest maszyną, w której skok suwaka odgrywa kluczową rolę. Skok suwaka odnosi się do ruchu narzędzia, które wykonuje główną operację skrawania, czyli dłutowania. W przypadku dłutownic, skok suwaka jest ściśle związany z głębokością i długością cięcia, co wpływa na efektywność procesu obróbczych. W praktyce, odpowiedni dobór skoku suwaka pozwala na optymalne dopasowanie narzędzia do materiału obrabianego, co przekłada się na jakość powierzchni oraz czas obróbczy. W standardach branżowych, takich jak ISO 9001, podkreśla się znaczenie dokładności i powtarzalności procesów, co ma kluczowe znaczenie w kontekście skoku suwaka. Przykładowo, w przemyśle motoryzacyjnym, gdzie precyzja obróbki jest niezbędna, skok suwaka jest dostosowywany do specyfikacji wymaganych przez projektowane części. Dobrze zaprojektowany skok suwaka w dłutownicy może znacząco zwiększyć wydajność produkcji oraz zredukować straty materiałowe, co jest kluczowe w nowoczesnym wytwarzaniu.
Pytanie 2
Narzędzia skrawające z ostrzami wykonanymi z jakich materiałów umożliwiają obróbkę materiałów przy bardzo dużych prędkościach skrawania?
A. stali szybkotnącychTwoja odpowiedź
B. spiekanych tlenków metaliPoprawna odpowiedź
C. stali narzędziowych do pracy na zimno
D. stali narzędziowych do pracy na gorąco
Niepoprawna odpowiedź. Wybór narzędzi skrawających z innych materiałów, takich jak stal szybkotnąca, stal narzędziowa do pracy na zimno czy stal narzędziowa do pracy na gorąco, nie jest najlepszym rozwiązaniem w kontekście obróbki materiałów z bardzo dużymi prędkościami skrawania. Stal szybkotnąca, mimo że jest popularna w wielu zastosowaniach, nie osiąga takiej twardości jak spiekane tlenki metali, co czyni ją mniej odporną na wysokie temperatury generowane w trakcie intensywnej obróbki. Wysoka temperatura prowadzi do szybszego zużycia narzędzi, co zwiększa koszty i obniża efektywność produkcji. Stal narzędziowa do pracy na zimno jest dedykowana do obróbki blach i detali w temperaturze pokojowej i nie jest przystosowana do pracy w warunkach, gdzie dochodzi do wzrostu temperatury, a tym samym nie nadaje się do skrawania w wysokich prędkościach. Natomiast stal narzędziowa do pracy na gorąco, choć ma lepsze parametry w zakresie odporności na wysokie temperatury, wciąż nie dorównuje właściwościom spiekanych tlenków metali w kontekście twardości i odporności na ścieranie. Wybierając niewłaściwy materiał narzędziowy, można napotkać problemy związane z wydajnością i trwałością narzędzi, co jest kluczowe w nowoczesnych procesach produkcyjnych.
Pytanie 3
Na podstawie danych w tabeli dobierz posuw do wiercenia otworu Ø10 w stali o wytrzymałości Rm= 800 MPa
Średnica wiertła mm
Obrabiany materiał
Stale o Rm<600 MPa
Stale o Rm=600÷900 MPa
Posuw f mm/obr
2
0,03
0,02
4
0,06
0,05
6
0,10
0,08
8
0,13
0,10
10
0,16
0,12
12
0,20
0,15
16
0,25
0,18
20
0,30
0,22
A. 0,20 mm/obr
B. 0,10 mm/obr
C. 0,08 mm/obr
D. 0,12 mm/obrTwoja odpowiedź
Poprawna odpowiedź. Wybór posuwu 0,12 mm/obr dla wiercenia otworu Ø10 mm w stali o wytrzymałości Rm=800 MPa jest zgodny z zaleceniami zawartymi w tabelach technologicznych. Wartości posuwu są kluczowe dla uzyskania optymalnych warunków obróbczych, które wpływają na jakość wykonania otworu oraz trwałość narzędzi skrawających. Dobrze dobrany posuw pozwala na skuteczne usuwanie wiórów, minimalizację przegrzewania narzędzia i materiału, a także na osiągnięcie odpowiedniej gładkości powierzchni otworu. W przypadku wiercenia w stali o wytrzymałości Rm=800 MPa, posuw 0,12 mm/obr jest rekomendowany, ponieważ zapewnia wystarczającą prędkość skrawania, a jednocześnie nie prowadzi do nadmiernego obciążenia narzędzia. Przykładowo, w praktyce inżynierskiej, zastosowanie odpowiedniego posuwu w połączeniu z odpowiednią prędkością obrotową wiertła pozwala na uzyskanie lepszej efektywności procesów obróbczych oraz wydłużenie żywotności narzędzi skrawających, co jest zgodne z zasadami Lean Manufacturing.
Pytanie 4
Jakie oznaczenie bloku programu wskazuje na ruch narzędzia po łuku?
A. G33 Z4 K1
B. G00 X100 Z100
C. G01 A135 Z-100
D. G03 X20 Z-10 I0 K10Twoja odpowiedź
Poprawna odpowiedź. Odpowiedź G03 X20 Z-10 I0 K10 jest poprawna, ponieważ kod G03 w języku programowania CNC oznacza ruch po łuku w kierunku przeciwnym do ruchu wskazówek zegara. W kontekście tej instrukcji, X20 i Z-10 wskazują na końcowe położenie osi X i Z, a parametry I0 i K10 definiują odpowiednio przesunięcie w kierunku osi X i Z, co wpływa na promień łuku. Ruch łukowy jest istotny w programowaniu CNC, ponieważ pozwala na uzyskanie gładkich, ciągłych kształtów, które są niezbędne w precyzyjnej obróbce materiałów. Na przykład, w procesach frezowania lub toczenia, umiejętność programowania ruchów łukowych znacząco podnosi jakość wykonania elementów, eliminując ostre krawędzie, a tym samym zwiększając żywotność narzędzia. W branży obróbczej standardem jest stosowanie takich ruchów w celu optymalizacji procesów produkcyjnych i zwiększenia efektywności maszyn. Przykładem zastosowania ruchów łukowych może być produkcja elementów mechanicznych, gdzie dokładność kształtów jest kluczowa dla ich prawidłowego działania.
Pytanie 5
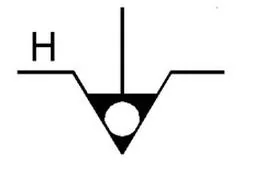
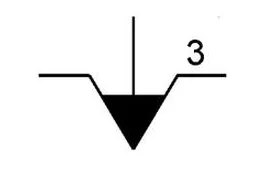
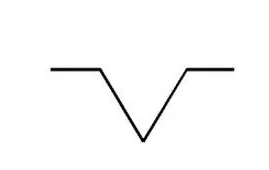
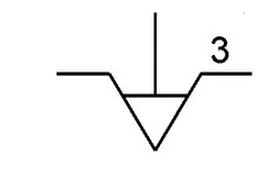
Symbol graficzny będący oznaczeniem uchwytu trójszczękowego samocentrującego ze sterowaniem ręcznym przedstawia rysunek oznaczony literą
A. A.
B. B.Twoja odpowiedź
C. C.
D. D.
Poprawna odpowiedź. Symbol graficzny uchwytu trójszczękowego samocentrującego ze sterowaniem ręcznym, oznaczony literą B, jest kluczowym elementem w wielu procesach technologicznych związanych z obróbką metali, gdzie precyzyjne mocowanie detali jest niezbędne. Uchwyt trójszczękowy wykazuje zalety w postaci możliwości jednoczesnego i równomiernego zaciskania detalu dzięki zastosowaniu trzech szczęk, co zapewnia stabilność i dokładność podczas obróbki. Zastosowanie symbolu graficznego w dokumentacji technicznej oraz schematach projektowych ułatwia inżynierom oraz technikom szybkie rozpoznawanie stosowanych elementów. Warto również zaznaczyć, że numer 3 nad symbolem wskazuje na liczbę szczęk, co jest zgodne z normami ISO oraz innymi standardami branżowymi. Przykładowo, w przypadku niskoseryjnej produkcji precyzyjnych komponentów, uchwyty takie zapewniają łatwość w wymianie i regulacji, co znacząco zwiększa efektywność produkcji. Zrozumienie tego symbolu oraz jego zastosowań jest istotnym elementem edukacji inżynierskiej i praktyki zawodowej.
Pytanie 6
Przy procesie obróbczej High Speed Cutting konieczne jest ustawienie
A. wysokiego posuwu narzędzia oraz dużej grubości warstwy skrawanej
B. wysokiego posuwu narzędzia oraz niskiej grubości warstwy skrawanejTwoja odpowiedź
C. niskiego posuwu narzędzia oraz niskiej grubości warstwy skrawanej
D. niskiego posuwu narzędzia oraz wysokiej grubości warstwy skrawanej
Poprawna odpowiedź. Ustawienie dużego posuwu narzędzia w połączeniu z małą grubością warstwy skrawanej jest kluczowe w technologii High Speed Cutting (HSC). Tego rodzaju obróbka umożliwia osiągnięcie znacznych prędkości skrawania, co przekłada się na zwiększenie wydajności produkcji oraz poprawę jakości obrabianych powierzchni. W praktyce, duży posuw narzędzia pozwala na szybsze usuwanie materiału, co jest szczególnie korzystne w obróbce dużych serii komponentów. Ponadto, zastosowanie małej grubości warstwy skrawanej minimalizuje obciążenia, co z kolei prowadzi do mniejszego zużycia narzędzi skrawających oraz poprawia ich trwałość. Przykładem może być przemysł motoryzacyjny, gdzie precyzyjne i efektywne procesy obróbcze są niezbędne do produkcji wysokiej jakości komponentów silnikowych. Zgodnie z najlepszymi praktykami branżowymi, stosowanie tej strategii obróbczej wpływa na optymalizację kosztów produkcji oraz skrócenie czasów realizacji zleceń.
Pytanie 7
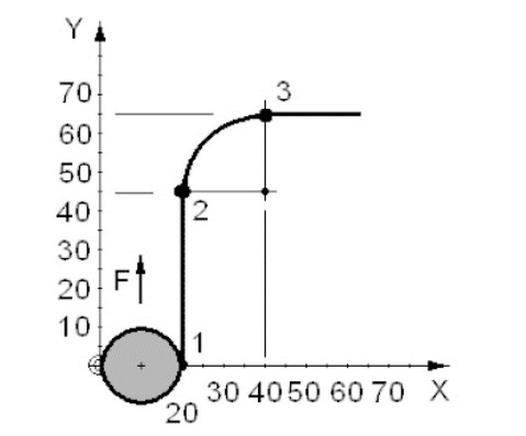
Właściwą część programu sterującego dla ruchu freza z punktu 1 do punktu 3 przedstawia zapis
Poprawna odpowiedź. Wybrana odpowiedź jest poprawna, ponieważ dokładnie odzwierciedla sekwencję ruchów freza, które są wymagane do przeprowadzenia obróbki z punktu 1 do punktu 3. Instrukcje G1 i G41 oznaczają liniowy ruch narzędzia z kompensacją promienia w lewo, co jest istotne w kontekście precyzyjnej obróbki. Ruch G1 X20 Y45 wskazuje na przemieszczenie do punktu 2 wzdłuż osi Y, co jest zgodne z wymaganiami geometrystycznymi przedstawionymi w rysunku. Następnie, ruch G2 X40 Y65 I20 J0 definiuje łuk, który prowadzi frez do punktu 3, przy czym I20 i J0 określają środek łuku względem punktu startowego. Takie podejście do programowania CNC jest zgodne z najlepszymi praktykami w obszarze obróbki skrawaniem, zapewniając zarówno dokładność, jak i efektywność. W kontekście praktycznym, umiejętność prawidłowego formułowania takich koderów G jest kluczowa dla operatorów maszyn CNC, którzy muszą zapewnić optymalną jakość obróbki oraz minimalizację błędów w cyklu produkcyjnym.
Pytanie 8
Aby w programie NC zmienić kierunek interpolacji kołowej z ruchu zgodnego z ruchem wskazówek zegara na przeciwny, funkcję G02 należy zastąpić funkcją
A. G04
B. G0I
C. G00
D. G03Twoja odpowiedź
Poprawna odpowiedź. Funkcja G03 w programowaniu CNC służy do interpolacji kołowej w kierunku przeciwnym do ruchu wskazówek zegara. Gdy w programie NC chcemy zrealizować ruch w przeciwną stronę niż standardowa G02 (czyli zgodnie z ruchem wskazówek zegara), musimy użyć G03. Przykładowo, jeśli mamy wykonać okrąg o określonym promieniu, zmieniając kierunek na przeciwny, należy zastosować funkcję G03 i odpowiednio zdefiniować punkt końcowy oraz promień. W praktyce, w programowaniu CNC, ważne jest zrozumienie kierunków ruchu oraz odpowiednie przyporządkowanie funkcji, aby uniknąć błędów w produkcji. Dobry programista CNC powinien również znać różnice między G02 a G03, aby móc optymalnie zarządzać procesami frezarskimi, na przykład przy obróbce detali o złożonych kształtach. Użycie G03 w odpowiednim kontekście pozwala na uzyskanie precyzyjnych i zaplanowanych trajektorii narzędzia, co jest kluczowe w przemyśle obróbczo-mechanicznym.
Pytanie 9
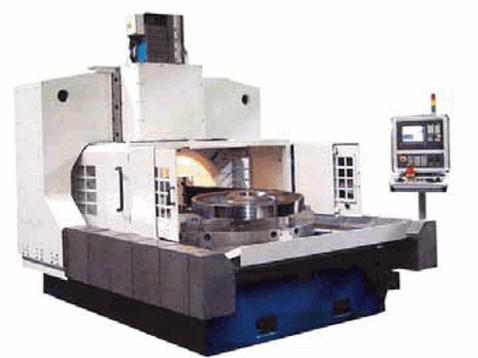
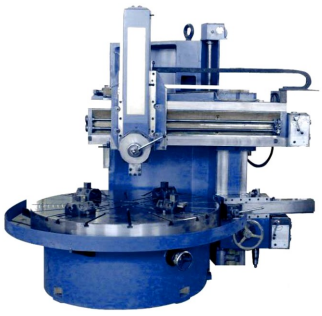
Którą obrabiarkę do obróbki skrawaniem przedstawiono na zdjęciu?
A. Dłutownicę.Twoja odpowiedź
B. Tokarkę karuzelową.Poprawna odpowiedź
C. Frezarkę poziomą.
D. Strugarkę.
Niepoprawna odpowiedź. Wybór niepoprawnej odpowiedzi może wynikać z nieporozumienia dotyczącego funkcji i konstrukcji różnych obrabiarek. Dłutownica jest przeznaczona do obróbki poprzez dłutowanie, co oznacza, że narzędzie skrawające porusza się w linii prostej, co jest całkowicie różne od ruchu obrotowego stosowanego w tokarkach karuzelowych. Frezarka pozioma, z drugiej strony, operuje głównie z użyciem narzędzi obrotowych przymocowanych do poziomego wrzeciona, co również nie ma zastosowania w kontekście obrabiania dużych przedmiotów o symetrii obrotowej, jak to ma miejsce w przypadku tokarek karuzelowych. Strugarka służy do obróbki struganiem, co obejmuje procesy związane z redukcją grubości materiałów poprzez ruchy liniowe narzędzia. Takie podejście błędnie sugeruje, że wszystkie te maszyny mogą być stosowane wymiennie. Kluczowym błędem w rozumieniu tego zagadnienia może być mylenie zasad działania obrabiarek z ich ogólnym przeznaczeniem. Każda z wymienionych maszyn ma swoją unikalną rolę w procesie produkcyjnym, a ich niewłaściwe przypisanie prowadzi do nieefektywności i obniżenia jakości obróbki. Aby uniknąć podobnych pułapek, warto dokładnie zgłębić zasady działania poszczególnych obrabiarek oraz ich zastosowanie w praktyce przemysłowej.
Pytanie 10
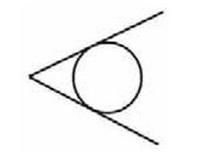
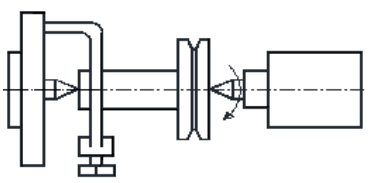
Symbol graficzny przedstawiony na rysunku służy w dokumentacji technologicznej do oznaczania
A. kła stałego.Twoja odpowiedź
B. tulei stałej.
C. kła obrotowego.Poprawna odpowiedź
D. zabieraka.
Niepoprawna odpowiedź. Analizując niepoprawne odpowiedzi, warto zrozumieć, dlaczego każda z nich nie odpowiada na pytanie o symbol graficzny. Kła stałego, na przykład, używa się w kontekście mocowania elementów w sposób niezmienny, co w przypadku obróbki nie zawsze jest praktyczne. Użycie kła stałego mogłoby prowadzić do nieefektywności w procesie skrawania, ponieważ nie pozwala na łatwe dostosowanie do zmieniających się potrzeb produkcyjnych. Z kolei tuleja stała, chociaż jest elementem mocującym, pełni inną rolę i nie jest odpowiednia w kontekście przedstawionego symbolu. Tuleje są często używane do łączenia różnych elementów maszyn, ale nie służą do obrotowego mocowania obrabianych przedmiotów. Odpowiedź związana z zabierakiem nawiązuje do innej kategorii narzędzi, które służą do przenoszenia ruchu obrotowego lub siły, ale nie są odpowiednie w kontekście bezpośredniego mocowania elementów obróbczych. Pojęcia te mają swoje specyficzne zastosowanie i błędne przypisanie ich do symbolu graficznego prowadzi do nieporozumień. W branży inżynieryjnej kluczowe jest, aby umieć rozróżniać różne elementy i ich zastosowanie, co pozwala uniknąć kosztownych błędów w projektach technologicznych.
Pytanie 11
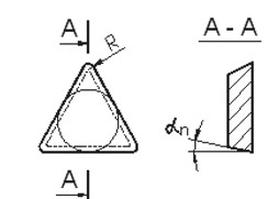
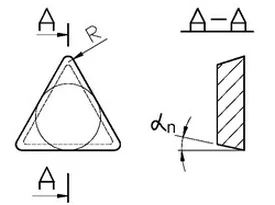
Oznaczony na rysunku kąt płytki wieloostrzowej otn, to kąt
A. skrawania.
B. natarcia.
C. przyłożenia.Twoja odpowiedź
D. ostrza.
Poprawna odpowiedź. Kąt przyłożenia jest kluczowym parametrem w obróbce skrawaniem, ponieważ wpływa na efektywność procesu oraz jakość obrabianego detalu. Oznaczony kąt α na rysunku odpowiada kątowi przyłożenia, który definiuje stosunek między kierunkiem ruchu narzędzia a powierzchnią materiału obrabianego. W praktyce, właściwy kąt przyłożenia może zredukować siły skrawające oraz poprawić jakość powierzchni, co jest szczególnie istotne przy pracy z materiałami trudnymi do obróbki. W branży często stosuje się standardy dotyczące kątów skrawania, które określają optymalne wartości dla różnych zastosowań. Przykładowo, w procesach frezowania czy toczenia, kąt przyłożenia wpływa na generowanie ciepła, co jest kluczowe dla żywotności narzędzi skrawających. Użycie odpowiednich kątów skrawania, w tym kąta przyłożenia, może także zwiększyć wydajność produkcji oraz zmniejszyć koszty eksploatacji narzędzi, co jest zgodne z dobrymi praktykami w przemyśle obróbczy.
Pytanie 12
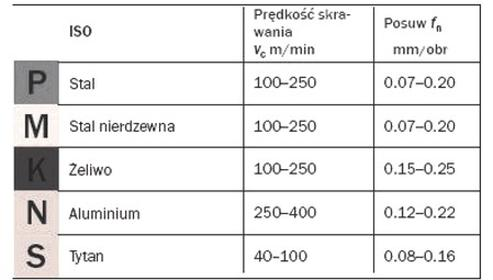
Dobierz prędkość skrawania oraz posuw do obróbki żeliwa, wykorzystując dane zapisane w przedstawionej tabeli.
A. vc = 100 m/min, fn = 0,07 mm/obr
B. vc = 150 m/min, fn = 0,2 mm/obrTwoja odpowiedź
C. vc = 300 m/min, fn = 0,15 mm/obr
D. vc = 250 m/min, fn = 0,08 mm/obr
Poprawna odpowiedź. Wybrana odpowiedź, czyli vc = 150 m/min oraz fn = 0,2 mm/obr, jest zgodna z zaleceniami dotyczącymi obróbki żeliwa. Z danych zawartych w tabeli wynika, że dla tego materiału prędkość skrawania powinna mieścić się w przedziale od 100 do 250 m/min, natomiast posuw powinien wynosić od 0,15 do 0,25 mm/obr. Wybór prędkości skrawania na poziomie 150 m/min zapewnia efektywne usuwanie materiału, przy jednoczesnym zmniejszeniu ryzyka przegrzania narzędzia skrawającego. Zastosowanie posuwu 0,2 mm/obr sprzyja stabilności procesu skrawania, co jest kluczowe, aby uniknąć drgań i wibracji, które mogą prowadzić do uszkodzenia narzędzia lub zanieczyszczenia obrabianego detalu. Takie parametry obróbcze są zgodne z najlepszymi praktykami przemysłowymi, które zalecają dobieranie prędkości i posuwu w zależności od materiału obrabianego oraz rodzaju narzędzia. Dodatkowo, dobierając odpowiednie parametry skrawania, można również zwiększyć efektywność produkcji oraz jakość finalnego produktu.
Pytanie 13
To pytanie jest dostępne tylko dla uczniów i nauczycieli. Zaloguj się lub utwórz konto, aby zobaczyć pełną treść.
Pytanie 14
Oznaczony na rysunku kąt płytki wieloostrzowej αn, to kąt
A. ostrza.
B. natarcia.
C. skrawania.
D. przyłożenia.Twoja odpowiedź
Poprawna odpowiedź. Kąt przyłożenia to kluczowy parametr w procesie skrawania, który wpływa na efektywność obróbki, jakość powierzchni oraz trwałość narzędzia. Oznaczony na rysunku kąt α<sub>n</sub> między kierunkiem ruchu narzędzia a powierzchnią obrabianą, to właśnie kąt przyłożenia. Jego odpowiednia wartość jest istotna, ponieważ zbyt mały kąt może prowadzić do nadmiernego zużycia narzędzia, a zbyt duży może zwiększać opór podczas skrawania, co wpłynie na moc i wydajność. W praktyce, ustawienie kąta przyłożenia powinno być dostosowane do rodzaju materiału obrabianego oraz technologii skrawania. Na przykład, w obróbce stali narzędziowej często stosuje się kąty przyłożenia w zakresie 5°-15°, co zapewnia optymalne warunki skrawania. Zrozumienie i kontrolowanie kąta przyłożenia jest zgodne z najlepszymi praktykami w inżynierii mechanicznej i obróbczej, co przyczynia się do efektywności procesów produkcyjnych.
Pytanie 15
Aby włączyć tokarkę, niezbędny jest algorytm najeżdżania na punkt odniesienia (bazowy obrabiarki)
A. rewolwerowej suportowej
B. sterowanej numerycznieTwoja odpowiedź
C. uniwersalnej kłowej
D. tarczowej płytowej
Poprawna odpowiedź. Odpowiedź dotycząca tokarki sterowanej numerycznie (CNC) jest prawidłowa, ponieważ w przypadku tych maszyn algorytm najazdu na punkt referencyjny jest kluczowym krokiem w procesie przygotowania do obróbki. Tokarki CNC wymagają precyzyjnego określenia pozycji narzędzia oraz materiału, co umożliwia automatyczne sterowanie ruchem narzędzi w odpowiednich osiach. Algorytm najazdu na punkt referencyjny ustala punkt zerowy, co jest niezbędne do zachowania wysokiej dokładności i powtarzalności obróbki. W praktyce, po załączeniu maszyny operator musi zainicjować procedurę kalibracji, w ramach której narzędzie jest przemieszczane w kierunku zdefiniowanego punktu, co pozwala na precyzyjne ustawienie całego układu. Znajomość tego procesu jest istotna w kontekście standardów jakości, takich jak ISO 9001, które wymagają dokładności i kontroli w procesie produkcyjnym. Ponadto, w przypadku dokumentacji technicznej oraz szkoleń dla operatorów, zrozumienie zasady działania algorytmu najazdu jest niezbędne do efektywnego zarządzania procesem obróbczy.
Pytanie 16
Zapis podprogramu jako fragmentu programu sterującego jest przedstawiony w bloku oznaczonym literą
Niepoprawna odpowiedź. Wybór odpowiedzi A, C lub D wskazuje na zrozumienie tylko części zagadnienia związanego z podprogramami i ich wywołaniami. Blok A, chociaż może zawierać inne instrukcje, nie przedstawia wyraźnego wywołania funkcji, co jest kluczowe dla identyfikacji podprogramu. Z kolei odpowiedzi C i D mogą wprowadzać w błąd, sugerując, że ich treść również może być rozumiana jako wywołanie podprogramu. W codziennej praktyce programistycznej, istotne jest, by zrozumieć, że podprogramy są wywoływane za pomocą określonych komend, takich jak CALL, a ich brak oznacza, że dany blok nie jest podprogramem. Błędem jest również mylenie instrukcji sterujących z wywołaniami podprogramów. Często zdarza się, że programiści, analizując kody, koncentrują się na złożoności logiki, zapominając o tym, że kluczowe elementy wywołania podprogramów powinny być jednoznaczne i nie mogą być interpretowane w sposób subiektywny. Zrozumienie różnicy pomiędzy instrukcjami, które wykonują zadania a tymi, które wywołują podprogramy, jest fundamentalne w programowaniu. Dlatego warto zwrócić uwagę na standardy kodowania, które dostarczają wskazówek dotyczących organizacji i struktury kodu, co może znacząco wpływać na jego czytelność oraz przyszłe modyfikacje.
Pytanie 17
We wnętrzu koła powinno się wykonać uzębienie
A. na frezarce obwiedniowej
B. na dłutownicy Maaga
C. na dłutownicy FellowsaTwoja odpowiedź
D. na dłutownicy Sunderlanda
Poprawna odpowiedź. Uzębienie wewnętrzne koła jest elementem, którego dokładne wykonanie jest kluczowe dla zapewnienia prawidłowego funkcjonowania mechanizmów, w których te koła są używane. Dłutownica Fellowsa jest specjalistycznym narzędziem zaprojektowanym do precyzyjnego wykonania takich detali. Dzięki unikalnej konstrukcji narzędzia oraz zastosowaniu odpowiednich technik skrawania, możemy uzyskać wysoką jakość powierzchni oraz dokładność wymiarową. Przykładowo, w przemyśle motoryzacyjnym, uzębienia wewnętrzne kół zębatych są stosowane w przekładniach, gdzie wymagane są ścisłe tolerancje oraz wysoka precyzja. W ten sposób, dłutownica Fellowsa pozwala na produkcję komponentów, które spełniają normy ISO oraz inne standardy jakościowe, co jest niezbędne dla bezpieczeństwa i niezawodności w pracy maszyn. Warto zaznaczyć, że dobór odpowiedniego narzędzia jest kluczowy, ponieważ niewłaściwe podejście może prowadzić do uszkodzenia materiału lub nieprawidłowego działania mechanizmu.
Pytanie 18
W którym elemencie programu sterującego znajduje się informacja dotycząca przerwy czasowej?
A. N05 L123 P1
B. N05 G04 F2Twoja odpowiedź
C. N05 G33 K2 Z5
D. N05 CYCLE81(3, 5, 1, 5, 3)
Poprawna odpowiedź. Odpowiedź N05 G04 F2 jest rzeczywiście trafna. Kod G04 jest standardem w programowaniu CNC, który używamy, żeby wprowadzić przerwę czasową w programie. Parametr F, który tam widzisz, oznacza długość tej przerwy, zazwyczaj podawanej w sekundach. Więc w przypadku G04 F2 maszyna zatrzyma się na 2 sekundy, zanim ruszy dalej. W praktyce takie przerwy są mega ważne, bo pozwalają na schłodzenie narzędzi, usunięcie wiórów czy nawet na synchronizację ruchów maszyny. Jeśli chodzi o normy ISO, to używanie kodu G04 jest zgodne z ich wytycznymi i może naprawdę wpłynąć na jakość obróbki czy efektywność produkcji. Zrozumienie tego kodu i umiejętność jego użycia daje programistom CNC większą kontrolę nad procesami produkcyjnymi, co jest super istotne w naszej pracy.
Pytanie 19
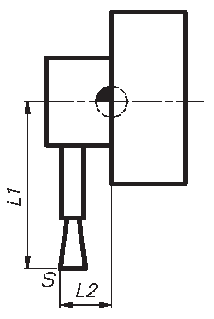
Położenie punktu "S" (wierzchołek ostrza noża) podaje się względem punktu
A. wymiany narzędzia.
B. odniesienia narzędzia.Poprawna odpowiedź
C. zerowego obrabiarki,
D. referencyjnego.Twoja odpowiedź
Niepoprawna odpowiedź. Wybór punktu wymiany narzędzia jako odniesienia dla punktu "S" jest błędny. Punkt wymiany dotyczy miejsc, gdzie zmienia się narzędzia, a nie ich ustawienia do obróbki. Jak się pominie ten ważny punkt, można się pomylić w kwestii precyzyjnej obróbki. Zerowe położenie obrabiarki też odnosi się do miejsca startowego, co jest zupełnie czym innym niż punkt odniesienia narzędzia. Operatorzy powinni wiedzieć, że różne punkty odniesienia mają różne zastosowania i mylenie ich może prowadzić do problemów z wymiarami i jakością obróbki. Punkt referencyjny również nie jest dobrym rozwiązaniem w kontekście CNC, bo mówi o szerszych odniesieniach, a nie konkretnym wymiarowaniu narzędzia. Ważne, żeby właściwe definiowanie miejsca wierzchołka narzędzia było jasne, bo źle podejście do tego może prowadzić do strat czasu i materiałów. Dlatego operatorzy CNC muszą być dobrze przeszkoleni, żeby unikać błędów.
Pytanie 20
To pytanie jest dostępne tylko dla uczniów i nauczycieli. Zaloguj się lub utwórz konto, aby zobaczyć pełną treść.
Pytanie 21
Podczas toczenia zewnętrznej powierzchni walca o średnicy 30 mm i długości 200 mm, wałek był zamocowany jedynie w uchwycie trójszczękowym samocentrującym. W trakcie serii próbnej wyprodukowane wałki miały zbyt duże odchyłki kształtu. W tej sytuacji następne wałki powinny być toczone
A. z większym posuwem
B. z podparciem kłemTwoja odpowiedź
C. ze stałą prędkością skrawania
D. z zamocowaniem na tarczy tokarskiej
Poprawna odpowiedź. Odpowiedź "z podparciem kłem" jest prawidłowa, ponieważ podparcie kłem zapewnia dodatkową stabilność obrabianego elementu podczas toczenia, co jest kluczowe w przypadku dłuższych wałków o mniejszych średnicach, takich jak wałek o średnicy 30 mm. Tego typu podparcie minimalizuje drgania i poprawia dokładność obróbki, co przeciwdziała powstawaniu odchyleń kształtu. W branży obróbczej, zgodnie z zasadami dobrych praktyk, podparcie kłem jest zalecane szczególnie w przypadkach, gdy długość wałka przekracza jego średnicę, co zwiększa ryzyko wyginania się elementu. Na przykład, w produkcji precyzyjnych wałków do maszyn przemysłowych, stosowanie podparcia kłem umożliwia osiągnięcie wymaganej tolerancji wymiarowej oraz poprawia jakość powierzchni. Dodatkowo, zastosowanie kła pozwala na zwiększenie wydajności obróbki, ponieważ można zastosować wyższe prędkości skrawania bez obaw o utratę jakości. Przykłady zastosowania kłów w toczeniu obejmują przedmioty, takie jak wały napędowe czy dłuższe elementy maszyn, gdzie precyzja jest kluczowa.
Pytanie 22
Korektory narzędzi są ustawiane na obrabiarce CNC w odniesieniu do punktu
A. referencyjnego.
B. zerowego obrabiarki.
C. odniesienia narzędzia.Twoja odpowiedź
D. zerowego przedmiotu obrabianego.
Poprawna odpowiedź. Odniesienie narzędzia to naprawdę ważny temat w programowaniu CNC. Chodzi o to, jak mierzysz i kompensujesz długość oraz promień narzędzi. Każde narzędzie to ma swoje unikalne wymiary, więc musisz to mieć na uwadze, kiedy pracujesz. Ustalenie odniesienia narzędzia pozwala operatorowi dokładnie podać wartość korektora dla każdego narzędzia, co jest kluczowe dla precyzyjnych operacji. Na przykład, gdy skrawak jest dłuższy lub krótszy od normy, dobrze ustawione korektory mogą znacząco polepszyć jakość obróbki i zminimalizować błędy w wymiarach gotowego elementu. W branży warto regularnie kalibrować narzędzia i monitorować ich stan, by utrzymać wysoką jakość obróbki i zmniejszyć odpady.
Pytanie 23
Funkcja G33 jest wykorzystywana do programowania gwintów
A. gwintownikiem maszynowym
B. narzynką
C. gwintownicą uniwersalną
D. nożem do gwintówTwoja odpowiedź
Poprawna odpowiedź. Funkcja G33 w programowaniu CNC jest dedykowana do gwintowania, które często realizowane jest przy użyciu noża do gwintów. Noże te są narzędziami skrawającymi, które pozwalają na precyzyjne formowanie gwintów w materiałach metalowych. W procesie gwintowania nożem do gwintów, narzędzie jest przesuwane wzdłuż osi obrotowej detalu, co pozwala na uzyskanie wymaganej geometrii gwintu. Ta metoda jest szczególnie ceniona w przemyśle, gdzie wymagana jest wysoka jakość oraz dokładność gwintów. Standardy ISO oraz DIN definiują parametry gwintów, które mogą być realizowane przy użyciu odpowiednich narzędzi skrawających. Przykładowo, w produkcji seryjnej często stosuje się gwintowanie nożem do gwintów w przypadku wyrobów maszynowych, co pozwala na efektywne i szybkie uzyskanie detali o wysokiej precyzji.
Pytanie 24
Podzielnicę wykorzystuje się przy procesie frezowania
A. wielokątówPoprawna odpowiedź
B. listew zębatych
C. gwintów wewnętrznychTwoja odpowiedź
D. ślimaków
Niepoprawna odpowiedź. Wybór odpowiedzi dotyczących listew zębatych, gwintów wewnętrznych czy ślimaków nie jest właściwy, ponieważ każde z tych podejść ma swoje specyficzne metody obróbcze, które różnią się od technik frezowania wielokątów z użyciem podzielnicy. Listwy zębate są najczęściej produkowane za pomocą procesu frezowania, jednak z wykorzystaniem specjalnych narzędzi, takich jak frezy zębate, które są dostosowane do kształtu zębów. Użycie podzielnicy w takim przypadku nie jest standardem, ponieważ wymaga to innego podejścia, jak np. korzystanie z narzędzi do toczenia czy frezowania wzdłuż osi. Gwinty wewnętrzne są z kolei najczęściej obrabiane na tokarkach lub przy użyciu gwintowników, które umożliwiają precyzyjne wytworzenie gwintu w otworach. Stosowanie podzielnicy w tym kontekście byłoby nieefektywne i niezgodne z najlepszymi praktykami obróbczych. Ślimaki z kolei, jako elementy mechaniczne, są produkowane w procesach spawania lub frezowania przy użyciu narzędzi dedykowanych do obróbki rur i profili, co również wyklucza zastosowanie podzielnicy. W związku z tym, wybór odpowiedzi opartych na innych typach obróbki niż frezowanie wielokątów jest wynikiem nieporozumienia dotyczącego odpowiednich narzędzi i technik stosowanych w inżynierii materiałowej.
Pytanie 25
Na podstawie fragmentu dokumentacji techniczno-ruchowej tokarki zasilanej z sieci o napięciu znamionowym wynoszącym 230 V określ najmniejszą i największą wartość napięcia zasilania zapewniającą bezpieczną pracę maszyny.
...
4. Nie należy pracować na maszynie, gdy napięcie sieci waha się więcej niż -15% do +10% napięcia znamionowego sieci.
5. Kontrolę stanu elementów sterowniczych (działanie przycisków, mikro wyłączników, itp.) należy dokonywać co 2 do 3 miesięcy.
...
A. Min. 185,5 V, maks. 253 V
B. Min. 195,5 V, maks. 253 VTwoja odpowiedź
C. Min. 207 V, maks. 264,5 V
D. Min. 215 V, maks. 240 V
Poprawna odpowiedź. Poprawna odpowiedź wynika z analizy dopuszczalnych wahań napięcia zasilającego dla tokarki, które zostały określone na podstawie norm i standardów branżowych. Zgodnie z dokumentacją techniczno-ruchową maszyna z napięciem znamionowym 230 V może działać w zakresie napięcia od -15% do +10% wartości nominalnej. Obliczenia pokazują, że dolna granica wynosi 195,5 V (230 V - 15% z 230 V), natomiast górna granica to 253 V (230 V + 10% z 230 V). Takie wahania są istotne dla bezpieczeństwa i stabilności pracy maszyn, ponieważ zbyt niskie napięcie może prowadzić do niewystarczającej mocy napędowej, co w dłuższym czasie może uszkodzić silnik, podczas gdy zbyt wysokie napięcie może doprowadzić do przegrzania układów elektrycznych. Przykładem zastosowania tej wiedzy jest odpowiednie ustawienie zabezpieczeń napięciowych, co potwierdza znaczenie przestrzegania określonych norm, takich jak IEC 61000, dotyczących kompatybilności elektromagnetycznej. Takie podejście zapewnia nie tylko efektywność, ale także bezpieczeństwo operacyjne.
Pytanie 26
Czym jest funkcja M04 w systemie sterującym?
A. interpolacją kołową
B. interpolacją liniową
C. lewym obrotem wrzecionaTwoja odpowiedź
D. zatrzymaniem wrzeciona
Poprawna odpowiedź. Funkcja M04 w programie sterującym rzeczywiście odnosi się do lewej rotacji wrzeciona. Jest to kluczowy aspekt w kontekście obróbki CNC, gdzie precyzyjne sterowanie kierunkiem obrotu narzędzia ma fundamentalne znaczenie dla jakości i dokładności wykonanych operacji. Lewe obroty wrzeciona są wykorzystywane w sytuacjach, gdy konieczne jest usunięcie materiału w określony sposób, co może być szczególnie istotne w przypadku obróbki materiałów o specyficznych właściwościach. Na przykład, podczas frezowania lub wiercenia w materiałach takich jak aluminium czy stal, kontrola kierunku obrotu pozwala na optymalne wykorzystanie narzędzi skrawających, co przekłada się na wydajność procesu oraz jakość powierzchni obrabianych. W przemyśle obróbczo-mechanicznym standardy, takie jak ISO 9001, kładą nacisk na systematyczne podejście do zapewnienia wysokiej jakości procesów, co w pełni koresponduje z umiejętnością stosowania odpowiednich funkcji w programowaniu maszyn CNC.
Pytanie 27
Określ prędkość obrotową wrzeciona podczas wiercenia wiertłem krętym o średnicy Ø6 w żeliwie ciągliwym. Zalecana prędkość skrawania wynosi vc = 5 m/min. Skorzystaj z zależności:
Skorzystaj z zależności: n = 1000×vc/π×d
A. 434 obr/min.
B. 123 obr/min.
C. 265 obr/min.Twoja odpowiedź
D. 789 obr/min.
Poprawna odpowiedź. Obliczenie prędkości obrotowej wrzeciona to naprawdę ważna sprawa w wierceniu. Jak chcesz, żeby wszystko było zrobione dobrze i bezpiecznie, musisz używać odpowiednich wzorów inżynierskich. Dla wiertła krętego o średnicy Ø6 mm w żeliwie ciągliwym i przy prędkości skrawania v<sub>c</sub> = 5 m/min, można użyć wzoru: n = (1000 * v<sub>c</sub>) / (π * d). Tu „n” to prędkość obrotowa, „v<sub>c</sub>” to prędkość skrawania, a „d” to średnica wiertła w milimetrach. Jak podstawi się wartości, wychodzi n = (1000 * 5) / (π * 6) i dostajesz około 265 obr/min. Taka prędkość to najlepsza opcja, bo poprawia nie tylko jakość obróbki, ale też wydłuża życie narzędzi. W przemyśle trzymanie się norm prędkości skrawania jest mega ważne dla efektywności i bezpieczeństwa, więc dobrze jest o tym pamiętać przy planowaniu prac.
Pytanie 28
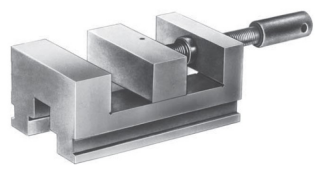
Przedstawionym na rysunku uchwytem obróbkowym jest imadło
A. szlifierskie.Twoja odpowiedź
B. ślusarskie.
C. do rur.
D. kowalskie.
Poprawna odpowiedź. Imadło szlifierskie jest specjalistycznym narzędziem wykorzystywanym w procesach obróbczych, szczególnie w szlifowaniu materiałów. Jego konstrukcja pozwala na precyzyjne mocowanie detali, co jest kluczowe dla uzyskania wysokiej jakości powierzchni. W przeciwieństwie do innych typów imadeł, imadło szlifierskie charakteryzuje się płaskimi szczękami, które umożliwiają stabilne trzymanie detali o różnorodnych kształtach. W zastosowaniach przemysłowych, zwłaszcza w warsztatach zajmujących się obróbką metali, imadła szlifierskie są wykorzystywane do przygotowywania elementów przed finalnym szlifowaniem. Standardy branżowe, takie jak ISO 9001, podkreślają znaczenie stosowania odpowiednich narzędzi w celu zapewnienia jakości procesów produkcyjnych. Przy wyborze imadła szlifierskiego warto również zwrócić uwagę na jego parametry techniczne, takie jak maksymalne ciśnienie mocowania i materiał wykonania, aby dostosować je do specyfiki wykonywanej pracy.
Pytanie 29
Na rysunku przedstawiono sposób ustalenia i zamocowania przedmiotu obrabianego na tokarce w
A. uchwycie trójszczękowym samocentrującym z podparciem kłem.Twoja odpowiedź
B. uchwycie tulejkowym z zabierakiem czołowym.
C. uchwycie specjalnym do kół pasowych.
D. kłach przy użyciu tarczy zabierakowej i zabieraka.Poprawna odpowiedź
Niepoprawna odpowiedź. Wszystkie inne metody mocowania przedstawione w odpowiedziach są nieodpowiednie do opisanego kontekstu. Uchwyty trójszczękowe samocentrujące z podparciem kłem, chociaż popularne w obróbce, nie są idealne w sytuacjach związanych z długimi elementami obrabianymi, gdzie stabilność jest kluczowa. Wspomnienie o uchwycie tulejkowym z zabierakiem czołowym sugeruje zastosowanie, które nie jest zgodne z rysunkiem – taki uchwyt jest bardziej odpowiedni do obróbki przedmiotów cylindrycznych, ale nie umożliwia prawidłowego podparcia z dwóch stron. Uchwyty specjalne do kół pasowych są z kolei przeznaczone wyłącznie do specyficznych zastosowań, gdzie wymagane jest mocowanie okrągłych elementów, co nie ma zastosowania w kontekście ogólnego mocowania przedmiotów. Ostatecznie, wykorzystanie kłów przy użyciu tarczy zabierakowej i zabieraka zapewnia nie tylko stabilność, ale i efektywność przenoszenia momentu obrotowego, co inne metody nie są w stanie zagwarantować. Chęć użycia innych uchwytów często prowadzi do nieprawidłowego doboru narzędzi, co może skutkować nieefektywną obróbką oraz zwiększonym ryzykiem uszkodzenia obrabianego elementu. Zrozumienie tych podstawowych koncepcji związanych z mocowaniem jest kluczowe dla każdego operatora tokarki, aby unikać typowych błędów i zapewnić wysoką jakość pracy.
Pytanie 30
Aby zrealizować gwint wewnętrzny M10 przy użyciu zestawu gwintowników na tokarkach konwencjonalnych, obrabiarka powinna być wyposażona w
A. śrubę pociągowąTwoja odpowiedź
B. konik z pinoląPoprawna odpowiedź
C. podtrzymkę stałą
D. skrzynkę Nortona
Niepoprawna odpowiedź. Odpowiedzi, które nie są związane z konikiem z pinolą, nie uwzględniają kluczowych aspektów dotyczących stabilizacji narzędzi w procesie gwintowania. Śruba pociągowa, która może być stosowana w innych procesach obróbczych, nie ma zastosowania w toczeniu gwintów wewnętrznych ze względu na jej funkcję związaną z napędem i przesuwem wrzeciona. Podobnie, podtrzymka stała, choć przydatna w wielu obróbkach, nie zapewnia właściwego wsparcia dla narzędzia gwintującego w trakcie obróbki wewnętrznej. W przypadku skrzynki Nortona, jest to element, który służy do zmiany prędkości obrotowej oraz momentu obrotowego narzędzia, jednak nie ma bezpośredniego wpływu na stabilność narzędzia w trakcie skrawania. Często błędne interpretacje związane z doborem odpowiednich komponentów obrabiarki wynikają z braku znajomości specyfiki danego procesu technologicznego. Należy pamiętać, że poprawne przygotowanie stanowiska pracy i dobór odpowiednich narzędzi oraz akcesoriów ma kluczowe znaczenie dla jakości obróbki oraz efektywności całego procesu. W praktyce, ignorowanie roli konika z pinolą może prowadzić do problemów z jakością gwintów, co w dłuższej perspektywie generuje dodatkowe koszty związane z poprawkami oraz nieefektywnością produkcji.
Pytanie 31
Aby wykonać przetoczenie wnętrza szczęk miękkich (bez pisania programu), operator tokarki CNC powinien aktywować ją w trybie pracy
A. JOGPoprawna odpowiedź
B. REPOS
C. AUTOMATIC
D. REFPOINTTwoja odpowiedź
Niepoprawna odpowiedź. Analizując pozostałe odpowiedzi, warto zauważyć, że tryb 'REPOS' jest przeznaczony do automatycznego ustawiania narzędzia w wyjściowej pozycji roboczej, co nie pozwala na precyzyjne manewrowanie w obrębie obrabianego elementu. Operatorzy, którzy wybierają ten tryb, mogą nie mieć kontroli nad precyzyjnym położeniem narzędzia, co jest istotne przy obróbce skomplikowanych kształtów wewnętrznych. Z kolei tryb 'AUTOMATIC' uruchamia programowaną sekwencję obróbcze, co jest użyteczne w przypadku seryjnej produkcji, ale nie umożliwia manualnego ustawiania narzędzia przed rozpoczęciem obróbki. To może prowadzić do błędów w wymiarowaniu oraz kształtowaniu detali, co jest szczególnie istotne przy obróbce precyzyjnych elementów, takich jak szczęki. Wreszcie, wybór trybu 'REFPOINT' służy do powrotu do punktu odniesienia, co jest przydatne w kontekście zerowania narzędzi, ale znowu, nie daje możliwości precyzyjnego ustawienia narzędzia w takim zakresie, jak tryb 'JOG'. Wnioskując, operatorzy, którzy nie rozumieją różnic między tymi trybami, mogą spotkać się z problemami w dokładności obróbczej oraz wydajności procesów, co podkreśla znaczenie znajomości funkcji i zastosowań poszczególnych trybów w praktyce CNC.
Pytanie 32
Obrabiarką przedstawioną na rysunku jest
A. wiertarka wspornikowa.
B. strugarka wzdłużna.Twoja odpowiedź
C. frezarka pozioma.
D. tokarka karuzelowa.Poprawna odpowiedź
Niepoprawna odpowiedź. Wiertarka wspornikowa, strugarka wzdłużna oraz frezarka pozioma to urządzenia skrawające, które mają różne zastosowania i konstrukcje, ale żadne z nich nie jest odpowiednie dla charakterystyki przedstawionej obrabiarki. Wiertarka wspornikowa służy głównie do wiercenia otworów w materiałach, a jej konstrukcja nie zawiera poziomego stołu obrotowego, co jest kluczowym elementem tokarki karuzelowej. Strugarka wzdłużna wykorzystuje ruch prostoliniowy narzędzia tnącego do usuwania materiału, co różni ją zasadniczo od tokarek, które operują na obrotowych detalach. Z kolei frezarka pozioma, choć może mieć pewne cechy wspólne z tokarką, nie jest przeznaczona do obróbki dużych elementów na obrotowych stołach, co stanowi kluczowy aspekt tokarek karuzelowych. Powszechnym błędem jest mylenie funkcji i zastosowania tych maszyn. Często osoby uczące się technologii obróbczej nie dostrzegają różnic w mechanizmach skrawających i efekcie końcowym, co prowadzi do nieprawidłowych wniosków. Ważne jest, aby zrozumieć, że każda maszyna ma swoje specyficzne przeznaczenie i aby dobór odpowiedniego narzędzia był zgodny z wymaganiami obróbczej technologii. W praktyce, wykorzystanie niewłaściwej maszyny do danego zadania może prowadzić do obniżonej jakości detali oraz zwiększenia kosztów produkcji.
Pytanie 33
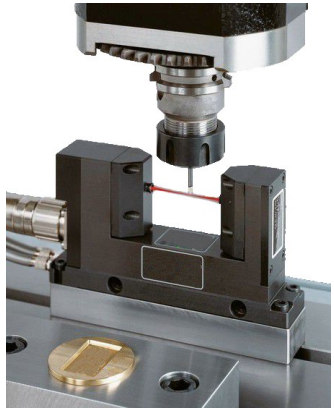
Na rysunku przedstawiono pomiar
A. temperatury płytki skrawającej.
B. chropowatości płytki skrawającej.
C. przesunięcia punktu zerowego przedmiotu.
D. bezdotykowy wartości korekcyjnej narzędzia.Twoja odpowiedź
Poprawna odpowiedź. Odpowiedź jest poprawna, ponieważ na rysunku przedstawiono pomiar bezdotykowy, który jest kluczowy w nowoczesnych technologiach obróbczych. W kontekście obróbki CNC, precyzyjne pomiary są niezbędne do ustawienia narzędzi, co wpływa na dokładność produkcji. Bezdotykowe systemy pomiarowe, takie jak lasery czy czujniki optyczne, umożliwiają szybkie i dokładne określenie wartości korekcyjnych narzędzi, co minimalizuje ryzyko błędów związanych z mechanicznym kontaktem. Dobrą praktyką w przemyśle jest regularne kalibrowanie takich systemów, aby zapewnić ich niezawodność i precyzję. W dziedzinie inżynierii mechanicznej, zastosowanie technologii pomiarowych o wysokiej dokładności przyczynia się do lepszego zarządzania procesami produkcyjnymi oraz zwiększenia efektywności operacyjnej.
Pytanie 34
Na wyświetlaczu kontrolera obrabiarki CNC pojawił się komunikat "Danger of collision", co może być jego przyczyną?
A. usterka zasilania
B. przeciążenie urządzenia
C. błąd w programie sterującym powodujący kolizjęTwoja odpowiedź
D. nieprawidłowe ciśnienie w uchwycie pneumatycznym
Poprawna odpowiedź. Odpowiedź dotycząca błędu w programie sterującym powodującym kolizję jest prawidłowa, ponieważ komunikat 'Danger of collision' jest bezpośrednio związany z ryzykiem zderzenia narzędzia lub obrabianego przedmiotu z innymi elementami maszyny lub otoczeniem. W systemach CNC, programy sterujące muszą być precyzyjnie napisane, aby zdefiniować trajektorie ruchu narzędzi oraz ich interakcje z materiałem. W przypadku błędów w tych programach, takich jak niepoprawne współrzędne ruchu lub nieodpowiednie sekwencje operacji, może dojść do sytuacji, w której narzędzie zbliża się zbyt blisko do innych elementów, co skutkuje alarmem. Przykładem może być sytuacja, gdy program nie uwzględnia wymiarów materiału lub narzędzi, co prowadzi do niebezpiecznego zbliżenia. Warto również wspomnieć, że dobre praktyki w programowaniu CNC obejmują dokładne sprawdzenie i symulację trajektorii przed rozpoczęciem rzeczywistej obróbki, co znacznie zmniejsza ryzyko kolizji oraz związanych z tym uszkodzeń. Zrozumienie i eliminacja potencjalnych błędów w kodzie jest zatem kluczowe dla bezpieczeństwa i efektywności pracy na obrabiarkach CNC.
Pytanie 35
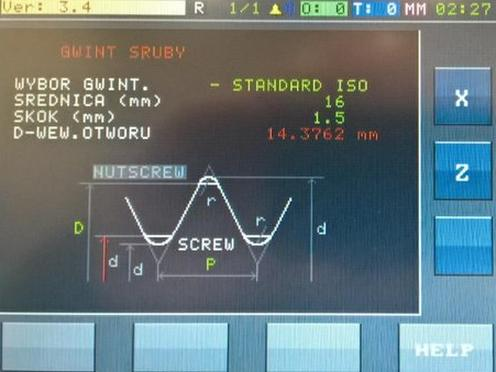
Korzystając z zależności ft = p • n (gdzie p oznacza skok gwintu), oblicz posuw minutowy ft przy toczeniu gwintu, którego parametry przedstawione są na wyświetlaczu układu pomiarowego tokarki. Obroty wrzeciona tokarki wynoszą n = 300 obr./min.
A. 200 mm/minTwoja odpowiedź
B. 450 mm/minPoprawna odpowiedź
C. 300 mm/min
D. 150 mm/min
Niepoprawna odpowiedź. W przypadku błędnych odpowiedzi, kluczowe jest zrozumienie merytorycznych podstaw obliczeń posuwu minutowego. Odpowiedzi, które nie osiągają wartości 450 mm/min, najprawdopodobniej wynikają z błędnych założeń dotyczących skoku gwintu lub liczby obrotów. Na przykład, decydując się na wartość 200 mm/min lub 150 mm/min, można przyjąć, że błędnie założono skok gwintu, lub niewłaściwie obliczono obroty. Niekiedy błędne wartości mogą wynikać z pomyłki w jednostkach miary lub niedokładnego odczytu parametrów z wyświetlacza. Ważne jest, aby dokładnie zrozumieć, co oznaczają stosowane jednostki oraz jak wpływają one na końcowy wynik. Odpowiedzi takie jak 300 mm/min mogą wskazywać na mylne przekonanie, że skok gwintu wynosi 1 mm zamiast 1.5 mm. Należy również pamiętać, że każdy detal w obróbce ma swoje specyficzne wymagania, a dobór odpowiednich wartości skoku i obrotów jest kluczowy dla uzyskania pożądanego efektu. Zrozumienie tych zasad jest niezbędne dla każdego inżyniera lub technika zajmującego się obróbką skrawaniem, aby móc skutecznie zastosować wiedzę w praktyce.
Pytanie 36
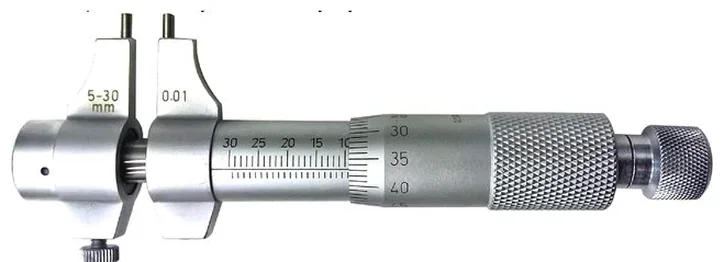
Wynik pomiaru mikromierzem przedstawionym na ilustracji wynosi
A. 9,87 mm
B. 9,37 mmTwoja odpowiedź
C. 11,37 mm
D. 11,87 mm
Poprawna odpowiedź. Pomiar mikromierzem to precyzyjna metoda, która wymaga odpowiedniego odczytu zarówno z podziałki głównej, jak i noniusza. W przypadku podanego pytania, właściwy wynik pomiaru wynosi 9,37 mm. Odczytujemy wartość z podziałki głównej, gdzie wskazanie wynosi 9 mm, a następnie dodajemy wartość z noniusza, która wynosi 0,37 mm. Taki odczyt jest zgodny z ogólnie przyjętymi standardami pomiarowymi, które zalecają dokładne śledzenie podziałek mikromierza. W praktyce, umiejętność dokładnego odczytywania wyników pomiarów jest kluczowa w wielu branżach, takich jak inżynieria mechaniczna czy automatyka. Dzięki temu pomiarom możemy zapewnić wysoką jakość produktów oraz ich zgodność z wymaganiami technologicznymi. Warto również pamiętać, że przy wykonywaniu pomiarów należy zachować odpowiednią kalibrację mikromierza, co zwiększa dokładność i wiarygodność pomiarów.
Pytanie 37
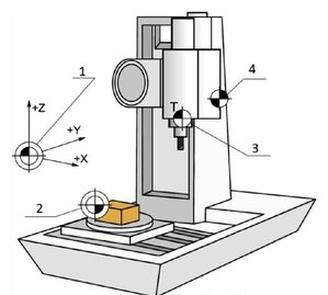
Punkt odniesienia narzędzia oznaczono na rysunku cyfrą
A. 3Twoja odpowiedź
B. 2
C. 4
D. 1
Poprawna odpowiedź. Odpowiedź '3' jest rzeczywiście dobra, bo na tym rysunku punkt odniesienia narzędzia zaznaczono cyfrą '3'. To jest mega ważne, zwłaszcza w obróbce skrawaniem, bo precyzyjne ustalenie, gdzie narzędzie ma stykać się z przedmiotem, naprawdę wpływa na jakość i dokładność tego, co robimy. Na przykład, w frezowaniu czy toczeniu, jeśli źle ustalimy punkt odniesienia, to możemy mieć problemy z wymiarami, co z kolei może prowadzić do sporo odpadów i szybszego zużycia narzędzi. Normy ISO 1101 mówią o tolerancjach geometrów, a wyznaczenie punktu odniesienia to kluczowy temat żeby być zgodnym z wymaganiami technicznymi. W zasadzie każdy inżynier czy technik w obróbce skrawaniem powinien to ogarniać, więc warto to mieć w małym palcu.
Pytanie 38
To pytanie jest dostępne tylko dla uczniów i nauczycieli. Zaloguj się lub utwórz konto, aby zobaczyć pełną treść.
Pytanie 39
Przy konfigurowaniu obrabiarki CNC, terminy: bębnowy, tarczowy, łańcuchowy, kasetowy odnoszą się do
A. uchwytów frezarskich
B. uchwytów tokarskich
C. magazynów narzędziowychTwoja odpowiedź
D. przenośników
Poprawna odpowiedź. Odpowiedź dotycząca magazynów narzędziowych jest poprawna, ponieważ terminy bębnowy, tarczowy, łańcuchowy i kasetowy odnoszą się do różnych typów systemów automatycznego magazynowania narzędzi w obrabiarkach CNC. Magazyny narzędziowe umożliwiają przechowywanie i wymianę narzędzi w sposób zautomatyzowany, co zwiększa efektywność produkcji oraz redukuje czas przestojów. W przypadku systemu bębnowego narzędzia są przechowywane w cylindrycznym magazynie, który obraca się, aby umożliwić dostęp do potrzebnych narzędzi. Magazyn tarczowy operuje na zasadzie obracania tarczy dostosowanej do specyficznych narzędzi, co pozwala na szybki dostęp do wybranego narzędzia. Z kolei magazyn łańcuchowy wykorzystuje mechanizm łańcucha do transportowania narzędzi do strefy roboczej. Ostatnim z wymienionych, magazyn kasetowy, używa kaset, w których przechowywane są narzędzia, oferując efektywną organizację przestrzeni. W kontekście produkcji przemysłowej, stosowanie odpowiednich magazynów narzędziowych zgodnie z normami ISO i najlepszymi praktykami branżowymi jest kluczowe dla optymalizacji procesów oraz podnoszenia jakości wytwarzanych produktów.
Pytanie 40
Która z poniższych metod nie wchodzi w skład bezpośredniej oceny stanu ostrza?
A. Optyczna
B. Dotykowa
C. AkustycznaTwoja odpowiedź
D. Elektrooporowa
Poprawna odpowiedź. Metoda akustyczna nie należy do bezpośredniej oceny stanu ostrza, ponieważ opiera się na analizie dźwięków generowanych przez materiał w trakcie jego obróbki. Jest to podejście pośrednie, które wykorzystuje mikrofony i analizatory dźwięku do monitorowania zmian w dźwięku, co może wskazywać na zużycie narzędzia lub obróbkę materiałów. Z kolei metody optyczne, dotykowe i elektrooporowe są bezpośrednimi metodami oceny, polegającymi na fizycznym pomiarze stanu powierzchni narzędzi. Na przykład, metoda optyczna wykorzystuje technologie takie jak skanowanie laserowe do analizy geometrii ostrza, co pozwala na identyfikację uszkodzeń i zużycia. Dotykowa ocena polega na manualnym sprawdzeniu powierzchni narzędzia, co może ujawnić mikrouszkodzenia. Zastosowanie metod bezpośrednich jest kluczowe w praktyce inżynieryjnej, aby zapewnić właściwą jakość obróbki i długotrwałą wydajność narzędzi. W kontekście standardów przemysłowych, bezpośrednia ocena stanu narzędzi jest zgodna z normami ISO dotyczącymi jakości i efektywności produkcji.