Zakończenie: 30 września 2026 00:08 Rozwiązano w aplikacji mobilnej
Egzamin zdany!
Wynik: 26/40 punktów (65,0%)
Wymagane minimum: 20 punktów (50%)
Pewność odpowiedzi
Żadna odpowiedź nie została oznaczona jako strzał.
Przy następnym egzaminie zaznaczaj niepewne odpowiedzi - zobaczysz wtedy, ile wyniku bierze się z wiedzy, a ile ze szczęścia.
Twój wynik na tle innych
Twój wynik jest lepszy niż 58% podejść do kwalifikacji MEC.05.
Porównanie z 8712 zakończonymi podejściami do tej kwalifikacji (dane zbiorcze, bez wyników indywidualnych).
Poprawa! Poprzednio 52,5%, teraz 65,0% (+12,5 p.p.).
Zachowaj ten wynik na koncie
Załóż darmowe konto albo zaloguj się - ten egzamin przypiszemy do Twojego konta, więc wrócisz do swoich błędów, będziesz śledzić postęp i dostaniesz powtórki dobrane do Twoich odpowiedzi.
To urządzenie jest używane do skrawania powierzchni płaskich oraz kształtowych, takich jak gwinty, rowki czy koła zębate. Narzędzie na nim zamocowane wykonuje ruch obrotowy?
A. tokarka karuzelowa
B. frezarka uniwersalnaTwoja odpowiedź
C. wiertarka stołowa
D. strugarka poprzeczna
Poprawna odpowiedź. Frezarka uniwersalna to maszyna skrawająca, która jest szeroko stosowana w przemyśle obróbczo-mechanicznym. Jej główną funkcją jest obróbka skrawaniem powierzchni płaskich oraz kształtowych, co obejmuje m.in. rowki, gwinty czy koła zębate. Opis wskazuje na ruch obrotowy narzędzia, co jest charakterystyczne dla procesów frezarskich, w których obrabiane przedmioty są często umieszczane w uchwytach pod stałym kątem, a narzędzie wykonuje ruch obrotowy wzdłuż swojej osi. Frezarki uniwersalne są wyposażone w różne narzędzia skrawające, co pozwala na elastyczne dostosowanie do specyficznych potrzeb produkcyjnych. W praktyce, frezarki te są wykorzystywane do wytwarzania komponentów w motoryzacji, lotnictwie oraz w produkcji maszyn, co sprawia, że znajomość ich działania jest kluczowa dla inżynierów i techników. Dobrą praktyką w obróbce na frezarkach jest stosowanie odpowiednich parametrów skrawania, takich jak prędkość obrotowa narzędzia oraz posuw, co wpływa na jakość obróbki oraz trwałość narzędzi.
Pytanie 2
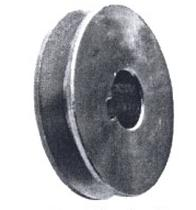
Do wykonania koła pasowego pokazanego na zdjęciu należy zastosować
A. tokarkę uniwersalną oraz dłutownicę.Poprawna odpowiedź
B. frezarkę uniwersalną oraz strugarkę.
C. frezarkę pionową oraz przeciągarkę poziomą.Twoja odpowiedź
D. tokarkę kłową oraz szlifierkę do płaszczyzn.
Niepoprawna odpowiedź. Wybór frezarki uniwersalnej oraz strugarki do obróbki koła pasowego nie jest uzasadniony technicznie. Frezarka, mimo że jest wszechstronnym narzędziem, w przypadku koła pasowego ma ograniczone zastosowanie, gdyż obrabia głównie powierzchnie płaskie i kontury, a nie elementy symetryczne, takie jak koła pasowe. Strugarka z kolei służy do obróbki powierzchni płaskich, co również nie odpowiada wymaganiom obróbczo-technologicznym koła pasowego. Innym błędnym podejściem jest zastosowanie frezarki pionowej oraz przeciągarki poziomej. Te maszyny są używane do obróbki materiałów w sposób bardziej złożony, ale nie są one optymalne dla koła pasowego, które wymaga precyzyjnej obróbki symetrycznej oraz rowków. Tokarka kłowa oraz szlifierka do płaszczyzn również nie stanowią poprawnego zestawienia narzędzi, gdyż tokarki kłowe są stosowane głównie w przypadku długich, wąskich elementów, a szlifierka do płaszczyzn nie jest przeznaczona do obróbki elementów okrągłych. Pominięcie właściwych technologii obróbczych prowadzi do nieefektywności, a w konsekwencji do powstawania części o niedostosowanych wymiarach i tolerancjach, co jest nieakceptowalne w nowoczesnym przemyśle. Dlatego kluczowe jest zrozumienie, że wybór narzędzi musi być dostosowany do specyfiki danego elementu, co w przypadku koła pasowego jednoznacznie wskazuje na tokarkę uniwersalną oraz dłutownicę jako najbardziej odpowiednie rozwiązanie.
Pytanie 3
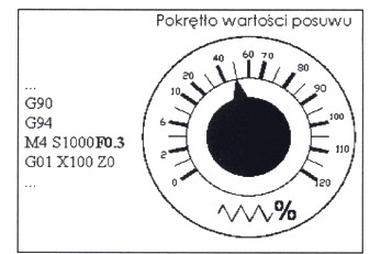
Na podstawie danych z programu oraz wskazania pokrętła określ rzeczywistą wartość posuwu noża tokarskiego.
A. 0,20 mm/obrTwoja odpowiedź
B. 0,10 mm/obr
C. 0,15 mm/obrPoprawna odpowiedź
D. 0,30 mm/obr
Niepoprawna odpowiedź. Wybór odpowiedzi innej niż 0,15 mm/obr wskazuje na niezrozumienie podstawowych zasad obliczania posuwu noża tokarskiego w kontekście danych programowych i wskazań pokrętła. Na przykład, odpowiedzi 0,20 mm/obr lub 0,30 mm/obr sugerują, że użytkownik mógł nie uwzględnić, że wartość posuwu z programu jest modyfikowana przez ustawienia pokrętła, które w tym przypadku wynosi 50%. Takie podejście prowadzi do przekonania, że wartości podane w programie są bezpośrednio stosowane, co jest nieprawidłowe w kontekście rzeczywistych operacji obróbczych. Ponadto, wybranie wartości 0,10 mm/obr może sugerować, że użytkownik nie zrozumiał, iż posuw powinien być obliczany na podstawie podanej w programie wartości, a następnie dostosowany w zależności od ustawień. W rzeczywistości, takie błędy mogą prowadzić do nieefektywnego procesu obróbczej, pozostawiając nieosiągnięty zamierzony efekt. W praktyce, stosowanie odpowiednich i precyzyjnych wartości posuwu jest kluczowe dla zachowania optymalnych parametrów obróbczych oraz jakości produkcji. Kluczowe jest zrozumienie, że posuw, jako kluczowy element procesu skrawania, powinien być zawsze dostosowywany do specyfikacji urządzenia oraz aktualnego stanu narzędzi. Właściwe zarządzanie tymi wartościami pozwala na maksymalne wykorzystanie możliwości obrabiarki oraz minimalizację ryzyka uszkodzenia narzędzi.
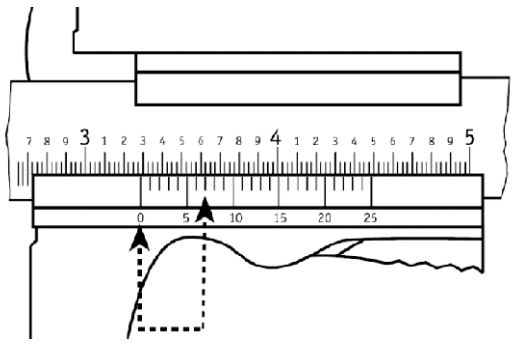
Pytanie 4
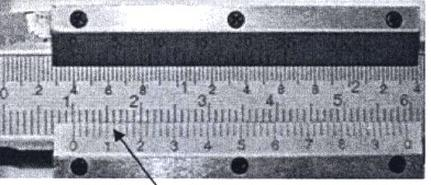
Wskazanie suwmiarki (w miejscu oznaczonym strzałką) o działce elementarnej 0,02 mm na przedstawionym zdjęciu wynosi
A. 12,00 mm
B. 4,00 mm
C. 1,12 mmTwoja odpowiedź
D. 10,12 mmPoprawna odpowiedź
Niepoprawna odpowiedź. Odpowiedzi 12,00 mm, 4,00 mm i 1,12 mm nie są dobre i nie pokazują, jak można prawidłowo odczytać suwmiarkę. Przy 12,00 mm można pomyśleć, że noniusz nie dodaje wartości, co jest dość częstym błędem. Odczytując suwmiarkę, musisz mieć na uwadze, że noniusz poprawia dokładność, a jego zignorowanie prowadzi do dużych błędów. 4,00 mm też nie ma sensu, bo nie uwzględnia głównej skali 10 mm. Natomiast 1,12 mm to już kompletny nonsens, bo całkowity wynik musi zawierać pełne mm z głównej skali. Z mojego doświadczenia, takie błędy biorą się często z nieprawidłowego odczytu skali suwmiarki, co może prowadzić do problemów w projektach inżynieryjnych. Ważne, żeby każdy, kto wykonuje pomiary, wiedział, jak prawidłowo używać suwmiarki, aby unikać typowych błędów, które mogą później wpłynąć na rezultaty pracy.
Pytanie 5
Na jakie z wymienionych miejsc w tokarkach CNC może wpływać programista?
A. Miejsca odniesienia narzędzia
B. Punkt zerowy maszyny
C. Punkt bazy wrzecionaTwoja odpowiedź
D. Punkt wymiany narzędziaPoprawna odpowiedź
Niepoprawna odpowiedź. Punkt odniesienia narzędzia, punkt zerowy obrabiarki oraz punkt bazy wrzeciona, choć ważne, nie są bezpośrednio kontrolowane przez programistę w takim samym zakresie, jak punkt wymiany narzędzia. Punkt odniesienia narzędzia definiuje położenie narzędzia w odniesieniu do obrabianego przedmiotu, co jest procesem bardziej związanym z kalibracją narzędzi niż programowaniem. Programista może ustawić punkt odniesienia, ale jego funkcjonalność jest bardziej pasywna i nie wpływa na dynamiczne zmiany w procesie obróbki. Z kolei punkt zerowy obrabiarki jest ustalany na etapie konfiguracji maszyny i służy jako punkt odniesienia dla całego systemu, a nie konkretnego cyklu obróbczej. Przykładowo, jeśli punkt zerowy jest źle ustawiony, może prowadzić do przesunięcia całej obróbki, co w konsekwencji może skutkować błędnymi wymiarami. Punkt bazy wrzeciona z kolei odnosi się do osi obrotu narzędzia, a nie do narzędzia samego w sobie. Nieprawidłowe zrozumienie roli i wpływu tych punktów może prowadzić do nieefektywności i błędów w obróbce, co jest kosztowne w kontekście czasu i materiałów. Warto zwracać uwagę na to, że każdy z tych punktów ma swoje specyficzne zastosowanie, ale nie ma tak bezpośredniego wpływu na proces wymiany narzędzi, jak to ma miejsce w przypadku punktu wymiany narzędzia.
Pytanie 6
Jakie oznaczenie bloku programu wskazuje na ruch narzędzia po łuku?
A. G33 Z4 K1
B. G00 X100 Z100
C. G01 A135 Z-100
D. G03 X20 Z-10 I0 K10Twoja odpowiedź
Poprawna odpowiedź. Odpowiedź G03 X20 Z-10 I0 K10 jest poprawna, ponieważ kod G03 w języku programowania CNC oznacza ruch po łuku w kierunku przeciwnym do ruchu wskazówek zegara. W kontekście tej instrukcji, X20 i Z-10 wskazują na końcowe położenie osi X i Z, a parametry I0 i K10 definiują odpowiednio przesunięcie w kierunku osi X i Z, co wpływa na promień łuku. Ruch łukowy jest istotny w programowaniu CNC, ponieważ pozwala na uzyskanie gładkich, ciągłych kształtów, które są niezbędne w precyzyjnej obróbce materiałów. Na przykład, w procesach frezowania lub toczenia, umiejętność programowania ruchów łukowych znacząco podnosi jakość wykonania elementów, eliminując ostre krawędzie, a tym samym zwiększając żywotność narzędzia. W branży obróbczej standardem jest stosowanie takich ruchów w celu optymalizacji procesów produkcyjnych i zwiększenia efektywności maszyn. Przykładem zastosowania ruchów łukowych może być produkcja elementów mechanicznych, gdzie dokładność kształtów jest kluczowa dla ich prawidłowego działania.
Pytanie 7
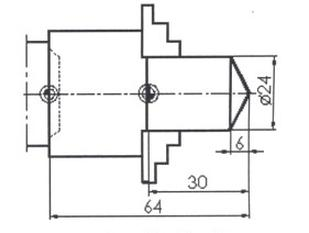
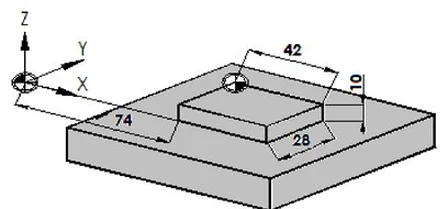
Wartość przesunięcia punktu zerowego przedmiotu obrabianego zgodnie z przedstawionym rysunkiem wynosi
A. 6 mm
B. 24 mm
C. 34 mmTwoja odpowiedź
D. 64 mm
Poprawna odpowiedź. Wartość przesunięcia punktu zerowego przedmiotu obrabianego wynosi 34 mm, co wynika z dokładnych obliczeń związanych z geometrią przedmiotu. Aby poprawnie ustalić tę wartość, należy brać pod uwagę całkowitą długość przedmiotu oraz odpowiednie odległości związane z otworami. W tym przypadku obliczenie polega na odjęciu połowy średnicy otworu od długości przedmiotu i odległości od krawędzi do osi otworu. Takie podejście jest zgodne z najlepszymi praktykami w obróbce skrawaniem, gdzie precyzyjne określenie punktu zerowego jest kluczowe dla uzyskania dokładnych wymiarów i jakości obrabianych elementów. Użycie odpowiednich narzędzi pomiarowych, takich jak suwmiarka czy mikrometr, może wspierać te obliczenia, a dodatkowo daje możliwość zweryfikowania końcowych wymiarów. Zrozumienie przesunięcia punktu zerowego jest niezwykle istotne w kontekście produkcji i obróbki, ponieważ błędy w tym zakresie mogą prowadzić do poważnych konsekwencji, w tym do niewłaściwych wymiarów gotowych produktów i zwiększonych kosztów produkcji.
Pytanie 8
Który fragment programu zawiera funkcję pomocniczą?
A. N85 G01 X20 F2000
B. N90 G01 Z-5 G41 F200 M8Twoja odpowiedź
C. N80 G90
D. N95 G02 X40 Y0 I0 J20 F500
Poprawna odpowiedź. Odpowiedź N90 G01 Z-5 G41 F200 M8 jest poprawna, ponieważ zawiera kluczowe elementy odnoszące się do funkcji pomocniczej w programowaniu CNC. W tej linii kodu N90, G01 oznacza ruch liniowy w trybie interpolacji, co jest fundamentalne dla operacji skrawania. Z-5 wskazuje na ruch w osi Z do głębokości 5 mm, natomiast G41 jest komendą aktywującą kompensację promienia narzędzia w lewo, co jest istotne przy toczeniu lub frezowaniu, gdzie dokładne odwzorowanie kształtu narzędzia ma kluczowe znaczenie. F200 definiuje prędkość posuwu na 200 mm/min, co jest również istotnym parametrem w procesie obróbczych. Komenda M8 uruchamia chłodziwo, co jest niezbędne do zwiększenia wydajności obróbczej i przedłużenia żywotności narzędzi. W kontekście standardów branżowych, użycie G41 i M8 jest zgodne z praktykami zapewniającymi wysoką jakość obróbki i bezpieczeństwo operacji. Warto również zauważyć, że poprawne zdefiniowanie funkcji pomocniczej w kodzie G ma ogromne znaczenie dla osiągnięcia precyzyjnych wyników oraz minimalizacji ryzyka uszkodzenia materiału lub narzędzi.
Pytanie 9
Symbol "B" na rysunku jest oznaczeniem punktu
A. wymiany narzędzia skrawającego.Twoja odpowiedź
B. referencyjnego.
C. zerowego przedmiotu obrabianego.
D. odniesienia narzędzia.Poprawna odpowiedź
Niepoprawna odpowiedź. Wybór niewłaściwej odpowiedzi jest często wynikiem niepełnego zrozumienia terminologii używanej w obróbce skrawaniem. Odpowiedź sugerująca, że symbol "B" oznacza punkt wymiany narzędzia skrawającego, odzwierciedla mylną interpretację, ponieważ miejsce wymiany narzędzia dotyczy momentu, w którym narzędzie jest usuwane i zastępowane nowym, co nie ma bezpośredniego wpływu na jego ustawienie wobec obrabianego przedmiotu. Z kolei punkt referencyjny jest terminem ogólnym, który może odnosić się do różnych punktów w procesie, jednak nie precyzuje, że chodzi o odniesienie narzędzia, co czyni tę odpowiedź niewłaściwą. W obróbce skrawaniem kluczowe jest zrozumienie różnicy między punktami odniesienia, które służą do ustawienia narzędzi, a ogólnymi punktami odniesienia, które mogą być stosowane do lokalizacji przedmiotów obrabianych. Odpowiedź sugerująca zerowy przedmiot obrabiany nie uwzględnia również technicznych aspektów związanych z wyznaczaniem punktów odniesienia narzędzi, które są bardzo precyzyjne i dotyczą określenia miejsca, w którym narzędzie ma kontakt z materiałem. Ignorowanie tych różnic prowadzi do typowych błędów w myśleniu, które mogą wpłynąć na jakość procesu obróbczego oraz efektywność produkcji, podkreślając znaczenie precyzyjnego zrozumienia terminologii oraz jej zastosowania w praktyce inżynieryjnej.
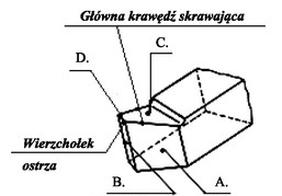
Pytanie 10
Powierzchnię przyłożenia noża tokarskiego na przedstawionym rysunku zaznaczono literą
A.Poprawna odpowiedź
B.
C.
D.Twoja odpowiedź
Niepoprawna odpowiedź. Wydaje mi się, że wybranie odpowiedzi, która nie jest oznaczona literą 'A', pokazuje jakieś nieporozumienie co do podstaw obróbki skrawaniem. Pozostałe odpowiedzi (B, C, D) niestety nie odnoszą się bezpośrednio do geometrii przyłożenia noża tokarskiego. Powierzchnia ta jest jasna - to miejsce, gdzie nóż dotyka obrabianego materiału, a to jest kluczowe dla skutecznego skrawania. Często, gdy wybierasz złą odpowiedź, rodzi się błędne przekonanie, że inne oznaczenia mogą odnosić się do różnych aspektów narzędzia, jak kąt skrawania czy kąt natarcia, co jest kompletnie nieprawdziwe. Te powierzchnie są zdefiniowane w normach ISO, które jasno określają, co oznacza powierzchnia przyłożenia. Często wybierając niewłaściwą odpowiedź, można wpaść w pułapkę myślenia, że inne miejsca mogą pełnić tę funkcję, co w praktyce może prowadzić do złego wykorzystania narzędzi i zmniejszenia jakości produkcji. Dobrze zaprojektowane narzędzia skrawające z odpowiednimi oznaczeniami powinny być używane zgodnie z przeznaczeniem, bo to klucz do zachowania norm jakościowych oraz bezpieczeństwa. Rozumienie takich podstawowych rzeczy, jak powierzchnia przyłożenia, to fundament, na którym opiera się prawidłowa obsługa maszyn oraz optymalizacja procesów obróbczych.
Pytanie 11
Używając wzoru (ft = f∙n∙i mm/min), wyznacz posuw minutowy dla wiertła krętego, przyjmując: f = 0,2 mm/obr, obroty n = 600 obr/min, a liczba ostrzy skrawających i = 2.
A. ft = 120 mm/min
B. ft = 300 mm/min
C. ft = 240 mm/minTwoja odpowiedź
D. ft = 1200 mm/min
Poprawna odpowiedź. Aby obliczyć posuw minutowy (fₜ), zastosowaliśmy wzór fₜ = f∙n∙i, gdzie f to posuw na obrót, n to liczba obrotów na minutę, a i to liczba ostrzy skrawających. W naszym przypadku mamy f = 0,2 mm/obr, n = 600 obr/min, i = 2. Podstawiając wartości do wzoru: fₜ = 0,2 mm/obr ∙ 600 obr/min ∙ 2 = 240 mm/min. Poprawne obliczenia są kluczowe w procesach obróbczych, ponieważ wpływają na efektywność i jakość wykonywanych prac. W praktyce, właściwy dobór posuwu minutowego pozwala na optymalne wykorzystanie narzędzi skrawających, co przekłada się na dłuższą żywotność narzędzi oraz mniejsze zużycie energii. W branży obróbczej stosuje się różne standardy, takie jak ISO, które precyzują parametry obróbcze dla różnych materiałów. Przykładowo, przy obróbce stali narzędziowej stosuje się inne wartości posuwu niż przy aluminium, co należy uwzględnić w procesie planowania produkcji.
Pytanie 12
Jakie zjawisko nie występuje w procesie skrawania metali?
A. Tworzenie się narostu na ostrzu narzędzia.
B. Poprawa chropowatości powierzchni wraz ze zwiększeniem posuwu narzędzia.Twoja odpowiedź
C. Wydzielanie się znacznej ilości ciepła.
D. Oddzielenie od obrabianego przedmiotu warstwy materiału w formie wióra.
Poprawna odpowiedź. Wybór odpowiedzi polepszającej chropowatość powierzchni ze wzrostem posuwu narzędzia jest prawidłowy, ponieważ w rzeczywistości zachodzi odwrotna zależność. Podczas obróbki skrawaniem, gdy zwiększa się posuw narzędzia, chropowatość powierzchni zwykle się pogarsza. Powód jest prosty: wyższy posuw oznacza, że narzędzie skrawające usuwa większą ilość materiału w krótszym czasie, co prowadzi do głębszych i szerszych rys na obrabianej powierzchni. W standardach branżowych, takich jak ISO 1302, określone są zasady dotyczące chropowatości powierzchni, co podkreśla znaczenie optymalizacji parametrów obróbczych w celu osiągnięcia pożądanej jakości powierzchni. Przykładem może być proces frezowania, gdzie odpowiedni dobór posuwu i prędkości obrotowej narzędzia wpływa na końcową jakość obrabianego detalu. Dlatego zrozumienie tej relacji jest kluczowe dla inżynierów i technologów pracujących w branży obróbczej, aby mogli oni skutecznie projektować procesy produkcyjne.
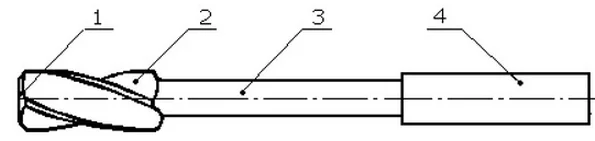
Pytanie 13
Rysunek przedstawia rozwiertak zdzierak. Powierzchnia natarcia oznaczona jest numerem
A. 3
B. 1Twoja odpowiedź
C. 2Poprawna odpowiedź
D. 4
Niepoprawna odpowiedź. Jakieś błędy są widoczne w tych odpowiedziach, co sugeruje, że nie do końca jest zrozumienie podstawowych zasad działania narzędzi skrawających i ich geometrii. Jeśli ktoś wybrał odpowiedzi 1, 3 albo 4, to nie wziął pod uwagę, że powierzchnia natarcia to ta część rozwiertaka, która kontaktuje się bezpośrednio z materiałem i odpowiada za skrawanie. Mogli pomylić oznaczenia i nie spojrzeli dokładnie na rysunek. Warto wiedzieć, że te powierzchnie mają różne kształty i kąty, co ma wpływ na to, jak efektywnie skrawa się materiał i jaka będzie jakość obrabianej powierzchni. Na przykład, jeśli ktoś źle zrozumie znaczenie i położenie powierzchni natarcia, to może wybrać narzędzia o złych parametrach, co skutek będzie miał w postaci szybszego zużycia narzędzi albo gorszej jakości finalnego produktu. Dodatkowo, jeżeli ktoś nie zna standardów branżowych, jak normy ISO, to mogą pójść w złym kierunku podczas podejmowania decyzji technologicznych. Wiedza o powierzchni natarcia oraz ich oznaczeniach jest kluczowa dla każdego, kto zajmuje się obróbką skrawaniem, żeby nie popełniać typowych błędów jako projektowych, tak i produkcyjnych.
Pytanie 14
Do przytrzymywania noży tokarskich o kształcie kwadratowym lub prostokątnym na tokarce uniwersalnej stosuje się
A. trzpień tokarski
B. imak nożowyTwoja odpowiedź
C. tulejka redukcyjna
D. głowica narzędziowa
Poprawna odpowiedź. Imak nożowy to specjalistyczne narzędzie wykorzystywane do mocowania noży tokarskich o przekroju kwadratowym lub prostokątnym na tokarce uniwersalnej. Dzięki swojej konstrukcji, imak nożowy zapewnia stabilne i precyzyjne mocowanie narzędzi skrawających, co jest kluczowe dla uzyskania wysokiej jakości obróbki. W praktyce, imaki nożowe są często stosowane w przemyśle do wykonywania skomplikowanych operacji tokarskich, gdzie wymagana jest duża dokładność oraz powtarzalność. Standardy branżowe, takie jak ISO 9001, podkreślają znaczenie precyzyjnego mocowania narzędzi w procesie produkcyjnym, co przyczynia się do minimalizacji odpadów oraz zwiększenia efektywności produkcji. Warto również zauważyć, że dobór odpowiedniego imaka nożowego, dostosowanego do specyfiki obrabianego materiału oraz rodzaju operacji, jest kluczowy dla uzyskania optymalnych rezultatów. Przykładowo, w obróbce stali nierdzewnej, dobór imaka nożowego o odpowiednim kącie natarcia i twardości narzędzia może znacząco wpłynąć na jakość powierzchni oraz trwałość narzędzia.
Pytanie 15
Na frezarce obwiedniowej realizowana jest obróbka
A. rowków wpustowych
B. wielowypustów wewnętrznych
C. wielowypustów zewnętrznychTwoja odpowiedź
D. płaszczyzn
Poprawna odpowiedź. Obróbka wielowypustów zewnętrznych na frezarce obwiedniowej to proces, który pozwala na precyzyjne formowanie profili o skomplikowanych kształtach. Frezarki obwiedniowe wykorzystywane są w produkcji elementów, takich jak wały, koła zębate czy różnego rodzaju elementy maszyn, które wymagają dokładnych wymiarów oraz wysokiej jakości powierzchni. Standardy branżowe, takie jak ISO 2768, zalecają precyzyjne parametry obróbcze, co sprawia, że frezarka obwiedniowa staje się idealnym narzędziem do realizacji takich zadań. Przykładowo, w inżynierii mechanicznej, wytwarzanie wałów wielowypustowych o zewnętrznych profilach polega na wykorzystaniu narzędzi skrawających, które obrabiają materiał w sposób ciągły, minimalizując wibracje dzięki odpowiednio zaprojektowanej konstrukcji frezarki. Takie podejście nie tylko zwiększa efektywność produkcji, ale również jakość końcowego produktu, co jest kluczowe w branżach wymagających precyzyjnych wymiarów, jak motoryzacja czy lotnictwo.
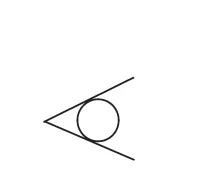
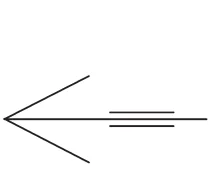
Pytanie 16
Kieł samonastawny oznacza się na symbolem graficznym, przedstawionym na rysunku oznaczonym literą
A.Twoja odpowiedź
B.
C.
D.Poprawna odpowiedź
Niepoprawna odpowiedź. Wybór innych odpowiedzi, które nie odzwierciedlają rzeczywistego oznaczenia kiełka samonastawnego, często wynika z błędnej analizy graficznej. Symbol graficzny jest istotnym elementem w dokumentacji technicznej, a jego poprawne odczytanie ma kluczowe znaczenie dla prawidłowego użycia narzędzi. Niepoprawne odpowiedzi mogą sugerować, że użytkownik nie dostrzega istotnych różnic w kształcie i funkcji poszczególnych symboli, co może prowadzić do nieprawidłowego doboru narzędzi. Powszechnym błędem myślowym jest zakładanie, że podobieństwo kształtów oznacza ich tożsamość, co w kontekście narzędzi mechanicznych jest absolutnie mylne. Każdy symbol graficzny niesie ze sobą specyficzne znaczenie i wskazania, które muszą być respektowane w praktyce. W kontekście standardów branżowych, każdy symbol powinien być zrozumiały i jednoznaczny dla wszystkich użytkowników, a jakiekolwiek nieporozumienia mogą prowadzić do poważnych konsekwencji w pracy, takich jak uszkodzenie sprzętu lub zagrożenie bezpieczeństwa. Dlatego kluczowe jest dokładne zapoznanie się z obowiązującymi normami oraz systematyczne doskonalenie umiejętności rozpoznawania symboli w dokumentacji technicznej.
Pytanie 17
Ile wynosi wynik pomiaru suwmiarką uniwersalną calową przedstawioną na rysunku?
A. 3,323 cala
B. 3,430 cala
C. 3,282 calaPoprawna odpowiedź
D. 3,510 calaTwoja odpowiedź
Niepoprawna odpowiedź. Podczas analizy błędnych odpowiedzi na pytanie o pomiar suwmiarką, zauważyć można kilka kluczowych błędów, które mogą prowadzić do niepoprawnych wniosków. Często mylenie wartości na głównej skali suwmiarki z danymi z noniusza prowadzi do zamiany wartości i, w rezultacie, do błędnych wyników. Na przykład, osoba, która wybrała 3,430 cala, mogła źle odczytać wartość na noniuszu, traktując ją jako wyższą niż rzeczywista. Wartości te są czasami mylone przez osoby, które nie mają doświadczenia w pracy z suwmiarką. Należy również pamiętać, że suwmiarki mają różne podziały oraz jednostki, a wybór niewłaściwej jednostki może prowadzić do błędnych pomiarów. Wartości 3,510 cala oraz 3,323 cala mogą również wynikać z błędnego sumowania odczytów lub zniżania ich w wyniku nieprecyzyjnego ustawienia suwmiarki na mierzonym obiekcie. W przypadku pomiarów ważne jest nie tylko skupienie się na samym pomiarze, ale również na technice jego wykonania, co obejmuje stabilne trzymanie narzędzia oraz dokładne ustawienie na mierzonym elemencie. Dlatego kluczowe jest, aby użytkownik suwmiarki zachowywał ostrożność i precyzję, aby uniknąć takich powszechnych pułapek w pomiarach.
Pytanie 18
Maszyna CNC wykonująca obróbkę wielu elementów uruchamiana jest w trybie
A. REFPOINT
B. AUTOMATICTwoja odpowiedź
C. JOG
D. MDI-AUTOMATIC
Poprawna odpowiedź. Odpowiedź 'AUTOMATIC' jest poprawna, ponieważ tryb automatyczny w obrabiarkach CNC jest przeznaczony do realizacji obróbki seryjnej wielu części bez potrzeby interwencji operatora w trakcie procesu. W trybie tym obrabiarka wykonuje wszystkie zaprogramowane operacje w pełni automatycznie, co znacząco zwiększa wydajność produkcji oraz powtarzalność wykonania detali. Przykładem zastosowania tego trybu może być produkcja komponentów w przemyśle motoryzacyjnym, gdzie setki identycznych części muszą być wytwarzane z wysoką dokładnością. Korzystanie z trybu automatycznego umożliwia również zminimalizowanie ryzyka błędów ludzkich oraz pozwala na pełną kontrolę nad parametrami obróbczości. Dobre praktyki branżowe wskazują, że dla uzyskania optymalnych wyników w pracy obrabiarki CNC, operator powinien również regularnie monitorować stan maszyny oraz jakość wytwarzanych części, co jest łatwiejsze do realizacji, gdy proces odbywa się w trybie automatycznym. To podejście jest zgodne z europejskimi normami jakości, takimi jak ISO 9001, które podkreślają znaczenie procesów zautomatyzowanych w zapewnieniu wysokiej jakości produkcji.
Pytanie 19
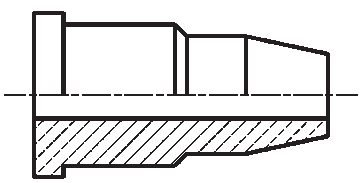
Technologiczna kolejność zabiegów prowadzących do wykonania tulei przedstawionej na rysunku je następująca:
A. toczenie wzdłużne, toczenie poprzeczne, nawiercanie, powiercanie.
B. toczenie poprzeczne, toczenie wzdłużne, nawiercanie, wytaczanie.
C. toczenie poprzeczne, toczenie wzdłużne, nawiercanie, wiercenie.Twoja odpowiedź
D. toczenie poprzeczne, toczenie wzdłużne, nawiercanie, rozwiercanie.
Poprawna odpowiedź. Poprawna odpowiedź to toczenie poprzeczne, toczenie wzdłużne, nawiercanie, wiercenie. Kolejność tych zabiegów jest kluczowa dla uzyskania wymaganego kształtu i właściwości technicznych tulei. Toczenie poprzeczne jako pierwszy etap pozwala na precyzyjne uformowanie średnicy zewnętrznej elementu, co jest niezwykle istotne w kontekście dalszych obróbek. Następnie toczenie wzdłużne pozwala na osiągnięcie odpowiedniej długości oraz kształtu tulei, co jest kluczowe dla jej funkcji w późniejszych zastosowaniach. Po tych procesach, nawiercanie wykonuje się w celu wstępnego przygotowania otworu, a następnie wiercenie pozwala na uzyskanie ostatecznej średnicy i jakości powierzchni. Tego rodzaju sekwencja jest zgodna z najlepszymi praktykami w obróbce skrawaniem, co zapewnia nie tylko efektywność produkcji, ale także wysoką jakość finalnego produktu, spełniającego normy branżowe dla wytrzymałości i precyzji.
Pytanie 20
Rozwiertak 24H7 z chwytem stożkowym Morse'a o wielkości "2" powinien być zamocowany w oprawce tokarki CNC o rozmiarze stożka "5", wykorzystując poniższy zestaw tulei redukcyjnych:
A. 2/3 i 3/4
B. 1/3 i 3/5
C. 2/3 i 3/5Twoja odpowiedź
D. 1/3 i 3/4
Poprawna odpowiedź. Odpowiedź '2/3 i 3/5' jest prawidłowa, ponieważ prawidłowe dopasowanie tulei redukcyjnych jest kluczowe dla stabilności i precyzji narzędzia w trakcie obróbki. Rozwiertak 24H7 z chwytem stożkowym Morse'a o rozmiarze '2' wymaga tulei, które efektywnie zmniejszają średnicę chwycenia do stożka '5'. Tuleje redukcyjne 2/3 i 3/5 są odpowiednie, ponieważ umożliwiają prawidłowe zamocowanie rozwiertaka w oprawce, zabezpieczając go przed drganiami i przesunięciami, które mogłyby prowadzić do uszkodzenia zarówno narzędzia, jak i obrabianego materiału. W praktyce, dobór tulei redukcyjnych powinien opierać się na dokładnych wymiarach oraz specyfikacjach narzędzi, ponieważ niewłaściwie dobrane tuleje mogą prowadzić do nieefektywnej pracy oraz zwiększonego ryzyka uszkodzeń. Standardy ISO, dotyczące narzędzi skrawających, podkreślają znaczenie precyzyjnego dopasowania narzędzi, co jest kluczowe w procesach obróbczych w przemyśle CNC.
Pytanie 21
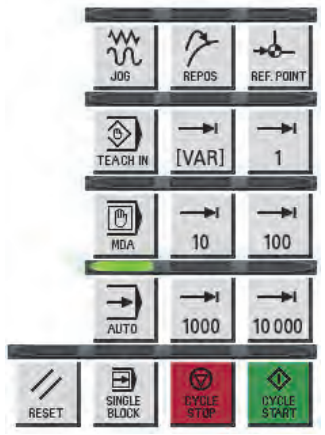
Uruchomienie obrabiarki CNC w trybie pracy automatycznej "blok po bloku" wymaga naciśnięcia przy w kolejności:
A. MDA→SINGLE BLOCK→JOG
B. AUTO→SINGLE BLOCK→CYCLE STARTTwoja odpowiedź
C. JOG→CYCLE STOP→SINGLE BLOCK
D. RESET→MDA→JOG
Poprawna odpowiedź. Odpowiedź 'AUTO→SINGLE BLOCK→CYCLE START' jest jak najbardziej trafna. Gdy uruchamiamy maszynę CNC w trybie automatycznym, pierwszym krokiem jest ustawienie jej na tryb AUTO. Dzięki temu maszyna działa w pełni automatycznie, co przyspiesza cały proces produkcji. Potem aktywacja opcji 'SINGLE BLOCK' pozwala nam kontrolować każdy etap obróbki krok po kroku, co jest ważne, bo możemy wprowadzać poprawki w razie potrzeby. A na końcu 'CYCLE START' rusza cykl obróbczy, co jest absolutnie niezbędne do rozpoczęcia pracy. Taka procedura jest zgodna z najlepszymi praktykami w branży i pomaga uniknąć błędów, co jest szczególnie ważne przy precyzyjnej obróbce materiałów. Warto to znać, żeby efektywnie i bezpiecznie korzystać z maszyn CNC.
Pytanie 22
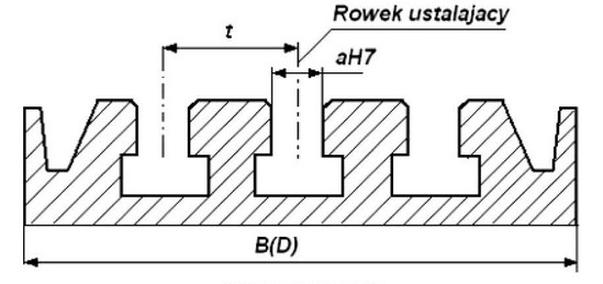
Obrabiarka, na której należy wykonać rowki ustalające zgodnie z przedstawionym rysunkiem, to
A. strugarka poprzeczna.
B. dłutownica.
C. frezarka pionowa.Poprawna odpowiedź
D. przeciągarka pozioma.Twoja odpowiedź
Niepoprawna odpowiedź. Wybór strugarki poprzecznej, dłutownicy lub przeciągarki poziomej jako odpowiedzi na pytanie o obrabiarkę do rowków ustalających wskazuje na niepełne zrozumienie zastosowania tych narzędzi w procesach obróbczych. Strugarka poprzeczna jest maszyną, która wykonuje obróbkę struganiem, głównie wykorzystywaną do uzyskiwania równych powierzchni, ale nie jest przystosowana do precyzyjnego tworzenia rowków na detalach. Z kolei dłutownica, mimo że może być używana do obróbki kształtowej, ma ograniczone możliwości w zakresie wykonywania rowków ustalających, zwłaszcza w kontekście precyzyjnej obróbki w osi pionowej. Przeciągarka pozioma to maszyna, która działa na zasadzie przeciągania narzędzia przez materiał, co jest zupełnie inną metodą obróbczej. Takie podejście może prowadzić do błędów w praktyce inżynieryjnej, ponieważ nie uwzględnia specyfiki i wymagań związanych z obróbką elementów, które potrzebują precyzyjnych rowków. W kontekście standardów obróbczych, każda z tych maszyn ma swoje zastosowania, ale nie są one właściwe w przypadku rowków ustalających, co należy uwzględnić w planowaniu procesów produkcyjnych.
Pytanie 23
Narost najczęściej powstaje w trakcie skrawania metali
A. bardzo twardych
B. kruchych oraz twardych
C. łamliwych oraz twardych
D. miękkich i ciągliwychTwoja odpowiedź
Poprawna odpowiedź. Odpowiedź 'miękkich i ciągliwych' jest poprawna, ponieważ narost najczęściej występuje na materiałach, które charakteryzują się dużą plastycznością. Materiały te, takie jak niektóre stopy aluminium czy stali, w trakcie obróbki skrawaniem zmieniają swoją strukturę, co prowadzi do powstawania narostów. Narost jest wynikiem działania sił skrawających, które powodują odkształcenie materiału. W praktyce, zjawisko to może prowadzić do pogorszenia jakości powierzchni obrabianych elementów oraz zwiększenia zużycia narzędzi skrawających. Dlatego w przemyśle ważne jest stosowanie odpowiednich technik skrawania oraz doboru parametrów obróbczych, takich jak prędkość skrawania, posuw czy głębokość skrawania. Dobre praktyki obejmują także stosowanie smarów oraz chłodziw, które pomagają w minimalizacji narostów poprzez redukcję temperatury obrabianego materiału, co z kolei ogranicza jego odkształcalność. Wiedza na temat materiałów i ich właściwości jest kluczowa dla inżynierów zajmujących się obróbką skrawaniem, ponieważ pozwala na optymalizację procesów produkcyjnych.
Pytanie 24
W trakcie procesu obróbki tokarskiej wystąpiła przerwa w zasilaniu. W takiej sytuacji należy przede wszystkim
A. powiadomić elektryka lub pracownika odpowiedzialnego za utrzymanie ruchu o problemie z zasilaniem
B. sprawdzić, czy występujący problem dotyczy także pobliskich stanowisk
C. wyłączyć napęd i oddalić narzędzie od obrabianego przedmiotuPoprawna odpowiedź
D. wyłączyć napęd i zabezpieczyć narzędzie, aby uniknąć przypadkowego odsunięcia od obrabianego przedmiotuTwoja odpowiedź
Niepoprawna odpowiedź. Zgłoszenie awarii do elektryka lub pracownika utrzymania ruchu jest ważnym krokiem, ale nie jest to pierwsza reakcja, którą należy podjąć w przypadku przerwy w zasilaniu. Kluczowym celem jest zabezpieczenie maszyny oraz zapewnienie bezpieczeństwa operatora. Sprawdzanie, czy problem dotyczy sąsiednich stanowisk, również nie powinno być priorytetem. Zamiast tego, najpierw należy upewnić się, że maszyna jest bezpieczna i nie stwarza zagrożenia. Przerwa w zasilaniu może spowodować, że narzędzie tokarskie będzie w niebezpiecznej pozycji, co może prowadzić do nieprzewidzianych wypadków. Wyłączenie napędu i odsunięcie narzędzia od obrabianego przedmiotu to podstawowe procedury, które powinny być zawsze stosowane, aby zminimalizować ryzyko. Oprócz tego, niezbędne jest również zabezpieczenie narzędzia przed przypadkowym odsunięciem, jednak to powinno być dokonane po pierwszym kroku, czyli wyłączeniu napędu. Ignorowanie tych standardowych praktyk może prowadzić do niebezpiecznych sytuacji. W przypadku przerwy w zasilaniu, pierwszym krokiem powinno być zapewnienie, że maszyna jest w stabilnym i bezpiecznym stanie, co powinno być priorytetem każdego operatora tokarki.
Pytanie 25
Codzienna konserwacja tokarki obejmuje między innymi
A. sprawdzenie wszystkich elastycznych przewodów oraz włączników.
B. dokładne czyszczenie i odtłuszczenie całej obudowy.
C. smarowanie olejem maszynowym odsłoniętych powierzchni prowadnic.Twoja odpowiedź
D. wymianę cieczy chłodzącej.
Poprawna odpowiedź. Smarowanie olejem maszynowym odkrytych powierzchni prowadnic jest kluczowym elementem codziennej konserwacji tokarki. Prowadnice są odpowiedzialne za precyzyjne prowadzenie narzędzi skrawających, a ich właściwe smarowanie minimalizuje tarcie, co przekłada się na dłuższą żywotność maszyny oraz wysoką jakość obróbki. Stosowanie odpowiednich olejów maszynowych zgodnych z zaleceniami producenta przyczynia się do wydajnej pracy oraz zmniejsza ryzyko uszkodzeń mechanicznych. Regularne smarowanie pozwala również na usunięcie nagromadzonych zanieczyszczeń, co jest niezbędne do zachowania precyzji obróbczej. W kontekście przemysłowym, zgodnie z normami ISO 9001, systematyczne utrzymanie i smarowanie maszyn jest fundamentem zapewnienia wysokiej jakości produkcji. Przykładowo, w zakładach zajmujących się obróbką metali, pominięcie tego etapu może prowadzić do zwiększonego zużycia prowadnic, co w konsekwencji wymaga kosztownych napraw lub wymiany. Dlatego tak ważne jest, aby konserwacja tokarki, w tym smarowanie prowadnic, stała się integralną częścią rutynowych działań pracowników.
Pytanie 26
Przedstawionym na rysunku oprzyrządowaniemdo mocowania przedmiotów obrabianych jest
A. trzpień tokarski.
B. uchwyt samocentrujący.Twoja odpowiedź
C. uchwyt rewolwerowy.
D. tarcza tokarska.
Poprawna odpowiedź. Uchwyty samocentrujące to kluczowe elementy wyposażenia tokarek, umożliwiające precyzyjne mocowanie przedmiotów obrabianych. Na przedstawionym zdjęciu widoczny jest uchwyt, który dzięki swojej charakterystycznej budowie, z ruchomymi szczękami, automatycznie centrować obrabiany przedmiot. Tego rodzaju uchwyty są projektowane z myślą o zapewnieniu największej dokładności przy obróbce, co jest niezwykle istotne w przemyśle mechanicznym. W praktyce, uchwyty samocentrujące są szeroko stosowane w produkcji detali, gdzie wymagana jest wysoka powtarzalność i precyzja, na przykład w branży motoryzacyjnej czy lotniczej. Dzięki symetrycznemu ruchowi szczęk, możliwe jest szybkie i efektywne mocowanie różnorodnych kształtów, co obniża czas przestoju maszyny. Warto również zauważyć, że stosowanie uchwytów samocentrujących jest zgodne z najlepszymi praktykami branżowymi, które rekomendują ich wykorzystanie w przypadku obróbki detali o dużej precyzji.
Pytanie 27
Gdzie można znaleźć informacje na temat sposobu przesuwania konika w obrabiarce CNC?
A. instrukcji dotyczącej smarowania maszyny.
B. instrukcji BHP dotyczącej obrabiarki.Twoja odpowiedź
C. DTR obrabiarki.Poprawna odpowiedź
D. dokumentacji technologicznej danej części.
Niepoprawna odpowiedź. Wybór instrukcji smarowania obrabiarki jako źródła informacji o przesuwie konika wykazuje pewne nieporozumienie w zakresie zadań i funkcji poszczególnych dokumentów technicznych. Instrukcja smarowania koncentruje się głównie na aspektach konserwacyjnych, takich jak rodzaje smarów, częstotliwość smarowania oraz procedury związane z utrzymaniem odpowiedniego stanu technicznego maszyny. Chociaż odpowiednie smarowanie jest istotne dla prawidłowego funkcjonowania obrabiarki, nie dostarcza informacji na temat parametrów ruchu konika ani nie wpływa bezpośrednio na jakość obróbki. Z kolei dokumentacja technologiczna wykonanej części koncentruje się na specyfikacjach dotyczących obróbki konkretnego elementu, co nie jest wystarczające dla ogólnych zasad obsługi maszyny CNC. Instrukcja BHP ma na celu zapewnienie bezpiecznych warunków pracy, ale nie zawiera szczegółowych informacji technicznych dotyczących ruchu maszyny. W związku z tym wybór nieprawidłowej odpowiedzi może wynikać z niepełnego zrozumienia funkcji poszczególnych dokumentów oraz ich znaczenia dla procesu produkcji. Kluczowe jest, aby każdy operator posiadał solidną wiedzę na temat DTR, aby móc efektywnie i bezpiecznie obsługiwać obrabiarki CNC, co przekłada się na jakość produkcji oraz bezpieczeństwo pracy.
Pytanie 28
Liniał krawędziowy wykorzystywany jest przy weryfikacji
A. prostopadłości powierzchni.
B. bicia czołowego.
C. równoległości płaszczyzn.
D. płaskości powierzchni.Twoja odpowiedź
Poprawna odpowiedź. Liniał krawędziowy jest kluczowym narzędziem używanym do sprawdzania płaskości powierzchni. Dzięki swojej sztywności i prostoliniowości, pozwala na precyzyjne pomiary, które są niezbędne w wielu dziedzinach inżynierii oraz obróbki materiałów. Użycie liniału krawędziowego umożliwia wykrycie nierówności na powierzchni, co jest istotne w kontekście zapewnienia wysokiej jakości produktów i procesów technologicznych. Na przykład, w produkcji elementów maszyn, gdzie jakiekolwiek odchylenia od płaskości mogą prowadzić do problemów w dopasowaniu i funkcjonowaniu złożonych układów. Standardy takie jak ISO 1101 dotyczące tolerancji geometrycznych, podkreślają znaczenie pomiarów płaskości, co czyni liniał krawędziowy narzędziem niezbędnym w kontroli jakości. Ponadto, w praktyce przemysłowej, kontrola płaskości jest niezbędna przy montażu powierzchni roboczych, takich jak stoły frezarskie czy szlifierskie, gdzie precyzyjne dopasowanie elementów ma kluczowe znaczenie dla wydajności i dokładności produkcji.
Pytanie 29
Podczas obróbki części przedstawionej na rysunku obrabiarkę należy uzbroić w
A. podtrzymkę.
B. trzpień rozprężny.
C. uchwyt trój szczękowy ze szczękami wewnętrznymi z mocowaniem ręcznym.
D. uchwyt trój szczękowy ze szczękami wewnętrznymi z mocowaniem pneumatycznym.Twoja odpowiedź
Poprawna odpowiedź. Uchwyt trój szczękowy ze szczękami wewnętrznymi z mocowaniem pneumatycznym jest właściwym wyborem do obróbki części, ponieważ zapewnia stabilne i pewne mocowanie przedmiotu obrabianego. Szczęki wewnętrzne są idealne dla cylindrycznych kształtów, co minimalizuje ryzyko uszkodzeń oraz poprawia dokładność obróbczych operacji. Mocowanie pneumatyczne umożliwia szybkie i łatwe zaciskanie, co jest korzystne w przypadku seryjnej produkcji, gdzie czas obróbki ma kluczowe znaczenie. Warto również zauważyć, że zastosowanie uchwytów trój szczękowych jest standardem w branży, co zapewnia zgodność z najlepszymi praktykami. Używając tego typu uchwytu, można również łatwiej utrzymać tolerancje wymagane w precyzyjnej obróbce. Ponadto, zastosowanie pneumatyki w obrabiarkach zmniejsza wysiłek operatora, co przyczynia się do poprawy ergonomii pracy.
Pytanie 30
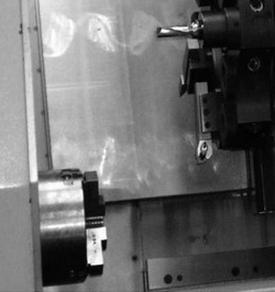
W trakcie próby uruchomienia tokarki CNC z hydraulicznym uchwytem samocentrującym na panelu sterującym obrabiarki wyświetlił się komunikat: "przekroczony zakres mocowania". Aby poprawnie uruchomić obrabiarkę, należy
A. zlekceważyć komunikat
B. dostosować zakres mocowania szczękTwoja odpowiedź
C. usunąć komunikat
D. zwiększyć siłę mocowania obrabianego materiału
Poprawna odpowiedź. Dobrze, że zwróciłeś uwagę na mocowanie szczęk, bo to naprawdę ważne, żeby wszystko działało prawidłowo na tokarkach CNC. Jak widzisz, komunikat "przekroczony zakres mocowania" to znak, że coś jest nie tak z ustawieniami w stosunku do materiału, który obrabiasz. Uchwyt samocentrujący ma za zadanie trzymać materiał stabilnie, żeby uniknąć jakichkolwiek nieprzyjemnych drgań czy przemieszczeń podczas pracy. Musisz dobrać mocowanie zgodnie z średnicą i kształtem materiału, bo to wpływa na jakość obróbki. Warto zawsze sprawdzić ustawienia w systemie przed rozpoczęciem, żeby mieć pewność, że wszystko jest w porządku. Ignorowanie komunikatu, czy po prostu zwiększanie siły mocowania, to zły pomysł – to może doprowadzić do uszkodzeń nie tylko materiału, ale też narzędzi, a w skrajnych przypadkach zagrażać bezpieczeństwu. Dlatego pamiętaj, żeby mocowanie było zgodne z zasadami bezpieczeństwa i precyzyjnej obróbki, bo to ma znaczenie!
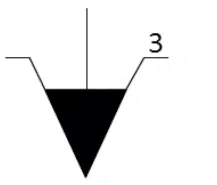
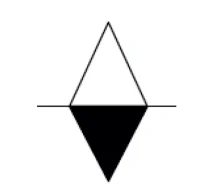
Pytanie 31
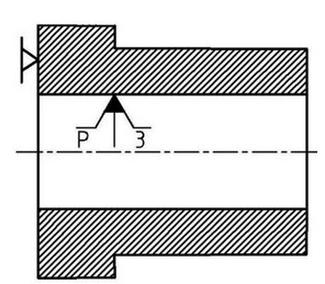
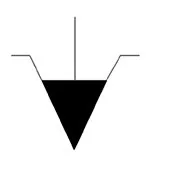
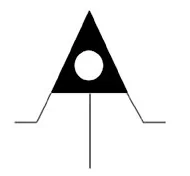
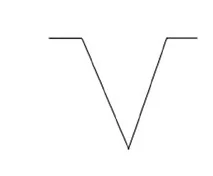
Który z przedstawionych symboli graficznych oznacza mocowanie na trzpieniu rozprężnym?
A.
B.Poprawna odpowiedź
C.
D.Twoja odpowiedź
Niepoprawna odpowiedź. Niestety, wybrane symbol graficzny nie jest poprawny w kontekście mocowania na trzpieniu rozprężnym. Często zdarza się, że osoby identyfikujące symbole graficzne mylą je z innymi rodzajami mocowań, co prowadzi do błędnych wniosków. Na przykład, symbole, które mogą wyglądać podobnie, ale reprezentują inne metody mocowania, takie jak mocowanie gwintowe lub spawane, mogą być mylnie zinterpretowane. Ważne jest, aby zrozumieć, że każdy symbol ma swoje specyficzne znaczenie i zastosowanie. Z tego powodu znajomość odpowiednich standardów (np. ISO 128) jest kluczowa dla prawidłowego odczytu rysunków technicznych. W praktyce, błędne zrozumienie symboli może prowadzić do niewłaściwego doboru elementów mocujących, co z kolei może wpływać na stabilność i bezpieczeństwo konstrukcji. Kolejnym typowym błędem jest pomijanie kontekstu, w jakim dany symbol jest używany, co może powodować, że odpowiedzi, które wydają się właściwe w jednym przypadku, są zupełnie nieadekwatne w innym. Dlatego tak ważne jest nie tylko zapamiętywanie symboli, ale także ich zrozumienie w kontekście standardów branżowych oraz rzeczywistych zastosowań w inżynierii.
Pytanie 32
Przedstawionym na ilustracji przyrządem pomiarowym można zmierzyć
A. średnicę otworu.Poprawna odpowiedź
B. moduł koła zębatego.
C. głębokość rowka wpustowego.Twoja odpowiedź
D. średnicę oddziałową ślimaka.
Niepoprawna odpowiedź. W analizowanej sytuacji, wybrane odpowiedzi nie są zgodne z funkcjonalnością mikrometra wewnętrznego, co wymaga bliższego przyjrzenia się każdemu z proponowanych rozwiązań. Pomiar modułu koła zębatego zazwyczaj realizuje się za pomocą specjalistycznych narzędzi, takich jak suwmiarki czy czujniki indukcyjne, które są dostosowane do specyfiki zębów i ich geometrii. Moduł koła zębatego to wymiar mający na celu określenie wielkości zęba w stosunku do średnicy podziałowej, co jest kluczowe przy projektowaniu przekładni zębatych. Z drugiej strony, pomiar głębokości rowka wpustowego również nie jest zadaniem dla mikrometra wewnętrznego. Tego rodzaju pomiary przeprowadza się poprzez użycie głębokościomierzy, które są zaprojektowane do oceny głębokości otworów, co jest niezbędne w przypadku elementów złącznych. Co więcej, średnica oddziałowa ślimaka odnosi się do wymiarów ślimaków w mechanizmach ślimakowych, co także wymaga zastosowania innych przyrządów pomiarowych, takich jak suwmiarki czy narzędzia do pomiaru kątów. Warto zauważyć, że powszechnym błędem jest mylenie różnych narzędzi pomiarowych i ich zastosowań, co prowadzi do nieprecyzyjnych pomiarów oraz błędów w projektowaniu i produkcji. Znajomość odpowiednich narzędzi oraz ich właściwego zastosowania jest kluczowa dla uzyskania wymaganego poziomu precyzji i jakości w każdej dziedzinie inżynierii.
Pytanie 33
W sytuacji nagłego uszkodzenia frezarki, które może zagrażać bezpieczeństwu osób, należy natychmiast
A. powiadomić przełożonych o problemie, nie przerywając obróbki
B. zakończyć obróbkę powierzchni i wyłączyć maszynę
C. wyłączyć maszynę za pomocą wyłącznika bezpieczeństwaTwoja odpowiedź
D. odsunąć narzędzie jak najdalej od obrabianej części i wyłączyć napęd wrzeciona
Poprawna odpowiedź. Wyłączenie maszyny za pomocą wyłącznika bezpieczeństwa jest najważniejszym działaniem w sytuacji awaryjnej, ze względu na zapewnienie bezpieczeństwa operatorów oraz innych osób w pobliżu. Wyłączniki bezpieczeństwa są projektowane tak, aby w przypadku nagłego zagrożenia natychmiast odłączyć zasilanie maszyny, co minimalizuje ryzyko poważnych wypadków i urazów. W sytuacji awarii, która może prowadzić do niebezpiecznych warunków, takie jak niekontrolowane ruchy narzędzi czy przegrzewanie maszyny, szybka reakcja jest kluczowa. Przykładem może być sytuacja, gdy frezarka zaczyna działać w sposób nieprzewidywalny lub wydaje niepokojące dźwięki. W takich przypadkach operator powinien bezzwłocznie użyć wyłącznika bezpieczeństwa, aby zminimalizować potencjalne uszkodzenia ciała i mienia. Przestrzeganie zasad BHP oraz stosowanie odpowiednich procedur, takich jak szybkie wyłączanie maszyn w sytuacjach awaryjnych, jest fundamentalne w każdej branży zajmującej się obróbką skrawaniem.
Pytanie 34
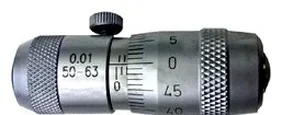
Odczytaj wskazanie z przedstawionego na ilustracji mikromierza.
A. 8,37 mmTwoja odpowiedź
B. 11,87 mm
C. 8,87 mm
D. 11,37 mm
Poprawna odpowiedź. Odpowiedź 8,37 mm jest poprawna, ponieważ dokładny odczyt z mikrometru wymaga zsumowania trzech wartości: odczytu z podziałki głównej, odczytu z bębna oraz odczytu z noniusza. W omawianym przypadku odczyt z podziałki głównej wynosi 8,00 mm, co jest standardową wartością, która wskazuje na położenie na tulei mikrometru. Następnie odczyt z bębna wynosi 0,35 mm, uzyskany przez pomnożenie liczby podziałek na bębnie (35) przez wartość każdej podziałki (0,01 mm). Ostatnim elementem jest odczyt noniusza, który w tym przypadku wynosi 0,02 mm, co uzyskuje się przez pomnożenie liczby podziałek na noniuszu (2) przez wartość podziałki (0,01 mm). Po zsumowaniu 8,00 mm + 0,35 mm + 0,02 mm otrzymujemy 8,37 mm. Ta metoda pomiarowa jest kluczowa w precyzyjnych zastosowaniach inżynieryjnych, gdzie zastosowanie mikrometrów pozwala na uzyskanie dokładnych wymiarów komponentów. Użycie mikrometrów jest zgodne z najlepszymi praktykami w obszarze pomiarów, co potwierdza ich powszechne zastosowanie w laboratoriach i na liniach produkcyjnych.
Pytanie 35
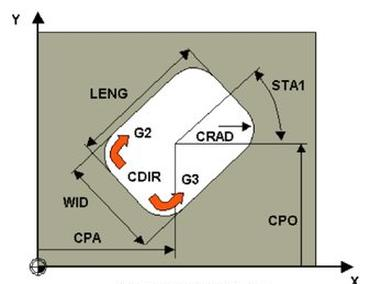
Który cykl stały frezowania przedstawiono na rysunku?
A. Otworów podłużnych na okręgu.
B. Rowków kołowych.
C. Gwintu wielokrotnego.
D. Kieszeni prostokątnej.Twoja odpowiedź
Poprawna odpowiedź. Kieszeń prostokątna to jeden z najczęściej stosowanych cykli frezowania w obróbce materiałów, szczególnie w przemyśle maszynowym. Proces ten polega na usuwaniu materiału wewnątrz określonego konturu, co jest szczególnie ważne w produkcji komponentów, które muszą spełniać rygorystyczne normy wymiarowe i estetyczne. W przypadku frezowania kieszeni prostokątnej, narzędzie skrawające porusza się wzdłuż ścianek kieszeni, co pozwala na uzyskanie precyzyjnych kształtów z zaokrąglonymi narożnikami, jak to jest przedstawione na rysunku. Technika ta jest zgodna z najlepszymi praktykami branżowymi, które zalecają optymalizację ścieżek narzędzi w celu minimalizacji czasu obróbki oraz zwiększenia efektywności. Przykładem zastosowania frezowania kieszeni prostokątnej jest produkcja elementów konstrukcyjnych w przemyśle motoryzacyjnym, gdzie precyzyjna obróbka materiałów jest kluczowa dla zapewnienia bezpieczeństwa i wydajności pojazdów.
Pytanie 36
W którym bloku podano wartości przesunięcia punktu zerowego obrabianego przedmiotu zgodne z przedstawionym rysunkiem?
A. G54 X74 Y28 Z0
B. G54 X74 Y28 Z10Twoja odpowiedź
C. G54 X116 Y28 Z0
D. G54 X116 Y28 Z10
Poprawna odpowiedź. Wybrana odpowiedź G54 X74 Y28 Z10 jest poprawna, ponieważ dokładnie odzwierciedla wartości przesunięcia punktu zerowego obrabianego przedmiotu, jakie zostały przedstawione na rysunku. Na rysunku można zauważyć, że wymiary w osiach X i Y wynoszą odpowiednio 74 oraz 28, co jest zgodne z wybraną odpowiedzią. Dodatkowo, wysokość Z wynosi 10, co odpowiada charakterystyce przedmiotu. W kontekście obrabiarek CNC, prawidłowe określenie punktu zerowego jest kluczowe dla precyzyjnego wykonania detali. Użycie wartości G54 jest standardową praktyką w programowaniu ścieżek narzędzia, pozwalającą na łatwe odniesienie do lokalizacji przedmiotu w przestrzeni roboczej. Zrozumienie przesunięcia punktów zerowych jest niezbędne dla optymalizacji procesów produkcyjnych, co w efekcie przekłada się na zwiększenie efektywności i jakości wykonania.
Pytanie 37
W trakcie użytkowania linii obrabiarkowej w trybie półautomatycznym, pracownik
A. ręcznie zmienia obrabiane przedmiotyTwoja odpowiedź
B. jedynie kontroluje jej działanie
C. bezpośrednio ją obsługuje
D. zarządza transportem przedmiotów
Poprawna odpowiedź. Odpowiedź 'ręcznie wymienia przedmioty obrabiane' jest prawidłowa, ponieważ w układzie półautomatycznym operator ma kluczową rolę w interakcji z maszyną. W tym systemie, pomimo częściowej automatyzacji, operator musi kontrolować proces wymiany przedmiotów, co zapewnia odpowiednią jakość obróbki i optymalizację czasu cyklu. Przykładowo, w procesie obróbczej linii produkcyjnej, operator ręcznie umieszcza nowe przedmioty w maszynie po zakończeniu cyklu obróbki poprzednich elementów, co jest istotne dla zachowania ciągłości produkcji. Standardy jakości, takie jak ISO 9001, podkreślają znaczenie roli ludzkiego czynnika w procesach produkcyjnych, gdzie odpowiednie działania operatora wpływają na efektywność całego systemu. Dlatego umiejętności manualne i techniczne operatora są kluczowe dla prawidłowego funkcjonowania linii obrabiarkowej.
Pytanie 38
Ile wynosi prędkość skrawania do obróbki wykańczającej elementu wykonanego ze stali o wytrzymałości na rozciąganie 490 MPa z użyciem noża jednolitego ze stali szybkotnącej? Skorzystaj z danych w tabeli.
Materiał ostrza noża
Stal szybkotnąca
Węgliki spiekane
Rodzaj obróbki
Zgrubna
Wykańczająca
Nacinanie gwintów
Zgrubna
Wykańczająca
Materiał obrabiany
Szybkość skrawania w m/min
Stal o Rₘ
do 490 MPa
30 – 40
40 – 50
8 – 12
70 – 120
200 – 250
ponad 490 do 686 MPa
25 – 30
50 – 70
5 – 8
55 – 90
150 – 200
ponad 686 do 833 MPa
15 – 20
20 – 30
5 – 8
50 – 80
100 – 150
ponad 833 do 980 MPa
10 – 15
15 – 20
4 – 6
30 – 50
50 – 100
ponad 980 MPa
5 – 10
10 – 1
3 – 4
20 – 30
40 – 70
Staliwo Rₘ
294 do 490 MPa
20 – 25
25 – 35
5 – 8
60 – 90
80 – 120
ponad 490 do 686 MPa
15 – 20
20 – 25
5 – 8
30 – 60
60 – 90
A. 50 m/minTwoja odpowiedź
B. 150 m/min
C. 200 m/min
D. 100 m/min
Poprawna odpowiedź. Prędkość skrawania wynosząca 50 m/min jest zgodna z zaleceniami dla obróbki wykańczającej stali o wytrzymałości na rozciąganie 490 MPa przy użyciu noża jednolitego ze stali szybkotnącej. W praktyce, dobór optymalnej prędkości skrawania ma kluczowe znaczenie dla zapewnienia jakości powierzchni obrabianego elementu oraz wydajności procesu. Poziom 50 m/min plasuje się na dolnej granicy zalecanej prędkości skrawania w tym przypadku, co jest często stosowane w przemyśle, aby uniknąć nadmiernego zużycia narzędzi oraz przegrzewania materiału. Przykładowo, w branży motoryzacyjnej, gdzie dokładność i gładkość powierzchni są kluczowe, taki dobór parametrów obróbczych jest standardem. Warto również zauważyć, że istnieją różne tabele i normy, które pomagają inżynierom w doborze odpowiednich prędkości skrawania, co jest zgodne z praktykami zgodności ISO oraz innymi normami branżowymi.
Pytanie 39
Przy konfigurowaniu obrabiarki CNC, terminy: bębnowy, tarczowy, łańcuchowy, kasetowy odnoszą się do
A. uchwytów frezarskich
B. uchwytów tokarskich
C. magazynów narzędziowychTwoja odpowiedź
D. przenośników
Poprawna odpowiedź. Odpowiedź dotycząca magazynów narzędziowych jest poprawna, ponieważ terminy bębnowy, tarczowy, łańcuchowy i kasetowy odnoszą się do różnych typów systemów automatycznego magazynowania narzędzi w obrabiarkach CNC. Magazyny narzędziowe umożliwiają przechowywanie i wymianę narzędzi w sposób zautomatyzowany, co zwiększa efektywność produkcji oraz redukuje czas przestojów. W przypadku systemu bębnowego narzędzia są przechowywane w cylindrycznym magazynie, który obraca się, aby umożliwić dostęp do potrzebnych narzędzi. Magazyn tarczowy operuje na zasadzie obracania tarczy dostosowanej do specyficznych narzędzi, co pozwala na szybki dostęp do wybranego narzędzia. Z kolei magazyn łańcuchowy wykorzystuje mechanizm łańcucha do transportowania narzędzi do strefy roboczej. Ostatnim z wymienionych, magazyn kasetowy, używa kaset, w których przechowywane są narzędzia, oferując efektywną organizację przestrzeni. W kontekście produkcji przemysłowej, stosowanie odpowiednich magazynów narzędziowych zgodnie z normami ISO i najlepszymi praktykami branżowymi jest kluczowe dla optymalizacji procesów oraz podnoszenia jakości wytwarzanych produktów.
Pytanie 40
Która z poniższych metod nie wchodzi w skład bezpośredniej oceny stanu ostrza?
A. Optyczna
B. Dotykowa
C. AkustycznaTwoja odpowiedź
D. Elektrooporowa
Poprawna odpowiedź. Metoda akustyczna nie należy do bezpośredniej oceny stanu ostrza, ponieważ opiera się na analizie dźwięków generowanych przez materiał w trakcie jego obróbki. Jest to podejście pośrednie, które wykorzystuje mikrofony i analizatory dźwięku do monitorowania zmian w dźwięku, co może wskazywać na zużycie narzędzia lub obróbkę materiałów. Z kolei metody optyczne, dotykowe i elektrooporowe są bezpośrednimi metodami oceny, polegającymi na fizycznym pomiarze stanu powierzchni narzędzi. Na przykład, metoda optyczna wykorzystuje technologie takie jak skanowanie laserowe do analizy geometrii ostrza, co pozwala na identyfikację uszkodzeń i zużycia. Dotykowa ocena polega na manualnym sprawdzeniu powierzchni narzędzia, co może ujawnić mikrouszkodzenia. Zastosowanie metod bezpośrednich jest kluczowe w praktyce inżynieryjnej, aby zapewnić właściwą jakość obróbki i długotrwałą wydajność narzędzi. W kontekście standardów przemysłowych, bezpośrednia ocena stanu narzędzi jest zgodna z normami ISO dotyczącymi jakości i efektywności produkcji.