Kwalifikacja: MEC.09 - Organizacja i nadzorowanie procesów produkcji maszyn i urządzeń
Rozpoczęcie: 19 października 2026 07:21
Zakończenie: 19 października 2026 07:40
Egzamin zdany!
Wynik: 28/40 punktów (70,0%)
Wymagane minimum: 20 punktów (50%)
Pewność odpowiedzi
Żadna odpowiedź nie została oznaczona jako strzał.
Przy następnym egzaminie zaznaczaj niepewne odpowiedzi - zobaczysz wtedy, ile wyniku bierze się z wiedzy, a ile ze szczęścia.
Twój wynik na tle innych
Twój wynik jest lepszy niż 57% podejść do kwalifikacji MEC.09.
Porównanie z 5669 zakończonymi podejściami do tej kwalifikacji (dane zbiorcze, bez wyników indywidualnych).
Zachowaj ten wynik na koncie
Załóż darmowe konto albo zaloguj się - ten egzamin przypiszemy do Twojego konta, więc wrócisz do swoich błędów, będziesz śledzić postęp i dostaniesz powtórki dobrane do Twoich odpowiedzi.
Proces planowania technologii montażu zaczyna się od
A. wyboru metody montażu oraz celu wyrobu
Twoja odpowiedź
B. ustalenia norm czasowych związanych z kwalifikacjami pracownika
C. określenia metod kontrolno-pomiarowych w trakcie produkcji
D. zdefiniowania celu wyrobu oraz ilości produkcji
Poprawna odpowiedź
Niepoprawna odpowiedź. Rozumienie procesu planowania technologii montażu jest istotne, jeśli chcemy, żeby produkcja działała sprawnie. Ustalenie norm czasowych, które zależą od umiejętności pracowników, jest ważne, ale lepiej to ogarnąć po tym, jak zdefiniujemy podstawowe założenia dotyczące wyrobu i co chcemy produkować. Jeśli zaczniemy od norm czasowych, to możemy się zgubić, bo nie weźmiemy pod uwagę kontekstu, w jakim ten produkt będzie montowany. Ustalanie metod montażu i przeznaczenia wyrobu musi iść w parze z określeniem celów, które chcemy osiągnąć. Kontrola jakości jest ważna, ale jej dobór powinien bazować na wcześniej ustalonym przeznaczeniu. Zbyt szybkie skupienie się na kontroli jakości może nas narazić na niepotrzebne wydatki na technologie, które mogą być bez sensu, jeśli produkt nie spełnia podstawowych wymagań rynku. Dlatego warto pomyśleć o narzędziach, jak analizy SWOT, bo one mogą pomóc zrozumieć mocne i słabe strony produkcji. Zrozumienie tych spraw jest ważne, bo zapobiegnie typowym błędom w planowaniu, które mogą prowadzić do problemów, opóźnień i wyższych kosztów.
Pytanie 2
Weryfikacja montażu pasa klinowego w przekładni pasowej powinna obejmować
A. kontrolę naciągu pasa
Twoja odpowiedź
B. pomiar kształtu klina
C. mierzenie siły przenoszonej przez pas
D. sprawdzenie nasączenia pasa olejem
Poprawna odpowiedź. Sprawdzenie naciągu pasa klinowego to mega ważna rzecz przy kontroli montażu w przekładni pasowej. Jak pas jest źle naciągnięty, to może się szybko zużywać, a nawet cały system napędowy może na tym ucierpieć. Dobrze naciągnięty pas pozwala na optymalne przenoszenie momentu obrotowego i zmniejsza ryzyko poślizgu. W praktyce są różne sposoby na to, żeby sprawdzić naciąg. Można użyć specjalnych narzędzi albo po prostu nacisnąć pas palcem w środkowej części między kołami. Standardy, jak ISO 9982, mają konkretne wartości naciągu, które trzeba dostosować do tego, co robimy i jakiego pasa używamy. Jak pas jest dobrze naciągnięty, to wszystko działa dłużej, lepiej i taniej.
Pytanie 3
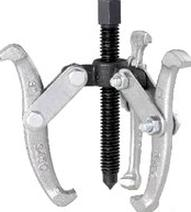
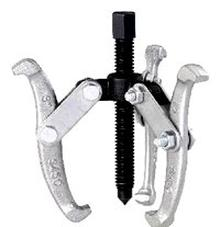
Przyrząd przedstawiony na rysunku służy do
A. ściągania pokryw zaworów.
B. montażu tulei prowadzących.
C. ściągania łożysk.
Twoja odpowiedź
D. montażu elementów tocznych.
Poprawna odpowiedź. Ściągacz do łożysk to fajne narzędzie, które pomoże Ci skutecznie wyciągnąć łożyska z wałów albo różnych części maszyn. Działa to w ten sposób, że wywiera nacisk na łożysko, przez co możesz je wyjąć bez ryzyka, że coś uszkodzisz. Używanie ściągacza jest naprawdę ważne, bo to zapewnia, że demontaż przebiega gładko, a ryzyko uszkodzeń części jest minimalne. Na przykład, wymieniając łożyska w silnikach elektrycznych albo w układach napędowych w samochodach, ściągacz jest prawie niezbędny. Bez niego możesz narobić bałaganu i uszkodzić inne elementy, co później może kosztować znacznie więcej. Dlatego każdy mechanik powinien znać i umieć korzystać z tego narzędzia – to świadczy o jego profesjonalizmie i umiejętności w mechanice.
Pytanie 4
Średni remont frezarki pionowej nie zawiera
A. wymiany skończonych łożysk tocznych
B. zmiany uszkodzonych klinów lub wpustów
C. odnowienia zużytych śrub pociągowych
D. demontażu frezarki z fundamentu
Twoja odpowiedź
Poprawna odpowiedź. Demontaż frezarki z fundamentu nie jest częścią remontu średniego, ponieważ taki proces obejmuje jedynie działania mające na celu przywrócenie funkcjonalności maszyny bez jej całkowitej demontażu. W ramach średniego remontu, kluczowe jest skoncentrowanie się na regeneracji i wymianie elementów, które zużywają się w trakcie eksploatacji, takich jak śruby pociągowe, łożyska toczne czy kliny. Przykładowo, regeneracja śrub pociągowych polega na przywróceniu ich wymiarów i funkcji przy użyciu odpowiednich technik mechanicznych, co wpływa na poprawę stabilności i precyzji frezarki. Ważne jest, aby w procesie remontu stosować się do standardów takich jak ISO 9001, które zapewniają wysoką jakość wykonania i bezpieczeństwo operacyjne. Właściwe podejście do średnich remontów prowadzi do zwiększenia efektywności operacyjnej oraz zmniejszenia kosztów eksploatacyjnych w dłuższym okresie.
Pytanie 5
Aby uniknąć uszkodzenia łożyska w postaci zatarcia, nie powinno się podejmować działań korygujących, takich jak
A. użycie bardziej miękkiego smaru oraz unikanie nagłych przyspieszeń
B. zwiększenie wcisku i podniesienie ilości oleju
Poprawna odpowiedź
C. korekcja montażu, zastosowanie obciążenia wstępnego lub wybór innego typu łożyska
D. dobór nowego środka smarnego lub zmiana sposobu montażu
Twoja odpowiedź
Niepoprawna odpowiedź. Dobór nowego środka smarnego lub zmiana sposobu montażu niekoniecznie prowadzi do poprawy efektywności smarowania łożysk. Zmieniając środek smarny, możemy natknąć się na smary, które nie są zgodne z wymaganiami danej aplikacji, co może prowadzić do pogorszenia parametrów smarowania. Każdy typ łożyska wymaga specyficznego smaru, a użycie niewłaściwego może prowadzić do zwiększonego tarcia, co z kolei może wywołać zatarcie. Ponadto, zmiana sposobu montażu nie zawsze jest rozwiązaniem problemów z łożyskami. W rzeczywistości, niewłaściwe dopasowanie lub montaż łożyska może prowadzić do jego uszkodzenia. Zwiększenie wcisku i ilości oleju nie jest rozwiązaniem, które należy rozważać w kontekście montażu, ponieważ nadmierny wcisk może prowadzić do uszkodzeń mechanicznych łożyska. Dodatkowo, korekcja montażu, zastosowanie obciążenia wstępnego lub dobór innego typu łożyska to bardziej skomplikowane procesy, które powinny być przeprowadzane z uwzględnieniem specyfikacji technicznych oraz warunków pracy łożysk. Wiele firm stosuje standardy jak ANSI lub ISO w celu zapewnienia odpowiednich praktyk dotyczących montażu i eksploatacji łożysk, co powinno być zawsze brane pod uwagę.
Pytanie 6
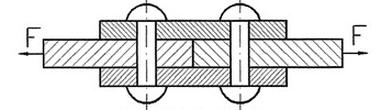
W ilu przekrojach ścinany jest każdy nit zastosowany w połączeniu pokazanym na rysunku?
A. 2
Poprawna odpowiedź
B. 4
Twoja odpowiedź
C. 1
D. 3
Niepoprawna odpowiedź. Jak wybierasz niepoprawną odpowiedź, to zazwyczaj wynika to z tego, że źle rozumiesz, jak działają połączenia nitowe. Często ludzie przeszacowują, ile przekrojów nit jest w ogóle ścinanych, co prowadzi do wyboru 3 lub 4. Kluczowe jest to, żeby zrozumieć, że nit łączy dwie części konstrukcji i siła ścinająca działa na końcach nita, a nie w środku. Odpowiedź 1 może się pojawić przez złe rozumienie sił w połączeniu. W rzeczywistości ta siła ścinająca działa na styku materiałów, a w przypadku nitów ogranicza się do dwóch miejsc kontaktu. Przy projektowaniu połączeń ważne jest, żeby stosować zasady mechaniki materiałów i rozumieć, jak obciążenia wpływają na różne typy połączeń. Normy takie jak AISC mówią, że projektanci muszą to analizować, bo inaczej mogą źle ocenić nośność połączeń, co może prowadzić do poważnych problemów. Dlatego dobra wiedza o działaniu połączeń mechanicznych i umiejętność analizy tych sił są naprawdę ważne.
Pytanie 7
Dokumentacja związana z montażem nie obejmuje
A. rysunku zestawieniowego zespołu
B. wizualnego rysunku instalacji
C. karty technologicznej montażu
D. karty instrukcyjnej obróbki
Twoja odpowiedź
Poprawna odpowiedź. Karta instrukcyjna obróbki nie jest częścią dokumentacji montażowej, ponieważ jej głównym celem jest dostarczenie szczegółowych informacji na temat procesów obróbczych, takich jak toczenie, frezowanie czy szlifowanie. W kontekście montażu, dokumentacja powinna być skoncentrowana na zasadach łączenia poszczególnych elementów, dostosowywania ich do siebie oraz odpowiednich technikach montażowych. Z tego powodu karta instrukcyjna obróbki, mimo że ważna w procesie produkcyjnym, nie ma bezpośredniego zastosowania w montażu. Przykładem dokumentacji montażowej mogą być rysunki montażowe, które pokazują jak prawidłowo złożyć elementy w gotowy produkt, oraz rysunki zestawieniowe, które ilustrują wszystkie części składające się na zespół. Dobre praktyki branżowe sugerują, że każda dokumentacja powinna być dostosowana do konkretnego etapu produkcji, co pozwala na uniknięcie nieporozumień i błędów w procesie. W praktyce, osoby zajmujące się montażem powinny posługiwać się odpowiednimi dokumentami, które ułatwią im realizację zadań, co przyczynia się do efektywności i jakości finalnych produktów.
Pytanie 8
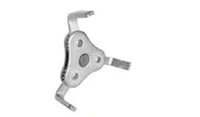
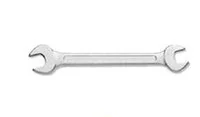
Na którym rysunku przedstawiono klucz umożliwiający odkręcenie nakrętki okrągłej rowkowej?
B.
D.
C.
A.
Twoja odpowiedź
Poprawna odpowiedź. Odpowiedź A jest poprawna, ponieważ przedstawia klucz przystosowany do nakrętek okrągłych rowkowanych, co jest kluczowe w wielu zastosowaniach inżynieryjnych oraz mechanicznych. Klucze te mają unikalny kształt, który umożliwia pewne chwytanie i obracanie nakrętek, co jest niezbędne do ich montażu i demontażu. W praktyce, klucze te są często stosowane w budownictwie, samochodach oraz maszynach przemysłowych, gdzie nakrętki okrągłe rowkowane są powszechnie używane. W branży mechanicznej, użycie odpowiednich narzędzi pozwala na uniknięcie uszkodzeń komponentów, co jest zgodne z normami ISO dotyczącymi jakości narzędzi. Prawidłowe użycie klucza do nakrętek rowkowanych zapewnia nie tylko efektywność, ale również bezpieczeństwo podczas pracy, co jest fundamentalne w standardach BHP. Uświadamiając sobie różnorodność narzędzi oraz ich zastosowanie, można lepiej dobierać odpowiednie techniki i metody w pracy mechanicznej.
Pytanie 9
Jakie akcesoria należy zastosować do mocowania małych frezów piłkowych?
A. imak narzędziowy
B. trzpień rozprężny
C. trzpień z pierścieniami i nakrętką
Twoja odpowiedź
D. uchwyt trójszczękowy
Poprawna odpowiedź. Trzpień z pierścieniami i nakrętką jest kluczowym elementem mocowania małych frezów piłkowych, ponieważ zapewnia stabilne i precyzyjne umiejscowienie narzędzia w uchwycie obrabiarki. Użycie tego typu mocowania pozwala na łatwą wymianę narzędzi oraz ich prawidłowe osadzenie, co jest szczególnie istotne w przypadku małych frezów, które są narażone na dużą siłę odśrodkową podczas obróbki. Dodatkowo, pierścienie zabezpieczają narzędzie przed przypadkowym wysunięciem, co zwiększa bezpieczeństwo pracy. Przykładowo, w przemyśle motoryzacyjnym, gdzie precyzja obróbki jest niezbędna, mocowanie narzędzi za pomocą trzpienia z pierścieniami i nakrętką staje się standardem. Dzięki zastosowaniu tego rozwiązania można uniknąć błędów związanych z niewłaściwym osadzeniem, co przekłada się na wysoką jakość wyrobów oraz mniejsze straty materiałowe. Warto również zauważyć, że dobór odpowiedniego mocowania zgodnie z zasadami inżynierii mechanicznej i normami branżowymi, takimi jak ISO, jest kluczowy dla efektywności i bezpieczeństwa procesów obróbczych.
Pytanie 10
Małe wyroby składające się z ograniczonej liczby elementów w produkcji małoseryjnej są montowane w formie
A. ruchowej z ruchem swobodnym
B. stacjonarnej niepodzielnej
Twoja odpowiedź
C. stacjonarnej podzielnej
D. ruchowej z ruchem wymuszonym
Poprawna odpowiedź. Wyroby małogabarytowe o niewielu częściach w produkcji małoseryjnej montuje się w formie stacjonarnej niepodzielnej, co oznacza, że wszystkie operacje montażowe są realizowane w jednym, stałym miejscu. Tego typu podejście jest szczególnie efektywne w kontekście ograniczonej liczby komponentów, ponieważ pozwala na maksymalne wykorzystanie przestrzeni roboczej oraz minimalizację czasu transportu między poszczególnymi etapami produkcji. Przykładem mogą być montowane w ten sposób małe urządzenia elektroniczne, które wymagają precyzyjnego i stabilnego środowiska do składania. Stacjonarna niepodzielna forma montażu jest zgodna z najlepszymi praktykami w branży, które podkreślają znaczenie ergonomii i optymalizacji procesów produkcyjnych. Dzięki tej metodzie można także łatwiej kontrolować jakość, co jest kluczowe w produkcji małoseryjnej, gdzie każda jednostka ma istotne znaczenie. Ponadto, zastosowanie tego podejścia umożliwia efektywne wdrażanie standardów takich jak ISO 9001, które koncentrują się na systemach zarządzania jakością i ciągłym doskonaleniu procesów.
Pytanie 11
Dokument, który stanowi podstawę do stworzenia procesu technologicznego montażu, to
A. instrukcja weryfikacji montażu
B. instrukcja montażu produktu
C. karta technologiczna do montażu
D. schemat montażu produktu
Twoja odpowiedź
Poprawna odpowiedź. Schemat montażu wyrobu to bardzo ważny dokument w całym procesie technologicznym. To on pokazuje, jak krok po kroku złożyć różne elementy. Zazwyczaj znajdziesz tam rysunki z częściami i ich wzajemnymi powiązaniami, co jest mega przydatne, żeby upewnić się, że każdy etap montażu będzie zrobiony tak, jak trzeba, żeby zachować jakość. W praktyce taki schemat może być super pomocą w szkoleniu nowych pracowników, bo to zwiększa ich efektywność i zmniejsza szanse na błędy. Warto też wspomnieć, że standardy jak ISO 9001 mocno akcentują znaczenie dokumentacji w procesach technologicznych, jeśli chodzi o jakość. Stosowanie schematów montażowych zgodnych z tymi standardami pomaga w ciągłym doskonaleniu procesów produkcyjnych i przejrzystości działań. Na przykład w branży motoryzacyjnej wykorzystanie takich schematów pozwala szybko zauważyć problemy i poprawić proces produkcji, co jest kluczowe dla zapewnienia wysokiej jakości finalnych produktów.
Pytanie 12
W procesie produkcji masowej wykorzystuje się składanie wyrobów z
A. zastosowaniem kompensacji
B. całkowitą zamiennością części
Poprawna odpowiedź
C. indywidualnym dopasowaniem części
D. zastosowaniem selekcji części
Twoja odpowiedź
Niepoprawna odpowiedź. Stosowanie kompensacji w montażu wyrobów odnosi się do sytuacji, w której różnice w wymiarach lub kształcie części są korygowane w trakcie montażu. Takie podejście, choć może być przydatne w niektórych kontekstach, nie jest efektywne w produkcji masowej, gdzie kluczowe są powtarzalność i efektywność. Długotrwałe stosowanie kompensacji może prowadzić do problemów z jakością produktów, zwiększenia kosztów produkcji oraz wydłużenia czasu montażu. Podobnie, podejście oparte na selekcji części, które zakłada wybór odpowiednich komponentów na podstawie ich cech, również nie jest zgodne z zasadami produkcji masowej. Takie podejście wprowadza dodatkowe etapy w procesie produkcji, co może wprowadzać nieefektywności i zwiększać ryzyko błędów. Indywidualne dopasowanie części, z kolei, jest metodą stosowaną w produkcji jednostkowej lub małoseryjnej, gdzie komponenty są dostosowywane do specyficznych wymagań. W produkcji masowej, gdzie skala i tempo produkcji są kluczowe, takie podejścia są nieefektywne i sprzeczne z zasadami optymalizacji procesów produkcyjnych. W praktyce, zrozumienie, jak różne metody wpływają na wydajność i jakość produkcji, jest kluczowe dla osiągnięcia sukcesu w branży.
Pytanie 13
Tworząc proces technologiczny montażu, powinno się uwzględnić, że czas jednostkowy dla poszczególnych operacji powinien wynosić
A. cyklowi montażu
B. jednostce montażowej
C. taktowi montażu
Poprawna odpowiedź
D. normie czasu
Twoja odpowiedź
Niepoprawna odpowiedź. Norma czasu, cykl montażu i jednostka montażowa to pojęcia, które, choć istotne w kontekście projektowania procesów produkcyjnych, nie są bezpośrednio porównywalne z taktem montażu. Norma czasu odnosi się do standardowego czasu potrzebnego na wykonanie danej operacji, ale nie uwzględnia zmienności produkcji. Ustalanie normy często odbywa się na podstawie analiz wydajności historycznych i może wprowadzać błędy, jeśli nie jest regularnie aktualizowana. Cykl montażu z kolei to czas od rozpoczęcia do zakończenia procesu montażowego, który obejmuje wiele operacji, co czyni go zbyt ogólnym, aby mógł być stosowany jako wskaźnik dla pojedynczych operacji. Natomiast jednostka montażowa to miara, która odnosi się do konkretnej ilości produktów lub komponentów, co również nie jest bezpośrednio związane z czasem operacji. Problemy z precyzyjnym określeniem czasu jednostkowego mogą prowadzić do wąskich gardeł w procesie produkcyjnym, co w efekcie przekłada się na opóźnienia i zwiększenie kosztów. Zrozumienie zależności między tymi pojęciami jest kluczowe dla efektywnego zarządzania procesami produkcyjnymi, dlatego należy unikać uproszczeń i błędnych założeń w planowaniu i realizacji zadań montażowych.
Pytanie 14
Nadzór nad przebiegiem instalacji głowicy na bloku silnika spalinowego powinien bezwzględnie brać pod uwagę
A. test szczelności pomiędzy tłokiem a cylindrem oraz pomiar kompresji
B. obserwację odkształceń głowicy w trakcie montażu
C. zmierzenie szczeliny pomiędzy głowicą a blokiem silnika
D. weryfikację kolejności dokręcania śrub oraz wartości momentu dokręcania
Twoja odpowiedź
Poprawna odpowiedź. Sprawdzenie kolejności dokręcania śrub oraz wartości momentu dokręcania jest kluczowym etapem montażu głowicy do bloku silnika spalinowego. Właściwe dokręcanie śrub zapewnia równomierne rozłożenie sił i minimalizuje ryzyko odkształceń oraz uszkodzeń elementów silnika. Producent silnika zazwyczaj podaje zalecane wartości momentu dokręcania, które muszą być dokładnie przestrzegane. Przykładowo, w przypadku silników benzynowych moment ten często waha się od 20 do 25 Nm, w zależności od specyfiki silnika i materiałów użytych do produkcji. Kolejność dokręcania śrub jest także istotna, ponieważ pozwala uniknąć naprężeń, które mogą prowadzić do nieszczelności lub pęknięć głowicy. W praktyce, zastosowanie narzędzi takich jak klucz dynamometryczny pozwala na precyzyjne kontrolowanie momentu dokręcania, co jest zgodne z najlepszymi praktykami w branży motoryzacyjnej. Właściwie przeprowadzony montaż przyczynia się do długotrwałej i niezawodnej pracy silnika.
Pytanie 15
Przyrząd przedstawiony na ilustracji służy do
A. ściągania łożysk.
Twoja odpowiedź
B. montażu tulei prowadzących.
C. montażu elementów tocznych.
D. demontażu pokryw zaworów.
Poprawna odpowiedź. Odpowiedź jest prawidłowa, ponieważ narzędzie przedstawione na ilustracji to ściągacz łożysk, który jest kluczowym elementem w obróbce mechanicznej. Jego głównym zastosowaniem jest demontaż łożysk z wałów lub od ich siedzisk bez ryzyka uszkodzenia innych elementów konstrukcji. Ściągacze łożysk są niezwykle przydatne w serwisach samochodowych i w przemyśle maszynowym, gdzie łożyska są powszechnie stosowane. Przykładem może być sytuacja, gdy konieczna jest wymiana łożysk w silniku lub w skrzyni biegów – użycie ściągacza pozwala na szybkie i precyzyjne ich usunięcie. W praktyce, dobór odpowiedniego ściągacza jest istotny, ponieważ różne rozmiary i typy łożysk wymagają użycia różnorodnych narzędzi. Zgodnie z dobrymi praktykami, każdorazowo przed użyciem ściągacza powinno się upewnić, że jego ramiona są odpowiednio dopasowane do łożyska, co minimalizuje ryzyko uszkodzenia i zwiększa efektywność pracy.
Pytanie 16
Czas montażu 24 sztuk motoreduktorów wynosi 12 godzin, zatem takt ich montażu to
A. 300 minut
B. 30 minut
Twoja odpowiedź
C. 75 minut
D. 750 minut
Poprawna odpowiedź. Prawidłowa odpowiedź to 30 minut, co można wyliczyć na podstawie podanych danych. Montaż 24 sztuk motoreduktorów zajmuje 12 godzin, co w przeliczeniu daje 720 minut. Aby obliczyć takt montażu, należy podzielić całkowity czas montażu przez liczbę elementów, czyli 720 minut / 24 motoreduktory. Wynik tego działania to 30 minut na jeden motoreduktor. Takt montażu to wskaźnik efektywności procesu produkcyjnego, który pozwala na określenie, jak długo trwa montaż pojedynczego elementu. W praktyce taki pomiar jest niezwykle istotny, ponieważ umożliwia optymalizację procesów, planowanie produkcji oraz zarządzanie czasem pracy. Zastosowanie taktu montażu w branży produkcyjnej pozwala również na identyfikację wąskich gardeł w procesie, co może przyczynić się do poprawy jakości i wydajności. W standardach produkcyjnych, takich jak Lean Manufacturing, analiza czasu taktowania jest kluczowym elementem, który wspiera dążenie do minimalizacji marnotrawstwa oraz poprawy efektywności operacyjnej.
Pytanie 17
Jakiej z wymienionych czynności nie realizuje się na stanowisku kontrolnym montażu?
A. Pomiaru odchyłek położenia komponentów
B. Dokładności wzajemnego ustawienia części
Poprawna odpowiedź
C. Sprawdzania wartości luzów pomiędzy częściami
D. Pomiaru wydłużenia śrub
Twoja odpowiedź
Niepoprawna odpowiedź. Wybór pomiaru dokładności wzajemnego ustawiania części jako odpowiedzi wskazującej na czynność nieprzeprowadzaną na stanowisku montażowym kontrolnym może wynikać z nieporozumienia dotyczącego roli tego stanowiska oraz specyfiki procesów kontrolnych. Pomiar odchyłek położenia części jest kluczowy w celu weryfikacji, czy elementy zostały zamontowane w odpowiednich lokalizacjach, co wpływa na funkcjonalność końcowego produktu. Niezbędnym aspektem montażu jest także pomiar wydłużenia śrub, który pozwala na ocenę sił dokręcania i tym samym jakości połączeń. Właściwe sprawdzanie wartości luzów łączonych części jest istotne dla zapewnienia prawidłowego działania mechanizmów, co jest szczególnie ważne w branżach takich jak motoryzacja, gdzie tolerancje mechaniczne są ściśle regulowane. Stąd wybór dokładności wzajemnego ustawiania części jako operacji kontrolnej na stanowisku montażowym jest błędny, ponieważ ta czynność dotyczy bardziej fazy projektowania, gdzie analizowane są aspekty geometrii i dopasowania, a nie finalnej weryfikacji jakości montażu. Użytkownicy często mylą etapy procesów produkcyjnych, co prowadzi do nieporozumień w zakresie odpowiednich metod kontroli jakości. Istotne jest, aby zrozumieć, że każda z tych czynności ma swoje miejsce w procesie produkcyjnym i kontrolnym, a ich realizacja ma kluczowe znaczenie dla zapewnienia najwyższej jakości wyrobów.
Pytanie 18
Karta technologiczna do montażu nie zawiera
A. wykazu narzędzi pomocniczych
Twoja odpowiedź
B. wyposażenia technologicznego
C. numerów operacji
D. normy czasu pracy
Poprawna odpowiedź. Karta technologiczna montażu jest dokumentem, który ma na celu zapewnienie efektywności i jakości procesu montażu. Zawiera szczegółowe informacje dotyczące poszczególnych etapów montażu, w tym normy czasu pracy, numery operacji oraz wyposażenie technologiczne. Jednak nie obejmuje wykazu narzędzi pomocniczych. W praktyce oznacza to, że karta ta skupia się na głównych elementach procesu produkcyjnego, definiując standardy i procedury, które muszą zostać spełnione, aby zapewnić prawidłowe wykonanie montażu. Przykładowo, w przypadku produkcji samochodów, karta technologiczna może zawierać informacje o czasach montażu poszczególnych komponentów czy metodach ich łączenia, ale wykaz narzędzi pomocniczych nie jest koniecznym elementem, ponieważ to narzędzia są często dostosowywane do specyficznych potrzeb operacji. W rezultacie, znajomość karty technologicznej i jej elementów jest kluczowa dla efektywnego zarządzania procesem produkcyjnym.
Pytanie 19
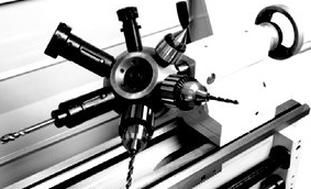
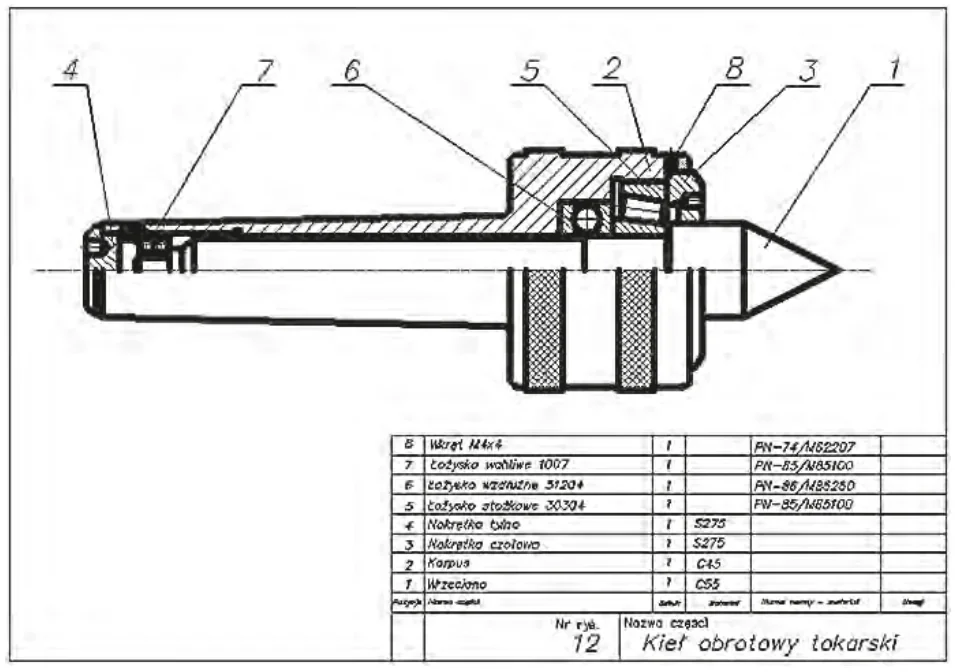
Na rysunku przedstawiono głowicę rewolwerową zamontowaną w
A. koniku tokarki.
Twoja odpowiedź
B. imaku nożowym.
C. uchwycie samocentrującym.
D. suporcie narzędziowym.
Poprawna odpowiedź. Głowica rewolwerowa, która jest zamontowana na koniku tokarki, to rozwiązanie stosowane w obróbce skrawaniem, umożliwiające bardzo szybką wymianę narzędzi. Konik tokarki jest kluczowym elementem, który dostarcza wsparcia dla obrabianego materiału oraz pozwala na montaż różnych narzędzi, w tym głowic rewolwerowych, co zwiększa efektywność procesu produkcji. Warto zaznaczyć, że głowice rewolwerowe są szeroko stosowane w przemyśle, umożliwiając wykorzystanie wielu narzędzi w jednym cyklu roboczym, co znacznie skraca czas operacyjny. Dzięki zastosowaniu tego rozwiązania można łatwo dostosować tokarkę do różnych zadań obróbczych, co jest zgodne z najlepszymi praktykami w obróbce mechanicznej. Dodatkowo, odpowiednie ustawienie głowicy oraz jej precyzyjne działanie mają kluczowe znaczenie dla uzyskania wysokiej jakości powierzchni obrabianych, co jest istotne w kontekście standardów jakości w przemyśle. Systemy te są również projektowane z myślą o minimalizacji przestojów, co jest istotnym elementem efektywności produkcji.
Pytanie 20
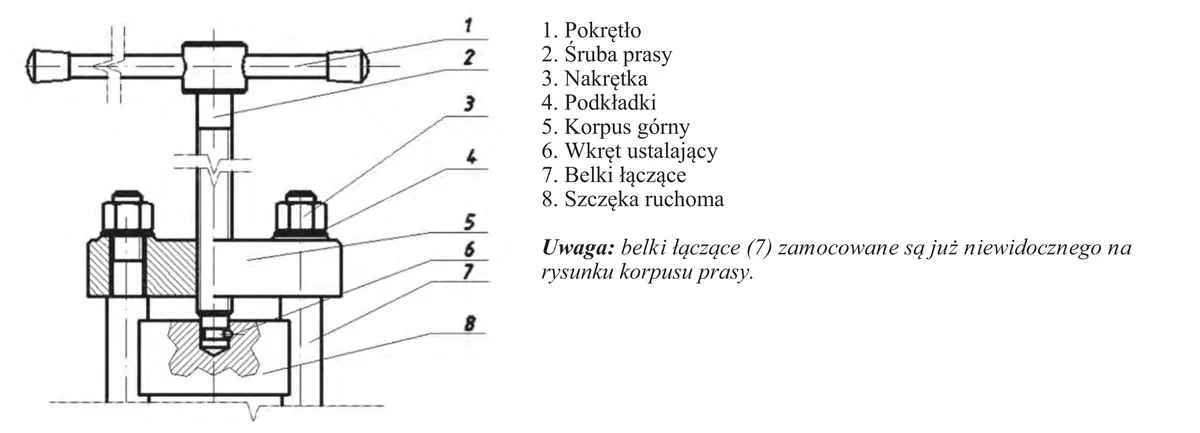
Montaż widocznych części prasy śrubowej przedstawionej na rysunku powinien przebiegać w następującej kolejności:
A. 8, 5, 2, 1, 4, 3, 6
Twoja odpowiedź
B. 5, 1, 3, 4, 8, 2, 6
C. 3, 4, 5, 2, 1, 8, 6
D. 1, 2, 8, 6, 5, 3, 4
Poprawna odpowiedź. Odpowiedź 8,5,2,1,4,3,6 jest poprawna, ponieważ odzwierciedla właściwą kolejność montażu widocznych części prasy śrubowej. Rozpoczęcie od zamocowania szczęki ruchomej (8) jest kluczowe, gdyż stanowi pierwszy element bazowy, na którym opiera się dalszy montaż. Korpus górny (5) powinien być zamocowany jako następny, aby zapewnić stabilność całej konstrukcji. Następnie montujemy śrubę prasy (2), która jest niezbędna do prawidłowego działania mechanizmu i pozwala na regulację siły nacisku. Pokrętło (1) jest zamontowane po śrubie, co ułatwia przyszłe dostosowywanie siły nacisku. Kolejnym krokiem jest założenie podkładek (4), które mają na celu rozłożenie siły i ochraniają powierzchnie przed nadmiernym zużyciem. Nakrętka (3) stabilizuje całe połączenie, a wkręt ustalający (6) finalizuje montaż, zabezpieczając wszystkie elementy w odpowiedniej pozycji. Taka kolejność montażu jest zgodna z dobrymi praktykami inżynierskimi, zapewniając zarówno bezpieczeństwo, jak i efektywność pracy prasy śrubowej. W kontekście praktycznym, stosowanie się do tej kolejności montażu pozwala minimalizować ryzyko błędów operacyjnych oraz awarii sprzętu.
Pytanie z egzaminu CKE, styczeń 2017 (arkusz M.44-X-17.01).
Pytanie 21
Jaki typ montażu cechuje się znacznym udziałem prac ręcznych, dużą pracochłonnością oraz unikalnością produktów, a także wymaga zatrudnienia wysoce wykwalifikowanych pracowników?
A. Kompensacji ciągłej
B. Dopasowania części
Poprawna odpowiedź
C. Zamienności całkowitej
Twoja odpowiedź
D. Selekcji części
Niepoprawna odpowiedź. Wybór pozostałych odpowiedzi może prowadzić do błędnych wniosków dotyczących montażu w produkcji. Kompensacja ciągła odnosi się do produkcji, w której elementy są wytwarzane w dużych seriach, co pozwala na automatyzację procesów i minimalizację prac ręcznych. Tego rodzaju podejście nie wymaga wysokiego poziomu kwalifikacji pracowników, a raczej skupia się na efektywności i powtarzalności procesów. Zamienność całkowita to koncepcja, w której wszystkie elementy mogą być swobodnie wymieniane bez konieczności przeprowadzania dodatkowych prac dopasowujących. W związku z tym, charakteryzuje się standardyzacją oraz dużą automatyzacją, co jest przeciwieństwem unikalności wyrobów. Dopasowanie części, które wymaga wysoce wykwalifikowanych pracowników, jest niezgodne z tym podejściem. Selekcja części także nie jest adekwatnym terminem w tym kontekście, ponieważ odnosi się do procesu wyboru komponentów z dostępnych zasobów, co sugeruje, że montaż jest zautomatyzowany lub nie wymaga specjalistycznych umiejętności. Typowym błędem myślowym jest mylenie wysokiej jakości montażu z dużą produkcją seryjną, co prowadzi do nieprawidłowego doboru metod montażu w zależności od wymagań produkcji. Stosując odpowiednie standardy, jak ISO 9001, można zapewnić właściwe podejście do różnych rodzajów montażu, zwiększając efektywność oraz jakość produktów.
Pytanie 22
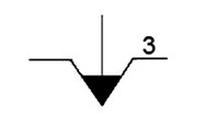
Przedstawiony symbol graficzny stosowany na rysunkach zabiegowych oznacza
A. uchwyt trój szczękowy samocentrujący.
Twoja odpowiedź
B. podporę trójnożną.
C. tarczę trój szczękową.
D. uchwyt trój szczękowy hydrauliczny.
Poprawna odpowiedź. Odpowiedź "uchwyt trój szczękowy samocentrujący" jest jak najbardziej trafna. Symbol na rysunku to typowe oznaczenie, które znajdziesz w dokumentacji technicznej obrabiarek, zwłaszcza tokarek. Ten uchwyt naprawdę ułatwia życie, bo pozwala na precyzyjne mocowanie różnych detali cylindrycznych. Dzięki swojej budowie automatycznie centruje obrabiany element. To niesamowicie podnosi dokładność i efektywność pracy. W praktyce jest to super rozwiązanie, zwłaszcza kiedy zależy nam na precyzji, jak chociażby przy produkcji części do silników czy precyzyjnych urządzeń. A tak na marginesie, uchwyty tego typu są zgodne z normami ISO, co w efekcie przekłada się na lepszą jakość wyrobów końcowych.
Pytanie 23
Oblicz na podstawie danych z tabeli takt montażu zespołu napędowego.
Wielkość zamówienia
1000 szt.
Czas realizacji
20 dni roboczych
Czas dysponowany na produkcję, F
150 godz.
Wzór: T=60·F⁄P gdzie:T – takt montażuP – program produkcyjny na jedną zmianę
A. 300 minut.
B. 50 minut.
Twoja odpowiedź
C. 180 minut.
Poprawna odpowiedź
D. 9 minut.
Niepoprawna odpowiedź. Wybór błędnej odpowiedzi na pytanie o takt montażu może wynikać z kilku nieporozumień dotyczących tego, jak właściwie obliczać czas produkcji. Na przykład odpowiedzi takie jak 50 minut, 9 minut czy 300 minut nie są zgodne z zasadami obliczania taktu montażu, co może prowadzić do błędnych wniosków. Często błędy te są wynikiem mylenia pojęcia taktu montażu z czasem potrzebnym na wykonanie konkretnej operacji lub z całkowitym czasem pracy zmiany. Takt montażu powinien być postrzegany jako wartość określająca, w jakim czasie należy wykonać produkcję jednej sztuki, co jest kluczowe dla efektywności procesu. Przykładowo odpowiedź 50 minut może sugerować, że czas na jedną sztukę jest znacznie krótszy niż rzeczywiście jest, co może prowadzić do niewłaściwego rozplanowania pracy i przeciążenia pracowników. Odpowiedzi takie jak 9 minut mogą wydawać się atrakcyjne przy niskim poziomie produkcji, ale nie uwzględniają realiów związanych z bardziej złożonymi procesami montażowymi, które wymagają więcej czasu. Z kolei wartość 300 minut znacznie przekracza rozsądne założenia, co może skutkować nieefektywnym wykorzystaniem zasobów i zwiększeniem kosztów produkcji. Dlatego kluczowe jest zrozumienie podstawowych zasad obliczania taktu montażu oraz ich zastosowanie w praktyce produkcyjnej, aby unikać tych powszechnych błędów.
Pytanie 24
Pierwszym krokiem w procesie technologicznym montażu jest działanie
A. pomiarów montażowych.
B. przeprowadzenia prób.
C. usunięcia konserwacji i mycia.
D. kompletacji elementów.
Twoja odpowiedź
Poprawna odpowiedź. Poprawna odpowiedź to 'kompletacja elementów', ponieważ jest to kluczowy pierwszy etap w procesie montażu, który polega na zbieraniu wszystkich niezbędnych części i akcesoriów, które będą użyte w dalszych etapach. Kompletacja elementów zapewnia, że wszystkie wymagane komponenty są dostępne, co minimalizuje ryzyko przestojów oraz błędów w montażu. W praktyce, dobrym nawykiem jest utworzenie listy kontrolnej z wymienionymi wszystkimi elementami, co jest zgodne z najlepszymi praktykami zarządzania projektami. Takie podejście jest szczególnie ważne w branżach takich jak produkcja, gdzie precyzja i efektywność są kluczowe dla jakości finalnego produktu. Umożliwia to również szybsze wprowadzenie produktu na rynek, ponieważ proces montażu przebiega sprawnie i bez zakłóceń. Dobrze przeprowadzona kompletacja elementów wpływa na ogólną jakość i efektywność procesu technologicznego.
Pytanie 25
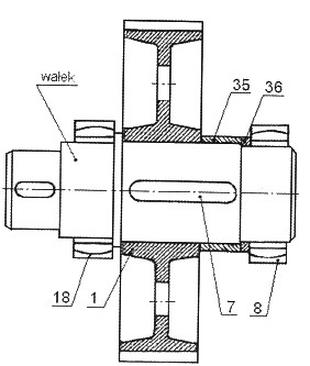
Kolejność czynności montażowych zespołu wałka przedstawionego na rysunku, powinna być następująca:
A. wpust (7) zamontować na wałku, na wałek wcisnąć koło (1) i łożysko (18), odwrócić zespół, zamontować tuleję (35), pierścień (36) oraz łożysko (8).
Twoja odpowiedź
B. zamontować na wałku łożysko (8), pierścień (36), tuleję (35), koło (1), łożysko (18).
C. na wałek wcisnąć koło (1), następnie wpust (7), tuleję (35), pierścień (36) oraz łożysko (8), odwrócić zespół i wcisnąć łożysko (18).
D. koło (1) wcisnąć na wałek, a następnie wcisnąć wpust (7), zamontować tuleję (35), pierścień (36) oraz łożysko (8), odwrócić zespół i zamontować łożysko (18).
Poprawna odpowiedź. Wybór odpowiedzi, w której wpust (7) jest najpierw zamontowany na wałku, jest prawidłowy, ponieważ wpust pełni kluczową rolę w stabilizacji pozostałych elementów. Zamontowanie koła (1) i łożyska (18) przed odwróceniem zespołu ułatwia dostęp oraz pozwala na efektywniejsze montowanie kolejnych komponentów. W praktyce, prawidłowa kolejność montażu jest kluczowa, aby zapewnić, że wszystkie elementy będą właściwie osadzone i nie dojdzie do ich względnego przemieszczania się, co mogłoby prowadzić do uszkodzeń mechanicznych podczas pracy maszyny. W branży mechanicznej, takie zasady montażu są zgodne z normami ISO, które podkreślają znaczenie kolejności oraz metodyki montażu w zapewnieniu trwałości i niezawodności konstrukcji. Dlatego też, znajomość tych procedur oraz ich stosowanie w praktyce ma ogromne znaczenie dla efektywności i bezpieczeństwa operacji mechanicznych.
Pytanie 26
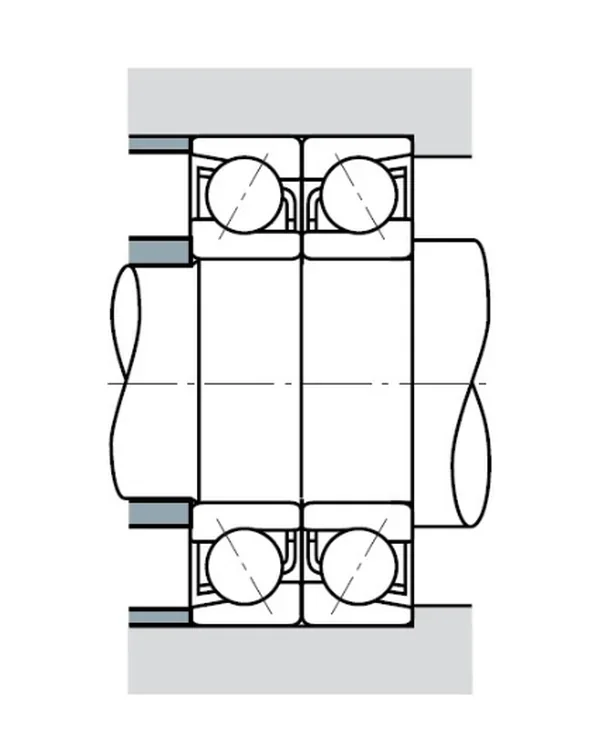
Na rysunku przedstawiono połączenie z zastosowaniem łożysk kulkowych
A. wzdłużnych.
B. dwurzędowych.
C. skośnych.
Twoja odpowiedź
D. poprzecznych.
Poprawna odpowiedź. Odpowiedź wskazująca na łożyska kulkowe skośne jest poprawna, ponieważ w takich łożyskach bieżnie wewnętrzna i zewnętrzna są przesunięte względem siebie, co tworzy kąt między osią łożyska a kierunkiem działania siły. Ta konstrukcja pozwala na jednoczesne przenoszenie obciążeń promieniowych i osiowych, co czyni je niezwykle wszechstronnymi w zastosowaniach inżynieryjnych. łożyska skośne są szeroko stosowane w mechanizmach precyzyjnych, takich jak silniki elektryczne, przekładnie i maszyny CNC, gdzie wymagana jest duża sztywność oraz zdolność do przenoszenia złożonych obciążeń. W ramach dobrą praktyką jest także stosowanie łożysk kulkowych skośnych w układach, gdzie zachodzi potrzeba minimalizacji luzów, co przyczynia się do dłuższej żywotności komponentów oraz zwiększenia efektywności energetycznej. Przykładowo, w branży motoryzacyjnej stosowanie łożysk kulkowych skośnych w układach kierowniczych i zawieszeniach pozwala na lepszą stabilność pojazdów oraz poprawę komfortu jazdy.
Pytanie 27
Jakie połączenie powinno być zastosowane do zamocowania obręczy na kole jezdnym pojazdu szynowego?
A. Nitowe
B. Gwintowe
C. Skurczowe
Twoja odpowiedź
D. Spawane
Poprawna odpowiedź. Połączenie skurczowe jest optymalnym rozwiązaniem do osadzenia obręczy na kole jezdnym pojazdu szynowego ze względu na właściwości materiałowe i eksploatacyjne. W przypadku kół szynowych kluczowe jest zapewnienie trwałego i stabilnego połączenia, które wytrzyma wysokie obciążenia oraz wibracje występujące podczas jazdy. Połączenie skurczowe polega na precyzyjnym dopasowaniu obręczy do piasty, co tworzy efektywną szczelinę, która pod wpływem temperatury powoduje skurcz obręczy na kole. Przykładowo, w trakcie eksploatacji kolei, obręcze są często podgrzewane, co umożliwia ich łatwe osadzenie na piastach, a następnie ich schłodzenie, co prowadzi do uzyskania silnego, bez luzów połączenia. Takie rozwiązanie jest zgodne z normami branżowymi, które wskazują na konieczność stosowania połączeń skurczowych w pojazdach szynowych, szczególnie w kontekście bezpieczeństwa i niezawodności operacyjnej.
Pytanie 28
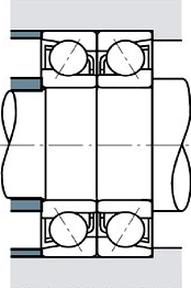
Na rysunku przedstawiono układ z wykorzystaniem łożysk kulkowych
A. poprzecznych.
B. dwurzędowych.
C. skośnych.
Twoja odpowiedź
D. wzdłużnych.
Poprawna odpowiedź. Odpowiedź dotycząca łożysk skośnych jest prawidłowa, ponieważ te łożyska charakteryzują się specyficznym układem bieżni, które są ustawione pod kątem w stosunku do osi wału. Taki kąt pozwala na przenoszenie obciążeń zarówno promieniowych, jak i osiowych, co czyni je niezwykle uniwersalnymi w różnych aplikacjach inżynieryjnych. Przykładem zastosowania łożysk skośnych są maszyny przemysłowe, w których występują duże siły działające w różnych kierunkach. W takich przypadkach, łożyska skośne zapewniają stabilność i wydajność pracy, umożliwiając jednoczesne przenoszenie obciążeń promieniowych (czyli działających prostopadle do osi wału) oraz obciążeń osiowych (czyli działających wzdłuż osi wału). Stosowanie łożysk skośnych jest zgodne z normami ISO, które zalecają ich wykorzystanie w konstrukcjach wymagających dużej precyzji i niezawodności. Ponadto, w kontekście dobranych materiałów i technologii produkcji, łożyska te często wykorzystują kulki stalowe lub ceramiczne, co dodatkowo zwiększa ich wytrzymałość i trwałość w trudnych warunkach pracy.
Pytanie z egzaminu CKE, czerwiec 2018 (arkusz M.44-X-18.06).
Pytanie 29
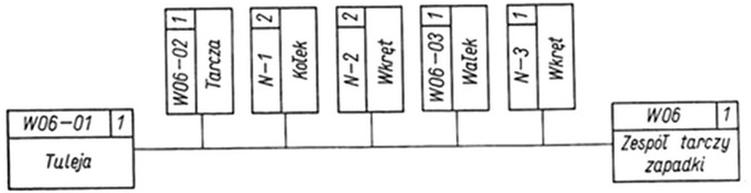
Na podstawie zamieszczonego schematu montażu, określ ile sztuk wkrętów należy przygotować do montażu zespołu tarczy zapadki.
A. 2 szt.
B. 4 szt.
C. 3 szt.
Twoja odpowiedź
D. 5 szt.
Poprawna odpowiedź. Wybór odpowiedzi 3 szt. jest prawidłowy, ponieważ analiza schematu montażu jasno wskazuje, że do prawidłowego złożenia zespołu tarczy zapadki potrzebne są trzy wkręty. Dwa z nich, oznaczone jako N-2, są wymagane do stabilizacji tarczy, natomiast trzeci, oznaczony jako N-3, pełni funkcję zabezpieczającą, co jest zgodne z najlepszymi praktykami w zakresie montażu mechanizmów. W branży inżynieryjnej, precyzyjne przygotowanie elementów montażowych, takich jak wkręty, jest kluczowe dla zapewnienia trwałości i funkcjonalności końcowego produktu. Warto również zwrócić uwagę na standardy ISO dotyczące montażu mechanicznego, które podkreślają znaczenie stosowania odpowiedniej liczby oraz typu elementów złącznych, co ma bezpośredni wpływ na bezpieczeństwo i niezawodność konstrukcji.
Pytanie 30
W czasie montażu łożysk tocznych o otwartej konstrukcji nie powinno się
A. używać smaru plastycznego
B. uderzać w pierścienie, koszyk ani elementy toczne
Twoja odpowiedź
C. zastosować tuleję montażową w celu równomiernego rozkładu siły wcisku
D. czyścić ich naftą lub benzyną
Poprawna odpowiedź. Odpowiedź, że nie należy uderzać w pierścienie, koszyk lub elementy toczne łożysk tocznych, jest prawidłowa ze względu na ich delikatną konstrukcję oraz istotną rolę w zapewnieniu ich prawidłowego funkcjonowania. Uderzanie w te elementy może prowadzić do mikrouszkodzeń, które w dłuższym czasie mogą skutkować awarią łożyska, a nawet uszkodzeniem innych komponentów maszyn. W praktyce, podczas montażu należy zawsze stosować odpowiednie narzędzia, takie jak tuleje montażowe, które równomiernie rozkładają siłę nacisku oraz zapobiegają uszkodzeniom. Przykładowo, podczas montażu łożysk w silnikach czy wałach napędowych, ważne jest, aby używać technik montażowych zgodnych z normami, takimi jak ISO 1101, które gwarantują precyzyjne dopasowanie i właściwe funkcjonowanie. Ponadto, warto zwrócić uwagę na właściwe smarowanie łożysk, co również wpływa na ich długowieczność i efektywność pracy.
Pytanie 31
Jeśli czas potrzebny na wyprodukowaniu 12 sztuk motoreduktorów to 6 godzin, to jaki jest obliczony takt ich montażu?
A. 72 minuty
B. 300 minut
C. 30 minut
Twoja odpowiedź
D. 720 minut
Poprawna odpowiedź. Poprawna odpowiedź wynosi 30 minut, co można obliczyć, dzieląc całkowity czas produkcji przez liczbę jednostek. W tym przypadku: 6 godzin to 360 minut. Podzielając 360 minut przez 12 sztuk motoreduktorów, otrzymujemy 30 minut na każdy motoreduktor. Takt produkcyjny to kluczowy wskaźnik w zarządzaniu produkcją, który informuje o czasie potrzebnym do wytworzenia jednej jednostki produktu. W praktyce, wiedza o takcie produkcyjnym jest niezwykle istotna, ponieważ umożliwia efektywne planowanie i optymalizację procesu produkcji. Na przykład, w branżach takich jak motoryzacja czy elektronika, gdzie produkcja odbywa się na dużą skalę, dokładne obliczenie taktu pozwala na lepsze dostosowanie zasobów ludzkich oraz maszyn do zapotrzebowania na produkt, co prowadzi do zwiększenia wydajności oraz redukcji kosztów. Praktyczne zastosowanie wiedzy o takcie produkcyjnym przyczynia się również do identyfikacji wąskich gardeł w procesie produkcyjnym, co jest kluczowe dla ciągłego doskonalenia operacyjnego.
Pytanie 32
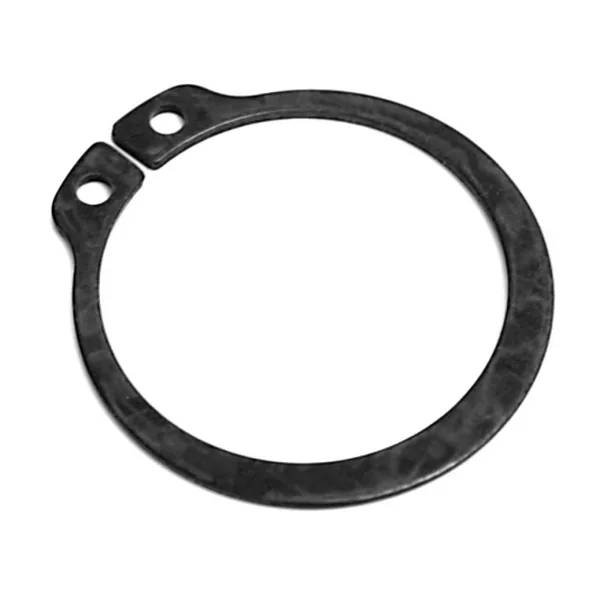
Element przedstawiony na rysunku stosuje się jako
A. podkładkę dystansową.
B. uszczelnienie czopów wałów.
C. zabezpieczenie nakrętek przed odkręcaniem.
D. zabezpieczenie sworzni przed przesuwaniem.
Twoja odpowiedź
Poprawna odpowiedź. Element przedstawiony na zdjęciu to pierścień zabezpieczający, który pełni kluczową rolę w układach mechanicznych. Jego głównym zadaniem jest zapobieganie przesuwaniu się sworzni oraz innych elementów z ich pozycji montażowej. Pierścień ten, umieszczony w rowku na wale, skutecznie utrzymuje elementy w odpowiednich miejscach, co jest niezbędne w wielu zastosowaniach, takich jak w budowie maszyn, samochodów oraz sprzętu przemysłowego. Użycie pierścieni zabezpieczających jest standardem w branży, zapewniającym bezpieczeństwo oraz niezawodność działania mechanizmów. W praktyce, pierścienie te są stosowane np. w silnikach, gdzie utrzymują pozycję sworzni, a ich niewłaściwe zastosowanie może prowadzić do poważnych awarii. Dobre praktyki inżynieryjne zalecają ich regularną kontrolę oraz wymianę w przypadku zużycia, co zapewnia długotrwałe i bezpieczne użytkowanie maszyn. Zrozumienie funkcji pierścieni zabezpieczających jest zatem kluczowe dla każdego inżyniera czy technika, który zajmuje się projektowaniem lub konserwacją układów mechanicznych.
Pytanie z egzaminu CKE, styczeń 2018 (arkusz M.44-X-18.01).
Pytanie 33
Na wał o średnicy czopa łożyskowego wynoszącej 30 mm osadzono łożysko toczne. Szerokość gniazda pod łożysko wraz z podcięciem pod pierścień ustalający wynosi 16 mm. Wymagana nośność dynamiczna łożyska wynosi 13 kN. Na podstawie danych w tabeli wybierz numer łożyska kulkowego, które należy zastosować.
Numer łożyska
d mm
D mm
B mm
C kN
6006
30
55
13
13,3
6200
10
30
9
5,72
6206
30
62
16
19,5
6306
30
72
19
28,5
d – średnica wewnętrzna; D – średnica zewnętrzna; B – szerokość; C – nośność ruchowa
A. 6206
Twoja odpowiedź
B. 6006
Poprawna odpowiedź
C. 6306
D. 6200
Niepoprawna odpowiedź. Jak wybierzesz inne łożysko niż 6006, to mogą być spore kłopoty. Na przykład łożysko 6200, mimo że jest popularne, ma średnicę wewnętrzną tylko 10 mm. To znaczy, że w ogóle się nie nadaje na czop 30 mm. Taki błąd w doborze może prowadzić do uszkodzeń łożyska albo czopa, a to wiąże się z dodatkowymi kosztami. Z kolei łożyska 6206 i 6306 mają odpowiednią średnicę, ale są zbyt szerokie, bo mają 16 mm i 17 mm, co przekracza dopuszczalne limity gniazda 16 mm. Użycie niewłaściwych wymiarów może skutkować luzem, a nawet zablokowaniem łożyska, co grozi uszkodzeniem całego mechanizmu. Z mojego doświadczenia, często ludzie zapominają o kluczowych parametrach przy doborze łożysk. Pamiętaj, że trzeba patrzeć nie tylko na średnicę, ale i na szerokość oraz nośność, aby wszystko działało jak należy.
Pytanie 34
Jaki jest takt montażu dla 25 sztuk amortyzatorów, jeśli czas przeznaczony na produkcję wynosi 250 godzin? Wykorzystaj podany wzór.
T=60x(F/P)
gdzie F - czas przewidziany na produkcję, P – ilość sztuk w danym przedziale czasowym
A. 1600
B. 600
Twoja odpowiedź
C. 6
D. 60
Poprawna odpowiedź. Poprawna odpowiedź wynika z zastosowania wzoru na takt montażu, który jest kluczowym narzędziem w planowaniu produkcji. Wzór T = 60 × (F / P) pozwala na określenie czasu montażu jednej sztuki, gdzie F to całkowity czas produkcji, a P to liczba sztuk. W tym przypadku mamy 250 godzin produkcji oraz 25 sztuk amortyzatorów. Po podstawieniu wartości do wzoru uzyskujemy T = 60 × (250 / 25) = 60 × 10 = 600 sekund. Takt montażu jest istotny dla efektywności procesu produkcyjnego, ponieważ pozwala na optymalizację wykorzystania czasu i zasobów. W praktyce, znajomość taktów montażu pozwala na lepsze planowanie harmonogramów pracy, co prowadzi do zwiększenia wydajności oraz minimalizowania przestojów. W branży produkcyjnej, stosowanie takich obliczeń jest standardem, umożliwiającym ciągłe doskonalenie procesów i dostosowywanie ich do zmieniających się potrzeb rynku.
Pytanie 35
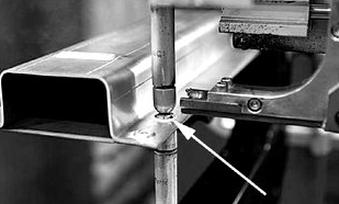
Przedstawione na rysunku łączenie blach odbywa się za pomocą.
A. wciskania.
B. przetłaczania.
C. zgrzewania.
Twoja odpowiedź
D. nitowania.
Poprawna odpowiedź. Zgrzewanie to jedna z najczęściej stosowanych metod łączenia blach, szczególnie w przemyśle motoryzacyjnym i konstrukcyjnym. Proces ten polega na łączeniu materiałów poprzez miejscowe stopienie ich powierzchni w wyniku działania wysokiego prądu elektrycznego. W przypadku zgrzewania punktowego, które jest przedstawione na rysunku, elektrody dociskają blachy, co umożliwia przepływ prądu, prowadząc do ich nagrzewania i zgrzewania. Praktyczne zastosowanie tego procesu obejmuje produkcję karoserii samochodowych, gdzie wymagane jest nie tylko mocne połączenie, ale także minimalizacja deformacji blach. Dobrą praktyką jest stosowanie zgrzewania w przypadku cienkowarstwowych materiałów, co pozwala na zachowanie ich właściwości mechanicznych oraz estetycznych. W branży budowlanej zgrzewanie znajduje zastosowanie w konstrukcjach stalowych, gdzie zapewnia trwałe i solidne połączenia, spełniające rygorystyczne normy bezpieczeństwa.
Pytanie 36
Przedstawiony dokument jest rysunkiem
A. wykonawczym.
Twoja odpowiedź
B. złożeniowym.
Poprawna odpowiedź
C. operacyjnym.
D. montażowym.
Niepoprawna odpowiedź. Zrozumienie różnic między różnymi rodzajami rysunków technicznych jest kluczowe w pracy inżynieryjnej. Odpowiedzi operacyjne, montażowe i wykonawcze wskazują na różne aspekty dokumentacji technicznej, które mogą być łatwo mylone. Rysunek operacyjny jest wykorzystywany do prezentacji procesów technologicznych i operacji, które muszą być wykonane w trakcie produkcji. Jest to dokument, który nie przedstawia struktury zespołu, lecz skupia się na sekwencji działań, co znacznie różni się od rysunku złożeniowego. Z kolei rysunek montażowy ilustruje sposób, w jaki poszczególne części są łączone, ale nie prezentuje całościowego zespołu w kontekście jego funkcjonowania. Rysunki wykonawcze natomiast koncentrują się na szczegółach konstrukcyjnych i materiałowych, które są niezbędne do produkcji poszczególnych elementów. Kluczowym błędem w rozumieniu tych koncepcji jest brak dostrzegania, że rysunki złożeniowe oferują kompleksowy widok na interakcje między komponentami, co jest niezbędne do efektywnego projektowania i wdrażania systemów. Dlatego ważne jest, aby dokładnie analizować i rozumieć każdy typ rysunku w kontekście jego zastosowania oraz docelowego celu, jakiemu ma służyć.
Pytanie z egzaminu CKE, styczeń 2017 (arkusz M.44-X-17.01).
Pytanie 37
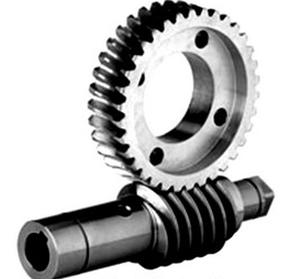
Podczas montażu przekładni ślimakowej, przedstawionej na rysunku, oś ślimaka i oś ślimacznicy powinny być położone względem siebie pod kątem
A. 45°
B. 135°
C. 180°
D. 90°
Twoja odpowiedź
Poprawna odpowiedź. W przypadku montażu przekładni ślimakowej kluczowym elementem jest prawidłowe ustawienie osi ślimaka oraz ślimacznicy względem siebie. Ustawienie ich pod kątem prostym, czyli 90°, jest zgodne z normami branżowymi i zapewnia optymalne zazębianie. Taki układ pozwala na efektywne przenoszenie momentu obrotowego oraz minimalizuje ryzyko wystąpienia nadmiernego zużycia komponentów. Zęby ślimaka wchodzą w interakcję ze zębami ślimacznicy w sposób, który umożliwia płynny ruch i redukuje straty energii. W praktyce, stosowanie przekładni ślimakowych o kącie 90° jest powszechnym rozwiązaniem w wielu aplikacjach, takich jak napędy w urządzeniach przemysłowych czy w mechanizmach regulujących ruch. Przykładowo, w przemyśle motoryzacyjnym, poprawne ustawienie osi w napędach przekładniowych jest niezbędne dla zapewnienia długowieczności i niezawodności układu napędowego. Z tego powodu, znajomość i stosowanie prawidłowych kątów montażowych jest nieodzowną częścią pracy inżynierów w branży mechanicznej.
Pytanie 38
Który typ montażu wyróżnia się znaczną ilością pracy ręcznej, dużą pracochłonnością oraz unikalnością produktów i wymaga zatrudnienia wysoko wykwalifikowanych pracowników?
A. Selekcji części
Twoja odpowiedź
B. Zamienności całkowitej
C. Kompensacji ciągłej
D. Dopasowania części
Poprawna odpowiedź
Niepoprawna odpowiedź. Selekcja części odnosi się do procesu, w którym wybiera się odpowiednie elementy do montażu, jednak nie wymaga ona tak dużego zaangażowania manualnego czy wysokich kwalifikacji, jak dopasowanie części. W praktyce polega raczej na doborze komponentów, które są produkowane na dużą skalę, a ich wymiana jest standardowa, co zmniejsza potrzeby w zakresie indywidualnych umiejętności. Zamienność całkowita to koncepcja, która zakłada, że różne elementy są wymienne i pasują do siebie bez konieczności dodatkowego dopasowywania. Przykładem są części zamienne w masowej produkcji, gdzie łatwo można zastąpić jedną część inną, co nie ma związku z procesem wymagającym wysokiego poziomu umiejętności manualnych. Kompensacja ciągła dotyczy bardziej zaawansowanych technik produkcyjnych, które mają na celu ciągłe dostosowywanie procesów do zmieniających się warunków, co również nie wiąże się z unikalnością wyrobów. Dopasowanie części z kolei jest kluczowe w produkcji, która wymaga precyzyjnego i często czasochłonnego montażu. Dlatego błędne jest myślenie, że wymienione podejścia mogą zastąpić proces dopasowania, ponieważ każde z nich odnosi się do innego aspektu montażu i produkcji.
Pytanie 39
W trakcie konserwacji tokarki zauważono zużycie wału i łożysk. Proces naprawy zniszczonych łożysk tocznych będzie polegał na
A. wymianie pierścieni
B. szlifowaniu rolek
C. wymianie na nowe
Twoja odpowiedź
D. napawaniu pierścieni
Poprawna odpowiedź. Wymiana zużytych łożysk tocznych na nowe jest uznawana za najlepszą praktykę w przypadku ich uszkodzenia. Zastosowanie nowych łożysk zapewnia nie tylko optymalną wydajność maszyny, ale również zwiększa jej żywotność oraz bezpieczeństwo eksploatacji. W przypadku łożysk tocznych, które są kluczowe dla prawidłowego funkcjonowania wałów, ich zużycie może prowadzić do poważnych problemów, takich jak nadmierne wibracje, hałas czy nawet uszkodzenie innych elementów maszyny. W standardach branżowych, takich jak ISO 281 dotyczący niezawodności łożysk, podkreśla się znaczenie stosowania komponentów o odpowiednich parametrach oraz jakości. Praktyka polegająca na wymianie na nowe, zamiast naprawy starych elementów, minimalizuje ryzyko awarii i związanych z tym kosztów serwisowych w przyszłości. Warto również zaznaczyć, że nowe łożyska powinny być odpowiednio dobrane pod względem wymiarów i typu, co jest kluczowe dla prawidłowego działania tokarki i przedłużenia jej eksploatacji.
Pytanie 40
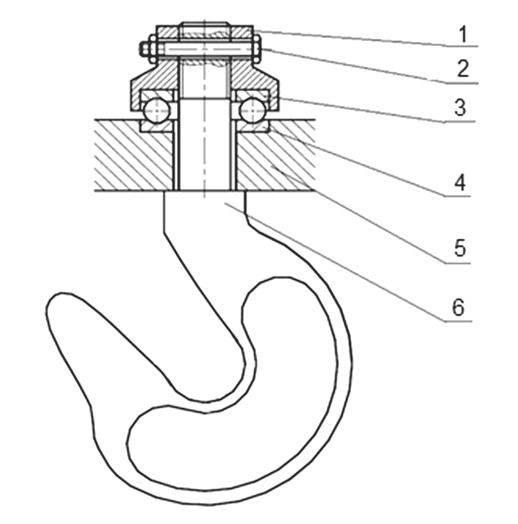
Elementy zespołu haka przedstawionego na rysunku montowane są w kolejności:
A. 6,5,1,4,3,2
B. 4,5,6,3,1,2
Poprawna odpowiedź
C. 6,5,1,2,3,4
Twoja odpowiedź
D. 6,5,1,3,4,2
Niepoprawna odpowiedź. W przypadku udzielenia niepoprawnej odpowiedzi, warto zwrócić uwagę na kilka istotnych aspektów dotyczących montażu elementów zespołu haka. Przede wszystkim, niektóre z propozycji kolejności montażu ignorują fundamenty prawidłowej sekwencji, co prowadzi do nieprawidłowego osadzenia kluczowych komponentów. Element 6, będący hakiem, pełni rolę głównego nośnika dla pozostałych części, dlatego jego montaż powinien zawsze odbywać się w pierwszej kolejności. Jeśli hak zostanie zamontowany po innych elementach, jak to sugerują niektóre niepoprawne odpowiedzi, to istnieje ryzyko, że cała konstrukcja będzie niestabilna. Dodatkowo, konieczność użycia nakrętki (element 4) do zabezpieczenia trzpienia (element 5) przed nałożeniem podkładki (element 3) jest kluczowym błędem, który może prowadzić do awarii w systemie. Praktyczne zastosowanie inżynieryjnych zasad montażu wymaga ścisłego przestrzegania zaleceń dotyczących kolejności, aby uniknąć sytuacji, w których luźne elementy mogłyby prowadzić do poważnych uszkodzeń lub wypadków. Nieprawidłowe podejście do montażu może również wpływać na dalsze użytkowanie haka, co podkreśla znaczenie dokładnego zrozumienia każdego elementu oraz jego roli w całej konstrukcji. Kluczowe jest, aby inżynierowie i technicy znali poprawną sekwencję montażu, co jest potwierdzone przez liczne standardy branżowe oraz dobre praktyki inżynieryjne. Przeanalizowanie każdego elementu oraz ich wzajemnych relacji w procesie montażu jest niezbędnym krokiem do zapewnienia zarówno bezpieczeństwa, jak i funkcjonalności całego zespołu.