Kwalifikacja: CHM.02 - Eksploatacja maszyn i urządzeń przemysłu chemicznego
Rozpoczęcie: 7 września 2026 22:38
Zakończenie: 7 września 2026 23:08
Egzamin zdany!
Wynik: 26/40 punktów (65,0%)
Wymagane minimum: 20 punktów (50%)
Twój wynik na tle innych
Twój wynik jest lepszy niż 40% podejść do kwalifikacji CHM.02.
Porównanie z 1790 zakończonymi podejściami do tej kwalifikacji (dane zbiorcze, bez wyników indywidualnych).
Poprzednio 82,5%, teraz 65,0% (-17,5 p.p.).
Zachowaj ten wynik na koncie
Załóż darmowe konto albo zaloguj się - ten egzamin przypiszemy do Twojego konta, więc wrócisz do swoich błędów, będziesz śledzić postęp i dostaniesz powtórki dobrane do Twoich odpowiedzi.
Który z wymienionych parametrów procesu destylacji prostej powinien być kontrolowany i odnotowywany w dokumentacji przebiegu tego procesu?
A. Czas trwania procesu
B. Masa surowca w kotle do destylacji
C. Temperatura wody chłodzącej na wyjściu z chłodnicyTwoja odpowiedź
D. Temperatura roztworu oraz oparów nad roztworemPoprawna odpowiedź
Niepoprawna odpowiedź. Odpowiedzi, które wskazują na inne parametry, nie oddają rzeczywistego znaczenia kontrolowania procesu destylacji prostej. Temperatura wody chłodzącej na wylocie z chłodnicy, choć istotna dla efektywności chłodzenia i zapobiegania nadmiernemu nagrzewaniu aparatury, nie stanowi bezpośredniego wskaźnika dotyczącego procesu destylacji. Oprócz tego, masa surowca w kotle destylacyjnym jest istotna z punktu widzenia bilansowania masy, ale nie jest kluczowym czynnikiem wpływającym na kontrolę przebiegu destylacji. Czas prowadzenia procesu również nie daje jednoznacznych informacji o jakości separacji składników, ponieważ różne mieszaniny mogą wykazywać różne zachowania podczas destylacji. Dlatego, opierając się na tych parametrach, można dojść do błędnych wniosków dotyczących efektywności procesu. Kontrolowanie temperatury roztworu i oparów nad roztworem pozwala na dynamiczne dostosowanie warunków pracy w czasie rzeczywistym, co jest kluczowe dla uzyskania optymalnych rezultatów. Ignorowanie tego aspektu może prowadzić do niższej wydajności destylacji oraz niepożądanych efektów, takich jak pojawienie się nieczystości w produkcie końcowym, które są niezgodne z wytycznymi branżowymi i mogą narazić na ryzyko jakość finalnych produktów.
Pytanie 2
Jaką temperaturę powinien mieć szczyt kolumny rektyfikacyjnej działającej pod stałym ciśnieniem?
A. podobną do temperatury w podgrzewaczu surowca
B. podobną do temperatury w wyparce kolumny
C. najwyższą w kolumnie i bliską temperaturze wrzenia cieczy wyczerpanej
D. najniższą w kolumnie i zbliżoną do temperatury wrzenia destylatuTwoja odpowiedź
Poprawna odpowiedź. Temperatura na szczycie kolumny rektyfikacyjnej jest kluczowym parametrem, który wpływa na efektywność procesu destylacji. Prawidłowa odpowiedź wskazuje, że powinna być ona najniższa w kolumnie i zbliżona do temperatury wrzenia destylatu. Taki stan pozwala na optymalne oddzielenie komponentów o różnych temperaturach wrzenia, co jest istotne w procesie rektyfikacji. W praktyce, niższa temperatura na górze kolumny sprzyja kondensacji lżejszych frakcji, co pozwala na ich skuteczne zbieranie. Dobre praktyki w tej dziedzinie podkreślają znaczenie precyzyjnego pomiaru temperatury, ponieważ niewłaściwe ustawienia mogą prowadzić do strat w wydajności oraz czystości produktów. Na przykład, w przemyśle petrochemicznym, skuteczne zarządzanie temperaturą na szczycie kolumny pozwala na uzyskanie wysokiej jakości benzyn i olejów silnikowych, co jest zgodne z normami jakości ISO.
Pytanie 3
Podczas obsługi autoklawu należy pamiętać, aby zawsze
A. załadować urządzenie substratami po napełnieniu zbiornika gazem obojętnym do ciśnienia roboczego
B. napełniać zbiornik gazem obojętnym w jak najszybszym czasie, otwierając zawory na maksymalny przepływ
C. doprowadzać gazy wytwarzające podwyższone ciśnienie po zamknięciu przewodu doprowadzającego substratyTwoja odpowiedź
D. jednocześnie dostarczać substraty i gaz obojętny ze stałym natężeniem przepływu
Poprawna odpowiedź. Twoja odpowiedź dotycząca doprowadzania gazów po zamknięciu przewodu przy wytwarzaniu ciśnienia jest jak najbardziej na miejscu. Kiedy obsługujemy autoklaw, musimy dbać o to, żeby ciśnienie było na odpowiednim poziomie, bo to klucz do bezpiecznego przebiegu całego procesu. Jak przewód jest zamknięty, a gaz pod ciśnieniem jest wprowadzany, to pomaga utrzymać warunki, które są potrzebne do skutecznej sterylizacji. W praktyce, w różnych protokołach, takich jak sterylizacja parą czy gazem, ważne jest, żeby nie doprowadzać do nagłych zmian ciśnienia. To może prowadzić do uszkodzenia materiałów czy sprzętu, co nie jest niczym przyjemnym. Dlatego warto korzystać z systemów monitorowania ciśnienia, żeby na bieżąco kontrolować, co się dzieje. To nie tylko zwiększa efektywność, ale i bezpieczeństwo podczas pracy z autoklawem.
Pytanie 4
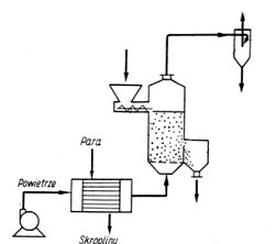
Które urządzenia wchodzą między innymi w skład linii technologicznej instalacji do suszenia fluidalnego?
A. Ssawa, podgrzewacz powietrza, komora suszenia, skraplacz.
B. Dmuchawa, chłodnica, komora suszenia, filtr świecowy.
C. Ssawa, chłodnica, komora suszenia, cyklon.
D. Dmuchawa, podgrzewacz powietrza, komora suszenia, cyklon.Twoja odpowiedź
Poprawna odpowiedź. Linia technologiczna instalacji do suszenia fluidalnego zawiera kluczowe urządzenia, które współpracują ze sobą w celu efektywnego usuwania wilgoci z materiału. Dmuchawa jest istotnym elementem, który zapewnia odpowiedni przepływ powietrza niezbędny do procesu suszenia. Jej rola polega na generowaniu strumienia powietrza, który przemieszcza się przez podgrzewacz, gdzie jego temperatura jest podnoszona. Podgrzewacz powietrza jest kluczowy, gdyż wyższa temperatura zwiększa zdolność powietrza do absorpcji wilgoci. Następnie, w komorze suszenia, materiał jest wystawiony na działanie gorącego i suchego powietrza, co przyspiesza proces odparowywania wody. Cyklon pełni funkcję separacyjną, oddzielając suche cząstki materiału od powietrza, co jest kluczowe w zapewnieniu jakości końcowego produktu. Zastosowanie powyższych urządzeń zgodnie z najlepszymi praktykami branżowymi pozwala na maksymalizację efektywności energetycznej oraz minimalizację strat materiałowych, co jest istotne w nowoczesnych instalacjach przemysłowych.
Pytanie 5
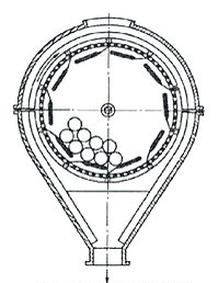
Na czym między innymi polega zapewnienie prawidłowych warunków eksploatacji urządzenia przedstawionego na rysunku?
A. Na dodawaniu w sposób ciągły do bębna zbrylonego surowca pylistego.
B. Na dodawaniu w sposób ciągły do bębna surowca o regularnych kształtach brył.
C. Na wypełnieniu bębna w 2/3 objętości surowcem wilgotnym i włóknistym.
D. Na wypełnieniu bębna w 1/3 objętości surowcem suchym i kruchym.Twoja odpowiedź
Poprawna odpowiedź. Wypełnienie bębna w 1/3 objętości surowcem suchym i kruchym jest kluczowe dla prawidłowego funkcjonowania urządzenia, takiego jak młyn kulowy. Taki poziom wypełnienia pozwala na swobodny ruch elementów mielących, co jest niezbędne do efektywnego mielenia surowców. Przykładowo, w przypadku przetwarzania ziarna, zbyt wysokie wypełnienie bębna może prowadzić do nieefektywnego mielenia, ponieważ materiały mogłyby się zatykać i uniemożliwiać prawidłowy ruch. W praktyce, przestrzeganie zasady wypełnienia bębna w 1/3 objętości pozwala również na ograniczenie zużycia energii, co jest istotne z perspektywy ekonomicznej. W branży budowlanej czy chemicznej, zastosowanie odpowiednich zasad dotyczących wypełnienia maszyn jest również zgodne z najlepszymi praktykami, które zalecają unikanie nadmiernego obciążenia urządzeń, co może prowadzić do ich szybszego zużycia i kosztownych napraw. Z tego powodu, analiza warunków eksploatacji bębna, a także stosowanie się do norm branżowych, ma kluczowe znaczenie dla zapewnienia długoterminowej efektywności urządzenia.
Pytanie 6
Wodę można zakwalifikować do wód mineralnych, jeżeli sucha pozostałość po jej odparowaniu wynosi co najmniej
Rodzaj wód
Sucha pozostałość [mg/dm³]
Ultra słodkie
poniżej 100
Słodkie
100÷500
O podwyższonej mineralizacji
500÷1000
Mineralne
1000÷5000
Specjalne
powyżej 5000
A. 5000 mg/dm3
B. 100 mg/dm3
C. 500 mg/dm3
D. 1000 mg/dm3Twoja odpowiedź
Poprawna odpowiedź. Wybór 1000 mg/dm3 jako wartości oznaczającej granicę dla wód mineralnych jest zgodny z obowiązującymi normami i definicjami w sektorze wodociągów i zdrowia publicznego. Wody mineralne, określane jako naturalne wody o określonym składzie mineralnym, muszą spełniać kryteria dotyczące suchej pozostałości po odparowaniu. Granica 1000 mg/dm3 oznacza, że woda zawiera wystarczającą ilość minerałów, co czyni ją wartościową dla zdrowia. W praktyce, wody mineralne są wykorzystywane w dietetyce oraz w gastronomii, często w formie napojów, które wspierają różnorodne procesy metaboliczne w organizmie. Na przykład, wody o wysokiej mineralizacji mogą być stosowane w terapii uzupełniającej dla osób z niedoborami minerałów, a także w profilaktyce chorób układu kostnego. Dodatkowo, w branży wellness, wody mineralne są promowane za swoje właściwości zdrowotne, co podkreśla ich znaczenie w codziennej diecie.
Pytanie 7
W trakcie wytwarzania kwasu azotowego(V) monitorowane jest stężenie amoniaku w mieszaninie amoniakalno-powietrznej. W tym celu są pobierane próbki
A. gazowe z reaktora utlenianiaPoprawna odpowiedź
B. ciekłe z reaktora utleniania
C. gazowe z kolumny absorpcyjnejTwoja odpowiedź
D. ciekłe z kolumny absorpcyjnej
Niepoprawna odpowiedź. Odpowiedzi o próbkach ciekłych z reaktora utleniania i gazowych z kolumny absorpcyjnej są nietrafione. Nie uwzględniają one kluczowego etapu, czyli utleniania amoniaku. Z reaktora utleniania powinno się analizować tylko gazowe produkty, bo to właśnie w nich stężenie amoniaku jest najważniejsze do monitorowania reakcji. Próbki ciekłe mogą nie oddawać rzeczywistego stężenia amoniaku, bo ten jest w fazie gazowej i najlepiej go mierzyć w gazach reakcjach. Z kolei próby gazowe z kolumny absorpcyjnej są też na bakier, ponieważ kolumna ma inny cel – separację i absorbcję gazów, a nie bezpośrednie śledzenie amoniaku w utlenianiu. Często ludzie myślą, że próbki ciekłe mogą reprezentować cały proces, ale to prowadzi do błędnych wniosków i decyzji. W chemii najważniejsze to mieć dobre metody pomiarowe, żeby mieć pewność co do danych, a to jest kluczowe dla optymalizacji i minimalizacji ryzyka.
Pytanie 8
Którym symbolem graficznym oznacza się na schematach stosowanych w przemyśle chemicznym aparaturę służącą do pomiaru ciśnienia?
A. D.
B. C.Poprawna odpowiedź
C. B.Twoja odpowiedź
D. A.
Niepoprawna odpowiedź. Wybór symboli graficznych w przemyśle chemicznym ma kluczowe znaczenie dla poprawnej interpretacji schematów. Odpowiedzi, które wskazują inne symbole, takie jak "Ω", "T" czy "mA", nie są poprawne, ponieważ każdy z tych symboli odnosi się do zupełnie innych parametrów. Symbol "Ω" jest używany w kontekście oporności elektrycznej, co jest istotne w analizie obwodów elektrycznych, ale nie ma zastosowania w pomiarze ciśnienia. Z kolei symbolem "T" oznaczana jest temperatura, która również jest istotna, ale w innym zakresie zastosowań inżynieryjnych. Oznaczenie "mA" odnosi się do pomiaru prądu w miliamperach, co jest istotne dla urządzeń elektrycznych, ale nie ma związku z ciśnieniem. Ważne jest, aby zrozumieć, że stosowanie niewłaściwych symboli może prowadzić do poważnych błędów w analizie i projektowaniu systemów przemysłowych. Podstawową koncepcją jest zrozumienie, że każdy symbol ma swoje konkretne znaczenie i zastosowanie, a ich mylenie może prowadzić do nieporozumień oraz potencjalnych zagrożeń dla bezpieczeństwa i efektywności pracy. W praktyce, znajomość odpowiednich symboli oraz ich kontekstu jest fundamentalna dla każdego inżyniera pracującego w branży chemicznej.
Pytanie 9
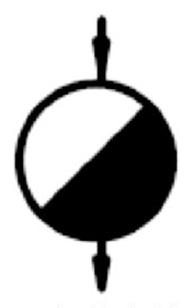
Na rysunku przedstawiono symbol graficzny
A. młyna kulowego.Twoja odpowiedź
B. separatora.
C. wymiennika ciepła.
D. mieszalnika.
Poprawna odpowiedź. Symbol na rysunku zdecydowanie wskazuje na młyn kulowy, który jest naprawdę ważnym sprzętem w różnych procesach przemysłowych, szczególnie w branży materiałowej. Młyny kulowe służą do mielenia różnych surowców, jak minerały czy chemikalia, co jest kluczowe w produkcji cementu, farb czy ceramiki. W przeciwieństwie do innych urządzeń, młyny kulowe działają na zasadzie kul, które w środku cylindra uderzają w materiał, rozdrabniając go przez uderzenia i ścieranie. Moim zdaniem to naprawdę fajny sposób, bo sprawia, że te urządzenia są bardzo efektywne w osiąganiu odpowiedniej granulacji. W dodatku, mogą być zautomatyzowane, co czyni je jeszcze bardziej wydajnymi i bezpiecznymi w użyciu, a przy tym ograniczają straty materiałowe, co jest ważne w kontekście zrównoważonego rozwoju przemysłu.
Pytanie 10
Dane techniczne krystalizatora stosowanego w procesie krystalizacji laktozy zamieszczono w tabeli: Jaką objętość produktu (m3) wykorzystano do napełnienia trzech krystalizatorów przy założeniu, że każdy został napełniony maksymalnie, czyli w 3/4 objętości zbiornika?
Pojemność
8 m³
Temperatura na dopływie
~42°C
Temperatura na odpływie
~14°C
Zapotrzebowanie wody lodowej
8 m³/h
Temperatura wody lodowej
2°C
A. 12 m3Twoja odpowiedź
B. 18 m3Poprawna odpowiedź
C. 6 m3
D. 8 m3
Niepoprawna odpowiedź. Wybór nieprawidłowej odpowiedzi może wynikać z niedokładnego zrozumienia procesu obliczeń dotyczących objętości krystalizatorów. Często występującym błędem jest pomijanie kluczowego kroku, jakim jest obliczenie rzeczywistej objętości napełnienia. Pojemność jednego krystalizatora wynosi 8 m³, ale tylko 3/4 tej objętości jest wykorzystywane, co oznacza, że nie można po prostu przyjąć całości pojemności krystalizatora. Warto zauważyć, że każdy krystalizator, który nie jest napełniony całkowicie, nie osiągnie maksymalnej objętości produktu, co prowadzi do błędnych wniosków. Innym częstym problemem jest mnożenie pojemności krystalizatorów, które zostały zrozumiane niewłaściwie, co skutkuje zbyt dużą wartością całkowitą. Aby uniknąć takich nieporozumień, ważne jest, aby dokładnie analizować wszystkie etapy obliczeń oraz rozumieć praktyczne aspekty napełnienia zbiorników w procesach przemysłowych, zgodnie z najlepszymi praktykami inżynieryjnymi i standardami branżowymi. Wiedza ta jest niezbędna do podejmowania właściwych decyzji w zakresie zarządzania procesami produkcyjnymi.
Pytanie 11
Jakie warunki podczas przeprowadzania procesu absorpcji mogą przyczynić się do zwiększenia jego efektywności?
A. Zmniejszenie temperatury oraz zwiększenie ciśnienia procesuTwoja odpowiedź
B. Zwiększenie temperatury oraz zwiększenie ciśnienia procesu
C. Zmniejszenie temperatury oraz obniżenie ciśnienia procesu
D. Zwiększenie temperatury oraz obniżenie ciśnienia procesu
Poprawna odpowiedź. Obniżenie temperatury i podwyższenie ciśnienia procesu absorpcji sprzyja osiągnięciu wyższej wydajności, ponieważ takie warunki mogą zwiększyć rozpuszczalność gazu w cieczy. W przypadku procesów chemicznych, takich jak absorpcja dwutlenku węgla w wodzie, zmniejszenie temperatury zwiększa energię, potrzebną do rozpuszczenia gazu, podczas gdy zwiększenie ciśnienia powoduje, że więcej cząsteczek gazu jest zmuszonych do interakcji z cieczą, co prowadzi do wyższej efektywności absorpcyjnej. Przykładem zastosowania tej zasady może być przemysłowy proces usuwania CO2 z gazów odlotowych, gdzie kontrolowanie warunków procesowych jest kluczowe do optymalizacji wydajności. W praktyce, stosowanie odpowiednich reaktorów z systemami chłodzenia i podwyższonym ciśnieniem, w połączeniu z monitorowaniem parametrów procesowych, pozwala na efektywniejsze wykorzystanie chemikaliów i redukcję odpadów, co jest zgodne z najlepszymi praktykami w zakresie inżynierii procesowej.
Pytanie 12
Elementem mieszającym o dużej prędkości w reaktorze zbiornikowym jest mieszadło
A. ślimakowe
B. turbinoweTwoja odpowiedź
C. łapowe
D. kotwiczne
Poprawna odpowiedź. Mieszadło turbinowe jest kluczowym elementem w reaktorach zbiornikowych, które wymagają efektywnej mieszanki substancji. Jego konstrukcja, charakteryzująca się dużą prędkością obrotową oraz specyficznym kształtem łopatek, pozwala na skuteczne przemieszczanie cieczy, co jest niezbędne w procesach chemicznych i biotechnologicznych. Mieszadła turbinowe wspierają rozpuszczanie, homogenizację, a także umożliwiają transport ciepła i masy. W zastosowaniach przemysłowych, takich jak produkcja farb, żywności czy farmaceutyków, ich efektywność jest niezbędna do zapewnienia jednolitej jakości produktów. Dzięki dużej zdolności do wytwarzania turbulence, mieszadła te przyczyniają się do intensyfikacji procesów reakcji chemicznych, co w efekcie prowadzi do skrócenia czasu reakcji. Zgodnie z normami branżowymi, zastosowanie mieszadeł turbinowych w reaktorach zbiornikowych ma na celu osiągnięcie optymalnych warunków mieszania, odpowiadając na wymagania procesów technologicznych.
Pytanie 13
Co należy zrobić, gdy wskaźnik poziomu substancji w zbiorniku wskazuje maksymalną wartość?
A. Otworzyć zawór spustowy natychmiast, co może prowadzić do niekontrolowanego wypływu substancji.
B. Zatrzymać dopływ substancji i sprawdzić system alarmowy, by upewnić się, że działa prawidłowo.Twoja odpowiedź
C. Zwiększyć ciśnienie, aby zmniejszyć objętość substancji w zbiorniku, co jest niebezpiecznym i niewłaściwym podejściem.
D. Ignorować wskazanie, jeśli wskaźnik działa poprawnie, co jest błędnym i nieodpowiedzialnym działaniem.
Poprawna odpowiedź. W sytuacji, gdy wskaźnik poziomu substancji w zbiorniku pokazuje maksimum, kluczowe jest natychmiastowe zatrzymanie dopływu substancji. Pozwala to uniknąć przepełnienia, które mogłoby prowadzić do niebezpiecznych sytuacji, takich jak wyciek czy eksplozja. Sprawdzenie systemu alarmowego jest równie ważne, ponieważ zapewnia, że wszelkie ostrzeżenia o niebezpiecznych poziomach substancji są natychmiastowo rozpoznawane i odpowiednio adresowane. W branży chemicznej utrzymanie efektywności i bezpieczeństwa operacji jest priorytetem, dlatego kluczowe jest, by wszystkie systemy monitorujące działały prawidłowo. Regularne przeglądy i kalibracja sprzętu to standardy, które pomagają w uniknięciu sytuacji awaryjnych. Przykładowo, w zakładach chemicznych stosuje się często zintegrowane systemy bezpieczeństwa, które automatycznie wyłączają dopływ substancji przy osiągnięciu krytycznego poziomu, co jest dobrą praktyką w branży. Takie podejście minimalizuje ryzyko błędu ludzkiego i zwiększa ogólne bezpieczeństwo operacji przemysłowych.
Pytanie 14
Ilość nasyconego roztworu NaNO3 przepływającego przez urządzenie krystalizacyjne wynosi 250 kg/h. Z 1000 kg roztworu można uzyskać 250 kg NaNO3. Jaką ilość stałego NaNO3 otrzymamy po 8 godzinach pracy krystalizatora?
A. 250 kg
B. 500 kgPoprawna odpowiedź
C. 2000 kgTwoja odpowiedź
D. 1000 kg
Niepoprawna odpowiedź. Wybór 250 kg albo 1000 kg NaNO<sub>3</sub> to chyba efekt pomyłki w obliczeniach i interpretacji danych. Możliwe, że źle założyłeś coś co dotyczy wydajności krystalizacji, albo nie doczytałeś jak długo pracuje krystalizator. Kluczowe jest to, żeby zrozumieć, że z 1000 kg roztworu dostajemy 250 kg NaNO<sub>3</sub>. Może coś poszło nie tak przy mnożeniu mas roztworu przez wydajność NaNO<sub>3</sub>, co stąd te błędne odpowiedzi. No i jeśli wybrałeś 2000 kg, to pamiętaj, że ta liczba to całkowita masa roztworu, a nie to, ile mamy stałego NaNO<sub>3</sub>. To powszechny błąd – myli się masę roztworu z masą rozpuszczonej substancji. W takich procesach jak krystalizacja, ważne jest, by dobrze rozumieć proporcje i wydajność, żeby nie tracić czasu i pieniędzy. Każdy etap produkcji wymaga przemyślanych przeliczeń, żeby wszystko grało z normami jakości i efektywnością.
Pytanie 15
Który z zaworów przedstawiono na rysunku?
A. Kurek.Twoja odpowiedź
B. Zasuwę.
C. Zawór grzybkowy.
D. Zawór bezpieczeństwa.Poprawna odpowiedź
Niepoprawna odpowiedź. Zawór grzybkowy, zasuwy oraz kurek to elementy, które również znajdują zastosowanie w instalacjach, jednak ich funkcje i zasady działania różnią się zasadniczo od zaworu bezpieczeństwa. Zawór grzybkowy, na przykład, działa na zasadzie przesuwania grzybka w górę i w dół w odpowiedzi na zmiany ciśnienia, ale nie pełni funkcji zabezpieczającej przed nadmiernym ciśnieniem, a jego głównym celem jest regulowanie przepływu medium. Z kolei zasuwy są używane do całkowitego zamykania lub otwierania przepływu, co powoduje, że nie nadają się do zastosowań wymagających automatycznej reakcji na ciśnienie. Kurek, jako prosty zawór odcinający, również nie ma zdolności do działania w trybie awaryjnym, jak to ma miejsce w przypadku zaworu bezpieczeństwa. Typowe błędy myślowe w tym przypadku mogą wynikać z mylenia funkcji regulacyjnych z funkcjami bezpieczeństwa. Właściwe rozumienie różnic między tymi elementami jest kluczowe w inżynierii, aby zapewnić bezpieczeństwo i efektywność instalacji, a także uniknąć potencjalnych awarii, które mogą prowadzić do poważnych szkód materialnych i zagrożeń dla zdrowia.
Pytanie 16
Jakie kroki należy podjąć, aby przygotować młyn kulowy do serwisowania?
A. Otworzyć bęben i włączyć urządzenie na maksymalne obroty przez 15 minut
B. Otworzyć bęben, napełnić wodą z detergentem oraz włączyć urządzenie na 5 minut
C. Odłączyć zasilanie i przemyć wnętrze wodą pod ciśnieniem, obracając bęben ręcznie
D. Odłączyć zasilanie, usunąć elementy rozdrabniające z bębna oraz pozbyć się resztek materiału rozdrabnianegoTwoja odpowiedź
Poprawna odpowiedź. Poprawna odpowiedź dotyczy kluczowych kroków w procesie przygotowania młyna kulowego do konserwacji. Odłączenie zasilania to fundamentalny krok, który ma na celu zapewnienie bezpieczeństwa operatora oraz uniknięcie przypadkowego uruchomienia maszyny podczas prac konserwacyjnych. Opróżnienie bębna z elementów rozdrabniających oraz resztek materiału jest niezbędne do prawidłowego przeprowadzenia konserwacji, ponieważ wszelkie pozostałości mogłyby zanieczyścić proces czyszczenia oraz wpłynąć negatywnie na sprawność młyna. Zgodnie z najlepszymi praktykami branżowymi, przed przeprowadzeniem jakichkolwiek działań konserwacyjnych, należy również zidentyfikować i usunąć potencjalnie niebezpieczne materiały. Po wykonaniu tych kroków można przystąpić do dokładnego czyszczenia wnętrza młyna, co jest kluczowe dla jego dalszego prawidłowego funkcjonowania. Regularna konserwacja, zgodnie z wytycznymi producenta, przyczynia się do zwiększenia żywotności urządzenia oraz minimalizowania ryzyka awarii.
Pytanie 17
Jakim parametrem posługuje się polarymetr podczas przeprowadzania oznaczeń?
A. Kąt skręcenia płaszczyzny polaryzacji światła po przejściu przez roztwórTwoja odpowiedź
B. Różnica współczynników załamania światła pomiędzy próbką a wzorcem
C. Refrakcja roztworu
D. Absorbancja roztworu
Poprawna odpowiedź. Polarymetria to technika analityczna, która umożliwia pomiar kątów skręcania płaszczyzny polaryzacji światła przez substancje optycznie czynne, takie jak roztwory cukrów czy aminokwasów. Kąt skręcania jest miarą zdolności danej substancji do rotacji płaszczyzny polaryzacji światła, co wynika z ich struktury chemicznej oraz stężenia w roztworze. Zgodnie z prawem Biota-Savarta, kąt ten jest bezpośrednio proporcjonalny do stężenia substancji oraz długości drogi optycznej. Na przykład, w przemyśle farmaceutycznym polarymetria jest stosowana do oznaczania czystości substancji aktywnej, co jest kluczowe w procesie zapewnienia jakości produktów. Dodatkowo, polarymetria znajduje zastosowanie w badaniach nad chiralnością związków organicznych, co jest istotne w kontekście rozwoju nowych leków. Zrozumienie tego zjawiska pozwala na efektywne wykorzystanie polarymetrii w laboratoriach analitycznych i badawczych, a także w przemyśle spożywczym i kosmetycznym, gdzie kontrola chiralności ma kluczowe znaczenie.
Pytanie 18
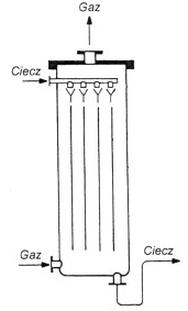
Który rodzaj absorbera przedstawiono na rysunku?
A. Absorber barbotażowy.
B. Płytowy absorber warstewkowy.Poprawna odpowiedź
C. Absorber natryskowy.
D. Przeciwprądowy absorber z wypełnieniem.Twoja odpowiedź
Niepoprawna odpowiedź. Wybór niepoprawnej odpowiedzi może wynikać z nieporozumienia dotyczącego konstrukcji i działania różnych typów absorberów. Na przykład, przeciwprądowy absorber z wypełnieniem, w przeciwieństwie do płytowego absorbera warstewkowego, charakteryzuje się inną strukturą, gdzie gaz i ciecz przepływają w przeciwnych kierunkach. Tego typu urządzenia są często wykorzystywane w aplikacjach, gdzie wymagana jest intensywna wymiana masy, jednak nie mają one pionowych płyt, jak w przypadku omawianego absorbera. Absorber natryskowy, z drugiej strony, polega na rozpryskiwaniu cieczy na powierzchnię, co prowadzi do mniejszej efektywności w porównaniu do absorbera warstewkowego, który zapewnia kontakt cieczy z gazem w kontrolowany sposób. Z kolei absorber barbotażowy, wykorzystujący proces wdmuchiwania gazu przez ciecz, również różni się od płytowego absorbera warstewkowego, który nie ma takiej formy interakcji między fazami. Błędy w rozumieniu tych typów absorberów mogą prowadzić do nieodpowiednich wyborów technologicznych i obniżenia efektywności procesów przemysłowych. Zrozumienie różnic pomiędzy tymi urządzeniami i ich zastosowaniami jest kluczowe dla skutecznego projektowania systemów separacyjnych, co ma bezpośredni wpływ na osiągane wyniki operacyjne oraz zgodność z normami ochrony środowiska.
Pytanie 19
Na ilustracji przedstawiono
A. popychacz dozatora materiałów mazistych.
B. fragment kompensatora osiowego rurociągu.
C. fragment rury żebrowanej wymiennika ciepła.Twoja odpowiedź
D. element napędu mieszadła.
Poprawna odpowiedź. Poprawna odpowiedź to fragment rury żebrowanej wymiennika ciepła. Żebra na powierzchni rur w wymiennikach ciepła mają za zadanie zwiększenie powierzchni kontaktu pomiędzy czynnikiem grzewczym a chłodzącym, co przekłada się na efektywność wymiany ciepła. W zależności od rodzaju wymiennika, żebra mogą mieć różne kształty i rozmiary, ale ich zadaniem jest zawsze optymalizacja procesu wymiany ciepła. Przykładem mogą być wymienniki ciepła wykorzystywane w przemysłowych instalacjach chłodzenia, gdzie odpowiednia konstrukcja rur żebrowanych jest kluczowa dla utrzymania efektywności energetycznej. Dobre praktyki branżowe sugerują, że w projektowaniu wymienników ciepła należy uwzględnić nie tylko typ materiałów, ale również odpowiednie wykończenie powierzchni rur, co może wpływać na wydajność całego systemu. Zastosowanie rur żebrowanych w instalacjach przemysłowych jest zgodne z normami ASME i TEMA, które określają wymagania dotyczące efektywności wymiany ciepła.
Pytanie 20
Który typ mieszalnika wymaga wprowadzenia do komory mieszania składników w postaci stałej oraz sprężonego powietrza?
A. Przesypowy dwustożkowy
B. Przesypowy bębnowy
C. FluidyzacyjnyTwoja odpowiedź
D. Dwustożkowy
Poprawna odpowiedź. Mieszalnik fluidyzacyjny to urządzenie, które wykorzystuje zjawisko fluidyzacji do mieszania składników w fazie stałej. W tym procesie materiał stały jest wprowadzany do komory mieszania, a następnie poddawany działaniu sprężonego powietrza, które powoduje, że cząstki materii unoszą się w powietrzu, co umożliwia ich równomierne mieszanie. Dzięki temu procesowi, składniki mają możliwość swobodnego ruchu, co prowadzi do uzyskania jednorodnej mieszanki. Zastosowanie mieszalników fluidyzacyjnych jest powszechne w przemyśle chemicznym i farmaceutycznym, gdzie wymagana jest wysoka jakość mieszania oraz minimalizacja segregacji składników. W przypadku mieszalników fluidyzacyjnych kluczowym aspektem jest kontrola parametrów takich jak prędkość przepływu powietrza czy ciśnienie, co pozwala na optymalizację procesu i uzyskanie pożądanych rezultatów. Przemiany fizyczne zachodzące w tych mieszalnikach są zgodne z zasadami inżynierii procesowej, co potwierdza ich efektywność i niezawodność w zastosowaniach przemysłowych.
Pytanie 21
Mieszanina wsadowa do pieca szklarskiego powinna składać się z SiO2, Al2O3, Na2O i CaO zmieszanych ze sobą w proporcjach 0,85 (SiO2) : 0,03 (Al2O3) : 0,08 (Na2O) : 0,04 (CaO). Należy przygotować 500 kg wsadu. Która mieszanina zawiera poszczególne składniki w ilościach odpowiadających wymaganiom?
Mieszanina
Masa poszczególnych składników w mieszaninie [kg]
SiO2
Al2O3
Na2O
CaO
A.
425
15
40
20
B.
850
30
80
40
C.
400
50
20
30
D.
800
100
40
60
A. A.Twoja odpowiedź
B. B.
C. C.
D. D.
Poprawna odpowiedź. Odpowiedź A jest poprawna, ponieważ zawiera masę poszczególnych składników w ilościach odpowiadających wymaganiom podanym w treści pytania. Po obliczeniach dotyczących proporcji składników, uzyskujemy następujące wartości: 0,85 * 500 kg = 425 kg SiO2, 0,03 * 500 kg = 15 kg Al2O3, 0,08 * 500 kg = 40 kg Na2O oraz 0,04 * 500 kg = 20 kg CaO. Te wartości odpowiadają wymaganym proporcjom, co jest kluczowe w produkcji szkła, gdzie odpowiednie mieszanki wsadowe mają istotne znaczenie dla właściwości fizycznych i chemicznych finalnego produktu. Dobrze przygotowana mieszanka wpływa na proces topnienia składników, ich reaktancję oraz ostateczne cechy szkła, takie jak wytrzymałość i przezroczystość. W praktyce stosowanie właściwych proporcji zgodnie z dobrą praktyką przemysłową zapewnia spójność i jakość wyrobu oraz minimalizuje ryzyko wad produkcyjnych.
Pytanie 22
Urządzenia wykorzystywane w procesie oczyszczania gazów, które działają na zasadzie siły odśrodkowej, to
A. wirówki filtracyjne
B. filtry workowe
C. cyklonyTwoja odpowiedź
D. osadniki
Poprawna odpowiedź. Cyklony to urządzenia odpylające, które wykorzystują siłę odśrodkową do separacji cząstek stałych z gazów. W procesie tym, zanieczyszczony gaz wprowadzany jest do cyklonu, gdzie następuje jego rotacja. Siła odśrodkowa powoduje, że cząstki stałe, ze względu na swoją masę, są wypychane ku ścianom wnętrza cyklonu, a następnie opadają na dno, skąd są usuwane. Cyklony są bardzo efektywne w usuwaniu dużych cząstek pyłów i są wykorzystywane w różnych branżach, w tym w przemyśle chemicznym, budowlanym i energetycznym. Przykładem zastosowania cyklonów jest ich wykorzystanie w instalacjach wentylacyjnych do oczyszczania powietrza z pyłów powstałych w procesach produkcyjnych. Warto również zaznaczyć, że cyklony są często stosowane w połączeniu z innymi systemami odpylania, co zwiększa ich skuteczność. Zgodnie z normami ISO i najlepszymi praktykami branżowymi, cyklony powinny być projektowane z uwzględnieniem specyfiki procesu technologicznego oraz rodzajów zanieczyszczeń, które mają być usuwane.
Pytanie 23
Jaką maksymalną ilość surowca można jednorazowo umieścić w młynie kulowym o pojemności 6 m3, jeśli jego wskaźnik załadunku wynosi 0,3?
A. 4,0 m3
B. 4,2 m3
C. 1,8 m3Twoja odpowiedź
D. 2,0 m3
Poprawna odpowiedź. Odpowiedź 1,8 m<sup>3</sup> jest poprawna, ponieważ maksymalna ilość surowca, którą można załadować do młyna kulowego, jest określona przez jego objętość oraz współczynnik załadowania. W tym przypadku objętość młyna wynosi 6 m<sup>3</sup>, a współczynnik załadowania wynosi 0,3. Aby obliczyć maksymalną ilość surowca, należy pomnożyć objętość młyna przez współczynnik załadowania: 6 m<sup>3</sup> * 0,3 = 1,8 m<sup>3</sup>. W praktyce, stosowanie odpowiednich współczynników załadowania jest kluczowe dla optymalizacji procesów przemysłowych, ponieważ zbyt niskie załadowanie może prowadzić do nieefektywności, a zbyt wysokie do zatorów i uszkodzenia sprzętu. W branży materiałów sypkich standardy takie jak ISO 9001 zalecają ścisłe przestrzeganie takich obliczeń, aby zapewnić efektywność i bezpieczeństwo operacji. Zrozumienie i prawidłowe stosowanie współczynników załadowania wspiera nie tylko efektywność produkcji, ale również wpływa na jakość przetwarzanego materiału.
Pytanie 24
Aby wyodrębnić olejki eteryczne z roślin, powinno się zastosować
A. rektyfikację
B. destylację z parą wodnąPoprawna odpowiedź
C. destylację prostąTwoja odpowiedź
D. destylację pod zmniejszonym ciśnieniem
Niepoprawna odpowiedź. Destylacja prosta, destylacja pod zmniejszonym ciśnieniem oraz rektyfikacja to metody, które nie są odpowiednie do wyizolowania olejków eterycznych z roślin. Destylacja prosta jest techniką stosowaną głównie do rozdzielania cieczy o różnych temperaturach wrzenia, jednak nie jest wystarczająco delikatna dla wrażliwych na temperaturę substancji, jak olejki eteryczne. W przypadku roślin, ich składniki aktywne mogą ulegać degradacji w wysokich temperaturach, co czyni tę metodę niewłaściwą. Destylacja pod zmniejszonym ciśnieniem, mimo że redukuje temperaturę wrzenia, nie jest stosowana w praktyce do ekstrakcji olejków eterycznych, ponieważ może nie zapewniać odpowiedniej wydajności ich pozyskiwania. Rektyfikacja z kolei jest zaawansowaną formą destylacji, używaną do uzyskiwania czystych frakcji substancji chemicznych, co w kontekście olejków eterycznych jest również nieodpowiednie, ponieważ nie pozwala na zachowanie aromatycznych i aktywnych składników. Powszechnym błędem jest mylenie tych metod z destylacją z parą wodną, co prowadzi do nieporozumień dotyczących skuteczności i bezpieczeństwa pozyskiwania olejków eterycznych. Aby uzyskać wysokiej jakości olejki eteryczne, kluczowe jest stosowanie odpowiednich metod ekstrakcji, które nie tylko zapewnią ich czystość, ale również optymalną zawartość składników aktywnych. W branży zaufanie do metod ekstrakcji opartych na sprawdzonych standardach jest niezbędne dla uzyskania produktów o wysokiej jakości.
Pytanie 25
Który z wymienionych metali charakteryzuje się wysoką temperaturą topnienia oraz dużą odpornością na korozję?
A. WolframPoprawna odpowiedź
B. AluminiumTwoja odpowiedź
C. Cuprum
D. Magnez
Niepoprawna odpowiedź. Glin, miedź i magnez, mimo że mają swoje zastosowania w przemyśle, nie spełniają kryteriów dotyczących odporności na wysokie temperatury i korozyjność na poziomie wolframu. Glin jest metalem, który ma stosunkowo niską temperaturę topnienia wynoszącą około 660°C, co czyni go mało odpornym na ekstremalne warunki cieplne, a jego podatność na korozję w wyniku utleniania stanowi dodatkowy mankament w zastosowaniach przemysłowych. Miedź, z temperaturą topnienia wynoszącą 1085°C, charakteryzuje się dobrą przewodnością elektryczną i odpornością na niektóre kwasy, ale jest podatna na korozję w obecności amoniaku oraz chloru, co ogranicza jej użyteczność w bardziej rygorystycznych warunkach. Magnez, mimo że jest lekkim metalem o temperaturze topnienia 650°C, ma niską odporność na korozję, szczególnie w środowiskach alkalicznych i kwasowych, co czyni go nieodpowiednim do aplikacji wymagających długotrwałej wytrzymałości. W związku z tym, wybór jednego z tych trzech metali zamiast wolframu może prowadzić do nieefektywności i zwiększonego ryzyka awarii w krytycznych zastosowaniach inżynieryjnych.
Pytanie 26
W jaki sposób powinna być zapakowana soda kaustyczna w postaci stałej?
Rodzaj opakowania
Wybrane niezbędne informacje na etykiecie
A.
Worek polietylenowy
Nazwa substancji, dane dostawcy, piktogramy określające rodzaj zagrożenia
B.
Worek polietylenowy
Ilość substancji w opakowaniu, data produkcji, nazwisko technologa i telefon alarmowy
C.
Wielowarstwowy worek papierowy
Identyfikator produktu, ilość substancji w opakowaniu, hasła ostrzegawcze
D.
Wielowarstwowy worek papierowy
Nazwa substancji, numer partii, data produkcji, piktogramy określające rodzaj zagrożenia
A. D.
B. A.Twoja odpowiedź
C. C.
D. B.
Poprawna odpowiedź. Soda kaustyczna, znana również jako wodorotlenek sodu, jest substancją o silnych właściwościach żrących, dlatego jej pakowanie wymaga szczególnej ostrożności. Odpowiedź A jest prawidłowa, ponieważ opakowanie w worek polietylenowy spełnia kluczowe wymagania bezpieczeństwa. Woreczki te są odporne na działanie chemikaliów i zapewniają szczelność, co jest niezbędne do ochrony przed wyciekiem substancji. Zgodnie z wytycznymi UN (Zgoda Narodów) dotyczącymi transportu materiałów niebezpiecznych, opakowania powinny być wykonane z materiałów odpornych na korozję i zapewniać bezpieczeństwo w przypadku uszkodzenia. Dodatkowo, zgodność z regulacjami CLP (Rozporządzenie w sprawie klasyfikacji, oznakowania i pakowania substancji i mieszanin) przy oznakowywaniu opakowań jest bardzo ważna. Wszelkie etykiety powinny zawierać informacje o zagrożeniach, a także instrukcje dotyczące bezpiecznego użytkowania. Takie podejście nie tylko chroni zdrowie ludzi, ale również środowisko, minimalizując ryzyko przypadkowych uwolnień substancji.
Pytanie 27
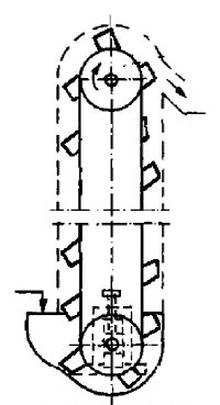
Przenośnik kubełkowy przedstawiony na rysunku nie może być dopuszczony do pracy, gdyż zauważono uszkodzenie
A. kubełka.Twoja odpowiedź
B. obudowy.
C. cięgna.
D. bębna.
Poprawna odpowiedź. Odpowiedź "kubełka" jest prawidłowa, ponieważ uszkodzenie kubełka w przenośniku kubełkowym bezpośrednio wpływa na funkcjonalność urządzenia. Kubełki są kluczowymi elementami przenośników kubełkowych, odpowiedzialnymi za transport materiałów sypkich lub innych ładunków. W przypadku uszkodzenia kubełka, jego zdolność do uchwycenia i przemieszczania materiału jest znacznie ograniczona, co może prowadzić do niewłaściwego transportu i gromadzenia się materiału w niepożądanych miejscach. Z perspektywy bezpieczeństwa pracy, uszkodzony kubełek może również spowodować niebezpieczne sytuacje, w tym możliwość wypadków związanych z upadkiem materiałów lub uszkodzeniem innych komponentów przenośnika. Standardy branżowe, takie jak normy ISO dotyczące urządzeń transportowych, zalecają regularne inspekcje i konserwacje kubełków, aby zapewnić ich nieprzerwaną funkcjonalność oraz bezpieczeństwo operacji. Dlatego kluczowe jest szybkie zidentyfikowanie i naprawa wszelkich uszkodzeń kubełków, co pozwoli uniknąć poważniejszych awarii oraz zabezpieczy zdrowie i życie pracowników.
Pytanie 28
Wyniki monitoringu przebiegu procesu technologicznego powinny obejmować między innymi: datę, godzinę oraz podpis
A. dyrektora zakładu pracy
B. brygadzisty
C. osoby wykonującej odczytTwoja odpowiedź
D. kierownika linii produkcyjnej
Poprawna odpowiedź. Odpowiedź "osoby wykonującej odczyt" jest prawidłowa, ponieważ monitoring procesu technologicznego jest kluczowym elementem zarządzania jakością i produkcją. Osoba odpowiedzialna za odczyt powinna dokumentować wszystkie istotne informacje, takie jak godzina, data oraz podpis, aby zapewnić pełną przejrzystość i odpowiedzialność. Standardy jakości ISO 9001 oraz normy branżowe wymagają, aby dokumentacja była dokładna i przechowywana w sposób umożliwiający jej późniejsze odtworzenie. Działania te są istotne w kontekście audytów wewnętrznych oraz zewnętrznych, gdzie poprawne zapisanie danych ma kluczowe znaczenie dla analizy procesów. Na przykład, w przemyśle produkcyjnym, dokładne odnotowanie parametrów pracy maszyn przez wykwalifikowany personel może pomóc w identyfikacji problemów i optymalizacji procesów. Tego rodzaju praktyki wspierają również wdrażanie ciągłego doskonalenia, co jest fundamentalnym założeniem nowoczesnego zarządzania jakością.
Pytanie 29
Którego z produktów ubocznych należy zastosować do eliminacji siarkowodoru z gazu syntezowego?
A. Fosfogips pozyskiwany z procesu wytwarzania superfosfatu
B. "Czerwony szlam" pozyskany w trakcie przerobu boksytówTwoja odpowiedź
C. Katolit otrzymywany podczas elektrolizy NaCl
D. Żużel uzyskany w procesie zgazowania węgla
Poprawna odpowiedź. Czerwony szlam, będący produktem ubocznym procesu przerobu boksytów, jest skutecznym środkiem do usuwania siarkowodoru z gazu syntezowego dzięki swoim właściwościom chemicznym. Zawiera on tlenki żelaza i glinu, które mają zdolność do reagowania z siarkowodorem, tworząc nieprzylegające do siebie sole. Proces ten jest zgodny z aktualnymi standardami ochrony środowiska, które wymagają usuwania niebezpiecznych związków chemicznych z gazów przemysłowych. Praktyczne zastosowanie czerwonego szlamu w przemyśle chemicznym oraz energetycznym pokazuje efektywność tego materiału w procesie oczyszczania gazów. Przykłady zastosowań obejmują instalacje do oczyszczania gazów przemysłowych, gdzie czerwony szlam jest stosowany jako środek sorpcyjny. Użycie tego produktu jest także zgodne z zasadą gospodarki cyrkularnej, gdzie odpady są przetwarzane w użyteczne materiały, co przyczynia się do redukcji szkodliwych emisji i ochrony środowiska.
Pytanie 30
Wsad do pieców koksowniczych stanowi węgiel o średnicy ziaren mniejszej niż 3 mm. Jaką zasadą technologiczną uzasadnione jest osiągnięcie takiego rozdrobnienia wsadu?
A. Zasadą jak najlepszego rozwinięcia powierzchni reagentaTwoja odpowiedź
B. Zasadą maksymalnego wykorzystania produktów ubocznych
C. Zasadą regeneracji surowców
D. Zasadą przeciwprądu materiałowego
Poprawna odpowiedź. Zasada jak najlepszego rozwinięcia powierzchni reagenta odnosi się do efektywności reakcji chemicznych, które zachodzą w piecu koksowniczym. W przypadku wsadu z węgla o średnicy ziaren mniejszej niż 3 mm, zwiększenie powierzchni kontaktu między reagentami a gazem i innymi substancjami reakcyjnymi jest kluczowe dla optymalizacji procesu koksowania. Dzięki drobniejszym ziarnom, większa ilość cząsteczek węgla może bezpośrednio współdziałać z substancjami chemicznymi, co prowadzi do szybszego i efektywniejszego przekształcenia węgla w koks. Praktyczne zastosowanie tej zasady można zauważyć w procesach przemysłowych, gdzie odpowiednie rozdrobnienie surowców wpływa na jakość produktu końcowego oraz na wydajność energetyczną całego procesu. Optymalizacja rozdrobnienia materiałów stałych jest standardem branżowym, który wpływa na koszty produkcji i minimalizację odpadów, co jest zgodne z zasadami zrównoważonego rozwoju.
Pytanie 31
Proces zobojętniania kwasu fosforowego(V) przebiega zgodnie z reakcją przedstawioną równaniem H3PO4 + 3NaOH → Na3PO4 + 3H2O Ile kg NaOH, użytego z 10% nadmiarem, trzeba zużyć na zobojętnienie 294 kg kwasu fosforowego(V)?
MH3PO4 = 98 g/mol
MNaOH = 40 g/mol
A. 396 kgTwoja odpowiedź
B. 360 kg
C. 324 kg
D. 132 kg
Poprawna odpowiedź. Aby poprawnie zobojętnić 294 kg kwasu fosforowego(V), konieczne jest stosowanie reakcji stechiometrycznych, które precyzyjnie określają ilość reagentów potrzebnych do przeprowadzenia reakcji chemicznej. W przypadku reakcji H<sub>3</sub>PO<sub>4</sub> z NaOH, zgodnie z równaniem, stosunek molowy wynosi 1:3, co oznacza, że na każdy mol kwasu fosforowego(V) potrzeba trzech moli NaOH. Obliczając masę NaOH, musimy wziąć pod uwagę masę molową zarówno kwasu, jak i zasady. Zastosowanie 10% nadmiaru NaOH jest praktyczną metodą zapewniającą, że reakcja przebiegnie całkowicie, eliminując ryzyko niedoboru reagenta. W przemyśle chemicznym i laboratoriach, obliczenia te stanowią standardową procedurę, która zapewnia efektywność i bezpieczeństwo procesów chemicznych. Przykład użycia tej wiedzy to niezbędność w syntezach chemicznych, gdzie precyzyjne obliczenia ilości reagentów są kluczowe dla uzyskania wysokiej czystości produktu końcowego.
Pytanie 32
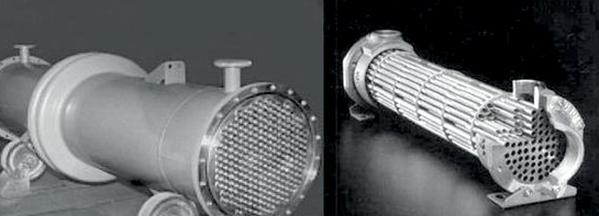
Na zdjęciu pokazane są elementy konstrukcyjne wymiennika ciepła
A. płaszczowo-rurowego.Twoja odpowiedź
B. płytowego.
C. typu rura w rurze.
D. spiralnego.
Poprawna odpowiedź. Tak, zaznaczenie odpowiedzi "płaszczowo-rurowego" jest naprawdę dobrym wyborem! Na zdjęciu widać te charakterystyczne elementy, które od razu wskazują na ten typ wymiennika ciepła. W skrócie, wymiennik płaszczowo-rurowy ma cylindryczny kształt i w jego środku znajdują się rury. Dzięki temu ciepło jest wymieniane bardzo efektywnie pomiędzy dwiema cieczami, które płyną właśnie w rurach i w płaszczu. Takie urządzenia są powszechnie używane w różnych branżach, na przykład w przemyśle petrochemicznym, przetwórstwie żywności czy nawet w systemach grzewczych. Dlatego są naprawdę ważne. Istnieją różne standardy, jak ASME, które pomagają w ich projektowaniu i produkcji, co jest mega istotne, aby działały sprawnie i były niezawodne. Fajnie też, że są łatwe w konserwacji – można wymieniać niektóre elementy, co przekłada się na ich dłuższą żywotność oraz mniejsze koszty dla użytkowników.
Pytanie 33
Z kwiatów jaśminu uzyskuje się olejek eteryczny za pomocą lotnego rozpuszczalnika organicznego. Najczęściej w celu oddzielenia olejku eterycznego z ekstraktu wykorzystuje się proces destylacji. Odzyskany w ten sposób rozpuszczalnik organiczny
A. jest usuwany do ścieków
B. odparowuje do atmosfery
C. wraca do procesuTwoja odpowiedź
D. jest utylizowany i usuwany do środowiska
Poprawna odpowiedź. Odpowiedź "zawraca się do procesu" jest poprawna, ponieważ odzyskany rozpuszczalnik organiczny po destylacji olejku eterycznego może być ponownie wykorzystany w tym samym procesie ekstrakcji. Taki sposób postępowania jest zgodny z zasadami zrównoważonego rozwoju i efektywności energetycznej, które są kluczowe w przemyśle chemicznym. Zawracanie rozpuszczalnika do procesu pozwala na oszczędność materiałów, redukcję kosztów oraz minimalizowanie negatywnego wpływu na środowisko. W praktyce, systemy zamknięte obiegów rozpuszczalników są powszechnie stosowane w laboratoriach oraz zakładach przemysłowych, co przyczynia się do zwiększenia efektywności procesów produkcyjnych. Dobrą praktyką jest także regularne monitorowanie jakości odzyskanego rozpuszczalnika, aby zapewnić jego odpowiednią czystość przed ponownym użyciem. Dodatkowo, stosowanie nowoczesnych technologii, takich jak destylacja próżniowa, może zwiększyć wydajność procesu ekstrakcji oraz poprawić jakość końcowego produktu.
Pytanie 34
Absorpcja gazu realizowana jest w sposób przeciwprądowy, przekazując gaz do cieczy (absorbenta) w kolumnie wypełnionej. Która zasada technologiczna wpływa na tę metodę przeprowadzania procesu?
A. Zasadą maksymalnej powierzchni kontaktu gazu z ciecząTwoja odpowiedź
B. Zasadą maksymalnego wykorzystania produktów ubocznych
C. Zasadą odzysku ciepła
D. Zasadą wykonywania jedynie niezbędnej pracy
Poprawna odpowiedź. Wybór odpowiedzi dotyczącej zasady jak najlepszego rozwinięcia powierzchni zetknięcia gazu i cieczy jest właściwy, ponieważ proces absorpcji gazu do cieczy w systemie przeciwprądowym polega na maksymalizacji kontaktu pomiędzy obiema fazami. W przypadku takiej konfiguracji, gaz przepływa w kierunku przeciwnym do ruchu cieczy, co znacząco zwiększa efektywność wymiany masy. Dzięki temu, każdy krok procesu absorpcji ma możliwość optymalnego wykorzystania różnicy stężeń między gazem a cieczą. Przykładem zastosowania tej zasady są kolumny absorpcyjne w przemyśle chemicznym, gdzie wykorzystywane są do usuwania zanieczyszczeń gazowych, takich jak CO2, z gazów odlotowych. Właściwe dobranie parametrów projektowych, takich jak rodzaj wypełnienia kolumny oraz prędkości przepływu obu faz, jest kluczowe dla osiągnięcia wysokiej efektywności procesu. Dobre praktyki branżowe podkreślają znaczenie maksymalizacji powierzchni kontaktu, co można osiągnąć poprzez zastosowanie odpowiednich materiałów wypełniających, serii tarcz czy innych struktur zwiększających turbulencje, co dodatkowo wspomaga intensyfikację procesu absorpcji.
Pytanie 35
Jedną z operacji technologicznych realizowanych na etapie wstępnego przetwarzania rud miedzi jest
A. flotacjaPoprawna odpowiedź
B. ekstrakcja
C. wypalanieTwoja odpowiedź
D. rafinacja
Niepoprawna odpowiedź. Ekstrakcja to tak naprawdę ogólny termin, który można używać do różnych metod pozyskiwania substancji. W kontekście rud miedzi to jednak może być mylące, bo nie odnosi się bezpośrednio do ich wstępnego przygotowania. Wyciąganie rozpuszczalnikami, o którym mówisz, to raczej coś, co dzieje się później, gdy już mamy koncentrat. Rafinacja, jak sama nazwa wskazuje, to proces oczyszczania metali, więc to też nie jest pierwszy krok. Wypalanie to natomiast technika, która pasuje bardziej do branży ceramicznej lub budowlanej. Wygląda na to, że mylenie tych pojęć wynika z braku wiedzy o etapach w przemyśle mineralnym. Z mojego doświadczenia, zrozumienie tych procesów jest kluczowe dla dobrej pracy z surowcami i trzymania kosztów w ryzach, co teraz jest naprawdę ważne na rynku.
Pytanie 36
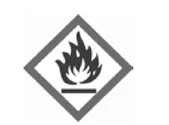
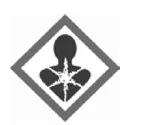
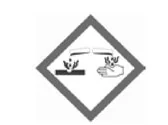
Który ze znaków ostrzegawczych powinien być umieszczony na opakowaniu jednostkowym ze stałym wodorotlenkiem sodu?
A. B.
B. A.
C. D.Twoja odpowiedź
D. C.Poprawna odpowiedź
Niepoprawna odpowiedź. Wybór niewłaściwego znaku ostrzegawczego niestety może wynikać z tego, że nie do końca rozumiesz klasyfikację substancji chemicznych. Wodorotlenek sodu to silna zasada i nie ma co go traktować jak coś neutralnego. Jeśli nie wskazujesz na jego żrące właściwości, to można pomyśleć, że może to być błędna interpretacja. Wiele osób myśli, że chemikalia trzeba oznaczać tylko, gdy są toksyczne czy wybuchowe, ale to nieprawda. Substancje żrące jak NaOH też muszą być odpowiednio oznakowane, bo inaczej można sobie poważnie zaszkodzić, na przykład oparzeniami chemicznymi. Jeśli nie rozumiesz, jak ważne jest odpowiednie oznakowanie, mogą zdarzyć się groźne wypadki. Dlatego każdy pracownik powinien być dobrze przeszkolony w temacie identyfikacji i oznakowania substancji chemicznych. Takie braki w wiedzy o normach CLP i ryzyku związanym z substancjami żrącymi mogą prowadzić do złych decyzji, jeśli chodzi o ich transport, przechowywanie i użytkowanie.
Pytanie 37
Skład wsadu do pieców koksowniczych tworzą wymieszane w odpowiednich ilościach określone gatunki węgla, przy czym węgiel gatunku 31 stanowi 22 ÷ 27% całkowitego składu. Jaką maksymalną ilość wsadu można przygotować, mając do dyspozycji 440 kg węgla gatunku 31 oraz nieograniczoną ilość węgla innych gatunków?
A. 1500 kg
B. 2000 kgTwoja odpowiedź
C. 3000 kg
D. 1000 kg
Poprawna odpowiedź. Aby obliczyć maksymalną ilość wsadu, który można przygotować, musimy uwzględnić udział procentowy węgla gatunku 31 w całym wsadzie. Ustalono, że węgiel ten powinien stanowić od 22% do 27% składu wsadu. Dysponując 440 kg węgla gatunku 31, możemy ustalić maksymalny wsad, przyjmując najniższy procent, czyli 22%. Wzór na obliczenie całkowitej masy wsadu przy znanym udziale masy konkretnego składnika wygląda następująco: M = m / p, gdzie M to całkowita masa wsadu, m to masa węgla gatunku 31, a p to udział procentowy tego węgla. Podstawiając wartości, otrzymujemy M = 440 kg / 0,22 = 2000 kg. Tak więc maksymalny wsad, który można przygotować, wynosi 2000 kg. W praktyce, przy projektowaniu wsadów, istotne jest stosowanie odpowiednich proporcji surowców, aby osiągnąć pożądane parametry jakościowe koksu, zgodne z normami branżowymi i wymaganiami technologicznymi procesów koksowniczych.
Pytanie 38
Jaką substancję należy dodać do roztworu solanki, używanego w procesie uzyskiwania sody metodą Solvaya, aby zapobiec powstawaniu niepożądanych osadów w rurociągach i urządzeniach?
A. CaCO3Twoja odpowiedź
B. Ca(OH)2Poprawna odpowiedź
C. Mg(HCO3)2
D. Mg(OH)2
Niepoprawna odpowiedź. Odpowiedzi CaCO3 i Mg(HCO3)2 są nieprawidłowe, ponieważ wprowadzenie tych substancji do solanki może prowadzić do niepożądanych reakcji chemicznych i wytrącania się osadów. CaCO3, czyli węglan wapnia, rozpuszcza się w wodzie tylko w ograniczonym stopniu, a przy wyższych stężeniach lub w nieodpowiednich warunkach pH może prowadzić do wytrącania się osadu, co zatyka systemy rurociągowe. Podobnie, Mg(HCO3)2, węglan magnezu, może pod wpływem podwyższonej temperatury i ciśnienia rozkładać się, co prowadzi do powstawania osadów, co jest niepożądane w kontekście efektywności procesu. W przypadku Mg(OH)2, choć może wydawać się korzystny, jego rozpuszczalność w wodzie jest ograniczona, co czyni go mniej efektywnym w kontekście regulacji pH w solance. Przy wyborze odpowiednich substancji do procesów chemicznych, ważne jest zrozumienie ich właściwości fizykochemicznych oraz wpływu na procesy zachodzące w aparaturze. Kluczowym błędem jest brak zrozumienia, jak te substancje wchodzą w interakcje z innymi składnikami w solance i jakie mogą być tego konsekwencje dla efektywności całego procesu chemicznego.
Pytanie 39
Osoba obsługująca nastawny termometr kontaktowy powinna między innymi
A. ustawić minimalną temperaturę na dolnej podzielni
B. ustawić maksymalną dozwoloną temperaturę na dolnej podzielni, a minimalną na górnej
C. ustawić maksymalną dozwoloną temperaturę na górnej podzielni, a minimalną na dolnejTwoja odpowiedź
D. ustawić oczekiwaną temperaturę na górnej podzielniPoprawna odpowiedź
Niepoprawna odpowiedź. Ustawienie maksymalnej dopuszczalnej temperatury na dolnej podzielni, minimalnej na górnej, czy ustawienie minimalnej temperatury na dolnej podzielni, są błędnymi koncepcjami, które wynikają z niepełnego lub nieprawidłowego zrozumienia funkcji termometrów kontaktowych. Dolna i górna podzielnia służą do określenia zakresu operacyjnego, w którym dany proces powinien się odbywać, a ich niewłaściwe ustawienie prowadzi do nieadekwatnej kontroli temperatury. Ustawienie maksymalnej temperatury na dolnej podzielni może wprowadzać w błąd, ponieważ operatorzy mogą sądzić, że temperatura nie powinna przekraczać wartości granicznej, co skutkuje utratą precyzyjnej kontroli nad procesem. Z kolei minimalna temperatura na górnej podzielni nie daje informacji na temat określonego poziomu, który należy osiągnąć, co może prowadzić do nieefektywności i potencjalnych błędów operacyjnych. Ważne jest, aby mieć na uwadze, że termometry kontaktowe są zaprojektowane do monitorowania temperatury, a ich skuteczność opiera się na precyzyjnym ustawieniu parametrów, zgodnie z dobrymi praktykami inżynieryjnymi, które przewidują jasno określone granice operacyjne dla danego procesu. Niewłaściwe podejście do tego zagadnienia może prowadzić do poważnych konsekwencji, w tym uszkodzenia sprzętu czy naruszenia norm bezpieczeństwa.
Pytanie 40
Ile wody trzeba odparować z 150 g roztworu KCl o stężeniu 20%, aby uzyskać roztwór o stężeniu 50%?
A. 30 gTwoja odpowiedź
B. 90 gPoprawna odpowiedź
C. 60 g
D. 50 g
Niepoprawna odpowiedź. Kiedy myślisz, ile wody trzeba odparować z 150 g roztworu KCl o stężeniu 20%, to mogą się wydawać niektóre odpowiedzi w porządku, ale niestety mają sporo błędów. Na przykład, myśląc o odparowaniu 50 g wody, to może się wydawać sensowne, ale bez wielkich obliczeń to nie wyjdzie. Odparowanie 50 g wody dałoby nam 100 g roztworu, co w rzeczywistości nie daje odpowiedniego stężenia KCl. Tak samo jest z innymi odpowiedziami jak 60 g czy 30 g, które nie biorą pod uwagę podstawowych zasad masy i stężenia. Żeby zrozumieć, czemu te odpowiedzi są błędne, musisz spojrzeć na równanie stężenia i podstawowe zasady matematyczne związane z masą i stężeniem roztworów. W chemii, przygotowując roztwory, ważne jest, żeby dobrze pojąć ile substancji i rozpuszczalnika mamy. Często ludzie błędnie zakładają, że odparowanie jakiejś ilości wody od razu daje nam pożądane stężenie, ale to nie jest tak prosto. To stężenie to proporcja masy substancji do całkowitej masy roztworu. Dobrze jest robić dokładne obliczenia i rozumieć relacje między masą, objętością i stężeniem, bo to jest kluczowe w każdym labie chemicznym.