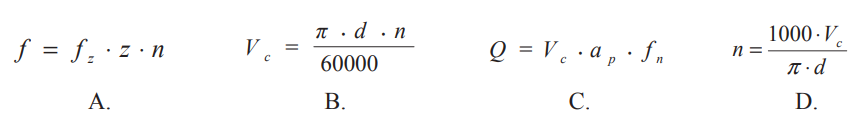Twój wynik jest lepszy niż 11% podejść do kwalifikacji MEC.05.
Porównanie z 8585 zakończonymi podejściami do tej kwalifikacji (dane zbiorcze, bez wyników indywidualnych).
Zachowaj ten wynik na koncie
Załóż darmowe konto albo zaloguj się - ten egzamin przypiszemy do Twojego konta, więc wrócisz do swoich błędów, będziesz śledzić postęp i dostaniesz powtórki dobrane do Twoich odpowiedzi.
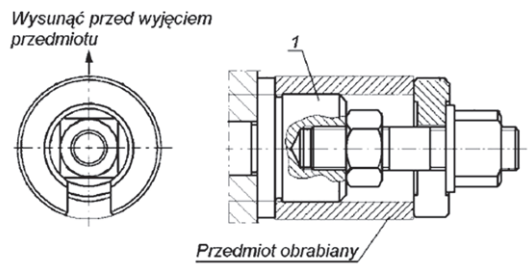
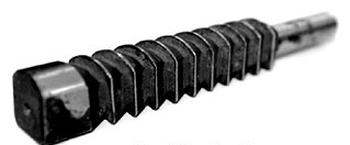
Zabierak chomątkowy jest wykorzystywany do przekazywania momentu obrotowego na
A. frezarce
B. tokarcePoprawna odpowiedź
C. przeciągarceTwoja odpowiedź
D. dłutownicy
Niepoprawna odpowiedź. Wybór przeciągarki, frezarki lub dłutownicy jako urządzeń, w których zastosowanie znalazłby zabierak chomątkowy, jest nieprawidłowy i oparty na nieporozumieniach dotyczących funkcji oraz konstrukcji tych maszyn. Przeciągarka, skupiająca się na procesie przeciągania materiałów przez narzędzia, nie wymaga stosowania zabieraka chomątkowego do przenoszenia momentu obrotowego, gdyż jej głównym mechanizmem jest siła akcji i przeciągania, a nie rotacja. Frezarka, choć również obrabia materiały, operuje głównie poprzez ruch obrotowy narzędzi skrawających, gdzie zastosowanie zabieraka chomątkowego nie jest konieczne, ponieważ moment obrotowy przekazywany jest bezpośrednio przez wrzeciono na narzędzie skrawające. Z kolei dłutownica koncentruje się na procesie dłutowania, w którym narzędzie porusza się w linii prostej, co również nie wymaga przenoszenia momentu obrotowego w sposób, jaki realizuje zabierak chomątkowy. Często dochodzi do nieporozumień w rozumieniu funkcji różnych obrabiarek, co prowadzi do błędnych wniosków. Kluczowym błędem jest zakładanie, że każda maszyna obróbcza wymaga podobnych mechanizmów, co skutkuje mylnym przypisaniem funkcji zabieraka do tych urządzeń, gdzie jego zastosowanie jest zbędne.
Pytanie 2
Na podstawie danych w tabeli i treści zadania oblicz wartość posuwu minutowego ft = fz • z • n przy obróbce stopu aluminium frezem pełnowęglikowym czteroostrzowym o średnicy d1 = 10 mm, jeżeli prędkość obrotowa wrzeciona n = 4000 obr/min.
Zalecane parametry skrawania dla frezów pełnowęglikowych
Materiał
Wytrzymałość
nr DIN
nr
vc
fz(mm) przy Ø frezu d1
N/mm²
materiałowy
m/min
2-3
4-5
6-10
12-16
20
Stop aluminium < 10% Si
~550
AlMg 3
3 3535 3 4365
800
0,02
0,03
0,05
0,08
0,12
A. 600 mm/minTwoja odpowiedź
B. 400 mm/min
C. 200 mm/min
D. 800 mm/minPoprawna odpowiedź
Niepoprawna odpowiedź. Analizując błędne odpowiedzi, kluczowe jest zrozumienie, dlaczego niektóre obliczenia prowadzą do mylnych rezultatów. Na przykład, wiele osób błędnie interpretuje parametry skrawania, co prowadzi do niepoprawnych obliczeń posuwu minutowego. Często zdarza się, że użytkownicy mylą wartości posuwu na ząb z całkowitym posuwem, co skutkuje niewłaściwymi wynikami. Przy podejściu do obliczeń, bardzo istotne jest, aby zwrócić uwagę na jednostki oraz sposób, w jaki wartości są ze sobą powiązane. W kontekście podanego zadania, nie uwzględnienie liczby zębów narzędzia lub błędne przeliczenie prędkości obrotowej może prowadzić do znaczących różnic w wynikach. Typowe błędy myślowe obejmują również pomijanie faktu, że posuw minutowy jest funkcją prędkości obrotowej oraz liczby zębów narzędzia. Warto również zauważyć, że każda z wymienionych błędnych odpowiedzi sugeruje niewłaściwe podejście do parametrów skrawania, co może negatywnie wpłynąć na wydajność produkcji i jakość obrabianych elementów. Stosowanie odpowiednich wzorów oraz zrozumienie teorii skrawania jest niezbędne do prawidłowego obliczenia posuwu minutowego.
Pytanie 3
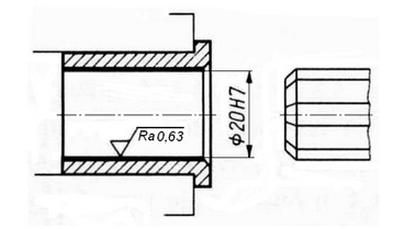
Obróbka otworu przedstawiona na rysunku to
A. powiercanie.
B. pogłębianie.Twoja odpowiedź
C. wiercenie.
D. rozwiercanie.Poprawna odpowiedź
Niepoprawna odpowiedź. Chociaż odpowiedzi takie jak powiercanie, pogłębianie oraz wiercenie mają swoje miejsce w procesach obróbczych, to jednak nie odpowiadają one wymaganiom przedstawionym na rysunku. Powiercanie to proces obróbczy, który koncentruje się na uzyskaniu powierzchni walcowych, co nie jest właściwym podejściem w przypadku otworów wymagających precyzyjnych wymiarów i wysokiej jakości wykończenia. Pogłębianie, z kolei, jest metodą poszerzania już istniejących otworów, co może prowadzić do niezgodności wymiarowych, zwłaszcza w kontekście tolerancji H7, która implikuje bardzo ścisłe wymagania dotyczące średnicy i okrągłości otworu. Natomiast wiercenie jest procesem wstępnym, który generuje otwory, ale nie zapewnia odpowiednich standardów wykończenia, co jest kluczowe dla dalszej obróbki. Wybór niewłaściwej metody obróbczej może prowadzić do problemów z montażem lub użytkowaniem finalnych produktów, co podkreśla istotność stosowania właściwych technik w zależności od specyfikacji materiałów i wymagań projektowych. Zrozumienie, które procesy są odpowiednie dla konkretnego zastosowania, jest kluczowe dla zapewnienia wydajności produkcji oraz jakości finalnych wyrobów.
Pytanie 4
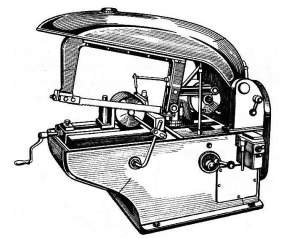
Którą obrabiarkę skrawającą przedstawiono na rysunku?
A. Nakiełczarkę.
B. Gwinciarkę stołową.
C. Gilotynę do prętów.
D. Piłę ramową.Twoja odpowiedź
Poprawna odpowiedź. Piła ramowa, jaką widzimy na rysunku, jest specjalistycznym narzędziem skrawającym, przeznaczonym do cięcia różnych materiałów, w tym metali oraz drewna. Jej konstrukcja opiera się na ruchomym ramieniu, które porusza się w ruchu posuwisto-zwrotnym, co umożliwia efektywne i precyzyjne cięcie. Piły ramowe są często wykorzystywane w przemyśle metalowym i budowlanym, gdzie wymagane jest cięcie różnorodnych kształtów i rozmiarów. Dzięki swojej możliwości dostosowania do różnych typów materiałów i grubości, piły te przekładają się na zwiększenie efektywności pracy, co jest zgodne z najlepszymi praktykami w obszarze obróbki skrawaniem. Dodatkowo, piły ramowe charakteryzują się wysoką niezawodnością oraz precyzją, co czyni je niezastąpionym narzędziem w warsztatach oraz zakładach produkcyjnych, które stosują standardy jakości ISO 9001.
Pytanie 5
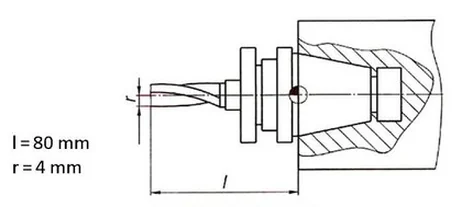
Korzystając z danych przedstawionych na rysunku, można określić
A. długość i promień freza.
B. punkt zerowy narzędzia.Twoja odpowiedź
C. przesunięcie punktu zerowego.
D. wartości korekcyjne freza.Poprawna odpowiedź
Niepoprawna odpowiedź. Wybór innych odpowiedzi wskazuje na pewne nieporozumienia dotyczące analizy danych technicznych oraz ich zastosowania w praktyce. Przykładowo, przesunięcie punktu zerowego oraz punkt zerowy narzędzia odnoszą się do lokalizacji narzędzia w układzie współrzędnych maszyny CNC, ale nie mają bezpośredniego związku z danymi prezentowanymi na rysunku. Prawidłowe ustawienie punktu zerowego jest istotne, jednakże w tym przypadku nie umożliwia to określenia wartości korekcyjnych, które są kluczowe dla skuteczności procesu obróbki. Długość i promień freza, choć są istotnymi wymiarami, nie wystarczą do pełnej analizy bez dodatkowych informacji na temat korekcji. Niezrozumienie roli wartości korekcyjnych w procesie obróbczy prowadzi do podejmowania błędnych decyzji technologicznych, co może skutkować obniżeniem jakości detali oraz zwiększeniem kosztów produkcji. W kontekście standardów branżowych, brak uwzględnienia wartości korekcyjnych narzędzi podczas programowania i obsługi maszyn CNC jest powszechnym błędem, który może negatywnie wpłynąć na wydajność i jakość całego procesu produkcyjnego.
Pytanie 6
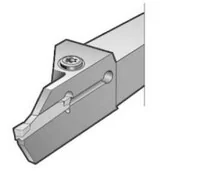
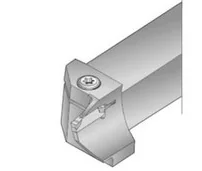
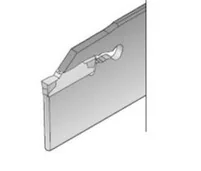
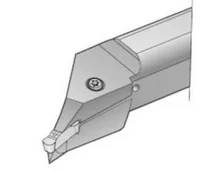
Oprawkę do mocowania płytki wieloostrzowej siłami sprężystości przedstawia rysunek oznaczony literą
A. A.Twoja odpowiedź
B. D.
C. B.Poprawna odpowiedź
D. C.
Niepoprawna odpowiedź. Wybór odpowiedzi "A.", "C." lub "D." może wynikać z nieporozumienia dotyczącego zasad działania oprawki do mocowania płytki wieloostrzowej. W przypadku odpowiedzi "A." można sądzić, że użytkownik nie dostrzegł kluczowego elementu, jakim jest mechanizm sprężynowy. Oprawki, które nie wykorzystują sił sprężystości, mogą prowadzić do niestabilności i nieprecyzyjnych obróbek, co jest istotnym błędem w kontekście standardów jakości w obróbce skrawaniem. Wybór "C." może sugerować, że odpowiedź ta dotyczy innego rodzaju mocowania, które nie zapewnia optymalnej siły zacisku dla płytki wieloostrzowej. W praktyce, mocowania bazujące na ciśnieniu mechanicznym są mniej efektywne, ponieważ mogą powodować przemieszczenia narzędzia podczas pracy, co negatywnie wpływa na jakość wykończenia i tolerancje wymiarowe. Natomiast odpowiedź "D." może wskazywać na brak zrozumienia roli sprężyno-wych mechanizmów w kontekście obróbczych aplikacji, gdzie każda nieodpowiednia decyzja dotycząca mocowania narzędzia może skutkować uszkodzeniem zarówno narzędzi, jak i obrabianych materiałów. Obecność sprężyn w oprawkach jest konieczna, by zminimalizować wibracje i poprawić stabilność podczas intensywnych procesów obróbczych. Te błędne koncepcje mogą prowadzić do nieefektywnej produkcji oraz zwiększonych kosztów związanych z naprawą lub wymianą narzędzi skrawających.
Pytanie 7
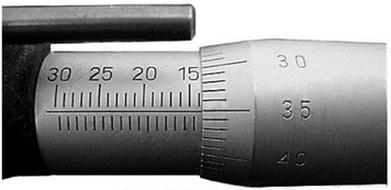
Na rysunku podziałki mikrometru wewnętrznego wynik pomiaru ma wartość
A. 14,35 mm
B. 13,85 mmPoprawna odpowiedź
C. 13,35 mm
D. 16,85 mmTwoja odpowiedź
Niepoprawna odpowiedź. Niepoprawna odpowiedź jest wynikiem nieprawidłowego odczytu wartości z mikrometru. Wiele osób popełnia typowy błąd, polegający na pomyleniu wartości głównej z wartością z noniusza. Na przykład, wybór 16,85 mm może wynikać z błędnego dodania nadmiarowej wartości z noniusza do głównej podziałki, co jest powszechnym błędem, gdy pomiar jest wykonywany w pośpiechu lub bez szczególnej uwagi. Odpowiedzi takie jak 14,35 mm czy 13,35 mm mogą wskazywać na pomyłki w odczycie, gdzie użytkownik może błędnie interpretować, które linie na noniuszu odpowiadają danej wartości na podziałce głównej. Kluczowe jest zrozumienie, że mikrometr wymaga dokładności i uwagi, aby zminimalizować ryzyko błędów. Pomiar powinien być przeprowadzany w dobrze oświetlonym miejscu, a narzędzie powinno być stabilne podczas dokonywania odczytu. Dodatkowo, brak doświadczenia w korzystaniu z mikrometru może prowadzić do zbytniego polegania na intuicji zamiast na precyzyjnych odczytach. Praktyka i znajomość zasad działania mikrometru są niezbędne do osiągania wiarygodnych wyników, co czyni tę umiejętność kluczową w obszarze inżynierii i technologii produkcji.
Pytanie 8
Czujnikiem używanym do pomiaru odchyleń wymiarów geometrycznych przy wykorzystaniu metody porównawczej jest
A. mikrometrTwoja odpowiedź
B. czujnik indukcyjny
C. passametrPoprawna odpowiedź
D. średnicówka
Niepoprawna odpowiedź. Mikrometr, czujnik indukcyjny oraz średnicówka to instrumenty pomiarowe, które pełnią różne funkcje, lecz nie są odpowiednie do kontroli odchyłek wymiarów geometrycznych w metodzie porównawczej. Mikrometr, choć jest precyzyjnym narzędziem pomiarowym, jest ograniczony do pomiaru grubości, średnicy lub długości jednego obiektu w danym momencie. Jego zastosowanie w metodzie porównawczej byłoby niewłaściwe, ponieważ nie ma on możliwości bezpośredniego porównywania kilku obiektów jednocześnie. Czujnik indukcyjny, mimo że używany jest do bezkontaktowego pomiaru, nie jest narzędziem porównawczym, lecz raczej czujnikiem położenia, co czyni go nieodpowiednim w kontekście podanego pytania. Średnicówka, z drugiej strony, jest narzędziem skoncentrowanym na pomiarze średnicy, a nie na porównywaniu wymiarów geometrycznych różnych obiektów. Błąd w wyborze odpowiedzi może wynikać z mylnego przekonania, że wszystkie wymienione instrumenty są stosowane w podobny sposób. W rzeczywistości jednak, różnice w przeznaczeniu i metodologii pomiarowej każdego z tych narzędzi znacząco wpływają na ich zastosowanie w praktyce przemysłowej. Zrozumienie tych różnic i umiejętność doboru odpowiedniego instrumentu do konkretnego zastosowania jest kluczowe dla osiągnięcia dokładnych i wiarygodnych wyników pomiarowych.
Pytanie 9
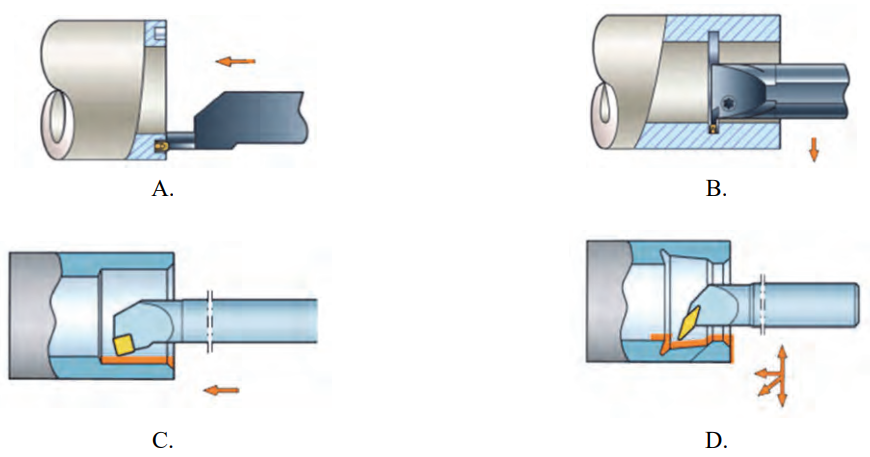
Do wytaczania otworów nieprzelotowych należy zastosować nóż pokazany na rysunku oznaczonym literą
A. D.Poprawna odpowiedź
B. B.Twoja odpowiedź
C. A.
D. C.
Niepoprawna odpowiedź. Wybór innego noża niż D do wytaczania otworów nieprzelotowych oparty jest na niewłaściwej interpretacji kształtów narzędzi oraz ich zastosowań. Niektóre z pozostałych opcji mogą wydawać się na pierwszy rzut oka adekwatne, jednakże ich geometria nie jest dostosowana do uzyskania optymalnych rezultatów w tej konkretnej operacji. Na przykład, noże oznaczone literami A, B i C mogą być zaprojektowane do wytaczania otworów przelotowych lub do obróbki zewnętrznej, co w praktyce prowadzi do niewłaściwego wykonania dna otworu. Typowym błędem jest przyjęcie, że każdy nóż może być używany zamiennie w zależności od kontekstu, co jest sprzeczne z zasadami technologii obróbczej. Nieprawidłowe dobieranie narzędzi wpływa nie tylko na jakość obróbki, ale również na bezpieczeństwo pracy oraz efektywność procesu produkcyjnego. Przykładem jest sytuacja, w której użycie niewłaściwego narzędzia prowadzi do nadmiernego zużycia materiału lub nawet do uszkodzenia obrabianego elementu, co generuje dodatkowe koszty i straty. Warto zwrócić uwagę na standardowe wytyczne dotyczące doboru narzędzi, które są kluczowe w każdej operacji wytwórczej.
Pytanie 10
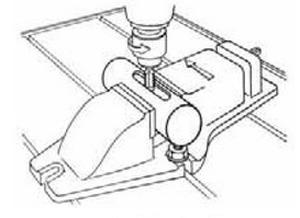
Jaki rodzaj obróbki skrawaniem przedstawiono na rysunku?
A. Frezowanie otworu prostokątnego.Twoja odpowiedź
B. Dłutowani e rowka teowego.
C. Frezowanie rowka wpustowego.Poprawna odpowiedź
D. Szlifowanie wałka.
Niepoprawna odpowiedź. Odpowiedzi takie jak frezowanie otworów prostokątnych, dłutowanie rowków teowych oraz szlifowanie wałków są nieprawidłowe, ponieważ skupiają się na procesach obróbczych, które nie odpowiadają przedstawionemu na rysunku procesowi frezowania rowka wpustowego. Frezowanie otworów prostokątnych polega na usuwaniu materiału w celu uzyskania otworów o prostokątnym kształcie, co wymaga innego typu narzędzi niż te używane w frezowaniu rowków wpustowych. Dłutowanie rowków teowych to technika, która z reguły opiera się na użyciu dłuta, a nie freza, co znacznie różni się od opisanego procesu. Szlifowanie wałków jest operacją mającą na celu uzyskanie gładkości powierzchni, co wymaga innego podejścia, a także innych narzędzi i parametrów obróbczych. Warto zauważyć, że zrozumienie różnic między tymi technikami jest kluczowe dla prawidłowego doboru narzędzi i metod obróbczych. Dlatego ważne jest, aby przed przystąpieniem do obróbki zapoznać się z różnorodnymi technikami skrawania i ich specyfiką, aby uniknąć pomyłek w ocenie procesów obróbczych.
Pytanie 11
W trakcie użytkowania linii obrabiarkowej w trybie półautomatycznym, pracownik
A. jedynie kontroluje jej działanie
B. ręcznie zmienia obrabiane przedmiotyPoprawna odpowiedź
C. bezpośrednio ją obsługujeTwoja odpowiedź
D. zarządza transportem przedmiotów
Niepoprawna odpowiedź. Pierwsza odpowiedź sugeruje, że operator wyłącznie nadzoruje pracę maszyny, co jest nieprawidłowe, ponieważ w układzie półautomatycznym operator ma aktywną rolę w procesie produkcyjnym. To podejście prowadzi do mylnego przekonania, że automatyzacja całkowicie zastępuje potrzebę pracy ludzkiej, co jest sprzeczne z rzeczywistością. W rzeczywistości, nadzór jest tylko jednym z wielu zadań operatora. Wiele procesów wymaga od niego, aby był w stanie reagować na nieprzewidziane sytuacje, a całkowita pasywność w pracy mogłaby prowadzić do opóźnień i strat. Drugą błędną koncepcją jest zrozumienie roli operatora jako osoby, która obsługuje maszynę wyłącznie ręcznie. Chociaż manualna obsługa jest ważna, w półautomatycznych systemach produkcyjnych operacje są często wspierane przez automatyczne mechanizmy. Operator nie tylko wykonuje zadania manualne, ale także monitoruje i kontroluje działanie systemów automatycznych. Wreszcie, odpowiedź sugerująca, że operator jedynie steruje transportem przedmiotów, ignoruje inne kluczowe obowiązki, które są integralną częścią jego pracy. Utrzymanie efektywnego przepływu materiałów to tylko jeden z aspektów. Właściwe zrozumienie roli operatora jest kluczowe dla poprawy efektywności w produkcji, dlatego istotne jest, aby operatorzy mieli szeroką wiedzę na temat wszystkich procesów, z jakimi mają do czynienia.
Pytanie 12
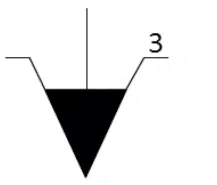
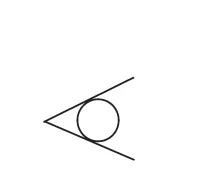
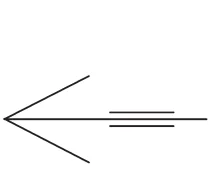
Kieł samonastawny oznacza się na symbolem graficznym, przedstawionym na rysunku oznaczonym literą
A. B.Twoja odpowiedź
B. A.
C. C.
D. D.Poprawna odpowiedź
Niepoprawna odpowiedź. Wybór innych odpowiedzi, które nie odzwierciedlają rzeczywistego oznaczenia kiełka samonastawnego, często wynika z błędnej analizy graficznej. Symbol graficzny jest istotnym elementem w dokumentacji technicznej, a jego poprawne odczytanie ma kluczowe znaczenie dla prawidłowego użycia narzędzi. Niepoprawne odpowiedzi mogą sugerować, że użytkownik nie dostrzega istotnych różnic w kształcie i funkcji poszczególnych symboli, co może prowadzić do nieprawidłowego doboru narzędzi. Powszechnym błędem myślowym jest zakładanie, że podobieństwo kształtów oznacza ich tożsamość, co w kontekście narzędzi mechanicznych jest absolutnie mylne. Każdy symbol graficzny niesie ze sobą specyficzne znaczenie i wskazania, które muszą być respektowane w praktyce. W kontekście standardów branżowych, każdy symbol powinien być zrozumiały i jednoznaczny dla wszystkich użytkowników, a jakiekolwiek nieporozumienia mogą prowadzić do poważnych konsekwencji w pracy, takich jak uszkodzenie sprzętu lub zagrożenie bezpieczeństwa. Dlatego kluczowe jest dokładne zapoznanie się z obowiązującymi normami oraz systematyczne doskonalenie umiejętności rozpoznawania symboli w dokumentacji technicznej.
Pytanie 13
Maszyna, która dzięki wytaczadłom umożliwia tworzenie otworów o wysokiej precyzji (do piątej klasy dokładności i o niskiej chropowatości powierzchni, Ra ≤ 0,08 mm), to
A. wytaczarko-frezarkaPoprawna odpowiedź
B. tokarka produkcyjna
C. szlifierka do otworówTwoja odpowiedź
D. wiertarka promieniowa
Niepoprawna odpowiedź. Wybór innych maszyn do obróbki otworów, takich jak wiertarka promieniowa, tokarka produkcyjna czy szlifierka do otworów, jest często wynikiem niepełnego zrozumienia ich funkcji i zastosowań. Wiertarka promieniowa, mimo że jest używana do wiercenia, nie zapewnia tak dużej precyzji jak wytaczarko-frezarka, zwłaszcza w zakresie tolerancji wymiarowych i chropowatości powierzchni. Tokarka produkcyjna, koncentrując się na obróbce materiałów poprzez toczenie, nie jest przystosowana do tworzenia otworów o wysokiej dokładności, jak to ma miejsce w przypadku wytaczarki. Szlifierka do otworów zaś, choć może poprawić chropowatość powierzchni, nie jest idealnym narzędziem do pierwotnego wytwarzania otworów, ponieważ jej głównym celem jest szlifowanie, a nie wiercenie czy wytaczanie. To błędne podejście doboru maszyn może prowadzić do nieoptymalnych wyników w obróbce, co jest niezgodne z najlepszymi praktykami branżowymi, które preferują użycie specjalistycznych narzędzi zgodnych z wymaganiami technicznymi. Aby osiągnąć zamierzone rezultaty w precyzyjnej obróbce, należy stosować odpowiednie metody i maszyny, które są skonstruowane z myślą o konkretnych wymaganiach produkcyjnych.
Pytanie 14
Na rysunku przedstawiono sposób mocowania tulei na tokarce za pomocą trzpienia
A. rozprężnego specjalnego.
B. stałego z chwytem stożkowym.
C. centrującego zewnętrznego.Twoja odpowiedź
D. stałego i podkładki wysuwnej.Poprawna odpowiedź
Niepoprawna odpowiedź. Mocowanie tulei na tokarce za pomocą trzpienia rozprężnego specjalnego jest niewłaściwe, ponieważ taki typ mocowania nie zapewnia odpowiedniej stabilności potrzebnej do precyzyjnej obróbki. Trzpienie rozprężne są zazwyczaj używane w sytuacjach, gdzie wymagana jest szybka wymiana narzędzi, jednak mogą one prowadzić do niewłaściwego ustawienia obrabianego elementu, co jest nieakceptowalne w procesach wymagających wysokiej dokładności. Z kolei trzpień centrujący zewnętrzny mógłby teoretycznie pełnić rolę w centrowaniu, ale jego konstrukcja nie pozwala na pewne i trwałe mocowanie tulei, co jest kluczowym elementem efektywnej obróbki. Typowe błędy, jakie pojawiają się w myśleniu o tych rozwiązaniach, to brak uwagi na różnice w stabilności mocowania oraz na wpływ tych różnic na jakość końcowego produktu. Nieodpowiednie mocowanie, takie jak stałe z chwytem stożkowym, również prowadzi do problemów związanych z centrowaniem oraz możliwością przesunięcia elementu podczas obróbki, co skutkuje nieprecyzyjnymi wymiarami i powierzchnią obrabianą. W praktyce, każdy element mocujący powinien być dobrany zgodnie z wymaganiami technologicznymi oraz specyfiką obrabianego materiału, w przeciwnym razie może dojść do znacznych strat materiałowych oraz obniżenia efektywności produkcji.
Pytanie 15
Miejsce na każdej osi ruchu, które jest ściśle określone przez wyłączniki krańcowe, nosi nazwę
A. referencyjnyTwoja odpowiedź
B. odniesienia
C. zerowy
D. ustawienia
Poprawna odpowiedź. Odpowiedź "referencyjny" jest prawidłowa, ponieważ punkt referencyjny w kontekście systemów automatyki i ruchu odnosi się do z góry określonego miejsca na osi, które pełni rolę odniesienia dla innych pozycji. Punkty referencyjne są kluczowe dla precyzyjnego sterowania urządzeniami, takimi jak roboty przemysłowe czy maszyny CNC. Wyłączniki krańcowe są często stosowane do ustawiania tych punktów, co pozwala na automatyczną kalibrację i poprawne funkcjonowanie systemu. Przykładem może być robot, który po osiągnięciu punktu referencyjnego przestaje się poruszać, co zapobiega uszkodzeniom mechanicznym. Dobre praktyki w branży automatyki obejmują regularną weryfikację i kalibrację punktów referencyjnych, aby zapewnić ciągłość i dokładność procesów. W standardach, takich jak ISO 10218 dla robotów przemysłowych, podkreśla się znaczenie prawidłowego ustawienia punktów referencyjnych dla bezpieczeństwa i efektywności operacji.
Pytanie 16
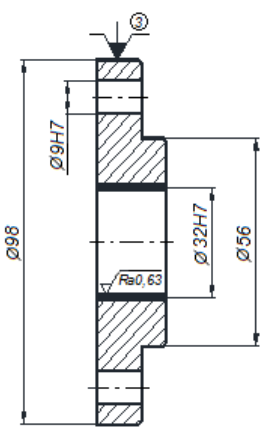
Na przedstawionym rysunku operacyjnym zaznaczono obróbkę
A. zewnętrznej średnicy Ø56Twoja odpowiedź
B. zewnętrznej średnicy Ø98
C. otworu Ø9H7
D. otworu Ø32H7Poprawna odpowiedź
Niepoprawna odpowiedź. Wybór odpowiedzi dotyczącej otworów Ø9H7, Ø56 oraz Ø98 nie oddaje istoty obróbki zaznaczonej na rysunku. Otwór Ø9H7 wskazuje na średnicę 9 mm z tolerancją H7, co jest najmniejszym wymiarem w podanych odpowiedziach. W kontekście obróbki mechanicznej, taki wymiar jest zbyt mały, aby być przedmiotem obróbki w tym przypadku. Oprócz tego, otwory oznaczone jako Ø56 i Ø98 odnoszą się do zewnętrznych średnic, a nie do otworów, co oznacza, że nie mogą być traktowane jako obróbki otworów. W inżynierii mechanicznej bardzo istotne jest poprawne rozumienie oznaczeń wymiarowych na rysunkach technicznych. Często zdarza się, że osoby uczące się tego rzemiosła mylą różne wymiary i tolerancje, co prowadzi do błędnych decyzji w procesie produkcji. Odpowiednie rozróżnienie między otworami a średnicami zewnętrznymi jest kluczowe, aby uniknąć pomyłek, które mogą prowadzić do uszkodzeń elementów lub niesprawności całych zespołów. Na przykład, nieodpowiednie dopasowanie części może skutkować luzem, co wpływa na wydajność i bezpieczeństwo działania maszyn. Zrozumienie znaczenia tolerancji oraz podstawowych zasad wymiarowania jest niezbędne dla każdego inżyniera, co podkreśla znaczenie edukacji technicznej w tym zakresie.
Pytanie 17
Bezpośrednim wskaźnikiem zużycia ostrza narzędzia tokarskiego jest
A. głębokość utworzonego żłobka na powierzchni natarciaPoprawna odpowiedź
B. niska jakość obrobionej powierzchni
C. pojawianie się zadziorów na obrabianej powierzchniTwoja odpowiedź
D. nieodpowiednie warunki łamania oraz odprowadzania wiórów
Niepoprawna odpowiedź. Złe warunki łamania i odprowadzania wiórów, powstawanie zadziorów na obrobionej powierzchni oraz niska jakość obrobionej powierzchni nie są bezpośrednimi wskaźnikami zużycia ostrza noża tokarskiego, lecz raczej skutkami niewłaściwej obróbki lub stanu narzędzi. Złe warunki łamania i odprowadzania wiórów mogą prowadzić do zwiększonego nagrzewania się narzędzia oraz jego przyspieszonego zużycia, jednak nie dostarczają jednoznacznych informacji o stanie samego ostrza. Powstawanie zadziorów na powierzchni obrabianej wskazuje na problemy z parametrami obróbczy, ale nie jest bezpośrednim wskaźnikiem zużycia narzędzia. Niska jakość obrobionej powierzchni, choć może sugerować, że ostrze nie działa prawidłowo, również nie dostarcza konkretnych danych o głębokości żłobka, co jest kluczowym wskaźnikiem. Typowe błędy myślowe, prowadzące do takich wniosków, obejmują mylenie objawów z przyczynami. W rzeczywistości, aby ocenić zużycie narzędzi, konieczne jest wyznaczenie konkretnych wskaźników, takich jak wspomniana głębokość żłobka, co pozwala na dokładniejszą analizę i podejmowanie świadomych decyzji dotyczących konserwacji narzędzi oraz poprawy procesów obróbczych.
Pytanie 18
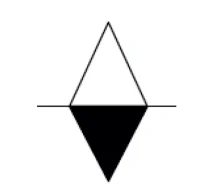
Przedstawiony symbol graficzny jest oznaczeniem punktu
A. zerowego materiału.Twoja odpowiedź
B. referencyjnego obrabiarki.Poprawna odpowiedź
C. wymiany narzędzia.
D. maszynowego układu współrzędnych.
Niepoprawna odpowiedź. Wybór odpowiedzi o maszynowym układzie współrzędnych, wymianie narzędzi czy zerowym materiale nie zgadza się z tym, co ten symbol naprawdę oznacza. Punkty w układzie współrzędnych są ważne do określenia pozycji, ale nie wystarczą do wyznaczenia punktu bazowego dla obróbki. Wymiana narzędzia to zmiana narzędzi w maszynie i raczej nie ma to nic wspólnego z punktem referencyjnym, a także może wprowadzać w błąd, kiedy ustawiamy maszynę przed pracą. Zerowy materiał? No, w kontekście CNC nie ma to sensu, bo to nie jest żadna znana praktyka inżynieryjna. Operatorzy często mylą te pojęcia, co prowadzi do błędów w programowaniu i ustawieniu maszyn. Zrozumienie punktu referencyjnego jest super ważne dla precyzyjnej obróbki, bo niejasności mogą prowadzić do dużych strat materiałów i obniżenia efektywności w produkcji. W przemyśle trzeba trzymać się norm i praktyk, które dokładnie definiują te pojęcia, żeby uniknąć pomyłek i zapewnić dobrą jakość wykonania.
Pytanie 19
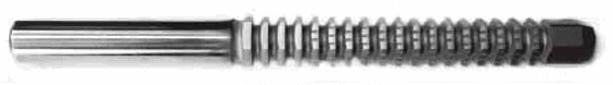
Którą obrabiarkę należy użyć w celu wykorzystania narzędzia przedstawionego na ilustracji?
A. Wiertarkę.
B. Frezarkę.
C. Przeciągarkę.Poprawna odpowiedź
D. Tokarkę.Twoja odpowiedź
Niepoprawna odpowiedź. Decyzja o wyborze innych obrabiarek, takich jak frezarka, wiertarka czy tokarka, sugeruje pewne nieporozumienia dotyczące funkcji oraz zastosowania narzędzi skrawających. Frezarka, choć jest uniwersalnym narzędziem do obróbki materiałów, wykorzystuje narzędzia obrotowe do usuwania materiału poprzez skrawanie, co jest odmiennym procesem w porównaniu do działania przeciągarki. Wiertarka skupia się na tworzeniu otworów poprzez obrót narzędzia, co również jest różne od mechanizmu, w którym przeciągacz działa przez przeciąganie narzędzia przez materiał. Tokarka natomiast jest przeznaczona do obróbki obrotowej, gdzie materiał jest obracany, a narzędzie skrawające przemieszcza się wzdłuż osi. Wybierając te odpowiedzi, można wpaść w pułapkę myślenia, że wszystkie obrabiarki są wymienne, co nie jest zgodne z rzeczywistością. Każda z tych maszyn ma swoje specyficzne zastosowanie i funkcje. Kluczowe jest zrozumienie, że dobór odpowiedniej obrabiarki do konkretnego narzędzia ma fundamentalne znaczenie dla jakości wykonania detalu oraz efektywności procesu obróbczej. Nieznajomość tych różnic prowadzi do błędnych wniosków, które mogą wpłynąć na cały proces produkcyjny.
Pytanie 20
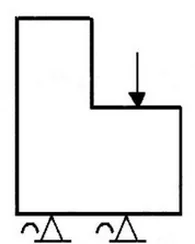
Na podstawie symboli pokazanych na rysunku, określ sposób ustalenia i zamocowania obrabianego przedmiotu.
A. Dociskiem pojedynczym z ustaleniem na dwóch podporach kulistych i dwóch podporach trójkątnych.
B. Trzpieniem stałym z ustaleniem na dwóch podporach przesuwnych o kulistych powierzchniach roboczych.Twoja odpowiedź
C. Uchwytem magnetycznym z ustaleniem na dwóch podporach stałych o kulistych powierzchniach roboczych.
D. Dociskiem pojedynczym z ustaleniem na dwóch podporach stałych o kulistych powierzchniach roboczych.Poprawna odpowiedź
Niepoprawna odpowiedź. Wybór innych odpowiedzi nie uwzględnia kluczowych aspektów dotyczących mocowania obrabianego przedmiotu i może prowadzić do nieprawidłowego wykonania operacji obróbczych. Na przykład, uchwyty magnetyczne, choć skuteczne w wielu zastosowaniach, nie są odpowiednie dla wszystkich materiałów, zwłaszcza tych, które nie są ferromagnetyczne, co ogranicza ich uniwersalność. W przypadku trzpienia stałego, który również został wskazany w jednej z odpowiedzi, istnieje ryzyko, że przy mocowaniu opartej na dwóch podporach przesuwnych mogą występować problemy z precyzyjnym ustaleniem, co w konsekwencji prowadzi do błędów wymiarowych i jakościowych w obróbce. Przy zastosowaniu docisku pojedynczego z kulistymi i trójkątnymi podporami, pojawiają się dodatkowe kwestie związane z równowagą i stabilnością, które mogą wprowadzać dodatkowe niepewności w procesie obróbczy. Typowym błędem myślowym przy wyborze metody mocowania jest nieodpowiednia analiza geometrii obrabianego przedmiotu oraz brak uwzględnienia specyfiki stosowanych narzędzi skrawających. Odpowiednie mocowanie powinno być dostosowane nie tylko do kształtu, ale i do materiału obrabianego, a także rodzaju wykonywanej operacji. W związku z tym, kluczowe jest przestrzeganie najlepszych praktyk oraz standardów branżowych, aby zapewnić wysoką jakość obróbczych procesów technologicznych.
Pytanie 21
W programie NC, w którym zapisano T5 D5, co oznacza adres T?
A. lokalizację mocowania narzędzia w głowicy maszyny.Twoja odpowiedź
B. wartość współczynnika korekcyjnego dla narzędzia skrawającego.
C. liczbę narzędzi obróbczych zamocowanych w głowicy maszyny.
D. ilość gniazd na narzędzia w głowicy maszyny.
Poprawna odpowiedź. Adres T w programie NC odnosi się do konkretnego narzędzia zamocowanego w głowicy obrabiarki. To naprawdę ważna rzecz w programowaniu CNC, bo precyzyjne wskazanie, jakie narzędzie ma być użyte, jest kluczowe dla całego procesu obróbczej. Na przykład, kiedy w programie wpiszesz T5, to znaczy, że maszyna powinna użyć narzędzia z piątego gniazda. Gdy operator pracuje z maszyną, która ma wiele narzędzi, musi dokładnie wiedzieć, które z nich ma być użyte na danym etapie obróbki. To znacznie zmniejsza ryzyko błędów i sprawia, że produkcja przebiega sprawniej. W standardach ISO dla NC zaznacza się, jak ważne jest poprawne korzystanie z adresów T, bo wpływa to na jakość obróbki i czas, jaki zajmuje proces technologiczny.
Pytanie 22
W narzędziu skrawającym kąt oznaczany symbolem β (beta) to
A. przystawienia
B. ostrzaPoprawna odpowiedź
C. przyłożenia
D. natarciaTwoja odpowiedź
Niepoprawna odpowiedź. Wybór innych kątów w kontekście narzędzi skrawających, takich jak natarcia, przystawienia czy przyłożenia, może prowadzić do nieporozumień dotyczących ich rzeczywistego wpływu na proces skrawania. Kąt natarcia, na przykład, odnosi się do kąta, pod jakim narzędzie wchodzi w kontakt z obrabianym materiałem. Choć kąt natarcia ma znaczenie, to jednak nie jest to kąt ostrza, który jest kluczowy dla samego skrawania. Wybierając kąty przystawienia i przyłożenia, można by sądzić, że mają one podobne znaczenie, jednak w rzeczywistości są to kąty pomocnicze, które nie wpływają bezpośrednio na efektywność skrawania. Typowym błędem w myśleniu jest mylenie tych kątów i nadawanie im równorzędnego znaczenia w kontekście wydajności narzędzia. W praktyce, niewłaściwe zrozumienie roli kąta ostrza może prowadzić do wyboru narzędzi o nieodpowiednich parametrach, co w konsekwencji skutkuje zwiększonym zużyciem narzędzi, gorszą jakością obrabianych powierzchni oraz niższą wydajnością produkcji. Właściwe zrozumienie i zastosowanie kąta ostrza jest zatem kluczowe dla osiągnięcia sukcesu w obróbce skrawaniem.
Pytanie 23
Płytkę skrawającą do gwintów przedstawia zdjęcie oznaczone literą
A. D.
B. A.Twoja odpowiedź
C. C.Poprawna odpowiedź
D. B.
Niepoprawna odpowiedź. Odpowiedzi oznaczone literami A, B i D są nieprawidłowe z kilku powodów. Płytki skrawające do gwintów mają unikalne właściwości, które są ściśle związane z ich geometrią. Na przykład, płytki oznaczone literami A i B mogą być przeznaczone do innych zastosowań, takich jak skrawanie powierzchni płaskich czy rowków, co w przypadku gwintów nie przynosi oczekiwanych rezultatów. W przypadku płytki A, jej kąt natarcia może być zbyt mały, co skutkuje nieefektywnym skrawaniem i złą jakością gwintu. Z kolei płytka B może mieć zbyt dużą sztywność, co prowadzi do nadmiernego zużycia narzędzia i może powodować uszkodzenia obrabianego materiału. Odpowiedź oznaczona literą D może odnosić się do narzędzi przeznaczonych do obróbki innych metali lub materiałów, co również jest błędne w kontekście gwintowania. Wybór niewłaściwej płytki może prowadzić do poważnych problemów, takich jak wibracje podczas skrawania, co wpływa na jakość obrabianego gwintu, a także na trwałość narzędzia. W praktyce, aby uniknąć takich błędów, należy dokładnie analizować specyfikacje narzędzi skrawających oraz ich zastosowanie w procesach obróbczych, co jest kluczowe dla zapewnienia efektywności i jakości produkcji.
Pytanie 24
Lista wszystkich działań koniecznych do realizacji elementu klasy tuleja można znaleźć w
A. karcie uzbrojenia obrabiarki
B. karcie technologicznejPoprawna odpowiedź
C. instrukcji obsługi
D. DTR obrabiarkiTwoja odpowiedź
Niepoprawna odpowiedź. DTR obrabiarki, czyli dokumentacja techniczna obrabiarki, zawiera ogólne informacje o maszynie, jej parametrach i specyfikacji, ale nie zawiera szczegółowych instrukcji dotyczących konkretnych operacji obróbczych dla danego detalu. Dlatego nie jest to odpowiednie źródło informacji dla procesów produkcyjnych, ponieważ nie precyzuje, jak wykonać poszczególne operacje. Natomiast karta instrukcyjna służy do przedstawienia ogólnych zasad obsługi maszyny, ale także nie dostarcza wystarczających informacji dotyczących technologii produkcji konkretnego elementu, jakim jest tuleja. Karta uzbrojenia obrabiarki może zawierać dane o wyposażeniu narzędziowym, ale nie odnosi się bezpośrednio do konkretnych operacji obróbczych wymaganych w produkcji. Użytkownicy mogą błędnie zakładać, że te dokumenty są wystarczające do wykonania działań technologicznych, co prowadzi do nieporozumień i błędów w procesie produkcji. W przemyśle wytwórczym kluczowe jest posługiwanie się odpowiednimi dokumentami, które zawierają szczegółowe instrukcje technologiczne, aby uniknąć nieefektywności i zwiększyć jakość wytwarzanych produktów. Właściwe zrozumienie różnicy między tymi dokumentami jest niezbędne dla prawidłowego funkcjonowania procesów produkcyjnych.
Pytanie 25
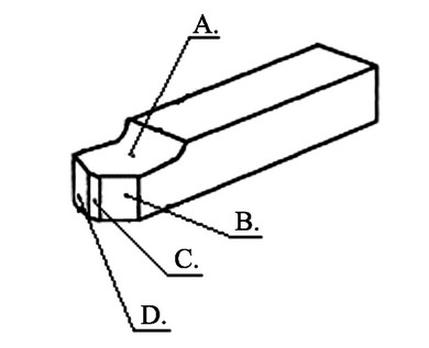
Przejściową powierzchnię przyłożenia ostrza noża tokarskiego, na przedstawionym rysunku, oznaczono literą
A. D.
B. A.
C. B.Twoja odpowiedź
D. C.Poprawna odpowiedź
Niepoprawna odpowiedź. Wybierając niewłaściwą odpowiedź, można wpaść w pułapkę nieprawidłowego zrozumienia roli poszczególnych powierzchni w narzędziach skrawających. Powierzchnie oznaczone literami A, B i D, mimo że mogą wydawać się istotne w kontekście ostrza noża tokarskiego, nie pełnią funkcji przejściowej powierzchni przyłożenia. Często zdarza się, że osoby uczące się technologii obróbczej mylą różne powierzchnie narzędzia, co prowadzi do błędnych wniosków na temat ich działania. W przypadku powierzchni A, może być ona postrzegana jako powierzchnia prowadząca, co jest mylnym podejściem, ponieważ jej rola to nie kontakt z obrabianym materiałem, ale pomoc w stabilizacji narzędzia. Z kolei odpowiedzi B i D wydają się być powierzchniami pomocniczymi, które nie mają bezpośredniego kontaktu z materiałem, a ich funkcja jest zgoła inna. Zrozumienie różnic pomiędzy tymi powierzchniami jest kluczowe dla efektywności procesu skrawania. W praktyce, niepoprawne zidentyfikowanie przejściowej powierzchni przyłożenia prowadzi do niewłaściwego ustawienia narzędzi, co z kolei może powodować gorsze wyniki obróbcze, zwiększone zużycie narzędzi oraz nieodpowiednią jakość wykończenia powierzchni. Dobrze jest również pamiętać, że w kontekście obróbczej technologii, precyzyjne zrozumienie geometrii narzędzi to podstawa do osiągnięcia sukcesu w każdej produkcji związanej z obróbką metali.
Pytanie 26
Średnica wałka przed procesem toczenia wynosi 78 mm. Jaką głębokość skrawania powinno się ustawić, aby po wykonaniu dwóch przejść noża tokarskiego uzyskać średnicę wynoszącą 74 mm?
A. 4,0 mm
B. 2,0 mm
C. 1,0 mmPoprawna odpowiedź
D. 0,5 mmTwoja odpowiedź
Niepoprawna odpowiedź. Głębokość skrawania w obróbce tokarskiej jest kluczowym parametrem wpływającym na dokładność i jakość wyrobu. Odpowiedzi wskazujące 0,5 mm, 2,0 mm, czy 4,0 mm, wynikają z pomyłek w podstawowej logice obliczeń. W przypadku wybrania 0,5 mm, uzyskalibyśmy jedynie 1 mm redukcji średnicy po dwóch przejściach, co jest niewystarczające do osiągnięcia docelowej wartości 74 mm. Z kolei głębokość 2,0 mm w jednym przejściu oznaczałaby zbyt dużą głębokość skrawania, co może prowadzić do szybszego zużycia narzędzia oraz obniżenia jakości obrabianego wyrobu. Ustawienie głębokości skrawania na 4,0 mm w jednym przejściu wymagałoby również zastosowania narzędzi o większej wytrzymałości, co jest często niepraktyczne i może prowadzić do uszkodzeń wałka. Prawidłowe podejście do obliczeń związanych z głębokością skrawania powinno uwzględniać zarówno wymaganą dokładność, jak i specyfikę materiału obrabianego. Dobór głębokości skrawania powinien być oparty na uwzględnieniu norm produkcyjnych oraz danych technicznych narzędzi skrawających, aby zminimalizować ryzyko defektów i zapewnić optymalną wydajność procesu. Wobec tego, kluczowe jest zrozumienie zasad fizyki obróbki skrawaniem oraz umiejętność analizy efektów różnych parametrów na proces produkcji.
Pytanie 27
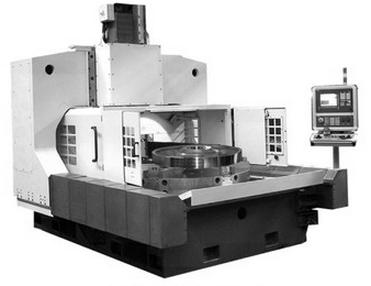
Na zdjęciu przedstawiono
A. frezarkę uniwersalną.
B. szlifierkę do wałków.
C. wiertarkę promieniową.
D. tokarkę karuzelową.Twoja odpowiedź
Poprawna odpowiedź. Tokarka karuzelowa, przedstawiona na zdjęciu, jest zaawansowanym narzędziem do obróbki skrawaniem, które znajduje zastosowanie w przemyśle ciężkim, zwłaszcza w produkcji dużych komponentów o symetrii obrotowej. Charakteryzuje się dużym, poziomym stołem obrotowym, na którym mocowane są przedmioty obrabiane. Taki system pozwala na precyzyjne obrabianie dużych detali, takich jak turbiny, koła zamachowe czy elementy konstrukcyjne maszyn. W odróżnieniu od innych narzędzi skrawających, tokarka karuzelowa umożliwia obrabianie detali w różnych pozycjach, co zwiększa elastyczność procesu produkcyjnego. Standardy dotyczące bezpieczeństwa i efektywności pracy w obróbce skrawaniem podkreślają znaczenie stosowania odpowiednich narzędzi, co w przypadku tokarek karuzelowych przekłada się na jakość wykończenia i dokładność wymiarową. W praktyce, operatorzy muszą być dobrze przeszkoleni, aby mogli efektywnie zarządzać procesem obróbki, co jest kluczowe dla utrzymania wysokich standardów produkcji.
Pytanie 28
Wartości korekcyjne LI i L2 noża tokarskiego przedstawionego na rysunku odnoszone są do punktu
A. wymiany narzędzia.Twoja odpowiedź
B. zerowego obrabiarki.
C. odniesienia narzędzia.Poprawna odpowiedź
D. zerowego przedmiotu obrabianego.
Niepoprawna odpowiedź. Wybór odpowiedzi, która odnosi wartości korekcyjne noża tokarskiego do "zerowego obrabiarki", jest błędny, ponieważ punkt zerowy obrabiarki to miejsce, które nie zawsze pokrywa się z punktem odniesienia narzędzia. W praktyce, punkt zerowy obrabiarki może być ustalany na podstawie różnych parametrów, takich jak rozmiar obrabianego materiału czy typ obróbki. Refleksja nad błędnym podejściem do tej kwestii prowadzi do nieporozumień, które mogą wpłynąć na jakość obróbki. Podobnie, odniesienie do "wymiany narzędzia" nie uwzględnia, że korekcje L1 i L2 są stosowane do precyzyjnego ustawienia narzędzia, a nie samego procesu wymiany. Z kolei opcja "zerowego przedmiotu obrabianego" oznaczałaby, że pomiar i kalibracja odbywają się w odniesieniu do samego przedmiotu, co jest nieprawidłowe w kontekście precyzyjnych ustawień narzędzi. Właściwe zrozumienie punktów odniesienia i korekcji narzędzi jest kluczowe w obróbce skrawaniem, gdzie precyzja i odpowiednie ustawienia mają ogromne znaczenie dla jakości wyprodukowanych części. Zastosowanie standardów, takich jak ISO 2768, wskazuje na potrzebę jasnych definicji punktów odniesienia, co jest kluczowe dla zapewnienia spójności i dokładności w procesach obróbczych.
Pytanie 29
Narzędzie przedstawione na zdjęciu należy zamocować podczas obróbki skrawaniem na
A. przeciągarce.Twoja odpowiedź
B. dłutownicy Fellowsa.
C. strugarce.
D. dłutownicy Magga.
Poprawna odpowiedź. Przeciąg to narzędzie skrawające, które ma swoją ważną rolę w obróbce, zwłaszcza gdy mówimy o przeciąganiu otworów. Jak go zamontujemy w przeciągarce, to możemy naprawdę dokładnie kontrolować kształt i gładkość wykończenia otworów w różnych materiałach, zarówno metalowych, jak i niemetalowych. W procesie przeciągania narzędzie przesuwa się przez materiał i w ten sposób usuwa nadmiar, co pozwala uzyskać pożądane wymiary. W praktyce, to narzędzie jest często używane do produkcji bardzo precyzyjnych elementów, jak na przykład tuleje czy wały. Przeciągarki są zaprojektowane tak, żeby efektywnie działać z przeciągami, co zapewnia dużą powtarzalność i dokładność przy obróbce. Wiadomo, że to wszystko musi być zgodne z standardami jakości w przemyśle. Dobrze jest dbać o regularne sprawdzanie stanu narzędzi i ich kalibrację, żeby uzyskać jak najlepsze wyniki i wydłużyć ich żywotność.
Pytanie 30
Do obliczenia prędkości obrotowej należy zastosować wzór oznaczony literą
A. A.
B. D.Twoja odpowiedź
C. B.
D. C.
Poprawna odpowiedź. Wzór oznaczony literą D jest kluczowy dla obliczenia prędkości obrotowej n, ponieważ wyraża ona tę prędkość jako funkcję prędkości liniowej Vci oraz średnicy d obracającego się elementu. Prędkość obrotowa jest istotnym parametrem w wielu zastosowaniach inżynieryjnych, zwłaszcza w mechanice i inżynierii mechanicznej. Przykładem może być obliczenie prędkości obrotowej silników, gdzie znajomość tego parametru jest niezbędna do określenia ich wydajności oraz możliwości pracy. W praktyce wzór ten pozwala inżynierom na dobór odpowiednich komponentów w maszynach, takich jak koła zębate czy wirniki, co ma bezpośredni wpływ na efektywność energetyczną urządzeń. Ponadto, zgodnie z normami branżowymi, stosowanie poprawnych wzorów do obliczeń jest niezbędne do zapewnienia bezpieczeństwa i niezawodności konstrukcji. Zastosowanie wzoru D w praktyce nie tylko umożliwia dokładne obliczenia, ale również pozwala na optymalizację procesów produkcyjnych i inżynieryjnych.
Pytanie 31
Jednym z sygnałów wskazujących na zużycie ostrza narzędzia skrawającego jest wzrost
A. poziomu hałasuTwoja odpowiedź
B. gładkości powierzchni
C. efektywności obróbki
D. dokładności wymiarowej
Poprawna odpowiedź. Zwiększenie poziomu hałasu podczas obróbki skrawaniem jest jednym z kluczowych symptomów zużycia ostrza narzędzia. W miarę jak narzędzie ulega zużyciu, jego geometria oraz krawędź skrawająca zaczynają tracić swoje pierwotne właściwości, co prowadzi do wzrostu oporu skrawania. To z kolei generuje większy hałas, co można zauważyć podczas pracy. Przykładowo, w maszynach CNC, monitorowanie poziomu hałasu może służyć jako wskaźnik stanu narzędzia, co pozwala na prognozowanie potrzeby wymiany ostrza, zanim nastąpi poważne pogorszenie jakości obróbki. Zgodnie z normami ISO 9001, regularne monitorowanie i konserwacja narzędzi skrawających jest niezbędne do utrzymania wysokiej jakości produkcji. Zwiększenie hałasu powinno być sygnałem do analizy stanu narzędzia oraz do podjęcia działań prewencyjnych, co może zredukować koszty związane z przestojami oraz poprawić efektywność procesu obróbczej. W praktyce, mechanicy i inżynierowie często korzystają z przyrządów pomiarowych do oceny hałasu w celu optymalizacji użycia narzędzi i zwiększenia efektywności produkcji.
Pytanie 32
Do przytrzymywania noży tokarskich o kształcie kwadratowym lub prostokątnym na tokarce uniwersalnej stosuje się
A. tulejka redukcyjna
B. imak nożowyPoprawna odpowiedź
C. trzpień tokarskiTwoja odpowiedź
D. głowica narzędziowa
Niepoprawna odpowiedź. Trzpień tokarski, choć jest jednym z elementów używanych w tokarstwie, nie jest przeznaczony do bezpośredniego mocowania noży tokarskich o przekroju kwadratowym czy prostokątnym. Jego główną funkcją jest przenoszenie momentu obrotowego na obrabiany detal poprzez mocowanie go w uchwycie tokarskim. Dlatego też nie może pełnić roli imaka nożowego, który jest zaprojektowany specjalnie do tego celu. W przypadku tulejek redukcyjnych, ich podstawową funkcją jest umożliwienie montażu narzędzi o różnych średnicach w uchwytach tokarskich, co jest przydatne, ale nie odpowiada na pytanie dotyczące mocowania noży tokarskich. Stosowanie tulejek w kontekście noży o kwadratowym przekroju jest niepraktyczne, ponieważ istotna jest tutaj stabilność i precyzyjność mocowania, które może być zrealizowane jedynie za pomocą imaków nożowych. Głowica narzędziowa z kolei to bardziej zaawansowane urządzenie, które może montować różnorodne narzędzia skrawające, jednak również nie jest tokarce uniwersalnej dedykowane do mocowania noży o prostokątnym przekroju. Typowe błędy myślowe związane z tymi odpowiedziami wynikają z mylenia funkcji mocowań i narzędzi. Użytkownicy mogą błędnie zakładać, że różne elementy są wymienne w kontekście mocowania narzędzi skrawających, co jest nieprawidłowe, ponieważ każdy z tych elementów ma swoje specyficzne zastosowanie w procesie obróbczych.
Pytanie 33
Aby uzyskać precyzyjny otwór 25H7, jako ostatni etap obróbki należy zastosować
A. rozwiertakPoprawna odpowiedź
B. pogłębiaczTwoja odpowiedź
C. wiertło
D. otwornicę
Niepoprawna odpowiedź. Otóż, otwornice, wiertła i pogłębiacze, mimo że są narzędziami używanymi do obróbki otworów, nie są odpowiednie dla uzyskania tolerancji H7 w kontekście otworu o średnicy 25 mm. Otwornice, które są używane głównie do wykonywania dużych otworów, na ogół mają ograniczoną precyzję i nie są w stanie zapewnić żądanej dokładności wymiarowej. Ich konstrukcja polega na używaniu zewnętrznych ostrzy, co powoduje, że nie nadają się one do uzyskiwania otworów o ściśle określonej tolerancji. Wiertła są bardziej precyzyjne, ale ich zastosowanie również ogranicza się do wstępnej obróbki, ponieważ ich głównym celem jest wiercenie otworów, a nie ich końcowa obróbka w zakresie tolerancji. W przypadku otworów o wysokiej precyzji, po użyciu wiertła zazwyczaj stosuje się rozwiertaki. Pogłębiacze z kolei są narzędziami przeznaczonymi do zwiększania głębokości już istniejących otworów, a nie do ich ostatecznego formowania. Kluczowym błędem jest więc myślenie, że każda metoda może być użyta do uzyskania wysokiej dokładności – rzeczywistość pokazuje, że do precyzyjnych zadań wymagane są odpowiednie narzędzia. Wybór właściwego narzędzia, takiego jak rozwiertak, jest zgodny z najlepszymi praktykami branżowymi, które uznają, że dla osiągnięcia wysokiej jakości obróbki należy stosować narzędzia dostosowane do konkretnych wymagań technologicznych.
Pytanie 34
Średnica półfabrykatu do wytworzenia wałka gładkiego wynosi 200 mm, natomiast średnica wałka po obróbce to 184 mm. Jaka powinna być głębokość skrawania, którą operator powinien ustawić, aby przeprowadzić obróbkę dwoma równymi przejściami narzędzia?
A. 1,2 mm
B. 4,0 mmPoprawna odpowiedź
C. 5,0 mm
D. 2,5 mmTwoja odpowiedź
Niepoprawna odpowiedź. Błędne odpowiedzi mogą wynikać z nieprawidłowego zrozumienia zasad obróbki skrawaniem oraz z nieprawidłowych obliczeń. Na przykład, wybierając głębokość skrawania 5,0 mm, operator podejmuje nadmierne ryzyko związane z obciążeniem narzędzia. Takie podejście może prowadzić do szybkiego zużycia narzędzia lub jego uszkodzenia. Z kolei wybór głębokości 2,5 mm skutkuje zbyt małym usunięciem materiału w jednym przejściu, co może wydłużać czas obróbki i obniżać efektywność produkcyjną, a w rezultacie nie zapewnia optymalnej jakości obrabianej powierzchni. Głębokość skrawania 1,2 mm również nie jest odpowiednia, ponieważ w takiej sytuacji konieczne byłoby wykonanie większej liczby przejść, co jest nieekonomiczne i czasochłonne. Dobrą praktyką w obróbce jest dążenie do minimalizacji liczby przejść, przy jednoczesnym zapewnieniu odpowiedniej jakości skrawania oraz trwałości narzędzi. Praca z zbyt małymi lub zbyt dużymi wartościami głębokości skrawania może prowadzić do nieoptymalnych rezultatów, dlatego ważne jest stosowanie odpowiednich norm i wytycznych branżowych, które określają optymalne parametry skrawania dla różnych materiałów i narzędzi.
Pytanie 35
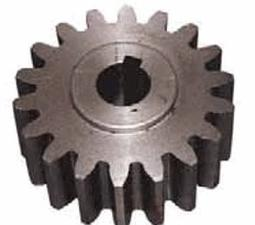
Do wykonania rowka wpustowego w otworze koła zębatego przedstawionego na rysunku należy zastosować
A. szlifierkę do otworów.
B. dłutownicę pionową.Poprawna odpowiedź
C. strugarkę poziomą.Twoja odpowiedź
D. frezarkę uniwersalną.
Niepoprawna odpowiedź. Wybór innej maszyny do wykonania rowka wpustowego w otworze koła zębatego, takiej jak frezarka uniwersalna, strugarka pozioma czy szlifierka do otworów, nie jest uzasadniony w kontekście precyzyjnej obróbki tego typu. Frezarka uniwersalna, choć wszechstronna, nie jest zoptymalizowana do wykonywania rowków w taki sposób jak dłutownica pionowa. Możliwości frezarki są ograniczone, szczególnie w odniesieniu do głębokości i kształtu rowków wpustowych, co może prowadzić do błędów w wymiarach i jakości. Strugarka pozioma, z kolei, jest przeznaczona głównie do obróbki płaskich powierzchni, co czyni ją niewłaściwym narzędziem w przypadku rowków. W przypadku szlifierki do otworów, jej zastosowanie polega na poprawie wykończenia powierzchni, a nie na wytwarzaniu rowków, co wprowadza w błąd w kontekście tego pytania. Kluczowym błędem myślowym jest założenie, że każda maszyna do obróbki metalu jest wystarczająca do wykonania każdej operacji, co prowadzi do nieodpowiednich wyborów technologicznych. W rzeczywistości, dobór narzędzi powinien być oparty na specyfice zadania oraz wymaganiach dotyczących precyzji i wydajności obróbki.
Pytanie 36
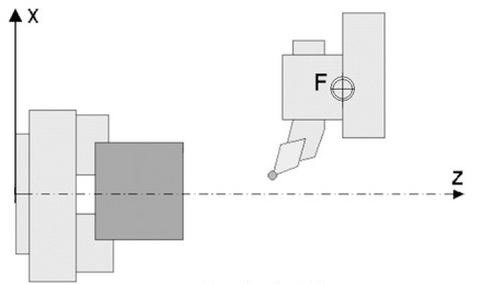
Na bazowym układzie współrzędnych tokarki CNC literą F oznaczono punkt
A. wymiany narzędzia.
B. odniesienia narzędzia.
C. ustawienia narzędzia.Twoja odpowiedź
D. uchwytu narzędzia.
Poprawna odpowiedź. Literą F na bazowym układzie współrzędnych tokarki CNC oznaczono punkt ustawienia narzędzia, co jest kluczowe dla efektywności i precyzji obróbki. Ustawienie narzędzia odnosi się do miejsca, w którym narzędzie stykające się z materiałem powinno być zdefiniowane, aby zapewnić odpowiednią jakość cięcia. W praktyce, precyzyjne ustawienie narzędzia minimalizuje błędy obróbcze, a także wpływa na długość życia narzędzi skrawających. W przypadku tokarek CNC, gdzie automatyzacja i powtarzalność są kluczowe, prawidłowe oznaczenie i wykorzystanie punktu F umożliwia optymalizację procesów produkcyjnych. Standardy branżowe, takie jak ISO 1101, podkreślają znaczenie precyzyjnego ustawienia narzędzi w kontekście zapewnienia jakości produkcji. Dobrze zdefiniowany punkt ustawienia narzędzia pozwala również na łatwiejsze programowanie i kontrolę parametrów obróbczych w systemach CAM, co jest niezbędne w nowoczesnych zakładach produkcyjnych.
Pytanie 37
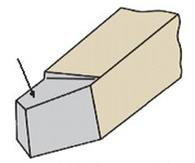
Powierzchnia noża tokarskiego, oznaczona strzałką na rysunku, to powierzchnia
A. natarcia.Poprawna odpowiedź
B. przystawienia.Twoja odpowiedź
C. pomocnicza przyłożenia.
D. przyłożenia.
Niepoprawna odpowiedź. W odpowiedziach, które nie wskazują na powierzchnię natarcia, znajdują się koncepcje, które mogą być mylące lub nieprawidłowe. Powierzchnia pomocnicza przyłożenia odnosi się do elementów, które nie mają bezpośredniego kontaktu z materiałem obrabianym, co oznacza, że nie uczestniczą w procesie skrawania. Przyłożenie to miejsce, w którym narzędzie stykają się z obrabianym przedmiotem, ale nie wpływa to na proces usuwania materiału. Z kolei powierzchnia przystawienia jest definiowana jako ta, która służy jako odniesienie przy montażu narzędzia, ale także nie jest zaangażowana w skrawanie. Niezrozumienie różnicy między tymi powierzchniami oraz ich funkcjami może prowadzić do nieefektywnego projektowania narzędzi i obróbki, co w efekcie zmniejsza wydajność i jakość produkcji. Zmiana kątów i geometrii narzędzi bez zrozumienia ich wpływu na powierzchnie pracy może prowadzić do szybszej eksploatacji narzędzi i zwiększenia kosztów. Wiedza na temat odpowiednich powierzchni narzędzi skrawających jest kluczowa dla inżynierów i technologów, aby podejmować świadome decyzje dotyczące eksploatacji i konserwacji sprzętu, co bezpośrednio wpływa na zyski i efektywność procesów produkcyjnych.
Pytanie 38
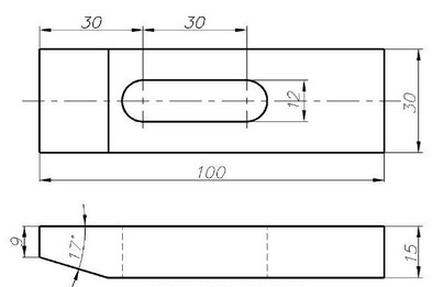
Do wykonania części przedstawionej na rysunku należy (w kolejności technologicznej) wykonać następujące zabiegi:
A. pogłębianie, frezowanie płaszczyzn, frezowanie rowka.Twoja odpowiedź
B. rozwiercanie, frezowanie płaszczyzn, frezowanie skosu.
C. frezowanie skosu, frezowanie płaszczyzn, wiercenie.
D. frezowanie płaszczyzn, frezowanie skosu, frezowanie rowka.Poprawna odpowiedź
Niepoprawna odpowiedź. Wybór innych opcji wskazuje na brak zrozumienia podstawowych zasad obróbki skrawaniem. Na przykład, w przypadku pierwszej odpowiedzi, obejmującej pogłębianie na początku, istotne jest zauważyć, że pogłębianie jest techniką stosowaną w specyficznych sytuacjach, gdy wymagana jest większa głębokość otworów, a nie do przygotowania płaszczyzn. Przygotowanie płaszczyzn poprzez frezowanie jest pierwszym i kluczowym krokiem, który zapewnia stabilną podstawę dla dalszej obróbki. Z kolei w odpowiedzi, która sugeruje rozwiercanie przed frezowaniem płaszczyzn, należy podkreślić, że rozwiercanie jest procesem, który nie przygotowuje odpowiednio powierzchni do dalszego skrawania, co może prowadzić do deformacji detalu oraz utraty precyzji wymiarowej. Ostatnia z wymienionych opcji, która rozpoczyna się od frezowania skosu, również jest błędna, ponieważ skos nie może być efektywnie obrobiony bez najpierw uzyskania odpowiednio wyrównanej płaszczyzny. Może to prowadzić do trudności w zachowaniu wymagań dotyczących kąta skosu oraz jakości krawędzi. Kiedy nie przestrzega się właściwej kolejności obróbczej, może to skutkować nie tylko pogorszeniem jakości produktu, ale także zwiększeniem kosztów produkcji ze względu na konieczność poprawek lub wymiany wadliwych komponentów. Zrozumienie prawidłowego przebiegu procesów technologicznych jest kluczowe dla efektywności i jakości produkcji.
Pytanie 39
Wzrost twardości zewnętrznej warstwy materiału w trakcie obróbki skrawaniem określa się jako
A. narost
B. umocnienieniePoprawna odpowiedź
C. zgniotTwoja odpowiedź
D. deformację
Niepoprawna odpowiedź. Deformacja to proces, w którym materiał zmienia swój kształt pod wpływem działania zewnętrznych sił. Choć deformacja jest istotnym aspektem obróbki skrawaniem, nie odnosi się bezpośrednio do wzrostu twardości warstwy wierzchniej. Zgniot to termin używany w kontekście procesów obróbczych, gdzie materiał jest ściskany, co również nie jest bezpośrednio związane z twardością powierzchni po obróbce. Narost, z kolei, to termin bardziej ogólny, który może odnosić się do różnych zjawisk w obróbce materiałów, jednak nie wyjaśnia wzrostu twardości. W kontekście procesu skrawania umocnienie, jako termin techniczny, najlepiej opisuje zjawisko, w którym struktura materiału ulega zmianie w wyniku działania sił skrawających. W praktyce, wiele osób może mylnie utożsamiać te pojęcia z umocnieniem, co prowadzi do nieporozumień. Właściwe zrozumienie terminologii jest kluczowe dla efektywnego projektowania procesów obróbczych oraz analizy ich efektów. Znajomość różnic między tymi pojęciami pozwala na bardziej świadome podejście do optymalizacji parametrów skrawania oraz lepsze dopasowanie metod obróbczych do właściwości materiałów.
Pytanie 40
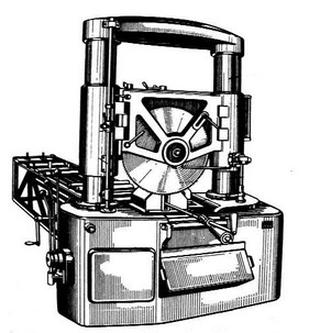
Rysunek przedstawia
A. tokarkę tarczową.Twoja odpowiedź
B. szlifierkę do wałków.
C. piłę tarczową.Poprawna odpowiedź
D. frezarkę poziomą.
Niepoprawna odpowiedź. Wybór odpowiedzi dotyczącej frezarki poziomej, tokarki tarczowej lub szlifierki do wałków wskazuje na pewne nieporozumienie dotyczące charakterystyki tych maszyn. Frezarka pozioma to narzędzie skrawające, które wykonuje ruch obrotowy wzdłuż poziomej osi, a jej podstawowym zadaniem jest frezowanie, czyli usuwanie materiału z powierzchni w celu nadania pożądanej formy. Tokarka tarczowa natomiast, będąca rodzajem tokarki, służy do obróbki materiałów cylindrycznych poprzez ich obracanie i przycinanie, co również różni się od funkcji piły tarczowej. Szlifierka do wałków jest dedykowana do wygładzania i wykańczania powierzchni wałków, co również nie ma zastosowania w kontekście cięcia materiałów. Wybór błędnej odpowiedzi może wynikać z mylnego postrzegania tych maszyn, gdzie na przykład można zauważyć, że wszystkie wymienione maszyny mają różne mechanizmy działania oraz zastosowania. Kluczowym błędem jest nieodróżnianie funkcji obróbczych, które każda z tych maszyn wykonuje. W praktyce, zrozumienie specyfiki działania maszyn obróbczych oraz ich zastosowania w przemyśle jest niezbędne dla prawidłowego wyboru narzędzi i metod obróbczych, co wpływa na efektywność produkcji.