Twój wynik jest lepszy niż 34% podejść do kwalifikacji MEC.05.
Porównanie z 8550 zakończonymi podejściami do tej kwalifikacji (dane zbiorcze, bez wyników indywidualnych).
Poprawa! Poprzednio 40,0%, teraz 50,0% (+10,0 p.p.).
Zachowaj ten wynik na koncie
Załóż darmowe konto albo zaloguj się - ten egzamin przypiszemy do Twojego konta, więc wrócisz do swoich błędów, będziesz śledzić postęp i dostaniesz powtórki dobrane do Twoich odpowiedzi.
Jaką prędkość obrotową powinna mieć głowica frezowa o średnicy d = 100 mm, jeżeli zalecana prędkość skrawania wynosi vc=80 m/min? Skorzystaj z zależności:
Skorzystaj z zależności: n = 1000 · vc π · d [obr/min]
A. 500 obr/minTwoja odpowiedź
B. 125 obr/min
C. 255 obr/minPoprawna odpowiedź
D. 750 obr/min
Niepoprawna odpowiedź. Obliczanie prędkości obrotowej głowicy frezowej czasami może być problematyczne, zwłaszcza gdy nie używamy dobrych wzorów czy jednostek. Odpowiedzi takie jak 125, 750 czy 500 obr/min pokazują, że coś może być nie tak z założeniami albo wyliczeniami. Na przykład w 125 obr/min pewnie nie wzięto pod uwagę konwersji prędkości skrawania z metrów na milimetry, a to jest kluczowe dla poprawnych wyników. Z kolei 750 obr/min i 500 obr/min mogą sugerować, że narzędzie za szybko się kręci, co prowadziłoby do szybkiego zużycia i gorszej jakości obróbki. Inny częsty błąd to źle przyjęta średnica narzędzia w obliczeniach, co ma ogromny wpływ na końcowy wynik. W obróbce skrawaniem ważne jest, żeby zrozumieć, że nie tylko prędkość skrawania, ale też średnica narzędzia wpływają na prędkość obrotową. W praktyce przemysłowej precyzyjne obliczenia i używanie odpowiednich parametrów są niezbędne do osiągnięcia lepszych efektów i optymalizacji procesów. Dlatego błędne podejście do tych obliczeń może skutkować gorszą efektywnością i jakością obróbki.
Pytanie 2
Jakie urządzenie wykorzystuje się do pomiaru średnicy wałka ø20+0,03?
A. Mikrometryczną średnicówkę
B. Mikrometr zewnętrznyPoprawna odpowiedź
C. Suwmiarkowy wysokościomierz
D. Uniwersalną suwmiarkęTwoja odpowiedź
Niepoprawna odpowiedź. Suwmiarka uniwersalna, mimo że jest szeroko stosowanym narzędziem pomiarowym, nie jest odpowiednim wyborem do precyzyjnego pomiaru średnicy wałka ø20+0,03 mm. Suwmiarki oferują różnorodność funkcji, w tym pomiar długości, szerokości oraz głębokości, ale ich dokładność pomiaru w przypadku średnic z reguły nie przekracza 0,05 mm. Dla zastosowań wymagających wyższej precyzji, jak w przypadku pomiarów średnic z tolerancją, jak w tym przypadku, suwmiareczka może okazać się niewystarczająca. Ponadto, wysokościomierz suwmiarkowy, który również został wymieniony, jest narzędziem przeznaczonym do pomiarów wysokości, co czyni go zupełnie nieodpowiednim do pomiaru średnicy wałków. Użycie wysokościomierza w takim kontekście może prowadzić do błędów pomiarowych, które wpływają na jakość i precyzję wykonania elementów. Mikrometr zewnętrzny z kolei, jako narzędzie zaprojektowane specjalnie do takich aplikacji, oferuje precyzyjne i powtarzalne pomiary, co jest kluczowe w obróbce skrawaniem czy przy produkcji precyzyjnych komponentów. Zastosowanie niewłaściwych narzędzi pomiarowych może skutkować niezgodnościami w wymiarach, co w konsekwencji może prowadzić do awarii mechanizmów lub obniżenia jakości produktów.
Pytanie 3
Ile wynosi prędkość skrawania do obróbki wykańczającej elementu wykonanego ze stali o wytrzymałości na rozciąganie 490 MPa z użyciem noża jednolitego ze stali szybkotnącej? Skorzystaj z danych w tabeli.
Materiał ostrza noża
Stal szybkotnąca
Węgliki spiekane
Rodzaj obróbki
Zgrubna
Wykańczająca
Nacinanie gwintów
Zgrubna
Wykańczająca
Materiał obrabiany
Szybkość skrawania w m/min
Stal o Rₘ
do 490 MPa
30 – 40
40 – 50
8 – 12
70 – 120
200 – 250
ponad 490 do 686 MPa
25 – 30
50 – 70
5 – 8
55 – 90
150 – 200
ponad 686 do 833 MPa
15 – 20
20 – 30
5 – 8
50 – 80
100 – 150
ponad 833 do 980 MPa
10 – 15
15 – 20
4 – 6
30 – 50
50 – 100
ponad 980 MPa
5 – 10
10 – 1
3 – 4
20 – 30
40 – 70
Staliwo Rₘ
294 do 490 MPa
20 – 25
25 – 35
5 – 8
60 – 90
80 – 120
ponad 490 do 686 MPa
15 – 20
20 – 25
5 – 8
30 – 60
60 – 90
A. 200 m/min
B. 50 m/minTwoja odpowiedź
C. 100 m/min
D. 150 m/min
Poprawna odpowiedź. Prędkość skrawania wynosząca 50 m/min jest zgodna z zaleceniami dla obróbki wykańczającej stali o wytrzymałości na rozciąganie 490 MPa przy użyciu noża jednolitego ze stali szybkotnącej. W praktyce, dobór optymalnej prędkości skrawania ma kluczowe znaczenie dla zapewnienia jakości powierzchni obrabianego elementu oraz wydajności procesu. Poziom 50 m/min plasuje się na dolnej granicy zalecanej prędkości skrawania w tym przypadku, co jest często stosowane w przemyśle, aby uniknąć nadmiernego zużycia narzędzi oraz przegrzewania materiału. Przykładowo, w branży motoryzacyjnej, gdzie dokładność i gładkość powierzchni są kluczowe, taki dobór parametrów obróbczych jest standardem. Warto również zauważyć, że istnieją różne tabele i normy, które pomagają inżynierom w doborze odpowiednich prędkości skrawania, co jest zgodne z praktykami zgodności ISO oraz innymi normami branżowymi.
Pytanie 4
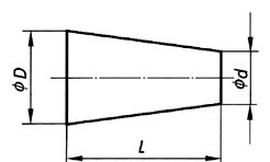
Ile wynosi zbieżność stożka o długości 100 mm i średnicach D=25 mm oraz d=24 mm? Skorzystaj z zależności C = (D – d)/L.
A. 1:100Poprawna odpowiedź
B. 1:25Twoja odpowiedź
C. 1:5
D. 1:50
Niepoprawna odpowiedź. Wybór niepoprawnej odpowiedzi może wynikać z nieporozumienia dotyczącego obliczeń związanych ze zbieżnością stożka. W przypadku opóźnienia w analizie danych parametrów, takich jak średnice oraz długość, można łatwo dojść do błędnych wniosków. Na przykład, odpowiedzi takie jak 1:5, 1:25 czy 1:50 sugerują, że zbieżność stożka byłaby znacznie większa, co jest błędne. Należy zauważyć, że zbieżność 1:5 oznaczałaby, iż na każdy 5 mm długości stożka średnica zmienia się o 1 mm, co jest niewłaściwe w kontekście podanych wartości. Podobnie, w przypadku 1:25 i 1:50, obliczenia nie zgadzają się z rzeczywistymi danymi. Błędy takie mogą wynikać z niewłaściwego zrozumienia formuły lub pominięcia kluczowych zmiennych. Niezrozumienie, jak długość stożka wpływa na zbieżność, prowadzi do błędnych proporcji. Kluczowe jest, aby dokładnie analizować dane i stosować właściwe jednostki przy obliczeniach, aby uniknąć mylnych wniosków. Zrozumienie zbieżności stożka ma fundamentalne znaczenie w inżynierii, gdyż właściwe obliczenia gwarantują bezpieczeństwo i efektywność projektowanych elementów.
Pytanie 5
Narost najczęściej powstaje w trakcie skrawania metali
A. bardzo twardych
B. miękkich i ciągliwychTwoja odpowiedź
C. łamliwych oraz twardych
D. kruchych oraz twardych
Poprawna odpowiedź. Odpowiedź 'miękkich i ciągliwych' jest poprawna, ponieważ narost najczęściej występuje na materiałach, które charakteryzują się dużą plastycznością. Materiały te, takie jak niektóre stopy aluminium czy stali, w trakcie obróbki skrawaniem zmieniają swoją strukturę, co prowadzi do powstawania narostów. Narost jest wynikiem działania sił skrawających, które powodują odkształcenie materiału. W praktyce, zjawisko to może prowadzić do pogorszenia jakości powierzchni obrabianych elementów oraz zwiększenia zużycia narzędzi skrawających. Dlatego w przemyśle ważne jest stosowanie odpowiednich technik skrawania oraz doboru parametrów obróbczych, takich jak prędkość skrawania, posuw czy głębokość skrawania. Dobre praktyki obejmują także stosowanie smarów oraz chłodziw, które pomagają w minimalizacji narostów poprzez redukcję temperatury obrabianego materiału, co z kolei ogranicza jego odkształcalność. Wiedza na temat materiałów i ich właściwości jest kluczowa dla inżynierów zajmujących się obróbką skrawaniem, ponieważ pozwala na optymalizację procesów produkcyjnych.
Pytanie 6
To pytanie jest dostępne tylko dla uczniów i nauczycieli. Zaloguj się lub utwórz konto, aby zobaczyć pełną treść.
Pytanie 7
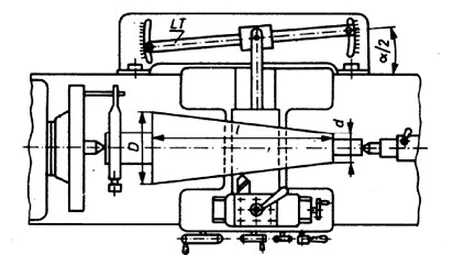
Na rysunku przedstawiono schemat operacji
A. szlifowania bezkłowego.
B. toczenia stożków za pomocą liniału.Twoja odpowiedź
C. frezowania obwiedniowego.
D. dłutowania rowków wielowypustu.
Poprawna odpowiedź. Odpowiedź "toczenia stożków za pomocą liniału" jest na pewno trafna. Schemat, który widzisz, pokazuje tokarkę, a liniał w tym kontekście jest używany do uzyskiwania stożkowych kształtów w obrabianych elementach. Toczenie stożków to istotna część obróbki skrawaniem. Ustawiony pod właściwym kątem liniał pozwala na dokładne formowanie tych kształtów. W praktyce, toczenie stożków wchodzi w grę podczas produkcji różnych elementów maszyn, jak na przykład wały czy stożki, które muszą być precyzyjnie dopasowane. W mechanice korzystanie z tokarek z liniałem to standard, bo to zapewnia jakość i precyzję obróbki. Dobrze przemyślane procesy toczenia pozwalają na optymalne wykorzystanie narzędzi i minimalizują błędy, co jest kluczowe dla efektywności kosztowej oraz jakości finalnego produktu.
Pytanie 8
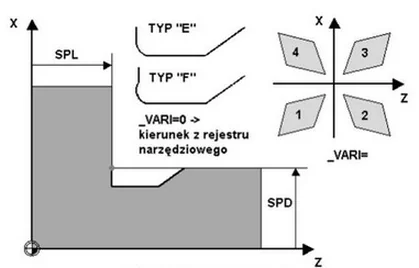
Rysunek przedstawia cykl stały toczenia podcięć obróbkowych. Co oznacza parametr SPL?
A. Położenie punktu bazowego w osi poprzecznej.
B. Definicję kształtu narzędzia.
C. Położenie punktu bazowego w osi wzdłużnej.Poprawna odpowiedź
D. Kierunek ostrza z rejestru.Twoja odpowiedź
Niepoprawna odpowiedź. Wybór niepoprawnej odpowiedzi wskazuje na pewne nieporozumienia dotyczące parametrów stosowanych w obróbce skrawaniem. Położenie punktu bazowego w osi poprzecznej nie jest tożsame z parametrem SPL. SPL odnosi się konkretnie do osi wzdłużnej, co oznacza, że błędne jest utożsamianie tego parametru z położeniem w osi Y, jak sugeruje jedna z odpowiedzi. Definicja kształtu narzędzia również nie ma związku z poszczególnymi parametrami cyklu toczenia, gdyż kształt narzędzia jest ustalany niezależnie od ustawień osiowych. Również kierunek ostrza z rejestru jest terminem, który dotyczy specyfikacji geometrii narzędzia, a nie jego położenia. W kontekście toczenia, kluczowe jest, aby operatorzy rozumieli, że precyzyjne położenie narzędzia ma bezpośredni wpływ na jakość obróbki. Typowe błędy myślowe to mylenie różnych osi i ich funkcji, co prowadzi do niepoprawnych ustawień, a w konsekwencji do wadliwych procesów produkcyjnych. Warto zwrócić uwagę na takie aspekty jak standardy ISO dotyczące obróbczości oraz praktyki inżynieryjne, które wskazują na znaczenie znajomości i zastosowania poprawnych parametrów w procesach obróbczych.
Pytanie 9
Aby wiercić otwory w aluminium, należy zastosować wiertło o kącie wierzchołkowym
A. 170°
B. 45°
C. 90°
D. 140°Twoja odpowiedź
Poprawna odpowiedź. Kiedy wiercimy otwory w aluminium, warto używać wiertła z kątem wierzchołkowym wynoszącym 140°. Taki kąt sprawia, że wiertło lepiej się prowadzi, co zmniejsza ryzyko przegrzewania materiału i pozwala uzyskać lepszą jakość otworów. Dzięki temu, że wiertło skuteczniej odprowadza wióry, unikamy zatykania narzędzi, co w przypadku aluminium bywa problematyczne. Co więcej, użycie wiertła o kącie 140° zmniejsza ryzyko odkształceń i pęknięć w obrabianym elemencie. To ma znaczenie, jeśli zależy nam na dokładności wymiarowej. W przemyśle, na przykład w produkcji elementów konstrukcyjnych czy przy precyzyjnej obróbce, stosowanie odpowiednich narzędzi jest super ważne dla efektywności i jakości końcowego produktu. Dlatego lepiej postawić na wiertło o odpowiednim kącie, to rzeczywiście najlepsza praktyka w obróbce.
Pytanie 10
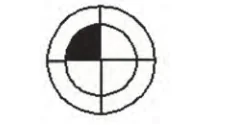
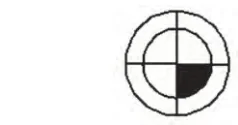
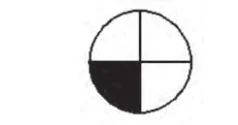
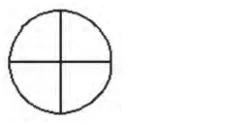
Symbol graficzny będący oznaczeniem punktu zerowego obrabiarki, przedstawia rysunek
A. B.Poprawna odpowiedź
B. D.
C. C.Twoja odpowiedź
D. A.
Niepoprawna odpowiedź. Wydaje mi się, że wybór innej odpowiedzi niż B mógł wynikać z pewnego nieporozumienia co do tego, jak ważny jest punkt zerowy w obróbce. Jeśli zaznaczysz coś innego, to może to wprowadzać w błąd, bo nie wszystkie symbole pełnią tę samą rolę. Punkty odniesienia są naprawdę kluczowe, a błędne symbole mogą prowadzić do zamieszania w wymiarach, co później skutkuje problemami w produkcji. Pamiętaj, że w rysunku technicznym każdy symbol ma swoje konkretne znaczenie, ustalone, żeby uniknąć pomyłek. Na przykład, są inne symbole, które dotyczą tolerancji wymiarowych czy typów powierzchni, ale to już inna sprawa. Często ludzie mylą symbol punktu zerowego z innymi, co może spowodować sporo zamieszania. Dlatego ważne jest, by znać te zasady, bo każdy błąd w pomiarze może skończyć się dodatkowymi kosztami i opóźnieniami.
Pytanie 11
Określ średnicę wiertła pod gwint metryczny M8 drobnozwojowy o skoku 1 mm. Skorzystaj z danychprzedstawionych w tabeli.
Gwint metryczny (M)
Gwint drobnozwojowy (MF)
Gwint rurowy Whitworth'a (BSP)
Wymiar gwintu
Średnica wiertła [mm]
Wymiar gwintu
Średnica wiertła [mm]
Wymiar gwintu [″]
Średnica wiertła [mm]
M2
1,60
M3x0,35
2,65
G1/16
6,80
M3
2,50
M4x0,5
3,50
G1/8
8,80
M4
3,30
M5x0,5
4,50
G1/4
11,80
M5
4,20
M6x0,75
5,20
G3/8
15,25
M6
5,00
M7x0,75
6,20
G1/2
19,00
M7
6,00
M8x0,75
7,20
G5/8
21,00
M8
6,80
M8x1
7,00
G3/4
24,50
M9
7,80
M9x1
8,00
G7/8
28,25
M10
8,50
M10x1
9,00
G1
30,75
A. 6,80 mm
B. 7,20 mm
C. 7,00 mmTwoja odpowiedź
D. 14,00 mm
Poprawna odpowiedź. Odpowiedź 7,00 mm jest poprawna, ponieważ dla gwintu metrycznego M8 drobnozwojowego o skoku 1 mm, średnica wiertła wynosi dokładnie 7,00 mm. Wiertła stosowane do gwintów metrycznych są zgodne z normami określającymi średnice wiertła dla poszczególnych typów gwintów. W przypadku gwintu M8, średnica wiertła musi być precyzyjnie dobrana, aby zapewnić właściwe wtapianie gwintu oraz uniknąć uszkodzenia materiału. Użycie zbyt małej średnicy wiertła może prowadzić do trudności w wkręcaniu śruby, a zbyt dużej do osłabienia połączenia. W praktyce inżynierskiej, dokładne przestrzeganie tabel z wymiarami gwintów jest kluczowe dla zapewnienia jakości i trwałości połączeń. Wprowadzenie do obliczeń gwintów metrycznych uwzględnia również tolerancje, co ma istotne znaczenie w procesach produkcyjnych i montażowych, gdzie precyzja jest niezbędna, by unikać potencjalnych awarii.
Pytanie 12
Na tokarce można realizować obróbkę elementów o dużych średnicach oraz niewielkich wysokościach.
A. tarczejPoprawna odpowiedź
B. uniwersalnejTwoja odpowiedź
C. wielonożowej
D. kłowej
Niepoprawna odpowiedź. Tokarka kłowa, choć użyteczna w wielu zastosowaniach, nie jest odpowiednia do obróbki przedmiotów o dużych średnicach i niewielkich wysokościach. Konstrukcja tokarki kłowej opiera się na osadzeniu obrabianego detalu na dwóch końcach, co sprawia, że idealnie nadaje się do dłuższych i smuklejszych elementów. Przy dużych średnicach, detal mógłby nie być stabilnie zamocowany, co prowadziłoby do wibracji i obniżenia jakości obróbki. Zastosowanie tokarki wielonożowej, z kolei, dotyczy głównie produkcji seryjnej i obróbki detali o małych i średnich średnicach. Chociaż ta maszyna jest w stanie wykonać skomplikowane operacje, nie jest przystosowana do obróbki dużych elementów, co zwiększa ryzyko błędów i niedokładności. Tokarka uniwersalna może być używana do szerokiego zakresu obróbek, ale jej konstrukcja i możliwości skrawania nie są optymalizowane specjalnie dla dużych średnic. Użycie niewłaściwej maszyny do określonego typu obróbki może prowadzić do nieefektywności produkcji oraz niepożądanych efektów, takich jak uszkodzenia obrabianych przedmiotów czy narzędzi skrawających, co jest sprzeczne z dobrymi praktykami w obróbce skrawaniem.
Pytanie 13
W którym miejscu programu sterującego należy wprowadzić zmiany, aby skorygować wartość posuwu?
A. N20 G1 Z80
B. N15 G0 X100 Z120 M04
C. N05 G90 G95 G54
D. N10 T0101 S150 F200Twoja odpowiedź
Poprawna odpowiedź. Odpowiedź N10 T0101 S150 F200 jest trafna, bo odnosi się do bloku, gdzie określamy parametry narzędzia, a także prędkości obrotowe i posuw. Zrozumienie, że F200 oznacza, że posuw wynosi 200 jednostek na minutę, jest kluczowe, zwłaszcza przy korekcie wartości posuwu. W praktyce zmiana wartości F pozwala na dostosowanie prędkości, z jaką narzędzie porusza się w stosunku do materiału. Wysoka jakość obróbki i efektywność skrawania wymaga użycia odpowiednich wartości posuwu. Kiedy posuw jest za niski, narzędzie może się przegrzać i w efekcie uszkodzić, a zbyt wysoka wartość posuwu z kolei negatywnie wpływa na jakość powierzchni i przyspiesza zużycie narzędzi. Dlatego dobrze jest optymalizować wartości posuwu w bloku N10, bo to zgodne z najlepszymi praktykami obróbczych i naprawdę zwiększa efektywność produkcji.
Pytanie 14
Używając wzoru (ft = f∙n∙i mm/min), wyznacz posuw minutowy dla wiertła krętego, przyjmując: f = 0,2 mm/obr, obroty n = 600 obr/min, a liczba ostrzy skrawających i = 2.
A. ft = 120 mm/min
B. ft = 300 mm/minTwoja odpowiedź
C. ft = 240 mm/minPoprawna odpowiedź
D. ft = 1200 mm/min
Niepoprawna odpowiedź. W przypadku poszukiwania posuwu minutowego, odpowiedzi, które nie uwzględniają prawidłowego wzoru, prowadzą do błędnych obliczeń. Wiele osób może skupić się na pojedynczych wartościach, takich jak liczba obrotów czy liczba ostrzy, i w wyniku tego błędnie interpretować ich wpływ na całkowity posuw. Na przykład, obliczając ft jako 120 mm/min lub 1200 mm/min, nie uwzględniamy, że posuw minutowy zależy nie tylko od liczby obrotów, ale również od posuwu na obrót oraz liczby ostrzy skrawających. Wartości takie mogą być mylące, zwłaszcza w kontekście praktycznym, gdzie niewłaściwy posuw może prowadzić do przegrzewania narzędzi, ich uszkodzenia lub pogorszenia jakości obrabianego materiału. Ponadto, błędy w obliczeniach mogą wynikać z nieznajomości zasad wytrzymałości materiałów i technologii obróbczej. Przykład: przy zbyt dużym posuwie narzędzie może nie zdążyć odprowadzić ciepła, co prowadzi do jego szybkiego zużycia. Właściwe zrozumienie zależności pomiędzy tymi parametrami jest kluczowe w obróbce skrawaniem, a ignorowanie ich związku skutkuje znacznymi stratami czasu i materiałów.
Pytanie 15
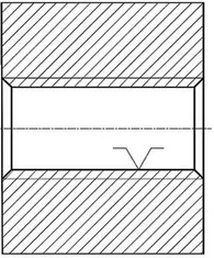
Przedstawiony na rysunku przedmiot obrabiany jest ustalony i zamocowany
A. w kłach obrotowych.
B. szczękami wewnętrznymi uchwytu trójszczękowego.
C. na trzpieniu gwintowanym.Poprawna odpowiedź
D. za pomocą docisku pojedynczego.Twoja odpowiedź
Niepoprawna odpowiedź. Mocowanie przedmiotu obrabianego w kłach obrotowych, dociskiem pojedynczym czy też szczękami wewnętrznymi uchwytu trójszczękowego to techniki, które w niektórych przypadkach znajdują zastosowanie, jednak nie w kontekście przedstawionym w pytaniu. Kły obrotowe są zazwyczaj wykorzystywane w toczeniu do chwytania okrągłych elementów o symetrii obrotowej. W sytuacji, gdy przedmiot obrabiany ma otwór gwintowany, mocowanie w kłach obrotowych nie zapewni wymaganej stabilności i precyzji obróbczej, co może prowadzić do obniżenia jakości wykonania oraz zwiększonego ryzyka uszkodzenia obrabianego materiału. Z kolei docisk pojedynczy jest stosunkowo prostą techniką, ale nie zawsze gwarantuje odpowiednią siłę mocowania, co w przypadku dynamicznych obciążeń może być niebezpieczne. Uchwyt trójszczękowy jest bardziej skomplikowanym rozwiązaniem, ale również w tym przypadku, jeśli element ma otwór gwintowany, może to powodować problemy z równomiernością docisku i stabilnością. Użytkownicy często mylą typy mocowania, co prowadzi do nieprawidłowego doboru metod, a tym samym do obniżenia efektywności procesów obróbczych oraz zwiększenia ryzyka błędów produkcyjnych. Kluczowe jest, aby odpowiednio analizować rysunki techniczne oraz specyfikacje obróbcze, aby właściwie dostosować techniki mocowania do charakterystyki obrabianego przedmiotu.
Pytanie 16
Obróbka toczna zewnętrznej powierzchni walcowej tulei, przy bazowaniu na uprzednio wykonanym otworze, powinna być realizowana przy pomocy
A. tulei redukcyjnej
B. trzpienia tokarskiegoPoprawna odpowiedź
C. tarczy tokarskiej
D. podtrzymki stałejTwoja odpowiedź
Niepoprawna odpowiedź. Wybór niewłaściwego narzędzia do toczenia może prowadzić do wielu problemów technicznych, które obniżają jakość obrabianego detalu. Użycie tulei redukcyjnej, mimo że może być przydatne w niektórych zastosowaniach, nie jest optymalne w przypadku toczenia powierzchni walcowej zewnętrznej. Tuleja redukcyjna służy głównie do adaptacji średnicy narzędzi w uchwytach, a nie do stabilizacji obrabianego przedmiotu, co jest kluczowe podczas toczenia. Podtrzymka stała z kolei jest wykorzystywana do wspierania długich elementów, ale nie sprawdzi się w procesie toczenia walca, gdzie kluczowe jest zamocowanie w otworze. Użycie tarczy tokarskiej, która jest narzędziem przeznaczonym do toczenia powierzchni płaskich, również jest mylnym podejściem, ponieważ nie ma zastosowania w toczeniu powierzchni walcowych. Dobór narzędzi w obróbce skrawaniem musi być zgodny z zasadami technologii i praktyką inżynierską, aby uniknąć nie tylko błędów w obróbce, ale także uszkodzeń narzędzi. W kontekście obróbki skrawaniem, kluczowe jest zrozumienie, że każdy element ma swoją specyfikę i zastosowanie, co w praktyce oznacza, że nie można stosować zamienników bez pełnej analizy ich funkcjonalności.
Pytanie 17
W warunkach obróbczych najlepiej chropowatość frezowanej powierzchni ocenić przy użyciu
A. passametry
B. czujnika zegarowego
C. profilometru optycznego
D. wzorców chropowatościTwoja odpowiedź
Poprawna odpowiedź. Wzorce chropowatości są kluczowymi narzędziami w pomiarach jakości powierzchni obrabianych. Zgodnie z normami ISO 4287 oraz ISO 1302, wzorce te umożliwiają precyzyjne określenie chropowatości, co jest niezwykle istotne w procesach produkcyjnych. Wzorce chropowatości są wykonane z materiałów o znanej i kontrolowanej chropowatości, co pozwala na porównanie ich z badanym elementem. Przykładem zastosowania wzorców chropowatości może być kontrola jakości elementów maszynowych, gdzie wymagana jest wysoka precyzja w zakresie chropowatości powierzchni, aby zapewnić odpowiednią współpracę pomiędzy częściami. W przypadku stosowania wzorców, operatorzy mogą jednoznacznie określić, czy dany produkt spełnia normy technologiczne. Dodatkowo, korzystanie z wzorców przyczynia się do zmniejszenia ryzyka błędów pomiarowych poprzez ustandaryzowanie procesu pomiarowego, co jest zgodne z najlepszymi praktykami w inżynierii produkcji.
Pytanie 18
Który z przedstawionych na rysunku noży tokarskich można wykorzystać do wykonania zabiegu toczenia czołowego?
A. A.
B. C.Twoja odpowiedź
C. D.Poprawna odpowiedź
D. B.
Niepoprawna odpowiedź. Wybór niewłaściwego noża tokarskiego do toczenia czołowego, jak sugerują inne odpowiedzi, wskazuje na pewne nieporozumienia dotyczące geometrii narzędzi skrawających. Noże tokarskie mają różne kształty i parametry, które są ściśle związane z ich zastosowaniem. Na przykład, wiele osób może mylnie sądzić, że nóż o bardziej agresywnym profilu, co sugerowałyby niektóre inne odpowiedzi, będzie równie efektywny w toczeniu czołowym. W rzeczywistości, aby efektywnie obrabiać powierzchnie czołowe, nóż musi mieć odpowiednio wyprofilowane ostrze, co minimalizuje ryzyko powstawania zadrapań czy innych defektów na obrabianym materiale. Inne geometrie noży, które byłyby niewłaściwe do toczenia czołowego, mogą prowadzić do nierównomiernego skrawania, a tym samym do obniżenia jakości wykończenia powierzchni. Typowe błędy przy wyborze narzędzi skrawających to także brak znajomości specyfiki obrabianego materiału, co może prowadzić do nieodpowiedniego doboru parametrów skrawania. Bez zrozumienia ról kąta natarcia i geometrii narzędzi, wybór noża będzie subiektywny, a nie oparty na solidnych podstawach technicznych. Warto pamiętać, że w standardach przemysłowych zaleca się stosowanie narzędzi odpowiednich do danego typu obróbki, co znacznie zwiększa efektywność produkcji oraz jakość finalnego produktu.
Pytanie 19
Który fragment programu sterującego zawiera funkcje stałej szybkości skrawania z ograniczeniem prędkości obrotowej N10 T0505?
N10 T0505
N20 G98 S140 M03
N30 G93 S2500
.........................
A.
N10 T0505
N20 G71 S140 M03
N30 G72 S2500
.........................
B.
N10 T0505
N20 G96 S140 M03
N30 G92 S2500
.........................
C.
N10 T0505
N20 G41 S140 M03
N30 G42 S2500
.........................
D.
A. B.
B. A.
C. C.Poprawna odpowiedź
D. D.Twoja odpowiedź
Niepoprawna odpowiedź. Wybór innej odpowiedzi może świadczyć o niepełnym zrozumieniu zasad działania kodów G w programowaniu obrabiarek. W przypadku, gdy używasz kodu G97, co często występuje w odpowiedziach A, B i D, realizujesz funkcję zmiennej prędkości obrotowej, co nie jest zgodne z wymaganiami dla funkcji stałej szybkości skrawania. G97 ustala prędkość obrotową na stałym poziomie, co prowadzi do zmniejszenia efektywności obróbczej w sytuacjach, gdzie zmiany w średnicy narzędzia są znaczące. To podejście może wpłynąć negatywnie na jakość skrawania, gdyż prędkość skrawania nie jest dostosowywana do warunków obróbczych. Ponadto, brak kodu S w odpowiedziach może skutkować brakiem kontroli nad maksymalną prędkością obrotową, co w praktyce może prowadzić do niepożądanych zjawisk, takich jak przegrzewanie narzędzi, ich szybsze zużycie oraz pogorszenie jakości obrabianych powierzchni. Niezrozumienie, jak ważne jest zastosowanie odpowiednich parametrów skrawania, może prowadzić do kosztownych błędów w produkcji. Wiedza na temat prawidłowego doboru kodów G oraz ich funkcji jest kluczowa w zapewnieniu efektywności procesu obróbczego oraz jakości finalnych produktów.
Pytanie 20
Do przytrzymywania noży tokarskich o kształcie kwadratowym lub prostokątnym na tokarce uniwersalnej stosuje się
A. głowica narzędziowa
B. trzpień tokarski
C. imak nożowyTwoja odpowiedź
D. tulejka redukcyjna
Poprawna odpowiedź. Imak nożowy to specjalistyczne narzędzie wykorzystywane do mocowania noży tokarskich o przekroju kwadratowym lub prostokątnym na tokarce uniwersalnej. Dzięki swojej konstrukcji, imak nożowy zapewnia stabilne i precyzyjne mocowanie narzędzi skrawających, co jest kluczowe dla uzyskania wysokiej jakości obróbki. W praktyce, imaki nożowe są często stosowane w przemyśle do wykonywania skomplikowanych operacji tokarskich, gdzie wymagana jest duża dokładność oraz powtarzalność. Standardy branżowe, takie jak ISO 9001, podkreślają znaczenie precyzyjnego mocowania narzędzi w procesie produkcyjnym, co przyczynia się do minimalizacji odpadów oraz zwiększenia efektywności produkcji. Warto również zauważyć, że dobór odpowiedniego imaka nożowego, dostosowanego do specyfiki obrabianego materiału oraz rodzaju operacji, jest kluczowy dla uzyskania optymalnych rezultatów. Przykładowo, w obróbce stali nierdzewnej, dobór imaka nożowego o odpowiednim kącie natarcia i twardości narzędzia może znacząco wpłynąć na jakość powierzchni oraz trwałość narzędzia.
Pytanie 21
Zapis PN-EN ISO 6411-B2,5/8 stosowany w rysunkach wykonawczych służy do identyfikacji
A. nakiełkówTwoja odpowiedź
B. gwintowania
C. otworów nieprzelotowych
D. mocowań w kłach
Poprawna odpowiedź. Oznaczenie PN-EN ISO 6411-B2,5/8 stosowane na rysunkach wykonawczych odnosi się do nakiełków, czyli elementów, które są tworzone na końcu otworu w celu ułatwienia wprowadzenia narzędzi obróbczych, co jest kluczowe w procesach takich jak wiercenie czy frezowanie. Nakiełki są istotne, ponieważ zapewniają precyzyjne prowadzenie narzędzia, co z kolei wpływa na jakość obróbki i wymaganą dokładność wykonania detali. W praktyce, w branży mechanicznej, zastosowanie nakiełków zapobiega tzw. "wędrowaniu" narzędzia, co mogłoby prowadzić do błędów w wymiarach detalu. Zgodność z PN-EN ISO 6411 jest kluczowa, aby zapewnić, że dokumentacja techniczna jest jednoznaczna i zrozumiała dla wszystkich uczestników procesu produkcyjnego oraz aby spełnić wymagania jakościowe i normy europejskie. Ponadto, stosowanie odpowiednich oznaczeń na rysunkach wykonawczych jest zgodne z dobrymi praktykami inżynieryjnymi, co ułatwia komunikację między projektantami a pracownikami produkcji.
Pytanie 22
W którym elemencie programu sterującego znajduje się informacja dotycząca przesunięcia punktu zerowego?
A. N05 G90 G54Poprawna odpowiedź
B. N05 G96 S120
C. N05 G02 X30 Z-5 I5 K0Twoja odpowiedź
D. N05 G01 X100 F0.10
Niepoprawna odpowiedź. Wybór odpowiedzi N05 G96 S120 jest błędny, ponieważ ogranicza się jedynie do specyfikacji prędkości obrotowej narzędzia skrawającego. Komenda G96 ustawia prędkość skrawania w trybie stałej prędkości, co jest istotne w kontekście optymalizacji procesu obróbczy, ale nie definiuje przesunięcia punktu zerowego. Analogicznie, N05 G02 X30 Z-5 I5 K0 to polecenie związane z ruchem narzędzia w okręg, które również nie ma związku z przesunięciem punktu zerowego. Komenda G02 oznacza ruch wokół punktu, co może być użyteczne w kontekście obróbki kształtów, ale nie dostarcza informacji o lokalizacji narzędzia w odniesieniu do współrzędnych roboczych. Z kolei odpowiedź N05 G01 X100 F0.10 dotyczy liniowego ruchu narzędzia z określoną prędkością posuwu, co również nie wskazuje na lokalizację punktu zerowego. Typowym błędem w interpretacji tych komend jest nadmierne skupienie na aspekcie ruchu narzędzia, a nie na wstępnym określeniu systemu współrzędnych. W rzeczywistości, przed rozpoczęciem jakiejkolwiek obróbki, kluczowe jest ustalenie punktu zerowego, aby zapewnić precyzyjne i efektywne działanie maszyny. Zrozumienie roli komendy G90 w kontekście systemu współrzędnych jest niezbędne dla prawidłowego programowania CNC.
Pytanie 23
Na frezarce pionowej uniwersalnej wiercono otwór \( \varnothing 20 \) przy następujących parametrach: obroty wrzeciona \( n = 400\,\text{obr/min} \), posuw minutowy \( v_f = 100\,\text{mm/min} \). Następnie przeniesiono operację wiercenia na wiertarkę kadłubową. Oblicz posuw na obrót \( f_n \) konieczny do ustawienia na obrabiarce. Wykorzystaj zależność:$$ f_n = \frac{V_f}{n} $$
A. \( 0{,}25\,\text{mm/obr} \)Poprawna odpowiedź
B. \( 0{,}40\,\text{mm/obr} \)
C. \( 0{,}30\,\text{mm/obr} \)
D. \( 0{,}20\,\text{mm/obr} \)Twoja odpowiedź
Niepoprawna odpowiedź. Wybór niewłaściwego posuwu na obrót może prowadzić do licznych problemów w procesie obróbczy, w tym do nadmiernego zużycia narzędzi, uszkodzeń obrabianych elementów oraz obniżenia jakości powierzchni. Na przykład, wybór zbyt niskiego posuwu (0,20 mm/obr lub 0,20 mm/obr) prowadzi do niewystarczającej wydajności, co skutkuje dłuższym czasem obróbki, a w konsekwencji zwiększonymi kosztami produkcji. Z drugiej strony, zbyt wysoki posuw (0,40 mm/obr czy 0,30 mm/obr) może powodować przeciążenia narzędzi, co skutkuje ich szybszym zużyciem i uszkodzeniem. W przypadku wiertarek kadłubowych, kwestia posuwu na obrót jest szczególnie istotna, gdyż niewłaściwe jego ustawienie może prowadzić do wibracji, co negatywnie wpływa na precyzję wiercenia. Dla uzyskania optymalnych wyników, ważne jest zrozumienie zależności pomiędzy posuwem a obrotami oraz umiejętność ich właściwego dostosowania do materiały obrabianego i zastosowanej technologii. Warto również zaznaczyć, że w przemyśle stosuje się różne tabele i kalkulatory, które pomagają w doborze odpowiednich wartości posuwu w zależności od specyfiki danego procesu obróbczy, co stanowi standardy branżowe w danej dziedzinie.
Pytanie 24
Przy obróbce z wykorzystaniem wysokiej prędkości narzędzi (High Speed Cutting) zaleca się ustawienie
A. niedużego posuwu narzędzia oraz dużej grubości skrawanej warstwy
B. niedużego posuwu narzędzia oraz małej grubości skrawanej warstwy
C. sporego posuwu narzędzia oraz dużej grubości skrawanej warstwy
D. sporego posuwu narzędzia oraz małej grubości skrawanej warstwyTwoja odpowiedź
Poprawna odpowiedź. W przypadku obróbki z wysoką prędkością narzędzia (High Speed Cutting, HSC) kluczowe jest zastosowanie dużego posuwu narzędzia przy jednoczesnym zredukowaniu grubości warstwy skrawanej. Taki dobór parametrów pozwala na efektywne usuwanie materiału przy minimalnych stratach energii oraz optymalizacji procesów chłodzenia. Wysoki posuw skraca czas obróbczy, co jest niezbędne w zastosowaniach przemysłowych, gdzie czas produkcji jest krytyczny. Dodatkowo, mniejsza grubość skrawanej warstwy zmniejsza siły działające na narzędzia, co wydłuża ich żywotność oraz poprawia jakość powierzchni obrabianych elementów. Przykładem zastosowania tej technologii mogą być procesy obróbcze w przemyśle lotniczym lub motoryzacyjnym, gdzie precyzyjne i szybkie operacje skrawania są niezbędne do osiągnięcia wysokiej jakości komponentów. Dobre praktyki wskazują na konieczność optymalizacji parametrów obróbczych w zależności od rodzaju materiału oraz specyfiki narzędzi, co pozwala osiągnąć maksymalną efektywność produkcji.
Pytanie 25
Symbol graficzny przedstawiony na rysunku służy w dokumentacji technologicznej do oznaczania
A. kła obrotowego.Poprawna odpowiedź
B. kła stałego.Twoja odpowiedź
C. tulei stałej.
D. zabieraka.
Niepoprawna odpowiedź. Analizując niepoprawne odpowiedzi, warto zrozumieć, dlaczego każda z nich nie odpowiada na pytanie o symbol graficzny. Kła stałego, na przykład, używa się w kontekście mocowania elementów w sposób niezmienny, co w przypadku obróbki nie zawsze jest praktyczne. Użycie kła stałego mogłoby prowadzić do nieefektywności w procesie skrawania, ponieważ nie pozwala na łatwe dostosowanie do zmieniających się potrzeb produkcyjnych. Z kolei tuleja stała, chociaż jest elementem mocującym, pełni inną rolę i nie jest odpowiednia w kontekście przedstawionego symbolu. Tuleje są często używane do łączenia różnych elementów maszyn, ale nie służą do obrotowego mocowania obrabianych przedmiotów. Odpowiedź związana z zabierakiem nawiązuje do innej kategorii narzędzi, które służą do przenoszenia ruchu obrotowego lub siły, ale nie są odpowiednie w kontekście bezpośredniego mocowania elementów obróbczych. Pojęcia te mają swoje specyficzne zastosowanie i błędne przypisanie ich do symbolu graficznego prowadzi do nieporozumień. W branży inżynieryjnej kluczowe jest, aby umieć rozróżniać różne elementy i ich zastosowanie, co pozwala uniknąć kosztownych błędów w projektach technologicznych.
Pytanie 26
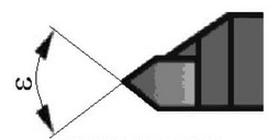
Do toczenia gwintu metrycznegona tokarce konwencjonalnej należy użyć noża kształtowego o kąciewierzchołkowym ε równym
A. 50°
B. 55°
C. 60°Twoja odpowiedź
D. 45°
Poprawna odpowiedź. Odpowiedź 60° jest poprawna, ponieważ standardowy gwint metryczny ma kształt trójkąta równobocznego, co oznacza, że kąt wierzchołkowy noża do gwintowania musi wynosić 60°. Użycie noża o tym kącie zapewnia optymalne dopasowanie do kształtu gwintu, co przekłada się na jakość i precyzję wykończenia. Używając noża o poprawnym kącie, można osiągnąć odpowiednią głębokość gwintu oraz zachować odpowiednie krawędzie, co jest kluczowe w zastosowaniach inżynieryjnych i mechanicznych. W praktyce, przy toczeniu gwintów metrycznych na tokarce konwencjonalnej, istotne jest stosowanie narzędzi zgodnych z normami ISO, które precyzyjnie definiują parametry gwintów. Przykładowo, przy produkcji śrub i nakrętek, nieprawidłowy kąt noża mógłby prowadzić do błędów w wymiarze gwintu, co w efekcie może skutkować ich niekompatybilnością, co jest niedopuszczalne w wielu aplikacjach przemysłowych. Dlatego znajomość właściwego kąta wierzchołkowego noża do gwintowania jest niezbędna dla każdej osoby zajmującej się obróbką skrawaniem.
Pytanie 27
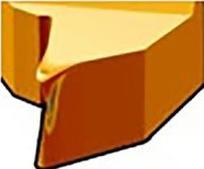
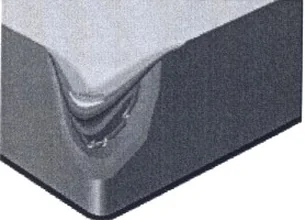
Który rodzaj zużycia płytki skrawającej przedstawiono na ilustracji?
A. Wyszczerbienie.Twoja odpowiedź
B. Wykruszenie.
C. Deformację plastyczną.Poprawna odpowiedź
D. Zużycie wrębowe.
Niepoprawna odpowiedź. Wybór odpowiedzi dotyczących wyszczerbienia, zużycia wrębowe czy wykruszenia wskazuje na pewne nieporozumienia związane z procesami zużycia narzędzi skrawających. Wyszczerbienie to proces, który polega na odpadaniu fragmentów materiału z krawędzi narzędzia, co prowadzi do powstawania ostro zakończonych defektów. Jest to typowe dla narzędzi narażonych na działanie dużych sił mechanicznych lub niewłaściwe parametry skrawania. Zużycie wrębowe z kolei występuje, gdy materiał skrawany oddziałuje na krawędź narzędzia w sposób, który prowadzi do powstawania wgłębień lub rowków, co również jest objawem fizycznego zniszczenia powierzchni roboczej narzędzia. Wykruszenie to inny typ uszkodzenia, które objawia się ubytkami w materiale narzędzia, będącymi rezultatem nagłych zmian obciążeń. Często błędne odpowiedzi są wynikiem nieodpowiedniego zrozumienia charakterystyki zużycia narzędzi oraz braku znajomości różnic między poszczególnymi rodzajami zużycia. Wybierając niepoprawne odpowiedzi, można stracić z oczu istotę monitorowania stanu narzędzi skrawających, co jest kluczowe dla efektywności i jakości procesów produkcyjnych. Wiedza na temat różnych typów zużycia narzędzi jest niezbędna do podejmowania odpowiednich działań prewencyjnych i optymalizujących w produkcji.
Pytanie 28
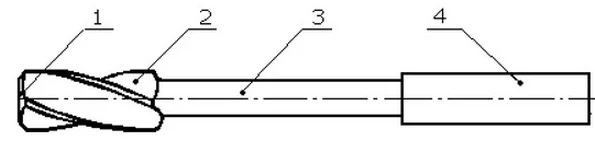
Rysunek przedstawia rozwiertak zdzierak. Powierzchnia natarcia oznaczona jest numerem
A. 1Twoja odpowiedź
B. 2Poprawna odpowiedź
C. 4
D. 3
Niepoprawna odpowiedź. Jakieś błędy są widoczne w tych odpowiedziach, co sugeruje, że nie do końca jest zrozumienie podstawowych zasad działania narzędzi skrawających i ich geometrii. Jeśli ktoś wybrał odpowiedzi 1, 3 albo 4, to nie wziął pod uwagę, że powierzchnia natarcia to ta część rozwiertaka, która kontaktuje się bezpośrednio z materiałem i odpowiada za skrawanie. Mogli pomylić oznaczenia i nie spojrzeli dokładnie na rysunek. Warto wiedzieć, że te powierzchnie mają różne kształty i kąty, co ma wpływ na to, jak efektywnie skrawa się materiał i jaka będzie jakość obrabianej powierzchni. Na przykład, jeśli ktoś źle zrozumie znaczenie i położenie powierzchni natarcia, to może wybrać narzędzia o złych parametrach, co skutek będzie miał w postaci szybszego zużycia narzędzi albo gorszej jakości finalnego produktu. Dodatkowo, jeżeli ktoś nie zna standardów branżowych, jak normy ISO, to mogą pójść w złym kierunku podczas podejmowania decyzji technologicznych. Wiedza o powierzchni natarcia oraz ich oznaczeniach jest kluczowa dla każdego, kto zajmuje się obróbką skrawaniem, żeby nie popełniać typowych błędów jako projektowych, tak i produkcyjnych.
Pytanie 29
Którym numerem oznaczono nóż tokarski wygięty prawy na przedstawionym rysunku?
A. 1
B. 4
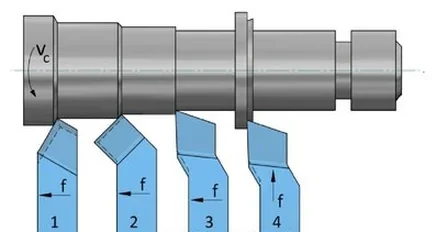
C. 3
D. 2Twoja odpowiedź
Poprawna odpowiedź. Odpowiedź 2 jest jak najbardziej trafiona. Nóż tokarski wygięty prawy, jak mówi jego oznaczenie, świetnie nadaje się do pracy z prawej strony detali. Kształt ostrza to podstawa w narzędziach tokarskich, bo to właśnie on decyduje o tym, jak i gdzie można go wykorzystać. Zauważ, że nóż z numerem 2 na rysunku ma idealną geometrię do skrawania materiału w odpowiednim kierunku, zgodnie z kątem nachylenia ostrza. Takie noże są super przydatne w przemyśle, zwłaszcza do precyzyjnego formowania krawędzi detali. Wiedza o oznaczeniach noży tokarskich jest mega ważna dla operatorów maszyn, bo złe dobranie narzędzia może prowadzić do niepotrzebnych problemów, jak niezadowalająca jakość obrabianych elementów. Fajnie też wiedzieć, że zgodnie z normami ISO, te wszystkie oznaczenia pomagają inżynierom i technikom w łatwiejszej identyfikacji narzędzi w trakcie produkcji.
Pytanie 30
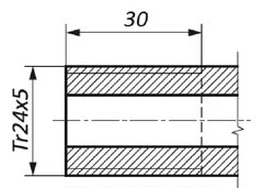
Który zabieg obróbki skrawaniem należy przeprowadzić na powierzchni oznaczonej na rysunku Tr24x5?
A. Toczenie wykańczające.Twoja odpowiedź
B. Frezowanie powierzchni płaskiej.
C. Frezowanie rowka pod wpust.
D. Nacinanie gwintu.Poprawna odpowiedź
Niepoprawna odpowiedź. Wybór odpowiedzi związanych z frezowaniem powierzchni płaskiej, toczeniem wykańczającym czy frezowaniem rowka pod wpust jest błędny z kilku istotnych powodów. Frezowanie powierzchni płaskiej dotyczy obróbki, której celem jest uzyskanie gładkiej, płaskiej powierzchni, co jest zupełnie nieadekwatne do wymagań dla gwintu trapezowego. Z kolei toczenie wykańczające jest procesem, który najczęściej stosuje się do uzyskiwania precyzyjnych wymiarów cylindrycznych, a nie do formowania gwintów. Frezowanie rowka pod wpust również nie ma zastosowania w kontekście gwintów, ponieważ jest metodą służącą do tworzenia rowków, które nie są związane z obróbką gwintów. Wybór takich odpowiedzi może wynikać z niepełnego zrozumienia różnorodności procesów obróbczych oraz ich zastosowań. Kluczowe jest, aby każdy inżynier rozumiał, że różne zabiegi obróbcze są dedykowane do specyficznych kształtów i wymagań technicznych, a ich niewłaściwe zastosowanie może prowadzić do obniżenia jakości produktu, a także zwiększenia kosztów produkcji. Zrozumienie zasadności wyboru odpowiedniej metody obróbczej jest niezbędne w pracy w branży inżynieryjnej.
Pytanie 31
Pokazane na zdjęciu uszkodzenie płytki skrawającej powstało w wyniku
A. niskiej temperatury w strefie skrawania.
B. zbyt wysokiej temperatury skrawania i nacisku.Twoja odpowiedź
C. zbyt niskiej wartości posuwu.
D. drgań materiału obrabianego.
Poprawna odpowiedź. Uszkodzenie płytki skrawającej, które zostało zaprezentowane na zdjęciu, jest wynikiem zbyt wysokiej temperatury skrawania oraz nadmiernego nacisku. Wysoka temperatura w strefie skrawania prowadzi do przegrzania materiału, co skutkuje zmiękczeniem struktury płytki skrawającej. To zjawisko może prowadzić do wykruszeń oraz erozji materiału narzędziowego. W praktyce, aby zapobiec takim uszkodzeniom, warto stosować odpowiednie chłodzenie oraz optymalizować parametry skrawania, takie jak prędkość obrotowa i posuw. Dobre praktyki w branży obejmują regularne monitorowanie stanu narzędzi skrawających oraz dobór odpowiednich materiałów, które wytrzymują wyższe temperatury. Wybór właściwej płytki skrawającej, zgodnie z rodzajem obrabianego materiału, również ma kluczowe znaczenie. Na przykład, przy obróbce stali narzędziowej zaleca się stosowanie narzędzi wykonanych z węglika spiekanego, które charakteryzują się wysoką odpornością na temperaturę i twardość.
Pytanie 32
Jaką wartość ma posuw wiertła w mm/min przy danych parametrach: prędkość skrawania vc = 30 m/min, średnica wiertła D = 10 mm, posuw na obrót fo = 0,1 mm/obrót? Należy przyjąć, że π = 3
A. 1000 mm/min
B. 1 mm/min
C. 10 mm/minTwoja odpowiedź
D. 100 mm/minPoprawna odpowiedź
Niepoprawna odpowiedź. Jak widzę, błędne odpowiedzi często się biorą z niezrozumienia, jak prędkość skrawania ma się do średnicy narzędzia i posuwu. Na przykład, wybierając 10 mm/min, można pomyśleć, że to prostsze, ale w rzeczywistości to za mało, co prowadzi do nieefektywności narzędzi. Z kolei 1 mm/min to tak mały posuw, że narzędzie może się szybko przegrzewać i psuć, co jest całkowicie wbrew zasadom obróbczo. Odpowiedź 1000 mm/min wygląda na zbyt dużo, co grozi uszkodzeniem materiału przez nadmierne ciepło i ciśnienie. Rozumienie tych obliczeń w praktyce jest kluczowe, bo wpływa na to, jakie parametry skrawania dobieramy, a to przekłada się na jakość i efektywność naszej produkcji. W przemyśle widać, że źle dobrany posuw może prowadzić do deformacji materiałów i problemów technologicznych, co zwiększa koszty i przestoje.
Pytanie 33
To pytanie jest dostępne tylko dla uczniów i nauczycieli. Zaloguj się lub utwórz konto, aby zobaczyć pełną treść.
Pytanie 34
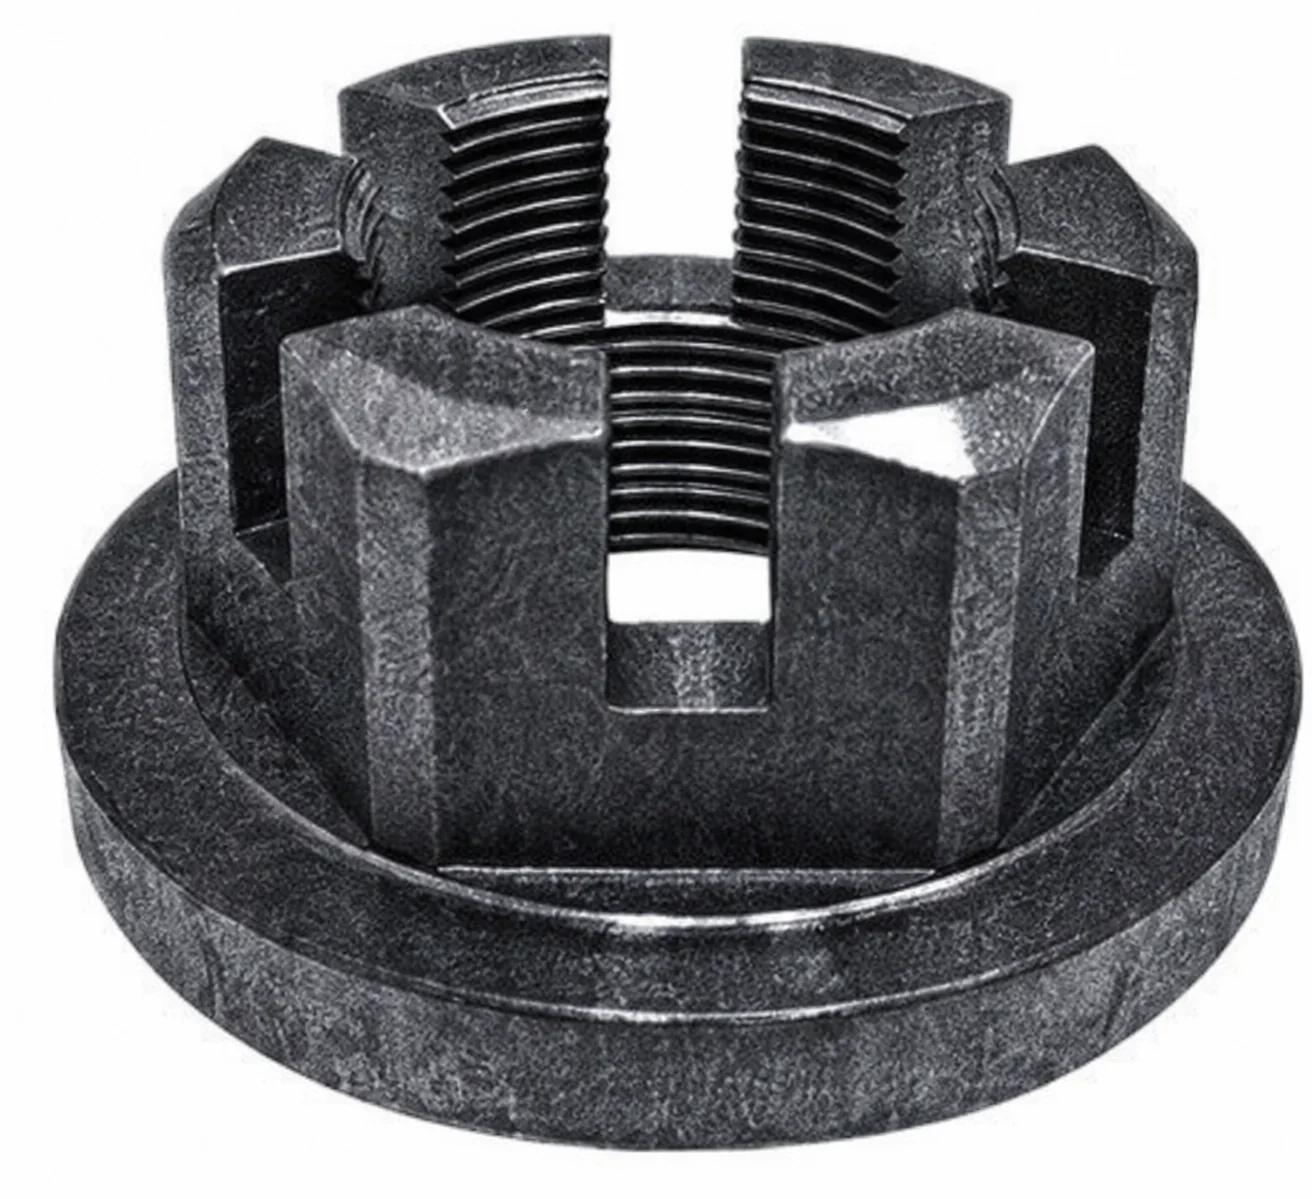
Zestaw narzędzi, który należy wykorzystać do wykonania nakrętki pokazanej na zdjęciu to
A. głowica frezowa, frez tarczowy, nawiertak, rozwiertak, narzynka.
B. nóż tokarski wytaczak, frez palcowy, pogłębiacz czołowy, rozwiertak.
C. głowica frezowa, nóż tokarski kształtowy, nóż do rowków, j nóż tokarski wytaczak, pogłębiacz czołowy, przeciągacz.
D. nóż tokarski do powierzchni zewnętrznych, nawiertak, wiertło, pogłębiacz stożkowy, komplet gwintowników, frez tarczowy.Twoja odpowiedź
Poprawna odpowiedź. Twoja odpowiedź jest na pewno dobra, bo wymienia wszystkie narzędzia, które są niezbędne do zrobienia nakrętki z obrazka. Nóż tokarski do obróbki zewnętrznej to podstawa, jeśli chodzi o uzyskanie odpowiednich wymiarów i kształtu. Nawiertak i wiertło są potrzebne, żeby przygotować otwór pod gwint, co jest kluczowe, by nakrętka dobrze się trzymała. Pogłębiacz stożkowy pozwala na dokładne wykończenie otworu, co znaczy, że gwint będzie pasować jak powinien. A komplet gwintowników to absolutna konieczność do stworzenia gwintu wewnętrznego. Frez tarczowy, z kolei, umożliwia robienie bardziej skomplikowanych kształtów, np. rowków, co jest zgodne z tym, co w obróbce skrawaniem się robi. Takie narzędzia znajdziesz w różnych zakładach, gdzie precyzja i dobre wykonanie są naprawdę istotne.
Pytanie 35
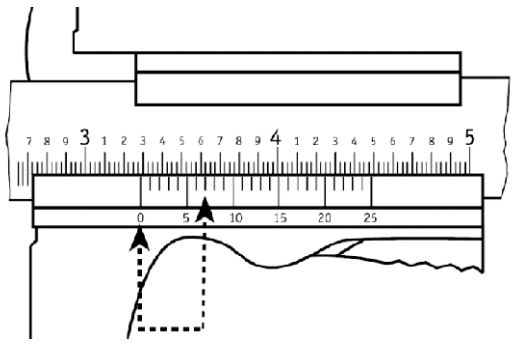
Ile wynosi wynik pomiaru suwmiarką uniwersalną calową przedstawioną na rysunku?
A. 3,430 cala
B. 3,510 cala
C. 3,282 calaTwoja odpowiedź
D. 3,323 cala
Poprawna odpowiedź. Wynik pomiaru suwmiarką uniwersalną calową wynoszący 3,282 cala jest poprawny z kilku powodów. Po pierwsze, odczytując główną skalę suwmiarki, możemy dostrzec, że wskazuje ona 3 cale. Następnie, na noniuszu, który jest składającą się z mniejszych segmentów skalą pomocniczą, odczytujemy dodatkową wartość 0,282 cala. Dodając te dwie wartości, uzyskujemy 3,282 cala, co jest zgodne z zasadami dokładności pomiaru. W praktyce suwmiarka jest narzędziem niezbędnym w wielu dziedzinach inżynierii i mechaniki, gdzie precyzyjne pomiary są kluczowe. Używając suwmiarki do pomiaru elementów, należy pamiętać, aby zawsze odczytywać wartości w sposób systematyczny oraz unikać błędów parallax, które mogą wpłynąć na wynik. Zachowanie tych dobrych praktyk zapewnia większą dokładność pomiarów i efektywność w pracy.
Pytanie 36
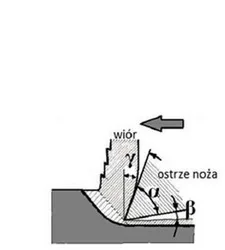
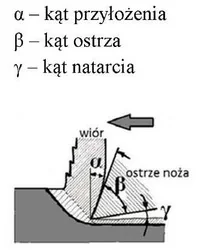
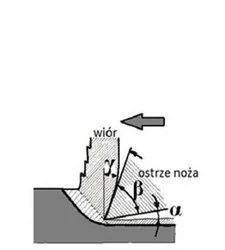
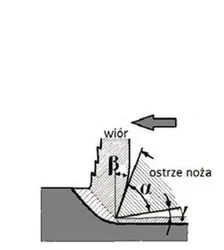
Na którym rysunku właściwie oznaczono kąty w procesie tworzenia się wióra? α– kąt przyłożenia β – kąt ostrza γ – kąt natarcia
A. D.
B. A.
C. B.Twoja odpowiedź
D. C.
Poprawna odpowiedź. Na rysunku B. poprawnie oznaczono kąty w procesie tworzenia się wióra, co jest kluczowe dla zrozumienia mechanizmów obróbczych. Kąt α, nazywany kątem przyłożenia, odgrywa istotną rolę w procesie skrawania, wpływając na jakość wióra oraz zużycie narzędzia. Im mniejszy kąt α, tym większa siła docisku na narzędzie, co może prowadzić do szybszego zużycia. Kąt β, czyli kąt ostrza, wpływa natomiast na efektywność skrawania; odpowiednie ustawienie tego kąta pozwala na optymalne przeprowadzenie procesu obróbczo-skrawającego. Kąt γ, zwany kątem natarcia, określa interakcję między narzędziem a obrabianym materiałem. Poprawna geometra tych kątów jest zgodna z normami ISO dotyczącymi narzędzi skrawających i ma istotne znaczenie dla efektywności energetycznej oraz jakości obróbki. Zrozumienie tych kątów jest kluczowe w praktycznej obróbce skrawaniem, co bezpośrednio wpływa na wydajność produkcji i obniżenie kosztów.
Pytanie 37
Do działań związanych z obsługą oraz konserwacją systemu hydraulicznego obrabiarki CNC nie zalicza się
A. czyszczenie filtra
B. uzupełnienie płynu hydraulicznego
C. sprawdzenie wymaganego ciśnienia
D. sprawdzanie wydajności pompy hydraulicznej obrabiarkiTwoja odpowiedź
Poprawna odpowiedź. Wybór odpowiedzi "sprawdzanie wydajności pompy hydraulicznej obrabiarki" jest trafny. Tego typu czynności to nie jest coś, co robimy na co dzień, kiedy zajmujemy się konserwacją układu hydraulicznego w obrabiarce CNC. Na co dzień mamy inne, rutynowe zadania, jak czyszczenie filtrów, uzupełnianie płynu hydraulicznego czy sprawdzanie ciśnienia. To wszystko jest niezwykle ważne, bo dobrze funkcjonująca hydraulika to podstawa, jeśli chcemy, żeby maszyna działała sprawnie i precyzyjnie. Na przykład, czyszczenie filtra pozwala zapobiec zanieczyszczeniu płynu, a to z kolei chroni różne elementy robocze przed uszkodzeniem. Uzupełnianie płynu to kwestia zachowania prawidłowego poziomu, bo jego brak może powodować problemy z ciśnieniem. A sprawdzanie ciśnienia to klucz do szybkiego wykrywania ewentualnych usterek, co jest istotne, żeby uniknąć poważnych awarii. Generalnie, pilnowanie stanu hydrauliki to ważna część dbania o obrobarki CNC, bo co za tym idzie, zwiększamy ciągłość produkcji i minimalizujemy przestoje.
Pytanie 38
Która maszyna jest wykorzystywana w produkcji na dużą skalę lub masowej, przeznaczona do obróbki precyzyjnych otworów o kształtach wielobocznych i wielowypustowych, usuwająca cały nadmiar materiału podczas jednego ruchu narzędzia?
A. Wiertarka kadłubowa
B. Frezarka pionowa
C. DłutownicaTwoja odpowiedź
D. PrzeciągarkaPoprawna odpowiedź
Niepoprawna odpowiedź. Wiertarka kadłubowa, choć użyteczna w procesie wiercenia, nie jest odpowiednia do obróbki otworów wielobocznych ani wielowypustowych. Jej główną funkcją jest wiercenie otworów cylindrycznych, co ogranicza jej zastosowanie do prostszych operacji. Frezarka pionowa, z kolei, jest narzędziem do frezowania i najlepiej sprawdza się w obróbce płaskich powierzchni oraz kształtów skomplikowanych, ale nie wykonuje obróbki otworów w sposób efektywny w kontekście wielkoseryjnym. Dłutownica natomiast jest dedykowana do tworzenia rowków i kształtów o określonym profilu, ale również nie jest przeznaczona do skrawania naddatku w jednym przejściu. Wybór niewłaściwej obrabiarki może prowadzić do błędów w produkcji, zwiększenia kosztów oraz wydłużenia czasu realizacji zleceń. Dlatego ważne jest, aby przed podjęciem decyzji o wyborze narzędzia obróbczego dokładnie zrozumieć wymagania technologiczne oraz właściwości obrabianych materiałów, co jest kluczowe w optymalizacji procesów produkcyjnych.
Pytanie 39
Którym przyrządem pomiarowym należy zmierzyć średnicę otworu jak na przedstawionym rysunku?
A. Suwmiarką uniwersalną.Twoja odpowiedź
B. Średnicówką mikrometryczną składaną.
C. Mikrometrem zewnętrznym.
D. Średnicówką mikrometryczną trójpunktową.Poprawna odpowiedź
Niepoprawna odpowiedź. Wybór narzędzia pomiarowego do mierzenia średnicy otworu musi być oparty na specyfice pomiarów oraz wymaganiach dotyczących dokładności. Suwmiarka uniwersalna, mimo że jest popularnym narzędziem, oferuje znacznie niższą precyzję w porównaniu do średnicówki mikrometrycznej trójpunktowej. Jej błąd pomiarowy może wynosić kilka setnych milimetra, co sprawia, że jest mało użyteczna w aplikacjach wymagających wysokiej dokładności. Mikrometr zewnętrzny, choć skuteczny w pomiarach średnic zewnętrznych, nie jest właściwym narzędziem do mierzenia średnic otworów wewnętrznych, co stwarza ryzyko błędnych wyników. Z kolei średnicówka mikrometryczna składana, choć teoretycznie może być używana do tego zadania, nie jest standardowym narzędziem i często brakuje jej wymaganego poziomu dokładności, co może prowadzić do nieprawidłowych pomiarów. Typowe błędy myślowe, które mogą wynikać z wyboru niewłaściwego narzędzia, obejmują błędne założenie, że każde narzędzie pomiarowe sprawdzi się w każdej aplikacji. W rzeczywistości, dobór narzędzia powinien być dostosowany do specyfiki mierzonych obiektów oraz wymaganej precyzji, co jest kluczowe w procesie zapewnienia jakości w inżynierii i produkcji.
Pytanie 40
Rodzaj obróbki, w której element obrabiany pozostaje w spoczynku, a narzędzie wieloostrzowe wykonując ruch prostoliniowy usuwa cały nadmiar materiału podczas jednego przejścia, to
A. rozwiercanie
B. przeciąganieTwoja odpowiedź
C. honowanie
D. gwintowanie
Poprawna odpowiedź. Przeciąganie to proces obróbczy, w którym narzędzie wieloostrzowe porusza się wzdłuż nieruchomego przedmiotu obrabianego, zbierając naddatek materiału podczas jednego przejścia. Ta metoda jest szczególnie użyteczna w produkcji elementów o dużych wymaganiach co do dokładności wymiarowej oraz jakości powierzchni. Przeciąganie jest wykorzystywane głównie do obróbki otworów, rowków oraz kształtów o dużej długości i małej średnicy. Przykładem zastosowania może być obróbka wałów, w których istotne jest uzyskanie precyzyjnych tolerancji oraz gładkości powierzchni. W porównaniu do innych metod obróbczych, przeciąganie pozwala na uzyskanie lepszej struktury materiału dzięki odpowiedniemu doborowi narzędzi oraz parametrów obróbczych, co przekłada się na wydajność oraz jakość finalnego produktu. Dobrze zaplanowane procesy przeciągania powinny być zgodne z normami technologicznymi oraz standardami jakości, co świadczy o profesjonalnym podejściu do obróbki.