Kwalifikacja: MEC.09 - Organizacja i nadzorowanie procesów produkcji maszyn i urządzeń
Rozpoczęcie: 17 września 2026 12:17
Zakończenie: 17 września 2026 12:28
Egzamin zdany!
Wynik: 30/40 punktów (75,0%)
Wymagane minimum: 20 punktów (50%)
Pewność odpowiedzi
Żadna odpowiedź nie została oznaczona jako strzał.
Przy następnym egzaminie zaznaczaj niepewne odpowiedzi - zobaczysz wtedy, ile wyniku bierze się z wiedzy, a ile ze szczęścia.
Twój wynik na tle innych
Twój wynik jest lepszy niż 66% podejść do kwalifikacji MEC.09.
Porównanie z 4877 zakończonymi podejściami do tej kwalifikacji (dane zbiorcze, bez wyników indywidualnych).
Zachowaj ten wynik na koncie
Załóż darmowe konto albo zaloguj się - ten egzamin przypiszemy do Twojego konta, więc wrócisz do swoich błędów, będziesz śledzić postęp i dostaniesz powtórki dobrane do Twoich odpowiedzi.
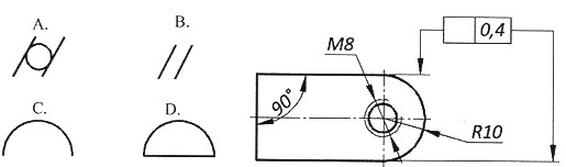
Na przedstawionym rysunku, tolerancja położenia będzie poprawnie określona, jeżeli w ramce tolerancji poprzedzającej wartość 0,4, wstawiony będzie znak graficzny oznaczony literą
A. C.
B. A.Twoja odpowiedź
C. D.
D. B.Poprawna odpowiedź
Niepoprawna odpowiedź. Wybór odpowiedzi A, C albo D pokazuje, że rozumiesz temat tolerancji położenia, ale niestety żadna z tych opcji nie trzyma się zasad dotyczących symboliki w inżynierii. Odpowiedź A, chociaż może wyglądać na sensowną, nie mówi nic o konieczności odniesienia do dwóch równoległych płaszczyzn, a to jest kluczowe, kiedy mówimy o wartości 0,4. Warto przyjrzeć się różnicom między symbolami tolerancji kształtu a położenia – mają różne zastosowania. Odpowiedź C może dawać mylne wrażenie, że tolerancja położenia jest mniej ważna, co jest po prostu błędem, bo właśnie te tolerancje są fundamentem dobrego dopasowania elementów. Odpowiedź D też nie wyjaśnia jasno symboliki tolerancji, aczkolwiek dostrzega, że tolerancje są istotne, ale brak odniesienia do tych dwóch równoległych linii sprawia, że nie można jej uznać za poprawną. Takie nietrafione wybory mogą wynikać z braku znajomości detali norm ISO 1101 i mogą prowadzić do błędów w produkcji oraz niezgodności gotowych produktów.
Pytanie 2
Aby usunąć korozję i zlikwidować warstwę farby, należy użyć
A. preparacji powierzchni.
B. dogładzania oscylacyjnego.
C. obróbki strumieniowo-ściernej.Twoja odpowiedź
D. polerowania powierzchni.
Poprawna odpowiedź. Obróbka strumieniowo-ścierna to efektywna metoda oczyszczania powierzchni z korozji oraz usuwania warstwy lakierniczej. Proces ten polega na skierowaniu strumienia ścierniwa, takiego jak piasek czy granulaty mineralne, na powierzchnię, co pozwala na usunięcie wszelkich zanieczyszczeń oraz luźnych powłok. Jest to technika powszechnie stosowana w przemyśle motoryzacyjnym oraz budowlanym, a także w odnawianiu różnorodnych powierzchni metalowych. Obróbka strumieniowo-ścierna nie tylko poprawia estetykę, ale również przygotowuje powierzchnię do dalszych procesów, takich jak malowanie czy galwanizacja, co jest zgodne z najlepszymi praktykami w zakresie ochrony antykorozyjnej. Dodatkowo, odpowiednie parametry, takie jak ciśnienie i rodzaj ścierniwa, mogą być dostosowane do specyfiki materiału, co umożliwia precyzyjne oczyszczenie bez uszkadzania podłoża. Dzięki tej metodzie można uzyskać doskonałą przyczepność nowej powłoki lakierniczej, co znacząco wydłuża trwałość oraz odporność na czynniki zewnętrzne.
Pytanie 3
Jaką maksymalną siłę można zastosować, aby nie doprowadzić do zerwania pręta kwadratowego o boku a = 2 cm, wykonanego z materiału o kr = 200 MPa?
A. 8000 NTwoja odpowiedź
B. 80 N
C. 800 N
D. 80000 NPoprawna odpowiedź
Niepoprawna odpowiedź. Wiele osób może błędnie ocenić siłę, przy której pręt zacznie się łamać, co często prowadzi do niebezpiecznych sytuacji w projektowaniu. Odpowiedzi takie jak 800 N czy 8000 N bazują na niewłaściwych obliczeniach lub założeniach. Na przykład, siła 800 N byłaby zbyt mała, by zrozumieć znaczenie materiałów i ich wytrzymałości. W kontekście obliczeń, przyjęcie zbyt małej wartości naprężenia powoduje, że nie uwzględnia się rzeczywistej nośności pręta. Z kolei 8000 N, mimo że jest znacznie większą wartością, nadal nie odzwierciedla potencjału pręta o takich wymiarach i właściwościach materiałowych. Często problematyczne staje się zrozumienie relacji między naprężeniem a siłą, co może skutkować błędnymi wnioskami. Kluczowe jest, aby inżynierowie zawsze kierowali się matematycznymi wzorami i podstawowymi zasadami mechaniki materiałów, a także prowadzili analizy zgodnie z uznawanymi standardami, takimi jak Eurokod czy AISC. Błąd w obliczeniach może prowadzić do poważnych konsekwencji, dlatego też tak istotne jest posiadanie solidnej wiedzy na temat wytrzymałości materiałów i ich zastosowań w praktyce inżynieryjnej.
Pytanie 4
Obliczenie średnicy wałka przenoszącego moment obrotowy wykonuje się na podstawie analiz zginania oraz
A. ścianania
B. ściskania
C. rozciągania
D. skręcaniaTwoja odpowiedź
Poprawna odpowiedź. Odpowiedź "skręcanie" jest prawidłowa, ponieważ średnica wału przenoszącego moment obrotowy musi być obliczana z uwzględnieniem obciążeń skręcających, które mogą wystąpić w trakcie pracy maszyny. Wały są elementami konstrukcyjnymi, które przenoszą momenty obrotowe, a ich projektowanie powinno być zgodne z zasadami wytrzymałości materiałów. Zgodnie z normą ISO 4210, podczas projektowania wałów należy uwzględniać zarówno siły działające na wał, jak i momenty skręcające. Przykładem zastosowania tej wiedzy może być projektowanie wałów w pojazdach mechanicznych, gdzie niewłaściwe oszacowanie średnicy wału może prowadzić do jego uszkodzenia lub awarii, co z kolei wpływa na bezpieczeństwo i niezawodność całego układu napędowego. W praktyce inżynierskiej stosuje się różne metody obliczeniowe, takie jak metoda elementów skończonych, aby dokładnie określić wymagania dotyczące średnicy wału w kontekście jego przeciążeń skręcających.
Pytanie 5
Jaką metodę obróbki cieplnej należy zastosować, aby zredukować naprężenia wewnętrzne w materiale, które powstały w wyniku spawania?
A. Odpuszczanie niskotemperaturowe
B. Hartowanie indukcyjne
C. Wyżarzanie odprężająceTwoja odpowiedź
D. Ulepszanie cieplne
Poprawna odpowiedź. Wyżarzanie odprężające jest procesem obróbki cieplnej, który ma na celu zmniejszenie naprężeń własnych w materiałach metalowych, które powstały na skutek procesów takich jak spawanie. W wyniku spawania, lokalne nagrzewanie i szybkie chłodzenie może prowadzić do powstawania naprężeń wewnętrznych, co z kolei może prowadzić do deformacji, pęknięć lub osłabienia strukturalnego. Proces wyżarzania odprężającego polega na podgrzewaniu materiału do temperatury, w której osiągnięta zostaje jego plastyczność, a następnie utrzymaniu tej temperatury przez określony czas, po czym materiał jest schładzany w sposób kontrolowany. Przykładowo, stal konstrukcyjna może być wyżarzona w temperaturze około 550-650°C, co pozwala na redukcję naprężeń przy zachowaniu właściwości mechanicznych. Tego typu obróbka jest powszechnie stosowana w przemyśle metalurgicznym, szczególnie w produkcji elementów spawanych oraz w konstrukcjach stalowych, co jest zgodne z normami takimi jak ISO 9001 oraz ISO 15614, które podkreślają znaczenie kontroli właściwości materiałów poprzez odpowiednie procesy cieplne.
Pytanie 6
Na podstawie wzoru oblicz roczną produktywność całkowitą \( P_c \) procesu wykonania sprzęgieł podatnych, jeżeli koszt rocznej produkcji \( P \) wynosi \( 1\,200\,000 \) zł, koszt pracy \( L \) wynosi \( 240\,000 \) zł, łączne koszty materiałów i narzędzi \( M \) i \( N \) wynoszą \( 150\,000 \) zł, koszt energii \( S \) wynosi \( 54\,000 \) zł, roczny koszt wynajmu hali \( R \) to \( 156\,000 \) zł. Wzór: $$ P_c = \frac{P}{L + M + N + S + R} $$
A. 5,2
B. 2,6Twoja odpowiedź
C. 2,0Poprawna odpowiedź
D. 4,8
Niepoprawna odpowiedź. Prawidłowe zrozumienie pojęcia rocznej produktywności całkowitej Pc jest fundamentalne dla analizy efektywności procesów produkcyjnych. Wybór niewłaściwych odpowiedzi często wynika z nieporozumień dotyczących tego, jak właściwie interpretować podane koszty oraz zastosować odpowiedni wzór. W przypadku podanych odpowiedzi błędowe koncepcje mogą obejmować nieprawidłowe sumowanie kosztów lub niewłaściwe rozumienie, co oznaczają poszczególne kategorie wydatków. Możliwe, że niektórzy mogli omijać koszty niektórych elementów, takich jak koszty wynajmu hali, co prowadzi do zaniżenia całkowitych wydatków i w konsekwencji do błędnych obliczeń Pc. Ponadto, zrozumienie, dlaczego koszty pracy oraz koszty materiałów i narzędzi są kluczowe w całkowitym zestawieniu, jest istotne dla prawidłowej analizy. Często podawane są również niepoprawne wzory lub uproszczenia, które mogą prowadzić do nieprawidłowych wniosków, jak na przykład pomijanie niektórych kosztów stałych. Aby uniknąć tych błędów, należy zawsze zwracać uwagę na pełne uwzględnienie wszystkich zmiennych związanych z procesem produkcyjnym oraz stosować się do uznawanych standardów rachunkowości oraz zasad efektywności operacyjnej. W praktyce, ignorowanie jakiegokolwiek z wymienionych kosztów może znacznie wpłynąć na decyzje strategiczne, dlatego ważne jest, aby dokładnie przemyśleć każdy element modelu kosztów przed podjęciem decyzji o efektywności produkcji.
Pytanie 7
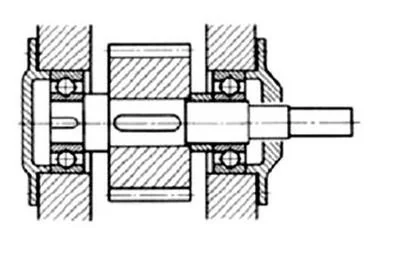
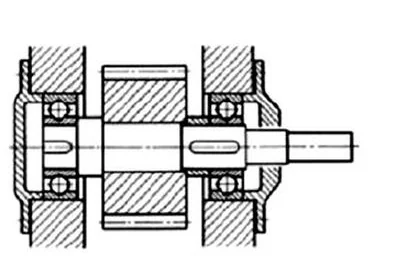
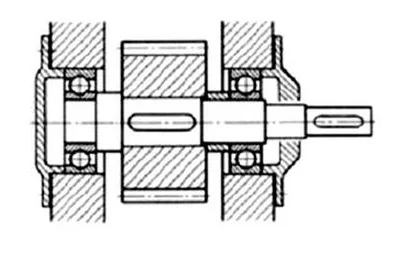
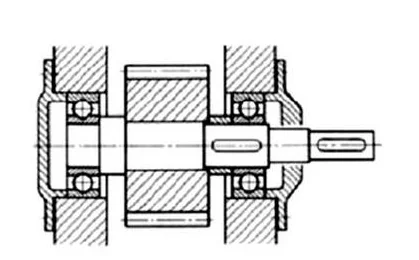
Poprawnie wykonany rysunek zestawieniowy podzespołu maszynowego przedstawiono na rysunku oznaczonym literą
A. A.Twoja odpowiedź
B. C.
C. B.Poprawna odpowiedź
D. D.
Niepoprawna odpowiedź. Wybór rysunku oznaczonego literą A, C lub D może wydawać się na pierwszy rzut oka uzasadniony, jednakże przy bliższym przyjrzeniu się można dostrzec istotne błędy w przedstawieniu podzespołu maszynowego. Rysunek A może posiadać nieodpowiednie proporcje elementów, co prowadzi do nieczytelności i trudności w ich interpretacji. W inżynierii technicznej, zachowanie właściwych proporcji jest kluczowe, ponieważ wpływa na funkcjonalność i montaż podzespołów. Z kolei rysunki C i D mogą nie zawierać wszystkich niezbędnych wymiarów, co jest niezgodne z wymaganiami zawartymi w normach rysunkowych, takich jak ISO 129, które przewidują, że każdy rysunek powinien być kompletny i jednoznaczny. Ponadto, brak odpowiednich oznaczeń lub niepoprawne ich rozmieszczenie może skutkować błędami w produkcji, co nie tylko zwiększa koszty, ale również może prowadzić do opóźnień w realizacji projektów. W kontekście pracy zespołowej, nieczytelne lub niekompletne rysunki mogą wprowadzać chaos i dezorientację w zespole projektowym, co potęguje ryzyko powstawania błędów. Kluczowe jest więc posiadanie umiejętności analizy i oceny rysunków technicznych, aby uniknąć takich pułapek.
Pytanie 8
Jeśli czas potrzebny na wyprodukowaniu 12 sztuk motoreduktorów to 6 godzin, to jaki jest obliczony takt ich montażu?
A. 720 minut
B. 300 minut
C. 72 minuty
D. 30 minutTwoja odpowiedź
Poprawna odpowiedź. Poprawna odpowiedź wynosi 30 minut, co można obliczyć, dzieląc całkowity czas produkcji przez liczbę jednostek. W tym przypadku: 6 godzin to 360 minut. Podzielając 360 minut przez 12 sztuk motoreduktorów, otrzymujemy 30 minut na każdy motoreduktor. Takt produkcyjny to kluczowy wskaźnik w zarządzaniu produkcją, który informuje o czasie potrzebnym do wytworzenia jednej jednostki produktu. W praktyce, wiedza o takcie produkcyjnym jest niezwykle istotna, ponieważ umożliwia efektywne planowanie i optymalizację procesu produkcji. Na przykład, w branżach takich jak motoryzacja czy elektronika, gdzie produkcja odbywa się na dużą skalę, dokładne obliczenie taktu pozwala na lepsze dostosowanie zasobów ludzkich oraz maszyn do zapotrzebowania na produkt, co prowadzi do zwiększenia wydajności oraz redukcji kosztów. Praktyczne zastosowanie wiedzy o takcie produkcyjnym przyczynia się również do identyfikacji wąskich gardeł w procesie produkcyjnym, co jest kluczowe dla ciągłego doskonalenia operacyjnego.
Pytanie 9
Aby uzyskać wytrzymałą i odporną na zużycie powłokę na stalowym elemencie (62 HRC), przy zachowaniu elastyczności rdzenia (30 HRC), stosuje się
A. chromowanie
B. borochromowanie
C. węgloutwardzanieTwoja odpowiedź
D. tlenoazotowanie
Poprawna odpowiedź. Węgloutwardzanie jest procesem, który polega na wzbogaceniu powierzchni stali w węgiel, co prowadzi do zwiększenia twardości tego materiału. W wyniku tego procesu w materiale stworzona zostaje twarda warstwa o twardości nawet do 62 HRC, co czyni ją odporną na ścieranie. Jednocześnie, kluczowym aspektem węgloutwardzania jest to, że rdzeń stali może pozostać ciągliwy i mieć twardość na poziomie około 30 HRC. Tego rodzaju właściwości są istotne w przypadku elementów, które muszą znosić duże obciążenia mechaniczne, ale jednocześnie wymagana jest ich odporność na zużycie. Przykłady zastosowania węgloutwardzania obejmują obrabiarki, narzędzia skrawające oraz komponenty maszyn, gdzie potrzebna jest kombinacja wysokiej twardości powierzchniowej i ciągliwości rdzenia. Wydajność procesu węgloutwardzania można porównać z innymi metodami, jak np. borochromowanie czy tlenoazotowanie, które nie osiągają takich samych poziomów twardości przy zachowaniu ciągliwości rdzenia. Dobre praktyki w branży obejmują stosowanie węgloutwardzania na elementy, które są narażone na intensywne tarcie oraz zużycie, co zwiększa ich trwałość i zmniejsza koszty eksploatacyjne.
Pytanie 10
W procesie produkcji jednostkowej, koło pasowe o średnicy zewnętrznej 500 mm, w zależności od rodzaju materiału, powinno być wykonane z
A. odlewu ze stali
B. odlewu żeliwnegoTwoja odpowiedź
C. płyty ze stali konstrukcyjnejPoprawna odpowiedź
D. płyty z proszków spiekanych
Niepoprawna odpowiedź. Wybór odlewu staliwnego, płyty z proszków spiekanych lub odlewu żeliwnego do produkcji koła pasowego o średnicy 500 mm jest nieodpowiedni z kilku powodów. Odlew staliwnego, choć ma dobrą wytrzymałość, jest zazwyczaj stosowany w częściach, które nie wymagają precyzyjnego kształtu i mogą być produkowane masowo. Obejmuje to komponenty, które nie są narażone na duże obciążenia dynamiczne, co stawia pod znakiem zapytania jego zastosowanie w przypadku koła pasowego, które musi przekazywać moment obrotowy. Płyty z proszków spiekanych, chociaż mają zastosowanie w produkcji precyzyjnych komponentów, mogą nie zapewnić wymaganej wytrzymałości i twardości, co jest kluczowe w przypadku koła pasowego. Proces spiekania również może prowadzić do wprowadzenia niejednorodności materiału, co negatywnie wpływa na jego działanie w warunkach eksploatacyjnych. Odlew żeliwny, z drugiej strony, jest stosunkowo kruchy i ma ograniczoną odporność na dynamiczne obciążenia, co czyni go nieodpowiednim materiałem dla elementów, które są narażone na wibracje i zmienne obciążenia. W tej sytuacji, korzystanie z takiej formy materiału może prowadzić do szybszego zużycia się koła pasowego lub, co gorsza, do jego pęknięcia podczas pracy, co stwarza ryzyko dla bezpieczeństwa całego systemu. Wybierając materiał, należy brać pod uwagę nie tylko jego właściwości mechaniczne, ale także sposób produkcji i specyfikę zastosowania, co jest kluczowe dla zapewnienia niezawodności i efektywności działania maszyn.
Pytanie 11
Rowek wpustowy dla wpustu czółenkowego powinien być zrealizowany przez
A. szlifowanie
B. frezowanieTwoja odpowiedź
C. dłutowanie
D. toczenie
Poprawna odpowiedź. Frezowanie jest najwłaściwszą metodą obróbczo-technologiczną do wykonania rowka wpustowego pod wpust czółenkowy. Proces ten polega na usuwaniu materiału z obrabianego przedmiotu za pomocą narzędzia skrawającego, najczęściej frezu. Frezy charakteryzują się różnorodnością kształtów i rozmiarów, co pozwala na precyzyjne wykonanie rowków o zdefiniowanych wymiarach i kształtach. W przypadku rowka wpustowego pod wpust czółenkowy, który wymaga specyficznych parametrów geometrycznych, frezowanie zapewnia wysoką jakość powierzchni oraz dokładność wymiarową. Standardy branżowe, takie jak ISO 2768, podkreślają znaczenie frezowania w kontekście produkcji precyzyjnych elementów, gdzie tolerancje i jakość wykonania są kluczowe. Przykłady zastosowania frezowania obejmują produkcję elementów maszynowych, narzędzi oraz komponentów w przemyśle motoryzacyjnym i lotniczym, gdzie precyzja i niezawodność są niezwykle istotne.
Pytanie 12
Jakie są koszty wytworzenia jednej sztuki obudowy, jeśli firma wyprodukowała 5000 sztuk obudów, a całkowite koszty produkcji wyniosły 150 tys. zł?
A. 30 złTwoja odpowiedź
B. 300 zł
C. 3 zł
D. 0,3 zł
Poprawna odpowiedź. Koszt jednostkowy wykonania jednej sztuki obudowy oblicza się, dzieląc całkowite koszty produkcji przez liczbę wyprodukowanych sztuk. W tym przypadku, całkowite koszty wynoszą 150 tys. zł, a liczba wyprodukowanych obudów to 5000 sztuk. Zatem koszt jednostkowy wynosi 150000 zł / 5000 sztuk = 30 zł. Taki sposób kalkulacji kosztów jednostkowych jest kluczowy w zarządzaniu produkcją i finansami, gdyż pozwala na oceny efektywności działań produkcyjnych oraz ustalanie cen sprzedaży. W praktyce, znajomość kosztów jednostkowych jest niezbędna dla przedsiębiorstw, aby mogły konkurować na rynku, jak również podejmować decyzje o inwestycjach i optymalizacji procesów. Przykładowo, analiza kosztów jednostkowych może pozwolić na ustalenie wypłacalności danego produktu lub linii produkcyjnej, co jest zgodne z dobrymi praktykami w zakresie zarządzania finansami i kontrolowania kosztów.
Pytanie 13
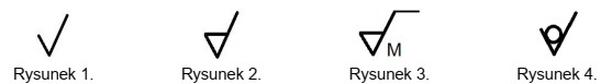
Na którym rysunku przedstawiono symbol graficzny do oznaczania chropowatości powierzchni otrzymanej obróbką skrawaniem z kierunkowością struktury powierzchni?
A. Na rysunku 3.Twoja odpowiedź
B. Na rysunku 1.
C. Na rysunku 2.
D. Na rysunku 4.
Poprawna odpowiedź. W rysunku 3 widzimy symbol graficzny, który pokazuje, jak oznaczać chropowatość powierzchni po obróbce skrawaniem. Zwróć uwagę, że ten symbol ma dodatkowe oznaczenie "M". To jest ważne, bo kierunkowość struktury powierzchni ma spory wpływ na to, jak elementy będą się zachowywać, na przykład, jeśli chodzi o zużycie czy tarcie. W inżynierii warto wiedzieć, że odpowiednie symbole muszą być zgodne z normami ISO 1302. Dzięki nim lepiej zrozumiemy, jak poprawnie dokumentować chropowatość powierzchni, co w praktyce może znacząco podnieść jakość naszych produktów, szczególnie w przemyśle motoryzacyjnym czy lotniczym. Moim zdaniem, dobre zrozumienie tych oznaczeń to klucz do sukcesu.
Pytanie 14
Zakład ma do wyprodukowania 270 elementów tulei z pręta o średnicy Ø40 mm. Jeżeli: - pręty są sprzedawane w 6-metrowych odcinkach, - z jednego pręta można uzyskać 90 szt. tulei, - 1 mb pręta ma masę 10 kg, a cena 1 kg pręta wynosi 3 zł netto, to przy 23% podatku VAT, całkowity koszt brutto materiałów potrzebnych do realizacji zlecenia będzie wynosił około
A. 400 złTwoja odpowiedź
B. 810 zł
C. 540 zł
D. 680 złPoprawna odpowiedź
Niepoprawna odpowiedź. W przypadku niepoprawnych odpowiedzi warto zwrócić uwagę na najczęstsze błędy w obliczeniach i rozumieniu zadania. Często pojawia się nieprawidłowa interpretacja liczby prętów potrzebnych do wykonania danego zlecenia. Niekiedy użytkownicy mogą mylić całkowitą liczbę tulei z liczbą prętów, co prowadzi do błędnych kalkulacji. Należy pamiętać, że jedna pręt wystarcza na wyprodukowanie wielu elementów, co wprowadza konieczność podziału całkowitej liczby wymaganych tulei przez ilość, jaką można wytworzyć z jednego pręta. Kolejnym częstym błędem jest nieuwzględnienie w obliczeniach wagi prętów, co prowadzi do pominięcia istotnych kosztów materiałów. Oprócz tego, kalkulacje dotyczące kosztów powinny zawsze obejmować podatek VAT, który wpływa na ostateczny koszt materiału. Kluczowe jest zrozumienie, że koszty netto i brutto są różne i należy je odpowiednio różnicować w obliczeniach. Ostatecznie, pominięcie tych elementów może prowadzić do rażących niezgodności w kalkulacjach finansowych i kosztorysach, co może negatywnie wpłynąć na efektywność zarządzania projektem oraz na jego rentowność.
Pytanie 15
Najniższym poziomem organizacyjnym w strukturze zakładu jest
A. gniazdo robocze
B. linia produkcyjna
C. stanowisko roboczeTwoja odpowiedź
D. wydział produkcyjny
Poprawna odpowiedź. Stanowisko robocze jest najniższą jednostką organizacyjną w strukturze zakładu produkcyjnego, odpowiedzialną za wykonywanie konkretnych zadań produkcyjnych. W ramach stanowiska roboczego pracownicy wykonują przypisane im obowiązki, korzystając z odpowiednich narzędzi i technologii. Przykładem może być stanowisko, na którym odbywa się montaż komponentów w linii produkcyjnej, gdzie operatorzy wykonują powtarzalne czynności, co wpływa na efektywność produkcji. Zgodnie z normami ISO 9001, ergonomia stanowiska roboczego jest kluczowa dla zapewnienia bezpieczeństwa oraz wydajności pracy, a także redukcji ryzyka wystąpienia urazów. Dobre praktyki zakładają, że każde stanowisko powinno być dostosowane do indywidualnych potrzeb pracowników oraz specyfiki wykonywanych zadań, co wpływa na jakość produkcji i zadowolenie zespołu.
Pytanie 16
Najbardziej efektywną metodą obróbki skrawaniem powierzchni płaskich jest
A. piłowanie
B. frezowanie czołoweTwoja odpowiedź
C. struganie
D. szlifowanie obwodowe
Poprawna odpowiedź. Frezowanie czołowe jest najbardziej wydajnym sposobem obróbki skrawaniem płaszczyzn ze względu na swoją wszechstronność oraz efektywność. Proces ten polega na wykorzystaniu narzędzia skrawającego, które obraca się wokół osi prostopadłej do obrabianej płaszczyzny. Dzięki temu możliwe jest uzyskanie bardzo dobrej jakości powierzchni oraz dużej dokładności wymiarowej. Frezowanie czołowe pozwala na obróbkę zarówno dużych, jak i małych detali, co czyni je idealnym wyborem dla przemysłu motoryzacyjnego czy lotniczego, gdzie precyzja jest kluczowa. Ponadto, w porównaniu do innych metod, takich jak szlifowanie, frezowanie czołowe umożliwia znacznie szybsze usuwanie materiału, co przekłada się na krótszy czas produkcji. Frezarki czołowe mogą być wykorzystywane w różnych konfiguracjach, co dodatkowo zwiększa ich elastyczność. Standardy branżowe, takie jak ISO 9001, podkreślają znaczenie efektywności procesów produkcyjnych, co czyni frezowanie czołowe odpowiedzią na te wymagania.
Pytanie 17
Proces formowania powierzchni walcowych wałków o stopniowanej strukturze realizuje się poprzez
A. dłutowanie
B. wiercenie
C. toczenieTwoja odpowiedź
D. frezowanie
Poprawna odpowiedź. Toczenie to jedna z podstawowych metod obróbczych stosowanych w przemyśle do kształtowania walców i wałków o różnych średnicach oraz długościach. Proces toczenia polega na obracaniu materiału wokół osi, podczas gdy narzędzie skrawające (nożyk tokarski) przemieszcza się wzdłuż długości wałka, usuwając materiał. Ta metoda jest szczególnie efektywna w produkcji wałków stopniowanych, ponieważ pozwala na uzyskanie precyzyjnych wymiarów oraz gładkich powierzchni. Przykładem zastosowania toczenia w przemyśle może być produkcja wałków dla silników, które muszą charakteryzować się bardzo dokładnym wykończeniem. Zgodnie z normą ISO 2768, toczenie może osiągnąć tolerancje w zakresie H6, co jest istotne w kontekście współpracy elementów mechanicznych. Dobre praktyki w toczeniu obejmują dobór odpowiednich parametrów skrawania, takich jak prędkość obrotowa, posuw oraz głębokość skrawania, co zapewnia optymalizację procesu oraz minimalizację zużycia narzędzi skrawających.
Pytanie 18
Szlifowanie powierzchni wskazanych na rysunku linią grubą należy wykonać na szlifierce
A. bezkłowej.Poprawna odpowiedź
B. czołowej.
C. obwodowej.Twoja odpowiedź
D. kłowej.
Niepoprawna odpowiedź. Wybór szlifierki czołowej do obróbki powierzchni walcowych zewnętrznych jest nieodpowiedni, ponieważ tego rodzaju maszyny są skierowane głównie na płaskie powierzchnie. Szlifierki czołowe działają na zasadzie kontaktu narzędzia z obrabianym materiałem wzdłuż jednej płaszczyzny, co nie jest efektywne w przypadku obróbki kształtów cylindrycznych. Wykorzystanie szlifierki kłowej również nie przyniesie oczekiwanych rezultatów, ponieważ kłowe maszyny wymagają mocowania przedmiotu w kłach, co w przypadku powierzchni walcowych może prowadzić do deformacji i niewłaściwego wykończenia. Dodatkowo, szlifierki obwodowe są przeznaczone głównie do obróbki detali, które mają być przeszlifowane wzdłuż krawędzi, a nie do szlifowania powierzchni walcowych. Użycie tych maszyn może prowadzić do komplikacji w procesie produkcyjnym oraz do konieczności przeprowadzenia dodatkowych prac, co zwiększa czas realizacji i koszty. Kluczowym błędem myślowym jest tu założenie, że każda maszyna do szlifowania może być zastosowana do dowolnego rodzaju obróbki, co jest dalekie od rzeczywistości w kontekście inżynierii produkcji. Zrozumienie, które maszyny są przeznaczone do konkretnych rodzajów obróbki, jest fundamentalne dla sukcesu produkcji oraz dla utrzymania wysokiej jakości produktów.
Pytanie 19
Uzyskanie trwałego połączenia pomiędzy metalem a tworzywem sztucznym jest możliwe dzięki
A. zgrzewaniu iskrowemu
B. lutowaniu twardemu
C. spawaniu łukowemu
D. klejeniu na zimnoTwoja odpowiedź
Poprawna odpowiedź. Klejenie na zimno to technika, która umożliwia trwałe połączenie metalu z tworzywem sztucznym poprzez zastosowanie specjalnych klejów, które w temperaturze pokojowej formują mocny związek chemiczny pomiędzy tymi materiałami. Dzięki swojej elastyczności i zdolności do wypełniania mikroskopijnych szczelin, kleje te są idealne do zastosowań, gdzie różne materiały muszą być połączone w sposób, który nie tylko zapewnia wytrzymałość, ale również odporny na różne warunki atmosferyczne. W praktyce, klejenie na zimno znajduje zastosowanie w wielu branżach, takich jak motoryzacja, elektronika czy budownictwo, gdzie często występuje potrzeba łączenia elementów metalowych z plastikowymi. Przykładem może być produkcja obudów urządzeń elektronicznych, gdzie połączenia muszą być estetyczne, ale i odporne na wibracje oraz zmiany temperatury. Zgodnie z normami ISO 4590 i ISO 10444, kleje powinny być dobierane na podstawie analizy materiałów, warunków użytkowania oraz wymagań wytrzymałościowych, co zapewnia niespotykaną trwałość oraz jakość połączeń.
Pytanie 20
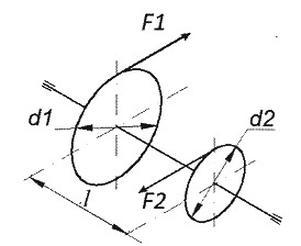
Wał obciążony siłami F1=100 N, F2=200 N, o rozstawie kół l = 0,5 m oraz średnicach kół: d1= 0,2 m, d2= 0,1 m, w sposób przedstawiony na rysunku, skręcany jest momentem o wartości
A. 40 N m
B. 50 N m
C. 20 N m
D. 10 N mTwoja odpowiedź
Poprawna odpowiedź. Odpowiedź 10 N m jest prawidłowa, ponieważ moment skręcający (M) wywołany przez siły działające na wał można obliczyć, stosując zasadę momentów. W tym przypadku, momenty wywołane przez siły F1 i F2 można obliczyć jako: M1 = F1 * r1 oraz M2 = F2 * r2, gdzie r1 i r2 to promienie kół. Promień koła d1 wynosi 0,1 m (r1 = d1/2 = 0,2 m/2 = 0,1 m), a dla d2 wynosi 0,05 m (r2 = d2/2 = 0,1 m/2 = 0,05 m). Obliczając momenty, mamy: M1 = 100 N * 0,1 m = 10 N m oraz M2 = 200 N * 0,05 m = 10 N m. Moment całkowity wynosi M = M1 - M2 = 10 N m - 10 N m = 0 N m. Ostatecznie, ponieważ momenty się równoważą, skręcający moment działania na wał będzie wynosił 10 N m. Przykłady zastosowania tej wiedzy znajdziemy w inżynierii mechanicznej, szczególnie w projektowaniu maszyn i mechanizmów, gdzie precyzyjne obliczenie momentów jest kluczowe dla zapewnienia ich prawidłowego funkcjonowania oraz trwałości.
Pytanie 21
Użyte czyściwo powinno
A. zostać wyrzucone do pojemnika z zamknięciemTwoja odpowiedź
B. trafić do ogólnodostępnych koszy na śmieci
C. być przechowywane w szafkach narzędziowych
D. od razu przekazać do utylizacji
Poprawna odpowiedź. Odpowiedź 'wyrzucić do szczelnie zamykanego pojemnika' jest prawidłowa, ponieważ wykorzystane czyściwo, szczególnie w kontekście prac przemysłowych lub medycznych, może być zanieczyszczone substancjami chemicznymi, mikroorganizmami lub innymi niebezpiecznymi odpadami. Zgodnie z przepisami dotyczącymi gospodarki odpadami, takim jak Ustawa o odpadach, konieczne jest, aby tego typu materiały były składowane w specjalnie przystosowanych pojemnikach, które zapobiegają ich przypadkowemu uwolnieniu oraz chronią przed szkodliwym wpływem na środowisko. Pojemniki te powinny być regularnie opróżniane i utylizowane zgodnie z obowiązującymi normami, aby zminimalizować ryzyko zanieczyszczenia. W praktyce, umieszczanie zużytych materiałów w szczelnie zamykanych pojemnikach to standard w wielu branżach, na przykład w laboratoriach, gdzie może dojść do kontaktu z substancjami biologicznymi, oraz w warsztatach, w których stosuje się chemikalia. Dobre praktyki wskazują na konieczność odpowiedniego oznakowania takich pojemników, co zwiększa bezpieczeństwo i ułatwia prawidłową segregację odpadów.
Pytanie 22
Brak smarowania mechanizmu kolanowo-dźwigniowego wtryskarki może prowadzić do
A. uszkodzeniem łożysk ślizgowychTwoja odpowiedź
B. efektywniejszej pracy części ruchomych
C. powiększeniem maksymalnej siły zwarcia wtryskarki
D. wydłużeniem czasu cyklu formowania
Poprawna odpowiedź. Brak smarowania układu kolanowo-dźwigniowego wtryskarki prowadzi do zwiększonego tarcia pomiędzy ruchomymi elementami, co w konsekwencji może prowadzić do uszkodzenia łożysk ślizgowych. Wtryskarki są zaprojektowane z myślą o precyzyjnej pracy, a odpowiednie smarowanie jest kluczowe dla ich długotrwałej wydajności. Łożyska ślizgowe, które są odpowiedzialne za redukcję tarcia, wymagają regularnego podawania smaru, aby działać efektywnie. Brak smarowania może prowadzić do przegrzewania się tych elementów, co skutkuje ich deformacją oraz skróceniem żywotności. Przykładem może być stosowanie smarów zgodnych z normą ISO 6743, które są dedykowane dla różnych typów maszyn i warunków pracy. Regularna konserwacja i kontrola stanu technicznego układów smarowania, zgodnie z dobrymi praktykami branżowymi, mogą zminimalizować ryzyko awarii i zapewnić nieprzerwaną produkcję. Zrozumienie, jak ważne jest smarowanie, powinno być kluczowym elementem strategii utrzymania ruchu w każdym zakładzie produkcyjnym.
Pytanie 23
Na proces produkcyjny w warsztacie nie wpływają czynniki powiązane
A. ze stanem urządzenia i operatora
B. z prowadzeniem finansowych rozliczeń z pracownikiemTwoja odpowiedź
C. z materiałem poddawanym obróbce
D. z technologią realizacji zadań na stanowisku
Poprawna odpowiedź. Wybór odpowiedzi związanej z prowadzeniem rozliczeń finansowych z pracownikiem jako czynnikiem, który nie oddziałuje na proces wytwórczy w warsztacie, jest zasadny. W procesie produkcji kluczowe są aspekty związane z obrabianym materiałem, technologią oraz stanem maszyny i jej operatora. Te elementy mają bezpośredni wpływ na efektywność i jakość produkcji. Prowadzenie rozliczeń finansowych, choć istotne z perspektywy zarządzania ludźmi i kosztami, nie wpływa na sam proces wytwórczy, który opiera się na konkretnych praktykach technicznych i operacyjnych. Przykładowo, dobór odpowiednich narzędzi oraz technik obróbczych przy realizacji danego projektu ma kluczowe znaczenie dla osiągnięcia założonych parametrów jakościowych. W branży produkcyjnej stosuje się różne normy jakości, takie jak ISO 9001, które wskazują na konieczność monitorowania i optymalizacji procesów wytwórczych, tymczasem czynniki finansowe są już bardziej związane z efektywnością organizacyjną niż z samym procesem wytwarzania.
Pytanie 24
Jakie są całkowite koszty bezpośrednie dotyczące ramy stalowej, która została wyprodukowana przez jednego pracownika w czasie ośmiu godzin, jeśli zużyto 20 m pręta? Stawka za 1 roboczogodzinę wynosi 10 zł, a koszt 1 m pręta to 5,30 zł?
A. 186,00 złTwoja odpowiedź
B. 186,60 zł
C. 123,00 zł
D. 106,60 zł
Poprawna odpowiedź. Aby obliczyć koszt bezpośredni ramy stalowej wykonanej przez jednego pracownika w ciągu ośmiu godzin, najpierw należy uwzględnić koszt robocizny oraz koszt materiałów. Koszt robocizny wynosi 10 zł za roboczogodzinę. Pracownik pracował przez 8 godzin, więc całkowity koszt robocizny wynosi: 10 zł/h * 8 h = 80 zł. Następnie obliczamy koszt materiałów. Pracownik zużył 20 m pręta, a cena za 1 m wynosi 5,30 zł, co daje: 20 m * 5,30 zł/m = 106 zł. Sumując te dwa koszty, otrzymujemy: 80 zł (robocizna) + 106 zł (materiał) = 186 zł. Dlatego poprawna odpowiedź to 186,00 zł. Zrozumienie tych obliczeń jest kluczowe w praktyce budowlanej, gdzie precyzyjne szacowanie kosztów jest niezbędne do efektywnego zarządzania projektami oraz budżetami.
Pytanie 25
Linka składa się z 50 drutów. Każdy drut o przekroju 2 mm2 jest w stanie wytrzymać obciążenie 200 N. Jakie maksymalne obciążenie jest w stanie przenieść cała linka?
A. 5 000 N
B. 1 000 N
C. 20 000 N
D. 10000 NTwoja odpowiedź
Poprawna odpowiedź. Odpowiedź 10000 N jest prawidłowa, ponieważ maksymalne obciążenie, jakie może przenieść linka, obliczamy na podstawie liczby drutów oraz obciążenia, które wytrzymuje pojedynczy drut. W tym przypadku mamy 50 drutów, a każdy z nich wytrzymuje obciążenie 200 N. Zatem maksymalne obciążenie linki można obliczyć mnożąc liczbę drutów przez obciążenie jednego drutu: 50 drutów * 200 N/drut = 10000 N. Tego rodzaju obliczenia są kluczowe w projektowaniu i analizie konstrukcji, aby zapewnić, że elementy nośne są odpowiednio dobrane do przewidywanych obciążeń. W praktyce inżynieryjnej, stosuje się różne normy i standardy, takie jak Eurokody, które zawierają wytyczne dotyczące obliczeń obciążeń w konstrukcjach. Umożliwia to inżynierom projektowanie bezpiecznych i efektywnych rozwiązań, które mogą być stosowane w różnych zastosowaniach, takich jak budownictwo, transport czy przemysł. W przypadku zastosowania linki w systemach podnoszenia lub w elementach nośnych, znajomość maksymalnego obciążenia jest niezbędna do zapobiegnięcia awariom oraz zapewnienia bezpieczeństwa użytkowników.
Pytanie 26
Kryterium technologiczne dotyczące zużycia ostrza narzędzia skrawającego w tokarkach to
A. temperatura obróbcza
B. zmniejszenie długości ostrzaTwoja odpowiedź
C. wzrost chropowatości powierzchniPoprawna odpowiedź
D. forma wydobywających się wiórów
Niepoprawna odpowiedź. Skrócenie ostrza, jako kryterium stępienia, odnosi się głównie do fizycznych zmian w geometrii narzędzia, które nie zawsze są bezpośrednio związane z jego efektywnością produkcyjną. Zmiana długości ostrza nie jest jedynym ani najistotniejszym wskaźnikiem jego stanu. Narzędzia mogą być różnie użytkowane, a ich skrócenie nie musi odzwierciedlać rzeczywistego stanu stępienia. Wysoka temperatura skrawania, choć może wpływać na trwałość narzędzia, nie jest bezpośrednio związana z kryterium stępienia ostrza w kontekście praktycznej obróbki. Zbyt wysoka temperatura może prowadzić do odkształceń lub zmiany struktury materiału, ale niekoniecznie do wzrostu chropowatości lub zużycia narzędzia w sposób, jaki zachodzi przy stępieniu. Kształt spływających wiórów również nie jest istotnym wskaźnikiem stępienia ostrza, ponieważ może być wynikiem wielu czynników, takich jak rodzaj materiału obrabianego, prędkość skrawania, czy użycie odpowiednich parametrów obróbczych. Przyrost chropowatości powierzchni jest bardziej bezpośrednim miernikiem stanu narzędzia i jakości obróbki. Ignorowanie tego wskaźnika może prowadzić do nieefektywności produkcyjnej oraz obniżenia jakości wyrobów, co jest nieakceptowalne w nowoczesnym przemyśle obróbczym.
Pytanie 27
Jakiego narzędzia nie stosuje się do obróbki powierzchni?
A. Freza walcowo-czołowego
B. Freza modułowegoTwoja odpowiedź
C. Głowicy frezarskiej
D. Freza walcowego
Poprawna odpowiedź. Freza modułowa jest narzędziem skrawającym, które jest przeznaczone do obrabiania zewnętrznych powierzchni cylindrycznych i nie jest odpowiednie do obróbki płaszczyzn. W zastosowaniach przemysłowych stosuje się ją głównie do toczenia i frezowania zwojów, co czyni ją idealnym narzędziem do produkcji elementów z gwintami. Przykładem zastosowania frezy modułowej są przekładnie zębate, w których precyzyjne wykonanie zębów jest kluczowe. Dobrą praktyką jest wybór odpowiednich narzędzi do konkretnego procesu obróbczo, a w przypadku obróbki płaszczyzn, preferowane są frezy walcowe i walcowo-czołowe, które zapewniają równomierne skrawanie i dokładność wymiarową. Stosowanie frezów modułowych do płaszczyzn może prowadzić do niskiej jakości obróbki i szybszego zużycia narzędzi, co podkreśla znaczenie właściwego doboru narzędzi w przemyśle. Zrozumienie różnic między rodzajami narzędzi skrawających jest kluczowe dla efektywności produkcji i jakości końcowych wyrobów.
Pytanie 28
Jakie połączenie powinno być zastosowane do zamocowania obręczy na kole jezdnym pojazdu szynowego?
A. Gwintowe
B. Spawane
C. SkurczoweTwoja odpowiedź
D. Nitowe
Poprawna odpowiedź. Połączenie skurczowe jest optymalnym rozwiązaniem do osadzenia obręczy na kole jezdnym pojazdu szynowego ze względu na właściwości materiałowe i eksploatacyjne. W przypadku kół szynowych kluczowe jest zapewnienie trwałego i stabilnego połączenia, które wytrzyma wysokie obciążenia oraz wibracje występujące podczas jazdy. Połączenie skurczowe polega na precyzyjnym dopasowaniu obręczy do piasty, co tworzy efektywną szczelinę, która pod wpływem temperatury powoduje skurcz obręczy na kole. Przykładowo, w trakcie eksploatacji kolei, obręcze są często podgrzewane, co umożliwia ich łatwe osadzenie na piastach, a następnie ich schłodzenie, co prowadzi do uzyskania silnego, bez luzów połączenia. Takie rozwiązanie jest zgodne z normami branżowymi, które wskazują na konieczność stosowania połączeń skurczowych w pojazdach szynowych, szczególnie w kontekście bezpieczeństwa i niezawodności operacyjnej.
Pytanie 29
Zewnętrzne powierzchnie korpusów maszyn obróbczych można skutecznie chronić przed korozją poprzez ich
A. platerowanie
B. metalizację natryskową
C. malowanieTwoja odpowiedź
D. nasmarowanie olejem
Poprawna odpowiedź. Malowanie powierzchni zewnętrznych korpusów maszyn obróbczych jest kluczowym procesem służącym trwałemu zabezpieczeniu przed korozją. Farby stosowane w tym celu często zawierają dodatki antykorozyjne, które tworzą na powierzchni warstwę ochronną. Dzięki temu, nawet w trudnych warunkach, takich jak wysokie wilgotności czy obecność chemikaliów, metal jest chroniony przed szkodliwym działaniem atmosfery. Przykładowo, malowanie powłokami epoksydowymi lub poliuretanowymi staje się standardem w branży, ze względu na ich wysoką odporność na działanie środków chemicznych i mechanicznych. Dodatkowo, proces malowania może zapewnić estetyczny wygląd maszyny, co również wpływa na postrzeganie jakości oraz wartości urządzenia. Warto również zwrócić uwagę na procedury przygotowania powierzchni, które powinny obejmować dokładne oczyszczenie i odtłuszczenie, aby zapewnić najlepszą przyczepność farby. Standardy takie jak ISO 12944 dotyczące ochrony przed korozją potwierdzają, że malowanie jest jedną z najbardziej efektywnych metod zabezpieczania metalowych powierzchni.
Pytanie 30
Ile czasu zajmie wyprodukowanie 100 sztuk tulejek, jeśli czas przygotowawczo-zakończeniowy (tpz) wynosi 30 minut, a czas produkcji jednej tulejki to 3,6 minuty?
A. 65 minut
B. 56 minut
C. 390 minutTwoja odpowiedź
D. 780 minut
Poprawna odpowiedź. Aby obliczyć całkowity czas potrzebny na wytworzenie 100 sztuk tulejek, należy uwzględnić zarówno czas przygotowawczo-zakończeniowy (tpz), jak i czas wykonania jednostkowego każdej tulejki. Czas jednostkowy wykonania tulejki wynosi 3,6 minuty, co oznacza, że na wytworzenie 100 tulejek potrzebujemy 100 * 3,6 min = 360 minut. Dodatkowo musimy dodać czas przygotowawczo-zakończeniowy, który wynosi 30 minut. Dlatego całkowity czas to 360 minut + 30 minut = 390 minut. Tego typu obliczenia są powszechnie stosowane w zarządzaniu produkcją i planowaniu procesów, gdzie precyzyjne oszacowanie czasu pracy jest kluczowe dla efektywności operacyjnej. Poprawne planowanie czasu produkcji pozwala na optymalizację procesów, zmniejszenie kosztów oraz zwiększenie wydajności. W praktyce, przedsiębiorstwa często korzystają z systemów ERP, które umożliwiają monitorowanie i analizowanie takich danych, co wspiera podejmowanie decyzji w zakresie alokacji zasobów.
Pytanie 31
Jaki powinien być przekrój sworznia z materiału, który ma kt = 200 MPa, aby znieść obciążenie tnące o sile F = 6 kN?
A. 15 mm2
B. 60 mm2
C. 30 mm2Twoja odpowiedź
D. 45 mm2
Poprawna odpowiedź. Żeby wyliczyć wymagany przekrój poprzeczny sworzenia, musimy spojrzeć na maksymalne naprężenie tnące. Korzystając ze wzoru na naprężenie tnące, mamy: \( \tau = \frac{F}{A} \), gdzie \( \tau \) to to nasze naprężenie, \( F \) to siła działająca na sworzeń, a \( A \) to przekrój. W tym przypadku \( F = 6 \text{ kN} = 6000 \text{ N} \) oraz \( k_t = 200 \text{ MPa} = 200 \times 10^6 \text{ Pa} \). Jak przekształcimy wzór, to dostajemy \( A = \frac{F}{\tau} = \frac{6000}{200 \times 10^6} = 30 \text{ mm}^2 \). Wybór odpowiedniego przekroju to naprawdę kluczowa sprawa w projektowaniu konstrukcji, bo to zapewnia bezpieczeństwo. Na przykład, gdyby sworzeń był źle dobrany, to może się zdarzyć, że po prostu nie wytrzyma obciążeń, co prowadzi do uszkodzeń. Dlatego dobór właściwych wartości materiałowych i dokładne obliczenia są niezmiernie ważne w mechanice i konstrukcjach.
Pytanie 32
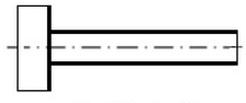
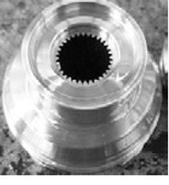
Otwór w części przedstawionej na zdjęciu, w warunkach produkcji seryjnej, należy wykonać na
A. frezarce pionowej.
B. przeciągarce.Twoja odpowiedź
C. pilnikarce.
D. dłutownicy.
Poprawna odpowiedź. Odpowiedź "przeciągarce" jest poprawna, ponieważ otwór o kształcie wielowypustu, który widoczny jest na zdjęciu, wymaga precyzyjnej obróbki, co czyni przeciągarkę idealnym narzędziem do jego wykonania. Przeciągarki są specjalistycznymi maszynami, które zapewniają wysoką jakość i dokładność przy produkcji seryjnej. Dzięki zastosowaniu narzędzi skrawających w ruchu posuwowym, przeciągarki mogą uzyskiwać złożone profile otworów, co jest niezbędne w wielu branżach, w tym w motoryzacji czy lotnictwie. W produkcji przemysłowej otwory o skomplikowanych kształtach są kluczowe dla zapewnienia odpowiedniego dopasowania elementów mechanicznych, a użycie przeciągarki pozwala na osiągnięcie wymagań dotyczących tolerancji wymiarowych i jakości powierzchni. Zgodnie z najlepszymi praktykami w obróbce skrawaniem, użycie przeciągarki dla takich zadań jest zgodne z normami ISO i zaleceniami technicznymi, co potwierdza jej przewagę nad innymi metodami obróbczy.
Pytanie 33
Aby uzyskać twardą oraz odporną na ścieranie powierzchnię krzywek sterujących, należy poddać je procesowi hartowania
A. izotermicznemu
B. stopniowemu
C. zwykłemu
D. indukcyjnemuTwoja odpowiedź
Poprawna odpowiedź. Hartowanie indukcyjne to proces, który polega na podgrzewaniu wybranych części metalowych (w tym przypadku krzywek sterujących) za pomocą energii elektrycznej generowanej przez indukcję elektromagnetyczną. Proces ten zapewnia bardzo szybkie nagrzewanie do wysokich temperatur, co skutkuje uzyskaniem twardej i odpornej na ścieranie warstwy przypowierzchniowej. Hartowanie indukcyjne jest często stosowane w przemyśle motoryzacyjnym oraz w produkcji narzędzi, gdzie wymagana jest duża wytrzymałość mechaniczna oraz odporność na zużycie. Przykładowo, krzywki stosowane w silnikach spalinowych muszą wytrzymywać wysokie obciążenia i ścieranie, co czyni hartowanie indukcyjne idealnym rozwiązaniem w ich produkcji. Ponadto, dzięki precyzyjnemu kontrolowaniu głębokości hartowania, możliwe jest osiągnięcie optymalnych właściwości mechanicznych bez wpływu na resztę elementu, co jest zgodne z najlepszymi praktykami inżynieryjnymi i standardami jakości. Takie podejście zapewnia długotrwałą wydajność oraz niezawodność komponentów mechanicznych.
Pytanie 34
Kolejność technologiczna zabiegów oraz operacji obróbczych otworu w tulei, w której umieszczone jest łożysko, powinna przedstawiać się następująco:
A. wiercenie, honowanie, polerowanie
B. frezowanie czołowe, nakiełkowanie, toczenie czołowe, wytaczanie wykańczające
C. nawiercanie, wiercenie, powiercanie, wytaczanie wykańczająceTwoja odpowiedź
D. toczenie walcowe, toczenie czołowe, szlifowanie
Poprawna odpowiedź. Odpowiedź nawiercanie, wiercenie, powiercanie, wytaczanie wykańczające jest prawidłowa, ponieważ przedstawia sekwencję operacji, które są standardowo stosowane w procesie obróbki otworów pod łożyska. Na początku, nawiercanie jest kluczowym etapem, który polega na wytworzeniu początkowego otworu w materiale, co stanowi bazę dla dalszych operacji. Następnie, wiercenie zwiększa średnicę otworu, co pozwala na uzyskanie wymaganych parametrów geometrycznych. Po tym etapie, powiercanie służy do precyzyjnego dopasowania średnicy oraz poprawy jakości powierzchni otworu. W końcu, wytaczanie wykańczające ma na celu uzyskanie ostatecznych tolerancji wymiarowych oraz gładkości powierzchni, co jest szczególnie istotne w przypadku komponentów narażonych na duże obciążenia, jak łożyska. Stosowanie tej kolejności operacji zapewnia nie tylko osiągnięcie właściwych wymiarów, ale również minimalizuje ryzyko powstawania defektów, co jest zgodne z najlepszymi praktykami w branży inżynieryjnej.
Pytanie 35
Czas potrzebny na wykonanie odlewu korpusu wiertarki promieniowej wynosi 50 godzin. Stawka za roboczogodzinę to 150 zł. Koszt materiałów na jeden korpus to 300 zł. Jaka jest całkowita cena jednego odlewu?
A. 5 800 zł
B. 12 600 zł
C. 16 200 zł
D. 7 800 złTwoja odpowiedź
Poprawna odpowiedź. Koszt wykonania jednego odlewu korpusu wiertarki promieniowej oblicza się, sumując koszty pracy oraz wartość materiału. W tym przypadku czas wykonania odlewu wynosi 50 godzin, a koszt roboczogodziny to 150 zł. Przemnażając te wartości, otrzymujemy koszt pracy: 50 godzin * 150 zł/godzinę = 7 500 zł. Następnie dodajemy wartość materiału, która wynosi 300 zł. Całkowity koszt jednego odlewu to: 7 500 zł (koszt pracy) + 300 zł (koszt materiału) = 7 800 zł. Takie obliczenia są standardem w branży produkcyjnej, ponieważ pozwalają na dokładne oszacowanie kosztów produkcji, co jest kluczowe dla planowania finansowego i zarządzania budżetem. Zrozumienie tych procesów jest niezbędne dla efektywnego zarządzania przedsiębiorstwem produkcyjnym i optymalizacji kosztów.
Pytanie 36
Grafit w formie kulistej, który powstaje w procesie sferoidyzacji oraz modyfikacji ciekłego stopu o niskiej zawartości siarki, znajduje zastosowanie w żeliwach
A. sferoidalnychTwoja odpowiedź
B. modyfikowanych
C. szarych
D. wermikularnych
Poprawna odpowiedź. Grafit sferoidalny, znany również jako grafit kulisty, jest formą grafitu, która powstaje w wyniku sferoidyzowania żeliwa. Proces ten polega na dodaniu odpowiednich środków modyfikujących, takich jak cer, które powodują, że grafit przyjmuje formę kulistą zamiast tradycyjnych igiełkowatych kształtów, co jest typowe dla grafitu w żeliwie szarym. Grafit sferoidalny ma znacznie lepsze właściwości mechaniczne w porównaniu do innych typów grafitu, co czyni go idealnym do zastosowań w przemysłach motoryzacyjnym i budowlanym, gdzie wymagana jest wytrzymałość na rozciąganie oraz odporność na zmęczenie. W praktyce, tego typu żeliwa są wykorzystywane do produkcji komponentów takich jak bloki silnikowe, koła zębate czy części maszyn, które wymagają wysokiej wytrzymałości oraz odporności na zużycie. Dodatkowo, w kontekście standardów branżowych, żeliwa sferoidalne są często zgodne z normami ASTM A536, co potwierdza ich wysoką jakość i niezawodność w różnorodnych zastosowaniach.
Pytanie 37
Jaką metodę obróbcza należy użyć do produkcji wału korbowego?
A. Przeciąganie
B. KuciePoprawna odpowiedź
C. Tłoczenie
D. WalcowanieTwoja odpowiedź
Niepoprawna odpowiedź. Tłoczenie, przeciąganie i walcowanie to różne metody obróbcze, które, mimo że mają swoje zastosowanie w przemyśle, nie są odpowiednie dla produkcji wałów korbowych. Tłoczenie polega na formowaniu materiału poprzez jego przekształcanie pod wpływem siły, co najlepiej sprawdza się w produkcji cienkościennych elementów, takich jak blachy czy detale o prostych kształtach. Zastosowanie tej metody do produkcji wałów korbowych mogłoby prowadzić do powstania defektów strukturalnych oraz słabej wytrzymałości, co jest nieakceptowalne w kontekście obciążeń, jakie występują w silnikach. Przeciąganie, które polega na wydłużaniu materiału przez szereg procesów mechanicznych, również jest nieodpowiednie dla uzyskania skomplikowanego kształtu wału korbowego. To podejście jest typowe dla produkcji prętów lub rur, gdzie kształt jest znacznie prostszy. Walcowanie, z drugiej strony, jest procesem, który jest głównie stosowany do obróbki blach i profili, co znów nie odpowiada wymaganiom związanym z dokładnym kształtem i wytrzymałością wałów korbowych. Kluczowym błędem jest więc niezrozumienie, że każda z tych metod ma swoje specyficzne zastosowanie i nie można ich zamiennie stosować bez uwzględnienia wymagań technicznych oraz właściwości materiałowych. Właściwy wybór metody obróbczej jest niezbędny dla zapewnienia wysokiej jakości i wydajności końcowych produktów.
Pytanie 38
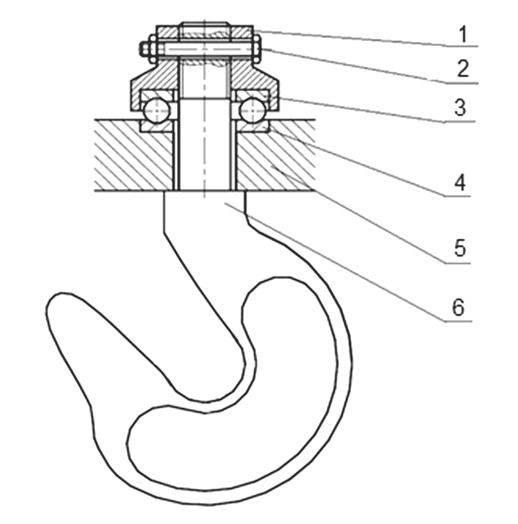
Elementy zespołu haka przedstawionego na rysunku montowane są w kolejności:
A. 6,5,1,4,3,2
B. 4,5,6,3,1,2Twoja odpowiedź
C. 6,5,1,2,3,4
D. 6,5,1,3,4,2
Poprawna odpowiedź. Poprawna odpowiedź to 4,5,6,3,1,2. Analizując rysunek techniczny, można zauważyć, że element numer 6, będący hakiem, jest kluczowym elementem, który powinien zostać zamontowany jako pierwszy. Hak stanowi podstawę dla dalszych elementów, dlatego jego odpowiednie zamocowanie jest niezbędne dla bezpieczeństwa i stabilności całej konstrukcji. Następnie element 5, trzpień, przechodzi przez hak, co pozwala na jego prawidłowe osadzenie. Element 4, nakrętka, jest istotny, ponieważ zabezpiecza trzpień w miejscu mocowania. Przed nałożeniem nakrętki, należy umieścić podkładkę (element 3), co jest zgodne z najlepszymi praktykami montażowymi, zapewniającym równomierne rozłożenie sił. Elementy 1 i 2, śruba oraz nakrętka zabezpieczająca, są montowane na końcu, co również jest zgodne z zaleceniami standardów branżowych, by zapewnić solidność i integralność zespołu. Prawidłowy montaż jest kluczowy w przypadku elementów nośnych, dlatego znajomość kolejności montażu jest niezbędna w pracy inżyniera czy technika. Przestrzeganie tej sekwencji montażu zwiększa bezpieczeństwo oraz niezawodność używanych konstrukcji.
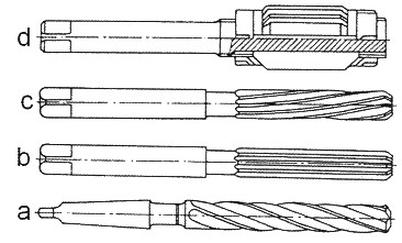
Pytanie 39
Narzędzie skrawające oznaczone na rysunku literą d, to rozwiertak
A. wykańczak.
B. maszynowy.
C. zdzierak.Twoja odpowiedź
D. nastawny.Poprawna odpowiedź
Niepoprawna odpowiedź. Wielu użytkowników może mylnie przypuszczać, że rozwiertak to pojęcie zarezerwowane wyłącznie dla narzędzi o prostych, stałych średnicach. Odpowiedzi takie jak "zdzierak" czy "wykańczak" są często mylone z rozwiertakiem przez osoby niewystarczająco zaznajomione z terminologią narzędzi skrawających. Zdzierak, na przykład, jest narzędziem służącym do usuwania większych ilości materiału w procesie obróbczej, ale nie ma możliwości regulacji średnicy narzędzia, co odróżnia go od rozwiertaka nastawnego, który jest używany głównie do precyzyjnych operacji. Wykańczak natomiast skupia się na osiągnięciu ostatecznych tolerancji i gładkości powierzchni, ale także nie dysponuje regulacją średnicy. Odpowiedź "maszynowy" jest zbyt ogólna i nie określa, o jaki typ narzędzia chodzi. Te nieporozumienia mogą wynikać z braku zrozumienia specyfiki narzędzi skrawających oraz ich zastosowań. W procesach obróbczych kluczowe jest stosowanie odpowiednich narzędzi do konkretnego zadania, a mylenie terminologii prowadzi do błędnych wyborów, co w dłuższym czasie może skutkować nieefektywnością oraz zwiększonymi kosztami produkcji. Warto zatem zapoznać się z detalami każdego narzędzia, aby właściwie dostosować je do wymagań technologicznych, co jest zgodne z najlepszymi praktykami w branży.
Pytanie 40
Średnicę wału, który przekazuje moment obrotowy przez zamontowane na nim koła zębate, określa się na podstawie warunków skręcania oraz
A. zginaniaTwoja odpowiedź
B. skompresowania
C. rozciągania
D. przesuwania
Poprawna odpowiedź. Właściwe obliczenie średnicy wału przenoszącego moment obrotowy z uwzględnieniem zginania jest kluczowe w inżynierii mechanicznej. Zginanie jest jednym z głównych mechanizmów, które wpływają na wytrzymałość wałów, zwłaszcza w aplikacjach, gdzie występują duże momenty obrotowe i obciążenia dynamiczne. W praktyce, podczas projektowania wałów, inżynierowie korzystają z norm takich jak ISO 6336, które dostarczają wytycznych dotyczących obliczeń dotyczących wytrzymałości zginania. Na przykład, przy projektowaniu wałów w silnikach czy przekładniach, obliczenia uwzględniają zarówno momenty zginające, jak i skręcające, aby zapewnić, że wał wytrzyma operacyjne warunki pracy bez ryzyka pęknięcia lub zniekształcenia. Ponadto, zastosowanie odpowiednich materiałów o wysokiej wytrzymałości, takich jak stal wysokowęglowa, oraz właściwe wymiary wału wpływają na jego zdolność do przenoszenia momentu obrotowego bez uszkodzeń. Dlatego zrozumienie zjawisk związanych z zginaniem jest fundamentalne w projektowaniu i analizie mechanicznej wałów przenoszących moment obrotowy.