Kwalifikacja: SPC.07 - Organizacja i nadzorowanie produkcji wyrobów spożywczych
Rozpoczęcie: 27 września 2026 01:25
Zakończenie: 27 września 2026 01:28
Egzamin niezdany
Wynik: 4/10 punktów (40,0%)
Wymagane minimum: 5 punktów (50%)
Pewność odpowiedzi
Żadna odpowiedź nie została oznaczona jako strzał.
Przy następnym egzaminie zaznaczaj niepewne odpowiedzi - zobaczysz wtedy, ile wyniku bierze się z wiedzy, a ile ze szczęścia.
Zachowaj ten wynik na koncie
Załóż darmowe konto albo zaloguj się - ten egzamin przypiszemy do Twojego konta, więc wrócisz do swoich błędów, będziesz śledzić postęp i dostaniesz powtórki dobrane do Twoich odpowiedzi.
Jakie urządzenia są niezbędne do uzyskania mączki ziemniaczanej (krochmalu)?
A. Płuczka bębnowa, tarka, wymywacz strumieniowy, odwadniacz próżniowy, pasteryzator
B. Tarka, wymywacz strumieniowy, odwadniacz próżniowy, sterylizator, suszarka
C. Płuczka bębnowa, tarka, wymywacz strumieniowy, odwadniacz próżniowy, suszarkaTwoja odpowiedź
D. Płuczka bębnowa, tarka, wymywacz strumieniowy, suszarka, agregat wyparny
Poprawna odpowiedź. Odpowiedź, która wskazuje na zestaw urządzeń składający się z płuczki bębnowej, tarki, wymywacza strumieniowego, odwadniacza próżniowego i suszarki, jest poprawna, ponieważ wszystkie te elementy są kluczowe w procesie produkcji mączki ziemniaczanej, znanej również jako krochmal. Płuczka bębnowa służy do wstępnego oczyszczania surowych ziemniaków z zanieczyszczeń, co jest niezbędne dla zapewnienia jakości końcowego produktu. Tarka jest używana do rozdrabniania ziemniaków, co umożliwia lepsze uwolnienie skrobi podczas dalszych etapów przetwarzania. Wymywacz strumieniowy wspiera proces oczyszczania poprzez usuwanie większych cząstek, a odwadniacz próżniowy odpowiada za efektywne oddzielanie wody od skrobi, co jest kluczowe dla uzyskania odpowiedniej konsystencji. Na końcu, suszarka jest wykorzystywana do usunięcia pozostałej wilgoci, co pozwala na przechowywanie mączki w dłuższym okresie bez utraty jakości. Wspólnie te urządzenia tworzą optymalny proces technologiczny, który jest zgodny z najlepszymi praktykami przemysłowymi.
Pytanie 2
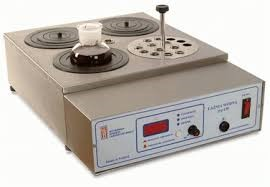
Urządzenie laboratoryjne przedstawione na ilustracji to
A. łaźnia wodna.Twoja odpowiedź
B. wytrząsarka.
C. wagosuszarka.
D. piec muflowy.
Poprawna odpowiedź. Prawidłowo rozpoznane urządzenie to łaźnia wodna. Na zdjęciu widać typową konstrukcję: metalowy zbiornik z miejscami na naczynia (otwory lub dekielki z pierścieniami), pod spodem elementy grzejne i panel sterujący z regulacją temperatury. W łaźni wodnej próbki są ogrzewane pośrednio, przez wodę, a nie bezpośrednio na płycie grzewczej czy w płomieniu. Dzięki temu temperatura jest równomierna, stabilna i łatwa do utrzymania np. na poziomie 37°C, 60°C czy 100°C, w zależności od potrzeb metody. W laboratoriach analizy żywności łaźnia wodna jest używana m.in. do mineralizacji łagodnej, ogrzewania próbek przed oznaczeniami chemicznymi, rozpuszczania tłuszczów, topienia żelatyny, prowadzenia reakcji wymagających stałej, kontrolowanej temperatury albo do inkubacji probówek zgodnie z metodami norm PN-EN czy ISO. Z mojego doświadczenia to jedno z bardziej „roboczych” urządzeń – chodzi praktycznie cały dzień. Dobrą praktyką jest pilnowanie poziomu wody, stosowanie wody destylowanej (mniej kamienia), regularne czyszczenie z osadów i okresowa kontrola dokładności termostatu za pomocą termometru wzorcowego. W przemyśle spożywczym łaźnie wodne są stosowane zarówno w laboratoriach kontroli jakości, jak i w działach R&D, gdzie opracowuje się nowe receptury i bada stabilność produktów w określonych warunkach temperaturowych. W porównaniu z piecem czy płytą grzejną łaźnia umożliwia delikatne ogrzewanie bez ryzyka przypalenia czy przegrzania próbki, co jest kluczowe przy oznaczaniu np. witamin, białek lub substancji lotnych.
Pytanie 3
W jakiej temperaturze najlepiej przechowywać nabiał?
A. 20 °C
B. 4 °CTwoja odpowiedź
C. 10 °C
D. 15 °C
Poprawna odpowiedź. Nabiał, w tym produkty takie jak mleko, jogurt, sery czy śmietana, najlepiej przechowywać w temperaturze około 4 °C. Jest to optymalna wartość, która zapewnia dłuższą trwałość tych produktów, minimalizując rozwój bakterii i innych mikroorganizmów. W temperaturze 4 °C enzymy odpowiedzialne za psucie się żywności są znacznie mniej aktywne, co przyczynia się do zachowania świeżości i jakości nabiału. Warto również zauważyć, że wiele standardów przechowywania żywności, takich jak te opracowane przez organizacje zdrowia publicznego i nadzoru sanitarno-epidemiologicznego, zaleca utrzymanie tych warunków w domowych lodówkach. Przykładem praktycznego zastosowania tej wiedzy jest skontrolowanie ustawienia termostatu w lodówce oraz regularne monitorowanie temperatury za pomocą termometru, co pozwoli uniknąć sytuacji, w której nabiał ulega szybkiemu zepsuciu. Ponadto, warto pamiętać, aby nie przechowywać nabiału w drzwiach lodówki, gdzie temperatura jest mniej stabilna.
Pytanie 4
Z 500 kg śmietany uzyskuje się 150 kg masła, a na każdy kilogram masła zużywa się 0,5 cm³ farby maślarskiej. Ile tego barwnika potrzeba do produkcji masła z 1 tony śmietany?
A. 150 cm³Poprawna odpowiedź
B. 1,5 dm³
C. 500 cm³
D. 0,05 dm³Twoja odpowiedź
Niepoprawna odpowiedź. W tym zadaniu łatwo się pomylić, bo miesza się kilka rzeczy naraz: proporcje masy, skalowanie produkcji i jeszcze jednostki objętości. W praktyce technologii żywności takie obliczenia robi się bardzo często i właśnie na tym etapie najczęściej wychodzą błędne założenia. Podstawą jest wydajność: z 500 kg śmietany uzyskujemy 150 kg masła. To oznacza, że z 1 kg śmietany powstaje 0,3 kg masła. Jeżeli zwiększamy ilość śmietany do 1 tony, czyli 1000 kg, to wydajność mnożymy razy 1000. Dostajemy 300 kg masła, a nie 150 kg. Częsty błąd polega na tym, że ktoś „przenosi” liczbę 150 z treści zadania wprost do odpowiedzi, bez przeskalowania jej do 1 tony surowca. Wtedy wychodzi 150 cm³, ale przy założeniu, że mamy nadal tylko te 500 kg śmietany, a nie 1000 kg. Drugi typ błędu dotyczy jednostek. Farba maślarska jest podana w cm³, a część odpowiedzi jest w dm³. 1 dm³ to 1000 cm³, więc 0,05 dm³ to jedynie 50 cm³, a 1,5 dm³ to aż 1500 cm³. Te wartości nie wynikają z żadnego logicznego przeliczenia: dla 300 kg masła, przy 0,5 cm³ na 1 kg, poprawny wynik to 150 cm³, czyli 0,15 dm³. Widać, że zarówno 0,05 dm³, jak i 1,5 dm³ są albo zdecydowanie za małe, albo zdecydowanie za duże w stosunku do obliczonej ilości. Kolejne potknięcie, które często się zdarza, to pomijanie podwojenia masy śmietany. Z 500 kg do 1000 kg wszystko rośnie dokładnie dwa razy: masa otrzymanego masła oraz ilość zużytego barwnika. Jeżeli ktoś tego nie uwzględni, bierze liczby „na oko” i stąd biorą się przypadkowe typy w dm³. Z mojego doświadczenia w technikum takie zadania dobrze jest zawsze rozpisywać etapami: najpierw wydajność z 1 kg, potem przeliczenie na nową ilość surowca, na końcu dopiero zużycie dodatku i ewentualna zmiana jednostek. To jest zgodne z dobrą praktyką obliczeń technologicznych i bardzo pomaga uniknąć właśnie tych typowych, trochę mechanicznych pomyłek.
Pytanie 5
Wyznaczając stężenie roztworu metodą refraktometryczną wykorzystuje się zjawisko
A. załamania światła.Poprawna odpowiedź
B. rozszczepienia światła.Twoja odpowiedź
C. polaryzacji światła.
D. absorpcji światła.
Niepoprawna odpowiedź. W metodzie refraktometrycznej kusi, żeby myśleć o różnych zjawiskach optycznych, bo w końcu pracujemy ze światłem. Jednak fizyczna podstawa tej techniki jest dość konkretna: mierzymy współczynnik załamania światła, a nie jego pochłanianie, polaryzację czy rozszczepienie. W praktyce refraktometr porównuje, jak zmienia się kierunek biegu promienia przy przejściu z pryzmatu do badanego roztworu. Ten kąt zależy bezpośrednio od składu i stężenia roztworu, dlatego można go skorelować z zawartością np. cukru, soli czy ekstraktu ogólnego. Absorpcja światła jest zjawiskiem, które wykorzystuje się w zupełnie innej grupie metod – spektrofotometrycznych lub kolorymetrycznych. Tam mierzy się osłabienie natężenia promieniowania po przejściu przez próbkę, a wyniki opisuje prawem Lamberta-Beera. Tak bada się m.in. zawartość barwników, związków azotowych, polifenoli. Refraktometr do tego się nie nadaje, bo on nie „widzi” ile światła zostało pochłonięte, tylko jak zostało ugięte. Polaryzacja światła też jest ważna w analityce, ale w innych metodach. Klasyczny przykład to polarometria stosowana do oznaczania stężenia cukrów optycznie czynnych (np. sacharozy) czy niektórych aminokwasów. Tam analizuje się zmianę płaszczyzny polaryzacji, a nie kąt załamania. Łatwo to pomylić, bo i tu, i tu mamy światło i roztwór, ale urządzenia i zasada pomiaru są inne. Rozszczepienie światła, czyli dyspersja, kojarzy się z pryzmatem i tęczą, jednak w rutynowych oznaczeniach stężenia roztworów w przemyśle spożywczym nie wykorzystuje się tego efektu do wyznaczania stężenia. W refraktometrach pryzmat jest elementem optycznym, ale nie chodzi o analizę widma barwnego, tylko o precyzyjne wyznaczenie granicy cienia i światła, która odpowiada określonemu kątowi załamania. Typowym błędem myślowym jest założenie, że skoro „coś świeci” i „coś jest przezroczyste”, to każda optyczna metoda opiera się na absorpcji albo kolorze. Tymczasem w kontroli jakości żywności dobiera się technikę ściśle pod określony parametr: refraktometria do ekstraktu, spektrofotometria do związków barwnych lub specyficznych substancji, polarometria do cukrów optycznie czynnych. Zrozumienie, że w refraktometrii kluczowe jest właśnie załamanie światła, pomaga potem poprawnie interpretować wyniki, ustawiać kalibracje i nie mieszać ze sobą zupełnie różnych metod analitycznych.
Pytanie 6
Wartość kaloryczna 100 g suchej masy bułek zwykłych zawierających 52% cukrów, 8% białka, 1,5% tłuszczu wynosi
Składniki odżywcze
Kaloryczność
1 g białka
4 kcal
1 g cukru
4 kcal
1 g tłuszczu
9 kcal
A. 251,5 kcal/100 g
B. 253,5 kcal/100 gPoprawna odpowiedź
C. 286,5 kcal/100 g
D. 250,5 kcal/100 gTwoja odpowiedź
Niepoprawna odpowiedź. W tym zadaniu kluczowe jest zrozumienie, jak prawidłowo przeliczać zawartość poszczególnych składników odżywczych na wartość energetyczną produktu. Błąd w odpowiedzi zwykle nie wynika z jakiejś skomplikowanej matematyki, tylko z drobnych, ale istotnych pomyłek: pomieszania przeliczników kcal/g, niewłaściwego zaokrąglenia albo nieuwzględnienia, że podane procenty odnoszą się do 100 g suchej masy, a nie do innej ilości. Standardowo w technologii żywności przyjmuje się, że 1 g białka dostarcza ok. 4 kcal, 1 g węglowodanów przyswajalnych (w tym cukrów prostych i dwucukrów) również 4 kcal, a 1 g tłuszczu aż 9 kcal. Te wartości są zgodne z powszechnie stosowanymi przelicznikami energetycznymi (tzw. współczynniki Atwatera) i stanowią podstawę do etykietowania żywności według przepisów unijnych. Jeżeli ktoś otrzymał wynik niższy, np. w okolicach 250 kcal, to najczęściej oznacza, że pominął część kalorii z tłuszczu lub zaokrąglił 13,5 kcal z tłuszczu do 12 albo 13, co niby wygląda niewinnie, ale sumarycznie obniża wynik. Zdarza się też, że ktoś przypadkowo przyjmuje 1 g tłuszczu jako 4 kcal, tak jak białko i cukry, co jest klasycznym błędem – wtedy energia z tłuszczu jest mocno zaniżona. Z drugiej strony wyniki wyższe, typu około 286 kcal, sugerują z kolei, że doliczono energię z frakcji, które w zadaniu nie były uwzględnione, albo pomylono jednostki i policzono tak, jakby procent oznaczał coś innego niż gramy na 100 g. Typowym błędem jest także założenie, że skoro podane jest 52% cukrów i 8% białka, to reszta do 100% to też węglowodany przyswajalne, i wtedy ktoś dolicza dodatkowe kalorie, które nie wynikają wprost z treści zadania. W praktyce technologicznej tak się nie robi bez wyraźnych danych, bo pozostała część suchej masy to nie tylko cukry, ale też skrobia w różnym stopniu dostępna, błonnik, substancje mineralne. Moim zdaniem najważniejsza lekcja z tego typu zadań jest taka, żeby zawsze zacząć od jasnego uporządkowania danych: ile gramów danego składnika przypada na 100 g produktu oraz jaki jest właściwy przelicznik kcal/g dla każdego z nich. Dopiero potem spokojnie mnożymy i sumujemy. W obliczeniach technologicznych, zwłaszcza przy projektowaniu receptur pieczywa, batonów zbożowych czy innych wyrobów mącznych, te różnice 1–3 kcal na 100 g mogą wydawać się małe, ale przy większej skali produkcji i przy wymaganiach dotyczących znakowania żywności warto trzymać się poprawnych, standardowych wartości. Unika się wtedy rozbieżności z tabelami wartości odżywczych i normami żywieniowymi, które są podstawą kontroli jakości i dokumentacji produktu.
Pytanie 7
Oblicz wydajność godzinową linii rozbioru trzody chlewnej, jeżeli w ciągu 8 godzin poddano rozbiorowi 2000 sztuk tusz wieprzowych.
A. 360 szt./godz.
B. 250 szt./godz.Twoja odpowiedź
C. 200 szt./godz.
D. 160 szt./godz.
Poprawna odpowiedź. Prawidłowo – wydajność godzinowa linii obliczamy, dzieląc całkowitą liczbę sztuk przerobionych w danym okresie przez czas pracy w godzinach. W zadaniu mamy 2000 sztuk tusz wieprzowych rozebranych w 8 godzin, więc liczymy: 2000 szt. : 8 h = 250 szt./h. To jest właśnie podstawowy wskaźnik wydajności linii rozbioru, często używany w zakładach mięsnych do planowania produkcji i obsady pracowników. Moim zdaniem warto zapamiętać, że takie proste obliczenia to codzienność technologa produkcji. Dzięki znajomości wydajności godzinowej można np. oszacować, ile tusz uda się rozebrać w ciągu zmiany, czy trzeba zwiększyć liczbę stanowisk, albo czy linia nie jest przeciążona w stosunku do założeń projektowych. W praktyce, w dokumentacji technologicznej i planach produkcyjnych, bardzo często podaje się wydajność w szt./godz. lub w kg/godz. i na tej podstawie dobiera się liczbę pracowników, tempo podawania surowca, a nawet parametry pracy urządzeń transportowych. Jeśli linia ma nominalnie np. 250 szt./godz., a przez dłuższy czas osiąga tylko 180–200 szt./godz., to jest to sygnał, że coś jest nie tak: albo przestoje, albo niewłaściwa organizacja stanowisk, albo braki kadrowe. Z mojego doświadczenia dobrze zrozumiana wydajność to pierwszy krok do optymalizacji kosztów i poprawy płynności produkcji, bo łatwiej wtedy ustawić harmonogram uboju, rozbioru, pakowania i wysyłki, tak żeby wszystko szło w miarę równo i bez korków na linii.
Pytanie 8
Jakie jest zadanie procesu homogenizacji nektaru owocowego?
A. zagęszczenie elementów nektaruTwoja odpowiedź
B. redukcja skłonności nektaru do rozwarstwianiaPoprawna odpowiedź
C. usunięcie powietrza z nektaru
D. zwiększenie skłonności nektaru do rozwarstwiania
Niepoprawna odpowiedź. Odpowiedzi wskazujące na zagęszczenie składników nektaru lub zwiększenie tendencji do rozwarstwiania się są oparte na błędnych założeniach dotyczących celu i mechanizmu homogenizacji. Zagęszczanie składników jest procesem oddzielnym, który polega na usuwaniu wody lub dodawaniu substancji zagęszczających, co nie ma związku z homogenizacją. Homogenizacja jest zatem bardziej związana z fizycznym przerabianiem zachodzącym w produktach płynnych, a nie z ich zagęszczaniem. Ponadto, zwiększenie tendencji do rozwarstwiania się jest całkowicie odwrotne do zamierzonego efektu homogenizacji. W rzeczywistości, proces ten jest zaprojektowany, aby przeciwdziałać takim zjawiskom, które mogą wystąpić w wyniku naturalnej separacji składników na skutek różnic w gęstości i rozmiarze cząsteczek. Odpowietrzenie nektaru, choć może wpływać na stabilność produktu, nie jest głównym celem homogenizacji. W rzeczywistości, usunięcie powietrza z cieczy może być realizowane za pomocą innych technik, takich jak próżniowe pakowanie, co nie jest bezpośrednio związane z homogenizacją. Zrozumienie tych procesów jest kluczowe dla produkcji wysokiej jakości produktów spożywczych, które nie tylko spełniają oczekiwania konsumentów, ale również są zgodne z normami przemysłowymi.
Pytanie 9
Zjawisko syntezy zachodzi w procesie produkcji
A. mleka w proszku.Twoja odpowiedź
B. mleka zagęszczonego.Poprawna odpowiedź
C. serów.
D. masła.
Niepoprawna odpowiedź. W tym zadaniu łatwo się pomylić, bo wszystkie wymienione wyroby są produktami mleczarskimi i w każdym z tych procesów coś się „zmienia” z mlekiem. Ale z punktu widzenia technologii żywności zjawisko syntezy, o które tu chodzi, odnosi się przede wszystkim do produkcji mleka zagęszczonego, a nie do mleka w proszku, serów czy masła. W produkcji mleka w proszku główną operacją jednostkową jest suszenie, najczęściej rozpyłowe lub walcowe. Kluczowe są tu odparowanie wody i otrzymanie sypkiego proszku o określonej zawartości wilgoci, rozpuszczalności i rozpuszczalności natychmiastowej (instant). Dominuje proces dehydratacji, rozdrobnienia i utrwalenia, a nie synteza w rozumieniu tworzenia nowej, bardziej złożonej struktury z roztworu koloidalnego. W serowarstwie z kolei podstawą jest koagulacja białek mleka (kazeiny) przy udziale podpuszczki lub kultur bakterii mlekowych, a potem odsączanie serwatki, prasowanie i dojrzewanie. To bardziej procesy denaturacji, żelowania i dojrzewania biochemicznego, niż syntezy. Typowym błędem myślowym jest tu utożsamianie każdej zmiany struktury produktu z syntezą, podczas gdy w serach mówimy raczej o koagulacji i proteolizie. W przypadku masła podstawą jest z kolei zjawisko inwersji faz emulsji i mechaniczne zbijanie śmietany. Tłuszcz mleczny tworzy fazę ciągłą, a woda staje się fazą rozproszoną. Dominuje tu proces fizycznego przemieszczania i łączenia kuleczek tłuszczowych, ale wciąż nie jest to synteza w tym sensie, o jaki chodzi w pytaniu. Moim zdaniem wielu uczniów patrzy bardzo ogólnie: skoro produkt powstaje z mleka, to na pewno zachodzi jakaś synteza. W technologii trzeba jednak precyzyjnie rozróżniać: gdzie główną rolę odgrywa separacja, gdzie suszenie, gdzie koagulacja, a gdzie właśnie zagęszczanie i tworzenie stabilnego, skoncentrowanego układu, czyli przy mleku zagęszczonym. Takie rozróżnienia są później kluczowe przy projektowaniu linii produkcyjnych i doborze odpowiednich parametrów procesowych.
Pytanie 10
Do wytwarzania kaszy manny używa się ziarna
A. prosaTwoja odpowiedź
B. żyta
C. pszenicyPoprawna odpowiedź
D. jęczmienia
Niepoprawna odpowiedź. Wybór odpowiedzi dotyczącej prosa, jęczmienia czy żyta na temat produkcji kaszy manny jest błędny i wskazuje na nieporozumienie dotyczące surowców stosowanych w przemyśle młynarskim. Proso jest zbożem, które najczęściej wykorzystywane jest do produkcji kasz, jednak nie jest to kasza manna. Kasza z prosa, znana jako kasza jaglana, ma zupełnie inne właściwości oraz wartości odżywcze, a proces jej produkcji różni się od produkcji kaszy manny. Jęczmień, z którego produkuje się głównie kaszę jęczmienną, również nie nadaje się do wytwarzania kaszy manny. Kasza jęczmienna jest bogata w błonnik i używana w diecie jako doskonałe źródło węglowodanów, ale nie może być zamiennikiem dla kaszy manny. Żyto, z kolei, jest stosowane do produkcji żytniego pieczywa i innych produktów zawierających gluten, w tym kaszy żytniej. W przypadku kaszy manny kluczowe jest zrozumienie, że jest to produkt wyłącznie z pszenicy, co ma podstawowe znaczenie dla jej zastosowania w kuchni. Do typowych błędów myślowych prowadzących do niewłaściwych odpowiedzi należy generalizowanie produktów zbożowych oraz mylenie ich właściwości i zastosowań. Każde z tych zbóż ma swoje charakterystyczne cechy, które decydują o ich wykorzystaniu, co jest istotne w kontekście zdrowego odżywiania oraz kulinariów.