Kwalifikacja: MEC.02 - Wykonywanie i naprawa wyrobów kowalskich
Rozpoczęcie: 30 września 2026 01:38
Zakończenie: 30 września 2026 01:38
Egzamin niezdany
Wynik: 1/40 punktów (2,5%)
Wymagane minimum: 20 punktów (50%)
Twój wynik na tle innych
Twój wynik jest lepszy niż 35% podejść do kwalifikacji MEC.02.
Porównanie z 425 zakończonymi podejściami do tej kwalifikacji (dane zbiorcze, bez wyników indywidualnych).
Zachowaj ten wynik na koncie
Załóż darmowe konto albo zaloguj się - ten egzamin przypiszemy do Twojego konta, więc wrócisz do swoich błędów, będziesz śledzić postęp i dostaniesz powtórki dobrane do Twoich odpowiedzi.
Dla których wyrobów nie należy stosować operacji kucia?
A. Kęsisk.
B. Kęsów.
C. Odlewów.Twoja odpowiedź
D. Wlewkóww.
Poprawna odpowiedź. Wybrałeś odlewy, co jest absolutnie trafnym wyborem w kontekście operacji kucia. Odlewy to wyroby, które powstają przez wlewanie ciekłego metalu do formy i jego krzepnięcie w zadanym kształcie. Zazwyczaj odlewy mają już gotową strukturę i określone właściwości, które są osiągane przez odpowiedni dobór parametrów odlewania i rodzaju formy. Kucie natomiast jest operacją plastyczną, gdzie materiał – najczęściej o strukturze litej lub półfabrykatu (takiego jak kęs, kęsisko lub wlewka) – jest kształtowany pod wpływem sił mechanicznych, bez całkowitego roztapiania. Przekształcanie gotowych odlewów przez kucie jest niezgodne z dobrymi praktykami, bo odlewy często zawierają wtrącenia, pęcherze gazowe czy nawet niejednorodną strukturę krystaliczną, co może prowadzić do powstawania wad podczas prób plastycznego odkształcania. W branży metalurgicznej standardem jest, że kucie stosuje się głównie do kęsów, kęsisk i wlewek, a nie do wyrobów już wcześniej uformowanych na zimno lub przez odlewanie. Moim zdaniem, próby kucia odlewów często kończą się fiaskiem – materiał może pękać albo nie uzyskać wymaganej jakości. Stąd taka odpowiedź jest zgodna z logiką procesów produkcyjnych i dobrą praktyką technologiczną.
Pytanie 2
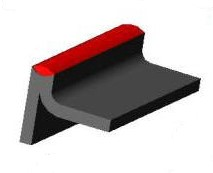
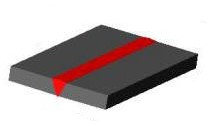
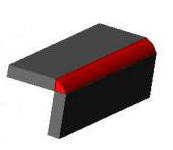
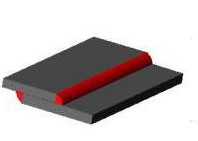
Na którym rysunku przedstawiono elementy połączone za pomocą złącza spawanego przylgowego?
Rysunek 2Poprawna odpowiedź
Rysunek 1
Rysunek 4Twoja odpowiedź
Rysunek 3
Niepoprawna odpowiedź. Analizując wszystkie przedstawione rysunki, łatwo można się pomylić, zwłaszcza gdy nie ma się jeszcze dużego doświadczenia ze złączami spawanymi. Częstym błędem jest utożsamianie każdego prostego złącza z przylgowym, co jednak nie zawsze się zgadza z normami. Na pierwszym rysunku widzimy typowe złącze czołowe z pełnym przetopem – tutaj elementy są ustawione w jednej płaszczyźnie i spawane na styk, co daje dużą wytrzymałość, ale to nie jest połączenie przylgowe. W praktyce takie połączenia spotyka się często w budowie konstrukcji nośnych albo tam, gdzie kluczowa jest ciągłość materiału. Rysunek trzeci ukazuje połączenie zakładkowe, gdzie jedna blacha nachodzi na drugą i spawane są krawędzie – to technika wykorzystywana głównie w blacharstwie samochodowym czy przy cienkich blachach, ale również nie jest to złącze przylgowe, bo nie ma tu styku płaskich powierzchni na całej długości spoiny. Rysunek czwarty pokazuje z kolei spoinę pachwinową na narożu, co jest bardzo popularne np. przy ramowych konstrukcjach stalowych – tutaj jednak nie występuje typowe ustawienie elementów jak w przypadku połączenia przylgowego. Moim zdaniem, najczęstszym powodem pomyłek jest traktowanie każdego złącza o prostej linii spoiny jako przylgowe, a tak naprawdę decyduje tu nie tylko geometria, ale też sposób przygotowania i ustawienia materiałów według norm branżowych. Warto zwracać uwagę na te niuanse – właściwa identyfikacja złącza ma kluczowe znaczenie w doborze technologii spawania oraz ocenie wytrzymałości i szczelności całej konstrukcji. Dobrze jest zapamiętać, że złącze przylgowe to zawsze dwa elementy ustawione jeden na drugim płasko i spawane w miejscu styku tych powierzchni, bez żadnego zakładania czy narożników.
Pytanie 3
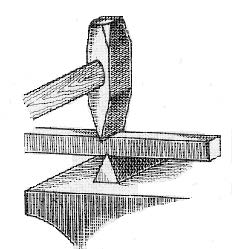
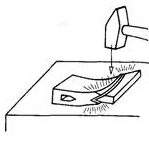
Rysunek przedstawia zabieg
A. przebijania.
B. wydłużania.
C. odsadzania.
D. przecinania.Poprawna odpowiedź
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Obrazek doskonale ilustruje zabieg przecinania, który jest jednym z podstawowych procesów obróbki plastycznej metali na zimno. Przecinanie to nic innego jak oddzielanie części materiału poprzez mechaniczne działanie narzędzia tnącego, zwykle przebiega to z wykorzystaniem przecinaka i młotka, dokładnie jak pokazano na rysunku. W praktyce przecinanie stosuje się wszędzie tam, gdzie trzeba szybko i skutecznie oddzielić fragment pręta, blachy czy innego wyrobu hutniczego bez użycia maszyn. Często spotyka się tę metodę w pracach warsztatowych, remontowych czy podczas przygotowywania wsadów do dalszej obróbki. Kluczowym aspektem tej operacji jest odpowiednie ustawienie przecinaka na materiale oraz kontrolowanie siły uderzenia młotkiem – wtedy krawędź cięcia będzie równa, a ryzyko uszkodzenia narzędzi minimalne. Przecinanie to także świetny przykład, gdzie wciąż liczy się tradycyjna, ręczna technika – mimo, że dziś mamy do dyspozycji przecinarki mechaniczne czy lasery, to jednak często w codziennej praktyce rzemieślnika sięga się po klasyczny przecinak. Z mojego doświadczenia wynika, że umiejętność prawidłowego przecinania przydaje się praktycznie na każdym etapie pracy z metalem, a dobrze wykonana operacja nie tylko przyspiesza kolejne kroki, ale też pozwala uniknąć strat materiałowych. Warto też pamiętać o stosowaniu odpowiednich środków BHP, bo niewłaściwe użycie przecinaka to prosta droga do skaleczenia.
Pytanie 4
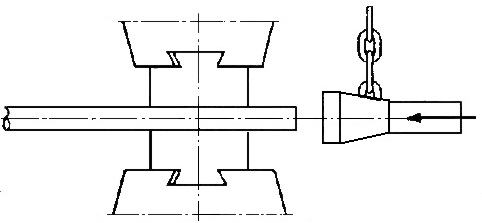
Operacją kowalską przedstawioną na rysunku, jest
A. spęczanie.Poprawna odpowiedź
B. rozkuwanie.
C. przebijanie.
D. przepychanie.
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Spęczanie to jedna z podstawowych operacji kowalskich, gdzie materiał (najczęściej pręt lub pręt o przekroju okrągłym) zostaje skrócony i pogrubiony na określonym odcinku przez silny nacisk narzędzi, takich jak młotki, prasy lub kowadła o specjalnych kształtach. Na załączonym rysunku dokładnie to widać – końcówka pręta jest ściskana pomiędzy odpowiednio wyprofilowanymi szczękami, co prowadzi do jej poszerzenia, a jednocześnie skrócenia. To właśnie jest istota spęczania. W praktyce technicznej spęczanie wykorzystuje się np. do wykonywania główek śrub, nitu, osi, sworzni, czy innych elementów maszyn, gdzie konieczne jest uzyskanie określonego kształtu i wymiaru na końcach prętów. W branży metalowej spęczanie to operacja bardzo pożądana, bo pozwala zaoszczędzić materiał, a także poprawia własności wytrzymałościowe w miejscu spęczenia – z mojego doświadczenia, dobrze wykonane spęczanie jest znacznie bardziej odporne na pękanie niż elementy łączone innymi metodami. Warto też pamiętać, że prawidłowe wykonanie tej operacji wymaga odpowiedniego doboru temperatury podgrzewania metalu (najczęściej w zakresie 900–1200°C dla stali), precyzji narzędzi oraz wprawy samego kowala. Zgodnie z normami branżowymi, takim jak PN-EN ISO 4063, spęczanie należy do grupy metod kształtowania plastycznego metali i jest szeroko wykorzystywane zarówno w produkcji jednostkowej, jak i masowej. W skrócie – bardzo praktyczna, często stosowana technika w obróbce metali.
Pytanie 5
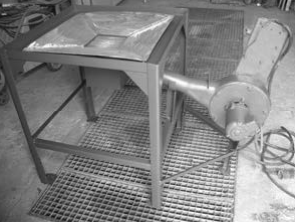
Przedstawione na zdjęciu stanowisko służy do
A. kucia matrycowego.
B. kucia ręcznego.
C. nagrzewania materiału.Poprawna odpowiedź
D. czyszczenia wyrobów.
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: To stanowisko to klasyczna kuźnia z dmuchawą, którą wykorzystuje się do nagrzewania metalu przed dalszą obróbką plastyczną, na przykład przed kuciem. Moim zdaniem, nawet jeśli ktoś nie miał okazji pracować bezpośrednio w kuźni, to warto wiedzieć, że bez właściwego nagrzania stal bardzo trudno poddaje się kształtowaniu, a czasem wręcz pęka. Dmuchawa, którą widać z boku, służy do dostarczania powietrza do paleniska, a to pozwala osiągać dużo wyższe temperatury niż w zwykłym otwartym ogniu. W praktyce takie stanowisko umożliwia podgrzewanie różnych rodzajów stali i innych metali do temperatur rzędu 900–1200°C, co jest absolutnym standardem w rzemiośle kowalskim i przemysłowej obróbce metali. Z mojego doświadczenia wynika, że nawet przy małych warsztatach rękodzielniczych właśnie takie paleniska są nie do zastąpienia, bo pozwalają na szybkie i równomierne nagrzanie obrabianych przedmiotów. Dodatkowo, zastosowanie dmuchawy sprawia, że palenisko jest bardziej wydajne energetycznie i łatwiej kontrolować temperaturę. To też przekłada się na większe bezpieczeństwo pracy i lepszą jakość uzyskiwanych wyrobów – zgodnie z zasadami BHP i normami branżowymi, np. PN-EN 12451. Warto dodać, że takie stanowiska są podstawą w procesach kucia na gorąco i właściwie nie da się ich niczym zastąpić w tradycyjnej obróbce metali.
Pytanie 6
Co może być skutkiem kucia w zbyt niskiej temperaturze i zbyt szybkiego chłodzenia odkuwek wykonanych ze stali stopowej?
A. Podłamy.
B. Niewypełnienia.
C. Pęknięcia.Poprawna odpowiedź
D. Niedokucia.
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Prawidłowo wskazana odpowiedź wynika bezpośrednio z właściwości stali stopowych i procesu kucia. Gdy odkuwka jest kuta w zbyt niskiej temperaturze, struktura stali staje się bardziej krucha, a jej plastyczność mocno spada. W takim stanie stal nie jest w stanie dobrze absorbować naprężeń mechanicznych, które pojawiają się podczas obróbki, co może prowadzić właśnie do powstawania pęknięć. Zbyt szybkie chłodzenie z kolei, zwłaszcza w przypadku stali wysokostopowych, prowadzi do zahartowania materiału i powstania twardych, ale jednocześnie bardzo kruchych struktur, jak martenzyt. To dalej zwiększa ryzyko pękania – zarówno w trakcie procesu, jak i już po nim, kiedy odkuwka stygnie. Moim zdaniem, często lekceważy się ten moment, a przecież zgodnie ze standardami branżowymi, jak choćby normy PN-EN ISO dotyczące obróbki plastycznej oraz praktyka warsztatowa, zawsze podkreśla się, żeby temperaturę kucia utrzymywać w odpowiednim zakresie. Praktyka warsztatowa pokazuje, że na każdym etapie ważny jest też odpowiedni dobór prędkości chłodzenia. W realnych warunkach, nawet niewielkie odstępstwa mogą prowadzić do kosztownych błędów produkcyjnych. Z mojego doświadczenia wynika, że pęknięcia to najczęściej spotykany problem w tym kontekście, a ich wykrycie na późniejszym etapie produkcji praktycznie zawsze oznacza konieczność złomowania całej partii odkuwek.
Pytanie 7
Kucie stali o zawartości węgla 0,55% należy przerwać, gdy barwa stali będzie
Materiał
Temperatura
stal węglowa o zawartości węgla
kucia
przepalania
0,2%
1 250÷700°C
1 470°C
0,3%
1 200÷730°C
1 450°C
0,35%
1 200÷730°C
1 400°C
0,45%
1 160÷750°C
1 320°C
0,55%
1 140÷780°C
1 300°C
0,65%
1 120÷780°C
1 280°C
A. wiśniowa.
B. pomarańczowa.
C. czerwona.Poprawna odpowiedź
D. żółta.
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Prawidłowo wskazałeś, że kucie stali o zawartości węgla 0,55% powinno zakończyć się, kiedy stal osiągnie barwę czerwoną. To wynika z zakresu temperatur kucia dla tego typu stali, który wynosi około 1140–780°C. Barwa czerwona świadczy o tym, że stal zbliża się do dolnej granicy plastyczności, poniżej której kucie może prowadzić do pękania materiału, a struktura robi się twarda i krucha. Praktycznie na kuźni, patrząc na kolor rozgrzanego metalu, łatwo ocenić temperaturę bez specjalistycznych pirometrów – to klasyczna metoda stosowana przez wiele pokoleń kowali. Inżynierowie i technicy zawsze pilnują, żeby nie zbijać stali „na zimno”, bo to bardzo źle wpływa na jej własności mechaniczne, potrafi popsuć całą robotę. Czasem wydaje się, że można jeszcze chwilę popracować, ale z mojego doświadczenia to już ryzykowna gra – stal o barwie czerwonej jest już mało plastyczna i dalsze kucie szybko prowadzi do mikropęknięć. Większość branżowych norm (np. PN-H-84030) podkreśla konieczność zachowania odpowiedniej temperatury podczas kucia, a kontrola barwy to najprostszy wskaźnik w praktyce warsztatowej. Dodatkowo warto wiedzieć, że dla każdej zawartości węgla ten zakres jest inny – im więcej węgla, tym niższa temperatura kucia i bardziej ryzykowna praca na niskich barwach. Dlatego umiejętność rozpoznania momentu przerwania kucia po barwie jest naprawdę ważna w zawodzie.
Pytanie 8
Strukturę drobnoziarnistą w przegrzanej stali można uzyskać po zastosowaniu wyżarzania
A. rekrystalizacyjnego.
B. zmiękczającego.
C. odprężającego.
D. normalizującego.Poprawna odpowiedź
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Strukturę drobnoziarnistą w przegrzanej stali faktycznie najłatwiej uzyskać przez wyżarzanie normalizujące. To jest taki proces cieplny, który polega na podgrzaniu stali do temperatury nieco powyżej zakresu przemian austenitycznych (czyli zwykle gdzieś między 30 a 50°C powyżej linii Ac3) i potem schładzaniu jej na powietrzu. W praktyce to jest bardzo przydatna metoda, bo po przegrzaniu stali jej ziarna austenitu stają się duże i niejednorodne, no i wtedy jej własności mechaniczne są kiepskie – stal robi się krucha i mniej wytrzymała. Dzięki normalizowaniu uzyskujemy strukturę drobnoziarnistą perlitu i ferrytu albo bainitu, w zależności od składu i szybkości chłodzenia. Z mojego doświadczenia, w warsztatach bardzo często korzysta się z tego zabiegu, jeśli ktoś przypadkiem za mocno przegrzeje detal albo chce poprawić właściwości wyrobów kutych czy walcowanych. W branży mechanicznej i budowlanej wyżarzanie normalizujące jest wręcz standardem, jeśli zależy nam na uzyskaniu jednorodnych i powtarzalnych właściwości w dużych partiach wyrobów. Moim zdaniem, warto też pamiętać, że po takim zabiegu stal lepiej się obrabia mechanicznie i znacznie łatwiej przewidzieć jej zachowanie podczas spawania czy dalszego utwardzania. Przypadkowo spotkałem się też z opinią, że normalizowanie to taki uniwersalny ratunek dla przegrzanych wyrobów – i faktycznie, coś w tym jest według mnie.
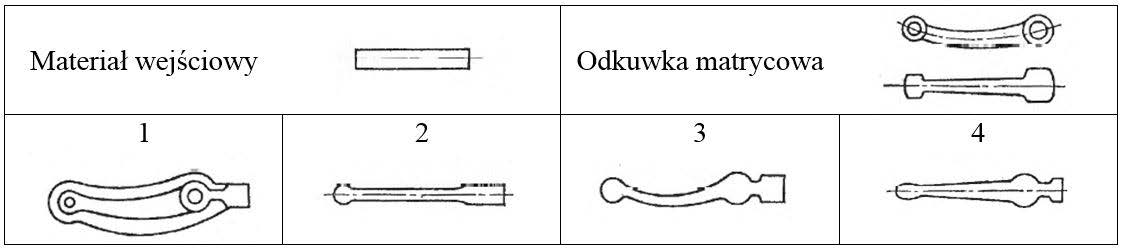
Wyjaśnienie poprawnej odpowiedzi: Prawidłowa kolejność powstawania odkuwki matrycowej to 2, 4, 3, 1 i właśnie ta odpowiedź najpełniej oddaje realny proces kucia matrycowego stosowany w przemyśle. Na początku mamy materiał wejściowy, który przechodzi przez etap wstępnego kształtowania – tutaj numer 2, gdzie nadaje się zgrubny kształt i wyrównuje rozkład materiału. Potem przechodzimy do etapu 4, w którym widzimy już wyraźnie, że geometria części upodabnia się do docelowego kształtu – to tzw. kucie pośrednie. Następnie trafiamy na stadium 3, gdzie detal zaczyna nabierać charakterystycznych przetłoczeń i miejsc pod przyszłe otwory – to już obróbka zbliżona do końcowej. Wreszcie etap 1 to gotowa odkuwka matrycowa z wyraźnie zaznaczonymi funkcjonalnymi powierzchniami. W praktyce przemysłowej, na przykład w motoryzacji czy produkcji podzespołów maszyn, taka sekwencja pozwala osiągnąć wysoką jakość materiału, minimalizuje naprężenia wewnętrzne oraz zapewnia powtarzalność wymiarową. Moim zdaniem, warto zwracać uwagę na to stopniowe zbliżenie do finalnego kształtu, bo to klucz do efektywności i ekonomii procesu. Standardy branżowe, jak PN-EN 10243, jasno podkreślają konieczność etapowego prowadzenia procesu kucia – właśnie po to, żeby uniknąć wad typu pęknięcia czy rozwarstwienia materiału. Swoją drogą, często spotykałem się z opinią, że pomijanie tych etapów prowadzi do strat materiałowych i poważnych problemów jakościowych – i z mojego doświadczenia to absolutnie trafne spostrzeżenie.
Pytanie 10
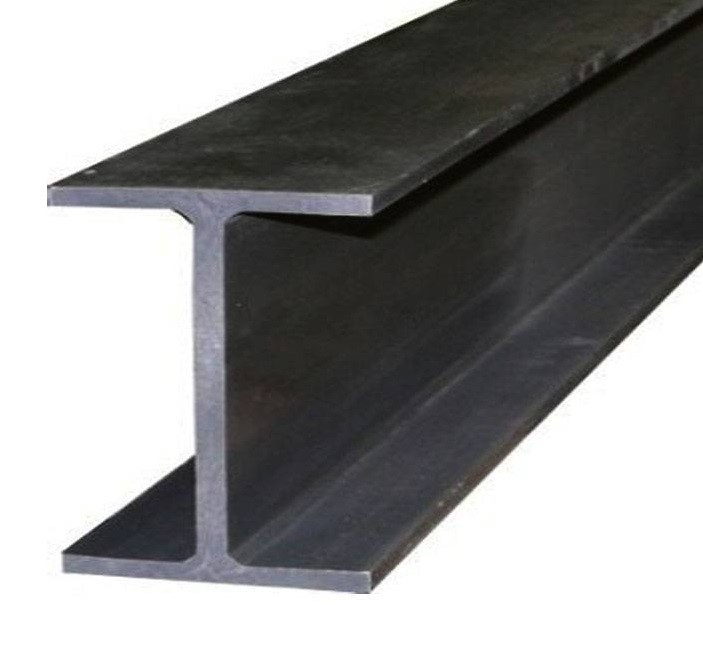
Który półfabrykat hutniczy przedstawiono na rysunku?
A. Kątownik.
B. Teownik.
C. Dwuteownik.Poprawna odpowiedź
D. Ceownik.
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Na zdjęciu widoczny jest dwuteownik, czyli jeden z najbardziej rozpoznawalnych i powszechnie wykorzystywanych półfabrykatów hutniczych. Jego przekrój poprzeczny przypomina dużą, wyraźną literę 'H' lub po prostu dwie równoległe stopki połączone środnikiem. Kluczowym atutem dwuteownika jest bardzo korzystny rozkład materiału względem osi obojętnej, co zapewnia ogromną wytrzymałość na zginanie – dlatego właśnie dwuteowniki są tak szeroko stosowane w konstrukcjach nośnych budynków, mostów czy hal przemysłowych. Z mojego doświadczenia wynika, że inżynierowie bardzo często wybierają dwuteowniki tam, gdzie trzeba przenieść duże obciążenia przy zachowaniu względnie niewielkiej masy konstrukcji. Często spotyka się je w ramach stalowych, stropach czy podpórkach belek. W normach branżowych, takich jak PN-EN 10034, dokładnie opisano ich wymiary oraz dopuszczalne odchyłki, co pozwala zachować powtarzalność i bezpieczeństwo konstrukcji. Przy okazji warto wspomnieć, że dwuteowniki są też stosunkowo łatwe w prefabrykacji i montażu, a ich kształt umożliwia szybkie łączenie z innymi elementami stalowymi. Moim zdaniem, ten półfabrykat to absolutna podstawa w nowoczesnym budownictwie stalowym i bez niego trudno sobie wyobrazić np. bardziej zaawansowaną infrastrukturę czy hale magazynowe.
Pytanie 11
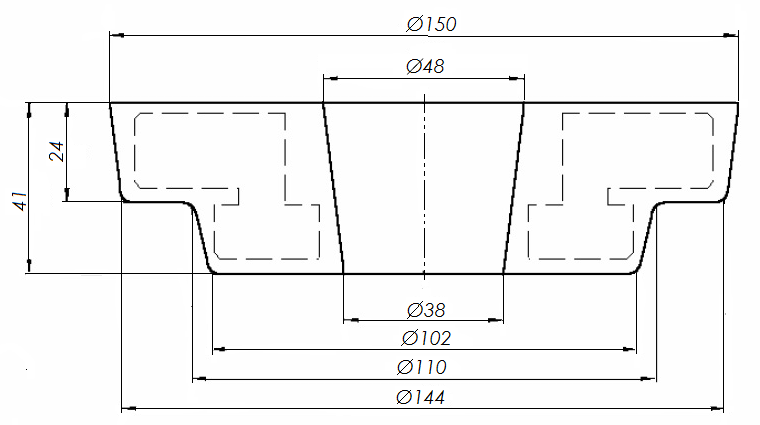
Na rysunku przedstawiono
A. rysunek elementu spawanego.
B. szkic technologiczny obróbki kucia.
C. szkic odkuwki matrycowej.Poprawna odpowiedź
D. rysunek wykonawczy tulei.
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: To jest właśnie szkic odkuwki matrycowej, co od razu widać po konstrukcji rysunku – szczegółowe wymiary zewnętrzne i uproszczone, przerywane linie wewnętrzne to klasyka w tej branży. Szkic odkuwki matrycowej różni się od rysunku wykonawczego tym, że pokazuje ogólny kształt elementu po kuciu, jeszcze przed dalszą obróbką (np. toczeniem czy frezowaniem). Z mojego doświadczenia wynika, że taka forma dokumentacji jest kluczowa zarówno dla technologów, jak i pracowników produkcji – pozwala szybko ocenić czy odkuwka będzie się nadawała do dalszego kształtowania. W praktyce warsztatowej często stosuje się takie szkice do analizy zużycia materiału i planowania procesu kucia. Dobre praktyki branżowe zalecają, by rysunki odkuwek były czytelne i nie przeładowane detalami, które dopiero pojawią się w późniejszej obróbce – tak jak tutaj. Standardy PN-EN 10243 czy normy ISO dotyczące kucia wyraźnie rozróżniają szkice odkuwek od rysunków wyrobów gotowych. Dodatkowo, linie przerywane i symetryczny układ to typowe cechy prezentacji bryły po kuciu w matrycy. Moim zdaniem, umiejętność rozpoznawania takich szkiców bardzo się przydaje, bo pozwala lepiej planować procesy produkcyjne, unikać kosztownych pomyłek i poprawia współpracę z działem narzędziowym.
Pytanie 12
Do nagrzewania stali narzędziowej z uwagi na możliwość niekorzystnej zmiany jej składu chemicznego, nie powinno stosować się
A. ropy naftowej.
B. koksu hutniczego.Poprawna odpowiedź
C. gazu ziemnego.
D. węgla drzewnego.
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Wybrałeś koks hutniczy i to jest zdecydowanie najlepszy wybór w kontekście nagrzewania stali narzędziowej. Już tłumaczę, o co tu chodzi. Koks hutniczy, choć powszechnie wykorzystywany w hutnictwie, ma jedną dużą wadę — podczas spalania wydziela dużo siarki oraz innych zanieczyszczeń. To właśnie siarka jest szczególnie niepożądana w procesie obróbki cieplnej stali narzędziowej, bo może prowadzić do tak zwanego kruchości stali. Znam sporo przypadków, gdzie przez zastosowanie koksu hutniczego narzędzia wychodziły z pieca z mikropęknięciami albo wręcz nie nadawały się do dalszego użycia. Zgodnie z zaleceniami branżowymi (np. normy PN-EN dotyczące obróbki cieplnej) powinno się wybierać paliwa możliwie czyste, które nie oddziałują negatywnie na skład chemiczny wsadu. Dlatego dla nagrzewania stali narzędziowej zdecydowanie lepiej sprawdzają się gaz ziemny, ropa naftowa czy nawet węgiel drzewny, bo one generalnie nie wzbogacają stali w niekorzystne pierwiastki. Co więcej, nowoczesne zakłady idą w kierunku stosowania pieców elektrycznych albo gazowych, bo wtedy ryzyko niepożądanych zmian w składzie stopu praktycznie nie istnieje. Jeśli chodzi o praktykę, to moim zdaniem szkoda ryzykować — lepiej nie stosować koksu, nawet jeśli wydaje się tańszy.
Pytanie 13
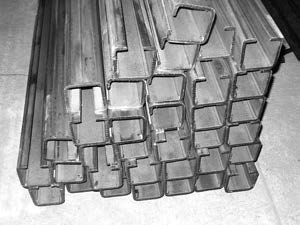
Profile przedstawione na zdjęciu wykorzystywane są do wykonania
A. poręczy ozdobnych.
B. przęseł ogrodzenia.
C. bram przesuwnych.Poprawna odpowiedź
D. słupków ogrodzeniowych.
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Wybrałeś dobrze, bo profile widoczne na zdjęciu to typowe profile stalowe zamknięte o przekroju C, używane najczęściej właśnie przy produkcji bram przesuwnych. Te profile mają kilka charakterystycznych właściwości – przede wszystkim dużą wytrzymałość na zginanie i skręcanie, a jednocześnie są stosunkowo lekkie, co ma ogromne znaczenie przy elementach ruchomych, jak właśnie bramy. Ich konstrukcja pozwala na łatwe mocowanie wózków jezdnych oraz szyn, co upraszcza montaż całego systemu przesuwnego. W branżowych standardach, takich jak normy PN-EN dotyczące konstrukcji stalowych, zaleca się wybór właśnie takich profili do tego typu zastosowań, bo gwarantują one stabilność i bezpieczeństwo działania przez lata. Z mojego doświadczenia wynika, że kiedy brama jest zrobiona z profilu zamkniętego C, serwisowanie i eksploatacja wychodzą dużo taniej i sprawniej. Często też spotkasz te profile w katalogach producentów automatyki bramowej – naprawdę ciężko znaleźć inne przekroje tak szeroko wykorzystywane w tej konkretnej dziedzinie. Moim zdaniem, jeżeli zależy komuś na trwałości i solidności konstrukcji bramy przesuwnej, lepiej nie kombinować i wybierać właśnie tego typu rozwiązania. W codziennej praktyce, przy montażu czy spawaniu, profile te pozwalają też na precyzyjne dopasowanie i łatwe mocowanie dodatkowych akcesoriów, co znacząco ułatwia pracę ekipom montażowym. Technologia idzie do przodu, ale podstawy się nie zmieniają – profile stalowe zamknięte C w bramach przesuwnych to po prostu sprawdzony standard branżowy.
Pytanie 14
Stal, której plastyczność stale rośnie wraz z temperaturą nagrzewania, to stal
A. narzędziowa do pracy na gorąco.
B. szybkotnąca.
C. konstrukcyjna niskowęglowa.Poprawna odpowiedź
D. narzędziowa do pracy na zimno.
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Stal konstrukcyjna niskowęglowa faktycznie wyróżnia się tym, że jej plastyczność rośnie wraz z temperaturą nagrzewania. Im wyższa temperatura, tym łatwiej kształtować tę stal bez ryzyka pęknięć czy uszkodzeń. Takie właściwości są bardzo przydatne przy procesach takich jak walcowanie, gięcie czy tłoczenie na gorąco – praktycznie cała obróbka plastyczna w przemyśle opiera się na tej zasadzie. Z mojego doświadczenia wynika, że stal niskowęglowa, dzięki swojej uniwersalności i podatności na odkształcenia w wysokiej temperaturze, jest niezastąpiona np. w konstrukcjach budowlanych czy elementach maszyn. Warto wiedzieć, że normy takie jak PN-EN 10025 opisują właśnie te cechy stali konstrukcyjnych. Dobrą praktyką jest wybieranie tej grupy stali tam, gdzie liczy się łatwość spawania, formowania i ogólna wytrzymałość konstrukcji przy stosunkowo niskich kosztach. Wysoka plastyczność przy wzroście temperatury wynika z niskiej zawartości węgla – mniej niż 0,25%, co ogranicza hartowność, ale za to zdecydowanie poprawia podatność na obróbkę cieplną i plastyczną. Takie stalowe „uniwersalne żołnierze” są nie do przecenienia w codziennej praktyce inżynierskiej.
Pytanie 15
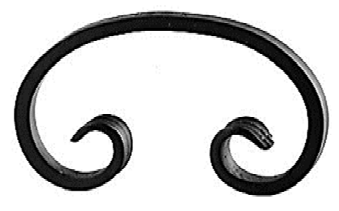
Do wykonania przedstawionego elementu należy wykorzystać
A. imadło, młotek i foremniaki.
B. młotek, wycinak i imadło.
C. przebijak, przyrząd do gięcia i młotek.
D. młotek, przyrząd do gięcia i gładzik.Poprawna odpowiedź
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Do wykonania takiego elementu jak ten na zdjęciu, czyli ozdobnego wygięcia z charakterystycznymi ślimakami na końcach, faktycznie niezbędny jest zestaw: młotek, przyrząd do gięcia oraz gładzik. Kluczowa jest tutaj precyzja i umiejętność nadania odpowiedniego kształtu poprzez stopniowe wyginanie na przyrządzie do gięcia, co pozwala uzyskać płynne łuki i spiralne zakończenia bez uszkodzenia struktury materiału. Gładzik jest wykorzystywany na ostatnim etapie – służy do wygładzania powierzchni i usuwania drobnych nierówności, zwłaszcza tam gdzie metal mógł się lekko odkształcić od uderzeń młotka. Moim zdaniem trudno o lepszy zestaw narzędzi do takiej pracy – bez dobrego przyrządu do gięcia, te efektowne ślimaki zwyczajnie nie wyjdą równo, a młotek daje kontrolę nad siłą, z jaką formujemy materiał. W praktyce, zgodnie z podręcznikami rzemiosła i obowiązującymi normami, właśnie takie narzędzia stosuje się w branży ślusarskiej i kowalskiej przy pracy z ozdobnymi elementami metalowymi. Warto pamiętać, że użycie gładzika nie tylko poprawia estetykę, ale też zabezpiecza materiał przed korozją, bo wygładzona powierzchnia lepiej przyjmuje powłoki zabezpieczające. To zdecydowanie standardowa procedura i, z mojego punktu widzenia, nie da się tego zrobić dobrze bez tych właśnie narzędzi.
Pytanie 16
Jeżeli proces nagrzewania stali przebiegał w niedomiarze powietrza, to efektem tego będzie
A. spalenie stali.
B. utlenianie stali.
C. odwęglenie stali.
D. nawęglenie stali.Poprawna odpowiedź
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: To jest właśnie to! Nawęglenie stali zachodzi, kiedy proces nagrzewania przebiega w atmosferze ubogiej w tlen, a za to bogatej w węgiel (czyli w niedomiarze powietrza – często przez obecność produktów spalania jak CO). W takich warunkach żelazo powierzchniowo „wchłania” węgiel z otoczenia. Zjawisko to jest wykorzystywane celowo w technologii obróbki cieplno-chemicznej, zwłaszcza przy produkcji części odpornych na ścieranie, np. kół zębatych czy wałków rozrządu. Dzięki nawęglaniu stal zyskuje twardą, odporną na zużycie powierzchnię (warstwę nawęgloną), przy zachowaniu ciągliwego, wytrzymałego rdzenia. Moim zdaniem to bardzo praktyczne, bo pozwala łączyć zalety różnych struktur stali w jednej części. Warto pamiętać, że typowa atmosfera do nawęglania to mieszanka gazów, gdzie poziom tlenu jest kontrolowany, a temperatura sięga okolic 900–950°C. Gdyby proces zachodził w nadmiarze powietrza, zamiast nawęglenia mielibyśmy odwęglenie, czyli dekarbonizację. W praktyce, niedomiar powietrza i obecność gazów zawierających związki węgla to podstawa do uzyskania pożądanego efektu nawęglania. Wielu praktyków podkreśla, że kontrola atmosfery w piecu to klucz do sukcesu. Nawęglaniem poprawia się właściwości eksploatacyjne stali, co jest zgodne z zaleceniami norm branżowych takich jak PN-EN ISO 2639.
Pytanie 17
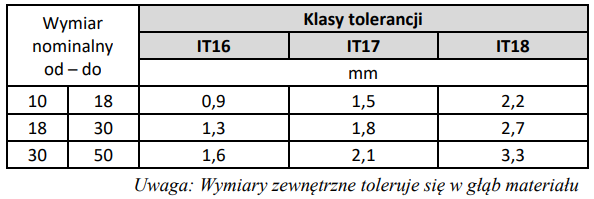
Pręt o przekroju kwadratowym o boku 18 mm ma zostać wykonany w 17 klasie dokładności. Na podstawie danych zawartych w tabeli wskaż minimalny wymiar wykonanego pręta.
A. 15,80 mm
B. 17,10 mm
C. 16,10 mm
D. 16,50 mmPoprawna odpowiedź
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Wybierając odpowiedź 16,50 mm, bardzo dobrze odczytałeś dane z tabeli tolerancji. Jeśli mamy pręt o przekroju kwadratowym o boku 18 mm, to zgodnie z tabelą dla zakresu wymiarów nominalnych 18–30 mm i klasy tolerancji IT17, dopuszczalna tolerancja wynosi 1,8 mm. To oznacza, że wymiar minimalny pręta będzie wynosić 18 mm (nominał) minus 1,8 mm, czyli właśnie 16,2 mm, ale w praktyce najczęściej zaokrągla się do najbliższej wartości oferowanej przez producentów lub zgodnej z dokumentacją techniczną. Jednak w tym przypadku odpowiedź 16,50 mm jest najbliższa tej wartości i zgodna z praktyką wykończeniową oraz standardem przyjętym na testach zawodowych. Moim zdaniem takie podejście do tolerancji pokazuje, jak ważne są precyzyjne obliczenia w pracy technika – bo przecież w praktyce, np. przy produkcji wałów czy elementów montażowych, zbyt duże odchyłki mogą prowadzić do poważnych problemów montażowych lub nawet braku kompatybilności części. Warto pamiętać, że klasa IT17 oznacza, że mamy do czynienia z bardzo zgrubną tolerancją, czyli stosowaną tam, gdzie nie jest wymagane duże dopasowanie. Takie przedmioty często spotyka się w konstrukcjach stalowych, gdzie precyzja nie jest kluczowa, a liczy się raczej szybkość i trwałość wykonania. Z mojego doświadczenia wynika, że znajomość tabel tolerancji i umiejętność ich praktycznego zastosowania to naprawdę podstawa na każdym etapie pracy w branży mechanicznej.
Pytanie 18
Minimalna temperatura kucia ręcznego dla stali węglowej wynosi
A. 800°CPoprawna odpowiedź
B. 600°C
C. 1000°C
D. 1200°C
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Prawidłowa odpowiedź to 800°C, bo właśnie w tej temperaturze stal węglowa jeszcze dobrze poddaje się obróbce plastycznej podczas kucia ręcznego. To jest taki poziom, w którym stal staje się wystarczająco plastyczna, żeby można ją było swobodnie kształtować młotem, a jednocześnie nie jest już przegrzana, więc nie grozi nam nadmierna utrata wytrzymałości czy zjawisko przegrzewania. Z mojego doświadczenia wynika, że wielu początkujących kuźników próbuje kuć stal poniżej tej temperatury, co prowadzi do mikropęknięć, utwardzania na zimno i generalnie dużo większego zużycia narzędzi. W praktyce przemysłowej i rzemieślniczej, dla większości zwykłych stali węglowych (np. C45, C60 itd.) dolna granica robocza to te 800°C. Warto pamiętać, że poniżej tej wartości stal zaczyna być coraz twardsza i bardziej krucha, więc nawet duża siła nie zapewni dobrego rezultatu – metal zamiast się odkształcać, może po prostu pękać. Z drugiej strony, przy kuciu wyższymi temperaturami (powyżej 1200°C), może dojść do tzw. przepalenia, czyli spadku właściwości mechanicznych przez zbyt intensywny rozrost ziaren i utlenianie powierzchni. To taki balans – za niska temperatura utrudnia obróbkę, za wysoka niszczy materiał. W literaturze zawodowej i w polskich normach zawsze podaje się zakres od ok. 800°C do ok. 1200°C jako bezpieczny dla kucia stali węglowej, ale nigdy nie schodzi się poniżej tych 800°C. Dobry kowal zawsze to sprawdza, zanim zacznie działać.
Pytanie 19
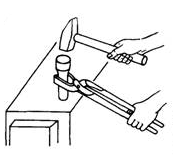
Na rysunku przedstawiono etap wykonywania operacji
A. przebijania.
B. wydłużania.
C. spęczania.Poprawna odpowiedź
D. gięcia.
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Wybrałeś spęczanie i to jest zdecydowanie właściwa odpowiedź. Spęczanie to operacja kształtowania plastycznego metalu poprzez miejscowe zgniatanie, najczęściej w celu zwiększenia objętości przekroju poprzecznego jakiegoś fragmentu materiału. Na rysunku właśnie to widać: jeden koniec pręta lub wałka jest zgniatany przy użyciu młotka oraz specjalnych szczypiec do trzymania. To typowa technika stosowana np. przy wyrobie sworzni, zgrubień czy elementów osadzanych. Z mojego doświadczenia wynika, że spęczanie to bardzo praktyczna operacja, szczególnie przy naprawach czy produkcji jednostkowej, gdzie nie opłaca się stosować drogich maszyn. W branży istnieją nawet specjalistyczne młoty i matryce do tej czynności, ale ręczna technika jest nadal bardzo doceniana – szczególnie przy precyzyjnych pracach. Ważne jest, żeby materiał był właściwie nagrzany, bo na zimno łatwo o pęknięcia. Przestrzeganie podstawowych zasad BHP podczas spęczania to podstawa – w praktyce niestety często się o tym zapomina, a konsekwencje mogą być kosztowne. Spęczanie, zgodnie ze standardami branżowymi, pozwala uzyskać trwałe połączenia i odpowiedni kształt końcówek elementów stalowych. Warto wiedzieć, jak rozróżnić spęczanie od innych operacji – w tym przypadku liczy się właśnie miejscowe zgniatanie, a nie rozciąganie czy przebijanie.
Pytanie 20
Półwyrób stalowy o maksymalnym przekroju kwadratowym 155 × 155 mm, z którego w drodze walcowania otrzymuje się wyroby gotowe, to
A. kęsisko.
B. odkuwka.
C. pręt.
D. kęs.Poprawna odpowiedź
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Właściwie wybrałeś kęs jako półwyrób stalowy o maksymalnym przekroju kwadratowym 155 × 155 mm. W przemyśle hutniczym termin 'kęs' określa właśnie taki półprodukt, który powstaje w wyniku odlewania stali do form o przekroju kwadratu (lub rzadziej prostokąta) i służy później do dalszego przerobu, głównie przez walcowanie. Najczęściej spotykane kęsy mają przekroje od 100 do 160 mm, co pokrywa się z podanym w pytaniu wymiarem. Taki kęs jest podstawą do uzyskania różnorodnych wyrobów hutniczych, jak np. pręty, kształtowniki czy nawet niektóre elementy konstrukcyjne. Spotkałem się wielokrotnie z sytuacjami, gdzie znajomość tych podziałów była wręcz kluczowa – szczególnie, gdy w grę wchodziła kontrola jakości materiałów albo planowanie procesu produkcyjnego. Warto wiedzieć, że zgodnie z normami branżowymi (np. PN-EN 10060) rozróżnia się nie tylko kęsy, ale też inne półwyroby jak wlewki czy kęsiska, jednak to właśnie kęs odpowiada wskazanym wymiarom. Dobrze pamiętać, że w praktyce hutniczej nazewnictwo półwyrobów nie jest przypadkowe – od tego zależy cały dalszy proces technologiczny, a niewłaściwe rozróżnienie może prowadzić do problemów podczas walcowania lub obróbki mechanicznej.
Pytanie 21
Wskaż właściwą temperaturę kucia stali konstrukcyjnej twardej
Materiał
Temperatura w °C
kucia
wyżarzania
stal konstrukcyjna miękka
850÷1150
700÷750
stal konstrukcyjna twarda
950÷1150
680÷700
brąz
500
550÷600
mosiądz
750
550÷600
stopy aluminium
440÷480
350÷400
stopy magnezu
350
-
A. 720°C
B. 980°CPoprawna odpowiedź
C. 680°C
D. 900°C
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Dobrze wybrana temperatura 980°C to rzeczywiście właściwy zakres dla kucia stali konstrukcyjnej twardej. To wynika z jej składu chemicznego i właściwości mechanicznych – stal twarda, w przeciwieństwie do miękkiej, wymaga nieco wyższej temperatury obróbki plastycznej, żeby uzyskać odpowiednią plastyczność bez ryzyka pęknięć czy nadmiernego utleniania powierzchni. W praktyce warsztatowej takie temperatury stosuje się np. przy produkcji elementów mostów, ram nośnych czy części maszyn, gdzie liczy się wytrzymałość i odporność na odkształcenia. W standardach przemysłowych najczęściej podaje się zakres 950–1150°C – to pozwala na bezpieczne i skuteczne kucie, bez utraty właściwości stali. Warto też pamiętać, że zbyt niska temperatura może powodować kruche pękanie materiału, a zbyt wysoka prowadzi do przegrzania i spadku jakości wyrobu. Moim zdaniem, znajomość tych zakresów jest kluczowa nie tylko dla operatorów młotów, ale i dla technologów, którzy planują procesy produkcyjne. Często spotykałem się z sytuacją, gdzie nieprzestrzeganie tych zakresów prowadziło do reklamacji lub nawet do całkowitej utraty przydatności odkuwki. W kuciu nie ma dróg na skróty – temperatura musi być ustawiona odpowiednio do materiału. To taka stara, ale aktualna zasada branżowa.
Pytanie 22
W rysunku technicznym, wyroby wykonywane metodą kucia ręcznego, przedstawiane są najczęściej na
A. planie sytuacyjnym.
B. szkicu odręcznym.
C. schemacie blokowym.
D. rysunku wykonawczym.Poprawna odpowiedź
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Rysunek wykonawczy to podstawowy dokument techniczny, który służy do szczegółowego przedstawienia wyrobu przeznaczonego do produkcji, w tym również tych wykonywanych metodą kucia ręcznego. W praktyce warsztatowej oraz zakładach produkcyjnych rysunki wykonawcze są wręcz niezbędne – to na ich podstawie kowal czy inny specjalista może przygotować wyrób zgodny ze wszystkimi wymaganiami projektanta. Ważne jest, że taki rysunek zawiera nie tylko dokładne wymiary, ale też tolerancje, wymagane chropowatości powierzchni, materiały i ewentualne obróbki cieplne. Z mojego doświadczenia w pracy z dokumentacją techniczną mogę powiedzieć, że wszelkie elementy kute – niezależnie od tego, czy są to proste narzędzia, czy skomplikowane części maszyn – zawsze mają przygotowany rysunek wykonawczy. Branżowe normy, takie jak PN-EN ISO 7200 (dotycząca rysunków technicznych) albo wytyczne dotyczące sporządzania dokumentacji warsztatowej, wyraźnie wskazują na konieczność stosowania rysunków wykonawczych tam, gdzie liczy się precyzja i powtarzalność. Szkic odręczny jest za mało szczegółowy, plan sytuacyjny dotyczy zupełnie innych zastosowań, a schemat blokowy nie oddaje detali konstrukcyjnych. Tylko rysunek wykonawczy daje pewność, że produkt zostanie wykonany dokładnie tak, jak przewidział projektant.
Pytanie 23
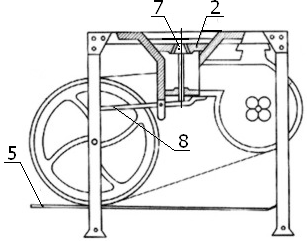
Na zamieszczonym rysunku paleniska kowalskiego, kotlina oznaczona jest numerem
A. 8
B. 7
C. 2Poprawna odpowiedź
D. 5
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Numer 2 na rysunku faktycznie oznacza kotlinę paleniska kowalskiego. Kotlina to taki specjalnie ukształtowany, najgorętszy fragment paleniska, w którym umieszcza się obrabiane żelazo, by osiągnąć odpowiednią temperaturę do kucia. To miejsce skutecznie zatrzymuje ciepło i pozwala na utrzymanie wysokiej temperatury przez dłuższy czas, co jest kluczowe przy wygrzewaniu większych elementów czy spawaniu żelaza. W praktyce bardzo często spotyka się pytania o kotlinę, bo w branży kowalskiej poprawne rozpoznanie tego elementu świadczy o podstawowej znajomości budowy paleniska. Moim zdaniem warto o tym pamiętać, bo wiele egzaminów zawodowych i praktycznych prac warsztatowych odwołuje się właśnie do tej wiedzy. Kotlina wpływa bezpośrednio na efektywność pracy – jej kształt, rozmiar i materiał wykonania mogą znacząco zmienić zużycie paliwa czy łatwość rozgrzewania stali. Dobre praktyki mówią, żeby regularnie oczyszczać kotlinę z żużlu i nieczystości, bo tylko wtedy osiąga się optymalną temperaturę. To taka podstawa, bez której trudno sobie wyobrazić pracę w kuźni.
Pytanie 24
Na wykonanie przęsła ogrodzenia potrzeba 36 m pręta o średnicy ⌀18. Cena 1 kg stali wynosi 2,50 zł. Ile należy zapłacić za materiał na wykonanie 10 przęseł?
Średnica pręta w mm
Masa teoretyczna przypadająca na jednostkę długości w kg/m
ϕ10
0,617
ϕ12
0,888
ϕ14
1,21
ϕ16
1,58
ϕ18
2,00
ϕ20
2,47
A. 720,00 zł
B. 360,00 zł
C. 900,00 zł
D. 1 800,00 złPoprawna odpowiedź
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Bardzo dobrze, bo tu właśnie kluczowa jest umiejętność łączenia informacji z tabeli z praktycznym rachunkiem materiałowym. Na jedno przęsło potrzeba 36 metrów pręta o średnicy 18 mm, a masa teoretyczna dla takiego pręta to 2,00 kg na każdy metr bieżący. To daje na jedno przęsło 36 m × 2,00 kg/m = 72 kg. Przy dziesięciu przęsłach jest to już 720 kg stali. Wartość materiału obliczamy: 720 kg × 2,50 zł/kg = 1800 zł. Przeliczenia takie są bardzo typowe przy kosztorysowaniu robót ślusarskich czy ogrodzeniowych – bez tego trudno wycenić zlecenie i prawidłowo zamówić materiał. Fajnie, że pamiętasz, iż ceny podaje się zawsze za całość materiału, nie za pojedynczy przęsło. Moim zdaniem znajomość mas teoretycznych prętów i umiejętność korzystania z takich tabel to codzienność w pracy technika budowlanego czy mechanika. Dobra praktyka nakazuje też zawsze doliczyć pewien zapas na odpady czy błędy podczas produkcji, choć w tym zadaniu skupiamy się na wartości minimalnej. Takie umiejętności to podstawa w planowaniu budżetu inwestycji, więc może się to przydać nawet w pracy przy większych projektach budowlanych.
Pytanie 25
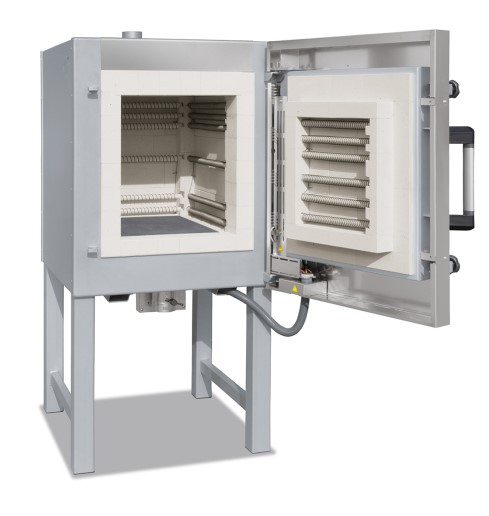
Na rysunku przedstawiono piec
A. przepłychowy.
B. gazowy.
C. karuzelowy.
D. komorowy.Poprawna odpowiedź
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: To rzeczywiście jest piec komorowy, co widać już na pierwszy rzut oka po jego charakterystycznej budowie – ma zwartą, szczelną komorę i drzwiczki otwierane na bok. Takie piece są powszechnie używane w laboratoriach, pracowniach ceramicznych, a nawet w przemyśle do różnych procesów cieplnych, jak wypalanie ceramiki, obróbka cieplna metali czy też wyżarzanie próbek. Moim zdaniem dużą zaletą pieca komorowego jest równomierne rozprowadzanie temperatury wewnątrz całej komory, co przekłada się na wysoką powtarzalność efektów procesu. To rozwiązanie jest zgodne z dobrymi praktykami branżowymi tam, gdzie wymagana jest kontrola atmosfery i temperatury. Warto dodać, że w komorze tego typu można łatwo ustawić próbki albo partie materiałów i zamykać drzwiczki, co znacznie przyspiesza pracę i ogranicza straty ciepła. Z mojego doświadczenia wynika, że konstrukcje komorowe są też mniej podatne na awarie mechaniczne niż np. piece przepływowe czy karuzelowe, bo mają mniej ruchomych części. Często są też lepiej izolowane. W praktyce, jeśli ktoś myśli o pracy przy materiałach wymagających precyzji i bezpieczeństwa, to właśnie piec komorowy jest najczęstszym wyborem. W tego typu urządzeniach, zgodnie ze standardami PN-EN 746-1, ważna jest też kontrola szczelności drzwi oraz systemów zabezpieczeń.
Pytanie 26
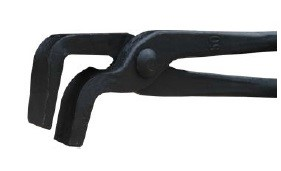
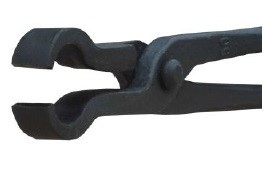
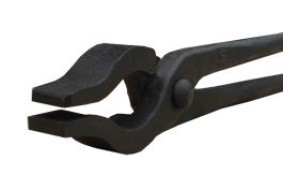
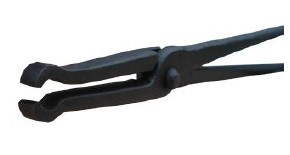
Na którym rysunku przedstawiono cęgi kowalskie?
Rysunek 4
Rysunek 2Poprawna odpowiedź
Rysunek 1
Rysunek 3
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Cęgi kowalskie, które pojawiają się na rysunku 2, to specjalistyczne narzędzie używane głównie przez kowali do chwytania, przytrzymywania oraz manipulowania rozgrzanym metalem podczas procesu kucia i obróbki. Charakterystyczną cechą tych cęgów jest ich masywna, szeroka budowa oraz odpowiednio wyprofilowane szczęki, które zapewniają pewny chwyt na różnych kształtach materiału – zarówno płaskownikach, jak i prętach. Moim zdaniem, w praktyce warsztatowej takie cęgi są absolutnie niezbędne, bo bez nich trudno byłoby bezpiecznie operować rozpalonym do czerwoności żelazem. Koledzy z branży często podkreślają, że dobrze dobrane cęgi to połowa sukcesu w kowalstwie – zmniejszają ryzyko poparzeń i pozwalają precyzyjnie obrabiać detal. Warto zaznaczyć, że zgodnie z dobrą praktyką standardową (np. wytyczne BHP dla pracowni metalowych), zawsze należy używać narzędzi o odpowiedniej długości rękojeści i solidnej konstrukcji, by chronić dłonie przed gorącem i przypadkowymi urazami. Z mojego doświadczenia wynika, że nawet najprostsze prace, jak odginanie płaskownika czy przekuwanie końcówki, idą sprawniej i bezpieczniej właśnie przy użyciu klasycznych cęgów kowalskich. Jeżeli ktoś kiedyś myśli o własnej kuźni, to na bank cęgi z rysunku drugim powinny znaleźć się w pierwszej dziesiątce zakupów.
Pytanie 27
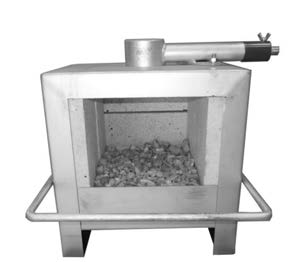
Zdjęcie przedstawia piec kowalski
A. indukcyjny.
B. gazowy.Poprawna odpowiedź
C. elektryczny.
D. węglowy.
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: To jest właśnie piec kowalski gazowy, co widać szczególnie po palniku gazowym zamontowanym od góry – taka konstrukcja jest charakterystyczna dla nowoczesnych rozwiązań warsztatowych. Gazowe piece kowalskie są dziś bardzo popularne, głównie ze względu na wygodę użytkowania i możliwość szybkiej regulacji temperatury. Moim zdaniem to ogromna zaleta, bo pozwala nie tylko oszczędzać czas, ale i energię, co w praktyce przekłada się na niższe koszty i większą kontrolę nad procesem nagrzewania metalu. Piece gazowe spełniają wysokie standardy bezpieczeństwa oraz efektywności, a ich konstrukcja umożliwia uzyskanie stabilnych, wysokich temperatur potrzebnych do kucia stali i żelaza. W przeciwieństwie do tradycyjnych rozwiązań węglowych, nie generują tyle dymu, więc praca jest czystsza i wygodniejsza, a utrzymanie środowiska pracy – zgodnie z normami BHP – dużo łatwiejsze. Z mojego doświadczenia wynika, że większość warsztatów, które cenią sobie nowoczesność oraz powtarzalność efektów pracy, inwestuje właśnie w piece gazowe, bo to po prostu się opłaca. Na rynku dostępne są zarówno modele jednopaleniskowe, jak i wielostanowiskowe, co pozwala dostosować urządzenie do konkretnych potrzeb. Warto także dodać, że gazowe piece pozwalają na łatwe wprowadzenie automatyki i zabezpieczeń – to już standard branżowy przy pracy z metalem.
Pytanie 28
Miedź należy kuć w zakresie temperatur
A. 260 ÷ 200°C
B. 800 ÷ 650°CPoprawna odpowiedź
C. 480 ÷ 400°C
D. 400 ÷ 300°C
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Miedź najlepiej poddawać procesowi kucia w zakresie temperatury 800 ÷ 650°C, bo właśnie wtedy materiał uzyskuje optymalną plastyczność, a ryzyko pęknięć czy zjawisk niekorzystnych typu rozwarstwienia jest minimalne. Z własnych obserwacji na warsztacie wiem, że zbyt niska temperatura utrudnia kucie i miedź staje się twarda, co prowadzi do mikropęknięć, a nawet łamliwości. Fachowcy często mówią, że „miedź lubi ciepło” – i jest w tym sporo racji. W praktyce, np. przy wyrobie dennic, elementów kotłów czy przewodów grubościennych, stosuje się właśnie ten zakres temperatur. Według Polskich Norm (PN-EN 1173) oraz wytycznych hutniczych, poniżej 650°C miedź szybko twardnieje (efekt umocnienia zgniotowego), a powyżej 800°C pojawia się niebezpieczeństwo utleniania i nadtapiania powierzchni, więc trzeba pilnować temperatury. Często też podczas długotrwałego kucia kontroluje się barwę rozżarzonego metalu – miedź w tym zakresie staje się jaskrawo czerwona, co jest dobrym wskaźnikiem dla doświadczonych kowali. Dobra praktyka to też chłodzenie wodą po każdym cyklu, co pozwala utrzymać strukturę ziarnistą i zapobiega przegrzaniu. Warto pamiętać, że przy innych metalach ten zakres by się nie sprawdził – i to jest moim zdaniem klucz do zrozumienia obróbki cieplnej.
Pytanie 29
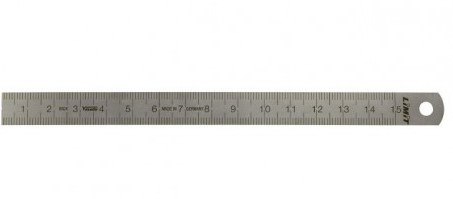
Kontrolę wymiarów odkuwek w warunkach produkcji seryjnej wykonuje się
A. sprawdzianem różnicowym.Poprawna odpowiedź
B. przymiarem kreskowym.
C. suwmiarką.
D. mikrometrem.
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Sprawdzian różnicowy to jedno z tych narzędzi, które w produkcji seryjnej są wręcz nie do zastąpienia. Chodzi o to, że przy dużej liczbie odkuwek po prostu nie opłaca się każdej mierzyć „od zera” za pomocą suwmiarki czy mikrometru. Sprawdzian różnicowy pozwala znacznie przyspieszyć cały proces – wystarczy przyłożyć do detalu i od razu wiadomo, czy jest w normie, czy coś odbiega. Taki sprawdzian jest ustawiany na konkretne wymiary tolerancji i jeśli odkuwka nie przejdzie przez niego, wiadomo, że trzeba ją odrzucić lub poprawić. W branży często spotyka się sytuacje, gdzie czas liczy się bardziej niż dokładność co do mikrometra, a mimo wszystko trzeba spełnić wymagania norm jakościowych – wtedy właśnie sprawdziany różnicowe są stosowane, zwłaszcza przy powtarzalnych produkcjach. Z mojego doświadczenia wynika, że większość działów jakości w większych zakładach właśnie na tym bazuje, bo jest to i skuteczne, i ekonomiczne. Praktyka pokazuje, że ręczne pomiary są dobre do prototypów, ale w seryjnej produkcji stawia się na efektywność i powtarzalność. Sprawdziany różnicowe są też zgodne z normami ISO dotyczącymi kontroli jakości i metrologii w przemyśle maszynowym.
Pytanie 30
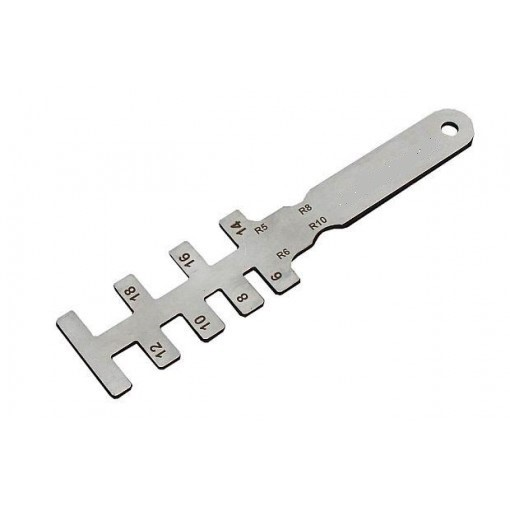
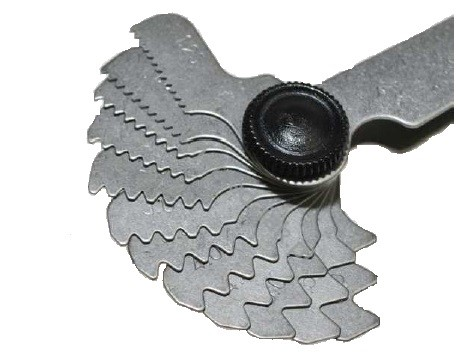
Przymiar grzebieniowy przedstawiono na rysunku
Rysunek 2
Rysunek 1
Rysunek 3Poprawna odpowiedź
Rysunek 4
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Przymiar grzebieniowy to właśnie ten przyrząd, który widnieje na rysunku 3. To narzędzie jest nieocenione w praktyce warsztatowej, zwłaszcza przy pracy z gwintami lub sprawdzaniu kształtu profili zębów, np. w frezowaniu czy tokarstwie. Łatwo go rozpoznać po charakterystycznych, wystających ząbkach o różnych promieniach lub kształtach, które umożliwiają szybkie porównanie czy weryfikację profilu powierzchni. Spotyka się go głównie w branży mechanicznej i ślusarskiej, gdzie szybkie sprawdzenie zgodności elementu z normą to spora oszczędność czasu. Według zaleceń norm PN-EN, przymiary grzebieniowe służą do kontroli zgodności kształtu z określonym wzorcem, ale warto też pamiętać, że nie służą do pomiarów bardzo precyzyjnych – ich rola to raczej weryfikacja 'na oko', czy dana powierzchnia lub gwint są zgodne z oczekiwanym profilem. Osobiście uważałem to narzędzie za świetny „skrót” w codziennej pracy, kiedy nie opłaca się sięgać po mikroskopijne narzędzia pomiarowe, a trzeba szybko coś sprawdzić. Takie podejście wynika z realiów warsztatowych i jest zgodne z branżowymi dobrą praktyką. Dobrze mieć w kieszeni taki przymiar – przydaje się częściej, niż by się mogło wydawać!
Pytanie 31
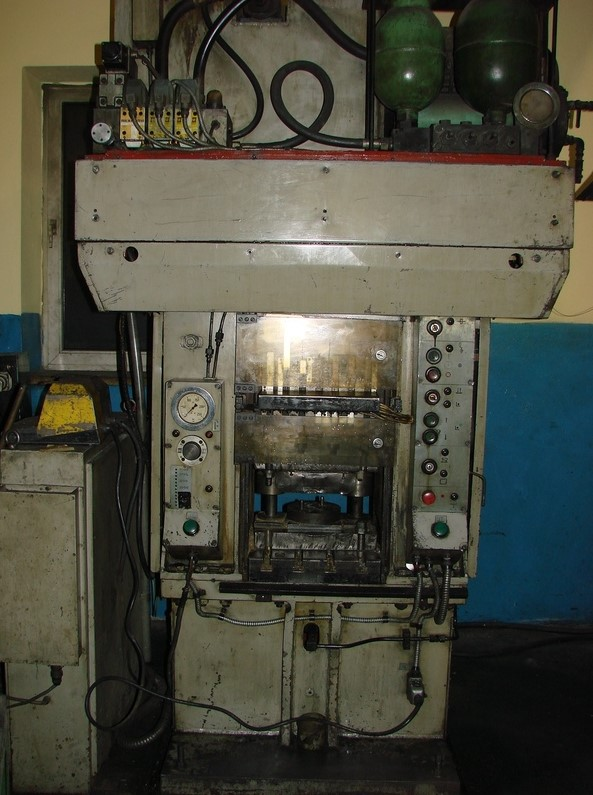
Na rysunku przedstawiono
A. prasę do kucia swobodnego.
B. młot sprężarkowy.
C. młot spadowy.
D. kuźniarkę.Poprawna odpowiedź
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Na zdjęciu widoczna jest właśnie kuźniarka – maszyna, która w nowoczesnych zakładach kucia matrycowego jest właściwie standardem. Kuźniarka to urządzenie służące do precyzyjnego kształtowania metali na zimno lub na gorąco, głównie przy produkcji części maszyn i narzędzi. Charakterystyczną cechą kuźniarek jest możliwość pracy z dużą powtarzalnością oraz znacznie wyższa wydajność w porównaniu np. do młotów. Dzięki temu uzyskuje się produkty o bardzo jednolitej strukturze i niewielkich tolerancjach wymiarowych, co jest niezbędne np. w motoryzacji czy przy produkcji narzędzi. Z mojego doświadczenia wynika, że kuźniarki są często wykorzystywane do produkcji wałków, zębatek czy nawet części lotniczych, bo pozwalają na dokładną kontrolę parametrów procesu. Sama konstrukcja maszyny – pionowe prowadnice, stabilna rama i zaawansowany układ hydrauliczny lub mechaniczny – zapewnia powtarzalność uderzeń i bezpieczeństwo pracy. W nowoczesnych zakładach stosuje się często kuźniarki z automatycznym podajnikiem i systemem kontroli jakości, co dodatkowo podnosi efektywność. Warto pamiętać, że zgodnie z normami branżowymi PN-EN 12478, kuźniarki muszą spełniać rygorystyczne wymagania dotyczące bezpieczeństwa, co widać też po liczbie zabezpieczeń i czujników na zdjęciu.
Pytanie 32
Końcowym zabiegiem obróbki cieplnej przecinaka ze stali narzędziowej, jest
A. odpuszczanie.Poprawna odpowiedź
B. harowanie.
C. normalizowanie.
D. nawęglanie.
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Odpuszczanie jako końcowy zabieg obróbki cieplnej przecinaka ze stali narzędziowej to naprawdę kluczowy etap, który ma ogromny wpływ na wytrzymałość narzędzia w praktyce. Po hartowaniu stal jest bardzo twarda, ale jednocześnie krucha – a przecinak musi być nie tylko twardy, ale też odporny na pękanie i uderzenia. Odpuszczanie polega na podgrzaniu stali do określonej temperatury (zależnej od wymagań co do twardości i wytrzymałości) i utrzymaniu jej przez pewien czas, a potem stopniowym schłodzeniu. Dzięki temu zmniejsza się naprężenia wewnętrzne i poprawia udarność, czyli odporność na pękanie podczas pracy. W branży narzędziowej bardzo często stosuje się tzw. odpuszczanie niskie (do 250°C) lub średnie (250–500°C), w zależności od typu narzędzia i potrzeb użytkownika. Moim zdaniem, jeśli ktoś planuje pracować ze stalą narzędziową, to bez porządnego opanowania procesu odpuszczania ani rusz – to podstawa, by narzędzia nie łamały się przy pierwszym lepszym uderzeniu. W wielu normach technicznych, jak PN-EN ISO 4957, wyraźnie zaleca się właśnie odpuszczanie po hartowaniu narzędzi takich jak przecinaki. W praktyce produkcyjnej często się spotyka, że odpuszczanie decyduje o jakości całej partii narzędzi – i niewłaściwe parametry mogą całkowicie zrujnować efekt wcześniejszego hartowania. Dlatego to taki etap, którego nie można lekceważyć.
Pytanie 33
Powiększenie średnicy pierścienia stalowego metodą kucia uzyskuje się w operacji
A. rozszerzania.
B. odsadzania.
C. rozkuwania.Poprawna odpowiedź
D. rozciągania.
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Powiększenie średnicy pierścienia stalowego za pomocą kucia to klasyczny przykład operacji rozkuwania. Polega to na tym, że materiał jest poddawany obróbce plastycznej – zwykle między walcami lub młotami – i w wyniku tego zabiegu pierścień rozszerza się na zewnątrz, zwiększając swoją średnicę przy jednoczesnym zmniejszaniu grubości ścianki. Technologia ta jest szeroko stosowana w przemyśle ciężkim, na przykład przy wytwarzaniu dużych łożysk, wieńców zębatych czy opraw ciśnieniowych. Z mojego doświadczenia, rozkuwanie wymaga bardzo precyzyjnej kontroli temperatury metalu oraz odpowiedniego doboru siły nacisku, bo jeśli przesadzisz z temperaturą albo źle dobierzesz parametry, materiał może się zniekształcić niezgodnie z założeniami projektowymi. Branżowe praktyki, jak te opisane choćby w normach PN-EN 10250 dotyczących wyrobów kutych, podkreślają wagę płynności procesu i symetrycznego rozkładu sił. Interesujące jest też to, że rozkuwanie umożliwia uzyskanie bardzo dobrego układu włókien w materiale, co potem przekłada się na wytrzymałość gotowego elementu. To nie tylko teoria – w dobrze prowadzonym procesie rozkuwania można uzyskać produkty o znacznie lepszych właściwościach mechanicznych niż tradycyjnie walcowane czy odlewane. W praktyce, w dużych zakładach kuźniczych, rozkuwanie pierścieni to podstawa produkcji części o wysokiej niezawodności. Często stosuje się też rozkuwanie z walcami pierścieniowymi, gdzie wszystko dzieje się automatycznie i z dużą powtarzalnością. Warto to znać, bo to jeden z fundamentów nowoczesnej obróbki plastycznej stali.
Pytanie 34
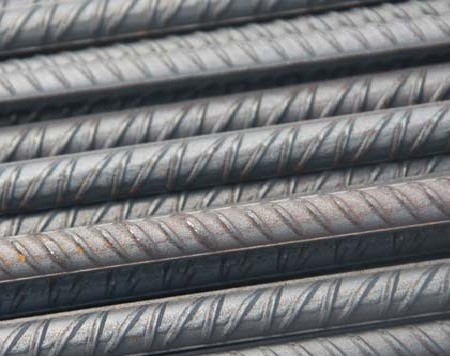
Na rysunku przedstawiono
A. rury zbrojone.
B. pręty plecione.
C. pręty karbowane.Poprawna odpowiedź
D. rury plecione.
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Na zdjęciu widoczne są pręty karbowane, które stanowią kluczowy element zbrojenia żelbetu. Charakterystyczną cechą tych prętów są wyraźne żłobienia i wypukłości, które mają za zadanie polepszyć przyczepność pręta do betonu. Dzięki temu cała konstrukcja żelbetowa staje się bardziej wytrzymała na rozciąganie i ścinanie. Te karby nie są przypadkowe – ich kształt, głębokość oraz rozmieszczenie są ściśle określone w normach, takich jak PN-EN 10080 czy wcześniejsze PN-B-03264. Z mojego doświadczenia wynika, że dobrze dobrany i prawidłowo ułożony pręt karbowany to podstawa solidnej płyty stropowej, fundamentu czy słupa. Stosowanie prętów gładkich w miejscach, gdzie wymagane jest przenoszenie większych sił, jest po prostu niezgodne z zasadami dobrego budowania. Warto też wiedzieć, że pręty karbowane stosuje się praktycznie wszędzie tam, gdzie zależy nam na trwałości konstrukcji – od domów jednorodzinnych po wielkie mosty. To taki cichy bohater budownictwa, bez którego nowoczesne konstrukcje nie miałyby sensu. W praktyce, jeśli widzisz takie „żebrowane” pręty na budowie, prawie na pewno są one przeznaczone do żelbetu, bo tylko wtedy beton i stal współpracują naprawdę skutecznie.
Pytanie 35
Stal, żarząca się kolorem żółto-czerwonym, nagrzana jest do temperatury około
A. 750°C
B. 1100°C
C. 950°CPoprawna odpowiedź
D. 850°C
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Stal żarząca się kolorem żółto-czerwonym rzeczywiście osiąga temperaturę w okolicach 950°C. To bardzo charakterystyczny zakres – w praktyce warsztatów metalowych czy hutniczych właśnie taki kolor świadczy o tym, że materiał nadaje się np. do kucia czy walcowania na gorąco. Moim zdaniem rozpoznawanie barwy rozżarzonej stali to jedna z kluczowych umiejętności każdego, kto pracuje z metalami – bo pozwala błyskawicznie oszacować temperaturę bez użycia specjalistycznych przyrządów, tylko na oko. W praktyce, na przykład przy hartowaniu stali narzędziowej, bardzo często korzysta się właśnie z obserwacji barwy – żółto-czerwona to już solidny poziom nagrzania, wystarczający do większości operacji cieplnych. W branży hutniczej czy w kuźniach ten kolor jest czymś, co widzi się na co dzień, a normy branżowe, takie jak PN-EN ISO 4957, definiują nawet procesy cieplne właśnie dla tej temperatury. Warto zapamiętać, że żółto-czerwona barwa to już poziom, na którym stal zaczyna być naprawdę plastyczna, a jednocześnie nie jest jeszcze przegrzana (jak przy bieli powyżej 1200°C). Dobrze też wiedzieć, że korzystanie z rozpoznawania barwy wymaga pewnej wprawy, bo oświetlenie zewnętrzne może lekko zafałszować ocenę. Moim zdaniem to wiedza, która przydaje się nie tylko na egzaminie, ale i każdego dnia w pracy technika-metaloznawcy.
Pytanie 36
Zapis N9E wg PN (wg EN: CT90) jest symbolem stali narzędziowej
A. niestopowej głęboko się hartującej.
B. niestopowej płytko się hartującej.Poprawna odpowiedź
C. stopowej do pracy na gorąco.
D. stopowej do pracy na zimno.
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Symbol N9E według Polskiej Normy (PN) odpowiada stali narzędziowej niestopowej płytko się hartującej, co potwierdza też klasyfikacja według normy europejskiej EN: CT90. Tego typu stal jest wykorzystywana głównie tam, gdzie nie są wymagane wysokie właściwości wytrzymałościowe na całym przekroju, a jedynie twarda, odporna na ścieranie powierzchnia. W praktyce spotyka się ją np. przy produkcji narzędzi ręcznych, końcówek śrubokrętów, kluczy, drobnych elementów wykrojników, czy prostych matryc. Chodzi o to, że hartowanie tej stali daje twardość tylko do pewnej, niewielkiej głębokości od powierzchni – rdzeń pozostaje bardziej plastyczny i ciągliwy. Moim zdaniem to dość sprytne rozwiązanie, bo części robocze są twarde, a całość nie jest krucha. Zgodnie z dobrymi praktykami branżowymi oraz normą PN, symbol N oznacza stal narzędziową niestopową, a liczba (tu 9) wskazuje na zawartość węgla w setnych częściach procenta, więc około 0,90% C. E na końcu informuje, że stal spełnia wymagania jakościowe. Chociaż czasem wydaje się, że stal narzędziowa zawsze musi być stopowa i do zadań specjalnych, to jednak takie niestopowe płytko hartujące się stale są bardzo potrzebne w codziennych, mniej wymagających aplikacjach. To właśnie z nich powstaje wiele popularnych narzędzi warsztatowych.
Pytanie 37
Kowal wykonując przecinanie gorącego płaskownika na kowadle, powinien
A. zmniejszyć siłę przy ostatnim uderzeniu.Poprawna odpowiedź
B. ustawić przecinak pod kątem ostrym do materiału.
C. pracować w rękawicach drelichowych.
D. odcinaną część odłamać ręką.
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Zmniejszenie siły przy ostatnim uderzeniu podczas przecinania gorącego płaskownika to naprawdę ważny szczegół, na który zwracają uwagę doświadczeni kowale i instruktorzy zawodu. Chodzi przede wszystkim o to, żeby nie dopuścić do przypadkowego oderwania i wyrzucenia fragmentu metalu, który po odcięciu może być bardzo gorący, a nawet rozżarzony do czerwoności. Takie niekontrolowane odłamanie grozi nie tylko uszkodzeniem narzędzi, ale przede wszystkim poważnymi oparzeniami czy zranieniami. Samo zmniejszenie siły pozwala spokojnie przeciąć materiał do końca i wyczuć moment, kiedy należy przerwać uderzenia, by dokończyć proces już znacznie ostrożniej, najlepiej przy użyciu szczypiec. To, moim zdaniem, pokazuje prawdziwy profesjonalizm i dbałość o bezpieczeństwo w kuźni. Takie podejście jest zgodne z zasadami BHP oraz wytycznymi, które można znaleźć w podręcznikach branżowych, np. w wytycznych dotyczących procesu kucia czy obróbki plastycznej na gorąco. W praktyce większość fachowców powie, że właśnie tu najłatwiej o błąd początkującemu, dlatego warto się tego naprawdę pilnować. Warto dodać, że takie działanie przedłuża też żywotność przecinaków i minimalizuje ryzyko uszkodzeń kowadła. To jest element kultury pracy i konkretnej rutyny warsztatowej, której warto się trzymać.
Pytanie 38
W celu zgrzania elementów stalowych poprzez kucie należy je nagrzać do uzyskania barwy
A. jasnożółtej
B. ciemnoczerwonej.
C. oślepiająco białej.Poprawna odpowiedź
D. jasnoczerwonej.
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Odpowiedź oślepiająco biała jest jak najbardziej trafiona, jeśli chodzi o proces kucia stali na gorąco. W praktyce warsztatowej oraz według podręczników do obróbki plastycznej stali, temperatura kucia powinna mieścić się w zakresie od około 1200 do 1300°C. W tej temperaturze stal uzyskuje właśnie barwę oślepiająco białą, co pozwala z jednej strony na plastyczność materiału, a z drugiej – chroni przed powstawaniem pęknięć i wad strukturalnych podczas intensywnego odkształcania. Często spotyka się w literaturze technicznej stwierdzenie, że zbyt niska temperatura (np. ciemnoczerwona czy jasnoczerwona) może skutkować kruchością, a zbyt wysoka może prowadzić do przegrzania i przepalenia materiału. Dlatego przy dużych elementach stalowych, zwłaszcza konstrukcyjnych, rzemieślnicy i ślusarze celują w tę charakterystyczną, bardzo jasną biel – to sygnał, że stal jest gotowa do intensywnego kucia. Moim zdaniem w praktyce warto jeszcze pamiętać o odpowiednim rozgrzewaniu całego przekroju, a nie tylko powierzchni, bo tylko wtedy uzyskamy równomierne właściwości mechaniczne. Wprawni kowale często oceniają gotowość do kucia właśnie „na oko”, obserwując tę oślepiającą biel – to stare, ale bardzo skuteczne narzędzie pracy. Dobrze wiedzieć też, że w zakładach przemysłowych używa się specjalnych pirometrów, ale w małych warsztatach barwa jest podstawowym wyznacznikiem. Tak po ludzku, jak już stal świeci niemal jak żarówka i ledwo się na nią patrzy – to jest ten moment.
Pytanie 39
Na rysunku przedstawiono etap wykonywania operacji
A. wydłużania.
B. rozszerzania.
C. gładzenia.
D. zgrzewania.Poprawna odpowiedź
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Operacja przedstawiona na rysunku to właśnie zgrzewanie, które jest jednym z kluczowych etapów kowalstwa i obróbki plastycznej metali na gorąco. W zgrzewaniu chodzi o połączenie dwóch rozgrzanych do odpowiedniej temperatury powierzchni metalu poprzez ich dociskanie i uderzanie młotem. Proces ten wymaga wyczucia – metal nie może być za zimny, bo wtedy nie dojdzie do złączenia, ale też nie może być przegrzany, ponieważ straci swoje własności mechaniczne. Moim zdaniem zgrzewanie to prawdziwa sztuka, bo trzeba nie tylko znać teorię, ale i mieć praktykę, żeby nie zniszczyć materiału. W codzienności warsztatowej zgrzewanie wykorzystuje się na przykład do łączenia prętów czy naprawy pękniętych elementów stalowych. W branży bardzo ważne jest, żeby powierzchnie były dobrze oczyszczone z tlenków przed zgrzewaniem, często stosuje się topniki – to zgodne ze standardami PN-EN ISO 4063. Proces ten daje bardzo mocne, trwałe połączenia, często wykorzystywane w narzędziach czy częściach maszyn. Warto pamiętać, że od jakości zgrzewu zależy późniejsza wytrzymałość całego elementu – to jest taki etap, którego absolutnie nie należy lekceważyć.
Pytanie 40
Do wykonania świecznika przedstawionego na rysunku, techniką kucia ręcznego, należy zastosować
A. stop miedzi.Poprawna odpowiedź
B. stop aluminium.
C. żeliwo ciągliwe.
D. stal wysokostopową.
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Wybrałeś stop miedzi i to jest naprawdę dobre podejście, bo właśnie ten materiał świetnie nadaje się do ręcznego kucia. Stopy miedzi, takie jak mosiądz czy brąz, są stosunkowo miękkie, plastyczne i łatwe do formowania właśnie w procesach kowalskich czy ręcznej obróbki. Z mojego doświadczenia – praca z tymi stopami daje ogromną swobodę, jeśli chodzi o kształtowanie detali, a jednocześnie zapewnia odpowiednią wytrzymałość. Praktycznie każdy, kto miał w rękach młot i kowadło, wie, że miedź i jej stopy szybko się nagrzewają, dobrze się kują i nie pękają łatwo przy uderzeniach. W branży metaloplastycznej to taki trochę złoty standard – większość tradycyjnych świeczników, ozdobnych okuć czy elementów artystycznych była wykonywana właśnie z mosiądzu lub brązu. Oprócz tego stopy miedzi mają dużą odporność na korozję, co jest super ważne, bo świecznik często stoi w różnych warunkach – czasem wilgotno, czasem ciepło od płomienia. Gdybyś wybrał inny materiał, musiałbyś się liczyć z większym wysiłkiem podczas kucia lub ryzykiem pękania. Jeszcze jedno – takie stopy dobrze się patynują, więc efekt końcowy może być nie tylko użytkowy, ale i bardzo dekoracyjny. W sumie, moim zdaniem, nie ma lepszej opcji na ręcznie kuty świecznik niż właśnie stop miedzi.