Żadna odpowiedź nie została oznaczona jako strzał.
Przy następnym egzaminie zaznaczaj niepewne odpowiedzi - zobaczysz wtedy, ile wyniku bierze się z wiedzy, a ile ze szczęścia.
Twój wynik na tle innych
Twój wynik jest lepszy niż 64% podejść do kwalifikacji MEC.05.
Porównanie z 8994 zakończonymi podejściami do tej kwalifikacji (dane zbiorcze, bez wyników indywidualnych).
Taki sam wynik jak poprzednio (67,5%).
Zachowaj ten wynik na koncie
Załóż darmowe konto albo zaloguj się - ten egzamin przypiszemy do Twojego konta, więc wrócisz do swoich błędów, będziesz śledzić postęp i dostaniesz powtórki dobrane do Twoich odpowiedzi.
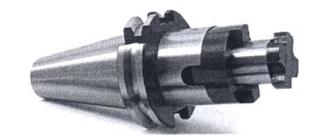
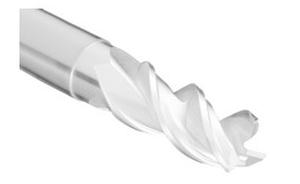
Poprawna odpowiedź. Trzpień frezarski uniwersalny, który został wskazany jako poprawna odpowiedź, jest kluczowym elementem w procesie obróbczo-skrawającym, wykorzystywanym w frezarkach. Jego budowa, z charakterystycznym kołnierzem oraz rowkami, umożliwia stabilne mocowanie narzędzi skrawających, co jest niezbędne dla uzyskania precyzyjnych wymiarów i gładkości powierzchni obrabianych elementów. Użycie trzpienia frezarskiego uniwersalnego pozwala na łatwą wymianę narzędzi, co zwiększa efektywność i elastyczność operacji frezarskich. Na przykład, w procesach produkcyjnych, gdzie różnorodność narzędzi jest kluczowa, trzpień frezarski uniwersalny ułatwia dostosowanie maszyny do różnych zadań, co jest zgodne z dobrymi praktykami w dziedzinie obróbki metali. W kontekście standardów ISO, trzpienie frezarskie powinny spełniać określone normy jakości, co zapewnia ich niezawodność i bezpieczeństwo użytkowania.
Pytanie 2
W programie dla frezarki CNC w bloku N145 G01 G91 X100 G41 F350 M3 kod G91 wskazuje na
A. ustawienie stałej prędkości skrawania
B. programowanie przyrostowe
Twoja odpowiedź
C. cykl obróbczy
D. ustawienie stałej prędkości obrotowej wrzeciona
Poprawna odpowiedź. Kod G91 w programie CNC oznacza programowanie przyrostowe, co jest kluczowym elementem w kontekście ruchu narzędzia frezarki. Umożliwia on operatorowi definiowanie ruchów narzędzia względem aktualnej pozycji, co jest istotne w przypadku skomplikowanych kształtów i trajektorii obróbczych. Dzięki G91, zamiast podawać absolutne współrzędne, operator może wprowadzać wartości przyrostowe, co znacznie ułatwia programowanie oraz modyfikację ścieżki narzędzia. Przykładowo, jeśli frezarka znajduje się w punkcie X50, Y50 i operator wpisze G01 X10, maszyna przesunie narzędzie do X60, Y50. To podejście sprawia, że programy stają się bardziej elastyczne i łatwiejsze do edytowania, zwłaszcza w kontekście wielokrotnych cykli obróbczych. G91 jest powszechnie stosowane w branży obróbczej, co jest zgodne z dobrymi praktykami programowania CNC, gdzie unika się zbędnych komplikacji kosztem efektywności i dokładności obróbki.
Pytanie 3
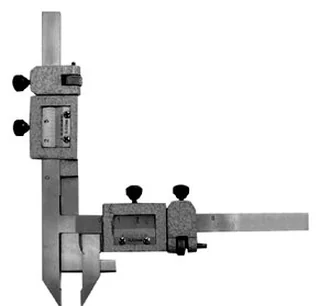
Który parametr koła zębatego można bezpośrednio zmierzyć za pomocą przedstawionego na ilustracji przyrządu pomiarowego?
A. Średnicę podziałową.
Twoja odpowiedź
B. Szerokość rowka wpustowego.
C. Grubość zęba.
Poprawna odpowiedź
D. Moduł zęba.
Niepoprawna odpowiedź. Pomiar średnicy podziałowej, modułu zęba czy szerokości rowka wpustowego to zadania, które wymagają zastosowania odpowiednich metod pomiarowych, a suwmiarek nie zawsze można użyć w sposób efektywny do tych celów. Średnica podziałowa, która jest kluczowym wymiarem w projektowaniu zębatek, jest obliczana na podstawie modułu zęba, a nie mierzona bezpośrednio. Moduł zęba jest stosunkiem średnicy podziałowej do liczby zębów, a jego pomiar wymaga znajomości zarówno średnicy, jak i liczby zębów, co czyni pomiar bardziej skomplikowanym. Szerokość rowka wpustowego, z kolei, odnosi się do wymiaru, który zazwyczaj mierzony jest w kontekście montażu zębatek na wałkach i wymaga użycia specjalistycznych narzędzi, takich jak mikrometr czy inne przyrządy pomiarowe do bardziej precyzyjnych pomiarów wewnętrznych. Typowym błędem podczas podejmowania decyzji o pomiarze grubości zęba jest brak zrozumienia, że różne parametry wymagały różnorodnych technik pomiarowych. Użycie suwmiarki w tych przypadkach może prowadzić do błędnych wyników pomiarów, co może wpływać na jakość i niezawodność finalnego produktu. Zwłaszcza w branży mechanicznej, gdzie precyzja ma kluczowe znaczenie, niepoprawne pomiary mogą skutkować poważnymi konsekwencjami, w tym awariami układów mechanicznych.
Pytanie 4
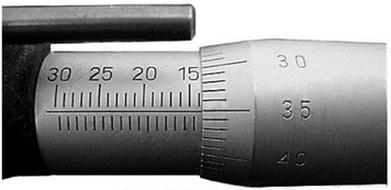
Na rysunku podziałki mikrometru wewnętrznego wynik pomiaru ma wartość
A. 13,35 mm
B. 16,85 mm
Twoja odpowiedź
C. 14,35 mm
D. 13,85 mm
Poprawna odpowiedź
Niepoprawna odpowiedź. Niepoprawna odpowiedź jest wynikiem nieprawidłowego odczytu wartości z mikrometru. Wiele osób popełnia typowy błąd, polegający na pomyleniu wartości głównej z wartością z noniusza. Na przykład, wybór 16,85 mm może wynikać z błędnego dodania nadmiarowej wartości z noniusza do głównej podziałki, co jest powszechnym błędem, gdy pomiar jest wykonywany w pośpiechu lub bez szczególnej uwagi. Odpowiedzi takie jak 14,35 mm czy 13,35 mm mogą wskazywać na pomyłki w odczycie, gdzie użytkownik może błędnie interpretować, które linie na noniuszu odpowiadają danej wartości na podziałce głównej. Kluczowe jest zrozumienie, że mikrometr wymaga dokładności i uwagi, aby zminimalizować ryzyko błędów. Pomiar powinien być przeprowadzany w dobrze oświetlonym miejscu, a narzędzie powinno być stabilne podczas dokonywania odczytu. Dodatkowo, brak doświadczenia w korzystaniu z mikrometru może prowadzić do zbytniego polegania na intuicji zamiast na precyzyjnych odczytach. Praktyka i znajomość zasad działania mikrometru są niezbędne do osiągania wiarygodnych wyników, co czyni tę umiejętność kluczową w obszarze inżynierii i technologii produkcji.
Pytanie 5
Największą korzyścią współrzędnościowej maszyny pomiarowej jest
A. krótki czas pomiaru prostych obiektów
B. odporność na zanieczyszczenia mierzonych obiektów
C. precyzyjny pomiar części o złożonych kształtach, takich jak korpus
Twoja odpowiedź
D. zdolność do pomiaru elementów poruszających się
Poprawna odpowiedź. Współrzędnościowe maszyny pomiarowe (CMM) są niezwykle efektywne w pomiarze elementów o skomplikowanych kształtach, takich jak korpusy. Ich główną zaletą jest zdolność do precyzyjnego określania wymiarów i kształtów, co jest kluczowe w branżach takich jak motoryzacja, lotnictwo i produkcja narzędzi. CMM wykorzystują różne metody pomiarowe, w tym pomiar dotykowy i bezdotykowy, co pozwala na dokładne uchwycenie detali nawet w najbardziej złożonych geometrach. Przykładem zastosowania jest pomiar kształtów i wymiarów elementów silników lotniczych, gdzie precyzja jest krytyczna dla bezpieczeństwa i wydajności. Dodatkowo, standardy takie jak ISO 10360 definiują metody pomiaru i wymagania dotyczące dokładności, co sprawia, że CMM stają się niezastąpione w zapewnianiu wysokiej jakości produktów. W związku z tym, ich zdolność do precyzyjnego pomiaru skomplikowanych kształtów czyni je fundamentem nowoczesnych procesów kontrolnych w przemyśle.
Pytanie 6
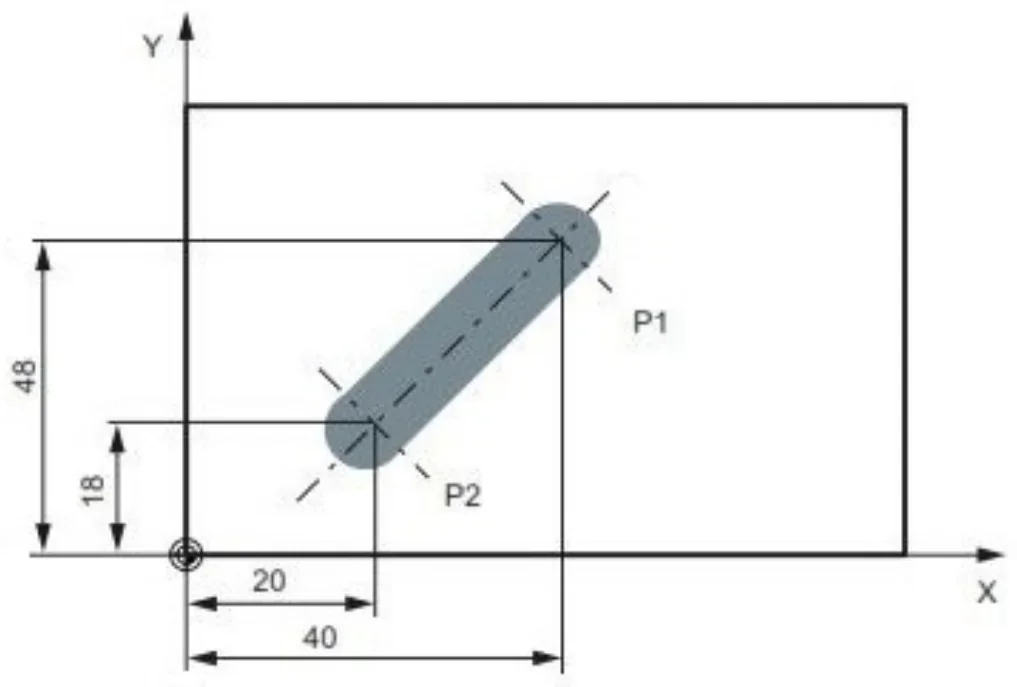
Który fragment programu obróbkowego opisuje ruch narzędzia z punktu P1 do P2?
A. G1 X40 Y48
B. G1 X18 Y20
Twoja odpowiedź
C. G1 X20 Y18
Poprawna odpowiedź
D. G1 X48 Y40
Niepoprawna odpowiedź. Wybór odpowiedzi G1 X18 Y20, G1 X48 Y40 oraz G1 X40 Y48 wykazuje błędne zrozumienie zasad programowania CNC i nieprawidłową interpretację ruchu narzędzia. Zwróćmy uwagę, że komenda G1 definiuje liniowy ruch narzędzia do określonej pozycji w układzie współrzędnych. W przypadku G1 X18 Y20, zmiana współrzędnych X i Y w porównaniu do wymaganych wartości wprowadza narzędzie w zupełnie inną lokalizację, co w praktyce oznacza, że narzędzie nie dotrze do właściwego punktu P2. Podobnie, odpowiedzi G1 X48 Y40 i G1 X40 Y48 przesuwają narzędzie do jeszcze dalszych lokalizacji, co całkowicie odbiega od zamierzonego celu. Typowym błędem myślowym jest pomylenie kierunku ruchu z wartościami położenia. Dobrą praktyką w programowaniu CNC jest zawsze zwracanie uwagi na kierunek oraz wartości, jakie przyjmują współrzędne, aby zapewnić precyzję i kontrolę nad procesem obróbczo-cnc. Dodatkowo, nieprawidłowe pozycjonowanie narzędzia może prowadzić do poważnych błędów w produkcji, w tym do zniszczenia obrabianego materiału, co wiąże się z wysokimi kosztami napraw oraz przestojem w produkcji. Zrozumienie tych zasad jest kluczowe dla jakości i efektywności pracy na maszynach CNC.
Pytanie z egzaminu CKE, czerwiec 2020 (arkusz M.19-SG-20.06).
Pytanie 7
Która z poniższych baz w tokarkach CNC jest określana przez programistę?
A. Baza wrzeciona
Twoja odpowiedź
B. Baza obrabiarki
C. Punkt odniesienia narzędzia
D. Punkt wymiany narzędzia
Poprawna odpowiedź
Niepoprawna odpowiedź. Punkt odniesienia narzędzia, baza obrabiarki i baza wrzeciona to koncepcje, które często są mylone z punktem wymiany narzędzia. Punkt odniesienia narzędzia (Tool Reference Point) jest używany do określenia położenia narzędzia względem obrabianego przedmiotu, co jest istotne w kontekście kalibracji i zapewnienia dokładności obróbczej. Ustalamy go na początku procesu, aby maszyna mogła prawidłowo określić, gdzie znajduje się narzędzie przed rozpoczęciem obróbki. Baza obrabiarki odnosi się do całego układu współrzędnych maszyny, który jest ustalony na podstawie konstrukcji i specyfikacji maszyny. W związku z tym, baza obrabiarki jest stała i nie zmienia się w trakcie obróbki, co czyni ją mniej elastyczną w kontekście różnych operacji produkcyjnych. Na koniec, baza wrzeciona (Spindle Base) to punkt odniesienia dla wrzeciona maszyny, który również nie jest zmieniany przez programistów. Jest to istotne w kontekście precyzyjności obróbczej, jednak nie wpływa bezpośrednio na proces wymiany narzędzi. Zrozumienie różnic pomiędzy tymi terminami oraz ich zastosowaniem w praktyce jest kluczowe dla efektywnego programowania maszyn CNC. Typowe błędy myślowe, które prowadzą do pomyłek w tej dziedzinie, obejmują brak zrozumienia koncepcji bazy i punktu odniesienia w kontekście obróbczo-technologicznym, co może prowadzić do nieprawidłowych ustawień i niskiej jakości produkcji.
Pytanie 8
W trakcie toczenia materiału najbardziej pożądanym ze względu na wytrzymałość narzędzia jest wiór
A. odpryskowy
Twoja odpowiedź
B. piłkowy
C. schodkowy
D. wstęgowy
Poprawna odpowiedź. Odpowiedź 'odpryskowy' jest prawidłowa, ponieważ w procesie toczenia materiału wiór odpryskowy charakteryzuje się wysoką trwałością ostrza narzędzia skrawającego. Zjawisko to wynika z faktu, że wiór odpryskowy, w przeciwieństwie do innych rodzajów wiórów, takich jak wiór wstęgowy czy piłkowy, jest rezultatem działania dużych sił skrawających, które powodują, że materiał jest odrywany w formie małych, jednorodnych odłamków. To zjawisko prowadzi do mniejszych strat materiałowych oraz lepszego wykończenia powierzchni. W praktyce oznacza to, że narzędzia skrawające, które generują wiór odpryskowy, mogą pracować dłużej bez konieczności wymiany, co przekłada się na oszczędności w zakresie kosztów i czasu. W branży obróbczej, zgodnie z najlepszymi praktykami, priorytetem jest osiągnięcie jak najwyższej jakości wykończenia oraz efektywności procesu skrawania, co w przypadku toczenia materiału osiąga się poprzez optymalizację parametrów skrawania, co z kolei sprzyja pojawieniu się wiórów odpryskowych.
Pytanie 9
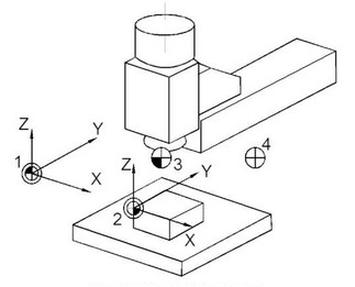
Punkt wymiany narzędzia na przedstawionym rysunku oznaczono numerem
A. 4
Twoja odpowiedź
B. 3
C. 1
D. 2
Poprawna odpowiedź. Odpowiedź 4 jest poprawna, ponieważ punkt wymiany narzędzia na przedstawionym rysunku rzeczywiście jest oznaczony numerem 4. W kontekście maszyn CNC czy zautomatyzowanych procesów produkcyjnych, punkt wymiany narzędzia odgrywa kluczową rolę w zwiększaniu efektywności operacyjnej. Umożliwia on szybkie i precyzyjne wymiany narzędzi roboczych, co jest niezbędne do utrzymania ciągłości produkcji oraz minimalizacji przestojów. W praktyce, dobrze zaprojektowany system wymiany narzędzi opiera się na standardach takich jak ISO 13399, które definiują parametry narzędzi skrawających, co zapewnia ich wymienność i kompatybilność. W przypadku maszyn o dużej złożoności, stosuje się również zaawansowane mechanizmy automatyczne, które umożliwiają wymianę narzędzi bez konieczności ingerencji operatora, co dodatkowo zwiększa wydajność i dokładność procesów obróbczych.
Pytanie 10
Jakie elementy znajdują się w wyposażeniu tokarki CNC?
A. nawrotnica
B. skrzynka posuwów
C. stół magnetyczny
D. układ pomiarowy
Twoja odpowiedź
Poprawna odpowiedź. Tokarka CNC, czyli tokarka sterowana numerycznie, jest zaawansowanym narzędziem skrawającym, które jest wyposażone w układ pomiarowy. Układ ten jest kluczowy dla precyzyjnego pomiaru i monitorowania wymiarów obrabianego elementu. Dzięki zastosowaniu układów pomiarowych, takich jak czujniki optyczne czy systemy pomiarowe oparte na technologii laserowej, maszyny te mogą automatycznie dostosowywać parametry obróbcze do pożądanych wartości, co zwiększa efektywność procesu oraz jakość finalnych produktów. Przykładem zastosowania układu pomiarowego jest monitoring wymiarów detali w czasie rzeczywistym, co pozwala na szybką korekcję błędów i zapobiega powstawaniu wadliwych produktów. W standardach przemysłowych, takich jak ISO 9001, podkreśla się znaczenie ciągłego monitorowania procesów produkcyjnych, co jest możliwe dzięki zastosowaniu układów pomiarowych w tokarkach CNC. Ponadto, wysoce precyzyjne pomiary zwiększają konkurencyjność firm, które mogą zapewnić swoim klientom produkty o wysokiej jakości i wymiarach zgodnych ze specyfikacjami.
Pytanie 11
Na ilustracji przedstawiono zastosowanie czujnika zegarowego podczas wykonywania pomiaru
A. chropowatości powierzchni wałka.
B. walcowości wałka.
C. średnicy wałka.
D. bicia promieniowego wałka.
Twoja odpowiedź
Poprawna odpowiedź. Czujnik zegarowy jest kluczowym narzędziem w pomiarach precyzyjnych, a jego zastosowanie do pomiaru bicia promieniowego wałka jest doskonałym przykładem wykorzystania tej technologii. Bicie promieniowe odnosi się do odchyleń od idealnej formy okrągłej obiektu obracającego się, co jest istotne w wielu zastosowaniach inżynieryjnych, takich jak wytwarzanie wałów napędowych czy elementów silników. Czujnik zegarowy działa na zasadzie pomiaru odległości pomiędzy czujnikiem a powierzchnią wałka, rejestrując wszelkie zmiany, które mogą wskazywać na nieprawidłowości w kształcie. W praktyce, pomiar bicia promieniowego powinien być przeprowadzany w kilku punktach obwodu wałka, aby uzyskać dokładny obraz jego stanu. Wykonując te pomiary, inżynierowie mogą zidentyfikować problemy, które mogą prowadzić do drgań czy uszkodzeń w systemie mechanicznym. Stosowanie czujników zegarowych w tej dziedzinie jest zgodne z normami metrologicznymi oraz dobrymi praktykami inżynieryjnymi, co zapewnia wysoką jakość i niezawodność produktów końcowych.
Pytanie 12
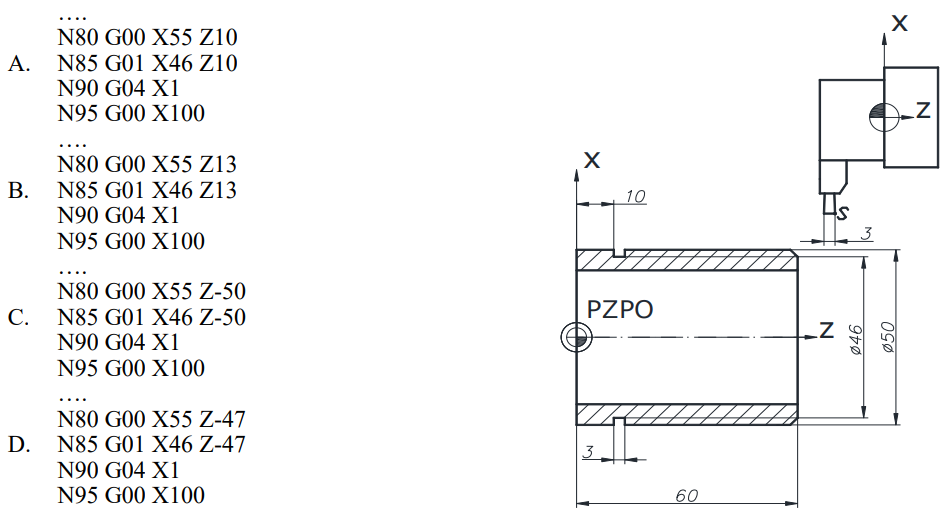
Część programu sterującego do wykonania rowka na tokarce CNC przy ustawieniu narzędzia jak na rysunku (ustawiony prawy wierzchołek narzędzia) powinna mieć postać
A.
D.
Twoja odpowiedź
C.
B.
Poprawna odpowiedź
Niepoprawna odpowiedź. Wybór innej odpowiedzi niż 'B.' sugeruje, że mogłeś nie zrozumieć podstawowych zasad obróbki na tokarce CNC. Ustawienie narzędzia jest naprawdę ważne dla osiągnięcia dobrych wyników. Często ludzie nie biorą pod uwagę, że sposób, w jaki narzędzie się porusza oraz jego położenie w stosunku do materiału jest kluczowy. Jak narzędzie jest źle ustawione, to mogą się pojawić problemy z wymiarami, co może prowadzić do odrzucenia wyrobów. Wiele osób nie zdaje sobie sprawy, że każdy typ skrawania wymaga szczegółowego zaprogramowania, takiego jak prędkość obrotowa wrzeciona czy głębokość skrawania. Jeśli coś pójdzie nie tak w tych obliczeniach, to nie tylko kształt rowka będzie błędny, ale mogą też ucierpieć narzędzie i obrabiany przedmiot. Niezrozumienie roli odpowiedniego ustawienia i ruchu narzędzia prowadzi do typowych pomyłek w programowaniu, które mogą generować dodatkowe koszty i przestoje maszyn. Ważne jest także, żeby znać normy i standardy, jak ISO 1000, które mówią o procesach skrawania. Warto zainwestować czas w dokładną analizę rysunków technicznych oraz w symulacje obróbcze, naprawdę to pomaga w branży.
Pytanie 13
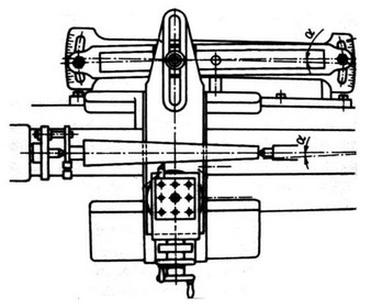
Rysunek przedstawia operację toczenia stożka
A. przy przesuniętym koniku.
B. przy skręconym suporcie narzędziowym.
C. nożem kształtowym.
D. za pomocą liniału.
Twoja odpowiedź
Poprawna odpowiedź. Rysunek przedstawia toczenie stożka, które jest realizowane za pomocą liniału. Ta technika jest kluczowa w precyzyjnej obróbce materiałów, ponieważ umożliwia uzyskanie dokładnych kształtów i wymiarów. W procesie toczenia stożków, liniał pełni rolę prowadnicy, co ma istotne znaczenie dla zachowania odpowiednich tolerancji wymiarowych. W praktyce, toczenie przy użyciu liniału pozwala na łatwe ustawienie narzędzia skrawającego oraz kontrolowanie głębokości skrawania, co jest niezbędne dla osiągnięcia oczekiwanej jakości powierzchni. W branży obróbczej, stosowanie liniału do toczenia stożków jest zgodne z najlepszymi praktykami inżynieryjnymi, a jego właściwe użycie może znacznie zwiększyć efektywność produkcji. Dodatkowo, znajomość technik toczenia i ich zastosowania w praktyce jest niezbędna dla każdego operatora maszyn CNC, co podkreśla znaczenie dokładności w tej dziedzinie.
Pytanie 14
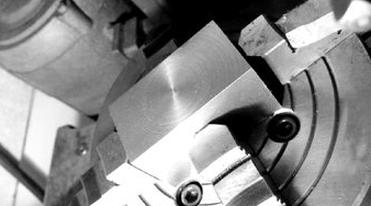
Jaki przyrząd obróbczy jest głównie stosowany w procesie obróbki elementów na frezarkach i umożliwia cykliczne lub stałe obracanie obiektu o dany kąt?
A. Imadło kątowe
B. Podzielnica
Twoja odpowiedź
C. Głowica kątowa
D. Trzpień
Poprawna odpowiedź. Podzielnica to specjalistyczny przyrząd obróbczy, który umożliwia precyzyjne ustawienie przedmiotu obrabianego w określonym kącie, co jest kluczowe w wielu procesach frezarskich. Dzięki możliwości podziału kątów na mniejsze jednostki, podzielnice są często stosowane w produkcji elementów wymagających dużej dokładności oraz powtarzalności, jak np. w przemyśle motoryzacyjnym, lotniczym czy przy wytwarzaniu złożonych konstrukcji. Użycie podzielnicy pozwala na efektywne realizowanie procesów takich jak frezowanie zębów, kształtowanie narożników czy wykonywanie otworów o specyficznych kątach. Warto zaznaczyć, że standardy branżowe rekomendują wykorzystywanie podzielnic przy obróbce mechanicznej na frezarkach CNC, co zwiększa efektywność produkcji oraz minimalizuje ryzyko błędów. Dodatkowo, podzielnice mogą współpracować z innymi urządzeniami, co umożliwia realizację bardziej skomplikowanych projektów obróbczych. Z praktycznego punktu widzenia, ich zastosowanie jest niezbędne w obróbce precyzyjnej, gdzie każdy detal ma znaczenie, a techniki takie jak frezowanie pod kątem są powszechnie stosowane.
Pytanie 15
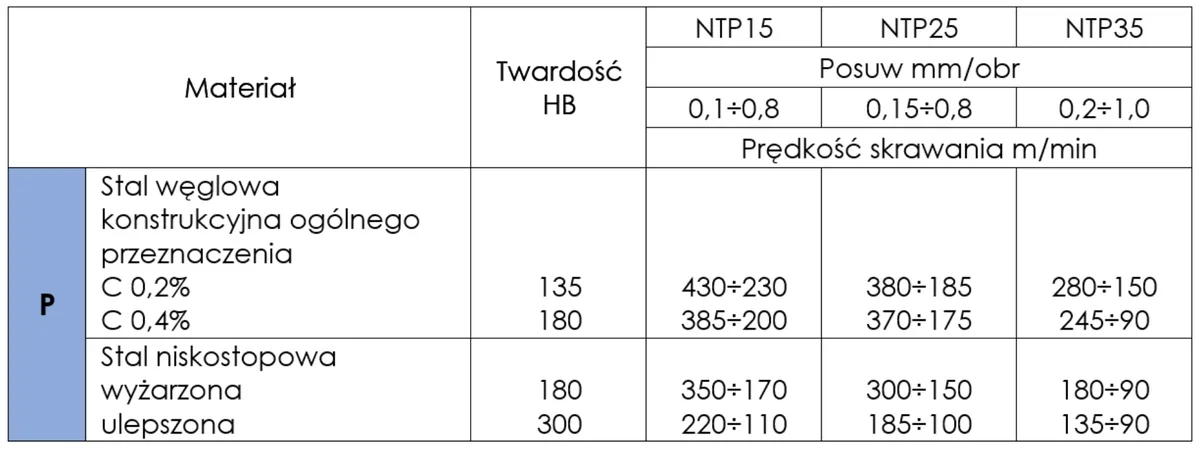
Jaką prędkość skrawania należy zastosować podczas toczenia płytką wieloostrzową o gatunku NTP15 stali węglowej konstrukcyjnej o zawartości węgla C równej 0,2%? Skorzystaj z danych w tabeli.
A. 200 m/min
B. 100 m/min
C. 150 m/min
Twoja odpowiedź
D. 250 m/min
Poprawna odpowiedź
Niepoprawna odpowiedź. Wybór innej prędkości skrawania, takiej jak 150 m/min, 100 m/min czy 200 m/min, może wynikać z nieporozumienia dotyczącego nawyków związanych z doborem prędkości skrawania. Niższe wartości prędkości mogą wydawać się bezpieczniejszym wyborem, jednak w przypadku stali węglowej o zawartości węgla 0,2% oraz narzędzia skrawającego NTP15, wprowadza to do procesu obróbcze ryzyko nadmiernego zużycia narzędzi i pogorszenia jakości obrabianej powierzchni. Prędkości skrawania poniżej rekomendowanych mogą prowadzić do zjawiska, jakim jest skrawanie w warunkach nieoptymalnych, co skutkuje większym tarciem i ciepłem generowanym podczas obróbki. Zastosowanie prędkości poniżej górnej granicy zalecanego zakresu może również negatywnie wpływać na wydajność produkcyjną i efektywność operacyjną. Kluczowe jest, aby przy doborze prędkości skrawania kierować się nie tylko doświadczeniem, ale także danymi technicznymi i wynikami z tabel, które są opracowywane na podstawie wielu badań i testów. Ostatecznie, niewłaściwy dobór prędkości może prowadzić do nieoptymalnych rezultatów, a także do zwiększenia kosztów operacyjnych w wyniku częstszej wymiany narzędzi czy konieczności korekty obróbczej.
Pytanie z egzaminu CKE, czerwiec 2020 (arkusz M.19-SG-20.06).
Pytanie 16
W którym bloku programu obróbki należy dokonać zmian w celu korekty wartości posuwu?
N05 G90 G95 G54
N10 T0101 S150 F200
N15 G0 X100 Z120 M04
N20 G1 Z80
A. N15
B. N10
Twoja odpowiedź
C. N20
D. N05
Poprawna odpowiedź. Odpowiedź N10 jest prawidłowa, ponieważ to właśnie w tym bloku programu znajduje się definicja wartości posuwu, oznaczona literą F. W przypadku obrabiarek CNC, wartość posuwu jest kluczowa dla jakości obróbki, wpływa na szybkość i dokładność procesu skrawania. Wartość F200, umieszczona w bloku N10, oznacza, że narzędzie przesuwa się z prędkością 200 mm/min. W praktyce, modyfikacja tej wartości może być konieczna w przypadku zmiany materiału obrabianego lub stanu narzędzia skrawającego, co może wpłynąć na efektywność obróbki oraz żywotność narzędzi. Ważne jest, aby inżynierowie i operatorzy zwracali uwagę na te aspekty, stosując się do dobrych praktyk, takich jak regularne monitorowanie i dostosowywanie posuwu w zależności od obrobionego materiału oraz wymagań technologicznych. Dobrze jest również korzystać z dokumentacji producenta narzędzi oraz standardów branżowych, aby ustalać optymalne wartości posuwu w różnych warunkach obróbczych.
Pytanie 17
Jakie są właściwe etapy obróbcze do wykonania otworu gwintowanego na tokarce uniwersalnej?
A. frezowanie krawędzi, wiercenie, gwintowanie
B. frezowanie krawędzi, nawiercanie, gwintowanie, wiercenie
C. nawiercanie, wiercenie, frezowanie krawędzi, gwintowanie
Twoja odpowiedź
D. wiercenie, nawiercanie, gwintowanie
Poprawna odpowiedź. Odpowiedź, która wskazuje na kolejność: nawiercanie, wiercenie, fazowanie krawędzi, gwintowanie, jest poprawna ze względu na logiczny przebieg procesu obróbczo-technologicznego. Na początku należy nawiercić otwór, aby uzyskać odpowiednią średnicę, co przygotowuje materiał do następnej operacji. Wiercenie to kluczowy etap, który pozwala na uzyskanie dokładnego wymiaru otworu oraz jego głębokości. Faza krawędziowa jest istotna, gdyż zmniejsza ryzyko uszkodzenia gwintu oraz zapewnia lepszą jakość zakończenia otworu. Wynika to z faktu, że odpowiednie zfazowanie ułatwia wprowadzenie narzędzia do gwintowania, co wpływa na precyzję oraz trwałość gwintu. W odniesieniu do standardów przemysłowych, proces ten jest zgodny z praktykami stosowanymi w obróbce skrawaniem, które podkreślają znaczenie kolejności zabiegów dla uzyskania oczekiwanych rezultatów. Przykładem zastosowania tej sekwencji może być produkcja elementów maszyn, w których wysokie wymagania dotyczące dokładności wymiarowej i jakości gwintów mają kluczowe znaczenie dla ich funkcjonalności.
Pytanie 18
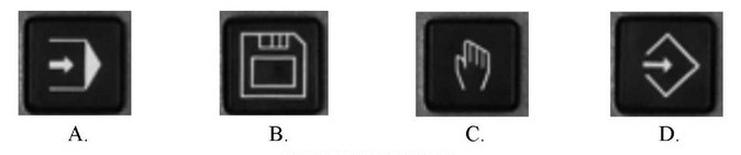
Który przycisk służy do uruchamiania trybu pracy organizacja (parametry, serwis, transfer)?
A.
B.
Twoja odpowiedź
D.
C.
Poprawna odpowiedź. Wybrałeś przycisk B, co jest świetnym ruchem! Ikona przycisku kojarzy się z ustawieniami systemowymi, a to właśnie ten tryb pracy organizacja, w którym można różne rzeczy konfigurować. To naprawdę ważne, żeby ogarniać takie parametry jak dostęp do serwisów czy zarządzanie danymi. Regularne sprawdzanie i aktualizowanie tych ustawień to dobra praktyka, bo dzięki temu system działa sprawnie i jest bezpieczny. Na przykład w trybie organizacyjnym, administratorzy mogą ustalać jakieś uprawnienia dla poszczególnych działów, a to ma ogromne znaczenie w kontekście zarządzania informacjami. Zrozumienie, jak działa przycisk B, pozwoli Ci lepiej ogarniać systemy i ich parametry, co na pewno jest kluczowe w IT.
Pytanie 19
Na podstawie rysunku określ sposób ustalenia i zamocowania wałka.
A. Na tarczy zabierakowej z zabierakiem i z podparciem kłem obrotowym.
B. W uchwycie czteroszczękowym hydraulicznym bez podparcia.
Twoja odpowiedź
C. W uchwycie dwuszczękowym mechanicznym z zabierakiem.
D. W uchwycie trójszczękowym pneumatycznym z podparciem kłem stałym.
Poprawna odpowiedź. Poprawna odpowiedź to uchwyt czteroszczękowy hydrauliczny bez podparcia, co oznacza, że na rysunku zaprezentowano mechanizm mocowania, który jest szczególnie efektywny dla obróbki wałków o różnych średnicach. Uchwyt czteroszczękowy, charakteryzujący się równomiernym rozkładem sił, zapewnia stabilność i precyzję podczas obróbki. W kontekście produkcji przemysłowej, takie uchwyty są standardowym wyposażeniem obrabiarek CNC, co zwiększa ich uniwersalność i zastosowanie w seryjnej produkcji. Hydrauliczne mocowanie zapewnia łatwe dostosowanie siły chwytu, co jest kluczowe w przypadku materiałów wrażliwych na odkształcenia. W praktyce uchwyty czteroszczękowe bez podparcia są często stosowane w obróbce elementów o długiej geometrii, co pozwala na efektywną obróbkę bez ryzyka ich uszkodzenia. Zastosowanie takich rozwiązań jest zgodne z aktualnymi normami ISO dotyczącymi jakości i bezpieczeństwa w procesach obróbczych.
Pytanie 20
Na jakiej obrabiarce można spotkać śrubę toczną?
A. Przecinarce taśmowej
B. Strugarce wzdłużnej z dwoma stojakami
C. Frezarce z kontrolą numeryczną
Twoja odpowiedź
D. Wiertarce stołowej
Poprawna odpowiedź. Frezarka sterowana numerycznie jest maszyną, w której wykorzystuje się śrubę toczną do precyzyjnego przesuwania narzędzia skrawającego wzdłuż osi roboczej. Śruby toczne wyróżniają się wyjątkową wydajnością przekazywania ruchu, co jest kluczowe w procesach obróbczych, gdzie wymagana jest wysoka precyzja i powtarzalność. W zastosowaniach przemysłowych, frezarki te często używane są do obróbki materiałów takich jak aluminium, mosiądz czy tworzywa sztuczne, a także stali, co pozwala na uzyskanie skomplikowanych kształtów i detali. Dzięki zastosowaniu technologii CNC (Computer Numerical Control), operatorzy mogą programować maszyny z dokładnością do mikrometrów, co znacznie zwiększa efektywność produkcji oraz redukuje ryzyko błędów. Standardy ISO 9013 definiują tolerancje i jakość obróbki, które są kluczowe dla zapewnienia odpowiednich parametrów pracy frezarek numerycznych, co podkreśla znaczenie śrub tocznych w tych maszynach.
Pytanie 21
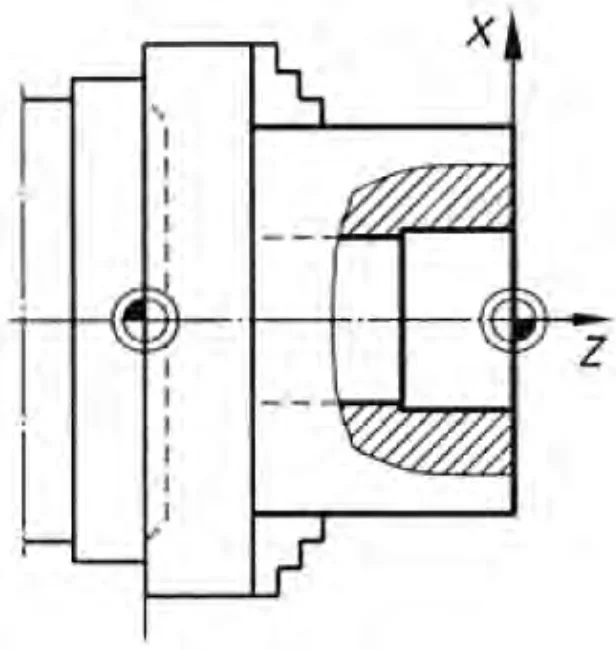
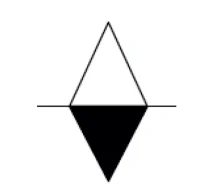
Symbol będący początkiem układu współrzędnych przedstawionego na rysunku dotyczy punktu
A. zerowego przedmiotu obrabianego.
Twoja odpowiedź
B. wymiany narzędzia.
C. zerowego obrabiarki.
D. wyjściowego obrabiarki.
Poprawna odpowiedź. Symbol będący początkiem układu współrzędnych na rysunku technicznym odnosi się do punktu zerowego przedmiotu obrabianego, co jest kluczowe dla prawidłowej realizacji procesu obróbczo-technologicznego. Punkt zerowy stanowi punkt odniesienia dla wszystkich wymiarów i parametrów obróbczych, co pozwala na precyzyjne ustawienie narzędzi oraz kontrolowanie wymiarów końcowego produktu. Na przykład, w obróbce CNC, ustawienie punktu zerowego przedmiotu obrabianego wpływa na dokładność frezowania czy toczenia, a wszelkie błędy w tym zakresie mogą prowadzić do odchyleń wymiarowych, co w konsekwencji prowadzi do strat materiałowych i finansowych. W praktyce, ustawiając punkt zerowy, operatorzy często korzystają z pomocy systemów pomiarowych, które umożliwiają automatyczne wykrycie punktu odniesienia, zgodnie z dobrymi praktykami w branży. Właściwe zrozumienie tego aspektu jest fundamentalne dla każdego specjalisty zajmującego się obróbką materiałów.
Pytanie z egzaminu CKE, październik 2016 (arkusz M.19-X-16.08).
Pytanie 22
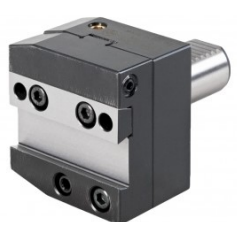
Oprawka VDI do noży tokarskich przedstawiona na rysunku służy do mocowania
A. noży do toczenia rowków poprzecznych.
Poprawna odpowiedź
B. wytaczaków do otworów przelotowych.
C. noży do toczenia rowków czołowych.
Twoja odpowiedź
D. noży do gwintów wewnętrznych.
Niepoprawna odpowiedź. W przypadku błędnych odpowiedzi, istotne jest zrozumienie, dlaczego nie są one odpowiednie. Wytaczak do otworów przelotowych, jak sugeruje jedna z opcji, jest narzędziem przeznaczonym do wykonywania precyzyjnych otworów w materiałach, a jego konstrukcja oraz sposób mocowania różnią się od narzędzi do toczenia rowków poprzecznych. Wytaczak wymaga innej oprawki i sposobu uchwycenia, co czyni tę odpowiedź niewłaściwą. Podobnie noże do toczenia rowków czołowych i wewnętrznych są projektowane z myślą o innych zastosowaniach i wymagają odmiennych parametrów mocowania. Noże te, chociaż również używane w tokarkach, mają różne geometrię i kąt wschodzenia skrawającego, co wpływa na ich funkcjonalność i zastosowanie. Większość błędnych odpowiedzi wynika z niepełnego zrozumienia różnorodności narzędzi skrawających oraz ich specyfikacji. Kluczowym błędem jest mylenie przeznaczenia i zastosowania narzędzi, co prowadzi do wyboru niewłaściwego narzędzia do konkretnego zadania. Dlatego niezwykle ważne jest, aby zagłębić się w temat narzędzi skrawających i ich właściwego stosowania, co jest niezbędne do efektywnej obróbki skrawaniem i zapewnienia wysokiej jakości produkcji.
Pytanie 23
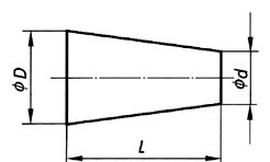
Ile wynosi zbieżność stożka o długości 100 mm i średnicach D=25 mm oraz d=24 mm? Skorzystaj z zależności C = (D – d)/L.
A. 1:25
B. 1:5
C. 1:100
Poprawna odpowiedź
D. 1:50
Twoja odpowiedź
Niepoprawna odpowiedź. Wybór niepoprawnej odpowiedzi może wynikać z nieporozumienia dotyczącego obliczeń związanych ze zbieżnością stożka. W przypadku opóźnienia w analizie danych parametrów, takich jak średnice oraz długość, można łatwo dojść do błędnych wniosków. Na przykład, odpowiedzi takie jak 1:5, 1:25 czy 1:50 sugerują, że zbieżność stożka byłaby znacznie większa, co jest błędne. Należy zauważyć, że zbieżność 1:5 oznaczałaby, iż na każdy 5 mm długości stożka średnica zmienia się o 1 mm, co jest niewłaściwe w kontekście podanych wartości. Podobnie, w przypadku 1:25 i 1:50, obliczenia nie zgadzają się z rzeczywistymi danymi. Błędy takie mogą wynikać z niewłaściwego zrozumienia formuły lub pominięcia kluczowych zmiennych. Niezrozumienie, jak długość stożka wpływa na zbieżność, prowadzi do błędnych proporcji. Kluczowe jest, aby dokładnie analizować dane i stosować właściwe jednostki przy obliczeniach, aby uniknąć mylnych wniosków. Zrozumienie zbieżności stożka ma fundamentalne znaczenie w inżynierii, gdyż właściwe obliczenia gwarantują bezpieczeństwo i efektywność projektowanych elementów.
Pytanie 24
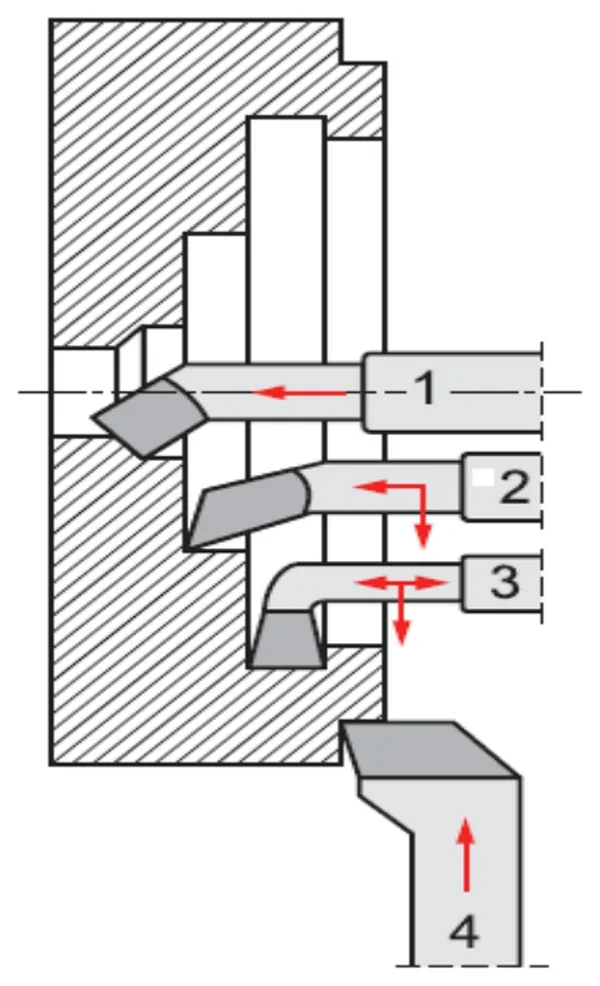
Nóż tokarski wytaczak hakowy na rysunku oznaczony jest numerem
A. 3
Twoja odpowiedź
B. 2
C. 1
D. 4
Poprawna odpowiedź. Nóż tokarski wytaczak hakowy, oznaczony numerem 3 na rysunku, jest kluczowym narzędziem w obróbce skrawaniem, szczególnie w procesach toczenia wewnętrznego. Jego konstrukcja pozwala na precyzyjne wytaczanie otworów cylindrycznych i stożkowych, co jest istotne w produkcji części maszyn. Wytaczak hakowy charakteryzuje się specyficznym kształtem ostrza, co umożliwia efektywne usuwanie materiału oraz osiąganie wysokiej jakości powierzchni. W praktyce, zastosowanie tego narzędzia jest widoczne w branży motoryzacyjnej, gdzie precyzyjne otwory w elementach silnikowych są niezbędne do prawidłowego funkcjonowania podzespołów. Zgodnie z normami ISO dotyczącymi narzędzi skrawających, jego odpowiedni wybór oraz użycie mają kluczowe znaczenie dla efektywności procesu obróbczo-technologicznego. Dobre praktyki wymagają także regularnej kontroli stanu narzędzia, aby zapewnić jego długowieczność i wydajność.
Pytanie z egzaminu CKE, czerwiec 2020 (arkusz M.19-SG-20.06).
Pytanie 25
W tokarkach konwencjonalnych uniwersalnych nie wykorzystuje się jako narzędzi obróbczych
A. noży imakowych odsadzonych
B. wierteł
C. frezów trzpieniowych
Twoja odpowiedź
D. gwintowników
Poprawna odpowiedź. Frezów trzpieniowych nie stosuje się jako narzędzi obróbczych na tokarkach konwencjonalnych uniwersalnych, ponieważ tokarki te są przeznaczone przede wszystkim do obróbki skrawaniem materiałów w ruchu obrotowym. Frezy trzpieniowe są narzędziami używanymi głównie na frezarkach, gdzie wykonuje się obróbkę w ruchu posuwowym i obrotowym. Z tego powodu użycie frezów trzpieniowych na tokarkach mogłoby prowadzić do niewłaściwego działania, a także do uszkodzenia narzędzi i obrabianego materiału. Tokarki konwencjonalne obsługują różnorodne narzędzia skrawające, które są dostosowane do specyfiki ich pracy, jak noże skrawające, wiertła czy gwintowniki. Przykładem zastosowania tokarki może być produkcja wałów, gdzie kluczowe jest zastosowanie noży skrawających, które precyzyjnie nadają kształt i wymiar obróbce. Standardy branżowe wskazują na konieczność stosowania odpowiednich narzędzi do danej maszyny, co zapewnia efektywność i bezpieczeństwo procesu obróbczej.
Pytanie 26
Jakie narzędzie najlepiej zastosować do szybkiej kontroli wymiarowej otworów ϕ50G7 w procesie produkcji masowej?
A. współrzędnościowej maszyny pomiarowej
B. suwmiarki o działce elementarnej 0,05 mm
C. sprawdzianu dwugranicznego do otworów
Twoja odpowiedź
D. mikrometru do wymiarów wewnętrznych
Poprawna odpowiedź. Sprawdzian dwugraniczny do otworów jest narzędziem pomiarowym zaprojektowanym specjalnie do szybkiej i precyzyjnej weryfikacji wymiarów otworów. W przypadku otworów o średnicy ϕ50G7, użycie sprawdzianu dwugranicznego pozwala na natychmiastowe stwierdzenie, czy dany otwór mieści się w określonych granicach tolerancji. Narzędzie to składa się z dwóch podstawowych elementów – granicy górnej i dolnej, co umożliwia szybkie ustalenie, czy otwór jest zgodny z wymaganiami wymiarowymi. W praktyce, sprawdziany tego typu są używane w produkcji masowej do eliminacji błędów wymiarowych na etapie wytwarzania, co znacząco zwiększa efektywność procesu produkcyjnego. Warto również zauważyć, że zgodność z normami ISO, szczególnie w kontekście tolerancji wymiarowych, jest kluczowa dla zapewnienia jakości produktów. Rekomendowane jest stosowanie sprawdzianów dwugranicznych, ponieważ pozwalają na szybkie pomiary bez konieczności używania skomplikowanej aparatury, co jest istotne w kontekście masowej produkcji.
Pytanie 27
Jakie oznaczenie bloku programu wskazuje na ruch narzędzia po łuku?
A. G00 X100 Z100
B. G03 X20 Z-10 I0 K10
Twoja odpowiedź
C. G01 A135 Z-100
D. G33 Z4 K1
Poprawna odpowiedź. Odpowiedź G03 X20 Z-10 I0 K10 jest poprawna, ponieważ kod G03 w języku programowania CNC oznacza ruch po łuku w kierunku przeciwnym do ruchu wskazówek zegara. W kontekście tej instrukcji, X20 i Z-10 wskazują na końcowe położenie osi X i Z, a parametry I0 i K10 definiują odpowiednio przesunięcie w kierunku osi X i Z, co wpływa na promień łuku. Ruch łukowy jest istotny w programowaniu CNC, ponieważ pozwala na uzyskanie gładkich, ciągłych kształtów, które są niezbędne w precyzyjnej obróbce materiałów. Na przykład, w procesach frezowania lub toczenia, umiejętność programowania ruchów łukowych znacząco podnosi jakość wykonania elementów, eliminując ostre krawędzie, a tym samym zwiększając żywotność narzędzia. W branży obróbczej standardem jest stosowanie takich ruchów w celu optymalizacji procesów produkcyjnych i zwiększenia efektywności maszyn. Przykładem zastosowania ruchów łukowych może być produkcja elementów mechanicznych, gdzie dokładność kształtów jest kluczowa dla ich prawidłowego działania.
Pytanie 28
Obróbkę powierzchni w kształcie wzoru można przeprowadzić na tokarce
A. produkcyjnej
B. karuzelowej
C. kopiarce
Twoja odpowiedź
D. uniwersalnej
Poprawna odpowiedź. Kopiarka to maszyna, która została zaprojektowana specjalnie do obróbki powierzchni kształtowych według określonych wzorców. W tym procesie stosuje się różne narzędzia skrawające, które są prowadzone zgodnie z konturem wzorca. Dzięki temu możliwe jest uzyskanie detali o skomplikowanych kształtach z wysoką precyzją. Przykładem zastosowania kopiarek są produkcje w branży motoryzacyjnej, gdzie wymagane są elementy o specyficznych profilach, jak wały korbowe czy obudowy silników. Dobre praktyki w obróbce na kopiarce obejmują odpowiednie ustawienie narzędzi skrawających, kontrola wymiarów podczas pracy oraz regularne konserwacje maszyny, co przekłada się na zwiększenie wydajności oraz dokładności produkcji. Warto zauważyć, że w obróbce przestrzennej kopiarki wykorzystują także skanowanie 3D wzorców, co znacznie ułatwia i przyspiesza proces produkcji.
Pytanie 29
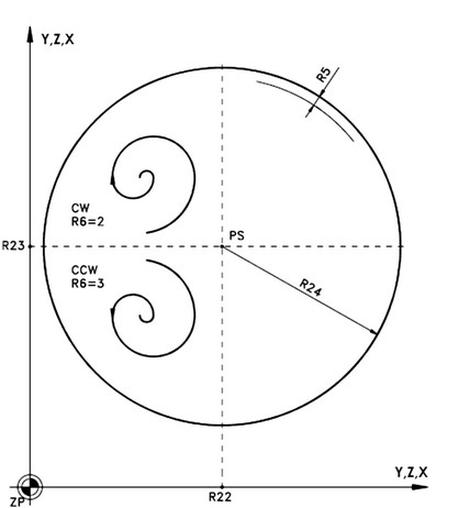
Na rysunku przedstawiono graficzną wizualizację programowania cyklu stałego
A. frezowania gwintu.
B. frezowania kieszeni okrągłej.
Twoja odpowiedź
C. wiercenia otworów położonych wzdłuż prostej.
D. wiercenia otworów rozmieszczonych na okręgu.
Poprawna odpowiedź. Odpowiedź dotycząca frezowania kieszeni okrągłej jest właściwa, ponieważ na rysunku zobrazowano proces, w którym narzędzie obróbcze wykonuje ruchy spiralne w celu tworzenia kieszeni o okrągłym kształcie. Frezowanie kieszeni okrągłej jest powszechną operacją w obróbce skrawaniem, gdzie wymagana jest precyzyjna kontrola głębokości i kształtu. Tego rodzaju obróbka znajduje zastosowanie w produkcji elementów maszyn, gdzie tworzenie hollownych struktur jest kluczowe do optymalizacji wagi i użyteczności. W praktyce, operacje te wykonuje się z wykorzystaniem narzędzi frezarskich o odpowiednich parametrach skrawania, a także technologii oprogramowania CAD/CAM, które umożliwiają dokładne zaplanowanie trajektorii narzędzia. Dobrą praktyką w tej dziedzinie jest także przeprowadzenie analizy materiału oraz dobór odpowiednich prędkości i posuwów, co wpływa na jakość i wydajność obróbki. Takie podejście zapewnia nie tylko wysoką jakość wykonania, ale także minimalizuje ryzyko uszkodzenia narzędzi oraz materiału.
Pytanie 30
Kieł samonastawny oznacza się na symbolem graficznym, przedstawionym na rysunku oznaczonym literą
B.
A.
Twoja odpowiedź
D.
Poprawna odpowiedź
C.
Niepoprawna odpowiedź. Wybór innych odpowiedzi, które nie odzwierciedlają rzeczywistego oznaczenia kiełka samonastawnego, często wynika z błędnej analizy graficznej. Symbol graficzny jest istotnym elementem w dokumentacji technicznej, a jego poprawne odczytanie ma kluczowe znaczenie dla prawidłowego użycia narzędzi. Niepoprawne odpowiedzi mogą sugerować, że użytkownik nie dostrzega istotnych różnic w kształcie i funkcji poszczególnych symboli, co może prowadzić do nieprawidłowego doboru narzędzi. Powszechnym błędem myślowym jest zakładanie, że podobieństwo kształtów oznacza ich tożsamość, co w kontekście narzędzi mechanicznych jest absolutnie mylne. Każdy symbol graficzny niesie ze sobą specyficzne znaczenie i wskazania, które muszą być respektowane w praktyce. W kontekście standardów branżowych, każdy symbol powinien być zrozumiały i jednoznaczny dla wszystkich użytkowników, a jakiekolwiek nieporozumienia mogą prowadzić do poważnych konsekwencji w pracy, takich jak uszkodzenie sprzętu lub zagrożenie bezpieczeństwa. Dlatego kluczowe jest dokładne zapoznanie się z obowiązującymi normami oraz systematyczne doskonalenie umiejętności rozpoznawania symboli w dokumentacji technicznej.
Pytanie 31
W przypadku produkcji masowej elementów o kształcie tulei, jakie narzędzia powinno się wykorzystać?
A. automaty tokarskie
Twoja odpowiedź
B. tokarki karuzelowe
C. tokarki rewolwerowe
D. tokarki uniwersalne
Poprawna odpowiedź. Automaty tokarskie to specjalistyczne maszyny, które są niezwykle efektywne w produkcji masowej części cylindrycznych, takich jak tuleje. Ich główną zaletą jest zdolność do automatyzacji wielu procesów obróbczych, co prowadzi do znacznego zwiększenia wydajności produkcji. Dzięki zastosowaniu automatycznych tokarek, możliwe jest przeprowadzanie operacji takich jak toczenie, gwintowanie, czy wiercenie w jednym cyklu produkcyjnym. Maszyny te są projektowane z myślą o dużych seriach, co minimalizuje czas przestoju i zwiększa dokładność produkcji. Przykładowo, w przemyśle motoryzacyjnym, automaty tokarskie są powszechnie wykorzystywane do wytwarzania elementów silników, w których precyzja i powtarzalność są kluczowe. Warto również podkreślić, że automaty tokarskie pozwalają na wykorzystanie zautomatyzowanych systemów załadunku i rozładunku, co dodatkowo zwiększa ich efektywność. W standardach branżowych, takich jak ISO 9001, wskazuje się na znaczenie automatyzacji procesów produkcyjnych w celu podniesienia jakości i wydajności produkcji.
Pytanie 32
Pokazany na zdjęciu frez trzpieniowy skrawający czołem najlepiej zastosować do obróbki
A. żeliw szarych.
B. stopów metali nieżelaznych.
Poprawna odpowiedź
C. stali hartowanych.
Twoja odpowiedź
D. stopów tytanu.
Niepoprawna odpowiedź. Wybieranie złego materiału do obróbki frezem trzpieniowym skrawającym czołem to spory problem. Na przykład, tytan czy stal hartowana się nie nadają do tego narzędzia, bo są dużo twardsze i lepiej odporne na ścieranie. Frez skrawający czołem nie poradzi sobie z efektywnym usuwaniem materiału tak twardych stopów, co kończy się szybkim zużyciem narzędzia i gorszą jakością obróbki. Z moich obserwacji wynika, że stal hartowana wymaga narzędzi z lepszymi ostrzami, jak węgliki spiekane, które mogą znieść te wymagania. Co więcej, obróbka żeliwa szarego tym frezem też nie jest dobrym pomysłem, bo żeliwo łatwo się łamie, a niewłaściwe narzędzie tylko pogorszy sprawę. Kluczowe jest więc zrozumienie, jak różne materiały wpływają na proces skrawania, bo to może prowadzić do nieefektywności i wyższych kosztów produkcji. Dlatego przed przystąpieniem do obróbki warto dobrze dobrać narzędzia i metody do specyfiki materiałów, żeby wszystko działało jak należy.
Pytanie 33
Która z funkcji pomocniczych wykonuje przesunięcie punktu odniesienia przedmiotu obrabianego?
A. G57
Twoja odpowiedź
B. G17
C. G33
D. G95
Poprawna odpowiedź. Odpowiedź G57 jest jak najbardziej trafna. Funkcja ta jest używana do przesunięcia punktu zerowego dla obrabianego przedmiotu, co oznacza, że możemy ustawić nowy układ współrzędnych. W kontekście obróbki CNC, G57 naprawdę ułatwia robotę. Na przykład, jak mamy przedmiot o nieregularnym kształcie albo coś, co trzeba dopasować do innego układu, to właśnie dzięki G57 możemy precyzyjnie ustawić nowy punkt zerowy. To ma ogromny wpływ na jakość obróbki i dokładność, co jest kluczowe w naszej pracy. Warto też wiedzieć, że w ISO i G-code G57 to jedna z podstawowych funkcji przy pracy z maszynami CNC, a jej dobranie ma wielkie znaczenie dla efektywności produkcji. Nie zapominaj, że są też inne podobne komendy, jak G54, G55 czy G56, które także pomagają w ustawianiu punktów zerowych, ale w różnych sytuacjach. Ogólnie rzecz biorąc, musisz umieć to wszystko dobrze wykorzystać, by zoptymalizować proces obróbczy i zminimalizować ryzyko błędów w końcowych wymiarach detali.
Pytanie 34
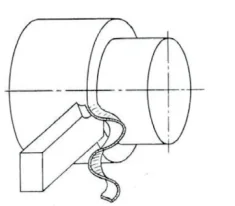
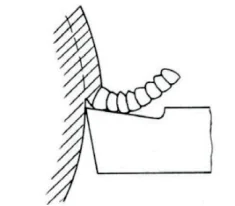
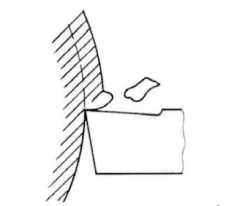
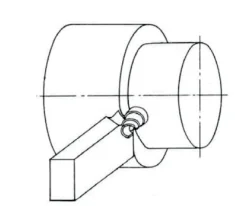
Ostrze narzędzia skrawającego odziaływując siłami skrawania na obrabiany przedmiot, powoduje odrywanie się usuwanego materiału w postaci wiórów, których jest wiele rodzajów. Wiór odpryskowy przedstawiono na rysunku oznaczonym literą
A.
B.
C.
Poprawna odpowiedź
D.
Twoja odpowiedź
Niepoprawna odpowiedź. Wybór innej litery niż C często wynika z nieporozumienia dotyczącego charakterystyki wiórów skrawanych. Niepoprawne odpowiedzi mogą sugerować, że wióry odpryskowe wyglądają jak wióry wiórowe lub wióry wiórowe mają gładką powierzchnię, co jest błędne. Wiór wiórowy, zazwyczaj bardziej regularny i gładki, powstaje podczas skrawania materiałów bardziej ciągliwych, gdzie materiał jest usuwany w dłuższych, cienkich pasmach. Mylenie tych dwóch typów wiórów może prowadzić do nieefektywnej obróbki i usuwania materiału. Innym powszechnym błędem jest przekonanie, że wióry odpryskowe są zawsze małe i nieregularne, co nie jest prawdą. Ich rozmiar i kształt mogą się różnić w zależności od zastosowanych parametrów skrawania oraz właściwości obrabianego materiału. Ważne jest, aby przy analizie procesu skrawania zrozumieć, jakie warunki wpływają na rodzaj powstających wiórów. Błędne wywnioskowanie, że wióry odpryskowe są wynikiem niskiego posuwu, może prowadzić do nieoptymalnych ustawień maszyny i zwiększonego zużycia narzędzi. W praktyce, analiza wiórów pozwala na lepsze zrozumienie procesu skrawania oraz jego optymalizację, co jest kluczowe w nowoczesnej produkcji.
Pytanie 35
W warunkach obróbczych najlepiej chropowatość frezowanej powierzchni ocenić przy użyciu
A. wzorców chropowatości
Twoja odpowiedź
B. passametry
C. profilometru optycznego
D. czujnika zegarowego
Poprawna odpowiedź. Wzorce chropowatości są kluczowymi narzędziami w pomiarach jakości powierzchni obrabianych. Zgodnie z normami ISO 4287 oraz ISO 1302, wzorce te umożliwiają precyzyjne określenie chropowatości, co jest niezwykle istotne w procesach produkcyjnych. Wzorce chropowatości są wykonane z materiałów o znanej i kontrolowanej chropowatości, co pozwala na porównanie ich z badanym elementem. Przykładem zastosowania wzorców chropowatości może być kontrola jakości elementów maszynowych, gdzie wymagana jest wysoka precyzja w zakresie chropowatości powierzchni, aby zapewnić odpowiednią współpracę pomiędzy częściami. W przypadku stosowania wzorców, operatorzy mogą jednoznacznie określić, czy dany produkt spełnia normy technologiczne. Dodatkowo, korzystanie z wzorców przyczynia się do zmniejszenia ryzyka błędów pomiarowych poprzez ustandaryzowanie procesu pomiarowego, co jest zgodne z najlepszymi praktykami w inżynierii produkcji.
Pytanie 36
Jakie urządzenie wykorzystuje się do oceny chropowatości powierzchni?
A. ekstensometr
B. pirometr
C. profilometr
Twoja odpowiedź
D. tensometr
Poprawna odpowiedź. Profilometr to specjalistyczne urządzenie służące do pomiaru chropowatości powierzchni, które jest kluczowym parametrem w wielu branżach, takich jak przemysł metalowy, motoryzacyjny czy lotniczy. Chropowatość powierzchni wpływa na właściwości fizyczne, takie jak przyczepność, tarcie oraz odporność na zużycie. Profilometry mogą być kontaktowe lub bezkontaktowe; pierwsze wykorzystują sensor dotykowy do skanowania powierzchni, a drugie stosują techniki optyczne. Zgodnie z normami ISO, jak ISO 4287, chropowatość jest określana na podstawie wartości współczynnika Ra, Rz i innych, które są obliczane przez profilometry. Przykłady zastosowania profilometrów obejmują kontrolę jakości w produkcji, badania materiałów oraz analizy po powleczeniach, gdzie wymagane są precyzyjne parametry powierzchni. Dzięki zastosowaniu profilometrów, profesjonaliści mogą podejmować lepsze decyzje dotyczące obróbki i wykorzystania materiałów.
Pytanie 37
Materiał obrabiany został zamocowany za pomocą
A. uchwytu specjalnego szczękowego.
Twoja odpowiedź
B. tarczy tokarskiej.
C. uchwytu z niezależnym nastawianiem szczęk.
Poprawna odpowiedź
D. uchwytu szczękowego samocentrującego.
Niepoprawna odpowiedź. Wybór odpowiedzi dotyczącej tarczy tokarskiej, uchwytu specjalnego szczękowego czy uchwytu szczękowego samocentrującego nie jest właściwy z kilku powodów. Tarcze tokarskie nie są elementem mocującym materiał, lecz narzędziem skrawającym, które służy do obróbki detali. Ich funkcja ogranicza się do usuwania materiału, a nie do jego stabilizacji, co jest kluczowe w procesie obróbczej. Uchwyt szczękowy samocentrujący, mimo że jest często stosowany, nie zawsze gwarantuje odpowiednie mocowanie nieregularnych kształtów, ponieważ jego konstrukcja przystosowuje się jedynie do przedmiotów o symetrycznych kształtach. Tego typu uchwyty mogą prowadzić do niewłaściwego centracji materiału, a tym samym do obniżenia jakości obróbki, co jest niezgodne z zasadami optymalizacji procesów produkcyjnych. Podobnie, uchwyty specjalne szczękowe, mimo że mają swoje zastosowanie w określonych sytuacjach, nie oferują takiej wszechstronności i precyzji w mocowaniu jak uchwyty z niezależnym nastawianiem szczęk. Użycie niewłaściwego mocowania może skutkować nie tylko błędami w obróbce, ale także zwiększonym ryzykiem uszkodzenia narzędzi oraz materiału, co z kolei wiąże się z dodatkowymi kosztami i czasem przestoju w produkcji. Zrozumienie tych różnic jest kluczowe dla efektywnego i bezpiecznego prowadzenia prac obróbczych.
Pytanie 38
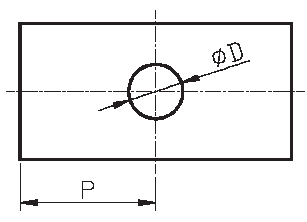
Wymiar mieszany "P" na przedstawionym rysunku należy zmierzyć
A. przymiarem kreskowym.
B. suwmiarką uniwersalną.
Twoja odpowiedź
C. mikrometrem kabłąkowym.
D. średnicówką mikrometryczną.
Poprawna odpowiedź. Suwmiarka uniwersalna jest narzędziem pomiarowym, które idealnie nadaje się do pomiaru wymiarów mieszanych, takich jak odległości między punktami. Charakteryzuje się wszechstronnością, umożliwiając pomiar długości, szerokości i wysokości, a także głębokości i średnic. W przypadku wymiaru "P" przedstawionego na rysunku, suwmiarka uniwersalna pozwala na dokładne zmierzenie odległości z dużą precyzją. Dobrą praktyką jest stosowanie suwmiarki z odpowiednią skalą, co umożliwia odczyt pomiaru z dokładnością do setnych milimetra. Suwmiarka jest więc narzędziem, które z powodzeniem może być wykorzystywane w warsztatach mechanicznych, laboratoriach czy przy projektowaniu CAD. Warto dodać, że przy pomiarze wymiarów mieszanych, takich jak "P", kluczowe jest zapewnienie stabilności narzędzia i odpowiednich warunków pomiarowych, aby uzyskane wyniki były jak najbardziej wiarygodne. W standardach ISO dotyczących pomiarów mechanicznych zaleca się korzystanie z suwmiarki uniwersalnej w przypadku pomiaru wymiarów liniowych, co potwierdza jej znaczenie w przemyśle i technice.
Pytanie 39
Jaką czynność powinien wykonać operator po zakończeniu pracy?
A. Uzupełnienie płynu chłodzącego w zbiorniku
B. Konserwacja prowadnic obrabiarki
Twoja odpowiedź
C. Nawet smarowanie punktów smarowania
D. Rozmontowanie imaka narzędziowego
Poprawna odpowiedź. Konserwacja prowadnic obrabiarki jest kluczowym elementem zapewnienia prawidłowego funkcjonowania maszyn. Czynność ta obejmuje regularne czyszczenie, smarowanie oraz sprawdzanie stanu technicznego prowadnic, co wpływa na ich żywotność oraz precyzję obróbczych operacji. Prowadnice, będące istotnym elementem systemu prowadzenia ruchu, muszą być utrzymywane w odpowiednim stanie, aby zminimalizować zużycie oraz ryzyko wystąpienia błędów podczas obróbki. Na przykład, w przypadku obrabiarki CNC, zaniedbanie konserwacji prowadnic może prowadzić do odchylenia od zadanych wymiarów, co w konsekwencji skutkuje wadliwymi wyrobami. Zgodnie z normami ISO, regularne przeglądy i konserwacja maszyn są niezbędne do utrzymania efektywności produkcji oraz zmniejszenia kosztów eksploatacyjnych. Warto również wprowadzać harmonogramy konserwacji, które uwzględniają specyfikę i intensywność użytkowania sprzętu, co pozwoli na optymalne zarządzanie środkami produkcji.
Pytanie 40
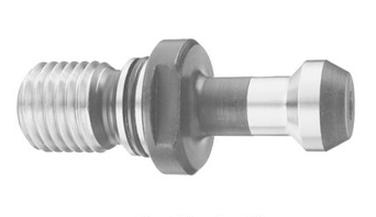
Zdjęcie przedstawia
A. dyszę dławiącą doprowadzającą chłodziwo.
Twoja odpowiedź
B. uchwyt mocujący do stołów frezarek.
C. końcówkę ściągającą do oprawek frezarskich.
Poprawna odpowiedź
D. śrubę regulacyjną ustawienia kąta tarczy tnącej.
Niepoprawna odpowiedź. W analizowanym pytaniu pojawia się kilka odpowiedzi, które mogą wydawać się atrakcyjne, lecz są one niepoprawne z technicznego punktu widzenia. Śruba regulacyjna ustawienia kąta tarczy tnącej nie ma związku z prezentowanym elementem, ponieważ jest to część, która służy głównie do precyzyjnego dostosowania ustawienia narzędzi tnących, a nie do ich mocowania. W kontekście frezarek, kąty cięcia są kluczowe, ale nie można ich regulować za pomocą nieodpowiedniego elementu. Dysza dławiąca doprowadzająca chłodziwo to kolejny przykład nieporozumienia; takie elementy mają zastosowanie w chłodzeniu narzędzi, ale nie odpowiadają za ich stabilne mocowanie. Użycie dyszy do chłodzenia narzędzi w procesie obróbczej wiąże się z innymi wymaganiami, które nie pokrywają się z przedstawionym zdjęciem. Uchwyt mocujący do stołów frezarek to również nieprawidłowa odpowiedź, ponieważ jego funkcja różni się od przedstawionej końcówki ściągającej. Uchwyt ten służy do mocowania całych urządzeń w stanowisku roboczym, a nie do precyzyjnego trzymania narzędzi skrawających. Analizując te odpowiedzi, można zauważyć, że często występuje mylna interpretacja funkcji różnych elementów, co prowadzi do błędnych wniosków i nieprawidłowego zrozumienia zasad działania maszyn skrawających.