Kwalifikacja: MOT.03 - Diagnozowanie i naprawa powłok lakierniczych
Rozpoczęcie: 23 września 2026 23:37
Zakończenie: 23 września 2026 23:56
Egzamin zdany!
Wynik: 35/40 punktów (87,5%)
Wymagane minimum: 20 punktów (50%)
Pewność odpowiedzi
Żadna odpowiedź nie została oznaczona jako strzał.
Przy następnym egzaminie zaznaczaj niepewne odpowiedzi - zobaczysz wtedy, ile wyniku bierze się z wiedzy, a ile ze szczęścia.
Twój wynik na tle innych
Twój wynik jest lepszy niż 99% podejść do kwalifikacji MOT.03.
Porównanie z 464 zakończonymi podejściami do tej kwalifikacji (dane zbiorcze, bez wyników indywidualnych).
Poprawa! Poprzednio 62,5%, teraz 87,5% (+25,0 p.p.).
Zachowaj ten wynik na koncie
Załóż darmowe konto albo zaloguj się - ten egzamin przypiszemy do Twojego konta, więc wrócisz do swoich błędów, będziesz śledzić postęp i dostaniesz powtórki dobrane do Twoich odpowiedzi.
A. wypełniania znacznych ubytków w poszyciu elementu nadwozia.Twoja odpowiedź
B. wykończenia pod lakier.
C. uzupełniania drobnych zarysowań.
D. szpachlowania rys.
Poprawna odpowiedź. Szpachlówka z włóknem szklanym to taki specyficzny materiał, który naprawdę sprawdza się tam, gdzie klasyczna szpachla już nie wystarcza. Chodzi głównie o duże ubytki w poszyciu nadwozia, na przykład po korozji czy mechanicznych uszkodzeniach. Włókno szklane nadaje szpachlówce większą wytrzymałość mechaniczną i elastyczność, dzięki czemu można nią bezpiecznie „mostkować” nawet większe dziury. Moim zdaniem, jest to zupełnie nie do przecenienia przy naprawach blacharskich, bo daje pewność, że naprawiany fragment nie popęka pod wpływem naprężeń czy drgań. W warsztatach to właściwie standard, żeby właśnie tego typu szpachlę wybrać na większe braki w materiale – zwykła szpachlówka polyesterowa w takich sytuacjach się nie sprawdza, bo za bardzo się kruszy i nie trzyma. Potem, po uzupełnieniu znacznych ubytków szpachlówką z włóknem, dopiero się stosuje inne, bardziej wykończeniowe rodzaje szpachli. Takie podejście w pełni zgadza się z dobrą praktyką – najpierw naprawa konstrukcyjna, a później dopiero kosmetyka. Dobrze pamiętać, że szpachlówki z włóknem szklanym nie używa się nigdy do cienkich warstw czy do detali, bo wtedy mogą wyjść nierówności. To materiał do zadań specjalnych, więc nie warto go nadużywać. Ja zawsze polecam przy dużych brakach w blasze nadwoziowej, bo raz, że jest pewność, a dwa – trwałość tej naprawy jest naprawdę na poziomie.
Pytanie 2
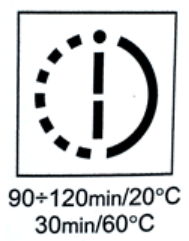
Zgodnie z danymi widocznymi na rysunku polakierowane elementy należy wygrzewać przez 30 minut w temperaturze
A. 60°CTwoja odpowiedź
B. 25°C
C. 90°C
D. 120°C
Poprawna odpowiedź. Odpowiedź 60°C jest poprawna, ponieważ zgodnie z danymi przedstawionymi na rysunku, polakierowane elementy należy wygrzewać w tej temperaturze przez 30 minut. Proces wygrzewania w odpowiedniej temperaturze jest kluczowy dla uzyskania właściwej trwałości oraz jakości powłoki lakierniczej. Wygrzewanie w zbyt niskiej temperaturze może prowadzić do niewłaściwego utwardzenia lakieru, co z kolei może skutkować obniżoną odpornością na czynniki atmosferyczne oraz uszkodzenia mechaniczne. Standardy branżowe, takie jak normy ISO dotyczące lakierów i powłok, często określają precyzyjne warunki wygrzewania, aby zapewnić optymalne właściwości powłok. W praktyce warto pamiętać, że każda zmiana temperatury wygrzewania wpływa nie tylko na czas procesu, ale także na chemiczne właściwości materiału lakierniczego, co jest istotne w kontekście długoterminowej trwałości i estetyki wykończenia.
Pytanie 3
Przyczepność powłoki lakierniczej bada się za pomocą
A. zestawu ołówków o różnej twardości.
B. siatki nacięć.Twoja odpowiedź
C. cylindra, na którym zagina się płytki pokryte lakierem.
D. ciężarka o masie 0,2 kg.
Poprawna odpowiedź. Przyczepność powłoki lakierniczej ocenia się najczęściej za pomocą tzw. testu siatki nacięć. Jest to metoda uznawana w branży za jedną z bardziej wiarygodnych i powtarzalnych, co potwierdzają normy takie jak PN-EN ISO 2409. Polega ona na wykonaniu specjalnego siatkowatego wzoru nacięć na powierzchni pokrytej lakierem za pomocą noża lub specjalnego przyrządu. Następnie nakleja się na powierzchnię taśmę klejącą, którą energicznie zrywa się. Ocena przyczepności polega na obserwacji, czy lakier oderwał się wraz z taśmą, oraz w jakim stopniu. W praktyce przemysłowej stosuje się ten test do kontroli jakości powłok na samochodach, maszynach rolniczych czy elementach dekoracyjnych. Dzięki temu można szybko i obiektywnie sprawdzić, czy proces lakierowania przebiegł prawidłowo i czy powłoka wytrzyma typowe warunki eksploatacyjne. Warto dodać, że test ten pozwala też łatwo porównać różne rodzaje lakierów lub grunty pod względem ich przyczepności do podłoża, co jest szczególnie przydatne w warsztatach i lakierniach przemysłowych. Moim zdaniem, jeśli ktoś pracuje w lakiernictwie, to od siatki nacięć powinien zacząć każdą ocenę przyczepności – to taki branżowy standard, bez którego trudno wyobrazić sobie profesjonalną kontrolę jakości.
Pytanie 4
Nieniszczącą metodą badania jakości powłok suchych jest pomiar ich
A. grubości.Twoja odpowiedź
B. przyczepności.
C. elastyczności.
D. twardości.
Poprawna odpowiedź. Prawidłowo wskazałeś grubość jako kluczowy parametr, który można sprawdzać metodami nieniszczącymi. W praktyce, pomiar grubości powłok suchych wykonuje się zazwyczaj przy pomocy specjalnych mierników magnetycznych lub ultradźwiękowych. Takie urządzenia pozwalają szybko i bez uszkadzania powierzchni ustalić, czy dana powłoka spełnia wymagania technologiczne – na przykład zgodność z normą PN-EN ISO 2808. To bardzo ważne w kontroli jakości w branżach takich jak lakiernictwo, produkcja konstrukcji stalowych czy zabezpieczenia antykorozyjne. Moim zdaniem taki pomiar to podstawa, bez której trudno mówić o profesjonalnym podejściu do jakości zabezpieczeń. Daje pewność, że powłoka ochronna rzeczywiście zapewni zaplanowaną trwałość i odporność na czynniki zewnętrzne. Dobrze też wiedzieć, że sam pomiar grubości jest szybki, nie wymaga żadnego przygotowania próbki i może być powtarzany w dowolnej liczbie punktów, co znacznie przyspiesza odbiór techniczny. Z mojego doświadczenia wynika, że kontrolerzy jakości najczęściej zaczynają właśnie od sprawdzenia grubości – bo to pozwala od razu wychwycić ewentualne błędy w procesie nakładania powłok.
Pytanie 5
Na lakier bazowy nakłada się lakier
A. akrylowy.
B. metalizowany.
C. perłowy.
D. bezbarwny.Twoja odpowiedź
Poprawna odpowiedź. Lakier bezbarwny to kluczowy element tzw. systemów wielowarstwowych, które dziś są najczęściej spotykane w profesjonalnym lakiernictwie samochodowym. Nakłada się go na lakier bazowy, ponieważ właśnie on odpowiada za ostateczny połysk, głębię koloru oraz, co bardzo ważne, zabezpiecza warstwę barwną przed czynnikami atmosferycznymi, promieniowaniem UV i uszkodzeniami mechanicznymi. Moim zdaniem bez lakieru bezbarwnego każda, nawet najlepiej położona baza, bardzo szybko by spłowiała, zmatowiała albo została porysowana. W praktyce warsztatowej do lakierowania samochodów używa się najczęściej systemów typu basecoat/clearcoat – czyli baza (kolor), a potem klar (bezbarwny). To już taki branżowy standard, którego nie warto łamać, bo skutkuje to słabą trwałością powłoki. Co ciekawe, lakier bezbarwny można stosować także na powłokach perłowych czy metalizowanych, właśnie po to, by zabezpieczyć efekt specjalny i wydobyć głębię połysku. W dodatku pozwala on na łatwiejszą naprawę i polerowanie powierzchni. Z mojego doświadczenia wynika, że bez lakieru bezbarwnego nie ma co liczyć na to, że lakier będzie długo wyglądał jak nowy, nawet jeśli baza została położona idealnie.
Pytanie 6
Pozostałości tłuszczu, oleju, wody i silikonu na warstwie bazowej powłoki lakierowej w trakcie procesu aplikacji objawiają się
A. niedostatecznym kryciem.
B. rybimi oczkami.Twoja odpowiedź
C. pękaniem powłoki.
D. wypływaniem pigmentów.
Poprawna odpowiedź. Takie zjawisko jak "rybie oczka" to jeden z najbardziej charakterystycznych defektów, z jakimi można się spotkać podczas lakierowania. Z mojego doświadczenia wynika, że każde, nawet najmniejsze zanieczyszczenie powierzchni – czy to tłuszcz, resztki oleju, woda lub ślady silikonu – mogą spowodować miejscowe odpychanie lakieru. Tworzą się wtedy okrągłe plamki, jakby miniaturowe kratery, które fachowo nazywamy właśnie rybimi oczkami. Standardy branżowe, na przykład wytyczne producentów lakierów samochodowych czy normy ISO związane z przygotowaniem powierzchni, podkreślają jak ważne jest dokładne odtłuszczenie i oczyszczenie podłoża przed aplikacją kolejnej warstwy. Jeśli pominiesz ten etap, możesz być niemal pewien problemów z przyczepnością lakieru. Rybie oczka są nie tylko defektem estetycznym, ale też poważnie osłabiają trwałość powłoki – w tych miejscach wilgoć i zanieczyszczenia mogą wnikać dalej, prowadząc do korozji czy łuszczenia się lakieru. W praktyce, żeby uniknąć takich problemów, zawsze powinno się stosować środki odtłuszczające i czyste, miękkie ściereczki, a powierzchnię sprawdzać pod światło, szukając tłustych smug. Moim zdaniem, osoba, która raz zobaczyła rybie oczka na świeżo polakierowanym elemencie, już nigdy nie zapomni, jak ważna jest czystość w pracy lakiernika.
Pytanie 7
Które czynności należy wykonać w celu usunięcia z powłoki lakierowej wady lakierniczej określanej nazwą skórka pomarańczowa?
A. Pokryć nowym podkładem, zmatować i ponownie lakierować.
B. Przeszlifować i spolerować.Twoja odpowiedź
C. Po wysuszeniu ponownie lakierować.
D. Szpachlować, przeszlifować i ponownie lakierować.
Poprawna odpowiedź. Usuwanie efektu tzw. skórki pomarańczowej z powłoki lakierowej to chyba jeden z najbardziej podstawowych zabiegów wykończeniowych w lakiernictwie samochodowym. Przeszlifowanie oraz polerowanie to właśnie te czynności, które umożliwiają wygładzenie powierzchni i przywrócenie jej odpowiedniej gładkości i połysku. Chodzi o to, że podczas lakierowania mogą powstać drobne nierówności, które przypominają w dotyku i wyglądzie skórkę pomarańczową – stąd ta branżowa nazwa. Kluczowe jest tutaj zastosowanie papieru ściernego o odpowiedniej gradacji – na początku lepiej użyć drobniejszego, np. P1500 lub P2000, żeby nie uszkodzić powłoki. Po dokładnym przeszlifowaniu powierzchni stosuje się pasty polerskie oraz maszyny polerskie, które pozwalają uzyskać efekt gładkiego i błyszczącego lakieru. W praktyce, jeżeli skórka pomarańczowa nie jest bardzo głęboka, nie ma potrzeby nakładania kolejnych warstw lakieru czy podkładów. Takie podejście zapewnia nie tylko estetyczny wygląd, ale i zgodność z wytycznymi producentów pojazdów oraz normami branżowymi, jak choćby zalecenia PPG czy BASF. Co ciekawe, z mojego doświadczenia wynika, że wielu początkujących lakierników obawia się zbyt agresywnego szlifowania, ale zachowując ostrożność i stopniowo zwiększając gradację, można bezpiecznie usunąć skórkę pomarańczową praktycznie ze wszystkich typowych lakierów. Dobrą praktyką jest też dokładne mycie powierzchni przed przystąpieniem do pracy, by uniknąć zarysowań i wtłoczenia brudu w lakier. Takie zabiegi pozwalają uzyskać efekt porównywalny z fabrycznym wykończeniem.
Pytanie 8
Podkłady reaktywne wykorzystuje się przede wszystkim do osiągnięcia optymalnych właściwości
A. izolacyjnychTwoja odpowiedź
B. wytrawiających
C. kryjących
D. przyczepnościowych
Poprawna odpowiedź. Podkłady reaktywne, stosowane w branży budowlanej i przemysłowej, odgrywają kluczową rolę w uzyskiwaniu doskonałych właściwości izolacyjnych. Ich głównym celem jest stworzenie warstwy, która efektywnie oddziela różne materiały, co znacząco wpływa na redukcję strat ciepła i poprawę efektywności energetycznej. W przypadku zastosowań w budownictwie, podkłady te mogą być używane do zabezpieczania fundamentów oraz ścian przed wilgocią, co jest zgodne z normami PN-EN 1504, które regulują wytyczne dotyczące ochrony betonu. W praktyce, podkłady reaktywne, takie jak materiały poliuretanowe czy epoksydowe, tworzą trwałe i odporne na działanie czynników atmosferycznych powłoki, które nie tylko izolują, ale również chronią przed korozją. Dzięki tym właściwościom, podkłady te są istotnym elementem w konstrukcjach narażonych na trudne warunki środowiskowe, co podkreśla ich znaczenie w nowoczesnym budownictwie.
Pytanie 9
Jakie fale świetlne są odbijane przez lakier o kolorze?
A. białymTwoja odpowiedź
B. czerwonym
C. niebieskim
D. czarnym
Poprawna odpowiedź. Odpowiedź biała jest poprawna, ponieważ kolor biały odbija wszystkie widzialne fale świetlne, co oznacza, że nie absorbuje żadnych długości fal w tym zakresie. W praktyce oznacza to, że obiekty pomalowane na biało będą wydawały się jaśniejsze i bardziej wyraziste w świetle dziennym. W zastosowaniach przemysłowych, na przykład w malarstwie i projektowaniu wnętrz, biały kolor jest często wybierany, aby optycznie powiększyć przestrzeń oraz zwiększyć odbicie światła, co poprawia efektywność energetyczną oświetlenia. Ponadto, w kontekście standardów budowlanych, białe powierzchnie są rekomendowane w miejscach, gdzie kluczowe jest maksymalne rozprzestrzenienie naturalnego światła, co przyczynia się do komfortu użytkowników. Wzory na kolorach i aplikacjach wskazują również, że białe powierzchnie są mniej podatne na wchłanianie ciepła, co jest istotne w architekturze ekologicznej. W związku z tym, wybór białego koloru w projektach budowlanych oraz produktach użytkowych jest zgodny z zaleceniami dotyczącymi zrównoważonego rozwoju i efektywności energetycznej.
Pytanie 10
Przenikanie międzywarstwowe pigmentów wywołujące wadę charakteryzującą się występowaniem barwnych plam określa się jako
A. kredowanie.
B. barwienie.Twoja odpowiedź
C. krwawienie.Poprawna odpowiedź
D. pigmentowanie.
Niepoprawna odpowiedź. Wiele osób myli terminologię dotyczącą wad powłok malarskich, co potrafi prowadzić do niemałego zamieszania na budowie czy podczas odbiorów. Barwienie, choć brzmi na pierwszy rzut oka podobnie, to jednak proces zamierzony – chodzi o nadanie odpowiedniego koloru powierzchni, a nie o niekontrolowane przenikanie pigmentów. Kredowanie natomiast to już zupełnie inna bajka – ta wada polega na tworzeniu się na powierzchni powłoki malarskiej charakterystycznego, pylistego osadu, łatwo ścierającego się pod palcem. Zjawisko to wynika ze stopniowego rozkładu spoiwa w farbie pod wpływem warunków atmosferycznych, a nie z migracji barwników. Pigmentowanie z kolei odnosi się do procesu produkcji farby lub nadawania koloru podczas mieszania składników – to w pełni kontrolowany etap technologiczny, a nie wada malarska. Typowym błędem jest utożsamianie pigmentowania z niepożądanym zjawiskiem przebarwień, jednak w rzeczywistości pigmentowanie jest pożądane, bo pozwala uzyskać odpowiedni kolor i krycie. Mylenie tych pojęć to rzecz spotykana, zwłaszcza gdy ktoś nie miał jeszcze okazji zetknąć się z praktycznymi problemami podczas aplikacji wielowarstwowych powłok. Z mojego punktu widzenia, często wynika to po prostu z braku doświadczenia z trudnymi podłożami – dopiero podczas renowacji czy remontów, gdzie stare powłoki reagują z nowymi, można nauczyć się, czym jest faktyczne krwawienie pigmentów. Warto pamiętać, że każda z tych nazw ma swoje konkretne znaczenie w technologii malarskiej i precyzyjne ich rozróżnianie jest kluczowe dla jakości prac wykończeniowych. Zła identyfikacja problemu może prowadzić do niewłaściwego doboru materiałów i całkowitego niepowodzenia naprawy. Dlatego tak ważne jest, by te pojęcia dobrze rozumieć i nie używać ich zamiennie.
Pytanie 11
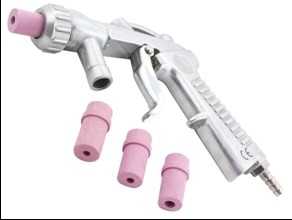
Pistolet przedstawiony na rysunku służy do
A. osuszania.
B. konserwacji.Twoja odpowiedź
C. piaskowania.Poprawna odpowiedź
D. kulowania.
Niepoprawna odpowiedź. Wybór innych odpowiedzi wynika z nieporozumienia dotyczącego funkcji pistoletu przedstawionego na zdjęciu. Kulowanie, jako proces, odnosi się do użycia kul lub granulek w celu uzyskania efektu ścierania, jednak w przypadku pistoletu do piaskowania mamy do czynienia z materiałem ściernym, który ma znacznie szersze zastosowanie w różnych branżach. Odpowiedź dotycząca konserwacji także jest błędna, ponieważ konserwacja zwykle obejmuje środki chemiczne, smary i środki ochronne, a nie narzędzia do mechanicznego usuwania zanieczyszczeń. Osuszanie, z drugiej strony, odnosi się do procesów eliminacji wilgoci, które są realizowane poprzez zastosowanie urządzeń obiegowych lub osuszaczy, a nie pistoletów ciśnieniowych. Te błędne odpowiedzi mogą wynikać z braku znajomości specyfiki poszczególnych procesów technologicznych oraz ich narzędzi. Ważne jest, aby rozumieć, że każde narzędzie ma swoją specyfikę i zastosowanie, a mylenie ich może prowadzić do nieefektywności i błędów w pracy. Użycie odpowiednich narzędzi do konkretnego zadania jest kluczowe i powinno być oparte na wiedzy z zakresu technologii i dobrych praktyk branżowych.
Pytanie 12
Który z poniższych procesów jest najważniejszy przed nałożeniem lakieru bazowego?
A. Suszenie w wysokiej temperaturze
B. Nałożenie warstwy wosku
C. Usunięcie kurzu za pomocą sprężonego powietrza
D. Odtłuszczenie powierzchniTwoja odpowiedź
Poprawna odpowiedź. Przed nałożeniem lakieru bazowego odtłuszczenie powierzchni jest kluczowym krokiem. W procesie lakierowania samochodów, powierzchnia musi być idealnie czysta i wolna od wszelkiego rodzaju zanieczyszczeń, które mogą zakłócać przyczepność lakieru. Odtłuszczanie eliminuje tłuszcze, oleje, wosk i inne związki organiczne, które mogą znajdować się na powierzchni karoserii. Dzięki temu lakier bazowy może się dobrze związać z podłożem, co zapobiega przyszłym problemom z odpryskiwaniem czy odchodzeniem warstw lakierniczych. W praktyce używa się specjalnych rozpuszczalników i środków czyszczących, które nie pozostawiają żadnych resztek na powierzchni. To jeden z najważniejszych kroków, który decyduje o jakości i trwałości całego procesu lakierowania. Warto zauważyć, że odtłuszczenie jest standardową procedurą zgodną z najlepszymi praktykami branżowymi i jest nieodzowne do uzyskania profesjonalnych rezultatów w naprawach lakierniczych.
Pytanie 13
Proces pokrywania powierzchni metali cienką warstwą ich tlenków w celach ochronnych lub dekoracyjnych to
A. azotowanie.
B. anodowanie.
C. oksydowanie.Twoja odpowiedź
D. platerowanie.
Poprawna odpowiedź. Oksydowanie to proces, w którym na powierzchni metalu wytwarza się cienką warstwę jego tlenków. Najczęściej stosuje się go do żelaza, stali, aluminium czy miedzi, żeby poprawić odporność na korozję albo nadać materiałowi odpowiedni wygląd. Takie warstwy nie tylko zabezpieczają metal przed czynnikami zewnętrznymi, ale potrafią też nadać elementom charakterystyczny kolor, na przykład czarny (czernienie stali) lub niebieskawy (niektóre stopy). W praktyce bardzo często spotykane w narzędziach ręcznych, częściach broni, elementach samochodowych czy nawet w armaturze – tam, gdzie liczy się zarówno wytrzymałość jak i estetyka. Co ciekawe, oksydowanie można przeprowadzać zarówno metodami chemicznymi (kąpiele w odpowiednich roztworach), jak i elektrochemicznymi. W branży metalowej powszechnie uznaje się oksydowanie za tani i skuteczny sposób ochrony metali, zgodny z wytycznymi norm ISO, na przykład ISO 11408 dla oksydowania stali. Moim zdaniem warto pamiętać, że choć warstwa tlenku jest cienka, to jej skuteczność potrafi znacząco wydłużyć żywotność produktu. Często spotykałem się z przypadkami, gdzie dobrze wykonane oksydowanie decydowało o niezawodności narzędzi przez wiele lat użytkowania. Oksydowanie to po prostu klasyka w ochronie metali, zwłaszcza tam, gdzie nie chcemy stosować grubej powłoki lakierniczej.
Pytanie 14
Numer (kod) koloru lakieru samochodu zamieszczony jest
A. na elementach nadwozia.
B. w instrukcji obsługi samochodu.
C. na tabliczce znamionowej pojazdu.Twoja odpowiedź
D. w dowodzie rejestracyjnym.
Poprawna odpowiedź. Kod lakieru samochodu, czyli tzw. numer koloru, faktycznie umieszczany jest na tabliczce znamionowej pojazdu. To bardzo praktyczne – producent umieszcza tam szereg istotnych danych identyfikacyjnych, które pozwalają szybko i jednoznacznie rozpoznać auto oraz jego parametry techniczne. Z mojego doświadczenia wynika, że szukanie kodu lakieru właśnie na tabliczce jest najszybszym i najpewniejszym sposobem, zwłaszcza gdy potrzebujesz dobrać idealnie taki sam kolor podczas naprawy lakierniczej, np. po drobnej kolizji czy uszkodzeniu parkingowym. Różni producenci umieszczają tabliczkę w nieco innych miejscach – czasem jest pod maską, innym razem w drzwiach kierowcy albo w bagażniku, ale zawsze znajdziesz ją w jednym z tych miejsc. To nie jest przypadek – takie rozwiązanie to standard w branży motoryzacyjnej, wynikający chociażby z norm homologacyjnych. W praktyce warsztatowej lakiernicy zawsze proszą klienta o sprawdzenie tej tabliczki, bo tylko taki kod daje gwarancję, że zamówiona farba będzie pasować. Można oczywiście próbować dobierać kolor „na oko”, ale to już zupełnie nieprofesjonalne podejście. Warto też wiedzieć, że czasem, zwłaszcza w starszych samochodach, kod lakieru może być nieco wytarty, więc warto zrobić sobie zdjęcie lub zapisać go na wszelki wypadek. Takie praktyczne działanie naprawdę ułatwia życie – i to nie tylko lakiernikom, ale też właścicielom aut.
Pytanie 15
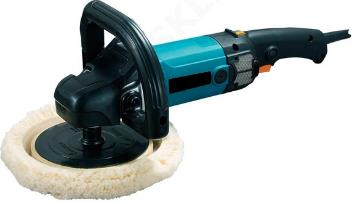
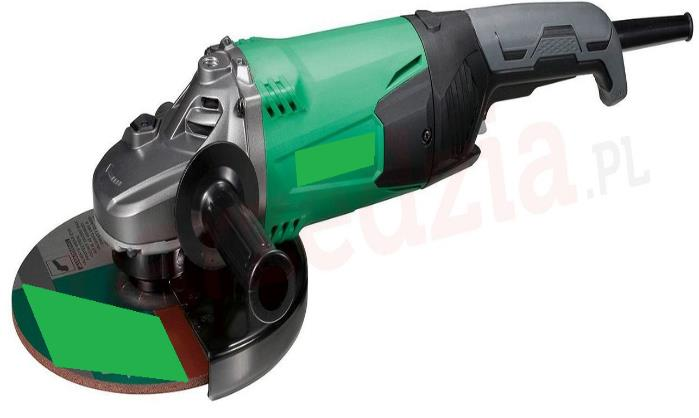
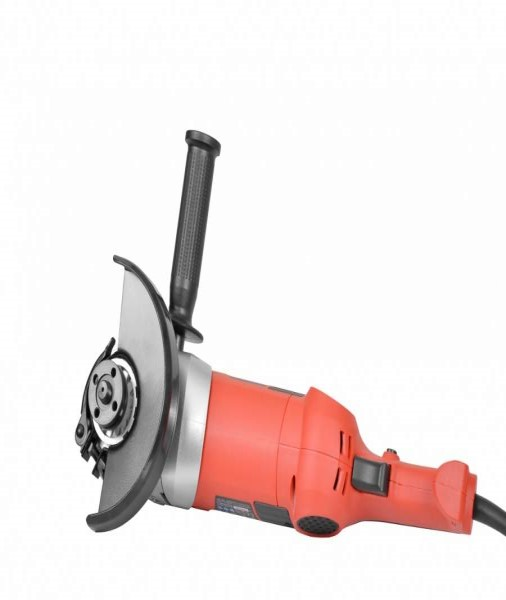
Na której ilustracji przedstawiono narzędzie do polerowania powłoki lakierowej?
A. Na ilustracji 3.
B. Na ilustracji 4.
C. Na ilustracji 1.Twoja odpowiedź
D. Na ilustracji 2.
Poprawna odpowiedź. Na ilustracji 1 widzimy klasyczną maszynę polerską, która jest przystosowana do profesjonalnego polerowania powłok lakierniczych. To urządzenie charakteryzuje się okrągłą tarczą z miękkim padem polerskim, często wykonanym z mikrofibry lub wełny – i właśnie taki pad jest tutaj dobrze widoczny. W praktyce używa się jej w detailingu samochodowym, przy renowacji lakieru, usuwaniu rys czy hologramów. Moim zdaniem, jeśli ktoś poważnie myśli o odnawianiu lakieru, to inwestycja w taką maszynę jest konieczna. Standardowe narzędzia polerskie mają regulowaną prędkość obrotową – to ważne, bo lakier łatwo przypalić bez doświadczenia. Branżowe normy wręcz wymagają stosowania miękkich padów i odpowiednich past polerskich, by nie uszkodzić powłoki lakierowej. Z mojego doświadczenia – dużo osób myli maszynę polerską z szlifierką kątową, ale to zupełnie inne narzędzia! Polerka jest znacznie delikatniejsza i służy do uzyskania wysokiego połysku i gładkości, nie do ścierania czy cięcia. Warto też pamiętać, by zawsze pracować na czystej powierzchni i regularnie wymieniać pady, bo zabrudzenia mogą porysować lakier. Profesjonalne serwisy lakiernicze i detailerzy polecają właśnie takie urządzenia jak na ilustracji 1 – to absolutny standard w branży motoryzacyjnej i nie tylko.
Pytanie 16
Efekt dekoracyjny lakierów metalizowanych uzyskuje się dzięki
A. nałożeniu warstwy lakieru o nierównej teksturze pokrytej lakierem wyrównującym
B. dodaniu cząstek miki do lakieru
C. dodaniu cząstek aluminium do lakieruTwoja odpowiedź
D. zastosowaniu dwóch lub więcej warstw srebrnego lakieru
Poprawna odpowiedź. Lakiery metalizowane uzyskują efekt dekoracyjny przede wszystkim dzięki dodaniu do lakieru cząstek aluminium. Aluminium, jako materiał o wysokim współczynniku odbicia światła, tworzy na powierzchni lakieru efekty świetlne, które nadają mu metaliczny wygląd. Cząstki te rozpraszają światło, co powoduje, że powierzchnia lakieru wydaje się błyszcząca i głęboka. Przykładowo, w branży motoryzacyjnej, lakiery metalizowane są powszechnie stosowane do wykończenia karoserii pojazdów, ponieważ nie tylko poprawiają estetykę, ale również mogą wpływać na postrzeganą wartość samochodu. Warto zwrócić uwagę, że w procesie produkcji lakierów metalizowanych stosuje się standardy jakości, takie jak ISO 9001, które zapewniają, że produkty spełniają określone wymagania, a stosowane materiały są odpowiednio dobrane i przetestowane. Dodatkowo, odpowiednie przygotowanie powierzchni oraz technika aplikacji lakieru mają kluczowe znaczenie dla uzyskania optymalnego efektu końcowego, co jest zgodne z najlepszymi praktykami w branży lakierniczej.
Pytanie 17
Przy lakierowaniu długich powierzchni wykorzystuje się pasmową metodę aplikacji. Ta technika lakierowania jest stosowana
A. wyłącznie do lakierów metalizowanych lub perłowych
B. ze względu na swobodę ruchów pistoletu
C. ze względu na zdolność do prostopadłego prowadzenia pistoletuTwoja odpowiedź
D. jedynie do lakierów wodorozcieńczalnych
Poprawna odpowiedź. Pasmowy sposób nakładania lakieru na długie powierzchnie jest techniką, która umożliwia uzyskanie równomiernej i gładkiej powłoki. Kluczowym aspektem tej metody jest możliwość prostopadłego prowadzenia pistoletu, co zapewnia kontrolę nad kształtem i grubością warstwy lakieru. Dzięki tej technice można uniknąć niepożądanych efektów, takich jak smugi, nierówności czy prześwity, które często występują podczas innych metod aplikacji. W praktyce, stosując pasmowy sposób nakładania, malarz może lepiej zarządzać aplikacją lakieru na dużych powierzchniach, co jest szczególnie istotne w przemyśle motoryzacyjnym i meblarskim. Warto również zaznaczyć, że technika ta jest w zgodzie z najlepszymi praktykami branżowymi, które zalecają utrzymanie stałego kąta pracy pistoletu do powierzchni oraz odpowiednią odległość, co wpływa na jakość nakładanego materiału. W efekcie, osiągnięcie wysokiej estetyki i trwałości powłok lakierniczych staje się bardziej osiągalne.
Pytanie 18
Lakier bezbarwny nie zawiera
A. wypełniaczy.
B. pigmentów.Twoja odpowiedź
C. utwardzaczy.
D. plastyfikatorów.
Poprawna odpowiedź. Lakier bezbarwny to specyficzny rodzaj wykończenia stosowanego w lakiernictwie samochodowym oraz stolarskim, który ma za zadanie zabezpieczyć powierzchnię i nadać jej połysk, ale nie zmieniać koloru podłoża. Właśnie dlatego nie zawiera pigmentów — to one odpowiadają za barwę i krycie w innych rodzajach lakierów. Gdyby do bezbarwnego lakieru dodać pigment, przestałby być przeźroczysty i nadawałby kolor, co jest zupełnie sprzeczne z jego przeznaczeniem. W praktyce, na przykład podczas lakierowania samochodu czy mebli, warstwa lakieru bezbarwnego stanowi ostatni etap wykończenia i ma za zadanie nie tylko chronić, ale też uwypuklić kolor aplikowany wcześniej. Standardy branżowe, takie jak normy PN czy wytyczne producentów lakierów samochodowych, jasno wskazują, że lakier bezbarwny ma być wolny od pigmentów. Co ciekawe, czasami zdarza się, że początkujący lakiernicy próbują eksperymentować z domieszką barwników, ale efekt końcowy zwykle wypada źle — powierzchnia traci transparentność i pojawiają się niechciane zafarby. Moim zdaniem najlepszą praktyką jest zawsze trzymać się zaleceń producenta i nie kombinować z takimi dodatkami, bo ostateczny efekt może być nieprofesjonalny. W codziennej pracy często spotykam się z pytaniami o to, czy lakier bezbarwny można zabarwić, ale powiem szczerze: jeśli zależy Ci na trwałym i estetycznym wykończeniu, pigment to coś, czego w bezbarwnym lakierze po prostu nie powinno być.
Pytanie 19
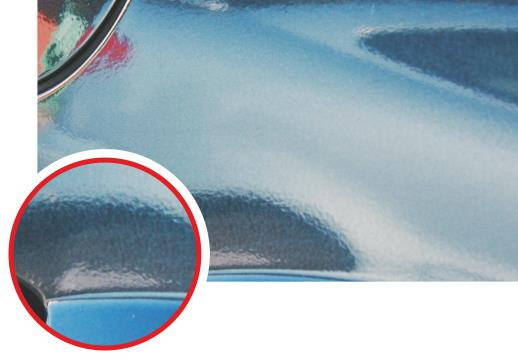
Na ilustracji przedstawiono wadę powłoki lakierowej, która nazywana jest
A. rybimi oczkami.
B. skórką pomarańczy.Twoja odpowiedź
C. korozją podpowlokową.
D. pęcherzeniem.
Poprawna odpowiedź. To właśnie typowy przykład tzw. „skórki pomarańczy” na powłoce lakierowej. Często, jak się popatrzy pod odpowiednim kątem na lakier samochodowy, widać takie nieregularne, lekko pofałdowane struktury – no i to jest właśnie ta wada. Powłoka nie jest idealnie gładka, przez co rozproszenie światła jest inne niż w przypadku poprawnie nałożonej warstwy lakieru. Skórka pomarańczy powstaje głównie przez nieodpowiednie warunki aplikacji – na przykład zbyt szybkie odparowanie rozpuszczalnika, za niską lub za wysoką lepkość lakieru, albo nawet przez niewłaściwą technikę natrysku. Moim zdaniem, najczęściej winny jest pośpiech i brak dokładności w przygotowaniu powierzchni czy doborze parametrów sprzętu. W branży lakierniczej przyjmuje się, że optymalna powierzchnia powinna być gładka jak lustro – to jest standard wykończenia w większości serwisów autoryzowanych i według wytycznych takich producentów jak PPG czy BASF. Co ciekawe, skórka pomarańczy nie zawsze jest traktowana jako poważna wada – czasem w fabrykach lekko ją tolerują, bo jest mało widoczna na niektórych kolorach. Jednak z punktu widzenia jakości i estetyki, warto dążyć do wyeliminowania tego efektu. Z mojego doświadczenia, kluczowe jest stosowanie się do zaleceń producenta lakierów i dbanie o czystość oraz dobrą regulację pistoletu lakierniczego. Praktycznie rzecz biorąc, jeśli zaczynasz widzieć taki efekt jak na zdjęciu, to warto wziąć krok wstecz i przeanalizować cały proces – od przygotowania podłoża, przez mieszanie lakieru, aż po sam natrysk.
Pytanie 20
Metody przygotowania podłoża do malowania i lakierowania to
A. oczyszczanie ręczne i oczyszczanie chemiczne.Twoja odpowiedź
B. malowanie pędzlem i malowanie zanurzeniowe.
C. malowanie elektroforetyczne, przez polewanie.
D. natrysk pneumatyczny i natrysk hydrodynamiczny.
Poprawna odpowiedź. Prawidłowo wskazałeś, że metody przygotowania podłoża do malowania i lakierowania to oczyszczanie ręczne i oczyszczanie chemiczne. To podstawa, zanim w ogóle pomyśli się o nakładaniu jakiejkolwiek powłoki – czy to farby, czy lakieru. Moim zdaniem, bardzo często w praktyce właśnie etap przygotowania podłoża decyduje o efekcie końcowym. Oczyszczanie ręczne, czyli na przykład szlifowanie papierem ściernym, szczotkowanie drucianą szczotką albo nawet skrobanie, pozwala pozbyć się rdzy, starych powłok czy zadziorów. Natomiast oczyszczanie chemiczne – użycie rozpuszczalników, środków odtłuszczających lub kwasów – pomaga usunąć tłuszcze, oleje, zabrudzenia organiczne, a także resztki starych substancji. W wielu zakładach stosuje się kombinację obu metod, bo samo ręczne szlifowanie nie usunie tłustych plam, a sam środek chemiczny nie poradzi sobie z grubą warstwą rdzy. Zresztą, w dokumentacjach technicznych producentów farb czy normach takich jak PN-EN ISO 8501-1, zawsze znajdziesz wytyczne dotyczące przygotowania powierzchni. Osobiście uważam, że jeśli ktoś zaniedba ten etap, nawet najlepsza farba szybko zacznie się łuszczyć albo odpadać. Prawidłowe przygotowanie podłoża to klucz do trwałości i estetyki całej powłoki – czasami lepiej poświęcić dodatkową godzinę na dokładne oczyszczenie niż później poprawiać całą robotę.
Pytanie 21
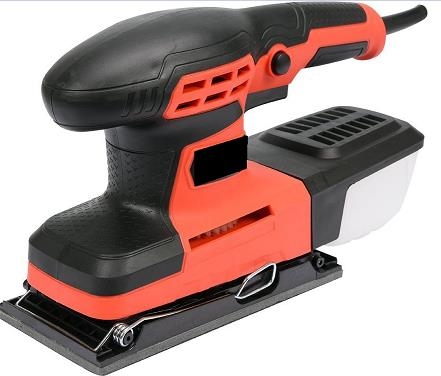
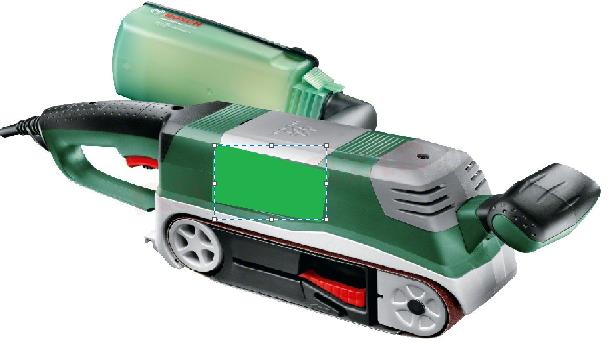
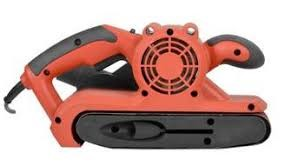
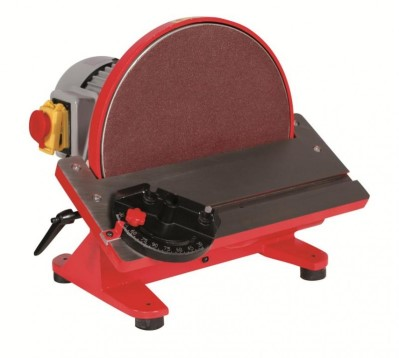
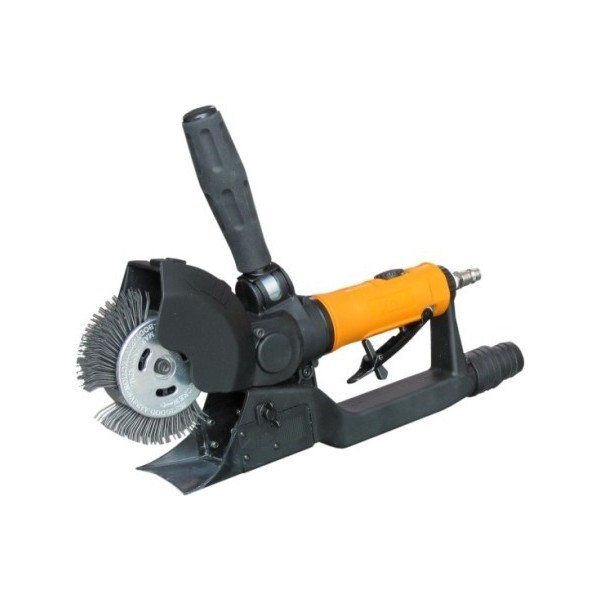
Szlifierkę elektryczną taśmową przedstawiono na rysunku
A. Rysunek 2
B. Rysunek 1Twoja odpowiedź
C. Rysunek 3
D. Rysunek 4
Poprawna odpowiedź. Odpowiedź jest prawidłowa, bo na rysunku 1 faktycznie widzimy szlifierkę elektryczną taśmową. To urządzenie jest bardzo charakterystyczne – od razu rzuca się w oczy podłużny kształt, zamknięty obieg taśmy ściernej oraz duża powierzchnia szlifująca. W praktyce, taka szlifierka wykorzystywana jest głównie do obróbki drewna, ale zdarza się, że stosuje się ją też przy szlifowaniu metali czy usuwaniu starych powłok malarskich. Dzięki ruchowi taśmy ściernej narzędzie pozwala na szybkie usuwanie dużych ilości materiału, co jest ogromnym ułatwieniem na przykład przy renowacji mebli czy przygotowaniu powierzchni pod lakierowanie. Moim zdaniem, każda osoba związana z obróbką drewna powinna znać ten sprzęt na wylot, bo często przyspiesza pracę kilkukrotnie w porównaniu do klasycznych metod ręcznych. Według standardów branżowych dobrze dobrana gradacja taśmy oraz odpowiednia prędkość przesuwu mają kluczowy wpływ na efekt końcowy oraz bezpieczeństwo pracy – warto na to zwracać uwagę. Z własnego doświadczenia dodam, że szlifierka taśmowa świetnie sprawdza się przy wyrównywaniu dużych płaszczyzn i zgrubnym usuwaniu nierówności, ale trzeba też uważać, bo narzędzie jest na tyle „agresywne”, że łatwo można uszkodzić obrabianą powierzchnię, jeśli nie zachowa się ostrożności. Dobrym nawykiem jest testowanie narzędzia najpierw na kawałku odpadu, zanim przejdziemy do docelowego elementu.
Pytanie 22
Podkłady wypełniające wodorozcieńczalne szlifuje się papierem o gradacji
A. 1000 (na mokro).Twoja odpowiedź
B. 180 (na mokro).
C. 1000 (na sucho).
D. 180 (na sucho).
Poprawna odpowiedź. Dokładnie tak – podkłady wypełniające wodorozcieńczalne najlepiej szlifować papierem ściernym o gradacji 1000 na mokro. Jeśli spojrzeć na to praktycznie, to taka gradacja pozwala uzyskać bardzo gładką powierzchnię, co jest kluczowe przed dalszymi etapami lakierowania czy wykańczania powłoki. Moim zdaniem nie ma co tu kombinować z niższą gradacją – można łatwo uszkodzić warstwę podkładu albo zrobić niepotrzebne rysy, które później będą się odznaczać pod lakierem nawierzchniowym. Szlifowanie na mokro dodatkowo ogranicza pylenie, chłodzi powierzchnię i pozwala lepiej kontrolować równomierność ścierania – to szczególnie ważne przy podkładach wodnych, bo są bardziej podatne na przegrzewanie i lokalne przetarcia niż rozpuszczalnikowe. Z mojego doświadczenia wynika, że zgodność z zaleceniami producentów materiałów lakierniczych po prostu się opłaca – większość profesjonalnych firm wykończeniowych i warsztatów lakierniczych stosuje właśnie gradację 1000 na mokro dla podkładów wodnych. To zapewnia nie tylko najlepszą przyczepność kolejnych warstw, ale też eliminuje ryzyko nieestetycznych rys. Polecam zawsze doczytywać karty techniczne produktów, ale ta zasada jest naprawdę uniwersalna w pracy z nowoczesnymi podkładami wodorozcieńczalnymi.
Pytanie 23
Którą z wymienionych cech lakieru można mierzyć przyrządem wykorzystującym zasadę odrywania magnesu od podłoża stalowego?
A. Grubość.Twoja odpowiedź
B. Przyczepność.
C. Udarmość.
D. Ścieralność.
Poprawna odpowiedź. Prawidłowo zauważyłeś, że do pomiaru grubości lakieru na podłożu stalowym bardzo często stosuje się przyrządy działające na zasadzie odrywania magnesu. To jest naprawdę praktyczna metoda, zwłaszcza w branży lakierniczej czy samochodowej. Chodzi tutaj o to, że takie urządzenie – nazywane popularnie grubościomierzem magnetycznym – umożliwia szybkie i całkiem dokładne określenie, ile mikronów lakieru znajduje się na stali. Sam pomiar opiera się na sile przyciągania magnesu do powierzchni – im grubsza powłoka lakieru, tym trudniej oderwać magnes. W codziennej praktyce, szczególnie np. przy kontroli jakości napraw powłokowych, czy przy zakupie używanych aut, właśnie ta metoda pozwala wykryć ewentualne miejsca szpachlowania lub drugiego lakierowania. Standardy branżowe, np. normy PN-EN ISO 2808, zalecają takie rozwiązania jako szybkie i niedestrukcyjne. Moim zdaniem dobrze jest wiedzieć, że ta technika sprawdza się tylko na podłożach stalowych albo żelaznych, bo na aluminium już nie zadziała – i to często umyka początkującym. W praktyce, dzięki takiemu prostemu przyrządowi można uniknąć wielu problemów przy ocenie jakości powłoki lakierniczej. Przyrządy tego typu są też zazwyczaj niewielkie, więc można je mieć zawsze przy sobie.
Pytanie 24
Promienie świetlne o wszystkich barwach pochłania powierzchnia
A. czerwona.
B. czarna.Twoja odpowiedź
C. biała.
D. niebieska.
Poprawna odpowiedź. Powierzchnia czarna pochłania promieniowanie świetlne praktycznie wszystkich długości fal, dlatego właśnie czarne materiały są uważane za najlepsze absorbenty światła widzialnego. To wynika z faktu, że nie odbijają one ani nie przepuszczają praktycznie żadnej barwy – energia promieniowania jest zamieniana w ciepło. W praktyce można to zaobserwować np. na parkingu latem: czarny samochód nagrzewa się dużo szybciej niż biały, bo cała energia świetlna jest przez niego pochłaniana. W technice, wykorzystuje się to choćby w konstrukcji kolektorów słonecznych, które maluje się na czarno, by maksymalizować pochłanianie energii słonecznej. Także w fotometrii czy przy projektowaniu urządzeń do kalibracji czujników optycznych używa się tzw. czarnych pułapek świetlnych, które mają na celu minimalizowanie odbić. Standardy branżowe, jak np. normy dotyczące współczynnika absorpcji (ASTM E903), wskazują na czarne powierzchnie jako wzorzec maksymalnej absorpcji. Moim zdaniem, dobrze rozumieć to nie tylko teoretycznie, ale też praktycznie, bo w wielu zawodach – od budownictwa po elektronikę – wykorzystuje się zależność pomiędzy barwą a pochłanianiem światła. Warto wiedzieć, że nawet „czarna” powierzchnia w sensie praktycznym nigdy nie pochłonie wszystkiego, ale czarna jest zdecydowanie najbliżej tego ideału.
Pytanie 25
Przykładowy symbol oznaczenia włókniny ściernej to
A. K 800Poprawna odpowiedź
B. M 800
C. D 800
D. F 800Twoja odpowiedź
Niepoprawna odpowiedź. W branży obróbki powierzchni i wykańczania materiałów jednym z najczęstszych błędów jest mylenie oznaczeń różnych rodzajów materiałów ściernych. Symbole takie jak D 800, F 800 czy M 800 na pierwszy rzut oka mogą wydawać się prawidłowe, bo ich format przypomina standardowe oznaczenia gradacji, jednak każda litera niesie konkretne znaczenie branżowe. Na przykład, litera „D” zwykle kojarzona jest z diamentowymi materiałami ściernymi, chociaż w praktyce rzadko w takiej formie używa się diamentów do włóknin. „F” często odnosi się do papierów ściernych lub płócien o zróżnicowanej twardości podłoża, natomiast „M” może wskazywać na gradację materiału ściernego, ale w innych klasyfikacjach – np. w oznaczeniach twardości wiązania ściernic konwencjonalnych, nie włóknin. Myślę, że sporo osób popełnia tu błąd, bo przyzwyczajonych jesteśmy do uniwersalnych numerów, ale każda grupa materiałów ma swój własny system symboli – to trochę jakby próbować opisać wiertło oznaczeniem piły tarczowej, niby podobne, ale jednak zupełnie inne zastosowanie. Włókniny ścierne są oddzielną grupą produktową i tylko oznaczenie z „K” na początku (zgodnie z normami branżowymi i katalogami producentów) jednoznacznie identyfikuje typ materiału oraz gradację ziarna. Sugerowanie się więc innymi literami prowadzi do nieprawidłowego doboru akcesoriów, co w efekcie może skutkować nieuzyskaniem pożądanego efektu na obrabianej powierzchni albo nawet uszkodzeniem materiału. Z doświadczenia wiem, że dobór właściwego materiału ściernego, zgodnie z prawidłowym oznaczeniem, ma bezpośredni wpływ na jakość i wydajność pracy – dlatego tak ważne jest zrozumienie systemu symboli i unikanie typowych pułapek myślowych związanych z pozornie podobnymi oznaczeniami.
Pytanie 26
„Pęcznienie” powłoki to wada lakieru powstająca w wyniku
A. podnoszenia się głębiej położonych warstw lakieru.Twoja odpowiedź
B. oddzielania się nawierzchniowych powłok lakieru.
C. zapadania się warstwy lakieru lub szpachlówki.
D. powstawania pojedynczych pęcherzy między powłokami lakieru.
Poprawna odpowiedź. Pęcznienie powłoki lakierniczej to typowa wada, która jest dość charakterystyczna i warto ją dobrze rozumieć, bo może dać się mocno we znaki w praktycznej pracy lakiernika. Chodzi tutaj o sytuację, gdzie głębiej położone warstwy lakieru zaczynają się unosić, tworząc wybrzuszenia lub pęcherze pod warstwą nawierzchniową. Najczęściej taki efekt powstaje przez reakcję wilgoci, nieszczelności albo zastosowanie niekompatybilnych materiałów. Spotkałem się z tym szczególnie wtedy, gdy lakier nakładano na niedostatecznie wyschniętą szpachlówkę albo gdy podkład był jeszcze „świeży”. Z punktu widzenia norm branżowych, takich jak PN-EN ISO 4628-2, wybrzuszenia i pęcherze klasyfikuje się osobno od innych wad typu zapadanie się czy łuszczenie. Praktyczna rada – zawsze trzeba pilnować, by każda warstwa była odpowiednio utwardzona przed aplikacją kolejnej, a także korzystać z materiałów tego samego systemu. Wtedy szansa na to, że powłoka zacznie pęcznieć, jest zdecydowanie mniejsza. Pęcznienie jest poważną wadą, bo nie tylko pogarsza estetykę, ale też prowadzi do utraty przyczepności całego wykończenia i może powodować konieczność kosztownej naprawy. Z mojego doświadczenia wynika, że podstawą jest sumienność i cierpliwość podczas aplikacji – nie wolno przyspieszać schnięcia na siłę czy mieszać przypadkowych produktów. To trochę taka „klasyka gatunku” wśród błędów lakierniczych i jeśli się ją rozpozna na czas, można jeszcze uratować powierzchnię bez dużych strat.
Pytanie 27
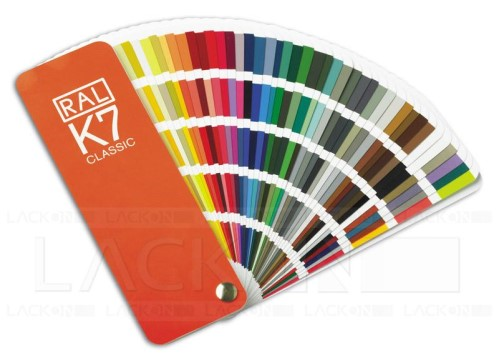
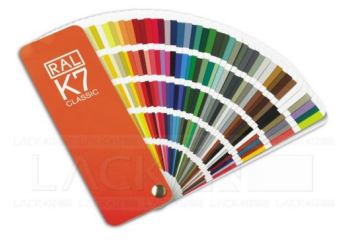
Na rysunku przedstawiono
A. paletę barw.
B. koło chromatyczne barw.
C. mieszanie kolorów przez subtrakcję.
D. wzornik kolorów.Twoja odpowiedź
Poprawna odpowiedź. To, co widzisz na rysunku, to klasyczny wzornik kolorów – w tym przypadku system RAL, który jest jednym z najbardziej rozpoznawalnych standardów w branży. Wzorniki kolorów są absolutnie kluczowe w pracy projektantów, architektów, lakierników, a nawet producentów farb i lakierów. Pozwalają na precyzyjne określenie, jaki kolor ma zostać użyty, eliminując niedomówienia i różnice interpretacyjne, które potrafią się pojawić przy samych nazwach czy opisach kolorów. Z mojego doświadczenia mogę powiedzieć, że bez wzornika naprawdę trudno jest dobrać odcień np. farby do ściany, elementów metalowych czy detali w przemyśle motoryzacyjnym – szczególnie gdy chodzi o powtarzalność i zgodność z normami. Standardy takie jak RAL czy Pantone gwarantują, że kolor wybrany raz będzie identyczny przy każdym kolejnym zamówieniu. To bardzo praktyczne i wygodne narzędzie, a jednocześnie coś, co zdecydowanie usprawnia komunikację między klientem a wykonawcą. Wzorniki często stosuje się też podczas przygotowywania projektów graficznych, a obecność ich w każdej szanującej się pracowni to po prostu branżowy must-have. Ten rodzaj wzornika, rozkładany jak wachlarz, jest wyjątkowo wygodny do szybkiego porównywania barw w świetle dziennym czy sztucznym – co, swoją drogą, też ma olbrzymie znaczenie dla uzyskania zamierzonego efektu końcowego.
Pytanie 28
Który z wymienionych materiałów nie jest stosowany na podłoża materiałów ściernych?
A. Płótno.
B. Metal.Twoja odpowiedź
C. Papier.
D. Gąbka.
Poprawna odpowiedź. Metal, w przeciwieństwie do gąbki, płótna czy papieru, praktycznie nie występuje jako podłoże do materiałów ściernych w zastosowaniach typowych dla warsztatów lub przemysłu drzewnego czy lakierniczego. Z mojego doświadczenia wynika, że najczęściej wybierane są podłoża elastyczne i podatne na ugięcie, takie jak papier, płótno czy nawet specjalne gąbki, bo zapewniają optymalną pracę, równomierne przyleganie do obrabianej powierzchni i bardzo dobrą kontrolę nad stopniem szlifowania. Metalowe podłoże – no, wyobraź sobie papier ścierny na stalowej blaszce – kompletnie się nie sprawdza, bo nie daje tej elastyczności, a co więcej, byłoby niebezpieczne w użytkowaniu. W praktyce, zgodnie z normami branżowymi (np. PN-EN 13743, która określa bezpieczeństwo narzędzi ściernych), materiały podłożowe muszą być nie tylko wytrzymałe, ale też bezpieczne dla użytkownika, a tego metal zapewnić nie potrafi. Zresztą, w procesach ręcznego szlifowania czy obróbki precyzyjnej, użycie papieru lub płótna to już prawie standard, bo zapewniają świetne efekty, a gąbka pozwala na pracę na powierzchniach profilowanych czy zakrzywionych. Metal nie spełnia tych wymagań, więc raczej o nim nawet się nie myśli w tej branży. Najważniejsze jest, żeby podłoże współpracowało z materiałem ściernym i było wygodne w użyciu – a tutaj metal przegrywa na całej linii.
Pytanie 29
Plamy wodne to wada powłoki lakierowej, która może być spowodowana
A. zastosowaniem niewłaściwych rozcieńczalników.
B. zawilgoceniem instalacji natryskowej.Twoja odpowiedź
C. zbyt krótkim czasem schnięcia międzywarstwy.
D. niewłaściwym czasem wygrzewania warstw.
Poprawna odpowiedź. Plamy wodne na powłoce lakierowej to coś, co w branży jest naprawdę trudne do usunięcia, a ich obecność świadczy o poważnym problemie technologicznym podczas procesu lakierowania. Najczęstszą przyczyną pojawiania się takich plam jest właśnie zawilgocenie instalacji natryskowej – można powiedzieć, że wilgoć w sprężonym powietrzu to wróg każdego lakiernika. Gdy do układu przedostaje się para wodna, podczas aplikacji miesza się ona z rozcieńczalnikami i lakierem. Tworzą się wtedy mikrocząsteczki wody, które osadzają się na powłoce w postaci nieestetycznych plam czy zacieków. Z mojego doświadczenia wynika, że jeśli nie zadbamy o odpowiednie separatory wody i regularne opróżnianie zbiorników, można bardzo łatwo „złapać” wilgoć do układu. Standardem branżowym jest stosowanie filtrów i osuszaczy powietrza w całej instalacji – można nawet spotkać w niektórych warsztatach specjalne wskaźniki wilgoci. Warto też pamiętać, że plamy wodne praktycznie zawsze oznaczają konieczność ponownego szlifowania i lakierowania, a to już spora strata czasu i materiałów. Uczciwie mówiąc, prewencja jest tu najlepszą strategią. Dlatego tak ważne jest regularne serwisowanie sprzętu i stosowanie się do zaleceń producentów zarówno systemów lakierniczych, jak i samych instalacji natryskowych. W praktyce, nawet niewielka ilość wilgoci w systemie może popsuć całą robotę. Lepiej zapobiegać niż potem walczyć z efektem końcowym.
Pytanie 30
„Krwawienie” powłoki to wada lakierowa spowodowana
A. niewłaściwie dobraną dyszą pistoletu lakierniczego.
B. zbyt cienką warstwą lakieru bazowego.
C. niewłaściwym prowadzeniem pistoletu podczas lakierowania.
D. zbyt dużym dodatkiem utwardzacza do podkładu.Twoja odpowiedź
Poprawna odpowiedź. Krwawienie powłoki lakierniczej to taki problem, z którym w praktyce naprawdę nietrudno się spotkać, zwłaszcza jeśli ktoś trochę poeksperymentuje z proporcjami składników. Chodzi tu dokładnie o to, że zbyt duża ilość utwardzacza dodanego do podkładu powoduje zaburzenie procesów chemicznych podczas schnięcia. Z mojego doświadczenia wynika, że przesada z utwardzaczem sprawia, iż rozpuszczalniki szybciej przenikają przez warstwy lakieru, rozpuszczając pigmenty w podkładzie i powodując ich przebijanie się na powierzchnię finalnej powłoki lakierniczej. Efekt końcowy – niestety nieciekawy – to plamy, przebarwienia, czasem nawet zupełnie nieprzewidywalne odcienie, które potrafią zniszczyć całą robotę. Dobre praktyki branżowe jasno mówią, żeby stosować się do zaleceń producenta – proporcje mieszania nie są wymyślone przypadkowo. W każdym lepszym warsztacie lakierniczym, zanim połączysz podkład z utwardzaczem, dokładnie sprawdzasz instrukcję techniczną produktu. Zbyt duża ilość utwardzacza to nie tylko ryzyko krwawienia, ale i obniżenie elastyczności powłoki czy nawet ryzyko mikropęknięć. W branży mówi się, że lepiej trzy razy mierzyć, a raz mieszać – i coś w tym jest. Zwróć jeszcze uwagę, że efekt krwawienia praktycznie nie występuje, gdy proporcje są prawidłowe i stosujesz się do sprawdzonej procedury lakierowania – dlatego ta odpowiedź zdecydowanie jest poprawna i warto mieć to na uwadze przy każdej pracy z lakierami.
Pytanie 31
Za pomocą przyrządu lakierniczego przedstawionego na ilustracji wykonuje się badanie
A. lepkości.Twoja odpowiedź
B. chropowatości.
C. rozlewności.
D. grubości.
Poprawna odpowiedź. To, co widzisz na ilustracji, to kubek z wylotem, najczęściej określany jako kubek Forda albo kubek z normą DIN. Służy on właśnie do pomiaru lepkości cieczy, na przykład lakierów, podkładów czy bejc w branży lakierniczej. Pomiar polega na nalaniu cieczy do kubka, a następnie mierzeniu czasu wypływu przez otwór o określonej średnicy. Im dłużej ciecz wypływa, tym wyższa jest jej lepkość – i na odwrót. W praktyce warsztatowej to bardzo wygodna metoda, bo pozwala szybko sprawdzić, czy lakier ma odpowiednie właściwości robocze, zanim w ogóle zaczniemy nakładać go na powierzchnię. Standardy branżowe, na przykład norma DIN 53211 lub ISO 2431, bardzo dokładnie opisują sposoby przeprowadzania takiego pomiaru. Moim zdaniem każdy lakiernik powinien umieć się takim kubkiem posługiwać, bo od lepkości zależy nie tylko efekt wizualny, ale i trwałość powłoki lakierniczej. Niezbyt często mówi się o tym na kursach, ale jak ktoś maluje zawodowo, to kubek lepkościowy leży zawsze pod ręką. Sam nie raz przekonałem się, jak niewielka zmiana lepkości potrafi zepsuć cały proces – szczególnie przy lakierach dwuskładnikowych. To taki trochę niedoceniany, ale absolutnie podstawowy przyrząd.
Pytanie 32
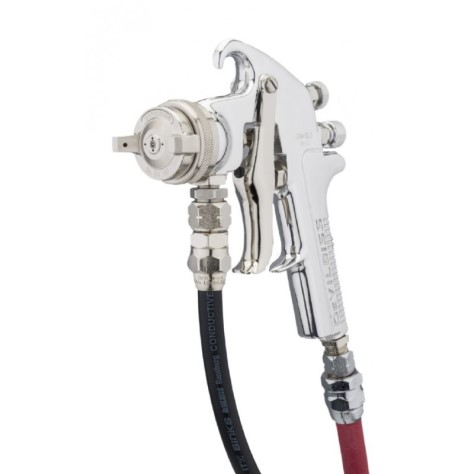
Który z pistoletów służy do malowania ręcznego i zasilany jest ze zbiornika stacjonarnego?
A. Pistolet 2
B. Pistolet 4
C. Pistolet 3
D. Pistolet 1Twoja odpowiedź
Poprawna odpowiedź. Pistolet widoczny na pierwszym zdjęciu to typowy pistolet do malowania ręcznego, który zasilany jest bezpośrednio ze zbiornika stacjonarnego (np. ciśnieniowego lub pojemnika pod ciśnieniem na lakier). W praktyce takie rozwiązanie stosuje się tam, gdzie potrzebna jest stała, równomierna dostawa materiału lakierniczego bez konieczności częstego dolewania farby jak w przypadku kubków grawitacyjnych. To spore ułatwienie przy dużych powierzchniach albo długotrwałych pracach, gdzie liczy się ciągłość procesu. Z mojego doświadczenia, w lakiernictwie przemysłowym i warsztatach samochodowych, takie pistolety zapewniają stabilne parametry natrysku i eliminują przerwy technologiczne. Warto tu wspomnieć, że według norm branżowych (np. PN-EN 1953), pistolety ciśnieniowe współpracujące ze zbiornikami stacjonarnymi gwarantują precyzyjną kontrolę nad ilością i jakością natryskiwanego materiału. To także wpływa pozytywnie na ekonomię procesu – mniej strat, bardziej jednorodna powłoka. Dużo osób lekceważy ergonomię takiego narzędzia, ale w praktyce, brak ciężkiego zbiornika na pistolecie to mniejsze zmęczenie i większa precyzja ruchów. Moim zdaniem, to jedno z najlepszych rozwiązań do profesjonalnych i powtarzalnych zadań lakierniczych.
Pytanie 33
Jaki kolor powstanie w wyniku zmieszania koloru niebieskiego, zielonego i czerwonego?
A. Biały.Twoja odpowiedź
B. Żółty.
C. Szary.
D. Czarny.
Poprawna odpowiedź. Prawidłowa odpowiedź to biały – i to jest naprawdę ciekawa sprawa, bo dotyczy tzw. addytywnego mieszania barw, które jest podstawą działania monitorów, telewizorów czy projektorów. W praktyce, jeśli nałożysz światło czerwone, zielone i niebieskie (RGB) na jednym punkcie w idealnych proporcjach, otrzymasz światło białe. Właśnie tak powstaje obraz na ekranach – każdy piksel generuje odpowiednią dawkę tych trzech barw i w ten sposób uzyskuje się dowolny kolor, także czystą biel. To jest zgodne ze standardem RGB stosowanym w elektronice i grafice komputerowej – de facto, cała branża opiera się na tej zasadzie. Warto dodać, że mieszanie światła (addytywne) to zupełnie coś innego niż mieszanie farb czy pigmentów (substraktywne), gdzie efekty są odwrotne. Moim zdaniem, zrozumienie tego mechanizmu pozwala lepiej ogarnąć, jak działają urządzenia wyświetlające obrazy, np. przy kalibracji monitorów czy projektowaniu grafiki cyfrowej. Często osoby uczące się grafiki są zaskoczone, że mieszając 'światło' uzyskuje się biel, a nie szarość czy inny kolor. To naprawdę przydatna wiedza – i w pracy, i w codziennym życiu.
Pytanie 34
Spoiwo to
A. wyrób sporządzony na roztworze żywicy w rozpuszczalniku organicznym, który rozcieńcza się wodą.
B. roztwór, emulsja lub dyspersja żywicy lub mieszaniny żywic i ewentualnie innych składników, np. środków pomocniczych w rozpuszczalniku lub mieszaninie rozpuszczalników.Twoja odpowiedź
C. stała, półstała lub ciekła substancja organiczna, zwykle o dużej względnej masie cząsteczkowej, rozpuszczalna w rozpuszczalnikach organicznych, w postaci stałej lub półstałej charakteryzuje się określoną temperaturą pieknięcia lub topnienia.
D. środek pomocniczy dodawany obok katalizatora, zwiększający aktywność lub efektywność działania katalizatora.
Poprawna odpowiedź. Właściwie, spoiwo to nic innego jak roztwór, emulsja lub dyspersja żywicy (lub mieszaniny żywic) i czasami innych pomocniczych substancji w odpowiednim rozpuszczalniku lub ich mieszaninie. To właśnie spoiwo odpowiada za wiązanie cząstek pigmentu w farbie czy lakierze oraz za przyleganie wyschniętej powłoki do podłoża. W branży malarskiej i lakierniczej to podstawa – bez dobrego spoiwa żadna powłoka nie będzie trwała. Przykładowo, w farbach akrylowych spoiwem jest właśnie emulsja żywicy akrylowej w wodzie, w lakierach poliuretanowych to często roztwór żywic poliuretanowych w specjalnych rozpuszczalnikach. Standardy takie jak PN-EN ISO 4618 wyraźnie określają, że spoiwo to element decydujący o właściwościach użytkowych powłok malarskich. Moim zdaniem każdy, kto ma styczność z chemią budowlaną czy lakiernictwem, powinien znać to pojęcie na wylot, bo od jakości spoiwa zależy odporność na warunki atmosferyczne, ścieranie czy chemikalia. W praktyce często spotyka się farby, gdzie dobór konkretnego spoiwa determinuje zastosowanie produktu – na przykład żywice epoksydowe wybiera się do powłok przemysłowych ze względu na ich świetną odporność mechaniczną i chemiczną. Warto też pamiętać, że dodatki, jak plastyfikatory czy środki modyfikujące, są tylko wsparciem, a nie sercem spoiwa.
Pytanie 35
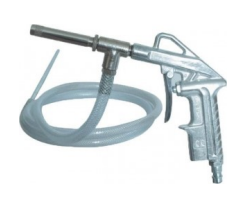
Na rysunku przedstawiono pistolet służący do
A. mycia ciśnieniowego.
B. konserwacji podwozi.Twoja odpowiedź
C. oczyszczania z korozji.Poprawna odpowiedź
D. przedmuchiwania powierzchni.
Niepoprawna odpowiedź. To pytanie sprawia trochę problemów, bo na pierwszy rzut oka pistolet może przypominać różne narzędzia warsztatowe, ale klucz tkwi w szczegółach jego budowy i przeznaczenia. Często myli się go z pistoletem do mycia ciśnieniowego – w końcu oba mają podobny kształt i podłącza się je do sprężonego powietrza. Jednak różnica jest zasadnicza: pistolety do mycia wykorzystują wodę pod ciśnieniem i mają końcówki przystosowane do rozpylania cieczy, nie ścierniwa. Z kolei konserwacja podwozi wymaga zazwyczaj pistoletów do natrysku środków ochronnych, często wyposażonych w zupełnie inne końcówki i zbiorniki na preparaty. Przedmuchiwanie powierzchni wykonuje się prostymi pistoletami pneumatycznymi, zwykle z cienką dyszą, bez wymiennych dysz ceramicznych i zbiornika na ścierniwo. Typowym błędem jest utożsamianie każdego narzędzia pneumatycznego z uniwersalnym zastosowaniem – a przecież pistolety do piaskowania muszą być wyjątkowo odporne na ścieranie (ceramiczne końcówki!), by nie zużyły się po kilku minutach pracy. Dobre praktyki branżowe, chociażby z lakiernictwa czy konserwacji zabytków, jasno wskazują: skuteczne i bezpieczne usuwanie rdzy, farb czy zgorzeliny wymaga narzędzia przeznaczonego stricte do pracy z materiałami ściernymi pod ciśnieniem. W praktyce każde inne zastosowanie tego typu pistoletu prowadziłoby do szybkiego zniszczenia sprzętu lub nieefektywności pracy.
Pytanie 36
Jakim urządzeniem dokonuje się pomiaru elastyczności powłoki lakierniczej?
A. urządzeniem do pomiaru grubości
B. narzędziem ołówkowym
C. nożem do nacinania siatki
D. przyrządem stożkowymTwoja odpowiedź
Poprawna odpowiedź. Pomiar elastyczności powłoki lakierowej jest kluczowym aspektem oceny jakości i trwałości różnych materiałów wykończeniowych. Przyrząd stożkowy jest specjalnie zaprojektowany do tej funkcji, umożliwiając ocenę, jak powłoka reaguje na różne siły mechaniczne. W praktyce, przyrząd ten działa poprzez przyłożenie nacisku do powierzchni powłoki, co pozwala określić, jak bardzo materiał jest w stanie się odkształcić bez pękania czy łuszczenia się. Tego rodzaju pomiar jest niezwykle istotny w branży lakierniczej, gdzie elastyczność wpływa na odporność na uszkodzenia i trwałość estetyczną. Standardy takie jak ISO 1518 dotyczące elastyczności powłok lakierowych dostarczają wytycznych dotyczących przeprowadzania takich testów, co podkreśla znaczenie stosowania odpowiednich narzędzi, jak przyrząd stożkowy, w celu uzyskania wiarygodnych i powtarzalnych wyników. Dzięki tym pomiarom, producenci mogą zapewnić, że ich produkty spełniają wymagania jakościowe i normy branżowe.
Pytanie 37
Przedstawiony na rysunku symbol oznacza konieczność szlifowania materiału
A. maszynowo na sucho.
B. maszynowo na mokro.
C. ręcznie na mokro.Twoja odpowiedź
D. ręcznie na sucho.
Poprawna odpowiedź. Ten symbol dość jednoznacznie wskazuje na konieczność szlifowania ręcznego na mokro. Zwróć uwagę na obecność kropli wody – to typowy znak dla operacji prowadzonych z użyciem cieczy chłodzącej bądź samej wody. W praktyce szlifowanie ręczne na mokro stosuje się bardzo często podczas obróbki powierzchni, które łatwo się nagrzewają lub gdy chcemy uzyskać bardzo gładką strukturę bez ryzyka przypaleń i zarysowań. Moim zdaniem, to jeden z fundamentalnych procesów w obróbce wykończeniowej – zwłaszcza kiedy pracujemy z materiałami podatnymi na przegrzanie, jak np. niektóre metale czy laminaty. Woda nie tylko zmniejsza tarcie, ale też skutecznie wypłukuje powstający pył, co znacznie poprawia komfort i bezpieczeństwo pracy. W wielu zakładach rzemieślniczych i warsztatach przyjęło się wręcz, że w przypadku szlifowania końcowego nie ryzykuje się pracy na sucho. Zwracam uwagę, że standardy BHP oraz praktyki zalecane przez producentów narzędzi (np. FEPA, czyli Europejska Federacja Producentów Ściernic) podkreślają znaczenie chłodzenia przy szlifowaniu ręcznym – nie tylko dla ochrony materiału, ale i zdrowia pracownika. Dobrze wiedzieć, że szlifowanie na mokro przedłuża też żywotność papieru ściernego oraz pozwala osiągnąć lepszą jakość wykończenia.
Pytanie 38
Elementem budowy pistoletu lakierniczego nie jest
A. dławica.
B. rozpylacz.
C. przyłącze.
D. manometr.Twoja odpowiedź
Poprawna odpowiedź. Manometr faktycznie nie jest elementem budowy pistoletu lakierniczego – i to się często ludziom myli, bo przecież podczas lakierowania trzeba kontrolować ciśnienie. Ale w praktyce to manometr jest najczęściej zamontowany bezpośrednio na instalacji sprężonego powietrza, czasem przy samym kompresorze albo na przewodzie, który prowadzi do pistoletu. Sam pistolet lakierniczy zbudowany jest głównie z takich części jak dławica (uszczelnia ruchome elementy, żeby nie było wycieków lakieru czy powietrza), przyłącze (to miejsce podłączenia węża z powietrzem) i rozpylacz (on odpowiada za rozbijanie strumienia farby na drobne kropelki – to po prostu serce całego procesu natrysku). Moim zdaniem, warto tu pamiętać o praktyce warsztatowej: kiedy masz dobry pistolet, dbasz o jego czystość, szczelność tych właśnie kluczowych elementów, a ciśnienie i tak ustawiasz na zewnątrz. Dobre praktyki mówią, żeby manometr był łatwo dostępny, ale nie montuje się go w pistolecie, bo zbytnio by go obciążał i przeszkadzałby w pracy. Takie rozróżnienie jest ważne, bo pozwala nie tylko dobrze przygotować się do malowania, ale też szybko zlokalizować ewentualne problemy z lakierowaniem. W normach branżowych (np. PN-EN 1953) też nie znajdziesz manometru jako części pistoletu – to osobny sprzęt pomiarowy. W sumie często spotykany błąd, dobrze go wyłapać.
Pytanie 39
Na rysunku przedstawiono
A. wzornik kolorów.Twoja odpowiedź
B. paletę barw.
C. mieszanie kolorów przez subtrakcję.
D. koło chromatyczne barw.
Poprawna odpowiedź. Wzornik kolorów, przedstawiony na rysunku, jest narzędziem kluczowym w procesach związanych z projektowaniem i produkcją kolorów. Umożliwia precyzyjne określanie odcieni i tonów barw, co jest niezbędne w branży graficznej, modowej czy architektonicznej. Zastosowanie wzorników kolorów pozwala na utrzymanie spójności w projektach, co jest szczególnie ważne w druku i produkcji, gdzie nawet niewielkie różnice w kolorze mogą wpływać na finalny efekt. Wzorniki te są często wykorzystywane przez projektantów mody do dobierania odpowiednich kolorów tkanin oraz przez grafików do zapewnienia zgodności kolorów w różnych mediach. Standardy takie jak Pantone dostarczają wzorniki, które obejmują szeroką gamę barw, co pozwala na łatwe odnalezienie i porównanie kolorów. Dzięki wzornikom kolorów, profesjonaliści mogą także skuteczniej komunikować się z klientami i współpracownikami, eliminując nieporozumienia związane z kolorami.
Pytanie 40
Zastosowanie spoiwa jako wypełniacza materiałów lakierniczych ma na celu
A. utwardzenie materiału.
B. uzyskanie lepszej przyczepności lakieru.Poprawna odpowiedź
C. poleszenie połysku powłoki lakierniczej.
D. zabezpieczenie blachy przed korozją.Twoja odpowiedź
Niepoprawna odpowiedź. Wiele osób myśli, że spoiwo jako wypełniacz to głównie dla połysku, utwardzenia albo ochrony przed korozją – takie podejście jest dość powszechne, ale niestety mijające się z prawdą technologiczną. Utwardzenie materiału zachodzi głównie w końcowych warstwach lakieru lub bezpośrednio przez zastosowanie specjalnych utwardzaczy, a nie dzięki samemu spoiwu jako wypełniaczowi. Spoiwo nie ma też takiej roli, żeby poprawiać połysk – za to odpowiadają głównie warstwy lakieru nawierzchniowego, w których są odpowiednie dodatki oraz pigmenty, a także sam sposób aplikacji i późniejszej obróbki mechanicznej (np. polerka). Jeśli chodzi o zabezpieczenie blachy przed korozją, tutaj kluczowe są podkłady antykorozyjne, pasywatory czy powłoki cynkowe, które izolują metal od wilgoci i tlenu, a niekoniecznie typowe spoiwa używane jako wypełniacze. Typowy błąd myślowy polega na tym, że utożsamia się wszystkie „podkłady” z antykorozyjnością – a przecież wypełniacz służy głównie do poprawienia przylegania lakieru do podłoża, wyrównania powierzchni i wypełnienia mikrouszkodzeń czy porów. Jeśli pominiemy ten aspekt i skupimy się tylko na ochronie czy estetyce, to możemy przegapić sedno – trwałość powłoki zawsze będzie zależała od tego, jak dobrze pierwsze warstwy przylegają do powierzchni. Tak naprawdę, bez prawidłowo dobranego spoiwa-lub wypełniacza- cała dalsza praca może iść na marne, bo lakier będzie się łuszczyć, odpryskiwać albo podciekać. Z mojego doświadczenia wynika, że nawet najlepszy lakier nie zadziała dobrze bez solidnie przygotowanego podłoża, a spoiwo w tej roli jest po prostu nie do zastąpienia. Dlatego w praktyce zawodowej trzeba dokładnie rozumieć, jakie funkcje pełnią poszczególne warstwy i nie mylić ich zadań – to oszczędza czas, pieniądze i nerwy.