Kwalifikacja: MEC.09 - Organizacja i nadzorowanie procesów produkcji maszyn i urządzeń
Rozpoczęcie: 19 października 2026 07:21
Zakończenie: 19 października 2026 07:38
Egzamin niezdany
Wynik: 17/40 punktów (42,5%)
Wymagane minimum: 20 punktów (50%)
Pewność odpowiedzi
Żadna odpowiedź nie została oznaczona jako strzał.
Przy następnym egzaminie zaznaczaj niepewne odpowiedzi - zobaczysz wtedy, ile wyniku bierze się z wiedzy, a ile ze szczęścia.
Twój wynik na tle innych
Twój wynik jest lepszy niż 21% podejść do kwalifikacji MEC.09.
Porównanie z 5669 zakończonymi podejściami do tej kwalifikacji (dane zbiorcze, bez wyników indywidualnych).
Zachowaj ten wynik na koncie
Załóż darmowe konto albo zaloguj się - ten egzamin przypiszemy do Twojego konta, więc wrócisz do swoich błędów, będziesz śledzić postęp i dostaniesz powtórki dobrane do Twoich odpowiedzi.
Jaki jest takt montażu dla 25 sztuk amortyzatorów, jeśli czas przeznaczony na produkcję wynosi 250 godzin? Wykorzystaj podany wzór.
T=60x(F/P)
gdzie F - czas przewidziany na produkcję, P – ilość sztuk w danym przedziale czasowym
A. 60
B. 6
C. 1600
D. 600
Twoja odpowiedź
Poprawna odpowiedź. Poprawna odpowiedź wynika z zastosowania wzoru na takt montażu, który jest kluczowym narzędziem w planowaniu produkcji. Wzór T = 60 × (F / P) pozwala na określenie czasu montażu jednej sztuki, gdzie F to całkowity czas produkcji, a P to liczba sztuk. W tym przypadku mamy 250 godzin produkcji oraz 25 sztuk amortyzatorów. Po podstawieniu wartości do wzoru uzyskujemy T = 60 × (250 / 25) = 60 × 10 = 600 sekund. Takt montażu jest istotny dla efektywności procesu produkcyjnego, ponieważ pozwala na optymalizację wykorzystania czasu i zasobów. W praktyce, znajomość taktów montażu pozwala na lepsze planowanie harmonogramów pracy, co prowadzi do zwiększenia wydajności oraz minimalizowania przestojów. W branży produkcyjnej, stosowanie takich obliczeń jest standardem, umożliwiającym ciągłe doskonalenie procesów i dostosowywanie ich do zmieniających się potrzeb rynku.
Pytanie 2
Planowanie montażu łożysk tocznych powinno być tak zorganizowane, aby w trakcie procedury
A. zredukować ryzyko bezpośrednich uderzeń narzędzia w pierścienie, koszyk lub elementy toczne łożyska
Twoja odpowiedź
B. zapewnić właściwe nasmarowanie łożyska smarem stałym
C. umożliwić czyszczenie łożysk w nafcie lub benzynie
D. stosować odpowiednie tuleje do wciskania łożysk, aby siła wcisku była przekazywana w jednym punkcie tulei montażowej
Poprawna odpowiedź. Unikanie bezpośrednich uderzeń narzędzi w pierścienie, koszyk lub części toczne łożyska jest kluczowe dla zapewnienia ich prawidłowego funkcjonowania oraz długowieczności. Bezpośrednie uderzenia mogą prowadzić do uszkodzenia struktury łożyska, co skutkuje jego szybszym zużyciem lub awarią. W praktyce, podczas montażu łożysk, zaleca się stosowanie odpowiednich narzędzi, takich jak tuleje montażowe, które rozkładają siłę na większej powierzchni, co minimalizuje ryzyko uszkodzenia. Zgodnie z normami branżowymi, takimi jak ISO 16281, właściwe techniki montażu łożysk tocznych obejmują także precyzyjne dopasowanie komponentów oraz kontrolę warunków otoczenia, aby uniknąć zanieczyszczeń. Przykładowo, podczas montażu łożysk w maszynach przemysłowych, ważne jest, aby wykorzystywać metody, które nie tylko chronią łożyska przed mechanicznymi uszkodzeniami, ale również zapewniają odpowiednie smarowanie, co jest niezbędne do ich efektywnej pracy.
Pytanie 3
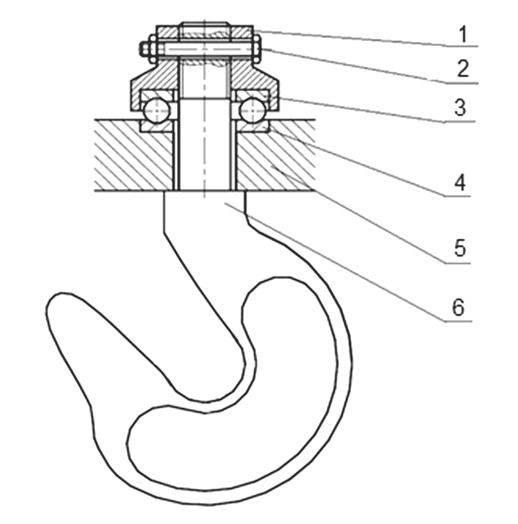
Elementy zespołu haka przedstawionego na rysunku montowane są w kolejności:
A. 6,5,1,4,3,2
B. 4,5,6,3,1,2
Twoja odpowiedź
C. 6,5,1,3,4,2
D. 6,5,1,2,3,4
Poprawna odpowiedź. Poprawna odpowiedź to 4,5,6,3,1,2. Analizując rysunek techniczny, można zauważyć, że element numer 6, będący hakiem, jest kluczowym elementem, który powinien zostać zamontowany jako pierwszy. Hak stanowi podstawę dla dalszych elementów, dlatego jego odpowiednie zamocowanie jest niezbędne dla bezpieczeństwa i stabilności całej konstrukcji. Następnie element 5, trzpień, przechodzi przez hak, co pozwala na jego prawidłowe osadzenie. Element 4, nakrętka, jest istotny, ponieważ zabezpiecza trzpień w miejscu mocowania. Przed nałożeniem nakrętki, należy umieścić podkładkę (element 3), co jest zgodne z najlepszymi praktykami montażowymi, zapewniającym równomierne rozłożenie sił. Elementy 1 i 2, śruba oraz nakrętka zabezpieczająca, są montowane na końcu, co również jest zgodne z zaleceniami standardów branżowych, by zapewnić solidność i integralność zespołu. Prawidłowy montaż jest kluczowy w przypadku elementów nośnych, dlatego znajomość kolejności montażu jest niezbędna w pracy inżyniera czy technika. Przestrzeganie tej sekwencji montażu zwiększa bezpieczeństwo oraz niezawodność używanych konstrukcji.
Pytanie 4
Montaż przy pełnej zamienności polega na używaniu części
A. wykonanych w wąskich granicach tolerancji
Poprawna odpowiedź
B. wykonanych z dowolnymi granicami
C. podzielonych na grupy selekcyjne
D. wykonanych z poszerzonymi granicami tolerancji
Twoja odpowiedź
Niepoprawna odpowiedź. Montaż z zachowaniem pełnej zamienności nie może opierać się na stosowaniu części wykonanych z rozszerzonymi granicami tolerancji. Rozszerzone granice tolerancji prowadzą do znacznych odchyleń wymiarów, co skutkuje niemożnością zapewnienia właściwego dopasowania między różnymi elementami. Zastosowanie takich tolerancji może prowadzić do sytuacji, w których elementy nie pasują do siebie, co wymaga dodatkowej obróbki lub wręcz uniemożliwia ich użycie w danym montażu. Ponadto, stosowanie dowolnych granic tolerancji to podejście, które ignoruje fundamentalne zasady inżynieryjne, które jasno wskazują na konieczność precyzyjnego określenia wymiarów i tolerancji. Takie podejście zwiększa ryzyko błędów produkcyjnych oraz obniża jakość finalnych produktów. Z kolei podział na grupy selekcyjne, choć może być stosowany w niektórych kontekstach, nie odnosi się bezpośrednio do zasady pełnej zamienności. Selekcja elementów może być przydatna w procesach, gdzie tolerancje są zróżnicowane, ale nie umożliwia to osiągnięcia stałej wymienności, co jest kluczowe w precyzyjnych zastosowaniach inżynieryjnych. Przykładem może być produkcja narzędzi precyzyjnych, gdzie każdy element musi być wykonany zgodnie z ściśle określonymi normami, aby zapewnić ich długotrwałe i niezawodne działanie.
Pytanie 5
Podczas naprawy podzespołu wymieniono 6 śrub mocujących, 4 łożyska toczne oraz 2 uszczelki. Remont trwał 4,5 godziny. Określ koszt naprawy podzespołu, korzystając z danych zawartych w tabeli.
Dane wejściowe
Cena jednostkowa zł
Śruba mocująca
2,50
Kołek ustalający
1,20
Łożysko toczne
35,00
Łożysko ślizgowe
40,00
Uszczelka
4,50
Koszt 1 roboczogodziny
72,00
A. 434,20 zł
B. 508,00 zł
C. 426,00 zł
D. 488,00 zł
Twoja odpowiedź
Poprawna odpowiedź. Wybór odpowiedzi 488,00 zł jest poprawny, ponieważ prawidłowo odzwierciedla całkowity koszt naprawy podzespołu. Proces ten obejmował wymianę sześciu śrub mocujących, czterech łożysk tocznych oraz dwóch uszczelek, co należy uwzględnić przy obliczaniu kosztów materiałów. Kluczowym aspektem obliczeń jest również koszt robocizny, który w typowych procedurach serwisowych jest obliczany na podstawie godzin pracy oraz stawki za roboczogodzinę. Używanie szczegółowej wyceny części oraz ich kosztów robocizny jest standardem w branży, co zapewnia przejrzystość oraz efektywność finansową. W trakcie takich napraw warto również rozważyć zalecane praktyki, jak stosowanie materiałów wysokiej jakości, co może wpłynąć na trwałość podzespołu. Poprawne podejście do kalkulacji kosztów naprawy jest nie tylko istotne dla poprawności finansowej, ale także dla budowania zaufania między dostawcą usług a klientem.
Pytanie 6
Jakie działania należy podjąć w celu konserwacji elektrycznej szafy sterującej w centrum obróbkowym CNC?
A. odkurzeniu szafy oraz wymianie filtrów powietrza
Poprawna odpowiedź
B. demontażu i oczyszczeniu dostępnych styków elektrycznych
Twoja odpowiedź
C. sprawdzeniu ciągłości przewodów elektrycznych
D. umyciu szafy rozpuszczalnikiem zarówno wewnątrz, jak i na zewnątrz
Niepoprawna odpowiedź. Wiedza na temat konserwacji elektrycznych szaf sterujących jest niezbędna, aby zrozumieć, dlaczego inne odpowiedzi nie są właściwe. Sprawdzanie ciągłości przewodów elektrycznych, choć istotne, nie jest kluczowym elementem regularnej konserwacji. Tego rodzaju procedury powinny być wykonywane w przypadku problemów z działaniem sprzętu, a nie jako rutynowa praktyka. Ponadto, demontaż i oczyszczenie dostępnych styków elektrycznych może prowadzić do uszkodzeń, jeśli nie są przeprowadzane zgodnie z zaleceniami producenta. Takie działania wymagają specjalistycznej wiedzy oraz narzędzi, a ich niewłaściwe wykonanie może skutkować poważnymi konsekwencjami, w tym uszkodzeniem urządzeń. Umycie szafy rozpuszczalnikiem, zarówno wewnątrz, jak i na zewnątrz, jest niewłaściwe, ponieważ może prowadzić do uszkodzenia komponentów elektronicznych i izolacji. Rozpuszczalniki mogą zniszczyć powłokę ochronną na elementach elektronicznych, co zwiększa ryzyko awarii. Kluczowe jest, aby konserwacja opierała się na zrozumieniu funkcji poszczególnych komponentów oraz ich wymagań, a nie na stosowaniu ogólnych lub nieodpowiednich metod.
Pytanie 7
Jakie elementy wykorzystuje się do mocowania frezów o cylindrycznym uchwycie w wrzecionie frezarki?
A. tuleje dystansowe
B. uchwyty trójszczękowe
C. tuleje redukcyjne
D. oprawki zaciskowe
Twoja odpowiedź
Poprawna odpowiedź. Oprawki zaciskowe to kluczowe akcesoria wykorzystywane do mocowania frezów o chwycie cylindrycznym we wrzecionie frezarki. Ich główną zaletą jest możliwość precyzyjnego i stabilnego mocowania narzędzi skrawających, co ma istotny wpływ na dokładność obróbki. Oprawki te działają na zasadzie zacisku, co oznacza, że po umieszczeniu frezu w oprawce, mechanizm zaciskowy ściśle trzyma narzędzie, eliminując ryzyko jego przesunięcia podczas pracy. Stosowanie oprawek zaciskowych jest zgodne z najlepszymi praktykami w branży, ponieważ zapewnia wysoką sztywność połączenia, co z kolei minimalizuje wibracje i poprawia jakość obrabianego detalu. W praktyce, oprawki zaciskowe często wykorzystywane są w obróbce materiałów o dużej twardości, takich jak stal czy aluminium. Zastosowanie tych oprawek pozwala na osiąganie precyzyjnych tolerancji wymiarowych, co jest kluczowe w wielu zastosowaniach przemysłowych. Warto również pamiętać, że dobry wybór oprawki powinien być uzależniony od typu frezu oraz specyfiki obrabianego materiału, co wpływa na efektywność procesu obróbcze.
Pytanie 8
Czas montażu 24 sztuk motoreduktorów wynosi 12 godzin, zatem takt ich montażu to
A. 750 minut
Twoja odpowiedź
B. 300 minut
C. 75 minut
D. 30 minut
Poprawna odpowiedź
Niepoprawna odpowiedź. Wybór odpowiedzi innych niż 30 minut może wynikać z nieprawidłowego zrozumienia pojęcia taktu montażu oraz błędnego przeliczenia czasu całkowitego na czas jednostkowy. Przykładowo, odpowiedzi takie jak 750 minut, 75 minut czy 300 minut nie uwzględniają właściwego podziału całkowitego czasu montażu przez liczbę motoreduktorów. Często pojawia się błąd polegający na przyjęciu błędnego założenia, że czas montażu powinien być związany z innymi jednostkami pomiaru, co prowadzi do nieporozumień. Ponadto, niektórzy mogą mylnie sądzić, że czas montażu na jeden motoreduktor powinien być w proporcjonalny sposób powiązany z długością całego okresu montażu bez uwzględnienia ilości produkowanych elementów. To pokazuje, jak kluczowe jest zrozumienie relacji między czasem a ilością w kontekście efektywności produkcji. W praktyce, brak dobrze zdefiniowanego taktu montażu może prowadzić do nieefektywności, większych kosztów operacyjnych oraz opóźnień w dostawach. Dlatego tak istotne jest, aby przed podjęciem decyzji o wyborze odpowiedzi dokładnie przeanalizować dane i zrozumieć, jak zastosować odpowiednie wzory i zasady do obliczeń związanych z montażem.
Pytanie 9
Jaki będzie moment obrotowy podczas dokręcania śruby, jeżeli użyty zostanie klucz o długości ramienia 50 cm, a siła zastosowana przez rękę pracownika wynosi 0,2 kN?
A. 250 Nm
B. 10 Nm
C. 100 Nm
Twoja odpowiedź
D. 25 Nm
Poprawna odpowiedź. Moment obrotowy (M) można obliczyć stosując wzór M = F × r, gdzie F to zastosowana siła, a r to długość ramienia klucza. W tej sytuacji mamy siłę równą 0,2 kN (czyli 200 N) oraz ramię klucza o długości 50 cm (czyli 0,5 m). Zastosowując podany wzór, otrzymujemy: M = 200 N × 0,5 m = 100 Nm. Taki moment obrotowy jest odpowiedni do dokręcania śrub w różnych zastosowaniach, na przykład w mechanice samochodowej czy budownictwie, gdzie musi być zapewniona odpowiednia siła dokręcania. W praktyce, stosowanie kluczy o określonej długości oraz siły jest kluczowe dla zapewnienia, że połączenia są trwałe i bezpieczne. Używanie kluczy dynamometrycznych, które pozwalają na precyzyjne dokręcanie z określonym momentem, jest standardem w wielu branżach, co podkreśla znaczenie tej wiedzy dla inżynierów oraz techników.
Pytanie 10
Jakie narzędzie powinno się zastosować do wykonania nakiełka w wale?
A. Pogłębiacza stożkowego
Twoja odpowiedź
B. Wiertła
C. Pogłębiacza czołowego
D. Nawiertaka
Poprawna odpowiedź
Niepoprawna odpowiedź. Wybór pogłębiacza stożkowego, wiertła lub pogłębiacza czołowego jako narzędzi do wykonania nakiełka w wale nie jest trafny z kilku powodów. Pogłębiacz stożkowy, choć może być użyty do rozszerzania otworów, nie jest zaprojektowany do precyzyjnego wytwarzania nakiełków. Jego konstrukcja powoduje, że nie zapewnia wystarczającej stabilności w procesie obróbki, co może prowadzić do nieprawidłowego kształtu otworu oraz trudności w dalszej obróbce. Wiertło, będące narzędziem uniwersalnym, również nie jest najlepszym wyborem. O ile wiertła są doskonałe do tworzenia otworów, ich geometria nie jest dostosowana do wykonania nakiełków, co może skutkować nieosiągnięciem wymaganej dokładności oraz gładkości powierzchni. Pogłębiacz czołowy także nie jest optymalnym narzędziem do tego zadania, ponieważ, podobnie jak wiertło, jego głównym zadaniem jest poszerzanie już istniejących otworów, a nie przygotowanie do dalszej obróbki. Wybór niewłaściwego narzędzia może prowadzić do wielu błędów, takich jak zniekształcenia, zwiększone zużycie materiału oraz dodatkowe koszty związane z późniejszymi poprawkami. Praktyka wskazuje, że stosowanie odpowiednich narzędzi, takich jak nawiertaki, jest kluczowe dla zapewnienia efektywności i dokładności w procesach obróbczych.
Pytanie 11
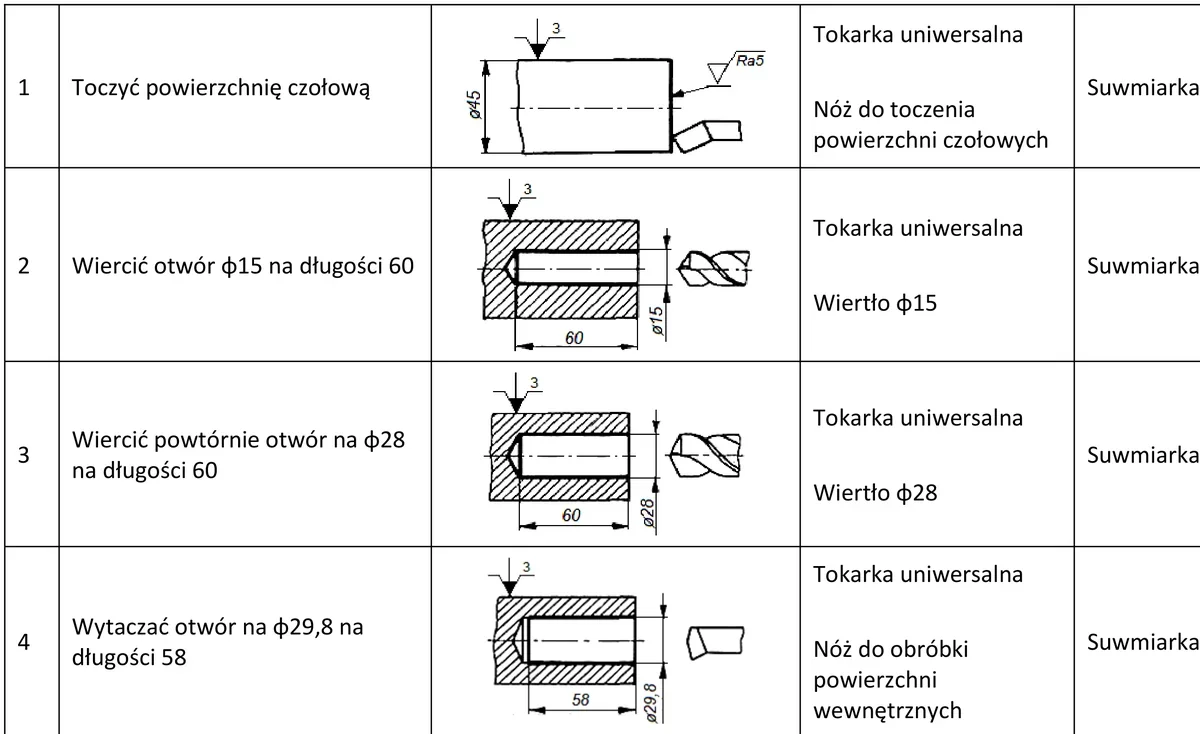
W tabeli przedstawiono fragment wypełnionej karty
A. produkcyjnej.
Twoja odpowiedź
B. zabiegowej.
Poprawna odpowiedź
C. planowania.
D. montażowej.
Niepoprawna odpowiedź. Wybór odpowiedzi związanych z kartą produkcyjną, planowania oraz montażową może wynikać z niepełnego zrozumienia roli, jaką pełnią poszczególne dokumenty w procesie produkcyjnym. Karta produkcyjna koncentruje się głównie na ogólnych danych dotyczących całego procesu wytwarzania, takich jak planowanie zdolności produkcyjnych i harmonogramy, a nie na detalach pojedynczych operacji. Z kolei karta planowania służy do zarysowania ogólnych strategii i zasobów wymaganych do realizacji projektów, co również odbiega od praktycznego opisu procesu obróbczej pracy na maszynie. Karta montażowa, z drugiej strony, odnosi się do procesów łączenia komponentów w gotowy produkt, co nie ma związku z dokumentowaniem i planowaniem obróbczych operacji na tokarkach. Często mylenie tych dokumentów prowadzi do nieporozumień w zakresie odpowiedzialności i efektywności produkcji. Warto podkreślić, że każdy z tych rodzajów kart pełni odmienną funkcję w procesie produkcyjnym, co jest kluczowe dla zapewnienia płynności i efektywności wytwarzania. Dlatego istotne jest, aby precyzyjnie rozumieć, jakie informacje powinny zostać zawarte w każdej z kart, aby spełniały swoje konkretne cele i przyczyniały się do poprawy jakości oraz wydajności procesów produkcyjnych.
Pytanie z egzaminu CKE, czerwiec 2017 (arkusz M.44-X-17.06).
Pytanie 12
Nadzór nad przebiegiem instalacji głowicy na bloku silnika spalinowego powinien bezwzględnie brać pod uwagę
A. zmierzenie szczeliny pomiędzy głowicą a blokiem silnika
B. obserwację odkształceń głowicy w trakcie montażu
C. weryfikację kolejności dokręcania śrub oraz wartości momentu dokręcania
Twoja odpowiedź
D. test szczelności pomiędzy tłokiem a cylindrem oraz pomiar kompresji
Poprawna odpowiedź. Sprawdzenie kolejności dokręcania śrub oraz wartości momentu dokręcania jest kluczowym etapem montażu głowicy do bloku silnika spalinowego. Właściwe dokręcanie śrub zapewnia równomierne rozłożenie sił i minimalizuje ryzyko odkształceń oraz uszkodzeń elementów silnika. Producent silnika zazwyczaj podaje zalecane wartości momentu dokręcania, które muszą być dokładnie przestrzegane. Przykładowo, w przypadku silników benzynowych moment ten często waha się od 20 do 25 Nm, w zależności od specyfiki silnika i materiałów użytych do produkcji. Kolejność dokręcania śrub jest także istotna, ponieważ pozwala uniknąć naprężeń, które mogą prowadzić do nieszczelności lub pęknięć głowicy. W praktyce, zastosowanie narzędzi takich jak klucz dynamometryczny pozwala na precyzyjne kontrolowanie momentu dokręcania, co jest zgodne z najlepszymi praktykami w branży motoryzacyjnej. Właściwie przeprowadzony montaż przyczynia się do długotrwałej i niezawodnej pracy silnika.
Pytanie 13
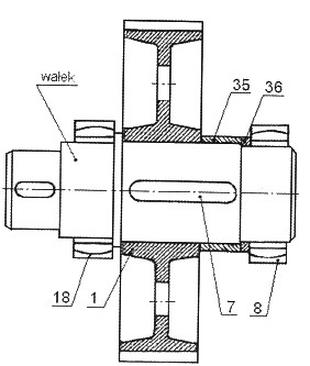
Kolejność czynności montażowych zespołu wałka przedstawionego na rysunku, powinna być następująca:
A. zamontować na wałku łożysko (8), pierścień (36), tuleję (35), koło (1), łożysko (18).
B. wpust (7) zamontować na wałku, na wałek wcisnąć koło (1) i łożysko (18), odwrócić zespół, zamontować tuleję (35), pierścień (36) oraz łożysko (8).
Poprawna odpowiedź
C. koło (1) wcisnąć na wałek, a następnie wcisnąć wpust (7), zamontować tuleję (35), pierścień (36) oraz łożysko (8), odwrócić zespół i zamontować łożysko (18).
D. na wałek wcisnąć koło (1), następnie wpust (7), tuleję (35), pierścień (36) oraz łożysko (8), odwrócić zespół i wcisnąć łożysko (18).
Twoja odpowiedź
Niepoprawna odpowiedź. Wybór niewłaściwej kolejności montażu może doprowadzić do wielu problemów, w tym do niewłaściwego osadzenia elementów oraz ich potencjalnych uszkodzeń. W przypadku zamontowania koła (1) przed wpustem (7), nie uzyskujemy wystarczającej stabilności, co może prowadzić do przesunięcia się koła podczas działania wałka. Takie błędne podejście jest powszechnym błędem w montażu mechanicznym, gdzie nieuwzględnienie elementów stabilizujących na początku procesu może prowadzić do późniejszych komplikacji. Dodatkowo, nieodwrócenie zespołu przed dalszym montażem, jak w niektórych odpowiedziach, uniemożliwia prawidłowy dostęp do miejsca montażu i może skutkować trudnościami w osadzeniu tulei (35), pierścienia (36) i łożyska (8). Niezrozumienie podstawowych zasad montażu, takich jak kolejność operacji oraz ich wpływ na funkcjonowanie całej konstrukcji, może prowadzić do znacznych wydatków związanych z naprawą uszkodzonych elementów oraz przestojami w pracy maszyn. Dlatego kluczowe jest przyswojenie sobie standardów montażowych w celu uniknięcia nieefektywności oraz strat związanych z wadami konstrukcyjnymi.
Pytanie 14
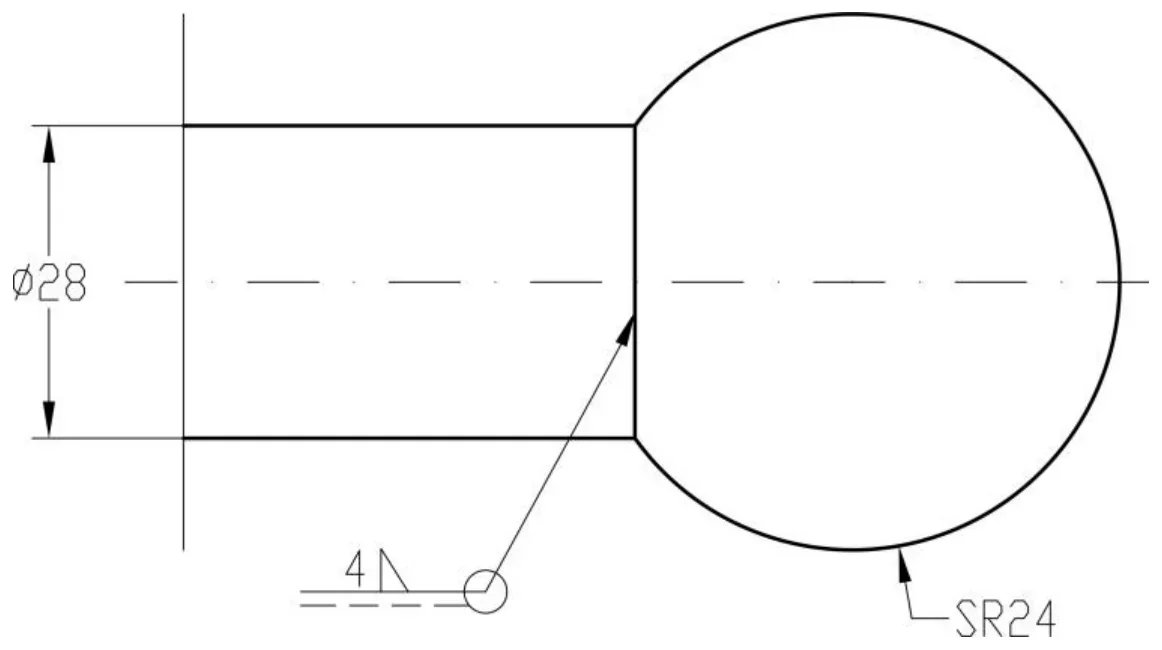
Przedstawione na rysunku elementy połączono spoiną
A. czołową.
B. okrągłą.
Twoja odpowiedź
C. obwodową.
Poprawna odpowiedź
D. punktową.
Niepoprawna odpowiedź. Wybór odpowiedzi dotyczącej spoiny okrągłej, czołowej lub punktowej wskazuje na pewne nieporozumienia dotyczące technik spawania oraz ich zastosowania. Spoina okrągła, choć może sugerować efektywne połączenie w niektórych aplikacjach, nie jest standardowo stosowana do łączenia elementów w sposób, który zapewnia ciągłość i rozłożenie obciążeń w całym połączeniu. Podobnie, spoina czołowa jest zazwyczaj używana w sytuacjach, gdzie dwa elementy są łączone w linii prostej, co nie odnosi się do kontekstu połączenia obwodowego. Z kolei spoina punktowa, choć również stosowana, ma ograniczone zastosowanie, ponieważ zapewnia jedynie lokalne połączenie i nie jest w stanie przenieść obciążeń w taki sposób, aby zagwarantować stabilność całej konstrukcji. Niepoprawne odpowiedzi mogą wynikać z tendencyjnego myślenia, które skupia się na pojedynczych aspektach połączeń spawalniczych, zamiast na ich całościowym działaniu. W praktyce, dla uzyskania optymalnych rezultatów, kluczowe jest zrozumienie, że odpowiedni dobór metody połączenia jest niezbędny dla zapewnienia trwałości oraz bezpieczeństwa konstrukcji, co wyraźnie podkreślają standardy branżowe oraz zalecenia inżynieryjne.
Pytanie z egzaminu CKE, czerwiec 2023 (arkusz M.44-SG-23.06).
Pytanie 15
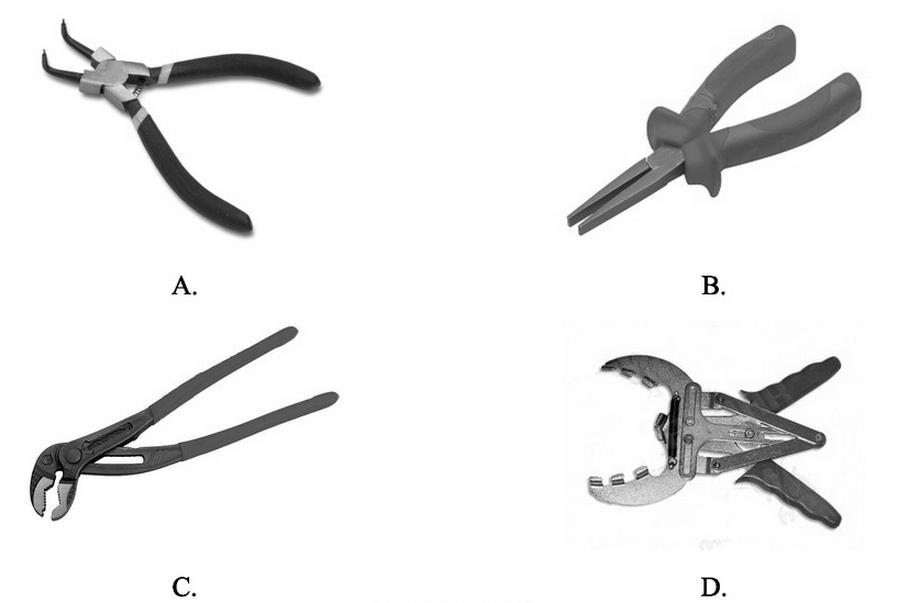
Które narzędzie służy do demontażu i montażu pierścieni osadczych?
C.
A.
Twoja odpowiedź
D.
B.
Poprawna odpowiedź. Odpowiedź A jest poprawna, ponieważ szczypce do pierścieni osadniczych są specjalistycznym narzędziem zaprojektowanym do efektywnego montażu i demontażu pierścieni osadczych. Te pierścienie, często wykorzystywane w różnych konstrukcjach mechanicznych, pełnią kluczową rolę w zabezpieczaniu elementów w odpowiedniej pozycji. Szczypce te posiadają charakterystyczne końcówki, które umożliwiają chwycenie pierścieni bez ich uszkadzania, co jest szczególnie istotne w przypadku delikatnych mechanizmów. Przykładem zastosowania tych szczypiec może być praca w warsztatach motoryzacyjnych, gdzie często wymienia się łożyska i inne komponenty osadzone w pierścieniach. Zastosowanie odpowiednich narzędzi, takich jak szczypce do pierścieni osadniczych, jest zgodne z najlepszymi praktykami w obszarze mechaniki, co pozwala na zachowanie wysokiej jakości wykonania oraz bezpieczeństwa pracy. Dodatkowo, użycie tych narzędzi przyspiesza proces napraw oraz minimalizuje ryzyko uszkodzenia elementów, co jest kluczowe w utrzymaniu standardów jakości w branży. Warto również wspomnieć, że przeprowadzanie napraw z użyciem właściwych narzędzi jest elementem zgodnym z normami ISO, które podkreślają znaczenie efektywności i bezpieczeństwa w procesie produkcji i konserwacji.
Pytanie 16
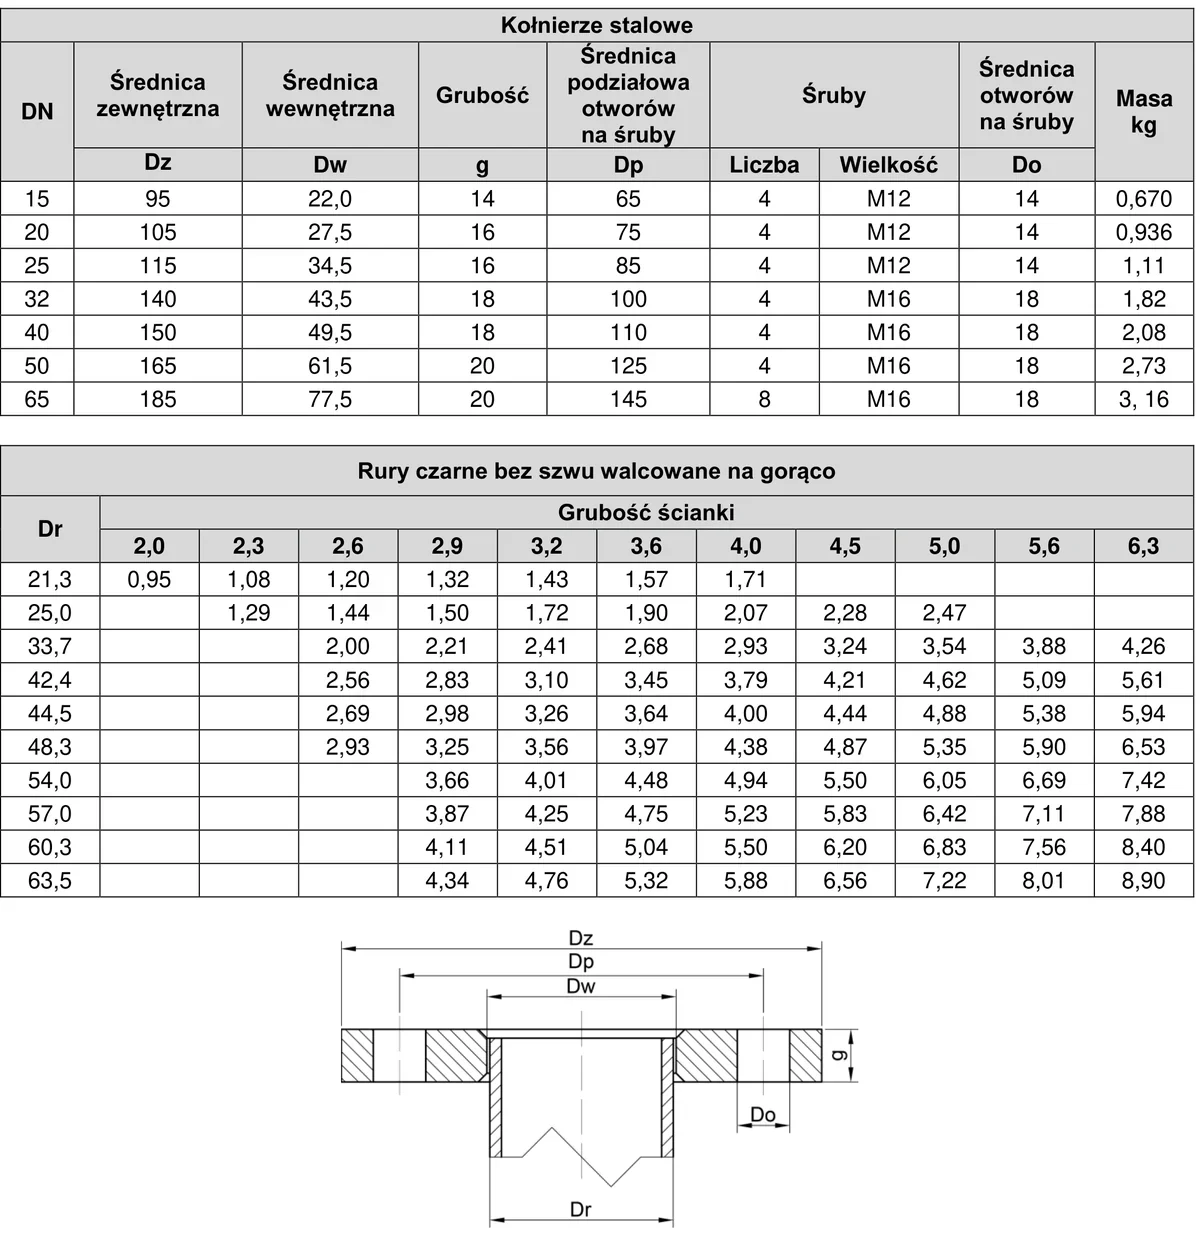
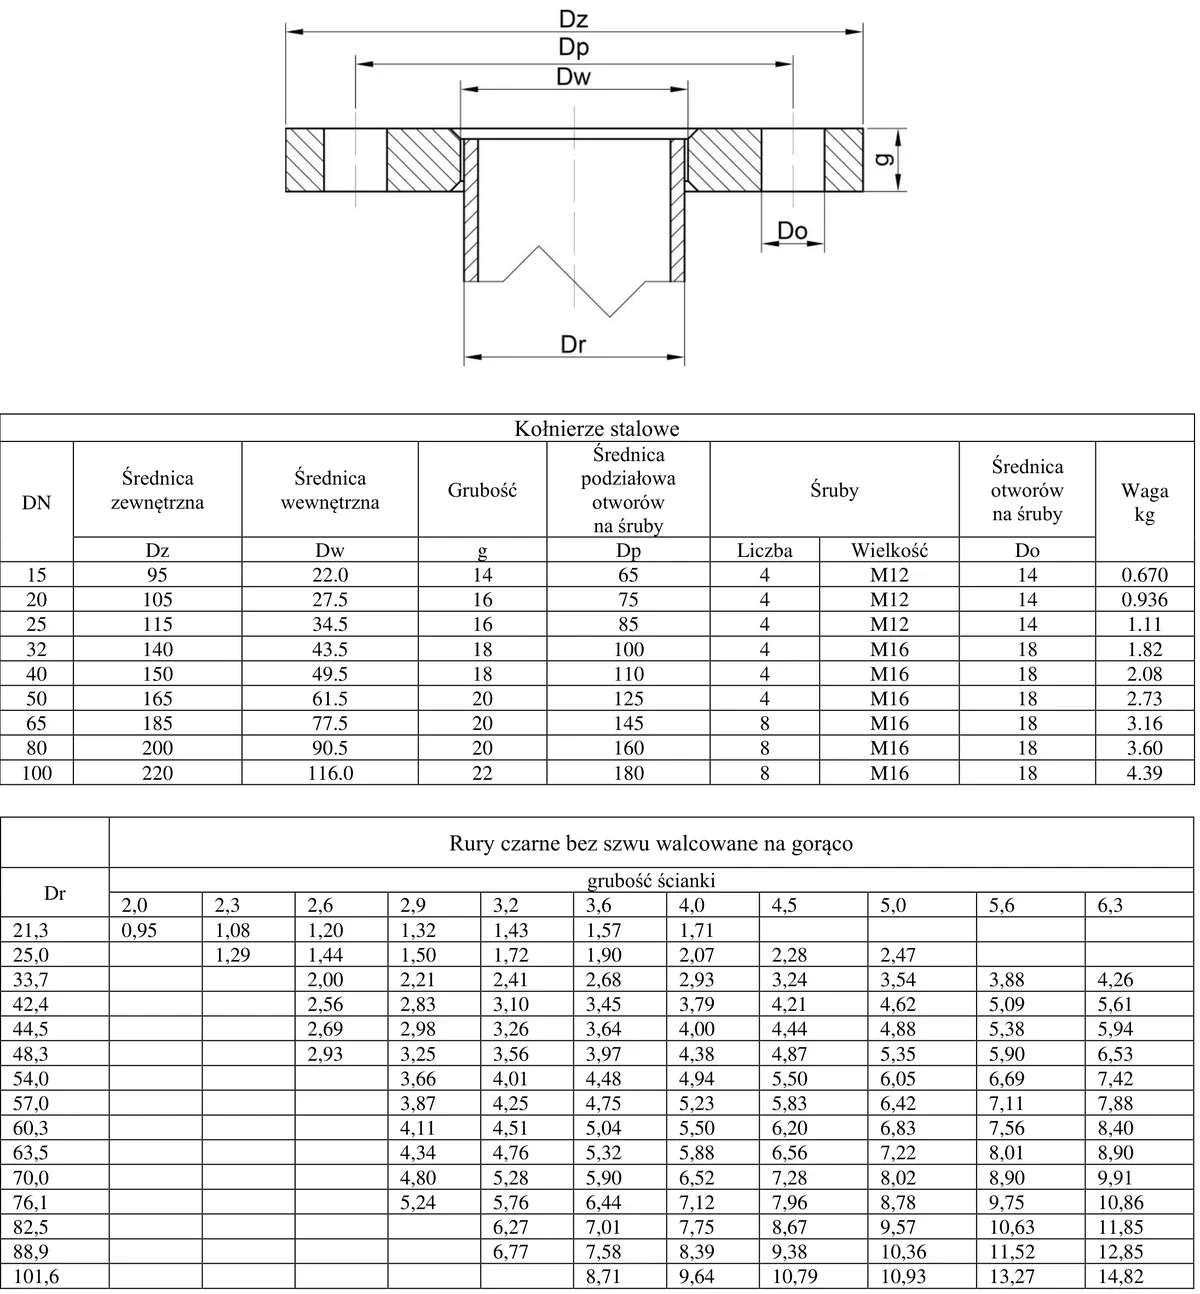
Na podstawie danych przedstawionych w tabelach oraz rysunku połączenia kołnierzowego dobierz największą średnicę rury czarnej bezszwowej, którą można wspawać w kołnierz DN 50 PN 10.
A. 57,0 mm
B. 63,5 mm
Twoja odpowiedź
C. 70,0 mm
D. 60,3 mm
Poprawna odpowiedź
Niepoprawna odpowiedź. Wybór 57,0 mm, 63,5 mm oraz 70,0 mm jako średnic rur czarnych bezszwowych nie jest zgodny z wymaganiami kołnierza DN 50 PN 10. Średnica 57,0 mm jest zbyt mała w porównaniu do wewnętrznej średnicy kołnierza, co może prowadzić do niewłaściwego dopasowania i utraty szczelności. Z kolei średnica 63,5 mm przekracza dozwoloną wartość 61,5 mm, co stwarza ryzyko uszkodzenia kołnierza podczas spawania oraz obniża integralność całego systemu rurociągowego. W przypadku wyboru 70,0 mm, problem narasta, ponieważ znacznie wykracza poza maksymalne dopuszczalne wymiary, co może skutkować poważnymi problemami z montażem i użytkowaniem instalacji. Niezrozumienie zasad doboru średnic rur oraz ich relacji do wymiarów kołnierzy jest typowym błędem, który może prowadzić do kosztownych napraw oraz przestojów w procesach produkcyjnych. W branży inżynieryjnej kluczowe jest grono standardów oraz najlepszych praktyk, które określają parametry techniczne, pomagając inżynierom w podejmowaniu odpowiednich decyzji dotyczących doboru materiałów i komponentów. Przestrzeganie tych norm jest niezbędne, aby zapewnić bezpieczeństwo i efektywność instalacji rurociągowych.
Pytanie z egzaminu CKE, styczeń 2022 (arkusz M.44-SG-22.01).
Pytanie 17
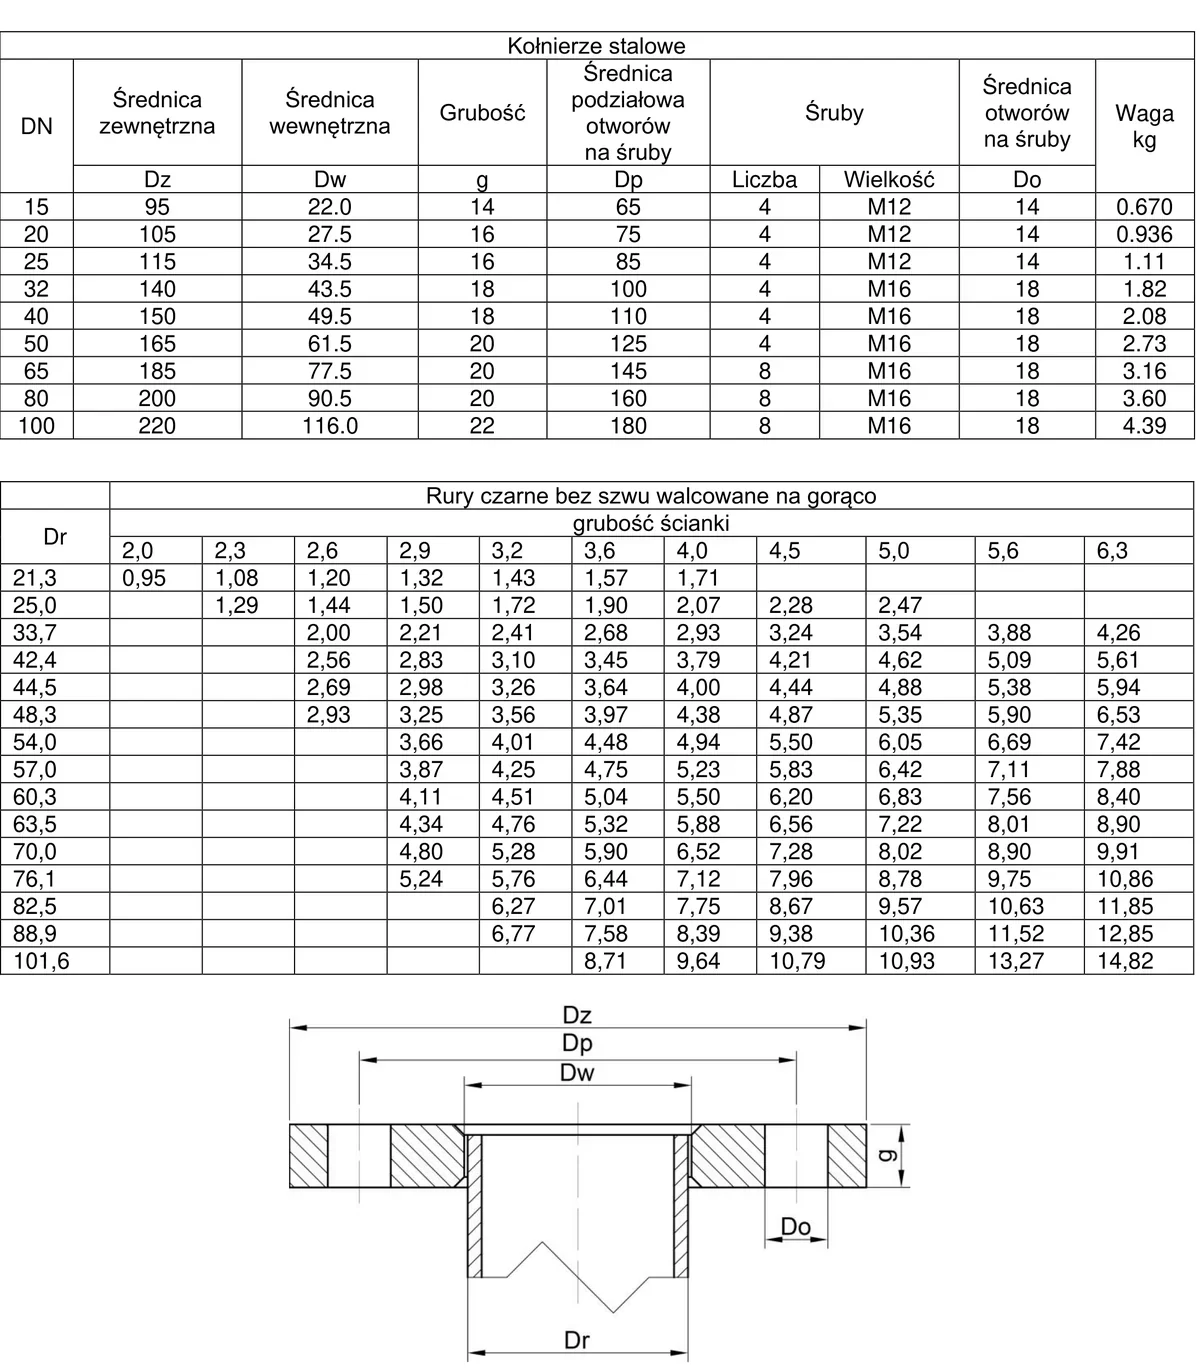
Na podstawie danych przedstawionych w tabelach oraz rysunku połączenia kołnierzowego dobierz największą średnicę rury czarnej bezszwowej, którą można wspawać w kołnierz DN 50 PN 10.
A. 70,0
B. 63,3
Twoja odpowiedź
C. 60,3
Poprawna odpowiedź
D. 57,0
Niepoprawna odpowiedź. Wybór średnicy rury do kołnierza DN 50 PN 10 wymaga zrozumienia wymagań dotyczących dopasowania średnic. Odpowiedzi, które wskazują wartości większe niż 61 mm, takie jak 70,0 mm, 63,3 mm czy 57,0 mm, nie biorą pod uwagę krytycznego parametru, jakim jest maksymalna średnica zewnętrzna rury, jaka może być użyta z danym kołnierzem. Przy wyborze średnicy, kluczowe jest zrozumienie, że kołnierz ma swoją średnicę wewnętrzną, która stanowi limit dla średnicy zewnętrznej rury. Przykładowo, rura o średnicy 70,0 mm nie tylko nie zmieści się w kołnierzu, ale także stwarza ryzyko uszkodzenia elementów połączeniowych, co może doprowadzić do awarii systemu. Odpowiedzi takie jak 57,0 mm, mimo że są mniejsze od 61 mm, również nie są poprawne, ponieważ rura o tej średnicy nie wykorzystuje w pełni możliwości kołnierza, a więc nie jest optymalnym wyborem. Kluczowe jest, aby podejście do doboru średnicy rury było oparte na normach oraz wymaganiach technicznych, co pozwala uniknąć typowych błędów w projektowaniu instalacji. Warto również zwrócić uwagę na praktyczne aspekty użycia rur w systemach, gdzie każda nieprawidłowa średnica może prowadzić do problemów z ciśnieniem, przepływem czy nawet bezpieczeństwem całej instalacji.
Pytanie z egzaminu CKE, czerwiec 2023 (arkusz M.44-SG-23.06).
Pytanie 18
Weryfikacja montażu pasa klinowego w przekładni pasowej powinna obejmować
A. pomiar kształtu klina
B. kontrolę naciągu pasa
Twoja odpowiedź
C. mierzenie siły przenoszonej przez pas
D. sprawdzenie nasączenia pasa olejem
Poprawna odpowiedź. Sprawdzenie naciągu pasa klinowego to mega ważna rzecz przy kontroli montażu w przekładni pasowej. Jak pas jest źle naciągnięty, to może się szybko zużywać, a nawet cały system napędowy może na tym ucierpieć. Dobrze naciągnięty pas pozwala na optymalne przenoszenie momentu obrotowego i zmniejsza ryzyko poślizgu. W praktyce są różne sposoby na to, żeby sprawdzić naciąg. Można użyć specjalnych narzędzi albo po prostu nacisnąć pas palcem w środkowej części między kołami. Standardy, jak ISO 9982, mają konkretne wartości naciągu, które trzeba dostosować do tego, co robimy i jakiego pasa używamy. Jak pas jest dobrze naciągnięty, to wszystko działa dłużej, lepiej i taniej.
Pytanie 19
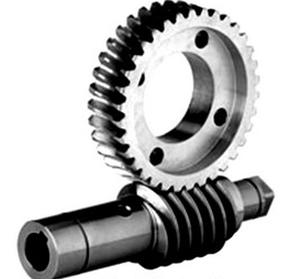
Podczas montażu przekładni ślimakowej, przedstawionej na rysunku, oś ślimaka i oś ślimacznicy powinny być położone względem siebie pod kątem
A. 135°
B. 45°
C. 180°
D. 90°
Twoja odpowiedź
Poprawna odpowiedź. W przypadku montażu przekładni ślimakowej kluczowym elementem jest prawidłowe ustawienie osi ślimaka oraz ślimacznicy względem siebie. Ustawienie ich pod kątem prostym, czyli 90°, jest zgodne z normami branżowymi i zapewnia optymalne zazębianie. Taki układ pozwala na efektywne przenoszenie momentu obrotowego oraz minimalizuje ryzyko wystąpienia nadmiernego zużycia komponentów. Zęby ślimaka wchodzą w interakcję ze zębami ślimacznicy w sposób, który umożliwia płynny ruch i redukuje straty energii. W praktyce, stosowanie przekładni ślimakowych o kącie 90° jest powszechnym rozwiązaniem w wielu aplikacjach, takich jak napędy w urządzeniach przemysłowych czy w mechanizmach regulujących ruch. Przykładowo, w przemyśle motoryzacyjnym, poprawne ustawienie osi w napędach przekładniowych jest niezbędne dla zapewnienia długowieczności i niezawodności układu napędowego. Z tego powodu, znajomość i stosowanie prawidłowych kątów montażowych jest nieodzowną częścią pracy inżynierów w branży mechanicznej.
Pytanie 20
Do kluczowych działań związanych z montażem zalicza się
A. cięcie materiału
B. ochrona przed korozją
C. wykonanie połączeń ruchowych
Poprawna odpowiedź
D. obróbka elementów
Twoja odpowiedź
Niepoprawna odpowiedź. Cięcie materiału, obróbka części oraz zabezpieczenie przed korozją to ważne procesy w produkcji i konserwacji, ale nie są one bezpośrednio związane z operacjami montażu. Cięcie materiału polega na redukcji surowca do odpowiednich wymiarów, co jest etapem wstępnym w procesie wytwarzania, a nie montażu. Z kolei obróbka części, taka jak frezowanie czy toczenie, ma na celu nadanie elementom odpowiednich kształtów oraz parametrów, co również nie jest typowym działaniem montażowym, lecz wcześniejszym etapem wytwarzania. Zabezpieczenie przed korozją, np. poprzez malowanie proszkowe czy galwanizację, jest kluczowe dla zapewnienia trwałości elementów, ale jest to proces związany z przygotowaniem komponentów do pracy, a nie z samym ich montażem. W praktyce często występuje mylenie tych działań, ponieważ są one ze sobą powiązane w cyklu życia produktu. Niemniej jednak, proces montażu wymaga specjalistycznej wiedzy o połączeniach, ich rodzajach oraz technikach, które są kluczowe dla stabilności i funkcjonalności całego systemu. Zrozumienie, że montaż jest odrębnym, choć powiązanym z innymi procesem, jest kluczowe dla efektywnej produkcji i późniejszej konserwacji urządzeń.
Pytanie 21
Jakie połączenie powinno być zastosowane do zamocowania obręczy na kole jezdnym pojazdu szynowego?
A. Skurczowe
Poprawna odpowiedź
B. Nitowe
Twoja odpowiedź
C. Spawane
D. Gwintowe
Niepoprawna odpowiedź. Wybór połączeń spawanych, nitowych czy gwintowych do osadzania obręczy na kole jezdnym pojazdu szynowego wiąże się z pewnymi fundamentalnymi ograniczeniami w kontekście trwałości i bezpieczeństwa. Połączenia spawane mogą wprowadzać niepożądane naprężenia w materiałach, co prowadzi do osłabienia struktury i zwiększonego ryzyka awarii, szczególnie w warunkach dynamicznych, jakie panują podczas jazdy pojazdów szynowych. Spawanie może także powodować lokalne zmiany właściwości materiałowych, co jest szczególnie problematyczne w przypadku materiałów o wysokich wymaganiach wytrzymałościowych. Połączenia nitowe, chociaż mogą być stosowane w niektórych konstrukcjach, nie zapewniają tak efektywnego przenoszenia obciążeń jak połączenia skurczowe. Dodatkowo, nity mogą z czasem ulegać korozji oraz luzowaniu, co negatywnie wpływa na stabilność połączenia. Z kolei połączenia gwintowe, choć użyteczne w wielu zastosowaniach, są niewystarczające w kontekście obciążeń na kołach szynowych, gdzie wymagana jest znacznie wyższa nośność oraz odporność na wpływy mechaniczne. W praktyce zapotrzebowanie na wyspecjalizowane i niezawodne technologie w pojazdach szynowych wymaga stosowania rozwiązań skurczowych, które są sprawdzone i zgodne z najlepszymi praktykami w branży, co czyni inne metody nieodpowiednimi dla tego typu zastosowań.
Pytanie 22
Ściągacz składa się z jednej śruby z pokrętłem, trzech uchwytów oraz kompletu nitów i łączników po jednym do każdego uchwytu. Oblicz koszt materiałów potrzebnych do wytworzenia partii 100 sztuk ściągaczy łożysk.
Lp.
Materiał
J.m.
Cena
1.
Śruba
szt.
5,00 zł
2.
Pokrętło
szt.
2,50 zł
3.
Uchwyt
szt.
3,00 zł
4.
Nity
kpl.
1,50 zł
5.
Łączniki
kpl.
2,00 zł
A. 140,00 zł
B. 2 700,00 zł
Poprawna odpowiedź
C. 1 400,00 zł
Twoja odpowiedź
D. 200,00 zł
Niepoprawna odpowiedź. Warto zwrócić uwagę na błędne podejście do obliczeń, które prowadzi do nieprawidłowych odpowiedzi. Przede wszystkim, podczas obliczania kosztów, kluczowe jest zrozumienie, że każdy element składający się na produkt ma swoją unikalną wartość, która powinna być dokładnie uwzględniona. Na przykład, koszt jednego ściągacza, wynoszący 27,00 zł, wynika z precyzyjnego zsumowania kosztów poszczególnych komponentów. Błędne odpowiedzi mogą wynikać z niepoprawnego dodawania wartości lub pomijania niektórych składników. Często spotykanym błędem jest zastąpienie kosztu jednostkowego całkowitym kosztem materiałów, co prowadzi do zaniżenia wartości. W przypadku błędnych odpowiedzi, takich jak 1 400,00 zł czy 200,00 zł, zaniżenie kosztów może wynikać ze źle oszacowanych wartości jednostkowych lub z braku uwzględnienia wszystkich niezbędnych elementów. Zrozumienie, że każdy z komponentów, jak nity, łączniki czy uchwyty, przyczynia się do całkowitego kosztu produkcji, jest kluczowe. Dlatego w produkcji niezwykle istotne jest rygorystyczne podejście do kosztorysowania i uwzględnienie wszystkich zmiennych, co jest zgodne z najlepszymi praktykami w branży.
Pytanie 23
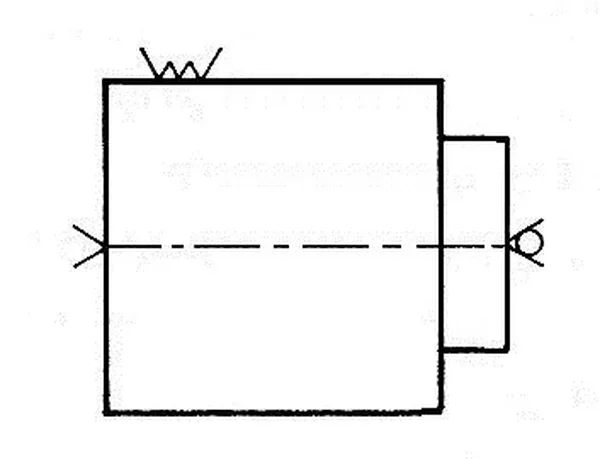
Zgodnie z oznaczeniem wałek przedstawiony na rysunku zamocowany jest w
A. kłach z zabierakiem.
Twoja odpowiedź
B. uchwycie szczękowym z podporami ruchomymi.
C. podzielnicy z kłem stałym.
D. imadle pryzmowym z podporą stałą.
Poprawna odpowiedź. Kłach z zabierakiem to rozwiązanie, które znajduje szerokie zastosowanie w obrabiarkach, szczególnie w tych, które wymagają precyzyjnego przenoszenia momentu obrotowego. Zabierak przylega do wałka, co pozwala na skuteczne przekazywanie sił i momentów obrotowych, minimalizując ryzyko ich poślizgu. To rozwiązanie jest zgodne z najlepszymi praktykami w dziedzinie inżynierii mechanicznej, gdzie kluczowe jest zapewnienie stabilności i dokładności podczas obróbki. W porównaniu do innych metod mocowania, jak uchwyty szczękowe czy imadła, kły z zabierakiem oferują lepszą kontrolę nad pozycjonowaniem obrabianego elementu. W praktyce, przy zastosowaniach, gdzie wymagana jest wysoka precyzja, kłach z zabierakiem jest preferowanym wyborem, zwłaszcza w produkcji seryjnej i obróbce CNC, gdzie tolerancje wymiarowe są kluczowe.
Pytanie z egzaminu CKE, styczeń 2018 (arkusz M.44-X-18.01).
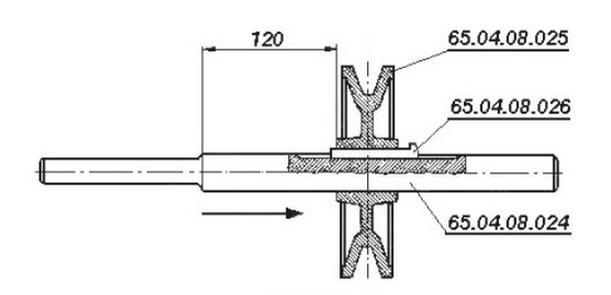
Pytanie 24
Na podstawie rysunku ustal technologiczną kolejność montażu podzespołu składającego się z oznaczonych części.
A. Osadzenie wpustu w piaście koła pasowego i zamontowanie na czopie wału.
B. Osadzenie wpustu w rowku wałka i zamontowanie koła pasowego na wale.
Twoja odpowiedź
C. Zamontowanie koła pasowego na czopie wału i wbicie klina.
D. Zamontowanie czopa wału w piaście koła pasowego.
Poprawna odpowiedź. Poprawna odpowiedź koncentruje się na kluczowych aspektach montażu, które są zgodne z zasadami inżynieryjnymi i technicznymi. Osadzenie wpustu w rowku wałka jest fundamentalnym krokiem, który zapewnia stabilność połączenia oraz zapobiega przesuwaniu się koła pasowego podczas pracy. Wpust działa jako element blokujący, co jest szczególnie istotne w aplikacjach, gdzie występują duże obciążenia. Po prawidłowym umiejscowieniu wpustu, montaż koła pasowego na wale gwarantuje, że elementy te będą współpracować bez luzów, co przekłada się na wydajność i niezawodność całego zespołu. W praktyce, ten proces montażu jest często stosowany w różnych maszynach przemysłowych oraz urządzeniach mechanicznych, gdzie precyzyjne dopasowanie elementów ma kluczowe znaczenie dla ich funkcji. Dobrze zrealizowany montaż minimalizuje ryzyko awarii, co jest zgodne z najlepszymi praktykami branżowymi, takimi jak normy ISO dotyczące jakości i niezawodności.
Pytanie 25
Jakie zadanie należy wykonać w trakcie przeglądu technicznego obrabiarki?
A. Wymiana okładzin ciernych w sprzęgłach i hamulcach
B. Zamiana zużytych łożysk tocznych
Twoja odpowiedź
C. Demontaż hydraulicznych urządzeń napędowych oraz ich czyszczenie
D. Dokręcenie wszystkich śrub, nakrętek oraz wkrętów i ewentualna ich wymiana
Poprawna odpowiedź
Niepoprawna odpowiedź. Odpowiedzi o demontażu urządzeń hydraulicznych, wymianie łożysk tocznych czy okładzin ciernych sprzęgieł i hamulców są ważne, ale nie wchodzą w zakres przeglądu technicznego. Przegląd techniczny powinien skupiać się na stanie maszyny na poziomie mechanicznym, czyli kontrola i dokręcanie połączeń oraz ogólny stan techniczny. Demontaż hydrauliki czy ich czyszczenie to bardziej skomplikowane rzeczy, które powinny być robione w ramach konkretnej konserwacji, nie zaś podczas rutynowego przeglądu. Wymiana łożysk to też coś, co robimy tylko jak widać, że są uszkodzone albo zużyte, a nie to powinniśmy robić za każdym razem przy standardowym przeglądzie. Poza tym, wymiana okładzin sprzęgieł i hamulców to naprawdę złożony proces, który wymaga specjalistycznej wiedzy i narzędzi, więc nie ma potrzeby, żeby robić to podczas przeglądu technicznego. Zrozumienie tych różnic to klucz do lepszego zarządzania utrzymaniem ruchu i redukcją kosztów eksploatacji obrabiarek.
Pytanie 26
Pierwszym krokiem w procesie technologicznym montażu jest działanie
A. usunięcia konserwacji i mycia.
B. kompletacji elementów.
Poprawna odpowiedź
C. przeprowadzenia prób.
Twoja odpowiedź
D. pomiarów montażowych.
Niepoprawna odpowiedź. Wybierając inne odpowiedzi, można napotkać typowe nieporozumienia dotyczące sekwencji procesów montażowych. Przeprowadzanie prób, choć istotne, odbywa się zazwyczaj po złożeniu wszystkich elementów w całość, aby zweryfikować poprawność i funkcjonalność gotowego produktu. Sugerowanie, że pomiary montażowe są pierwszym krokiem, jest mylne, ponieważ te pomiary są przeprowadzane na etapie kontrolnym, aby zapewnić, że wszystkie elementy zostały poprawnie zamontowane oraz że produkt spełnia określone normy jakości. Z kolei usunięcie konserwacji i mycia również nie ma zastosowania na początku procesu, gdyż te czynności są konieczne przed rozpoczęciem montażu, ale nie stanowią jego integralnej części. Wybór niewłaściwych odpowiedzi często wynika z braku zrozumienia struktury procesu montażowego oraz jego etapów. Znajomość kolejności operacji w procesie montażu jest kluczowa dla efektywnego zarządzania czasem i zasobami, co przekłada się na jakość i koszt wytwarzania produktów. Przykłady z praktyki pokazują, że pomijanie etapu kompletacji może prowadzić do opóźnień i zwiększenia kosztów, dlatego tak ważne jest, aby każdy z tych kroków był dokładnie przemyślany i realizowany w odpowiedniej kolejności.
Pytanie 27
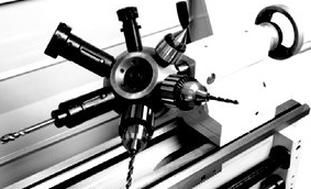
Na rysunku przedstawiono głowicę rewolwerową zamontowaną w
A. koniku tokarki.
Twoja odpowiedź
B. uchwycie samocentrującym.
C. suporcie narzędziowym.
D. imaku nożowym.
Poprawna odpowiedź. Głowica rewolwerowa, która jest zamontowana na koniku tokarki, to rozwiązanie stosowane w obróbce skrawaniem, umożliwiające bardzo szybką wymianę narzędzi. Konik tokarki jest kluczowym elementem, który dostarcza wsparcia dla obrabianego materiału oraz pozwala na montaż różnych narzędzi, w tym głowic rewolwerowych, co zwiększa efektywność procesu produkcji. Warto zaznaczyć, że głowice rewolwerowe są szeroko stosowane w przemyśle, umożliwiając wykorzystanie wielu narzędzi w jednym cyklu roboczym, co znacznie skraca czas operacyjny. Dzięki zastosowaniu tego rozwiązania można łatwo dostosować tokarkę do różnych zadań obróbczych, co jest zgodne z najlepszymi praktykami w obróbce mechanicznej. Dodatkowo, odpowiednie ustawienie głowicy oraz jej precyzyjne działanie mają kluczowe znaczenie dla uzyskania wysokiej jakości powierzchni obrabianych, co jest istotne w kontekście standardów jakości w przemyśle. Systemy te są również projektowane z myślą o minimalizacji przestojów, co jest istotnym elementem efektywności produkcji.
Pytanie 28
W jakim dokumencie opisany jest przebieg procesu montażu z uwzględnieniem realizowanych działań?
A. Karcie normowania czasu
B. Karcie technologicznej montażu
Poprawna odpowiedź
C. Paszporcie wyrobu
Twoja odpowiedź
D. Instrukcji montażu
Niepoprawna odpowiedź. Paszport wyrobu, karta normowania czasu i instrukcja montażu to różne dokumenty w produkcji, ale nie są tak szczegółowe jak karta technologiczna montażu. Paszport wyrobu mówi głównie o specyfikacji produktów i ich parametrach technicznych, co jest przydatne dla kontroli jakości, ale nie daje informacji o tym, co konkretnie trzeba robić podczas montażu. Karta normowania czasu określa tylko, ile czasu zajmie wykonanie różnych zadań, co jest super do zarządzania czasem, ale nie opisuje, co i jak się robi w montażu ani jakie narzędzia są potrzebne. Instrukcja montażu też jest ważna, bo daje ogólne wskazówki, ale brakuje jej szczegółowego podziału na operacje w porównaniu z kartą technologiczną montażu. Często ludzie mylą te dokumenty z kartą technologiczną, co prowadzi do nieporozumień i problemów w czasie montażu. Żeby mieć dobrą jakość i efektywność produkcji, trzeba korzystać z dokumentów, które są właściwe do zadania.
Pytanie 29
Na podstawie przedstawionych w tabelach oraz rysunku połączenia kołnierzowego dobierz największą średnicę rury czarnej bezszwowej, którą można wspawać w kołnierz DN 50 PN 10.
A. 70,0
B. 57,0
Twoja odpowiedź
C. 60,3
Poprawna odpowiedź
D. 63,3
Niepoprawna odpowiedź. Wybór innych średnic rury, takich jak 63,3 mm, 57,0 mm czy 70,0 mm, prowadzi do istotnych problemów związanych ze zgodnością z wymogami kołnierza DN 50 PN 10. Należy zaznaczyć, że średnica wewnętrzna kołnierza wynosi 61,5 mm, co ma kluczowe znaczenie dla prawidłowego montażu i szczelności połączenia. Rura o średnicy 63,3 mm, przekraczająca tę wartość, nie tylko nie spełnia normy, ale również może prowadzić do problemów w trakcie spawania. Nadmierna średnica zewnętrzna rury może skutkować nieszczelnościami, które w systemach ciśnieniowych są nieakceptowalne i mogą prowadzić do awarii. Z kolei wybór rury o średnicy 57,0 mm nie wykorzystuje pełnego potencjału połączeń, co może prowadzić do nieefektywności systemów, szczególnie w instalacjach, gdzie przepływ medium jest kluczowy. Rura o średnicy 70,0 mm, będąca jeszcze większą od 63,3 mm, również narusza zasady projektowania połączeń kołnierzowych, co może powodować poważne problemy w eksploatacji. Typowe błędy myślowe przy wyborze nieprawidłowych średnic obejmują niedostateczne zrozumienie ograniczeń technicznych i norm, które są kluczowe w projektowaniu instalacji rurowych. Właściwe dobieranie średnic rur jest fundamentalne w każdej branży inżynieryjnej, aby zapewnić bezpieczeństwo i efektywność działania systemów.
Pytanie z egzaminu CKE, styczeń 2024 (arkusz MG.44-SG-24.01).
Pytanie 30
Aby osiągnąć pożądaną tolerancję wymiaru montażowego poprzez dodanie do konstrukcji dodatkowej elementu, należy przeprowadzić montaż
A. z indywidualnym dopasowaniem
Twoja odpowiedź
B. z zastosowaniem kompensacji
Poprawna odpowiedź
C. z całkowitą zamiennością
D. z wykorzystaniem selekcji
Niepoprawna odpowiedź. Wybór odpowiedzi związanej z zamiennością całkowitą sugeruje, że wszystkie elementy powinny być wymienne bez potrzeby stosowania jakiejkolwiek korekty. Takie podejście ma zastosowanie w produkcji masowej, gdzie każdy element musi być identyczny, co w przypadku projektów wymagających dostosowania do specyficznych tolerancji nie jest wystarczające. Zastosowanie selekcji wskazuje na proces doboru elementów, które pasują do danego zestawu, ale nie uwzględnia możliwości wprowadzenia modyfikacji, które mogłyby poprawić dopasowanie. Takie podejście może prowadzić do problemów z jakością, gdyż nie rozwiązuje problemu odchyleń w wymiarach. Ostatnia z odpraw, dotycząca indywidualnego dopasowania, co prawda uwzględnia specyfikę montażu, jednak polega na manualnych korektach, które mogą być czasochłonne i kosztowne. W praktyce, nieefektywne jest stosowanie samych metod selekcji czy indywidualnego dopasowania w kontekście montażu, który wymaga precyzyjnego podejścia. Kluczowe jest zrozumienie, że w nowoczesnym inżynierii oraz produkcji, gdzie tolerancje są ściśle określone, kompensacja staje się nie tylko praktyczna, ale i niezbędna dla zapewnienia prawidłowego funkcjonowania konstrukcji i ich niezawodności.
Pytanie 31
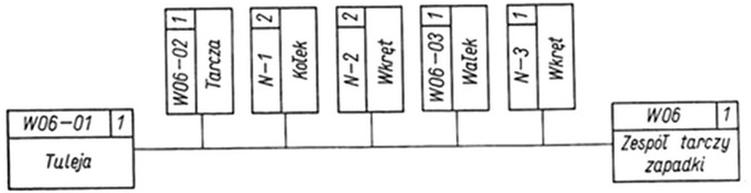
Na podstawie zamieszczonego schematu montażu, określ ile sztuk wkrętów należy przygotować do montażu zespołu tarczy zapadki.
A. 5 szt.
B. 4 szt.
C. 2 szt.
Twoja odpowiedź
D. 3 szt.
Poprawna odpowiedź
Niepoprawna odpowiedź. Wybór innej odpowiedzi jest wynikiem niepełnego zrozumienia wymagań montażowych. Na przykład, liczba 2 szt. nie uwzględnia wymogu zabezpieczenia, co w praktyce może prowadzić do niestabilności zespołu tarczy zapadki. Z kolei wybór 4 szt. lub 5 szt. może wskazywać na przesadną ostrożność, jednak w rzeczywistości nadmiar wkrętów może wprowadzić niepotrzebne obciążenie i skomplikować proces montażu. W standardach branżowych, takich jak ANSI czy ISO, zaleca się stosowanie dokładnych ilości komponentów, aby uniknąć problemów z montażem i późniejszym użytkowaniem. Wiele osób popełnia błąd, zakładając, że dodanie dodatkowych elementów zwiększa bezpieczeństwo, co jest mylne, ponieważ nadmiar może prowadzić do problemów z jednym z głównych założeń budowy mechanizmów – równowagi sił. Zrozumienie zasadności używania określonej liczby elementów w montażu jest kluczowe dla prawidłowego funkcjonowania mechanizmów oraz długowieczności konstrukcji.
Pytanie 32
Jaki typ montażu cechuje się znacznym udziałem prac ręcznych, dużą pracochłonnością oraz unikalnością produktów, a także wymaga zatrudnienia wysoce wykwalifikowanych pracowników?
A. Selekcji części
B. Kompensacji ciągłej
C. Zamienności całkowitej
D. Dopasowania części
Twoja odpowiedź
Poprawna odpowiedź. Odpowiedź "Dopasowania części" jest prawidłowa, ponieważ ten rodzaj montażu charakteryzuje się wysokim udziałem prac ręcznych oraz znaczną pracochłonnością. W procesie tym kluczowe jest precyzyjne dopasowanie elementów, co często wymaga zastosowania specjalistycznych narzędzi i metod, aby osiągnąć odpowiednie tolerancje. Pracownicy zajmujący się tym rodzajem montażu muszą posiadać wysokie kwalifikacje oraz doświadczenie, co pozwala na efektywne i dokładne przeprowadzenie procesu. Przykładem zastosowania dopasowania części może być montaż jednostek napędowych w branży motoryzacyjnej, gdzie każdy silnik wymaga indywidualnego podejścia i precyzyjnego dopasowania do podwozia. Wysoka jakość i unikalność wyrobów w tej metodzie sprawiają, że jest ona często stosowana w produkcji małoseryjnej oraz w branżach wymagających indywidualnych rozwiązań, takich jak przemysł lotniczy czy medyczny. Dbanie o jakość montażu oraz ciągłe podnoszenie kwalifikacji pracowników są zgodne z zasadami Lean Manufacturing oraz Six Sigma, które podkreślają znaczenie eliminacji wad i efektywności procesów produkcyjnych.
Pytanie 33
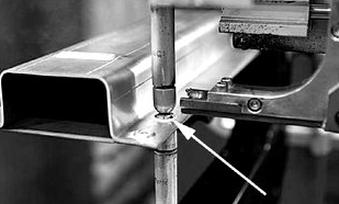
Przedstawione na ilustracji łączenie blach odbywa się metodą
A. zgrzewania.
Poprawna odpowiedź
B. przetłaczania.
C. wciskania.
D. nitowania.
Twoja odpowiedź
Niepoprawna odpowiedź. Metody łączenia blach są różnorodne, a ich zastosowanie zależy od specyficznych wymagań projektu oraz właściwości materiałów. Przetłaczanie, choć bywa mylone ze zgrzewaniem, polega na deformacji materiału w celu uzyskania określonego kształtu, a nie na trwałym połączeniu dwóch blach. Proces ten nie wykorzystuje prądu ani nie tworzy ciepła w miejscu łączenia, co czyni go całkowicie nieodpowiednim w kontekście przedstawionej ilustracji. Wciskanie, z kolei, to metoda, która polega na wciśnięciu jednego elementu w drugi w celu ich połączenia. Ta technika również nie odnosi się do zgrzewania, ponieważ nie generuje ona ciepła koniecznego do stopienia materiału. Nitowanie, które jest metodą mechaniczną, wymaga użycia nitów, co również odróżnia je od zgrzewania. W przypadku nitowania, konieczne jest wykonanie otworów w blachach, co zwiększa ryzyko osłabienia strukturalnego materiału. Typowe błędy myślowe, które prowadzą do nieprawidłowych odpowiedzi, obejmują pomylenie metod ze względu na ich podobieństwa w zastosowaniach lub niepełne zrozumienie specyfiki każdej z tych technik. Ważne jest, aby pamiętać, że skuteczność połączenia blach zależy od odpowiedniego doboru metody, która spełnia określone wymagania techniczne i jakościowe.
Pytanie 34
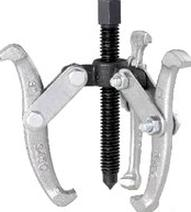
Przyrząd przedstawiony na rysunku służy do
A. montażu tulei prowadzących.
B. ściągania pokryw zaworów.
C. ściągania łożysk.
Twoja odpowiedź
D. montażu elementów tocznych.
Poprawna odpowiedź. Ściągacz do łożysk to fajne narzędzie, które pomoże Ci skutecznie wyciągnąć łożyska z wałów albo różnych części maszyn. Działa to w ten sposób, że wywiera nacisk na łożysko, przez co możesz je wyjąć bez ryzyka, że coś uszkodzisz. Używanie ściągacza jest naprawdę ważne, bo to zapewnia, że demontaż przebiega gładko, a ryzyko uszkodzeń części jest minimalne. Na przykład, wymieniając łożyska w silnikach elektrycznych albo w układach napędowych w samochodach, ściągacz jest prawie niezbędny. Bez niego możesz narobić bałaganu i uszkodzić inne elementy, co później może kosztować znacznie więcej. Dlatego każdy mechanik powinien znać i umieć korzystać z tego narzędzia – to świadczy o jego profesjonalizmie i umiejętności w mechanice.
Pytanie 35
Przedstawione na rysunku łączenie blach odbywa się za pomocą.
A. zgrzewania.
Poprawna odpowiedź
B. wciskania.
C. nitowania.
Twoja odpowiedź
D. przetłaczania.
Niepoprawna odpowiedź. Wybór wciskania, przetłaczania lub nitowania jako metod łączenia blach jest nieprawidłowy, ponieważ każda z tych technik ma swoje specyficzne zastosowania, które różnią się zasadniczo od zgrzewania. Wciskanie polega na mechanicznej deformacji materiału, co często prowadzi do osłabienia jego struktury, zwłaszcza przy łączeniu blach o dużych grubościach. Przetłaczanie, z drugiej strony, jest procesem stosowanym głównie do formowania kształtów, a nie bezpośredniego łączenia blach, co czyni tę metodę nieodpowiednią w kontekście pytania. Nitowanie to technika, która, mimo że może być stosowana do łączenia blach, wymaga dodatkowych elementów mocujących i nie zapewnia takiej samej siły i integralności połączenia jak zgrzewanie. W praktyce nitowanie może prowadzić do osłabienia połączenia w miejscach narażonych na wibracje i obciążenia. Typowym błędem myślowym jest mylenie tych metod łączenia, co wynika z braku zrozumienia ich fundamentalnych różnic w zastosowaniach i rezultatach. Dlatego warto zapoznać się z właściwymi technikami i ich parametrami, by poprawnie dobierać metody łączenia w zależności od materiałów i wymagań konstrukcyjnych.
Pytanie 36
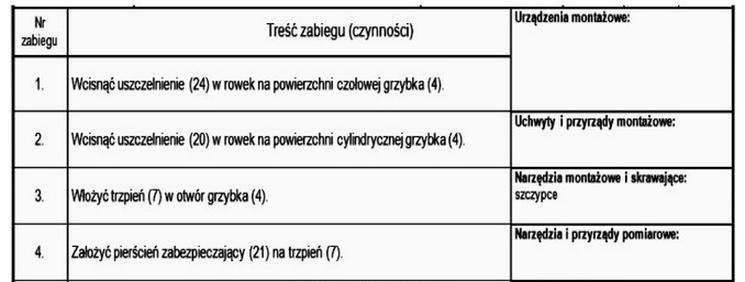
W tabeli przedstawiono fragment
A. instrukcji montażu.
Poprawna odpowiedź
B. instrukcji obróbki.
C. karty technologicznej obróbki.
Twoja odpowiedź
D. karty technologicznej montażu.
Niepoprawna odpowiedź. Wybór odpowiedzi dotyczących "karty technologicznej obróbki" jest błędny, ponieważ karta technologiczna koncentruje się na ogólnych zasadach obróbczych, a nie na konkretnych czynnościach montażowych. Takie dokumenty zazwyczaj zawierają informacje o parametrach obróbczych, materiałach oraz narzędziach w kontekście procesów obróbczych, co nie ma zastosowania w przypadku montażu. Z kolei instrukcja obróbki odnosi się do procesu przygotowywania materiałów do dalszej obróbki, a nie do samego montażu. Wybór "instrukcji montażu" jako odpowiedzi byłby bardziej trafny, gdyż ten dokument obejmuje konkretne kroki, które należy wykonać, aby prawidłowo złożyć dany produkt. Typowym błędem myślowym w przypadku odpowiedzi dotyczących kart technologicznych jest mylenie obróbki z montażem, co może prowadzić do nieporozumień w projektach. Wiedza o różnicach między tymi dokumentami jest kluczowa dla zachowania spójności i efektywności procesów inżynieryjnych. Dlatego ważne jest, aby dokładnie zapoznać się z dokumentacją techniczną przed podjęciem działań w zakresie montażu, aby uniknąć błędów, które mogą wpłynąć na jakość i bezpieczeństwo końcowego produktu.
Pytanie 37
Małe wyroby składające się z ograniczonej liczby elementów w produkcji małoseryjnej są montowane w formie
A. ruchowej z ruchem wymuszonym
Twoja odpowiedź
B. ruchowej z ruchem swobodnym
C. stacjonarnej niepodzielnej
Poprawna odpowiedź
D. stacjonarnej podzielnej
Niepoprawna odpowiedź. Stosowanie formy stacjonarnej podzielnej w produkcji małoseryjnej w kontekście małogabarytowych wyrobów o niewielu częściach może prowadzić do nieefektywności. Ta forma montażu zakłada podział procesu na różne stanowiska robocze, co w przypadku prostych i małych produktów może wprowadzać zbędną komplikację. W praktyce, gdy liczba komponentów jest niewielka, każdy dodatkowy etap transportu między stanowiskami zwiększa potencjalne straty czasowe oraz ryzyko uszkodzeń elementów. Ruchowa z ruchem wymuszonym oraz ruchowa z ruchem swobodnym to podejścia, które są bardziej odpowiednie dla produkcji masowej, gdzie wymagane są złożone procesy i wielka liczba jednostek. W takich przypadkach kluczowe jest zapewnienie ciągłości ruchu oraz minimalizacja przestojów, co jednak nie ma zastosowania w produkcji małoseryjnej, gdzie elastyczność oraz precyzyjna kontrola jakości są priorytetowe. Typowym błędem myślowym, który prowadzi do wyboru nieodpowiedniej metody, jest założenie, że większa liczba procesów automatyzacji przekłada się na wyższą efektywność. W rzeczywistości, dla małych serii produkcyjnych, wprowadzenie zbędnych podziałów może obniżyć efektywność operacyjną oraz negatywnie wpłynąć na jakość końcowego produktu.
Pytanie 38
Zgrzewanie jest metodą używaną do łączenia rur
A. liniowe
B. punktowe
C. doczołowe
Twoja odpowiedź
D. garbowe
Poprawna odpowiedź. Zgrzewanie doczołowe to fajna technika, by łączyć rury. Tutaj obie końcówki rur są podgrzewane i potem łączone pod ciśnieniem. To jedna z najczęściej wykorzystywanych metod w przemyśle, zwłaszcza do rurociągów z tworzyw sztucznych, takich jak PVC, PE, czy PP. Kluczowym w tym wszystkim jest to, żeby dobrze ustawić temperaturę i czas zgrzewania, bo to wpływa na trwałość i szczelność połączenia. Na przykład w budownictwie wodociągowym właśnie zgrzewanie doczołowe rur PVC jest wykorzystane do tworzenia systemów, które muszą wytrzymać wysokie ciśnienia. Trzeba też pamiętać o normach jak PN-EN 12007 czy PN-EN 1452, które pomagają zapewnić właściwą jakość. Użycie tej metody w rurociągach wodnych czy gazowych to nie tylko wytrzymałość, ale też zmniejszenie ryzyka wycieków, co jest mega ważne dla ochrony środowiska.
Pytanie 39
Rysunek złożeniowy, który zawiera kompletne wymiary i informacje konieczne do wykonania wszystkich jego części składowych, to rysunek
A. operacyjny
Twoja odpowiedź
B. zabiegowy
C. zestawieniowy
D. montażowy
Poprawna odpowiedź. Rysunek operacyjny jest tu właściwą odpowiedzią, bo chodzi o taki rodzaj rysunku złożeniowego, który nie służy tylko do pokazania, jak części są ze sobą połączone, ale zawiera też komplet danych potrzebnych do ich wykonania. Czyli są tam podane wymiary, kształty, tolerancje, pasowania, oznaczenia obróbki powierzchni, czasem także uwagi technologiczne i materiałowe. W praktyce taki rysunek może być użyty na produkcji jako podstawa do wykonania elementów bez konieczności rozbijania wszystkiego na osobne rysunki wykonawcze każdej części. Moim zdaniem to ważne rozróżnienie, bo w zakładzie łatwo pomylić rysunek służący do montażu z rysunkiem potrzebnym technologowi albo operatorowi obrabiarki. Dobra praktyka branżowa jest taka, żeby dokumentacja była jednoznaczna: operator ma wiedzieć, co obrabia, jakie wymiary końcowe musi uzyskać i które powierzchnie są istotne funkcjonalnie. Rysunek operacyjny wiąże więc informację konstrukcyjną z technologiczną, a nie tylko pokazuje ogólny wygląd zespołu.
Pytanie 40
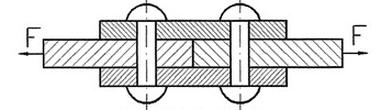
W ilu przekrojach ścinany jest każdy nit zastosowany w połączeniu pokazanym na rysunku?
A. 3
B. 1
C. 2
Poprawna odpowiedź
D. 4
Twoja odpowiedź
Niepoprawna odpowiedź. Jak wybierasz niepoprawną odpowiedź, to zazwyczaj wynika to z tego, że źle rozumiesz, jak działają połączenia nitowe. Często ludzie przeszacowują, ile przekrojów nit jest w ogóle ścinanych, co prowadzi do wyboru 3 lub 4. Kluczowe jest to, żeby zrozumieć, że nit łączy dwie części konstrukcji i siła ścinająca działa na końcach nita, a nie w środku. Odpowiedź 1 może się pojawić przez złe rozumienie sił w połączeniu. W rzeczywistości ta siła ścinająca działa na styku materiałów, a w przypadku nitów ogranicza się do dwóch miejsc kontaktu. Przy projektowaniu połączeń ważne jest, żeby stosować zasady mechaniki materiałów i rozumieć, jak obciążenia wpływają na różne typy połączeń. Normy takie jak AISC mówią, że projektanci muszą to analizować, bo inaczej mogą źle ocenić nośność połączeń, co może prowadzić do poważnych problemów. Dlatego dobra wiedza o działaniu połączeń mechanicznych i umiejętność analizy tych sił są naprawdę ważne.