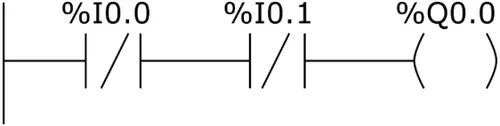Kwalifikacja: ELM.06 - Eksploatacja i programowanie urządzeń i systemów mechatronicznych
Rozpoczęcie: 15 października 2026 21:30
Zakończenie: 15 października 2026 21:52
Egzamin zdany!
Wynik: 34/40 punktów (85,0%)
Wymagane minimum: 20 punktów (50%)
Pewność odpowiedzi
Żadna odpowiedź nie została oznaczona jako strzał.
Przy następnym egzaminie zaznaczaj niepewne odpowiedzi - zobaczysz wtedy, ile wyniku bierze się z wiedzy, a ile ze szczęścia.
Twój wynik na tle innych
Twój wynik jest lepszy niż 79% podejść do kwalifikacji ELM.06.
Porównanie z 16893 zakończonymi podejściami do tej kwalifikacji (dane zbiorcze, bez wyników indywidualnych).
Poprawa! Poprzednio 80,0%, teraz 85,0% (+5,0 p.p.).
Zachowaj ten wynik na koncie
Załóż darmowe konto albo zaloguj się - ten egzamin trafi na Twoje konto, więc wrócisz do swoich błędów, będziesz śledzić postęp i dostaniesz powtórki dobrane do Twoich odpowiedzi.
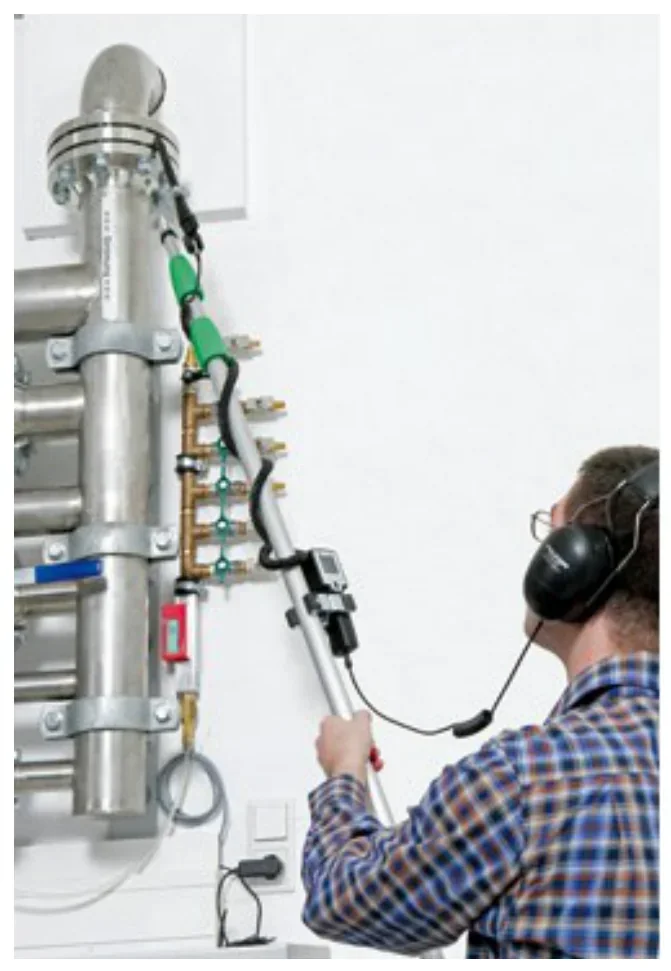
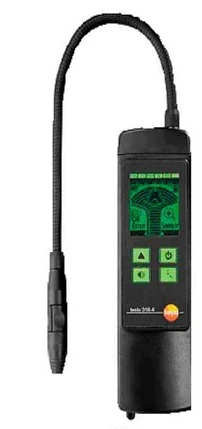
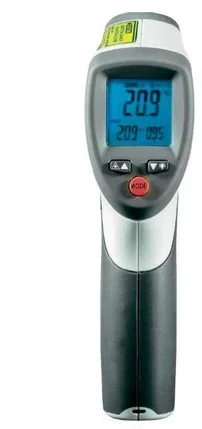
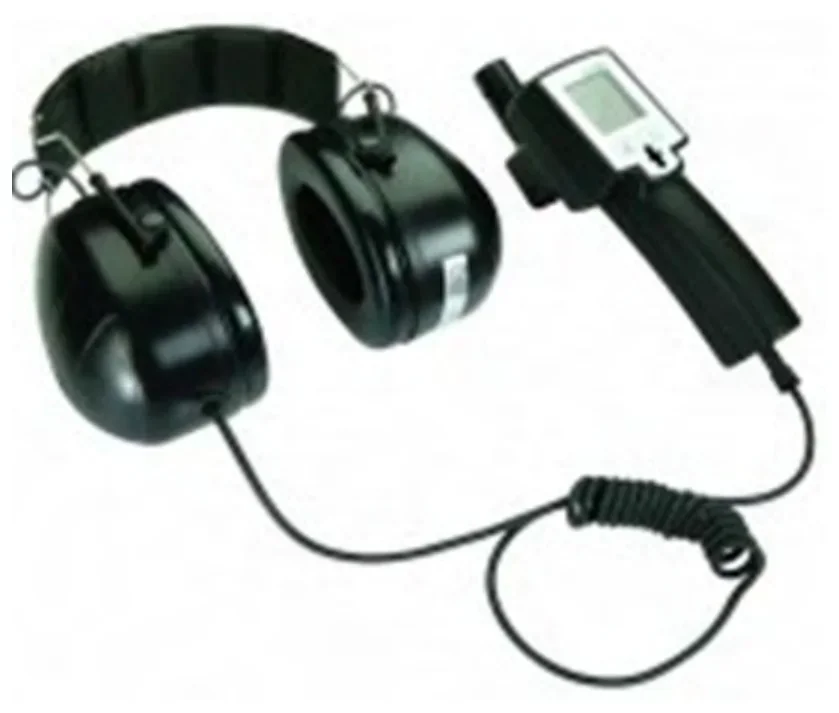
Które urządzenie zastosowano do badania instalacji sprężonego powietrza?
A. Endoskop cyfrowy.
B. Pirometr przenośny.
C. Detektor nieszczelności.
Twoja odpowiedź
D. Kamerę termowizyjną.
Poprawna odpowiedź. Detektor nieszczelności to specjalistyczne urządzenie, które służy do wykrywania wycieków sprężonego powietrza w instalacjach. Jego konstrukcja pozwala na precyzyjne lokalizowanie nieszczelności poprzez zastosowanie mikrofonów lub czujników, które wychwytują dźwięki związane z wyciekającym powietrzem. W praktyce, podczas audytów efektywności energetycznej, detektory nieszczelności są nieocenionym narzędziem w identyfikacji źródeł strat energii. Zgodnie z normami ISO 11064, które odnoszą się do projektowania systemów i zarządzania przestrzenią pracy, regularne kontrole instalacji sprężonego powietrza przy użyciu tego urządzenia mogą znacząco poprawić efektywność energetyczną i obniżyć koszty operacyjne w zakładach przemysłowych. Przykładowe zastosowanie detektora nieszczelności może obejmować przemysł motoryzacyjny, produkcję żywności oraz wszelkie procesy, w których wykorzystywane jest sprężone powietrze, co czyni to urządzenie niezwykle istotnym w obszarze zarządzania energią.
Pytanie z egzaminu CKE, czerwiec 2017 (arkusz E.18-X-17.06).
Pytanie 2
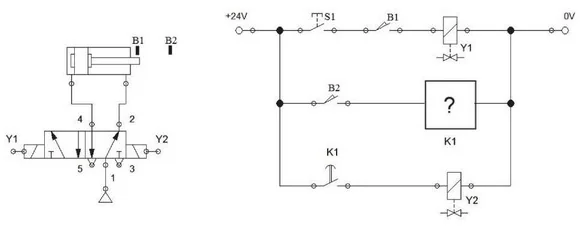
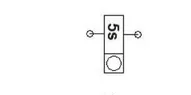
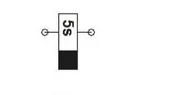
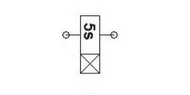
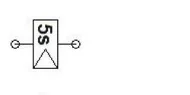
Który element układu elektropneumatycznego należy zastosować w miejscu oznaczonym na schemacie symbolem "K1″, aby tłoczysko siłownika po wysunięciu inicjowanym przyciskiem S1 powróciło samoczynnie do położenia wyjściowego po 5 s od osiągnięcia punktu wyznaczonego przez B2?
D.
B.
C.
Twoja odpowiedź
A.
Poprawna odpowiedź. Odpowiedź C jest poprawna, ponieważ aby osiągnąć samoczynny powrót tłoczyska siłownika do położenia wyjściowego po 5 sekundach od aktywacji, niezbędne jest zastosowanie zaworu czasowego. Elementy sterujące w układach elektropneumatycznych muszą często integrować funkcje opóźnienia, co pozwala na precyzyjne zarządzanie cyklami pracy siłowników. Zawór z opóźnieniem na wyłączenie, jak przedstawiony w odpowiedzi C, po aktywacji przyciskiem S1 i osiągnięciu punktu przez czujnik B2, uruchamia mechanizm, który po upływie zadanego czasu 5 sekund inicjuje powrót tłoczyska. W praktyce użycie takich rozwiązań pozwala na automatyzację procesów, co jest zgodne z najlepszymi praktykami w automatyce, zapewniając jednocześnie bezpieczeństwo operacji. Na przykład, w systemach pakowania, użycie zaworów czasowych umożliwia synchronizację ruchów maszyn, co jest kluczowe dla efektywności i precyzji operacji.
Pytanie 3
Jak często powinny być realizowane przeglądy techniczne urządzeń oraz systemów mechatronicznych?
A. Przynajmniej raz do roku.
B. Co dwa lata.
C. Zgodnie z ustalonym harmonogramem przeglądów.
Twoja odpowiedź
D. Systematycznie, co pięć lat.
Poprawna odpowiedź. Odpowiedź 'Zgodnie z planem przeglądów' jest prawidłowa, ponieważ przeglądy techniczne urządzeń i systemów mechatronicznych powinny być realizowane zgodnie z ustalonym harmonogramem, który najczęściej jest określany przez producenta. Plan przeglądów uwzględnia specyfikę działania danego urządzenia, jego intensywność eksploatacji oraz warunki środowiskowe, w jakich pracuje. Przykładowo, w przypadku systemów automatyki przemysłowej, regularne przeglądy mogą obejmować sprawdzenie stanu czujników, przetestowanie oprogramowania oraz kontrolę elementów mechanicznych. Dobre praktyki branżowe wskazują, że przestrzeganie ustalonego planu przeglądów nie tylko zapewnia niezawodność i długowieczność systemów, ale także ma kluczowe znaczenie dla bezpieczeństwa pracy. Dodatkowo, stosowanie się do zasad wynikających z norm ISO, takich jak ISO 9001, podkreśla znaczenie regularnej konserwacji i przeglądów w systemach zarządzania jakością.
Pytanie 4
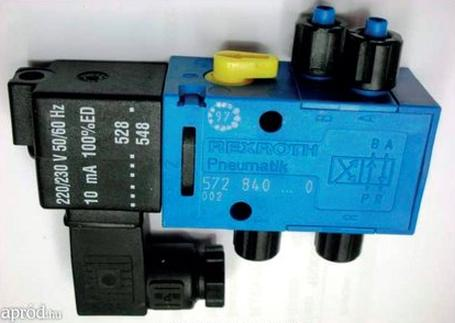
Przedstawiony na rysunku zawór wymaga zasilania
A. sprężonym powietrzem i napięciem 230 V AC
Poprawna odpowiedź
B. sprężonym powietrzem i napięciem 230 V DC
C. cieczą hydrauliczną pod ciśnieniem i napięciem 230 V DC
D. cieczą hydrauliczną pod ciśnieniem i napięciem 230 V AC
Twoja odpowiedź
Niepoprawna odpowiedź. W przypadku odpowiedzi dotyczących zasilania sprężonym powietrzem i napięciem 230 V DC oraz cieczy hydraulicznej, widać kilka typowych błędów myślowych. Przede wszystkim, zasilanie napięciem stałym (DC) nie jest standardowym rozwiązaniem dla zaworów pneumatycznych, które zazwyczaj działają na napięciu zmiennym (AC). Napięcie 230 V DC w kontekście zaworów pneumatycznych jest rzadkością i może prowadzić do problemów z działaniem urządzenia, ponieważ komponenty zaworu mogą nie być przystosowane do takiego zasilania, co wpływa na ich wydajność i niezawodność. Ponadto, zawory hydrauliczne i pneumatyczne są różnymi typami urządzeń, a wybór jednego z nich zależy od zastosowania. Użycie cieczy hydraulicznej pod ciśnieniem wskazuje na zupełnie inny mechanizm działania, który nadaje się do zastosowań wymagających dużych sił, ale nie jest odpowiednie dla systemów opartych na sprężonym powietrzu. Warto również zauważyć, że błędne odpowiedzi mogą prowadzić do niewłaściwego doboru komponentów w systemach automatyki, co z kolei może skutkować awariami, wysokimi kosztami napraw oraz zagrożeniem dla bezpieczeństwa pracy. Dlatego istotne jest, aby przed podjęciem decyzji technicznych, dokładnie zapoznać się z charakterystyką urządzeń i ich wymaganiami zasilania.
Pytanie 5
Jakie parametry mierzy prądnica tachometryczna?
A. prędkości obrotowych
Twoja odpowiedź
B. wydłużeń
C. odkształceń
D. naprężeń liniowych
Poprawna odpowiedź. Prądnica tachometryczna jest kluczowym urządzeniem w systemach automatyki przemysłowej, a jej główną funkcją jest pomiar prędkości obrotowych silników i innych elementów mechanicznych. Działa na zasadzie zjawiska elektromagnetycznego, gdzie obracająca się wirnik generuje pole magnetyczne, które przekształca się w sygnał elektryczny proporcjonalny do prędkości obrotowej. Taki sygnał można następnie używać do monitorowania parametrów pracy maszyn, co pozwala na optymalizację ich wydajności i zapobieganie awariom. Przykładowo, w systemach napędowych, monitorowanie prędkości obrotowej jest kluczowe dla synchronizacji ruchu i zapewnienia bezpieczeństwa. Normy takie jak ISO 9001 często wymagają dokładnych pomiarów parametrów pracy urządzeń, co czyni prądnice tachometryczne niezastąpionym narzędziem w wielu gałęziach przemysłu. Zrozumienie zasad działania prądnic tachometrycznych jest niezbędne dla inżynierów zajmujących się automatyką i kontrolą procesów.
Pytanie 6
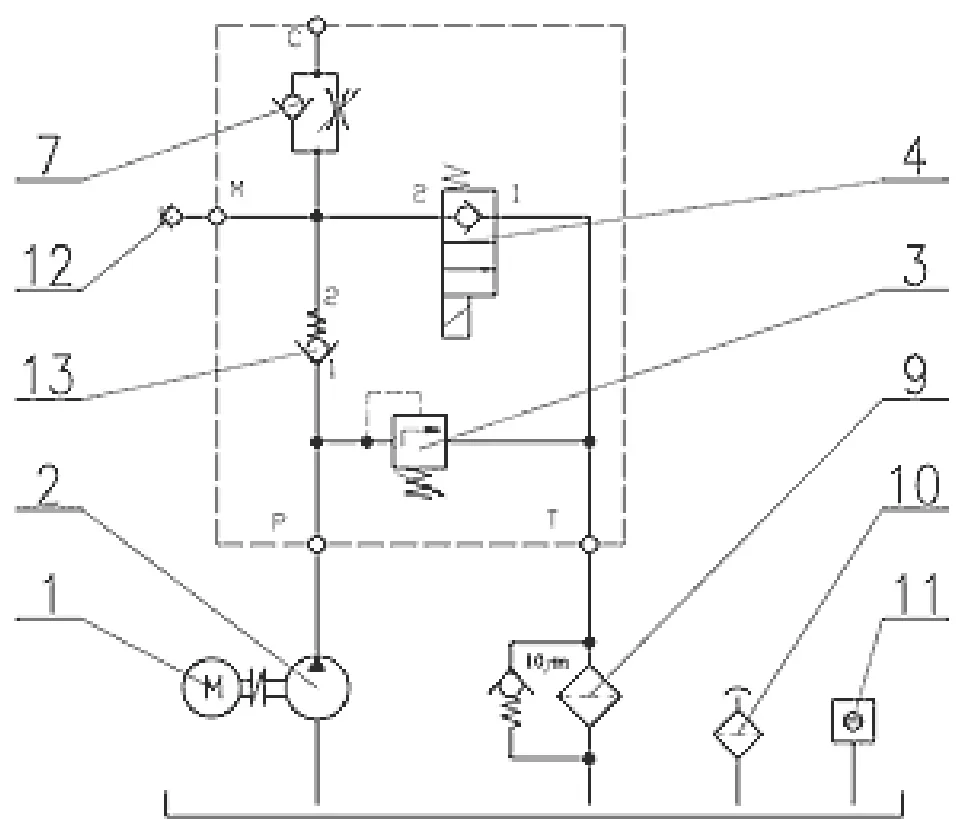
Na rysunku przedstawiono schemat hydrauliczny agregatu. Którym numerem oznaczono podzespół odpowiedzialny za sterowanie kierunkiem przepływu oleju?
A. 4
Twoja odpowiedź
B. 9
C. 3
D. 7
Poprawna odpowiedź. Numer 4 oznacza rozdzielacz hydrauliczny, czyli podzespół odpowiedzialny za sterowanie kierunkiem przepływu oleju w układzie. To właśnie rozdzielacz decyduje, czy olej pod ciśnieniem popłynie do jednej czy drugiej komory siłownika albo do odpowiedniego króćca silnika hydraulicznego. Na schematach według zasad PN-ISO 1219 i praktyki zgodnej z ISO 4413 rozdzielacze rozpoznaje się po polach roboczych oraz strzałkach pokazujących możliwe drogi przepływu. Często mają oznaczenia przyłączy P, T, A, B: P to zasilanie z pompy, T to spływ do zbiornika, a A i B prowadzą do odbiornika. Moim zdaniem to jeden z najważniejszych symboli do opanowania, bo bez niego trudno zrozumieć działanie całego agregatu. W praktyce taki element może sterować wysuwem i wsuwem siłownika w prasie, podnośniku, imadle hydraulicznym albo układzie mocowania. Dobra praktyka jest taka, żeby analizę schematu zaczynać od źródła ciśnienia, a potem sprawdzić, przez jaki rozdzielacz olej trafia do elementu wykonawczego. Tutaj tym elementem sterującym kierunkiem jest właśnie podzespół numer 4.
Pytanie z egzaminu CKE, czerwiec 2016 (arkusz E.18-X-16.05).
Pytanie 7
Którego symbolu graficznego należy użyć, aby przedstawić na schemacie układu cyfrowego bramkę logiczną, której wyjście Y=1 tylko wtedy, gdy A ≠ B?
D.
Twoja odpowiedź
C.
B.
A.
Poprawna odpowiedź. Odpowiedź D jest poprawna, ponieważ symbol ten reprezentuje bramkę logiczną XOR (exclusive OR). Bramki XOR są kluczowe w cyfrowych układach logicznych, ponieważ ich wyjście jest równe 1 tylko wtedy, gdy dokładnie jedno z wejść jest równe 1. W kontekście podanego zadania, mamy do czynienia z funkcją, która zwraca Y=1 w sytuacji, gdy wejścia A i B są różne, co idealnie odpowiada działaniu bramki XOR. Takie bramki znajdują zastosowanie w różnych dziedzinach, w tym w arytmetyce binarnej, przy budowie sumatorów, które zliczają bity w operacjach dodawania. Ponadto, bramki XOR są wykorzystywane w kryptografii oraz w kodowaniu informacji, gdzie kluczowe jest rozróżnienie między różnymi stanami logicznymi. Warto również zauważyć, że zgodnie z międzynarodowymi standardami projektowania układów cyfrowych, bramka XOR jest klasyfikowana jako bramka uniwersalna, co potwierdza jej wszechstronność i znaczenie w praktycznych zastosowaniach.
Pytanie 8
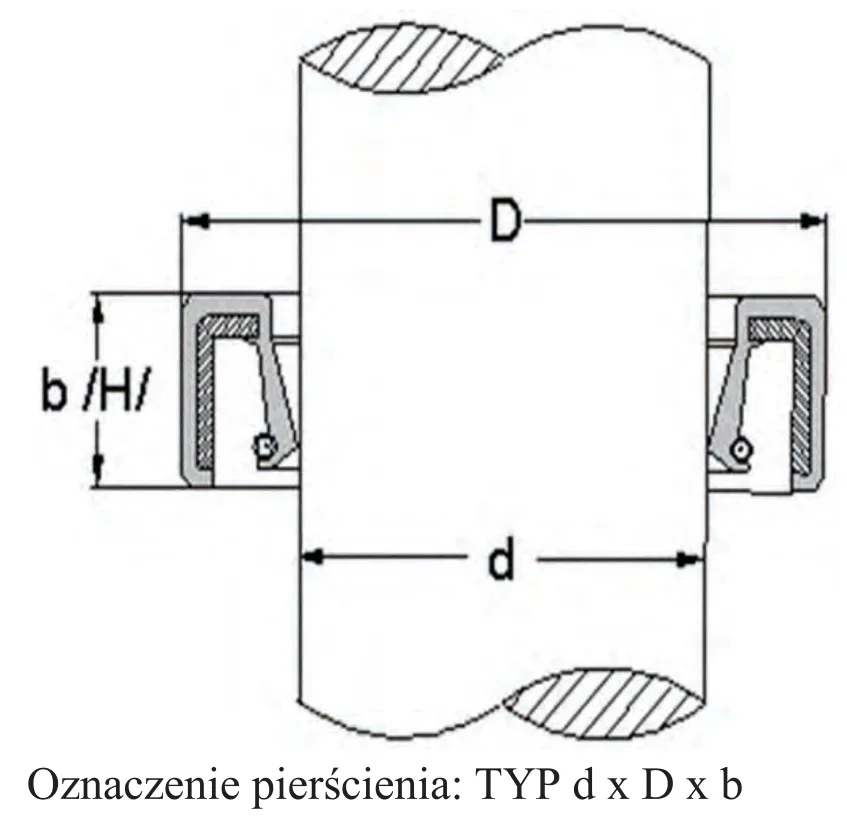
W urządzeniu mechatronicznym zaobserwowano wyciek oleju spowodowany uszkodzeniem pierścienia uszczelniającego wał przedstawiony na rysunku. Który z wymienionych pierścieni uszczelniających należy zastosować do naprawy, jeżeli zmierzona średnica wału wynosi 48 mm, średnica gniazda 72 mm, a jego głębokość 12 mm?
A. A 48 × 72 × 24
B. A 72 × 48 × 24
C. A 48 × 72 × 12
Twoja odpowiedź
D. A 72 × 48 × 12
Poprawna odpowiedź. Odpowiedź 'A 48 × 72 × 12' jest poprawna, ponieważ zawiera wymiary, które dokładnie odpowiadają wymaganym parametrom do uszczelnienia wału. W kontekście pierścieni uszczelniających, ważne jest, aby zachować odpowiednie tolerancje wymiarowe oraz standardy, które zapewniają efektywne uszczelnienie. Średnica wału wynosząca 48 mm oraz średnica gniazda 72 mm muszą być idealnie dopasowane do pierścienia, co zapobiega wyciekom oraz zapewnia długotrwałe funkcjonowanie mechanizmu. Głębokość gniazda o wartości 12 mm również jest kluczowa, gdyż zbyt mała lub zbyt duża głębokość może prowadzić do uszkodzeń lub niewłaściwego montażu uszczelnienia. Użycie odpowiedniego pierścienia uszczelniającego nie tylko zwiększa efektywność pracy urządzenia, ale także zmniejsza koszty serwisowania i ryzyko awarii. Ponadto, przestrzeganie norm ISO dotyczących uszczelnień mechanicznych jest podstawą w branży mechatronicznej, co zapewnia wysoką jakość oraz niezawodność komponentów.
Pytanie z egzaminu CKE, styczeń 2017 (arkusz E.18-X-17.01).
Pytanie 9
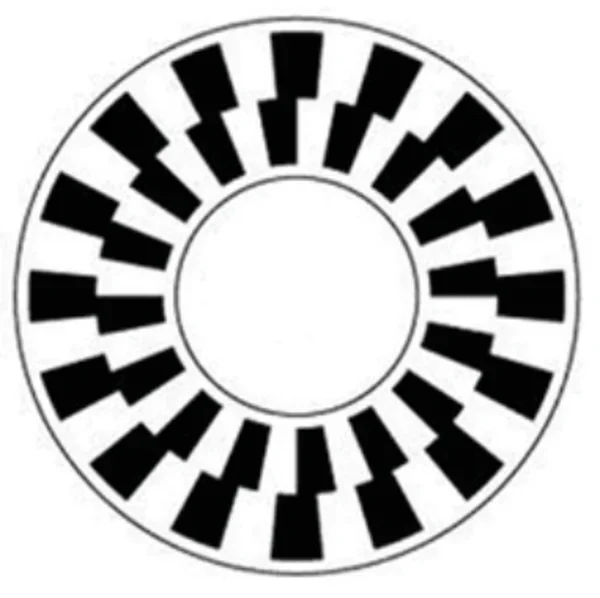
Na rysunku przedstawiono tarczę
A. enkodera inkrementalnego.
Twoja odpowiedź
B. prądnicy tachometrycznej.
C. enkodera absolutnego.
D. sprzęgła magnetycznego.
Poprawna odpowiedź. To odpowiedź, która ma sens, bo mówimy o enkoderze inkrementalnym. Wiesz, ta tarcza na rysunku rzeczywiście ma te różne wzory i kolory, co jest typowe dla takich urządzeń. Enkodery inkrementalne są mega popularne w automatyce przemysłowej, głównie do mierzenia kąta obrotu czy przemieszczenia. Działają tak, że generują impulsy, kiedy tarcza się kręci, i to pozwala na dokładne określenie pozycji. Na przykład w robotyce, używa się ich do precyzyjnego kontrolowania silników, więc ruchy są naprawdę powtarzalne. W systemach CNC są też bardzo ważne, bo tam liczy się dokładność. Jak dobierasz enkoder inkrementalny, to warto zwrócić uwagę na takie rzeczy jak liczba impulsów na obrót albo maksymalna prędkość obrotowa. To wszystko ma znaczenie w praktyce i zgodnie z tym, co jest uznawane za dobre praktyki inżynieryjne.
Pytanie z egzaminu CKE, styczeń 2017 (arkusz E.18-X-17.01).
Pytanie 10
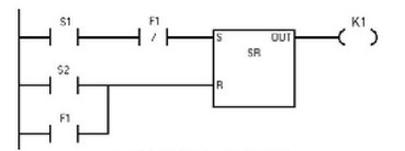
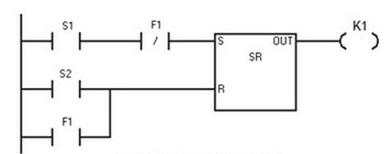
Jaki układ sygnałów na wejściach przerzutnika RS spowoduje, że na jego wyjściu OUT będzie jedynka logiczna?
A. S1=1, S2=0, F1=0
Twoja odpowiedź
B. S1=0, S2=0, F1=1
C. S1=0, S2=1, F1=0
D. S1=1, S2=0, F1=1
Poprawna odpowiedź. Odpowiedź "S1=1, S2=0, F1=0" jest poprawna, ponieważ zgodnie z zasadami działania przerzutnika RS, stan wysoki na wyjściu (jedynka logiczna) uzyskujemy w sytuacji, gdy wejście Set (S1) jest aktywne (1), a Reset (S2) jest nieaktywny (0). W przypadku przerzutnika RS, wejście F1, pełniące funkcję zegara, nie wpływa na wynik, gdyż przerzutnik ten charakteryzuje się tym, że jego wyjście jest determinowane jedynie przez stany S1 i S2. W praktyce oznacza to, że w układach digitalnych, gdzie przerzutniki RS są wykorzystywane, kluczowe jest zrozumienie, jak manipulować sygnałami na wejściach, aby uzyskać pożądany stan wyjścia. Użycie przerzutników RS znajduje zastosowanie w tworzeniu pamięci, rejestrów oraz w systemach automatyki, gdzie wymagane jest przechowywanie i kontrolowanie stanów logicznych. Warto także zwrócić uwagę na dobre praktyki projektowe, które zalecają unikanie sytuacji, w których jednocześnie aktywne są sygnały S1 i S2, co mogłoby prowadzić do niepożądanych stanów w układzie.
Pytanie 11
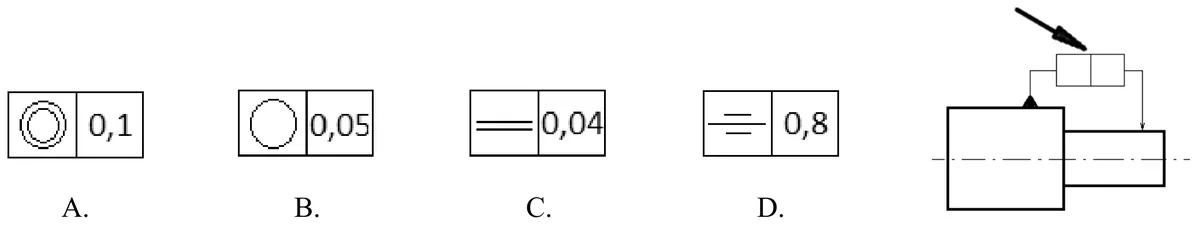
Które oznaczenie należy wstawić we wskazane strzałką puste pola kwadratów, aby dotyczyło ono określenia współosiowości przedstawionych na rysunku powierzchni walcowych?
C.
A.
Twoja odpowiedź
B.
D.
Poprawna odpowiedź. Odpowiedź A jest prawidłowa, ponieważ symbol przedstawiający tolerancję współosiowości jest kluczowy w kontekście projektowania i wytwarzania elementów mechanicznych, które mają być ze sobą współosiowe. W przypadku powierzchni walcowych, takich jak wały, tuleje czy łożyska, zachowanie właściwej osiowości jest fundamentalne dla zapewnienia prawidłowego funkcjonowania mechanizmu. Zastosowanie tolerancji współosiowości pozwala na określenie granic, w jakich osie tych elementów mogą się różnić, co jest niezbędne w praktyce inżynieryjnej. W standardach takich jak ISO 1101 czy ASME Y14.5, współosiowość jest definiowana w kontekście zapewnienia odpowiednich parametrów w procesie produkcji i montażu. Na przykład, w przypadku silników, niewłaściwa współosiowość może prowadzić do nadmiernego zużycia łożysk, wibracji oraz awarii całego systemu. Dlatego tak ważne jest, aby symbol A, wskazujący na tolerancję współosiowości, był poprawnie zastosowany w rysunkach technicznych.
Pytanie z egzaminu CKE, czerwiec 2015 (arkusz E.19-X-15.05).
Pytanie 12
Jakiego typu czujnik powinno się użyć do pomiaru masy?
A. Pojemnościowy
B. Tensometryczny
Twoja odpowiedź
C. Triangulacyjny
D. Optyczny
Poprawna odpowiedź. Czujnik tensometryczny to naprawdę ważne narzędzie, które używamy do pomiaru masy. Działa to tak, że jak na niego działają różne siły, na przykład ciężar przedmiotu, jego elementy się odkształcają. Te zmiany kształtu są potem przekładane na sygnał elektryczny, który nam pokazuje, ile waży ten przedmiot. Można je spotkać w różnych miejscach, na przykład w wagach przemysłowych, gdzie dokładność pomiarów jest super istotna, żeby kontrolować jakość produktów. W automatyce też są ważne, bo monitorują masę w trakcie produkcji. Warto pamiętać, że czujniki te należy regularnie kalibrować, żeby były pewne i dokładne. Dzięki połączeniu z systemami wag elektronicznych mamy też możliwość śledzenia procesów na bieżąco, co jest mega przydatne w szybkim środowisku produkcyjnym.
Pytanie 13
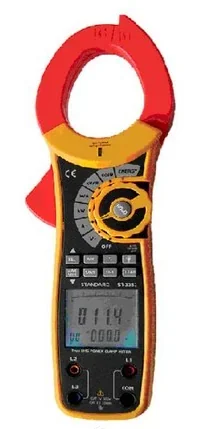
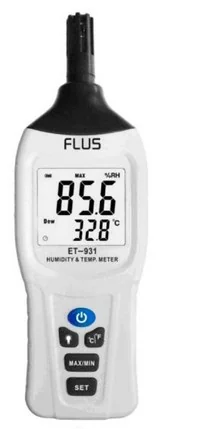
Który przyrząd pomiarowy należy zastosować do pomiaru natężenia prądu przemiennego?
C.
B.
Twoja odpowiedź
A.
D.
Poprawna odpowiedź. Pomiar prądu przemiennego to coś, co wymaga specjalnego sprzętu, żeby wszystko było w porządku. Amperomierz, który ma funkcję pomiaru prądu przemiennego, jak na przykład cęgowy miernik prądu, jest idealnym rozwiązaniem. Dzięki niemu można zmierzyć prąd bez potrzeby wycinania obwodu, co jest mega ważne w przypadku systemów, gdzie wyłączenie czegokolwiek może spowodować problemy. Cęgowe mierniki działają na zasadzie sprawdzania pola magnetycznego wywołanego przez prąd, co daje szybki i precyzyjny pomiar. To naprawdę ułatwia pracę elektrykom i innym technikom, bo nie muszą martwić się o przestoje czy uszkodzenia. Warto też pamiętać o standardach, jak IEC 61010, które mówią o bezpieczeństwie tych urządzeń. Przyrząd oznaczony jako 'B.' wydaje mi się być najlepszym wyborem do tych zadań.
Pytanie 14
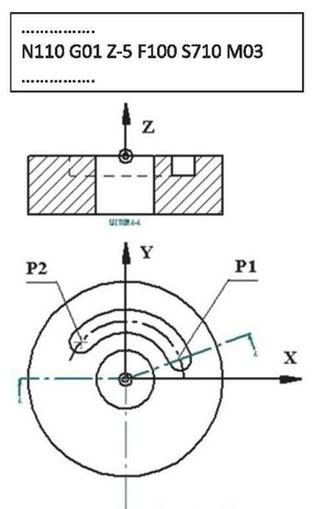
Na podstawie zamieszczonego fragmentu programu na maszynę CNC określ, na jakiej głębokości umieszczony zostanie frez przy wykonywaniu rowka między punktami P1 i P2 w przedmiocie przedstawionym na rysunku.
A. 30 mm
B. 3 mm
C. 20 mm
D. 5 mm
Twoja odpowiedź
Poprawna odpowiedź. Poprawna odpowiedź to 5 mm, co jest zgodne z instrukcją "Z-5" w podanym fragmencie programu na maszynę CNC. W kontekście programowania CNC, "Z" odnosi się do osi głębokości, a wartość "-5" oznacza, że frez będzie pracował na głębokości 5 mm poniżej punktu odniesienia, którym zazwyczaj jest górna powierzchnia przedmiotu obrabianego. To podejście jest standardem w branży obróbczej, gdzie precyzyjne określenie głębokości cięcia jest kluczowe dla uzyskania zamierzonej geometrii rowka. Użycie frezu na takiej głębokości umożliwia efektywne usuwanie materiału bez ryzyka uszkodzenia narzędzia lub przedmiotu obrabianego. W praktyce, programując maszyny CNC, zawsze należy dokładnie sprawdzać głębokości i parametry cięcia, aby uniknąć błędów, które mogą prowadzić do strat materiałowych lub uszkodzenia narzędzi, co może być kosztowne w dłuższej perspektywie.
Pytanie 15
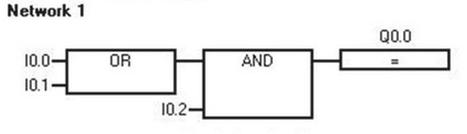
Na podstawie fragmentu programu określ, dla którego stanu wejść sterownika PLC na jego wyjściu Q0.0 zostanie ustawione logiczne zero?
A. I0.0 = 0, I0.1 = 0, I0.2 = 1
Twoja odpowiedź
B. I0.0 = 1, I0.1 = 0, I0.2 = 1
C. I0.0 = 1, I0.1 = 1, I0.2 = 1
D. I0.0 = 0, I0.1 = 1, I0.2 = 1
Poprawna odpowiedź. Poprawna odpowiedź to I0.0 = 0, I0.1 = 0, I0.2 = 1, co prowadzi do ustawienia wyjścia Q0.0 na logiczne zero. W kontekście systemów automatyki przemysłowej, zrozumienie działania bramek logicznych jest kluczowe dla prawidłowego programowania sterowników PLC. Przy wejściach I0.0 i I0.1 ustawionych na zero, bramka OR nie może wygenerować sygnału wysokiego, ponieważ oba sygnały są niskie. Następnie, nawet jeśli IIII0.2 jest ustawione na 1, bramka AND, która jest używana do kombinacji z wynikami z bramki OR, również nie wygeneruje sygnału wysokiego, ponieważ jeden z jej sygnałów wejściowych jest zerowy. To zrozumienie jest fundamentalne w projektowaniu logicznych układów sterujących, gdzie błędne interpretacje mogą prowadzić do nieprawidłowego działania całego systemu. W praktyce, stosując takie zasady, można bezpieczniej programować skomplikowane układy automatyki, co jest zgodne z najlepszymi praktykami w branży, polegającymi na zapewnieniu integralności sygnałów i eliminacji potencjalnych błędów w działaniu systemu.
Pytanie 16
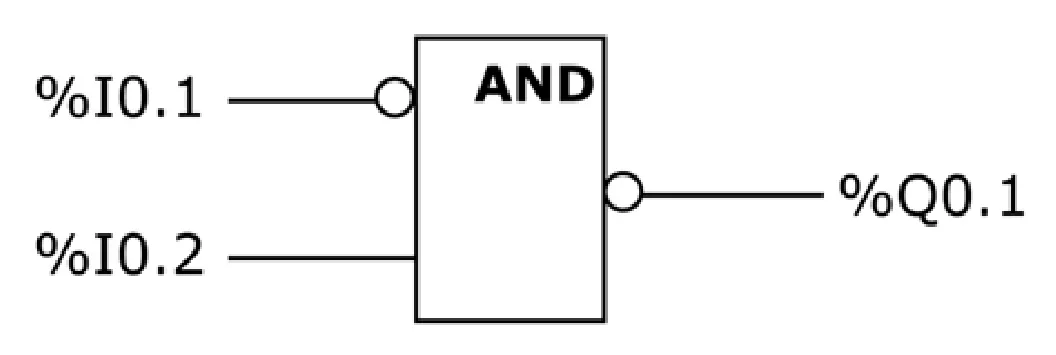
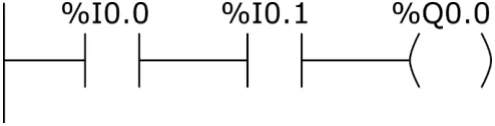
Wskaż równanie logiczne opisujące działanie przedstawionego na rysunku programu.
A. %Q0.1=~ %I0.1 ∨ ~%I0.2
Twoja odpowiedź
B. %Q0.1= %I0.1 ∨ ~%I0.2
Poprawna odpowiedź
C. %Q0.1=~ %I0.1 ∧ ~%I0.2
D. %Q0.1=~ (%I0.1 ∧ %I0.2)
Niepoprawna odpowiedź. Wybór odpowiedzi %Q0.1=~ %I0.1 ∧ ~%I0.2 jest błędny, ponieważ nie uwzględnia podstawowych zasad działania bramek logicznych. Tego typu wyrażenie wskazuje na negację sytuacji, w której oba wejścia są w stanie niskim. Oznacza to, że wyjście %Q0.1 byłoby aktywne tylko wtedy, gdy oba wejścia są 0, co jest sprzeczne z działaniem bramki AND, która wymaga, aby oba wejścia były aktywne, aby uzyskać aktywne wyjście. Błędem w tym rozumowaniu jest brak zrozumienia roli negacji w kontekście bramek logicznych. W przypadku bramki AND, wyjście może przyjąć wartość 1 jedynie, gdy oba wejścia są równe 1. Ponadto, odpowiedź %Q0.1=~ %I0.1 ∨ ~%I0.2 również jest myląca, gdyż sugeruje, że wyjście jest aktywne, gdy przynajmniej jedno z wejść jest w stanie niskim, co również jest sprzeczne z zasadami logiki cyfrowej. Kluczową kwestią w projektowaniu systemów logicznych jest zrozumienie, jak różne bramki reagują na różne kombinacje stanów wejściowych, a także umiejętność interpretowania negacji w kontekście tych stanów. Dlatego też, aby poprawnie zrozumieć, jak wyrażenia logiczne działają, ważne jest, aby dokładnie przestudiować działanie każdej z bramek i ich zastosowanie w praktycznych scenariuszach, unikając przy tym uproszczeń, które prowadzą do nieprawidłowych wniosków.
Pytanie z egzaminu CKE, styczeń 2022 (arkusz EE.21-SG-22.01).
Pytanie 17
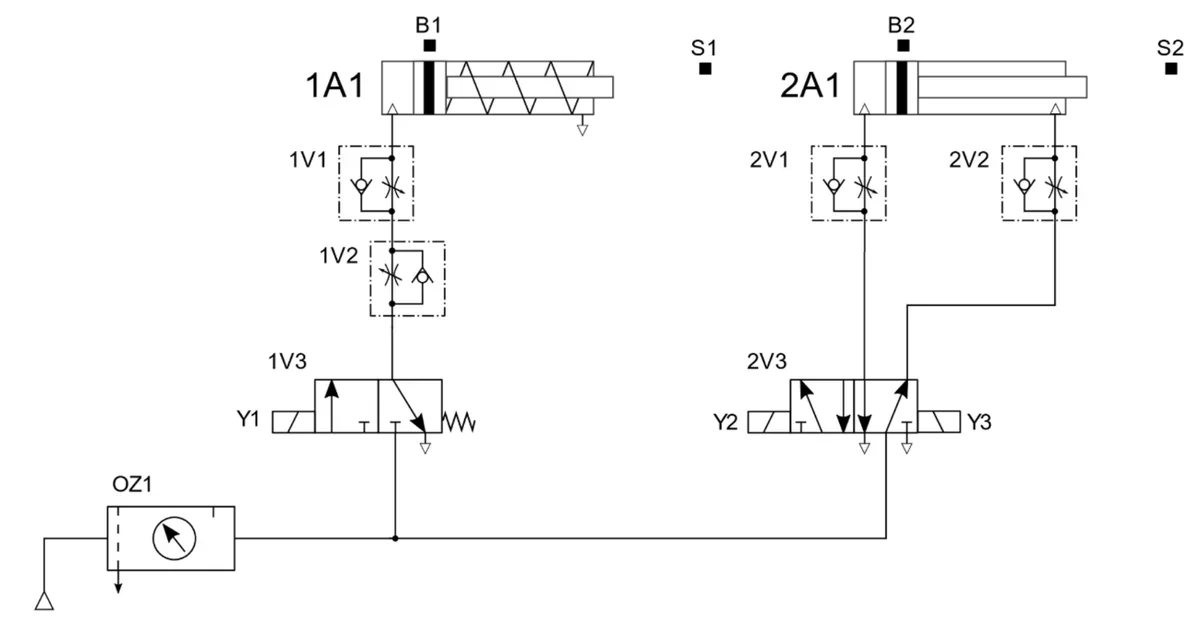
Za pomocą których elementów układu elektropneumatycznego przedstawionego na schemacie, należy regulować prędkość wsuwania tłoczyska siłownika 1A1 oraz prędkość wysuwania tłoczyska siłownika 2A1?
A. 1V1 i 2V1
Twoja odpowiedź
B. 1V1 i 2V2
Poprawna odpowiedź
C. 1V2 i 2V1
D. 1V2 i 2V2
Niepoprawna odpowiedź. Wybór zaworów 1V2 i 2V1 może wydawać się na pierwszy rzut oka logiczny, jednak w praktyce prowadzi do nieprawidłowej regulacji prędkości tłoczysk siłowników. Zawory te nie są przeznaczone do regulacji przepływu medium roboczego w taki sposób, by wpływać na prędkość ruchu tłoczysk. Zawór 1V2, odpowiedzialny za odprowadzanie medium, nie ma funkcji regulacji przepływu, a jedynie umożliwia jego przejście z jednego obwodu do drugiego. To oznacza, że nie może być użyty do dostosowania prędkości wsuwania tłoczyska siłownika 1A1. Podobnie, 2V1 nie ma zastosowania w kontekście regulacji prędkości wysuwania tłoczyska siłownika 2A1, gdyż jego rola w obwodzie nie obejmuje regulacji przepływu. Użycie tych zaworów może prowadzić do błędnych interpretacji działania układu, co z kolei może skutkować nieprzewidywalnym zachowaniem siłowników. Dlatego ważne jest, aby podczas projektowania układów elektropneumatycznych stosować się do standardów branżowych, które zalecają używanie zaworów dławiących z regulacją przepływu. Ignorowanie tych zasad może prowadzić do zwiększonego zużycia energii, a także do uszkodzenia komponentów, co w dłuższej perspektywie wiąże się z wyższymi kosztami eksploatacji systemu.
Pytanie z egzaminu CKE, styczeń 2022 (arkusz EE.21-SG-22.01).
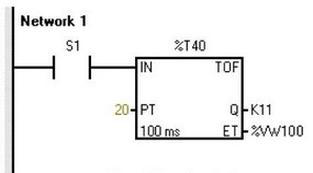
Pytanie 18
Którą zmianę należy wprowadzić w programie przedstawionym na rysunku, aby po wciśnięciu przycisku normalnie otwartego S1 wyjście Q timera zostało aktywowane i deaktywowane 20 sekund po zwolnieniu przycisku S1?
A. Zmienić parametr ET na %VW20 bez zmiany typu timera.
B. Zmienić typ timera na TON z parametrem PT = 200.
C. Zmienić typ timera na TON z parametrem PT = 20.
D. Ustawić parametr PT = 200 bez zmiany typu timera.
Twoja odpowiedź
Poprawna odpowiedź. Odpowiedź jest poprawna, ponieważ zmiana parametru PT na 200 jednostek (gdzie 1 jednostka to 100 ms) umożliwia uzyskanie opóźnienia 20 sekund po zwolnieniu przycisku S1. Timer TOF (Timer Off-Delay) jest idealnym wyborem do realizacji tego zadania, ponieważ jego funkcjonalność polega na aktywacji wyjścia Q na określony czas po zaniku sygnału wejściowego. W praktyce, zastosowanie takiego timera pozwala na efektywne zarządzanie czasem w systemach automatyki, gdzie często konieczne jest wprowadzenie opóźnień w odpowiedziach na sygnały wejściowe. Warto również zauważyć, że zgodnie z dobrymi praktykami w programowaniu systemów sterowania, precyzyjne ustawienie parametrów timerów jest kluczowe dla prawidłowego działania aplikacji. Prawidłowe ustawienie PT na 200 zapewnia, że po zwolnieniu przycisku system czeka dokładnie 20 sekund, co można z powodzeniem zastosować w różnych aplikacjach, takich jak automatyzacja procesów przemysłowych czy sterowanie systemami oświetleniowymi.
Pytanie 19
Nieszczelności występujące w systemie smarowania lub w obiegu cieczy chłodzącej, zauważone w trakcie pracy urządzenia hydraulicznego, powinny być usunięte podczas
A. ogólnego remontu maszyny
B. planowych napraw bieżących bez rozkładania całej maszyny
C. planowych napraw średnich realizowanych po demontażu całej maszyny
D. przeglądu technicznego w trakcie przestoju
Twoja odpowiedź
Poprawna odpowiedź. Wybór przeglądu technicznego w czasie przestoju jako momentu na usunięcie nieszczelności w układzie smarowania lub cieczy chłodzącej jest trafny z wielu powodów. Nieszczelności te mogą prowadzić do poważnych problemów operacyjnych, takich jak przegrzewanie się maszyny czy jej uszkodzenie, co w konsekwencji może skutkować wstrzymaniem produkcji. Przegląd techniczny w czasie przestoju to idealny moment na przeprowadzenie dokładnej inspekcji, ponieważ pozwala na zidentyfikowanie i naprawienie problemów bez ryzyka wpływu na wydajność pracy. W ramach przeglądu można również przeprowadzić dodatkowe czynności, takie jak uzupełnienie płynów eksploatacyjnych czy wymiana zużytych elementów. Dobre praktyki branżowe wskazują na konieczność przeprowadzania takich inspekcji w regularnych odstępach czasowych, co podnosi bezpieczeństwo i efektywność pracy urządzeń hydraulicznych. Dlatego odpowiedź na to pytanie potwierdza świadomość znaczenia regularnych przeglądów w kontekście utrzymania ruchu maszyn.
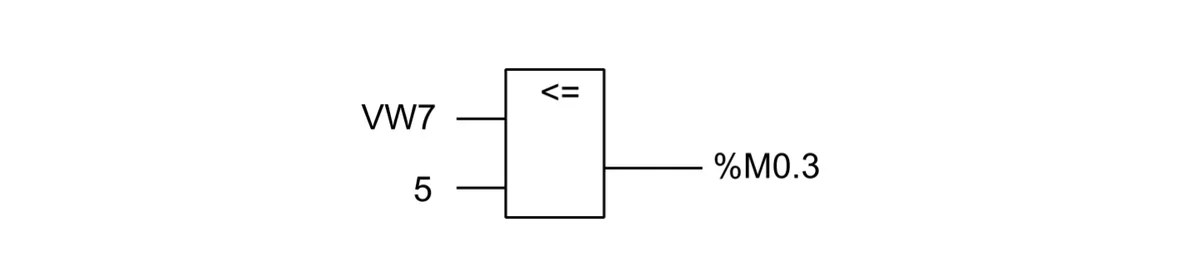
Pytanie 20
Przedstawiony fragment programu sterowniczego realizuje
A. odejmowanie dwóch liczb całkowitych.
B. dodawanie dwóch liczb całkowitych.
C. iloczyn dwóch zmiennych.
D. sprawdzenie warunku „mniejszy lub równy”.
Twoja odpowiedź
Poprawna odpowiedź. Poprawna odpowiedź wskazuje na realizację operacji porównania, co jest kluczowym elementem w programowaniu sterowników. Blok porównania z operatorem 'mniejszy lub równy' ('<=') jest powszechnie używany w logice sterowniczej do podejmowania decyzji na podstawie wartości zmiennych. W przedstawionym przypadku, program sprawdza, czy wartość zmiennej VW7 jest mniejsza lub równa 5. W przypadku, gdy warunek jest spełniony, ustawia wartość bitu %M0.3, co może wpływać na dalsze działania systemu. Przykłady zastosowania tej logiki można znaleźć w automatyzacji procesów, gdzie ważne jest monitorowanie i reagowanie na zmiany w wartościach zmiennych. W praktyce, operator porównania pozwala na elastyczne dostosowywanie zachowań systemu, co jest zgodne z najlepszymi praktykami w zakresie programowania systemów automatyki oraz zgodne ze standardami IEC 61131-3, które regulują programowanie sterowników PLC.
Pytanie z egzaminu CKE, czerwiec 2020 (arkusz E.19-SG-20.06).
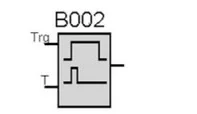
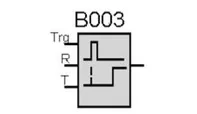
Pytanie 21
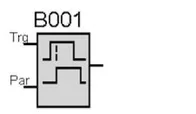
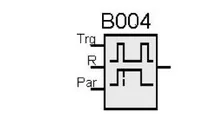
Na którym rysunku przedstawiono symbol graficzny modułu impulsowego?
B.
Twoja odpowiedź
C.
A.
D.
Poprawna odpowiedź. Rysunek B przedstawia symbol graficzny modułu impulsowego, który jest zgodny z normami obowiązującymi w dziedzinie schematów elektrycznych i elektronicznych. Moduły impulsowe są używane w różnych aplikacjach, takich jak automatyka przemysłowa, systemy sterowania oraz w technologiach telekomunikacyjnych. Symbol ten jest istotny, ponieważ pozwala inżynierom i technikom na szybkie identyfikowanie funkcji danego elementu w układzie. W praktyce, znajomość i umiejętność interpretacji symboli graficznych jest kluczowa w procesie projektowania oraz analizy systemów elektronicznych. Zgodność z międzynarodowymi standardami, takimi jak IEC 60617, zapewnia, że projektanci mogą skutecznie komunikować swoje pomysły i rozwiązania. Właściwe zrozumienie symboli przyczynia się do zmniejszenia ryzyka błędów podczas montażu i diagnozowania urządzeń.
Pytanie 22
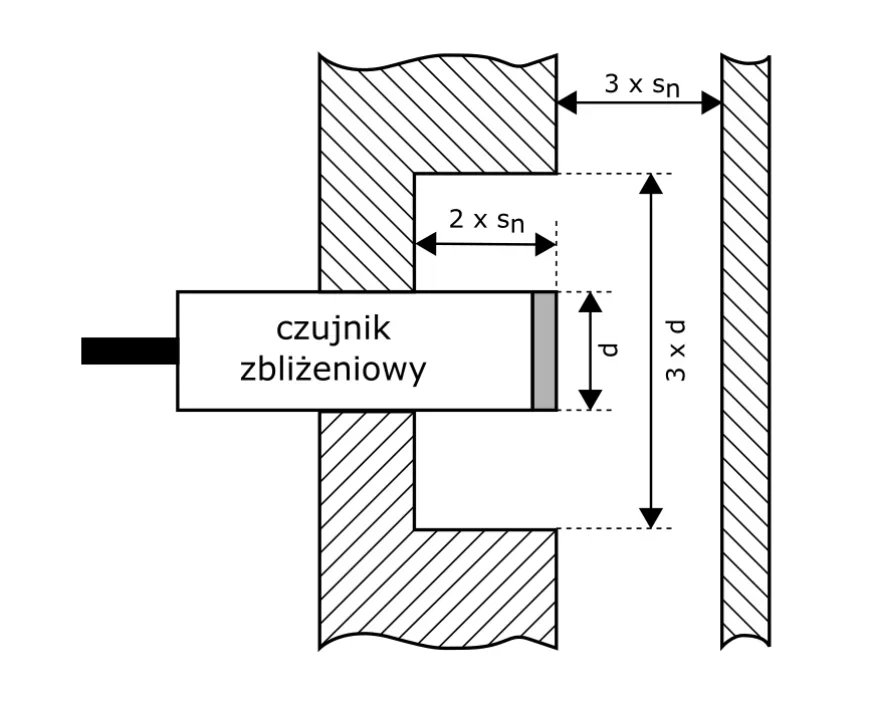
Rysunek przedstawia nieekranowany czujnik indukcyjny zamontowany w otoczeniu metalowych części konstrukcji mechanicznej. W jakiej minimalnej odległości przed czołem czujnika mogą znajdować się metalowe elementy konstrukcyjne, by umożliwić jego prawidłowe działanie?
A. 3 x sₙ
Twoja odpowiedź
B. 3 x d
C. 2 x d
D. 2 x sₙ
Poprawna odpowiedź. Odpowiedź "3 x Sn" jest poprawna, ponieważ zgodnie z zasadami montażu czujników indukcyjnych, metalowe obiekty w otoczeniu czujnika powinny znajdować się w minimalnej odległości wynoszącej trzykrotność nominalnej strefy działania czujnika (Sn). Ta zasada ma na celu zapewnienie, że czujnik będzie działał w pełni efektywnie, unikając zakłóceń spowodowanych obecnością metalu w pobliżu jego pola detekcji. W praktyce oznacza to, że jeśli nominalny zasięg czujnika wynosi 10 mm, metalowe części konstrukcyjne powinny być oddalone o co najmniej 30 mm od czoła czujnika. Takie podejście jest zgodne z zaleceniami producentów oraz normami branżowymi, które precyzują minimalne odległości dla różnych typów czujników. Dzięki temu można zminimalizować ryzyko błędnych odczytów oraz zwiększyć niezawodność i trwałość całego systemu. Warto również zaznaczyć, że różne czujniki mogą mieć różne wartości Sn, co należy brać pod uwagę przy planowaniu ich instalacji, aby dostosować ustawienia do specyficznych warunków pracy.
Pytanie z egzaminu CKE, styczeń 2019 (arkusz E.19-X-19.01).
Pytanie 23
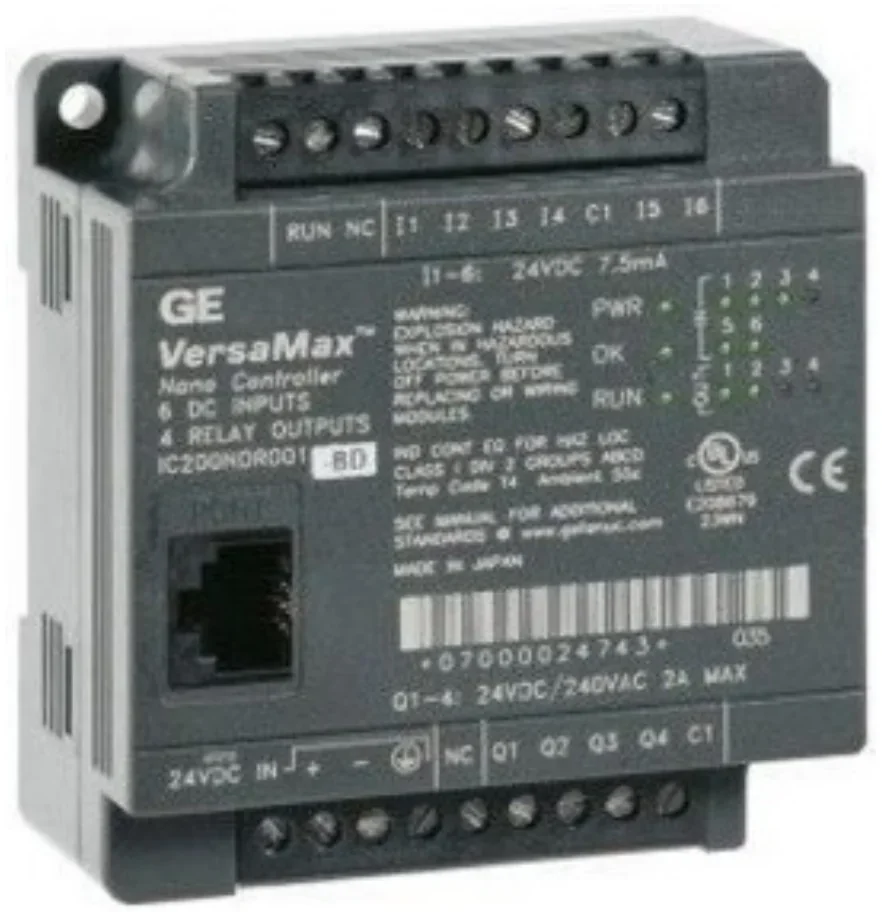
Którym wtykiem powinien być zakończony kabel komunikacyjny dla sterownika przedstawionego na rysunku?
A. Molex
B. RJ-21
C. 8P8C
Twoja odpowiedź
D. DE-9
Poprawna odpowiedź. Wybór wtyku 8P8C jako poprawnej odpowiedzi opiera się na jego powszechnym zastosowaniu w standardowych połączeniach Ethernet, które są niezbędne do komunikacji w systemach automatyki przemysłowej. Sterownik GE VersaMax Nano Controller, który jest przedmiotem pytania, został zaprojektowany do pracy z protokołami Ethernet, co czyni wtyk 8P8C, znany również jako RJ45, idealnym rozwiązaniem. Wtyk ten obsługuje do 1 Gbps transferu danych, co odpowiada wymaganiom współczesnych sieci. W praktyce, instalując systemy automatyki oparte na Ethernet, należy zawsze korzystać z certyfikowanych przewodów i wtyków, aby zapewnić optymalną wydajność oraz minimalizację zakłóceń. Dobrą praktyką jest również stosowanie kabli kategorii 5e lub wyższej, które gwarantują odpowiednią jakość sygnału, a także niezawodność w trudnych warunkach przemysłowych. Wybór 8P8C jako standardowego złącza pozwala na łatwą integrację z innymi urządzeniami w sieci, co jest kolejną zaletą tego rozwiązania.
Pytanie z egzaminu CKE, czerwiec 2017 (arkusz E.18-X-17.06).
Pytanie 24
Jaką rozdzielczość ma przetwornik A/C o 10-bitowej głębokości w sterowniku PLC, gdy zakres pomiarowy wynosi 0÷10 V?
A. 1,1 mV/bit
B. 49,4 mV/bit
C. 100,5 mV/bit
D. 9,8 mV/bit
Twoja odpowiedź
Poprawna odpowiedź. Odpowiedź 9,8 mV/bit jest poprawna, ponieważ rozdzielczość przetwornika analogowo-cyfrowego (A/C) oblicza się na podstawie wzoru, który uwzględnia zarówno zakres pomiarowy, jak i liczbę bitów przetwornika. W tym przypadku, mając zakres 0-10 V oraz 10-bitowy przetwornik, obliczamy rozdzielczość jako 10 V / (2^10), co daje wynik 9,8 mV/bit. Oznacza to, że każdy bit przetwornika reprezentuje zmianę napięcia równą 9,8 mV. W praktyce, taka rozdzielczość jest kluczowa w systemach automatyki i sterowania, gdzie precyzyjny pomiar parametrów fizycznych, takich jak temperatura, ciśnienie czy poziom wody, jest niezbędny do prawidłowego funkcjonowania zautomatyzowanych procesów. Użycie 10-bitowego przetwornika A/C w aplikacjach przemysłowych pozwala na uzyskanie zadowalającej precyzji przy jednoczesnej prostocie implementacji i kosztach, co czyni go popularnym wyborem w wielu standardach branżowych, takich jak IEC 61131 dla systemów PLC.
Pytanie 25
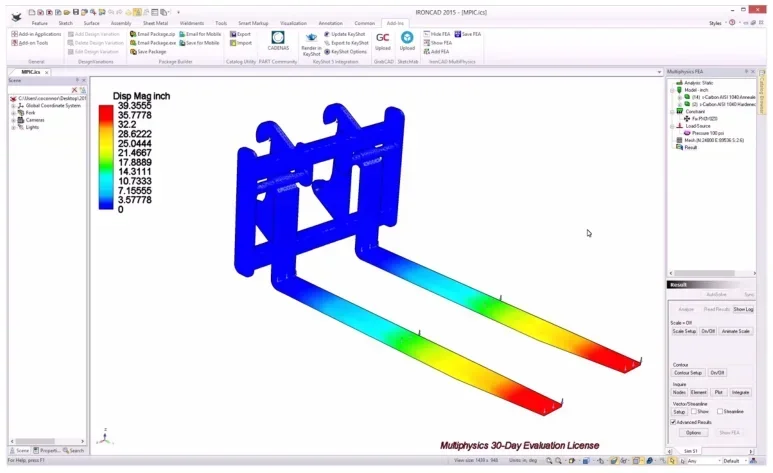
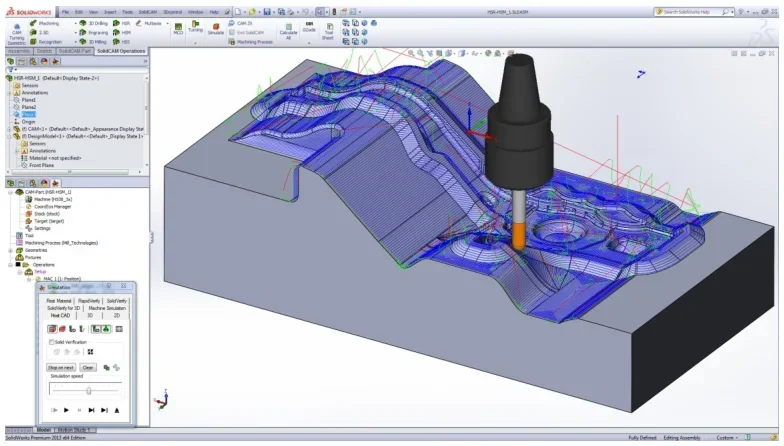
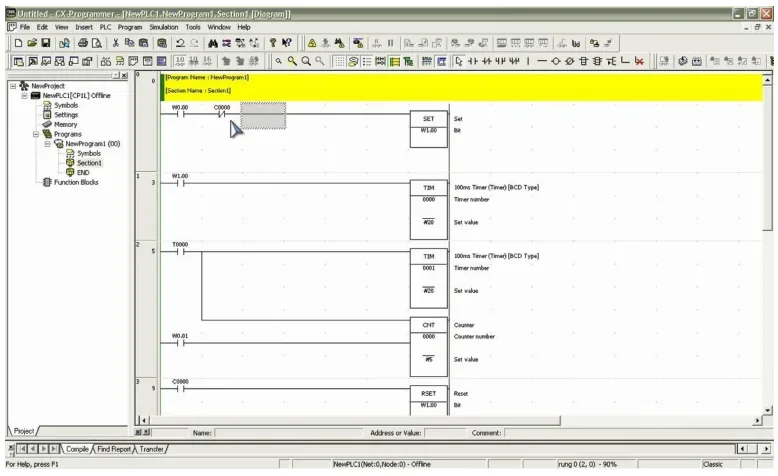
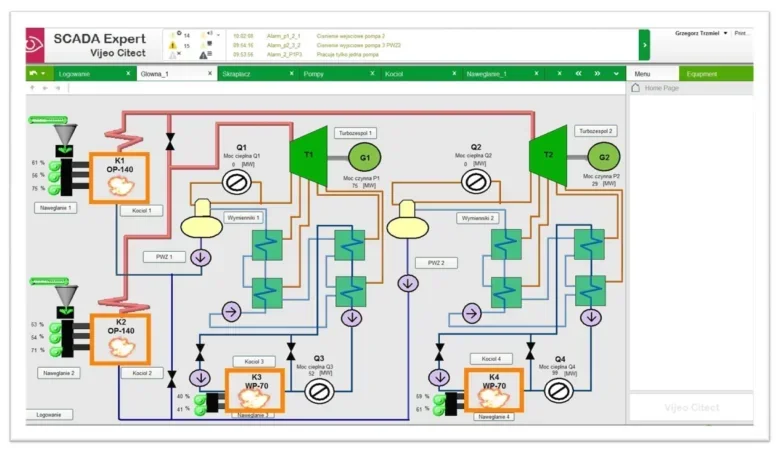
Na którym rysunku przedstawiono zrzut ekranu oprogramowania, którego należy użyć w celu zapewnienia nadzoru nad przebiegiem procesu technologicznego?
A.
C.
D.
B.
Twoja odpowiedź
Poprawna odpowiedź. Rysunek B przedstawia interfejs systemu SCADA, który jest naprawdę ważnym narzędziem do zarządzania procesami technologicznymi. Dzięki SCADA możemy na bieżąco monitorować różne operacje, co jest kluczowe, żeby wszystko działało sprawnie i bezpiecznie w przemyśle. System ten zbiera dane z różnych czujników i urządzeń, co pozwala na lepsze podejmowanie decyzji. Przykładem może być nadzorowanie procesów w rafineriach, gdzie ciągłość i bezpieczeństwo są na pierwszym miejscu. Warto dodać, że standardy branżowe, jak ISA-95, podkreślają, jak istotny jest SCADA w integracji produkcji i zarządzania całym przedsiębiorstwem. To pokazuje, jak nowoczesne systemy automatyki przemysłowej są od niego zależne.
Pytanie z egzaminu CKE, czerwiec 2019 (arkusz E.18-X-19.06).
Pytanie 26
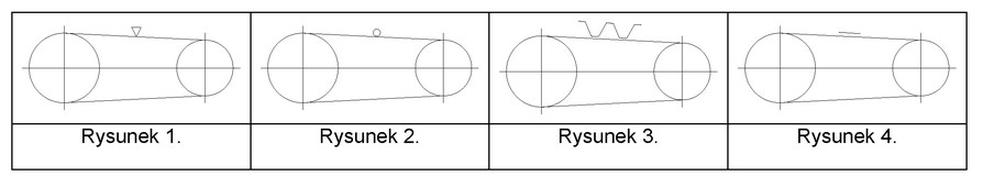
Symbol graficzny przekładni z pasem okrągłym, który należy umieścić na schemacie mechanicznym, przedstawiono na
rysunku 4.
rysunku 3.
rysunku 1.
rysunku 2.
Twoja odpowiedź
Poprawna odpowiedź. Rysunek 2 bardzo dobrze pokazuje symbol graficzny przekładni z pasem okrągłym, co jest super ważne, gdy myślimy o budowie maszyn i systemów mechanicznych. Taki typ przekładni używa kół pasowych połączonych elastycznym pasem. Dzięki temu napęd przenosi się efektywnie, a do tego wibracje i hałas są mniejsze. W przemyśle takie przekładnie można spotkać w różnych urządzeniach, jak taśmociągi, maszyny do pakowania czy systemy transportowe. Jak się projektuje schematy mechaniczne, to trzeba pamiętać o normach, takich jak ISO 14617. Te normy mówią, jak rysować symbole w dokumentacji technicznej. Jak używasz dobrych symboli, to wszyscy wiadomo, co i jak w systemie działa. To jest kluczowe dla efektywnej pracy zespołów inżynieryjnych i serwisowych.
Pytanie 27
Jaką z podanych zależności logicznych należy uwzględnić w programie kontrolnym, aby można było każdorazowo sygnalizować aktywność tylko jednego z trzech czujników podłączonych do kolejnych wejść sterownika?
A. Równowartość
B. Alternatywę wykluczającą
Twoja odpowiedź
C. Koniunkcję
D. Alternatywę
Poprawna odpowiedź. Alternatywa wykluczająca jest kluczowym elementem w kontekście projektowania systemów sterowania z wykorzystaniem sensorów. W sytuacji, gdy mamy do czynienia z trzema sensorami, których zadziałanie ma być zgłaszane w sposób jednoznaczny, zastosowanie alternatywy wykluczającej zapewnia, że tylko jeden z sensorów może być aktywny w danym momencie. Oznacza to, że jeśli jeden sensor zostanie aktywowany, pozostałe muszą pozostać nieaktywne, co jest istotne w wielu aplikacjach, takich jak automatyka przemysłowa, systemy alarmowe czy urządzenia zabezpieczające. Przykładowo, w systemie alarmowym, aktywacja jednego czujnika ruchu powinna wykluczać sygnalizację z innych czujników, aby uniknąć fałszywych alarmów. W praktyce, stosowanie tej logiki pozwala na uniknięcie konfliktów w sygnałach, co jest zgodne z zasadami projektowania opartego na standardzie IEC 61131-3, który opisuje metody programowania systemów sterowania. Zrozumienie i umiejętność implementacji alternatywy wykluczającej jest kluczowe dla inżynierów automatyki, a także dla efektywnego rozwiązywania problemów związanych z detekcją i sygnalizacją zdarzeń.
Pytanie 28
Na podstawie fragmentu instrukcji serwisowej wskaż prawdopodobną przyczynę nieprawidłowej pracy urządzenia, jeżeli na jego wyświetlaczu wyświetla się kod błędu F1.
KODY BŁĘDÓW
Nr
Kod błędu
Problem
1.
E1
Usterka czujnika temperatury pomieszczenia
2.
E2
Usterka czujnika temperatury wymiennika zewn.
3.
E3
Usterka czujnika temperatury wymiennika wewn.
4.
E4
Usterka silnika jednostki wewnętrznej lub problem z sygnałem zwrotnym
5.
E5
Brak komunikacji między jednostkami wewn. i zewn.
6.
F0
Usterka silnika prądu stałego wentylatora jednostki zewn.
7.
F1
Uszkodzenie modułu IPM
8.
F2
Uszkodzenie modułu PFC
9.
F3
Problem ze sprężarką
10.
F4
Błąd czujnika temperatury przegrzania
11.
F5
Zabezpieczenie temperatury głowicy sprężarki
12.
F6
Błąd czujnika temperatury otoczenia jednostki zewn.
13.
F7
Zabezpieczenie przed zbyt wysokim lub za niskim na- pięciem zasilania
14.
F8
Błąd komunikacji modułów jednostki zewnętrznej
15.
F9
Błąd pamięci EEPROM jednostki zewnętrznej
16.
FA
Błąd czujnika temperatury ssania (uszkodzenie zaworu 4 drogowego)
A. Nieprawidłowa wartość napięcia zasilania.
B. Uszkodzenie modułu IPM.
Twoja odpowiedź
C. Problem ze sprężarką.
D. Błąd czujnika temperatury ssania.
Poprawna odpowiedź. Kod błędu F1 wskazuje na uszkodzenie modułu IPM, co jest istotnym elementem diagnostyki urządzeń chłodniczych. Moduł IPM (Intelligent Power Module) odpowiada za zarządzanie zasilaniem i kontrolowanie pracy sprężarki. Jego uszkodzenie może prowadzić do poważnych problemów z wydajnością urządzenia, co skutkuje zarówno obniżoną efektywnością energetyczną, jak i potencjalnym uszkodzeniem innych komponentów. W praktyce, podczas serwisowania urządzeń, technicy powinni zawsze rozpoczynać diagnozę od analizy kodów błędów, ponieważ dostarczają one kluczowych informacji na temat stanu urządzenia. W przypadku wykrycia F1, zaleca się przeprowadzenie szczegółowych testów modułu IPM, aby potwierdzić jego uszkodzenie. Prawidłowe zrozumienie i interpretacja kodów błędów jest zgodne z najlepszymi praktykami branżowymi, co pozwala na efektywniejsze zarządzanie serwisem i minimalizację przestojów.
Pytanie 29
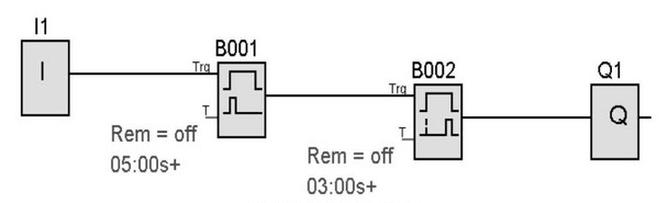
Na jak długo zostanie ustawiony stan 1 na wyjściu Q1 sterownika, realizującego program przedstawiony na rysunku, po pojawieniu się stanu 1 na wejściu I1?
A. 2 s
Twoja odpowiedź
B. 8 s
C. 5 s
D. 3 s
Poprawna odpowiedź. Poprawna odpowiedź to 2 s, ponieważ stan 1 na wyjściu Q1 sterownika zostanie ustawiony na tę długość czasu w odpowiedzi na sygnał na wejściu I1. W większości systemów automatyki, takich jak PLC, czas reakcji na sygnały wejściowe jest ściśle regulowany przez zaprogramowane logiki czasowe. W przypadku programowania PLC, standardowym podejściem jest użycie timerów, które są implementowane w oparciu o zasady normy IEC 61131-3. Timer może być skonfigurowany do generowania sygnałów wyjściowych przez określony czas, co w tym przypadku wynosi 2 sekundy. Przykładem zastosowania takiego rozwiązania może być proces, w którym po naciśnięciu przycisku (sygnał na I1) uruchamiany jest silnik na dokładnie 2 sekundy, co jest istotne w wielu aplikacjach przemysłowych, takich jak kontrola prędkości silników czy automatyzacja linii produkcyjnych. Dobrą praktyką jest także testowanie logiki czasowej w symulatorach, aby upewnić się, że ustawione czasy są zgodne z oczekiwaniami i wymaganiami aplikacji.
Pytanie 30
Przedstawione na rysunku urządzenie służy do
A. bezdotykowego pomiaru natężenia przepływu powietrza w gałęzi obwodu pneumatycznego.
B. bezdotykowego pomiaru ciśnienia w gałęzi obwodu pneumatycznego.
C. wyszukiwania miejsc uszkodzenia przewodów w instalacji elektrycznej.
D. wykrywania miejsc nieszczelności w instalacji sprężonego powietrza.
Twoja odpowiedź
Poprawna odpowiedź. Urządzenie, które zostało przedstawione na rysunku, to detektor ultradźwięków, wykorzystywany głównie do wykrywania nieszczelności w instalacjach sprężonego powietrza. Działa na zasadzie detekcji ultradźwięków, które są generowane przez wycieki powietrza i są niewidoczne dla ludzkiego ucha. Detektory te są niezwykle efektywne w identyfikacji miejsc, w których dochodzi do utraty ciśnienia, co jest kluczowe w kontekście efektywności energetycznej systemów pneumatycznych. Przykładowe zastosowanie obejmuje inspekcję systemów sprężonego powietrza w zakładach produkcyjnych, gdzie nieszczelności mogą prowadzić do znacznych strat energii oraz zwiększonych kosztów eksploatacji. Zgodnie z najlepszymi praktykami branżowymi, regularne kontrole tych systemów za pomocą detektorów ultradźwięków powinny być częścią strategii zarządzania utrzymaniem ruchu. Dzięki zastosowaniu odpowiednich słuchawek, technicy mogą z łatwością lokalizować i naprawiać nieszczelności, co przyczynia się do optymalizacji działania całego układu. Takie podejście nie tylko zwiększa efektywność systemów, ale także poprawia bezpieczeństwo i niezawodność operacyjną.
Pytanie z egzaminu CKE, styczeń 2018 (arkusz E.18-X-18.01).
Pytanie 31
Na podstawie przedstawionych danych katalogowych narzędzia skrawającego wskaż wartość głębokości warstwy skrawanej, którą należy ustawić w obrabiarce CNC dla obróbki zgrubnej.
Rodzaj obróbki
Dokładność obróbki
Chropowatość powierzchni (Ra) μm
Zakres posuwów mm/obr
Zakres głębokości mm
Obróbka dokładna
IT6-IT9
0,32÷1,25
0,05÷0,3
0,5÷2
Obróbka średniodokładna
IT9-IT11
2,5÷5
0,2÷0,5
2÷4
Obróbka zgrubna
IT12-IT14
10÷40
≥0,4
≥4
A. 5,0 mm
Poprawna odpowiedź
B. 2,0 mm
Twoja odpowiedź
C. 0,8 mm
D. 0,5 mm
Niepoprawna odpowiedź. Wybór wartości głębokości warstwy skrawanej, innej niż 5,0 mm, może prowadzić do nieoptymalnych rezultatów w obróbce zgrubnej. Odpowiedzi takie jak 2,0 mm, 0,8 mm czy 0,5 mm są zdecydowanie zbyt małe, co może skutkować dłuższym czasem obróbki oraz potencjalnym uszkodzeniem narzędzia. W obróbce zgrubnej celem jest szybkie usunięcie dużych ilości materiału, a zbyt mała głębokość skrawania nie tylko wydłuża proces, ale także nie wykorzystuje pełnej wydajności narzędzi skrawających. Ponadto, zasady obróbcze wskazują, że przy głębokości skrawania poniżej zalecanych wartości, zwiększa się ryzyko zjawiska, jakim jest wibracja narzędzia, co może prowadzić do pogorszenia jakości powierzchni obrabianej. Warto również zwrócić uwagę na to, że zbyt mała głębokość skrawania ogranicza efektywność chłodzenia i obrabianego materiału, co może prowadzić do przegrzewania zarówno narzędzia, jak i obrabianego detalu. Każde narzędzie skrawające ma swoje specyfikacje, które powinny być ściśle przestrzegane, aby zapewnić efektywność pracy oraz długowieczność narzędzi. W praktyce, dostosowanie głębokości skrawania do specyfiki obrabianego materiału oraz typu narzędzia jest kluczowe dla osiągnięcia optymalnych wyników w procesie produkcyjnym.
Pytanie 32
Jakie ciśnienie cieczy powinno być w układzie hydraulicznym, aby siłownik o powierzchni czynnej tłoka A = 80 cm2 był w stanie wygenerować siłę F = 150 kN?
A. 18,75 bara
B. 1875 barów
C. 1,875 bara
D. 187,5 bara
Twoja odpowiedź
Poprawna odpowiedź. Poprawna odpowiedź to "187,5 bara." Ciśnienie cieczy zasilającej układ hydrauliczny jest kluczowym parametrem, który pozwala na uzyskanie odpowiedniej siły z siłowników hydraulicznych. W tym przypadku, aby obliczyć ciśnienie, wykorzystujemy wzór p=F/A, gdzie F to siła, a A to powierzchnia czynna tłoka. Podstawiając wartości: F=150 kN (czyli 150000 N) oraz A=80 cm² (czyli 0,008 m²), otrzymujemy p=150000 N/0,008 m²=18750000 Pa, co w przeliczeniu na bary daje nam 187,5 bara. Zastosowanie odpowiedniego ciśnienia w układach hydraulicznych jest zgodne z normami branżowymi, które określają wymagania dotyczące bezpieczeństwa i efektywności pracy maszyn. W praktyce, ciśnienie to pozwala na sprawne działanie siłowników w różnych zastosowaniach, takich jak w przemyśle ciężkim, budowlanym czy motoryzacyjnym, gdzie precyzyjne sterowanie ruchem i siłą ma kluczowe znaczenie. Utrzymanie właściwego ciśnienia w układzie nie tylko zwiększa wydajność, ale także minimalizuje ryzyko uszkodzeń i awarii, co jest istotne dla długoterminowej niezawodności systemów hydraulicznych.
Pytanie 33
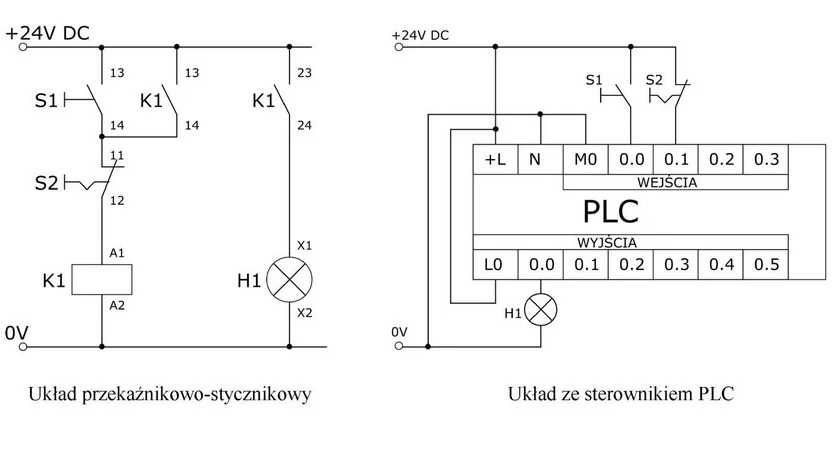
Na schematach zostały przedstawione układy: przekaźnikowo-stycznikowy oraz zastępujący go układ ze sterownikiem PLC. Który z przedstawionych programów zapisanych w języku LD realizuje działanie układu przekaźnikowo-stykowego?
C.
B.
Twoja odpowiedź
D.
Poprawna odpowiedź
A.
Niepoprawna odpowiedź. Analizując inne odpowiedzi, można zauważyć, że każda z nich zawiera błędne założenia dotyczące reprezentacji układu przekaźnikowo-stycznikowego w języku LD. Odpowiedzi A., B. i C. nie uwzględniają kluczowego elementu, jakim jest negacja zestyku S2. Niezrozumienie, że zestyki normalnie zamknięte w programowaniu PLC powinny być reprezentowane jako zestyki z negacją, prowadzi do błędnych wniosków w kwestii działania układu. Ponadto, projektując programy PLC, ważne jest, aby stosować się do zasad logiki sekwencyjnej, co oznacza, że każda zmiana stanu jednego elementu powinna być dokładnie odwzorowana w logice sterującej. Niezastosowanie tej zasady może prowadzić do nieprzewidywalnych skutków, takich jak błędne aktywowanie lub dezaktywowanie urządzeń. W wielu przypadkach, inżynierowie popełniają błąd w interpretacji działania przycisków i zestyków, co skutkuje niewłaściwą implementacją logiki. Dobrą praktyką jest przetestowanie modelu w symulacji przed wdrożeniem go w rzeczywistym układzie, aby upewnić się, że wszystkie elementy działają zgodnie z zamierzeniami. W kontekście przemysłowym, gdzie bezpieczeństwo i efektywność są na pierwszym miejscu, kluczowe jest stosowanie precyzyjnych reprezentacji wszystkich elementów w programie sterującym.
Pytanie 34
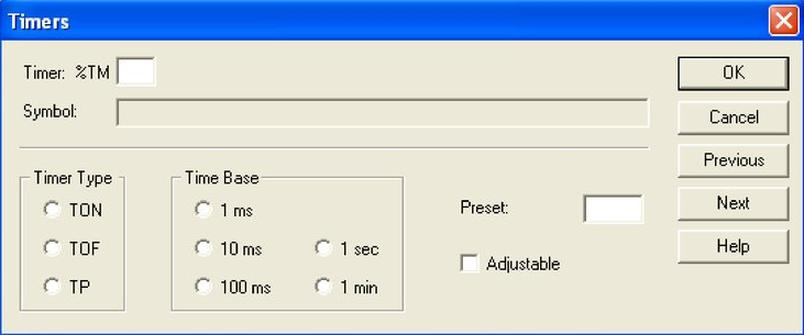
Które nastawy muszą zostać wybrane w oknie konfiguracyjnym timera, aby załączał swoje wyjście na 5 sekund od momentu podania na jego wejście logicznej jedynki?
A. TimerType: TP, Time Base: 1 ms, Preset: 500
Twoja odpowiedź
B. TimerType: TP, Time Base: 1s, Preset: 5
Poprawna odpowiedź
C. TimerType: TOF, Time Base: 10 ms, Preset: 50
D. TimerType: TON, Time Base: 100 ms, Preset: 50
Niepoprawna odpowiedź. Zrozumienie mechanizmu działania timerów jest kluczowe dla prawidłowego ich zastosowania w systemach automatyki. W przypadku podanych odpowiedzi, wiele z nich bazuje na niewłaściwym doborze TimerType oraz wartości Preset w kontekście założonego działania, jakim jest uzyskanie 5 sekund aktywności wyjścia. Niekorzystne wyłączenie timera TOF (timer opóźniony wyłączający) w sytuacji, gdzie wymagane jest załączenie wyjścia, prowadzi do błędnego wniosku, że jego konfiguracja może zrealizować zamierzony cel. Timer TOF aktywuje wyjście na określony czas po jego dezaktywacji, co jest sprzeczne z wymaganiami pytania. Podobnie, wybór TimerType: TON (timer opóźniony włączający) z niewłaściwą bazą czasu oraz Preset nie dostarcza oczekiwanej funkcjonalności, ponieważ aktywuje wyjście na czas, który nie odpowiada 5 sekundy. Zdarza się, że użytkownicy mylnie przyjmują, iż wystarczy jedynie zwiększyć bazę czasu, aby uzyskać zamierzony efekt, co prowadzi do pomieszania koncepcji aktywacji czasowej. Kluczowe jest zrozumienie różnicy między timerami impulsowymi, opóźnionymi włączającymi i wyłączającymi, co jest istotne dla efektywnego projektowania układów automatyki. Błędy te ilustrują typowe nieporozumienia związane z programowaniem PLC, gdzie nieprecyzyjne dobieranie parametrów może skutkować niezgodnością działania z zamierzonymi celami.
Pytanie 35
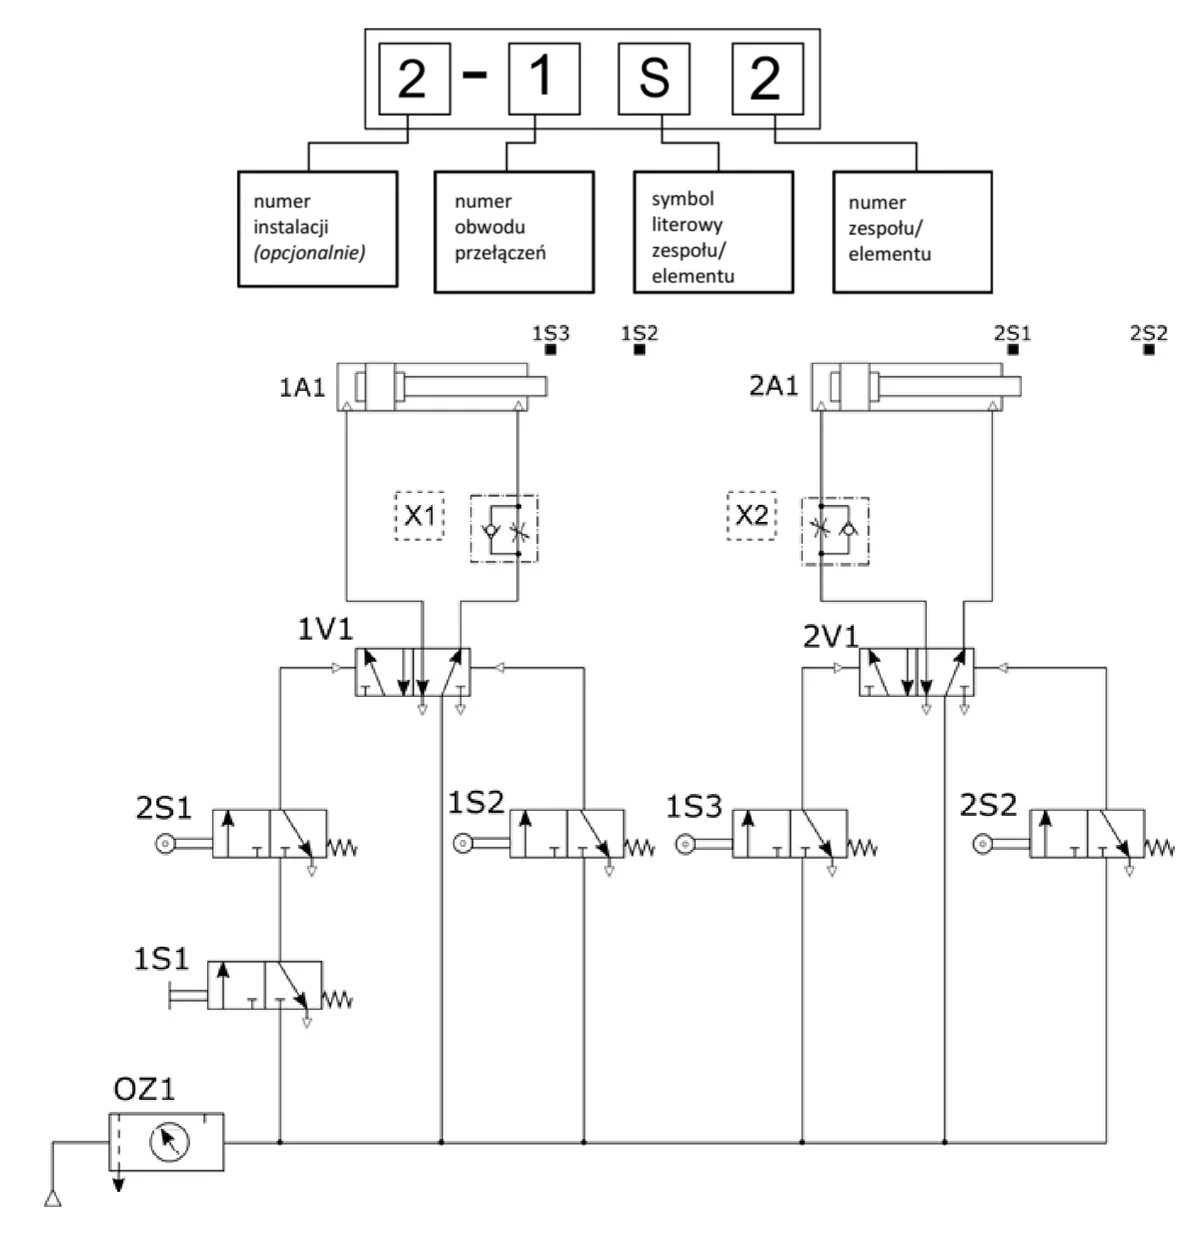
Przyjmując zasadę znakowania na schematach układów pneumatycznych według przedstawionego na rysunku klucza określ, jakie oznaczenia powinny posiadać elementy X1 i X2 na schemacie pneumatycznym.
A. X1 – 1V2; X2 – 2V2.
Twoja odpowiedź
B. X1 – 3S1; X2 – 3S2.
C. X1 – 2V3; X2 – 1V3.
D. X1 – 1A2; X2 – 2A2.
Poprawna odpowiedź. Odpowiedź X1 – 1V2; X2 – 2V2 jest poprawna, ponieważ zgodnie z zasadami znakowania na schematach układów pneumatycznych, każde oznaczenie składa się z trzech elementów: numer obwodu, symbol literowy elementu oraz numer elementu. Element X1 znajduje się w pierwszym obwodzie, co oznacza, że przypisujemy mu numer 1. Następnie, identyfikując typ elementu jako zawór (symbol literowy V), oraz jego pozycję jako drugi zawór, otrzymujemy 1V2. Podobnie dla elementu X2, który należy do drugiego obwodu, również jest zaworem, co skutkuje oznaczeniem 2V2. Prawidłowe oznaczanie elementów w układach pneumatycznych jest kluczowe dla ich czytelności oraz efektywności podczas analizy schematów. W praktyce takie oznaczenia pomagają w szybkim identyfikowaniu komponentów oraz ich funkcji, co jest niezbędne zarówno w projektowaniu, jak i w konserwacji instalacji pneumatycznych. Stosowanie standardowych oznaczeń zgodnych z normami branżowymi, takimi jak ISO 1219, zapewnia spójność oraz ułatwia komunikację między inżynierami i technikami. Zrozumienie i umiejętność poprawnego oznaczania elementów jest fundamentem pracy w obszarze pneumatyki oraz automatyki.
Pytanie z egzaminu CKE, czerwiec 2021 (arkusz EE.21-SG-21.06).
Pytanie 36
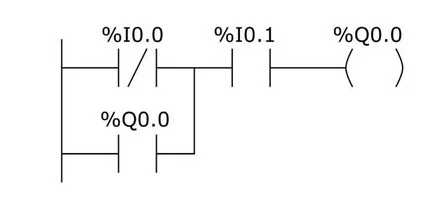
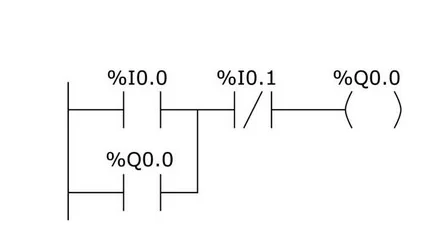
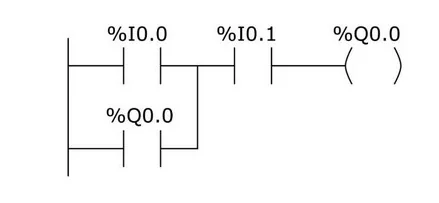
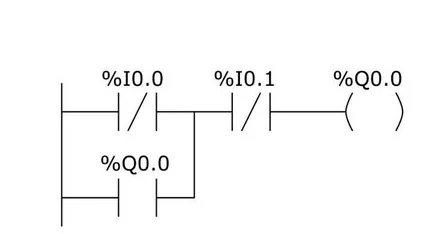
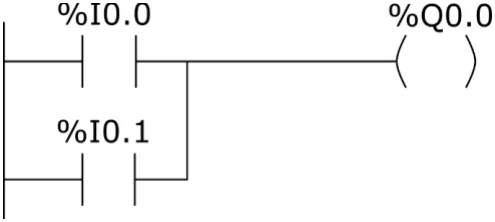
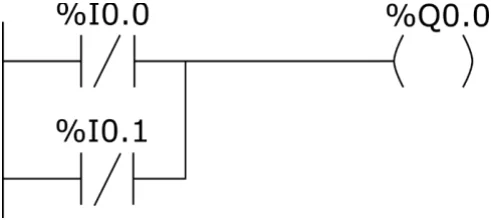
Który program w języku LD odpowiada przedstawionemu w ramce programowi napisanemu w języku IL?
LD %I0.0
OR %I0.1
ST %Q0.0
A. Program 1.
B. Program 3.
Twoja odpowiedź
C. Program 2.
D. Program 4.
Poprawna odpowiedź. Program 3 jest poprawny, ponieważ odzwierciedla logikę zawartą w programie IL poprzez zastosowanie odpowiednich elementów w języku LD. Program w języku IL, składający się z instrukcji LD, OR oraz ST, wymaga przekształcenia na diagram drabinkowy. W przypadku Programu 3, zastosowano styk normalnie otwarty %I0.0, który musi być aktywny, aby przeprowadzić operację. Dodatkowo, równoległe połączenie z stykiem normalnie zamkniętym %I0.1 odpowiada operacji logicznej OR, co jest kluczowe w kontekście przetwarzania sygnałów. Przechodni styk oraz zapisanie wyniku do cewki %Q0.0 w sposób klarowny ilustrują koncepcję przetwarzania logicznego. W praktyce, takie konwersje są niezbędne w automatyce przemysłowej, gdzie różne języki programowania są wykorzystywane do tworzenia aplikacji kontrolujących procesy. Zrozumienie, jak różne języki współdziałają, jest istotne dla inżynierów automatyki i programistów systemów sterowania, co pozwala na skuteczne projektowanie i implementację systemów sterowania.
Pytanie z egzaminu CKE, styczeń 2022 (arkusz E.19-SG-22.01).
Pytanie 37
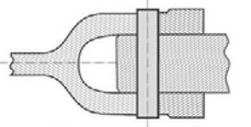
Jaki rodzaj połączenia wałów napędowych przedstawiono na rysunku?
A. Klinowe.
B. Wpustowe.
C. Sworzniowe.
Twoja odpowiedź
D. Wciskowe.
Poprawna odpowiedź. Połączenie wałów napędowych sworzniowe, jak przedstawione na rysunku, jest jedną z najczęściej stosowanych metod łączenia wałów w układach mechanicznych. To połączenie opiera się na użyciu sworznia, który przechodzi przez oba wały, co zapewnia ich stabilność oraz efektywne przenoszenie momentu obrotowego. W praktyce stosuje się je w różnych aplikacjach, takich jak silniki, przekładnie czy maszyny przemysłowe, gdzie istotne jest zachowanie dużej wytrzymałości na obciążenia i drgania. Sworzniowe połączenie wałów charakteryzuje się prostą konstrukcją oraz łatwością w montażu i demontażu, co jest istotne podczas konserwacji. Dodatkowo, zgodnie z normami ISO 286, ważne jest, aby odpowiednio dobrać tolerancje dla sworzni oraz otworów, co zapewnia ich prawidłowe działanie i minimalizuje ryzyko luzów. Warto również zauważyć, że w porównaniu do innych metod, sworzniowe połączenia oferują lepsze właściwości w zakresie przenoszenia obciążeń dynamicznych, co czyni je idealnym wyborem w projektach inżynieryjnych.
Pytanie 38
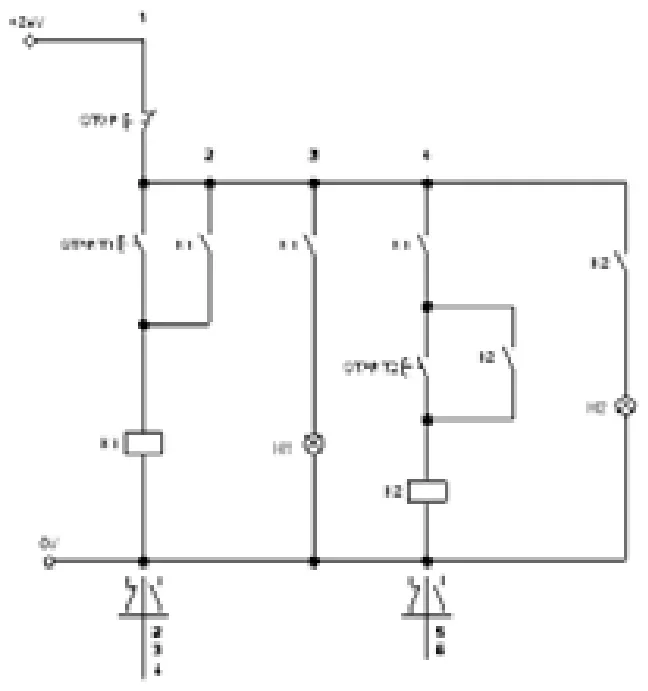
Zgodnie ze schematem układu
A. załączenie lampki sygnalizacyjnej H2 uwarunkowane jest wcześniejszym załączeniem lampki H1.
Twoja odpowiedź
B. załączenie lampki sygnalizacyjnej H1 uwarunkowane jest wcześniejszym załączeniem lampki H2.
C. po naciśnięciu przycisku START2 zostanie załączona tylko lampka H1.
D. po naciśnięciu przycisku START1 zostanie załączona tylko lampka H2.
Poprawna odpowiedź. Załączenie lampki sygnalizacyjnej H2 jest rzeczywiście uwarunkowane wcześniejszym załączeniem lampki H1, co wynika z analizy schematu układu elektrycznego. Lampka H1 pełni rolę sygnalizacyjną, a jej aktywacja jest kluczowa dla uruchomienia kolejnych elementów układu. Przycisk START1 jest odpowiedzialny za włączenie H1, co z kolei aktywuje przekaźnik K1. Ten przekaźnik pełni funkcję pośredniczącą, umożliwiając załączenie lampki H2 dopiero po naciśnięciu przycisku START2. Tego typu podejście jest powszechnie stosowane w automatyce przemysłowej, gdzie sekwencja włączania urządzeń jest kluczowa dla bezpieczeństwa i efektywności systemu. Zrozumienie działania tego typu układów jest niezbędne dla inżynierów i techników, którzy projektują systemy sterowania, aby zapewnić ich niezawodne działanie oraz zgodność z normami branżowymi, takimi jak IEC 61131. W praktyce, odpowiednia sekwencja załączania może zapobiec niebezpiecznym sytuacjom oraz uszkodzeniom sprzętu.
Pytanie z egzaminu CKE, czerwiec 2014 (arkusz E.19-X-14.05).
Pytanie 39
Na podstawie analizy przedstawionego fragmentu programu określ, dla którego stanu sygnałów wejściowych na wyjściu przerzutnika RS zostanie ustawiona logiczna jedynka?
A. S1 = 1, S2= 0, F1 = 1
B. S1 = 1, S2= 0, F1 = 0
Twoja odpowiedź
C. S1 = 0, S2= 0, F1 = 1
D. S1 = 0, S2= 1, F1 = 0
Poprawna odpowiedź. Poprawna odpowiedź to S1 = 1, S2 = 0, F1 = 0, co powoduje, że przerzutnik RS ustawia na wyjściu logiczną jedynkę. W przerzutniku RS, sygnał na wejściu S (Set) musi być w stanie wysokim, aby ustawić wyjście na 1, natomiast sygnał na wejściu R (Reset) musi być w stanie niskim. W tym przypadku S1, który aktywuje wejście S, jest w stanie 1, a S2, aktywujące R, jest w stanie 0. Dodatkowo, F1 będąc w stanie 0, nie dezaktywuje S ani nie aktywuje R. W praktyce, przerzutniki RS są szeroko stosowane w układach cyfrowych, takich jak pamięci, rejestry czy układy sekwencyjne. Ich zrozumienie jest kluczowe, aby właściwie projektować systemy cyfrowe i analizować ich działanie. Przykłady zastosowania przerzutników RS obejmują budowę prostych pamięci, flip-flopów oraz jako elementów w licznikach. W branży inżynierii elektronicznej, projektowanie układów z przerzutnikami RS opiera się na solidnych standardach, które zapewniają ich niezawodność, co jest niezbędne w systemach krytycznych.
Pytanie 40
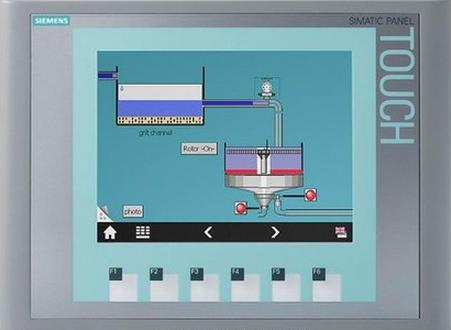
Urządzenie przedstawione na rysunku, w projektowanym systemie mechatronicznym, będzie mogło pełnić funkcję
A. regulatora przepływu.
B. regulatora PID.
C. analizatora stanów logicznych.
D. dotykowego panelu operatorskiego.
Twoja odpowiedź
Poprawna odpowiedź. Urządzenie przedstawione na zdjęciu to dotykowy panel operatorski, co można rozpoznać po charakterystycznym interfejsie graficznym oraz oznaczeniu "TOUCH". Panele te pełnią kluczową rolę w systemach mechatronicznych, umożliwiając operatorom intuicyjną interakcję z maszynami i procesami. Dzięki technologii dotykowej operatorzy mogą szybko i skutecznie wprowadzać dane oraz monitorować stan pracy urządzeń. Tego typu rozwiązania są powszechnie stosowane w automatyce przemysłowej, gdzie wymagane jest efektywne zarządzanie złożonymi systemami. Przykładem zastosowania paneli dotykowych może być ich wykorzystanie w liniach produkcyjnych, gdzie umożliwiają one zarządzanie parametrami maszyn, ustawienie cykli pracy oraz nadzorowanie procesów w czasie rzeczywistym. W branży mechatronicznej stosowanie paneli operatorskich zgodnych z normą IEC 61131-3, dotyczącą programowania systemów automatyki, zapewnia wysoką interoperacyjność i efektywność w zarządzaniu systemami. Warto również podkreślić, że nowoczesne panele operatorskie często integrują funkcjonalności analityczne, co pozwala na lepsze śledzenie wydajności oraz diagnostykę awarii, co dodatkowo podnosi jakość pracy całego systemu.