Kwalifikacja: MEC.03 - Montaż i obsługa maszyn i urządzeń
Rozpoczęcie: 17 września 2026 19:41
Zakończenie: 17 września 2026 19:43
Egzamin niezdany
Wynik: 1/40 punktów (2,5%)
Wymagane minimum: 20 punktów (50%)
Pewność odpowiedzi
Żadna odpowiedź nie została oznaczona jako strzał.
Przy następnym egzaminie zaznaczaj niepewne odpowiedzi - zobaczysz wtedy, ile wyniku bierze się z wiedzy, a ile ze szczęścia.
Twój wynik na tle innych
Twój wynik jest lepszy niż 7% podejść do kwalifikacji MEC.03.
Porównanie z 4834 zakończonymi podejściami do tej kwalifikacji (dane zbiorcze, bez wyników indywidualnych).
Poprzednio 35,0%, teraz 2,5% (-32,5 p.p.).
Zachowaj ten wynik na koncie
Załóż darmowe konto albo zaloguj się - ten egzamin przypiszemy do Twojego konta, więc wrócisz do swoich błędów, będziesz śledzić postęp i dostaniesz powtórki dobrane do Twoich odpowiedzi.
Które zdanie dotyczące rodzajów połączeń jest prawdziwe?
A. Połączenia spawane nie wprowadzają naprężeń w materiałach łączonychTwoja odpowiedź
B. Połączenia klejone nie wytwarzają naprężeń w materiałach łączonychPoprawna odpowiedź
C. Połączenia zgrzewane nie potrzebują docisku części łączonych
D. Połączenia lutowane tworzą się w wyniku nadtopienia krawędzi łączonych materiałów
Niepoprawna odpowiedź. Nieprawidłowe stwierdzenia dotyczące połączeń można zrozumieć w kontekście mechaniki materiałów oraz procesów technologicznych. Połączenia spawane, mimo że są jednymi z najczęściej stosowanych metod łączenia metali, generują znaczne naprężenia w wskutek lokalnego nagrzewania i schładzania. Ten proces może powodować odkształcenia termiczne, co w praktyce prowadzi do zmiany struktury materiału w obrębie strefy spawalniczej. Kolejny błąd tkwi w założeniu, że połączenia zgrzewane nie wymagają docisku części łączonych. W rzeczywistości, proces zgrzewania opiera się na zastosowaniu ciśnienia oraz ciepła, co jest kluczowe dla uzyskania odpowiedniej jakości połączenia. Ponadto, połączenia klejone, mimo że mogą minimalizować naprężenia, nie są wolne od nich całkowicie, szczególnie w przypadku niewłaściwego przygotowania powierzchni lub zastosowania nieodpowiednich klejów. Natomiast stwierdzenie, że połączenia lutowane powstają w wyniku nadtopienia brzegów materiałów, jest mylące, ponieważ lutowanie polega na zjawisku kapilarnym, gdzie materiał lutowniczy wypełnia szczelinę pomiędzy elementami bez ich topnienia. Warto zatem pamiętać, że wszystkie metody łączenia mają swoje specyficzne właściwości, które determinują ich zastosowanie w różnych warunkach i branżach, a zrozumienie tych zasad jest kluczowe dla inżynierów i techników w codziennej praktyce.
Pytanie 2
Ile warunków równowagi występuje w zbieżnym dwuwymiarowym układzie sił?
A. 4Twoja odpowiedź
B. 6
C. 3
D. 2Poprawna odpowiedź
Niepoprawna odpowiedź. Cztery warunki równowagi, które mogą być błędnie zidentyfikowane, są często mylone z pojęciem zbieżnego układu sił. Ważne jest, aby zrozumieć, że cztery warunki równowagi dotyczą zupełnie innego kontekstu, który jest związany z trójwymiarowymi układami sił i momentów. W rzeczywistości w trójwymiarze mamy do czynienia z równowagą zarówno sił, jak i momentów, co prowadzi do określenia czterech wymagań dla równowagi. Natomiast w płaskim układzie sił, szczególnie w kontekście zbieżności, mamy tylko dwa podstawowe warunki. Zastosowanie czterech warunków równowagi w płaskiej analizie sił prowadzi do nieporozumień i może skutkować błędnymi obliczeniami w projektowaniu konstrukcji. Typowym błędem myślowym jest mylenie pojęć związanych z równowagą statyczną i dynamiczną. W praktyce, projektanci muszą być bardzo ostrożni w interpretacji warunków równowagi, aby uniknąć niepoprawnych rozwiązań, które mogą prowadzić do awarii strukturalnych. Dlatego tak istotne jest, aby koncentrować się na odpowiednich zasadach matematycznych i fizycznych, które rządzą analizą statyczną, aby zapewnić bezpieczeństwo i trwałość obiektów budowlanych.
Pytanie 3
W wyniku awarii chłodnicy w systemie hydraulicznym temperatura płynu hydraulicznego znacznie wzrosła. Praca w takich warunkach może w pierwszej kolejności prowadzić do zniszczenia
A. uszczelnieńPoprawna odpowiedź
B. zaworów kulowychTwoja odpowiedź
C. połączeń gwintowych
D. tłoczysk siłowników
Niepoprawna odpowiedź. Analiza uszkodzeń w instalacjach hydraulicznych wskazuje, że wiele osób może błędnie oceniać priorytety w kontekście uszkodzeń poszczególnych elementów systemu. Połączenia gwintowe są w zasadzie mniej wrażliwe na wzrost temperatury płynu hydraulicznego, ponieważ ich integralność mechaniczna jest bardziej związana z momentem dokręcenia oraz właściwym zastosowaniem materiałów uszczelniających. Zawory kulowe, z kolei, charakteryzują się dużą odpornością na zmiany temperatury, a ich ewentualne uszkodzenia są zazwyczaj związane z zanieczyszczeniami lub niewłaściwą eksploatacją, a nie bezpośrednio z temperaturą płynu. Tłoczyska siłowników są projektowane tak, aby wytrzymywały skrajne warunki, w tym wysokie ciśnienie oraz temperaturę, a ich uszkodzenia najczęściej wynikają z mechanicznych przeciążeń lub niewłaściwego smarowania, a nie z samego wzrostu temperatury płynu. Niepoprawne wnioski mogą wynikać z braku zrozumienia mechanizmów działania systemów hydraulicznych oraz ich elementów. Dlatego kluczowe jest kształtowanie wiedzy technicznej poprzez praktyczne doświadczenia oraz odniesienia do norm i standardów branżowych, co pozwala uniknąć nieporozumień dotyczących awarii i ich przyczyn w hydraulice.
Pytanie 4
Rzut siły na oś wynosi 0, gdy siła z osią tworzy kąt
A. 45 stopni
B. 90 stopniTwoja odpowiedź
C. 0 stopni
D. 180 stopni
Poprawna odpowiedź. Rzut siły na oś jest miarą tego, jak duża część siły działa w kierunku danej osi. W przypadku, gdy siła i oś tworzą kąt 90 stopni, cała siła działa w kierunku prostopadłym do osi, co oznacza, że nie ma komponentu siły działającego wzdłuż osi. Rzut siły na oś w tym przypadku wynosi zerową wartość, co jest kluczowe w analizie różnych układów mechanicznych. Przykładem praktycznym może być analiza siły w konstrukcjach budowlanych, gdzie siły działające na elementy muszą być odpowiednio zrozumiane i obliczone, aby zapewnić stabilność budowli. W inżynierii, takie zrozumienie rzutów siły jest niezbędne do prawidłowego projektowania systemów nośnych. Zgodnie z wytycznymi dotyczących inżynierii strukturalnej, wszelkie obliczenia muszą uwzględniać kierunki sił oraz ich wpływ na stabilność konstrukcji, co czyni tę wiedzę fundamentalną dla każdego inżyniera.
Pytanie 5
Aby wykonać rowek wpustowy pryzmatyczny z obustronnym zaokrągleniem, należy użyć freza
A. kształtowego
B. tarczykowegoTwoja odpowiedź
C. walcowego
D. palcowegoPoprawna odpowiedź
Niepoprawna odpowiedź. Wybór narzędzia do obróbki materiałów wymaga zrozumienia specyficznych zastosowań różnych typów frezów. Frez kształtowy, choć może być użyty w obróbce kształtów, nie jest idealny do wykonywania rowków wpustowych o precyzyjnych wymiarach, ponieważ jego geometria ogranicza możliwość obróbki w trudno dostępnych miejscach. Frezy walcowe, które mają ostrza rozmieszczone na boku, są lepsze do cięcia powierzchni płaskich, a nie do tworzenia rowków o zaokrąglonych krawędziach. Użycie freza walcowego do takiego zadania może skutkować niedokładnościami, co jest niepożądane w zastosowaniach wymagających precyzyjnych wymiarów. Frez tarczowy, mimo że jest efektowny w obróbce szerokich płaszczyzn, również nie będzie w stanie efektywnie wykonać rowka wpustowego, ze względu na swoją szeroką konstrukcję, co może prowadzić do błędów w wymiarach, a także do uszkodzenia narzędzia oraz obrabianego materiału. Kluczem do sukcesu w obróbce mechanicznej jest wybór narzędzi odpowiednio dopasowanych do konkretnego zadania, co jest podstawą dobrych praktyk w inżynierii mechanicznej.
Pytanie 6
Proces, w którym pogarsza się stan elementów wchodzących w skład węzła kinematycznego, zespołu lub całej maszyny, prowadzący do utraty ich funkcji użytkowych, określa się mianem
A. rozszczelniania elementów
B. eksploatacji części
C. starzenia się części
D. zużywania częściPoprawna odpowiedź
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Termin 'zużywanie części' odnosi się do procesu degradacji elementów maszyn i urządzeń, który prowadzi do pogorszenia ich funkcji oraz wydajności. Zużycie może być wynikiem długotrwałego użytkowania, działania wysokich obciążeń, tarcia oraz korozji. W praktyce, zużywanie części można zaobserwować w wielu zastosowaniach inżynieryjnych, takich jak przemysł motoryzacyjny, lotniczy czy produkcja maszyn. Na przykład, w silnikach spalinowych, tłoki i pierścienie tłokowe zużywają się w wyniku wysokich temperatur i ciśnień, co wpływa na skuteczność ich pracy. Dobry praktyką w zarządzaniu zużyciem części jest regularne przeprowadzanie analiz stanu technicznego oraz wdrażanie systemów monitorowania, takich jak Predictive Maintenance (PM), które pozwalają na prognozowanie i minimalizowanie przestojów związanych z uszkodzeniami. Warto również zwrócić uwagę na standardy ISO, które dostarczają wskazówek dotyczących zarządzania cyklem życia produktów, w tym ich zużyciem.
Pytanie 7
To pytanie jest dostępne tylko dla uczniów i nauczycieli. Zaloguj się lub utwórz konto, aby zobaczyć pełną treść.
Pytanie 8
Koło pasowe osadzono na wale o średnicy d = 65 mm za pomocą wpustu. Zgodnie z danymi w tabeli wymiary b x h x 1, prawidłowo dobranego wpustu, wynoszą
d
ponad
38
44
50
58
mm
do
44
50
58
65
b
mm
12
14
16
18
h
8
9
10
11
l
od
28
36
45
50
mm
do
140
160
180
200
A. 14x9x30
B. 18x11x60Poprawna odpowiedź
C. 12x8x60
D. 14x9x60
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Odpowiedź 18x11x60 to strzał w dziesiątkę! Wymiary wpustu są zgodne z normami dla wału o średnicy 65 mm. Patrząc na tabelę, widać, że szerokość 18 mm i wysokość 11 mm są idealne. Długość 60 mm też jest w porządku, bo standardy mówią, że to powinno być minimum 50 mm. Dobrze dobrany wpust to ważna sprawa, bo to właśnie od niego zależy, jak dobrze połączą się wał i koło pasowe. Jeśli wybierzesz zły wpust, to mogą być problemy z przenoszeniem momentu obrotowego, a to w dłuższej perspektywie prowadzi do uszkodzeń. Z mojego doświadczenia, umiejętność doboru takich szczegółów jest kluczowa, żeby maszyny działały jak należy i żeby uniknąć nieprzyjemnych niespodzianek. Naprawdę warto zwrócić na to uwagę.
Pytanie 9
Aby zapewnić bezpieczeństwo połączenia sworzniowego, pierścień osadczy jest instalowany
A. w rowku pierścieniowymPoprawna odpowiedź
B. w otworze sworznia
C. w gwincie naciętym na sworzniu
D. w kołnierzu sworznia
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Wybór odpowiedzi "w rowku pierścieniowym" jest prawidłowy, ponieważ rowek ten został zaprojektowany specjalnie w celu umieszczenia pierścienia osadczego, co zabezpiecza połączenia sworzniowe przed ich luzowaniem się. Pierścień osadczy pełni kluczową rolę w utrzymaniu sworzni w obrębie otworów, minimalizując ryzyko ich wypadania oraz zwiększając stabilność całego układu mechanicznego. W praktyce, zastosowanie tego rozwiązania można dostrzec w różnych dziedzinach inżynierii, od motoryzacji po budowę maszyn, gdzie sworznie są powszechnie wykorzystywane do łączenia elementów ruchomych. Dobrym przykładem jest układ zawieszenia w pojazdach, gdzie sworznie muszą być skutecznie zabezpieczone, aby zapewnić ich prawidłowe funkcjonowanie i bezpieczeństwo. Zgodnie z normami ISO oraz zaleceniami producentów, każdy sworzeń powinien być montowany w taki sposób, aby zapewnić jego optymalną funkcjonalność oraz długotrwałość, a pierścień osadczy w rowku pierścieniowym jest standardowym rozwiązaniem w tej kwestii.
Pytanie 10
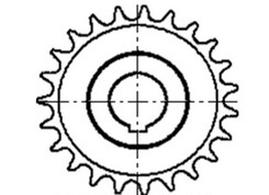
Przedstawione na rysunku koło zębate jest częścią przekładni
A. ciernych.
B. łańcuchowych.Poprawna odpowiedź
C. pasowych.
D. linowych.
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Koło zębate przedstawione na rysunku jest kluczowym elementem w przekładniach łańcuchowych. W tego typu układach mechanicznych zęby koła zazębiają się z ogniwami łańcucha, co umożliwia efektywne przenoszenie napędu z jednego elementu na drugi. Przekładnie łańcuchowe są powszechnie stosowane w różnych zastosowaniach przemysłowych, na przykład w maszynach rolniczych, motocyklach czy rowerach. Dzięki zastosowaniu kół zębatych możliwe jest osiągnięcie wysokiej wydajności oraz precyzyjnej kontroli prędkości i momentu obrotowego. Warto również zwrócić uwagę na standardy dotyczące budowy przekładni, takie jak normy ISO, które określają wymagania dotyczące wytrzymałości i trwałości elementów mechanicznych. Wiedza na temat funkcji i zastosowania kół zębatych w przekładniach łańcuchowych to nie tylko istotny element edukacji inżynierskiej, ale także praktyczna umiejętność, która pozwala na lepsze zrozumienie złożonych układów mechanicznych.
Pytanie 11
Podaj właściwą sekwencję działań podczas przeprowadzania remontu?
A. Regeneracja, demontaż, sprawdzenie, czyszczenie
B. Demontaż, sprawdzenie, czyszczenie, regeneracja
C. Sprawdzenie, regeneracja, czyszczenie, demontaż
D. Czyszczenie, demontaż, sprawdzenie, regeneracjaPoprawna odpowiedź
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Odpowiedź "Oczyszczanie, demontaż, weryfikacja, regeneracja" jest poprawna, ponieważ odzwierciedla logiczny i praktyczny tok postępowania w trakcie operacji remontowych. Proces zaczyna się od oczyszczania, które jest kluczowe, aby usunąć wszelkie zanieczyszczenia, takie jak rdza, brud czy resztki materiałów, które mogą wpłynąć na dalsze etapy pracy. Następnie następuje demontaż, który polega na rozłożeniu elementów na części składowe w celu przeprowadzenia dokładnej analizy ich stanu. Weryfikacja to kluczowy etap, w którym sprawdza się, czy poszczególne komponenty nadają się do regeneracji czy wymiany. Ostatnim krokiem jest regeneracja, która może obejmować procesy takie jak szlifowanie, malowanie czy wymiana uszkodzonych części. Taki tok postępowania jest zgodny z najlepszymi praktykami w branży remontowej, zapewniając efektywność i wysoką jakość wykonania. Przykładowo, w przemyśle motoryzacyjnym, przed przystąpieniem do remontu silnika, stosuje się podobną kolejność działań, co potwierdza jej uniwersalność.
Pytanie 12
W zakładzie funkcjonującym w systemie dwuzmianowym na każdej zmianie pracuje 6 osób. Norma zmianowa dla pojedynczego pracownika wynosi 12 sztuk części. Ile arkuszy blachy jest wykorzystywanych tygodniowo (5 dni), jeśli z jednego arkusza produkuje się 8 części?
A. 80 arkuszy
B. 100 arkuszy
C. 120 arkuszy
D. 90 arkuszyPoprawna odpowiedź
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Aby obliczyć ilość arkuszy blachy zużywanych tygodniowo, musimy najpierw ustalić, ile części produkują pracownicy w ciągu tygodnia. W zakładzie pracującym w systemie dwuzmianowym, na każdej zmianie pracuje 6 pracowników, co razem daje 12 pracowników w ciągu dnia. Każdy z nich ma normę 12 sztuk, więc łącznie dziennie produkcja wynosi 12 pracowników x 12 sztuk = 144 sztuki. Pracując przez 5 dni w tygodniu, całkowita produkcja wyniesie 144 sztuk x 5 dni = 720 sztuk. Ponieważ z jednego arkusza blachy wykonuje się 8 części, potrzebujemy obliczyć, ile arkuszy jest potrzebnych do wyprodukowania 720 części. Dzielimy 720 przez 8, co daje nam 90 arkuszy. W praktyce, takie obliczenia są niezwykle ważne dla planowania produkcji i zarządzania zapasami. Pozwalają one na optymalizację kosztów i minimalizację odpadów, co jest zgodne z dobrą praktyką w zarządzaniu produkcją.
Pytanie 13
To pytanie jest dostępne tylko dla uczniów i nauczycieli. Zaloguj się lub utwórz konto, aby zobaczyć pełną treść.
Pytanie 14
Korozja powstaje pod wpływem działania suchych gazów?
A. zmęczeniowa
B. elektrochemiczna
C. naprężeniowa
D. chemicznaPoprawna odpowiedź
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Korozja chemiczna jest procesem, w którym materiały metalowe ulegają degradacji w wyniku reakcji z czynnikami środowiskowymi, w tym suchymi gazami. W kontekście korozji, suche gazy, takie jak dwutlenek węgla czy siarkowodór, mogą reagować z powierzchnią metalu, prowadząc do powstawania tlenków lub innych związków chemicznych, które osłabiają strukturę materiału. Dla przykładu, w przypadku stali, reakcja z dwutlenkiem węgla może prowadzić do powstawania węglanów, które wpływają negatywnie na właściwości mechaniczne stali. W przemyśle, aby zapobiegać korozji chemicznej, stosowane są różne metody ochrony, takie jak stosowanie inhibitorów korozji, powłok ochronnych czy odpowiednich warunków atmosferycznych. Dobre praktyki w zakresie ochrony przed korozją obejmują regularne monitorowanie stanu technicznego materiałów oraz zastosowanie standardów, takich jak ISO 12944, które definiują wymagania dotyczące ochrony przed korozją w różnych środowiskach.
Pytanie 15
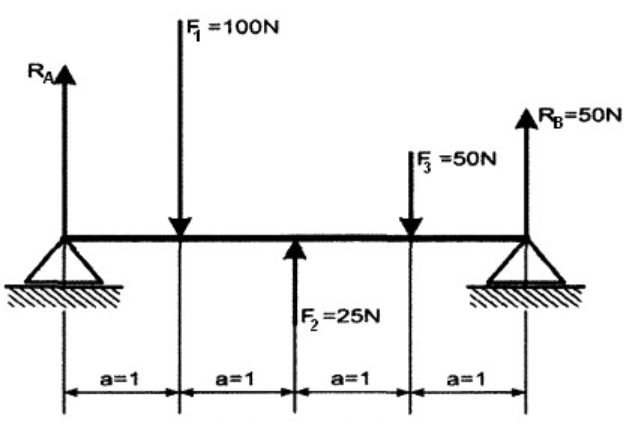
W belce obciążonej jak na rysunku wartość reakcji Ra wynosi
A. 25 N
B. 75 NPoprawna odpowiedź
C. 100 N
D. 50 N
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Reakcja Ra wynosząca 75 N jest poprawna, ponieważ wynika z analizy równowagi momentów w systemie belki obciążonej. Zgodnie z zasadami statyki, suma momentów wokół dowolnego punktu musi być równa zeru. W przypadku belki, momenty sił działających na nią po obu stronach muszą się równoważyć. Po uwzględnieniu wszystkich obciążeń i ich ramion, obliczenia pokazują, że wartość Ra wynosi 75 N. Takie obliczenia są kluczowe w inżynierii, szczególnie przy projektowaniu konstrukcji, gdzie musimy zapewnić, że wszystkie siły są zrównoważone, aby uniknąć uszkodzeń materiałów oraz zagrożeń dla bezpieczeństwa. W praktyce, obliczenia te są wykorzystywane w projektowaniu mostów, budynków i innych konstrukcji, gdzie równowaga sił jest niezbędna do trwałości i stabilności budowli.
Pytanie 16
Przyczyną złamania kołków w sprzęgle jest przekroczenie dopuszczalnych wartości naprężeń na
A. zginanie
B. ścinaniePoprawna odpowiedź
C. rozciąganie
D. skręcanie
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Odpowiedź 'ścinanie' jest poprawna, ponieważ kołki w sprzęgle są projektowane tak, aby przenosiły obciążenia głównie poprzez naprężenia ścinające. W wyniku działania sił obrotowych, momenty skręcające oraz różne load conditions mogą prowadzić do sytuacji, w których naprężenia przekraczają dopuszczalne limity, co skutkuje ścięciem kołków. W praktyce inżynierowie muszą przy projektowaniu upewnić się, że kołki są odpowiednio dobrane do warunków pracy oraz wykonane z materiałów o wysokiej wytrzymałości na ścinanie. W wielu zastosowaniach przemysłowych, takich jak w mechanice samochodowej czy w maszynach przemysłowych, nieprawidłowe obliczenia lub niewłaściwy dobór materiałów mogą prowadzić do awarii. Dobrą praktyką jest stosowanie norm i standardów, takich jak ISO 898-1 dla kołków, które określają wymagania dotyczące wytrzymałości i materiałów, aby zminimalizować ryzyko uszkodzeń.
Pytanie 17
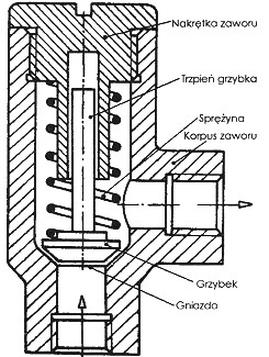
W jakiej kolejności powinien odbywać się montaż zaworu przelewowego przedstawionego na rysunku?
A. Osadzić grzybek w gnieździe, nałożyć na trzpień grzybka sprężynę, nałożyć nakrętkę na trzpień grzybka, dokręcić nakrętkę zaworu.Poprawna odpowiedź
B. Osadzić sprężynę na trzpieniu grzybka, na trzpień grzybka nałożyć nakrętkę, grzybek, sprężynę i nakrętkę osadzić w korpusie zaworu, dokręcić nakrętkę zaworu.
C. Osadzić grzybek w gnieździe, nałożyć sprężynę na nakrętkę zaworu, nałożyć nakrętkę ze sprężyną na trzpień grzybka, dokręcić nakrętkę zaworu.
D. Nałożyć sprężynę na nakrętkę zaworu, nałożyć nakrętkę ze sprężyną * na trzpień grzybka, grzybek, sprężynę i nakrętkę osadzić w korpusie zaworu, dokręcić nakrętkę zaworu.
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Wybrana odpowiedź jest poprawna, ponieważ przedstawia właściwą sekwencję montażu zaworu przelewowego. Proces ten zaczyna się od osadzenia grzybka w gnieździe, co jest kluczowe dla prawidłowego funkcjonowania zaworu, gdyż grzybek pełni rolę elementu regulacyjnego. Następnie na trzpień grzybka nakłada się sprężynę, co zapewnia odpowiedni nacisk i pozwala na prawidłowe działanie zaworu w momencie, kiedy ciśnienie przekracza ustaloną wartość. Nałożenie nakrętki na trzpień grzybka jest ostatnim krokiem przed dokręceniem nakrętki zaworu, co stabilizuje całą konstrukcję. Taka kolejność montażu nie tylko odpowiada zasadom inżynieryjnym, ale także jest zgodna z dobrymi praktykami branżowymi, co gwarantuje niezawodność i efektywność działania zaworu. W przemyśle hydraulicznym i pneumatycznym prawidłowy montaż zaworów przelewowych jest kluczowy dla utrzymania bezpieczeństwa i efektywności systemu, dlatego zawsze warto kierować się opisanymi zasadami.
Pytanie 18
Przed malowaniem korpusów maszyn ich powierzchni nie należy
A. matować.
B. szpachlować.
C. natłuszczać.Poprawna odpowiedź
D. odtłuszczać.
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Przed malowaniem korpusów maszyn powierzchni nie należy natłuszczać, bo tłuszcz działa jak warstwa rozdzielająca między metalem a powłoką malarską. Farba ma się związać z podłożem mechanicznie i chemicznie, a olej, smar czy nawet tłuste ślady po palcach mocno to utrudniają. W praktyce kończy się to słabą przyczepnością, łuszczeniem, pęcherzami, zaciekami albo tak zwanymi rybimi oczkami na lakierze. Moim zdaniem to jeden z tych błędów, które na początku wyglądają niewinnie, a potem cała robota jest do poprawki. Dobra praktyka warsztatowa jest odwrotna: powierzchnię należy oczyścić, odtłuścić, czasem zmatowić, usunąć korozję i luźne stare powłoki, a ubytki wyrównać odpowiednią szpachlówką. Takie podejście jest zgodne z zasadami przygotowania podłoża opisanymi m.in. w normach PN-EN ISO 12944 oraz PN-EN ISO 8501, 8502 i 8503, które dotyczą ochrony antykorozyjnej, czystości i chropowatości powierzchni. Korpus maszyny po malowaniu ma nie tylko ładnie wyglądać, ale też być zabezpieczony przed korozją, wilgocią, chłodziwem, olejem technologicznym i zabrudzeniami. Dlatego natłuszczanie zostawia się do konserwacji elementów ruchomych czy powierzchni roboczych wymagających smarowania, a nie do powierzchni przeznaczonej pod farbę.
Pytanie 19
Podczas montażu przekładni zębatych stopniowych osie wałów, na których zamontowane są koła zębate walcowe, powinny być względem siebie
A. obrócone o kąt 45°
B. równoległePoprawna odpowiedź
C. zwichrowane
D. prostopadłe
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Odpowiedź "równoległe" jest poprawna, ponieważ podczas montażu przekładni zębatych stopniowych osie wałów muszą być ustawione równolegle, aby zapewnić prawidłowe przenoszenie napędu i minimalizować zużycie elementów. W przypadku kół zębatych walcowych, które działają na zasadzie zazębiania, ich osadzenie na równoległych osiach pozwala na efektywne przekazywanie momentu obrotowego bez dodatkowych obciążeń. Przykładowo, w zastosowaniach przemysłowych, takich jak w przekładniach w maszynach CNC, zachowanie równoległości osi wpływa na precyzję pracy oraz żywotność elementów. Dobre praktyki inżynieryjne, takie jak stosowanie precyzyjnych narzędzi do montażu oraz regularne kontrole ustawienia osi, są kluczowe dla zapewnienia wysokiej wydajności i niezawodności systemów napędowych. W przemyśle stosuje się także odpowiednie normy, takie jak ISO 6336 dotyczące obliczeń wytrzymałościowych dla zębów kół zębatych, które uwzględniają także wpływ poprawnego ustawienia osi.
Pytanie 20
Jeśli powierzchnie czołowe tłoków w teoretycznej prasie hydraulicznej wynoszą odpowiednio 2 cm2 oraz 300 cm2, to siła na dużym tłoku jest wyższa od siły na małym tłoku?
A. 300 razy
B. 60 razy
C. 150 razyPoprawna odpowiedź
D. 600 razy
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Odpowiedź 150 razy jest prawidłowa, ponieważ opiera się na zasadzie działania prasy hydraulicznej, która stosuje prawo Pascal'a. Prawo to mówi, że ciśnienie wywierane na cieczy w zamkniętym układzie jest przenoszone równomiernie we wszystkich kierunkach. Siła na dużym tłoku (F2) jest powiązana z siłą na małym tłoku (F1) oraz ich powierzchniami czołowymi (A1 i A2) poprzez równanie: F1/A1 = F2/A2. W tym przypadku mamy A1 = 2 cm² i A2 = 300 cm². Aby obliczyć, ile razy siła na dużym tłoku jest większa, możemy przekształcić równanie do postaci: F2 = F1 * (A2/A1). Stąd: A2/A1 = 300 cm² / 2 cm² = 150 razy. Oznacza to, że siła na dużym tłoku jest 150 razy większa niż siła działająca na mały tłok. Prasy hydrauliczne są powszechnie stosowane w różnych dziedzinach, takich jak przemysł motoryzacyjny, budownictwo oraz w narzędziach hydraulicznych, co czyni zrozumienie tego zagadnienia kluczowym dla inżynierów i techników.
Pytanie 21
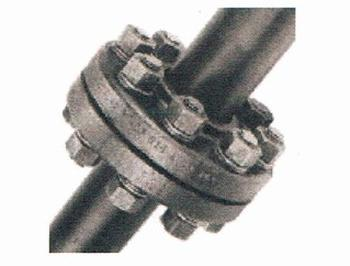
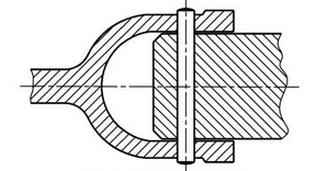
Rysunek przedstawia połączenie
A. spawane.
B. lutowane.
C. kielichowe.
D. kołnierzowe.Poprawna odpowiedź
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Odpowiedź kołnierzowe jest prawidłowa, ponieważ na przedstawionym rysunku widać połączenie rur wykonane za pomocą kołnierzy. Kołnierze są powszechnie stosowane w różnych instalacjach przemysłowych, ponieważ umożliwiają łatwe demontowanie i montowanie połączeń. W praktyce, połączenia kołnierzowe zapewniają szczelność i odporność na ciśnienie, co jest kluczowe w systemach, gdzie transportowane są ciecze czy gazy. Standardowe normy, takie jak ANSI/ASME, definiują różne klasy kołnierzy, co pozwala na dobór odpowiedniego rozwiązania w zależności od wymagań ciśnieniowych i temperaturowych. Warto również dodać, że połączenia kołnierzowe są często stosowane w instalacjach wodociągowych, rurociągach przemysłowych oraz systemach HVAC, co czyni je niezwykle uniwersalnym rozwiązaniem.
Pytanie 22
Jakie są naprężenia w pręcie poddawanym skręcaniu momentem 160 N m, gdy wskaźnik wytrzymałości na skręcanie wynosi 2 cm3?
A. 320 MPa
B. 32 MPa
C. 80 MPaPoprawna odpowiedź
D. 8 MPa
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Odpowiedź 80 MPa jest poprawna, gdyż aby obliczyć naprężenie w pręcie skręcanym, należy zastosować wzór: τ = M/W, gdzie τ to naprężenie, M to moment skręcający, a W to wskaźnik wytrzymałości na skręcanie. W tym przypadku M wynosi 160 N·m, a W obliczamy jako objętość przekroju poprzecznego pręta, którą w tym przypadku wyrażamy w cm³. Dlatego τ = 160 N·m / 2 cm³ = 80 MPa. Tego typu obliczenia są szczególnie istotne w inżynierii mechanicznej i budowlanej, gdzie projektowanie elementów konstrukcyjnych wymaga precyzyjnego określenia ich wytrzymałości na różne rodzaje obciążeń. W praktyce, przy projektowaniu wałów czy innych elementów przenoszących moment obrotowy, inżynierowie muszą uwzględniać również czynniki bezpieczeństwa, co pozwala na zapewnienie trwałości oraz niezawodności konstrukcji przez dłuższy czas. Zgodność z normami, takimi jak Eurokod czy ASTM, również odgrywa kluczową rolę w tym procesie.
Pytanie 23
Jak można zabezpieczyć domową armaturę łazienkową przed korozją?
A. powłoką cynkową
B. powłoką uzyskaną w procesie oksydowania
C. powłoką uzyskaną w procesie fosforanowania
D. powłoką chromowo - niklowąPoprawna odpowiedź
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Powłoka chromowo-niklowa jest jedną z najskuteczniejszych metod zabezpieczania armatury łazienkowej przed korozją. Proces ten polega na elektrochemicznym osadzaniu warstwy chromu i niklu na powierzchni metalu, co tworzy trwałą, odporną na działanie wilgoci i chemikaliów powłokę. Dzięki swoim właściwościom, powłoka ta nie tylko chroni przed korozją, ale również poprawia estetykę armatury poprzez nadanie jej lśniącego wykończenia. W praktyce, armatura łazienkowa, taka jak krany czy baterie prysznicowe, często pokrywana jest powłoką chromowo-niklową, co jest standardem w branży. Tego rodzaju zabezpieczenie jest zgodne z normami ISO 9227, które określają wymagania dotyczące odporności na korozję. Użycie powłok chromowo-niklowych ma również znaczenie ekologiczne, ponieważ zmniejsza konieczność częstych wymian armatury z powodu korozji, co w konsekwencji prowadzi do mniejszego zużycia materiałów i odpadów. Dodatkowo, proces ten może być stosowany w różnych sektorach, nie tylko w łazienkach, ale także w kuchniach i innych obszarach, gdzie armatura jest narażona na działanie wilgoci.
Pytanie 24
Stal oznaczana symbolem ŁH15 to typ
A. sprężynowa
B. szybkotnąca
C. do azotowania
D. na łożyska tocznePoprawna odpowiedź
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Symbol ŁH15 odnosi się do grupy stali, która jest przeznaczona do produkcji łożysk tocznych. Stale ŁH są klasyfikowane w standardzie PN-EN 10083, który określa wymagania dotyczące stali konstrukcyjnych. Stal ŁH15 charakteryzuje się dobrą odpornością na zużycie i wysoką twardością, co czyni ją odpowiednią do zastosowań, gdzie występują duże obciążenia i tarcie. Przykładowo, stal ta znajduje zastosowanie w produkcji łożysk kulkowych i wałków, które są kluczowe w wielu mechanizmach, w tym w silnikach spalinowych oraz różnych urządzeniach przemysłowych. Dobre właściwości mechaniczne stali ŁH15 sprawiają, że jest ona preferowana w przemyśle motoryzacyjnym oraz w maszynach przemysłowych, gdzie niezawodność i długowieczność komponentów są kluczowe. Wybór odpowiednich materiałów zgodnie z normami branżowymi przekłada się bezpośrednio na efektywność i bezpieczeństwo pracy maszyn.
Pytanie 25
To pytanie jest dostępne tylko dla uczniów i nauczycieli. Zaloguj się lub utwórz konto, aby zobaczyć pełną treść.
Pytanie 26
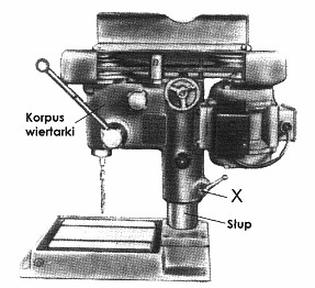
Część X zaznaczona na zdjęciu wiertarki stołowej WS 15 służy do
A. unieruchomienia korpusu wiertarki względem słupa.Poprawna odpowiedź
B. zmiany ilości obrotów wrzeciona.
C. oczyszczania powierzchni słupa.
D. smarowania powierzchni bocznej słupa.
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Część X, która została zaznaczona na zdjęciu wiertarki stołowej WS 15, pełni kluczową rolę w zapewnieniu stabilności narzędzia podczas pracy. Mechanizm blokujący, odpowiedzialny za unieruchomienie korpusu wiertarki względem słupa, jest niezbędny do precyzyjnego wiercenia. W praktyce, gdy wiertarka jest właściwie zablokowana, minimalizuje się drgania i ruchy boczne, co pozwala na uzyskanie dokładnych otworów w materiałach. W branży obróbczej standardem jest stosowanie tego rodzaju mechanizmów, ponieważ zapewniają one nie tylko wydajność, ale także bezpieczeństwo podczas pracy. Warto również zauważyć, że nieprawidłowe zablokowanie korpusu może prowadzić do uszkodzenia zarówno narzędzia, jak i obrabianego materiału. Dlatego znajomość funkcji takiej części wiertarki jest kluczowa dla każdego profesjonalisty zajmującego się obróbką metali czy drewnem.
Pytanie 27
Ostatni krok w montażu układu hydraulicznego polega na sprawdzeniu jego szczelności z olejem pod ciśnieniem
A. przynajmniej 10-krotnie wyższym niż ciśnienie standardowe robocze
B. większym o mniej więcej 50% od standardowego ciśnienia roboczegoPoprawna odpowiedź
C. osiągającym maksymalnie 10% wartości ciśnienia standardowego
D. standardowym roboczym przy temperaturze minimum 150°C
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Próba szczelności układu hydraulicznego z zastosowaniem oleju pod ciśnieniem większym o około 50% od nominalnego ciśnienia pracy jest praktyką zgodną z powszechnie przyjętymi normami i standardami w branży hydraulicznej. Taka procedura ma na celu zapewnienie, że wszystkie połączenia, uszczelnienia oraz elementy układu są w stanie wytrzymać warunki rzeczywiste, które mogą wystąpić w trakcie eksploatacji. W praktyce oznacza to, że jeśli nominalne ciśnienie pracy układu wynosi 100 barów, próba szczelności powinna być przeprowadzona przy ciśnieniu około 150 barów. To dodatkowe ciśnienie pozwala na wykrycie ewentualnych nieszczelności, które mogłyby prowadzić do awarii w trakcie użytkowania. Warto również zaznaczyć, że zgodnie z normą ISO 4413, odpowiednie procedury testowania układów hydraulicznych powinny być stosowane w celu zapewnienia bezpieczeństwa oraz niezawodności systemów. Podejście to jest istotne, aby uniknąć kosztownych napraw oraz przestojów w pracy maszyn.
Pytanie 28
Aby przetransportować maszynę do realizacji remontu generalnego, należy ją umieścić na
A. palecie transportowejPoprawna odpowiedź
B. belkach
C. poduszkach amortyzacyjnych
D. rolkach
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Umieszczanie maszyny na palecie transportowej to najlepsze rozwiązanie w kontekście organizacji transportu podczas remontu generalnego. Palety transportowe są zaprojektowane w taki sposób, aby umożliwić bezpieczne przenoszenie ciężkich i dużych przedmiotów, co znacząco zwiększa efektywność logistyki. Użycie palet pozwala na zminimalizowanie ryzyka uszkodzeń maszyny oraz otoczenia, gdyż zapewniają stabilne podparcie i ułatwiają transport za pomocą wózków widłowych czy innych środków transportu. Dodatkowo, standardy transportowe, takie jak normy ISO, zalecają stosowanie palet do przewozu ciężkiego sprzętu, co podkreśla ich znaczenie w branży. Przykłady zastosowania obejmują transport maszyn budowlanych, które podczas przemieszczania są szczególnie narażone na uszkodzenia. Praktyka ta ma także na celu spełnienie wymogów bezpieczeństwa, chroniąc zarówno operatorów, jak i otoczenie przed niebezpieczeństwami związanymi z niewłaściwym transportem.
Pytanie 29
Które połączenie przedstawiono na rysunku?
A. Klinowe.
B. Sworzniowe.Poprawna odpowiedź
C. Gwintowane.
D. Wielowypustowe.
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Odpowiedź "Sworzniowe" jest prawidłowa, ponieważ na rysunku widoczne jest połączenie, które wykorzystuje sworzeń do łączenia dwóch elementów. Sworzeń, jako element łączący, przechodzi przez otwory w obu elementach, co umożliwia ich względny ruch, na przykład obrót. Tego typu połączenia są powszechnie stosowane w konstrukcjach mechanicznych, takich jak zawiasy, które wymagają ruchu wahadłowego. Przykładem mogą być drzwi, które otwierają się na zawiasach. W branży inżynieryjnej połączenia sworzniowe są często projektowane z uwzględnieniem obciążeń, co pozwala na wytrzymałość i stabilność całej konstrukcji. W praktyce stosuje się różne materiały na sworznie, takie jak stal nierdzewna czy stop aluminium, w zależności od wymagań projektowych oraz warunków eksploatacyjnych. Dobre praktyki inżynieryjne zalecają także regularne kontrolowanie stanu technicznego takich połączeń, aby zapobiec ich awariom i zapewnić bezpieczeństwo użytkowania.
Pytanie 30
Montaż maszyny z elektrycznym silnikiem, zasilanym napięciem sieciowym wynoszącym 230 V, powinien być przeprowadzony
A. z przewodem podłączonym do instalacji elektrycznej, jeśli ta jest wyposażona w zabezpieczenia przeciwporażeniowe
B. z przewodem podłączonym do sieci elektrycznej, lecz wyłącznie w rękawicach elektrostatycznych
C. z przewodem podłączonym do instalacji elektrycznej, ale wyłącznie w gumowych rękawicach ochronnych
D. wyłącznie po odłączeniu przewodu z gniazda elektrycznegoPoprawna odpowiedź
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Montaż maszyny z silnikiem elektrycznym, zasilanym napięciem sieciowym 230 V, powinien być zawsze wykonywany przy odłączonym przewodzie elektrycznym. Jest to fundamentalna zasada bezpieczeństwa, wynikająca z przepisów dotyczących pracy z urządzeniami elektrycznymi, takich jak normy PN-EN 50110-1, które nakładają obowiązek zapewnienia braku napięcia przed przystąpieniem do jakichkolwiek prac montażowych lub konserwacyjnych. W praktyce oznacza to, że przed rozpoczęciem pracy należy zawsze odłączyć zasilanie oraz upewnić się, że nie ma ryzyka ponownego włączenia urządzenia. Przykładem zastosowania tej zasady może być sytuacja, gdy technik musi wymienić elementy w silniku, takie jak kondensatory czy szczotki węglowe. Przeprowadzenie tych czynności bezpiecznie wymaga całkowitego zablokowania dostępu do energii elektrycznej, co minimalizuje ryzyko porażenia prądem. Stosowanie tej praktyki nie tylko zapewnia bezpieczeństwo pracowników, ale również jest zgodne z najlepszymi praktykami w branży, co przekłada się na długotrwałe i bezpieczne użytkowanie urządzeń elektrycznych.
Pytanie 31
Wśród czynników wpływających na niezawodność użytkową urządzenia nie znajduje się
A. odporność urządzenia na drgania
B. wytrzymałość i sztywność urządzenia
C. cichość działania urządzeniaPoprawna odpowiedź
D. odporność urządzenia na zużycie
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Cichobieżność pracy maszyny nie jest czynnikiem związanym z jej niezawodnością eksploatacyjną. Niezawodność eksploatacyjna odnosi się do zdolności maszyny do pracy w określonych warunkach przez dany czas bez awarii. Odporność na zużycie, odporność na drgania oraz wytrzymałość i sztywność to kluczowe parametry, które wpływają na długowieczność i efektywność maszyny. Na przykład, maszyny przemysłowe muszą być odporne na różnorodne obciążenia mechaniczne, aby nie ulegały szybkiemu zużyciu ani nie powstawały w nich uszkodzenia strukturalne. Odporność na drgania jest istotna w kontekście ograniczenia skutków wibracji, które mogą prowadzić do awarii lub obniżenia precyzji działania. W branży inżynieryjnej zaleca się stosowanie norm ISO 9001, które skupiają się na zapewnieniu wysokiej jakości i niezawodności produktów, co ma bezpośrednie przełożenie na ich eksploatację.
Pytanie 32
Reduktor prędkości to rodzaj przekładni, w której
A. prędkość kątowa koła biernego przewyższa prędkość kątową koła czynnego
B. prędkości kątowe kół biernego oraz czynnego są identyczne
C. prędkość kątowa koła biernego jest niższa od prędkości kątowej koła czynnegoPoprawna odpowiedź
D. kierunek obrotu koła biernego odpowiada kierunkowi obrotu koła czynnego
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Odpowiedź, że prędkość kątowa koła biernego jest mniejsza od prędkości kątowej koła czynnego, jest prawidłowa w kontekście działania reduktora prędkości. Reduktor prędkości, znany także jako przekładnia redukcyjna, jest stosowany w mechanice do zmniejszania prędkości obrotowej przy jednoczesnym zwiększaniu momentu obrotowego. W tego typu przekładniach koło czynne, czyli napędzające, obraca się z większą prędkością kątową niż koło bierne, które jest napędzane. Przykładem zastosowania reduktora prędkości są systemy napędowe w pojazdach mechanicznych, gdzie silnik przekazuje moc na koła za pośrednictwem przekładni, co pozwala na uzyskanie większego momentu obrotowego przy mniejszych prędkościach. W branży przemysłowej reduktory są szeroko stosowane w maszynach, takich jak prasy hydrauliczne czy wciągniki, gdzie kontrola prędkości jest kluczowa dla efektywności i bezpieczeństwa operacji. Dobre praktyki wskazują na konieczność odpowiedniego doboru reduktorów, aby zapewnić ich wydajność oraz trwałość, co powinno być zgodne z normami ISO dotyczącymi wydajności przekładni.
Pytanie 33
Precyzyjne dopasowanie powierzchni współdziałających elementów maszyn osiąga się poprzez
A. docieranie współpracujących powierzchniPoprawna odpowiedź
B. przycinanie współdziałających powierzchni
C. usuwanie materiału z współdziałających powierzchni
D. szlifowanie współdziałających powierzchni
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Docieranie współpracujących powierzchni to proces, który polega na precyzyjnym dopasowywaniu kształtów części maszyn poprzez ich mechaniczną obróbkę. W wyniku tego procesu uzyskuje się wysoką jakość powierzchni, co jest kluczowe dla zapewnienia odpowiedniego kontaktu i współpracy elementów. Docieranie polega na użyciu odpowiednich narzędzi ściernych, które skutecznie usuwają mikroźródła niedokładności na powierzchniach. Przykładem zastosowania docierania jest przygotowanie powierzchni wałów i łożysk w silnikach, gdzie nawet niewielkie niedokładności mogą prowadzić do poważnych awarii. Standardy takie jak ISO 1302 dotyczące oznaczania jakości powierzchni, podkreślają znaczenie uzyskania odpowiednich chropowatości, co jest możliwe dzięki technikom docierania. W praktyce, proces ten jest stosowany w wielu branżach, w tym w motoryzacji, lotnictwie i inżynierii precyzyjnej, gdzie wymagana jest najwyższa jakość i precyzja wykonania.
Pytanie 34
Jakiej czynności nie należy przeprowadzać przed rozpoczęciem montażu wału w łożyskach ślizgowych?
A. Sprawdzenia osadzenia panewek w korpusie
B. Dokładnego mycia czopów wału
C. Smarowania smarem panewek łożyskaPoprawna odpowiedź
D. Kontroli czopów wału
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Smarowanie panewek łożyska nie jest czynnością, którą należy wykonać przed montażem wału. W rzeczywistości, smarowanie powinno być przeprowadzone po zainstalowaniu wału w łożyskach, aby zapewnić równomierne rozprowadzenie smaru i uniknąć nadmiernego gromadzenia się go w niewłaściwych miejscach. Przed montażem należy skupić się na dokładnym myciu czopów wału, co pozwala usunąć wszelkie zanieczyszczenia, które mogłyby wpłynąć na jakość współpracy z łożyskami. Sprawdzenie osadzenia panewek oraz kontrola czopów wału są równie kluczowe, ponieważ zapewniają prawidłowe dopasowanie i eliminują ryzyko uszkodzeń podczas eksploatacji. Przykładowo, nieodpowiednio zamocowane panewki mogą prowadzić do nietypowych wibracji i przedwczesnego zużycia elementów. Dobrą praktyką jest także stosowanie smarów odpowiednich do danego typu łożysk oraz warunków pracy, co dodatkowo wpływa na ich żywotność i efektywność działania.
Pytanie 35
To pytanie jest dostępne tylko dla uczniów i nauczycieli. Zaloguj się lub utwórz konto, aby zobaczyć pełną treść.
Pytanie 36
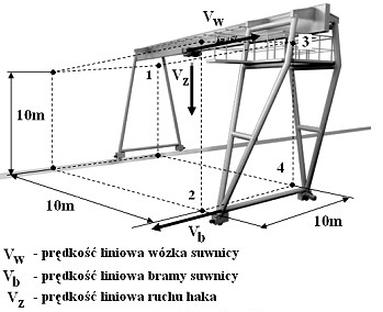
Jeżeli wózek suwnicy w ciągu 5 minut pokonuje drogę od punktu 1 do 3, to w tym samym czasie brama suwnicy przemieszcza się z punktu 4 do 2. Hak suwnicy rozpoczynający swój ruch w punkcie 1 znajdzie się po upływie tego samego czasu w punkcie 2, jeżeli jego prędkość liniowa Vz, będzie spełniać zależność
A. VZ = 17,3VW
B. VZ = 14,1Vb
C. VZ = 14,1VW
D. VZ = VW = VBPoprawna odpowiedź
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Odpowiedź VZ = VW = VB jest poprawna, ponieważ zakłada, że wszystkie elementy suwnicy - wózek, brama oraz hak - poruszają się z tą samą prędkością liniową. W kontekście suwnic, jest to istotne, gdyż umożliwia synchronizację ruchów, co jest kluczowe w operacjach podnoszenia i przemieszczania ładunków. W praktyce, jeżeli wózek suwnicy przemieszcza się z punktu 1 do 3 w tym samym czasie, co brama z punktu 4 do 2, hak musiałby poruszać się po linii przekątnej, aby dotrzeć do punktu 2. Zastosowanie tej samej prędkości liniowej dla wszystkich komponentów suwnicy zapewnia, że nie zachodzą żadne niepożądane obciążenia dynamiczne, które mogą prowadzić do uszkodzeń lub nieefektywności systemu. W przemyśle, zgodnie z normami PN-EN 15011, synchronizacja ruchów wózków i haków jest kluczowa do zachowania bezpieczeństwa oraz efektywności operacyjnej. Przykładem może być aplikacja w magazynach, gdzie precyzyjne przemieszczanie ładunków jest niezbędne do uniknięcia wypadków oraz optymalizacji pracy.
Pytanie 37
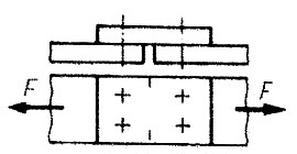
Na rysunku przedstawiono połączenie nitowe
A. zakładkowe dwustronne.
B. nakładkowe dwustronne.
C. zakładkowe jednostronne.
D. nakładkowe jednostronne.Poprawna odpowiedź
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Odpowiedź nakładkowe jednostronne jest poprawna, ponieważ w kontekście połączeń nitowych, to właśnie ta forma charakteryzuje się tym, że nakładka (czyli element, który jest przytwierdzany nitem) znajduje się tylko po jednej stronie połączonych elementów. W praktyce, takie połączenie jest często stosowane w konstrukcjach, gdzie jedna strona elementu musi być bardziej dostępna dla obróbki, a druga strona pozostaje zasłonięta lub jest mniej istotna. W inżynierii mechanicznej oraz budowlanej, połączenia jednostronne są powszechnie wykorzystywane w konstrukcjach stalowych oraz w przemyśle maszynowym, gdzie eliminacja dodatkowych elementów z drugiej strony może zwiększyć efektywność produkcji i estetykę końcowego wyrobu. Dobre praktyki wskazują, że tego rodzaju połączenia powinny być projektowane z uwzględnieniem odpowiednich norm, takich jak PN-EN 1993, które określają m.in. wymagania dotyczące wytrzymałości i stabilności połączeń nitowych. Właściwe użycie połączeń nakładkowych jednostronnych może również wpłynąć na koszty produkcji, umożliwiając szybsze i prostsze montowanie komponentów.
Pytanie 38
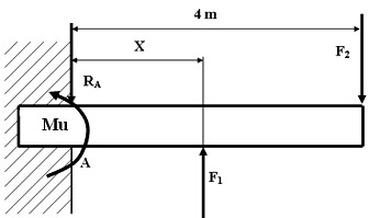
W jakiej odległości X od miejsca utwierdzenia A, należy przyłożyć siłę F1, aby moment utwierdzenia Mu = 0, jeżeli siła F1 = 4kN, a siła F2 = 2kN?
A. 3 m
B. 1 m
C. 4 m
D. 2 mPoprawna odpowiedź
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Wybrana odpowiedź 2 m jest poprawna, ponieważ aby moment utwierdzenia M<sub>u</sub> wynosił 0, moment generowany przez siłę F<sub>1</sub> musi równoważyć moment siły F<sub>2</sub>. Moment siły definiowanej jako M = F * d, gdzie F to siła, a d to odległość od punktu utwierdzenia. W tym przypadku mamy F<sub>1</sub> = 4 kN i F<sub>2</sub> = 2 kN. Z równania równowagi momentów: F<sub>1</sub> * d<sub>1</sub> = F<sub>2</sub> * d<sub>2</sub>, przyjmując d<sub>2</sub> = 2 m, otrzymujemy 4 kN * d<sub>1</sub> = 2 kN * 2 m, co upraszcza się do d<sub>1</sub> = 1 m. Zatem, aby zrównoważyć momenty, siła F<sub>1</sub> powinna być przyłożona w odległości 2 m od punktu A, co jest zgodne z zasadami statyki i równowagi ciał sztywnych. Tego rodzaju obliczenia są kluczowe w inżynierii konstrukcyjnej, gdzie konieczne jest zapewnienie stabilności i bezpieczeństwa budynków oraz innych konstrukcji. W praktyce można to zastosować w projektowaniu dźwigarów, belek czy innych elementów budowlanych, gdzie precyzyjne obliczenia momentów są niezbędne dla uzyskania optymalnych i bezpiecznych rozwiązań.
Pytanie 39
To pytanie jest dostępne tylko dla uczniów i nauczycieli. Zaloguj się lub utwórz konto, aby zobaczyć pełną treść.
Pytanie 40
Przyczyną zbyt wysokiej temperatury łożyska ślizgowego nie jest
A. zbyt ciasne dopasowanie łożyska do czopa wału
B. zbyt wysokie ciśnienie w systemie smarowania
C. nierówności na powierzchni czopa lub łożyska
D. zwiększony luz osiowy wałuPoprawna odpowiedź
Brak odpowiedzi na to pytanie.
Wyjaśnienie poprawnej odpowiedzi: Zwiększony luz osiowy wału nie jest przyczyną nadmiernego grzania się łożyska ślizgowego, ponieważ luz ten zazwyczaj nie wywiera znaczącego wpływu na opory tarcia w obrębie łożyska. W rzeczywistości, odpowiedni luz osiowy jest istotny dla prawidłowego funkcjonowania łożysk. Pozwala on na swobodny ruch wału w obrębie łożyska oraz kompensuje ewentualne rozszerzenia cieplne i odkształcenia. W praktyce, luz osiowy powinien być dostosowany do specyfikacji producenta łożysk oraz zastosowania, aby zapewnić optymalną wydajność i trwałość. Właściwe zarządzanie luzem osiowym może skutecznie zredukować ryzyko przegrzewania i uszkodzeń, co jest zgodne z normami branżowymi takimi jak ISO 281. Warto również zauważyć, że odpowiednie smarowanie oraz monitorowanie stanu łożysk mogą dodatkowo potwierdzić, że luz osiowy nie przyczynia się do ich przegrzewania.