Kwalifikacja: MEC.09 - Organizacja i nadzorowanie procesów produkcji maszyn i urządzeń
Rozpoczęcie: 19 października 2026 07:16
Zakończenie: 19 października 2026 07:40
Egzamin zdany!
Wynik: 22/40 punktów (55,0%)
Wymagane minimum: 20 punktów (50%)
Twój wynik na tle innych
Twój wynik jest lepszy niż 31% podejść do kwalifikacji MEC.09.
Porównanie z 5669 zakończonymi podejściami do tej kwalifikacji (dane zbiorcze, bez wyników indywidualnych).
Poprzednio 62,5%, teraz 55,0% (-7,5 p.p.).
Zachowaj ten wynik na koncie
Załóż darmowe konto albo zaloguj się - ten egzamin przypiszemy do Twojego konta, więc wrócisz do swoich błędów, będziesz śledzić postęp i dostaniesz powtórki dobrane do Twoich odpowiedzi.
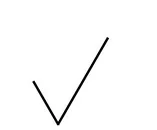
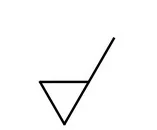
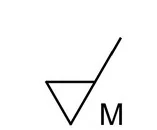
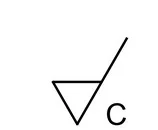
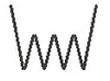
Który znak z odpowiednio zapisaną wartością służy do oznaczania chropowatości powierzchni uzyskanej dowolną obróbką?
A.
Twoja odpowiedź
B.
C.
D.
Poprawna odpowiedź. Znak A, będący symbolem chropowatości powierzchni, odgrywa kluczową rolę w rysunku technicznym i zapewnia precyzyjne informacje na temat jakości wykończenia powierzchni po obróbce. Zgodnie z normami ISO, chropowatość jest istotnym parametrem wpływającym na funkcjonalność i estetykę wyrobu. W praktyce, oznaczenia takie jak Ra, Rz czy Rmax, które mogą być zapisane obok symbolu, informują o wymogach dotyczących gładkości powierzchni. Na przykład, w przemyśle motoryzacyjnym, odpowiednia chropowatość może mieć krytyczne znaczenie dla zwiększenia tarcia między elementami, co wpływa na ich trwałość oraz wydajność. Ponadto, właściwe oznaczenie chropowatości jest niezbędne w procesach kontrolnych, gdzie wykonane detale są sprawdzane pod kątem zgodności z wymaganiami projektowymi, co w konsekwencji wpływa na jakość końcowego produktu. W związku z tym, umiejętność interpretacji takich symboli to istotny element wiedzy inżynierskiej oraz praktyki produkcyjnej.
Pytanie 2
W ciągu roku firma zajmująca się naprawą reduktorów zbiera do 50 litrów zużytych olejów maszynowych. Zgodnie z regulacjami, odpady te można
A. wlewać do kanalizacji miejskiej
B. spalać w piecach opalanych węglem lub drewnem
C. czasowo przechowywać przed oddaniem do utylizacji
Twoja odpowiedź
D. wykorzystać do impregnacji drewna
Poprawna odpowiedź. Odpowiedź dotycząca czasowego gromadzenia zużytych olejów maszynowych przed ich utylizacją jest prawidłowa, ponieważ zgodnie z przepisami prawa w zakresie gospodarki odpadami, odpady te powinny być zbierane i przechowywane w sposób zapewniający ich ochronę przed niekorzystnymi skutkami dla zdrowia ludzi oraz środowiska. Zgodnie z ustawą o odpadach, oleje silnikowe i maszyny muszą być gromadzone w odpowiednich pojemnikach i przekazywane do specjalistycznych firm zajmujących się ich utylizacją. Przykładowo, w przypadku zakładów przemysłowych, które generują tego typu odpady, zaleca się stosowanie systemów zbierania, które pozwalają na segregację olejów przed ich transportem do odzysku lub unieszkodliwienia. Takie praktyki są zgodne z zasadami zrównoważonego rozwoju i minimalizują negatywny wpływ na ekosystem. Warto również wspomnieć, że zgodnie z normami ISO 14001, organizacje powinny dążyć do ciągłego doskonalenia swoich procesów związanych z zarządzaniem odpadami, aby ograniczyć ich powstawanie oraz promować odpowiednie metody ich przetwarzania.
Pytanie 3
Jaka jest wartość tolerancji dla wymiaru 20+0,05+0,01?
A. 0,06 mm
Twoja odpowiedź
B. 0,03 mm
C. 0,04 mm
Poprawna odpowiedź
D. 0,05 mm
Niepoprawna odpowiedź. Wartości 0,03 mm oraz 0,05 mm nie są poprawnymi tolerancjami dla podanego wymiaru, ponieważ wynikają z błędnych obliczeń dotyczących tolerancji wykonania. Osoby wybierające 0,03 mm mogą mylić pojęcia związane z tolerancją i różnicą w wymiarach, co prowadzi do nieprawidłowego zrozumienia, że tolerancja dolna i górna są sumowane w inny sposób. Tolerancja wykonania jest określana jako różnica między maksymalnym a minimalnym wymiarem, a nie jako jedna z wartości tolerancji. Z kolei osoba, która wybrała 0,05 mm, może sądzić, że tylko górna tolerancja jest istotna w tym przypadku, co jest błędnym podejściem do obliczeń, gdyż ignoruje fakt, że tolerancja dolna również ma znaczenie. Odpowiedź 0,06 mm jest również błędna, ponieważ nie uwzględnia faktu, że suma tolerancji górnej i dolnej powinna być interpretowana jako różnica między maksymalnym i minimalnym wymiarem. Tego rodzaju mylenie pojęć może prowadzić do poważnych błędów w projektowaniu i produkcji, a w konsekwencji do problemów z jakością wyrobów. W przemyśle inżynieryjnym istotne jest stosowanie precyzyjnych metod obliczeniowych oraz przestrzeganie norm, co pozwala na zminimalizowanie ryzyka i zapewnienie odpowiedniej jakości produktów.
Pytanie 4
Szlifowanie powierzchni wskazanych na rysunku linią grubą należy wykonać na szlifierce
A. kłowej.
B. czołowej.
C. bezkłowej.
Poprawna odpowiedź
D. obwodowej.
Twoja odpowiedź
Niepoprawna odpowiedź. Wybór szlifierki czołowej do obróbki powierzchni walcowych zewnętrznych jest nieodpowiedni, ponieważ tego rodzaju maszyny są skierowane głównie na płaskie powierzchnie. Szlifierki czołowe działają na zasadzie kontaktu narzędzia z obrabianym materiałem wzdłuż jednej płaszczyzny, co nie jest efektywne w przypadku obróbki kształtów cylindrycznych. Wykorzystanie szlifierki kłowej również nie przyniesie oczekiwanych rezultatów, ponieważ kłowe maszyny wymagają mocowania przedmiotu w kłach, co w przypadku powierzchni walcowych może prowadzić do deformacji i niewłaściwego wykończenia. Dodatkowo, szlifierki obwodowe są przeznaczone głównie do obróbki detali, które mają być przeszlifowane wzdłuż krawędzi, a nie do szlifowania powierzchni walcowych. Użycie tych maszyn może prowadzić do komplikacji w procesie produkcyjnym oraz do konieczności przeprowadzenia dodatkowych prac, co zwiększa czas realizacji i koszty. Kluczowym błędem myślowym jest tu założenie, że każda maszyna do szlifowania może być zastosowana do dowolnego rodzaju obróbki, co jest dalekie od rzeczywistości w kontekście inżynierii produkcji. Zrozumienie, które maszyny są przeznaczone do konkretnych rodzajów obróbki, jest fundamentalne dla sukcesu produkcji oraz dla utrzymania wysokiej jakości produktów.
Pytanie 5
Duże zbiorniki, które są narażone na korozję elektrochemiczną, zabezpiecza się przez zastosowanie
A. farby emulsyjnej
B. ochrony katodowej
Twoja odpowiedź
C. blachy nierdzewnej
D. izolacji drewnianej
Poprawna odpowiedź. Ochrona katodowa jest skuteczną metodą zabezpieczania dużych zbiorników przed korozją elektrochemiczną, która jest spowodowana reakcjami chemicznymi zachodzącymi na powierzchni metalu w obecności elektrolitu, takiego jak woda. W tej technice wykorzystuje się dwa główne elementy: anody i katody. Zazwyczaj stosuje się anodę ofiarną, zbudowaną z metali bardziej reaktywnych niż materiał zbiornika, które poświęcają się, aby chronić katodę, czyli zbiornik. Przykładem zastosowania ochrony katodowej są podziemne zbiorniki na paliwa, gdzie korozja może prowadzić do poważnych awarii i wycieków. Zgodnie z normami branżowymi, takimi jak NACE (National Association of Corrosion Engineers), ochrona katodowa jest zalecana dla zbiorników eksploatowanych w trudnych warunkach środowiskowych. Wdrożenie tego rozwiązania ma na celu wydłużenie żywotności infrastruktury oraz ochronę środowiska przed szkodliwymi skutkami wycieków.
Pytanie 6
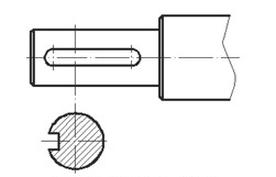
Który frez należy zastosować do frezowania rowka pod wpust przedstawionego na rysunku?
A. Kątowy.
B. Palcowy.
Poprawna odpowiedź
C. Kształtowy.
D. Tarczowy.
Twoja odpowiedź
Niepoprawna odpowiedź. Wybór niewłaściwego rodzaju freza do frezowania rowków pod wpusty może prowadzić do wielu problemów technologicznych. Frez kątowy, mimo że jest zaprojektowany do frezowania kątów, nie posiada odpowiedniej geometrii, aby skutecznie i precyzyjnie wycinać rowki wymagane w tym zadaniu. Jego kształt i sposób cięcia mogą powodować nadmierne wibracje oraz szarpanie materiału, co prowadzi do uszkodzeń zarówno narzędzia, jak i obrabianego elementu. Frez tarczowy, z kolei, jest przeznaczony do cięcia szerokich powierzchni, a nie do wycinania wąskich rowków, co czyni go również nieodpowiednim wyborem. Użycie freza kształtowego ma swoje zastosowanie w tworzeniu bardziej skomplikowanych kształtów, lecz nie jest optymalne do rowków pod wpusty, gdzie precyzja i odpowiednie wymiary są kluczowe. Fakty te pokazują, że nie każdy frez może być stosowany zamiennie; dobór narzędzia zależy od specyfiki zadania i wymagań technologicznych. Dlatego ważne jest, aby technicy mieli solidne zrozumienie właściwości narzędzi skrawających oraz ich zastosowań, co przyczynia się do poprawy jakości produkcji oraz efektywności procesów obróbczych.
Pytanie 7
Aby uzyskać jednorodną, drobnoziarnistą strukturę elementów maszyny, konieczne jest zastosowanie wyżarzania
A. normalizujące
Twoja odpowiedź
B. niepełne
C. rekrystalizujące
D. ujednorodniające
Poprawna odpowiedź. Wyżarzanie normalizujące jest procesem obróbki cieplnej, który ma na celu poprawę struktury i właściwości mechanicznych materiałów metalowych. Proces ten polega na podgrzewaniu materiału do temperatury powyżej jego temperatury rekrystalizacji, a następnie na wolnym chłodzeniu, co pozwala na ujednolicenie mikrostruktury. Dzięki temu osiąga się jednorodną drobnoziarnistą strukturę, co jest kluczowe dla zwiększenia wytrzymałości i plastyczności części maszyn. Przykłady zastosowania wyżarzania normalizującego obejmują stal konstrukcyjną i narzędziową, gdzie poprawa właściwości mechanicznych jest niezbędna do zapewnienia długotrwałej eksploatacji. Normy, takie jak ASTM E 112, określają metody oceny struktury ziarnistej, co podkreśla znaczenie tego procesu w przemyśle. Dobre praktyki obejmują również kontrolowanie parametrów wyżarzania, takich jak czas i temperatura, aby uzyskać optymalne rezultaty i uniknąć nadmiernego wzrostu ziaren, co mogłoby negatywnie wpłynąć na właściwości materiału.
Pytanie 8
Cienkościenne miski olejowe do silników spalinowych zazwyczaj produkowane są w procesie
A. walcowania
B. dogniatania
C. tłoczenia
Poprawna odpowiedź
D. odlewania
Twoja odpowiedź
Niepoprawna odpowiedź. Wybór dogniatania, odlewania lub walcowania jako metod produkcji misek olejowych silników spalinowych jest nieprawidłowy z kilku powodów. Dogniatanie, które polega na formowaniu materiałów poprzez ich zgniatanie, nie jest odpowiednie dla produkcji precyzyjnych elementów, jakimi są miski olejowe, ze względu na ograniczoną możliwość uzyskania skomplikowanych kształtów oraz niską efektywność. Odlewanie natomiast, choć jest procesem stosowanym w wielu branżach, nie jest typowe dla produkcji cienkowarstwowych komponentów. Odlewanie wiąże się z użyciem form, co generuje większe koszty oraz wymaga dodatkowej obróbki. Walcowanie, jako proces, jest wykorzystywane do kształtowania materiałów poprzez ich przesuwanie między walcami, co może prowadzić do charakterystycznych deformacji, które nie są pożądane w przypadku misek olejowych. Te błędne koncepcje mogą wynikać z niepełnego zrozumienia procesów technologicznych, które są typowe dla produkcji blach, a także z braku znajomości specyfikacji i wymagań, jakie muszą spełniać komponenty silników spalinowych. W kontekście inżynieryjnym kluczowe jest rozeznanie w właściwych metodach produkcji, aby zapewnić ich funkcjonalność, niezawodność oraz zgodność z normami jakości.
Pytanie 9
Z jakiej stali produkowane są pierścienie łożysk tocznych, które oznaczone są symbolem?
A. A10X
B. ŁH15
Poprawna odpowiedź
C. C45
D. S235JR
Twoja odpowiedź
Niepoprawna odpowiedź. C45 jest stalą węglową, która nie jest odpowiednia do produkcji pierścieni łożysk tocznych ze względu na niską odporność na ścieranie. Choć C45 może być używana w różnych zastosowaniach inżynieryjnych, jej właściwości mechaniczne nie spełniają wymagań dla łożysk, które muszą radzić sobie z wysokimi obciążeniami i zapewnić długotrwałą trwałość. Odpowiedź A10X odnosi się do stali stopowej, ale nie jest to stal specjalnie projektowana dla łożysk, co ogranicza jej przydatność w tej aplikacji. S235JR, znana jako stal konstrukcyjna, również nie jest materiałem odpowiednim dla łożysk tocznych, ponieważ jej mechaniczne właściwości oraz odporność na zużycie są niewystarczające. Zastosowanie tych stali w kontekście łożysk tocznych może prowadzić do przedwczesnych uszkodzeń, co jest efektem błędnego myślenia o ich właściwościach. Aby skutecznie dobierać materiały, inżynierowie muszą brać pod uwagę specyfikę pracy danego komponentu, jego obciążenia oraz środowisko pracy, a wybór niewłaściwego materiału, takiego jak C45, A10X, czy S235JR, może prowadzić do poważnych awarii w systemach mechanicznych.
Pytanie 10
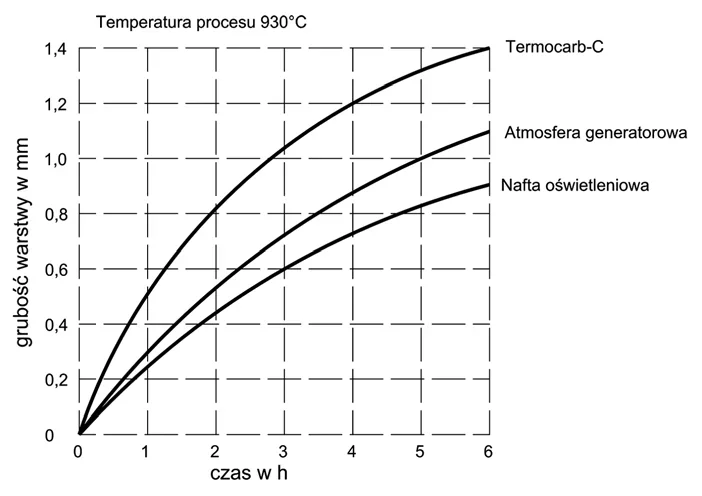
Jaki powinien być czas nawęglania w atmosferze generatorowej w celu uzyskania 0,8 mm warstwy nawęglonej?
A. 1,5 h
B. 4,0 h
C. 2,0 h
D. 3,5 h
Twoja odpowiedź
Poprawna odpowiedź. Odpowiedź 3,5 h jest poprawna, ponieważ wynika z analizy wykresu przedstawiającego zależność między czasem nawęglania a grubością warstwy nawęglonej. W atmosferze generatorowej, proces nawęglania jest szczególnie ważny dla uzyskania optymalnych właściwości powierzchni materiałów stalowych, takich jak twardość i odporność na zużycie. Zgodnie z najlepszymi praktykami w branży, czas nawęglania wpływa na dyfuzję węgla w strukturze stali, co z kolei wpływa na końcową grubość warstwy nawęglonej. Dla uzyskania warstwy o grubości 0,8 mm, wskazany czas wynoszący 3,5 h jest zgodny z standardowymi procedurami operacyjnymi. W przemyśle często stosuje się wykresy kalibracyjne, które pomagają w precyzyjnym określeniu czasu obróbki cieplnej w zależności od pożądanej grubości warstwy nawęglonej. Warto zaznaczyć, że optymalizacja tego procesu nie tylko zwiększa trwałość komponentów, ale również wpływa na ich wydajność w różnych aplikacjach.
Pytanie z egzaminu CKE, czerwiec 2017 (arkusz M.44-X-17.06).
Pytanie 11
Hartowanie powierzchni wałka do twardości 60HRC powinno być wykonane
A. przed zrealizowaniem obróbki zgrubnej
B. na końcu całego procesu technologicznego przed nawęglaniem
C. przed szlifowaniem warstwy utwardzonej
Twoja odpowiedź
D. po przeprowadzeniu obróbki wykańczającej szlifowaniem
Poprawna odpowiedź. Hartowanie powierzchni wałka do twardości 60HRC należy przeprowadzić przed szlifowaniem powierzchni utwardzonej, ponieważ proces hartowania ma na celu zwiększenie twardości materiału poprzez szybkie schłodzenie go w cieczy, co prowadzi do zmiany struktury krystalicznej stali. Szlifowanie na twardym materiale, który już przeszedł proces hartowania, może prowadzić do uszkodzenia narzędzi ściernych i nieefektywnego procesu obróbczego. Przeprowadzając hartowanie przed szlifowaniem, zapewniamy, że materiał jest odpowiednio utwardzony, co zwiększa jego odporność na zużycie i działanie sił mechanicznych. W praktyce, takie podejście jest zgodne z dobrą praktyką inżynieryjną, gdzie procesy obróbcze są planowane w odpowiedniej kolejności, aby maksymalizować efektywność i jakość końcowego produktu. Dodatkowo, w przemyśle często stosuje się hartowanie wstępne przed ostatecznym szlifowaniem, aby uzyskać pożądane właściwości mechaniczne, co jest szczególnie ważne w zastosowaniach, gdzie komponenty narażone są na wysokie obciążenia. Zastosowanie tej wiedzy pozwala na optymalizację procesów technologicznych i wydłużenie żywotności narzędzi oraz detali.
Pytanie 12
Jakie oznaczenie symbolowo-literowe wskazuje na pasowanie luźne według zasady stałego otworu?
A. S7/h8
B. H7/n9
C. F8/h7
Twoja odpowiedź
D. H8/e6
Poprawna odpowiedź
Niepoprawna odpowiedź. Nieprawidłowe odpowiedzi mogą wynikać z niepełnego zrozumienia zasad pasowania oraz błędnej interpretacji symboliki związanej z tolerancjami. Odpowiedź F8/h7 sugeruje, że mamy do czynienia z pasowaniem ciasnym, gdzie 'h' oznacza, że wałek ma mniejsze wymiary nominalne niż otwór, co skutkuje pewnym oporem przy montażu. Tego typu pasowanie jest typowe w sytuacjach, kiedy stabilność połączeń jest kluczowa, ale nie jest to pasowanie luźne. S7/h8 z kolei, wskazuje na całkowicie odwrotne parametry, z otworem pasującym ciasno do wałka, co również nie odpowiada wymaganiom pasowania luźnego. Z kolei H7/n9 nie tylko wskazuje na nieodpowiednią kombinację tolerancji, ale także narusza zasady, które są przyjęte w standardach ISO dotyczących pasowań. Powszechnym błędem jest mylenie zasady stałego otworu z zasadą stałego wałka, co prowadzi do wyboru niewłaściwego oznaczenia. Ważne jest, aby zrozumieć, że wskazanie odpowiednich tolerancji nie jest tylko technicznym wymogiem, ale ma kluczowe znaczenie dla funkcjonalności, efektywności i trwałości połączeń mechanicznych. W każdym przypadku, nieprawidłowy dobór tolerancji może prowadzić do problemów w eksploatacji, co w dłuższym okresie wiąże się z dodatkowymi kosztami napraw oraz przestojami w produkcji.
Pytanie 13
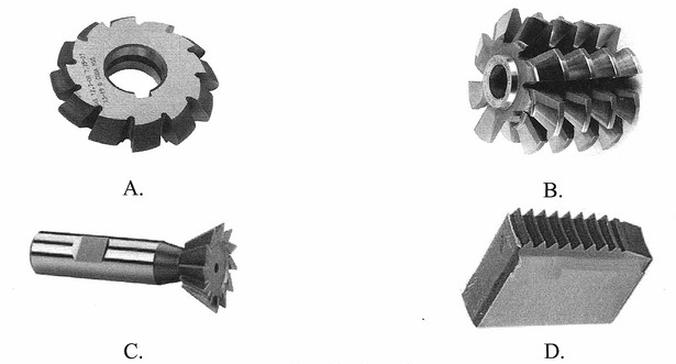
Narzędzie do wykonania uzębienia koła zębatego metodą kształtową przedstawia rysunek oznaczony literą
B.
Twoja odpowiedź
A.
Poprawna odpowiedź
C.
D.
Niepoprawna odpowiedź. Wydaje mi się, że wybranie niewłaściwej odpowiedzi może wynikać z braku zrozumienia, jakie narzędzia się w tym przypadku używa. Odpowiedzi B, C i D sugerują inne metody obróbcze, które nie mają sensu, gdy mówimy o precyzyjnym kształtowaniu zębów. Narzędzia, które masz na myśli, mogą być na przykład do szlifowania czy wiercenia, ale nie do robienia zębów kół zębatych. Metoda kształtowa jest naprawdę ważna, zwłaszcza w produkcji masowej, gdzie każdy drobiazg jest na wagę złota. Często błędy w tym temacie wynikają z nieznajomości właściwości narzędzi obróbczych i ich zastosowania. Wybór odpowiedzi, które nie dotyczą frezów kształtowych, może pokazywać, że brakowało ci wiedzy na temat działania narzędzi mechanicznych w kontekście obróbki. Żeby uniknąć takich sytuacji, warto dobrze zrozumieć, które narzędzia są do jakich procesów i jakimi parametrami powinny dysponować, by osiągnąć swoje cele produkcyjne.
Pytanie 14
Zgodnie z normą PN-70/M-85005 do wykonania wpustów pryzmatycznych wykorzystuje się stal o wartości Rₘ wynoszącej
PN-70/M-85005 Wpusty pryzmatyczne
Twardość według skali Brinella
180 HB
Granica plastyczności
315 MPa
Granica wytrzymałości
590 MPa
Zawartość węgla
0,45%
A. 315 MPa
B. 590 MPa
Poprawna odpowiedź
C. 680 Nmm
Twoja odpowiedź
D. 180 HB
Niepoprawna odpowiedź. W przypadku omówionych odpowiedzi, pojawia się kilka nieporozumień związanych z doborem materiałów do wykonania wpustów pryzmatycznych. Odpowiedź wskazująca na wartość 680 N/mm nie odnosi się do typu wytrzymałości materiału, który jest wyrażany w MPa, co może prowadzić do błędnych interpretacji parametrów technicznych. Kiedy mówimy o granicy wytrzymałości, zawsze powinniśmy odnosić się do jednostek pascalowych (MPa), a nie do N/mm, co jest miarą nieodpowiednią w tej kontekście. Odpowiedź 315 MPa również jest niewłaściwa, ponieważ nie spełnia wymagań normy PN-70/M-85005, która jasno wskazuje granicę wytrzymałości na poziomie 590 MPa. Stosowanie stali o niższej wytrzymałości może prowadzić do katastrofalnych skutków w przypadku zastosowań, gdzie wymagane są wysokie normy bezpieczeństwa. Z kolei odpowiedź 180 HB odnosi się do twardości materiału, a nie do granicy wytrzymałości, co również jest mylącym podejściem. Zrozumienie różnicy między różnymi miarami właściwości mechanicznych jest kluczowe dla prawidłowego doboru materiałów, a błędne interpretacje mogą prowadzić do nieodpowiednich decyzji inżynieryjnych, co w dalszej perspektywie może skutkować nieefektywnością lub nawet awariami w eksploatacji. Dlatego tak ważne jest, aby inżynierowie i technicy rozumieli podstawowe różnice w parametrach materiałowych i ich znaczenie w kontekście norm i standardów branżowych.
Pytanie 15
Przedstawiony symbol graficzny stosowany na szkicach operacyjnych jest oznaczeniem
A. podtrzymki.
B. kła stałego.
C. zabieraka.
Twoja odpowiedź
D. trzpienia stałego.
Poprawna odpowiedź. Odpowiedź "zabieraka" jest poprawna, ponieważ symbol graficzny przedstawiony na szkicach operacyjnych rzeczywiście oznacza element, który jest kluczowy w obrabiarkach. Zabierak jest stosowany do przenoszenia ruchu obrotowego z jednego elementu na drugi, co jest fundamentalnym działaniem w wielu procesach obróbczych. Przykładowo, w obrabiarkach CNC zabieraki umożliwiają synchronizację ruchów narzędzi, co wpływa na precyzję i jakość obrabianych elementów. Rozpoznawanie symboli graficznych jest niezbędne w pracy inżyniera mechanika, ponieważ pozwala na szybkie i efektywne zrozumienie schematów technologicznych oraz dokumentacji technicznej. W branży technicznej standardy komunikacji wizualnej są kluczowe, a poprawne użycie symboli, takich jak zabierak, przyczynia się do zwiększenia efektywności i bezpieczeństwa procesów produkcyjnych. Warto również znać różnice między innymi elementami, takimi jak trzpienie stałe czy podtrzymki, które mają odmienną funkcję i zastosowanie.
Pytanie 16
Wiedząc, że roczny czas pracy obrabiarki wynosi około 2 700 h oraz korzystając z danych w tabeli, określ przerwę między przeprowadzanymi naprawami głównymi obrabiarek skrawających do metali.
Terminy napraw obrabiarek skrawających
Bieżąca
wg potrzeb na bieżąco
Średnia
co ok. 3 lata
Główna
co ok. 10 lat
A. 27 000 h
Poprawna odpowiedź
B. 1 350h
C. 2700h
Twoja odpowiedź
D. 8000h
Niepoprawna odpowiedź. Analizując niepoprawne odpowiedzi, można zauważyć, że wiele z nich opiera się na błędnym zrozumieniu rocznego czasu pracy obrabiarek oraz częstotliwości przeprowadzania napraw. Odpowiedź 2700 h, mimo że odzwierciedla roczny czas pracy, nie uwzględnia konieczności przeliczenia go na okres dziesięcioletni, co jest kluczowe dla określenia przerwy między naprawami. Odpowiedź 8000 h może wynikać z mylenia czasu pracy z czasem cyklu życia maszyny. Natomiast 1350 h jako odpowiedź sugeruje analizy, które nie uwzględniają długoterminowego planowania, co jest standardem w branży. Wiele z tych błędnych koncepcji wynika z braku zrozumienia znaczenia analizy danych w kontekście długoterminowego utrzymania maszyn. Kluczowym błędem myślowym jest przyjęcie, że krótszy czas pracy mógłby być wystarczający dla prawidłowego użytkowania obrabiarek. W rzeczywistości jednak, szczególnie w przemyśle obróbczym, utrzymanie regularnych przeglądów jest niezbędne dla zwiększenia efektywności oraz zmniejszenia ryzyka awarii, co potwierdzają standardy branżowe dotyczące konserwacji i utrzymania ruchu. Dlatego zamiast koncentrować się na tym, co wydaje się oczywiste, istotne jest zrozumienie pełnego kontekstu operacyjnego i długoterminowego planowania w zarządzaniu maszynami.
Pytanie 17
Produkcja, która cechuje się dużą ilością wytworzonych towarów oraz niskim kosztem jednostkowym, to
A. seryjna
Twoja odpowiedź
B. wielkoseryjna
Poprawna odpowiedź
C. prototypowa
D. jednostkowa
Niepoprawna odpowiedź. Produkcja jednostkowa to po prostu wytwarzanie pojedynczych rzeczy, co sprawia, że nie da się osiągnąć niskiego kosztu jednostkowego. Taki sposób produkcji często widzimy w rzemiośle artystycznym lub w projektach specjalnych, gdzie każdy produkt jest wyjątkowy, co sprawia, że trwa to dłużej i kosztuje więcej. Z drugiej strony produkcja prototypowa zajmuje się tworzeniem nowych modeli, które są testowane zanim trafią na rynek. Często to związane jest z nowinkami i eksperymentowaniem, co też nie sprzyja niskim kosztom. Produkcja seryjna natomiast robi ograniczoną ilość wyrobów według specyfikacji i często jest droższa niż wielkoseryjna. Ludzie często mylą te pojęcia, myśląc, że wszystkie formy produkcji można porównać w ten sam sposób pod kątem kosztów i efektywności, co prowadzi do błędnych wniosków. Najważniejsze jest zrozumienie, że różne metody produkcji są dostosowane do różnych potrzeb rynkowych i strategii firm, co wpływa na efektywność i koszty.
Pytanie 18
Jaką grupę materiałów wykorzystuje się do tymczasowego zabezpieczenia elementów maszyn przed procesem korozji?
A. Tworzywa termoplastyczne
B. Metale nieżelazne
C. Farby proszkowe
D. Środki olejowe
Twoja odpowiedź
Poprawna odpowiedź. Środki olejowe to substancje, które są powszechnie stosowane w przemyśle do zabezpieczania części maszyn przed korozją. Ich działanie opiera się na tworzeniu ochronnej warstwy na powierzchni elementów metalowych, co zatrzymuje dostęp wilgoci oraz substancji agresywnych, które mogą prowadzić do procesów korozyjnych. Przykładowo, w procesach produkcyjnych czy magazynowych, gdzie maszyny są narażone na działanie różnych czynników atmosferycznych, stosowanie takich środków staje się niezbędne. Przykładem mogą być oleje mineralne, które nie tylko chronią przed korozją, ale również zmniejszają tarcie, co wpływa na żywotność i efektywność maszyn. Zgodnie z normami branżowymi, stosowanie odpowiednich olejów ochronnych jest kluczowe dla zapewnienia długoterminowej ochrony i minimalizacji kosztów konserwacji. Warto również pamiętać, że różne rodzaje środków olejowych mogą być dostosowane do specyficznych potrzeb, co pozwala na optymalizację procesów produkcyjnych.
Pytanie 19
Aby osiągnąć pożądaną tolerancję wymiaru montażowego poprzez dodanie do konstrukcji dodatkowej elementu, należy przeprowadzić montaż
A. z indywidualnym dopasowaniem
Twoja odpowiedź
B. z wykorzystaniem selekcji
C. z całkowitą zamiennością
D. z zastosowaniem kompensacji
Poprawna odpowiedź
Niepoprawna odpowiedź. Wybór odpowiedzi związanej z zamiennością całkowitą sugeruje, że wszystkie elementy powinny być wymienne bez potrzeby stosowania jakiejkolwiek korekty. Takie podejście ma zastosowanie w produkcji masowej, gdzie każdy element musi być identyczny, co w przypadku projektów wymagających dostosowania do specyficznych tolerancji nie jest wystarczające. Zastosowanie selekcji wskazuje na proces doboru elementów, które pasują do danego zestawu, ale nie uwzględnia możliwości wprowadzenia modyfikacji, które mogłyby poprawić dopasowanie. Takie podejście może prowadzić do problemów z jakością, gdyż nie rozwiązuje problemu odchyleń w wymiarach. Ostatnia z odpraw, dotycząca indywidualnego dopasowania, co prawda uwzględnia specyfikę montażu, jednak polega na manualnych korektach, które mogą być czasochłonne i kosztowne. W praktyce, nieefektywne jest stosowanie samych metod selekcji czy indywidualnego dopasowania w kontekście montażu, który wymaga precyzyjnego podejścia. Kluczowe jest zrozumienie, że w nowoczesnym inżynierii oraz produkcji, gdzie tolerancje są ściśle określone, kompensacja staje się nie tylko praktyczna, ale i niezbędna dla zapewnienia prawidłowego funkcjonowania konstrukcji i ich niezawodności.
Pytanie 20
W celu uniknięcia uszkodzenia łożyska w formie zatarcia nie powinno się przeprowadzać działań naprawczych w postaci
A. użycia bardziej miękkiego smaru oraz unikania nagłych przyspieszeń
B. zwiększenia wcisku i zwiększenia ilości oleju
Twoja odpowiedź
C. wyboru nowego środka smarnego lub zmiany metody montażu
D. korekcji montażu, wprowadzenia obciążenia wstępnego lub doboru innego typu łożyska
Poprawna odpowiedź. Zwiększenie wcisku oraz ilości oleju w łożysku jest kluczowe dla zapewnienia jego prawidłowego funkcjonowania i trwałości. Wysokiej jakości smarowanie zmniejsza tarcie między ruchomymi elementami łożyska, co zapobiega ich zatarciu. Zwiększenie ilości oleju pozwala na lepsze odprowadzanie ciepła oraz skuteczniejsze smarowanie, co jest istotne w przypadku łożysk pracujących w trudnych warunkach. Przykładem zastosowania tej praktyki może być łożysko w silniku elektrycznym, gdzie odpowiednia ilość oleju zapewnia długotrwałe działanie, a zbyt mała ilość może prowadzić do przegrzania i uszkodzenia. Standardy branżowe, takie jak ISO 6743, określają wymagania dotyczące olejów i smarów, co może pomóc w doborze odpowiedniego środka smarnego. Dlatego zwiększenie wcisku oraz ilości oleju to działania zgodne z najlepszymi praktykami w dziedzinie inżynierii mechanicznej.
Pytanie 21
Dokładne dane dotyczące procesów obróbczych zawiera dokumentacja
A. norm materiałowych
B. normowania czasu
C. instrukcyjna
Twoja odpowiedź
D. technologiczna
Poprawna odpowiedź. Odpowiedź 'instrukcyjna' jest poprawna, ponieważ karta instrukcyjna jest kluczowym dokumentem w procesach obróbczych, który szczegółowo opisuje wykonanie określonych zabiegów technologicznych. Zawiera ona informacje dotyczące metod pracy, narzędzi, parametrów obróbczych oraz kolejności działań, co pozwala na optymalne i efektywne przeprowadzanie procesów produkcyjnych. Karty instrukcyjne są zgodne z standardami jakości ISO, które zalecają dokumentowanie procesów technologicznych dla zapewnienia ich powtarzalności i kontroli. Przykładem zastosowania karty instrukcyjnej może być instrukcja obsługi maszyny CNC, w której określono parametry skrawania, dozwolone materiały oraz szczegóły dotyczące konserwacji. Dzięki temu operatorzy mogą łatwiej wdrożyć się w procesy produkcyjne, co z kolei wpływa na jakość produktów końcowych oraz wydajność produkcji.
Pytanie 22
Czy stożek zewnętrzny na rysunku technicznym można wymiarować, podając
A. długość, większą średnicę i zbieżność
Poprawna odpowiedź
B. długość i mniejszą średnicę
Twoja odpowiedź
C. długość i większą średnicę
D. mniejszą średnicę i zbieżność
Niepoprawna odpowiedź. Wymiarowanie stożka zewnętrznego jest zadaniem, które wymaga precyzyjnego podejścia do określenia kluczowych parametrów. Zrozumienie, które wymiary są istotne, jest ważne dla prawidłowego funkcjonowania elementów w konstrukcjach mechanicznych. Na przykład, odpowiedzi sugerujące jedynie długość i mniejszą średnicę są mylące, ponieważ nie uwzględniają pełnego obrazu geometricalnego stożka. W przypadku stosowania tylko mniejszej średnicy, nie jesteśmy w stanie określić, jak to wpływa na ogólną stabilność i wytrzymałość elementu. Podobnie, wskazanie tylko większej średnicy i długości, bez uwzględnienia zbieżności, prowadzi do niezrozumienia rzeczywistej formy stożka. Zbieżność jest kluczowym parametrem, ponieważ określa, w jakim stopniu stożek zwęża się od podstawy do wierzchołka, co ma bezpośredni wpływ na sposób, w jaki element jest montowany i współdziała z innymi częściami. Takie podejście może prowadzić do błędnych wniosków w projektowaniu, co w efekcie może skutkować awariami w systemach, gdzie precyzja wymiarowania jest kluczowa. Dlatego ważne jest, aby podczas wymiarowania stożków zewnętrznych stosować odpowiednie normy i dobre praktyki, tak aby każdy wymiar był zgodny z rzeczywistymi warunkami użytkowania i wymaganiami technicznymi.
Pytanie 23
Aby uzyskać twardą powierzchnię odporną na zużycie, przy jednoczesnym zachowaniu plastycznego rdzenia, który nie pęka pod wpływem zmiennych obciążeń, elementy maszyn należy poddać
A. hartowaniu na wskroś
B. wyżarzaniu zupełnemu
C. hartowaniu powierzchniowemu
Twoja odpowiedź
D. wyżarzaniu odprężającemu
Poprawna odpowiedź. Hartowanie powierzchniowe jest procesem obróbczo-termicznym, który polega na podgrzewaniu powierzchni materiału do odpowiedniej temperatury, a następnie szybkim schłodzeniu, co prowadzi do zwiększenia twardości wierzchniej warstwy przy zachowaniu plastyczności rdzenia. Tego typu obróbka jest szczególnie istotna w przypadku elementów maszyn, które muszą być odporne na ścieranie, ale jednocześnie muszą właściwie reagować na zmienne obciążenia, co jest kluczowe dla ich trwałości i niezawodności. Przykładami zastosowania hartowania powierzchniowego są wały korbowe, tłoki oraz narzędzia skrawające, które wymagają wysokiej twardości na powierzchni, aby skutecznie opierać się zużyciu, a jednocześnie muszą pozostawać wystarczająco elastyczne, aby wytrzymać dynamiczne obciążenia. W praktyce, proces ten może być realizowany poprzez zastosowanie różnych technik, takich jak hartowanie indukcyjne czy hartowanie gazowe, które są dostosowane do specyfikacji materiału oraz wymaganych właściwości mechanicznych.
Pytanie 24
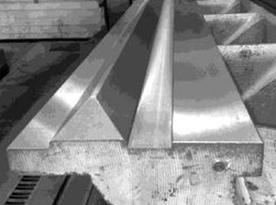
Na rysunku przedstawiono prowadnice łoża tokarki. W celu zwiększenia jej odporności na ścieranie są one poddawane powierzchniowemu
A. aluminiowaniu.
B. malowaniu.
C. docieraniu.
Twoja odpowiedź
D. hartowaniu.
Poprawna odpowiedź
Niepoprawna odpowiedź. Aluminiowanie, malowanie i docieranie to techniki, które nie przyczyniają się do zwiększenia odporności na ścieranie prowadnic łoża tokarki. Aluminiowanie polega na pokrywaniu stali cienką warstwą aluminium, co ma na celu ochronę przed korozją, ale nie zwiększa twardości stali ani jej odporności na zużycie. Takie podejście jest stosowane w innych kontekstach, ale nie w przypadku elementów narażonych na intensywne tarcie, jak prowadnice tokarki. Malowanie z kolei ma na celu wyłącznie estetykę i ochronę przed korozją, lecz nie wpływa na właściwości mechaniczne materiału. Docieranie to proces, który polega na wygładzaniu powierzchni narzędzi i komponentów, ale także nie zwiększa ich twardości. Wspólnym błędem jest mylenie poprawy estetyki lub powierzchni z rzeczywistym wzmocnieniem materiału. W przemyśle obróbczo-mechanicznym kluczowe są odpowiednie metody obróbcze, które rzeczywiście podnoszą parametry mechaniczne, co czyni hartowanie jedyną właściwą odpowiedzią w kontekście zwiększenia odporności na ścieranie prowadnic łoża tokarki.
Pytanie 25
Wydłużenie względne (ε) pręta stalowego poddanego rozciąganiu wyniosło 2%. Jaka będzie wartość naprężeń rozciągających (σ), jeżeli moduł Younga E = 9·109 Pa?
Skorzystaj z zależności:
\[ E = \frac{\sigma}{\varepsilon} \]
A. 180 MPa
Poprawna odpowiedź
B. 450 MPa
Twoja odpowiedź
C. 900 MPa
D. 200 MPa
Niepoprawna odpowiedź. Wybór jednej z pozostałych odpowiedzi może wynikać z błędnego zrozumienia relacji między naprężeniem a wydłużeniem względnym, co jest kluczowym zagadnieniem w mechanice materiałów. Odpowiedzi takie jak 200 MPa, 450 MPa czy 900 MPa mogą sugerować, że osoba odpowiadająca przyjęła nieodpowiednie założenia dotyczące wartości modułu Younga lub zignorowała przekształcenia matematyczne związane z obliczeniami. Na przykład, przyjęcie zbyt wysokiej wartości naprężenia może wynikać z pomyłki w konwersji jednostek, co jest częstym błędem w obliczeniach inżynieryjnych. Innym typowym błędem jest nieprawidłowe zrozumienie znaczenia procentowego wydłużenia względnego. Uczestnicy mogą również mylić moduł Younga z innymi parametrami materiałowymi, takimi jak granica plastyczności czy wytrzymałość na rozciąganie, co prowadzi do niepoprawnych kalkulacji. Kluczowe jest, aby inżynierowie i technicy dobrze rozumieli te podstawowe zależności, ponieważ ich błędne interpretacje mogą prowadzić do poważnych konsekwencji w projektowaniu i eksploatacji konstrukcji. Niezrozumienie jednostek oraz ich przeliczania jest istotnym czynnikiem ryzyka w pracy z materiałami, dlatego ważne jest, aby dokładnie przyswoić sobie zasady mechaniki materiałów przed przystąpieniem do praktycznych zastosowań.
Pytanie z egzaminu CKE, styczeń 2017 (arkusz M.44-X-17.01).
Pytanie 26
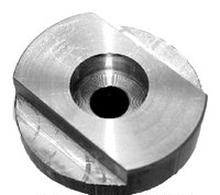
Do wykonania na wiertarce zagłębienia przedstawionego na zdjęciu, w które będzie schowany łeb śruby należy zastosować
A. frez.
B. ściernicę.
C. pogłębiacz.
Twoja odpowiedź
D. przeciągacz.
Poprawna odpowiedź. Pogłębiacz jest narzędziem skrawającym, które specjalizuje się w tworzeniu zagłębień o precyzyjnych kształtach i wymiarach, co czyni go idealnym wyborem do schowania łba śruby poniżej powierzchni materiału. Wykorzystanie pogłębiacza pozwala na uzyskanie gładkiego i równomiernego wykończenia, co jest istotne w kontekście estetyki oraz funkcjonalności połączeń mechanicznych. Standardy branżowe wymagają, aby takie zagłębienia były wykonane z zachowaniem odpowiednich tolerancji, co pogłębiacz zapewnia dzięki swojej konstrukcji i możliwości precyzyjnego ustawienia głębokości cięcia. Przykładowo, w budownictwie oraz w pracach konstrukcyjnych, gdzie estetyka i wytrzymałość są kluczowe, stosowanie pogłębiaczy do ukrywania łbów śrub staje się praktyką standardową. Dzięki temu, połączenia są bardziej zintegrowane z powierzchnią, co zmniejsza ryzyko uszkodzenia nie tylko estetyki, ale i struktury materiału. Warto również pamiętać, że prawidłowo wykonane zagłębienie minimalizuje ryzyko zarysowań i uszkodzeń podczas dalszych prac na powierzchni, co również jest istotne z perspektywy doskonałego wykończenia. Zastosowanie pogłębiacza w odpowiednich sytuacjach to nie tylko kwestia wyboru narzędzia, ale także umiejętności dostosowania technologii do wymogów konkretnego zadania.
Pytanie 27
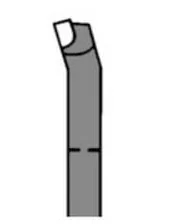
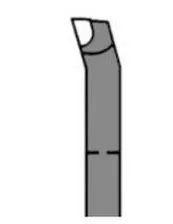
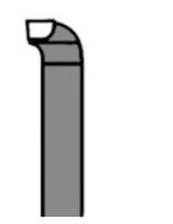
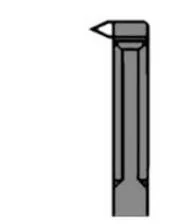
Do wytaczania otworu przelotowego na tokarce, należy użyć noża przedstawionego na rysunku oznaczonym literą
B.
Twoja odpowiedź
C.
A.
D.
Poprawna odpowiedź. Nóż oznaczony literą B to idealny wybór do wytaczania otworów przelotowych na tokarce. Jego kształt i konstrukcja są dopasowane do tego, co potrzebujemy w obróbce. Wytaczanie wymaga precyzji, a nóż z wymienną płytką ma odpowiedni kąt natarcia i geometrię ostrza, co sprawia, że skrawanie jest naprawdę efektywne. Dzięki temu narzędziu można uzyskać świetne wykończenie wewnętrznych powierzchni otworów, co ma ogromne znaczenie w wielu branżach. Co więcej, nóż wytaczający daje możliwość wykonywania otworów o różnych średnicach i głębokościach, co czyni go bardzo wszechstronnym narzędziem w obróbce. Warto pamiętać, że dobór odpowiedniego narzędzia skrawającego jest kluczowy dla efektywności produkcji i wpływa na trwałość narzędzi oraz jakość końcowego produktu.
Pytanie 28
Do kosztów materiałowych nie wlicza się
A. obsługi obrabiarki
Twoja odpowiedź
B. zużytych narzędzi
C. pracy obrabiarki
D. zużytego materiału
Poprawna odpowiedź. Obsługa obrabiarki nie jest zaliczana do kosztów materiałowych, gdyż nie dotyczy bezpośredniego zużycia surowców wykorzystywanych w procesie produkcji. Koszty materiałowe obejmują wszystkie wydatki związane z nabyciem i przetworzeniem surowców, takich jak zużyty materiał oraz zużyte narzędzia. Przykładem może być produkcja elementów metalowych, gdzie do kosztów materiałowych zaliczamy stal, wykorzystywaną do wytwarzania detali. Koszty związane z obsługą obrabiarki, takie jak wynagrodzenia operatorów czy koszty energii, są klasyfikowane jako koszty ogólne produkcji. Zgodnie z dobrymi praktykami branżowymi, kluczowe jest precyzyjne rozdzielenie kosztów, by móc efektywnie analizować rentowność produkcji. Umożliwia to również lepsze zarządzanie budżetem oraz optymalizację procesów produkcyjnych.
Pytanie 29
Dokumentacja związana z montażem nie obejmuje
A. rysunku zestawieniowego zespołu
Twoja odpowiedź
B. karty instrukcyjnej obróbki
Poprawna odpowiedź
C. wizualnego rysunku instalacji
D. karty technologicznej montażu
Niepoprawna odpowiedź. Podjęcie decyzji o tym, które dokumenty stanowią część dokumentacji montażowej, wymaga szczegółowego zrozumienia ich funkcji i celu w procesie produkcyjnym. Poglądowy rysunek montażu jest istotnym narzędziem, które wizualnie przedstawia sposób, w jaki poszczególne elementy powinny być ze sobą połączone. Oprócz tego, rysunek zestawieniowy zespołu jest kluczowym elementem dokumentacji, gdyż zawiera wszystkie komponenty potrzebne do złożenia danego urządzenia. Te dokumenty są fundamentalne dla inżynierów i techników, którzy zajmują się montażem, ponieważ dostarczają im niezbędnych informacji do właściwego wykonania pracy. Karta technologiczna montażu również pełni istotną rolę, ponieważ opisuje techniki i metody montażu, co zapewnia, że proces ten odbywa się w zgodzie z obowiązującymi standardami jakości. Wiele osób może popełnić błąd, nie dostrzegając różnicy między dokumentacją montażową a instrukcjami obróbczymi, co może prowadzić do nieefektywności w procesie produkcji. Zrozumienie tych różnic jest kluczowe dla zapewnienia wysokiej jakości produktów oraz efektywności operacyjnej. Niepoprawne kojarzenie tych dokumentów z montażem może skutkować błędami w realizacji projektów, co w dłuższej perspektywie prowadzi do zwiększonych kosztów oraz opóźnień w dostarczaniu produktów na rynek.
Pytanie 30
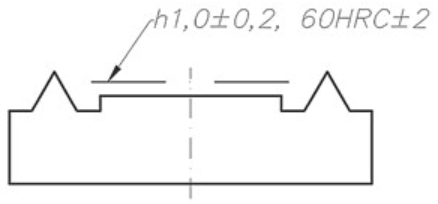
Podany na rysunku zapis oznacza, że ta część była poddana
A. cyjanowaniu.
B. azotowaniu.
C. hartowaniu.
Twoja odpowiedź
D. odpuszczaniu.
Poprawna odpowiedź. Zapis "60HRC±2" jest wyraźnym wskaźnikiem twardości materiału, co oznacza, że jest on poddany procesowi hartowania. Hartowanie jest techniką obróbki cieplnej, która polega na nagrzewaniu stali do bardzo wysokiej temperatury, a następnie szybkim schładzaniu, zazwyczaj w wodzie lub oleju. Proces ten prowadzi do utwardzenia struktury materiału, co jest niezwykle istotne w zastosowaniach, gdzie wymagane są wysokie parametry wytrzymałościowe, jak w produkcji narzędzi skrawających czy elementów maszyn. Wartości twardości w skali Rockwella są standardem branżowym, który pozwala na ocenę właściwości mechanicznych stali. Hartowanie stali pozwala na osiągnięcie twardości w zakresie od 50 do 70 HRC, co czyni ją odporna na ścieranie i uszkodzenia mechaniczne. Dodatkowo, hartowane elementy często wymagają dalszej obróbki, takiej jak odpuszczanie, aby dostosować ich właściwości do konkretnych wymagań aplikacji. Zrozumienie tego procesu jest kluczowe dla inżynierów i technologów w przemyśle przetwórczym.
Pytanie 31
Jakiego materiału używa się do wytwarzania panwi łożyska?
A. babbit
Twoja odpowiedź
B. stal niestopowa
C. stal nierdzewna
D. polietylen
Poprawna odpowiedź. Babbit to stop, który jest powszechnie stosowany w produkcji panwi łożyskowych ze względu na jego wyjątkowe właściwości tribologiczne. Materiał ten, będący stopem metali, składa się głównie z cyny, ołowiu oraz miedzi, co zapewnia doskonałą odporność na zużycie oraz wysoką zdolność do amortyzacji wstrząsów. Dzięki tym cechom, babbit jest idealnym materiałem do wytwarzania panwi łożyskowych, które pracują w trudnych warunkach, takich jak w silnikach czy turbinach. W praktyce panwie łożyskowe wykonane z babbitu charakteryzują się niskim współczynnikiem tarcia i wysoką odpornością na wysokie temperatury, co przyczynia się do ich dłuższej żywotności i efektywności działania. W standardach branżowych, takich jak ISO 9001, zaleca się stosowanie materiałów o wysokiej jakości, a babbit spełnia te wymagania, dzięki czemu jest uznawany za materiał premium w produkcji łożysk. Zastosowanie babbitu w panwach łożyskowych pozwala na zwiększenie efektywności mechanizmów oraz zmniejszenie kosztów związanych z konserwacją i wymianą elementów mechanicznych.
Pytanie 32
W produkcji masowej surowcami wykorzystywanymi do tworzenia elementów typu tuleja o dużych wymiarach są
A. odkuwki matrycowe
Poprawna odpowiedź
B. pręty ciągnione
C. odkuwki swobodne
D. pręty walcowane
Twoja odpowiedź
Niepoprawna odpowiedź. Pręty ciągnione i walcowane, mimo że są popularnymi półfabrykatami w wielu zastosowaniach, nie są odpowiednie do produkcji dużych tulei. Pręty ciągnione, chociaż charakteryzują się dobrą jakością i wytrzymałością, są zazwyczaj stosowane w produkcji elementów o mniejszych wymiarach ze względu na ograniczenia wynikające z procesu ciągnienia, który nie pozwala na uzyskanie dużych gabarytów bez utraty jakości materiału. Z kolei pręty walcowane, choć mogą być dostępne w większych średnicach, oferują mniejszą precyzję wymiarową oraz niekorzystne właściwości mechaniczne w porównaniu z odkuwkami matrycowymi. Odkówki swobodne, chociaż mogą być wykorzystane do produkcji tulei, są bardziej odpowiednie do elementów o prostszych kształtach, a ich proces produkcji jest mniej efektywny, gdy chodzi o uzyskanie dużych i precyzyjnych wymiarów. Wybór niewłaściwego półfabrykatu może prowadzić do poważnych konsekwencji w postaci obniżonej jakości końcowego produktu, co jest szczególnie nieakceptowalne w zastosowaniach wymagających wysokiej niezawodności. Dlatego w produkcji dużych tulei, szczególnie tych wykorzystywanych w krytycznych aplikacjach, odkuwki matrycowe są preferowanym rozwiązaniem, które zapewnia zarówno wydajność produkcyjną, jak i jakość materiału.
Pytanie 33
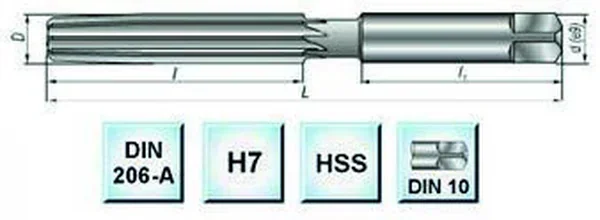
Który przyrząd pomiarowy służy do sprawdzenia jakości wykonania otworu po obróbce narzędziem przedstawionym na rysunku?
A. Mikrometr zewnętrzny.
B. Sprawdzian tłoczkowy.
Twoja odpowiedź
C. Suwmiarka uniwersalna.
D. Sprawdzian szczękowy.
Poprawna odpowiedź. Sprawdzian tłoczkowy to narzędzie pomiarowe, które jest kluczowe w procesie weryfikacji jakości wykonania otworów. Jego zastosowanie jest szczególnie istotne w przypadku obróbki otworów za pomocą narzędzi tokarskich, takich jak trzpieniowce, które stosuje się do tworzenia precyzyjnych otworów o określonych wymiarach. Sprawdzian tłoczkowy umożliwia dokładne pomiary średnicy otworu oraz kontrolę tolerancji, co jest niezbędne w branży produkcyjnej, gdzie standardy takie jak H7 wymagają wysokiej precyzji. Dzięki zastosowaniu tego narzędzia, można szybko i efektywnie ocenić, czy wykonanie otworu spełnia określone normy jakościowe. W praktyce, sprawdzian tłoczkowy jest często wykorzystywany w laboratoriach metrologicznych oraz w zakładach produkcyjnych, gdzie precyzyjne wymiary mają kluczowe znaczenie dla funkcjonowania komponentów w mechanizmach. Zrozumienie, jak i kiedy używać sprawdzianu tłoczkowego, jest niezbędne dla każdego inżyniera zajmującego się obróbką skrawaniem oraz kontrolą jakości.
Pytanie z egzaminu CKE, czerwiec 2016 (arkusz M.44-X-16.05).
Pytanie 34
Procedura, która pozwala na przywrócenie funkcji użytkowych uszkodzonym ogniwom lub poszczególnym zespołom maszyny poprzez regenerację lub wymianę to
A. renowacja
Twoja odpowiedź
B. inspekcja
C. utrzymanie
D. naprawa
Poprawna odpowiedź
Niepoprawna odpowiedź. Odpowiedzi takie jak 'przegląd', 'remont' i 'konserwacja' nie oddają w pełni sensu działań związanych z przywracaniem sprawności uszkodzonym ogniwom lub zespołom maszyny. Przegląd to proces oceny stanu technicznego urządzenia, który ma na celu wczesne wykrycie potencjalnych problemów, jednak nie obejmuje on naprawy uszkodzeń. Jest to proces prewencyjny, który ma na celu utrzymanie maszyn w dobrym stanie, a nie ich naprawę. Remont z kolei dotyczy większych działań związanych z przywracaniem maszyny do stanu roboczego, często wiążąc się z wymianą wielu elementów, natomiast niekoniecznie skupia się na naprawie poszczególnych uszkodzeń. Konserwacja, choć istotna, koncentruje się na regularnych działaniach, takich jak smarowanie, czyszczenie czy wymiana filtrów, które zapobiegają uszkodzeniom, a nie na ich naprawie. Typowym błędem myślowym jest utożsamianie wszystkich działań związanych z utrzymaniem ruchu maszyn z ich naprawą, co prowadzi do nieprecyzyjnego zrozumienia procesów technicznych. Aby skutecznie zarządzać maszynami, należy stosować różne podejścia w zależności od stanu ich użytkowania, co jest kluczowe dla zachowania efektywności operacyjnej oraz minimalizacji kosztów eksploatacji.
Pytanie 35
Programy do tworzenia programów obróbczych dla maszyn CNC to
A. CAE
B. CAQ
C. CAM
Twoja odpowiedź
D. CAD
Poprawna odpowiedź. Odpowiedziałeś dobrze! CAM, czyli Computer-Aided Manufacturing, jest jakby systemem, który pomaga w tworzeniu programów dla maszyn CNC. To takie programy, które na podstawie modeli 3D zamieniają nasze pomysły na instrukcje, które maszyna może zrozumieć i wykonać. Dzięki CAM inżynierowie mogą tworzyć skomplikowane części, a program automatycznie generuje ścieżki narzędzi, co jest super, bo jest to dokładnie dopasowane do materiału, z którego wykonujemy elementy. Przykładowo, jak robimy prototypy z plastiku, to CAM potrafi stworzyć kod G, który cały czas kontroluje narzędzie skrawające. Użycie tego oprogramowania przyspiesza pracę i zmniejsza ryzyko błędów w produkcji. Warto też wiedzieć, że wiele systemów CAM radzi sobie z formatami plików jak STL czy STEP, co ułatwia współpracę z innymi etapami wytwarzania.
Pytanie 36
Wiedząc, że roczny czas pracy maszyny to około 2 700 h, naprawy średnie maszyn skrawających do metali przeprowadza się w okresach co
Terminy naprawy maszyn skrawających
Bieżąca
wg potrzeb na bieżąco
Średnia
co ok. 3 lata
Kapitalna
co ok. 10 lat
A. 1 350 h
B. 8 000 h
Poprawna odpowiedź
C. 2 700 h
Twoja odpowiedź
D. 24 000 h
Niepoprawna odpowiedź. Wybór odpowiedzi 1 350 h jest wynikiem niewłaściwego oszacowania czasu pracy maszyny oraz nieprawidłowego zrozumienia cyklu naprawczego. Taka odpowiedź sugeruje, że maszyna wymagałaby przeglądu znacznie częściej, co jest niezgodne z praktyką w branży. W rzeczywistości, okres taki jak 1 350 h odpowiadałby mniej niż półtora roku pracy maszyny, co jest zbyt krótkim czasem, biorąc pod uwagę, że maszyny skrawające często pracują przez dłuższe okresy przed koniecznością przeprowadzenia poważniejszych napraw. Odpowiedź 2 700 h może wynikać z założenia, że naprawy powinny być planowane na koniec każdego roku, co również jest błędne. Tak częste serwisowanie może prowadzić do niepotrzebnych przestojów i nieefektywności w procesie produkcyjnym. Z kolei wybór 24 000 h nie uwzględnia realiów pracy maszyny; okres ten odpowiadałby około 8 latom, co jest znacznie zbyt długim okresem dla maszyn wymagających rutynowych przeglądów. Kluczowe jest zrozumienie, że regularne konserwacje są nie tylko zalecane, ale wręcz niezbędne dla zapewnienia ciągłości produkcji i efektywności operacyjnej. Odpowiednie planowanie czasu pracy oraz przeprowadzanie napraw w czasie, gdy maszyny są mniej obciążone, jest standardową praktyką w branży, co pozwala na optymalizację wydajności i redukcję kosztów produkcyjnych.
Pytanie 37
Jaki jest koszt jednostkowy produkcji elementu, jeśli obróbka jednej sztuki trwa 30 minut, cena materiału wynosi 10 zł/szt., koszt energii elektrycznej to 5 zł/godz., a wynagrodzenie pracownika to 30 zł/godz.?
A. 27,50 zł
Twoja odpowiedź
B. 65,00 zł
C. 42,50 zł
D. 45,00 zł
Poprawna odpowiedź. Koszt jednostkowy wytworzenia elementu oblicza się, sumując koszty materiałów, pracy i energii. W tym przypadku, koszt materiału wynosi 10 zł, co stanowi podstawowy koszt surowca. Koszt pracy można obliczyć na podstawie stawki godzinowej pracownika. Pracownik zarabia 30 zł za godzinę, a obróbka 1 sztuki trwa 30 minut, co oznacza, że koszt pracy na jeden element wynosi 15 zł (30 zł/godz. * 0,5 godz.). Koszt energii elektrycznej, przy stawce 5 zł za godzinę, dla 30 minut to 2,50 zł (5 zł/godz. * 0,5 godz.). Sumując wszystkie te koszty: 10 zł (materiał) + 15 zł (praca) + 2,50 zł (energia), otrzymujemy 27,50 zł jako całkowity koszt jednostkowy. Taki sposób kalkulacji kosztów jednostkowych jest zgodny z najlepszymi praktykami w zarządzaniu kosztami produkcji, umożliwiając efektywne planowanie budżetu i optymalizację procesów produkcyjnych.
Pytanie 38
Brak smarowania mechanizmu kolanowo-dźwigniowego wtryskarki może prowadzić do
A. powiększeniem maksymalnej siły zwarcia wtryskarki
B. wydłużeniem czasu cyklu formowania
C. uszkodzeniem łożysk ślizgowych
Twoja odpowiedź
D. efektywniejszej pracy części ruchomych
Poprawna odpowiedź. Brak smarowania układu kolanowo-dźwigniowego wtryskarki prowadzi do zwiększonego tarcia pomiędzy ruchomymi elementami, co w konsekwencji może prowadzić do uszkodzenia łożysk ślizgowych. Wtryskarki są zaprojektowane z myślą o precyzyjnej pracy, a odpowiednie smarowanie jest kluczowe dla ich długotrwałej wydajności. Łożyska ślizgowe, które są odpowiedzialne za redukcję tarcia, wymagają regularnego podawania smaru, aby działać efektywnie. Brak smarowania może prowadzić do przegrzewania się tych elementów, co skutkuje ich deformacją oraz skróceniem żywotności. Przykładem może być stosowanie smarów zgodnych z normą ISO 6743, które są dedykowane dla różnych typów maszyn i warunków pracy. Regularna konserwacja i kontrola stanu technicznego układów smarowania, zgodnie z dobrymi praktykami branżowymi, mogą zminimalizować ryzyko awarii i zapewnić nieprzerwaną produkcję. Zrozumienie, jak ważne jest smarowanie, powinno być kluczowym elementem strategii utrzymania ruchu w każdym zakładzie produkcyjnym.
Pytanie 39
Produkcja 45 egzemplarzy wyrobu typu lekkiego, w nieregularnych odstępach czasowych, będzie realizowana w warunkach produkcji
A. małoseryjnej
B. seryjnej
C. jednostkowej
Twoja odpowiedź
D. wielkoseryjnej
Poprawna odpowiedź. Odpowiedź 'jednostkowa' jest prawidłowa, ponieważ produkcja jednostkowa odnosi się do wytwarzania pojedynczych egzemplarzy lub małych partii produktów, które mogą być realizowane w nieregularnych odstępach czasu. W takim modelu produkcyjnym kluczowe jest dostosowanie procesu do specyficznych wymagań klienta, co często wiąże się z unikalnymi cechami każdego zamówienia. Przykładem mogą być prace wykonywane przez rzemieślników lub małe warsztaty, które realizują zlecenia na specjalne życzenie klientów. W sytuacjach, gdy wytwarzane są wyroby o niskiej powtarzalności, produkcja jednostkowa pozwala na elastyczność i dostosowanie do zmieniających się potrzeb rynku. Według norm ISO, produkcja jednostkowa często wiąże się z wyższymi kosztami jednostkowymi w porównaniu do produkcji seryjnej, ale oferuje unikalne korzyści w zakresie jakości i personalizacji produktów.
Pytanie 40
W produkcji masowej do szybkiej weryfikacji wymiarów wałków 30h7 wykorzystuje się
A. sprawdziany dwugraniczne
Twoja odpowiedź
B. mikrometryczne przyrządy do pomiaru średnicy
C. maszynę pomiarową współrzędnościową
D. suwmiarki o zakresie 0,1 mm
Poprawna odpowiedź. Sprawdziany dwugraniczne to narzędzia pomiarowe, które są szczególnie przydatne w kontroli wymiarowej wałków o tolerancji 30h7. Tolerancja ta oznacza, że średnica wałka powinna mieścić się w określonym zakresie, co wymaga precyzyjnego pomiaru. Sprawdziany dwugraniczne pozwalają na szybkie i efektywne określenie, czy dany element mieści się w wymaganych granicach tolerancji. Dzięki ich konstrukcji użytkownik może łatwo ocenić, czy wymiar elementu jest zgodny z normami, co jest kluczowe w produkcji seryjnej, gdzie czas pomiaru jest istotny. W praktyce, sprawdziany te są wykorzystywane w liniach produkcyjnych, gdzie zapewniają wysoką jakość produktów. Warto również zaznaczyć, że zgodnie z normami ISO, takie sprawdzanie wymiarów jest standardowym procesem, który wspiera utrzymanie wysokiej jakości w produkcji. Użycie sprawdzianów dwugranicznych pozwala na minimalizację błędów pomiarowych oraz zwiększa efektywność kontroli jakości.