Kwalifikacja: MEC.09 - Organizacja i nadzorowanie procesów produkcji maszyn i urządzeń
Rozpoczęcie: 19 października 2026 07:24
Zakończenie: 19 października 2026 07:37
Egzamin zdany!
Wynik: 34/40 punktów (85,0%)
Wymagane minimum: 20 punktów (50%)
Pewność odpowiedzi
Żadna odpowiedź nie została oznaczona jako strzał.
Przy następnym egzaminie zaznaczaj niepewne odpowiedzi - zobaczysz wtedy, ile wyniku bierze się z wiedzy, a ile ze szczęścia.
Twój wynik na tle innych
Twój wynik jest lepszy niż 85% podejść do kwalifikacji MEC.09.
Porównanie z 5669 zakończonymi podejściami do tej kwalifikacji (dane zbiorcze, bez wyników indywidualnych).
Zachowaj ten wynik na koncie
Załóż darmowe konto albo zaloguj się - ten egzamin przypiszemy do Twojego konta, więc wrócisz do swoich błędów, będziesz śledzić postęp i dostaniesz powtórki dobrane do Twoich odpowiedzi.
Należy kontrolować poprawność wykonania powierzchni wałka M20 x 1 za pomocą sprawdzianu
A. kąta prostego
B. granicznym tłoczkowym
C. granicznym szczękowym
D. do gwintów zewnętrznych
Twoja odpowiedź
Poprawna odpowiedź. Odpowiedź "do gwintów zewnętrznych" jest poprawna, ponieważ kontrolowanie poprawności wykonania gwintów zewnętrznych, takich jak M20 x 1, wymaga zastosowania odpowiednich przyrządów pomiarowych. Zazwyczaj do tego celu stosuje się sprawdziany gwintów zewnętrznych, które pozwalają na ocenę, czy wykonany gwint spełnia wymagane wymiary i tolerancje, zgodnie z normami ISO. Dobrą praktyką jest regularne sprawdzanie gwintów po obróbce, aby uniknąć problemów z montażem elementów, które mogą prowadzić do awarii w dalszej eksploatacji. Na przykład, jeżeli gwint jest źle wykonany, może to uniemożliwić prawidłowe połączenie z innym elementem, co w przypadku konstrukcji mechanicznych może być katastrofalne. Dodatkowo, stosowanie sprawdzianów gwintów zewnętrznych jest zgodne z ogólnymi standardami jakości w przemyśle, które podkreślają znaczenie precyzyjnej kontroli wymiarów w procesie produkcyjnym.
Pytanie 2
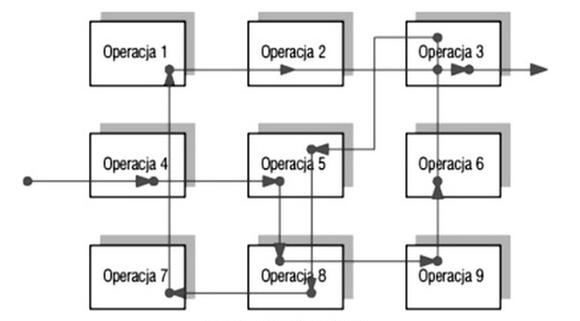
Schemat przedstawia przebieg operacji wytwarzania charakterystyczny dla produkcji
A. prototypowej.
B. masowej.
C. małoseryjnej.
Poprawna odpowiedź
D. ciągłej.
Twoja odpowiedź
Niepoprawna odpowiedź. Podczas analizy błędnych odpowiedzi warto zwrócić uwagę na różnice w charakterystyce procesów produkcji. Prototypowa produkcja koncentruje się na tworzeniu pojedynczych egzemplarzy lub niewielkich serii produktów, co nie wymaga skomplikowanego i elastycznego schematu operacyjnego. Z tego powodu, nie odpowiada to małoseryjnej produkcji, gdzie istotna jest zdolność do powtarzalności i adaptacji. Produkcja masowa, w przeciwieństwie do tego, opiera się na liniowych i powtarzalnych procesach, co nie spełnia wymagań dla małoseryjnej produkcji, gdzie istotne są zmiany i dostosowanie do specyficznych wymagań klientów. Produkcja ciągła charakteryzuje się nieprzerwaną realizacją jednego produktu, co również nie odpowiada na potrzeby związane z różnorodnością małych serii. Osoby analizujące te różnice często popełniają błąd myślowy, zakładając, że wszystkie rodzaje produkcji mogą być zamiennie stosowane w każdych warunkach. Kluczowym aspektem w zrozumieniu tych koncepcji jest świadomość, że różne modele produkcji posiadają swoje określone standardy i dobre praktyki, które najlepiej odpowiadają na wymagania rynku oraz specyfikę wytwarzanych produktów.
Pytanie 3
Jakie połączenie powinno być zastosowane do zamocowania obręczy na kole jezdnym pojazdu szynowego?
A. Nitowe
B. Skurczowe
Twoja odpowiedź
C. Spawane
D. Gwintowe
Poprawna odpowiedź. Połączenie skurczowe jest optymalnym rozwiązaniem do osadzenia obręczy na kole jezdnym pojazdu szynowego ze względu na właściwości materiałowe i eksploatacyjne. W przypadku kół szynowych kluczowe jest zapewnienie trwałego i stabilnego połączenia, które wytrzyma wysokie obciążenia oraz wibracje występujące podczas jazdy. Połączenie skurczowe polega na precyzyjnym dopasowaniu obręczy do piasty, co tworzy efektywną szczelinę, która pod wpływem temperatury powoduje skurcz obręczy na kole. Przykładowo, w trakcie eksploatacji kolei, obręcze są często podgrzewane, co umożliwia ich łatwe osadzenie na piastach, a następnie ich schłodzenie, co prowadzi do uzyskania silnego, bez luzów połączenia. Takie rozwiązanie jest zgodne z normami branżowymi, które wskazują na konieczność stosowania połączeń skurczowych w pojazdach szynowych, szczególnie w kontekście bezpieczeństwa i niezawodności operacyjnej.
Pytanie 4
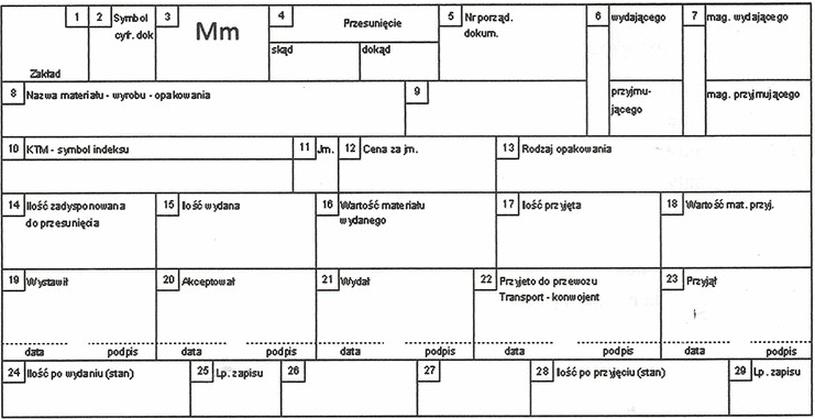
Przedstawiony dokument należy wypełnić przed
A. przekazaniem materiału między magazynami wewnątrz zakładu.
Twoja odpowiedź
B. przyjęciem zakupionego materiału do magazynu.
C. zwrotem materiału do magazynu.
D. wydaniem materiału z magazynu na potrzeby wewnętrzne przedsiębiorstwa.
Poprawna odpowiedź. Dokument MM, który został przedstawiony na zdjęciu, jest kluczowym elementem w procesie zarządzania materiałami w przedsiębiorstwie, szczególnie przy przekazywaniu zapasów między różnymi magazynami wewnętrznymi. Wypełnienie takiego dokumentu przed przekazaniem materiału jest niezbędne dla zachowania porządku i przejrzystości operacji magazynowych. Dokument MM służy nie tylko jako formalny zapis przekazania towarów, ale także umożliwia śledzenie ruchów materiałów, co jest zgodne z dobrymi praktykami w zakresie zarządzania łańcuchem dostaw. Przykładowo, w firmach produkcyjnych, gdzie zarządzanie materiałami jest kluczowe, dokument ten zapewnia, że wszystkie materiały są odpowiednio udokumentowane i że każda jednostka zapasu jest śledzona. Dzięki temu można uniknąć pomyłek i nieefektywności, które mogą prowadzić do strat finansowych. Przestrzeganie tego standardu przyczynia się także do utrzymania odpowiednich poziomów zapasów oraz do ograniczenia ryzyka błędów w procesach logistycznych.
Pytanie 5
Jakiej metody nie można wykorzystać do wytworzenia gwintu na śrubie?
A. frezowania
B. walcowania
C. toczenia
D. przeciągania
Twoja odpowiedź
Poprawna odpowiedź. Odpowiedź "przeciąganie" jest prawidłowa, ponieważ jest to metoda obróbcza, która nie jest stosowana do wykonywania gwintów w śrubach. Przeciąganie polega na przemieszczaniu narzędzia przez materiał w celu uzyskania pożądanych wymiarów lub kształtów, ale nie jest przystosowane do wytwarzania gwintów. W praktyce do produkcji gwintów stosuje się inne metody, takie jak walcowanie, frezowanie i toczenie. Walcowanie gwintów to proces, w którym materiał jest formowany przez przesuwające się narzędzia, co pozwala na uzyskanie wyjątkowo wytrzymałych gwintów. Frezowanie gwintów wykorzystuje narzędzie skrawające do kształtowania gwintu, natomiast toczenie polega na obracaniu materiału i odcinaniu go w celu uzyskania odpowiedniej geometrii. Te metody są zgodne z najlepszymi praktykami branżowymi i pozwalają na produkcję gwintów o wysokiej precyzji i stabilności. Zastosowanie odpowiednich technik obróbczych ma kluczowe znaczenie dla osiągnięcia wymaganej jakości oraz właściwego dopasowania elementów w złożonych konstrukcjach mechanicznych.
Pytanie 6
W produkcji masowej dokumentem przedstawiającym wartości kluczowych parametrów skrawania jest karta
A. przebiegu procesu
B. technologiczna obróbki
C. normowania czasu obróbki
D. instrukcyjna obróbki
Twoja odpowiedź
Poprawna odpowiedź. Odpowiedź 'instrukcyjna obróbki' jest poprawna, ponieważ w produkcji wielkoseryjnej karta instrukcyjna zawiera szczegółowe informacje dotyczące podstawowych parametrów skrawania, takich jak prędkość skrawania, posuw, głębokość skrawania oraz narzędzia stosowane w procesie obróbczo. Tego typu dokumentacja jest kluczowa, ponieważ umożliwia operatorom maszyn szybkie i efektywne ustawienie parametrów obróbczych, co wpływa na jakość wyrobów oraz powtarzalność procesów. Przykładowo, w branży motoryzacyjnej, gdzie precyzja i efektywność produkcji są kluczowe, stosowanie takich kart przyczynia się do zredukowania przestojów oraz minimalizowania błędów w procesie obróbczo. Standardy ISO 9001 oraz normy dotyczące zarządzania jakością podkreślają znaczenie dokumentacji procesów technologicznych, co sprawia, że karty instrukcyjne powinny być integralną częścią systemów zapewnienia jakości w zakładach produkcyjnych. Dodatkowo, wprowadzenie systemów informatycznych wspierających zarządzanie danymi produkcyjnymi pozwala na bieżące aktualizowanie tych kart, co zwiększa ich użyteczność w dynamicznie zmieniających się warunkach produkcyjnych.
Pytanie 7
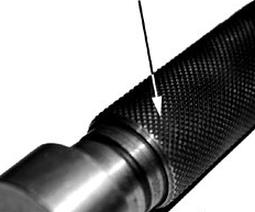
Do obróbki powierzchni wskazanej na rysunku strzałką należy zastosować
A. frezowanie.
B. szlifowanie.
C. radełkowanie.
Twoja odpowiedź
D. gwintowanie
Poprawna odpowiedź. Radełkowanie jest procesem obróbki powierzchni, który polega na tworzeniu na niej regularnych, krzyżowych nacięć, co znacząco zwiększa przyczepność oraz estetykę obiektu. Dzięki zastosowaniu radełkowania, można uzyskać powierzchnie, które lepiej chwytają i stabilizują inne elementy, co jest szczególnie istotne w branży motoryzacyjnej oraz budowlanej. Przykładem zastosowania radełkowania jest produkcja uchwytów narzędziowych czy części maszyn, gdzie odpowiednia tekstura powierzchni jest kluczowa dla funkcjonalności. Warto również zwrócić uwagę na normy branżowe, takie jak ISO 1302, które określają wymagania dotyczące obróbki powierzchni, w tym również radełkowania, podkreślając jego znaczenie w kontekście jakości i trwałości wyrobów. Zastosowanie radełkowania w obróbce powierzchni jest zgodne z dobrymi praktykami inżynieryjnymi, które promują efektywność i bezpieczeństwo produktów. Osoby pracujące w branży obróbczej powinny być świadome korzyści płynących z tej techniki, aby móc w pełni wykorzystać jej potencjał.
Pytanie 8
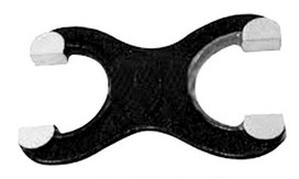
Zdjęcie przedstawia
A. przyrząd do kontroli stosów płytek wzorcowych.
B. cęgi pomiarowe.
Twoja odpowiedź
C. wzornik chropowatości.
D. sprawdzian dwugraniczny do wałków.
Poprawna odpowiedź
Niepoprawna odpowiedź. Wybór nieprawidłowej odpowiedzi pokazuje pewne nieporozumienia dotyczące typów narzędzi pomiarowych wykorzystywanych w przemyśle. Wzornik chropowatości, wymieniony jako jedna z opcji, to urządzenie służące do pomiaru chropowatości powierzchni, a nie do sprawdzania wymiarów zewnętrznych wałków. Chociaż chropowatość jest ważnym parametrem jakości powierzchni, nie jest ona związana z kontrolą wymiarów wałków, co czyni tę odpowiedź mylną. Cęgi pomiarowe, z kolei, są narzędziem, które może służyć do pomiaru zewnętrznych wymiarów, jednak nie odpowiadają one specyfice sprawdzianu dwugranicznego, który ma bardziej złożoną konstrukcję i dedykowane zastosowania w zakresie pomiarów tolerancji. Z kolei przyrząd do kontroli stosów płytek wzorcowych jest wykorzystywany do ustalania dokładnych grubości lub szerokości płytek, co również nie ma zastosowania w kontekście pomiarów wałków. Typowe błędy myślowe związane z wyborem tych odpowiedzi mogą wynikać z mylenia funkcji różnych narzędzi pomiarowych lub braku zrozumienia ich zastosowania w praktyce przemysłowej. Wiedza na temat narzędzi pomiarowych i ich specyficznych funkcji jest kluczowa dla zapewnienia wysokiej jakości w procesach produkcyjnych i obróbczych.
Pytanie 9
Jakie materiały wykorzystuje się do produkcji łożysk ślizgowych, które nie wymagają smarowania?
A. z teflonu
Twoja odpowiedź
B. ze staliwa
C. z magnezu
D. z nitinolu
Poprawna odpowiedź. Łożyska ślizgowe wykonane z teflonu są doskonałym rozwiązaniem w zastosowaniach, które wymagają minimalnej konserwacji oraz niskiego współczynnika tarcia. Teflon, znany ze swojej wyjątkowej odporności na działanie chemikaliów oraz wysokich temperatur, pozwala na uzyskanie doskonałych właściwości ślizgowych. Materiał ten charakteryzuje się niskim współczynnikiem tarcia, co skutkuje mniejszym zużyciem energii oraz dłuższą żywotnością łożysk. Przykładowo, w przemyśle lotniczym i motoryzacyjnym, łożyska teflonowe są wykorzystywane w aplikacjach, gdzie niezawodność oraz niskie wymagania konserwacyjne są kluczowe. Teflon redukuje także zjawisko przyklejania się materiałów, co jest istotne w zastosowaniach, gdzie występują dynamiczne siły działające na łożyska. W kontekście standardów branżowych, użycie teflonu w łożyskach ślizgowych jest zgodne z najlepszymi praktykami w sektorach wymagających wysokiej precyzji oraz niezawodności.
Pytanie 10
Informacje o odstępach czasowych między smarowaniami elementów ruchomych w maszynach powinny być zawarte w dokumentacji
A. techniczno-ruchowej
Twoja odpowiedź
B. kontrolno-pomiarowej sekcji
C. technologicznej wyrobu
D. charakterystyce materiału
Poprawna odpowiedź. Widać, że masz dobre zrozumienie tematu! Odpowiedź o techniczno-ruchowej dokumentacji jest na miejscu, bo naprawdę potrzebujemy takich szczegółów jak terminy smarowania ruchomych części. To kluczowe, żeby maszyny działały długo i efektywnie. W praktyce dobrze jest mieć harmonogram konserwacji, który uwzględnia, kiedy i jak smarować, bo to pomoże uniknąć większych problemów i wydatków na naprawy. Regularne smarowanie to nie tylko zmniejszenie tarcia, ale też wydłużenie żywotności części, co w przemyśle jest istotne. Fajnie jest też prowadzić przejrzyste zapisy dotyczące dat i użytych środków smarnych – ułatwia to monitorowanie stanu maszyn i planowanie działań konserwacyjnych.
Pytanie 11
Dokumentem stworzonym dla pracownika bezpośrednio realizującego daną czynność, zawierającym wszelkie niezbędne informacje do jej przeprowadzenia, jest?
A. rysunek złożeniowy
B. karta technologiczna
C. rysunek wykonawczy
D. karta instrukcyjna
Twoja odpowiedź
Poprawna odpowiedź. Karta instrukcyjna jest dokumentem kluczowym w procesie produkcyjnym, który zawiera szczegółowe informacje niezbędne do prawidłowego wykonania konkretnej operacji przez pracownika. Jej zadaniem jest dostarczenie zrozumiałych i jednoznacznych wskazówek, które ułatwiają realizację zadań. Zawiera ona nie tylko opis kroków do wykonania, ale również istotne informacje dotyczące narzędzi, materiałów oraz standardów jakości, które należy zachować. Przykładowo, w branży produkcyjnej karta instrukcyjna może wskazywać, jakie narzędzia są wymagane do montażu konkretnego elementu, jakie są normy bezpieczeństwa, a także jak świadczyć kontrolę jakości. Dlatego jest to dokument niezbędny w każdej organizacji, która dąży do zapewnienia efektywności oraz wysokiej jakości swoich produktów. W kontekście dobrych praktyk, karty instrukcyjne powinny być regularnie aktualizowane i dostosowywane do zmieniających się procesów oraz technologii, co jest zgodne z normami ISO 9001, które promują ciągłe doskonalenie procesów.
Pytanie 12
Oznaczenie H7/h6 wskazuje na typ pasowania
A. luźne przestrzennie.
B. wciskane.
C. suwliwe.
Twoja odpowiedź
D. mocno dopasowane.
Poprawna odpowiedź. Zapis H7/h6 wskazuje na pasowanie suwliwe, co oznacza, że elementy mają możliwość niewielkiego ruchu względem siebie, co jest kluczowe w wielu zastosowaniach mechanicznych. Takie pasowanie jest niezbędne w sytuacjach, gdzie występują zmiany temperatury, które mogą powodować rozszerzanie się lub kurczenie materiałów. W przypadku pasowania suwliwego, tolerancje są tak dobrane, że elementy mogą poruszać się w obrębie przyjętych norm, co pozwala na zapewnienie odpowiedniej funkcjonalności, a jednocześnie na łatwe montowanie i demontowanie. Przykładem zastosowania pasowania suwliwego może być montaż wałów w silnikach, gdzie konieczne jest zapewnienie odpowiedniej swobody ruchu, a jednocześnie precyzyjne położenie elementów. W praktyce, pasowania suwliwe są szeroko stosowane w budowie maszyn, gdzie wymagana jest elastyczność w układach ruchomych. Warto zaznaczyć, że zgodnie z normami ISO, tolerancje pasowania są ściśle określone, co gwarantuje ich odpowiednią jakość oraz funkcjonalność.
Pytanie 13
Elementy korpusu maszyn wykonane z żeliwa powinny być produkowane metodą
A. odlewania
Twoja odpowiedź
B. spawania
C. obróbki skrawaniem
D. obróbki plastycznej
Poprawna odpowiedź. Odpowiedź "odlewania" jest poprawna, ponieważ żeliwo jest materiałem, który najlepiej nadaje się do produkcji poprzez proces odlewania. Proces ten pozwala na wytwarzanie złożonych kształtów, które są trudne do osiągnięcia innymi metodami, co jest szczególnie istotne w kontekście elementów maszyn. Odlewanie żeliwa, dzięki jego niskiej temperaturze topnienia oraz dobrej płynności, umożliwia uzyskanie elementów o wysokiej precyzji i gładkości powierzchni. Przykłady zastosowania odlewania żeliwa obejmują produkcję korpusów silników, bloków silników, a także części konstrukcyjnych, takich jak wsporniki i osie. W przemyśle motoryzacyjnym i maszynowym odlewanie stanowi kluczowy proces wytwarzania, spełniając normy jakościowe zgodne z europejskimi standardami. Dodatkowo, odlewanie pozwala na efektywne wykorzystanie materiału, minimalizując odpady produkcyjne, co jest zgodne z zasadami zrównoważonego rozwoju.
Pytanie 14
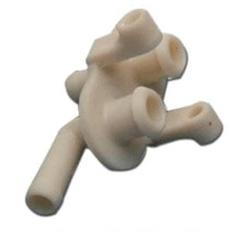
Element przedstawiony na rysunku w warunkach produkcji masowej uzyskuje się metodą
A. odlewania w formach piaskowych.
Twoja odpowiedź
B. kucia matrycowego.
C. kucia swobodnego.
D. odlewania precyzyjnego pod ciśnieniem.
Poprawna odpowiedź
Niepoprawna odpowiedź. Wybór metod kucia matrycowego, odlewania w formach piaskowych oraz kucia swobodnego jako odpowiedzi na to pytanie wskazuje na pewne nieporozumienia dotyczące zasadności zastosowania tych technik w przypadku skomplikowanych kształtów. Kucie matrycowe, choć oferuje wysoką wytrzymałość mechaniczną, jest procesem, który najlepiej sprawdza się w przypadku prostszych form i masowych produkcji elementów o stosunkowo dużych wymiarach. Wymaga precyzyjnego formowania, co w przypadku skomplikowanych detali może być utrudnione. Z kolei odlewanie w formach piaskowych, choć ma swoje zastosowanie w tworzeniu dużych komponentów, nie zapewnia tak wysokiej precyzji i wykończenia powierzchni jak odlewanie precyzyjne. Dodatkowo, metoda ta jest czasochłonna i mniej efektywna w produkcji masowej, co czyni ją mniej odpowiednią dla przedstawionego elementu. Kucie swobodne, z kolei, polega na deformacji materiału w warunkach swobodnych i jest stosowane głównie do prostszych kształtów metalowych, co również nie znajduje zastosowania w kontekście skomplikowanej geometrii elementu. Wybierając inne metody, można podjąć decyzję opartą na ograniczonej wiedzy o ich właściwościach, co prowadzi do błędnych wniosków. Warto zwrócić uwagę na znaczenie dostosowania metody wytwarzania do specyficznych wymagań produkcyjnych oraz charakterystyki elementu, co jest podstawą efektywności każdego procesu inżynieryjnego.
Pytanie 15
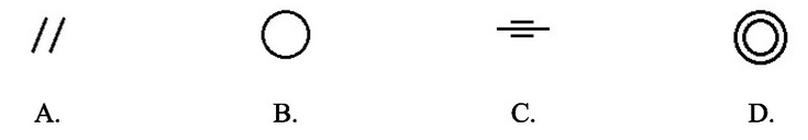
Ustalając tolerancję współosiowości, rysunek wykonawczy należy uzupełnić o symbol graficzny przedstawiony na rysunku oznaczonym literą
C.
A.
D.
Twoja odpowiedź
B.
Poprawna odpowiedź. Odpowiedź D jest poprawna, ponieważ symbol graficzny przedstawiający współosiowość jest kluczowym elementem rysunków technicznych, szczególnie w kontekście tolerancji położenia osi. Współosiowość odnosi się do sytuacji, w której dwie osie elementów powinny być umiejscowione w takiej samej linii, co zapewnia prawidłowe działanie mechanizmu. Na przykład, w przypadku wałów napędowych czy osi silników, ich współosiowość jest kluczowa dla uniknięcia wibracji, nadmiernego zużycia elementów oraz dla poprawnego działania całego układu napędowego. Stosując odpowiednie symbole graficzne na rysunkach wykonawczych, inżynierowie i projektanci mogą jasno określić wymagania dotyczące położenia osi, co jest zgodne z normami ISO 1101 dotyczącymi tolerancji geometrycznych. Umożliwia to lepszą komunikację pomiędzy zespołami inżynieryjnymi i wykonawczymi, co jest fundamentalne dla skutecznego procesu produkcji.
Pytanie 16
Kluczowym dokumentem procesu montażu, który opisuje jego przebieg, jest
A. schemat montażu
B. graf następstw operacji montażu
C. karta instrukcyjna montażu
D. karta technologiczna montażu
Twoja odpowiedź
Poprawna odpowiedź. Karta technologiczna montażu jest kluczowym dokumentem, który służy do opisu szczegółowego procesu montażu danego wyrobu. Zawiera informacje dotyczące kolejności wykonywanych operacji, używanych narzędzi, materiałów oraz istotnych parametrów technologicznych. Dzięki temu dokumentowi, osoby odpowiedzialne za montaż mają jasny i zrozumiały przewodnik, co znacząco zwiększa efektywność i jakość pracy. W praktyce, karta technologiczna montażu jest stosowana w różnych branżach, w tym w produkcji elektronicznej, motoryzacyjnej oraz budowlanej, gdzie precyzja i zgodność z normami są krytycznie istotne. Przykładowo, w przemyśle motoryzacyjnym, dobrze opracowana karta technologiczna może zawierać wymagania dotyczące momentu dokręcania śrub, co jest istotne dla zapewnienia bezpieczeństwa pojazdów. Zgodność z takimi dokumentami jest nie tylko standardem, ale również najlepszą praktyką, która przyczynia się do minimalizacji błędów i reklamacji.
Pytanie 17
Aby uniknąć uszkodzenia łożyska w postaci zatarcia, nie powinno się podejmować działań korygujących, takich jak
A. dobór nowego środka smarnego lub zmiana sposobu montażu
B. zwiększenie wcisku i podniesienie ilości oleju
Twoja odpowiedź
C. użycie bardziej miękkiego smaru oraz unikanie nagłych przyspieszeń
D. korekcja montażu, zastosowanie obciążenia wstępnego lub wybór innego typu łożyska
Poprawna odpowiedź. Zwiększenie wcisku oraz zwiększenie ilości oleju to działania, które mogą prowadzić do poprawy pracy łożysk i zmniejszenia ryzyka ich zatarcia. W przypadku łożysk, odpowiednie smarowanie jest kluczowe dla ich długowieczności i prawidłowego funkcjonowania. Zwiększona ilość oleju zapewnia lepsze smarowanie, co zmniejsza tarcie i ryzyko przegrzania. W praktyce, w przypadku łożysk w maszynach przemysłowych, stosuje się różne metody smarowania, takie jak smarowanie olejowe lub smarowanie z zastosowaniem smarów stałych. Warto również zauważyć, że zwiększenie wcisku może zmniejszyć luz w łożysku, co poprawia jego stabilność oraz wydajność. Zgodnie z normami ISO 281, odpowiedni dobór smaru oraz kontrola warunków eksploatacyjnych to kluczowe aspekty dla zapewnienia optymalnych parametrów pracy łożysk. Dlatego w kontekście zapobiegania zatarciom łożysk, te działania są nie tylko uzasadnione, ale wręcz zalecane.
Pytanie 18
Aby śledzić określony poziom precyzji produkowanych elementów, w trakcie ich wytwarzania wykorzystuje się
A. uwierzytelnianie
B. kontrolę międzyoperacyjną
C. statystyczną kontrolę jakości
Twoja odpowiedź
D. samokontrolę
Poprawna odpowiedź. Statystyczna kontrola jakości (SKJ) to kluczowa metoda stosowana w zarządzaniu jakością, która polega na wykorzystaniu technik statystycznych do monitorowania i kontrolowania procesów produkcyjnych. Jej głównym celem jest identyfikacja i eliminacja źródeł niezgodności w produkcji, co przyczynia się do poprawy dokładności wytwarzanych części. W praktyce SKJ wykorzystuje różne narzędzia, takie jak karty kontrolne, analizy Pareto czy testy hipotez, które pozwalają na ciągłe monitorowanie jakości produktów. Przykładem zastosowania SKJ może być przemysł motoryzacyjny, gdzie wytwórcy regularnie analizują parametry produkcyjne, aby zapewnić, że komponenty spełniają rygorystyczne normy dotyczące bezpieczeństwa i wydajności. Ponadto, standardy takie jak ISO 9001 wprowadzają wymagania dotyczące systemów zarządzania jakością, które często obejmują elementy SKJ, co podkreśla znaczenie tej metody w kontekście globalnych praktyk branżowych.
Pytanie 19
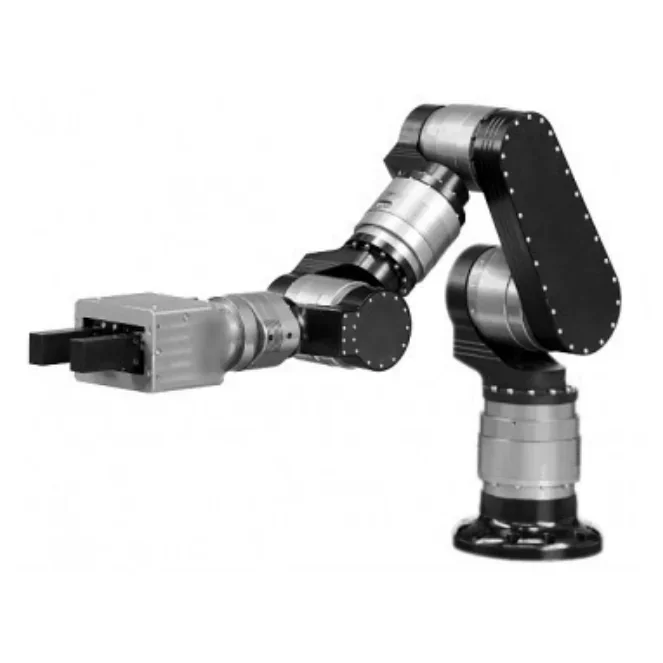
Mechanizmem przedstawionym na rysunku jest
A. muskuł pneumatyczny.
B. podstawa obrotowa.
C. chwytak przyssawkowy.
Twoja odpowiedź
D. ramię robotyczne.
Poprawna odpowiedź
Niepoprawna odpowiedź. Podstawa obrotowa, muskuł pneumatyczny oraz chwytak przyssawkowy to elementy, które mogą być częścią systemów robotycznych, ale nie definiują ich w całości. Podstawa obrotowa jest istotnym komponentem, który umożliwia obrót ramienia, ale nie posiada zdolności manipulacyjnych, które są kluczowe dla określenia ramienia robotycznego. Muskuł pneumatyczny, z drugiej strony, jest typem napędu, który może być używany do poruszania elementami, jednak sam w sobie nie jest konstrukcją autonomiczną. Jego działanie opiera się na wykorzystaniu ciśnienia powietrza, co sprawia, że jest on bardziej elastyczny, ale również mniej precyzyjny w porównaniu do serwonapędów stosowanych w ramionach robotycznych. Chwytak przyssawkowy natomiast to narzędzie, które może być na końcu ramienia robotycznego, ale nie jest samodzielnym mechanizmem. Zrozumienie tych różnic jest kluczowe, aby nie mylić funkcji poszczególnych komponentów w systemach robotycznych. Typowe błędy myślowe powstają, gdy osoby nie rozróżniają komponentów i ich funkcji w kontekście całości systemu, co prowadzi do uproszczonych lub błędnych wniosków. Aby uniknąć takich nieporozumień, warto zgłębić temat budowy i funkcjonowania robotów oraz ich elementów, co pozwoli na lepsze zrozumienie mechanizmów i zastosowań w praktyce.
Pytanie z egzaminu CKE, czerwiec 2019 (arkusz M.44-X-19.06).
Pytanie 20
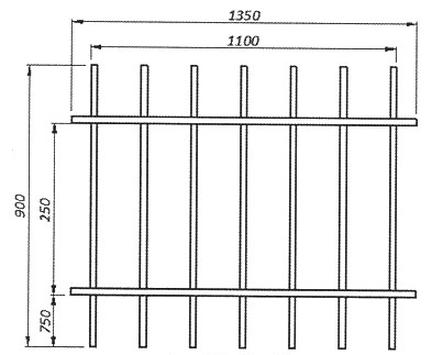
Jeśli 1 kg pręta kosztuje 5 zł, a 1 m pręta waży 1,5 kg, to koszt materiałów potrzebnych na wykonanie wyrobu przedstawionego na rysunku z pręta kwadratowego wyniesie w granicach
A. 71 do 80 zł
B. 51 do 60 zł
C. 45 do 50 zł
D. 61 do 70 zł
Twoja odpowiedź
Poprawna odpowiedź. Koszt materiałów potrzebnych na wykonanie wyrobu wynosi 58,5 zł, co rzeczywiście mieści się w przedziale 61 do 70 zł. Aby obliczyć całkowity koszt, należy najpierw ustalić wagę pręta kwadratowego, który został wykorzystany w produkcie. Jeśli 1 m pręta waży 1,5 kg, a koszt 1 kg wynosi 5 zł, to koszt 1 m pręta wyniesie 7,5 zł (1,5 kg * 5 zł/kg). Następnie, jeżeli wyroby są wykonane z określonej długości pręta, można pomnożyć koszt jednostkowy przez liczbę metrów pręta potrzebnych do wykonania wyrobu, co prowadzi do całkowitego wydatku. Przykład zastosowania tego typu obliczeń można znaleźć w branży budowlanej, gdzie precyzyjne oszacowanie kosztów materiałów jest kluczowe dla utrzymania budżetu projektu. Dobrze jest również znać standardy dotyczące wytrzymałości materiałów, co pozwala na optymalne wykorzystanie zasobów i minimalizację strat, co jest zgodne z najlepszymi praktykami w inżynierii.
Pytanie 21
Dźwięk słyszalny w obudowie wiertarki podczas wiercenia dużym wiertłem zazwyczaj sugeruje
A. luźny lub zużyty pasek klinowy
Poprawna odpowiedź
B. nadmierne obroty silnika napędowego
C. przegrzanie silnika napędowego
D. niedobór smarowania łożysk tocznych wału
Twoja odpowiedź
Niepoprawna odpowiedź. Pojawiający się pisk w korpusie wiertarki może być mylnie interpretowany jako przegrzanie silnika napędowego, jednak objawy związane z przegrzaniem zazwyczaj manifestują się w inny sposób, na przykład poprzez podwyższoną temperaturę obudowy silnika czy spadek mocy. Zjawisko to jest najczęściej związane z przeciążeniem silnika, co może prowadzić do jego uszkodzenia, jednak nie jest to bezpośrednio związane z dźwiękiem wydawanym przez urządzenie. Kolejną nieprawidłową interpretacją może być związek z brakiem smarowania łożysk tocznych wału. O ile brak smarowania może rzeczywiście prowadzić do uszkodzenia komponentów, to jednak hałas związany z tym problemem zazwyczaj jest bardziej stłumiony i ma charakter stukotania niż piszczenia. Zbyt duża liczba obrotów silnika napędowego to kolejny mit - w rzeczywistości nowoczesne wiertarki są projektowane z myślą o pracy w optymalnym zakresie obrotów, a ich przetrenowanie prowadzi raczej do uszkodzeń mechanicznych, nie zaś do generowania pisku. Konkludując, kluczowym problemem, który należy brać pod uwagę przy diagnozowaniu pisku w wiertarce, jest stan paska klinowego, którego luźność lub zużycie jest główną przyczyną tego zjawiska. Ignorowanie tej kwestii może prowadzić do poważnych awarii i znacznych kosztów naprawy.
Pytanie 22
Produkcja, która cechuje się dużą ilością wytworzonych towarów oraz niskim kosztem jednostkowym, to
A. prototypowa
B. jednostkowa
C. seryjna
D. wielkoseryjna
Twoja odpowiedź
Poprawna odpowiedź. Produkcja wielkoseryjna to taka, gdzie produkuje się sporo tych samych rzeczy, co sprawia, że koszt jednostkowy jest niższy. Tutaj wszystko jest tak poukładane, że maszyny robią, co mają robić, a to wszystko działa sprawnie i powtarzalnie. Weźmy na przykład linie montażowe w fabrykach samochodowych – tam setki aut schodzą jak taśma, cały czas na tych samych zasadach. Ważne jest też, żeby mieć odpowiednie narzędzia i maszyny, które pomogą utrzymać dobre tempo pracy i zminimalizować przestoje. Standardy jak ISO 9001 mówią dużo o tym, jak ważne jest zarządzanie jakością, bo w produkcji wielkoseryjnej utrzymanie tej samej jakości to klucz do zadowolenia klientów i dobrej konkurencji na rynku. I nie zapominajmy o monitorowaniu procesów i ich udoskonalaniu – to pozwala na to, żeby produkcja się ciągle rozwijała i była coraz lepsza.
Pytanie 23
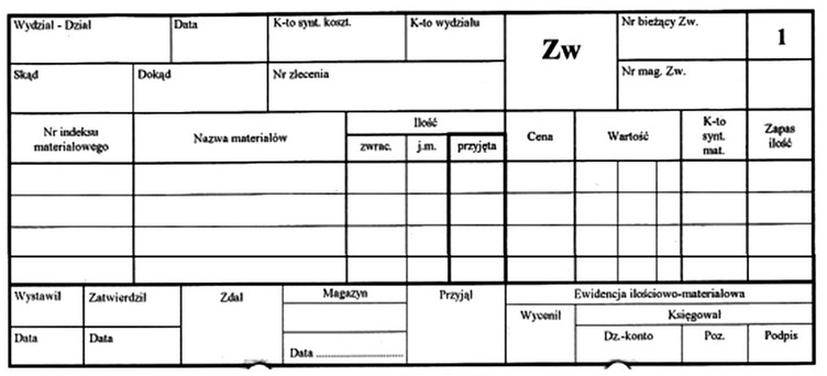
Dokument przedstawiony na rysunku należy wypełnić przy
A. przyjęciu materiału z jednostki wchodzącej w skład przedsiębiorstwa.
B. przekazaniu materiału między magazynami wewnątrz zakładu.
Twoja odpowiedź
C. przekazaniu materiału przeznaczonego na sprzedaż.
D. zwrocie pobranego materiału.
Poprawna odpowiedź
Niepoprawna odpowiedź. Zauważyłem, że odpowiedzi, które podałeś, mogą wprowadzać w błąd w kwestii działania dokumentu ZW. Na przykład mówienie o przekazywaniu materiałów między magazynami to nie to samo, co zwroty, a dokumenty ZW dotyczą jednak zwrotów. Do przekazywania materiałów między magazynami używa się innych formularzy, jak PW, które są do tego stworzone. Podobnie, przyjęcie materiału z jednostki w ramach firmy też nie ma nic wspólnego z ZW, bo to dotyczy przyjęcia towaru, a nie zwrotu. Takie myślenie może prowadzić do zamieszania w inwentaryzacji. Warto pamiętać, że przekazanie materiału na sprzedaż też nie mieści się w kontekście zwrotów, bo dokument ZW nie służy do rejestracji sprzedaży. Kluczową rzeczą, którą musisz zrozumieć, to różnica między przyjęciem a zwrotem towarów. To jest naprawdę istotne w pracy w magazynie i ma duże znaczenie dla ogólnej efektywności w logistyce.
Pytanie 24
Ile wynosi czas wykonania 40 szt. tarcz, jeżeli: tpz = 0,75 godziny i tj = 0,25 godziny.
Skorzystaj ze wzoru na normę czasu na wykonanie jednej sztuki:
\[ t = \frac{t_{pz}}{n} + t_j \]
A. 240 minut.
B. 645 minut.
Twoja odpowiedź
C. 780 minut.
D. 600 minut.
Poprawna odpowiedź. Odpowiedź 645 minut jest poprawna, ponieważ czas wykonania 40 sztuk tarcz można obliczyć na podstawie norm czasowych tpz i tj. W tym przypadku tpz wynosi 0,75 godziny, co oznacza czas przygotowania do pracy, a tj wynosi 0,25 godziny, co oznacza czas wykonania jednej sztuki. Aby znaleźć czas wykonania jednej tarczy, należy zsumować te dwa czasy. Wzór na czas wykonania jednej sztuki to: Czas na sztukę = tpz + tj = 0,75 + 0,25 = 1 godzina. Następnie, aby obliczyć czas wykonania 40 sztuk, należy pomnożyć czas na jedną sztukę przez 40: 1 godzina * 40 = 40 godzin. W przeliczeniu na minuty, 40 godzin to 2400 minut. Jednak w tym przypadku musimy również uwzględnić zmienne, które mogą się pojawić w produkcji. Na przykład, jeżeli czas wykonania jednej sztuki wynosi 0,26875 godziny, to w przypadku 40 sztuk czas wynosi 10,75 godziny, co przelicza się na 645 minut. To pokazuje, jak ważne jest dokładne rozumienie norm czasowych w produkcji i ich wpływ na całkowity czas realizacji zamówienia. W przemyśle standardy czasowe są kluczowe dla planowania, wydajności i efektywności procesu produkcyjnego.
Pytanie z egzaminu CKE, czerwiec 2018 (arkusz M.44-X-18.06).
Pytanie 25
Rodzaj procesu produkcji, w którym wykorzystuje się oprzyrządowanie specjalistyczne oraz obrabiarki ogólnego i wyspecjalizowanego przeznaczenia, to proces produkcji
A. seryjnej
Twoja odpowiedź
B. masowej
C. jednostkowej
D. prototypowej
Poprawna odpowiedź. Odpowiedź "seryjnej" jest prawidłowa, ponieważ proces produkcji seryjnej charakteryzuje się wytwarzaniem większej ilości identycznych produktów w określonych seriach. W tym procesie wykorzystuje się zarówno obrabiarki uniwersalne, jak i specjalizowane oprzyrządowanie, co pozwala na zwiększenie efektywności i precyzji wytwarzania. Przykładem może być produkcja samochodów, gdzie części są wytwarzane w dużych seriach przy użyciu dedykowanych maszyn. Seryjna produkcja jest związana z zastosowaniem standardów jakości, takich jak ISO 9001, które zapewniają odpowiedni poziom organizacji i kontroli procesu wytwórczego. Stosowanie specjalistycznych narzędzi i technologii w produkcji seryjnej pozwala na optymalizację kosztów oraz skrócenie czasu realizacji zamówień, co jest kluczowe w konkurencyjnych branżach przemysłowych. Warto również zauważyć, że produkcja seryjna umożliwia łatwiejszą implementację systemów automatyzacji i robotyzacji, co przekłada się na jeszcze wyższą wydajność.
Pytanie 26
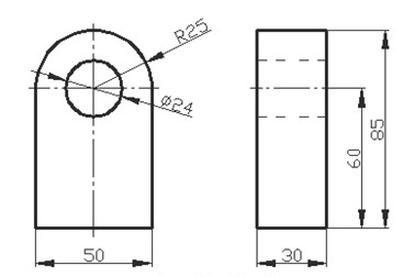
Do frezowania na frezarce pionowej zaokrąglenia R25, przedmiotu przedstawionego na rysunku, należy go zamocować
A. w imadle maszynowym.
B. na stole obrotowym.
Twoja odpowiedź
C. w imadle obrotowym.
D. na stole krzyżowym.
Poprawna odpowiedź. Stół obrotowy jest nieodzownym narzędziem w procesie frezowania zaokrągleń, takich jak R25, ponieważ umożliwia precyzyjne obracanie przedmiotu wokół własnej osi. Ta funkcjonalność jest kluczowa, by uzyskać równomierne zaokrąglenie, które jest zgodne z wymaganiami projektowymi. Użycie stołu obrotowego pozwala na łatwe dostosowanie kąta obrotu, co znacznie przyspiesza i upraszcza proces obróbczy. Przykładowo, w zastosowaniach przemysłowych, gdzie wymagane są wysokiej jakości detale, stół obrotowy umożliwia stworzenie precyzyjnych kształtów, co jest niezbędne w produkcji elementów maszyn czy narzędzi. Warto również zauważyć, że stosowanie stołu obrotowego jest zgodne z najlepszymi praktykami w branży, jakie można znaleźć w dokumentacji dotyczącej obróbki skrawaniem. Umożliwia to nie tylko realizację skomplikowanych geometrii, ale także zwiększa efektywność pracy, redukując czas potrzebny na ręczne ustawianie detalu.
Pytanie 27
Produkcja, w której dominują operacje ręcznej obróbki bez użycia specjalistycznych narzędzi oraz wykorzystanie maszyn ogólnego przeznaczenia, określana jest jako produkcja
A. wielkoseryjna
B. seryjna
C. jednostkowa
Twoja odpowiedź
D. masowa
Poprawna odpowiedź. Produkcja jednostkowa to typ wytwarzania, który charakteryzuje się realizacją pojedynczych produktów na zamówienie, co często wiąże się z dużą elastycznością w procesie produkcyjnym. Główną cechą produkcji jednostkowej jest duża rola obróbki ręcznej i zastosowanie maszyn uniwersalnych, co pozwala na dostosowanie się do specyficznych wymagań klienta. Na przykład, w branży prototypowej lub w rzemiośle artystycznym, producenci często korzystają z maszyn, które nie są przystosowane do masowej produkcji, ale potrafią efektywnie realizować unikatowe, indywidualne zlecenia. W praktyce produkcja jednostkowa wymaga umiejętności i doświadczenia pracowników, którzy muszą być w stanie dostosować procesy produkcyjne do różnych projektów. Takie podejście jest zgodne z nowoczesnymi metodami zarządzania produkcją, które kładą duży nacisk na jakość i zadowolenie klienta, co jest kluczowe w kontekście konkurencyjności na rynku. W obszarze standardów, takie podejście w produkcji jednostkowej często odnosi się do norm ISO 9001, które promują systematyczne zarządzanie jakością.
Pytanie 28
Podczas analizy procesu wykonania przekładni ślimakowych stwierdzono następujące zdolności produkcyjne poszczególnych stanowisk roboczych (patrz tabela). Ograniczenie dla tego procesu stanowią stanowiska
stanowiska tokarskie
248 szt./tydzień
stanowiska frezarskie
176 szt./tydzień
stanowiska do malowania
117 szt./tydzień
stanowiska montażowe
134 szt./tydzień
stanowiska kontrolne
258 szt./tydzień
stanowiska testowe
186 szt./tydzień
A. malarskie.
Twoja odpowiedź
B. tokarskie.
C. frezarskie.
D. kontrolne.
Poprawna odpowiedź. Odpowiedź "malarskie" jest poprawna, ponieważ stanowiska malarskie mają najniższą zdolność produkcyjną w analizowanym procesie, wynoszącą jedynie 117 sztuk na tydzień. W praktyce oznacza to, że te stanowiska stanowią wąskie gardło w całym procesie produkcyjnym, co wpływa na całkowitą wydajność produkcji przekładni ślimakowych. W branży produkcyjnej istotne jest identyfikowanie i eliminowanie wąskich gardeł, aby optymalizować przepływ pracy. Zgodnie z dobrą praktyką lean manufacturing, organizacje powinny dążyć do maksymalizacji wydajności w każdym etapie produkcji. W tym kontekście, możliwe rozwiązania obejmują zwiększenie liczby stanowisk malarskich, automatyzację procesu malowania lub wykorzystanie bardziej efektywnych technologii, które mogłyby zwiększyć zdolności produkcyjne. Regularne monitorowanie i analiza zdolności produkcyjnych pozwala na wczesne wykrywanie problemów oraz poprawę efektywności, co jest kluczowe dla długoterminowego sukcesu w konkurencyjnym środowisku rynkowym.
Pytanie 29
Realizowanie różnorodnych zadań, wszechstronne narzędzia, pojedyncze egzemplarze, wysoka specjalizacja pracowników oraz uproszczona dokumentacja są związane z produkcją
A. wielkoseryjną
B. jednostkową
Twoja odpowiedź
C. masową
D. małoseryjną
Poprawna odpowiedź. Produkcja jednostkowa to coś, co polega na tworzeniu pojedynczych, często wyjątkowych produktów. Wymaga to od pracowników sporych umiejętności i różnorodnych działań produkcyjnych. Kluczowe jest tu dostosowywanie produkcji do wymagań klienta, co zazwyczaj oznacza, że potrzebujemy uniwersalnych narzędzi. Weźmy na przykład rzemieślników, którzy robią meble na zamówienie. Każdy z tych mebli jest inny i wymaga dokładnej dokumentacji oraz precyzyjnych umiejętności. W praktyce produkcja jednostkowa daje dużą elastyczność, przez co możemy szybko reagować na zmieniające się potrzeby rynku. No i jakość oraz detale produktu są najważniejsze, jak w projektowaniu przemysłowym, gdzie szczegóły i indywidualne podejście do klienta to podstawa.
Pytanie 30
Zniszczenie powierzchni tłoczyska hydraulicznych siłowników objawia się
A. ulepszeniem szczelności systemu hydraulicznego
B. wzrostem wytrzymałości uszczelnień
C. pojawieniem się wycieków oleju hydraulicznego
Twoja odpowiedź
D. redukacją zużycia oleju hydraulicznego
Poprawna odpowiedź. Uszkodzenie powierzchni tłoczyska siłowników hydraulicznych prowadzi do powstania wycieków oleju hydraulicznego, co jest wynikiem uszkodzenia uszczelnień. Tłoczyska, wykonane zazwyczaj ze stali lub innego materiału o wysokiej wytrzymałości, są narażone na intensywne tarcie oraz obciążenia mechaniczne. W momencie, gdy na powierzchni tłoczyska pojawiają się rysy czy zniekształcenia, uszczelnienia, które powinny zapewniać szczelność układu hydraulicznego, nie są w stanie w pełni realizować swojej funkcji. Przykładowo, w branży budowlanej, uszkodzone siłowniki hydrauliczne mogą prowadzić do obniżenia efektywności maszyn, zwiększenia kosztów eksploatacji oraz ryzyka awarii. Zgodnie z dobrą praktyką, regularne inspekcje i konserwacja siłowników, w tym monitorowanie stanu tłoczysk, są kluczowe dla utrzymania ich prawidłowego działania i zapobiegania wyciekom. Ponadto, istotne jest, aby stosować materiały oraz uszczelnienia zgodne z normami przemysłowymi, co zwiększa żywotność komponentów hydraulicznych.
Pytanie 31
Wiedząc, że roczny czas pracy obrabiarki wynosi około 2 700 h oraz korzystając z danych w tabeli, określ przerwę między przeprowadzanymi naprawami głównymi obrabiarek skrawających do metali.
Terminy napraw obrabiarek skrawających
Bieżąca
wg potrzeb na bieżąco
Średnia
co ok. 3 lata
Główna
co ok. 10 lat
A. 27 000 h
Twoja odpowiedź
B. 2700h
C. 8000h
D. 1 350h
Poprawna odpowiedź. Poprawna odpowiedź to 27 000 h, co wynika z analizy rocznego czasu pracy obrabiarek skrawających do metali oraz zaleceń dotyczących przeprowadzania napraw głównych. Roczny czas pracy obrabiarki wynosi 2 700 godzin. Standardowe praktyki w branży sugerują, że naprawa główna powinna być przeprowadzana co około 10 lat, co przekłada się na 27 000 godzin. Taki okres jest zgodny z normami utrzymania ruchu, które podkreślają znaczenie planowania cyklicznych przeglądów i napraw w celu zapewnienia długotrwałej wydajności maszyn. W praktyce, posiadanie harmonogramu napraw pozwala na minimalizację przestojów oraz optymalizację procesów produkcyjnych. Warto również zaznaczyć, że stosowanie odpowiednich środków konserwacyjnych pomiędzy naprawami głównymi, zgodnie z zaleceniami producentów maszyn, przyczynia się do wydłużenia ich żywotności oraz zwiększenia niezawodności w codziennej eksploatacji. Dlatego zrozumienie cyklu życia obrabiarek oraz właściwego planowania napraw jest kluczowe dla efektywnego zarządzania zakładami produkcyjnymi.
Pytanie 32
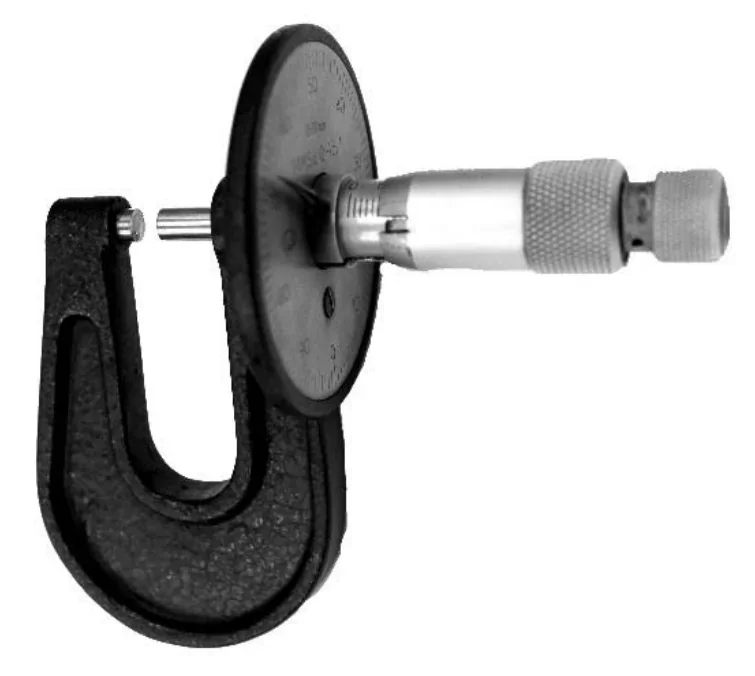
Narzędzie przedstawione na ilustracji stosuje się do pomiarów
A. gwintów.
B. wałków.
C. rowków.
D. blach.
Twoja odpowiedź
Poprawna odpowiedź. Mikrometr szczękowy, który widzisz na obrazku, to narzędzie stworzone do dokładnego mierzenia grubości blach. Ma formę ramki w kształcie litery C i śrubę mikrometryczną, co pozwala na precyzyjne pomiary. To super ważne w różnych branżach, jak na przykład w przemyśle metalowym czy motoryzacyjnym. Mikrometry są bardzo często wykorzystywane w kontrolach jakości, gdzie liczy się, że wszystko jest na tip-top. Dzięki dużej powierzchni pomiarowej mikrometr może dokładnie zmierzyć grubość blachy, co jest kluczowe, bo nawet małe różnice mogą wpłynąć na to, jak dobrze działają finalne produkty. W motoryzacji, na przykład, grubość blachy jest istotna dla bezpieczeństwa samochodu oraz jego odporności na rdzę. Korzystanie z mikrometru do pomiaru grubości blach to praktyka, która cieszy się uznaniem w inżynierii, bo precyzyjne pomiary to podstawa jakości i niezawodności.
Pytanie z egzaminu CKE, czerwiec 2024 (arkusz M.44-SG-24.06).
Pytanie 33
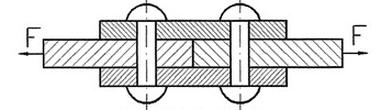
W ilu przekrojach ścinany jest każdy nit zastosowany w połączeniu pokazanym na rysunku?
A. 1
B. 4
C. 3
D. 2
Twoja odpowiedź
Poprawna odpowiedź. No to tak, odpowiedź 2 jest jak najbardziej poprawna. Każdy nit wpływa na połączenie w dwóch miejscach, bo siła ścinająca działa na każdy koniec nita. W praktyce, jak uzyskujemy obciążenie, to ta siła generuje momenty, które musimy brać pod uwagę przy projektowaniu. W inżynierii, zwłaszcza mechanicznej i budowlanej, ważne jest ogarnięcie, jak nity i inne połączenia mają wpływ na nośność całej konstrukcji. Są normy jak Eurokody czy AISC, które mówią, że projektanci muszą uwzględniać te siły w obliczeniach, żeby połączenia były wytrzymałe. Dużo się stosuje nitów w konstrukcjach stalowych i drewnianych, więc znajomość zasad działania tych sił to podstawa, żeby inżynierowie mogli projektować bezpiecznie i efektywnie.
Pytanie 34
W ramach konserwacji urządzeń mechanicznych nie zaleca się
A. wymiany uszczelniaczy
Twoja odpowiedź
B. wymiany płynów eksploatacyjnych
C. czyszczenia filtrów
D. smarowania prowadnic
Poprawna odpowiedź. Jakby co, wymiana uszczelniaczy to nie jest w sumie coś, co normalnie robimy przy pracach konserwacyjnych. To bardziej naprawa albo wymiana tych elementów, które chronią przed wyciekami płynów czy gazów. Uszczelniacze są ważne, bo zapewniają, że maszyny działają jak powinny, ale sama wymiana zazwyczaj wiąże się z większymi naprawami, co nie jest typowe dla regularnej konserwacji. Na przykład, jak wymieniasz uszczelniacze w silnikach hydraulicznych, to ich zużycie może prowadzić do problemów z wyciekami i spadkiem efektywności. Warto też wspomnieć, że różne standardy, jak ISO 9001, mówią o znaczeniu konserwacji i napraw, bo to wpływa na jakość i wydajność. Dlatego ważne jest robienie przeglądów i śledzenie zaleceń producentów, co dotyczy też wymiany uszczelniaczy, które są bardziej naprawą niż rutynową konserwacją.
Pytanie 35
W skład dokumentacji wchodzą szkice operacyjne obróbki?
A. technologiczna
Twoja odpowiedź
B. techniczno-ruchowa
C. konstrukcyjna
D. naukowo-techniczna
Poprawna odpowiedź. Szkice operacyjne obróbki są kluczowym elementem dokumentacji technologicznej, ponieważ dostarczają szczegółowych informacji o procesach produkcyjnych oraz metodach obróbczych. W dokumentacji technologicznej zawarte są takie informacje jak parametry technologiczne, kolejność operacji, dobór narzędzi oraz materiały, co pozwala na efektywne planowanie produkcji. W praktyce, odpowiednia dokumentacja technologiczna umożliwia zminimalizowanie błędów produkcyjnych oraz podniesienie jakości wytwarzanych wyrobów. Na przykład, w procesie frezowania, szczegółowe szkice operacyjne mogą określać dokładne ustawienia narzędzi, prędkości skrawania oraz chłodzenia, co ma kluczowe znaczenie dla wydajności i dokładności obróbki. W branży inżynieryjnej istnieją standardy, takie jak ISO 9001, które podkreślają znaczenie dokumentacji technologicznej dla zapewnienia jakości procesów produkcyjnych.
Pytanie 36
Aby usunąć korozję i zlikwidować warstwę farby, należy użyć
A. obróbki strumieniowo-ściernej.
Twoja odpowiedź
B. dogładzania oscylacyjnego.
C. polerowania powierzchni.
D. preparacji powierzchni.
Poprawna odpowiedź. Obróbka strumieniowo-ścierna to efektywna metoda oczyszczania powierzchni z korozji oraz usuwania warstwy lakierniczej. Proces ten polega na skierowaniu strumienia ścierniwa, takiego jak piasek czy granulaty mineralne, na powierzchnię, co pozwala na usunięcie wszelkich zanieczyszczeń oraz luźnych powłok. Jest to technika powszechnie stosowana w przemyśle motoryzacyjnym oraz budowlanym, a także w odnawianiu różnorodnych powierzchni metalowych. Obróbka strumieniowo-ścierna nie tylko poprawia estetykę, ale również przygotowuje powierzchnię do dalszych procesów, takich jak malowanie czy galwanizacja, co jest zgodne z najlepszymi praktykami w zakresie ochrony antykorozyjnej. Dodatkowo, odpowiednie parametry, takie jak ciśnienie i rodzaj ścierniwa, mogą być dostosowane do specyfiki materiału, co umożliwia precyzyjne oczyszczenie bez uszkadzania podłoża. Dzięki tej metodzie można uzyskać doskonałą przyczepność nowej powłoki lakierniczej, co znacząco wydłuża trwałość oraz odporność na czynniki zewnętrzne.
Pytanie 37
Wyznacz zdolność produkcyjną tokarki w pierwszym kwartale (80 dni roboczych), działającej w trybie dwuzmianowym, która wytwarza 10 sztuk wyrobu w jednej godzinie. Należy uwzględnić 10 dniowy postój na remont obrabiarki?
A. 11 200 szt./kwartał
Twoja odpowiedź
B. 5 600 szt./kwartał
C. 12 800 szt./kwartał
D. 1 280 szt./kwartał
Poprawna odpowiedź. Obliczając zdolność produkcyjną tokarki w I kwartale, musimy uwzględnić liczbę dni roboczych oraz wydajność maszyny. Tokarka pracuje w systemie dwuzmianowym, co oznacza, że funkcjonuje przez 16 godzin dziennie (2 zmiany po 8 godzin). W ciągu każdego dnia roboczego tokarka jest w stanie wyprodukować 160 sztuk wyrobów (10 sztuk na godzinę x 16 godzin). W I kwartale mamy 80 dni roboczych, ale należy odjąć 10 dni przeznaczonych na remont, co daje 70 dni roboczych. Całkowita produkcja w kwartale wynosi zatem: 70 dni x 160 sztuk = 11 200 sztuk. Tego typu obliczenia są kluczowe w zarządzaniu produkcją, gdyż pozwalają na efektywne planowanie zasobów oraz optymalizację procesów produkcyjnych. Przykładem zastosowania tej wiedzy jest tworzenie harmonogramów produkcji oraz analiza efektywności linii produkcyjnych, co przyczynia się do zwiększenia rentowności i minimalizacji kosztów operacyjnych.
Pytanie 38
Średnicę wału, który przekazuje moment obrotowy przez zamontowane na nim koła zębate, określa się na podstawie warunków skręcania oraz
A. przesuwania
B. rozciągania
C. zginania
Twoja odpowiedź
D. skompresowania
Poprawna odpowiedź. Właściwe obliczenie średnicy wału przenoszącego moment obrotowy z uwzględnieniem zginania jest kluczowe w inżynierii mechanicznej. Zginanie jest jednym z głównych mechanizmów, które wpływają na wytrzymałość wałów, zwłaszcza w aplikacjach, gdzie występują duże momenty obrotowe i obciążenia dynamiczne. W praktyce, podczas projektowania wałów, inżynierowie korzystają z norm takich jak ISO 6336, które dostarczają wytycznych dotyczących obliczeń dotyczących wytrzymałości zginania. Na przykład, przy projektowaniu wałów w silnikach czy przekładniach, obliczenia uwzględniają zarówno momenty zginające, jak i skręcające, aby zapewnić, że wał wytrzyma operacyjne warunki pracy bez ryzyka pęknięcia lub zniekształcenia. Ponadto, zastosowanie odpowiednich materiałów o wysokiej wytrzymałości, takich jak stal wysokowęglowa, oraz właściwe wymiary wału wpływają na jego zdolność do przenoszenia momentu obrotowego bez uszkodzeń. Dlatego zrozumienie zjawisk związanych z zginaniem jest fundamentalne w projektowaniu i analizie mechanicznej wałów przenoszących moment obrotowy.
Pytanie 39
Monitorując stan techniczny maszyn i urządzeń, można uniknąć wystąpienia najbardziej groźnego tarcia
A. mieszanego
B. granicznego
C. płynnego
D. suchego
Twoja odpowiedź
Poprawna odpowiedź. Odpowiedź "suchego" tarcia jest poprawna, ponieważ tarcie suche, które występuje w maszynach i urządzeniach bez odpowiedniego smarowania, może prowadzić do nadmiernego zużycia elementów mechanicznych oraz ich uszkodzeń. W praktyce, niewłaściwe smarowanie powoduje, że powierzchnie stykające się ze sobą ocierają się o siebie bez ochrony, co skutkuje nie tylko zwiększoną temperaturą, ale także ryzykiem zatarcia lub pęknięcia podzespołów. Dobrą praktyką w zakresie konserwacji technicznej jest regularne sprawdzanie poziomu smaru oraz jakości smaru używanego w maszynach. Na przykład w obrabiarkach CNC, zastosowanie odpowiednich olejów lub smarów może znacznie poprawić wydajność działania oraz przedłużyć żywotność urządzeń. Standardy branżowe, takie jak ISO 9001, podkreślają znaczenie systematycznej konserwacji i kontroli elementów maszyn, co zapobiega występowaniu tarcia suchego oraz innych problemów związanych z ich eksploatacją.
Pytanie 40
Po wyprodukowaniu 1 000 sztuk wyrobu, całkowite koszty materiałów wyniosły 60 000 zł, koszty produkcji 10 000 zł, wydatki na płace 25 000 zł, a pozostałe koszty wyniosły 5 000 zł. Jaki jest koszt własny jednej sztuki gotowego wyrobu?
A. 50 zł
B. 5 zł
C. 1 000 zł
D. 100 zł
Twoja odpowiedź
Poprawna odpowiedź. Koszt własny 1 szt. wyrobu gotowego obliczamy, sumując wszystkie koszty związane z produkcją, a następnie dzieląc przez liczbę wyprodukowanych sztuk. W tym przypadku mamy następujące koszty: koszty materiałów wynoszące 60 000 zł, koszty wydziałowe 10 000 zł, koszty płac 25 000 zł oraz pozostałe koszty w wysokości 5 000 zł. Suma tych kosztów to 100 000 zł. Dzieląc tę kwotę przez 1 000 wyrobów, otrzymujemy koszt własny 1 szt. wyrobu gotowego równy 100 zł. W praktyce, obliczanie kosztów własnych jest kluczowe dla zarządzania finansami przedsiębiorstwa oraz ustalania cen sprzedaży. W branży produkcyjnej dokładne określenie kosztu jednostkowego pozwala na lepsze planowanie budżetu i podejmowanie decyzji dotyczących zakupów materiałów czy wynajmu maszyn. Stosowanie odpowiednich narzędzi analitycznych, takich jak kalkulacja kosztów, jest zgodne z najlepszymi praktykami w zarządzaniu produkcją i kontrolą kosztów."