Kwalifikacja: MEC.09 - Organizacja i nadzorowanie procesów produkcji maszyn i urządzeń
Rozpoczęcie: 19 października 2026 07:24
Zakończenie: 19 października 2026 07:37
Egzamin niezdany
Wynik: 18/40 punktów (45,0%)
Wymagane minimum: 20 punktów (50%)
Pewność odpowiedzi
Jako strzał oznaczono 1 odpowiedź - trafionych: 1.
Z odpowiedzi deklarowanych jako pewne poprawnych było 17 z 39. Trafiony strzał to nie jest wiedza - te pytania warto powtórzyć w pierwszej kolejności.
Twój wynik na tle innych
Twój wynik jest lepszy niż 21% podejść do kwalifikacji MEC.09.
Porównanie z 5669 zakończonymi podejściami do tej kwalifikacji (dane zbiorcze, bez wyników indywidualnych).
Zachowaj ten wynik na koncie
Załóż darmowe konto albo zaloguj się - ten egzamin przypiszemy do Twojego konta, więc wrócisz do swoich błędów, będziesz śledzić postęp i dostaniesz powtórki dobrane do Twoich odpowiedzi.
Poprawna odpowiedź. Rysunek montażowy to naprawdę ważny element w projektowaniu i produkcji. Pokazuje, jak różne części są ze sobą łączone i w jakiej kolejności to wszystko powinno przebiegać. Jak mamy do czynienia z konstrukcjami mechanicznymi, takie rysunki są absolutnie niezbędne, żeby wszystko działało jak należy. Na przykład, montując silnik w samochodzie, musisz dokładnie wiedzieć, w jakiej kolejności składacie elementy, żeby nie popełnić błędów, które mogą spowodować awarię. Rysunki montażowe powinny być jasne i dokładne, z informacjami o tym, jakich narzędzi używać czy jakie są typy połączeń. Dzięki temu, technicy mają łatwiej, a cały proces produkcji jest bardziej efektywny, co zresztą widać w praktyce.
Pytanie z egzaminu CKE, październik 2013 (arkusz M.44-X-13.10).
Pytanie 2
Czas montażu 24 sztuk motoreduktorów wynosi 12 godzin, zatem takt ich montażu to
A. 300 minut
B. 30 minut
Twoja odpowiedź
C. 75 minut
D. 750 minut
Poprawna odpowiedź. Prawidłowa odpowiedź to 30 minut, co można wyliczyć na podstawie podanych danych. Montaż 24 sztuk motoreduktorów zajmuje 12 godzin, co w przeliczeniu daje 720 minut. Aby obliczyć takt montażu, należy podzielić całkowity czas montażu przez liczbę elementów, czyli 720 minut / 24 motoreduktory. Wynik tego działania to 30 minut na jeden motoreduktor. Takt montażu to wskaźnik efektywności procesu produkcyjnego, który pozwala na określenie, jak długo trwa montaż pojedynczego elementu. W praktyce taki pomiar jest niezwykle istotny, ponieważ umożliwia optymalizację procesów, planowanie produkcji oraz zarządzanie czasem pracy. Zastosowanie taktu montażu w branży produkcyjnej pozwala również na identyfikację wąskich gardeł w procesie, co może przyczynić się do poprawy jakości i wydajności. W standardach produkcyjnych, takich jak Lean Manufacturing, analiza czasu taktowania jest kluczowym elementem, który wspiera dążenie do minimalizacji marnotrawstwa oraz poprawy efektywności operacyjnej.
Pytanie 3
Aby uniknąć uszkodzenia łożyska w postaci zatarcia, nie powinno się podejmować działań korygujących, takich jak
A. użycie bardziej miękkiego smaru oraz unikanie nagłych przyspieszeń
B. zwiększenie wcisku i podniesienie ilości oleju
Twoja odpowiedź
C. dobór nowego środka smarnego lub zmiana sposobu montażu
D. korekcja montażu, zastosowanie obciążenia wstępnego lub wybór innego typu łożyska
Poprawna odpowiedź. Zwiększenie wcisku oraz zwiększenie ilości oleju to działania, które mogą prowadzić do poprawy pracy łożysk i zmniejszenia ryzyka ich zatarcia. W przypadku łożysk, odpowiednie smarowanie jest kluczowe dla ich długowieczności i prawidłowego funkcjonowania. Zwiększona ilość oleju zapewnia lepsze smarowanie, co zmniejsza tarcie i ryzyko przegrzania. W praktyce, w przypadku łożysk w maszynach przemysłowych, stosuje się różne metody smarowania, takie jak smarowanie olejowe lub smarowanie z zastosowaniem smarów stałych. Warto również zauważyć, że zwiększenie wcisku może zmniejszyć luz w łożysku, co poprawia jego stabilność oraz wydajność. Zgodnie z normami ISO 281, odpowiedni dobór smaru oraz kontrola warunków eksploatacyjnych to kluczowe aspekty dla zapewnienia optymalnych parametrów pracy łożysk. Dlatego w kontekście zapobiegania zatarciom łożysk, te działania są nie tylko uzasadnione, ale wręcz zalecane.
Pytanie 4
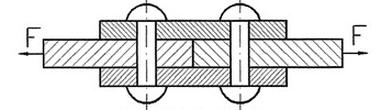
W ilu przekrojach ścinany jest każdy nit zastosowany w połączeniu pokazanym na rysunku?
A. 4
Twoja odpowiedź
B. 2
Poprawna odpowiedź
C. 1
D. 3
Niepoprawna odpowiedź. Jak wybierasz niepoprawną odpowiedź, to zazwyczaj wynika to z tego, że źle rozumiesz, jak działają połączenia nitowe. Często ludzie przeszacowują, ile przekrojów nit jest w ogóle ścinanych, co prowadzi do wyboru 3 lub 4. Kluczowe jest to, żeby zrozumieć, że nit łączy dwie części konstrukcji i siła ścinająca działa na końcach nita, a nie w środku. Odpowiedź 1 może się pojawić przez złe rozumienie sił w połączeniu. W rzeczywistości ta siła ścinająca działa na styku materiałów, a w przypadku nitów ogranicza się do dwóch miejsc kontaktu. Przy projektowaniu połączeń ważne jest, żeby stosować zasady mechaniki materiałów i rozumieć, jak obciążenia wpływają na różne typy połączeń. Normy takie jak AISC mówią, że projektanci muszą to analizować, bo inaczej mogą źle ocenić nośność połączeń, co może prowadzić do poważnych problemów. Dlatego dobra wiedza o działaniu połączeń mechanicznych i umiejętność analizy tych sił są naprawdę ważne.
Pytanie 5
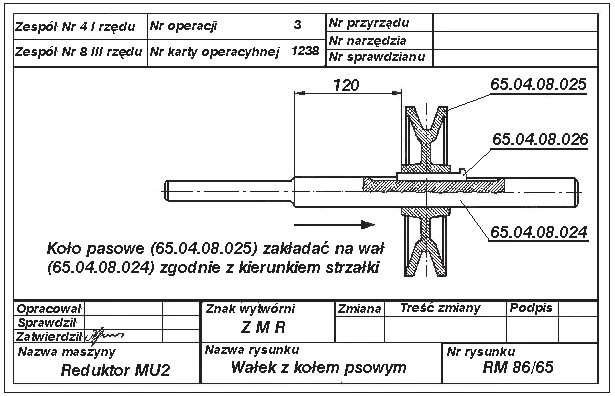
Przedstawiony dokument jest rysunkiem
A. wykonawczym.
B. montażowym.
Twoja odpowiedź
C. operacyjnym.
D. złożeniowym.
Poprawna odpowiedź
Niepoprawna odpowiedź. Zrozumienie różnic między różnymi rodzajami rysunków technicznych jest kluczowe w pracy inżynieryjnej. Odpowiedzi operacyjne, montażowe i wykonawcze wskazują na różne aspekty dokumentacji technicznej, które mogą być łatwo mylone. Rysunek operacyjny jest wykorzystywany do prezentacji procesów technologicznych i operacji, które muszą być wykonane w trakcie produkcji. Jest to dokument, który nie przedstawia struktury zespołu, lecz skupia się na sekwencji działań, co znacznie różni się od rysunku złożeniowego. Z kolei rysunek montażowy ilustruje sposób, w jaki poszczególne części są łączone, ale nie prezentuje całościowego zespołu w kontekście jego funkcjonowania. Rysunki wykonawcze natomiast koncentrują się na szczegółach konstrukcyjnych i materiałowych, które są niezbędne do produkcji poszczególnych elementów. Kluczowym błędem w rozumieniu tych koncepcji jest brak dostrzegania, że rysunki złożeniowe oferują kompleksowy widok na interakcje między komponentami, co jest niezbędne do efektywnego projektowania i wdrażania systemów. Dlatego ważne jest, aby dokładnie analizować i rozumieć każdy typ rysunku w kontekście jego zastosowania oraz docelowego celu, jakiemu ma służyć.
Pytanie z egzaminu CKE, styczeń 2017 (arkusz M.44-X-17.01).
Pytanie 6
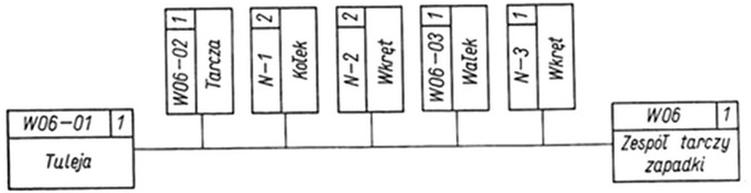
Na podstawie zamieszczonego schematu montażu, określ ile sztuk wkrętów należy przygotować do montażu zespołu tarczy zapadki.
A. 5 szt.
B. 3 szt.
Twoja odpowiedź
C. 2 szt.
D. 4 szt.
Poprawna odpowiedź. Wybór odpowiedzi 3 szt. jest prawidłowy, ponieważ analiza schematu montażu jasno wskazuje, że do prawidłowego złożenia zespołu tarczy zapadki potrzebne są trzy wkręty. Dwa z nich, oznaczone jako N-2, są wymagane do stabilizacji tarczy, natomiast trzeci, oznaczony jako N-3, pełni funkcję zabezpieczającą, co jest zgodne z najlepszymi praktykami w zakresie montażu mechanizmów. W branży inżynieryjnej, precyzyjne przygotowanie elementów montażowych, takich jak wkręty, jest kluczowe dla zapewnienia trwałości i funkcjonalności końcowego produktu. Warto również zwrócić uwagę na standardy ISO dotyczące montażu mechanicznego, które podkreślają znaczenie stosowania odpowiedniej liczby oraz typu elementów złącznych, co ma bezpośredni wpływ na bezpieczeństwo i niezawodność konstrukcji.
Pytanie 7
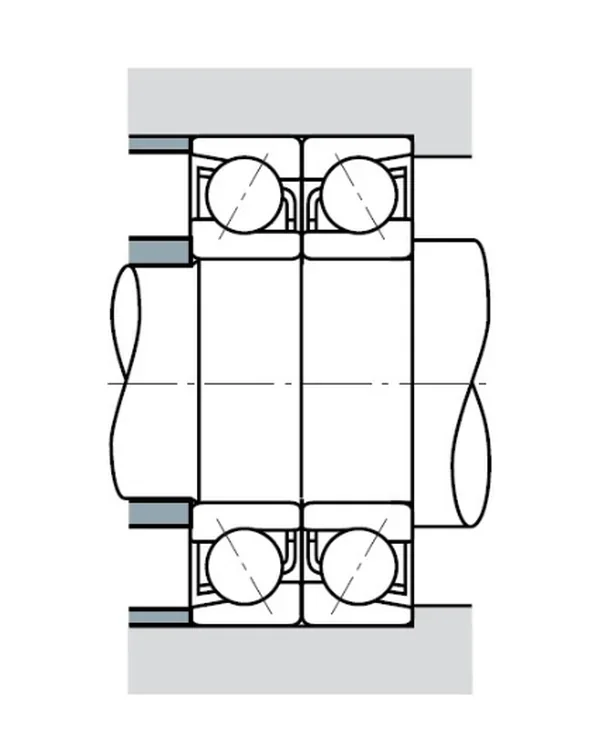
Na rysunku przedstawiono układ z wykorzystaniem łożysk kulkowych
A. dwurzędowych.
Twoja odpowiedź
B. poprzecznych.
C. skośnych.
Poprawna odpowiedź
D. wzdłużnych.
Niepoprawna odpowiedź. Odpowiedzi dotyczące łożysk wzdłużnych, dwurzędowych i poprzecznych nie są poprawne z kilku kluczowych powodów. Łożyska wzdłużne są projektowane głównie do przenoszenia obciążeń osiowych, co oznacza, że ich konstrukcja nie pozwala na efektywne przenoszenie obciążeń promieniowych. W przypadku łożysk dwurzędowych, choć rzeczywiście mogą one przenosić obciążenia w obu kierunkach, ich konstrukcja różni się od łożysk skośnych, ponieważ bieżnie są ustawione równolegle, co ogranicza ich zdolność do przenoszenia obciążeń w różnych kierunkach jednocześnie. Z kolei łożyska poprzeczne, które także są skonstruowane z bieżni ustawionych w inny sposób, nie są w stanie sprostać wymaganiom przenoszenia skomplikowanych obciążeń, jakie występują w zastosowaniach wymagających dużej precyzji. Typowe błędy myślowe prowadzące do tych niepoprawnych odpowiedzi to niedostateczne zrozumienie układów łożysk i ich specyfiki. Kluczowe jest, aby przy wyborze odpowiedniego łożyska uwzględnić zarówno charakterystykę obciążeń, jak i zastosowanie, co bezpośrednio wpływa na efektywność i bezpieczeństwo pracy urządzeń mechanicznych. W praktyce, dla inżynierów i projektantów, właściwy dobór łożysk jest niezbędny, aby zapewnić długowieczność i niezawodność w działaniu maszyn.
Pytanie z egzaminu CKE, czerwiec 2018 (arkusz M.44-X-18.06).
Pytanie 8
Jaki typ montażu cechuje się znacznym udziałem prac ręcznych, dużą pracochłonnością oraz unikalnością produktów, a także wymaga zatrudnienia wysoce wykwalifikowanych pracowników?
A. Kompensacji ciągłej
B. Zamienności całkowitej
C. Selekcji części
Twoja odpowiedź
D. Dopasowania części
Poprawna odpowiedź
Niepoprawna odpowiedź. Wybór pozostałych odpowiedzi może prowadzić do błędnych wniosków dotyczących montażu w produkcji. Kompensacja ciągła odnosi się do produkcji, w której elementy są wytwarzane w dużych seriach, co pozwala na automatyzację procesów i minimalizację prac ręcznych. Tego rodzaju podejście nie wymaga wysokiego poziomu kwalifikacji pracowników, a raczej skupia się na efektywności i powtarzalności procesów. Zamienność całkowita to koncepcja, w której wszystkie elementy mogą być swobodnie wymieniane bez konieczności przeprowadzania dodatkowych prac dopasowujących. W związku z tym, charakteryzuje się standardyzacją oraz dużą automatyzacją, co jest przeciwieństwem unikalności wyrobów. Dopasowanie części, które wymaga wysoce wykwalifikowanych pracowników, jest niezgodne z tym podejściem. Selekcja części także nie jest adekwatnym terminem w tym kontekście, ponieważ odnosi się do procesu wyboru komponentów z dostępnych zasobów, co sugeruje, że montaż jest zautomatyzowany lub nie wymaga specjalistycznych umiejętności. Typowym błędem myślowym jest mylenie wysokiej jakości montażu z dużą produkcją seryjną, co prowadzi do nieprawidłowego doboru metod montażu w zależności od wymagań produkcji. Stosując odpowiednie standardy, jak ISO 9001, można zapewnić właściwe podejście do różnych rodzajów montażu, zwiększając efektywność oraz jakość produktów.
Pytanie 9
Jakie elementy wykorzystuje się do mocowania frezów o cylindrycznym uchwycie w wrzecionie frezarki?
A. uchwyty trójszczękowe
Twoja odpowiedź
B. tuleje redukcyjne
C. oprawki zaciskowe
Poprawna odpowiedź
D. tuleje dystansowe
Niepoprawna odpowiedź. Tuleje dystansowe to elementy stosowane w przypadku, gdy konieczne jest zwiększenie odległości pomiędzy wrzecionem a narzędziem. Mogą one być użyteczne w niektórych aplikacjach, jednak nie są one odpowiednie do mocowania frezów o chwycie cylindrycznym. Ich zadanie nie polega na jednoczesnym zaciskaniu frezu, co jest kluczowe w procesie obróbki. Zastosowanie tulei dystansowych może prowadzić do niepożądanych luzów, co negatywnie wpływa na precyzję obróbki. Użycie tulei redukcyjnych ma na celu dostosowanie średnicy narzędzia do wrzeciona, jednak również nie zapewnia ono wystarczającego zabezpieczenia narzędzia w trakcie obróbki. Tuleje te są często stosowane w sytuacjach, gdy narzędzie ma inną średnicę niż uchwyt, ale nie gwarantują stabilności, jaką oferują oprawki zaciskowe. Uchwyty trójszczękowe są popularnym rozwiązaniem w obróbce toczenia, ale nie są one przeznaczone do mocowania frezów w frezarkach, gdzie wymagana jest precyzyjna kontrola pozycji narzędzia. W praktyce, błędne stosowanie tych elementów zamiast odpowiednich oprawek zaciskowych może prowadzić do obniżenia jakości obrabianych detali, zwiększenia zużycia narzędzi oraz ryzyka uszkodzenia samej frezarki.
Pytanie 10
Rysunek złożeniowy, który zawiera kompletne wymiary i informacje konieczne do wykonania wszystkich jego części składowych, to rysunek
A. montażowy
Twoja odpowiedź
B. zabiegowy
C. operacyjny
Poprawna odpowiedź
D. zestawieniowy
Niepoprawna odpowiedź. W tym pytaniu łatwo pójść za samym skojarzeniem ze słowem „złożeniowy” i przez to wybrać rysunek montażowy albo zestawieniowy. Rysunek montażowy rzeczywiście dotyczy zespołu części, ale jego głównym zadaniem jest pokazanie sposobu połączenia elementów, kolejności składania, położenia części, ewentualnie luzów montażowych, pasowań i wymagań związanych z pracą mechanizmu. Nie musi on zawierać pełnych wymiarów potrzebnych do wykonania każdej części od zera. Na hali montażowej taki rysunek jest bardzo pomocny, ale dla operatora frezarki czy tokarza bywa po prostu za mało szczegółowy.
Rysunek zabiegowy jest związany z konkretnym zabiegiem technologicznym, czyli fragmentem procesu obróbki. Pokazuje zwykle, co trzeba wykonać na danym etapie, na przykład splanować powierzchnię, wykonać otwór albo sfazować krawędź. Nie obejmuje jednak pełnej informacji o wszystkich częściach składowych całego zespołu, więc nie pasuje do opisu z pytania. Z mojego doświadczenia uczniowie często mylą „zabiegowy” z „operacyjnym”, bo oba pojęcia są z technologii wykonania, ale zakres informacji jest inny.
Rysunek zestawieniowy także przedstawia zespół i zwykle zawiera wykaz części, numery pozycji oraz podstawowe dane identyfikacyjne. Jest świetny do orientacji, z czego składa się wyrób, i do kontroli kompletności dokumentacji. Jednak w tym konkretnym ujęciu chodzi o rysunek, który niesie kompletne informacje wykonawcze dla części składowych, czyli o rysunek operacyjny. Typowy błąd myślowy polega na tym, że „zestawienie” kojarzy się z pełnym kompletem danych, a w praktyce branżowej pełny komplet informacji wykonawczo-technologicznej ma zupełnie inne znaczenie.
Pytanie 11
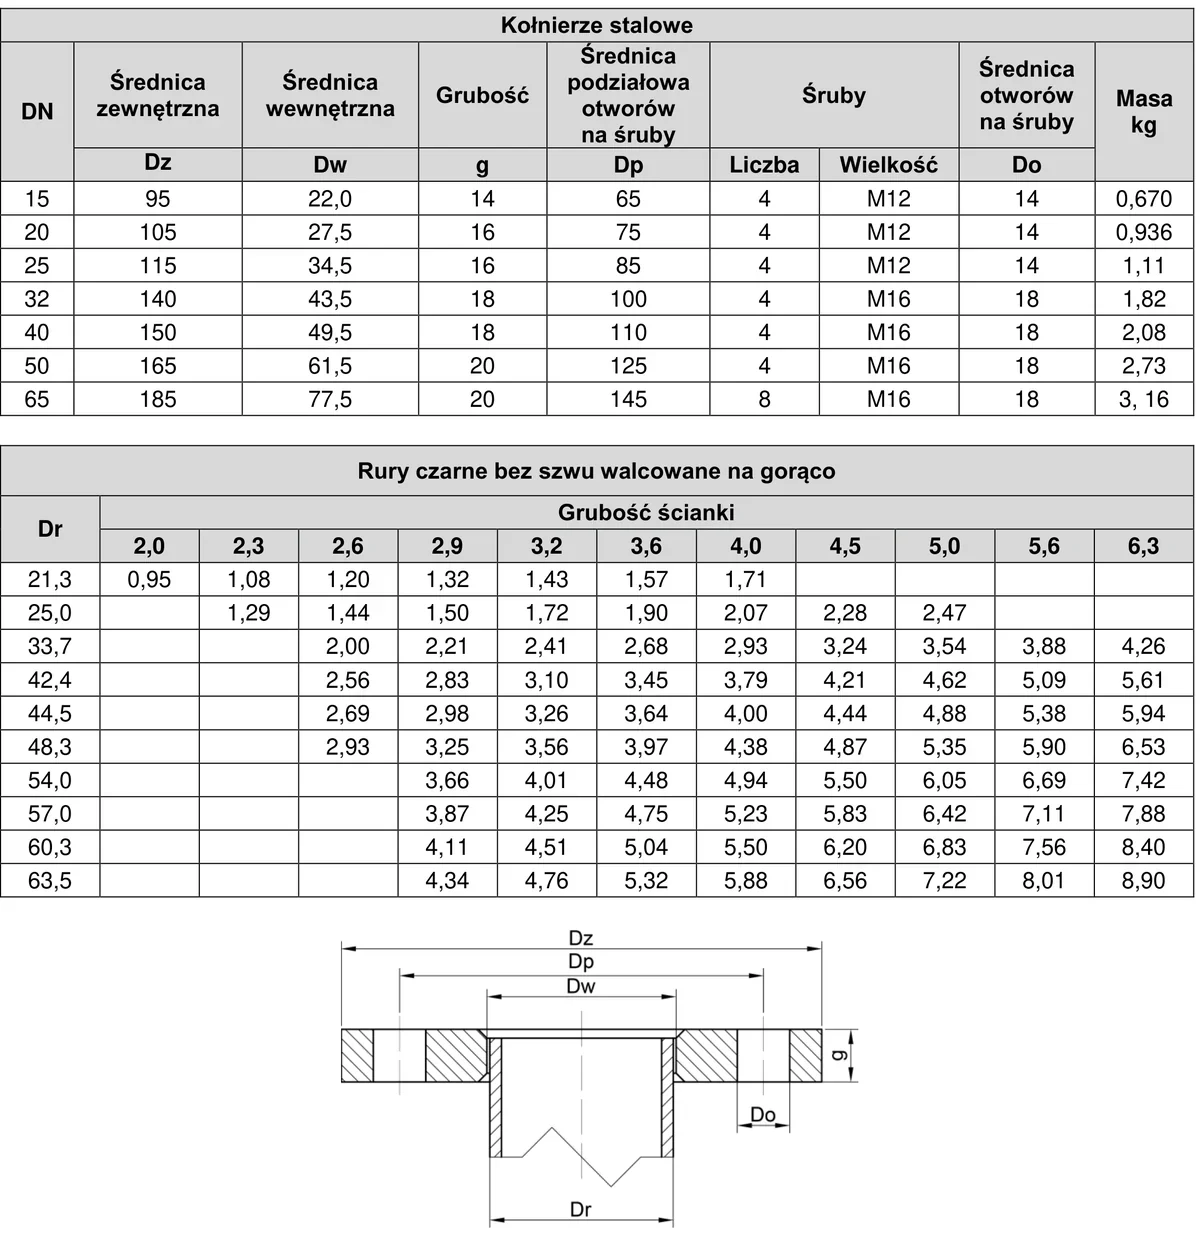
Na podstawie danych przedstawionych w tabelach oraz rysunku połączenia kołnierzowego dobierz największą średnicę rury czarnej bezszwowej, którą można wspawać w kołnierz DN 50 PN 10.
A. 57,0 mm
B. 60,3 mm
Twoja odpowiedź
C. 70,0 mm
D. 63,5 mm
Poprawna odpowiedź. Odpowiedź 60,3 mm jest poprawna, ponieważ odpowiada największej średnicy zewnętrznej rury czarnej bezszwowej, która może być wspawana w kołnierz DN 50 PN 10. Średnica wewnętrzna tego kołnierza wynosi 61,5 mm, co oznacza, że maksymalna średnica zewnętrzna rury nie może przekraczać tej wartości, aby zapewnić odpowiednie dopasowanie i szczelność połączenia. W praktyce, dobór średnicy rury jest kluczowy dla zapewnienia skuteczności systemu przesyłowego oraz unikania problemów z ciśnieniem i przepływem medium. W branży często stosuje się standardy dotyczące rur oraz kołnierzy, takie jak PN (Polska Norma), co dodatkowo podkreśla znaczenie prawidłowego doboru komponentów w instalacjach przemysłowych. Przy projektowaniu układów rurociągowych warto również zwrócić uwagę na tolerancje wymiarowe i materiały, z jakich wykonane są rury, co wpływa na trwałość oraz skuteczność połączenia.
Pytanie z egzaminu CKE, styczeń 2022 (arkusz M.44-SG-22.01).
Pytanie 12
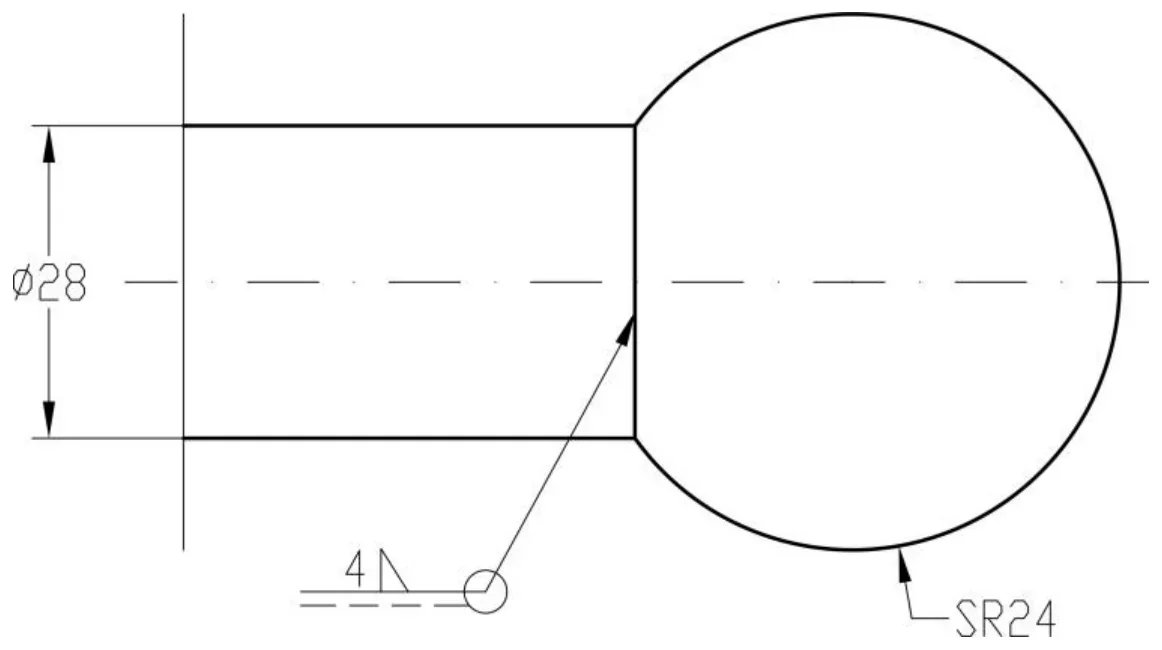
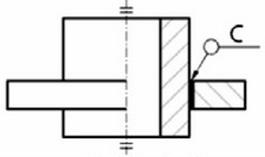
Przedstawione na rysunku elementy połączono spoiną
A. punktową.
B. okrągłą.
C. obwodową.
Poprawna odpowiedź
D. czołową.
Twoja odpowiedź
Niepoprawna odpowiedź. Wybór odpowiedzi dotyczącej spoiny okrągłej, czołowej lub punktowej wskazuje na pewne nieporozumienia dotyczące technik spawania oraz ich zastosowania. Spoina okrągła, choć może sugerować efektywne połączenie w niektórych aplikacjach, nie jest standardowo stosowana do łączenia elementów w sposób, który zapewnia ciągłość i rozłożenie obciążeń w całym połączeniu. Podobnie, spoina czołowa jest zazwyczaj używana w sytuacjach, gdzie dwa elementy są łączone w linii prostej, co nie odnosi się do kontekstu połączenia obwodowego. Z kolei spoina punktowa, choć również stosowana, ma ograniczone zastosowanie, ponieważ zapewnia jedynie lokalne połączenie i nie jest w stanie przenieść obciążeń w taki sposób, aby zagwarantować stabilność całej konstrukcji. Niepoprawne odpowiedzi mogą wynikać z tendencyjnego myślenia, które skupia się na pojedynczych aspektach połączeń spawalniczych, zamiast na ich całościowym działaniu. W praktyce, dla uzyskania optymalnych rezultatów, kluczowe jest zrozumienie, że odpowiedni dobór metody połączenia jest niezbędny dla zapewnienia trwałości oraz bezpieczeństwa konstrukcji, co wyraźnie podkreślają standardy branżowe oraz zalecenia inżynieryjne.
Pytanie z egzaminu CKE, czerwiec 2023 (arkusz M.44-SG-23.06).
Pytanie 13
Jakie połączenie powinno być zastosowane do zamocowania obręczy na kole jezdnym pojazdu szynowego?
A. Nitowe
B. Spawane
C. Gwintowe
D. Skurczowe
Twoja odpowiedź
Poprawna odpowiedź. Połączenie skurczowe jest optymalnym rozwiązaniem do osadzenia obręczy na kole jezdnym pojazdu szynowego ze względu na właściwości materiałowe i eksploatacyjne. W przypadku kół szynowych kluczowe jest zapewnienie trwałego i stabilnego połączenia, które wytrzyma wysokie obciążenia oraz wibracje występujące podczas jazdy. Połączenie skurczowe polega na precyzyjnym dopasowaniu obręczy do piasty, co tworzy efektywną szczelinę, która pod wpływem temperatury powoduje skurcz obręczy na kole. Przykładowo, w trakcie eksploatacji kolei, obręcze są często podgrzewane, co umożliwia ich łatwe osadzenie na piastach, a następnie ich schłodzenie, co prowadzi do uzyskania silnego, bez luzów połączenia. Takie rozwiązanie jest zgodne z normami branżowymi, które wskazują na konieczność stosowania połączeń skurczowych w pojazdach szynowych, szczególnie w kontekście bezpieczeństwa i niezawodności operacyjnej.
Pytanie 14
Na wał o średnicy czopa łożyskowego wynoszącej 30 mm osadzono łożysko toczne. Szerokość gniazda pod łożysko wraz z podcięciem pod pierścień ustalający wynosi 16 mm. Wymagana nośność dynamiczna łożyska wynosi 13 kN. Na podstawie danych w tabeli wybierz numer łożyska kulkowego, które należy zastosować.
Numer łożyska
d mm
D mm
B mm
C kN
6006
30
55
13
13,3
6200
10
30
9
5,72
6206
30
62
16
19,5
6306
30
72
19
28,5
d – średnica wewnętrzna; D – średnica zewnętrzna; B – szerokość; C – nośność ruchowa
A. 6306
B. 6200
C. 6006
Poprawna odpowiedź
D. 6206
Twoja odpowiedź
Niepoprawna odpowiedź. Jak wybierzesz inne łożysko niż 6006, to mogą być spore kłopoty. Na przykład łożysko 6200, mimo że jest popularne, ma średnicę wewnętrzną tylko 10 mm. To znaczy, że w ogóle się nie nadaje na czop 30 mm. Taki błąd w doborze może prowadzić do uszkodzeń łożyska albo czopa, a to wiąże się z dodatkowymi kosztami. Z kolei łożyska 6206 i 6306 mają odpowiednią średnicę, ale są zbyt szerokie, bo mają 16 mm i 17 mm, co przekracza dopuszczalne limity gniazda 16 mm. Użycie niewłaściwych wymiarów może skutkować luzem, a nawet zablokowaniem łożyska, co grozi uszkodzeniem całego mechanizmu. Z mojego doświadczenia, często ludzie zapominają o kluczowych parametrach przy doborze łożysk. Pamiętaj, że trzeba patrzeć nie tylko na średnicę, ale i na szerokość oraz nośność, aby wszystko działało jak należy.
Pytanie 15
Kluczowym dokumentem procesu montażu, który opisuje jego przebieg, jest
A. karta instrukcyjna montażu
B. schemat montażu
Twoja odpowiedź
C. graf następstw operacji montażu
D. karta technologiczna montażu
Poprawna odpowiedź
Niepoprawna odpowiedź. Wybór nieprawidłowej odpowiedzi może wynikać z mylnego przekonania, że inne dokumenty, takie jak graf następstw operacji montażu, schemat montażu czy karta instrukcyjna montażu, pełnią tę samą rolę co karta technologiczna montażu. Graf następstw operacji montażu może być pomocny w wizualizacji kolejności działań, ale nie dostarcza szczegółowych instrukcji dotyczących wykonania tych operacji, co jest kluczowe w kontekście technologii montażu. Schemat montażu dostarcza ogólnego zarysu dotyczącego rozmieszczenia elementów i ich połączeń, jednak nie zawiera informacji o specyfikacji technologicznej, co czyni go niewystarczającym dokumentem w wielu sytuacjach. Karta instrukcyjna montażu, z kolei, może zawierać instrukcje użytkowania lub obsługi, ale niekoniecznie odnosi się do szczegółowych aspektów technologicznych montażu. Często przyczyną takich błędnych wyborów jest brak zrozumienia kluczowych różnic między tymi dokumentami oraz ich rolami w procesie produkcyjnym. Wiedza na temat różnych typów dokumentacji oraz ich funkcji jest fundamentalna dla efektywnego zarządzania procesem montażu i osiągania zgodności z normami jakości, co w dłuższej perspektywie wpływa na konkurencyjność przedsiębiorstwa.
Pytanie 16
Dokumentacja związana z montażem nie obejmuje
A. wizualnego rysunku instalacji
B. karty technologicznej montażu
C. karty instrukcyjnej obróbki
Twoja odpowiedź
D. rysunku zestawieniowego zespołu
Poprawna odpowiedź. Karta instrukcyjna obróbki nie jest częścią dokumentacji montażowej, ponieważ jej głównym celem jest dostarczenie szczegółowych informacji na temat procesów obróbczych, takich jak toczenie, frezowanie czy szlifowanie. W kontekście montażu, dokumentacja powinna być skoncentrowana na zasadach łączenia poszczególnych elementów, dostosowywania ich do siebie oraz odpowiednich technikach montażowych. Z tego powodu karta instrukcyjna obróbki, mimo że ważna w procesie produkcyjnym, nie ma bezpośredniego zastosowania w montażu. Przykładem dokumentacji montażowej mogą być rysunki montażowe, które pokazują jak prawidłowo złożyć elementy w gotowy produkt, oraz rysunki zestawieniowe, które ilustrują wszystkie części składające się na zespół. Dobre praktyki branżowe sugerują, że każda dokumentacja powinna być dostosowana do konkretnego etapu produkcji, co pozwala na uniknięcie nieporozumień i błędów w procesie. W praktyce, osoby zajmujące się montażem powinny posługiwać się odpowiednimi dokumentami, które ułatwią im realizację zadań, co przyczynia się do efektywności i jakości finalnych produktów.
Pytanie 17
Podczas naprawy podzespołu wymieniono 6 śrub mocujących, 4 łożyska toczne oraz 2 uszczelki. Remont trwał 4,5 godziny. Określ koszt naprawy podzespołu, korzystając z danych zawartych w tabeli.
Dane wejściowe
Cena jednostkowa zł
Śruba mocująca
2,50
Kołek ustalający
1,20
Łożysko toczne
35,00
Łożysko ślizgowe
40,00
Uszczelka
4,50
Koszt 1 roboczogodziny
72,00
A. 434,20 zł
B. 488,00 zł
Twoja odpowiedź
C. 508,00 zł
D. 426,00 zł
Poprawna odpowiedź. Wybór odpowiedzi 488,00 zł jest poprawny, ponieważ prawidłowo odzwierciedla całkowity koszt naprawy podzespołu. Proces ten obejmował wymianę sześciu śrub mocujących, czterech łożysk tocznych oraz dwóch uszczelek, co należy uwzględnić przy obliczaniu kosztów materiałów. Kluczowym aspektem obliczeń jest również koszt robocizny, który w typowych procedurach serwisowych jest obliczany na podstawie godzin pracy oraz stawki za roboczogodzinę. Używanie szczegółowej wyceny części oraz ich kosztów robocizny jest standardem w branży, co zapewnia przejrzystość oraz efektywność finansową. W trakcie takich napraw warto również rozważyć zalecane praktyki, jak stosowanie materiałów wysokiej jakości, co może wpłynąć na trwałość podzespołu. Poprawne podejście do kalkulacji kosztów naprawy jest nie tylko istotne dla poprawności finansowej, ale także dla budowania zaufania między dostawcą usług a klientem.
Pytanie 18
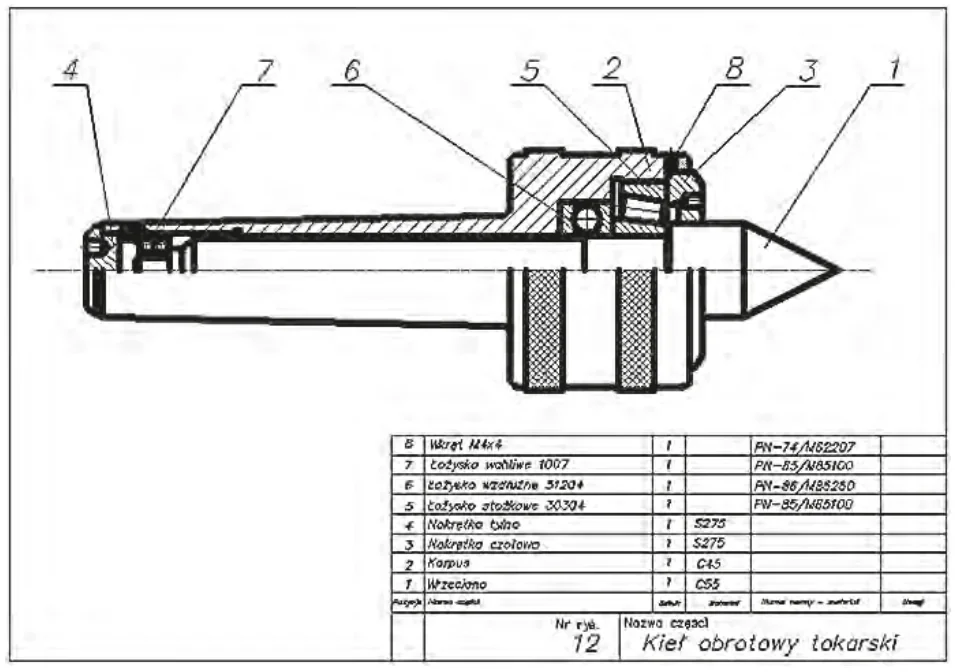
Rysunek przedstawia wszystkie elementy składające się na dane urządzenie
A. czynnościowy
B. złożeniowy
Poprawna odpowiedź
C. operacyjny
Twoja odpowiedź
D. wykonawczy
Niepoprawna odpowiedź. Chociaż odpowiedzi czynnościowy, wykonawczy i operacyjny mogą na pierwszy rzut oka wydawać się zbliżone do złożeniowego, to jednak różnią się one fundamentalnie w kontekście dokumentacji technicznej. Czynnościowy rysunek koncentruje się na operacjach i procesach, które zachodzą w danym urządzeniu, a nie na jego fizycznej budowie. Oznacza to, że nie przedstawia wszystkich elementów, lecz raczej sposób ich działania. Wykonawczy rysunek, z drugiej strony, dotyczy bardziej aspektów produkcji i często skupia się na detalach dotyczących materiałów oraz technologii wytwarzania, ale również nie ilustruje pełnej struktury urządzenia. Z kolei rysunki operacyjne odnoszą się do procedur eksploatacyjnych oraz instrukcji obsługi, co również nie pokrywa się z ideą przedstawienia wszystkich części urządzenia. Te podejścia mogą prowadzić do nieporozumień, jeśli chodzi o zrozumienie całości mechanizmu. Dlatego, przy opracowywaniu dokumentacji technicznej, istotne jest, aby stosować odpowiednie typy rysunków w zależności od celu i kontekstu, co jest kluczowe dla efektywnej komunikacji w zespole projektowym oraz w trakcie produkcji i konserwacji sprzętu.
Pytanie 19
Jakie działania należy podjąć w celu konserwacji elektrycznej szafy sterującej w centrum obróbkowym CNC?
A. demontażu i oczyszczeniu dostępnych styków elektrycznych
Twoja odpowiedź
B. odkurzeniu szafy oraz wymianie filtrów powietrza
Poprawna odpowiedź
C. umyciu szafy rozpuszczalnikiem zarówno wewnątrz, jak i na zewnątrz
D. sprawdzeniu ciągłości przewodów elektrycznych
Niepoprawna odpowiedź. Wiedza na temat konserwacji elektrycznych szaf sterujących jest niezbędna, aby zrozumieć, dlaczego inne odpowiedzi nie są właściwe. Sprawdzanie ciągłości przewodów elektrycznych, choć istotne, nie jest kluczowym elementem regularnej konserwacji. Tego rodzaju procedury powinny być wykonywane w przypadku problemów z działaniem sprzętu, a nie jako rutynowa praktyka. Ponadto, demontaż i oczyszczenie dostępnych styków elektrycznych może prowadzić do uszkodzeń, jeśli nie są przeprowadzane zgodnie z zaleceniami producenta. Takie działania wymagają specjalistycznej wiedzy oraz narzędzi, a ich niewłaściwe wykonanie może skutkować poważnymi konsekwencjami, w tym uszkodzeniem urządzeń. Umycie szafy rozpuszczalnikiem, zarówno wewnątrz, jak i na zewnątrz, jest niewłaściwe, ponieważ może prowadzić do uszkodzenia komponentów elektronicznych i izolacji. Rozpuszczalniki mogą zniszczyć powłokę ochronną na elementach elektronicznych, co zwiększa ryzyko awarii. Kluczowe jest, aby konserwacja opierała się na zrozumieniu funkcji poszczególnych komponentów oraz ich wymagań, a nie na stosowaniu ogólnych lub nieodpowiednich metod.
Pytanie 20
Jakie akcesoria należy zastosować do mocowania małych frezów piłkowych?
A. uchwyt trójszczękowy
B. imak narzędziowy
C. trzpień rozprężny
D. trzpień z pierścieniami i nakrętką
Twoja odpowiedź
Poprawna odpowiedź. Trzpień z pierścieniami i nakrętką jest kluczowym elementem mocowania małych frezów piłkowych, ponieważ zapewnia stabilne i precyzyjne umiejscowienie narzędzia w uchwycie obrabiarki. Użycie tego typu mocowania pozwala na łatwą wymianę narzędzi oraz ich prawidłowe osadzenie, co jest szczególnie istotne w przypadku małych frezów, które są narażone na dużą siłę odśrodkową podczas obróbki. Dodatkowo, pierścienie zabezpieczają narzędzie przed przypadkowym wysunięciem, co zwiększa bezpieczeństwo pracy. Przykładowo, w przemyśle motoryzacyjnym, gdzie precyzja obróbki jest niezbędna, mocowanie narzędzi za pomocą trzpienia z pierścieniami i nakrętką staje się standardem. Dzięki zastosowaniu tego rozwiązania można uniknąć błędów związanych z niewłaściwym osadzeniem, co przekłada się na wysoką jakość wyrobów oraz mniejsze straty materiałowe. Warto również zauważyć, że dobór odpowiedniego mocowania zgodnie z zasadami inżynierii mechanicznej i normami branżowymi, takimi jak ISO, jest kluczowy dla efektywności i bezpieczeństwa procesów obróbczych.
Pytanie 21
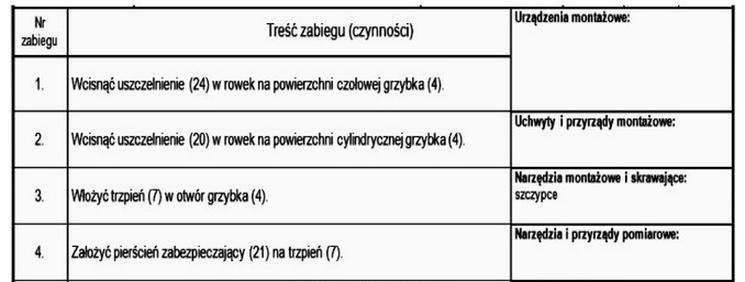
W tabeli przedstawiono fragment
A. instrukcji montażu.
Twoja odpowiedź
B. karty technologicznej montażu.
C. karty technologicznej obróbki.
D. instrukcji obróbki.
Poprawna odpowiedź. Odpowiedź "instrukcji montażu" jest poprawna, ponieważ tabela przedstawia szczegółowe etapy montażu komponentów. Zawiera informacje dotyczące takich czynności jak "wciśnięcie uszczelnienia" oraz "założenie pierścienia zabezpieczającego", które są typowe dla procesu montażu. Instrukcje montażu są kluczowym elementem w procesach produkcyjnych, ponieważ zapewniają one nie tylko prawidłowe wykonanie kolejnych kroków, ale także bezpieczeństwo i wydajność. W branży inżynieryjnej ważne jest, aby każdy etap montażu był opisany w sposób zrozumiały oraz precyzyjny, zgodnie z normami, takimi jak ISO 9001, co podkreśla znaczenie dokumentacji technicznej. Dobre praktyki w opracowywaniu instrukcji montażu obejmują również zastosowanie schematów i zdjęć ilustrujących poszczególne etapy, co zwiększa skuteczność przekazywanej wiedzy. To podejście przyczynia się do minimalizacji błędów oraz zwiększenia wydajności operacyjnej w procesie produkcyjnym.
Pytanie 22
Jakie zadanie należy wykonać w trakcie przeglądu technicznego obrabiarki?
A. Dokręcenie wszystkich śrub, nakrętek oraz wkrętów i ewentualna ich wymiana
Poprawna odpowiedź
B. Wymiana okładzin ciernych w sprzęgłach i hamulcach
Twoja odpowiedź
C. Demontaż hydraulicznych urządzeń napędowych oraz ich czyszczenie
D. Zamiana zużytych łożysk tocznych
Niepoprawna odpowiedź. Odpowiedzi o demontażu urządzeń hydraulicznych, wymianie łożysk tocznych czy okładzin ciernych sprzęgieł i hamulców są ważne, ale nie wchodzą w zakres przeglądu technicznego. Przegląd techniczny powinien skupiać się na stanie maszyny na poziomie mechanicznym, czyli kontrola i dokręcanie połączeń oraz ogólny stan techniczny. Demontaż hydrauliki czy ich czyszczenie to bardziej skomplikowane rzeczy, które powinny być robione w ramach konkretnej konserwacji, nie zaś podczas rutynowego przeglądu. Wymiana łożysk to też coś, co robimy tylko jak widać, że są uszkodzone albo zużyte, a nie to powinniśmy robić za każdym razem przy standardowym przeglądzie. Poza tym, wymiana okładzin sprzęgieł i hamulców to naprawdę złożony proces, który wymaga specjalistycznej wiedzy i narzędzi, więc nie ma potrzeby, żeby robić to podczas przeglądu technicznego. Zrozumienie tych różnic to klucz do lepszego zarządzania utrzymaniem ruchu i redukcją kosztów eksploatacji obrabiarek.
Pytanie 23
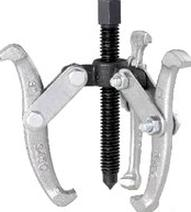
Przyrząd przedstawiony na rysunku służy do
A. montażu elementów tocznych.
B. ściągania łożysk.
Poprawna odpowiedź
C. ściągania pokryw zaworów.
Twoja odpowiedź
D. montażu tulei prowadzących.
Niepoprawna odpowiedź. Jak ocenialiśmy odpowiedzi na to pytanie, widać, że ważne jest, by rozumieć, jakie narzędzia mechaniczne są potrzebne w różnych zadaniach. Odpowiedź na temat ściągania pokryw zaworów wskazuje, że użytkownik może mylić różne narzędzia. Przyrządy do ściągania pokryw silników służą do demontażu pokryw, co zwykle nie wymaga ściągacza do łożysk. Montaż tulei prowadzących czy różnych elementów to raczej inne techniki, czyli prasy lub inne narzędzia, a nie ściągacz. Trzeba też zrozumieć, że ściągacz do łożysk ma swoją specyfikę i robi coś innego niż narzędzia do montażu. Każdy z tych procesów wymaga innego podejścia, a niewłaściwe użycie narzędzi może prowadzić do problemów w warsztacie. Dlatego ważne jest, aby wiedzieć, jak różne narzędzia spełniają swoje role i do czego się je wykorzystuje w mechanice.
Pytanie 24
Planowanie montażu łożysk tocznych powinno być tak zorganizowane, aby w trakcie procedury
A. zapewnić właściwe nasmarowanie łożyska smarem stałym
Twoja odpowiedź
B. zredukować ryzyko bezpośrednich uderzeń narzędzia w pierścienie, koszyk lub elementy toczne łożyska
Poprawna odpowiedź
C. stosować odpowiednie tuleje do wciskania łożysk, aby siła wcisku była przekazywana w jednym punkcie tulei montażowej
D. umożliwić czyszczenie łożysk w nafcie lub benzynie
Niepoprawna odpowiedź. Montaż łożysk tocznych to proces, który wymaga dużej precyzji i uwagi. Kluczowym aspektem jest prawidłowe smarowanie łożysk, jednak nie można tego mylić z dopuszczaniem bezpośrednich uderzeń narzędzi w łożyska. W rzeczywistości, dobre nasmarowanie łożyska smarem stałym jest ważne, jednak nie powinno to prowadzić do zaniedbania właściwych technik montażowych. Używanie nafty lub benzyny do mycia łożysk również nie jest zalecane, ponieważ te substancje mogą pozostać na łożyskach, a ich resztki mogą wpłynąć na właściwości smaru, co prowadzi do przyspieszonego zużycia. Właściwe podejście to stosowanie dedykowanych środków czyszczących, które są zgodne z wymaganiami producenta łożysk. Z kolei korzystanie z odpowiednich tulei do wciskania łożysk i koncentrowanie siły na jednym miejscu może wydawać się logiczne, ale w rzeczywistości prowadzi to do miejscowego odkształcenia łożyska i jego uszkodzenia. Rozkład siły na całej powierzchni jest kluczowy, aby zapewnić równomierne osadzenie łożyska. W kontekście standardów branżowych, takich jak ISO 11364, ważne jest, aby stosować metody montażu, które nie tylko zapewniają poprawną instalację, ale również minimalizują ryzyko uszkodzeń podczas całego cyklu życia łożyska.
Pytanie 25
Który z rysunków zawiera wszystkie dane konieczne do wykonania elementu?
A. Zestawieniowy
B. Wykonawczy
Poprawna odpowiedź
C. Złożeniowy
D. Montażowy
Twoja odpowiedź
Niepoprawna odpowiedź. Wybór rysunku montażowego, zestawieniowego lub złożeniowego jako odpowiedzi na pytanie o rysunek wykonawczy wskazuje na nieporozumienie dotyczące ich funkcji w procesie projektowania i produkcji. Rysunek montażowy, choć istotny, skupia się na pokazaniu, jak różne części są ze sobą łączone i jakie komponenty są potrzebne do złożenia finalnego produktu. Zawiera ogólne informacje, ale nie dostarcza szczegółów dotyczących pojedynczych elementów, takich jak ich wymiary czy tolerancje. Z kolei rysunek zestawieniowy przedstawia wszystkie elementy konstrukcyjne i ich ilości, ale również nie skupia się na specyfikacji wykonania. Rysunek złożeniowy, natomiast, to dokument ukazujący cały zespół złożony z różnych części, ale nie zawiera precyzyjnych danych potrzebnych do ich wykonania. Wybór tych rysunków może wynikać z mylnego przekonania, że każdy typ dokumentacji inżynieryjnej spełnia te same potrzeby. W praktyce jednak, tylko rysunek wykonawczy dostarcza pełnej specyfikacji, niezbędnej dla efektywnego i precyzyjnego wytwarzania części, co jest kluczowe w kontekście jakości i efektywności procesów produkcyjnych. Kompleksowe zrozumienie różnic między tymi rodzajami rysunków jest niezbędne dla każdego inżyniera czy technika, co podkreśla znaczenie kształcenia w tej dziedzinie.
Pytanie 26
Montaż przy pełnej zamienności polega na używaniu części
A. wykonanych w wąskich granicach tolerancji
Poprawna odpowiedź
B. wykonanych z poszerzonymi granicami tolerancji
Twoja odpowiedź
C. podzielonych na grupy selekcyjne
D. wykonanych z dowolnymi granicami
Niepoprawna odpowiedź. Montaż z zachowaniem pełnej zamienności nie może opierać się na stosowaniu części wykonanych z rozszerzonymi granicami tolerancji. Rozszerzone granice tolerancji prowadzą do znacznych odchyleń wymiarów, co skutkuje niemożnością zapewnienia właściwego dopasowania między różnymi elementami. Zastosowanie takich tolerancji może prowadzić do sytuacji, w których elementy nie pasują do siebie, co wymaga dodatkowej obróbki lub wręcz uniemożliwia ich użycie w danym montażu. Ponadto, stosowanie dowolnych granic tolerancji to podejście, które ignoruje fundamentalne zasady inżynieryjne, które jasno wskazują na konieczność precyzyjnego określenia wymiarów i tolerancji. Takie podejście zwiększa ryzyko błędów produkcyjnych oraz obniża jakość finalnych produktów. Z kolei podział na grupy selekcyjne, choć może być stosowany w niektórych kontekstach, nie odnosi się bezpośrednio do zasady pełnej zamienności. Selekcja elementów może być przydatna w procesach, gdzie tolerancje są zróżnicowane, ale nie umożliwia to osiągnięcia stałej wymienności, co jest kluczowe w precyzyjnych zastosowaniach inżynieryjnych. Przykładem może być produkcja narzędzi precyzyjnych, gdzie każdy element musi być wykonany zgodnie z ściśle określonymi normami, aby zapewnić ich długotrwałe i niezawodne działanie.
Pytanie 27
Proces planowania technologii montażu zaczyna się od
A. wyboru metody montażu oraz celu wyrobu
B. określenia metod kontrolno-pomiarowych w trakcie produkcji
C. zdefiniowania celu wyrobu oraz ilości produkcji
Poprawna odpowiedź
D. ustalenia norm czasowych związanych z kwalifikacjami pracownika
Twoja odpowiedź
Niepoprawna odpowiedź. Rozumienie procesu planowania technologii montażu jest istotne, jeśli chcemy, żeby produkcja działała sprawnie. Ustalenie norm czasowych, które zależą od umiejętności pracowników, jest ważne, ale lepiej to ogarnąć po tym, jak zdefiniujemy podstawowe założenia dotyczące wyrobu i co chcemy produkować. Jeśli zaczniemy od norm czasowych, to możemy się zgubić, bo nie weźmiemy pod uwagę kontekstu, w jakim ten produkt będzie montowany. Ustalanie metod montażu i przeznaczenia wyrobu musi iść w parze z określeniem celów, które chcemy osiągnąć. Kontrola jakości jest ważna, ale jej dobór powinien bazować na wcześniej ustalonym przeznaczeniu. Zbyt szybkie skupienie się na kontroli jakości może nas narazić na niepotrzebne wydatki na technologie, które mogą być bez sensu, jeśli produkt nie spełnia podstawowych wymagań rynku. Dlatego warto pomyśleć o narzędziach, jak analizy SWOT, bo one mogą pomóc zrozumieć mocne i słabe strony produkcji. Zrozumienie tych spraw jest ważne, bo zapobiegnie typowym błędom w planowaniu, które mogą prowadzić do problemów, opóźnień i wyższych kosztów.
Pytanie 28
Nadzór nad przebiegiem instalacji głowicy na bloku silnika spalinowego powinien bezwzględnie brać pod uwagę
A. test szczelności pomiędzy tłokiem a cylindrem oraz pomiar kompresji
Twoja odpowiedź
B. obserwację odkształceń głowicy w trakcie montażu
C. zmierzenie szczeliny pomiędzy głowicą a blokiem silnika
D. weryfikację kolejności dokręcania śrub oraz wartości momentu dokręcania
Poprawna odpowiedź
Niepoprawna odpowiedź. Pomiar szczeliny między głowicą a blokiem silnika, pomiar odkształceń głowicy przy montażu oraz próba szczelności między tłokiem a cylindrem są ważnymi aspektami związanymi z ogólnym stanem silnika, jednak nie zastępują one kluczowego procesu, jakim jest kontrola momentu dokręcania. W przypadku pomiaru szczeliny, choć może on dostarczać informacji o potencjalnych nieszczelnościach, nie uwzględnia on kluczowego aspektu, jakim jest równomierne rozłożenie sił na całej powierzchni kontaktu. Z kolei pomiar odkształceń głowicy w trakcie montażu może być pomocny, ale nie powinien być jedynym sposobem oceny poprawności instalacji, gdyż niewłaściwe dokręcenie śrub może powodować odkształcenia, które nie są widoczne bezpośrednio. Próba szczelności między tłokiem a cylindrem oraz pomiar kompresji również są istotne dla oceny stanu silnika, jednak powinny być przeprowadzane w innym etapie diagnostyki silnika. Typowym błędem jest mylenie tych pomiarów z kluczowym procesem dokręcania głowicy, co może prowadzić do zaniechania niezbędnych kroków, które wpływają na trwałość i wydajność silnika. Dlatego tak ważne jest przestrzeganie sekwencji i momentu dokręcania zamiast skupiania się jedynie na pomiarach, które mogą dostarczać niepełnych informacji.
Pytanie 29
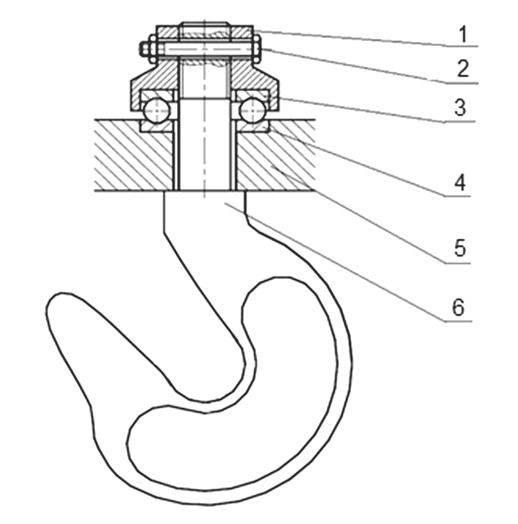
Elementy zespołu haka przedstawionego na rysunku montowane są w kolejności:
A. 6,5,1,3,4,2
B. 4,5,6,3,1,2
Poprawna odpowiedź
C. 6,5,1,4,3,2
Twoja odpowiedź
D. 6,5,1,2,3,4
Niepoprawna odpowiedź. W przypadku udzielenia niepoprawnej odpowiedzi, warto zwrócić uwagę na kilka istotnych aspektów dotyczących montażu elementów zespołu haka. Przede wszystkim, niektóre z propozycji kolejności montażu ignorują fundamenty prawidłowej sekwencji, co prowadzi do nieprawidłowego osadzenia kluczowych komponentów. Element 6, będący hakiem, pełni rolę głównego nośnika dla pozostałych części, dlatego jego montaż powinien zawsze odbywać się w pierwszej kolejności. Jeśli hak zostanie zamontowany po innych elementach, jak to sugerują niektóre niepoprawne odpowiedzi, to istnieje ryzyko, że cała konstrukcja będzie niestabilna. Dodatkowo, konieczność użycia nakrętki (element 4) do zabezpieczenia trzpienia (element 5) przed nałożeniem podkładki (element 3) jest kluczowym błędem, który może prowadzić do awarii w systemie. Praktyczne zastosowanie inżynieryjnych zasad montażu wymaga ścisłego przestrzegania zaleceń dotyczących kolejności, aby uniknąć sytuacji, w których luźne elementy mogłyby prowadzić do poważnych uszkodzeń lub wypadków. Nieprawidłowe podejście do montażu może również wpływać na dalsze użytkowanie haka, co podkreśla znaczenie dokładnego zrozumienia każdego elementu oraz jego roli w całej konstrukcji. Kluczowe jest, aby inżynierowie i technicy znali poprawną sekwencję montażu, co jest potwierdzone przez liczne standardy branżowe oraz dobre praktyki inżynieryjne. Przeanalizowanie każdego elementu oraz ich wzajemnych relacji w procesie montażu jest niezbędnym krokiem do zapewnienia zarówno bezpieczeństwa, jak i funkcjonalności całego zespołu.
Pytanie 30
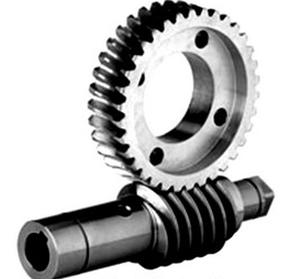
Podczas montażu przekładni ślimakowej, przedstawionej na rysunku, oś ślimaka i oś ślimacznicy powinny być położone względem siebie pod kątem
A. 45°
B. 180°
C. 90°
Twoja odpowiedź
D. 135°
Poprawna odpowiedź. W przypadku montażu przekładni ślimakowej kluczowym elementem jest prawidłowe ustawienie osi ślimaka oraz ślimacznicy względem siebie. Ustawienie ich pod kątem prostym, czyli 90°, jest zgodne z normami branżowymi i zapewnia optymalne zazębianie. Taki układ pozwala na efektywne przenoszenie momentu obrotowego oraz minimalizuje ryzyko wystąpienia nadmiernego zużycia komponentów. Zęby ślimaka wchodzą w interakcję ze zębami ślimacznicy w sposób, który umożliwia płynny ruch i redukuje straty energii. W praktyce, stosowanie przekładni ślimakowych o kącie 90° jest powszechnym rozwiązaniem w wielu aplikacjach, takich jak napędy w urządzeniach przemysłowych czy w mechanizmach regulujących ruch. Przykładowo, w przemyśle motoryzacyjnym, poprawne ustawienie osi w napędach przekładniowych jest niezbędne dla zapewnienia długowieczności i niezawodności układu napędowego. Z tego powodu, znajomość i stosowanie prawidłowych kątów montażowych jest nieodzowną częścią pracy inżynierów w branży mechanicznej.
Pytanie 31
Który typ montażu wyróżnia się znaczną ilością pracy ręcznej, dużą pracochłonnością oraz unikalnością produktów i wymaga zatrudnienia wysoko wykwalifikowanych pracowników?
A. Kompensacji ciągłej
B. Dopasowania części
Twoja odpowiedź
C. Zamienności całkowitej
D. Selekcji części
Poprawna odpowiedź. Dopasowanie części to rodzaj montażu, który charakteryzuje się dużym udziałem prac ręcznych oraz unikalnością wyrobów. W tym podejściu kluczowe jest precyzyjne dopasowanie różnych elementów, co wymaga od pracowników wysokich kwalifikacji i umiejętności manualnych. Taki proces często występuje w produkcji jednostkowej lub małoseryjnej, gdzie każdy produkt jest dostosowywany do wyjątkowych wymagań klienta lub specyfikacji. Przykładem może być produkcja maszyn specjalistycznych, w której montaż musi uwzględniać zmienne warunki pracy i specyficzne potrzeby użytkowników. W branży motoryzacyjnej, gdzie produkowane są unikalne modele samochodów, również stosuje się dopasowanie części. Warto podkreślić, że standardy jakości, takie jak ISO 9001, zalecają stosowanie w procesach produkcyjnych wykwalifikowanego personelu, co zwiększa skuteczność i jakość wytwarzanych wyrobów. Wiedza oraz umiejętności pracowników w zakresie dopasowania części są kluczowe dla osiągnięcia wysokiej jakości finalnych produktów, co z kolei wpływa na zadowolenie klientów i wizerunek firmy na rynku.
Pytanie 32
Weryfikacja montażu pasa klinowego w przekładni pasowej powinna obejmować
A. kontrolę naciągu pasa
Twoja odpowiedź
B. mierzenie siły przenoszonej przez pas
C. sprawdzenie nasączenia pasa olejem
D. pomiar kształtu klina
Poprawna odpowiedź. Sprawdzenie naciągu pasa klinowego to mega ważna rzecz przy kontroli montażu w przekładni pasowej. Jak pas jest źle naciągnięty, to może się szybko zużywać, a nawet cały system napędowy może na tym ucierpieć. Dobrze naciągnięty pas pozwala na optymalne przenoszenie momentu obrotowego i zmniejsza ryzyko poślizgu. W praktyce są różne sposoby na to, żeby sprawdzić naciąg. Można użyć specjalnych narzędzi albo po prostu nacisnąć pas palcem w środkowej części między kołami. Standardy, jak ISO 9982, mają konkretne wartości naciągu, które trzeba dostosować do tego, co robimy i jakiego pasa używamy. Jak pas jest dobrze naciągnięty, to wszystko działa dłużej, lepiej i taniej.
Pytanie 33
Karta technologiczna do montażu nie zawiera
A. numerów operacji
B. normy czasu pracy
C. wykazu narzędzi pomocniczych
Poprawna odpowiedź
D. wyposażenia technologicznego
Twoja odpowiedź
Niepoprawna odpowiedź. Wydaje się, że odpowiedzi dotyczące normy czasu pracy, numerów operacji oraz wyposażenia technologicznego mogą budzić pewne wątpliwości w kontekście karty technologicznej montażu. Normy czasu pracy są istotnym elementem, który określa, ile czasu powinno zająć wykonanie poszczególnych operacji montażowych, co jest kluczowe dla planowania i optymalizacji procesu produkcji. Właściwe oszacowanie norm czasu pracy pozwala na efektywne zarządzanie zasobami oraz terminowe wykonanie zleceń. Z kolei numery operacji są używane do identyfikacji konkretnych kroków w procesie montażu, co ułatwia śledzenie postępów oraz identyfikację potencjalnych problemów w toku produkcji. Ponadto, wyposażenie technologiczne, takie jak maszyny i urządzenia, również jest nieodłącznym elementem procesu montażu, ponieważ zapewnia odpowiednie narzędzia oraz technologie niezbędne do wykonania zadań. Dobrą praktyką w branży produkcyjnej jest posiadanie kompleksowych kart technologicznych, które zawierają wszystkie istotne informacje, w tym narzędzia, które są wykorzystywane, ponieważ ich obecność może wpływać na jakość i efektywność produkcji. Dlatego warto unikać uproszczeń w myśleniu, że karta technologiczna montażu nie może zawierać tych elementów, gdyż są one kluczowe dla prawidłowego funkcjonowania procesu produkcyjnego.
Pytanie 34
W trakcie konserwacji tokarki zauważono zużycie wału i łożysk. Proces naprawy zniszczonych łożysk tocznych będzie polegał na
A. wymianie pierścieni
B. wymianie na nowe
Twoja odpowiedź
C. szlifowaniu rolek
D. napawaniu pierścieni
Poprawna odpowiedź. Wymiana zużytych łożysk tocznych na nowe jest uznawana za najlepszą praktykę w przypadku ich uszkodzenia. Zastosowanie nowych łożysk zapewnia nie tylko optymalną wydajność maszyny, ale również zwiększa jej żywotność oraz bezpieczeństwo eksploatacji. W przypadku łożysk tocznych, które są kluczowe dla prawidłowego funkcjonowania wałów, ich zużycie może prowadzić do poważnych problemów, takich jak nadmierne wibracje, hałas czy nawet uszkodzenie innych elementów maszyny. W standardach branżowych, takich jak ISO 281 dotyczący niezawodności łożysk, podkreśla się znaczenie stosowania komponentów o odpowiednich parametrach oraz jakości. Praktyka polegająca na wymianie na nowe, zamiast naprawy starych elementów, minimalizuje ryzyko awarii i związanych z tym kosztów serwisowych w przyszłości. Warto również zaznaczyć, że nowe łożyska powinny być odpowiednio dobrane pod względem wymiarów i typu, co jest kluczowe dla prawidłowego działania tokarki i przedłużenia jej eksploatacji.
Pytanie 35Strzał
W celu uniknięcia uszkodzenia łożyska w formie zatarcia nie powinno się przeprowadzać działań naprawczych w postaci
A. użycia bardziej miękkiego smaru oraz unikania nagłych przyspieszeń
B. wyboru nowego środka smarnego lub zmiany metody montażu
C. zwiększenia wcisku i zwiększenia ilości oleju
Twoja odpowiedź
D. korekcji montażu, wprowadzenia obciążenia wstępnego lub doboru innego typu łożyska
Poprawna odpowiedź. Zwiększenie wcisku oraz ilości oleju w łożysku jest kluczowe dla zapewnienia jego prawidłowego funkcjonowania i trwałości. Wysokiej jakości smarowanie zmniejsza tarcie między ruchomymi elementami łożyska, co zapobiega ich zatarciu. Zwiększenie ilości oleju pozwala na lepsze odprowadzanie ciepła oraz skuteczniejsze smarowanie, co jest istotne w przypadku łożysk pracujących w trudnych warunkach. Przykładem zastosowania tej praktyki może być łożysko w silniku elektrycznym, gdzie odpowiednia ilość oleju zapewnia długotrwałe działanie, a zbyt mała ilość może prowadzić do przegrzania i uszkodzenia. Standardy branżowe, takie jak ISO 6743, określają wymagania dotyczące olejów i smarów, co może pomóc w doborze odpowiedniego środka smarnego. Dlatego zwiększenie wcisku oraz ilości oleju to działania zgodne z najlepszymi praktykami w dziedzinie inżynierii mechanicznej.
Pytanie 36
Jakiej z wymienionych czynności nie realizuje się na stanowisku kontrolnym montażu?
A. Dokładności wzajemnego ustawienia części
Poprawna odpowiedź
B. Pomiaru wydłużenia śrub
Twoja odpowiedź
C. Sprawdzania wartości luzów pomiędzy częściami
D. Pomiaru odchyłek położenia komponentów
Niepoprawna odpowiedź. Wybór pomiaru dokładności wzajemnego ustawiania części jako odpowiedzi wskazującej na czynność nieprzeprowadzaną na stanowisku montażowym kontrolnym może wynikać z nieporozumienia dotyczącego roli tego stanowiska oraz specyfiki procesów kontrolnych. Pomiar odchyłek położenia części jest kluczowy w celu weryfikacji, czy elementy zostały zamontowane w odpowiednich lokalizacjach, co wpływa na funkcjonalność końcowego produktu. Niezbędnym aspektem montażu jest także pomiar wydłużenia śrub, który pozwala na ocenę sił dokręcania i tym samym jakości połączeń. Właściwe sprawdzanie wartości luzów łączonych części jest istotne dla zapewnienia prawidłowego działania mechanizmów, co jest szczególnie ważne w branżach takich jak motoryzacja, gdzie tolerancje mechaniczne są ściśle regulowane. Stąd wybór dokładności wzajemnego ustawiania części jako operacji kontrolnej na stanowisku montażowym jest błędny, ponieważ ta czynność dotyczy bardziej fazy projektowania, gdzie analizowane są aspekty geometrii i dopasowania, a nie finalnej weryfikacji jakości montażu. Użytkownicy często mylą etapy procesów produkcyjnych, co prowadzi do nieporozumień w zakresie odpowiednich metod kontroli jakości. Istotne jest, aby zrozumieć, że każda z tych czynności ma swoje miejsce w procesie produkcyjnym i kontrolnym, a ich realizacja ma kluczowe znaczenie dla zapewnienia najwyższej jakości wyrobów.
Pytanie 37
Połączenie części maszyn jak na przedstawionym rysunku należy wykonać z zastosowaniem
A. spawarki.
Twoja odpowiedź
B. zgrzewarki.
C. lutownicy.
Poprawna odpowiedź
D. nitownicy.
Niepoprawna odpowiedź. Wybór odpowiedzi sugerującej zastosowanie zgrzewarki, spawarki lub nitownicy w kontekście przedstawionego rysunku jest błędny z kilku powodów. Zgrzewarka łączy materiały poprzez ich miejscowe stopienie pod wpływem wysokiej temperatury i ciśnienia, co nie jest zgodne z metodą lutowania. Zgrzewanie nie przewiduje stosowania dodatkowego materiału łączącego, dlatego nie może być zastosowane w przypadku, gdzie kluczowe jest użycie lutu. Spawarka, podobnie jak zgrzewarka, wykorzystuje wysoką temperaturę do łączenia metali, ale w procesie spawania następuje ich miejscowe topnienie, co czyni ten sposób nieadekwatnym do typu połączenia przedstawionego na rysunku. Nitownica jest używana do łączenia elementów poprzez wprowadzenie nitów, co także różni się od techniki lutowania, która polega na wykorzystaniu materiału topniejącego. W kontekście dobrych praktyk inżynieryjnych, wybór metody łączenia musi być dostosowany do właściwości materiałów oraz wymagań konstrukcyjnych. Prawidłowe podejście do technologii łączenia pozwala na uzyskanie połączeń o odpowiednich parametrach wytrzymałościowych i funkcjonalnych, co jest kluczowe w każdym procesie technologicznym.
Pytanie 38
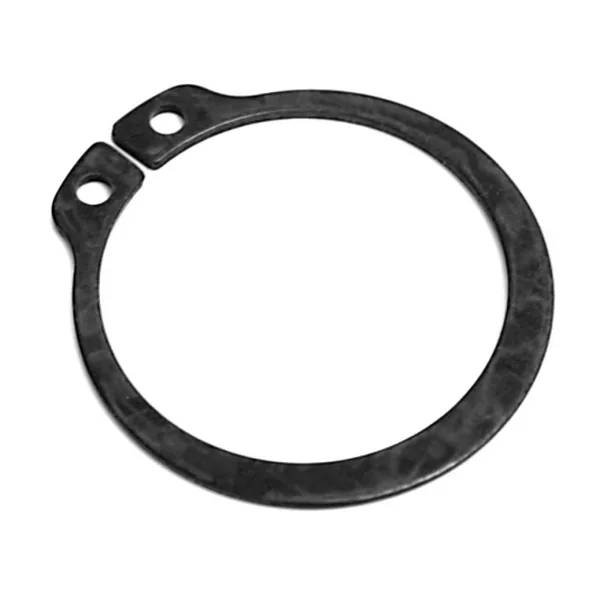
Element przedstawiony na rysunku stosuje się jako
A. zabezpieczenie sworzni przed przesuwaniem.
Twoja odpowiedź
B. podkładkę dystansową.
C. uszczelnienie czopów wałów.
D. zabezpieczenie nakrętek przed odkręcaniem.
Poprawna odpowiedź. Element przedstawiony na zdjęciu to pierścień zabezpieczający, który pełni kluczową rolę w układach mechanicznych. Jego głównym zadaniem jest zapobieganie przesuwaniu się sworzni oraz innych elementów z ich pozycji montażowej. Pierścień ten, umieszczony w rowku na wale, skutecznie utrzymuje elementy w odpowiednich miejscach, co jest niezbędne w wielu zastosowaniach, takich jak w budowie maszyn, samochodów oraz sprzętu przemysłowego. Użycie pierścieni zabezpieczających jest standardem w branży, zapewniającym bezpieczeństwo oraz niezawodność działania mechanizmów. W praktyce, pierścienie te są stosowane np. w silnikach, gdzie utrzymują pozycję sworzni, a ich niewłaściwe zastosowanie może prowadzić do poważnych awarii. Dobre praktyki inżynieryjne zalecają ich regularną kontrolę oraz wymianę w przypadku zużycia, co zapewnia długotrwałe i bezpieczne użytkowanie maszyn. Zrozumienie funkcji pierścieni zabezpieczających jest zatem kluczowe dla każdego inżyniera czy technika, który zajmuje się projektowaniem lub konserwacją układów mechanicznych.
Pytanie z egzaminu CKE, styczeń 2018 (arkusz M.44-X-18.01).
Pytanie 39
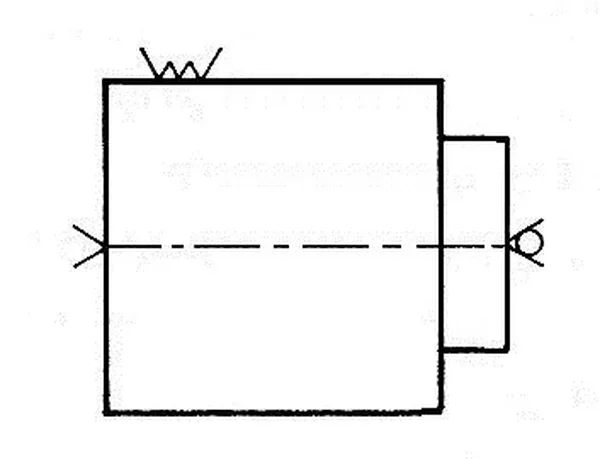
Zgodnie z oznaczeniem wałek przedstawiony na rysunku zamocowany jest w
A. uchwycie szczękowym z podporami ruchomymi.
B. imadle pryzmowym z podporą stałą.
C. kłach z zabierakiem.
Twoja odpowiedź
D. podzielnicy z kłem stałym.
Poprawna odpowiedź. Kłach z zabierakiem to rozwiązanie, które znajduje szerokie zastosowanie w obrabiarkach, szczególnie w tych, które wymagają precyzyjnego przenoszenia momentu obrotowego. Zabierak przylega do wałka, co pozwala na skuteczne przekazywanie sił i momentów obrotowych, minimalizując ryzyko ich poślizgu. To rozwiązanie jest zgodne z najlepszymi praktykami w dziedzinie inżynierii mechanicznej, gdzie kluczowe jest zapewnienie stabilności i dokładności podczas obróbki. W porównaniu do innych metod mocowania, jak uchwyty szczękowe czy imadła, kły z zabierakiem oferują lepszą kontrolę nad pozycjonowaniem obrabianego elementu. W praktyce, przy zastosowaniach, gdzie wymagana jest wysoka precyzja, kłach z zabierakiem jest preferowanym wyborem, zwłaszcza w produkcji seryjnej i obróbce CNC, gdzie tolerancje wymiarowe są kluczowe.
Pytanie z egzaminu CKE, styczeń 2018 (arkusz M.44-X-18.01).
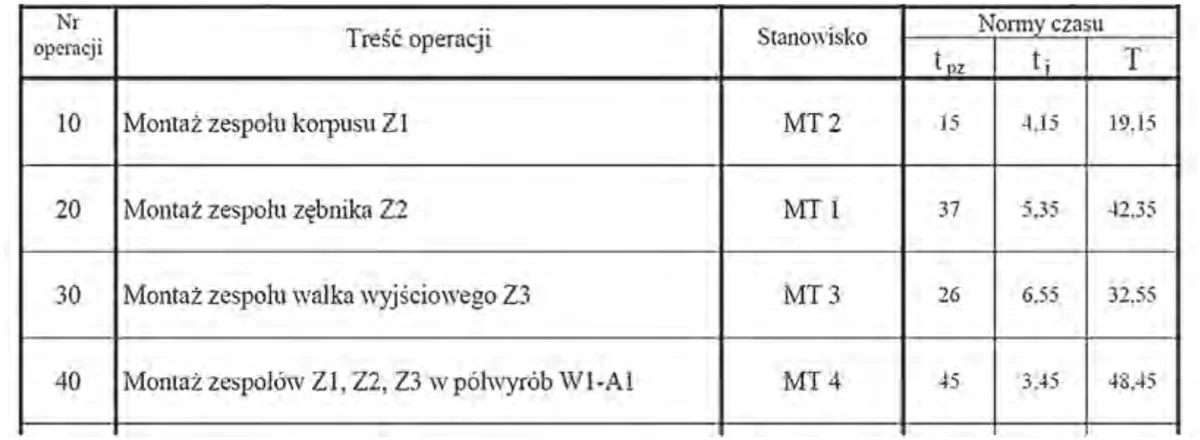
Pytanie 40
Przedstawiony fragment dokumentacji technologicznej jest częścią karty
A. uzbrojenia obrabiarki.
B. wyrobu.
C. technologicznej montażu.
Twoja odpowiedź
D. kalkulacyjnej.
Poprawna odpowiedź. Fragment dokumentacji technologicznej, który analizujesz, rzeczywiście odnosi się do karty technologicznej montażu. Karta ta jest kluczowym dokumentem w procesach produkcyjnych, ponieważ szczegółowo opisuje operacje montażowe, normy czasu oraz wymagania dotyczące stanowisk pracy. W praktyce oznacza to, że dla każdego etapu montażu określone są nie tylko czynności do wykonania, ale również czas ich realizacji, co pozwala na optymalizację procesów oraz zwiększenie efektywności produkcji. Zastosowanie kart technologicznych montażu jest powszechne w branżach, gdzie precyzyjny montaż komponentów jest kluczowy, np. w przemyśle elektronicznym czy motoryzacyjnym. Stosowanie norm czasowych sprzyja również planowaniu produkcji i alokacji zasobów, co jest zgodne z najlepszymi praktykami lean manufacturing. Karty te są także niezbędne w kontekście zapewnienia jakości, gdyż umożliwiają monitorowanie i analizowanie skuteczności procesów montażowych, co przekłada się na redukcję odpadów i poprawę jakości finalnego wyrobu.
Pytanie z egzaminu CKE, styczeń 2017 (arkusz M.44-X-17.01).