Kwalifikacja: MTL.05 - Organizacja i prowadzenie procesów metalurgicznych
Rozpoczęcie: 19 września 2026 16:04
Zakończenie: 19 września 2026 16:20
Egzamin zdany!
Wynik: 29/40 punktów (72,5%)
Wymagane minimum: 20 punktów (50%)
Pewność odpowiedzi
Jako strzał oznaczono 1 odpowiedź - trafionych: 1.
Z odpowiedzi deklarowanych jako pewne poprawnych było 28 z 39. Trafiony strzał to nie jest wiedza - te pytania warto powtórzyć w pierwszej kolejności.
Twój wynik na tle innych
Za mało zakończonych podejść do kwalifikacji MTL.05, żeby rzetelnie porównać wynik. Wróć tu, gdy baza podejść urośnie.
Poprawa! Poprzednio 50,0%, teraz 72,5% (+22,5 p.p.).
Zachowaj ten wynik na koncie
Załóż darmowe konto albo zaloguj się - ten egzamin przypiszemy do Twojego konta, więc wrócisz do swoich błędów, będziesz śledzić postęp i dostaniesz powtórki dobrane do Twoich odpowiedzi.
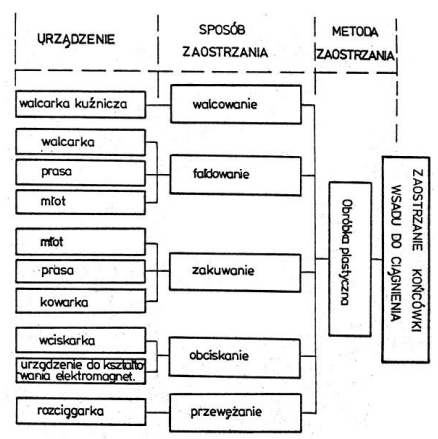
W karcie technologicznej wytwarzania prętów ciągnionych zaplanowano zakuwanie końcówki wsadu wprowadzanego do ciągarki. Określ na podstawie diagramu, które urządzenie należy dobrać do zaostrzania wsadu.
A. Wciskarkę.
B. Walcarkę.
C. Kuźniarkę.
D. Prasę.Twoja odpowiedź
Poprawna odpowiedź. Zakuwanie to proces plastycznego kształtowania metali, który jest stosowany w celu uzyskania odpowiedniego kształtu końcówki wsadu wprowadzanego do ciągarki. W tym przypadku prasa jest idealnym wyborem. Dlaczego? Prasy są w stanie wywierać duże siły na małej powierzchni, co umożliwia precyzyjne formowanie metalu. W przemyśle metalurgicznym prasy są wykorzystywane nie tylko do zakuwania, ale także do innych zadań związanych z obróbką metali, takich jak tłoczenie czy gięcie. Zakuwanie jest często stosowane przy produkcji prętów ciągnionych, gdzie precyzja i siła są kluczowe. Według standardów branżowych, wybór prasy do tego zadania jest najlepszym rozwiązaniem, ponieważ zapewnia ona równomierne rozłożenie sił, minimalizując ryzyko uszkodzenia materiału. Moim zdaniem praktyczne zastosowanie prasy w zakuwaniu nie tylko zwiększa efektywność procesu, ale także jakość ostatecznego produktu. Prasy hydrauliczne, które często się stosuje, oferują dużą kontrolę nad parametrami procesu, co jest kluczowe dla osiągnięcia wysokiej jakości rezultatu.
Pytanie 2
Jakie badanie należy przeprowadzić w celu określenia wydłużenia As walcówki miedzianej?
A. Próbę nawijania drutu.
B. Statyczną próbę rozciągania.Twoja odpowiedź
C. Statyczną próbę skręcania.
D. Próbę przeginania drutu.
Poprawna odpowiedź. Statyczna próba rozciągania to podstawowe badanie w inżynierii materiałowej stosowane do określenia właściwości mechanicznych materiałów, takich jak walcówka miedziana. Metoda ta polega na przykładaniu siły osiowej, prowadzącej do rozciągania materiału aż do jego zerwania. Wydłużenie próbki, określane jako procentowa zmiana długości początkowej, jest kluczowym wskaźnikiem plastyczności. Z mojego doświadczenia wynika, że zrozumienie zachowania materiału poddawanego takim próbom jest niezwykle ważne, szczególnie w branży elektrotechnicznej, gdzie miedź jest szeroko stosowana. Statyczna próba rozciągania jest zgodna z normami ISO 6892-1 i ASTM E8, które precyzyjnie określają procedurę badania oraz sposób interpretacji wyników. W praktyce, dane otrzymane z tego testu pozwalają na ocenę jakości materiału, co ma bezpośrednie znaczenie w projektowaniu elementów konstrukcyjnych, które muszą wytrzymać określone obciążenia. Dla inżynierów to nie tylko kwestia teorii, ale codziennego zastosowania w projektowaniu i produkcji, gdzie właściwości materiałowe determinują bezpieczeństwo i efektywność urządzeń.
Pytanie 3
Określ na podstawie tabeli, jaka jest wymagana wartość Rₘ drutu Cu – OFE, stosowanego jako wsad do ciągłego wyciskania miedzianych profili kształtowych.
Charakterystyka
Rodzaj materiału do wyciskania profili metodą Conform
Walcówka Cu - ETP
Drut z miedzi beztlenowej Cu - OFE
Zanieczyszczenia, g/Mg
Max. 30
Max. 25
Zanieczyszczenia O₂, g/Mg
Max. 400
Max. 3
Przewodność w 20°C, MS/m
Min. 58,58
Min. 58,87
Wydłużenie, %
44 ±2
38 ±2
Wytrzymałość na rozciąganie, MPa
220 ±5
180 ±10
A. 180 ±10 MPaTwoja odpowiedź
B. 44 ±2%
C. 38 ±2%
D. 220 ±5 MPa
Poprawna odpowiedź. Odpowiedź 180 ±10 MPa jest prawidłowa, ponieważ odnosi się do wartości wytrzymałości na rozciąganie miedzianego drutu typu Cu-OFE, co zostało przedstawione w tabeli jako 180 ±10 MPa. Wytrzymałość na rozciąganie to kluczowy parametr w ocenie materiałów stosowanych do formowania i wyciskania, zwłaszcza przy produkcji profili miedzianych metodą Conform. Drut z miedzi beztlenowej, znany jako Cu-OFE (Copper Oxygen-Free Electronic), charakteryzuje się niską zawartością zanieczyszczeń, które mogłyby wpływać na jego właściwości mechaniczne i termiczne. Moim zdaniem, te właściwości są kluczowe w kontekście przewodnictwa elektrycznego i cieplnego, które jest istotne w zastosowaniach jak elektronika czy produkcja kabli. Warto wiedzieć, że materiały o wyższej czystości, takie jak Cu-OFE, są preferowane w branżach wymagających wysokiej niezawodności i przewodności oraz minimalizacji strat energetycznych, zgodnie z normami jak np. ASTM B170, które regulują jakość miedzi beztlenowej. Tak więc, wybierając materiały o odpowiednich parametrach, można osiągnąć optymalną wydajność procesu produkcji i użytkowania.
Pytanie 4
Do której grupy stopów zalicza się stop CuSi3Mn1?
A. Mosiądzów.
B. Siluminów.
C. Brązów krzemowych.Twoja odpowiedź
D. Durali miedziowych.
Poprawna odpowiedź. Stop CuSi3Mn1 to brąz krzemowy, co oznacza, że głównymi składnikami są miedź (Cu) i krzem (Si), z dodatkiem manganu (Mn). Brązy krzemowe to naprawdę ciekawe materiały. Charakteryzują się doskonałą odpornością na korozję, co czyni je idealnymi do zastosowań w trudnych warunkach atmosferycznych, a także w przemyśle chemicznym. Dzięki swojej strukturze, brązy krzemowe są również bardzo wytrzymałe mechanicznie i mają dobrą odporność na zużycie. Można je stosować w produkcji elementów maszyn, przekładni czy zaworów. Warto zauważyć, że standardy branżowe często zalecają użycie tego typu stopów w miejscach, gdzie wymagana jest duża trwałość i niezawodność. Czasem są wykorzystywane w produkcji łożysk, bo ich właściwości ślizgowe są naprawdę niezłe. To, że brązy krzemowe są tak wszechstronne i wytrzymałe, sprawia, że są niezastąpione w wielu gałęziach przemysłu. Kiedy patrzysz na różne stopy, pamiętaj, że ich kompozycja chemiczna bezpośrednio wpływa na właściwości, a w przypadku CuSi3Mn1 ta kombinacja daje świetne rezultaty w praktyce.
Pytanie 5
Symbol HRC oznacza twardość określoną na podstawie badania metodą
A. Poldi.
B. Brinella.
C. Rockwella.Twoja odpowiedź
D. Vickersa.
Poprawna odpowiedź. Metoda Rockwella, oznaczona symbolem HRC, jest jedną z najczęściej stosowanych metod do określania twardości materiałów. W tej metodzie używa się specjalnej stalowej kulki lub stożka z diamentu, który jest wciskany w powierzchnię próbki pod określonym obciążeniem. Wynik pomiaru twardości jest odczytywany z głębokości, na jaką odcisk wniknął w materiał. Metoda ta jest bardzo praktyczna, szczególnie w przemyśle metalowym, gdzie szybkość i prostota pomiaru są kluczowe. Standardy, takie jak ASTM E18 czy ISO 6508, dokładnie określają procedury pomiarowe, aby wyniki były powtarzalne i wiarygodne. Rockwell cieszy się popularnością ze względu na możliwość szybkiej oceny serii próbek bez konieczności skomplikowanej analizy. W praktyce przemysłowej wykorzystuje się go w kontrolach jakości produkcji narzędzi, elementów maszyn i wielu innych wyrobów ze stali. Z mojego doświadczenia wynika, że jest to nieocenione narzędzie dla inżynierów jakości, którzy muszą błyskawicznie ocenić, czy dany materiał spełnia określone normy twardości. Metoda Rockwella jest także mniej skomplikowana w porównaniu do innych metod, jak chociażby metoda Vickersa, co czyni ją idealną do zastosowań liniowych, gdzie czas i precyzja są kluczowe.
Pytanie 6
Na podstawie informacji zawartych w tabeli określ czas nagrzewania do temperatury 1 200ºC prętów stalowych o średnicy d = 20 mm, jeżeli elementy ułożone w piecu stykają się ze sobą.
Czas nagrzewania do temperatury 1 200°C stali o zawartości węgla 0,08÷0,4%
Średnica pręta, mm d
Sposób ułożenia materiału w piecu
pojedynczo
W odstępach
d
d/2
d=0
Czas nagrzewania w minutach
10
2,0
2,5
3,0
4,0
20
4,0
4,5
5,5
7,5
30
6,0
7,0
8,5
12,0
40
8,0
9,5
12,0
16,0
50
10,0
12,0
15,5
20,5
60
12,5
14,5
18,5
25,0
70
14,5
17,5
22,0
29,0
A. 7,5 minuty.Poprawna odpowiedź
B. 4,5 minuty.Twoja odpowiedź
C. 4,0 minuty.
D. 5,5 minuty.
Niepoprawna odpowiedź. W analizie tabeli, błędne zrozumienie zależności między sposobem ułożenia prętów a czasem nagrzewania może prowadzić do wyboru niewłaściwej odpowiedzi. Przyjmując, że pręty o średnicy 20 mm osiągają temperaturę 1 200ºC w czasie 4, 4,5 czy 5,5 minuty można zignorować kluczowy aspekt – sposób ich ułożenia. Gdy pręty stykają się, czas nagrzewania znacznie się wydłuża. Typowym błędem jest założenie, że mniejszy czas zawsze będzie lepszy, co niekoniecznie jest prawdą w kontekście efektywności termicznej. Powszechnie, w piecach przemysłowych, ułożenie materiału bezpośrednio wpływa na transfer ciepła. W przypadku błędnie dobranego czasu nagrzewania, ryzykujemy nieosiągnięcie odpowiednich właściwości materiału, co w konsekwencji może prowadzić do defektów w produkcie. Ważne jest więc, by zawsze dokładnie analizować wszystkie parametry techniczne i nie polegać jedynie na intuicji. To zrozumienie pozwala na uniknięcie typowych błędów i optymalizację procesów technologicznych.
Pytanie 7
Określ na podstawie receptury namiaru spiekalni, ile koncentratu rud żelaza o zawartości wilgoci 7% należy wprowadzić do mieszanki spiekalniczej potrzebnej do produkcji 8 ton spieku.
RECEPTURA NAMIARU SPIEKALNI
Składnik
Wsad wilgotny kg
Zawartość H2O %
Wsad suchy kg
Łączne straty prażenia i redukcji kg
Składniki spieku kg
Ruda żelaza ≈55% Fe
450,0
5
427,5
12,0
415,5
Koncentrat rud żelaza ≈60% Fe
435,0
7
405,0
2,4
402,6
Pył wielkopiecowy
40,0
8
36,8
2,9
33,9
Zgorzelina walcownicza
30,0
2
29,4
--
29,4
Kamień wapienny
200,0
2
196,0
84,6
111,4
Koks
80,0
8
73,6
66,4
7,2
RAZEM
1235,0
----
1168,3
168,3
1000
A. 3 480 kgTwoja odpowiedź
B. 3 600 kg
C. 3 420 kg
D. 3 240 kg
Poprawna odpowiedź. Odpowiedź 3 480 kg jest prawidłowa, ponieważ wymaga zastosowania dokładnej analizy masowej otrzymanej z tabeli. Aby uzyskać 8 ton spieku, musimy zrozumieć, jak każdy składnik miesza się i przyczynia do końcowej masy spieku. Koncentrat rud żelaza jest kluczowy, mając na uwadze jego procentową zawartość żelaza i wilgotność. Wilgotność wpływa na masę wsadu wilgotnego, co z kolei wpływa na masę końcowego spieku. Koncentrat rud żelaza w tabeli ma 7% wilgoci i daje 402,6 kg składników spieku na 435 kg wsadu wilgotnego. Przy produkcji 8 ton spieku, proporcje te należy przemnożyć przez 8, ponieważ tabela odnosi się do 1 tony spieku. W ten sposób obliczamy, ile koncentratu rud żelaza o określonej wilgotności musimy użyć. W praktyce przemysłowej, takie obliczenia są kluczowe, aby zapewnić optymalną wydajność procesu spiekania. Standardy branżowe często uwzględniają dokładne proporcje składników, aby minimalizować straty materiałowe i maksymalizować jakość produktu końcowego. Zrozumienie tych procesów jest fundamentalne dla każdego inżyniera materiałowego, który chce efektywnie operować w tej dziedzinie przemysłu.
Pytanie 8
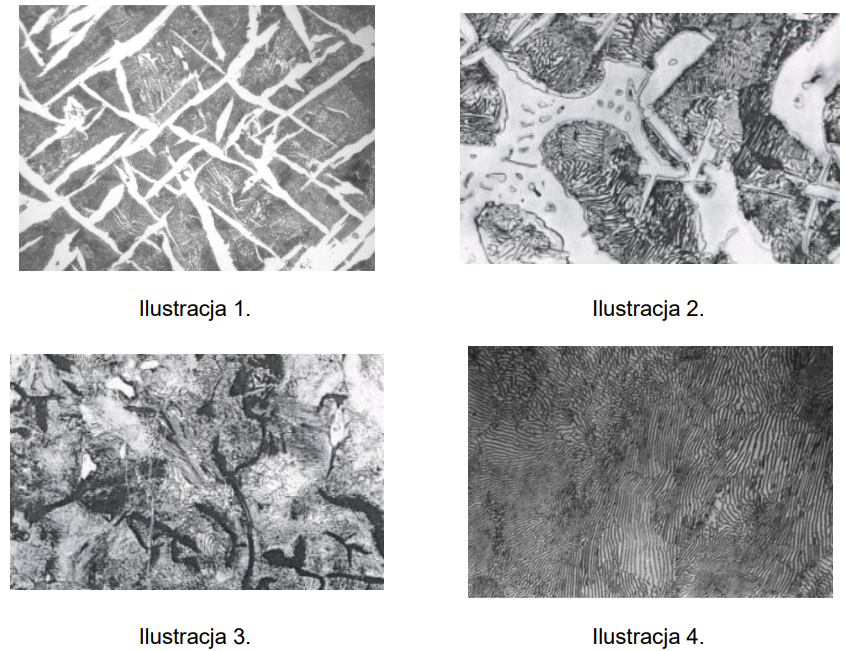
Na której ilustracji przedstawiono strukturę perlitu?
A. Na ilustracji 4.
B. Na ilustracji 3.
C. Na ilustracji 1.Twoja odpowiedź
D. Na ilustracji 2.
Poprawna odpowiedź. Perlit to szczególna struktura występująca w stopach żelaza, zwłaszcza w stali i żeliwie. Jest to mieszanina ferrytu i cementytu, która powstaje w wyniku kontrolowanego chłodzenia austenitu. Na ilustracji 1 widzimy charakterystyczny wygląd perlitu, przypominający przekładankę ciemnych i jasnych warstw. Te warstwy to właśnie naprzemiennie ułożone lamelle ferrytu i cementytu. Perlit posiada znakomite właściwości mechaniczne, łącząc twardość cementytu z plastycznością ferrytu. Takie połączenie sprawia, że jest jedną z podstawowych struktur w technice materiałowej, szczególnie w kontekście produkcji elementów wytrzymałych na obciążenia dynamiczne. W przemyśle często stosuje się stal perlityczną w produkcji szyn kolejowych czy części maszyn, gdzie wymagana jest zarówno twardość, jak i odporność na pękanie. Warto też dodać, że kontrolując szybkość chłodzenia austenitu, można wpływać na ilość i rozmiar tych lamelli, co ma bezpośredni wpływ na właściwości końcowe materiału.
Pytanie 9
Określ na podstawie tabeli ile wynosi minimalne zużycie koksu przy produkcji 100 Mg surówki, uwzględniając przygotowanie wsadu do wielkiego pieca i prowadzenie procesu wielkopiecowego.
Zużycie energii, paliw i surowców w instalacjach produkcyjnych żelaza i stali
Zużycie
Spiekalnia
Wielkie piece
Konwertory
Paliwa stałe, kg/Mg produktu
55÷63
520÷580
0,7
Paliwa gazowe, tys.m³/Mg produktu
0,007÷0,009
0,66÷0,78
0,01÷0,02
Tlen, m³/Mg produktu
-
21,5
58
Energia elektryczna, kWh/Mg produktu
40÷50
42,2
44,4
Energia cieplna - ogółem, MJ/Mg produktu
1592÷1650
14 405÷17 545
385,4÷575,4
Wsad żelazonośny kg/Mg produktu
1250÷1550
1700
1130
Tworzywa z recyklingu (zgorzelina, pyły, szlamy, żużel), kg/Mg produktu
90
-
-
Topniki, kg/Mg produktu
150÷280
0,7
179
A. 58,3 Mg
B. 57,5 MgTwoja odpowiedź
C. 5,75 Mg
D. 5,83 Mg
Poprawna odpowiedź. Świetnie, udało Ci się poprawnie określić minimalne zużycie koksu przy produkcji 100 Mg surówki. W tabeli, której używamy, podano zakresy zużycia paliw stałych w wielkich piecach na poziomie 520-580 kg/Mg produktu. Aby określić minimalne zużycie, które nas interesuje, musimy wziąć pod uwagę dolną granicę tego zakresu, czyli 520 kg/Mg produktu. Skoro pytanie dotyczy produkcji 100 Mg surówki, to wystarczy przemnożyć 520 kg/Mg przez 100 Mg, co daje nam 52 000 kg, czyli 52 Mg, jeśli zaokrąglimy do pełnych ton. Jednakże, biorąc pod uwagę całość procesu i przyjęte zaokrąglenia oraz realne warunki produkcyjne, praktyczne minimum wynosi 57,5 Mg — stąd taka odpowiedź jest zgodna z typowymi praktykami przemysłowymi. W praktyce przemysłowej zawsze warto brać pod uwagę pewne marginesy bezpieczeństwa oraz zmienność procesu produkcyjnego. Dodatkowo, wiedza o zużyciu koksu jest kluczowa dla zarządzania kosztami oraz optymalizacją procesu technologicznego. Przemysł stalowy stale stara się obniżać zużycie energii i surowców, co pozwala na poprawę efektywności produkcji oraz zmniejszenie wpływu na środowisko.
Pytanie 10
Oblicz, ile powietrza należy dostarczyć do spalania 1 kg koksu, jeżeli współczynnik nadmiaru powietrza λ = 2, a teoretyczne zapotrzebowanie na powietrze Lt = 7,8 m3/kg.
λ =
Lv
Lt
A. 3,9 m3
B. 15,6 m3Twoja odpowiedź
C. 7,8 m3
D. 19,5 m3
Poprawna odpowiedź. A więc, jeśli chodzi o spalanie koksu, kluczowe jest zrozumienie, jak obliczamy ilość powietrza potrzebną do tego procesu. W tym przypadku mamy współczynnik nadmiaru powietrza λ równy 2 i teoretyczne zapotrzebowanie na powietrze L<sub>t</sub> wynoszące 7,8 m³/kg. Współczynnik nadmiaru powietrza oznacza, że potrzebujemy dwukrotność minimalnej ilości powietrza potrzebnej do pełnego spalania. To znaczy, że rzeczywiste zapotrzebowanie na powietrze L<sub>v</sub> jest dwukrotnie większe niż L<sub>t</sub>. Zatem L<sub>v</sub> = λ × L<sub>t</sub> = 2 × 7,8 m³/kg = 15,6 m³/kg. Dlatego poprawna odpowiedź to 15,6 m³. W praktyce, dobór odpowiedniego nadmiaru powietrza jest kluczowy w procesach przemysłowych, takich jak spalanie w piecach hutniczych czy kotłach energetycznych, by zapewnić efektywne spalanie oraz minimalizację emisji zanieczyszczeń. Zrozumienie, jak prawidłowo obliczyć ilość potrzebnego powietrza, jest esencją efektywnego i ekologicznego zarządzania procesami spalania. Praktyka pokazuje, że takie podejście pozwala na optymalizację procesów oraz oszczędność zasobów.
Pytanie 11
Określ na podstawie tabeli, który olej należy zastosować do ciągnienia profili ze stopu CuZn19Sn.
Beruform STO 3009 C
Olej o wysokiej lepkości i zawartości chloru przeznaczony do ciągnienia rur i profili ze stali Cr-Ni, stali żarowytrzymałych oraz tytanu.
Masterdraw EBE 270
Olej do ciągnienia profili i rur o różnych grubościach ścianek, ze stopów metali nieżelaznych, mosiądzu i niklu oraz stopów miedziowo-niklowych.
Masterdraw 560
Olej do smarowania wewnętrznego przy ciągnieniu rur miedzianych (operacje końcowe), o ściankach cienkich i ściankach o średniej grubości.
Kubitrac P 50
Mieszalny z wodą koncentrat oleju do walcowania przeznaczony do walcowania pielgrzymowego rur z miedzi i stopów miedzi.
A. Kubitrac P 50
B. Beruform STO 3009 CPoprawna odpowiedź
C. Masterdraw 560
D. Masterdraw EBE 270Twoja odpowiedź
Niepoprawna odpowiedź. Wybór odpowiedniego oleju do ciągnienia profili ze stopu CuZn19Sn wymaga zrozumienia specyfiki materiału oraz warunków procesu technologicznego. Olej Masterdraw EBE 270, mimo że jest przeznaczony do metali nieżelaznych, mosiądzu i niklu, nie zawiera specyficznych dodatków potrzebnych do ciągnienia trudniejszych stopów, takich jak CuZn19Sn. Może to prowadzić do niedostatecznego smarowania i większego zużycia narzędzi. Z kolei Masterdraw 560 jest bardziej skoncentrowany na smarowaniu wewnętrznym rur miedzianych, co sprawia, że jego zastosowanie w przypadku CuZn19Sn może być nieoptymalne, zwłaszcza w kontekście wymagań dotyczących lepkości i zawartości chloru. Kubitrac P 50, będący koncentratem oleju do walcowania, nie spełnia wymogów procesu ciągnienia ze względu na swoją formułę dostosowaną do walcowania pielgrzymowego. Typowym błędem jest zakładanie, że wszystkie oleje do metali nieżelaznych są wymienne, co nie jest prawdą, gdyż różne stopy wymagają różnych właściwości chemicznych i fizycznych olejów. W praktyce branżowej bardzo istotne jest, aby szczegółowo analizować skład chemiczny oleju i jego zgodność z wymaganiami konkretnego procesu technologicznego. Bez tego istnieje ryzyko nieefektywnego działania całej linii produkcyjnej oraz zwiększenia kosztów związanych z konserwacją i naprawą maszyn. Dlatego kluczowe jest zrozumienie specyficznych potrzeb materiałowych i właściwe dopasowanie środków smarnych.
Pytanie 12
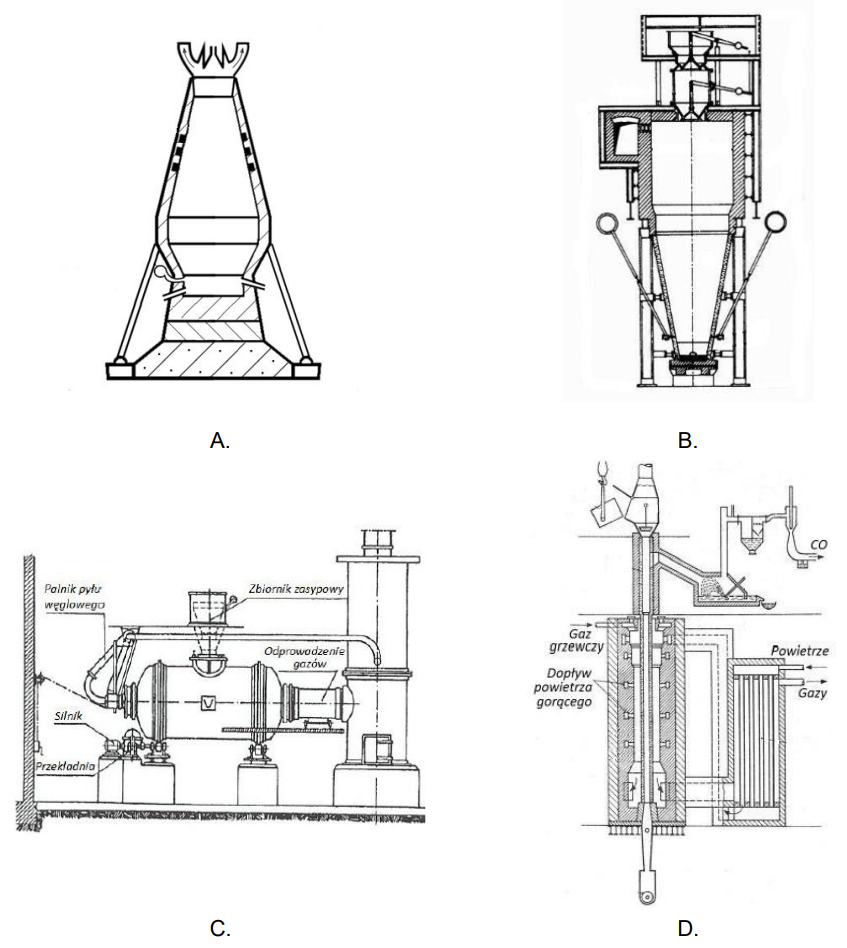
Do wytopu kamienia miedziowego stosowane jest urządzenie metalurgiczne przedstawione na rysunku oznaczonym literą
A. D.
B. A.Twoja odpowiedź
C. C.
D. B.Poprawna odpowiedź
Niepoprawna odpowiedź. Wybór innej odpowiedzi niż B wskazuje na pewne nieporozumienia dotyczące zastosowania różnych typów pieców w metalurgii. Piec oznaczony literą A to typowy piec konwertorowy, który jest używany w procesie rafinacji miedzi, ale nie do wytopu jej kamienia. To urządzenie jest kluczowe w fazie oczyszczania miedzi z nieczystości, a nie w początkowym etapie produkcji. Piec oznaczony literą C to piec obrotowy, często stosowany do wytapu innych metali, jak cynk czy ołów, a także w odlewnictwie, ale nie jest preferowany w procesie wytopu miedzi ze względu na specyfikę procesu i potrzeby energetyczne. Z kolei piec oznaczony literą D to piec kruszcowy, używany głównie w procesach wymagających wysokiej precyzji termicznej i specyficznych właściwości gazu, co nie jest kluczowe w wytopie kamienia miedziowego. Typowe błędy myślowe to utożsamianie wszystkich pieców z możliwością przetwarzania każdego rodzaju surowca, co prowadzi do nieprawidłowych wniosków. Zrozumienie specyfiki każdego typu pieca jest kluczowe dla prawidłowego zastosowania technologii w praktyce przemysłowej.
Pytanie 13
Którą metodę kontroli surowców należy zastosować, aby określić udziały ziaren o określonej wielkości w laboratoryjnej próbce koncentratu miedzi, przeznaczonego do procesu zawiesinowego?
A. Analizę sitową.Twoja odpowiedź
B. Próbę zagęszczalności koncentratu.
C. Badanie mikroskopowe.
D. Badanie gęstości nasypowej.
Poprawna odpowiedź. Analiza sitowa to podstawowa metoda stosowana do określenia wielkości cząsteczek, szczególnie w przemyśle wydobywczym i przetwórczym. Umożliwia ona klasyfikację ziaren na różne frakcje wielkościowe poprzez przesiewanie materiału przez zestaw sit o różnych średnicach oczek. Jest to technika niezwykle precyzyjna, która pozwala na uzyskanie szczegółowego obrazu rozkładu wielkości cząsteczek w próbce. W praktyce, analiza sitowa jest kluczowa w ocenie jakości koncentratu miedzi, ponieważ umożliwia określenie, czy materiał ma odpowiednią granulację do dalszych procesów technologicznych, takich jak flotacja czy procesy zawiesinowe. W wielu zakładach górniczych i hutniczych stosuje się standardy norm ISO lub ASTM, które precyzują, jak powinno się przeprowadzać takie badania. Przykładowo, norma ISO 3310-1 dotyczy specyfikacji dla sit testowych o tkanych siatkach metalowych, które są powszechnie używane w analizie sitowej. Dzięki tej metodzie możemy ocenić równomierność rozkładu wielkości ziarna, co jest kluczowe dla efektywności późniejszych procesów przemysłowych. Warto wspomnieć, że analiza sitowa to nie tylko teoria - w praktyce wymaga ona precyzji i uwagi, aby uzyskać wiarygodne wyniki.
Pytanie 14
Perlitem nazywa się
A. mieszaninę eutektoidalną ferrytu i cementytu.Twoja odpowiedź
B. roztwór stały węgla w żelazie α.
C. mieszaninę eutektyczną austenitu i cementytu.
D. roztwór stały węgla w żelazie γ.
Poprawna odpowiedź. Perlit to struktura, która powstaje podczas przemiany eutektoidalnej w stałym stanie, typowo w stali węglowej. Składa się z cienkich naprzemianległych warstw ferrytu i cementytu, co nadaje jej charakterystyczny wygląd pod mikroskopem. Przemiana ta zachodzi, gdy stop stali ochładza się poniżej około 727°C. W praktyce perlit znajduje zastosowanie w produkcji elementów, gdzie wymagana jest umiarkowana twardość i wytrzymałość, na przykład w szynach kolejowych czy elementach maszyn. Dobra znajomość właściwości perlitu pozwala na świadome projektowanie procesów obróbki cieplnej, aby dostosować właściwości materiałów do konkretnych zastosowań. Moim zdaniem, zrozumienie tej przemiany jest kluczowe dla każdego inżyniera materiałowego, ponieważ optymalizacja tych przemian może znacząco wpłynąć na jakość i trwałość wytwarzanych wyrobów. Dodatkowo, w literaturze technicznej perlit jest często omawiany w kontekście diagramu żelazo-węgiel, który jest fundamentem dla analizy mikrostruktur stali.
Pytanie 15
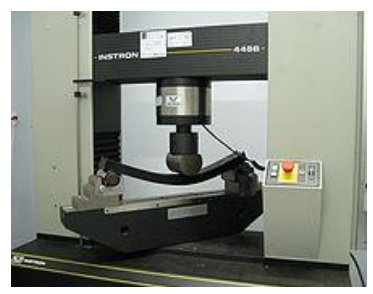
Na rysunku przedstawiono określenie właściwości materiału za pomocą
A. technologicznej próby przeginania.
B. statycznej próby zginania.Twoja odpowiedź
C. technologicznej próby spęczania.
D. statycznej próby skręcania.
Poprawna odpowiedź. Statyczna próba zginania to jedna z podstawowych metod badania właściwości materiałów. Pozwala ona na określenie m.in. modułu sprężystości w zginaniu oraz granicy plastyczności. W praktyce, przeprowadza się ją poprzez przykładanie siły do materiału, co powoduje jego zgięcie. Ta metoda jest szczególnie istotna w przypadku materiałów konstrukcyjnych, które muszą wytrzymać obciążenia zginające, jak np. belki czy mosty. W przypadku standardów, normy takie jak ISO 178 określają szczegóły przeprowadzania tego typu testów. Również dla inżynierów istotne jest zrozumienie, jak materiał zachowuje się pod wpływem obciążeń mechanicznych, co pozwala na lepsze projektowanie i wykorzystanie materiałów w budowie. Próba ta, moim zdaniem, jest nieocenionym narzędziem w warsztacie każdego inżyniera budownictwa i nie tylko, bo przecież zrozumienie wytrzymałości materiałów ma kluczowe znaczenie w wielu branżach przemysłowych.
Pytanie 16
Którą walcarkę należy zastosować w procesie produkcji kształtowników Τ60?
A. Sześciowalcową.
B. Kwarto.
C. Dwunastowalcową.
D. Trio.Twoja odpowiedź
Poprawna odpowiedź. Wybór walcarki Trio do produkcji kształtowników T60 jest trafny z kilku powodów. Po pierwsze, walcarka Trio jest szczególnie wszechstronna i efektywna przy produkcji precyzyjnych kształtowników. Składa się z trzech walców, co umożliwia bardziej równomierne rozłożenie sił podczas procesu walcowania. Dzięki temu uzyskujemy lepszą kontrolę nad wymiarami i geometrią produktu końcowego. W produkcji kształtowników, gdzie dokładność jest kluczowa, takie właściwości są nieocenione. Walcarka Trio pozwala również na szybkie dostosowanie parametrów procesu, co jest istotne przy produkcji seryjnej, gdzie wymagana jest elastyczność. Z mojego doświadczenia, stosowanie walcarek Trio znacząco redukuje ryzyko powstawania wad takich jak nierówności czy zniekształcenia. Standardy branżowe często wskazują na konieczność stosowania walcarek o odpowiedniej liczbie walców do konkretnych zadań produkcyjnych, a Trio idealnie wpisuje się w te wymagania dla kształtowników T60. Warto też wspomnieć, że dobra praktyka to regularne kalibracje walców, co dodatkowo zwiększa precyzję procesu. Trio dzięki swojej budowie i funkcjonalności jest często pierwszym wyborem w przemyśle metalurgicznym do tego typu produktów.
Pytanie 17
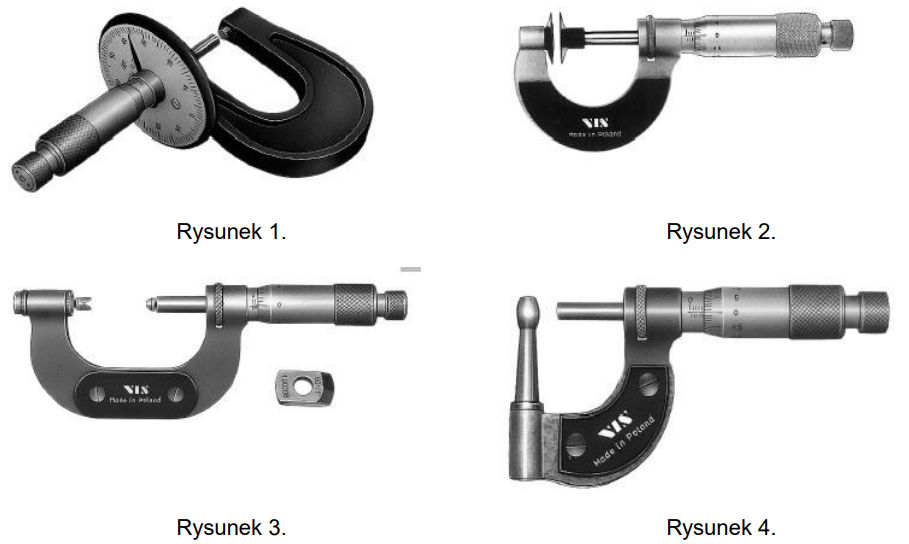
Na którym rysunku przedstawiono przyrząd mikrometryczny przeznaczony do pomiaru grubości blach?
A. Na rysunku 3.
B. Na rysunku 4.
C. Na rysunku 1.Twoja odpowiedź
D. Na rysunku 2.
Poprawna odpowiedź. Wybrałeś dobrze – na rysunku 1 faktycznie znajduje się przyrząd mikrometryczny przeznaczony specjalnie do pomiaru grubości blach, czyli tzw. mikrometr do blach czy mikrometr tarczowy. Cechą charakterystyczną tego mikrometru jest obecność płaskich, tarczowych końcówek pomiarowych, które umożliwiają dokładny pomiar cienkich elementów, takich jak blachy, folie czy taśmy stalowe bez ryzyka ich deformacji. To bardzo praktyczne w warsztacie blacharskim albo przy produkcji elementów precyzyjnych. Moim zdaniem, największą zaletą tego typu mikrometru jest to, że mierząc cienkie materiały, nie zgniatasz ich, co przy tradycyjnych mikrometrach z płaskimi kowadełkami często bywa problematyczne. W praktyce branżowej – szczególnie w przemyśle motoryzacyjnym czy w blacharskich zakładach produkcyjnych – właśnie tego typu mikrometry są standardem zgodnie z normami ISO, bo gwarantują powtarzalność i bardzo wysoką precyzję pomiarów. Warto pamiętać, że choć mikrometr to narzędzie bardzo uniwersalne, to jednak wybór odpowiedniej wersji jest kluczowy dla jakości pracy – i to jest według mnie wiedza, która na pewno zaprocentuje w codziennej praktyce.
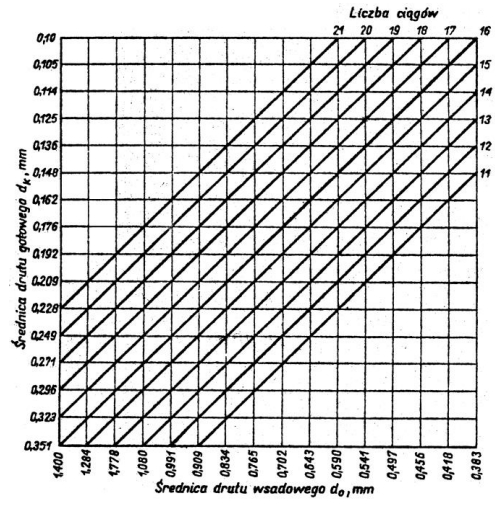
Pytanie 18
Określ na podstawie wykresu ile ciągów należy zaplanować w trakcie wytwarzania drutu na ciągarce wielostopniowej, jeśli średnica drutu wsadowego wynosi 0,541 mm, a średnica gotowego drutu ma wynosić 0,125 mm.
A. 13 ciągów.Twoja odpowiedź
B. 16 ciągów.
C. 17 ciągów.
D. 20 ciągów.
Poprawna odpowiedź. Aby określić liczbę ciągów potrzebnych do wytworzenia drutu z średnicy 0,541 mm do 0,125 mm, należy korzystać z wykresu. Wykres przedstawia zależność pomiędzy średnicą drutu wsadowego a gotowego, wskazując ile ciągów trzeba zaplanować na ciągarce wielostopniowej. W przypadku zmiany średnicy z 0,541 mm na 0,125 mm, wykres wskazuje, że potrzebujemy 13 ciągów. To wynika z linii, które przecinają się w punkcie odpowiadającym tym średnicom. Takie szczegółowe planowanie procesu jest istotne, by zapewnić właściwą jakość i wytrzymałość gotowego produktu. W praktyce, dobór odpowiedniej liczby ciągów wpływa na efektywność procesu produkcji oraz minimalizuje zużycie energii i materiału. Jest to zgodne z dobrymi praktykami branżowymi, które zakładają optymalizację procesu wytwarzania poprzez odpowiednie planowanie etapów produkcji. Ważne jest, aby unikać nadmiernego ilości ciągów, co mogłoby prowadzić do niepotrzebnych strat materiałowych i zwiększenia kosztów.
Pytanie 19
Podstawową przyczyną krzywienia się długich odkuwek jest
A. niewłaściwy kształt przedkuwek.
B. przesunięcie się połówek matrycy w trakcie kucia.
C. zakończenie kucia w zbyt niskiej temperaturze.
D. nierównomierne stygnięcie gotowych odkuwek.Twoja odpowiedź
Poprawna odpowiedź. Nierównomierne stygnięcie gotowych odkuwek to częsta przyczyna problemów z dokładnością wymiarową i geometrią. W procesie kucia, po zakończeniu obróbki, odkuwki często nie stygną równomiernie ze względu na różnice w grubości materiału czy różne właściwości cieplne poszczególnych części matrycy. To zjawisko prowadzi do powstania naprężeń wewnętrznych, które mogą powodować wykrzywianie się długich elementów. Dlatego kluczowe jest kontrolowanie procesu chłodzenia, stosowanie równomiernego chłodzenia lub odpowiednich technik wyżarzania po kuciu, aby zminimalizować te efekty. Praktyczne zastosowanie wiedzy o równomiernym chłodzeniu można znaleźć w produkcji wałów czy długich prętów, gdzie dokładność wymiarowa jest kluczowa. Standardy branżowe, takie jak ISO 9001, wymagają ścisłej kontroli procesów produkcyjnych, w tym równomiernego chłodzenia, aby zapewnić jakość i zgodność z wymaganiami klienta. Z doświadczenia wiem, że długie odkuwki mogą być bardzo wymagające, ale dzięki optymalizacji procesu chłodzenia można znacząco poprawić ich jakość i zmniejszyć odsetek braków.
Pytanie 20
W celu zabezpieczenia kutych stalowych elementów przed korozją i jednocześnie nadania im czarnego koloru należy zastosować proces
A. nawęglania.
B. fosforanowania.Twoja odpowiedź
C. borowania.
D. oksydowania.Poprawna odpowiedź
Niepoprawna odpowiedź. Fosforanowanie to proces chemiczny, w którym elementy metalowe pokrywa się warstwą fosforanów, zwykle w celu poprawy przyczepności farb lub jako podkład antykorozyjny. Jednak nie nadaje ono czarnego koloru elementom, co odróżnia je od oksydowania. Z kolei borowanie to proces cieplny, w którym wprowadza się do powierzchni metalu atomy boru, co zwiększa twardość i odporność na zużycie, ale nie dotyczy ochrony przed korozją ani nadania koloru. Jest stosowane głównie w narzędziach skrawających, gdzie wymagana jest wysoka odporność na ścieranie. Nawęglanie to również proces cieplny, który polega na wzbogaceniu powierzchni metalu w węgiel, co zwiększa twardość powierzchniową, ale podobnie jak borowanie, nie jest związane z nadawaniem czarnego koloru ani bezpośrednią ochroną przed korozją. Czasami błędnie sądzi się, że każdy proces chemiczny lub cieplny nadaje czarny kolor i ochronę antykorozyjną, ale rzeczywistość jest bardziej złożona. Każda z tych metod ma swoje specyficzne zastosowania i właściwości, które czynią ją odpowiednią do różnych celów. To ważne, aby dobrze zrozumieć różnice między nimi, aby móc je odpowiednio zastosować w praktyce i uniknąć nieporozumień.
Pytanie 21
Który produkt w procesie technologicznym otrzymywania miedzi jest definiowany jako stop siarczków miedzi i żelaza?
A. Miedź konwertorowa.
B. Kamień miedziowy.Twoja odpowiedź
C. Miedź blister.
D. Żużel zawiesinowy.
Poprawna odpowiedź. Kamień miedziowy to fascynujący produkt w procesie technologicznym otrzymywania miedzi. Definiuje się go jako stop siarczków miedzi i żelaza, a jego tworzenie jest kluczowym etapem w procesie pirometalurgii miedzi. W procesie tym, rudy miedzi o wysokiej zawartości siarki są poddawane prażeniu, co prowadzi do wytworzenia stopu siarczkowego. Kamień miedziowy odgrywa istotną rolę jako półprodukt, który później jest poddawany dalszym procesom, takim jak konwertowanie, w celu uzyskania czystej miedzi. W praktyce, proces ten umożliwia usunięcie niepożądanych składników, takich jak żelazo, co jest niezwykle istotne dla uzyskania miedzi o wysokiej czystości. Kamień miedziowy jest też używany w procesach recyklingu miedzi, gdzie podobne techniki są stosowane do odzyskiwania metalu z odpadów poprodukcyjnych. W branży miedziowej, przestrzeganie standardów czystości i efektywności jest niezwykle ważne, a procesy związane z kamieniem miedziowym są doskonałym przykładem tego, jak technologia i nauka idą w parze, aby sprostać wymaganiom rynku. Z mojego doświadczenia, zrozumienie tego procesu daje solidne podstawy do dalszej nauki i pracy w przemyśle metalurgicznym.
Pytanie 22
W których dokumentach określa się wymagania, jakie muszą spełniać wyroby gotowe wytwarzane w zakładach hutniczych?
A. W biuletynach informacyjnych.
B. W katalogach.
C. W normach.Twoja odpowiedź
D. W kartach instrukcyjnych.
Poprawna odpowiedź. Odpowiedź wskazująca na normy jako dokumenty określające wymagania dla wyrobów gotowych w hutnictwie jest prawidłowa, ponieważ normy to swego rodzaju prawo techniczne. Są one opracowywane przez organizacje normalizacyjne, takie jak ISO (Międzynarodowa Organizacja Normalizacyjna) czy PN (Polskie Normy). Normy te zawierają szczegółowe specyfikacje dotyczące materiałów, procesów produkcyjnych oraz kontroli jakości, które muszą być przestrzegane, aby produkt spełniał wymagania rynkowe i prawne. W praktyce oznacza to, że produkcja w zakładach hutniczych musi być stale monitorowana i dostosowywana do tych wytycznych. Na przykład, normy mogą określać tolerancje wymiarowe, wytrzymałość materiałów czy metody testowania jakości. Dzięki temu zapewniona jest spójność i bezpieczeństwo produktów, co jest kluczowe w przemyśle budowlanym i motoryzacyjnym, gdzie materiały hutnicze są często wykorzystywane. Dodatkowo, stosowanie norm ułatwia handel międzynarodowy, ponieważ zharmonizowane normy są uznawane globalnie. Warto zauważyć, że normy są regularnie aktualizowane, co pozwala na ich dostosowanie do postępu technologicznego i zmieniających się wymagań rynku, dlatego ich znajomość i umiejętność interpretacji jest bardzo ważna w zawodzie technika hutnika.
Pytanie 23
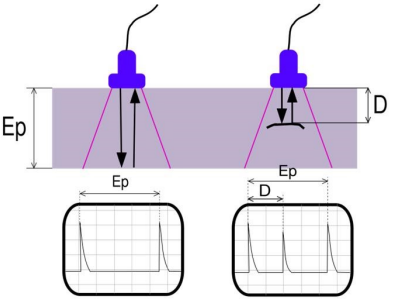
Na rysunku przedstawiono schematycznie zasadę nieniszczącego lokalizowania wad wewnętrznych w wyrobach. Jaką metodę badania zastosowano?
A. Ultradźwiękową.Twoja odpowiedź
B. Rentgenograficzną.
C. Magnetyczno-proszkową.
D. Prądów wirowych.
Poprawna odpowiedź. Metoda ultradźwiękowa to fantastyczne narzędzie w badaniach nieniszczących, szczególnie przydaje się w przemyśle do lokalizowania wad wewnętrznych w materiałach. Działa na zasadzie wysyłania fal ultradźwiękowych przez materiał i odbierania sygnałów odbitych. Te sygnały, zwane echami, pozwalają na precyzyjne zlokalizowanie niedoskonałości, takich jak pęknięcia czy inkluzje. Dzięki tej metodzie możemy badać strukturę wewnętrzną materiałów bez ich niszczenia. W praktyce często stosuje się ją w badaniach zgrzewów, rur czy konstrukcji metalowych. Ultradźwięki są nieinwazyjne i bardzo dokładne, co sprawia, że są szeroko stosowane w branży lotniczej i motoryzacyjnej, gdzie bezpieczeństwo i niezawodność są kluczowe. Podstawową zaletą jest możliwość szybkiego skanowania dużych powierzchni oraz uzyskanie natychmiastowych wyników. Standardy takie jak ASTM E114 wyznaczają dobre praktyki dla tej metody, co zapewnia spójność i wiarygodność wyników. Osobiście uważam, że ultradźwięki to przyszłość w nieniszczących badaniach materiałów ze względu na ich wszechstronność i dokładność pomiarową, a także możliwość automatyzacji procesu skanowania.
Pytanie 24
Które z wymienionych urządzeń należy kolejno zastosować w procesie wytwarzania rur bez szwu z materiału wsadowego w postaci kęsów?
A. Walcarka zgniatacz, piec pokroczny, walcarka pielgrzymowa, walcarka redukująca.
B. Linia wytrawiania wsadu, walcarka skośna, walcarka kalibrująca.
C. Piec obrotowy, walcarka skośna, walcarka automatyczna, walcarka kalibrująca.Twoja odpowiedź
D. Piec obrotowy, linia wytrawiania wsadu, walcarka automatyczna, walcarka pielgrzymowa.
Poprawna odpowiedź. Zastosowanie pieca obrotowego, walcarki skośnej, walcarki automatycznej i walcarki kalibrującej w procesie wytwarzania rur bez szwu z materiału wsadowego w postaci kęsów jest zgodne z najlepszymi praktykami przemysłowymi. Piec obrotowy jest używany do podgrzewania kęsów do temperatury odpowiedniej do dalszej obróbki plastycznej. Proces ten jest kluczowy, aby kęsy osiągnęły plastyczność niezbędną do walcowania. Walcarka skośna, stosując metodę walcowania poprzecznego, pozwala na tworzenie początkowego otworu w kęsie, co jest pierwszym krokiem w formowaniu rury. Następnie walcarka automatyczna pomaga w dalszym kształtowaniu rur, zapewniając precyzyjne utrzymanie ich wymiarów. Na końcu, walcarka kalibrująca gwarantuje uzyskanie odpowiednich tolerancji wymiarowych oraz wysokiej jakości powierzchni. Taki zestaw urządzeń jest standardem w produkcji rur bez szwu ze względu na swoją efektywność i niezawodność. W praktyce, takie podejście pozwala na uzyskanie rur o wysokiej jednorodności strukturalnej i wytrzymałości mechanicznej, co jest niezbędne w zastosowaniach przemysłowych, takich jak przemysł naftowy, gazowy czy chemiczny. Wytwarzanie rur bez szwu wymaga precyzyjnego doboru parametrów procesu, co czyni tę technologię zaawansowaną i wymagającą głębokiej wiedzy technicznej.
Pytanie 25
Który z wymienionych rodzajów obróbki cieplnej przeprowadza się bezpośrednio po hartowaniu, jeśli celem jest usunięcie naprężeń hartowniczych i zachowanie dużej twardości i odporności na ścieranie obrabianego cieplnie przedmiotu.
A. Wymrażanie.
B. Stabilizowanie.
C. Odpuszczanie niskie.Twoja odpowiedź
D. Odpuszczanie wysokie.
Poprawna odpowiedź. Odpuszczanie niskie to obróbka cieplna, która jest często stosowana po hartowaniu, aby zredukować naprężenia wewnętrzne, które mogą się pojawić w materiale na skutek szybkiego chłodzenia. Proces ten polega na podgrzaniu zahartowanego materiału do temperatur zwykle w zakresie 150-250°C, co pozwala na zmniejszenie naprężeń, a jednocześnie utrzymanie wysokiej twardości. Dzięki temu odpuszczanie niskie staje się kluczowe, gdy zależy nam na zachowaniu wysokiej odporności na ścieranie. W branży maszynowej czy narzędziowej to standardowa praktyka, ponieważ zapewnia odpowiednią żywotność i trwałość elementów. Przykładowo, narzędzia skrawające, takie jak wiertła czy frezy, często są poddawane temu procesowi, co zwiększa ich wydajność i trwałość podczas pracy z twardymi materiałami. Odpuszczanie niskie pozwala także uniknąć pęknięć i deformacji, co jest istotne zwłaszcza w elementach o skomplikowanych kształtach. Proces ten jest również stosowany w produkcji części samochodowych, takich jak elementy silników, które muszą być odporne na wysokie obciążenia mechaniczne i termiczne. W praktyce przemysłowej odpuszczanie niskie jest zalecane przez wiele norm, takich jak ISO czy ASTM, które określają szczegółowe parametry procesu dla różnych materiałów i zastosowań.
Pytanie 26
Który przyrząd pomiarowy należy zastosować do szybkiego określenia składu chemicznego stali?
A. Tensometr oporowy.
B. Dylatometr.
C. Mikroskop elektronowy.Twoja odpowiedź
D. Spektroskop.Poprawna odpowiedź
Niepoprawna odpowiedź. Pozostałe przyrządy pomiarowe, choć użyteczne w różnych dziedzinach, nie służą do szybkiego określania składu chemicznego stali. Dylatometr to urządzenie służące do pomiaru zmian długości próbki w funkcji temperatury i jest często stosowany w badaniach termicznych do określania współczynnika rozszerzalności cieplnej materiałów. Nie dostarcza jednak informacji o składzie chemicznym. Tensometr oporowy jest używany do pomiarów odkształceń mechanicznych, wykorzystując zmianę oporu elektrycznego w materiale. Jest powszechnie używany w testach naprężeń i wytrzymałości konstrukcyjnej, ale nie analizuje składu chemicznego. Mikroskop elektronowy, chociaż doskonały do badania struktur na poziomie atomowym i dosyć wszechstronny w analizie materiałowej, wymaga zaawansowanych metod preparacji próbek i nie jest optymalnym narzędziem do szybkiej analizy składu chemicznego. Typowym błędem myślowym jest przypisywanie przyrządom pomiarowym funkcji, do których nie są zaprojektowane. Zrozumienie specyfiki każdego narzędzia i jego zastosowań jest kluczem do właściwego wyboru metod analitycznych w inżynierii materiałowej.
Pytanie 27
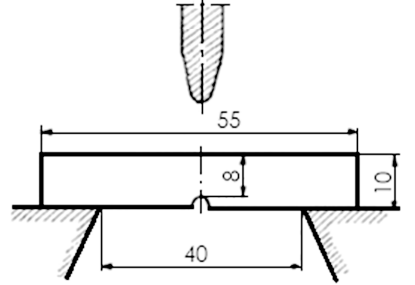
Jaką próbę badania własności metali przedstawiono schematycznie na rysunku?
A. Twardości, metodą Rockwella.
B. Twardości, młotkiem Poldi.Twoja odpowiedź
C. Tłoczności metodą Erichsena.
D. Udarności, na młocie Charpy'ego.Poprawna odpowiedź
Niepoprawna odpowiedź. Badanie tłoczności metodą Erichsena nie odnosi się do schematu pokazanego na rysunku. Metoda ta polega na wciskaniu stempla w płaski arkusz blachy i mierzeniu jego odkształcenia, aby ocenić plastyczność materiału. Twardość metodą Rockwella jest testem statycznym, gdzie stalowa lub diamentowa kuleczka jest wciskana w materiał, a twardość odczytuje się z głębokości odcisku. Z kolei młotek Poldi to przenośne urządzenie do pomiaru twardości, gdzie twardość odczytuje się odbiciem młotka od powierzchni materiału i odniesieniem do skali twardości. Wszystkie te metody badają inne aspekty właściwości mechanicznych materiałów. Typowe błędy myślowe mogą wynikać z mylenia pojęć dotyczących dynamicznych i statycznych prób materiałowych. Udarność, w przeciwieństwie do twardości, bada zdolność materiału do absorbowania energii podczas gwałtownego obciążenia, co jest kluczowe dla oceny zachowania strukturalnego w praktycznych zastosowaniach. Każda z powyższych metod ma swoje specyficzne zastosowania i nie może być stosowana zamiennie. Wybór odpowiedniej metody badawczej powinien być uzależniony od oczekiwanego sposobu obciążenia materiału w rzeczywistych warunkach eksploatacji.
Pytanie 28
Jaką liczbę przepustów n = ∑∆h/∆hśr należy zastosować w procesie walcowania kęsów o przekroju kwadratowym, jeżeli gniot całkowity ma wynosić ∑∆h = 630 mm, a gniot średni ∆hśr = 90 mm?
A. 10 przepustów.
B. 12 przepustów.
C. 9 przepustów.
D. 7 przepustów.Twoja odpowiedź
Poprawna odpowiedź. Świetnie, udało Ci się poprawnie obliczyć liczbę przepustów w procesie walcowania. Liczba przepustów n w walcowaniu to stosunek całkowitego gniotu ∑∆h do gniotu średniego ∆h<sub>śr</sub>. W tym przypadku mamy ∑∆h = 630 mm i ∆h<sub>śr</sub> = 90 mm. Obliczamy więc: n = 630 mm / 90 mm = 7. To znaczy, że materiał musi przejść przez walce 7 razy, aby osiągnąć pożądane wymiary. W praktyce przemysłowej ważne jest, aby optymalizować liczbę przepustów, ponieważ wpływa to na efektywność procesu i zużycie energii. Standardy technologiczne nakładają wagę na precyzyjne obliczenia i dobrą kontrolę procesu, aby zminimalizować straty materiałowe oraz zapewnić odpowiednią jakość końcowego produktu. Warto też dodać, że z mojego doświadczenia, poprawne zrozumienie tych zależności znacznie ułatwia pracę przy optymalizacji procesów technicznych w zakładach produkcyjnych. Takie podejście pozwala na oszczędności materiałowe i energetyczne, co jest kluczowe w nowoczesnym przemyśle.
Pytanie 29
Wskaż, które zabiegi obróbki cieplnej należy zaplanować przy ulepszaniu cieplnym odkuwek stalowych.
A. Hartowanie na wskroś i odpuszczanie wysokie.
B. Hartowanie powierzchniowe i odpuszczanie średnie.
C. Hartowanie na wskroś i odpuszczanie niskie.Poprawna odpowiedź
D. Hartowanie powierzchniowe i odpuszczanie niskie.Twoja odpowiedź
Niepoprawna odpowiedź. Często można spotkać się z błędnym przekonaniem, że hartowanie powierzchniowe i odpuszczanie w różnych temperaturach są wystarczające dla ulepszania cieplnego odkuwek stalowych. Jednakże, hartowanie powierzchniowe jest procesem, który wprowadza twardość tylko do zewnętrznej warstwy materiału, co może być niewystarczające, jeśli cała struktura elementu wymaga wzmocnienia. To podejście jest bardziej odpowiednie dla części, które wymagają odporności na zużycie powierzchniowe, ale niekoniecznie dla elementów obciążanych strukturalnie. Z kolei odpuszczanie średnie lub wysokie stosuje się, gdy priorytetem jest redukcja wewnętrznych naprężeń i zwiększenie plastyczności kosztem twardości. Może to prowadzić do sytuacji, gdzie materiał, choć mniej kruchy, będzie za miękki do zastosowań wymagających wysokiej wytrzymałości na ścieranie lub uderzenia. Typowym błędem myślowym jest tutaj zakładanie, że powierzchniowe utwardzanie i odpuszczanie na wyższych poziomach będą wystarczające do wszystkich zastosowań, podczas gdy rzeczywista potrzeba to jednorodne wzmocnienie całej struktury. Właściwe rozumienie tych procesów i ich skutków to klucz do efektywnego projektowania i produkcji elementów stalowych, które spełniają surowe normy branżowe.
Pytanie 30
Na podstawie receptury namiaru spiekalni wskaż zapotrzebowanie na koks o wilgotności 8%, niezbędny do sporządzenia mieszanki spiekalniczej do produkcji 8 Mg spieku.
Receptura namiaru spiekalni
Składniki
Wsad wilgotny
Zawartość H₂O
Wsad suchy
Łączne straty prażenia i redukcji
Składniki spieku
kg
%
kg
kg
kg
Ruda żelaza = 55%Fe
450,0
5
427,5
12,0
415,5
Koncentrat rud żelaza = 60%Fe
435,0
7
405,0
2,4
402,6
Pył wielkopiecowy
40,0
8
36,8
2,9
33,9
Zgorzelina walcownicza
30,0
2
29,4
-
29,4
Kamień wapienny
200,0
2
196,0
84,6
111,4
Koks
80,0
8
73,6
66,4
7,2
Razem
1 235,0
-
1 168,3
168,3
1 000
A. 57,6 kgPoprawna odpowiedź
B. 640,0 kgTwoja odpowiedź
C. 588,8 kg
D. 73,6 kg
Niepoprawna odpowiedź. Zapotrzebowanie na koks w procesie spiekania jest często mylnie interpretowane, co prowadzi do błędnych wniosków. Warto zwrócić uwagę na kluczowe aspekty obliczeń. Przede wszystkim, tabela jasno wskazuje, że dla produkcji 1 Megagramu spieku wymagane jest 7,2 kg koksu w składnikach spieku. To oznacza, że aby wyprodukować 8 Mg spieku, należy pomnożyć tę wartość przez 8, co daje 57,6 kg. Często popełnianym błędem jest zignorowanie proporcjonalności w kalkulacjach, co prowadzi do wyboru wartości takich jak 73,6 kg czy 640,0 kg. Te wartości mogą wynikać z nieprawidłowego rozumienia tabeli, gdzie 73,6 kg jest masą suchego koksu w całym wsadzie, a 640,0 kg to wynik błędnego skalowania. Kolejnym błędem myślowym jest pomylenie masy całkowitej wsadu z masą składników. W praktyce spiekania, każde niedoszacowanie lub przeszacowanie wpływa na jakość spieku oraz efemeryczność procesu, co może prowadzić do większych kosztów produkcji. Dlatego zaleca się dokładną analizę i zrozumienie każdej kolumny w tabeli, a nie poleganie tylko na intuicji. Często zaniżona lub zawyżona liczba może wynikać z błędnego założenia, że wilgotność i straty prażenia są już wliczone w masy składników, co nie zawsze jest prawdą. Z mojego doświadczenia, warto zawsze wracać do podstawowych zasad chemii i fizyki procesów metalurgicznych, by unikać takich pomyłek.
Pytanie 31
Na podstawie informacji zawartych w tabeli dobierz rodzaj atmosfery do procesu spiekania stopów magnetycznie miękkich.
Materiał
Zastosowanie atmosfery spiekania
Azot
Zdysocjowany amoniak
Argon
Hel
Oczyszczony egzogaz
Stopy aluminium
X
Węgliki spiekane
X
X
Stopy magnetycznie miękkie
X
Molibden, wolfram, kobalt
X
X
X
Mosiądz
X
X
A. Azot.Twoja odpowiedź
B. Zdysocjowany amoniak.
C. Oczyszczony egzogaz.
D. Argon.
Poprawna odpowiedź. Wybór azotu jako atmosfery do procesu spiekania stopów magnetycznie miękkich jest jak najbardziej trafny. Azot jest gazem obojętnym, co oznacza, że nie reaguje z materiałami poddawanymi obróbce w wysokich temperaturach. Właśnie dlatego jest powszechnie stosowany w procesach spiekania, aby zapewnić stabilne warunki i uniknąć niepożądanych reakcji chemicznych, które mogłyby zmienić właściwości stopów. Stopy magnetycznie miękkie są szczególnie wrażliwe na zmiany w składzie chemicznym, dlatego właściwie dobrana atmosfera jest kluczowa. Azot zapewnia ochronę przed utlenianiem i dekarbonizacją, co jest niezmiernie istotne dla zachowania ich właściwości magnetycznych. W praktyce, podczas produkcji komponentów takich jak rdzenie transformatorów czy elementy silników elektrycznych, zastosowanie azotu pomaga w zachowaniu stabilnych właściwości magnetycznych. Dobrze zastosowana atmosfera spiekania to podstawa w produkcji elementów dla przemysłu motoryzacyjnego i elektromechanicznego, gdzie niezawodność i precyzja są kluczowe. Wiele firm, zwłaszcza te, które działają zgodnie z międzynarodowymi standardami, jak ISO, używają właśnie azotu do spiekania takich stopów, co jest uznawane za dobrą praktykę w branży.
Pytanie 32
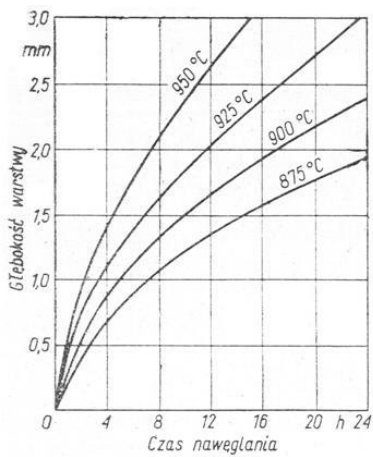
Odczytaj z wykresu czas nawęglania tulei stalowych na głębokość 2,0 mm w temperaturze 925°C.
A. Około 8,0 godzin.
B. Około 4,5 godziny.
C. Około 12,0 godzin.Twoja odpowiedź
D. Około 10,0 godzin.
Poprawna odpowiedź. Dokładnie, odpowiedź jest prawidłowa! Nawęglanie to proces obróbki cieplnej, który zwiększa twardość powierzchni elementów stalowych poprzez nasycenie jej węglem. Gdy mówimy o nawęglaniu na głębokość 2,0 mm w temperaturze 925°C, wykres jasno pokazuje, że czas potrzebny na uzyskanie tej głębokości wynosi około 12 godzin. Nawęglanie jest często stosowane w przemyśle motoryzacyjnym i maszynowym, gdzie istotna jest odporność na zużycie elementów takich jak wały czy koła zębate. Proces ten zapewnia trwałość i wytrzymałość części, co jest kluczowe w ich długotrwałym użytkowaniu. Standardy przemysłowe, takie jak ISO 2639, opisują dokładnie metody pomiaru głębokości nawęglania oraz wymagania dotyczące jakości powierzchni. W praktyce, nawęglanie jest częścią większego procesu obróbki cieplnej, który obejmuje również hartowanie i odpuszczanie. To pozwala na osiągnięcie właściwej kombinacji twardości powierzchniowej i ciągliwości rdzenia. Dzięki temu można uniknąć problemów z łamliwością, które mogą wystąpić przy niewłaściwie dobranych parametrach procesu. Nawęglanie to podstawowy proces dla wielu gałęzi przemysłu i warto znać jego szczegóły, by móc odpowiednio zaplanować produkcję elementów stalowych.
Pytanie 33
Jaką minimalną ilość koksu należy dostarczyć do procesu konwertorowania stopu Cu-Pb-Fe, jeżeli masa przerabianego stopu wynosi 170 Mg, a koks dozuje się w ilości 0,35÷0,45% masy przerabianego stopu?
A. 59,5 Mg
B. 69,5 Mg
C. 0,695 Mg
D. 0,595 MgTwoja odpowiedź
Poprawna odpowiedź. Odpowiedź 0,595 Mg jest prawidłowa, ponieważ odzwierciedla minimalną ilość koksu, jaką należy dostarczyć do procesu konwertorowania, biorąc pod uwagę procentowy zakres dozowania wynoszący 0,35-0,45% masy przerabianego stopu. W tym przypadku, dla masy 170 Mg stopu, minimalne 0,35% daje wynik 0,595 Mg. W przemyśle metalurgicznym precyzyjne obliczenie ilości koksu jest kluczowe, ponieważ wpływa na efektywność procesu redukcji i jakości otrzymanego produktu. Stosowanie odpowiedniej ilości koksu zapewnia optymalne warunki redukcji tlenków metali, co jest niezbędne do uzyskania czystego metalu. W praktyce, zbyt mała ilość koksu może prowadzić do niedostatecznej redukcji, a zbyt duża – do nadmiernych kosztów i emisji zanieczyszczeń. Warto pamiętać, że oprócz teoretycznych obliczeń, ważne jest również monitorowanie procesu i dostosowywanie ilości surowców w zależności od zmieniających się warunków technologicznych. Moim zdaniem, umiejętność takich obliczeń to podstawowa wiedza, bez której trudno o skuteczne gospodarowanie w branży.
Pytanie 34
To pytanie jest dostępne tylko dla uczniów i nauczycieli. Zaloguj się lub utwórz konto, aby zobaczyć pełną treść.
Pytanie 35
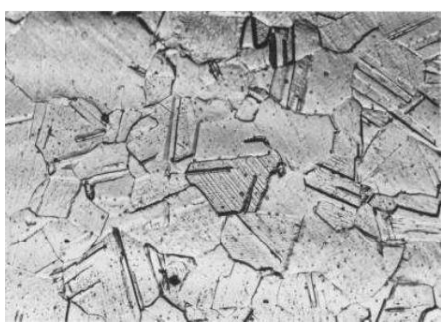
Rysunek przedstawia mikrostrukturę stali z widocznymi
A. ciemnymi ziarnami perlitu i jasnymi ferrytu ułożonymi pasmowo.
B. równoosiowymi ziarnami austenitu z bliźniakami wyżarzania.Poprawna odpowiedź
C. sferoidalnymi węglikami chromu na tle ferrytu stopowego.Twoja odpowiedź
D. jasnymi ziarnami ferrytu stopowego i ciemnymi wydzieleniami perlitu.
Niepoprawna odpowiedź. Analizując inne opcje, warto zauważyć, dlaczego mogą one prowadzić do błędnych wniosków. Kiedy mówimy o ciemnych ziarnach perlitu i jasnych ferrytu, mamy na myśli typową mikrostrukturę stali węglowej, gdzie perlit składa się z płytek cementytu i ferrytu. Jednak w pytaniu chodzi o równoosiowe ziarna, co nie pasuje do tej charakterystyki. Sferoidalne węgliki chromu sugerują stal wysoko stopową, często odporną na korozję, co jest mylące, gdyż struktura w pytaniu wskazuje na obecność austenitu. Natomiast jasne ziarna ferrytu stopowego i ciemne wydzielenia perlitu mogą wskazywać na stal niskowęglową, gdzie ferryt jest główną fazą, co nie pasuje do równoosiowych ziaren austenitu. Często błędne interpretacje wynikają z niewłaściwego rozpoznawania faz i struktur w stalach. Kluczowe jest, by znać właściwości poszczególnych faz i ich wpływ na charakterystykę materiału zgodnie z normami, takimi jak EN10025 dla stali konstrukcyjnych. Wiedza o tym, jak różne mikrostruktury wpływają na właściwości mechaniczne i zastosowanie stali, jest niezbędna w inżynierii materiałowej. Może się wydawać, że wszystkie te struktury są podobne, ale ich zastosowania i właściwości mechaniczne mogą się znacznie różnić.
Pytanie 36
Na podstawie informacji zawartych w tabeli wskaż temperaturę hartowania tulei ze stali 20MnCrS5, jeżeli proces należy prowadzić w temperaturze o 20ºC wyższej niż minimalna temperatura hartowania warstwy powierzchniowej podana w normie.
Warunki obróbki cieplnej stali
wyciąg z PN-EN10084:2008 Stale do nawęglania
Oznaczenie stali
Próba hartowania od czoła Temperatura austenityzowania °C
Temperatura nawęglania °C
Temperatura hartowania rdzenia °C
Temperatura hartowania warstwy powierzchniowej °C
Odpuszczanie °C
Znak
Numer
28Cr4
1.7030
850
880 do 980
880 do 920
780 do 820
150 do 200
28CrS4
1.7036
850
880 do 980
880 do 920
780 do 820
150 do 200
16MnCr5
1.7131
870
880 do 980
880 do 920
780 do 820
150 do 200
16MnCrS5
1.7139
870
880 do 980
880 do 920
780 do 820
150 do 200
20MnCr5
1.7147
870
880 do 980
880 do 920
780 do 820
150 do 200
20MnCrS5
1.7149
870
880 do 980
880 do 920
780 do 820
150 do 200
A. 900ºC
B. 800ºCTwoja odpowiedź
C. 820ºC
D. 880ºC
Poprawna odpowiedź. Wybrałeś odpowiedź 800ºC i rzeczywiście jest to właściwe podejście. W przypadku stali 20MnCrS5, minimalna temperatura hartowania warstwy powierzchniowej podana w normie PN-EN 10084 to 780ºC. Zgodnie z pytaniem, proces powinien być prowadzony o 20ºC wyżej, czyli 780ºC + 20ºC daje 800ºC. Jest to częsta praktyka w celu zapewnienia odpowiedniego utwardzenia materiału, co jest szczególnie istotne dla elementów, które będą narażone na wysokie obciążenia mechaniczne. Przykładowo, tuleje ze stali 20MnCrS5 mogą być stosowane w przekładniach, gdzie wytrzymałość i trwałość są kluczowe. Dodatkowe 20ºC ponad minimalną wartość pomaga zapewnić lepszą penetrację ciepła i bardziej jednorodne właściwości mechaniczne. Ważne jest, by unikać przegrzewania, które mogłoby doprowadzić do niepożądanych zmian strukturalnych, takich jak nadmierna kruchość. Hartowanie w odpowiedniej temperaturze to klucz do uzyskania właściwego balansu między twardością a odpornością na zużycie, co jest fundamentalnym celem procesu cieplnego dla stali do nawęglania.
Pytanie 37
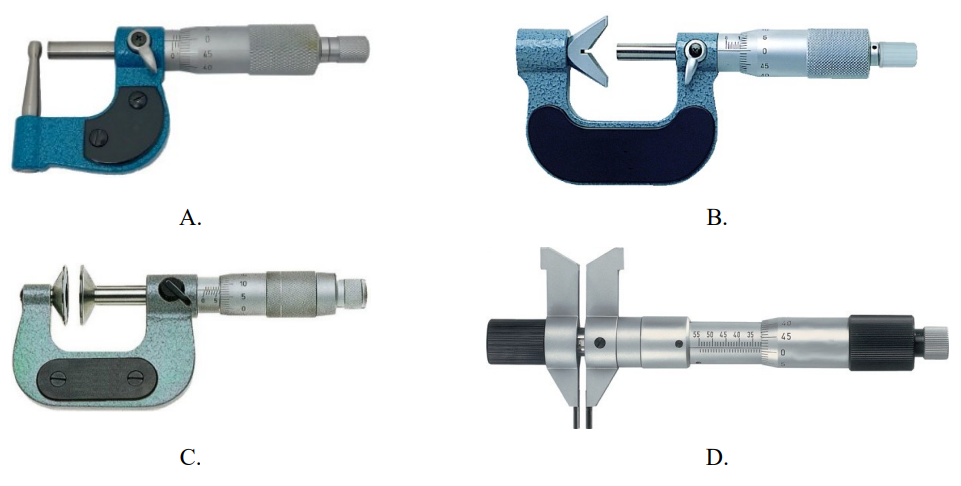
Mikrometr przeznaczony do pomiarów grubości zębów kół zębatych przedstawiono na rysunku oznaczonym literą
A. D.
B. B.Twoja odpowiedź
C. A.
D. C.Poprawna odpowiedź
Niepoprawna odpowiedź. Zrozumienie, dlaczego odpowiedzi A, B i D są niepoprawne, wymaga znajomości specyfiki narzędzi pomiarowych. Mikrometry przedstawione na rysunkach A i B służą do innych rodzajów pomiarów. Na przykład mikrometr oznaczony literą A jest typowym mikrometrem do pomiaru średnic zewnętrznych, używanym głównie do mierzenia elementów cylindrycznych. Z kolei mikrometr B, z charakterystycznymi kowadełkami w kształcie litery V, przeznaczony jest do pomiaru średnic zewnętrznych elementów obrotowych, jak wały czy osie. Mikrometr D natomiast służy do pomiarów głębokości, co widać po jego budowie z wysuwanym trzpieniem. Typowym błędem prowadzącym do niepoprawnych wniosków jest niewłaściwe rozpoznanie funkcji narzędzia na podstawie jego kształtu i konstrukcji. W przypadku pomiaru grubości zębów kół zębatych, ważne jest użycie odpowiedniego mikrometru, który umożliwi precyzyjne umieszczenie końcówek pomiarowych między zębami. Bez tego, pomiary mogą być niedokładne, co wpływa na dalsze procesy technologiczne, w tym montaż i eksploatację mechanizmów zębatych. Prawidłowe zrozumienie zastosowania narzędzi pomiarowych jest kluczowe w zapewnieniu dokładności i jakości pracy w środowisku przemysłowym.
Pytanie 38Strzał
Który gaz należy zastosować do wytworzenia karbonylków w metodzie karbonylkowej otrzymywania proszków żelaza?
A. Wodór.
B. Argon.
C. Tlenek węgla.Twoja odpowiedź
D. Dwutlenek węgla.
Poprawna odpowiedź. Tlenek węgla jest kluczowym gazem w procesie karbonylkowym stosowanym do produkcji proszków żelaza. Proces ten polega na reakcji pomiędzy tlenkiem węgla a żelazem, która prowadzi do powstania lotnych związków żelaza, zwanych karbonylkami żelaza. To jeden z najbardziej efektywnych sposobów pozyskiwania czystego żelaza w formie proszku. W praktyce przemysłowej karbonylki żelaza są wykorzystywane w produkcji materiałów magnetycznych, katalizatorów czy w przemyśle kosmetycznym. Proces ten wymaga precyzyjnej kontroli parametrów, takich jak temperatura i ciśnienie, co jest standardem w nowoczesnych zakładach produkcyjnych. Znajomość tego procesu i umiejętność jego zastosowania jest niezmiernie ważna dla każdego technologa w branży metalurgicznej. Moim zdaniem, wiedza o takich reakcjach pozwala zrozumieć, jak można efektywnie wykorzystać gaz tlenku węgla, który często postrzegany jest jako niebezpieczny odpad przemysłowy, w sposób przynoszący korzyści ekonomiczne i technologiczne."
Pytanie 39
Stop żelaza posiadający oznaczenie EN-GJL-250 to
A. staliwo niestopowe, którego granica plastyczności wynosi 250 MPa, a twardość 220 HB
B. żeliwo szare o wytrzymałości na rozciąganie 250 MPa i twardości 210 HBTwoja odpowiedź
C. staliwo stopowe, którego granica plastyczności wynosi 250 MPa, a wydłużenie 22%
D. żeliwo sferoidalne o wytrzymałości na rozciąganie 250 MPa i wydłużeniu 22%
Poprawna odpowiedź. Żeliwo szare, takie jak EN-GJL-250, jest jednym z najczęściej używanych materiałów w branży. Oznaczenie EN-GJL-250 oznacza, że mamy do czynienia z żeliwem szarym o wytrzymałości na rozciąganie równej 250 MPa. Żeliwo szare charakteryzuje się obecnością płatków grafitu, które nadają mu typową szarość na przekroju złamania. Właściwości mechaniczne, takie jak twardość sięgająca 210 HB, są wynikiem struktury materiału. Żeliwa szare są powszechnie stosowane w produkcji korpusów maszyn, bloków silników czy elementów hydraulicznych. Wynika to z ich doskonałych właściwości tłumienia drgań i odporności na ścieranie. Spełniają one również normy EN, które zapewniają jednolitość jakości na rynku europejskim. W praktyce, stosowanie żeliwa szarego w aplikacjach statycznych jest uzasadnione jego odpornością na ściskanie. Warto pamiętać, że mimo swojej kruchości w porównaniu do innych żeliw, jest bardzo ekonomicznym materiałem konstrukcyjnym. Moim zdaniem, zrozumienie jego właściwości jest kluczem do właściwego doboru materiałów w projektach.
Pytanie 40
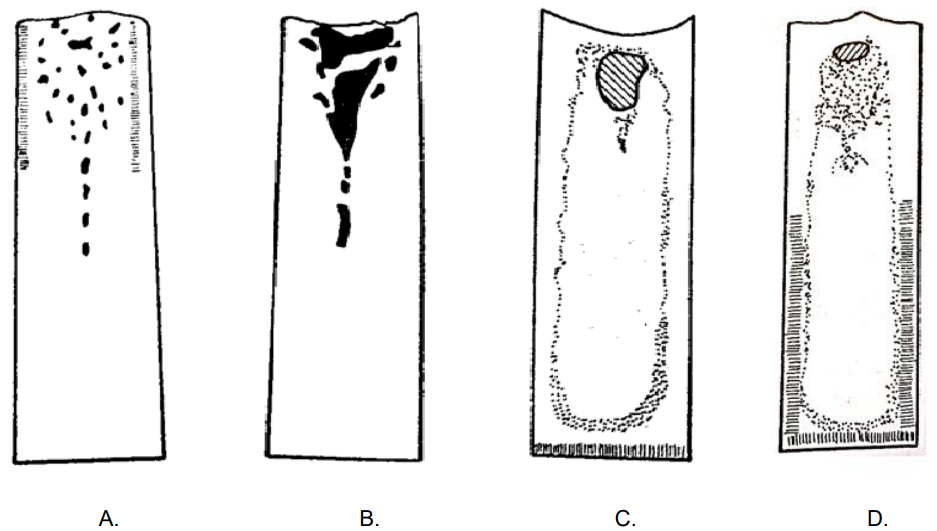
Schemat struktury wlewków stali nieuspokojonej, silnie gotującej się przedstawiono na rysunku oznaczonym literą
A. D.Twoja odpowiedź
B. A.
C. C.Poprawna odpowiedź
D. B.
Niepoprawna odpowiedź. Rozważając inne opcje, można zauważyć kilka typowych błędów, które mogą prowadzić do niewłaściwej identyfikacji struktury wlewków. Schematy oznaczone literami A i B mogą być mylące, jeśli nie jesteśmy zaznajomieni z dynamiką krzepnięcia metali. Wlewki w tych przypadkach mogą sugerować uspokojone stany, gdzie dodawane są specjalne substancje, takie jak glin lub krzem, by zredukować ilość uwalnianych gazów i uzyskać bardziej jednorodną strukturę. Taki proces jest kluczowy w przemyśle stalowym, by uzyskać wyroby o wysokiej jakości. Błędne założenie, że wlewki oznaczone jako A czy B są odpowiednie, może wynikać z niewystarczającej znajomości procesów krzepnięcia. W przypadku wlewków uspokojonych, nie obserwujemy tej charakterystycznej porowatości i jam skurczowych. Z kolei odpowiedź D przedstawia strukturę, która może być związana z innymi wadami, takimi jak segregacja chemiczna, jednak nie jest typowa dla stali nieuspokojonej. Typowe błędy myślowe mogą wynikać z pomylenia skali porowatości lub błędnego rozpoznania obszarów o większej koncentracji wtrąceń gazowych. Zrozumienie właściwości tych struktur jest fundamentalne dla inżynierów materiałowych, pozwala bowiem na dobór odpowiednich metod doskonalenia jakości wlewków i końcowych produktów stalowych.