Kwalifikacja: MEC.09 - Organizacja i nadzorowanie procesów produkcji maszyn i urządzeń
Rozpoczęcie: 15 października 2026 21:44
Zakończenie: 15 października 2026 21:51 Rozwiązano w aplikacji mobilnej
Egzamin zdany!
Wynik: 25/40 punktów (62,5%)
Wymagane minimum: 20 punktów (50%)
Pewność odpowiedzi
Żadna odpowiedź nie została oznaczona jako strzał.
Przy następnym egzaminie zaznaczaj niepewne odpowiedzi - zobaczysz wtedy, ile wyniku bierze się z wiedzy, a ile ze szczęścia.
Twój wynik na tle innych
Twój wynik jest lepszy niż 48% podejść do kwalifikacji MEC.09.
Porównanie z 5810 zakończonymi podejściami do tej kwalifikacji (dane zbiorcze, bez wyników indywidualnych).
Poprawa! Poprzednio 57,5%, teraz 62,5% (+5,0 p.p.).
Zachowaj ten wynik na koncie
Załóż darmowe konto albo zaloguj się - ten egzamin trafi na Twoje konto, więc wrócisz do swoich błędów, będziesz śledzić postęp i dostaniesz powtórki dobrane do Twoich odpowiedzi.
Aby osiągnąć pożądaną tolerancję wymiaru montażowego poprzez dodanie do konstrukcji dodatkowej elementu, należy przeprowadzić montaż
A. z całkowitą zamiennością
B. z wykorzystaniem selekcji
C. z zastosowaniem kompensacji
Twoja odpowiedź
D. z indywidualnym dopasowaniem
Poprawna odpowiedź. Odpowiedź "z zastosowaniem kompensacji" jest prawidłowa, ponieważ kompensacja jest techniką stosowaną w inżynierii i produkcji, która pozwala na uzyskanie wymaganej tolerancji wymiarowej przez dodanie dodatkowych elementów do konstrukcji. Kompensacja polega na wprowadzeniu zmian w wymiarach jednego lub więcej komponentów w celu skompensowania luzów, tolerancji i odchyleń produkcyjnych. Przykładem może być dodanie podkładek, dystansów lub elementów regulacyjnych, które umożliwiają precyzyjne ustawienie komponentów w odpowiednich pozycjach. Zastosowanie kompensacji jest zgodne z zasadami norm ISO dotyczących tolerancji, które promują precyzyjne podejście w montażu elementów maszyn i urządzeń. Ważne jest, aby inżynierowie znali zasady projektowania z uwzględnieniem tolerancji, aby zapewnić długotrwałe i niezawodne działanie konstrukcji, co przekłada się na jakość finalnego produktu oraz minimalizację kosztów związanych z naprawami i serwisowaniem.
Pytanie 2
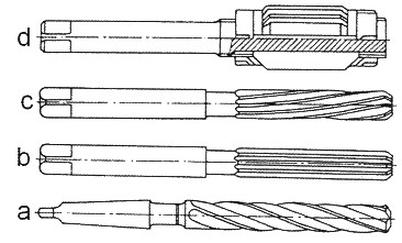
Narzędzie skrawające oznaczone na rysunku literą d, to rozwiertak
A. maszynowy.
B. zdzierak.
C. wykańczak.
D. nastawny.
Twoja odpowiedź
Poprawna odpowiedź. Rozwiertak nastawny, oznaczony na rysunku literą d, jest narzędziem skrawającym, które umożliwia precyzyjne dostosowanie średnicy otworu poprzez regulację szerokości narzędzia. Dzięki temu, narzędzie to znajduje szerokie zastosowanie w obróbce metali oraz w produkcji komponentów wymagających wysokiej dokładności. W praktyce, rozwiertaki nastawne są wykorzystywane w procesach takich jak rozwiercanie otworów w elementach maszyn, gdzie tolerancje wymiarowe są kluczowe. W standardach branżowych, takich jak ISO 2768, precyzyjne dostosowanie narzędzi skrawających do wymagań procesu obróbcze ma fundamentalne znaczenie dla zapewnienia jakości produktu końcowego. Dodatkowo, rozwiertaki nastawne pozwalają na oszczędności materiałowe, eliminując konieczność wielokrotnego wykonywania tego samego zabiegu, co w dłuższym okresie czasu przyczynia się do zwiększenia efektywności produkcji.
Pytanie 3
Czas toczenia jednej tulei wynosi 15 minut, koszt robocizny to 32 zł na godzinę, a cena materiału wynosi 5 zł za sztukę. Jaki będzie całkowity koszt bezpośredni wytworzenia 5 tulei?
A. 57 zł
B. 52 zł
C. 65 zł
Twoja odpowiedź
D. 45 zł
Poprawna odpowiedź. Aby obliczyć całkowity koszt wykonania 5 tulei, należy uwzględnić zarówno koszt pracy, jak i koszt materiałów. Toczenie jednej tulei trwa 15 minut, co oznacza, że na 5 tulei potrzebujemy 75 minut (5 tulei * 15 minut). Koszt pracy wynosi 32 zł za godzinę, co przelicza się na 0,533 zł za minutę (32 zł / 60 minut). Zatem koszt pracy na 75 minut wyniesie 40 zł (0,533 zł * 75 minut). Dodatkowo, koszt materiałów to 5 zł za sztukę, więc dla 5 tulei wynosi to 25 zł (5 zł * 5). Łączny koszt bezpośredni to suma kosztów pracy i materiałów, czyli 40 zł + 25 zł = 65 zł. To podejście jest zgodne z dobrymi praktykami w zakresie kalkulacji kosztów i pozwala na efektywne zarządzanie budżetem w procesach produkcyjnych. Wiedza na temat kosztów bezpośrednich jest kluczowa dla każdego przedsiębiorstwa, które chce kontrolować wydatki oraz poprawić swoją rentowność.
Pytanie 4
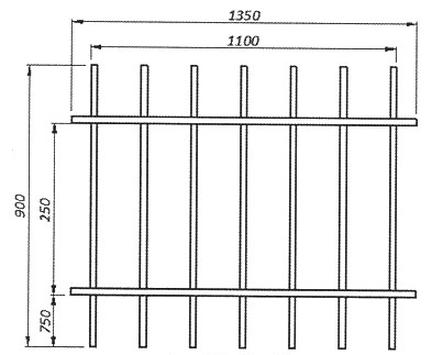
Jeśli 1 kg pręta kosztuje 5 zł, a 1 m pręta waży 1,5 kg, to koszt materiałów potrzebnych na wykonanie wyrobu przedstawionego na rysunku z pręta kwadratowego wyniesie w granicach
A. 51 do 60 zł
B. 61 do 70 zł
Poprawna odpowiedź
C. 45 do 50 zł
D. 71 do 80 zł
Twoja odpowiedź
Niepoprawna odpowiedź. Wybór niepoprawnej odpowiedzi może wynikać z kilku nieporozumień związanych z obliczeniami kosztów materiałów. Często zdarza się, że osoby przystępujące do tego typu zadań zapominają uwzględnić wagę pręta przy obliczaniu kosztów, co prowadzi do błędnych wniosków. Na przykład, jeśli osoba zgłosiła odpowiedź w przedziale 51 do 60 zł, mogła obliczyć koszt jedynie na podstawie długości pręta, nie uwzględniając jego wagi. W praktyce, koszt materiałów powinien być określany na podstawie zarówno wagi, jak i ceny jednostkowej. Zrozumienie, że masa pręta wpływa na jego wartość, jest kluczowe; przy 1 m pręta ważącym 1,5 kg, każdy metr pręta kosztuje 7,5 zł, co dla dłuższych odcinków szybko sumuje się do kwot w przedziale 61 do 70 zł. Innym typowym błędem jest pominięcie dodatkowych kosztów, takich jak transport i obróbka, które mogą nieznacznie podnieść całkowity koszt projektu. Właściwe podejście do analizy kosztów wymaga dokładności i uwzględnienia wszystkich zmiennych, co jest zgodne z normami zarządzania projektami i dobrymi praktykami inżynieryjnymi.
Pytanie 5
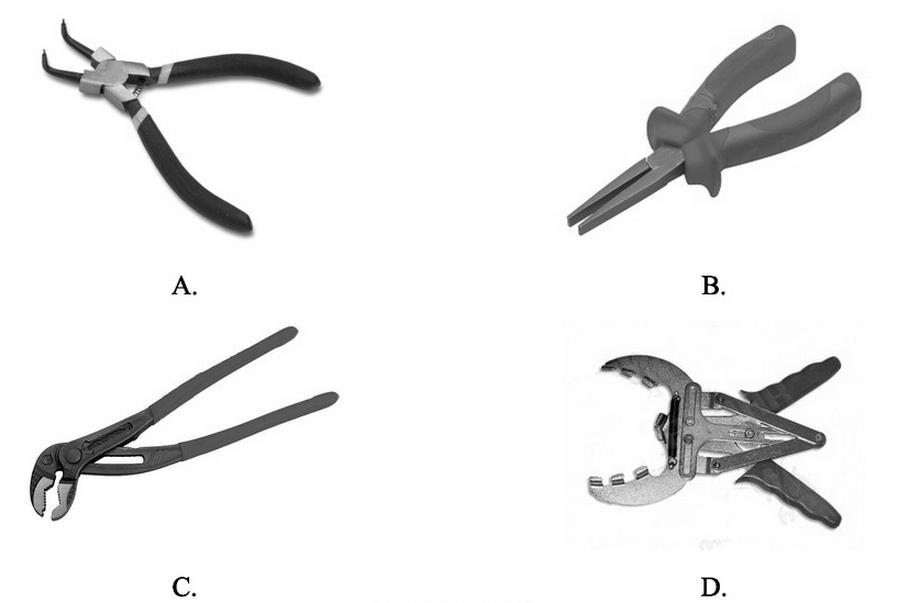
Które narzędzie służy do demontażu i montażu pierścieni osadczych?
A.
Twoja odpowiedź
B.
C.
D.
Poprawna odpowiedź. Odpowiedź A jest poprawna, ponieważ szczypce do pierścieni osadniczych są specjalistycznym narzędziem zaprojektowanym do efektywnego montażu i demontażu pierścieni osadczych. Te pierścienie, często wykorzystywane w różnych konstrukcjach mechanicznych, pełnią kluczową rolę w zabezpieczaniu elementów w odpowiedniej pozycji. Szczypce te posiadają charakterystyczne końcówki, które umożliwiają chwycenie pierścieni bez ich uszkadzania, co jest szczególnie istotne w przypadku delikatnych mechanizmów. Przykładem zastosowania tych szczypiec może być praca w warsztatach motoryzacyjnych, gdzie często wymienia się łożyska i inne komponenty osadzone w pierścieniach. Zastosowanie odpowiednich narzędzi, takich jak szczypce do pierścieni osadniczych, jest zgodne z najlepszymi praktykami w obszarze mechaniki, co pozwala na zachowanie wysokiej jakości wykonania oraz bezpieczeństwa pracy. Dodatkowo, użycie tych narzędzi przyspiesza proces napraw oraz minimalizuje ryzyko uszkodzenia elementów, co jest kluczowe w utrzymaniu standardów jakości w branży. Warto również wspomnieć, że przeprowadzanie napraw z użyciem właściwych narzędzi jest elementem zgodnym z normami ISO, które podkreślają znaczenie efektywności i bezpieczeństwa w procesie produkcji i konserwacji.
Pytanie 6
Dokumentacja związana z montażem nie obejmuje
A. wizualnego rysunku instalacji
B. karty instrukcyjnej obróbki
Twoja odpowiedź
C. karty technologicznej montażu
D. rysunku zestawieniowego zespołu
Poprawna odpowiedź. Karta instrukcyjna obróbki nie jest częścią dokumentacji montażowej, ponieważ jej głównym celem jest dostarczenie szczegółowych informacji na temat procesów obróbczych, takich jak toczenie, frezowanie czy szlifowanie. W kontekście montażu, dokumentacja powinna być skoncentrowana na zasadach łączenia poszczególnych elementów, dostosowywania ich do siebie oraz odpowiednich technikach montażowych. Z tego powodu karta instrukcyjna obróbki, mimo że ważna w procesie produkcyjnym, nie ma bezpośredniego zastosowania w montażu. Przykładem dokumentacji montażowej mogą być rysunki montażowe, które pokazują jak prawidłowo złożyć elementy w gotowy produkt, oraz rysunki zestawieniowe, które ilustrują wszystkie części składające się na zespół. Dobre praktyki branżowe sugerują, że każda dokumentacja powinna być dostosowana do konkretnego etapu produkcji, co pozwala na uniknięcie nieporozumień i błędów w procesie. W praktyce, osoby zajmujące się montażem powinny posługiwać się odpowiednimi dokumentami, które ułatwią im realizację zadań, co przyczynia się do efektywności i jakości finalnych produktów.
Pytanie 7
Na podstawie zamieszczonego fragmentu DTR dla wiertarko-frezarki należy zaplanować
19.2 Prace konserwacyjne wykonywane codziennie
(a)
Przed przystąpieniem do pracy z urządzeniem, dopełnić zbiorniczek oleju do zalecanego poziomu.
(b)
Sprawdzić zamocowanie śrub mocujących głowicę.
(c)
W przypadku przegrzania lub niecodziennych hałasów, natychmiast zatrzymać urządzenie. Sprawdzić nasmarowanie, prawidłowość regulacji, zużycie narzędzi oraz inne możliwe przyczyny. Wyeliminować je przed ponownym uruchomieniem urządzenia.
(d)
Posprzątać stanowisko pracy.
19.3 Prace konserwacyjne wykonywane co tydzień
(a)
Wyczyścić śrubę pociągową i posmarować warstewką oleju.
(b)
Sprawdzić nasmarowanie części uchylnych stołu roboczego. W razie konieczności, posmarować olejem.
19.4 Prace konserwacyjne wykonywane co miesiąc
(a)
Wyregulować położenie mechanizmów kulisowych przesuwu poprzecznego i wzdłużnego.
(b)
Nasmarować warstewką oleju panewki, ślimak oraz jego cięgło.
19.5 Prace konserwacyjne wykonywane corocznie
(a)
Sprawdzić, czy stół roboczy jest prawidłowo wypoziomowany we wszystkich kierunkach.
(b)
Sprawdzić stan przewodu zasilającego, wtyczki, wyłączników i połączeń.
(c)
Wymienić olej w skrzynce przekładniowej.
A. co 30 dni sprawdzanie stanu przewodów elektrycznych.
Twoja odpowiedź
B. codzienne sprawdzanie zamocowania śrub mocujących głowicę.
Poprawna odpowiedź
C. codzienną wymianę oleju w skrzynce przekładniowej.
D. co 360 dni regulację mechanizmów ruchu wzdłużnego i porzecznego.
Niepoprawna odpowiedź. Wybór odpowiedzi dotyczącej co 30 dni sprawdzania stanu przewodów elektrycznych może wynikać z błędnego zrozumienia harmonogramu konserwacji. Często w praktyce myli się częstotliwość sprawdzania z jego znaczeniem, co jest kluczowe dla bezpieczeństwa i prawidłowego funkcjonowania maszyny. Choć kontrola stanu przewodów elektrycznych jest niewątpliwie istotna, to w kontekście codziennych działań zalecanych przez producenta DTR dla wiertarko-frezarki, nie ma podstaw do jej codziennego wykonywania. Podobnie, propozycja codziennej wymiany oleju w skrzynce przekładniowej może prowadzić do niepotrzebnych kosztów eksploatacyjnych oraz ryzyka uszkodzenia podzespołów, gdyż wymiana oleju powinna być dostosowana do specyfikacji producenta, co najczęściej odbywa się w dłuższych interwałach czasowych. Z kolei regulacja mechanizmów ruchu wzdłużnego i porzecznego co 360 dni jest również niewłaściwe w kontekście zalecanych codziennych prac. Ignorowanie wskazówek producenta może prowadzić do poważnych problemów z wydajnością maszyny, a w skrajnych przypadkach nawet do jej awarii. Kluczowe jest zrozumienie, że każdy element konserwacji ma swoją specyfikę i nie należy ich stosować zamiennie bez odpowiedniego uzasadnienia merytorycznego.
Pytanie 8
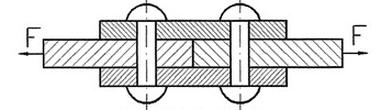
W ilu przekrojach ścinany jest każdy nit zastosowany w połączeniu pokazanym na rysunku?
A. 4
B. 1
C. 3
D. 2
Twoja odpowiedź
Poprawna odpowiedź. No to tak, odpowiedź 2 jest jak najbardziej poprawna. Każdy nit wpływa na połączenie w dwóch miejscach, bo siła ścinająca działa na każdy koniec nita. W praktyce, jak uzyskujemy obciążenie, to ta siła generuje momenty, które musimy brać pod uwagę przy projektowaniu. W inżynierii, zwłaszcza mechanicznej i budowlanej, ważne jest ogarnięcie, jak nity i inne połączenia mają wpływ na nośność całej konstrukcji. Są normy jak Eurokody czy AISC, które mówią, że projektanci muszą uwzględniać te siły w obliczeniach, żeby połączenia były wytrzymałe. Dużo się stosuje nitów w konstrukcjach stalowych i drewnianych, więc znajomość zasad działania tych sił to podstawa, żeby inżynierowie mogli projektować bezpiecznie i efektywnie.
Pytanie 9
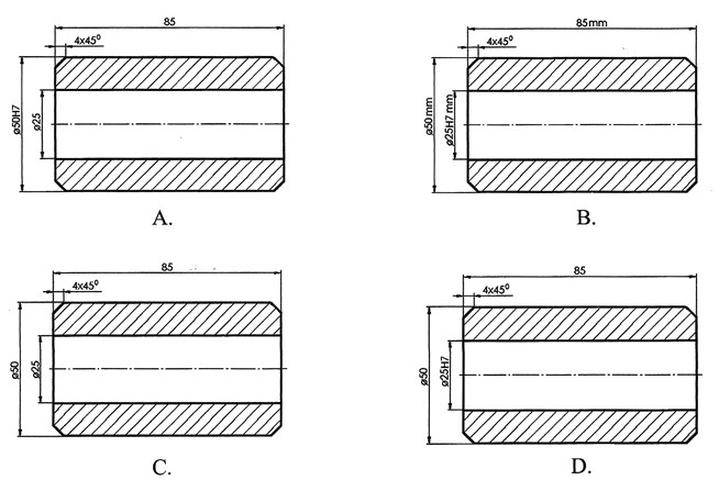
Rysunek tulei z dokładnie wykonanym otworem, który zwymiarowano zgodnie z zasadami rysunku technicznego jest oznaczony literą
A.
Twoja odpowiedź
B.
C.
D.
Poprawna odpowiedź
Niepoprawna odpowiedź. W przypadku odpowiedzi A, brak podania klasy dokładności otworu stanowi istotny błąd. Klasa dokładności jest niezwykle ważna, ponieważ definiuje, jakie tolerancje są akceptowane przy produkcji. Oznaczenie wymiaru bez wskazania tolerancji może prowadzić do nieprawidłowego wykonania części, co w konsekwencji wpływa na jej funkcjonalność. Odpowiedź B wskazuje na dodanie jednostek mm, co jest niepotrzebne, ponieważ w rysunkach technicznych obowiązuje domyślnie jednostka milimetr. Wszelkie odchylenia od tej zasady mogą wprowadzać niejasności i dezorientację wśród osób interpretujących rysunki, co generuje dodatkowe koszty związane z ewentualnymi poprawkami. Rysunek C, z kolei, nie zawiera klasy dokładności dla otworu, co również jest istotnym niedopatrzeniem. Każdy otwór w elementach mechanicznych powinien być odpowiednio wymiarowany, aby zapewnić pasowanie i działanie komponentów w ramach większych zespołów. Zrozumienie tych zasad jest niezbędne, aby uniknąć częstych błędów, które mogą prowadzić do problemów w montażu i eksploatacji gotowych produktów.
Pytanie 10
W jakim dokumencie opisany jest przebieg procesu montażu z uwzględnieniem realizowanych działań?
A. Paszporcie wyrobu
B. Karcie normowania czasu
C. Instrukcji montażu
D. Karcie technologicznej montażu
Twoja odpowiedź
Poprawna odpowiedź. Karta technologiczna montażu to naprawdę ważny dokument w produkcji. Zawiera szczegółowy opis tego, jak powinien wyglądać cały proces montażu, dzieląc go na konkretne kroki. Dzięki niej każdy, kto zajmuje się montażem, ma pod ręką jasne informacje o tym, co i jak robić, jakie narzędzia i materiały trzeba użyć. Przykładowo, w branży motoryzacyjnej można znaleźć w niej instrukcje dotyczące montażu elementów silnika – fale, które mają być przykręcane, momenty dokręcania, a także jakie narzędzia się przy tym używa. Fajnie też, że stosowanie takich kart jest zgodne z normami ISO 9001, bo to zapewnia lepszą jakość produkcji przez staranne dokumentowanie i ujednolicanie działań. Moim zdaniem, z takich kart korzysta się, żeby produkcja była bardziej efektywna, a ryzyko błędów było mniejsze, co jest mega ważne, gdy mówimy o jakościach i bezpieczeństwie wyrobów.
Pytanie 11
Jakie narzędzie wykorzystuje się do pomiaru luzów między zazębiającymi się powierzchniami elementów maszyn?
A. suwmiarka
B. szczelinomierz
Twoja odpowiedź
C. płytki wzorcowe
D. śruba mikrometryczna
Poprawna odpowiedź. Szczelinomierz to narzędzie pomiarowe, które jest specjalnie zaprojektowane do pomiaru luzów i szczelin między współpracującymi powierzchniami części maszyn. Oferuje dużą precyzję, co jest kluczowe w inżynierii mechanicznej, gdzie tolerancje wymiarowe mogą być bardzo małe. Użycie szczelinomierza pozwala na dokładne określenie, czy luz między częściami mieści się w dopuszczalnych granicach, co jest szczególnie istotne w kontekście zapewnienia prawidłowej pracy maszyn oraz ich długowieczności. Przykładem zastosowania szczelinomierza może być przemysł motoryzacyjny, gdzie w silnikach czy skrzyniach biegów precyzyjne ustawienie luzów ma wpływ na ich efektywność i żywotność. Zgodnie z normami branżowymi, takie jak ISO 2768, konieczne jest stosowanie narzędzi o wysokiej dokładności pomiarowej, aby zapewnić jakość i bezpieczeństwo produkowanych wyrobów.
Pytanie 12
Do czynności związanych z zarządzaniem materiałami nie należy
A. organizacja transportu materiałów
B. wydawanie materiałów do produkcji
C. zmiana zamocowania materiału na obrabiarce
Twoja odpowiedź
D. przepływ materiałów pomiędzy komórkami zakładu
Poprawna odpowiedź. No więc, wskazałeś na zmianę zamocowania materiału na obrabiarce i to jest dobra odpowiedź. To zadanie nie należy do gospodarki materiałowej, która bardziej zajmuje się tym, jak zarządzać surowcami i materiałami w trakcie produkcji. Mówiąc prościej, chodzi tu o organizację transportu tych materiałów, ich wydawanie do produkcji i ogólnie o to, jak te materiały krążą w zakładzie. Takie efektywne planowanie transportu ma znaczenie, bo mniej przestojów maszyn to przecież większa wydajność. Wydawanie materiałów do produkcji to też coś, co musimy robić na czas, żeby wszystko szło zgodnie z zasadami Just-in-Time (JIT). Na koniec, dobry przepływ materiałów między różnymi działami też jest mega ważny, bo pozwala unikać strat. Zmiana zamocowania to bardziej sprawa techniczna, która jest istotna w obróbce, ale nie jest bezpośrednio związana z gospodarką materiałową.
Pytanie 13
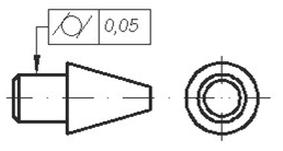
Na rysunku przedstawiono oznaczenie tolerancji
A. współosiowości.
B. okrągłości.
C. bicia.
D. walcowości.
Twoja odpowiedź
Poprawna odpowiedź. Poprawna odpowiedź to walcowość, a symbol tolerancji, który przedstawiono na rysunku, jest kluczowy w procesie zapewnienia jakości w inżynierii. Walcowość odnosi się do wymogu, aby obiekt miał równą średnicę na określonej długości, co jest istotne w kontekście montażu elementów, takich jak wały czy tuleje. Przykładem zastosowania walcowości jest produkcja wałów napędowych, gdzie nawet niewielkie odchylenia od idealnego kształtu mogą prowadzić do zwiększonego zużycia łożysk, drgań czy hałasu w układzie napędowym. W przemyśle stosuje się normy takie jak ISO 1101, które definiują, jak należy interpretować i mierzyć tolerancje geometryczne. Utrzymanie odpowiednich parametrów walcowości nie tylko zapewnia poprawność funkcjonalną, ale także wpływa na żywotność elementów mechanicznych oraz efektywność procesów produkcyjnych. Wartości tolerancji, takie jak 0,05, wskazują na precyzyjne wymagania jakościowe, które są niezbędne w nowoczesnych technologiach produkcyjnych.
Pytanie 14
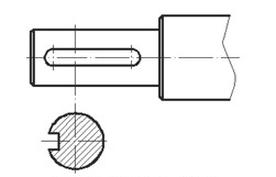
Który frez należy zastosować do frezowania rowka pod wpust przedstawionego na rysunku?
A. Palcowy.
Twoja odpowiedź
B. Kątowy.
C. Kształtowy.
D. Tarczowy.
Poprawna odpowiedź. Frez palcowy to narzędzie skrawające, które idealnie nadaje się do frezowania rowków pod wpusty. Jego konstrukcja, z wąskim ostrzem, pozwala na precyzyjne wykonanie otworów o odpowiednich wymiarach oraz głębokości, co jest kluczowe w wielu zastosowaniach inżynieryjnych i produkcyjnych. Stosując frez palcowy, uzyskujemy gładkie ścianki rowka, co jest istotne dla prawidłowego montażu elementów pasujących, takich jak wałki czy trzpienie. W praktyce, frezy palcowe występują w różnych średnicach i długościach, co umożliwia ich zastosowanie w różnorodnych materiałach, od stali po tworzywa sztuczne. W branży obróbczej, stosowanie odpowiednich narzędzi skrawających jest kluczowe dla zapewnienia wysokiej jakości produkcji oraz zwiększenia efektywności procesów. Dlatego znajomość zastosowań frezów palcowych oraz ich właściwości jest niezbędna dla każdego technika i inżyniera w dziedzinie obróbki skrawaniem.
Pytanie 15
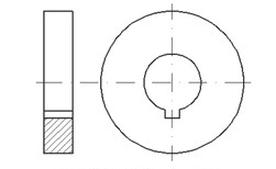
Którą obrabiarkę i narzędzie należy zastosować do wykonania rowka wpustowego w piaście koła przedstawionego na rysunku?
A. Frezarkę pionową i frez palcowy.
B. Tokarkę i nóż wytaczak.
C. Dłutownicę i nóż dłutownicy.
Twoja odpowiedź
D. Frezarkę poziomą i frez tarczowy.
Poprawna odpowiedź. Wybranie dłutownicy oraz noża dłutownicy do wykonania rowka wpustowego w piaście koła jest najbardziej trafnym rozwiązaniem z kilku powodów. Dłutownice są specjalistycznymi maszynami obróbczych, które zostały zaprojektowane z myślą o precyzyjnej obróbce materiałów, w tym wykonywaniu różnego rodzaju rowków, w tym rowków wpustowych. Nóż dłutownicy, będący narzędziem o zdefiniowanej geometrii, umożliwia osiągnięcie dokładnych wymiarów i wysokiej jakości powierzchni obróbczej. W praktyce, zastosowanie dłutownicy w przemyśle motoryzacyjnym do produkcji kół i wałów napędowych pokazuje jej efektywność oraz standardy jakości, jakie można osiągnąć. Producenci często korzystają z dłutownic w procesach, gdzie precyzja jest kluczowa, a błędy w tolerancjach mogą prowadzić do poważnych konsekwencji eksploatacyjnych. Dłutownica, jako narzędzie do obróbki referencyjnej, zapewnia nie tylko dokładność wykonania, ale również możliwość obróbki skomplikowanych kształtów, co czyni ją niezastąpioną w nowoczesnym rzemiośle i przemyśle.
Pytanie 16
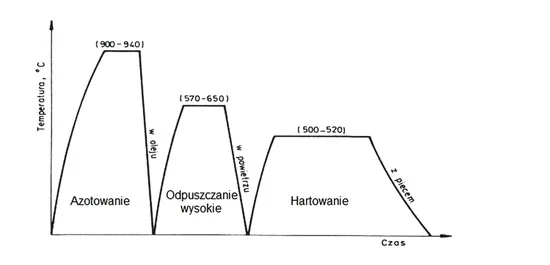
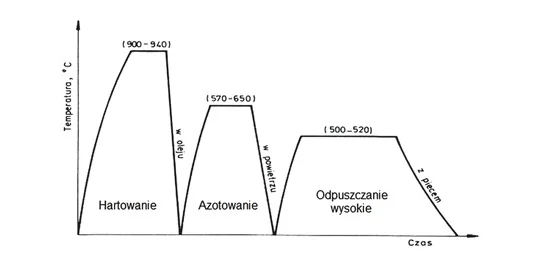
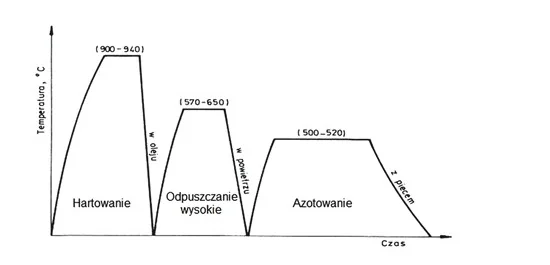
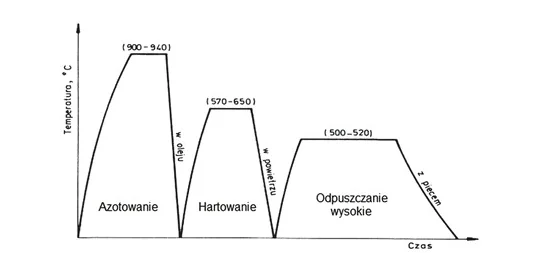
Który wykres przedstawia technologiczną kolejność operacji procesu azotowania?
A.
B.
C.
Twoja odpowiedź
D.
Poprawna odpowiedź. Wybór wykresu C jako poprawnej odpowiedzi jest uzasadniony przez zachowanie technologicznej sekwencji operacji w procesie azotowania. Proces ten jest kluczowy w przemyśle metalowym, gdzie zwiększenie twardości stali jest niezbędne dla wydłużenia jej żywotności i poprawy odporności na zużycie. W pierwszym etapie, hartowanie, stal jest podgrzewana do temperatury 900 - 940°C, co prowadzi do uzyskania struktury martensytycznej. Następnie, odpuszczanie wysokie w temperaturze 570 - 650°C pozwala na redukcję naprężeń wewnętrznych i poprawę plastyczności materiału. Ostatnim krokiem jest azotowanie w temperaturze 500 - 520°C, które skutkuje dyfuzją azotu w materiał, co znacząco zwiększa twardość powierzchniową. Taka sekwencja operacji jest zgodna z najlepszymi praktykami w obróbce cieplnej i stanowi fundament nowoczesnych technologii obróbczych. Zrozumienie tej sekwencji jest kluczowe dla inżynierów i technologów, którzy zajmują się procesami obróbczo-chemicznymi, co podkreśla znaczenie wykresu C w tym kontekście.
Pytanie 17
W produkcji masowej dokumentem przedstawiającym wartości kluczowych parametrów skrawania jest karta
A. instrukcyjna obróbki
Twoja odpowiedź
B. przebiegu procesu
C. normowania czasu obróbki
D. technologiczna obróbki
Poprawna odpowiedź. Odpowiedź 'instrukcyjna obróbki' jest poprawna, ponieważ w produkcji wielkoseryjnej karta instrukcyjna zawiera szczegółowe informacje dotyczące podstawowych parametrów skrawania, takich jak prędkość skrawania, posuw, głębokość skrawania oraz narzędzia stosowane w procesie obróbczo. Tego typu dokumentacja jest kluczowa, ponieważ umożliwia operatorom maszyn szybkie i efektywne ustawienie parametrów obróbczych, co wpływa na jakość wyrobów oraz powtarzalność procesów. Przykładowo, w branży motoryzacyjnej, gdzie precyzja i efektywność produkcji są kluczowe, stosowanie takich kart przyczynia się do zredukowania przestojów oraz minimalizowania błędów w procesie obróbczo. Standardy ISO 9001 oraz normy dotyczące zarządzania jakością podkreślają znaczenie dokumentacji procesów technologicznych, co sprawia, że karty instrukcyjne powinny być integralną częścią systemów zapewnienia jakości w zakładach produkcyjnych. Dodatkowo, wprowadzenie systemów informatycznych wspierających zarządzanie danymi produkcyjnymi pozwala na bieżące aktualizowanie tych kart, co zwiększa ich użyteczność w dynamicznie zmieniających się warunkach produkcyjnych.
Pytanie 18
Wzór rysunku stworzony z myślą o specyficznych wymaganiach pracowni CAD to
A. szkic blokowy
B. szablon rysunku
Twoja odpowiedź
C. element rysunku
D. rysunkowy obiekt
Poprawna odpowiedź. Szablon rysunku to kluczowy element w pracy z oprogramowaniem CAD, który pozwala na standardyzację i przyspieszenie procesu projektowania. Szablony rysunkowe zawierają predefiniowane ustawienia, takie jak jednostki miary, style linii, rozmiary arkuszy oraz inne parametry, które są dostosowane do specyficznych potrzeb danej pracowni lub projektu. Dzięki użyciu szablonów, projektanci mogą w łatwy sposób zachować spójność w dokumentacji technicznej oraz zminimalizować ryzyko błędów, które mogą wynikać z ręcznej konfiguracji ustawień. Na przykład, stworzenie szablonu dla rysunków architektonicznych może zawierać standardowe symbole, opisy oraz ramki, co znacznie przyspiesza proces tworzenia nowych projektów. Warto również zauważyć, że szablony są zgodne z najlepszymi praktykami branżowymi, które zalecają ich stosowanie w celu optymalizacji pracy zespołowej oraz efektywności produkcji dokumentacji.
Pytanie 19
Dokumentacja technologiczna remontu zawiera zestawienie wszystkich etapów procesu renowacji (naprawy) i występuje jako osobny dokument, karta
A. technologiczna regeneracji
Twoja odpowiedź
B. ustawienia obrabiarki
C. instrukcyjną obróbki
D. technologiczną obróbki
Poprawna odpowiedź. Odpowiedź "technologiczna regeneracji" jest poprawna, ponieważ karta technologiczna remontu rzeczywiście zawiera szczegółowy opis wszystkich faz procesu remontu, a karta technologiczna regeneracji jest dokumentem, który odnosi się bezpośrednio do procesów naprawczych i regeneracyjnych. W praktyce, dokument ten uwzględnia metody i techniki stosowane w regeneracji komponentów, co jest kluczowe w przemyśle, gdzie trwałość i efektywność maszyn są niezbędne dla optymalizacji produkcji. Zastosowanie karty technologicznej regeneracji pozwala na systematyczne podejście do prac naprawczych, co przekłada się na redukcję kosztów eksploatacji i zwiększenie niezawodności urządzeń. Dobre praktyki wskazują, że stosowanie takich kart sprzyja dokumentacji procesu i zapewnia jednolitość działań remontowych, co jest zgodne z normami ISO 9001 dotyczącymi zarządzania jakością. Warto dodać, że odpowiednia karta technologiczna może zawierać również informacje o niezbędnych materiałach oraz narzędziach, co jest kluczowe dla prawidłowego wykonania remontu.
Pytanie 20
Przed rozpoczęciem pracy tokarki CNC w trybie automatycznym operator obrabiarki numerycznej nie musi
A. ustawiać punktu zerowego przedmiotu obrabianego
B. konfigurować wartości korekcyjnych narzędzi
C. wybierać programu do uruchomienia
D. sprawdzać stanu czujników indukcyjnych
Twoja odpowiedź
Poprawna odpowiedź. Sprawdzanie stanu czujników indukcyjnych przed uruchomieniem tokarki CNC w trybie automatycznym nie jest konieczne, ponieważ czujniki te są zazwyczaj używane do detekcji pozycji narzędzi oraz zabezpieczeń maszyny w czasie rzeczywistym. Ich stan powinien być kontrolowany podczas rutynowych przeglądów oraz konserwacji, a nie bezpośrednio przed uruchomieniem każdej produkcji. Kluczowe jest jednak, aby operator przed rozpoczęciem pracy upewnił się, że wszystkie inne parametry, takie jak punkt zerowy przedmiotu obrabianego, wartości korekcyjne narzędzi oraz wybór odpowiedniego programu, są precyzyjnie ustawione. Przykładowo, odpowiednie ustawienie punktu zerowego pozwala na uzyskanie dokładnych wymiarów obrabianego elementu, co jest kluczowe w produkcji seryjnej. Wybór programu odpowiedniego do danego zadania jest również niezbędny, by maszyna mogła pracować zgodnie z zaplanowanym procesem technologicznym. Operatorzy powinni przestrzegać dobrych praktyk branżowych, aby zapewnić efektywność i bezpieczeństwo produkcji.
Pytanie 21
Jaką minimalną wartość powinien mieć pręt o przekroju kwadratowym obciążony siłą tnącą równą \( 12 \, \text{kN} \), dla którego wartość naprężeń dopuszczalnych na ścinanie wynosi \( 120 \, \text{MPa} \)? Skorzystaj ze wzoru na naprężenia tnące: $$ \tau_t = \frac{F}{S} \left[ \frac{N}{m^2} = Pa \right] $$ gdzie: \( F \) – siła tnąca, \( S \) – pole przekroju pręta kwadratowego.
A. \( 10 \, \text{mm} \)
Twoja odpowiedź
B. \( 8 \, \text{mm} \)
C. \( 14 \, \text{mm} \)
D. \( 12 \, \text{mm} \)
Poprawna odpowiedź. Odpowiedź 10 mm jest poprawna, ponieważ minimalna wartość boku pręta o przekroju kwadratowym, który jest obciążony siłą tnącą wynoszącą 12 kN, musi spełniać warunki dotyczące naprężeń. Naprężenie tnące obliczamy, korzystając ze wzoru: \( \tau = \frac{F}{A} \), gdzie \( F \) to siła, a \( A \) to pole przekroju poprzecznego pręta. Dla kwadratu pole A można zapisać jako \( A = b^2 \), gdzie \( b \) to długość boku. Wstawiając wartości, mamy \( \tau = \frac{12000 \text{ N}}{b^2} \). Aby obliczyć minimalny wymiar boku b, ustawiamy równanie w postaci \( \frac{12000}{b^2} = 120 \) i rozwiązujemy je, co prowadzi nas do wartości \( b = 10 \text{ mm} \). Praktycznie, takie pręty są często stosowane w konstrukcjach inżynieryjnych, gdzie wymagane jest zachowanie odpowiednich warunków bezpieczeństwa oraz wytrzymałości materiałów. Dobrą praktyką jest przewidywanie nie tylko wartości dopuszczalnych naprężeń, ale także zastosowanie współczynników bezpieczeństwa, co pozwala na bardziej trwałe i niezawodne konstrukcje.
Pytanie 22
Wiedząc, że roczny czas pracy maszyny to około 2 700 h, naprawy średnie maszyn skrawających do metali przeprowadza się w okresach co
Terminy naprawy maszyn skrawających
Bieżąca
wg potrzeb na bieżąco
Średnia
co ok. 3 lata
Kapitalna
co ok. 10 lat
A. 1 350 h
B. 2 700 h
C. 8 000 h
Twoja odpowiedź
D. 24 000 h
Poprawna odpowiedź. Poprawna odpowiedź to 8 000 h, co wynika z analizy rocznego czasu pracy maszyny wynoszącego około 2 700 h oraz średniego okresu naprawy maszyn skrawających do metali, który wynosi około 3 lata. Po obliczeniach można stwierdzić, że w ciągu 3 lat maszyna przepracuje około 8 100 h. W praktyce oznacza to, że średnie naprawy powinny być planowane w taki sposób, aby nie zakłócały ciągłości produkcji. Przykłady dobrych praktyk w branży obejmują planowanie przeglądów i napraw w okresach, kiedy maszyny są najmniej obciążone, co pozwala na optymalizację procesów produkcyjnych. Uwzględniając standardy dotyczące konserwacji maszyn, takie jak normy ISO dotyczące zarządzania jakością, można dostrzec, że regularne serwisowanie przyczynia się nie tylko do wydłużenia żywotności urządzenia, ale również do zwiększenia bezpieczeństwa pracy. Warto również pamiętać o rejestrowaniu wszystkich napraw i przeglądów, co jest kluczowe w kontekście audytów i certyfikacji.
Pytanie 23
Jakie działania należy podjąć w celu konserwacji elektrycznej szafy sterującej w centrum obróbkowym CNC?
A. odkurzeniu szafy oraz wymianie filtrów powietrza
Twoja odpowiedź
B. sprawdzeniu ciągłości przewodów elektrycznych
C. demontażu i oczyszczeniu dostępnych styków elektrycznych
D. umyciu szafy rozpuszczalnikiem zarówno wewnątrz, jak i na zewnątrz
Poprawna odpowiedź. Odkurzenie szafy sterującej oraz wymiana filtrów powietrza to kluczowe elementy konserwacji, które mają na celu zapewnienie prawidłowego funkcjonowania obwodów elektrycznych oraz komponentów elektronicznych. Wysoka jakość powietrza wewnątrz szafy sterującej jest niezbędna, aby unikać nagromadzenia kurzu i zanieczyszczeń, które mogą prowadzić do przegrzewania się urządzeń, a w konsekwencji do awarii. Regularne odkurzanie zmniejsza ryzyko uszkodzeń spowodowanych zwarciami lub innymi problemami elektrycznymi. Warto również zwrócić uwagę na wymianę filtrów, które powinny być dostosowane do specyfikacji producenta. W praktyce, często stosowane są filtry HEPA, które skutecznie eliminują drobne cząstki kurzu. Poza tym, zgodnie z normą ISO 9001, utrzymanie odpowiednich standardów czystości i konserwacji sprzętu jest kluczowe dla zapewnienia jakości procesów produkcyjnych. Odkurzanie powinno być przeprowadzane regularnie, zgodnie z harmonogramem konserwacji, co zapewnia dłuższą żywotność urządzeń oraz minimalizuje ryzyko kosztownych przestojów.
Pytanie 24
Powierzchnie, które muszą być zabezpieczone przed penetracją wody i tlenu oraz wpływem kwasów organicznych i nieorganicznych, chroni się poprzez
A. nawilżanie olejem
B. pokrywanie farbą
C. emaliowanie
Twoja odpowiedź
D. metalizację natryskową
Poprawna odpowiedź. Emaliowanie to naprawdę fajny sposób na zabezpieczanie powierzchni przed wodą, tlenem i innymi groźnymi substancjami, jak kwasy. W skrócie, emaliowanie polega na nałożeniu specjalnej warstwy szkliwa, która po przelaniu się w wysokotemperaturowym piecu staje się mocną i odporną na korozję powłoką. Dzięki temu jest świetna w branżach takich jak chemia, przemysł spożywczy czy budowlany. Możemy ją zobaczyć na przykład w zbiornikach na chemikalia, w naczyniach kuchennych czy na metalowych elementach, które są narażone na różne nieprzyjemne czynniki. W standardach, jak ISO 12944, emaliowanie często jest polecane jako metoda ochrony przed korozją. Oprócz tego, emaliowanie daje też ładny wygląd, co jest ważne w wielu zastosowaniach komercyjnych.
Pytanie 25
Na jaką wartość wynosi tolerancja otworu o średnicy Φ42H8, która wynosi 0,039? Który wymiar odpowiada otworowi wykonanym zgodnie z normami?
A. 41,980 mm
B. 42,002 mm
Twoja odpowiedź
C. 41,978 mm
D. 42,200 mm
Poprawna odpowiedź. Otwór o średnicy Φ42H8 oznacza, że jego średnica nominalna wynosi 42 mm, a tolerancja wynosi 0,039 mm. Oznaczenie 'H8' wskazuje na tolerancję górną i dolną, która dla otworów pasowanych jest zdefiniowana w normach ISO. Dla tolerancji H8, maksymalny wymiar otworu wynosi 42,039 mm, a minimalny 42,000 mm. Odpowiedź 42,002 mm mieści się w tym zakresie, co czyni ją poprawną. W praktyce, wymiary otworów są kluczowe w produkcji elementów maszynowych, gdzie precyzja ma fundamentalne znaczenie dla zapewnienia odpowiednich luzów montażowych oraz uniknięcia uszkodzeń komponentów. Utrzymywanie wymiarów w granicach tolerancji wpływa także na wydajność procesów produkcyjnych oraz na jakość końcowych produktów, co podkreśla znaczenie standardów, takich jak ISO 286, które regulują klasyfikację tolerancji. Stosowanie odpowiednich wymiarów oraz tolerancji jest zatem niezbędne w projektowaniu i produkcji, aby zapewnić funkcjonalność oraz niezawodność w działaniu mechanizmów.
Pytanie 26
Dokumentacja przebiegu technologicznego produkcji z podziałem na poszczególne etapy to karta
A. materiałowa
B. technologiczna
Twoja odpowiedź
C. instrukcyjna
D. operacyjna
Poprawna odpowiedź. Odpowiedź technologiczna jest poprawna, ponieważ karta technologiczna dokumentuje przebieg procesu technologicznego, zawierając szczegółowy opis poszczególnych operacji związanych z produkcją danego wyrobu. Tego rodzaju karta jest kluczowym narzędziem w inżynierii produkcji, ponieważ umożliwia organizację i optymalizację procesów produkcyjnych. Karta technologiczna dostarcza informacji o wymaganych surowcach, parametrach procesów oraz sekwencji operacji, co jest niezbędne do zapewnienia wysokiej jakości wyrobów. Przykładem zastosowania karty technologicznej jest produkcja komponentów w przemyśle motoryzacyjnym, gdzie precyzyjne operacje, takie jak spawanie czy obróbka skrawaniem, muszą być dokładnie opisane, aby zapewnić zgodność z normami jakości. W kontekście standardów, karty technologiczne są zgodne z normami ISO 9001, które podkreślają znaczenie dokumentacji procesów w zarządzaniu jakością.
Pytanie 27
Aby wykonać nacięcia zębów w kole zębatym o uzębieniu wewnętrznym, należy zastosować technikę obróbczej
A. nagniatania
B. łuszczenia
C. toczenia
D. dłutowania
Twoja odpowiedź
Poprawna odpowiedź. Dłutowanie jest metodą obróbki skrawaniem, która jest szczególnie przydatna do nacięcia zębów w kołach zębatych o uzębieniu wewnętrznym. Proces ten polega na wykorzystaniu narzędzia skrawającego, zwanego dłutem, które ma kształt odpowiedni do profilu zęba. Dłutowanie umożliwia precyzyjne kształtowanie zębów, co jest kluczowe dla zapewnienia właściwego dopasowania i efektywności działania koła zębatego. Dzięki tej metodzie możliwe jest uzyskanie wysokiej dokładności wymiarowej oraz gładkości powierzchni, co jest niezwykle istotne w zastosowaniach, gdzie wymagane są duże prędkości obrotowe i obciążenia. Na przykład, w przemyśle motoryzacyjnym i lotniczym, gdzie koła zębate są niezbędne do przenoszenia mocy, precyzja wykonania zębów jest kluczowa dla niezawodności i trwałości komponentów. Dłutowanie jest zgodne z normami ISO dotyczącymi obróbki skrawaniem, co potwierdza jego znaczenie i uznanie w branży inżynieryjnej.
Pytanie 28
Nie jest możliwe przeprowadzenie badania twardości materiałów metodą
A. Rockwella
B. Vickersa
C. Sunderlanda
Poprawna odpowiedź
D. Shore’a
Twoja odpowiedź
Niepoprawna odpowiedź. Wybór odpowiedzi, która sugeruje, że metoda Sunderlanda jest jedną z metod badania twardości materiałów, jest błędny, ponieważ nie ma takiej metody w uznanych standardach i literaturze technicznej. Metoda Rockwella, znana ze swojego prostego i szybkiego pomiaru twardości metali, opiera się na zasadzie pomiaru głębokości odcisku, co czyni ją niezwykle praktyczną w zastosowaniach przemysłowych. Wyposażenie w twardościomierze Rockwella jest powszechne w laboratoriach zajmujących się materiałami. Z kolei metoda Vickersa, opierająca się na diamentowym wgłębniku, używa obciążenia i mierzy przekątne odcisku, co pozwala na dokładne określenie twardości różnych materiałów, w tym tych o bardzo twardych powłokach. Metoda Shore’a, stosująca miękkie wgłębniki do pomiaru twardości materiałów elastomerowych, jest szeroko stosowana w przemyśle gumowym. Zrozumienie różnic między tymi metodami jest kluczowe, aby prawidłowo dobierać je do charakterystyki materiału, który jest analizowany. Typowym błędem jest zakładanie, że każda metoda twardości jest równoznaczna, co prowadzi do nieprawidłowych wniosków i zastosowań w praktyce inżynieryjnej. Kluczowe jest, aby podczas oceny twardości materiałów opierać się na uznanych metodach, które są potwierdzone w standardach, takich jak ASTM E18 dla twardości Rockwella czy ASTM E92 dla metody Vickersa, co zapewnia wiarygodność i dokładność wyników w procesach produkcyjnych i badawczych.
Pytanie 29
Podczas analizy procesu wykonania przekładni ślimakowych stwierdzono następujące zdolności produkcyjne poszczególnych stanowisk roboczych (patrz tabela): Ograniczeniem dla tego procesu są stanowiska
Stanowiska tokarskie
248 szt./tydzień
Stanowiska frezarskie
176 szt./tydzień
Stanowiska do malowania
117 szt./tydzień
Stanowiska montażowe
134 szt./tydzień
Stanowiska kontrolne
258 szt./tydzień
Stanowiska testowe
186 szt./tydzień
A. kontrolne.
B. frezarskie.
C. tokarskie.
Twoja odpowiedź
D. malarskie.
Poprawna odpowiedź
Niepoprawna odpowiedź. Wybór odpowiedzi, która nie identyfikuje stanowisk o najmniejszej zdolności produkcyjnej, prowadzi do błędnych wniosków na temat zarządzania procesem produkcyjnym. Stanowiska kontrolne, frezarskie czy tokarskie, mimo że mogą mieć swoje ograniczenia, nie są wąskim gardłem w analizowanej sytuacji. Stanowiska kontrolne odpowiadają za zapewnienie jakości produktu, a ich wydajność jest ważna, ale nie wpływa na całkowitą liczbę wyprodukowanych sztuk w danym okresie. Stanowiska frezarskie i tokarskie mogą dysponować znacznie wyższymi zdolnościami produkcyjnymi niż malarskie, co oznacza, że mogą produkować więcej komponentów w krótszym czasie. Typowym błędem w analizie procesów produkcyjnych jest skupienie się na pojedynczych stanowiskach, ignorując ich interakcje w całym procesie. Właściwe podejście powinno uwzględniać identyfikację tzw. 'bottleneck', czyli wąskiego gardła, które ogranicza całkowitą wydajność produkcji. Niezrozumienie tej zasady prowadzi do nieefektywnego rozwoju i zarządzania procesami, co w dłuższej perspektywie skutkuje nieoptymalnym wykorzystaniem zasobów i potencjalnymi stratami finansowymi.
Pytanie 30
Podczas analizy procesu wykonania przekładni ślimakowych stwierdzono następujące zdolności produkcyjne poszczególnych stanowisk roboczych: Ograniczeniem dla tego procesu są stanowiska
Stanowiska tokarskie
248 szt./tydzień
Stanowiska frezarskie
176 szt./tydzień
Stanowiska do malowania
117 szt./tydzień
Stanowiska montażowe
134 szt./tydzień
Stanowiska kontrolne
258 szt./tydzień
Stanowiska testowe
186 szt./tydzień
A. kontrolne.
B. frezarskie.
Twoja odpowiedź
C. tokarskie.
D. malarskie.
Poprawna odpowiedź
Niepoprawna odpowiedź. Wybór stanowisk kontrolnych, frezarskich czy tokarskich może być nieco mylący. Wiele osób skupia się na ich dostępnych zdolnościach, a nie myśli o tym, jak wpływają na całą produkcję. Stanowiska kontrolne są ważne dla jakości, ale ich wydajność nie jest głównym czynnikiem ograniczającym. Stanowiska tokarskie i frezarskie zazwyczaj są bardziej wydajne i mają duże znaczenie w produkcji elementów maszyn. W praktyce często zapomina się o ogólnej wydajności procesu, patrząc tylko na poszczególne etapy. To może prowadzić do błędnych wniosków, bo pomija się istotne kwestie, jak wąskie gardła. Warto pamiętać, że wydajność całego procesu zależy od najsłabszego elementu, co w tym przypadku odnosi się do stanowiska malarskiego. Jeśli tego się nie zrozumie, może to skutkować kiepskim planowaniem i organizacją, co negatywnie wpłynie na ogólną wydajność.
Pytanie 31
Proces planowania technologii montażu zaczyna się od
A. ustalenia norm czasowych związanych z kwalifikacjami pracownika
B. wyboru metody montażu oraz celu wyrobu
Twoja odpowiedź
C. określenia metod kontrolno-pomiarowych w trakcie produkcji
D. zdefiniowania celu wyrobu oraz ilości produkcji
Poprawna odpowiedź
Niepoprawna odpowiedź. Rozumienie procesu planowania technologii montażu jest istotne, jeśli chcemy, żeby produkcja działała sprawnie. Ustalenie norm czasowych, które zależą od umiejętności pracowników, jest ważne, ale lepiej to ogarnąć po tym, jak zdefiniujemy podstawowe założenia dotyczące wyrobu i co chcemy produkować. Jeśli zaczniemy od norm czasowych, to możemy się zgubić, bo nie weźmiemy pod uwagę kontekstu, w jakim ten produkt będzie montowany. Ustalanie metod montażu i przeznaczenia wyrobu musi iść w parze z określeniem celów, które chcemy osiągnąć. Kontrola jakości jest ważna, ale jej dobór powinien bazować na wcześniej ustalonym przeznaczeniu. Zbyt szybkie skupienie się na kontroli jakości może nas narazić na niepotrzebne wydatki na technologie, które mogą być bez sensu, jeśli produkt nie spełnia podstawowych wymagań rynku. Dlatego warto pomyśleć o narzędziach, jak analizy SWOT, bo one mogą pomóc zrozumieć mocne i słabe strony produkcji. Zrozumienie tych spraw jest ważne, bo zapobiegnie typowym błędom w planowaniu, które mogą prowadzić do problemów, opóźnień i wyższych kosztów.
Pytanie 32
Na podstawie tabeli określ naddatek na szlifowanie powierzchni czołowej dla wału o średnicy d=80 mm i długości L=90 mm.
Średnica części d mm
Całkowita długość obrabianej części L mm
do 18
18÷50
50÷120
120÷250
naddatek a, mm
30
0,3
0,3
0,3
0,4
30÷50
0,3
0,3
0,4
0,4
50÷120
0,3
0,3
0,4
0,5
120÷250
0,4
0,4
0,5
0,5
250
0,4
0,5
0,5
0,6
A. 0,3 mm
B. 0,4 mm
Poprawna odpowiedź
C. 0,5 mm
Twoja odpowiedź
D. 0,6 mm
Niepoprawna odpowiedź. Wybór naddatku 0,3 mm, 0,5 mm czy 0,6 mm to nie jest najlepszy pomysł. Zauważ, że naddatek musi być dopasowany do średnicy i długości elementu, a tutaj akurat dla wału 80 mm na 90 mm to wszystko jest opisane w tabelach. 0,3 mm to chyba za mało, bo możemy mieć problem z wymiarami - mogą nie pasować. A 0,5 mm czy 0,6 mm to znowu za dużo, co generuje dodatkowe koszty przez szybsze zużycie narzędzi. Nie wspominając o tym, że jakość wyrobu może ucierpieć przez zbyt dużą tolerancję, co może prowadzić do różnych kłopotów. Jak robisz coś w CNC albo tradycyjnie, ważne jest, żeby trzymać się standardów. Przed wyborem naddatku dobrze jest sprawdzić te tabelki, bo to naprawdę ma znaczenie w całym procesie produkcji.
Pytanie 33
Wytwarzając maszyny i urządzenia, jakie substancje smarne są wykorzystywane?
A. węglik wolframu
B. diament
C. elektrokorund
Twoja odpowiedź
D. grafit
Poprawna odpowiedź
Niepoprawna odpowiedź. Węglik wolframu, diament i elektrokorund to materiały o wysokiej twardości, które często znajdują zastosowanie w narzędziach skrawających oraz materiałach ściernych, jednak nie są one odpowiednie jako środki smarne. Węglik wolframu jest materiałem stosowanym głównie ze względu na swoje właściwości mechaniczne i odporność na ścieranie, ale sam nie ma zdolności do zmniejszania tarcia w taki sposób, jak to robi grafit. Pomimo swojej twardości, nie działa jako smar, a wręcz może prowadzić do uszkodzeń powierzchni w przypadku kontaktu metal-metal. Diament, z kolei, to najtwardszy znany materiał, ale jego zastosowanie w funkcji środka smarnego jest ograniczone ze względu na braku flexibilności i właściwości tribologicznych. Z kolei elektrokorund, mimo że jest stosowany jako materiał ścierny, nie jest w stanie pełnić funkcji smaru z powodu braku odpowiednich właściwości smarnych. Wiele osób może błędnie zakładać, że twardość materiału jest kluczowa dla jego zastosowania jako środka smarnego, co prowadzi do nieporozumień. W rzeczywistości, skuteczność smarów zależy nie tylko od twardości, ale przede wszystkim od ich zdolności do zmniejszania tarcia oraz odporności na wysokie temperatury i ciśnienia, co idealnie spełnia grafit.
Pytanie 34
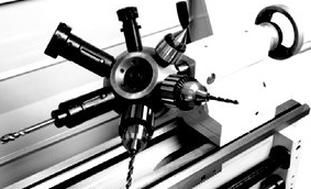
Na rysunku przedstawiono głowicę rewolwerową zamontowaną w
A. imaku nożowym.
B. koniku tokarki.
Twoja odpowiedź
C. suporcie narzędziowym.
D. uchwycie samocentrującym.
Poprawna odpowiedź. Głowica rewolwerowa, która jest zamontowana na koniku tokarki, to rozwiązanie stosowane w obróbce skrawaniem, umożliwiające bardzo szybką wymianę narzędzi. Konik tokarki jest kluczowym elementem, który dostarcza wsparcia dla obrabianego materiału oraz pozwala na montaż różnych narzędzi, w tym głowic rewolwerowych, co zwiększa efektywność procesu produkcji. Warto zaznaczyć, że głowice rewolwerowe są szeroko stosowane w przemyśle, umożliwiając wykorzystanie wielu narzędzi w jednym cyklu roboczym, co znacznie skraca czas operacyjny. Dzięki zastosowaniu tego rozwiązania można łatwo dostosować tokarkę do różnych zadań obróbczych, co jest zgodne z najlepszymi praktykami w obróbce mechanicznej. Dodatkowo, odpowiednie ustawienie głowicy oraz jej precyzyjne działanie mają kluczowe znaczenie dla uzyskania wysokiej jakości powierzchni obrabianych, co jest istotne w kontekście standardów jakości w przemyśle. Systemy te są również projektowane z myślą o minimalizacji przestojów, co jest istotnym elementem efektywności produkcji.
Pytanie 35
Podstawowym celem oprogramowania CAD jest umiejętność
A. tworzenia rysunków elementów 2D i 3D
Poprawna odpowiedź
B. monitorowania systemów kontroli CAP
Twoja odpowiedź
C. konwertowania modeli na instrukcje dla maszyn
D. opracowywania programów dla urządzeń CNC
Niepoprawna odpowiedź. Wybór odpowiedzi związanej z nadzorowaniem systemów kontroli CAP, przetwarzaniem modeli na instrukcje maszynowe czy generowaniem programów dla maszyn CNC pokazuje pewne niezrozumienie funkcji oprogramowania CAD. Oprogramowanie CAD koncentruje się głównie na projektowaniu i graficznej reprezentacji obiektów, a nie na bezpośrednim nadzorowaniu procesów produkcyjnych czy kontroli jakości. Nadzorowanie systemów kontroli CAP (Corrective Action Preventive Action) dotyczy głównie zarządzania jakością i może być realizowane przy użyciu innego oprogramowania, które nie jest związane z projektowaniem. Przetwarzanie modeli na instrukcje maszynowe jest funkcją CAM (Computer-Aided Manufacturing), które działa w powiązaniu z CAD, ale nie jest jego głównym zadaniem. Generowanie programów dla maszyn CNC również należy do funkcji CAM, a nie CAD. Istnieje tendencja do mylenia funkcji projektowania z procesami produkcyjnymi, co prowadzi do błędnych wniosków. W praktyce, aby zrozumieć rolę oprogramowania CAD, ważne jest wyróżnienie jego kluczowych zastosowań w procesie projektowym i zrozumienie, że inne systemy wspierają późniejsze etapy produkcji. W związku z tym, przy projektowaniu komponentów i konstrukcji, CAD pozostaje niezastąpionym narzędziem, które stanowi fundament dla dalszych działań w inżynierii.
Pytanie 36
Część maszyny przedstawioną na rysunku wykonano na
A. wiertarce promieniowej.
B. frezarce pionowej.
Twoja odpowiedź
C. przeciągarce.
D. tokarce uniwersalnej.
Poprawna odpowiedź
Niepoprawna odpowiedź. Widzę, że wybrałeś odpowiedź, która wskazuje na inne maszyny, jak wiertarka promieniowa, frezarka pionowa czy przeciągarka. To trochę mylne, bo każda z tych maszyn ma swoje specyficzne zastosowanie. Wiertarka promieniowa służy głównie do wiercenia otworów, więc nie nadaje się do obróbki elementów o kształcie obrotowym, które robimy na tokarce. Frezarka pionowa zajmuje się frezowaniem płaskich kształtów i powierzchni, co też nie pasuje do toczenia. A przeciągarka? No cóż, ona jest do obróbki długich, cienkich elementów, więc też nie zrobi tego, co tokarka, jak toczenie czy gwintowanie. W przemyśle trzeba naprawdę dbać o to, jakie narzędzia wybieramy, bo złe decyzje mogą prowadzić do problemów z jakością i wyższymi kosztami. Dlatego warto zwracać uwagę na to, do czego są przeznaczone maszyny, żeby nie popełniać błędów w produkcji.
Pytanie 37
Który typ montażu wyróżnia się znaczną ilością pracy ręcznej, dużą pracochłonnością oraz unikalnością produktów i wymaga zatrudnienia wysoko wykwalifikowanych pracowników?
A. Selekcji części
B. Zamienności całkowitej
C. Kompensacji ciągłej
Twoja odpowiedź
D. Dopasowania części
Poprawna odpowiedź
Niepoprawna odpowiedź. Selekcja części odnosi się do procesu, w którym wybiera się odpowiednie elementy do montażu, jednak nie wymaga ona tak dużego zaangażowania manualnego czy wysokich kwalifikacji, jak dopasowanie części. W praktyce polega raczej na doborze komponentów, które są produkowane na dużą skalę, a ich wymiana jest standardowa, co zmniejsza potrzeby w zakresie indywidualnych umiejętności. Zamienność całkowita to koncepcja, która zakłada, że różne elementy są wymienne i pasują do siebie bez konieczności dodatkowego dopasowywania. Przykładem są części zamienne w masowej produkcji, gdzie łatwo można zastąpić jedną część inną, co nie ma związku z procesem wymagającym wysokiego poziomu umiejętności manualnych. Kompensacja ciągła dotyczy bardziej zaawansowanych technik produkcyjnych, które mają na celu ciągłe dostosowywanie procesów do zmieniających się warunków, co również nie wiąże się z unikalnością wyrobów. Dopasowanie części z kolei jest kluczowe w produkcji, która wymaga precyzyjnego i często czasochłonnego montażu. Dlatego błędne jest myślenie, że wymienione podejścia mogą zastąpić proces dopasowania, ponieważ każde z nich odnosi się do innego aspektu montażu i produkcji.
Pytanie 38
Na którym rysunku znajduje się ikona paska programu CAD przedstawiająca rysowanie linii z interpolowanych?
Na rysunku 4.
Na rysunku 2.
Twoja odpowiedź
Na rysunku 1.
Na rysunku 3.
Poprawna odpowiedź
Niepoprawna odpowiedź. Wybierając rysunek 4, 1 lub 2, można było natknąć się na typowe błędy myślowe związane z rozpoznawaniem ikon i ich funkcjonalności w programach CAD. Rysunek 4 przedstawia linię z segmentami prostymi, co może wprowadzać w błąd, ponieważ jest to powszechny typ linii używany w projektowaniu, ale nie odpowiada rysowaniu linii interpolowanych. Rysunek 1 ukazuje linię prostą, która z definicji nie uwzględnia interpolacji, jak również rysunek 2, który obrazuje linię łamaną, również nie stosującą interpolacji. Te typy linii mają swoje zastosowanie, jednak w kontekście rysowania linii z interpolowanych punktów są niewłaściwe. Interpolacja jest techniką, która wymaga użycia punktów kontrolnych do wygładzenia linii, a rysunki ukazujące segmenty proste bądź łamane wskazują na zupełnie inny proces rysowania. W praktyce, zrozumienie różnic pomiędzy tymi typami linii wspiera efektywność pracy w CAD. Powinno to prowadzić do większej precyzji w projektowaniu złożonych kształtów, co jest niezbędne w zaawansowanych projektach inżynieryjnych.
Pytanie 39
Na podstawie danych w tabeli, wybierz wyroby wykonane w ramach produkcji seryjnej.
Rodzaj produkcji
Roczny program produkcyjny
Wyroby A
Wyroby B
Wyroby C
Jednostkowa
do 5
do 10
do 100
Małoseryjna
5÷100
10÷200
100÷500
Seryjna
100÷300
200÷500
500÷5000
Wielkoseryjna
300÷1000
500÷5000
5000÷50000
Masowa
ponad 1000
ponad 5000
ponad 50000
Wyroby A – elementy ciężkie o dużych wymiarach znacznej pracochłonności i ciężarze ponad 300 N Wyroby B – element o średnich wymiarach i pracochłonności oraz ciężarze od 80 N do 300 N Wyroby C – elementy małe, lekkie o niewielkiej pracochłonności i ciężarze do 80 N
A. 750 szt. śrub o masie jednostkowej 1 kg
B. 400 szt. tarcz o masie 5,0 kg
C. 520 szt. wałków o masie 10 kg
Twoja odpowiedź
D. 150 szt. tulei o masie 60 kg
Poprawna odpowiedź
Niepoprawna odpowiedź. Wybór odpowiedzi, które nie spełniają kryteriów produkcji seryjnej, jest często wynikiem nieporozumienia dotyczącego definicji oraz zastosowania różnych typów produkcji. Odpowiedzi wskazujące na 750 sztuk śrub, 400 sztuk tarcz oraz 520 sztuk wałków przekraczają limity definiujące produkcję seryjną, co prowadzi do ich klasyfikacji jako produkcja wielkoseryjna lub masowa. W przemyśle, produkcja masowa oznacza wytwarzanie dużych serii produktów, co wymaga zupełnie innych strategii operacyjnych, w tym dużych inwestycji w automatyzację oraz logistykę. Typowym błędem jest mylenie pojęć związanych z różnymi skalami produkcji. Śruby, będące elementem C, oraz tarcze i wałki jako elementy B, są produkowane w ilościach, które nie mieszczą się w ramach produkcji seryjnej, co jest kluczowym czynnikiem wspierającym techniki zarządzania produkcją. Warto zrozumieć, że błędne przypisanie wyrobów do niewłaściwej kategorii wpływa na ogólną efektywność i rentowność procesu produkcyjnego. To z kolei może prowadzić do nadmiernych kosztów oraz obniżenia jakości, co jest nieakceptowalne w nowoczesnym przemyśle, gdzie każdy element procesu musi być odpowiednio zaplanowany i skonfigurowany zgodnie z wytycznymi dotyczącymi produkcji seryjnej.
Pytanie 40
W oparciu o zapisy karty normowania czasu obróbki skrawaniem określ normę czasu na partię. Należy przyjąć czas wykonania operacji tokarskich wynoszący 8 minut.
Karta Normowania Czasu Obróbki Skrawaniem
Nazwa części: Wał Nr rysunku: 10/23 WK
Nazwa operacji: Toczenie
Operacja nr: 20
Nr Karty instrukcyjnej 20_I
Wielkość partii n: 10
Stanowisko: Tokarka uniwersalna
Rodzaj czasu
czas
symbol
[minuty]
Uwagi
Czas główny
tg
Czas pomocniczy
tₚ
2
Czas wykonania (tg + tₚ)
tw
Czas uzupełniający
tᵤ
2
Czas jednostkowy (tw + tᵤ)
tⱼ
Czas przygotowawczo-zakończeniowy
tₚz
5
Norma czasu na partię n (t = tₚz + n · tⱼ)
A. 170 minut.
B. 39 minut.
Twoja odpowiedź
C. 17 minut.
D. 125 minut.
Poprawna odpowiedź
Niepoprawna odpowiedź. Odpowiedzi takie jak 170 minut, 39 minut i 17 minut nie uwzględniają właściwego podejścia do obliczeń związanych z normowaniem czasu obróbki. Czas 170 minut mógłby sugerować nadmierne uwzględnienie czasu na jednostkę, co jest nieproporcjonalne do rzeczywistych potrzeb produkcyjnych. Z kolei odpowiedź 39 minut może wynikać z błędnego uznania, że czas jednostkowy jest niższy niż wynika z rzeczywistych danych, co prowadzi do zaniżenia normy. Natomiast 17 minut nie uwzględnia żadnych dodatkowych czasów, które są niezbędne w procesach obróbczych, takich jak czas ustawienia maszyny oraz czas na zakończenie operacji. Tego typu pomyłki często mają miejsce, gdy nie analizuje się wszystkich aspektów związanych z obliczeniami norm czasowych, takich jak czas główny, pomocniczy oraz czasy przygotowawcze. Ważne jest, aby zawsze brać pod uwagę pełne spektrum czynników wpływających na czas pracy, ponieważ tylko w ten sposób można uzyskać prawidłowe wyniki i efektywnie planować procesy produkcyjne zgodnie z dobrą praktyką inżynierską.