Kwalifikacja: CHM.06 - Organizacja i kontrolowanie procesów technologicznych w przemyśle chemicznym
Rozpoczęcie: 20 września 2026 23:37
Zakończenie: 20 września 2026 23:57 Rozwiązano w aplikacji mobilnej
Egzamin zdany!
Wynik: 22/40 punktów (55,0%)
Wymagane minimum: 20 punktów (50%)
Pewność odpowiedzi
Jako strzał oznaczono 3 odpowiedzi - trafionych: 2.
Z odpowiedzi deklarowanych jako pewne poprawnych było 20 z 37. Trafiony strzał to nie jest wiedza - te pytania warto powtórzyć w pierwszej kolejności.
Twój wynik na tle innych
Twój wynik jest lepszy niż 31% podejść do kwalifikacji CHM.06.
Porównanie z 254 zakończonymi podejściami do tej kwalifikacji (dane zbiorcze, bez wyników indywidualnych).
Zachowaj ten wynik na koncie
Załóż darmowe konto albo zaloguj się - ten egzamin przypiszemy do Twojego konta, więc wrócisz do swoich błędów, będziesz śledzić postęp i dostaniesz powtórki dobrane do Twoich odpowiedzi.
Jaką wielkość fizyczną można zmierzyć przy użyciu ebuliometru?
A. Temperaturę wrzeniaTwoja odpowiedź
B. Temperaturę zapłonu
C. Temperaturę krzepnięcia
D. Temperaturę mięknienia
Poprawna odpowiedź. Ebuliometr jest specjalistycznym przyrządem służącym do pomiaru temperatury wrzenia cieczy. Działa on na zasadzie pomiaru obniżenia temperatury wrzenia w obecności substancji rozpuszczonej, co jest zgodne z zasadą Raoult'a. W praktyce, ebuliometr jest często wykorzystywany w laboratoriach chemicznych oraz przemysłowych do określania czystości substancji, a także do badania właściwości fizykochemicznych rozpuszczalników. Na przykład, w przemyśle petrochemicznym, wykorzystuje się ebuliometry do analizy składników mieszanin naftowych, co pozwala na ocenę ich jakości i właściwości użytkowych. Ponadto, pomiar temperatury wrzenia może być kluczowy w procesach destylacji, gdzie kontrola parametrów operacyjnych ma kluczowe znaczenie dla uzyskania pożądanych produktów. Znajomość temperatury wrzenia jest także istotna w kontekście bezpieczeństwa chemicznego, gdyż pozwala na właściwe zarządzanie ryzykiem związanym z pracą z substancjami lotnymi.
Pytanie 2
Regulacja procesu destylacji rurowo-wieżowej odbywa się na podstawie wyników nieprzerwanych badań kontrolnych dotyczących parametrów różnych frakcji:
A. gęstości, temperatury krzepnięcia i kwasowości
B. gęstości, temperatury wrzenia i temperatury zapłonuPoprawna odpowiedź
C. temperatury krzepnięcia, alkaliczności, zawartości HCl
D. temperatury wrzenia, temperatury krzepnięcia, zawartości HClTwoja odpowiedź
Niepoprawna odpowiedź. Przy analizie błędnych odpowiedzi można zauważyć, że wiele z nich opiera się na nieprecyzyjnym zrozumieniu kluczowych parametrów procesu destylacji rurowo-wieżowej. Gęstość, temperatura krzepnięcia i kwasowość, jak sugeruje jedna z odpowiedzi, nie są wystarczającymi wskaźnikami do regulacji tego procesu. Gęstość może dostarczać cennych informacji, ale sama w sobie nie jest wystarczająca do optymalnego oddzielania frakcji. Temperatura krzepnięcia, chociaż istotna w niektórych kontekstach, nie jest kluczowym parametrem w destylacji, gdzie bardziej istotnymi wskaźnikami są różnice w temperaturze wrzenia. Kwasowość również nie jest bezpośrednio związana z regulacją destylacji, co prowadzi do mylnych wniosków. Kolejna odpowiedź, wskazująca na temperaturę krzepnięcia, alkaliczność i zawartość HCl, nie uwzględnia głównych parametrów, które wpływają na proces destylacji. Podobnie, temperatura krzepnięcia i zawartość HCl w kontekście procesów destylacyjnych nie są kluczowe. Najważniejsze jest zrozumienie, że proces destylacji polega na wykorzystaniu różnic w temperaturze wrzenia, co jest absolutnie kluczowe dla skutecznej separacji frakcji. Zastosowanie niewłaściwych parametrów do regulacji procesu może prowadzić do nieefektywnych operacji, zaniżonej jakości produktów oraz zwiększonego ryzyka awarii systemu, co podkreśla znaczenie znajomości podstawowych zasad inżynierii chemicznej i technologii procesowej.
Pytanie 3Strzał
Jaka może być przyczyna, że mieszanina poreakcyjna w sulfonatorze zawiera 81 % głównego produktu prowadzonego procesu - kwasu benzenosulfonowego i 12 % kwasu siarkowego(VI)?
Sulfonowanie benzenu w fazie parowej
Proces przeprowadza się przepuszczając pary benzenu przez skrężony kwas siarkowy(VI). Do reaktora wprowadza się najpierw H2SO4, który ogrzewa się do temperatury ok. 100 °C. Następnie od dołu zbiornika wprowadza się pary benzenu. Zetknięcie reagentów polepsza się przez intensywne mieszanie. Mieszanina poreakcyjna w sulfonatorze powinna zawierać 93 % kwasu benzenosulfonowego i 2 % kwasu siarkowego(VI).
A. Za wysoka temperatura prowadzenia procesu i zbyt duża intensywność mieszania reagentów.
B. Zbyt niska temperatura prowadzenia procesu i za długi czas jego trwania.Twoja odpowiedź
C. Zbyt niska temperatura prowadzenia procesu i za krótki czas jego trwania.Poprawna odpowiedź
D. Za wysoka temperatura prowadzenia procesu i zbyt mała intensywność mieszania reagentów.
Niepoprawna odpowiedź. Analizując niepoprawne odpowiedzi, można zauważyć kilka istotnych błędów w interpretacji wpływu temperatury i czasu reakcji na końcowy produkt procesu sulfonacji. Stwierdzenie, że za wysoka temperatura i zbyt duża intensywność mieszania reagentów prowadzą do uzyskania niższej zawartości kwasu benzenosulfonowego, jest błędne. W rzeczywistości, zbyt wysoka temperatura może przyspieszyć reakcję, ale również doprowadzić do dekompozycji reagentów oraz utworzenia niepożądanych produktów ubocznych. Ponadto, intensywność mieszania nie wpływa bezpośrednio na zawartość głównego produktu w kontekście ich stężenia w mieszaninie reakcyjnej. Z drugiej strony, zbyt niska temperatura hamuje aktywność reakcji, co może skutkować niekompletnym przereagowaniem, a zatem podwyższeniem zawartości kwasu siarkowego(VI) w mieszaninie. Podobnie, zbyt długi czas reakcji, sugerowany w jednej z niepoprawnych odpowiedzi, może prowadzić do degradacji produktów w wyniku dłuższego narażenia na działanie wysokotemperaturowe, a nie do uzyskania wyższego stężenia kwasu benzenosulfonowego. Te błędne koncepcje pokazują, jak ważne jest zrozumienie mechanizmów reakcji chemicznych oraz parametrów wpływających na ich przebieg, co jest kluczowe w praktycznych zastosowaniach przemysłowych.
Pytanie 4
Każda próbka, która trafia do laboratorium i jest analizowana, powinna być zarejestrowana w dzienniku analiz. Jakie informacje muszą być tam uwzględnione?
A. Wyniki analizy każdej próbki oraz czas ich pobrania
B. Czas realizacji każdej analizy oraz nazwiska osób wykonujących badania
C. Odczynniki stosowane w badaniu oraz przybliżony błąd pomiarowy
D. Wyniki analizy każdej próbki oraz nazwiska wykonawcówTwoja odpowiedź
Poprawna odpowiedź. Wyniki analizy każdej próbki oraz nazwiska wykonawców to kluczowe informacje, które muszą być ewidencjonowane w książce analiz, ponieważ umożliwiają one identyfikację i śledzenie wyników badań. Każda próbka, która trafia do laboratorium, jest poddawana szczegółowym analizom, a ich wyniki są istotne zarówno dla oceny jakości badanych materiałów, jak i dla przyszłych odniesień. Znajomość nazwisk wykonawców jest istotna dla zapewnienia odpowiedzialności i przejrzystości w procesach analitycznych. W przypadku jakichkolwiek nieprawidłowości lub wątpliwości co do wyników analizy, możliwość identyfikacji wykonawcy pozwala na szybkie podjęcie działań korygujących. W praktyce, takie podejście wpisuje się w standardy zarządzania jakością, takie jak ISO 17025, które wymagają dokładnej dokumentacji wszelkich procesów i wyników laboratoriów. Przykładowo, w laboratoriach akredytowanych, każda analiza powinna być powiązana z odpowiednim protokołem, który zawiera zarówno wyniki, jak i nazwiska osób odpowiedzialnych za jej wykonanie, co jest istotne dla zapewnienia wiarygodności badań.
Pytanie 5
Zgodnie z normą gaz płynny (propan-butan) może zawierać, obok węglowodorów podstawowych, maksymalnie 1 % pentanu. Który z wymienionych produktów spełnia wymagania normy?
Produkt
Skład gazu płynnego [%]
CH₄
C₂H₆
C₃H₈
C₄H₁₀
C₅H₁₂
I
5
10
35
50
-
II
-
-
50
49,5
0,5
III
1
2
49
48
-
IV
-
-
46,5
52
1,5
A. III
B. I
C. IITwoja odpowiedź
D. IV
Poprawna odpowiedź. Odpowiedź II jest prawidłowa, ponieważ zgodnie z normami gaz płynny, takim jak propan-butan, może zawierać maksymalnie 1% pentanu. W analizowanej tabeli zawartość pentanu w Produkcie II wynosi 0,5%, co jest zgodne z tym wymogiem. W praktyce oznacza to, że Produkt II może być bezpiecznie stosowany jako paliwo, zapewniając jednocześnie, że nie przekracza ustalonych limitów dotyczących składników. Przykładowo, w systemach grzewczych opartych na gazach płynnych, przestrzeganie tych norm jest kluczowe dla zapewnienia efektywności energetycznej oraz minimalizacji emisji szkodliwych substancji do atmosfery. Dobrą praktyką w branży jest regularne monitorowanie i testowanie składu chemicznego gazów, aby zapewnić ich zgodność z obowiązującymi normami, co przyczynia się do budowy zaufania wśród użytkowników. W kontekście zastosowań przemysłowych oraz domowych, zachowanie odpowiednich proporcji składników w mieszankach gazowych jest niezbędne dla zapewnienia bezpieczeństwa i efektywności ich wykorzystania.
Pytanie 6Strzał
W systemie destylacji rurowo-wieżowej, w przypadku awarii pomp tłoczących ropę naftową, konieczne jest wyłączenie palników pieca oraz wypchnięcie zgromadzonego surowca z rur pieca za pomocą pary do kolumny destylacyjnej w celu
A. dalszego procesu rozdestylacji
B. zapewnienia właściwego ciśnienia
C. usunęcia go, aby uniknąć tworzenia się koksuTwoja odpowiedź
D. ochłodzenia, aby nie stwarzał ryzyka pożaru
Poprawna odpowiedź. Kiedy pompy do tłoczenia ropy naftowej zawiodą, ważne jest, żeby jak najszybciej usunąć zalegający surowiec z rur pieca. W przeciwnym razie może się zrobić koks, czyli taki osad, który zbiera się w wyniku pirolizy węglowodorów pod wpływem wysokiej temperatury, takiej jak w piecach destylacyjnych. Jak surowiec zostanie w piecu, może to doprowadzić do niekontrolowanego wzrostu temperatury, co sprzyja koksowaniu. W praktyce, kiedy już dojdzie do awarii, pary, które wypychają surowiec do kolumny destylacyjnej, muszą być odpowiednio przygotowane i kontrolowane, żeby zminimalizować ryzyko kolejnych problemów. Dobrze byłoby regularnie monitorować temperaturę i ciśnienie oraz stosować procedury awaryjne, które pomagają szybko usunąć surowiec. Przykłady takich działań to użycie detektorów koksu i systemów automatycznego sterowania, co może zmniejszyć ryzyko wystąpienia tego problemu w przyszłości. Dbając o bezpieczeństwo procesów, można uniknąć wielu problemów, które mogą zaszkodzić instalacji oraz zagrozić zdrowiu ludzi i środowisku.
Pytanie 7
Osoby pracujące w zakładzie produkcyjnym, gdzie istnieje ryzyko wystąpienia gazowego siarkowodoru, powinny jako środek ochrony indywidualnej zastosować
A. okulary ochronne
B. odzież odporną na kwasy
C. fartuch zwilżony wodą
D. maskę przeciwgazową z pochłaniaczemTwoja odpowiedź
Poprawna odpowiedź. Maska przeciwgazowa z pochłaniaczem jest kluczowym środkiem ochrony osobistej w środowiskach, gdzie występuje zagrożenie gazowym siarkowodorem (H2S). Siarkowodór jest gazem o działaniu toksycznym, który może prowadzić do poważnych konsekwencji zdrowotnych, w tym do utraty przytomności oraz śmierci w wysokich stężeniach. Maska przeciwgazowa z pochłaniaczem została zaprojektowana, aby chronić drogi oddechowe pracowników przed wdychaniem szkodliwych substancji, w tym H2S. Pochłaniacze używane w tych maskach są specjalnie przystosowane do neutralizacji toksycznych gazów, co czyni je skutecznymi w ochronie przed skutkami narażenia. W praktyce, pracownicy powinni być przeszkoleni w zakresie prawidłowego zakupu, użytkowania i konserwacji tych masek, aby zapewnić ich skuteczność. Dobre praktyki w branży wymagają również regularnych przeglądów sprzętu ochronnego oraz dostosowywania metod ochrony do specyficznych warunków pracy w danej instalacji produkcyjnej.
Pytanie 8Strzał
Z dziesięciu pakunków dużej partii materiału wybrano próbki, które następnie połączono, otrzymując tym sposobem próbkę
A. średnią
B. ogólnąTwoja odpowiedź
C. pierwotną
D. analityczną
Poprawna odpowiedź. Próbka ogólna to dość istotne pojęcie w statystyce i różnych badaniach analitycznych. Mówi się o niej, gdy mieszamy próbki z różnych miejsc, by uzyskać coś, co będzie dobrze reprezentować całość. To szczególnie ważne, gdy mamy do czynienia z dużymi ilościami materiału. Dzięki próbce ogólnej możemy lepiej ocenić, co tak naprawdę kryje się w całości, a jednocześnie unikamy wpływu nieprzewidzianych odchyleń, które mogą się trafić w pojedynczych opakowaniach. Na przykład w przemyśle spożywczym to kluczowe, bo chcemy mieć pewność, że cała partia spełnia normy sanitarno-epidemiologiczne. Takie podejście pozwala na wiarygodne wyniki analiz i podejmowanie lepszych decyzji dotyczących jakości produktów.
Pytanie 9
Zjawisko, w którym rozdrobnione ciało stałe jest zawieszone w kierunku w górę przepływającym strumieniu gazu, określa się mianem
A. fluidyzacjaPoprawna odpowiedź
B. ekstrakcjaTwoja odpowiedź
C. sedymentacja
D. flotacja
Niepoprawna odpowiedź. Ekstrakcja to proces polegający na wydobywaniu substancji z materiałów, często wykorzystywany w chemii i biotechnologii. Jednak nie ma on związku z zawieszaniem ciał stałych w gazie. Sedymentacja to proces, w którym cząstki osiadają na dnie cieczy pod wpływem grawitacji, co jest zupełnie odwrotne do fluidyzacji, gdzie cząstki są uniesione. Typowym błędem w myśleniu jest mylenie tych procesów z uwagi na ich związki z zachowaniem cząstek w fazach, jednak sedymentacja dotyczy głównie ich opadania, a nie unoszenia. Flotacja to technika, która polega na separacji cząstek stałych od cieczy w wyniku różnic w gęstości, a także na użyciu bąbelków powietrza do podnoszenia cząstek. To również nie ma związku z procesem fluidyzacji, gdzie kluczowym elementem jest stały strumień gazu, a nie separacja bąbelków. Dlatego ważne jest, aby rozumieć różnice między tymi procesami oraz ich zastosowania w praktyce przemysłowej. Zrozumienie tych koncepcji jest niezbędne dla prawidłowej interpretacji procesów zachodzących w wielu aplikacjach inżynieryjnych.
Pytanie 10
Jak nazywa się próbka otrzymana poprzez uśrednienie oraz zmniejszenie próbki, która powstała z połączenia wszystkich prób pierwotnych pobranych z danej partii analizowanej substancji?
A. Próbka laboratoryjnaPoprawna odpowiedź
B. Próbka wzorcowaTwoja odpowiedź
C. Próbka ogólna
D. Próbka rozjemcza
Niepoprawna odpowiedź. Wybór innej odpowiedzi niż próbka laboratoryjna pokazuje, że możesz mieć pewne niejasności związane z tymi terminami. Na przykład próbka wzorcowa to coś, co służy jako punkt odniesienia w analizach, ale nie ma nic wspólnego z uśrednianiem próbek. A próbka ogólna to jeszcze inna sprawa – pochodzi z różnych miejsc, ale niekoniecznie oznacza, że jest uśredniona. Z kolei próbka rozjemcza to mieszanka próbek, która ma dać jedną reprezentatywną próbkę, ale to nie jest standardowy proces w laboratoriach. W takich miejscach wszystko powinno być dokładnie kontrolowane i jasno określone. Dlatego może się zdarzyć, że mylisz te pojęcia, ale to ważne, żeby poznać te standardy i procedury, bo to naprawdę może pomóc w prowadzeniu badań i interpretacji wyników.
Pytanie 11
Oblicz ile gramów manganianu(VII) potasu należy odważyć, aby przygotować 2 dm3 roztworu KMnO4 o stężeniu 0,05 mol/dm3.
MKMnO4 = 158 g / mol
A. 15,8gTwoja odpowiedź
B. 31,6g
C. 316g
D. 158g
Poprawna odpowiedź. Aby obliczyć masę manganianu(VII) potasu potrzebną do przygotowania roztworu, należy najpierw wyznaczyć liczbę moli substancji. Z definicji stężenia molowego wynika, że stężenie 0,05 mol/dm³ oznacza, iż w 1 dm³ roztworu znajduje się 0,05 mola KMnO₄. Przy przygotowaniu 2 dm³ roztworu, potrzebujemy 0,1 mola KMnO₄ (0,05 mol/dm³ * 2 dm³). Kolejnym krokiem jest przeliczenie liczby moli na masę, co wykonujemy mnożąc liczbę moli przez masę molową KMnO₄, która wynosi około 158 g/mol. W związku z tym, 0,1 mola KMnO₄ waży 15,8 g (0,1 mol * 158 g/mol). Te obliczenia ilustrują podstawowe zasady stoichiometrii, które są kluczowe w chemii analitycznej i przy praktycznym przygotowywaniu roztworów. Znajomość tych zasad jest niezbędna w laboratoriach chemicznych, gdzie precyzja i dokładność są na pierwszym miejscu. Warto również zaznaczyć, że przygotowując roztwory, należy stosować odpowiednie techniki ważenia oraz przygotowywania, aby zapewnić uzyskanie roztworów o zadanym stężeniu.
Pytanie 12
Podczas przeprowadzania analizy strąceniowej żelaza w próbce ważącej 0,3495 g uzyskano 0,2000 g osadu Fe2O3. Wyznacz procentowy udział jonów żelaza(III) w tej próbce, przyjmując, że współczynnik analityczny do przeliczenia masy Fe2O3 na Fe wynosi 0,6994.
A. 60%Twoja odpowiedź
B. 20%
C. 40%Poprawna odpowiedź
D. 80%
Niepoprawna odpowiedź. Wybierając niewłaściwe odpowiedzi, można łatwo wprowadzić się w błąd co do obliczeń związanych z zawartością jonów żelaza w próbce. Często zdarza się, że błędnie interpretuje się związki chemiczne i ich masy molowe. Na przykład, wiele osób może przyjąć, że całkowita masa osadu Fe2O3 odpowiada masie jonów żelaza, co prowadzi do niepoprawnych wniosków. Zwykle mylimy się, zakładając, że wystarczy bezpośrednio przeliczyć masę osadu na masę żelaza, nie uwzględniając współczynnika stoichiometrycznego, który w tym przypadku wynosi 2:1. To oznacza, że na każdy mol Fe2O3 przypada dwa mole Fe. Kolejnym typowym błędem jest nieprawidłowe stosowanie mnożnika analitycznego, co skutkuje zaniżonymi lub zawyżonymi wynikami procentowymi. Na przykład, założenie, że wartość mnożnika to 1, co byłoby błędne, prowadziłoby do znacznych różnic w obliczeniach. Niezrozumienie tego procesu może skutkować poważnymi błędami, które w praktyce analitycznej mogą wpłynąć na interpretację wyników oraz na dalsze działania, takie jak podejmowanie decyzji dotyczących jakości surowców czy produktów. Dlatego kluczowe jest zrozumienie zasad przeliczania mas molekularnych i stosowanie poprawnych wzorów, aby uniknąć błędów w praktyce laboratoryjnej.
Pytanie 13
Przy przechowywaniu saletry amonowej najważniejsze jest
A. regularnie nawilżać składowane opakowania wodą
B. zapewniać dużą wilgotność w pomieszczeniach magazynowych
C. ustawiać ją w odległości od źródeł ciepła oraz materiałów łatwopalnychTwoja odpowiedź
D. chronić ją przed działaniem promieni słonecznych i maksymalnie wypełniać przestrzeń magazynową
Poprawna odpowiedź. Układanie saletry amonowej z dala od źródeł ciepła i materiałów łatwopalnych jest kluczowe ze względu na jej właściwości chemiczne. Saletra amonowa, jako substancja chemiczna, może działać jako utleniacz w niektórych warunkach, co oznacza, że kontakt z materiałami łatwopalnymi bądź wysoką temperaturą może prowadzić do niebezpiecznych reakcji. W praktyce należy zadbać o odpowiednią wentylację w magazynach oraz przestrzegać norm dotyczących składowania substancji niebezpiecznych, takich jak te zawarte w przepisach ADR (Umowa Europejska dotycząca Międzynarodowego Przewozu Drogowego Towarów Niebezpiecznych). Przykładowo, w przypadku magazynów, powinny one być wyposażone w systemy detekcji dymu, a także odpowiednie zabezpieczenia przeciwpożarowe. Dobre praktyki obejmują również regularne przeglądy systemów bezpieczeństwa oraz szkolenia dla personelu, co pozwala na minimalizację ryzyka i zapewnienie bezpieczeństwa w miejscu składowania.
Pytanie 14
Która z przedstawionych sytuacji ilustruje proces odzyskiwania ciepła w technologii przy użyciu wymiany przeponowej?
A. Ogrzewanie wsadu szybowego pieca wapiennego poprzez ciepło gazów spalinowych płynących w górę przez szyb pieca
B. Ogrzewanie ropy naftowej w piecach rurowych z wykorzystaniem ciepła frakcji odbieranych z kolumn rektyfikacyjnychTwoja odpowiedź
C. Wprowadzanie gorącego katalizatora do par surowca w procesie krakingu katalitycznego
D. Suszenie drewna w suszarce tunelowej gazami spalinowymi uzyskiwanymi ze spalania wiórów
Poprawna odpowiedź. Twoja odpowiedź na pytanie o ogrzewanie ropy w piecach rurowych jest naprawdę na miejscu. Wykorzystanie ciepła frakcji z kolumn rektyfikacyjnych świetnie ilustruje, jak można efektywnie odzyskiwać energię w takich procesach. Ogólnie to działa tak, że gorące frakcje oddają ciepło cieczy, co pozwala zwiększyć efektywność energetyczną. W przemyśle petrochemicznym to bardzo istotne, bo pomaga maksymalizować wydajność i zmniejszać koszty operacyjne. Mówiąc szczerze, to kluczowa sprawa, zwłaszcza w dzisiejszej, intensywnej konkurencji na rynku. Cała ta wymiana ciepła w piecach jest powszechnie stosowana w branży, a standardy jak API 530 czy ASME PTC 4 naprawdę pomagają w projektowaniu i używaniu tych systemów. Na przykład, użycie technologii regeneracyjnej, gdzie gorące gazy z rafinacji podgrzewają ropę, to dobry sposób na oszczędność energii i redukcję emisji.
Pytanie 15
Która substancja jest produktem ubocznym w procesie produkcji sody metodą Solvaya?
Produkcja sody metodą Solvaya
Proces przebiega zgodnie z równaniami reakcji: CaCO3 → CaO + CO2 NaCl +NH3 + CO2 + H2O → NaHCO3 + NH4Cl 2NaHCO3 → Na2CO3+ CO2 + H2O 2NH4Cl + Ca(OH)2 → 2 NH3 + 2H2O + CaCl2
A. Wodorowęglan sodu.
B. Chlorek amonu.
C. Amoniak.Twoja odpowiedź
D. Chlorek wapnia.Poprawna odpowiedź
Niepoprawna odpowiedź. Analizując inne odpowiedzi, można zauważyć, że wodorowęglan sodu to produkt uzyskiwany w pierwszym etapie procesu Solvaya. Nie jest on produktem ubocznym, lecz kluczowym składnikiem wytwarzanym z amoniaku i dwutlenku węgla. Uznanie go za produkt uboczny może wynikać z nieporozumienia dotyczącego różnych etapów procesu oraz roli, jaką pełni w syntezie sody. Chlorek amonu jest reagentem, który, choć bierze udział w reakcji, nie jest sam w sobie produktem ubocznym, a jego obecność jest niezbędna do uzyskania amoniaku. Amoniak, z kolei, jest podstawowym związkiem chemicznym w tym procesie, wykorzystywanym w różnorodnych reakcjach, co czyni go głównym produktem, a nie odpadkiem. Wybór niewłaściwych odpowiedzi może być efektem niepełnego zrozumienia i pomieszania ról poszczególnych substancji w procesie produkcji. Warto zwrócić uwagę na szczegóły i zweryfikować, jakie substancje są rzeczywistymi produktami ubocznymi, aby lepiej zrozumieć procesy chemiczne zachodzące w przemyśle. Prawidłowe określenie ról reagentów i produktów w procesach chemicznych jest kluczowe dla zrozumienia nie tylko samej chemii, ale również jej zastosowań w praktyce. W prawidłowym przemyśle chemicznym efektywne zarządzanie surowcami i ich produktami ubocznymi ma istotne znaczenie dla zrównoważonego rozwoju oraz minimalizacji odpadów.
Pytanie 16
Jaką szerokość powinno mieć dwukierunkowe przejście przy stanowisku obsługi kaskady wyparek?
A. 1,00 mTwoja odpowiedź
B. 0,75 m
C. 1,50 m
D. 0,50 m
Poprawna odpowiedź. Szerokość dwukierunkowego przejścia obok stanowiska obsługi kaskady wyparek wynosząca 1,00 m jest zgodna z zaleceniami wielu norm oraz praktykami branżowymi. Tego typu przejścia powinny zapewniać odpowiednią przestrzeń zarówno dla pracowników wykonujących czynności serwisowe, jak i dla osób poruszających się w obszarze zakładu. Szerokość 1,00 m umożliwia swobodne przejście dwóch osób obok siebie, co zwiększa bezpieczeństwo i komfort pracy. W kontekście standardów BHP, taka przestrzeń minimalizuje ryzyko kolizji oraz upadków, szczególnie w środowisku przemysłowym, gdzie mogą występować niebezpieczne substancje. Przykładem mogą być zakłady chemiczne, w których obsługa kaskad wyparek musi być wykonywana zgodnie z rygorystycznymi normami, aby zminimalizować ryzyko wypadków. Dobrze zaprojektowane przejścia z odpowiednią szerokością to także kluczowy element w sytuacjach awaryjnych, umożliwiając szybkie ewakuowanie pracowników. Warto pamiętać, że przestrzeganie takich wymagań przyczynia się do poprawy ogólnej efektywności pracy oraz zwiększa poczucie bezpieczeństwa w miejscu pracy.
Pytanie 17
Produkt o nazwie AdBlue to mieszanina technicznie czystego mocznika i wody zdemineralizowanej. Zależność między okresem jego trwałości od temperatury przedstawiono w tabeli. Aby minimalny okres trwałości produktu wynosił 18 miesięcy temperatura przechowywania AdBlue nie powinna
Stałe temperatury otoczenia przechowywania
Minimalny okres trwałości w miesiącach
Od -5 °C do 10 °C
36
≤ 25 °C
18
≤ 30 °C
12
≤ 35 °C
6
> 35 °C
-
A. spadać poniżej 35 °C.Twoja odpowiedź
B. okresowo spadać poniżej 35 °C.
C. być wyższa niż 25 °C.Poprawna odpowiedź
D. okresowo wzrastać powyżej 30 °C.
Niepoprawna odpowiedź. Wybór odpowiedzi 'spadać poniżej 35 °C' jest nieprawidłowy, ponieważ nie uwzględnia kluczowego czynnika, jakim jest zakres temperatury wpływający na trwałość produktu. Spadek temperatury poniżej 35 °C nie jest kluczowym zagrożeniem dla AdBlue, gdyż istotne jest, aby nie przekraczać 25 °C, co zapewnia minimalny okres trwałości wynoszący 18 miesięcy. Zbyt niskie temperatury mogą nie mieć negatywnego wpływu na jakość AdBlue, niemniej jednak ich nadmierne obniżenie również nie jest zalecane, w szczególności w kontekście przechowywania w długim okresie. Przykładem typowego błędu myślowego w tej odpowiedzi jest przyjęcie, że obniżenie temperatury poniżej 35 °C automatycznie prowadzi do wydłużenia czasu przechowywania, co jest niewłaściwym założeniem. W rzeczywistości, jeśli temperatura wzrasta ponad 25 °C, okres trwałości produktu znacznie się skraca, co jest zgodne z danymi zawartymi w tabeli. Dlatego kluczowym aspektem jest monitorowanie temperatury w sposób systematyczny oraz zgodny z ustalonymi standardami, aby zapewnić, że produkt zachowa swoje właściwości przez dłuższy czas. Wszelkie nieprzestrzeganie tych zasad może prowadzić do degradacji AdBlue, co w konsekwencji może wpłynąć na wydajność silników, które go stosują.
Pytanie 18
Jakie czynności należy podjąć w celu regularnego weryfikowania dokładności wskazań termometru?
A. Kolejno zanurzać czujnik termometru w dwóch naczyniach z tą samą podgrzewaną cieczą
B. Kolejno zanurzać czujnik termometru do pomiaru oraz wzorcowego w tej samej podgrzanej cieczy
C. Jednocześnie zanurzyć czujnik termometru do pomiaru i wzorcowego w tej samej podgrzanej cieczyTwoja odpowiedź
D. Jednocześnie zanurzyć czujnik termometru w dwóch naczyniach z tą samą podgrzewaną cieczą
Poprawna odpowiedź. Odpowiedź, w której zanurzasz oba czujniki termometru w tej samej ciepłej cieczy, jest całkiem trafna. To pozwala na bezpośrednie porównanie ich wskazań w takich samych warunkach. Kalibracja to bardzo ważna sprawa, bo w końcu musimy mieć pewność, że nasze pomiary są dokładne, a normy ISO 17025 dokładnie to regulują. W praktyce, jak chociażby w laboratoriach farmaceutycznych, liczy się każdy stopień, więc taki wzorcowy termometr w tym samym medium to strzał w dziesiątkę. Na przykład, jak często się mówi, lepiej sprawdzić instrumenty regularnie, żeby mieć pewność, że nie ma jakichkolwiek zafałszowanych wyników. To naprawdę ma ogromne znaczenie zarówno dla jakości produktów, jak i dla wyników badań, które mogą mieć wpływ na nasze zdrowie czy rozwój technologiczny.
Pytanie 19
W początkowej fazie syntezy kwasu azotowego(V) wykorzystywana jest mieszanka amoniakalno-powietrzna w procesie utleniania amoniaku do tlenku azotu(II) NO, która zawiera 1 mol NH3 na 1,5-2 mole O2. W tej mieszance nie mogą występować związki siarki, fosforowodory oraz pyły. Która z poniższych mieszanin gazowych spełnia wymagania ilościowe i nadaje się do wykorzystania w tym etapie procesu?
A. 100 dm3 NH3, 900 dm3 O2
B. 250 dm3 NH3, 500 dm3 O2Twoja odpowiedź
C. 500 dm3 NH3, 250 dm3 O2
D. 900 dm3 NH3, 100 dm3 O2
Poprawna odpowiedź. Odpowiedź 250 dm3 NH3 oraz 500 dm3 O2 jest w porządku, bo spełnia wymagania co do ilości w reakcji utleniania amoniaku na tlenek azotu(II). Stosunek molowy NH3 do O2 to 1 do 1,5-2, a w tej mieszance mamy 1 mol NH3 na 2 mole O2, co jest jak najbardziej do przyjęcia w kontekście procesów. W chemii, zwłaszcza przy produkcji kwasu azotowego(V), ważne jest, żeby wszystko działało jak należy, dlatego kontroluje się te warunki, żeby zminimalizować ryzyko różnych ubocznych reakcji. Jak dla mnie, to bardzo istotne, by dobrze dobierać te reagentów, bo wpływa to na efektywność całej reakcji i jakość produktu. Dodatkowo, dobry skład gazów to podstawa, żeby optymalizować proces i dbać o bezpieczeństwo. Nie można też zapominać o unikaniu siarki i innych zanieczyszczeń, bo mogą prowadzić do problemów z instalacjami i obniżać efektywność reakcji.
Pytanie 20
Przy 60 kg produkcji mocznika
A. wydziela się 133 MJ ciepłaTwoja odpowiedź
B. dostarcza się 133 MJ ciepła
C. dostarcza się 1185 MJ ciepła
D. wydziela się 185 MJ ciepła
Poprawna odpowiedź. Odpowiedź 'wydziela się 133 MJ ciepła' jest prawidłowa, ponieważ proces syntezy mocznika związany jest z reakcjami chemicznymi, które generują określoną ilość energii. W przypadku mocznika, jego produkcja z amoniaku i dwutlenku węgla zachodzi zgodnie z reakcją, w której wydzielają się produkty uboczne oraz ciepło. Zgodnie z danymi z branży chemicznej, dla 60 kg mocznika rzeczywiście wydziela się 133 MJ energii cieplnej. Zrozumienie tego procesu jest kluczowe nie tylko dla optymalizacji produkcji, ale także dla efektywnego zarządzania energią w zakładach chemicznych. W zastosowaniach przemysłowych, wiedza o wydzielanym ciepłe może być wykorzystywana do projektowania systemów odzysku energii, co przyczynia się do zwiększenia efektywności energetycznej zakładów. Dobre praktyki w branży chemicznej sugerują, aby monitorować te procesy za pomocą odpowiednich czujników i systemów automatyki, co może pomóc w lepszym zarządzaniu surowcami i minimalizowaniu strat energetycznych.
Pytanie 21
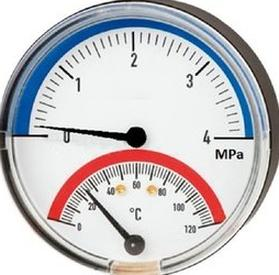
Termomanometr zainstalowany w górnej części reaktora polimeryzacji polietylenu wskazywał wartości przedstawione na ilustracji. W reaktorze należy
A. temperaturę obniżyć o 10oC, a ciśnienie pozostawić bez zmian.
B. temperaturę pozostawić bez zmian, a ciśnienie podwyższyć.Twoja odpowiedź
C. temperaturę podwyższyć o 60oC, a ciśnienie pozostawić bez zmian.
D. podwyższyć temperaturę o 40oC, a ciśnienie pozostawić bez zmian.Poprawna odpowiedź
Niepoprawna odpowiedź. Wybór opcji zmiany temperatury lub ciśnienia, który nie uwzględnia optymalnych warunków dla reakcji polimeryzacji polietylenu, może prowadzić do wielu problemów technologicznych. Obniżenie temperatury o 10oC jest niewłaściwe, ponieważ dalsze chłodzenie reaktora tylko pogłębi problemy z niską konwersją monomeru. Niska temperatura w procesie polimeryzacji spowalnia reakcję, co prowadzi do niskiej wydajności i długiego czasu przetwarzania. Podwyższanie ciśnienia przy stałej temperaturze, jak w przypadku drugiej opcji, również nie jest zalecane, ponieważ ciśnienie o wartości 2,5 MPa jest już na odpowiednim poziomie i dalsze jego zwiększanie bez odpowiedniej korelacji z temperaturą może wywołać niepożądane reakcje, a nawet kolizje w systemie. Trzecia odpowiedź, sugerująca podwyższenie temperatury o 60oC, jest przesadzona i może prowadzić do niekontrolowanej reakcji oraz ryzyka dekompozycji surowców. W procesie polimeryzacji, szczególnie w przypadku polietylenu, kluczowe jest utrzymanie zbalansowanych warunków termicznych, aby uniknąć nadmiernej reaktywności i zapewnić stabilność procesu. Typowym błędem w myśleniu jest niedocenianie wpływu temperatury i ciśnienia na dynamikę reakcji chemicznych, co może skutkować nieplanowanymi efektami, w tym uszkodzeniem sprzętu oraz obniżeniem jakości produktu końcowego.
Pytanie 22
Próbka nawozu nie może być zmielona do analizy
A. azotu amonowego
B. azotu całkowitego
C. składu ziarnowegoTwoja odpowiedź
D. biuretu w moczniku
Poprawna odpowiedź. Odpowiedź, którą wybrałeś, czyli "skład ziarnowy", jest w porządku. Wiesz, żeby dobrze ocenić skład ziarnowy nawozu, próbka musi być w nienaruszonym stanie. To znaczy, że nie powinna być rozdrobniona, bo to może popsuć wyniki analizy. W praktyce, żeby to zrobić dobrze, używa się różnych metod, na przykład przesiewania przez sita z określonymi otworami, co naprawdę pomaga w określeniu, jak wygląda rozkład ziarnowy. W szczególności, w nawozach do upraw mocno towarowych, jednorodność granulacji jest mega ważna, bo wpływa na to, jak składniki odżywcze będą się uwalniać. Są też standardy w branży, takie jak ISO 23216, które mówią, jak prawidłowo przygotować próbki do analizy, żeby wyniki były wiarygodne.
Pytanie 23
Analiza ujawnia, że kwas siarkowy(VI) należy do kategorii
A. Ol 25
B. Kt I
C. NtTwoja odpowiedź
D. Kt IIPoprawna odpowiedź
Niepoprawna odpowiedź. Wybór odpowiedzi spoza Kt II w kontekście klasyfikacji kwasu siarkowego(VI) wskazuje na niezrozumienie zasad klasyfikacji substancji chemicznych oraz ich właściwości. Odpowiedzi Ol 25, Kt I oraz Nt nie oddają charakterystyki kwasu siarkowego, który jest substancją niebezpieczną, a jego klasyfikacja w kategorii Kt II jest poparta rygorystycznymi kryteriami oceny ryzyka. Klasyfikacja Kt I dotyczy substancji o niższym stopniu zagrożenia, co nie ma zastosowania w przypadku kwasu siarkowego, który może powodować poważne uszkodzenia tkanek i ma działanie drażniące zarówno na skórę, jak i na drogi oddechowe. Odpowiedź Ol 25 może prowadzić do błędnego postrzegania ryzyka, jakie niesie ze sobą stosowanie i przechowywanie kwasu siarkowego. Ponadto, wybór odpowiedzi Nt, która zazwyczaj odnosi się do substancji o minimalnym ryzyku, pomija fakt, że kwas siarkowy jest szeroko stosowany w różnych gałęziach przemysłu, co czyni go substancją o krytycznym znaczeniu dla bezpieczeństwa i zdrowia. Zrozumienie klasyfikacji substancji chemicznych jest kluczowe dla wdrażania odpowiednich środków ochrony, co jest niezbędne do zapobiegania wypadkom i zapewnienia bezpieczeństwa w miejscach pracy. Błędne klasyfikacje mogą prowadzić do niewłaściwego postępowania z substancjami niebezpiecznymi, co w konsekwencji zwiększa ryzyko wystąpienia incydentów związanych z ich stosowaniem.
Pytanie 24
W celu oznaczenia chlorków w nawozach przy użyciu metody miareczkowej Volharda wykorzystuje się roztwór mianowany
A. azotanu(V) srebra i tiocyjanianu amonuPoprawna odpowiedź
B. azotanu(V) srebra i chlorku soduTwoja odpowiedź
C. manganianu(VII) potasu i tiocyjanianu amonu
D. wodorotlenku sodu i tiocyjanianu amonu
Niepoprawna odpowiedź. Wybór niewłaściwych reagentów do miareczkowania chlorków może prowadzić do błędnych wyników analizy. Azotan(V) srebra i chlorek sodu, jako zestaw reakcyjny, nie jest odpowiedni, ponieważ chlorek sodu sam w sobie nie jest reagentem do miareczkowania, a jedynie źródłem jonów chlorkowych. Jego obecność w reakcji nie pozwala na uzyskanie precyzyjnych informacji o stężeniu chlorków, gdyż nie umożliwia wyodrębnienia ich w formie reakcji z reagentem miareczkującym. Manganian(VII) potasu oraz tiocyjanian amonu są reagentami stosowanymi w innych metodach analitycznych, takich jak miareczkowanie redoks. Manganian(VII) potasu jest utleniaczem, który reaguje z różnymi substancjami redukującymi, a jego zastosowanie w miareczkowaniu chlorków nie jest uzasadnione ani praktyczne. W przypadku wodorotlenku sodu i tiocyjanianu amonu, brak jest mechanizmu umożliwiającego odpowiednie oznaczenie chlorków, gdyż wodorotlenek sodu nie miareczkuje chlorków, a tiocyjanian amonu nie działa jako miareczkujący reagent w tej metodzie. W analizie chemicznej istotne jest stosowanie właściwych reagentów, co zapewnia zgodność z normami i wysoką jakość wyników. Użycie niewłaściwych reagentów prowadzi do zafałszowania wyników oraz niepoprawnych wniosków, co może mieć istotne konsekwencje w praktyce laboratoryjnej oraz przemysłowej.
Pytanie 25
Nitrowanie związków organicznych to proces, który wymaga zapewnienia
A. precyzyjnej kontroli temperatury, wolnoobrotowego mieszadła, efektywnego systemu grzewczego, układu do pomiaru gęstości produktu
B. dokładnej regulacji ciśnienia, mieszadeł bełkających, efektywnego systemu grzewczego, precyzyjnych zaworów
D. precyzyjnej kontroli temperatury, wysokoobrotowego mieszadła, efektywnego systemu chłodzenia, precyzyjnych dozownikówTwoja odpowiedź
Poprawna odpowiedź. Nitrowanie związków organicznych to dość skomplikowany proces, w którym trzeba mieć na uwadze sporo różnych rzeczy, żeby uzyskać efekty najwyższej jakości. Wysokoobrotowe mieszadło jest tu kluczowe, bo zapewnia dobre wymieszanie składników i równomierne rozprowadzenie ciepła. To bardzo ważne, bo jeśli temperatura będzie za wysoka w jakimś miejscu, to mogą się dziać nieprzewidywalne reakcje, co w chemii nie jest niczym przyjemnym. Trzeba też dokładnie kontrolować temperaturę, bo zbyt duże podgrzanie może po prostu zniszczyć reagenty lub spowodować powstanie niechcianych produktów. Dlatego dobrze działający system chłodzący to absolutna konieczność, zwłaszcza jak mamy do czynienia z reakcjami, które same w sobie wydzielają dużo ciepła. Takie precyzyjne dozatory pozwalają na kontrolowane dodawanie reagentów, co znacznie zmniejsza ryzyko kłopotów. Warto też pamiętać o standardach, jak ISO 9001, które kładą duży nacisk na kontrolę procesów chemicznych – to naprawdę ważne kwestie w przemyśle chemicznym.
Pytanie 26
Jakie parametry powinny być zapisywane przez obsługę wapiennego pieca szybowego w dokumentacji dotyczącej nadzorowanego procesu?
A. Temperatury odprowadzanego gazu wydmuchowego, granulacji dostarczanego wapienia
B. Temperatury odbieranego wapna, granulacji dostarczanego koksu
C. Temperatury wprowadzanych surowców, ciśnienia gazu wydmuchowego
D. Temperatury procesu wypalania, ciśnienia gazu wydmuchowegoTwoja odpowiedź
Poprawna odpowiedź. Prawidłowa odpowiedź odnosi się do kluczowych aspektów monitorowania procesu wypalania w wapiennym piecu szybowym. Temperatura procesu wypalania jest fundamentalnym parametrem, który bezpośrednio wpływa na jakość uzyskiwanego wapna oraz jego właściwości fizykochemiczne. Właściwe zarządzanie temperaturą zapewnia efektywność reakcji chemicznych, co przekłada się na optymalizację zużycia surowców oraz energii. Ponadto, ciśnienie gazu wydmuchowego jest istotnym wskaźnikiem efektywności procesu, które może informować o ewentualnych problemach z wentylacją pieca oraz zatykaną przestrzenią komory pieca. W dokumentacji procesu powinny być rejestrowane wartości tych parametrów w regularnych odstępach czasowych, aby możliwe było śledzenie zmian i identyfikowanie trendów. Przykładowo, w przypadku wzrostu ciśnienia gazu wydmuchowego może to wskazywać na zablokowanie dróg oddechowych, co może prowadzić do obniżenia wydajności pieca. Dobre praktyki w branży zalecają również stosowanie automatycznych systemów monitorowania, które zapewniają bieżącą kontrolę tych parametrów i umożliwiają szybką reakcję na nieprawidłowości.
Pytanie 27
Który z zamieszczonych na rysunkach zbiorników należy zastosować do magazynowania cieczy nielotnych w ilości 20 tys. m3 pod zwiększonym ciśnieniem?
A. A.
B. B.Twoja odpowiedź
C. C.
D. D.Poprawna odpowiedź
Niepoprawna odpowiedź. Wybór zbiornika nieodpowiedniego do magazynowania cieczy nielotnych pod zwiększonym ciśnieniem, jak np. konstrukcje cylindryczne czy prostokątne, może prowadzić do znacznych problemów operacyjnych oraz bezpieczeństwa. Zbiorniki cylindryczne, mimo że często stosowane, mają tendencję do koncentracji sił w wybranych miejscach, co zwiększa ryzyko uszkodzeń w wyniku wysokiego ciśnienia. Wiele osób przyjmuje, że większa średnica cylindrycznych zbiorników zapewnia lepszą wytrzymałość, co jest mylnym założeniem. W rzeczywistości, w takich zbiornikach napięcia w ścianach mogą osiągać wartości krytyczne, prowadząc do awarii. Ponadto, zbiorniki prostokątne nie są zoptymalizowane pod kątem równomiernego rozkładu ciśnienia, co sprawia, że są one bardziej narażone na deformacje. Zastosowanie niewłaściwego rodzaju zbiornika może skutkować nie tylko zagrożeniem dla bezpieczeństwa, ale również utratą cennych substancji, co wiąże się z dodatkowymi kosztami i przestojami w produkcji. Użycie zbiorników, które nie są zgodne z normami branżowymi, takimi jak ASME czy API, może prowadzić do problemów prawnych oraz finansowych związanych z niezgodnością z przepisami. Dlatego kluczowe jest, aby przed podjęciem decyzji o wyborze zbiornika, dokładnie analizować wymagania technologiczne oraz standardy branżowe, co pozwoli na optymalne zarządzanie ryzykiem i zapewnienie bezpieczeństwa operacji.
Pytanie 28
Jak należy przeprowadzać pobieranie próbek materiałów sypkich z jednostkowych opakowań?
A. Próbki należy pobierać w jednym, losowo wybranym miejscu w okolicy dna opakowania, używając zgłębnika
B. Próbki należy pobierać w jednym, losowo wybranym miejscu w pobliżu środka opakowania, za pomocą wbijaka
C. Próbki należy pobierać w kilku punktach przekroju opakowania, z całej jego wysokości, za pomocą zgłębnikaTwoja odpowiedź
D. Próbki należy pobierać w kilku punktach przekroju opakowania, z jego powierzchni, używając wbijaka
Poprawna odpowiedź. Prawidłowe pobieranie próbek materiałów sypkich z opakowań jednostkowych ma kluczowe znaczenie dla zapewnienia reprezentatywności i dokładności wyników analiz laboratoryjnych. Odpowiedź wskazuje na konieczność pobierania próbek z kilku miejsc przekroju opakowania oraz z całej jego wysokości, co pozwala na uzyskanie próby, która odzwierciedla jednorodność materiału. W praktyce oznacza to, że próbki powinny być pobierane z różnych poziomów i miejsc w opakowaniu, aby uwzględnić potencjalne zróżnicowanie składu chemicznego lub fizycznego materiału. Zgłębnik, jako narzędzie do pobierania próbek, umożliwia precyzyjne zbieranie materiału z różnych warstw, co jest zgodne z zasadami dobrych praktyk laboratoryjnych, takimi jak ISO 13065, które podkreślają znaczenie systematyczności i dokładności w procesie pobierania próbek. Przykładem zastosowania tej metody może być analiza jakości materiałów wykorzystywanych w budownictwie, gdzie reprezentatywne próbki są niezbędne do oceny właściwości mechanicznych i chemicznych. Właściwe pobieranie próbek jest podstawą wszelkich badań, a jego znaczenie trudno przecenić.
Pytanie 29
Ile cm3 roztworu NaOH o stężeniu 0,2 mol/dm3 należy pobrać pipetą z kolby miarowej o pojemności 1 dm3 i przelać do kolby miarowej o pojemności 50 cm3, aby po uzupełnieniu wodą do kreski uzyskać roztwór NaOH o stężeniu 0,02 mol/dm3?
A. 10 cm3
B. 2,5 cm3
C. 5 cm3Twoja odpowiedź
D. 20 cm3
Poprawna odpowiedź. Wybrana odpowiedź, czyli 5 cm³, jest prawidłowa, ponieważ pozwala na uzyskanie pożądanego stężenia roztworu NaOH. Aby to zrozumieć, zastosujmy zasadę rozcieńczania roztworów. Mamy roztwór NaOH o stężeniu 0,2 mol/dm³ i chcemy przygotować roztwór o stężeniu 0,02 mol/dm³ w objętości 50 cm³. Możemy to policzyć, korzystając z równania C1V1 = C2V2, gdzie C1 to stężenie roztworu początkowego, V1 to objętość roztworu, C2 to stężenie roztworu końcowego, a V2 to objętość roztworu końcowego. Podstawiając wartości, mamy: 0,2 mol/dm³ * V1 = 0,02 mol/dm³ * 50 cm³. Przekształcając to równanie, otrzymujemy V1 = (0,02 mol/dm³ * 50 cm³) / 0,2 mol/dm³ = 5 cm³. To oznacza, że do uzyskania żądanego stężenia na poziomie 0,02 mol/dm³, musimy pobrać dokładnie 5 cm³ roztworu o stężeniu 0,2 mol/dm³, a następnie uzupełnić wodą do 50 cm³. Tego rodzaju obliczenia są niezwykle ważne w chemii analitycznej oraz laboratoriach, gdzie precyzyjne przygotowanie roztworów ma kluczowe znaczenie dla wyników eksperymentów.
Pytanie 30
Na podstawie fragmentu opisu procedury technologicznej proces produkcji saletry amonowej można scharakteryzować jako
Otrzymywanie saletry amonowej
Produkt powstaje w procesie zobojętniania kwasu azotowego(V) amoniakiem zgodnie z reakcją przedstawioną równaniem
HNO3 + NH3 ⟶ NH4NO3 ΔH = -146 kJ
W temperaturze 169,6°C saletra dysocjuje na amoniak i kwas, a w wyższych temperaturach na azot i tlen.
A. katalityczny i wysokotemperaturowy.
B. endotermiczny i wysokociśnieniowy.Twoja odpowiedź
C. katalityczny i endotermiczny.
D. egzotermiczny i niskotemperaturowy.Poprawna odpowiedź
Niepoprawna odpowiedź. Odpowiedzi sugerujące, że proces produkcji saletry amonowej jest katalityczny, endotermiczny, czy też wysokotemperaturowy, są oparte na nieprawidłowym zrozumieniu podstawowych zasad chemii oraz charakterystyki procesów przemysłowych. Proces katalityczny polega na przyspieszaniu reakcji chemicznych przy użyciu katalizatorów, co w przypadku saletry amonowej nie jest kluczowym czynnikiem, gdyż nie wymaga on zewnętrznego katalizatora do przebiegu reakcji. Z kolei odpowiedzi wskazujące na endotermiczność są błędne, gdyż proces ten wydziela ciepło, a nie je pochłania. Koncepcja wysokotemperaturowości także jest mylna; temperatura 169,6°C jest stosunkowo niska w kontekście procesów przemysłowych, co czyni te odpowiedzi nieadekwatnymi. Typowe błędy myślowe, które prowadzą do takich niepoprawnych wniosków, to nieprawidłowe skojarzenia z innymi procesami chemicznymi oraz brak zrozumienia termodynamiki. Zrozumienie tych różnic jest kluczowe dla analizy procesów chemicznych oraz ich zastosowań, co jest niezbędne w działalności przemysłowej i w badaniach nad nowymi technologiami.
Pytanie 31
W tabeli zestawiono dane dotyczące stopnia przereagowania metanu w zależności od temperatury oraz molowego stosunku zawartości pary wodnej do metanu. Proces konwersji metanu z parą wodną należy prowadzić do momentu uzyskania maksymalnej możliwej w danych warunkach wydajności. Kontrola procesu prowadzonego w temperaturze 900°C, przy stosunku reagentów przed reakcją 2:1 wykazała, że stopień przereagowania wprowadzonego metanu wynosi 0,61. Oznacza to, że proces ten należy
Temperatura prowadzenia procesu [°C]
650
700
750
800
850
900
950
1000
Stopień przereagowania metanu, przy stosunku zawartości pary wodnej do metanu przed reakcją 2:1 [mol/mol]
0,25
0,33
0,41
0,51
0,65
0,75
0,85
0,93
Stopień przereagowania metanu, przy stosunku zawartości pary wodnej do metanu przed reakcją 6:1 [mol/mol]
0,50
0,61
0,75
0,85
0,92
0,96
0,99
1,00
A. kontynuować do osiągnięcia stopnia przereagowania metanu 0,96.
B. zakończyć — metan już całkowicie przereagował.
C. kontynuować do osiągnięcia stopnia przereagowania metanu 0,75.Twoja odpowiedź
D. zakończyć — stopień przereagowania metanu osiągnął w tych warunkach swoje maksimum.
Poprawna odpowiedź. Odpowiedź 'kontynuować do osiągnięcia stopnia przereagowania metanu 0,75' jest prawidłowa, ponieważ proces konwersji metanu z parą wodną musi być prowadzony do momentu osiągnięcia maksymalnej wydajności. W przedstawionym przypadku, przy temperaturze 900°C i stosunku molowym 2:1, optymalny stopień przereagowania wynosi 0,75. Obecny stopień przereagowania na poziomie 0,61 oznacza, że proces nadal może generować nowe produkty, zwiększając tym samym efektywność reakcji. Kontynuowanie reakcji do zalecanej wartości 0,75 pozwala na lepsze wykorzystanie surowców oraz optymalizację procesu, co jest zgodne z najlepszymi praktykami w zakresie zarządzania procesami chemicznymi. Przykładem zastosowania tej wiedzy może być przemysł energetyczny, gdzie efektywność konwersji paliw jest kluczowa dla minimalizacji emisji oraz maksymalizacji wydajności energetycznej.
Pytanie 32
Zanim przystąpimy do właściwej analizy spektrofotometrycznej, konieczne jest wykonanie
A. krzywej wzorcowejTwoja odpowiedź
B. krzywej rozpuszczalności
C. wzorcowego widma masowego
D. wzorcowego chromatogramu
Poprawna odpowiedź. Krzywa wzorcowa jest kluczowym elementem w procesie analizy spektrofotometrycznej, ponieważ umożliwia określenie koncentracji analizowanej substancji w próbce na podstawie jej absorbancji. Opracowanie krzywej wzorcowej polega na pomiarze absorbancji przy różnych znanych stężeniach analitu, co pozwala na stworzenie wykresu, który z reguły przyjmuje formę linii prostej zgodnie z prawem Beer-Lamberta. To prawo mówi, że absorbancja jest proporcjonalna do stężenia substancji oraz długości drogi optycznej. Krzywa wzorcowa dostarcza zatem punktu odniesienia, na podstawie którego można obliczyć stężenie nieznanej próbki. Przykładem zastosowania krzywej wzorcowej jest analiza stężenia barwników w kolorowych napojach, gdzie na podstawie pomiaru absorbancji można szybko określić ich zawartość. W laboratoriach analitycznych korzysta się z krzywych wzorcowych również przy analizie substancji chemicznych w przemyśle farmaceutycznym czy ochronie środowiska, co podkreśla znaczenie tej techniki w zgodności z odpowiednimi normami i wytycznymi branżowymi.
Pytanie 33
Podczas wykonywania okresowej konserwacji suszarki próżniowej, co należy zrobić?
A. wyczyścić obudowę suszarki, zweryfikować wypoziomowanie urządzenia oraz moc nadmuchu powietrza
B. wyczyścić obudowę suszarki, sprawdzić funkcjonowanie sprężarki oraz połączenia uziemiające przewodów elektrycznych
C. oczyścić komorę suszarniczą, sprawdzić jakość uszczelek oraz poprawność działania manometru i pompy próżniowejTwoja odpowiedź
D. oczyścić komorę suszarniczą, zweryfikować działanie termometru manometrycznego oraz nasmarować wazeliną uszczelki azbestowe
Poprawna odpowiedź. Odpowiedź, która wskazuje na konieczność oczyszczenia komory suszarniczej, sprawdzenia jakości uszczelek oraz poprawności działania manometru i pompy próżniowej, jest prawidłowa, ponieważ te elementy odgrywają kluczową rolę w prawidłowym funkcjonowaniu suszarki próżniowej. Oczyszczanie komory suszarniczej zanieczyszczeń jest niezbędne, aby uniknąć kontaminacji materiałów, które są poddawane procesowi suszenia. Uszczelki muszą być w dobrym stanie, aby zapewnić szczelność systemu, co jest kluczowe dla utrzymania odpowiedniego poziomu próżni. Nieszczelności mogą prowadzić do obniżenia wydajności urządzenia oraz wydłużenia czasu suszenia. Sprawdzanie manometru jest również istotne, ponieważ nieprawidłowe odczyty mogą wskazywać na problemy z próżnią, co bezpośrednio wpływa na jakość suszenia. Regularne utrzymanie tych elementów zgodnie z zaleceniami producenta i branżowymi standardami gwarantuje dłuższą żywotność urządzenia oraz optymalizację jego pracy.
Pytanie 34
Dokumentacja dotycząca procesu nitrowania powinna zawierać, między innymi, informacje na temat
A. metody zapewnienia ochrony przeciwpożarowej miejsca pracy, raportów z działania urządzeń kontrolno-pomiarowychTwoja odpowiedź
B. sposobu zapewnienia warunków bhp dla obsługi, sposobu mieszania, czasu opróżniania nitratora
C. wagi produktu, techniki stosowanej w trakcie procesu, numeru brygady oraz nazwiska brygadzisty
D. masy substratów, czasu wprowadzania mieszanki nitrującej, godziny pobierania próbek przeznaczonych do analizy ruchowejPoprawna odpowiedź
Niepoprawna odpowiedź. Pierwsza odpowiedź błędnie koncentruje się na ochronie przeciwpożarowej i raportach z działania aparatury kontrolno-pomiarowej, co, choć ważne, nie jest podstawowym elementem dokumentacji przebiegu procesu nitrowania. Ochrona przeciwpożarowa jest istotnym aspektem bezpieczeństwa w laboratoriach i zakładach chemicznych, ale nie wpływa bezpośrednio na dokumentację procesu, której celem jest ścisłe monitorowanie i zarządzanie określonymi parametrami chemicznymi. Raporty z aparatury kontrolno-pomiarowej są zazwyczaj podsumowaniem wyników, a nie szczegółowymi zapisami dotyczącymi przebiegu konkretnego procesu. Druga odpowiedź, skupiająca się na warunkach BHP, sposobie mieszania oraz czasie opróżniania nitratora również nie odpowiada na kluczowe potrzeby dokumentacji procesu nitrowania. Warunki BHP są bez wątpienia kluczowe dla bezpieczeństwa pracowników, jednak nie stanowią one bezpośredniego elementu, który musi być udokumentowany w kontekście parametrów reakcji chemicznej. Sposób mieszania oraz czas opróżniania nitratora mogą być istotne w kontekście optymalizacji procesu, ale nie są to dane, które muszą być regularnie rejestrowane w dokumentacji produkcyjnej. Trzecia odpowiedź także nie spełnia wymagań, ponieważ masa produktu, metoda stosowana w procesie, numer brygady oraz nazwisko brygadzisty odnoszą się do zarządzania produkcją, a nie do specyfikacji samego procesu nitrowania. Kluczowe elementy, takie jak masa substratów, czas podawania chemikaliów oraz godziny pobierania próbek, są niezbędne do zapewnienia jakości i spójności produkcji, co czyni tę dokumentację niezbędną dla każdego zakładu chemicznego. Właściwe zrozumienie i udokumentowanie tych parametrów jest kluczowe dla efektywnego zarządzania procesem oraz minimalizacji ryzyka związanego z nieprawidłowościami w produkcji.
Pytanie 35
W jaki sposób powinno się przeprowadzać pobieranie próbki pierwotnej z materiału umieszczonego w workach?
A. Z losowo wybranych worków w liczbie wcześniej ustalonejPoprawna odpowiedź
B. Ze wszystkich dostarczonych workówTwoja odpowiedź
C. Z każdego drugiego worka
D. Z jednego losowo wybranego worka w kilku lokalizacjach
Niepoprawna odpowiedź. Wszystkie pozostałe podejścia do pobierania próbek mają swoje ograniczenia, które mogą prowadzić do nieprawidłowych wniosków lub zafałszowania wyników. Na przykład, pobieranie próbki ze wszystkich dostarczonych worków, choć może wydawać się logiczne, jest niepraktyczne w sytuacjach, gdzie ilość materiału jest duża, co może skutkować wydłużeniem czasu analizy oraz zwiększeniem kosztów. Z kolei wybranie co drugiego worka również nie gwarantuje, że próbka będzie reprezentatywna, ponieważ może prowadzić do systematycznego biasu, w przypadku gdy wszystkie worki są podobne lub podzielone na grupy. Natomiast losowe pobieranie próbki z jednego worka w kilku miejscach nie jest wystarczającym podejściem, ponieważ nie odzwierciedla całej partii materiału. Może to prowadzić do błędów, gdyż losowanie z jednego źródła nie uwzględnia zmienności, która może występować w całkowitej partii. Ostatecznie, ważne jest, aby pamiętać, że odpowiednie podejście do pobierania próbek jest kluczowe dla uzyskania wiarygodnych wyników analizy, co ma bezpośrednie przełożenie na jakość produktów, bezpieczeństwo i zgodność z regulacjami prawnymi.
Pytanie 36
W jaki sposób można uzyskać 200 cm³ roztworu NaOH o stężeniu 0,5 mol/dm³, wolnego od Na₂CO₃? MNₐOH = 40 g/mol
A. Odważyć 4 g NaOH, rozpuścić w niewielkiej ilości wody nasyconej CO2, przelać ilościowo do kolby miarowej V = 200 cm3 i uzupełnić do kreski wodą nasyconą CO2
B. Odważyć 8 g NaOH, rozpuścić w niewielkiej ilości przegotowanej wody, przelać do kolby miarowej V = 200 cm3 i uzupełnić do kreski ciepłą wodą
C. Odważyć 8 g NaOH, rozpuścić w 200 cm3 wody destylowanej, przelać do kolby miarowej, wymieszać i pozostawić do odstaniaTwoja odpowiedź
D. Odważyć 4 g NaOH, rozpuścić w małej ilości wody pozbawionej CO2, przelać ilościowo do kolby miarowej V = 200 cm3 i uzupełnić do kreski wodą pozbawioną CO2Poprawna odpowiedź
Niepoprawna odpowiedź. Podczas analizy błędnych odpowiedzi, można zauważyć kilka typowych nieporozumień dotyczących przygotowania roztworu wodorotlenku sodu. W pierwszej opcji sugerowane jest użycie wody nasyconej CO₂ do rozpuszczenia NaOH. Jest to niewłaściwe, ponieważ CO₂ reaguje z NaOH, prowadząc do powstania węglanu sodu, co skutkuje zmianą stężenia i właściwości roztworu. Użycie wody nasyconej CO₂ wpływa na wyniki eksperymentów, co jest nieakceptowalne w praktykach laboratoryjnych. W drugiej opcji podano, aby odważyć 8 g NaOH, co jest błędne, ponieważ obliczenia wskazują, że potrzebna masa wynosi 4 g. Niewłaściwa masa wpływa na dokładność przygotowanego roztworu, co jest kluczowe w badaniach chemicznych. Kolejna odpowiedź sugeruje rozpuszczenie NaOH w 200 cm³ wody destylowanej. To podejście jest nieefektywne, ponieważ nie zapewnia precyzyjnego przygotowania roztworu o wymaganym stężeniu. Ostatnia błędna odpowiedź sugeruje użycie wody pozbawionej CO₂, ale proponuje błędną masę NaOH. W praktyce laboratoryjnej kluczowe jest przestrzeganie dokładnych mas i objętości, które są niezbędne do uzyskania pożądanych wyników. Z tego powodu dokładne obliczenia i dbałość o czystość reagentów są fundamentami rzetelnej pracy w chemii.
Pytanie 37
W bilansie materiałowym przychód to całkowita masa wszystkich
A. związków wprowadzonych do procesu produkcjiPoprawna odpowiedź
B. strat surowców, półproduktów i wyrobów
C. produktów pośrednich, ilości zastosowanego rozpuszczalnika oraz katalizatora
D. uzyskanych produktówTwoja odpowiedź
Niepoprawna odpowiedź. Odpowiedzi dotyczące strat surowców, półproduktów i produktów, produktów pośrednich oraz użycia rozpuszczalników i katalizatorów nie oddają rzeczywistego obrazu przychodu w bilansie materiałowym. Wprowadzenie strat surowców do bilansu mylnie sugeruje, że straty mają pozytywny wpływ na obliczenia przychodów, co jest nieprawidłowe. Straty są z definicji negatywnym wynikiem procesu produkcyjnego, który nie powinien być uwzględniany w obliczeniach związanych z przychodem. Ponadto, inspirowanie się produktami pośrednimi, rozpuszczalnikami i katalizatorami jako elementami przychodu prowadzi do nieporozumienia w zakresie ich roli w procesie produkcyjnym. Te substancje często mają charakter pomocniczy lub wchodzą w skład procesu, ale nie są bezpośrednio związane z przychodami, które odnoszą się do wartości końcowych produktów. Kluczowym błędem myślowym jest utożsamianie wszystkich wprowadzonych substancji z ich wartością, co prowadzi do zafałszowanego obrazu efektywności produkcji. Ostatecznie, przychód powinien być obliczany na podstawie związków, które są wprowadzane do procesu w sposób, który przekłada się na wytwarzane dobra, a nie na straty czy też materiały pomocnicze, które nie wpływają na końcowy wynik finansowy.
Pytanie 38
Który z parametrów procesowych jest na bieżąco monitorowany podczas realizacji procesu w instalacji DRW w zakładach petrochemicznych?
A. Poziom zasolenia przetwarzanej ropyTwoja odpowiedź
B. Ciśnienie wody chłodzącej kolumnę
C. Temperatura cyrkulującej ropyPoprawna odpowiedź
D. Ciśnienie generowane przez pompy
Niepoprawna odpowiedź. Zasolenie ropy, ciśnienie wody chłodzącej wieżę i ciśnienie pompy, to nie są te rzeczy, które ciągle musimy kontrolować w instalacjach DRW. Owszem, zasolenie ma swoje znaczenie przy przygotowywaniu surowca, ale nie jest czymś, co musisz na bieżąco monitorować w trakcie samego procesu. W praktyce, to zasolenie się sprawdza głównie na etapie załadunku lub wstępnej obróbki, a nie podczas działania dyszy rozpryskowej. Podobnie z ciśnieniem wody chłodzącej – jest ważne dla systemów chłodzenia, ale nie ma takiego kluczowego znaczenia w rozdzielaniu ropy i wody w DRW. Ciśnienie generowane przez pompy też ma swoją rolę, ale w kontekście DRW nie jest to coś, co wymaga ciągłej analizy. W zakładach petrochemicznych ważne jest, by zrozumieć, że wszystkie te parametry mają swoje miejsce, ale to temperatura cyrkulującej ropy jest tym, co ma największy wpływ na efektywność separacji. Często pojawia się błąd w myśleniu, mylimy znaczenie różnych parametrów w kontekście tego konkretnego procesu, co może prowadzić do nieprawidłowych wniosków. Odpowiednia kontrola i optymalizacja procesów technologicznych wymagają znajomości, które parametry są kluczowe dla jakości końcowego produktu i efektywności działania.
Pytanie 39
Jakim sposobem można pobrać próbkę surowca fosforowego do analizy jakościowej, która ma być wykorzystana w produkcji superfosfatu prostego?
A. Za pomocą zgłębnikaTwoja odpowiedź
B. Butelką hermetyczną
C. Wentylem redukującym
D. Za pomocą aspiratora
Poprawna odpowiedź. Prawidłowa odpowiedź to zgłębnik, który jest narzędziem stosowanym do pobierania próbki surowca fosforowego w sposób umożliwiający zachowanie integralności próbki. Zgłębniki są projektowane tak, aby minimalizować zanieczyszczenia, co jest niezwykle istotne w kontekście kontroli jakości. W procesie produkcji superfosfatu prostego, który jest ważnym nawozem, kluczowe jest, aby próbki były reprezentatywne dla całej partii surowca. Dobre praktyki analityczne zalecają użycie zgłębnika, który pozwala na pobranie materiału z różnych warstw surowca, co z kolei daje lepszy obraz jego jakości. Dodatkowo, zgłębniki są dostosowane do różnych rodzajów materiałów, co czyni je wszechstronnym narzędziem w laboratoriach przemysłowych. W kontekście norm ISO dotyczących jakości, odpowiednie pobieranie próbek jest kluczowym elementem zapewniającym rzetelność wyników analiz chemicznych.
Pytanie 40
Podczas prowadzenia procesu katalitycznego reformowania benzyn zaobserwowano nadmierne osadzanie się koksu na katalizatorze. W jaki sposób można ograniczyć to zjawisko?
Reformowanie benzyn – wpływ wybranych parametrów procesu na jego przebieg
•
Temperatura – zbyt wysoka temperatura (powyżej 520 ºC) intensyfikuje hydrokraking i obniża wydajność reakcji "koksowtwórczą").
•
Ciśnienie – wzrost ciśnienia powoduje szybszą cyrkulację wodoru i spadek wydajności reakcji aromatyzacji. Ciśnienie 3÷3,5 MPa jest optymalnym dla prowadzenia procesu.
•
Stosunek wodoru (gazu cyrkulacyjnego) do węglowodorów – jego zmniejszenie powoduje ograniczenie rozkładu koksu.
•
Natężenie dopływu surowca – jego spadek powoduje zwiększenie intensywności hydrokrakingu.
A. Zmniejszyć objętościowe natężenie dopływu gazu cyrkulacyjnego.
B. Podwyższyć temperaturę prowadzenia procesu.
C. Zmniejszyć objętościowe natężenie dopływu surowca do reaktora.Twoja odpowiedź
D. Utrzymywać możliwie wysokie ciśnienie procesu.Poprawna odpowiedź
Niepoprawna odpowiedź. Zmniejszenie objętościowego natężenia dopływu gazu cyrkulacyjnego oraz podwyższenie temperatury prowadzenia procesu wydają się rozwiązaniami, które na pierwszy rzut oka mogą wydawać się korzystne. Jednak takie podejścia mogą prowadzić do niepożądanych skutków. Zmniejszenie natężenia dopływu gazu wpływa na niską dostępność reagujących substancji, co może skutkować niepełnym przeprowadzeniem reakcji i ograniczeniem wydajności całego procesu. Wysoka temperatura, z kolei, może przyspieszać procesy rozkładu, co sprzyja tworzeniu się koksu, a tym samym obniża skuteczność katalizatora. Również zmniejszenie objętościowego natężenia dopływu surowca do reaktora wprowadza ryzyko, że reakcje nie będą mogły przebiegać z optymalną szybkością, co prowadzi do zmniejszenia efektywności produkcji oraz obniżenia jakości uzyskiwanych produktów. Utrzymanie wysokiego ciśnienia jest zatem kluczowym czynnikiem w procesach reformowania, a zrozumienie złożoności interakcji między ciśnieniem, temperaturą a składem gazów jest niezbędne dla optymalizacji procesów chemicznych. W przeciwnym razie można łatwo popaść w pułapki wynikające z mylnego przekonania, że proste zmiany w warunkach procesowych przyniosą oczekiwane rezultaty, co może doprowadzić do znacznych strat finansowych oraz obniżenia jakości produktu finalnego.