Do jakiej wartości temperatury odpuszczania należy podgrzać stal 55NiCrMoV7 w celu uzyskania twardości 50HRC?
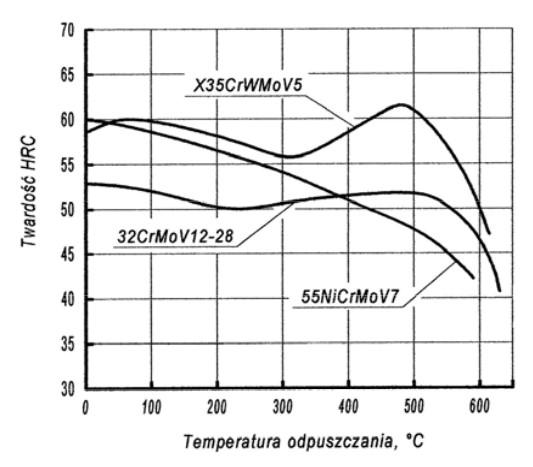
Dobrze wybrana odpowiedź – temperatura odpuszczania 420°C dla stali 55NiCrMoV7 pozwala uzyskać twardość w okolicach 50 HRC, co jest zgodne z wykresem i doświadczeniem praktyków obróbki cieplnej. Stal ta zalicza się do stali narzędziowych do pracy na gorąco, a jej skład chemiczny (z dodatkiem m.in. niklu, chromu, molibdenu i wanadu) sprawia, że odpowiednie odpuszczanie musi być prowadzone precyzyjnie. Praktyka pokazuje, że zbyt niska temperatura odpuszczania powoduje, że w stali pozostaje dużo naprężeń po hartowaniu – a to może prowadzić do pękania lub kruchości narzędzi. Natomiast zbyt wysokie temperatury powodują wyraźny spadek twardości, co w praktyce często dyskwalifikuje materiał z zastosowania np. w matrycach czy narzędziach kuźniczych. Moim zdaniem, dobranie 420°C jest świetnym kompromisem – stal utrzymuje wysoką twardość i odporność na ścieranie, a jednocześnie zachowuje przyzwoitą udarność. W branżowych normach i katalogach producentów narzędziowych (np. PN-EN ISO 4957) takie wartości temperaturowe są typowo zalecane dla 55NiCrMoV7 właśnie wtedy, gdy zależy nam na ok. 50HRC. To jest taka złota wartość dla uniwersalnych matryc czy stempli – ani za twardo, ani zbyt miękko, po prostu w sam raz do ciężkiej pracy.
Wybór innej temperatury odpuszczania niż 420°C dla stali 55NiCrMoV7 najczęściej wynika z kilku błędnych założeń, z którymi spotykam się w praktyce warsztatowej i na zajęciach. Przede wszystkim, wybranie temperatury 250°C to niedoszacowanie – po hartowaniu i odpuszczaniu w tak niskiej temperaturze stal ta utrzyma bardzo wysoką twardość, ale będzie wyjątkowo krucha i podatna na pękanie, co w narzędziach do pracy na gorąco jest zdecydowanie niepożądane. Osobiście widziałem wiele przypadków, gdzie zbyt niska temperatura odpuszczania kończyła się katastrofalnie szybkim zużyciem narzędzi. Z drugiej strony, wskazanie temperatur 550°C lub 600°C to powszechny błąd wynikający z przekonania, że im wyższa temperatura odpuszczania, tym lepsza plastyczność stali. Owszem, plastyczność rośnie, ale niestety kosztem twardości – a z wykresów i danych producentów wynika jasno, że przy tych temperaturach twardość 55NiCrMoV7 spada wyraźnie poniżej 50HRC (często nawet w okolice 40 HRC lub mniej). Taki stan nie pozwala na długotrwałą eksploatację narzędzi w warunkach dużych obciążeń. Typowym problemem jest tu kierowanie się schematycznym podejściem i nieuwzględnianie konkretnego przeznaczenia stali oraz jej charakterystycznej krzywej odpuszczania. W praktyce, dla tej stali, zakres 400–450°C jest optymalny, co potwierdzają zarówno normy, jak i doświadczenia narzędziowni przemysłowych. Warto zawsze zaglądać do wykresów i dokumentacji materiałowej, żeby nie popełniać takich dość kosztownych w skutkach uproszczeń.