Brak elementu strugarki grubościowej oznaczonego na rysunku numerem 1 może spowodować
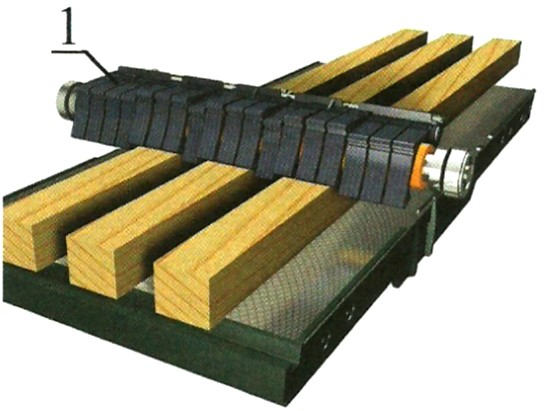
Element oznaczony numerem 1 to zespół zabezpieczenia przeciwodrzutowego, najczęściej w postaci zapadek, pazurów albo segmentowej listwy dociskowo-zaporowej umieszczonej przed wałem nożowym strugarki grubościowej. Jego zadaniem nie jest poprawianie jakości powierzchni, tylko zatrzymanie obrabianego kawałka drewna, gdyby noże lub mechanizm posuwu próbowały wyrzucić go w stronę operatora. Brak tego elementu może więc spowodować odrzut elementu, czyli bardzo niebezpieczne cofnięcie materiału z dużą prędkością. W praktyce dzieje się to zwłaszcza przy zbyt dużym zbiorze warstwy, sękach, skręconych włóknach, źle ustawionym stole albo przy krótkim i wąskim materiale. Moim zdaniem to jedno z tych zabezpieczeń, którego łatwo nie docenić, dopóki nie zobaczy się odrzutu na żywo. Dobre praktyki i wymagania bezpieczeństwa dla obrabiarek do drewna, zgodne z instrukcją DTR oraz normami typu PN-EN ISO 19085, mówią jasno: osłony, zapadki przeciwodrzutowe, dociski i sprawny posuw muszą być kompletne przed uruchomieniem maszyny. Operator powinien sprawdzić, czy segmenty swobodnie opadają, nie są zaklejone żywicą i nie mają wyłamanych zębów. To jest zwykła kontrola przed pracą, ale ma ogromne znaczenie dla BHP.
W tym pytaniu łatwo pomylić skutki braku zabezpieczenia z ogólnymi objawami złej pracy strugarki grubościowej. Zwiększony hałas może wystąpić przy tępych nożach, uszkodzonych łożyskach wału, luzach w napędzie, niewyważeniu narzędzia albo zbyt agresywnych parametrach skrawania. Sam brak zapadek przeciwodrzutowych nie jest jednak typową przyczyną hałasu. Maszyna może pracować tak samo głośno jak wcześniej, tylko stanie się znacznie bardziej niebezpieczna dla operatora. Niedokładna obróbka też ma inne źródła: źle ustawiony stół, zabrudzone rolki posuwowe, nierówny docisk, luzy mechaniczne, stępione noże albo nieprawidłowa kolejność przygotowania bazy po strugarce wyrówniarce. Zabezpieczenie przeciwodrzutowe nie ustala wymiaru grubości i nie odpowiada za równoległość powierzchni. Zakleszczenie materiału bardziej kojarzy się z niewłaściwym posuwem, zbyt grubym wiórem, wadliwym ustawieniem rolek, klinowaniem krzywej tarcicy albo brakiem miejsca na odprowadzenie wiórów. Typowy błąd myślowy polega na tym, że każdy brakujący element na maszynie traktuje się jako przyczynę pogorszenia jakości obróbki. A tu chodzi przede wszystkim o bezpieczeństwo. W strugarce grubościowej wał nożowy i rolki posuwowe mogą nadać materiałowi energię w kierunku przeciwnym do posuwu. Dlatego zapadki działają jak mechaniczna blokada: przepuszczają drewno do przodu, ale utrudniają jego cofnięcie. Z mojego doświadczenia, przy takich pytaniach warto najpierw rozpoznać funkcję części, a dopiero potem dobierać skutek awarii.