Na podstawie danych w tabeli, określ średnicę narzędzia dla której prędkość obrotowa wrzeciona frezarki FD-2 wynosi 9 000 obr/min, a optymalna prędkość skrawania jest równa 57 m/s
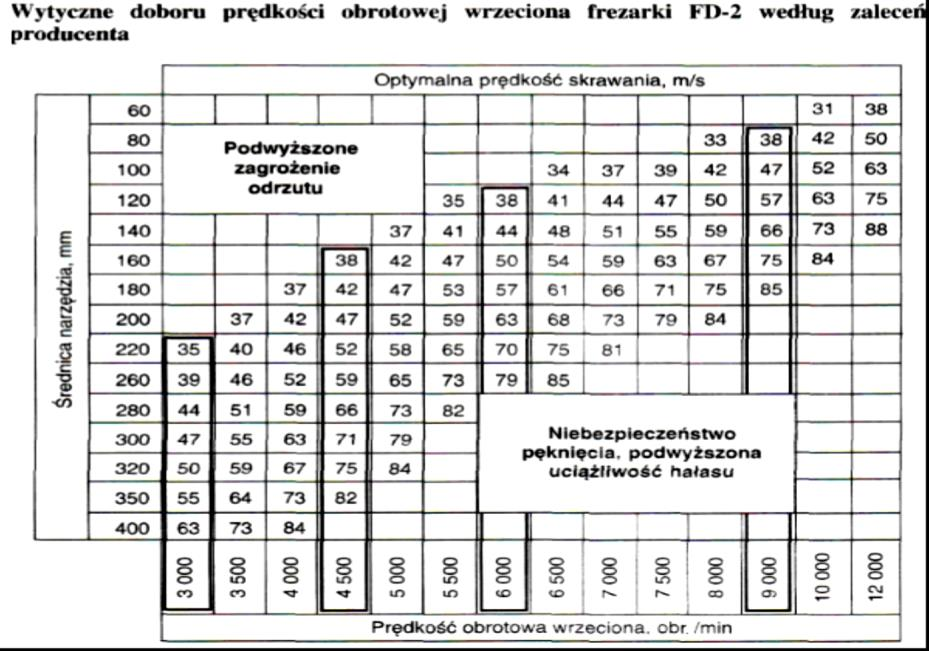
W tabeli trzeba odczytać punkt przecięcia dwóch danych: prędkości obrotowej wrzeciona 9 000 obr/min oraz optymalnej prędkości skrawania 57 m/s. W kolumnie dla 9 000 obr/min wartość 57 m/s znajduje się w wierszu odpowiadającym średnicy narzędzia 120 mm, więc taka średnica jest właściwa. Można to też sprawdzić rachunkowo ze wzoru praktycznego: v_c = π · D · n / 60, gdzie D podaje się w metrach, a n w obr/min. Dla D = 0,120 m i n = 9 000 obr/min wychodzi około 56,5 m/s, czyli po zaokrągleniu 57 m/s. W pracy przy frezarce FD-2 takie odczytywanie tabel producenta jest bardzo ważne, bo zbyt duża średnica przy wysokich obrotach daje za dużą prędkość obwodową narzędzia. Moim zdaniem to jeden z tych tematów, gdzie sama matematyka to za mało: trzeba jeszcze patrzeć na zalecenia producenta, stan frezu, mocowanie narzędzia, osłony i dopuszczalne obroty wybite na narzędziu. Dobra praktyka branżowa jest taka, że najpierw sprawdza się dokumentację techniczno-ruchową maszyny i narzędzia, a dopiero potem ustawia wrzeciono.
Przy tym zadaniu najłatwiej pomylić się przez patrzenie tylko na jedną wielkość, na przykład tylko na 9 000 obr/min albo tylko na średnicę narzędzia. Tabela wymaga jednoczesnego zestawienia dwóch parametrów: obrotów wrzeciona oraz prędkości skrawania. Jeżeli dla 9 000 obr/min wybierze się średnicę 140 mm, to w tabeli odpowiada jej około 66 m/s, a nie 57 m/s. To już wyższa prędkość obwodowa, która może zmienić jakość obróbki i zwiększyć obciążenie narzędzia. Dla 160 mm przy tych samych obrotach wartość rośnie jeszcze bardziej, do około 75 m/s, a dla 180 mm do około 85 m/s. Widać więc wyraźnie, że większa średnica przy stałych obrotach daje większą prędkość skrawania, bo krawędź tnąca pokonuje większy obwód w jednym obrocie. Typowy błąd polega na założeniu, że skoro obroty są takie same, to prędkość skrawania też będzie podobna. Niestety nie, średnica frezu ma tu ogromne znaczenie. W praktyce warsztatowej takie pomyłki mogą być niebezpieczne: narzędzie może pracować z prędkością poza zalecanym zakresem, pojawia się większy hałas, drgania, ryzyko pogorszenia powierzchni, a czasem także zagrożenie uszkodzenia narzędzia. Z mojego doświadczenia najlepiej zawsze czytać tabelę „krzyżowo”: najpierw kolumna obrotów, potem wiersz średnicy, i dopiero punkt przecięcia traktować jako wynik.