Na przedstawionym rysunku pokazany jest fragment
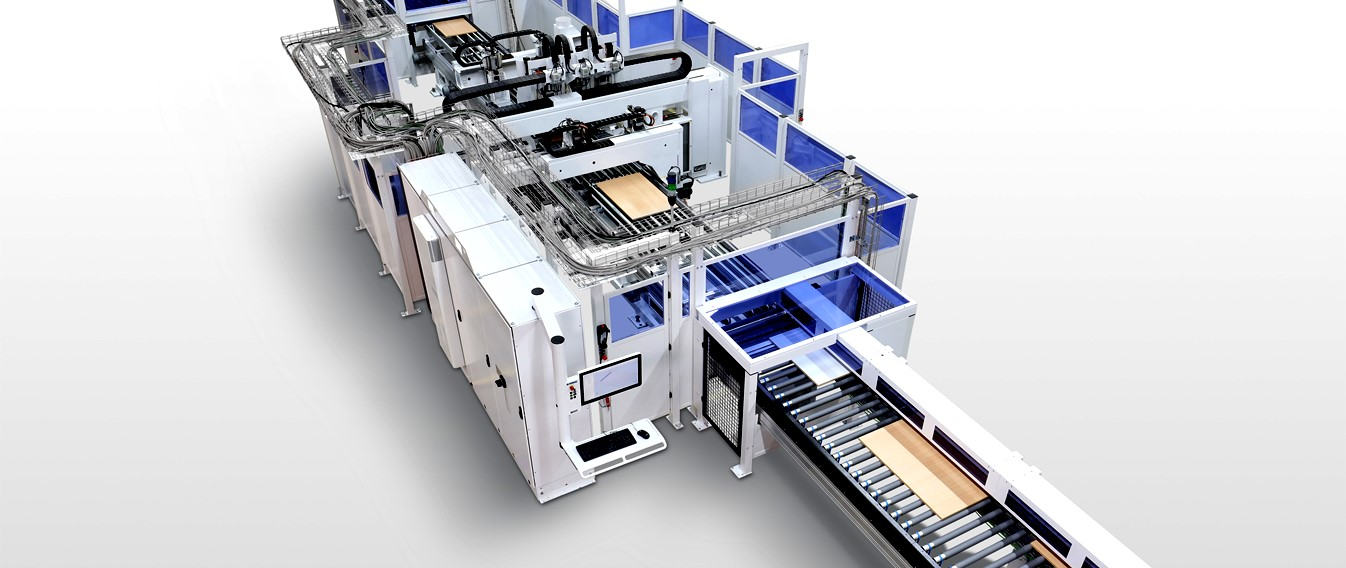
Na rysunku widać fragment centrum obróbczego, czyli zautomatyzowanej obrabiarki, najczęściej sterowanej CNC, przeznaczonej do wykonywania kilku operacji na jednym stanowisku. Charakterystyczne są tu zabudowane strefy robocze, przenośniki rolkowe, układ podawania i odbioru elementów, głowice robocze oraz osłony bezpieczeństwa. W takim centrum można wiercić, frezować, wykonywać gniazda, rowki, otwory pod okucia, a czasem też formatować elementy płytowe. Moim zdaniem właśnie po tej wielofunkcyjności najłatwiej je rozpoznać, bo nie jest to zwykła pojedyncza maszyna. W praktyce centrum obróbcze stosuje się np. przy produkcji frontów, korpusów meblowych, elementów drzwiowych albo detali z MDF i płyt wiórowych. Dobra praktyka branżowa wymaga tu poprawnego bazowania elementu, sprawdzenia programu CNC, doboru narzędzi, kontroli odciągu wiórów oraz pracy zgodnie z dokumentacją techniczno-ruchową maszyny. Ważne jest też, żeby operator znał kolejność operacji z karty technologicznej, bo źle ustawiony punkt bazowy czy niewłaściwy frez może zepsuć całą serię elementów, i to dość szybko.
Na ilustracji łatwo pomylić urządzenie z linią produkcyjną, bo widać przenośniki, zabudowy ochronne i automatyczne podawanie elementów. Jednak sama obecność transportera nie oznacza jeszcze linii montażowej mebli. Linia montażowa służy głównie do składania podzespołów, łączenia korpusów, montażu okuć, zaciskania lub transportu gotowych części między stanowiskami. Tutaj natomiast kluczowe są zespoły robocze, które wykonują obróbkę materiału, a nie jego składanie w wyrób. Linia do wykończenia wyglądałaby inaczej, bo byłaby związana z lakierowaniem, szlifowaniem międzyoperacyjnym, nanoszeniem bejcy, suszeniem albo utwardzaniem powłok. Widać by było raczej kabiny natryskowe, tunele suszące, szczotkarki lub układy odpylania typowe dla obróbki powierzchni. Również linia do oklejania ma bardziej charakterystyczny układ: magazyn obrzeża, agregat nanoszenia kleju, strefę docisku, obcinanie końcówek, frezowanie nadmiaru obrzeża i polerowanie. Na tym rysunku nie dominuje proces naklejania wąskiej taśmy obrzeżowej na krawędź płyty. Typowy błąd polega na tym, że patrzy się tylko na długość maszyny i automatyzację, a nie na funkcję zespołów roboczych. Z mojego doświadczenia lepiej najpierw zapytać: co ta maszyna robi z detalem? Jeśli wierci, frezuje i obrabia element według programu, to mówimy o centrum obróbczym, nawet gdy jest ono włączone w większy system transportu.