Na rysunku przedstawiono średnicówkę
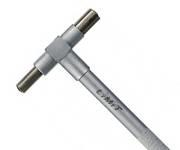
Na ilustracji widać średnicówkę nastawną, czyli prosty przyrząd do sprawdzania średnic wewnętrznych, najczęściej otworów, tulei, gniazd albo rowków. Charakterystyczna jest poprzeczna część pomiarowa z wysuwanymi końcówkami oraz uchwyt, którym manipuluje się przyrządem w otworze. Taka średnicówka zwykle nie pokazuje wyniku bezpośrednio na skali. Ustawia się ją w mierzonym otworze, lekko „przechyla” przez średnicę, blokuje ustawienie, a potem wymiar przenosi się na mikrometr zewnętrzny albo suwmiarkę o odpowiedniej dokładności. Moim zdaniem to jeden z tych przyrządów, który wygląda niepozornie, ale wymaga dobrej ręki. W praktyce warsztatowej ważne jest wyczucie najmniejszego wymiaru podczas przejścia przez oś otworu, czyste powierzchnie pomiarowe i brak nadmiernego docisku. Dobra praktyka, zgodna z zasadami kontroli jakości, to sprawdzanie przyrządu przed pomiarem, porównanie z wzorcem lub mikrometrem oraz wykonywanie pomiaru w kilku przekrojach otworu, żeby wykryć stożkowatość albo owalność. Przy dokładniejszych pomiarach przyjmuje się też temperaturę odniesienia około 20°C, bo metal potrafi minimalnie zmienić wymiar.
W tym pytaniu łatwo pomylić kilka rodzajów średnicówek, bo wszystkie służą do kontroli wymiarów wewnętrznych, ale ich budowa i sposób odczytu są inne. Średnicówka z miernikiem ma zwykle czujnik zegarowy albo elektroniczny wskaźnik, który pokazuje odchyłkę od ustawionego wymiaru wzorcowego. Taki przyrząd wygląda inaczej: ma głowicę pomiarową oraz wyraźny miernik, najczęściej tarczę czujnika. Na pokazanym rysunku nie widać żadnego zegara, wyświetlacza ani układu wskazującego, więc nie jest to średnicówka z miernikiem. Średnicówka trójpunktowa opiera się na trzech punktach styku rozmieszczonych co 120°, dzięki czemu dobrze centruje się w otworze i daje stabilny pomiar średnicy. Tutaj końcówki są ustawiane jak w przyrządzie nastawnym, a nie jako typowa głowica trójpunktowa. Średnicówka mikrometryczna ma natomiast śrubę mikrometryczną, bęben z podziałką i pozwala odczytać wymiar bezpośrednio podobnie jak mikrometr. Na rysunku brak bębna, podziałki mikrometrycznej i charakterystycznego kabłąka lub przedłużaczy. Typowy błąd myślowy polega na tym, że każdy przyrząd do otworów nazywa się od razu mikrometrycznym, bo kojarzy się z dokładnym pomiarem. A tu kluczowa jest konstrukcja: pokazany przyrząd nastawia się w otworze i dopiero potem przenosi wymiar na inny przyrząd odczytowy. W kontroli jakości takie rozróżnienie ma znaczenie, bo od niego zależy metoda pomiaru, dokładność i sposób zapisu wyniku.