Określ zgodnie z technologią, kolejne operacje technologiczne występujące podczas wykonywania drewnianej płyty przedstawionej na rysunku.
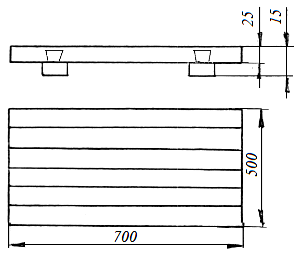
W tej technologii najpierw pasuje się deski, potem je klei w płytę, a dopiero po uzyskaniu stabilnego elementu wykonuje się wpust na płetwę listwy płetwowej. Taka kolejność ma sens warsztatowy. Pasowanie desek oznacza dobranie i obrobienie krawędzi tak, żeby styki były równe, szczelne i dobrze przylegały do siebie na całej długości. Przy płycie klejonej z drewna litego to podstawa, bo nawet dobry klej nie naprawi krzywych krawędzi. Z mojego doświadczenia: jeśli deski są źle spasowane, po ściśnięciu ściskami pojawiają się szczeliny albo płyta się łukuje.
Po pasowaniu wykonuje się klejenie desek, zwykle z kontrolą kierunku słojów, wilgotności drewna i równomiernego docisku. Dopiero po związaniu kleju i wyrównaniu płyty można frezować wpust pod płetwę listwy płetwowej. Wtedy wpust jest prowadzony w jednym, gotowym elemencie, więc zachowuje liniowość i jednakową głębokość. Listwa płetwowa pracuje jako element usztywniający płytę i ograniczający paczenie, ale musi być osadzona w dokładnie wykonanym gnieździe. Dobra praktyka stolarska mówi: najpierw przygotuj bazę i element klejony, potem obrabiaj połączenia konstrukcyjne. Tu właśnie dlatego poprawna kolejność to: pasowanie desek, klejenie desek, wykonanie wpustu na płetwę listwy płetwowej.
Po pasowaniu wykonuje się klejenie desek, zwykle z kontrolą kierunku słojów, wilgotności drewna i równomiernego docisku. Dopiero po związaniu kleju i wyrównaniu płyty można frezować wpust pod płetwę listwy płetwowej. Wtedy wpust jest prowadzony w jednym, gotowym elemencie, więc zachowuje liniowość i jednakową głębokość. Listwa płetwowa pracuje jako element usztywniający płytę i ograniczający paczenie, ale musi być osadzona w dokładnie wykonanym gnieździe. Dobra praktyka stolarska mówi: najpierw przygotuj bazę i element klejony, potem obrabiaj połączenia konstrukcyjne. Tu właśnie dlatego poprawna kolejność to: pasowanie desek, klejenie desek, wykonanie wpustu na płetwę listwy płetwowej.
Błędne rozumowanie w tym zadaniu najczęściej bierze się z pomylenia kolejności montażu z kolejnością wykonania elementu. Sama listwa płetwowa nie może być montowana na początku, bo nie ma jeszcze gotowej, sklejonej płyty, do której można ją prawidłowo dopasować. Gdyby próbować najpierw zamontować listwę albo wykonać jej wpust w pojedynczych deskach, powstałby problem z dokładnym zgraniem rowków po sklejeniu. Każda deska może minimalnie przesunąć się podczas docisku, a połączenie klejowe pracuje pod wpływem nacisku ścisków. W praktyce nawet różnica rzędu ułamka milimetra potrafi później dać widoczny schodek albo krzywy przebieg wpustu.
Nieprawidłowe jest też założenie, że klejenie powinno poprzedzać pasowanie desek. Klejenie wymaga wcześniej przygotowanych powierzchni: prostych, równych, bez wyrwań i bez szczelin. Jeśli deski nie są spasowane, klej nie zapewni dobrego połączenia, bo spoina będzie miejscami zbyt gruba lub nierównomierna. W technologii stolarskiej klej nie służy do wypełniania błędów obróbki, tylko do połączenia dobrze przygotowanych powierzchni. To ważna zasada.
Wykonanie wpustu przed sklejeniem płyty również wygląda pozornie logicznie, ale jest mało technologiczne. Wpust pod płetwę listwy płetwowej powinien być wykonany w gotowej płycie, aby zachować jeden wspólny wymiar odniesienia, prostoliniowość i jednakową głębokość frezowania. Najpierw tworzymy stabilny półfabrykat, czyli sklejoną płytę, a dopiero potem wykonujemy obróbkę konstrukcyjną pod listwę. Tak pracuje się czyściej, bezpieczniej i zgodnie z dobrą praktyką w produkcji elementów z drewna litego.
Nieprawidłowe jest też założenie, że klejenie powinno poprzedzać pasowanie desek. Klejenie wymaga wcześniej przygotowanych powierzchni: prostych, równych, bez wyrwań i bez szczelin. Jeśli deski nie są spasowane, klej nie zapewni dobrego połączenia, bo spoina będzie miejscami zbyt gruba lub nierównomierna. W technologii stolarskiej klej nie służy do wypełniania błędów obróbki, tylko do połączenia dobrze przygotowanych powierzchni. To ważna zasada.
Wykonanie wpustu przed sklejeniem płyty również wygląda pozornie logicznie, ale jest mało technologiczne. Wpust pod płetwę listwy płetwowej powinien być wykonany w gotowej płycie, aby zachować jeden wspólny wymiar odniesienia, prostoliniowość i jednakową głębokość frezowania. Najpierw tworzymy stabilny półfabrykat, czyli sklejoną płytę, a dopiero potem wykonujemy obróbkę konstrukcyjną pod listwę. Tak pracuje się czyściej, bezpieczniej i zgodnie z dobrą praktyką w produkcji elementów z drewna litego.