Przyrząd przedstawiony na rysunku służy do kontroli
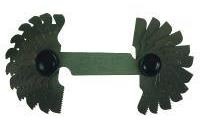
Ten przyrząd to wzornik grzebieniowy do gwintów, często nazywany też sprawdzianem skoku gwintu albo grzebieniem do gwintów. Charakterystyczne są wachlarzowo rozkładane płytki z naciętymi ząbkami o określonym profilu. Przykłada się odpowiednią płytkę do zwojów gwintu i sprawdza, czy ząbki dokładnie wchodzą w bruzdy gwintu, bez prześwitów i bez kołysania. W praktyce warsztatowej służy to głównie do rozpoznania skoku gwintu, np. przy śrubach, nakrętkach, wrzecionach, trzpieniach regulacyjnych albo elementach po naprawie. Moim zdaniem to jedno z tych prostych narzędzi, które bardzo przyspiesza robotę, bo nie trzeba od razu mierzyć wszystkiego suwmiarką i liczyć zwojów na długości. Trzeba jednak pamiętać, że taki wzornik nie zastępuje dokładnych sprawdzianów granicznych do gwintów, typu przechodzi/nie przechodzi. Zgodnie z dobrą praktyką kontroli jakości najpierw identyfikuje się skok i rodzaj gwintu, a dopiero potem, jeśli wymagana jest dokładna zgodność z dokumentacją techniczną lub normą PN/ISO, używa się odpowiednich sprawdzianów gwintowych, mikrometrów do gwintów albo pierścieni i trzpieni kontrolnych.
Na rysunku widać przyrząd z wieloma listkami zakończonymi ząbkowanym profilem, a taki kształt jest typowy dla wzornika do gwintów. Łatwo się pomylić, bo narzędzie jest rozkładane wachlarzowo podobnie jak niektóre promieniomierze, ale tu decydują szczegóły: listki nie mają gładkich łuków, tylko regularne ząbki odpowiadające zarysowi zwojów gwintu. Do kontroli średnic wałków używa się zupełnie innych narzędzi, na przykład suwmiarki, mikrometru zewnętrznego, średnicówki zewnętrznej albo sprawdzianów pierścieniowych. Pomiar średnicy wymaga odniesienia do powierzchni walcowej, a grzebień gwintowy nie obejmuje wałka i nie daje wiarygodnego wymiaru średnicy nominalnej czy rzeczywistej. Promienie zewnętrzne i wewnętrzne sprawdza się promieniomierzem, czyli kompletem blaszek z łukami wypukłymi i wklęsłymi. Tam przykłada się gładki łuk do krawędzi lub zaokrąglenia i ocenia prześwit, często pod światło. W tym przypadku ząbki byłyby wręcz przeszkodą, bo nie pasują do powierzchni promieniowej. Typowy błąd myślowy polega na tym, że ktoś rozpoznaje tylko ogólną formę przyrządu, czyli składany zestaw płytek, a nie analizuje geometrii końcówki roboczej. W kontroli warsztatowej właśnie geometria części pomiarowej jest najważniejsza. Z mojego doświadczenia warto patrzeć najpierw na to, z czym narzędzie ma kontakt: z gwintem, średnicą, płaską powierzchnią czy łukiem. Tutaj kontakt odbywa się z bokami i dnem zwojów gwintu, więc chodzi o kontrolę gwintów, szczególnie ich skoku i przybliżonej zgodności z profilem.