Schemat kinematyczny obrazuje pracę
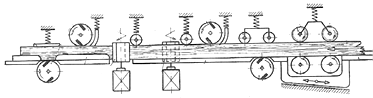
Schemat przedstawia pracę strugarki czterostronnej, bo widać na nim typowy układ zespołów roboczych obrabiających element z kilku stron w jednym przejściu. Materiał jest prowadzony przez rolki posuwowe, dociski i prowadnice, a kolejno ustawione głowice nożowe obrabiają dolną, boczne i górną powierzchnię listwy lub fryzu. To właśnie jest charakterystyczne dla strugarki czterostronnej: jeden przejazd, a po nim element ma ustalony przekrój, gładkie powierzchnie i często gotowy profil. W praktyce taka maszyna robi np. listwy przypodłogowe, kantówki, elementy ram, półfabrykaty do okien albo boazerię. Moim zdaniem najłatwiej ją rozpoznać po tym, że narzędzia nie są ustawione tylko z jednej strony, jak w zwykłej wyrówniarce czy grubościówce, ale pracują dookoła materiału. Dobra praktyka branżowa to ustawianie kolejności obróbki tak, aby najpierw uzyskać bazę dolną i boczną, a dopiero potem wyprowadzać wymiar końcowy oraz profil. Ważne są też dociski, równy posuw, prawidłowe ustawienie głowic i ostre noże, bo przy czterostronnym struganiu mały błąd ustawienia potrafi przejść przez całą partię materiału. W dokumentacji maszyny zawsze sprawdza się dopuszczalne wymiary obrabianego elementu, prędkość posuwu i sposób regulacji wrzecion. To nie jest tylko teoria z rysunku, na produkcji od tego zależy jakość powierzchni i powtarzalność wymiaru.
Na pokazanym schemacie nie chodzi o szlifierkę walcową, pilarkę tarczową-wielopiłę ani okleiniarkę wąskich powierzchni, chociaż na pierwszy rzut oka rolki i posuw mogą kogoś zmylić. Szlifierka walcowa ma zwykle jeden lub kilka agregatów szlifujących z walcami albo taśmą ścierną, a jej zadaniem jest wygładzanie i kalibrowanie powierzchni, nie kształtowanie przekroju elementu z czterech stron za pomocą głowic nożowych. W schemacie strugania widać raczej nożowe zespoły robocze ustawione kolejno pod elementem, po bokach i nad nim, co jest typowe dla obróbki skrawaniem drewna, a nie dla ścierania. Pilarka tarczowa-wielopiła służy głównie do rozcinania materiału na kilka listew lub desek. Jej schemat pokazywałby zestaw tarcz piłowych na wale, kliny rozdzielające, prowadzenie przy cięciu wzdłużnym i inne rozwiązania zabezpieczające przed zakleszczeniem. Tutaj nie ma logiki rozkroju, tylko nadawanie wymiaru i profilu. Okleiniarka wąskich powierzchni wygląda jeszcze inaczej: ma podawanie obrzeża, nanoszenie kleju, docisk taśmy obrzeżowej, obcinanie naddatków i ewentualnie cyklinowanie. Na rysunku nie widać ani magazynku obrzeża, ani agregatu klejowego, więc takie rozpoznanie byłoby raczej zgadywaniem po samym posuwie. Typowy błąd myślowy polega na tym, że ktoś patrzy tylko na rolki transportowe i uznaje, że każda linia z rolkami działa podobnie. W maszynach do drewna trzeba patrzeć przede wszystkim na rodzaj narzędzia i jego położenie względem obrabianego elementu. Jeżeli narzędzia pracują kolejno z dołu, z boków i z góry, a materiał przechodzi liniowo przez maszynę, to najbardziej pasuje strugarka czterostronna. Z mojego doświadczenia to bardzo praktyczna wskazówka przy czytaniu schematów kinematycznych: posuw jest ważny, ale o przeznaczeniu maszyny decydują agregaty robocze.