Przyczyną podtopienia materiału w połączeniu spawanym przedstawionym na rysunku może być
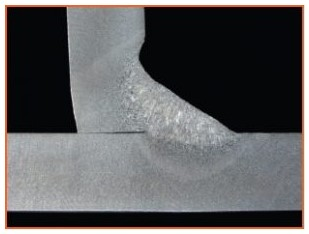
Przyczyną takiego podtopienia materiału przy brzegu spoiny jest najczęściej zbyt duży prąd spawania. Gdy natężenie prądu jest za wysokie, łuk ma zbyt dużą energię cieplną, krawędzie materiału rodzimego nadmiernie się nadtapiają, a ciekły metal nie zawsze zdąży prawidłowo wypełnić powstałe zagłębienie. W efekcie przy licu spoiny zostaje rowek, czyli typowe podtopienie, zwane też podcięciem brzegu. To nie jest tylko wada wyglądu. Moim zdaniem to jedna z tych wad, które łatwo zlekceważyć, a potem robią problem, bo tworzą karb i miejsce koncentracji naprężeń. W praktyce może to obniżyć wytrzymałość połączenia, szczególnie przy rurociągach narażonych na drgania, ciśnienie albo zmiany temperatury. Dobra praktyka spawalnicza wymaga trzymania się parametrów z WPS, czyli instrukcji technologicznej spawania: prądu, napięcia łuku, prędkości prowadzenia elektrody lub uchwytu i kąta pochylenia. W normach oceny jakości, np. PN-EN ISO 5817, takie niezgodności są oceniane zależnie od poziomu jakości złącza. Dlatego przy zauważeniu podtopień warto najpierw sprawdzić nastawy spawarki, długość łuku i technikę prowadzenia, a nie od razu szukać winy w materiale.
Zbyt mały prąd spawania zwykle daje zupełnie inny obraz wady niż podtopienie krawędzi. Przy za niskim natężeniu łuk jest słaby, jeziorko spawalnicze ma za mało ciepła, a materiał podstawowy nie stapia się prawidłowo ze spoiwem. Wtedy częściej pojawia się brak przetopu, brak wtopienia, nieregularny i wypukły ścieg albo przyklejenia. Uczeń czasem myśli prosto: skoro coś jest uszkodzone przez ciepło, to może ciepła było za mało. No właśnie nie tutaj. Podtopienie oznacza, że krawędź została nadmiernie wyżłobiona przez łuk i nie została zalana metalem spoiny, więc bardziej pasuje nadmiar energii cieplnej, za długi łuk albo zbyt szybkie prowadzenie uchwytu. Powłoka podkładu też nie jest typową przyczyną takiej wady. Za gruba warstwa podkładu, zwłaszcza niewłaściwego do spawania, może powodować pęcherze gazowe, porowatość, wtrącenia, dymienie i zanieczyszczenie jeziorka. To ważne przy przygotowaniu powierzchni i zabezpieczeniach antykorozyjnych, ale nie tłumaczy typowego rowka przy brzegu spoiny. Za cienka powłoka podkładu raczej pogarsza ochronę antykorozyjną po wykonaniu robót, a nie powoduje geometrii podtopienia. W dobrej praktyce przed spawaniem usuwa się farby, rdzę, zgorzelinę i tłuszcz ze strefy złącza albo stosuje dopuszczone podkłady spawalne. Jednak sama grubość powłoki nie zastępuje kontroli parametrów spawania. Przy ocenie takiej wady warto odwoływać się do PN-EN ISO 6520-1, gdzie klasyfikuje się niezgodności spawalnicze, oraz do PN-EN ISO 5817, gdzie określa się dopuszczalność ich występowania.