Przyczyną przedstawionego na rysunku wytrącenia żużla w połączeniu spawanym jest
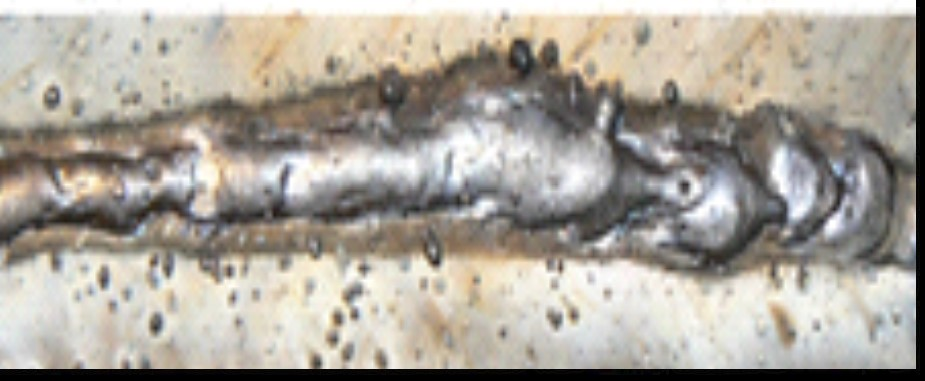
Mała ilość dostarczonego ciepła jest tutaj właściwą przyczyną, bo jeżeli jeziorko spawalnicze nie jest dostatecznie nagrzane i płynne, żużel nie ma czasu ani warunków, żeby wypłynąć na powierzchnię spoiny. Zostaje wtedy uwięziony w metalu spoiny albo między ściegami i tworzy wtrącenia żużlowe. W praktyce dzieje się tak np. przy zbyt małym natężeniu prądu, zbyt dużej prędkości przesuwu elektrody, niewłaściwie dobranej średnicy elektrody lub przy zbyt chłodnym materiale podstawowym. Taka wada jest groźna, bo osłabia przekrój spoiny i może stać się początkiem pęknięcia, szczególnie w instalacjach ciśnieniowych albo rurociągach pracujących przy drganiach. Dobre praktyki spawalnicze mówią, żeby dobierać parametry zgodnie z WPS, dokładnie usuwać żużel między ściegami i kontrolować jakość spoin według kryteriów podobnych do PN-EN ISO 5817. Moim zdaniem to jedna z tych wad, które dobrze pokazują, że spawanie to nie tylko prowadzenie elektrody, ale też pilnowanie energii liniowej, czystości rowka i płynności kąpieli metalowej.
Przy tej wadzie łatwo pomylić kilka zjawisk, bo na zdjęciu spoina wygląda po prostu na brudną i nieregularną. Mała prędkość spawania raczej nie jest typową przyczyną uwięzienia żużla z powodu niedogrzania. Gdy spawacz prowadzi elektrodę za wolno, zwykle rośnie ilość ciepła wprowadzona do materiału, spoina robi się szersza, bardziej wypukła albo mogą pojawić się podtopienia i nadmierne przetopienie. Oczywiście zbyt wolna technika też potrafi zepsuć spoinę, ale mechanizm jest inny niż w pokazanym przypadku. Gruba powłoka podkładu lub farby to z kolei problem przygotowania powierzchni. Może powodować pory, zanieczyszczenia, odpryski, niestabilny łuk i wady gazowe, dlatego przed spawaniem stal powinna być oczyszczona do metalicznego połysku w strefie złącza. Nie jest to jednak główna przyczyna klasycznego wtrącenia żużla widocznego w spoinie. Niewłaściwy kąt pochylenia elektrody może utrudniać wypływanie żużla i pogarszać kształt lica, więc bywa czynnikiem pomocniczym, ale sam kąt nie tłumaczy tu podstawowego problemu. Najważniejsze jest to, że przy zbyt małym dopływie ciepła kąpiel spawalnicza krzepnie za szybko, żużel nie zdąży wypłynąć i zostaje zamknięty w metalu. W praktyce warto więc myśleć nie tylko o wyglądzie lica, ale o parametrach: prądzie, napięciu, prędkości spawania, oczyszczeniu międzyściegowym i zgodności z instrukcją WPS.