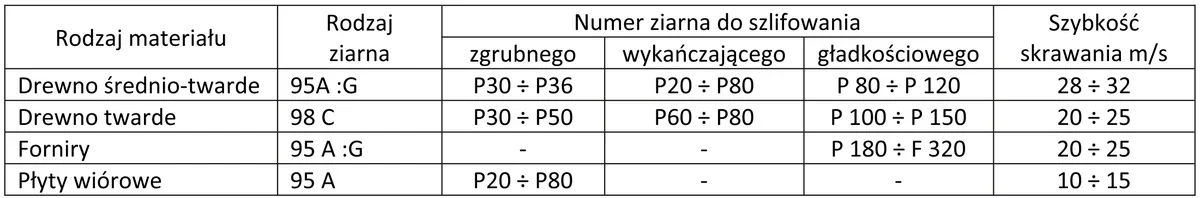
Korzystając z tabeli dobierz szybkość skrawania do operacji szlifowania drewna twardego.
A. 20÷25 m/s
B. 10÷15 m/s
C. 15÷25 m/s
D. 28÷32 m/s
Pytanie z egzaminu CKE, wrzesień 2015 (arkusz A.13-X-15.08).
Dla szlifowania drewna twardego właściwa szybkość skrawania wynosi 20÷25 m/s. Chodzi tu o prędkość obwodową taśmy, tarczy albo walca szlifierskiego, czyli o to, jak szybko ziarna ścierne przesuwają się po powierzchni materiału. Drewno twarde, np. buk, dąb czy jesion, stawia większy opór niż drewno miękkie, ale jednocześnie źle znosi zbyt agresywne przegrzewanie powierzchni. Zakres 20÷25 m/s jest takim praktycznym kompromisem: pozwala sprawnie usuwać naddatek, wyrównywać powierzchnię i przygotować ją pod lakierowanie, olejowanie albo klejenie, a przy tym nie powoduje nadmiernego przypalania. Moim zdaniem to jedna z tych wartości, które warto kojarzyć nie tylko z tabeli, ale też z praktyki warsztatowej. Przy za małej prędkości szlifowanie robi się mało wydajne i może zostawiać nierówny ślad, a przy za dużej łatwo przegrzać drewno i szybko zużyć papier ścierny. W dobrych praktykach stolarskich zawsze łączy się tę prędkość z doborem gradacji ścierniwa, docisku, posuwu oraz stanem technicznym maszyny, zgodnie z instrukcją DTR i zaleceniami producenta materiałów ściernych.
W tym zadaniu trzeba było dobrać prędkość obwodową do szlifowania drewna twardego, a nie ogólnie do każdej obróbki drewna. Właściwy zakres to 20÷25 m/s, bo zapewnia sensowną wydajność skrawania ziarnami ściernymi i jednocześnie ogranicza ryzyko przypaleń, smug oraz nadmiernego zużycia taśmy lub krążka. Zakres 10÷15 m/s jest zbyt niski dla typowego szlifowania drewna twardego. Przy takiej prędkości narzędzie ścierne pracuje mniej efektywnie, operator często zwiększa docisk, a to paradoksalnie może pogorszyć jakość powierzchni i powodować miejscowe przegrzanie. 15÷25 m/s jest z kolei zbyt szerokim i mało precyzyjnym doborem, bo dolna granica pasuje raczej do łagodniejszych warunków pracy albo innych materiałów, a tabela wymaga konkretnego przedziału technologicznego. W praktyce stolarskiej takie uśrednianie bywa zdradliwe, bo maszyna niby pracuje, ale jakość po szlifowaniu wychodzi różna. Zakres 28÷32 m/s jest za wysoki dla drewna twardego w tej operacji. Może dawać wrażenie większej wydajności, ale rośnie temperatura styku, zapychanie ścierniwa żywicami i pyłem, a także ryzyko przypalenia powierzchni, szczególnie na krawędziach. Typowy błąd myślowy polega na założeniu, że twardszy materiał zawsze wymaga większej prędkości. Przy szlifowaniu nie chodzi tylko o siłę skrawania, ale też o kontrolę temperatury, jakość powierzchni i trwałość narzędzia. Z mojego doświadczenia lepiej trzymać się tabel technologicznych i zaleceń producenta maszyny, bo one wynikają z prób warsztatowych, a nie z samego zgadywania.