Aby wykonać gwint metryczny wewnętrzny należy użyć gwintowników w kolejności
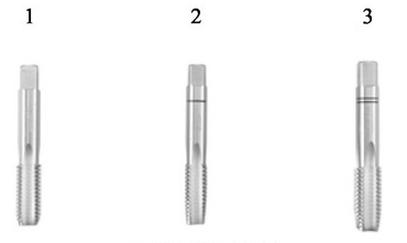
Aby wykonać gwint metryczny wewnętrzny, niezbędne jest zastosowanie odpowiedniej kolejności gwintowników, co ma kluczowe znaczenie dla prawidłowego nacięcia gwintu. Pierwszym krokiem jest użycie gwintownika wstępnego (nr 2), który tworzy wstępne nacięcie gwintu. Ten proces pozwala na uformowanie podstawy gwintu, co jest niezbędne do dalszego pogłębiania nacięcia. Następnie przechodzi się do gwintownika pośredniego (nr 3), który ma na celu pogłębienie już wykonanego nacięcia. Użycie gwintownika pośredniego jest istotne, ponieważ zapewnia on odpowiednią dokładność i jakość nacięcia, minimalizując ryzyko uszkodzenia narzędzia oraz obrabianego materiału. Końcowym etapem jest zastosowanie gwintownika wykańczającego (nr 1), który finalizuje proces, nadając gwintowi ostateczny kształt i wymiary. Takie podejście jest zgodne z najlepszymi praktykami w obróbce skrawaniem, gdzie kluczowe jest stosowanie narzędzi w odpowiedniej kolejności, co przekłada się na wysoką jakość wykonanego produktu oraz jego trwałość. Przykłady zastosowania tej metody można znaleźć w branży motoryzacyjnej oraz w produkcji precyzyjnych komponentów maszynowych.
Podczas pracy nad gwintami metrycznymi wewnętrznymi, kluczowe jest zrozumienie, że każda z dostępnych odpowiedzi ignoruje istotę kolejności użycia narzędzi, co prowadzi do nieprawidłowego wykonania gwintu. Zastosowanie gwintownika wykańczającego przed wykonaniem wstępnego nacięcia, jak sugeruje jedna z odpowiedzi, prowadzi do nieefektywnego procesu obróbcze. Gwintownik wykańczający jest zaprojektowany do finalizacji nacięcia, co powinno mieć miejsce dopiero po wcześniejszym wykorzystywaniu narzędzi do pogłębiania i formowania gwintu. Pominięcie etapu wstępnego nacięcia naraża obrabiany materiał na ryzyko pęknięć oraz deformacji, co w ostateczności może prowadzić do odrzucenia całego elementu. Nieprawidłowe wykorzystanie narzędzi w nieodpowiedniej kolejności może również zwiększać zużycie narzędzi, co wiąże się z dodatkowymi kosztami oraz czasem przestoju w produkcji. W kontekście standardów produkcyjnych, takie podejście jest całkowicie sprzeczne z zaleceniami dotyczącymi obróbki skrawaniem, gdzie priorytetem jest nie tylko jakość, ale także efektywność procesu. Właściwe sekwencjonowanie narzędzi, jak wykazano w poprawnej odpowiedzi, jest kluczowe dla uzyskania precyzyjnych wymiarów gwintu oraz jego odpowiedniej wytrzymałości. Ignorowanie tej zasady prowadzi do typowych błędów myślowych związanych z obróbką, którymi są nadmierne uproszczenie procesu oraz brak zrozumienia dla specyfiki narzędzi skrawających.