Po obróbce wałka stwierdzono błędy zarysu wyłącznie na powierzchniach uzyskanych przez toczenie w dwóch osiach równocześnie (patrz rysunek). Przyczyną tych błędów może być
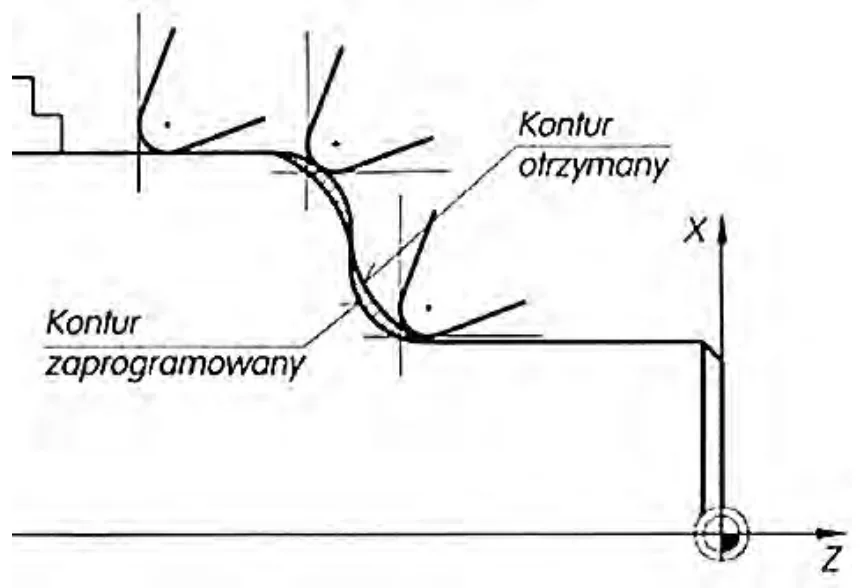
A. niewłaściwa korekcja długości noża.
B. zbyt duży posuw.
C. zbyt duża grubość warstwy skrawanej.
D. brak korekcji promienia ostrza.
Pytanie z egzaminu CKE, styczeń 2017 (arkusz M.19-X-17.01).
Wybór odpowiedzi "brak korekcji promienia ostrza" jest prawidłowy, ponieważ błędy zarysu na powierzchniach uzyskanych przez toczenie w dwóch osiach równocześnie są często wynikiem niewłaściwego uwzględnienia promienia ostrza w programie obrabiarki CNC. W praktyce, jeśli podczas programowania nie zostanie uwzględniony promień narzędzia, to rzeczywisty kształt obrabianego elementu nie będzie odpowiadał zaprogramowanemu, co prowadzi do widocznych błędów w zarysie. W branży obróbczej, szczególnie w przypadku skomplikowanych kształtów, kluczowe jest stosowanie korekcji promienia, aby zapewnić precyzyjne odwzorowanie zaplanowanych konturów. Dobre praktyki wymagają regularnej weryfikacji ustawień narzędzi w obrabiarkach CNC oraz stosowania symulacji procesów obróbczych, co pozwala na wczesne wykrywanie ewentualnych usterek w programie. Wiedza na temat prawidłowej korekcji narzędzi jest zatem niezbędna dla każdego operatora maszyn CNC, aby minimalizować ryzyko błędów i zwiększać efektywność produkcji.
Wybór odpowiedzi związanych z zbyt dużym posuwem, niewłaściwą korekcją długości noża czy zbyt dużą grubością warstwy skrawanej nie odnosi się bezpośrednio do opisanego problemu błędów zarysu w toczeniu w dwóch osiach równocześnie. Zbyt duży posuw może prowadzić do innych problemów, takich jak zwiększone zużycie narzędzi, pogorszenie jakości powierzchni czy trudności w obróbce materiałów twardych, jednak nie powoduje specyficznych błędów w kształcie konturu, które są wynikiem braku odpowiednich korekcji promienia. Niewłaściwa korekcja długości noża również nie wpływa na zarys kształtu, ale raczej na głębokość skrawania, co może skutkować innymi rodzajami defektów w obrabianym przedmiocie. Z kolei zbyt duża grubość warstwy skrawanej może powodować przegrzewanie się narzędzi i niewłaściwe odprowadzanie wiórów, co wpływa na ogólną efektywność obróbki, ale znowu nie generuje bezpośrednich błędów w konturze. Kluczowe w procesie toczenia z zastosowaniem dwóch osi jednocześnie jest zrozumienie, jak obróbka narzędziem oraz jego właściwości wpływają na końcowy efekt pracy. Edukacja w zakresie korekcji promienia ostrza oraz zrozumienie związku między parametrami obróbczy a wynikami produkcyjnymi są kluczowe dla prawidłowego wykonania skomplikowanych zarysów w toczeniu. Operatorzy muszą być świadomi, że każdy parametr ma swoje specyficzne implikacje i starannie analizować wszystkie czynniki wpływające na jakość obróbki.