Dla płytki R390-11 T3 04M-PM szybkość skrawania podczas obróbki staliwa wynosi
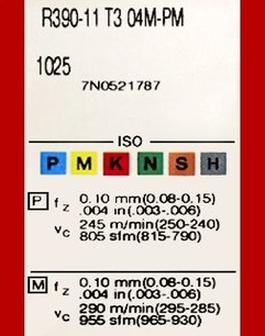
Poprawna odpowiedź, czyli zakres 250÷240 m/min, odnosi się do optymalnej szybkości skrawania dla płytki R390-11 T3 04M-PM podczas obróbki staliwa. Ta konkretna wartość została wskazana na etykiecie płytki, co podkreśla znaczenie dokładnych danych producenta w praktyce inżynieryjnej. Ustalanie właściwej szybkości skrawania jest kluczowe dla osiągnięcia efektywności obróbczej oraz jakości wykończenia powierzchni detali. Zbyt niska prędkość może prowadzić do obniżenia wydajności, a zbyt wysoka może skutkować nadmiernym zużyciem narzędzia i pogorszeniem jakości obróbki. Przykładowo, w branży obróbczej, stosowanie się do zalecanych prędkości skrawania pozwala na optymalizację cykli produkcyjnych i redukcję kosztów. Warto również pamiętać o standardach, takich jak ISO 3685, które dostarczają informacji na temat prędkości skrawania dla różnych materiałów i narzędzi skrawających, co dodatkowo wspiera podejmowanie właściwych decyzji technologicznych.
Wybór innych zakresów szybkości skrawania może wynikać z nieporozumień dotyczących podstawowych zasad obróbki skrawaniem. Na przykład, niektórzy mogą sądzić, że wybór prędkości skrawania poniżej 240 m/min jest wystarczający, jednak w przypadku staliwa i zastosowanej płytki R390-11 T3 04M-PM, taki wybór nie tylko obniży wydajność, ale również może prowadzić do niekorzystnych efektów, takich jak przegrzanie narzędzia. Z kolei prędkości wyższe niż 250 m/min mogą przekroczyć zalecenia producenta, co wiąże się z ryzykiem przedwczesnego zużycia narzędzia, a w skrajnych przypadkach może prowadzić do jego uszkodzenia. Dobrą praktyką jest stosowanie się do danych producentów narzędzi skrawających, aby zminimalizować ryzyko błędów obróbczych. Wybierając niewłaściwe zakresy, obróbka może być nieefektywna, a detale poddane obróbce mogą mieć niewłaściwe właściwości mechaniczne. Aby uniknąć takich sytuacji, warto zainwestować czas w zrozumienie wpływu prędkości skrawania na procesy obróbcze oraz konsultować się z literaturą branżową i specjalistami z dziedziny technologii skrawania.