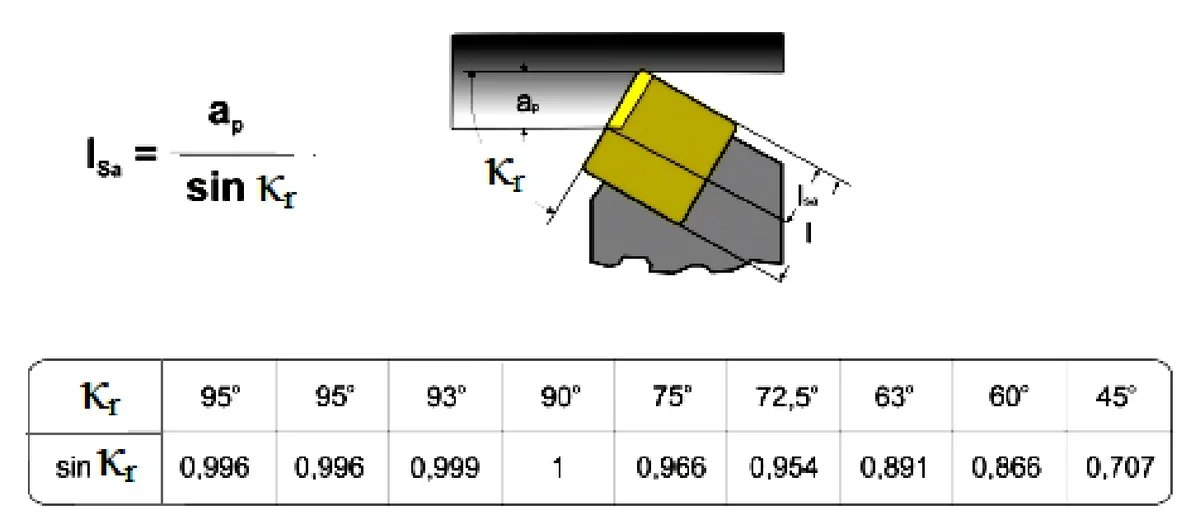
Korzystając z przedstawionej karty katalogowej oraz wzoru, oblicz przybliżoną długość czynną krawędzi skrawającej lSa dla płytki o kącie przystawienia κr = 45°, dla głębokości skrawania ap = 1,4 mm.
A. 5 mm
B. 10 mm
C. 4 mm
D. 2 mm
Pytanie z egzaminu CKE, styczeń 2021 (arkusz M.19-SG-21.01).
Obliczając długość czynną krawędzi skrawającej lsa, użyliśmy wzoru, który bierze pod uwagę głębokość skrawania aₚ oraz kąt przystawienia κᵣ. W naszym przypadku sinus kąta przystawienia dla 45˚ wynosi 0,707. Stosując wzór lsa = aₚ / sin(κᵣ), podstawiając aₚ = 1,4 mm, dostajemy lsa = 1,4 mm / 0,707, co w przybliżeniu daje nam jakieś 1,98 mm. Jakby to zaokrąglić do najbliższej opcji, to bierzemy 2 mm. Takie obliczenia są naprawdę ważne w obróbce skrawaniem, bo precyzyjne wartości długości krawędzi mają wpływ na całkowitą efektywność i jakość obrabianych rzeczy. Z mojego doświadczenia wiem, że zrozumienie tego tematu pomaga inżynierom i technikom dobierać odpowiednie narzędzia skrawające już na etapie planowania, co potem oszczędza materiały i czas, no i zmniejsza zużycie narzędzi.
Kiedy próbujemy obliczyć długość czynną krawędzi skrawającej lsa, to błędy się często zdarzają przez niewłaściwe stosowanie wzorów lub złe rozumienie podstawowych wartości. Czasami można myśleć, że długość skrawającej krawędzi to tylko głębokość skrawania, a to jest chyba poważny błąd, bo ignoruje geometrię narzędzia i kąt przystawienia. Na przykład, jeżeli ktoś wybrałby 4 mm, to pewnie mógł założyć, że długość krawędzi jest jakoś związana z głębokością skrawania, a to po prostu nie działa w praktyce. Zmiany kąta przystawienia mają znaczny wpływ na efektywność skrawania, co powinniśmy brać pod uwagę przy doborze narzędzi. W praktyce, jeśli źle zrozumiemy zasady obliczeń skrawania, to możemy źle dobrać narzędzia, a to może pogorszyć jakość obrabianych powierzchni i zwiększyć zużycie narzędzi. Te pomyłki mogą też prowadzić do uszkodzeń materiałów, co jest potem kosztowne i czasochłonne. No i ogólnie, standardy mówią, że przy obliczeniach w obróbce skrawaniem trzeba zwracać uwagę na precyzyjne dobieranie parametrów, bo jest to kluczowe dla uzyskania dobrych rezultatów w produkcji.