Ile wynosi długość czynnej krawędzi skrawającej dla kąta przystawienia Kr = 60° i głębokości skrawania ap= 5 mm? Skorzystaj z danych w tabeli.
| Kr | 95° | 95° | 93° | 90° | 75° | 72,5° | 63° | 60° | 45° |
| sin Kr | 0,996 | 0,996 | 0,999 | 1 | 0,966 | 0,954 | 0,891 | 0,866 | 0,707 |
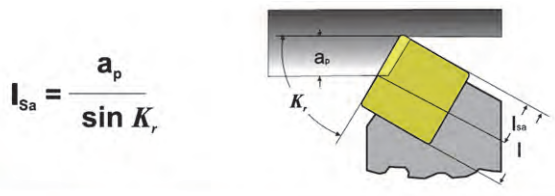
Długość czynnej krawędzi skrawającej jest kluczowym parametrem w procesach obróbczych, umożliwiającym określenie efektywności narzędzi skrawających. Aby obliczyć tę długość, stosuje się wzór, w którym głębokość skrawania dzieli się przez sinus kąta przystawienia. W tym przypadku, dla kąta przystawienia Kr = 60°, sinus wynosi 0,866. Po podstawieniu wartości do równania, otrzymujemy długość czynnej krawędzi skrawającej równą 5,77 mm. Taka wiedza jest niezwykle przydatna w praktyce, ponieważ umożliwia inżynierom i technikom dobór odpowiednich narzędzi oraz optymalizację procesów obróbczych. Zgodność obliczeń z normami branżowymi, takimi jak ISO 3685 dotyczące wydajności narzędzi skrawających, podkreśla znaczenie dokładnych obliczeń w celu zwiększenia wydajności produkcji i jakości wykonania. Ważne jest również, aby regularnie analizować parametry skrawania, co pozwala na bieżąco dostosowywać procesy do zmieniających się warunków i wymaganych standardów.
Wybór niewłaściwej długości czynnej krawędzi skrawającej może wynikać z nieprawidłowego zrozumienia podstawowych zasad obliczeń w obróbce skrawaniem. Niektórzy mogą błędnie interpretować głębokość skrawania jako wartość całkowitą, a nie jako parametr, który należy podzielić przez sinus kąta przystawienia. W przypadku kąta 60°, kluczowym krokiem jest zrozumienie, że sinus tego kąta wynosi 0,866, co jest niezbędne do prawidłowego obliczenia długości czynnej krawędzi. Wybór innych wartości, takich jak 4,65 mm czy 7,26 mm, może sugerować, że użytkownik nie zastosował wzoru lub zmienił parametry na etapie obliczeń. Często występującym błędem jest także mylenie kątów przystawienia z innymi kątami, co prowadzi do zastosowania błędnych danych tabelarycznych. W praktyce, niepoprawne obliczenia mogą prowadzić do znacznych strat materiałowych oraz obniżenia jakości produkcji. Dlatego tak istotne jest zachowanie precyzji oraz znajomości podstawowych zasad obliczeń w procesach skrawania, co jest kluczowe dla uzyskania pożądanych efektów oraz zgodności z normami branżowymi.