Korzystając z przedstawionej zależności określ, który z podanych posuwów należy dobrać, aby przy toczeniu płytką o promieniu naroża rε= 1,0 mm uzyskać teoretyczną wartość chropowatości Rt wynoszącą 1,25 µm.
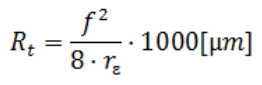
Poprawna odpowiedź to 0,1 mm/obr, ponieważ aby osiągnąć teoretyczną wartość chropowatości R<sub>t</sub> wynoszącą 1,25 µm przy toczeniu płytką o promieniu naroża r<sub>ε</sub> równym 1,0 mm, należy zastosować odpowiedni posuw. W praktyce, dobór posuwu jest kluczowym czynnikiem wpływającym na jakość obrabianej powierzchni. Zastosowanie posuwu na poziomie 0,1 mm/obr pozwala na uzyskanie optymalnej równowagi między wydajnością obróbcza a jakością końcowego produktu. Wartości posuwu muszą być zgodne z wytycznymi i normami branżowymi, które regulują procesy obróbcze, jak na przykład ISO 1302 dotycząca chropowatości powierzchni. Wybierając odpowiedni posuw, inżynierowie mogą również minimalizować zużycie narzędzi skrawających oraz redukować czas obróbczy, co przekłada się na oszczędności finansowe i zwiększenie efektywności produkcji. Dlatego też, przytoczona odpowiedź nie tylko spełnia wymagania teoretyczne, ale również praktyczne aspekty związane z obróbką skrawaniem.
Wybór posuwu spośród dostępnych opcji jest kluczowy, aby zapewnić odpowiednią jakość chropowatości obrabianej powierzchni. Odpowiedzi 0,01 mm/obr, 0,4 mm/obr oraz 1,0 mm/obr nie są prawidłowe, ponieważ nie zapewniają osiągnięcia wymaganej chropowatości R<sub>t</sub> wynoszącej 1,25 µm. Posuw 0,01 mm/obr jest zbyt mały, co może prowadzić do zbyt małej chropowatości i w rezultacie do wygładzenia powierzchni, co nie jest zgodne z wymaganiami projektowymi. Taki posuw może również skutkować nadmiernym zużyciem narzędzia, zwiększając koszty produkcji. Z kolei posuwy 0,4 mm/obr i 1,0 mm/obr są zbyt duże, co z kolei prowadzi do uzyskania zbyt wysokiej chropowatości, co może wpływać negatywnie na funkcjonalność i trwałość elementów wykonanych w procesie toczenia. Wybór niewłaściwego posuwu często wynika z braku zrozumienia zależności między parametrami obróbczy a pożądanym efektem końcowym, co jest częstym błędem w praktyce inżynierskiej. Aby efektywnie dobierać parametry skrawania, istotne jest zrozumienie podstawowych zasad obróbczych oraz analizy wymagań dotyczących jakości powierzchni. Znajomość norm oraz wytycznych branżowych, takich jak ISO 1302, jest kluczowa dla osiągnięcia pożądanych rezultatów w toczeniu i innych procesach skrawania.