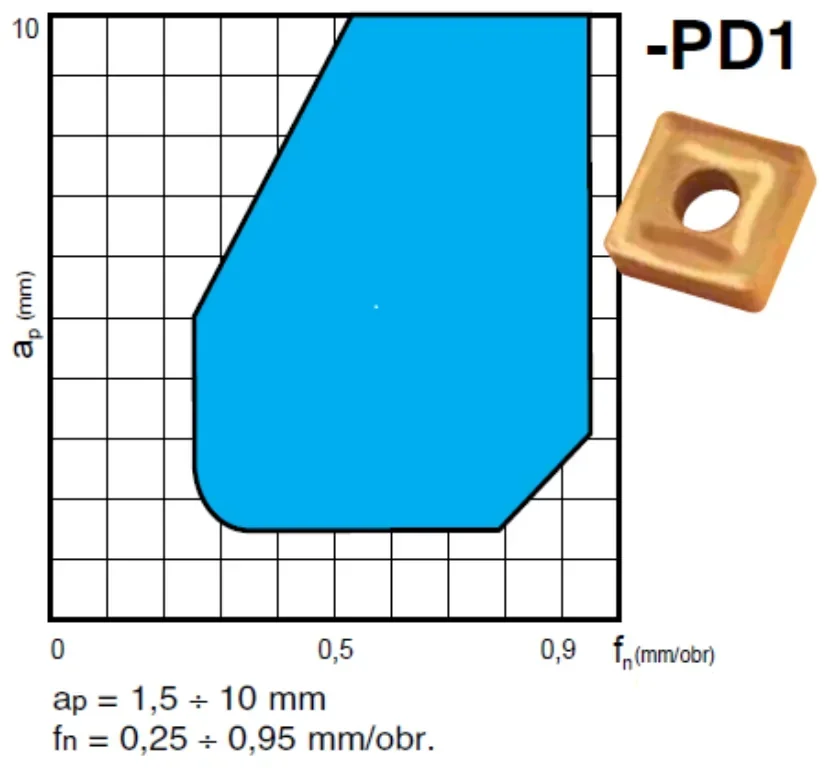
Diagram przedstawia wykres łamania wióra dla płytki wieloostrzowej przeznaczonej do obróbki zgrubnej stali węglowej zwykłej jakości. Wybierz zalecane wartości głębokości skrawania ap i posuwu f w celu zapewnienia łamania wióra.
A. ap = 1,0; f = 0,1
B. ap = 3,5; f = 0,2
C. ap = 0,5; f = 0,7
D. ap = 9,0; f = 0,8
Pytanie z egzaminu CKE, czerwiec 2018 (arkusz M.19-X-18.06).
Odpowiedź ap = 9,0; f = 0,8 jest prawidłowa, ponieważ mieszczą się one w zakresie zalecanym na wykresie łamania wióra dla płytki wieloostrzowej przeznaczonej do obróbki stali węglowej. Wybierając głębokość skrawania 9,0 mm oraz posuw 0,8 mm, gwarantujemy, że wióry podczas procesu skrawania będą łamane w sposób kontrolowany, co przyczynia się do efektywności obróbczej oraz jakości obrabianych elementów. Zastosowanie takich parametrów pozwala na zmniejszenie ryzyka zerwania wióra, co jest kluczowe w przypadku obróbki zgrubnej. Praktyczne zastosowanie tej wiedzy znajduje swoje miejsce w przemysłach, gdzie obróbka stali jest na porządku dziennym, a odpowiednia kontrola parametrów skrawania wpływa na wydajność produkcji oraz trwałość narzędzi skrawających. Dobre praktyki w zakresie obróbki materiałów metalowych sugerują, że wartość głębokości skrawania i posuwu powinny być dobrane na podstawie analizy wykresów łamania wióra oraz doświadczenia z podobnymi rodzajami materiałów.
Wybór nieprawidłowych wartości głębokości skrawania i posuwu, takich jak ap = 3,5; f = 0,2, ap = 0,5; f = 0,7 lub ap = 1,0; f = 0,1, jest wynikiem nieodpowiedniego rozumienia zasady łamania wióra oraz wpływu tych parametrów na proces skrawania. W przypadku głębokości skrawania 3,5 mm i posuwu 0,2 mm, wartości te są zbyt niskie, co może prowadzić do nieefektywnego skrawania oraz zwiększonego tarcia. Z kolei głębokość skrawania 0,5 mm i posuw 0,7 mm są zbyt małe, co skutkuje wydłużeniem czasu obróbczej oraz potencjalnym wzrostem kosztów produkcji. Wartości te nie tylko nie mieszczą się w zalecanym zakresie, ale mogą również prowadzić do nieprawidłowego kształtowania wiórów, co z kolei wpływa na jakość obróbki. Niewłaściwy dobór parametrów skrawania często wynika z braku zrozumienia mechanizmów skrawania oraz ich wpływu na proces technologiczny. Niezrozumienie zasad doboru parametrów skrawania może prowadzić do problemów z narzędziami, takich jak ich przedwczesne zużycie czy uszkodzenia. Zastosowanie niewłaściwych wartości głębokości skrawania oraz posuwu podważa efektywność całego procesu obróbki, co jest niezgodne z nowoczesnymi podejściami do zarządzania produkcją oraz optymalizacji procesów technologicznych.