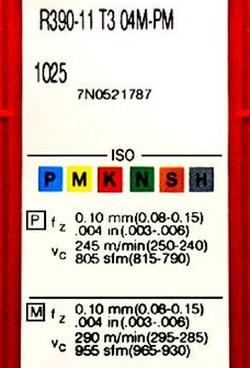
Na podstawie fragmentu katalogu producenta dobierz zakres wartości szybkości skrawania płytką R390-11 T3 04M-PM podczas obróbki stali węglowej.
A. 250÷240 m/min
B. 320÷300 m/min
C. 295÷285 m/min
D. 190÷100 m/min
Odpowiedź 250÷240 m/min jest poprawna, ponieważ wynika z analizy katalogu producenta, który definiuje specyfikacje dla płytki R390-11 T3 04M-PM podczas obróbki stali węglowej. Wartości te są zgodne z praktyką stosowaną w przemyśle obróbczy, gdzie dokładność doboru parametrów obróbczych jest kluczowa dla uzyskania optymalnej jakości powierzchni oraz trwałości narzędzi skrawających. Wartości szybkości skrawania w tym zakresie są dostosowane do właściwości materiału oraz zastosowanego narzędzia. Na przykład, w przypadku stali węglowej, zastosowanie szybkości skrawania w przedziale 240-250 m/min pozwala na uzyskanie efektywności obróbczej oraz minimalizację zużycia narzędzia. Warto zaznaczyć, że dobór odpowiednich parametrów obróbczych, takich jak szybkość skrawania, głębokość skrawania czy posuw, powinien bazować na wiedzy technicznej oraz doświadczeniu praktycznym, a także uwzględniać specyfikę wykorzystywanych maszyn i narzędzi. Z tego względu, stosowanie katalogów producentów, takich jak ten omawiany, jest uznaną praktyką w branży inżynieryjnej.
Wybór odpowiedzi z zakresu 190÷100 m/min, 295÷285 m/min oraz 320÷300 m/min wskazuje na brak zrozumienia kluczowych parametrów skrawania oraz ich wpływu na proces obróbczy. Przede wszystkim, zakres 190÷100 m/min jest zdecydowanie zbyt niski dla stali węglowej, co prowadziłoby do nieefektywnej obróbki oraz szybszego zużycia narzędzi. W praktyce, zbyt niska szybkość skrawania skutkuje pogorszeniem jakości powierzchni oraz zwiększonym ryzykiem uszkodzenia narzędzia. Podobnie, zakresy 295÷285 m/min oraz 320÷300 m/min są również nieodpowiednie, ponieważ przekraczają zalecane wartości dla danego narzędzia i materiału. Stosowanie zbyt wysokiej szybkości skrawania może prowadzić do przegrzewania się narzędzia, co w efekcie obniża jego żywotność oraz może powodować niekontrolowane uszkodzenia elementów obrabianych. Warto także zwrócić uwagę na typowe błędy w ocenie wartości szybkości skrawania, które wynikają z niewłaściwego zrozumienia specyfikacji narzędzi oraz materiałów. W obróbce skrawaniem kluczowe jest przestrzeganie norm i standardów branżowych, które gwarantują optymalne wyniki. Dlatego dobór parametrów obróbczych powinien być zawsze oparty na dostosowanych do konkretnego przypadku danych, a nie na ogólnych przypuszczeniach czy intuicji.