Na przedstawionym rysunku freza modułowego ślimakowego, strzałką oznaczono
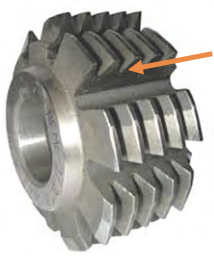
A. piastę.
B. rowek wpustowy.
C. powierzchnię przyłożenia.
D. powierzchnię natarcia.
Na przedstawionym rysunku freza modułowego ślimakowego strzałka wskazuje na powierzchnię natarcia, która ma kluczowe znaczenie w procesie frezowania. To właśnie ta powierzchnia jako pierwsza wchodzi w kontakt z obrabianym materiałem, co decyduje o efektywności skrawania. Powierzchnia natarcia jest odpowiedzialna za usuwanie materiału z detalu, a jej geometria wpływa na siły skrawania i jakość obrobionej powierzchni. W praktyce, odpowiednie zaprojektowanie tej powierzchni w frezach modułowych jest zgodne z zasadami inżynierii skrawania, które wskazują na potrzebę dostosowania kąta natarcia i profilu zęba do specyfiki obrabianego materiału. Stosowanie frezów z dobrze zaprojektowaną powierzchnią natarcia przekłada się na wydłużenie żywotności narzędzi oraz zwiększenie precyzji obróbki, co jest kluczowe w nowoczesnej produkcji przemysłowej.
Wybór odpowiedzi dotyczących rowka wpustowego, powierzchni przyłożenia lub piasty nie uwzględnia podstawowych zasad działania frezów modułowych. Rowek wpustowy jest elementem mocującym narzędzie w uchwycie, co jest zupełnie inną funkcjonalnością niż kontakt z obrabianym materiałem. Zrozumienie tej różnicy jest fundamentalne w kontekście analizy narzędzi skrawających. Powierzchnia przyłożenia odnosi się do miejsc, w których narzędzie stykają się z obrabianym materiałem, ale nie jest to część aktywnego skrawania, jak w przypadku powierzchni natarcia. Piasta natomiast to element konstrukcyjny narzędzia, który nie ma bezpośredniego kontaktu z materiałem, a jej rola polega na zapewnieniu stabilności i przekazywaniu momentu obrotowego. Błędne odpowiedzi mogą wynikać z mylenia terminologii oraz nieznajomości podstawowych zasad budowy narzędzi skrawających. W praktyce, zrozumienie tych różnic jest kluczowe dla właściwego doboru narzędzi do procesów obróbczych oraz dla efektywnego planowania produkcji w zakładach przemysłowych.