Nacięcie gwintu w części przedstawionej na rysunku poprzedzają (w kolejności technologicznej) następujące zabiegi:
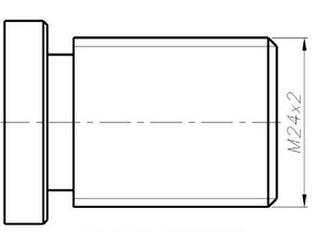
A. toczenie poprzeczne, toczenie wzdłużne, toczenie sfazowań, toczenie rowka.
B. toczenie wzdłużne, toczenie poprzeczne, toczenie rowka, nawiercanie.
C. nawiercanie, toczenie wzdłużne, toczenie poprzeczne, toczenie sfazowań.
D. nawiercanie, pogłębianie, toczenie rowka, toczenie sfazowań.
Odpowiedź, która wskazuje na toczenie poprzeczne, toczenie wzdłużne, toczenie sfazowań i toczenie rowka, jest prawidłowa, ponieważ odzwierciedla sekwencję kroków niezbędnych do prawidłowego nacięcia gwintu na obrabianej części. Toczenie poprzeczne jest kluczowe, aby nadać odpowiedni kształt i wymiar, co jest podstawą do dalszej obróbki. Następujące toczenie wzdłużne umożliwia precyzyjne dopasowanie długości i średnicy, co jest niezbędne dla dokładności gwintu. Toczenie sfazowań przygotowuje krawędzie do nacięcia gwintu, co jest istotne dla prawidłowego działania, a toczenie rowka zapewnia odpowiedni start gwintu oraz jego zakończenie. Te zabiegi technologiczne są zgodne z najlepszymi praktykami w obróbce skrawaniem, gdzie kolejność operacji ma kluczowe znaczenie dla uzyskania wysokiej jakości detali. Zastosowanie tych procesów jest powszechne w produkcji elementów mechanicznych, co podkreśla ich znaczenie w branży.
W analizowanych odpowiedziach błędnie przedstawione sekwencje obróbcze mogą prowadzić do poważnych problemów w procesie nacięcia gwintu. Na przykład, jeśli toczenie wzdłużne byłoby pierwszym krokiem, detale nie byłyby odpowiednio uformowane do dalszej obróbki, co może skutkować niedokładnościami w wymiarach. Podobnie toczenie rowka przed toczeniem sfazowań nie tylko narusza kolejność technologicznych operacji, ale również może prowadzić do uszkodzenia krawędzi narzędzia, co z kolei obniża jakość nacięcia gwintu. W toczeniu wzdłużnym kluczowe jest, aby mieć odpowiednie parametry prędkości i posuwu, które są dostosowane do materiału obrabianego; błędna kolejność tych zabiegów może prowadzić do nadmiernego zużycia narzędzi oraz zniekształceń detali. Często zdarza się również, że nieuważne podejście do tych operacji skutkuje niezgodnościami z normami jakości, co w konsekwencji może prowadzić do odrzucenia detali na etapie kontroli jakości. Zrozumienie i prawidłowe zastosowanie kolejności obróbczej jest kluczowe dla efektywności procesu produkcyjnego oraz uzyskania detali o wysokiej precyzji i zadowalającej jakości.