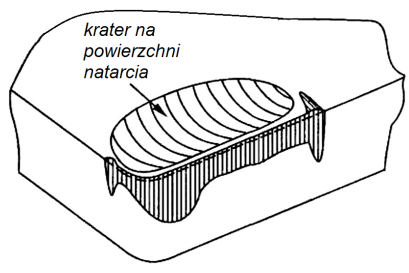
Pojawienie się krateru na powierzchni natarcia płytki wieloostrzowej przedstawionej na rysunku spowodowane jest zużyciem
A. zmęczeniowym.
B. dyfuzyjnym.
C. adhezyjnym.
D. cieplnym.
Prawidłowa odpowiedź na to pytanie to zużycie dyfuzyjne, które jest kluczowym procesem w kontekście zużycia narzędzi skrawających, takich jak płytki wieloostrzowe. Proces ten zachodzi na styku dwóch różnych materiałów - w tym przypadku płytki narzędziowej i obrabianego materiału. Wysokie temperatury generowane podczas obróbki powodują, że atomy jednego z materiałów zaczynają przenikać w strukturę drugiego, co prowadzi do osłabienia materiału i powstania kraterów. Przykładem zastosowania tej wiedzy jest optymalizacja parametrów obróbczych, takich jak prędkość skrawania czy posuw, aby zminimalizować zużycie dyfuzyjne. W praktyce inżynierskiej, zrozumienie mechanizmu tego zużycia pozwala na dobór odpowiednich materiałów narzędziowych oraz chłodziw, które minimalizują efekty wysokotemperaturowe. Standaryzacja procesów w obróbce skrawaniem, zgodna z normami ISO, uwzględnia te aspekty, co przyczynia się do wydłużenia żywotności narzędzi oraz poprawy jakości obróbki.
Odpowiedzi adhezyjne, cieplne i zmęczeniowe są często mylone z pojęciem zużycia dyfuzyjnego, jednak każda z nich odnosi się do odmiennych procesów, które nie są odpowiednie w kontekście tego pytania. Zużycie adhezyjne ma miejsce, gdy dwa materiały stykają się ze sobą i dochodzi do ich wzajemnego przyklejania, co prowadzi do uszkodzenia powierzchni w wyniku sił tarcia. Często jest to problem w aplikacjach, gdzie stosowane są materiały o niskiej twardości lub w sytuacjach, gdy nie jest zastosowane odpowiednie smarowanie. Proces cieplny związany jest z odkształceniem materiału w wyniku działania wysokich temperatur, co może prowadzić do jego osłabienia, ale nie jest bezpośrednio związany z powstawaniem kraterów. Wreszcie, zmęczenie materiału jest wynikiem cyklicznych obciążeń, które powodują pęknięcia i ostateczne zniszczenie materiału, co jest zupełnie innym procesem niż dyfuzja atomów. Takie myślenie może prowadzić do nieprawidłowych wniosków przy ocenie zużycia narzędzi i wyboru odpowiednich strategii obróbczych, co w praktyce zmniejsza efektywność produkcji oraz zwiększa koszty związane z wymianą narzędzi.