Na podstawie danych z tabeli, określ wymaganą prędkość skrawania dla stali węglowej o wytrzymałości na rozciąganie 50 MPa, płytką wieloostrzową gatunku S40S.
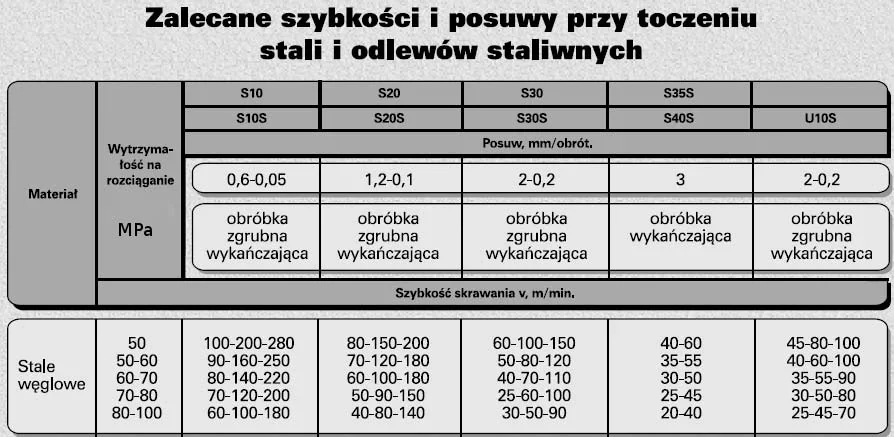
A. vc = 50 m/min
B. vc = 10 m/min
C. vc = 120 m/min
D. vc = 100 m/min
Pytanie z egzaminu CKE, styczeń 2014 (arkusz M.19-X-14.01).
Odpowiedź vc = 50 m/min jest całkiem w porządku. Przy stali węglowej o wytrzymałości 50 MPa i używając płytki wieloostrzowej S40S, zalecana prędkość skrawania to tak naprawdę od 50 do 80 m/min. Wybierając 50 m/min, jesteś na dolnej granicy tego zakresu, co jest jak najbardziej sensowne dla materiałów o niższej twardości. Prędkość skrawania to kluczowa sprawa w obróbce, bo ma wpływ na jakość powierzchni i trwałość narzędzi. Gdyby prędkość była zbyt wysoka, to narzędzia mogłyby się przegrzewać, co skróciłoby ich żywotność i mogłoby też pogorszyć dokładność wymiarową obrabianego elementu. Zastosowanie odpowiedniej prędkości pozwala na uzyskanie dobrych parametrów skrawania, co jest zgodne z tym, co się robi w nowoczesnych warsztatach, gdzie efektywność i precyzja są na wagę złota. Normy takie jak ISO 3685 mogą pomóc w osiąganiu lepszych wyników podczas obróbki stali węglowej z użyciem płytek wieloostrzowych.
Wybór prędkości skrawania innej niż 50 m/min to raczej efekt błędnego zrozumienia zasad doboru parametrów skrawania w kontekście materiału i narzędzi. Odpowiedzi jak vc = 100 m/min czy vc = 120 m/min zdecydowanie nie pasują, bo wykraczają poza zalecany zakres dla stali węglowej o wytrzymałości 50 MPa. Zastosowanie zbyt wysokiej prędkości skrawania może prowadzić do szybszego zużycia narzędzi, co sprawia, że obróbka staje się mniej efektywna oraz podnosi koszty produkcji. Warto pamiętać, że za dużą prędkość skrawania nie tylko osłabia narzędzie, ale też może pogarszać jakość obrabianej powierzchni, co w branży jest absolutnie nieakceptowalne. Obróbka stali węglowej wymaga naprawdę ostrożnego dobierania parametrów skrawania, które powinny być dostosowane do materiału, narzędzia i warunków pracy. Często popełnianym błędem jest myślenie, że im wyższa prędkość, tym lepsza wydajność, ale to jest błędne przekonanie. Warto zwrócić uwagę na standardy branżowe, takie jak ISO 8688, które mówią o konieczności precyzyjnego dobierania prędkości w zależności od używanego materiału, co jest kluczowe dla osiągnięcia dobrych wyników w obróbce.