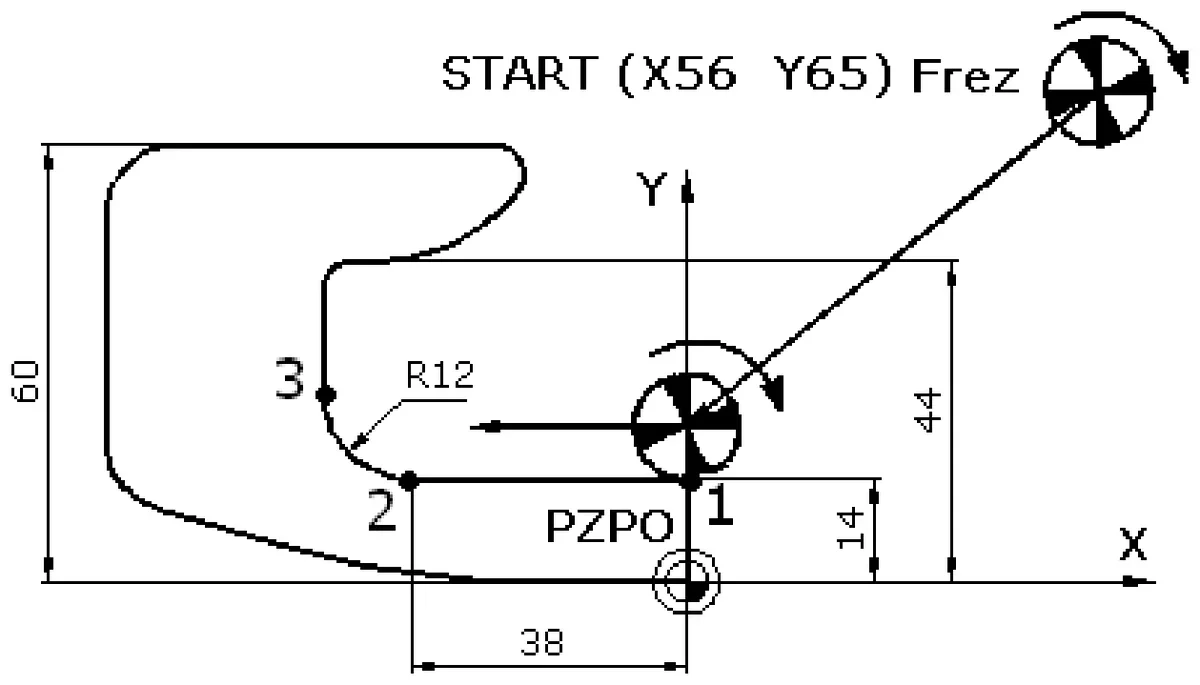
Właściwa część programu sterującego dla ruchu freza z punktu 1 do punktu 3, (wg rysunku) przedstawia zapis
Uwaga: Łuk o promieniu R12 stanowi 1/4 okręgu
A.
N05 G01 G41 X0 Y14
N10 G1 X-38 Y14
N15 G2 I12 J0 X-50 Y26
N25…
B.
N05 G01 G42 X0 Y14
N10 G1 X-38 Y14
N15 G2 I0 J12 X-50 Y26
N25…
C.
N05 G01 X0 Y14
N10 G1 X-38 Y14
N15 G2 I0 J0 X-50 Y26
N25…
D.
N05 G01 G42 X0 Y0
N10 G1 X-38 Y14
N15 G2 I6 J0 X-50 Y26
N25…
Pytanie z egzaminu CKE, styczeń 2014 (arkusz M.19-X-14.01).
Zapis N05 G01 G42 X0 Y14, N10 G1 X-38 Y14, N15 G2 I0 J12 X-50 Y26 dobrze opisuje przejazd freza z punktu 1 do punktu 3 zgodnie z geometrią konturu. Najważniejsze są tu trzy rzeczy: kompensacja promienia narzędzia, kierunek interpolacji łukowej i poprawne podanie środka łuku przez I oraz J. G42 oznacza korekcję promienia freza po prawej stronie toru ruchu, patrząc zgodnie z kierunkiem przejazdu narzędzia. W praktyce jest to bardzo ważne, bo programujemy zwykle zarys detalu, a sterowanie CNC samo odsuwa środek freza o promień narzędzia. Potem ruch liniowy do X-38 Y14 prowadzi frez po odcinku prostym. Łuk R12 jest ćwiartką okręgu, więc przy starcie łuku w punkcie X-38 Y14 i końcu w X-50 Y26 środek łuku musi leżeć w X-38 Y26. Dlatego I0 J12 jest poprawne: I to przesunięcie środka w osi X względem początku łuku, a J to przesunięcie w osi Y. G2 oznacza łuk zgodny z ruchem wskazówek zegara, co pasuje do przejścia z odcinka poziomego w górę i w lewo po ćwiartce okręgu. Moim zdaniem to jest klasyczny przykład, gdzie trzeba patrzeć nie tylko na współrzędne końca, ale też na środek łuku i stronę kompensacji, bo mała pomyłka w G41/G42 albo w I/J potrafi zepsuć cały detal.
W takich zadaniach najczęściej myli się trzy sprawy: stronę kompensacji promienia freza, współrzędne punktu dojścia oraz sposób zapisu łuku za pomocą parametrów I i J. Samo to, że w programie występuje G01 i G02, jeszcze nie znaczy, że tor jest poprawny. W programowaniu CNC dla frezarki trzeba pamiętać, że G41 i G42 nie są ozdobą, tylko decydują, po której stronie konturu pojedzie środek narzędzia. Jeżeli zamiast G42 zostanie użyte G41, frez zostanie odsunięty na przeciwną stronę zarysu. W realnej obróbce może to oznaczać podcięcie materiału albo wykonanie wymiaru po złej stronie tolerancji. Z mojego doświadczenia uczniowie często wybierają G41 na zasadzie skojarzenia, bez sprawdzenia kierunku ruchu po konturze, a to jest dość zdradliwe. Równie ważne są parametry I oraz J przy G2. One nie oznaczają dowolnych liczb ani promienia, tylko przesunięcie środka łuku względem punktu, z którego łuk się zaczyna. Dla łuku R12 zaczynającego się w X-38 Y14 i kończącego w X-50 Y26 środek wypada w X-38 Y26, więc przesunięcie wynosi I0 J12. Gdy pojawia się I12 J0 albo I6 J0, środek łuku trafia w zupełnie inne miejsce, promień do punktu końcowego nie zgadza się z R12 i sterowanie mogłoby zgłosić błąd interpolacji kołowej. Jeszcze gorszy przypadek to I0 J0, bo środek łuku pokrywa się z początkiem łuku, co nie tworzy normalnego promienia 12. Błąd w punkcie X0 Y0 zamiast X0 Y14 też zmienia geometrię wejścia, bo narzędzie startuje z innego miejsca i zamiast oczekiwanego odcinka powstaje niepasujący przejazd skośny. Dobra praktyka branżowa jest taka: najpierw sprawdzamy kierunek ruchu i stronę korekcji, potem liczymy środek łuku, a dopiero na końcu oceniamy, czy G2 lub G3 pasuje do rysunku.